EP0015853A1 - Procédé de fabrication d'une bande tissée avec obtention d'effets de fils inédits, par déplacement transversal et accrochage de fils de chaîne sur ou dans la lisière maille d'une bande tissée élastique ou rigide et les moyens de mise en oeuvre du procédé - Google Patents
Procédé de fabrication d'une bande tissée avec obtention d'effets de fils inédits, par déplacement transversal et accrochage de fils de chaîne sur ou dans la lisière maille d'une bande tissée élastique ou rigide et les moyens de mise en oeuvre du procédé Download PDFInfo
- Publication number
- EP0015853A1 EP0015853A1 EP80420012A EP80420012A EP0015853A1 EP 0015853 A1 EP0015853 A1 EP 0015853A1 EP 80420012 A EP80420012 A EP 80420012A EP 80420012 A EP80420012 A EP 80420012A EP 0015853 A1 EP0015853 A1 EP 0015853A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- thread
- threads
- mesh
- thrower
- elastic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 230000000694 effects Effects 0.000 title claims abstract description 16
- 238000006073 displacement reaction Methods 0.000 title claims abstract description 11
- 238000000034 method Methods 0.000 title claims description 16
- 239000002759 woven fabric Substances 0.000 title 2
- 239000000945 filler Substances 0.000 claims abstract description 25
- 238000004519 manufacturing process Methods 0.000 claims description 20
- 241001232346 Gymnosperma glutinosum Species 0.000 claims description 17
- 230000015572 biosynthetic process Effects 0.000 claims description 16
- 235000020637 scallop Nutrition 0.000 claims description 16
- 241000842962 Apoda limacodes Species 0.000 claims description 13
- 241000237503 Pectinidae Species 0.000 claims description 12
- 238000009941 weaving Methods 0.000 claims description 7
- 238000003780 insertion Methods 0.000 claims description 6
- 230000037431 insertion Effects 0.000 claims description 6
- 239000004744 fabric Substances 0.000 claims description 5
- 238000009432 framing Methods 0.000 claims 1
- 238000007493 shaping process Methods 0.000 claims 1
- 230000007246 mechanism Effects 0.000 abstract description 11
- 229940012982 picot Drugs 0.000 abstract description 2
- 241000237509 Patinopecten sp. Species 0.000 description 4
- 241001080024 Telles Species 0.000 description 2
- 229910001369 Brass Inorganic materials 0.000 description 1
- 239000010951 brass Substances 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 230000007935 neutral effect Effects 0.000 description 1
- 238000012216 screening Methods 0.000 description 1
Images


Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D5/00—Selvedges
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D47/00—Looms in which bulk supply of weft does not pass through shed, e.g. shuttleless looms, gripper shuttle looms, dummy shuttle looms
- D03D47/40—Forming selvedges
Definitions
- the invention relates to the technical sector of weaving.
- the aim sought after according to the invention is to obtain new yarn effects on elastic or rigid woven bands, by means of a simple device mounted on the loom.
- a simple device mounted on the loom For example, from this inventive concept, depending on an application, it is possible to obtain festoons or rounded overhanging heads, on one or both edges of an elastic band woven on a sickle loom.
- This festoon includes a brass wire according to known techniques. It is currently not possible to obtain effects on the selvedge side, except picot by simple loop of weft obtained with a special mechanism in addition to the filler wire system, mounted on the loom.
- the problem to be solved was therefore to introduce inside the mesh selvedge a means allowing the formation of scallops in combination with the formation of said selvedge.
- the manufacturing method according to the invention and the implementing means make it possible to obtain a festoon formed on the mesh edge of a woven elastic band.
- the manufacturing process is remarkable in that the thrower or weft presents a means allowing the attachment and the transverse displacement relative to the body of the article, of one or more warp threads. and / or one or more intermediate threads arranged in the direction of the warp threads, the displacement of one or these threads being carried out according to a determined cycle, to then be either meshed or inserted into the mesh in order to obtain embroidery effects or non-flammable products.
- the thrower has, near its end, in a known manner, an opening or eyelet through which the weft thread is guided, and according to an essential characteristic of the invention, this end forms a notch with a horizontal axis, allowing engagement and guiding of warp thread (s) and / or intermediate threads.
- the formation of a scallop on an elastic band woven on the mesh edge side is obtained by the insertion of at least two elastic threads of different tension, inside the mesh column, which is formed by the known system of the filler wire; the throwing mechanism authorizing, according to a determined cycle, the insertion simultaneously or successively, of the two elastic threads between the loops and legs of stitches of the chain, and in combination with the passage of the weft thread
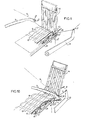
- FIGS. 1 and 2 are shown comparatively, an elastic band provided with scallops, woven on a weaving loom and produced respectively in the conventional manner. according to an application of the invention.
- the elastic band according to Figure 2 is characterized by the formation of scallops 2 on the side of its selvedge mesh 2 1 , while the other opposite edge may or may not have scallops made conventionally, that is to say without selvedge.
- the elastic band illustrated in FIG. 2 is not limitative of an application of the invention. Indeed and on the contrary, it can have two selvedge edges with decorative festoons executed according to the invention. In this case, it suffices to provide a second device similar to that described below, and arranged symmetrically with respect to the first, the manufacturing process being the same. However, for reasons of clarity in the description of the invention, and also in the figures of the drawings, the formation of scallops will be presented on the existing mesh edge, on a single edge of the elastic band.
- FIG. 3 illustrates the means which authorizes the implementation of the manufacturing process.
- the thrower or tram 3 known per se is remarkable in that it has at its free end 3 1 a notch with a horizontal axis 3 2 , allowing the engagement and the guiding simultaneously, of one or more elastic or non-elastic threads which will be defined later.
- the thrower 3 has, near the notch 3 2 , an eyelet 3 3 authorizing the passage and guiding of the weft thread, during the manufacture of the fabric strip.
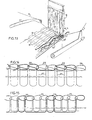
- FIG. 4 is a schematic view of a conventional mesh of a strip with warp threads 4, weft threads 5, and a filler thread 6.
- Figures 5 and 6 illustrate the product obtained according to an application of the invention in the formation of scallops on the selvedge side of the mesh.
- This product comprises a filler wire 7 forming the column of the chain, warp threads 8, weft threads 9, a first elastic thread 10, and a second elastic thread 11.
- the first elastic thread 10 called “ gum-tête ", is inserted in the chain formed by the filler wire 7, between the loops 7 and the legs of stitches 7 2 .
- the gum-head thread forms the external part of the festoon, and is characterized by a low tension.
- the rounded shape of the festoon is obtained by the addition of a second elastic thread 11 called “gum-bonding thread", coming from the body of the article, as it is clearly seen in the figures 5 and 6.
- the bonding gum wire is inserted according to a determined cycle, in the same passage as that of the gum-head wire 10, that is to say between the same loops A1 and legs of stitches A2 of the chain.
- the bonding rubber wire is of high tension, ie greater than that of the head rubber.
- An advantage of the invention lies in the fact that one can work the article with very fine threads, which was not possible before, the threads having no holding.
- Another advantage of the invention resides in the fact that woven articles can be obtained with independent effects, the filler wire being able to be or not colored as well as the gum-head yarn; the latter being colored by covering.
- Another advantage of the invention lies in the fact that the rigid or elastic articles woven according to this process, straight edges or with scallops, are resistant.
- Figure 7 corresponds to the starting position. All the wires are in the middle of the crowd, the thrower 3 is removed, the lever 12 of the filler wire 7 is lowered; the needle 13 is in the felling position, while the comb 14 is in the front neutral position.
- the weft thread 9 is normally guided by the thrower 3.
- the warp threads 8 are normally arranged longitudinally.
- the gum-head thread 10 is, in a known manner, inserted into the chain formed by the filler thread 7.
- the warp threads 8 of the article body are in the open crowd position, directed downwards (ends 8 1 ); the rubber bonding wire 11 is in a high shed (ends 11 1 ); the gum-head thread 10 remained in the half shed position corresponding to the position of FIG. 7, is picked and then guided by the indented part 3 2 of the j e-tor 3, during the first pass.
- the gum-head thread 10 is brought to the level of the needle 13 in the same limit position as the weft thread 9.
- the needle 13 which s is moved forward, its valve 13 1 then being open, as well as the lever 12 of filler wire 7, are in the picking position of the filler wire for the formation of conventional meshes; the comb 14 being in the rear position. It is observed that a loop formed from the filler wire, is taken around the body of the needle.
- the mechanisms return to their initial position illustrated in FIG. 7. Due to the return of the needle to its initial position, the loop 15 acts and closes the valve. of the needle, then escapes, and due to the felling of the mesh which has just been picked in the position illustrated in FIG. 7, the weft thread 9 and the gum-head thread 10 are inserted together in the mesh.
- the mechanisms return to the position corresponding to Figure 8, that is to say that the thrower 3 makes another pass, the needle 13 has moved forward, while its valve 13 1 is open.
- the gum-head thread 10 is in the low crowd position, therefore in its normal warp position.
- the rubber bonding wire 11 was brought into the half shed position, then was picked up by the notch 3 2 of the thrower 3.
- the rubber bonding wire was therefore brought to the needle 13, in the same position as the weft thread. According to this position, a loop 16 has been formed and surrounds the body of the needle.
- the mechanisms have returned to the initial position illustrated in FIG. 7, the weft thread and the bonding rubber thread are inserted into the mesh.
- the attachment of the scallop to the body of the article therefore takes place during the phases illustrated in Figures 10 and 11. It requires at least one hooking to form a scallop.
- the head gum wire is in the opposite position to the bonding gum wire, relative to the loop formed by the weft wire.
- the insertion of the bonding gum wire 11 is carried out simultaneously with the head gum wire 10.
- the two wires are in the half shed position, and during the past of the thrower, this one by its notched part, picks up the two threads and brings them to the level of the needle 13, at the same level as the weft thread.
- the mechanisms return, the weft thread, the head gum thread and the bonding gum thread are inserted into the mesh.
- the mechanism of the invention is well understood, as a result of the particular movements of each type of wire, the wire of gum-head described a half crowd, either high-middle or low-middle, while the threads of the body of the article describe a normal crowd high-low.
- the gum-head thread works, for example, according to the conventional method in plain weave, half the time. It is therefore according to the determined cycle, in the middle of the crowd, on the trajectory of the thrower, and is therefore brought at the same time as the weft, on the side of the needle, relative to the body of the article.
- the gum-head wire is therefore inserted in the same passage as the weft, in the mesh formed by the filler wire.
- the gum-head thread During the next loom blow, the gum-head thread returns to its initial position, that is to say shuffle up and down, and because of this return, is taken by the next stitch.
- the rubber-bonding wire is brought into the half shed position ( Figures 12-13), at the same time as the rubber-head wire. It is therefore inserted in the same passage as the weft and the gum-head wire.
- the next loom move it returns to the initial position, and because of this return, is taken by the next stitch.
- the two wefts are of different width .
- the gum-head thread is pressed against the mesh selvedge by the secondary thrower in the shortest weft, while the main thrower ensures the displacement of the main weft for normal weaving of the body of the article.
- the rubber bonding thread is picked up by the secondary thrower, and is brought into the shortest weft, at the same time as the head rubber thread, in order to obtain the same hookings as previously defined.
- Another advantage of the invention lies in the fact that the product obtained cannot be broken down.
- a major drawback of articles with crochet edges, is that they can be dismantled.
- the mechanism for implementing the method according to the invention overcomes this drawback.
- FIG. 15 A variant of the system is illustrated in FIG. 15.
- the weft thread and the filler thread are no longer used and two or more connecting threads 26 - 27 alternately play the role of weft thread, these two son being picked and then moved transversely by the thrower.
- Figures 16 and 17 two alternative embodiments of the thrower.
- the thrower 19 comprises at its free end, a wide notch 19 1 with a horizontal axis, so that the thrower forms a yoke 19 2 at its end, to allow the positioning of an axis 20 supporting a coil 21 curved, freely rotating about its axis. By means of this coil, the thrower picks up the appropriate thread while avoiding overvoltages thereof.
- the invention has many advantages and in particular the simplicity of the mechanism allowing the implementation of the manufacturing process, and the many varied applications that it offers, are emphasized.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Woven Fabrics (AREA)
- Knitting Of Fabric (AREA)
- Automatic Embroidering For Embroidered Or Tufted Products (AREA)
- Belt Conveyors (AREA)
- Decoration Of Textiles (AREA)
Abstract
Description
- L'invention se rattache au secteur technique du tissage.
- Le but recherché selon l'invention est d'obtenir des effets de fils inédits sur des bandes tissées élastiques ou rigides, au moyen d'un dispositif simple monté sur le métier. Par exemple à partir de ce concept inventif, selon une application, on peut obtenir des festons ou têtes débordantes arrondies, sur une ou les deux bordures d'une bande élastique tissée sur métier à faucilles. On a représenté à la figure 1 des dessins, une bande élastique connue 1 avec une lisière maille 1 1 et un feston 1 2 formé sur la bordure opposée à la lisière maille. Ce feston comprend un fil en laiton selon les techniques connues. Il n'est actuellement pas possible d'obtenir des effets sur le côté lisière maille, sauf picot par boucle simple de trame obtenu avec un mécanisme spécial en plus du système fil d'apport, monté sur le métier. Le problème à résoudre était donc d'introduire à l'intérieur de la lisière maille, un moyen permettant la formation de festons en combinaison avec la formation de ladite lisière. Le procédé de fabrication selon l'invention et les moyens de mise en oeuvre permettent d'obtenir un feston formé sur la lisière maille d'une bande élastique tissée.
- Toujours à partir de ce concept inventif, dans une autre .application, on peut obtenir une bande tissée élastique ou rigide indémaillable.
- D'autres applications seront décrites dans la suite de la description.
- Selon une première caractéristique de l'invention, le procédé de fabrication est remarquable en ce que le jeteur ou trameur présente un moyen autorisant l'accrochage et le déplacement transversal par rapport au corps de l'article, de un ou de plusieurs fils de chaîne et/ou de un ou plusieurs fils intermédiaires disposés dans le sens des fils de chaîne, le déplacement de l'un ou de ces fils étant effectué selon un cycle déterminé, pour être ensuite soit maillés soit insérés dans la maille afin d'obtenir des effets de broderies ou des produits indémaillables.
- Le jeteur présente près de son extrémité, de manière connue, une ouverture ou oéillet par laquelle est guidé le fil de trame, et selon une caractéristique essentielle de l'invention, cette extrémité forme échancrure à axe horizontal, autorisant l'engagement et le guidage du ou des fils de chaîne et/ou des fils intermédiaires.
- Selon une première application de l'invention, la formation d'un feston sur une bande élastique tissée côté lisière maille, est obtenue par l'insertion d'au moins deux fils élastiques de tension différente, à l'intérieur de la colonne maille, laquelle est formée par le système connu du fil d'apport ; le mécanisme du jeteur autorisant selon un cycle déterminé, l'insertion simultanément ou successivement, des deux fils élastiques entre les boucles et jambes de mailles de la chaînette, et en combinaison avec le passage du fil de trame
- Selon une autre application de l'invention, plusieurs fils élastiques ou non de la nappe de fils de chaîne, sont déplacés transversalement de leur position normale de travail, par le jeteur, et sont soit maillés soit insérés dans la maille pour obtenir des effets de broderies ou des articles indémaillables.
- Pour bien fixer l'objet de l'invention, sans toutefois le limiter, aux figures des dessins annexés :
- La figure 1 est une vue illustrant une bande élastique tissée présentant de manière connue, une lisière maille, et sur le côté opposé, un feston ;
- La figure 2 est une vue illustrant le produit obtenu selon l'invention,,dlune bqnde élastique tissée avec formation d'un feston sur le côté lisière maille ;
- La figure 3 est une vue en perspective du jeteur ;
- La figure 4 est une vue purement schématique d'un maillage classique ;
- La figure 5 est une vue purement schématique illustrant un maillage selon l'invention ;
- La figure 6 est une vue purement schématique illustrant une variante de réalisation de la figure 5 ;
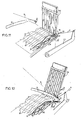
- Les figures 7, 8, 9, 10 et 11, illustrent les différentes phases du procédé de fabrication selon une application de l'invention, de bandes élastiques tissées sur métier, avec une lisière maille présentant des festons, telles que définies schématiquement par la figure 5 ;
- Les figures 12 et 13 illustrent en variante de réalisation des figures 10 et 11, les phases du procédé de fabrication de bandes élastiques tissées sur métier, avec une lisière à mailles présentant des festons, telles que définies schématiquement figure 6 ;
- La figure 14 illustre une autre application de l'invention dans la formation d'un produit indémaillable comprenant deux ou plusieurs fils d'apport rigides ou élastiques, en les faisant travailler alternativement ;
- La figure 15 illustre une variante d'un produit indémaillable comprenant deux ou plusieurs fils de liaison jouant alternativement le rôle de fil de trame ;
- La figure 16 est une vue partielle en perspective, illustrant le jeteur selon une variante de réalisation, ledit jeteur étant muni d'un galet fou évitant les surtensions ;
- La figure 17 est une vue partielle en perspective illustrant une autre variante de réalisation du jeteur.
- On a représenté aux figures 1 et 2 comparativement, une bande élastique munie de festons, tissée sur métier à trameur et réalisée respectivement selon la manière classique,. selon une application de l'invention. La bande élastique selon la figure 2 se caractérisé par la formation de festons 2 du côté de sa lisière à mailles 21, tandis que l'autre bordure opposée peut présenter ou non des festonsréalisés de manière classique c'est à dire sans lisière. La bande élastique illustrée à la figure 2 n'est pas limitative d'une application de l'invention. En effet et au contraire, elle peut présenter deux lisières à mailles avec des festons décoratifs exécutés selon l'invention. Il suffit dans ce cas, de prévoir un second dispositif analogue à celui décrit par la suite, et disposé symétriquement par rapport au premier , le procédé de fabrication étant le même. Cependant, pour des raisons de clarté dans la description de l'invention, et également aux figures des dessins, on présentera la formation de festons sur la lisière à mailles existante, sur une seule bordure de la bande élastique.
- On a illustré figure 3, le moyen qui autorise la mise en oeuvre du procédé de fabrication. Le jeteur ou trameur 3 connu en soi, est remarquable en ce qu'il présente à son extrémité libre 31 une échancrure à axe horizontal 32, autorisant l'engagement et le guidage simultanément, de un ou de plusieurs fils élastiques ou non qui seront définis par la suite. De manière connue, le jeteur 3 présente près de l'échancrure 32, un oeillet 33 autorisant le passage et le guidage du fil de trame, lors de la fabrication de la bande de tissu.
- La figure 4 est une vue schématique d'un maillage classique d'une bande avec des fils de chaîne 4, des fils de trame 5, et un fil d'apport 6.
- Les figures 5 et 6 illustrent le produit obtenu selon une application de l'invention dans la formation de festons sur le côté lisière de la maille. Ce produit comprend un fil d'apport 7 formant la colonne de la chaînette, des fils de chaîne 8, des fils de trame 9, un premier fil élastique 10, et un second fil élastique 11. Le premier fil élastique 10 appelé "fil de gomme-tête",est inséré dans la chaînette formée par le fil d'apport 7, entre les boucles 7 et les jambes de mailles 72. Le fil de gomme-tête forme la partie externe du feston, et est caractérisé par une tension faible.
- Selon une caractéristique importante de l'invention, la forme arrondie du feston est obtenue par l'apport d'un second fil élastique 11 appelé "fil de gomme-liaison", provenant du corps de l'article, comme il apparait clairement aux figures 5 et 6. Le fil de gomme-liaison est inséré suivant un cycle déterminé, dans le même passage que celui du fil de gomme-tête 10, c'est à dire entre les mêmes boucles A1 et jambes de mailles A2 de la chaînette. Le fil de gomme-liaison est de forte tension, c'est à dire supérieure à celle du fil de gomme-tête. On comprend, du fait de cette caractéristique d'élasticité, que le fil de gomme-liaison tend à rabattre vers le corps de l'article et dans son plan, l'ensemble de la chaînette et du fil de gomme-tête, aux endroits correspondant au cycle déterminé, formant ainsi un feston plus ou moins long tel que défini par le produit illustré figure 20
- Un avantage de l'invention réside dans le fait que l'on peut travailler l'article avec des fils très fins, ce qui n'était pas possible auparavant, les fils n'ayant pas de tenue.
- Un autre avantage de l'invention réside dans le fait que l'on peut obtenir des articles tissés avec des effets indé- dits, le fil d'apport pouvant être ou non coloré ainsi que le fil de gomme-tête ; ce dernier étant coloré par guipage.
- Un autre avantage de l'invention réside dans le fait que les articles rigides ou élastiques tissés selon ce procédé, à bords droits ou avec festons, sont indémaillables.
- Il convient dès lors d'expliciter le fonctionnement du mécanisme et le procédé de fabrication, tels qu'illustrés aux figures 7 à 13 des dessins, dans le cas de l'application à la formation des festons sur la lisière maille d'une bande élastique.
- La figure 7 correspond à la position de départ.Tous les fils se trouvent en milieu de foule, le jeteur 3 est retiré, le levier 12 du fil d'apport 7 est abaissé ; l'aiguille 13 est en position d'abattage, tandis que le peigne 14 se trouve dans la position point mort avant. Le fil de trame 9 est normalement guidé par le jeteur 3. Les fils de chaîne 8 sont normalement disposés longitudinalement. Le fil de gomme-tête 10 se trouve, de manière connue, inséré dans la chaînette formée par le fil d'apport 7.
- Selon la figure 8, les fils de chaîne 8 du corps de l'article, sont en position foule ouverte, dirigés vers le bas (extrémités 81) ; le fil de gomme-liaison 11 est en foule haute (extrémités 111) ; le fil de gomme-tête 10 resté en position demi foule correspondant à la position de la figure 7, est cueilli puis guidé par la partie échancrée 32 du je-teur 3, lors de la première passée. Par suite du déplacement du jeteur, transversalement par rapport à la bande élastique, le fil de gomme-tête 10 est amené au niveau de l'aiguille 13 dans la même position limite que le fil de trame 9. L'aiguille 13 qui s'est déplacée vers l'avant, son clapet 13 1 étant alors ouvert, ainsi que le levier 12 de fil d'apport 7, sont en position de cueillage du fil d'apport pour la formation de mailles classiques ; le peigne 14 étant en position arrière. On observe qu'une boucle formée à partir du fil d'apport, se trouve prise autour du corps de l'aiguille.
- Selon la figure 9, les mécanismes reprennent leur position initiale illustrée figure 7. Du fait du retour de l'aiguille à sa position initiale, la boucle 15 agit et ferme le clapet de l'aiguille, puis s'échappe, et du fait de l'abattage de la maille qui vient d'être cueillie à la position illustrée figure 7, le fil de trame 9 et le fil de gomme-tête 10 se trouvent insérés ensemble dans la maille.
- Selon la figure 10, les mécanismes reviennent dans la position correspondant à la figure 8, c'est à dire que le jeteur 3 effectue une autre passée, l'aiguille 13 s'est déplacée vers l'avant, tandis que son clapet 131 est ouvert. Le fil de gomme-tête 10 est en position foule basse, donc dans sa position normale de fil de chaîne. Le fil de gomme-liaison 11 a été amené en position demi foule, puis a été cueilli par l'échancrure 32 du jeteur 3. Le fil de gomme-liaison a donc été amené au niveau de l'aiguille 13, dans la même position que le fil de trame. Selon cette position, une boucle 16 a été formée et entoure le corps de l'aiguille.
- Selon la figure 11, les mécanismes sont revenus en position initiale illustrée figure 7, le fil de trame et le fil de gomme-liaison se trouvent insérés dans la maille. L'accrochage du feston au corps de l'article, se passe donc durant les phases illustrées aux figures 10 et 11. Il faut au minimum un accrochage pour former un feston. Selon le procédé de fabrication décrit, on remarque que le fil de gomme-tête se trouve en position opposée au fil de gomme-liaison, par rapport à la boucle formée par le fil de trame.
- En variante, comme illustré aux figures 12 et 13, l'insertion du fil de gomme-liaison 11 est réalisée simultanément avec le fil de gomme-tête 10. Dans ce cas, les deux fils se trouvent en position demi foule, et lors de la passée du jeteur, celui-ci de par sa partie échancrée, cueille les deux fils et les amène au niveau de l'aiguille 13, au même niveau que le fil de trame. Lors du retour des mécanismes, le fil de trame, le fil de gomme-tête et le fil de gomme-liaison, se trouvent insérés dans la maille.
- On comprend bien le mécanisme de l'invention, par suite des déplacements particuliers de chaque type de fil, le fil de gomme-tête décrivait une demi foule, soit haut-milieu, soit bas-milieu, alors que les fils du corps de l'article décrivent une foule normale haut-bas. Le fil de gomme-tête travaille par exemple selon le procédé classique en armure toile, une fois sur deux. Il se trouve donc selon le cycle déterminé, en position de milieu de foule, sur la trajectoire du jeteur, et est donc amené en même temps que la trame, du côté de l'aiguille, par rapport au corps de l'article. Le fil de gomme-tête est donc inséré dans le même passage que la trame, dans la maille formée par le fil d'apport. Lors du coup de métier suivant, le fil de gomme-tête revient dans sa position initiale, c'est à dire foule en haut et en bas, et du fait de ce retour, est pris par la maille suivante.
Le fil de gomme-liaison est amené en position demi foule (figures 12-13), en même temps que le fil de gomme-tête. Il est donc inséré dans le même passage que la trame et le fil de gomme-tête. Le coup de métier suivant, il revient en position initiale, et du fait de ce retour, est pris par la maille suivante. - Il apparait que la différence de tension entre les deux fils élastiques, amène le point de liaison formé dans les mailles du fil d'apport, par le fil de gomme-tête, le fil de trame et le fil de gomme-liaison, vers le corps de l'article. Le pas d'insertion du fil de gomme-liaison peut varier, afin d'obtenir des effets divers.
- L'intérêt de l'invention apparait clairement ainsi que ses nombreuses et diverses applications. On cite notamment la possibilité, sur métier à double jeteur opposé, de réaliser des bretelles avec festons symétriques. On dispose alors une alimentation en fil d'apport sur les deux lisières.
- Dans le cas de la fabrication d'un feston selon le procédé, pratiquée sur un métier à double jeteur ou double trameur avec fil d'apport ou sans fil d'apport, par maillage direct des deux trames, les deux trames sont de largeur différente. L'une tisse normalement le corps de l'article, tandis que l'autre, plus courte, correspond sensiblement à la largeur de la lisière maille. Le fil de gomme-tête est plaqué contre la lisière maille par le jeteur secondaire dans la trame la plus courte, tandis que le jeteur principal assure le déplacement de la trame principale pour le tissage normal du corps de l'article. Le fil de gomme-liaison est cueilli par le jeteur secondaire, et est amené dans la trame la plus courte, en même temps que le fil de gomme-tête, en vue d'obtenir les mêmes accrochages que précédemment définis.
- Un autre avantage de l'invention réside dans le fait que le produit obtenu est indémaillable. Un inconvénient majeur des articles à lisière crochetée, est d'être démaillables. Le mécanisme de mise en oeuvre du procédé selon l'invention permet d'obvier à cet inconvénient.
- Dans la forme de réalisation illustrée figure 14, il n'a pas été montré, pour rendre plus clair le dessin, le positionnement du fil de gomme-tête et du fil de gomme-liaison. On utilise deux ou plusieurs fils d'apport 22 - 23 rigides ou élastiques, coopérant à chaque coup, avec un fil de trame 25, en les faisant travailler alternativement selon un pas préétabli. En cas de coupure de l'une des mailles, il n'y a pas de défilage possible.
- Une variante du système est illustrée par la figure 15. Dans ce cas, le fil de trame et le fil d'apport ne sont plus utilisés et deux ou plusieurs fils de liaison 26 - 27 jouent alternativement le rôle de fil de trame, ces deux fils étant cueillis puis déplacés transversalement par le jeteur.
- Selon une autre variante, plusieurs fils élastiques ou non de la nappe de fils de chaîne, sont déplacés de leur position normale de travail par le jeteur, et sont soit maillés, soit insérés dans la maille pour obtenir des effets de bro- darie ,ou des articles indémaillables.
- Une application avantageuse de l'invention peut être faite dans la fabrication de tissus écossais. L'utilisation du dispositif décrit précédemment, permet de transformer un métier classique à simple trameur, et par suite ses dérivés, en un véritable métier connu sous la dénomination "pick and piek". On dispose alors en position fils de chaîne, sur la lisière opposée à la maille, une série de fils de couleur, sur des lames différentes du peigne. A chaque coup de métier, avec ou sans trame dans l'oeillet du trameur, on sélectionne un fil de couleur différente qui est cueilli puis déplacé transversalement, par le jeteur, pour être soit maillé, soit inséré dans la maille, obtenant ainsi un tissu écossais, ou tout autre motif désiré.
- On a illustré aux figures 16 et 17, deux variantes de réalisation du jeteur. Selon la figure 16, celui-ci est équipé d'un galet 17 monté sur un axe 18 situé dans le corps du jeteur et en arrière de l'oeillet 33, autorisant le passage de la trame, ceci pour éviter les surtensions et les ruptures pouvant se produire sur les fils.
Selon la figure 17, le jeteur 19 comprend à son extrémité libre, une large échancrure 191 à axe horizontal, de telle manière que le jeteur forme chape 192 à son extrémité, pour autoriser le positionnement d'un axe 20 support d'une bobine 21 incurvée , tournant librement autour de son axe. Par l'intermédiaire de cette bobine, le jeteur cueille le fil approprié tout en évitant des surtensions de celui-ci. - L'invention présente de nombreux avantages et en particulier on souligne la simplicité du mécanisme autorisant la mise en oeuvre du procédé de fabrication, et les nombreuses applications variées qu'elle offre.
Claims (15)
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| AT80420012T ATE6080T1 (de) | 1979-02-28 | 1980-01-31 | Verfahren zur herstellung eines schmalgewebes mit unerwarteten garneffekten durch seitliches versetzen und festmachen der kette auf oder in der gewirkten leiste des elastischen oder festen schmalgewebes und die mittel zur ausfuehrung des verfahrens. |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR7905814A FR2450300A1 (fr) | 1979-02-28 | 1979-02-28 | Procede de fabrication d'une bande tissee avec obtention d'effets de fils inedits, par deplacement transversal et accrochage des fils de chaine sur ou dans la lisiere maille d'une bande tissee elastique ou rigide, les produits obtenus et les moyens de mise en oeuvre du procede |
| FR7905814 | 1979-02-28 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0015853A1 true EP0015853A1 (fr) | 1980-09-17 |
| EP0015853B1 EP0015853B1 (fr) | 1984-02-01 |
Family
ID=9222831
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP80420012A Expired EP0015853B1 (fr) | 1979-02-28 | 1980-01-31 | Procédé de fabrication d'une bande tissée avec obtention d'effets de fils inédits, par déplacement transversal et accrochage de fils de chaîne sur ou dans la lisière maille d'une bande tissée élastique ou rigide et les moyens de mise en oeuvre du procédé |
Country Status (10)
| Country | Link |
|---|---|
| US (1) | US4562868A (fr) |
| EP (1) | EP0015853B1 (fr) |
| AT (1) | ATE6080T1 (fr) |
| BE (1) | BE881885A (fr) |
| CA (1) | CA1124617A (fr) |
| CH (1) | CH636654A5 (fr) |
| DE (1) | DE3066329D1 (fr) |
| ES (1) | ES488669A1 (fr) |
| FR (1) | FR2450300A1 (fr) |
| IT (1) | IT1129994B (fr) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2140044A (en) * | 1983-05-18 | 1984-11-21 | Bonas Machine Co | Needle loom |
| GB2178073A (en) * | 1985-07-03 | 1987-02-04 | Nottingham Braid Co Ltd | Trim having scalloped fringe |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE9307233U1 (de) * | 1993-05-12 | 1993-07-22 | Textilma Ag, Hergiswil | Schußeintragnadel für eine Bandwebmaschine sowie Bandwebmaschine |
| DE102009002869A1 (de) * | 2009-05-06 | 2010-11-18 | Mbg Techbelt Innovation Gmbh | Verfahren zum Herstellen von technischem Schmalgewebe, ein entsprechendes Gurtband und eine entsprechende Vorrichtung |
| MX2013004596A (es) | 2010-11-05 | 2013-07-29 | Cheong Choon Ng | Dispositivo y equipo para hacer enlace brunnian. |
| US9422648B2 (en) * | 2013-06-25 | 2016-08-23 | Jessica Nedry | Platform for weaving interlinking bands |
| USD711931S1 (en) | 2013-06-25 | 2014-08-26 | LaRose Industries, LLC | Loom |
| USD895691S1 (en) | 2018-12-31 | 2020-09-08 | LaRose Industries, LLC | Loom |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE127348C (fr) * | ||||
| CH425670A (de) * | 1964-07-18 | 1966-11-30 | Mueller Jakob | Verfahren und Vorrichtung zum Weben von Bändern mit mindestens zwei verschiedenen Schussfäden, insbesondere auf einem Nadelwebstuhl |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3152620A (en) * | 1962-09-26 | 1964-10-13 | John D Riordan | Woven narrow web with ornamental selvage |
| US3250301A (en) * | 1963-04-29 | 1966-05-10 | Stein & Company Inc A | Elastic tape construction |
| CH490541A (de) * | 1969-05-05 | 1970-05-15 | Mueller Jakob | Verfahren und Vorrichtung zur Anbringung mindestens eines Effektfadens und/oder mindestens eines Befestigungsfadens für Gegenstände an Geweben, insbesondere Bandgeweben, während des Webvorganges |
| US3957088A (en) * | 1970-08-12 | 1976-05-18 | Mueller Jakob | Method and loom for weaving a fabric |
| CH636386A5 (de) * | 1978-12-05 | 1983-05-31 | Textilma Ag | Bandgewebe, verfahren zu seiner herstellung und bandwebmaschine zur durchfuehrung des verfahrens. |
-
1979
- 1979-02-28 FR FR7905814A patent/FR2450300A1/fr active Granted
-
1980
- 1980-01-31 EP EP80420012A patent/EP0015853B1/fr not_active Expired
- 1980-01-31 DE DE8080420012T patent/DE3066329D1/de not_active Expired
- 1980-01-31 AT AT80420012T patent/ATE6080T1/de active
- 1980-02-04 IT IT19668/80A patent/IT1129994B/it active
- 1980-02-04 CH CH85680A patent/CH636654A5/fr not_active IP Right Cessation
- 1980-02-07 CA CA345,209A patent/CA1124617A/fr not_active Expired
- 1980-02-15 ES ES488669A patent/ES488669A1/es not_active Expired
- 1980-02-25 BE BE2/58419A patent/BE881885A/fr not_active IP Right Cessation
-
1983
- 1983-02-22 US US06/468,778 patent/US4562868A/en not_active Expired - Lifetime
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE127348C (fr) * | ||||
| CH425670A (de) * | 1964-07-18 | 1966-11-30 | Mueller Jakob | Verfahren und Vorrichtung zum Weben von Bändern mit mindestens zwei verschiedenen Schussfäden, insbesondere auf einem Nadelwebstuhl |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2140044A (en) * | 1983-05-18 | 1984-11-21 | Bonas Machine Co | Needle loom |
| GB2178073A (en) * | 1985-07-03 | 1987-02-04 | Nottingham Braid Co Ltd | Trim having scalloped fringe |
Also Published As
| Publication number | Publication date |
|---|---|
| IT8019668A0 (it) | 1980-02-04 |
| FR2450300B1 (fr) | 1982-02-19 |
| EP0015853B1 (fr) | 1984-02-01 |
| FR2450300A1 (fr) | 1980-09-26 |
| ES488669A1 (es) | 1980-09-16 |
| DE3066329D1 (en) | 1984-03-08 |
| US4562868A (en) | 1986-01-07 |
| ATE6080T1 (de) | 1984-02-15 |
| BE881885A (fr) | 1980-06-16 |
| CH636654A5 (fr) | 1983-06-15 |
| CA1124617A (fr) | 1982-06-01 |
| IT1129994B (it) | 1986-06-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| FR2459850A1 (fr) | Procede et guide-fil pour la fabrication d'une sangle ou courroie a lisieres creuses | |
| EP0015853B1 (fr) | Procédé de fabrication d'une bande tissée avec obtention d'effets de fils inédits, par déplacement transversal et accrochage de fils de chaîne sur ou dans la lisière maille d'une bande tissée élastique ou rigide et les moyens de mise en oeuvre du procédé | |
| FR2496427A1 (fr) | Bande d'accrochage tissee pour fermeture a glissiere et appareil pour la fabriquer | |
| FR2599389A1 (fr) | Dispositif de transfert de fils de trame aux organes d'insertion des fils de trame de metiers a tisser sans navettes | |
| FR2535351A1 (fr) | Dispositif equipant un metier a tisser sans navette, pour former une lisiere sur un tissu | |
| EP0036920B1 (fr) | Procédé de formation d'un tissu double sur des métiers à aiguilles de rubanerie | |
| FR2463831A1 (fr) | Tissu de velours ainsi que procede et metier pour sa preparation | |
| BE1007337A3 (fr) | Procede de fabrication d'une etoffe veloutee double separable dans le plan de la nappe. | |
| JPH08504896A (ja) | カーペットを製造するための方法及び装置 | |
| CH639713A5 (fr) | Procede de fabrication d'un ruban elastique ou non a deux lisieres maillees, dispositif de mise en oeuvre et ruban obtenu. | |
| US2986174A (en) | Double face pile fabric | |
| BE1003830A5 (fr) | Procede de preparation de tissus doubles, en particulier de tapis doubles. | |
| FR2714082A1 (fr) | Procédé de fabrication d'un tissu élastique brodé. | |
| CH109870A (fr) | Dispositif pour la formation d'une lisière nette et solide aux tissus à duites coupées. | |
| CH586773A5 (en) | Edging tape having tassels, prodn. - in which tassels are automatically introduced into loops of a support band | |
| FR2512082A1 (fr) | Procede et dispositif pour la fabrication de chenilles sur metiers a tricoter chaine | |
| US1077227A (en) | Woven fabric. | |
| CH249339A (fr) | Dispositif pour la formation de pseudo-lisières dans les tissus. | |
| CA1049280A (fr) | Tissu de mailles complexe, a caractere pelucheux pour entoilages et renfort de vetement et son procede de fabrication | |
| CH212178A (fr) | Métier à tisser sans navette. | |
| BE671530A (fr) | ||
| FR2643915A1 (fr) | Article textile extensible et son procede de fabrication | |
| CH310218A (fr) | Métier à tisser. | |
| BE453355A (fr) | ||
| CH344687A (fr) | Métier pour la fabrication de tissus à duites coupées, muni d'un dispositif de formation de lisière |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): AT DE GB LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19801006 |
|
| TCAT | At: translation of patent claims filed | ||
| DET | De: translation of patent claims | ||
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Designated state(s): AT DE GB LU NL SE |
|
| REF | Corresponds to: |
Ref document number: 6080 Country of ref document: AT Date of ref document: 19840215 Kind code of ref document: T |
|
| REF | Corresponds to: |
Ref document number: 3066329 Country of ref document: DE Date of ref document: 19840308 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19850129 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19850131 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19850131 Year of fee payment: 6 Ref country code: DE Payment date: 19850131 Year of fee payment: 6 |
|
| 26N | No opposition filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Effective date: 19860131 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19860201 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19860801 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee | ||
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19861001 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19881118 |
|
| EUG | Se: european patent has lapsed |
Ref document number: 80420012.9 Effective date: 19861023 |