EP0083748A1 - Verfahren und Vorrichtung zum Beseitigen eines defekten Schussfadens in einem Strömungsmittel-Jet-Webstuhl - Google Patents
Verfahren und Vorrichtung zum Beseitigen eines defekten Schussfadens in einem Strömungsmittel-Jet-Webstuhl Download PDFInfo
- Publication number
- EP0083748A1 EP0083748A1 EP82111493A EP82111493A EP0083748A1 EP 0083748 A1 EP0083748 A1 EP 0083748A1 EP 82111493 A EP82111493 A EP 82111493A EP 82111493 A EP82111493 A EP 82111493A EP 0083748 A1 EP0083748 A1 EP 0083748A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- weft
- defective
- loom
- thread
- cutter
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D47/00—Looms in which bulk supply of weft does not pass through shed, e.g. shuttleless looms, gripper shuttle looms, dummy shuttle looms
- D03D47/28—Looms in which bulk supply of weft does not pass through shed, e.g. shuttleless looms, gripper shuttle looms, dummy shuttle looms wherein the weft itself is projected into the shed
- D03D47/30—Looms in which bulk supply of weft does not pass through shed, e.g. shuttleless looms, gripper shuttle looms, dummy shuttle looms wherein the weft itself is projected into the shed by gas jet
-
- D—TEXTILES; PAPER
- D03—WEAVING
- D03D—WOVEN FABRICS; METHODS OF WEAVING; LOOMS
- D03D51/00—Driving, starting, or stopping arrangements; Automatic stop motions
- D03D51/06—Driving, starting, or stopping arrangements; Automatic stop motions using particular methods of stopping
- D03D51/08—Driving, starting, or stopping arrangements; Automatic stop motions using particular methods of stopping stopping at definite point in weaving cycle, or moving to such point after stopping
- D03D51/085—Extraction of defective weft
Definitions
- the invention relates to the method for removing or removing a defective weft thread in a fluid jet loom.
- the weft is thrown into the shed, which is formed by the warp threads, by a pressurized fluid, such as water or air, which is supplied under pressure from a weft insertion nozzle.
- a pressurized fluid such as water or air
- the weft thread must be cut at a connecting portion from the selvedge towards the thread feed whenever a measured length of the weft thread has been thrown into the loom, since the weft thread only enters the loom from one side of the loom frame is thrown or shot.
- the weft W is supplied from a weft supply source 31 to a conventional length measuring unit 33 via a tensioning member 32.
- the weft W is supplied by means of an air nozzle 34 for weft pooling, a weft pool tube 35, a weft guide 36 and a gripper 37 to a weft insertion nozzle 3, which is fastened to the top of a drawer 1 with a reed 2 , which can perform a swinging movement in a known manner.
- a pressurized fluid is along the weft W toward a Guide e g spassage injected, which is formed by a number of guide members 24 which are provided at a predetermined pitch on the side of the reed 2 in the direction of the Webmaterialrand.
- a weft cutter 5 is fastened near the edge of the woven fabric on the side of the weft insertion nozzle in order to be actuated in time with the loom operation.
- a cutting blade 7 is provided on the opposite side of the cutter 5 to cut the waste selvedge 6.
- a weft sensor 8 is provided on the drawer 1, on the opposite side of the nozzle 3, in order to detect the insertion of a defective thread or, if applicable, the defective insertion. After the occurrence of such a defect, this is determined by the sensor and the operation of the loom is interrupted. The defective weft thread is removed in this state and the loom operation is started again.
- the object of the invention is to provide * a method for removing the defective weft in a fluid jet loom, in which the aforementioned disadvantages are avoided and thus a simple removal of the defective weft is possible.
- the present invention achieves this object by a method for removing the defective weft in a fluid jet loom, according to which the weft cutting process of the weft cutter, which is provided on the side of the weft insertion nozzle, is temporarily deactivated after the detection of the defective weft . Loom operation is subsequently interrupted.
- the loom operation is not stopped immediately after the defective weft is detected, so that the next length of the weft yarn is inevitably inserted into the shed. Since the weft is not cut after the insertion of the defective weft is determined, the defective weft can be easily removed.
- the weft cutting operation of the weft cutter is temporarily suspended if the defective weft is found while the next insertion of the uncut weft is prevented.
- the length of the weft downstream of the weft insertion nozzle in the direction of the weft insertion can be kept to a minimum, so that the amount of the weft to be removed during the removal of the defective weft can be reduced, thereby significantly promoting the thread removal process.
- the fluid jet loom of the invention differs from the conventional device in the construction of a weft cutter 10.
- the loom according to the invention is the same as that previously described with reference to FIG. 1. Therefore, the same reference numerals designate the same parts or components.
- a fixed blade 11 disposed in the direction of the selvedge (not shown) at a fixed 'support shaft 12 on the machine frame is mounted and fixed to the rear end to a fixed shaft 11a, which protrudes from the fell, so that relative to the machine frame is non-rotatable.
- a movable blade 13 is supported for free rotation by said support shaft 12 and has an arm 13a which slants downward in the opposite direction to the cutting edge running.
- This arm 13a carries a drive pin 14.
- An L-shaped lever 16 is attached by means of an axis 15 for rotation relative to the loom frame.
- One end of the lever 16 is connected to the movable blade 13 by means of the drive pin 14.
- the lever 16 is biased by a tension spring 17 for a counterclockwise rotation according to FIG. 2.
- a cam follower 20 is mounted for rotation about its own axis toward the distal end of the lever 16 and is in rolling contact with a cam 19 which is attached to an axis of rotation 18.
- a guide groove 22a is formed on the upper edge of the guide plate 22, while a top hole is formed in the projection 21.
- the weft guide 23 is fastened to the support shaft 12 by a clamping screw 24, which clamping screw 24 is screwed into the topped hole or threaded hole such that the guide groove 22a is positioned a little above the edge end of the fixed blade 11.
- a weft deflector 25 is attached to the outside of the weft guide 23 for rotation about the support shaft 12.
- a weft deflecting portion 25a is provided on the foremost part of the weft deflector 25 for advancing the guide groove 22a of the guide plate 22.
- the upper end of the weft deflector 25 is provided with an engaging hole 25b for engaging a shoulder 27a on Foremost part of a movable iron core 27 of a solenoid 26 mounted for rotation relative to the loom frame. This solenoid 26 comes into operation when problems are detected by the weft sensor 8 during the insertion of the weft.
- the weft thread cutter 10 of the type thus described operates as follows:
- the solenoid 26 is out of operation and the weft deflector 25 is positioned so that the upper edge of the weft deflecting portion 25a is at a lower level than the guide groove 22a of the guide plate 22 of the weft guide 23.
- the weft end is inserted in the direction of the weft insertion nozzle 3 in the guide groove 22a of the weft guide 23. If the cam 19 together with the rotary shaft 18 is rotated clockwise as shown in FIG. 2 while the loom is operating, the lever 16 is held in a fixed position for as long as the portion of smaller diameter of the cam touches the cam follower 29.
- the lever 16 When the contact portion has passed the smaller diameter portion, the lever 16 is rotated counterclockwise against the force of the tension spring 17.
- the rotatable blade 13 When the lever 16 is moved from the position indicated by solid lines (Fig. 2) to the position indicated by dash-and-dot lines, the rotatable blade 13 is also rotated counterclockwise from the position indicated by solid lines , which is indicated in Fig. 2 by double-dash lines to cut the weft located in the guide groove 22a.
- the lever 16 With continued rotation of the cam 19, the lever 16 is rotated counterclockwise under the force of the tension spring 17 and rotated back into the starting position.
- the rotatable blade 13 is likewise turned back into the starting position.
- the rotation of the cam 19 is synchronized with the pivoting movement of the drawer 1, so that the rotatable blade 13 is rotated in the weft cutting direction as soon as that Advised on the previous weft strikes.
- the weft is cut for each weft insertion process as soon as the reed strikes the previous weft.
- solenoid 26 is energized and movable iron core 27 in solenoid 26 is retracted against the force of a spring in solenoid 26.
- the weft deflector 25 is rotated into a position shown in FIG. 4, in which the upper edge of the deflection section 25a is at the same level as the upper edge of the guide plate 22. In this state, the end of the inserted weft thread is not inserted into the guide groove 22a of the weft thread guide 23 when the drawer 1 is swung toward the woven goods edge, but rides on the upper edge of the deflecting portion 25a.
- the weft end slides on the upper edge of the weft deflecting section 25a and is not detected at the cutting point, i.e. on the guide groove 22a so that the weft thread is not cut despite rotation of the rotatable blade 13.
- the weft deflector 25 is energized by the solenoid 26 immediately after the weft sensor 18 detects the malfunction of the weft insertion during the loom operation to prevent the weft cutter 10 from cutting the weft do.
- the weft inserted after the defective weft has been hit and until the loom stops has the shape of a U, with one end hanging on the defective weft, as shown in Fig. 5.
- the defective weft can be pulled out by pulling the weft inserted in the form of the U while the loom is slowly operated by manual operation in the reverse direction, or by actuating a push button which interacts with a slow movement device.
- the pulling out of the weft thread can also be effected by suction using a suitable air suction gun.
- the weft can be deflected from the weft guide 23 by means of a direct operation from the solenoid, so that the weft deflector 25 can be omitted.
- the rotatable blade 13 can be designed so that it is rotated in the direction of the support axis 12. The rotation of the rotatable blade 13 can be avoided if a defect in the insertion or insertion of the weft has been found.
- the uncut weft section to be inserted next into the shed and related to the defective weft detected is not gripped, so that the loom operation is stopped when the uncut weft is inserted into the shed in a U- Form is inserted through the weft insertion nozzle.
- the loom operation can be stopped, thereby preventing insertion of the uncut weft associated with the defective weft.
- no weft in the U-shape is supplied from the weft insertion nozzle, so that the amount of can be reduced with the defective weft to be pulled out. This can simplify and facilitate the retraction of the defective weft.
- the insertion of the uncut weft can be prevented by a conventional vacuum suction device between the weft insertion nozzle and the shed, so that the suction device is excited to suck the weft thread after the problems or malfunction in the weft insertion have been determined.
- the weft thread can be gripped by a gripper 37 between a length measuring device 33 and the nozzle 3, or the operation of the device 33 can be stopped to prevent the operation of the weft thread insertion.
- the weft cutting function of the weft cutter provided for the weft insertion nozzle can be temporarily disabled after detection of the malfunction in the weft insertion and subsequently the loom operation is stopped while the weft section which is inserted next is uncut and with remains connected to the defective thread in order to promote an easy and comfortable pulling out of the defective weft thread.
- a complicated manual operation for pulling out several points of the defective weft into the warp shed by using a tapered needle can be prevented, as was required by the conventional device.
- the defective thread can be removed by simply pulling the easily accessible, uncut weft thread section, which is related to the defective thread.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Looms (AREA)
Abstract
Description
- Die Erfindung bezieht sich auf das Verfahren zum Entfernen bzw. Beseitigen eines defekten Schußfadens in einem Strömungsmittel-Jet-Webstuhl.
- Im allgemeinen wird in einem derartigen Webstuhl der Schußfaden in das Webfach, welches von den Kettfäden gebildet wird, durch ein unter Druck stehendes Strömungsmittel, wie Wasser oder Luft, welches unter Druck von einer Schußfadeneinführdüse geliefert wird, geschleudert. Bei dieser Art von Webstuhl muß der Schußfaden an einem verbindenden Abschnitt von der Webkante in Richtung auf die Fadenzufuhr immer dann geschnitten werden, wenn eine abgemessene Länge des Schußfadens in das Webfach geschleudert worden ist, da der Schußfaden nur von einer Seite des Webstuhlrahmens in das Webfach geschleudert bzw. geschossen wird.
- In Fig. 1 ist ein herkömmlicher Webstuhl dargestellt, bei dem der Schußfaden W von einer Schußfadenversorgungsquelle 31 zu einer herkömmlichen Längenmeßeinheit 33 über ein Spannglied 32 geliefert wird. Der Schußfaden W, dessen Länge gemessen worden ist, wird mittels einer Luftdüse 34 für das Schußfaden-Pooling ein Schußfadenpoolrohr 35, eine Schußfadenführung 36 und ein Greifer 37 an eine Schußfadeneinführdüse 3 geliefert, die mit einem Riet 2 an der Oberseite einer Lade 1 befestigt ist, welche auf bekannte Art und Weise eine schwingende Bewegung durchführen kann. Ein unter Druck stehendes Strömungsmittel wird entlang dem Schußfaden W in Richtung auf eine Führungspassage injiziert, welche durch eine Reihe von Führungsgliedern 24 gebildet wird, die in einer vorbestimmten Teilung an der Seite des Riets 2 in Richtung auf den Webmaterialrand vorgesehen sind. Ein Schußfadenschneider 5 ist in der Nähe des Webwarenrandes auf der Seite der Schußfadeneinführdüse befestigt, um in zeitlicher Abstimmung mit dem Webstuhlbetrieb betätigt zu werden. Eine Schneidklinge 7 ist an der entgegengesetzten Seite des Schneiders 5 vorgesehen, um die Abfall-Webkante 6 zu schneiden. Ein Schußfadensensor 8 ist auf der Lade 1 vorgesehen, und zwar an der entgegengesetzten Seite der Düse 3, um das Einführen eines defekten Fadens oder gegebenenfalls das defekte Einführen festzustellen. Nach dem Auftreten eines derartigen Defektes wird dies durch den Sensor festgestellt und der Betrieb des Webstuhles unterbrochen. Der defekte Schußfaden wird in diesem Zustand entfernt und der Webstuhlbetrieb erneut in Gang gesetzt.
- Bei diesem herkömmlichen Webstuhl ist es nicht möglich, den Webstuhl sofort anzuhalten, da der Webstuhl mit einer höheren Drehzahl arbeitet und wegen der Bremszeit, sogar wenn das Auftreten des Defektes durch einen Sensor festgestellt wurde. Es ist nur möglich, den Webstuhlbetrieb anzuhalten, nachdem der defekte Schußfaden gegen den vorher eingeführten Schußfaden geschlagen worden ist. In diesem Zustand ist der defekte Schußfaden auf der Seite der Düse 3 geschnitten und die nächste Länge des Schußfadens wird in das Webfach eingeführt. Daher kann das Entfernen des defekten Schußfadens nur dadurch bewirkt werden, daß der Schußfaden, welcher nach dem defekten Schußfaden eingeführt worden ist, aus dem Webfach abgezogen wird. Dann muß der Webstuhlrahmen nach vorne oder zurück angetrieben werden, und zwar durch Handbetrieb oder Betätigen eines Langsambetrieb-Druckknopfes, wonach die oberen und unteren Kettfäden für das Entfernen des defekten Schußfadens geöffnet werden.
- Da jedoch der defekte Schußfaden in der Nähe der Webkante zuvor durch den Schneider 5 geschnitten worden ist und nur ein kleiner Abschnitt des Fadens außerhalb der Webkante vorsteht, und da darüber hinaus der defekte Schußfaden einem Anschlagen unterworfen wurde, um so ein Teil der Webware zu werden, ist es extrem schwierig, den bereits zum Tuch gehörigen defekten Schußfaden zu entfernen. So ist es herkömmliche Praxis, mehrere Punkte des defekten Schußfadens in das Webfach herauszuziehen, indem eine abgeschrägte bzw. verjüngte Nadel verwendet wird und der Schußfaden aus der Reihe der Kettfäden herausgezogen wird, was nur durch einen sehr mühseligen und qualvollen Vorgang möglich ist.
- Daher besteht die Aufgabe der Erfindung darin,*ein Verfahren zum Entfernen des defekten Schußfadens in einem Strömungsmittel-Jet-Webstuhl zu schaffen, bei dem die vorgenannten Nachteile vermieden und somit ein einfaches Entfernen des defekten Schußfadens möglich wird.
- Die vorliegende Erfindung löst diese Aufgabe durch ein Verfahren zum Entfernen des defekten Schußfadens in einem Strömungsmittel-Jet-Webstuhl., entsprechend dem der Schußfadenschneidvorgang des Schußfadenschneiders, welcher an der Seite der Schußfadeneinführdüse vorgesehen ist, zeitweilig nach der Detektion des defekten Schußfadens außer Funktion gesetzt wird. Nachfolgend wird der Webstuhlbetrieb unterbrochen. Bei der bekannten Vorrichtung wird der Webstuhlbetrieb nicht sofort nach dem Feststellen des-defekten Schußfadens angehalten, so daß die nächste Länge des Schußfadengarnes unvermeidbar in das Webfach eingeführt wird. Da der Schußfaden nach Feststellen des Einführens des defekten Schußfadens nicht geschnitten wird, kann der defekte Schußfaden leicht entfernt werden.
- Entsprechend einem Aspekt der vorliegenden Erfindung wird der Schußfadenschneidvorgang des Schußfadenschneiders zeitweilig ausgesetzt, wenn der defekte Schußfaden festgestellt wurde, während das nächste Einführen des nicht geschnittenen Schußfadens verhindert wird. Auf diese Weise kann die Länge des stromabwärts der Schußfadeneinführdüse liegenden Schußfadens in Richtung auf die Schußfadeneinführung minimal gehalten werden, so daß die Menge des während des Entfernens des defekten Schußfadens abzuziehenden Schußfadens reduziert werden kann, um dadurch erheblich den Fadenabziehvorgang zu fördern.
- Weitere Einzelheiten, Merkmale und Vorteile der Erfindung ergeben sich aus der nachfolgenden Beschreibung der in den Zeichnungen rein schematisch dargestellten Ausführungsbeispiele. Es zeigt:
- Fig. 1 eine schematische Draufsicht mit der Darstellung der wesentlichen Teile eines Strömungsmittel-Jet-Webstuhls,
- Fig. 2 eine Seitenansicht mit der Darstellung eines Schußfadenschneiders, welcher beim Praktizieren des Verfahrens gemäß der vorliegenden Erfindung verwendet wird,
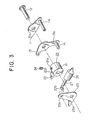
- Fig. 3 eine explodierte perspektivische Darstellung des Schußfadenschneiders,
- Fig. 4 eine Seitenansicht zur Erläuterung des Betriebs des Schußfadenschneiders, und
- Fig. 5 eine schematische Draufsicht mit der Darstellung des Zustandes des Schußfadeneinsetzens infolge auf das Feststellen eines defekten Schußfadens.
- Unter Bezugnahme auf Fig. 2 bis 5 wird nun eine Ausführungsform der Erfindung beschrieben. Der Strömungsmittel-Jet-Webstuhl der Erfindung unterscheidet sich von der herkömmlichen Vorrichtung hinsichtlich der Konstruktion eines Schußfadenschneiders 10. Andererseits handelt es sich bei dem erfindungsgemäßen Webstuhl um denselben, wie er zuvor unter Bezugnahme auf Fig. 1 beschrieben worden ist. Daher bezeichnen dieselben Bezugszeichen dieselben Teile oder Komponenten. Eine feste Klinge 11, angeordnet in Richtung auf die Webkante, ist an einem festen'Stützschaft 12 am Maschinenrahmen (nicht dargestellt) angebracht und ist am hinteren Ende an einem festen Schaft 11a befestigt, welcher von der Webkante wegsteht, so daß es relativ zum Maschinenrahmen drehfest ist. Eine bewegliche Klinge 13 wird für eine freie Drehung von dem genannten Stützschaft 12 getragen und hat einen Arm 13a, welcher in entgegengesetzter Richtung zur Schneidkante schräg nach unten verläuft. Dieser Arm 13a trägt einen Antriebsstift 14. Ein L-förmiger Hebel 16 ist mittels einer Achse 15 angebracht, und zwar für eine Drehung relativ zum Webstuhlrahmen. Ein Ende des Hebels 16 ist mittels des Antriebsstiftes 14 mit der beweglichen Klinge 13 verbunden. Der Hebel 16 wird durch eine Zugfeder 17 für eine Drehung im Gegenuhrzeigersinn gemäß Fig. 2 vorgespannt. Ein Nockenfolgeglied 20 ist für eine Drehung um ihre eigene Achse in Richtung auf das distale Ende des Hebels 16 angebracht und steht durch eine Rollbewegung mit einem Nocken 19 in Berührung, welcher an einer Drehachse 18 befestigt ist.
- Eine Schußfadenführung 23, die durch einen zylindrischen Ansatz 21 und eine dreieckige Führungsplatte 22 gebildet wird, ist außerhalb der drehbaren Klinge 13 auf den Stützschaft 12 gesetzt. Eine Führungsnut 22a ist an der Oberkante der Führungsplatte 22 ausgebildet, während im Ansatz 21 ein getopptes Loch ausgebildet ist. Die Schußfadenführung 23 ist durch eine Klemmschraube 24 an dem Stützschaft 12 befestigt, welche Klemmschraube 24 in das getoppte Loch oder Gewindeloch so eingeschraubt ist, daß die Führungsnut 22a ein wenig oberhalb dem Kantenende der festen Klinge 11 positioniert ist. Ein Schußfadendeflektor 25 ist außerhalb der Schußfadenführung 23 für eine Drehung um den Stützschaft 12 an diesem befestigt. Ein Schußfadenablenkabschnitt 25a ist am vordersten Teil des Schußfadendeflektors 25 vorgesehen, und zwar zum Nach-Vorne-Verlaufen der Führungsnut 22a der Führungsplatte 22. Das obere Ende des Schußfadendeflektors 25 ist mit einem eingreifenden Loch 25b versehen, und zwar für den Eingriff eines Ansatzes 27a am vordersten Teil eines beweglichen Eisenkerns 27 eines für eine Drehbewegung relativ zum Webstuhlrahmen montierten Solenoids 26. Dieses Solenoid 26 gerät in Betrieb, wenn beim Einführen des Schußfadens auftretende Probleme durch den Schußfadensensor 8 festgestellt worden sind.
- Der Schußfadenschneider 10 der so beschriebenen Art arbeitet wie folgt:
- Beim Schußfadenschneider 10 befindet sich das Solenoid 26 außer Betrieb und der Schußfadendeflektor 25 ist so positioniert, daß die Oberkante des Schußfaden-Ablenkabschnittes 25a sich auf einem niedrigeren Niveau befindet als die Führungsnut 22a der Führungsplatte 22 der Schußfadenführung 23. Wenn der Webstuhl in diesem Zustand in Betrieb gesetzt und der Schußfaden in das offene Kettfadenwebfach abgelegt wird, wird das Schußfadenende in Richtung auf die Schußfadeneinführdüse 3 in die Führungsnut 22a der Schußfadenführung 23 eingesetzt. Wenn der Nocken 19 zusammen mit dem Drehschaft 18 bei fortgesetztem Webstuhlbetrieb entsprechend Fig. 2 im Uhrzeigersinn gedreht wird, wird der Hebel 16 so lange in fester Lage gehalten, wie der Abschnitt geringeren Durchmessers des Nockens das Nockenfolgeglied 29 berührt. Wenn der Berührungsabschnitt den Abschnitt geringeren Durchmessers passiert hat, wird der Hebel 16 gegen die Kraft der Zugfeder 17 im Gegenuhrzeigersinn gedreht. Wenn der Hebel 16 aus der in ausgezogenen Linien gekennzeichnetEn Lage (Fig. 2) in die durch Doppelpunkt-Strich-punktierte Linien gekennzeichnete Lage bewegt wird, wird die drehbare Klinge 13 ebenso aus der durch ausgezogene Linien dargestellten Lage.im Gegenuhrzeigersinn in die Lage gedreht, die in Fig. 2 durch Doppelpunkt-Strich-Linien gekennzeichnet ist, um den in der Führungsnut 22a befindlichen Schußfaden zu schneiden. Bei fortgesetzter Drehung des Nockens 19 wird der Hebel 16 unter der Kraft der Zugfeder 17 im Gegenuhrzeigersinn gedreht und in die Ausgangslage zurückgedreht. Die drehbare Klinge 13 wird gleicherweise in die Ausgangslage zurückgedreht. Das Drehen des Nockens 19 ist mit der Schwenkbewegung der Lade 1 synchronisiert, so daß die drehbare Klinge 13 in Schußfadenschneidrichtung gedreht wird, sobald das Riet auf den vorhergehenden Schußfaden schlägt. So wird bei einem normalen Webstuhlbetrieb der Schußfaden für jeden Schußfadeneinführvorgang geschnitten, sobald das Riet auf den vorhergehenden Schußfaden schlägt.
- Wenn beim Schußfadeneinführvorgang ein Problem oder eine Fehlfunktion auftritt und diese durch den Sensor 8 während des Webstuhlbetriebes festgestellt wird, wird das Solenoid 26 erregt und der bewegliche Eisenkern 27 im Solenoid 26 gegen die Kraft einer Feder im Solenoid 26 zurückgezogen. Der Schußfadendeflektor 25 wird in eine in Fig. 4 dargestellte Lage gedreht, in der die Oberkante des Ablenkabschnittes 25a sich auf demselben Niveau wie die Oberkante der Führungsplatte 22 befindet. In diesem Zustand wird das Ende des eingeführten Schußfadens nicht in die Führungsnut 22a der Schußfadenführung 23 eingelegt, wenn die Lade 1 in Richtung auf den Webwarenrand geschwungen wird, reitet jedoch auf der Oberkante des Ablenkabschnittes 25a. Wenn so die Lade 1 in eine Richtung weg vom Webwarenrand gedreht wird,und zwar nach dem Aufschlagen des Riets, so gleitet das Schußfadenende auf der Oberkante des Schußfaden-Ablenkabschnittes 25a und wird nicht am Schneidpunkt erfaßt, d.h. an der Führungsnut 22a, so daß der Schußfaden trotz einer Drehung der drehbaren Klinge 13 nicht geschnitten wird.
- Auf diese Wiese wird bei dem mit dem Schußfadenschneider 10 versehenen Strömungsmittel-Jet-Webstuhl der Schußfadendeflektor 25 durch das Solenoid 26 erregt, unmittelbar nachdem der Schußfadensensor 18 die Fehlfunktion hinsichtlich der Schußfadeneinführung während des Webstuhlbetriebes festgestellt hat, um ein Schußfadenschneiden durch den Schußfadenschneider 10 unmöglich zu machen. Der nach dem Schlagen des defekten Schußfadens und bis zum Anhalten des Webstuhls eingeführte Schußfaden nimmt die Form eines U ein, wobei ein Ende am defekten Schußfaden hängt,wie dies in Fig. 5 dargestellt ist. Somit kann der defekte Schußfaden durch Ziehen des in Form des U eingelegten Schußfadens herausgezogen werden, während der Webstuhl langsam durch Handbetrieb in Umkehrrichtung betrieben wird, oder durch Betätigung eines Druckknopfes, der mit einer Langsam-Bewegungseinrichtung zusammenwirkt. Auf diese Weise kann der komplizierte Vorgang des Entfernens des defekten Schußfadens entsprechend der herkömmlichen Praxis vermieden werden. Das Herausziehen des Schußfadens kann ebenso durch Saugen mittels einer geeigneten Luftsaugpistole bewirkt werden.
- Zum Verhindern des Schußfadenschneidvorganges des Schußfadenschneiders 10 kann der Schußfaden von der Schußfadenführung 23 mittels eines direkten Betriebes vom Solenoid abgelenkt werden, so daß der Schußfadendeflektor 25 weggelassen werden kann. Alternativ kann die drehbare Klinge 13 so ausgelegt sein, daß sie in Richtung der Stützachse 12 gedreht werden. Die Drehung der drehbaren Klinge 13 kann vermieden werden, wenn ein Defekt beim Einsetzen bzw. Einführen des Schußfadens festgestellt worden ist.
- Bei der vorgenannten Ausführungsform wird der nicht-geschnittene Schußfadenabschnitt, welcher als nächstes in das Webfach einzusetzen ist und mit dem festgestellten defekten Schußfaden zusammenhängt, nicht ergriffen, so daß der Webstuhlbetrieb angehalten wird, wenn der nicht-geschnittene Schußfaden in das Webfach in einer U-Form durch die Schußfadeneinführdüse eingeführt ist. Jedoch kann der Webstuhlbetrieb angehalten werden, wodurch das Einführen des nicht-geschnittenen Schußfadens, welcher mit dem defekten Schußfaden zusammenhängt, verhindert wird. In diesem Fall wird kein Schußfaden in der U-Form von der Schußfadeneinführdüse versorgt bzw. geliefert, so daß die Menge des mit dem defekten Schußfaden herauszuziehenden Schußfadens reduziert werden kann. Dadurch kann der Zurückziehvorgang des defekten Schußfadens vereinfacht und erleichtert werden.
- Das Einsetzen des nicht-geschnittenen Schußfadens kann durch einen herkömmlichen Vakuumsauger zwischen der Schußfadeneinführdüse und dem Webfach verhindert werden, so daß der Sauger nach dem Feststellen der Probleme bzw. der Fehlfunktion beim Schußfadeneinführen zum Saugen des Schußfadens erregt wird. Alternativ kann der Schußfaden durch einen Greifer 37 zwischen einer Längenmeßvorrichtung 33 und der Düse 3 ergriffen werden, oder aber der Betrieb der Vorrichtung 33 kann zum Verhindern des Betriebes des Schußfadeneinführens angehalten werden.
- Aus der vorstehenden Beschreibung ist ersichtlich, daß die Schußfadenschneidfunktion des Schußfadenschneiders, vorgesehen für die Schußfadeneinführdüse, zeitweilig nach Feststellen der Fehlfunktion beim Schußfadeneinführen außer Funktion gesetzt werden kann und nachfolgend der Webstuhlbetrieb angehalten wird, während der Schußfadenabschnitt, welcher als nächstes eingeführt wird, ungeschnitten und mit dem defekten Faden verbunden bleibt, um ein leichtes und angenehmes Herausziehens des defekten Schußfadens zu fördern. So kann ein komplizierter Handbetrieb zum Herausziehen mehrerer Punkte des defekten Schußfadens in das Kettfadenwebfach durch Verwendung einer verjüngten Nadel verhindert werden, wie dies durch die herkömmliche Vorrichtung notwendig war. Der defekte Faden kann durch einfaches Ziehen des leicht zugänglichen, ungeschnittenen Schußfadenabschnittes, welcher mit dem defekten Faden zusammenhängt, entfernt werden.
Claims (8)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP200600/81 | 1981-12-11 | ||
| JP56200600A JPS58104247A (ja) | 1981-12-11 | 1981-12-11 | 流体噴射式織機における不良緯糸処理方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0083748A1 true EP0083748A1 (de) | 1983-07-20 |
| EP0083748B1 EP0083748B1 (de) | 1986-04-30 |
Family
ID=16427050
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP82111493A Expired EP0083748B1 (de) | 1981-12-11 | 1982-12-10 | Verfahren und Vorrichtung zum Beseitigen eines defekten Schussfadens in einem Strömungsmittel-Jet-Webstuhl |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US4520849A (de) |
| EP (1) | EP0083748B1 (de) |
| JP (1) | JPS58104247A (de) |
| KR (1) | KR850001578B1 (de) |
| BR (1) | BR8207183A (de) |
| DE (1) | DE3270904D1 (de) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4576208A (en) * | 1983-12-01 | 1986-03-18 | Sulzer Brothers Limited | Weft severing device for a weaving machine |
| US4749006A (en) * | 1984-07-26 | 1988-06-07 | Tsudakoma Kogyo Kabushiki Kaisha | Automatic method and apparatus for removing a faulty weft on a loom |
| EP0200168A3 (en) * | 1985-04-24 | 1988-11-09 | Tsudakoma Corporation | Improper weft removing device for shuttleless looms |
Families Citing this family (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6147851A (ja) * | 1984-08-15 | 1986-03-08 | 津田駒工業株式会社 | 織機の不良緯糸自動抜取装置 |
| JPS6134260A (ja) * | 1984-07-26 | 1986-02-18 | 津田駒工業株式会社 | 織機における不良緯糸の自動引出方法と装置 |
| JPH086231B2 (ja) * | 1985-09-11 | 1996-01-24 | 日産テクシス株式会社 | 流体噴射式織機における緯糸除去方法 |
| EP0207470B1 (de) * | 1985-06-29 | 1992-05-13 | Nissan Motor Co., Ltd. | Verfahren und Vorrichtung zum Entfernen eines Schussfehlers |
| JPS6228448A (ja) * | 1985-07-27 | 1987-02-06 | 株式会社豊田自動織機製作所 | 糸切断回避装置 |
| US4890650A (en) * | 1987-08-25 | 1990-01-02 | Kabushiki Kaisha Toyoda Jidoshokki Seisakusho | Detecting and removing faulty weft in a jet loom |
| DE4008058A1 (de) * | 1990-03-14 | 1991-09-19 | Stoll & Co H | Einfaedel- und fadenwechselvorrichtung fuer fadenfuehrer |
| KR101932313B1 (ko) | 2012-01-24 | 2018-12-24 | 나이키 이노베이트 씨.브이. | 다층 제직 |
| KR101894620B1 (ko) | 2012-01-24 | 2018-09-03 | 나이키 이노베이트 씨.브이. | 간헐적 위빙 스플라이서 |
| WO2013112685A1 (en) * | 2012-01-24 | 2013-08-01 | Nike International Ltd. | Weaving finishing device |
| JP7077968B2 (ja) * | 2019-01-14 | 2022-05-31 | 株式会社豊田自動織機 | エアジェット織機の緯糸処理装置 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2228131B2 (de) * | 1971-06-10 | 1974-05-09 | N.V. Machinefabriek L. Te Strake, Deurne (Niederlande) | |
| US4041985A (en) * | 1975-05-07 | 1977-08-16 | Nissan Motor Company, Limited | Weft sensor system of sensing malfunction of a weaving loom |
| EP0011380A1 (de) * | 1978-10-12 | 1980-05-28 | Nissan Motor Co., Ltd. | Schussfadenschneidvorrichtung für schützenlose Webmaschinen |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3561498A (en) * | 1969-01-21 | 1971-02-09 | North American Rockwell | Loom fringe motion |
| US3805850A (en) * | 1972-06-09 | 1974-04-23 | Maschf Te Strake L Nv | Control device for repairing weaving defects in a pneumatic weaving machine |
| JPS5164060A (en) * | 1974-11-29 | 1976-06-03 | Enshu Seisaku Kk | Danpenshotsukino yokoirekyushihoho |
| SE423115B (sv) * | 1978-10-20 | 1982-04-13 | Rydborn S A O | Anordning for att stoppa och aterstella en med gripare arbetande vevstol |
| JPS5617503U (de) * | 1979-07-18 | 1981-02-16 | ||
| JPS5627621A (en) * | 1979-08-15 | 1981-03-18 | Toyota Motor Corp | Sensor |
| FR2497240A1 (fr) * | 1980-12-30 | 1982-07-02 | Saurer Diederichs Sa | Dispositif a buse mobile pour insertion pneumatique de la trame sur une machine a tisser sans navette |
-
1981
- 1981-12-11 JP JP56200600A patent/JPS58104247A/ja active Granted
-
1982
- 1982-11-24 KR KR8205290A patent/KR850001578B1/ko not_active Expired
- 1982-12-07 US US06/447,511 patent/US4520849A/en not_active Expired - Lifetime
- 1982-12-10 BR BR8207183A patent/BR8207183A/pt unknown
- 1982-12-10 DE DE8282111493T patent/DE3270904D1/de not_active Expired
- 1982-12-10 EP EP82111493A patent/EP0083748B1/de not_active Expired
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2228131B2 (de) * | 1971-06-10 | 1974-05-09 | N.V. Machinefabriek L. Te Strake, Deurne (Niederlande) | |
| US4041985A (en) * | 1975-05-07 | 1977-08-16 | Nissan Motor Company, Limited | Weft sensor system of sensing malfunction of a weaving loom |
| EP0011380A1 (de) * | 1978-10-12 | 1980-05-28 | Nissan Motor Co., Ltd. | Schussfadenschneidvorrichtung für schützenlose Webmaschinen |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4576208A (en) * | 1983-12-01 | 1986-03-18 | Sulzer Brothers Limited | Weft severing device for a weaving machine |
| US4749006A (en) * | 1984-07-26 | 1988-06-07 | Tsudakoma Kogyo Kabushiki Kaisha | Automatic method and apparatus for removing a faulty weft on a loom |
| EP0200168A3 (en) * | 1985-04-24 | 1988-11-09 | Tsudakoma Corporation | Improper weft removing device for shuttleless looms |
Also Published As
| Publication number | Publication date |
|---|---|
| BR8207183A (pt) | 1983-10-11 |
| DE3270904D1 (en) | 1986-06-05 |
| KR850001578B1 (ko) | 1985-10-19 |
| US4520849A (en) | 1985-06-04 |
| JPS58104247A (ja) | 1983-06-21 |
| JPH0262619B2 (de) | 1990-12-26 |
| KR840002475A (ko) | 1984-07-02 |
| EP0083748B1 (de) | 1986-04-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0083748B1 (de) | Verfahren und Vorrichtung zum Beseitigen eines defekten Schussfadens in einem Strömungsmittel-Jet-Webstuhl | |
| DE3342398C2 (de) | ||
| CH661538A5 (de) | Vorrichtung zum entfernen von schussfaeden aus einer webmaschine. | |
| DE3151349C2 (de) | Eintraganordnung für das pneumatische Eintragen des Schußfadens auf schützenlosen Webmaschinen | |
| EP0310804B1 (de) | Verfahren zum Entfernen eines fehlerhaft eingebrachten Schussfadens an einer Luftwebmaschine | |
| DE2228131C3 (de) | SchuBsuchvorrichtung an einer pneumatischen Düsenwebmaschine | |
| EP0902109B1 (de) | Steuerbare Schussfadenzubringer- und -klemmvorrichtung und Vorrichtungsanordnung zum Minimieren des Schussfadenabfalles bei der Gewebeherstellung auf Webmaschinen, insbesondere auf Greiferwebmaschinen | |
| DE3781707T2 (de) | Verfahren und vorrichtung zum klemmen, festhalten und vorfuehren von schussfaeden bei greiferwebmaschinen. | |
| DE3200638A1 (de) | Schuetzenlose webmaschine | |
| EP0351361B1 (de) | Pneumatische Leistenlegevorrichtung für Webmaschinen | |
| EP0796936A2 (de) | Verfahren und Vorrichtung zum pneumatischen Unterstützen des Eintragens und Spannens eines Schussfadens in Webmaschinen | |
| DE68903789T2 (de) | Verfahren zum einfaedeln der duesen mit einer richtigen schlussfadenlaenge und webmaschine, die nach diesem verfahren arbeitet. | |
| DE68902359T2 (de) | Vorrichtung zum entfernen eines schussfehlers in einer webmaschine. | |
| DE60016129T2 (de) | Vorrichtung zun Halten des Fadenendes in eine Vorrichtung zum Einschlagen der Schussfadenenden | |
| DE60012134T2 (de) | Verfahren und Gerät zur Steuerung der Vorrichtung zum Bilden einer Webkante in eine Webmaschine | |
| DE3220064C2 (de) | ||
| DE4132696C2 (de) | Breithalter und dessen Verwendung bei einer Webmaschine | |
| DE2807126A1 (de) | Verfahren und vorrichtung zum vorschieben eines schussfadens bei einem webvorgang | |
| DE1941404C3 (de) | Ein- und Ausfädelvorrichtung einer Greiferschützenwebmaschine | |
| EP0022226B1 (de) | Düsenwebmaschine | |
| EP0458736A1 (de) | Schussbruchbehebung bei Projektilwebmaschinen | |
| EP0155431A1 (de) | Verfahren für den Eintrag von Schussfäden bei einer Webmaschine und Webmaschine zur Durchführung des Verfahrens | |
| CH644645A5 (de) | Schuetzenlose webmaschine. | |
| DE1535385B1 (de) | Einrichtung fuer Webmaschinen mit Entnahme des Schussfadens von ortsfesten Spulen zur Bildung einer festen Gewebekante auf der Austrittsseite eines Schussfadeneintragorgans | |
| EP0185917B1 (de) | Projektilwebmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Designated state(s): BE CH DE LI |
|
| 17P | Request for examination filed |
Effective date: 19830624 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): BE CH DE LI |
|
| REF | Corresponds to: |
Ref document number: 3270904 Country of ref document: DE Date of ref document: 19860605 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 19891215 Year of fee payment: 8 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19910308 Year of fee payment: 9 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Effective date: 19910903 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19911231 Ref country code: CH Effective date: 19911231 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19980217 Year of fee payment: 16 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19981231 |
|
| BERE | Be: lapsed |
Owner name: K.K. TOYODA JIDOSHOKKI SEISAKUSHO Effective date: 19981231 |