EP0468091A1 - Verfahren zum Herstellen und Montieren von Luftauslässen - Google Patents
Verfahren zum Herstellen und Montieren von Luftauslässen Download PDFInfo
- Publication number
- EP0468091A1 EP0468091A1 EP90122115A EP90122115A EP0468091A1 EP 0468091 A1 EP0468091 A1 EP 0468091A1 EP 90122115 A EP90122115 A EP 90122115A EP 90122115 A EP90122115 A EP 90122115A EP 0468091 A1 EP0468091 A1 EP 0468091A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- source outlet
- perforated plate
- rectifier
- frame
- source
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 7
- 238000000034 method Methods 0.000 title claims abstract 6
- 238000009434 installation Methods 0.000 title abstract 2
- 238000004080 punching Methods 0.000 claims description 4
- 238000009423 ventilation Methods 0.000 description 5
- 238000001914 filtration Methods 0.000 description 2
- 230000002093 peripheral effect Effects 0.000 description 2
- 230000005855 radiation Effects 0.000 description 2
- 238000004026 adhesive bonding Methods 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images

Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F24—HEATING; RANGES; VENTILATING
- F24F—AIR-CONDITIONING; AIR-HUMIDIFICATION; VENTILATION; USE OF AIR CURRENTS FOR SCREENING
- F24F13/00—Details common to, or for air-conditioning, air-humidification, ventilation or use of air currents for screening
- F24F13/02—Ducting arrangements
- F24F13/06—Outlets for directing or distributing air into rooms or spaces, e.g. ceiling air diffuser
- F24F13/068—Outlets for directing or distributing air into rooms or spaces, e.g. ceiling air diffuser formed as perforated walls, ceilings or floors
Definitions
- the invention relates to a method for producing and assembling air outlets in a room, in particular source outlets from a round or square frame tube with at least one source outlet grille, and a corresponding source outlet.
- Swell outlets are understood to mean those air supply elements which generally consist of a round or angular supply pipe, in the wall of which normally lamellae or slit grids are simply inserted. Such pipes are also drawn from a ceiling to the floor, for example, so that this floor itself forms the end of the supply system. The backflow of air then causes the supply air to escape through the corresponding slotted or louvre grilles into a room.
- the inventor has set itself the goal of improving both the manufacture and the mounting of such air outlets and, in particular, of making them cheaper.
- the main advantage of the invention is that it is no longer necessary to send entire source outlets in the dimensions mentioned above, but that, for example, ventilation pipes for existing ventilation ducts are either pulled down in a square or round shape to the desired distance from the floor and from these ventilation ducts or Cut openings corresponding to frame tubes, into which the standard source outlet grilles are then inserted.
- the source outlet grille is prefabricated from a perforated plate and a rectifier. Since the perforated plate should be surrounded by a cover frame, it has proven to be advantageous to fold the corresponding cover frame from the perforated plate.
- this cover frame is used to fix the source outlet grille to the frame tube, the fixing being done by rivets or screws.
- transverse slots are punched out of a rear wall, the punching then taking place in such a way that lamellae bent out of the transverse slots remain as rectifiers. This significantly simplifies production. Side strips or upper and lower cover strips are then folded from the rear wall, via which the rectifier is connected to the cover frame or the perforated plate to form an entire source outlet grille.
- the connection can be made by riveting, welding, gluing or the like.
- source outlet grilles with a height of 65 mm, 115 mm, 215 mm and 315 mm and a length of 425 mm, 625 mm, 825 mm, 1025 mm and 1225 mm can be produced.
- intermediate sizes are also conceivable.
- source outlet grids can then be inserted directly into round or square frame tubes, a plurality of such source outlet grids generally being used.
- a frame tube with a larger diameter, e.g. 1250 mm so several source outlet grilles (4 to 8 pieces) can be used successively or radially.
- the use of appropriate source outlet grilles can influence the air jet guidance, for example from an omnidirectional jet to a jet directed in a single direction.
- the rectifier is not designed as a uniform rectangular box, but has an incline from an upper cover strip to a lower cover strip. This is ensured by a correspondingly different width of the cover strips. This results in a certain narrowing of the cross-section inside the frame tube, so that the air is somewhat stowed and the supply air is made easier to escape through the rear wall or the perforated plate.
- the source outlet grille can be made of aluminum, plastic or the like or can be supplied in a galvanized version. But there is also the possibility to paint them after assembly.
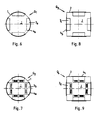
- a source outlet Q1-Q4 consists of a round or rectangular frame tube 1 or 2, which each enclose an interior space I. These pipes are not shown connected to corresponding air supply systems.
- Source outlet grilles 3a - 3d are provided for discharging supply air into a room and are inserted into the corresponding frame tubes 1 and 2, respectively.
- a cover frame 4a or 4b strikes the frame tube 1 or 2 from the outside.
- the cover frame 4 encloses a perforated plate 5.
- holes 6 can be seen for receiving rivets, for example, with which the cover frame 4 is connected to the frame tube 1 or 2.
- the perforated plate 5b and the cover frame 4b can be flat, as shown in the lower figure in Figure 3.
- the perforated plate 5a can also have a curvature based on the frame tube 1.
- the front edges of the cover frame 4a are then also curved accordingly.
- the side strips of the cover frame 4a remain elongated.
- a rectifier 7 is attached to the cover frame 4 or the perforated plate 5 from the interior 1.
- This rectifier 7 consists of a peripheral frame with side strips 8 and an upper cover strip 9 and a lower cover strip 10. As can be seen in FIG. 3, the upper cover strip and the lower cover strip 9 or 10 naturally adapt to the curvature of the perforated plate 5a.
- transverse slots 12 are inward, i.e. In the area of the peripheral frame, slats 13 are assigned, which serve in particular to rectify the air flow.
- a lower cover strip 10a is wider than the upper cover strip 9. This results in a certain adjustment of the slats 13 relative to the perforated plate 5, so that an obliquely directed air flow from the perforated plate 5 can leak. Furthermore, the cross section of the interior 1 is narrowed by such a source outlet grille 3b or 3d, so that a certain air jam occurs and the air is forced through the transverse slots 12. This can help improve airflow.
- a filter mat 14 in front of the perforated plate 5, as is only indicated by way of example in FIG. 4.
- This filter mat 14 is used both for air filtering and for additional rectification. However, this is not absolutely necessary due to technical requirements.
- Such source outlet grilles 3 can be used directly in round or square frame tubes 1 or 2, with the use of several source outlet grilles 3 being considered, as is shown in particular in FIGS. 6-9.
- a large number of such source outlet grids 3 can also be arranged in succession in the longitudinal direction of the frame tubes 1 or 2. They can also be arranged so that an air jet emerges to one side or all around, so that omnidirectional radiation is achieved. However, it may also be sufficient if the radiation is only semicircular due to the corresponding arrangement of the source outlet grids 3.
- the rectifier 7 is also made from one piece.
- the rear wall 11 Cross slots 12 punched which happens in that the punching is done so that the slats 13 can be bent backwards at the same time.
- narrow webs 15 are also attached to the slats 13, as is only indicated in FIG. 2. This means that the supply air is evenly distributed over the entire grille area.
- the existing ventilation ducts or their frame tubes 1 and 2 are pulled down to the desired distance from the floor. From these frame tubes 1 and 2, openings need only be cut out according to the dimensions of the source outlet grille 3, into which these source outlet grids 3 are inserted.
- the source outlet grille 3 is fixed, for example, by appropriate rivets which penetrate the holes 6.
- the grids 3 can also be inserted into the round or angular frame tubes 1 or 2 by means of cross beams.
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Combustion & Propulsion (AREA)
- Mechanical Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Duct Arrangements (AREA)
- Air Bags (AREA)
- Compressor (AREA)
Abstract
Description
- Die Erfindung betrifft ein Verfahren zum Herstellen und Montieren von Luftauslässen in einen Raum, insbesondere von Quellauslässen aus einem runden oder eckigen Rahmenrohr mit zumindest einem Quellauslaß-Gitter, sowie einen entsprechenden Quellauslaß.
- Unter Quellauslässen werden solche Luftzuführelemente verstanden, welche in der Regel aus einem runden oder eckigen Zuführrohr bestehen, in deren Wand normalerweise einfach Lamellen oder Schlitzgitter eingesetzt sind. Derartige Rohre werden beispielsweise auch von einer Decke bis zum Fußboden gezogen, so daß dieser Fußboden selbst den Abschluß des Zuführsystems bildet. Der Rückstau von Luft bewirkt dann den Austritt der Zuluft durch die entsprechenden Schlitz- oder Lamellengitter in einen Raum.
- Bislang werden derartige Quellauslässe in runder, halbrunder oder anderer Ausführung gefertigt, wobei die Teile sehr große Abmessungen aufweisen. Quellauslässe besitzen mitunter einen Durchmesser von 1250 mm und 2000 mm Höhe. Es ist verständlich, daß sowohl bei der Fertigung wie auch der Montage hier erhebliche Probleme auftreten. Das größte Problem ist der Versand derartiger Quellauslässe, wobei insbesondere die Sperrigkeit diesen Versand verteuert und erschwert.
- Der Erfinder hat sich zum Ziel gesetzt, sowohl das Herstellen wie auch das Montieren derartiger Luftauslässe zu verbessern und insbesondere zu verbilligen.
- Zur Lösung dieser Aufgabe führt, daß vor oder nach der Montage des Rahmenrohres Öffnungen aus diesen ausgeschnitten, Quellauslaß-Gitter in die Öffnungen eingesetzt und mit dem Rahmenrohr verbunden werden.
- Der wesentliche Vorteil der Erfindung liegt darin, daß jetzt nicht mehr ganze Quellauslässe in den oben genannten Abmessungen verschickt werden müssen, sondern daß beispielsweise Lüftungsrohre für vorhandene Lüftungskanäle entweder in eckiger oder runder Form auf die gewünschte Distanz zum Fußboden heruntergezogen werden und aus diesen Lüftungskanälen bzw. Rahmenrohren entsprechende Öffnungen ausgeschnitten werden, in die dann die Standard-Quellauslaß-Gitter eingesetzt werden.
- Wesentlich ist dabei, daß das Quellauslaß-Gitter aus einem Lochblech und einem Gleichrichter vorgefertigt wird. Da das Lochblech von einem Abdeckrahmen umgeben sein sollte, hat es sich als günstig erwiesen, von dem Lochblech den entsprechenden Abdeckrahmen abzukanten.
- Dabei kann es sich um einen ganz oder teilweise umlaufenden Abdeckrahmen handeln. Bei der Montage dient dieser Abdeckrahmen zur Festlegung des Quellauslaß-Gitters an dem Rahmenrohr, wobei die Festlegung durch Nieten oder Schrauben erfolgt.
- Zur Herstellung des Gleichrichters werden aus einer Rückwand Querschlitze ausgestanzt, wobei die Stanzung dann so erfolgt, daß gleich aus den Querschlitzen ausgebogene Lamellen als Gleichrichter stehenbleiben. Dies vereinfacht die Herstellung wesentlich. Von der Rückwand werden dann Seitenstreifen bzw. obere und untere Deckstreifen abgekantet, über die der Gleichrichter mit dem Abdeckrahmen oder dem Lochblech zu einem gesamten Quellauslaß-Gitter verbunden wird. Die Verbindung kann durch Nieten, Schweißen, Kleben od. dgl. erfolgen.
- Auf diese Weise lassen sich insbesondere Quellauslaß-Gitter mit einer Höhe von 65 mm, 115 mm, 215 mm und 315 mm sowie einer Länge von 425 mm, 625 mm, 825 mm, 1025 mm und 1225 mm herstellen. Selbstverständlich sind auch Zwischengrößen denkbar.
- Diese Quellauslaß-Gitter lassen sich dann direkt in runde oder eckige Rahmenrohre einsetzen, wobei in der Regel eine Mehrzahl solcher Quellauslaß-Gitter Anwendung findet. Hat z.B. ein Rahmenrohr einen größeren Durchmesser, z.B. 1250 mm, so können mehrere Quellauslaß-Gitter (4 bis 8 Stück) aufeinanderfolgend bzw. radial eingesetzt werden. Je nach Wunsch kann durch den Einsatz entsprechender Quellauslaß-Gitter die Luftstrahlführung beeinflußt werden, beispielsweise von einem Rundstrahl bis hin zu einem in einer einzelnen Richtung gerichteten Strahl.
- Ggfs. können an den Lamellen noch schmale Stege angebracht sein, welche der Stabilisierung und Erhöhung des Festwiderstandes dienen. Dadurch wird die Zuluft im Lüftungskanal gleichmäßig verteilt und eine Vergleichmäßigung des Austritts der Zuluft erreicht.
- Ferner ist es auch möglich, hinter das Lochblech eine Filtermatte einzusetzen, welche nicht nur der Luftfilterung, sondern auch einer zusätzlichen Gleichrichtung dient.
- Im Rahmen der Erfindung liegt ebenfalls, daß der Gleichrichter nicht als gleichmäßiger rechteckiger Kasten ausgebildet ist, sondern eine Steigung von einem oberen Deckstreifen zu einem unteren Deckstreifen aufweist. Dies wird durch eine entsprechende unterschiedliche Breite der Deckstreifen gewährleistet. Dadurch entsteht eine gewisse Querschnittsverengung im Inneren des Rahmenrohres, so daß die Luft etwas gestaut wird und der Austritt der Zuluft durch die Rückwand bzw. das Lochblech erleichtert ist.
- Die Quellauslaß-Gitter können aus Aluminium, Kunststoff od. dgl. hergestellt sein oder in verzinkter Ausfertigung geliefert werden. Es besteht aber auch die Möglichkeit, sie nach Montage anschließend zu lackieren.
- Weitere Vorteile, Merkmale und Einzelheiten der Erfindung ergeben sich aus der nachfolgenden Beschreibung bevorzugter Ausführungsbeispiele sowie anhand der Zeichnung; diese zeigt in
- Figur 1 eine Draufsicht auf ein erfindungsgemäßes Quellauslaß-Gitter;
- Figur 2 einen Längsschnitt durch das Quellauslaß-Gitter gemäß Figur 1 entlang Linie 11-11;
- Figur 3 Stirnansichten von zwei Ausführungsbeispielen von Quellauslaß-Gittern;
- Figur 4 einen Längsschnitt durch ein weiteres Ausführungsbeispiel eines Quellauslaß-Gitters entsprechend Figur 1 und 2;
- Figur 5 eine Stirnansicht von zwei Ausführungsbeispielen eines Quellauslaß-Gitters entsprechend Figur 4;
- Figur 6 einen Querschnitt bzw. eine Innenansicht eines Quellauslasses;
- Figuren 7 bis 9 Querschnitte bzw. Innenansichten von weiteren Ausführungsbeispielen von Quellauslässen.
- Gemäß den Figuren 6 bis 9 besteht ein erfindungsgemäßer Quellauslaß Q1 - Q4 aus einem runden oder rechteckigen Rahmenrohr 1 bzw. 2, welche jeweils einen Innenraum I umschließen. Nicht gezeigt sind diese Rohre mit entsprechenden Luftzuführungssystemen verbunden. Zum Auslassen von Zuluft in einen Raum sind Quellauslaß-Gitter 3a - 3d vorgesehen, welche in die entsprechenden Rahmenrohre 1 bzw. 2 eingesetzt sind.
- Dabei schlägt ein Abdeckrahmen 4a bzw. 4b von außen her an das Rahmenrohr 1 bzw. 2 an.
- Gemäß Figur 1 umschließt der Abdeckrahmen 4 ein Lochblech 5. Im Abdeckrahmen 4 sind Löcher 6 zur Aufnahme von beispielsweise Nieten erkennbar, mit denen der Abdeckrahmen 4 mit dem Rahmenrohr 1 bzw. 2 verbunden ist.
- Gemäß Figur 3 kann das Lochblech 5b und der Abdeckrahmen 4b plan ausgebildet sein, wie dies die untere Abbildung in Figur 3 zeigt. In der oberen Abbildung ist allerdings zu erkennen, daß das Lochblech 5a auch eine dem Rahmenrohr 1 nachempfundene Krümmung aufweisen kann. Entsprechend sind dann auch die Stirnkanten des Abdeckrahmens 4a gekrümmt. Die Seitenstreifen des Abdeckrahmens 4a bleiben dagegen langgestreckt.
- Vom Innenraum 1 her ist an den Abdeckrahmen 4 bzw. das Lochblech 5 ein Gleichrichter 7 angesetzt. Dieser Gleichrichter 7 besteht aus einem umlaufenden Rahmen mit Seitenstreifen 8 und einem oberen Deckstreifen 9 sowie einem unteren Deckstreifen 10. Wie in Figur 3 erkennbar, paßt sich der obere Deckstreifen und der untere Deckstreifen 9 bzw. 10 selbstverständlich der Krümmung des Lochblechs 5a an.
- Seitenstreifen 8 sowie Deckstreifen 9 und 10 sind von einer Rückwand 11 abgekantet, welche Querschlitze 12 besitzt. Diese sind besonders gut in Figur 5 erkennbar. Den Querschlitzen 12 sind nach innen, d.h. in dem Bereich des umlaufenden Rahmens Lamellen 13 zugeordnet, welche insbesondere der Gleichrichtung der Luftströmung dienen.
- In dem Ausführungsbeispiel gemäß den Figuren 4 und 5 ist erkennbar, daß ein unterer Deckstreifen 10a breiter ausgebildet ist als der obere Deckstreifen 9. Hierdurch ergibt sich eine gewisse Anstellung der Lamellen 13 gegenüber dem Lochblech 5, so daß eine schräg gerichtete Luftströmung aus dem Lochblech 5 austreten kann. Des weiteren verengt sich der Querschnitt des Innenraumes 1 durch ein derartiges Quellauslaß-Gitter 3b bzw. 3d, so daß ein gewisser Luftstau entsteht und die Luft durch die Querschlitze 12 gedrückt wird. Dies kann zu einer Verbesserung der Luftführung beitragen.
- Erfindungsgemäß soll es noch möglich sein, vor das Lochblech 5 eine Filtermatte 14 einzusetzen, wie dies beispielhaft nur in Figur 4 angedeutet ist. Diese Filtermatte 14 dient sowohl der Luftfilterung als auch einer zusätzlichen Gleichrichtung. Aus technischen Erfordernissen ist dies jedoch nicht unbedingt notwendig.
- Derartige Quellauslaß-Gitter 3 können direkt in runde oder eckige Rahmenrohre 1 bzw. 2 eingesetzt werden, wobei an den Einsatz mehrerer Quellauslaß-Gitter 3 gedacht ist, wie dies insbesondere in Figur 6-9 dargestellt wird. Es können auch eine Vielzahl derartiger Quellauslaß-Gitter 3 in Längsrichtung der Rahmenrohre 1 bzw. 2 aufeinanderfolgend angeordnet werden. Ihre Anordnung kann ferner so erfolgen, daß ein Luftstrahl nach einer Seite oder rundherum austritt, so daß eine Rundstrahlung erreicht wird. Es kann aber auch genügen, wenn die Strahlung durch die entsprechende Anordnung der Quellauslaß-Gitter 3 nur halbrund erfolgt.
- Die Herstellung und Montage derartiger Quellauslässe Q erfolgt folgendermaßen:
- Das Quellauslaß-Gitter 3 besteht bevorzugt aus zwei Teilen, nämlich einmal dem Lochblech 5 mit Abdeckrahmen 4 sowie zum zweiten aus dem Gleichrichter 7. Lochblech 5 und Abdeckrahmen 4 sind bevorzugt aus einem Stück geformt, wobei ein Ausstanzen der Löcher des Lochblechs 5 erfolgt und ein Abkanten des Abdeckrahmens 4. Aus dem Abdeckrahmen 4 werden die entsprechenden Löcher 6 für die Befestigungsmittel an den Rahmenrohren 1 bzw. 2 erzeugt.
- Auch der Gleichrichter 7 wird aus einem Stück hergestellt. Hierzu werden aus der Rückwand 11 die Querschlitze 12 gestanzt, was dadurch geschieht, daß die Stanzung so erfolgt, daß gleichzeitig die Lamellen 13 nach hinten abgebogen werden können. Zur Stabilisierung und zur Erhöhung des Festwiderstandes sind an den Lamellen 13 noch schmale Stege 15 angebracht, wie dies in Figur 2 nur angedeutet ist. Dadurch wird die Zuluft über die gesamte Gitterfläche gleichmäßig verteilt.
- Von der Rückwand 11 werden die entsprechenden Seitenstreifen 8 sowie oberen Deckstreifen 9 und unteren Deckstreifen 10 abgekantet, so daß nunmehr der Gleichrichter 7 auf das Lochblech 5 bzw. den Abdeckrahmen 4 aufgesetzt werden kann. Dort wird er entweder angeschraubt, angenietet oder angeklebt.
- Bei der Montage eines Quellauslasses werden die vorhandenen Lüftungskanäle bzw. deren Rahmenrohre 1 und 2 auf die gewünschte Distanz zum Fußboden heruntergezogen. Aus diesen Rahmenrohren 1 bzw. 2 müssen dann nur entsprechend den Maßen der Quellauslaß-Gitter 3 Öffnungen ausgeschnitten werden, in die eben diese Quellauslaß-Gitter 3 eingesetzt werden. Die Festlegung der Quellauslaß-Gitter 3 erfolgt beispielsweise durch entsprechende Nieten, welche die Löcher 6 durchdringen. Ferner können die Gitter 3 auch mittels traversen Balken in die runden bzw. eckigen Rahmenrohre 1 bzw. 2 eingesetzt werden.

Claims (12)
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE4023227A DE4023227A1 (de) | 1990-07-21 | 1990-07-21 | Verfahren zum herstellen und montieren von luftauslaessen |
| DE4023227 | 1990-07-21 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0468091A1 true EP0468091A1 (de) | 1992-01-29 |
| EP0468091B1 EP0468091B1 (de) | 1994-10-26 |
Family
ID=6410754
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP90122115A Expired - Lifetime EP0468091B1 (de) | 1990-07-21 | 1990-11-20 | Verfahren zum Herstellen und Montieren von Luftauslässen |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP0468091B1 (de) |
| AT (1) | ATE113366T1 (de) |
| DE (2) | DE4023227A1 (de) |
| ES (1) | ES2064588T3 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0615103A1 (de) * | 1993-03-06 | 1994-09-14 | Schako Metallwarenfabrik Ferdinand Schad Kg | Sockelquellauslass |
| EP0816771A3 (de) * | 1996-07-04 | 2000-03-29 | Schako Metallwarenfabrik Ferdinand Schad Kg | Luftauslass |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE9411068U1 (de) * | 1994-07-05 | 1994-11-10 | Schako Metallwarenfabrik Ferdinand Schad Kg - Zweigniederlassung Kolbingen -, 78600 Kolbingen | Quellauslaß |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH451454A (de) * | 1966-02-07 | 1968-05-15 | Svenska Flaektfabriken Ab | Innenraumluftverteilvorrichtung |
| US4316406A (en) * | 1978-10-13 | 1982-02-23 | Lind Leif Ingemar | Flow-distributing device and an air-intake screen provided with such a device |
| DE3605539A1 (de) * | 1986-02-18 | 1987-08-20 | Herbst Donald | Vorrichtung zum zufuehren eines luftstroms in einen raum |
-
1990
- 1990-07-21 DE DE4023227A patent/DE4023227A1/de not_active Withdrawn
- 1990-11-20 AT AT90122115T patent/ATE113366T1/de not_active IP Right Cessation
- 1990-11-20 DE DE59007571T patent/DE59007571D1/de not_active Expired - Fee Related
- 1990-11-20 ES ES90122115T patent/ES2064588T3/es not_active Expired - Lifetime
- 1990-11-20 EP EP90122115A patent/EP0468091B1/de not_active Expired - Lifetime
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CH451454A (de) * | 1966-02-07 | 1968-05-15 | Svenska Flaektfabriken Ab | Innenraumluftverteilvorrichtung |
| US4316406A (en) * | 1978-10-13 | 1982-02-23 | Lind Leif Ingemar | Flow-distributing device and an air-intake screen provided with such a device |
| DE3605539A1 (de) * | 1986-02-18 | 1987-08-20 | Herbst Donald | Vorrichtung zum zufuehren eines luftstroms in einen raum |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0615103A1 (de) * | 1993-03-06 | 1994-09-14 | Schako Metallwarenfabrik Ferdinand Schad Kg | Sockelquellauslass |
| EP0816771A3 (de) * | 1996-07-04 | 2000-03-29 | Schako Metallwarenfabrik Ferdinand Schad Kg | Luftauslass |
Also Published As
| Publication number | Publication date |
|---|---|
| DE4023227A1 (de) | 1992-01-23 |
| ATE113366T1 (de) | 1994-11-15 |
| EP0468091B1 (de) | 1994-10-26 |
| ES2064588T3 (es) | 1995-02-01 |
| DE59007571D1 (de) | 1994-12-08 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE602004012993T2 (de) | Gewebeluftkanal mit in der richtung einstellbarer lüftungsvorrichtung | |
| EP3255281A1 (de) | Ventilator mit tandemnachleitschaufeln | |
| DE2306559A1 (de) | Konvektor und herstellungsverfahren | |
| DD292515A5 (de) | Lueftungsgitter und verfahren zum herstellen eines lueftungsgitters | |
| EP0468091B1 (de) | Verfahren zum Herstellen und Montieren von Luftauslässen | |
| EP2375182A2 (de) | Wanddurchführung für eine innen aufstellbare Wärmepumpenanlage | |
| DE2626781C3 (de) | Waschmaschinentrommel | |
| DE9010849U1 (de) | Quellauslaß | |
| DE726483C (de) | Luftverteiler | |
| DE202023105641U1 (de) | Behang und Behangsystem mit einem Behang | |
| DE19912567B4 (de) | Luftleiteinrichtung für einen Luftdurchlaß | |
| EP2023053A2 (de) | Luftauslass | |
| DE69108361T2 (de) | Wärmetauschanordnung. | |
| DE4110281A1 (de) | Lueftungsgitter | |
| EP0950435B1 (de) | Spritzwandmodul und aus Spritzwandmodulen aufgebaute Spritzwand | |
| EP1949005A1 (de) | Lüftungsgitterrahmen, lüftungsgitterlamellen und lüftungsgitter sowie verfahren zur herstellung eines lüftungsgitters | |
| EP4224077B1 (de) | Luftdurchlass | |
| DE112018002229T5 (de) | Strömungskomponente | |
| DE202026100610U1 (de) | Lüftungsvorrichtung | |
| DE102019105961A1 (de) | Luft-Luft-Wärmetauscher | |
| DE4340036A1 (de) | Verfahren zum Herstellen eines Schlitzauslasses | |
| WO1996001398A1 (de) | Quellauslass | |
| DE29920392U1 (de) | Lüftungsgitter für Lüftungs- und Klimaanlagen | |
| DE3901543A1 (de) | Vorrichtung zur be- und entlueftung | |
| EP3293463A1 (de) | Schlitzauslass für luftschleiervorrichtungen |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| 17P | Request for examination filed |
Effective date: 19920117 |
|
| 17Q | First examination report despatched |
Effective date: 19930111 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH DE DK ES FR GB GR IT LI LU NL SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 19941026 Ref country code: DK Effective date: 19941026 |
|
| REF | Corresponds to: |
Ref document number: 113366 Country of ref document: AT Date of ref document: 19941115 Kind code of ref document: T |
|
| ITF | It: translation for a ep patent filed | ||
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19941130 |
|
| ET | Fr: translation filed | ||
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 19941104 |
|
| REF | Corresponds to: |
Ref document number: 59007571 Country of ref document: DE Date of ref document: 19941208 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Effective date: 19950126 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2064588 Country of ref document: ES Kind code of ref document: T3 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 19951016 Year of fee payment: 6 |
|
| 26N | No opposition filed | ||
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: NL Payment date: 19951019 Year of fee payment: 6 Ref country code: FR Payment date: 19951019 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: AT Payment date: 19951023 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: BE Payment date: 19951024 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 19951026 Year of fee payment: 6 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 19951120 Year of fee payment: 6 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Effective date: 19961120 Ref country code: AT Effective date: 19961120 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 19961121 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LI Effective date: 19961130 Ref country code: CH Effective date: 19961130 Ref country code: BE Effective date: 19961130 |
|
| BERE | Be: lapsed |
Owner name: SCHAKO METALLWARENFABRIK FERDINAND SCHAD K.G. Effective date: 19961130 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Effective date: 19970601 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 19961120 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Effective date: 19970731 |
|
| NLV4 | Nl: lapsed or anulled due to non-payment of the annual fee |
Effective date: 19970601 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20040129 Year of fee payment: 14 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 19971213 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050601 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES;WARNING: LAPSES OF ITALIAN PATENTS WITH EFFECTIVE DATE BEFORE 2007 MAY HAVE OCCURRED AT ANY TIME BEFORE 2007. THE CORRECT EFFECTIVE DATE MAY BE DIFFERENT FROM THE ONE RECORDED. Effective date: 20051120 |