EP0542668A1 - Verfahren zum Kämmen und Verziehen von Fasermaterial und Kämmaschine zum Durchführen des Verfahrens - Google Patents
Verfahren zum Kämmen und Verziehen von Fasermaterial und Kämmaschine zum Durchführen des Verfahrens Download PDFInfo
- Publication number
- EP0542668A1 EP0542668A1 EP92810745A EP92810745A EP0542668A1 EP 0542668 A1 EP0542668 A1 EP 0542668A1 EP 92810745 A EP92810745 A EP 92810745A EP 92810745 A EP92810745 A EP 92810745A EP 0542668 A1 EP0542668 A1 EP 0542668A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- combing
- belts
- heads
- layers
- comb
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images
Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G21/00—Combinations of machines, apparatus, or processes, e.g. for continuous processing
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G19/00—Combing machines
- D01G19/06—Details
- D01G19/14—Drawing-off and delivery apparatus
Definitions
- Known combing machines usually contain several, e.g. Eight combing heads arranged in a row, each of which is fed a ribbon-shaped cotton wool. Each combing head emits a comb web, which then runs through a funnel, which forms the web into a substantially circular comb web.
- the combed sliver belts are drawn next to each other on a discharge table to a drafting system which is assigned to all combing heads together, or, for example, to two drafting systems, each of which is assigned to half of the combing heads.
- the draft in the drafting system must also be increased accordingly so that a belt with the usual fineness is obtained at the exit of the drafting system.
- the uniformity of the belt at the exit of the drafting system becomes worse. This deterioration in uniformity can only be avoided or compensated for by increasing the homogeneity of the fiber material fed to the drafting system.
- the technical object of the invention is therefore to design the method specified in the preamble of claim 1 or the combing machine specified in the preamble of claim 6 such that the homogeneity of the fiber material fed to the drafting system is better than in known combing machines.
- the object is achieved in the method according to the invention in that the sliver webs are each deformed into a flat band and in that the bands are fed to the drafting system in at least two layers one above the other.
- the generally good homogeneity of the comb web nonwovens decreases less when shaping into a flat band, the width of which can be approximately 0.15 to 0.5 times the width of the comb web fleece, than in the previously customary shaping to a substantially circular band with a diameter approximately equal to 0.06 or 0.07 times the width of the sliver fleece.
- the homogeneity of the fiber material that is fed to the drafting system in the form of layers of flat strips lying one above the other is of course much better than the homogeneity of fiber material in the form of round bands lying next to one another in alignment.
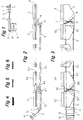
- Fig. 1 shows schematically a pliers plate 1 and an upper pliers plate 2 of a vibrating pliers of a combing head of a combing machine.
- a fiber beard from a fed cotton wool (not shown) is clamped between the edges of the plates 1 and 2 and is clamped combed out by a rotating circular comb, not shown.
- the pliers In the illustrated advanced position of the pliers, the pliers are open, and a tear-off unit with two pairs of tear-off cylinders 3 and 4 tears off the combed-out fiber beard from the cotton wool lying in the pliers.
- the tear-off unit combines the fiber tears that have been torn off one after the other to form a roving fleece that runs to a pair of draw-off rollers 5.
- the combing machine contains several combing heads arranged in a row with the parts described above, for example eight combing heads. 2 and 3 of the first two combing heads and of the last two combing heads of the machine, only the draw-off roller pairs 5 and 5.1 or 5.6 and 5.7 are shown schematically.
- the sliver webs released by the pairs of take-off rolls are each formed into a flat band, and the bands are laid on top of one another in at least two layers.
- a layer is formed with the two flat belts, each of which comes from two adjacent combing heads. With eight combing heads, the tapes are therefore placed in four layers of two tapes on top of each other.
- a fleece guide plate 6 or 6.3 is assigned to each two adjacent combing heads or take-off roller pairs, such as roller pairs 5 and 5.1 or roller pairs 5.6 and 5.7, which contains two elongated band-forming openings 7 and 7.1 or 7.6 and 7.7.
- the sliver webs released by the two pairs of rollers, 5 and 5.1 or 5.6 and 5.7 run on the fleece guide plate 6 or 6.3 to one of the band-forming openings and are pulled through them and thereby each formed into a flat band.
- two drivable transport roller pairs 8 and 8.1 or 8.6 and 8.7 are arranged in the region of the two band-forming openings.
- the two belt-forming openings are arranged in such a way that the two flat comb-tension belts, which emerge from the openings, are pulled side by side between the rollers of the pairs of transport rollers.
- the second pair of transport rollers 8.1 assigned to the first two combing heads of the combing machine emits the two combing belts from these combing heads onto a trough-shaped guide plate 9 which carries the running combing belts carries and guides laterally.
- the guide plate 9 extends transversely to the working direction of the combing heads until just before the next second pair of transport rollers (not visible in the drawing), which is assigned to the two next combing heads of the combing machine.
- This next second pair of transport rollers picks up the two combed belts next to each other from the first two comb heads and, as a second layer, the two combed belts from the third and fourth comb heads.
- the four combed belts then run together on a next guide plate, similar to plate 9, to the second pair of transport rollers which are assigned to the fifth and sixth combing heads of the combing machine.
- the two combed belts from the fifth and sixth combing heads are placed as a third layer on the four incoming combed belts.
- the six sliver belts then run on a further groove-shaped guide plate 9.2 to the second pair of transport rollers 8.7, in which the sliver belts are placed as the fourth layer by the last two combing heads.
- the pair of transport rollers 8.7 thus emits eight comb-type belts with a cross section approximately as shown schematically in FIG. 4 on a guide plate 10.
- the eight sliver belts then run around a deflection element 11 and on a guide 12 to a drafting system, of which roller pairs 13 and 14 are shown schematically.
- the combed fiber material which is fed to the drafting system 13, 14 in the form of flat comb-tensioning belts which are placed in pairs in four layers, is very homogeneous, as explained at the beginning. Therefore, higher distortions are possible in the drafting system 13, 14 than in known combing machines. This means that combs with higher weights can be fed to the combing heads.
- the sliver webs released by the pairs of draw rollers 5, 5.1, etc. can each have a width of about 300 mm, for example. They can be formed from the band-forming openings 7, 7.1, etc. to form flat combing bands, each with a width of, for example, approximately 70 mm and a thickness of approximately 4 to 5 mm.
- the flat combed ribbons of several combing heads can also be fed to the drafting system in less than four layers or more than four layers one above the other, wherein each layer can also contain fewer than two ribbons or more than two ribbons.
- Fig. 5 shows schematically in cross-section two layers lying on top of each other with four flat combing belts
- Fig. 6 shows three layers with three flat combing belts each (of nine combing heads).
- the flat combed strips preferably have a width which is equal to 0.15 to 0.5 times the width of a combed fleece and / or equal to 5 to 50 times the strip thickness.
- An additional advantage of the combing machine described is that the combed sliver belts are not simply pulled through the drafting system over an outlet table as in known machines, but are actively transported by the driven transport roller pairs, such as 8.1 and 8.7. This minimizes warping and damage to the fiber mass.
- the peripheral speeds of the transport rollers preferably gradually increase somewhat in the running direction of the comber belts, so that the peripheral speed of each subsequent pair of transport rollers is a few percent higher than the peripheral speed of the preceding pair of transport rollers. A controlled warping of the fiber material on the way to the drafting system is thus advantageously brought about.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Preliminary Treatment Of Fibers (AREA)
Abstract
Kammzugvliese, die in einer Kämmaschine von mehreren Kämmköpfen (5, 5.1 ... 5.6, 5.7) kommen, werden von antreibbaren Transportwalzenpaaren (8, 8.1 ... 8.6, 8.7) durch je eine Bandformungsöffnung (7, 7.1 ... 7.6, 7.7) hindurchgezogen und dadurch zu flachen Bändern verformt. Diese Bänder werden in wenigstens zwei Schichten übereinandergelegt zu einem Streckwerk (13, 14) transportiert. So ist das gekämmte Fasermaterial am Eingang des Streckwerks (13, 14) sehr homogen. Im Streckwerk (13, 14) sind daher ohne Beeinträchtigung der Qualität höhere Verzüge möglich, was bedeutet, dass den Kämmköpfen der Kämmaschine Watten mit höheren Gewichten zugeführt werden können. <IMAGE>
Description
- Bekannte Kämmaschinen enthalten in der Regel mehrere, z.B. acht, in einer Reihe angeordnete Kämmköpfe, denen je eine bandförmige Watte zugeführt wird. Jeder Kämmkopf gibt ein Kammzugvlies ab, welches dann durch einen Trichter läuft, der das Vlies zu einem im wesentlichen etwa kreisrunden Kammzugband formt. Die Kammzugbänder werden auf einem Auslauftisch nebeneinanderliegend zu einem Streckwerk gezogen, das allen Kämmköpfen gemeinsam zugeordnet ist, oder auch beispielsweise zu zwei Streckwerken, von denen jedes je der Hälfte der Kämmköpfe zugeordnet ist.
- Wenn man zur Erhöhung der Produktion der Kämmmaschine das Gewicht der zugeführten Watten erhöht, dann muss auch der Verzug im Streckwerk entsprechend erhöht werden, damit am Ausgang des Streckwerks ein Band mit üblicher Feinheit erhalten wird. Mit der Erhöhung des Verzuges im Streckwerk wird jedoch die Gleichmässigkeit des Bandes am Ausgang des Streckwerks schlechter. Diese Verschlechterung der Gleichmässigkeit kann nur dadurch vermieden bzw. kompensiert werden, dass die Homogenität des dem Streckwerk zugeführten Fasermaterials erhöht wird.
- Die technische Aufgabe der Erfindung besteht daher darin, das im Oberbegriff des Patentanspruchs 1 angegebene Verfahren bzw. die im Oberbegriff des Patentanspruchs 6 angegebene Kämmaschine derart auszugestalten, dass die Homogenität des dem Streckwerk zugeführten Fasermaterials besser wird als in bekannten Kämmaschinen.
- Die Aufgabe wird im erfindungsgemässen Verfahren dadurch gelöst, dass die Kammzugvliese je zu einem flachen Band verformt werden und dass die Bänder in wenigstens zwei Schichten übereinandergelegt dem Streckwerk zugeführt werden.
- In diesem Verfahren nimmt zunächst die an sich recht gute Homogenität der Kammzugvliese beim Verformen zu einem flachen Band, dessen Breite etwa gleich dem 0,15- bis 0,5-fachen der Breite des Kammzugvlieses sein kann, weniger ab, als beim bisher üblichen Verformen zu einem im wesentlichen kreisrunden Band mit einem Durchmesser etwa gleich dem 0,06- oder 0,07-fachen der Breite des Kammzugvlieses. Zudem ist die Homogenität des Fasermaterials, das dem Streckwerk in Form von übereinanderliegenden Schichten aus flachen Bändern zugeführt wird, natürlich wesentlich besser als die Homogenität von Fasermaterial in Form von in einer Flucht nebeneinanderliegenden runden Bändern.
- Ausführungsbeispiele des erfindungsgemässen Verfahrens und der ebenfalls erfindungsgemässen Kämmaschine zum Durchführen des Verfahrens werden nachstehend anhand der Zeichnung näher erläutert. In dieser zeigen:
- Fig. 1 eine schematische Seitenansicht von Teilen eines Kämmkopfes einer Kämmaschine,
- Fig. 2 eine Ansicht von links in Fig. 1,
- Fig. 3 eine Draufsicht zu Fig. 2,
- Fig. 4 einen schematischen Querschnitt durch in Schichten übereinandergelegte flache Kammzugbänder, die einem Streckwerk zugeführt werden, und
- Fig. 5 und Fig. 6 ähnliche Querschnitte wie Fig. 4 für zwei mögliche Varianten.
- Die Fig. 1 zeigt von einer schwingenden Zange eines Kämmkopfes einer Kämmaschine schematisch eine Unterzangenplatte 1 und eine Oberzangenplatte 2. In einer zurückgezogenen Lage der Zange ist ein Faserbart von einer zugeführten Watte (nicht dargestellt) zwischen den Rändern der Platten 1 und 2 festgeklemmt und wird von einem nicht dargestellten rotierenden Rundkamm ausgekämmt. In der dargestellten vorgeschobenen Lage der Zange ist diese geöffnet, und ein Abreissaggregat mit zwei Abreisszylinderpaaren 3 und 4 reisst den ausgekämmten Faserbart von der in der Zange liegenden Watte ab. Das Abreissaggregat vereinigt die nacheinander abgerissenen Faserbärte zu einem Kammzugvlies, das zu einem Abzugswalzenpaar 5 läuft.
- Die Kämmaschine enthält mehrere in einer Reihe angeordnete Kämmköpfe mit den vorstehend beschriebenen Teilen, beispielsweise acht Kämmköpfe. In den Fig. 2 und 3 sind von den beiden ersten Kämmköpfen und von den beiden letzten Kämmköpfen der Maschine nur die Abzugswalzenpaare 5 und 5.1 bzw. 5.6 und 5.7 schematisch dargestellt.
- Die von den Abzugswalzenpaaren abgegebenen Kammzugvliese werden erfindungsgemäss je zu einem flachen Band verformt, und die Bänder werden in wenigstens zwei Schichten aufeinandergelegt. Im dargestellten Ausführungsbeispiel wird mit den beiden flachen Bändern, die jeweils von zwei einander benachbarten Kämmköpfen kommen, je eine Schicht gebildet. Bei acht Kämmköpfen werden die Bänder also in vier Schichten zu je zwei Bändern übereinandergelegt. Je zwei einander benachbarten Kämmköpfen bzw. Abzugswalzenpaaren, wie den Walzenpaaren 5 und 5.1 oder den Walzenpaaren 5.6 und 5.7, ist jeweils eine Vliesführungsplatte 6 bzw. 6.3 zugeordnet, die zwei langgestreckte Bandformungsöffnungen 7 und 7.1 bzw. 7.6 und 7.7 enthält. Die von den beiden Walzenpaaren, 5 und 5.1 oder 5.6 und 5.7, abgegebenen Kammzugvliese laufen auf der Vliesführungsplatte 6 oder 6.3 zu je einer der Bandformungsöffnungen und werden durch diese hindurchgezogen und dabei jeweils zu einem flachen Band verformt.
- Unter jeder Vliesführungsplatte 6, 6.3 sind im Bereich der beiden Bandformungsöffnungen je zwei antreibbare Transportwalzenpaare 8 und 8.1 bzw. 8.6 und 8.7 angeordnet. Die beiden Bandformungsöffnungen sind so angeordnet, dass die beiden flachen Kammzugbänder, die aus den Oeffnungen austreten, nebeneinanderliegend zwischen den Walzen der Transportwalzenpaare hindurchgezogen werden.
- Das den beiden ersten Kämmköpfen der Kämmaschine zugeordnete zweite Transportwalzenpaar 8.1 gibt die beiden Kammzugbänder von diesen Kämmköpfen auf eine rinnenförmige Führungsplatte 9 ab, welche die laufenden Kammzugbänder trägt und seitlich führt. Die Führungsplatte 9 erstreckt sich quer zur Arbeitsrichtung der Kämmköpfe bis kurz vor das nächste zweite Transportwalzenpaar (in der Zeichnung nicht sichtbar), das den beiden nächsten Kämmköpfen der Kämmaschine zugeordnet ist. Dieses nächste zweite Transportwalzenpaar nimmt nebeneinander die beiden Kammzugbänder von den beiden ersten Kämmköpfen und darüber, als zweite Schicht, die beiden Kammzugbänder vom dritten und vom vierten Kämmkopf auf. Die vier Kammzugbänder laufen dann zusammen auf einer nächsten Führungsplatte, ähnlich der Platte 9, zum zweiten Transportwalzenpaar, das dem fünften und sechsten Kämmkopf der Kämmaschine zugeordnet ist. In diesem Transportwalzenpaar werden die beiden Kammzugbänder vom fünften und vom sechsten Kämmkopf als dritte Schicht auf die vier zulaufenden Kammzugbänder gelegt. Die sechs Kammzugbänder laufen dann auf einer weiteren rinnenförmigen Führungsplatte 9.2 zum zweiten Transportwalzenpaar 8.7, in welchem die Kammzugbänder von den beiden letzten Kämmköpfen als vierte Schicht aufgelegt werden. Das Transportwalzenpaar 8.7 gibt also acht Kammzugbänder mit einem Querschnitt etwa wie in Fig. 4 schematisch dargestellt auf eine Führungsplatte 10 ab. Die acht Kammzugbänder laufen dann um ein Umlenkorgan 11 und auf einer Führung 12 zu einem Streckwerk, von dem Walzenpaare 13 und 14 schematisch dargestellt sind.
- Das gekämmte Fasermaterial, das dem Streckwerk 13, 14 in Form von paarweise in vier Schichten übereinandergelegten, flachen Kammzugbändern zugeführt wird, ist wie eingangs erläutert sehr homogen. Daher sind im Streckwerk 13, 14 höhere Verzüge möglich als in bekannten Kämmaschinen. Das bedeutet, dass den Kämmköpfen Watten mit höheren Gewichten zugeführt werden können.
- Die von den Abzugswalzenpaaren 5, 5.1 usw. abgegebenen Kammzugvliese können beispielsweise je eine Breite von etwa 300 mm haben. Sie können von den Bandformungsöffnungen 7, 7.1 usw. zu flachen Kammzugbändern mit je einer Breite von beispielsweise etwa 70 mm und einer Dicke von etwa 4 bis 5 mm geformt werden.
- Natürlich können die flachen Kammzugbänder von mehreren Kämmköpfen auch in weniger als vier Schichten oder mehr als vier Schichten übereinandergelegt dem Streckwerk zugeführt werden, wobei jede Schicht auch weniger als zwei Bänder oder mehr als zwei Bänder enthalten kann. Beispielsweise zeigt Fig. 5 schematisch im Querschnitt zwei aufeinanderliegende Schichten mit je vier flachen Kammzugbändern, während Fig. 6 drei Schichten mit je drei flachen Kammzugbändern (von neun Kämmköpfen) zeigt. Man könnte auch daran denken, die flachen Kammzugbänder von allen acht (oder z.B. allen sechs) Kämmköpfen einer Kämmaschine einzeln übereinanderzulegen, also jede Schicht mit nur je einem Band zu bilden. In allen Fällen haben die flachen Kammzugbänder vorzugsweise eine Breite, die gleich dem 0,15- bis 0,5-fachen der Breite eines Kammzugvlieses und/oder gleich dem 5- bis 50-fachen der Banddicke ist.
- Ein zusätzlicher Vorteil der beschriebenen Kämmaschine besteht darin, dass die Kammzugbänder nicht wie in bekannten Maschinen einfach durch das Streckwerk über einen Auslauftisch gezogen werden, sondern durch die angetriebenen Transportwalzenpaare, wie 8.1 und 8.7, aktiv transportiert werden. Dadurch werden Fehlverzüge und Beschädigungen der Fasermasse auf ein Minimum beschränkt. Die Umfangsgeschwindigkeiten der Transportwalzen nehmen vorzugsweise in der Laufrichtung der Kammzugbänder allmählich etwas zu, so dass die Umfangsgeschwindigkeit jedes nachfolgenden Transportwalzenpaares um einige Prozente höher ist als die Umfangsgeschwindigkeit des jeweils vorangehenden Transportwalzenpaares. So wird in vorteilhafter Weise ein kontrollierter Verzug des Fasermaterials auf dem Weg zum Streckwerk bewirkt.
Claims (11)
- Verfahren zum Kämmen und anschliessenden Verziehen von Fasermaterial, wobei Wattebänder in mehreren Kämmköpfen einer Kämmaschine gekämmt und die gebildeten Kammzugvliese verformt und einem gemeinsamen Streckwerk zugeführt werden, dadurch gekennzeichnet, dass die Kammzugvliese je zu einem flachen Band verformt werden und dass die Bänder in wenigstens zwei Schichten übereinandergelegt dem Streckwerk zugeführt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Kammzugvliese so verformt werden, dass jedes der flachen Bänder eine Breite hat, die gleich dem 0,15- bis 0,5-fachen der Breite eines Kammzugvlieses ist.
- Verfahren nach Anspruch 1 oder 2, dadurch gekennzeichnet, dass die Kammzugvliese so verformt werden, dass jedes der flachen Bänder eine Breite hat, die gleich dem 5- bis 50-fachen seiner Dicke ist.
- Verfahren nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass jede der Schichten aus jeweils zwei flachen Bändern gebildet wird, die von zwei einander benachbarten Kämmköpfen kommen.
- Verfahren nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Bänder durch angetriebene Transportwalzen quer zur Arbeitsrichtung der Kämmköpfe zu dem Streckwerk transportiert werden.
- Kämmaschine zum Durchführen des Verfahrens nach einem der Ansprüche 1 bis 5, mit mehreren Kämmköpfen zum Kämmen von Wattebändern und Abgeben des gekämmten Fasermaterials in Form von Kammzugvliesen und mit Mitteln zum Verformen der Kammzugvliese zu Bändern und Zuführen der Bänder von wenigstens einigen der Kämmköpfe zu einem gemeinsamen Streckwerk, dadurch gekennzeichnet, dass die genannten Mittel Führungs- und Transporteinrichtungen (6, 7, 8, 9) enthalten zum Verformen jedes Kammzugvlieses zu je einem flachen Band und Aufeinanderlegen der Bänder in wenigstens zwei Schichten für die Zufuhr zum Streckwerk (13, 14).
- Kämmaschine nach Anspruch 6, dadurch gekennzeichnet, dass die Führungs- und Transporteinrichtungen (6, 7, 8, 9) antreibbare Transportwalzen (8) enthalten zum Transportieren der Bänder quer zur Arbeitsrichtung der Kämmköpfe.
- Kämmaschine nach Anspruch 7, dadurch gekennzeichnet, dass je zwei einander benachbarten Kämmköpfen jeweils mindestens ein Transportwalzenpaar (8.1) zugeordnet ist zum Abziehen der Kammzugvliese von den beiden Kämmköpfen durch je eine Bandformungsöffnung (7, 7.1) hindurch.
- Kämmaschine nach Anspruch 8, dadurch gekennzeichnet, dass die Bandformungsöffnungen (7, 7.1) so angeordnet sind, dass die beiden Bänder, die von zwei einander benachbarten Kämmköpfen kommen, nebeneinander zwischen den Walzen des Transportwalzenpaares (8.1) hindurchlaufen.
- Kämmaschine nach Anspruch 9, dadurch gekennzeichnet, dass die beiden Bänder nach dem Transportwalzenpaar (8.1) eine der genannten Schichten bilden.
- Kämmaschine nach einem der Ansprüche 7 bis 10, dadurch gekennzeichnet, dass zwischen in Transportrichtung aufeinanderfolgenden Transportwalzenpaaren (8.1, 8.7) Führungsplatten (9, 9.2) zum Unterstützen und seitlichen Führen der Schichten der Bänder angeordnet sind.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CH3300/91 | 1991-11-12 | ||
| CH330091A CH684005A5 (de) | 1991-11-12 | 1991-11-12 | Verfahren zum Kämmen und Verziehen von Fasermaterial und Kämmaschine zum Durchführen des Verfahrens. |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP0542668A1 true EP0542668A1 (de) | 1993-05-19 |
Family
ID=4253008
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP92810745A Withdrawn EP0542668A1 (de) | 1991-11-12 | 1992-10-05 | Verfahren zum Kämmen und Verziehen von Fasermaterial und Kämmaschine zum Durchführen des Verfahrens |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP0542668A1 (de) |
| CH (1) | CH684005A5 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0679740A1 (de) * | 1994-04-29 | 1995-11-02 | Maschinenfabrik Rieter Ag | Anordnung von Streckwerkseinheiten |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR434628A (fr) * | 1911-09-16 | 1912-02-08 | Jules Weinbrenner | Procédé et dispositif pour le traitement des déchets de fibres végétales et animales provenant des machines à peigner |
| GB1271316A (en) * | 1969-04-21 | 1972-04-19 | Osaka Kiko Kabushiki Kaisha | An improved method and apparatus for producing combed sliver |
| EP0349866A1 (de) * | 1988-07-04 | 1990-01-10 | Maschinenfabrik Rieter Ag | Bandführer, der auf einem Auslauftisch einer Kämmaschine befestigt ist |
| EP0376002A1 (de) * | 1988-12-22 | 1990-07-04 | Maschinenfabrik Rieter Ag | Kämmaschine |
-
1991
- 1991-11-12 CH CH330091A patent/CH684005A5/de not_active IP Right Cessation
-
1992
- 1992-10-05 EP EP92810745A patent/EP0542668A1/de not_active Withdrawn
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR434628A (fr) * | 1911-09-16 | 1912-02-08 | Jules Weinbrenner | Procédé et dispositif pour le traitement des déchets de fibres végétales et animales provenant des machines à peigner |
| GB1271316A (en) * | 1969-04-21 | 1972-04-19 | Osaka Kiko Kabushiki Kaisha | An improved method and apparatus for producing combed sliver |
| EP0349866A1 (de) * | 1988-07-04 | 1990-01-10 | Maschinenfabrik Rieter Ag | Bandführer, der auf einem Auslauftisch einer Kämmaschine befestigt ist |
| EP0376002A1 (de) * | 1988-12-22 | 1990-07-04 | Maschinenfabrik Rieter Ag | Kämmaschine |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP0679740A1 (de) * | 1994-04-29 | 1995-11-02 | Maschinenfabrik Rieter Ag | Anordnung von Streckwerkseinheiten |
Also Published As
| Publication number | Publication date |
|---|---|
| CH684005A5 (de) | 1994-06-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69409648T2 (de) | Vorrichtung zur Abnahme und zum Transportieren mit hoher Geschwindigkeit eines Faservlieses am Ende einer Karde | |
| DE2653853A1 (de) | Verfahren und vorrichtung zum herstellen von ungewebten stoffen | |
| DE3039149A1 (de) | Hochverzugseinrichtung in einer spinnmaschine | |
| CH694055A5 (de) | Vorrichtung an einer Strecke zur Verarbeitung eines Faserverbandes aus Faserbändern. | |
| DE4302075C2 (de) | Deckelkarde | |
| DE19707206A1 (de) | Herstellung eines Faserbandes aus Natur- und Kunstfasern | |
| DE3145208A1 (de) | "streckverfahren und streckwerk fuer eine spinnmaschine" | |
| EP0578955A1 (de) | Herstellung eines Wattewickels | |
| DE3804147A1 (de) | Vorrichtung zur umformung eines grossformatigen flors, bestehend aus einer textilfasermasse, in ein faserband geringer breite, insbesondere fuer einen flachkaemmer | |
| DE4228827C2 (de) | Verfahren und Vorrichtung zum Verdichten eines diskontinuierlich durch Löten von Kammzügen gebildeten Vlieses | |
| DE1510391C3 (de) | Verfahren und Anlage zur Herstellung von Asbestvliesen | |
| DE1912452C3 (de) | Vliesabnahmevorrichtung | |
| CH681895A5 (de) | ||
| EP3850131B1 (de) | Kämmmaschine | |
| CH684005A5 (de) | Verfahren zum Kämmen und Verziehen von Fasermaterial und Kämmaschine zum Durchführen des Verfahrens. | |
| EP0080608B1 (de) | Vorrichtung an einer Karde oder Krempel zur Bildung eines geteilten Faserflors | |
| DE602005006163T2 (de) | Kämmmaschine für Baumwolle und dergleichen mit verbesserter Vorrichtung zur Faserbandformung | |
| DE69202424T2 (de) | Verfahren und Vorrichtung zur Vliestrennung am Ausgang einer geradlinigen Kämmaschine für Langfaser. | |
| EP0424421B1 (de) | Verfahren und vorrichtung zum zusammenführen von vliesen oder floren aus fasern, insbesondere textilfasern | |
| DE4119877A1 (de) | Regelung der kaemmaschine | |
| DE3049260A1 (de) | Vorrichtung und verfahren zum ueberfuehren einer endlosen fasermatte von einer mattenbildungseinrichtung in eine verfestigungsstation | |
| DE3400949C2 (de) | ||
| DE2640467C2 (de) | Verfahren zum Kämmen von Textilfasern und Kämmaschine zum Durchführen des Verfahrens | |
| DE1292047B (de) | Krempelanlage mit Breitbanddoppelung | |
| DD218913B1 (de) | Verfahren und einrichtung zur herstellung von faservlies |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 19930311 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE IT LI |
|
| 17Q | First examination report despatched |
Effective date: 19940525 |
|
| 18D | Application deemed to be withdrawn |
Effective date: 19950818 |