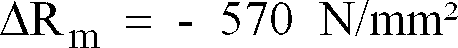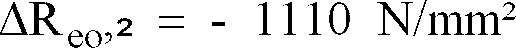-
La présente invention concerne l'obtention de propriétés mécaniques différentes entre les zones centrale et périphérique d'un produit sidérurgique utilisé de préférence sous la forme d'un fil ou d'une barre d'acier et présentant préférentiellement une structure martensitique.
-
On connaît déjà toute une série de procédés qui influencent les propriétés mécaniques d'un produit sidérurgique dans sa zone périphérique. Les plus importants d'entre eux concernent les procédés de trempe superficielle dans lesquels la zone périphérique est soumise à une austénisation rapide, puis trempée et éventuellement adoucie ou recuite. Parmi les procédés de trempe superficielle, on peut citer la trempe par immersion, la trempe à la flamme et la trempe par induction, ainsi que des procédés plus récents utilisant un réchauffage de la surface grâce à des impulsions à haute énergie par bombardement électronique, réchauffage par hautes fréquences ou réchauffage par rayon laser.
-
Ces procédés visent à accroître la résistance à l'usure de la surface d'un produit sidérurgique tout en sauvegardant les propriétés de ténacité de la zone centrale.
-
A côté des procédés thermiques précédents où l'on réalise une transformation α→γ au cours du réchauffage et une transformation inverse γ→α au cours du refroidissement du produit sidérurgique dans la structure de la zone périphérique, il existe aussi des traitements purement mécaniques pour écrouir la surface d'un produit sidérurgique. On compte par exemple parmi ces procédés le bombardement de la surface des produits sidérurgiques par des particules solides (grenaillage). Par ces méthodes, on obtient partiellement un écrouissage à froid de la surface alors que la zone centrale n'est pas affectée. Après ce traitement d' écrouissage, on adoucit la plupart du temps le produit sidérurgique dans son ensemble de manière uniforme, et ce, par réchauffage. Ce réchauffage ultérieur ne vise pas à influencer de manière déterminée les propriétés mécaniques des zones centrale ou périphérique du produit sidérurgique grenaillé. Ce ne serait d'ailleurs pas possible.
-
Le but de la présente invention est de proposer un procédé par lequel il est possible d'obtenir des propriétés de résistance et de ductilité différentes entre la zone périphérique et la zone centrale d'un produit sidérurgique, en mettant en oeuvre des lois physiques et des relations entre des traitements thermiques ultérieurs de structures écrouies à froid de diverses nuances d'acier. Ces lois sont partiellement connues et décrites en rapport avec des structures martensitiques, par exemple dans "Draht, 38 (1987) 8/9, pages 681 à 684".
-
Conformément à l'invention, ce but est atteint en soumettant le produit sidérurgique à un traitement d' écrouissage à froid dans lequel on réalise un écrouissage à froid énergique dans le produit, et en réchauffant ses zones périphérique et centrale à des températures différentes mais situées en dessous de la température A1 dans le domaine α de l'acier.
-
Suivant l'invention, l'écrouissage à froid peut être obtenu par un allongement plastique d'au moins 0,5 % par création d'une tension de traction dans le domaine α d'allongement avant striction, ou par un profilage énergique pluridimensionnel d'au moins 0,5 %.
-
Pour élever la résistance de la zone périphérique par rapport à celle de la zone centrale d'un produit sidérurgique écroui à froid, il est prévu suivant l'invention que la zone périphérique du produit sidérurgique est réchauffée à une température située dans la région inférieure du domaine α de l'acier, mais sans que la zone centrale en soit affectée.
-
Suivant l'invention, on réussit à diminuer la résistance de la zone périphérique et à augmenter la résistance de la zone centrale en réchauffant la zone périphérique du produit sidérurgique à une température située dans la région supérieure du domaine α et en réchauffant la zone centrale à une température située dans la région inférieure du domaine α de l'acier.
-
Suivant l'invention, il est recommandé de procéder à ce réchauffage immédiatement après l'écrouissage à froid du produit sidérurgique. Il est toutefois également possible de procéder au réchauffage au cours même de l'écrouissage à froid du produit sidérurgique.
-
Les avantages offerts par l'invention consistent essentiellement dans le fait que des gradients prédéterminés de résistance et de ductilité entre la zone périphérique et la zone centrale peuvent être établis par un réchauffage différentiel de la zone centrale et de la zone périphérique d'un produit sidérurgique écroui à froid.
-
A l'encontre des procédés connus à ce jour pour obtenir des propriétés mécaniques déterminées pour les zones centrale et périphérique d'un produit sidérurgique, le procédé selon l'invention prévoit un réchauffage contrôlé du produit sidérurgique écroui à froid de telle manière que l' écrouissage à froid obtenu soit activé thermiquement de manière différente entre la zone périphérique et la zone centrale.
-
Des écrouissages à froid appropriés qui pénètrent jusqu'à la zone centrale d'un produit sidérurgique sont susceptibles d'être obtenus par des procédés de façonnage à froid, tels que le martelage, le refoulage, la torsion, l'étirement à froid ou le laminage à froid. Selon le procédé choisi, on établit dans le produit sidérurgique des tensions d'écrouissage à froid d'intensités et d'orientations différentes. Les multiples défauts et modifications qui s'ensuivent dans la structure de l'acier offrent une possibilité remarquable de régler suivant l'invention les gradients de propriétés visés entre les zones centrale et périphérique, et ce dans les deux sens, à savoir par exemple des valeurs de résistance élevées dans la zone périphérique et des valeurs de résistance basses dans la zone centrale, ou vice-versa.
-
L'expérience a montré qu'un allongement plastique minimal de 0,5 %, par exemple par l'application d'un effort de traction dans le domaine d'allongement avant striction de l'acier, ou un profilage tridimensionnel minimal équivalent, par exemple par étirage d'un fil d'acier, suffit pour créer de bonnes conditions initiales pour l'activation thermique des propriétés mécaniques.
-
Le procédé suivant l'invention est remarquablement efficace, puisqu'un léger réchauffage de la structure écrouie à froid à des températures à partir de 100°C suffit déjà, par exemple, à élever nettement la limite élastique de l'acier. L'une des raisons en est une concentration de défauts plus élevée dans la structure obtenue à la suite du profilage plastique, ce qui permet un blocage des dislocations dans la structure de l'acier, même lorsque l'agitation thermique est basse.
-
Une structure d'acier spécialement bien adaptée est la martensite, où les effets de déformation et de réchauffage sont particulièrement rapides et reproductibles de manière très sûre.
-
Pour tirer parti du caractère thermiquement activé des dislocations obtenues dans la structure lors de l'écrouissage à froid, il faut au cours du réchauffage parvenir à des températures situées dans les régions inférieures du domaine α, environ entre 100 et 350° C, par blocage des dislocations, de manière à obtenir une élévation de la résistance, en particulier de la limite élastique conventionnelle Reo,2. Comme il en résulte simultanément une résistance à la torsion et au glissement plus élevée dans le réseau de la structure, la ductilité se réduit d'autant, ce qui se traduit par exemple sur la striction à la rupture. Cette chute de la ductilité reste limitée dans le cas d'une structure martensitique uniforme.
-
Au cours de l'échauffement d'une structure écrouie à froid à des températures situées dans la région supérieure du domaine α, entre environ 350°C et la température A₁ de l'acier, les agitations thermique et micromécanique plus élevées conduisent à un relâchement des éléments de stabilité de la structure et de leur modification à la suite de l'écrouissage à froid. En conséquence, les contraintes amenées par l'écrouissage, et par là même les contraintes de réseau, s'en trouvent abaissées, et ainsi les valeurs de la résistance chutent. La ductilité en est accrue par suite d'un mécanisme de glissement plus facile dans le réseau cristallin.
-
En conséquence, un réchauffement à des températures différentes dans le domaine α des zones centrale et périphérique d'un produit sidérurgique écroui à froid peut conduire à des gradients déterminés de ductilité et de résistance entre la périphérie et le coeur de ce produit.
-
Si l'énergie calorifique est amenée depuis la surface jusqu'à la zone centrale d'un produit métallurgique écroui à froid, ou créée dans la zone périphérique grâce à l'effet de peau d'un chauffage par induction, et si les intensités et les durées de réchauffage sont choisis de telle manière que des gradients de température visés soient atteints de la zone périphérique à la zone centrale, alors il est possible de réaliser sans difficultés les gradients de propriétés décrits dans les exemples suivants qui visent à fournir de plus amples explications sur le procédé selon l'invention.
-
Dans les exemples ci-après, dont les résultats sont présentés graphiquement sur les figures 1 à 3, on tiendra pour les comparaisons uniquement compte, parmi les propriétés mécaniques, des valeurs de la résistance, et on négligera pour simplifier les valeurs de la ténacité qui lui sont liées. Dans ces exemples, on parlera d'un gradient positif de la résistance ΔRm, respectivement de la limite élastique conventionnelle ΔReo,₂ lorsque les traitements à chaud selon le procédé de l'invention conduisent à des valeurs de la résistance à la traction Rm, respectivement à des valeurs de la limite élastique conventionnelle Reo,₂, plus élevées dans la zone périphérique que dans la zone centrale. Des gradients négatifs de résistance, respectivement de limite élastique conventionnelle, traduisent des conditions inverses.
-
Les exemples présentés se basent sur l'utilisation d'un fil d'acier précédemment traité de manière à obtenir une structure martensitique. On ne doit pas pour autant écarter d'autres produits sidérurgiques que le fil d'acier, ni d'autres structures que la martensite des revendications définissant l'invention.
-
On montre sur :
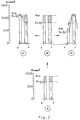
- la figure 1 : la résistance à la traction Rm et la limite élastique conventionnelle Reo,₂ des zones périphérique (p) et centrale (c) d'un fil d'acier à ressort suivant l'exemple 1 aux stades du traitement suivants :
- Stade A : matériau de base : fil d'acier à ressort écroui en martensite et recuit, diamètre de laminage 10 mm.
- Stade B : écrouissage minimal à froid par étirage rectiligne en torsion d'une bobine en barre (phase A --> B du procédé.
- Stade C : échauffement de la couche périphérique à des températures situées dans la région inférieure du domaine α, à environ 300°C (phase B --> C du procédé).
- Stade D : échauffement de la zone périphérique à des températures de la région supérieure du domaine a (600°C) et de la zone centrale à des températures de la région inférieure du domaine α (300°C) par captation de la chaleur résiduelle provenant du réchauffage de la zone périphérique (phase B --> D du procédé).
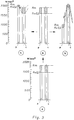
- la figure 2 : la résistance à la traction Rm et la limite élastique conventionnelle Reo,₂ des zones périphérique (p) et centrale (c) d'un fil refoulé à froid suivant l'exemple 2 aux stades du traitement suivants :
- Stade A : matériau de base : fil refoulé à froid, écroui en martensite et recuit, diamètre de laminage 13,5 mm.
- Stade B : écrouissage à froid par étirage à 25,5 % (phase A --> B du procédé).
- Stade C : échauffement de la zone périphérique à des températures situées dans la région inférieure du domaine α du produit à 200°C en moyenne. (phase B --> C du procédé).
- Stade D : échauffement de la zone périphérique à des températures situées dans la région supérieure du domaine α (650°C) et de la zone centrale à des températures de la région inférieure du domaine α (200°C) par captation de la chaleur résiduelle provenant du réchauffage de la zone périphérique (phase B--> D du procédé), et
- la figure 3 : la résistance à la traction Rm et la limite élastique conventionnelle Reo,₂ des zones périphérique (p) et centrale (c) d'un fil d'acier à ressort suivant l'exemple 3 aux stades du traitement suivants :
- Stade A : fil d'acier à ressort écroui en martensite et recuit, diamètre de laminage 13,5 mm.
- Stade B : écrouissage à froid par laminage à 21 % de rond en rond (phase A --> B du procédé).
- Stade C : échauffement de la zone périphérique à des températures situées de la région inférieure du domaine α, (entre 180°C et 270°C) (phase B --> C du procédé).
- Stade D : échauffement de la zone périphérique à des températures de la région supérieure (environ 600° C) et de la zone centrale à des températures de la région inférieure du domaine α (180 à 270°C) par captation de la chaleur résiduelle provenant du réchauffage de la zone périphérique (phase B--> D du procédé).
Exemple 1
-
Une bobine de fil d'acier à ressort écroui uniformément en martensite et recuit jusqu'à obtenir une résistance à la traction de Rm = 1560 N/mm², d'un poids de bobine d'une tonne, a été transformée en barre, à froid, par étirage en torsion. Sur la Figure 1, on montre les valeurs de la résistance à la traction Rm et de la limite élastique conventionnelle Reo,₂ des zones périphérique et centrale à diverses stades d'un traitement entrant dans le cadre du procédé selon l'invention. En A, on décrit l'état initial et en B, l'état après écrouissage à froid obtenu par étirage en ligne. Suite à l'écrouissage à froid, (phase A --> B du procédé), la résistance à la traction s'accroît seulement de 5 N/mm2 jusqu'à Rm = 1565 N/mm² dans les zones périphérique et centrale, tandis que la limite élastique conventionnelle Reo,₂ tombe de 1313 N/mm² à 1165 N/mm² (Stade B). Cette baisse de la limite élastique conventionnelle résulte de la plus grande facilité de la transformation inverse par suite de l'"effet Bauschinger" qui survient après la torsion au cours de l'essai d'étirage.
-
L'échauffement, conforme à l'invention, de la zone périphérique à des températures de 300°C (valeurs inférieures du domaine α) conduit aux gradients de résistance suivants, conformément à la phase B --> C du procédé de la figure 1 de la zone périphérique à la zone centrale.
-
Dans la zone périphérique, la résistance à la traction augmente au minimum de 10 N/mm² jusqu'à 1575 N/mm². La limite élastique conventionnelle ΔReo,₂ de la zone périphérique augmente d'autant plus par rapport à celle de la zone centrale, soit de 280 N/mm2, et jusqu'à 1445 N/mm².
-
Le gradient positif de la limite élastique conventionnelle
ainsi obtenu entre les zones périphérique et centrale au stade C est exploitable du point de vue technique dans des cas où la sollicitation de l'élément de construction s'exerce principalement dans la zone périphérique de la section transversale. Ceci est par exemple le cas pour les ressorts hélicoïdaux et les barres de torsion.
-
Le cas inverse, où les valeurs de résistance de la zone périphérique baissent par rapport à celles de la zone centrale, à savoir où il y a un gradient de résistance négatif, est décrit dans la figure 1 par le stade 4. Conformément à l'invention, la zone périphérique subit un échauffement à une température de 600°C (valeur de la région supérieure du domaine α), pendant que la zone centrale se réchauffe à une température d'environ 300°C (valeur de la région inférieure du domaine α) par un choix approprié de la densité, de la quantité de chaleur apportée, et de la durée du réchauffage de la zone périphérique par captation de la chaleur résiduelle dérivée vers l'intérieur du produit.
-
Par suite de la phase B --> D du procédé de la figure 1, la résistance à la traction R
m de la zone périphérique baisse de 1565 N/mm² (stade B) à 1075 N/mm², pendant qu'elle augmente légèrement dans la zone centrale, de 1565 N/mm² à 1575 M/mm² en produisant un gradient négatif de résistance à la traction de
entre les zones périphérique et centrale.
-
La baisse de la limite élastique conventionnelle R
eo,₂ de la zone périphérique par rapport à la zone centrale est également importante à la suite de la phase B --> D du procédé. Il en résulte un gradient négatif de la limite élastique conventionnelle entre les zones périphérique et centrale de
.
-
En résumé, les gradients de résistance atteints entre les zones périphérique en centrale sont les suivants :
- Stade C :
-
(par rapport au stade B : 0,65 %)
(par rapport au stade B : 24 %) - Stade D :
-
(par rapport au stade B : 32 %)
(par rapport au stade B : 60 %)
Le gradient négatif de résistance entre la zone périphérique et la zone centrale décrit dans le stade D peut être exploité techniquement avant tout dans le cas où il s'agit d'un élément de construction dont l'utilisation n'implique pas de tension de charge trop élevée à la périphérie. Il s'agit par exemple d'assemblages par boulonnage ou d'aciers pré-contraints qui subissent essentiellement des tensions de traction et de pression et qui sont sensibles aux criques de tension en surface.
Exemple 2 :
-
Un fil refoulé à froid trempé et revenu uniformément jusqu'à obtenir une résistance à la traction de 900 N/mm2 (stade A de la figure 2), utilisé en général pour la fabrication d'éléments de boulonnage et d'assemblage, a été ramené par un étirage à froid de 25,5 % d'un diamètre de 13,5 mm à un diamètre de 11,62 mm (stade C de la figure 2).
-
Suite au façonnage à froid, la résistance finale après trempe et revenu s'accroît de 200 N/mm² et atteint
, tandis que la limite élastique conventionnelle R
eo,₂ progresse de 680 N/mm² jusqu'à 820 N/mm².
-
A la suite d'un échauffement de la zone périphérique à environ 200°C (région inférieure du domaine α) conformément à l'invention, les propriétés mécaniques de la zone centrale ne sont pas affectées, pendant que la résistance à la traction de la zone périphérique s'élève jusqu'à 1125 N/mm² et que la limite élastique conventionnelle R
eo,₂ s'accroît d'environ 280 N/mm
2, passant de 820 N/mm² à 1100 N/mm². Au total, il en résulte un gradient positif de la limite élastique conventionnelle de
entre les zones périphérique et centrale (stade C de la figure 2).
-
On crée des gradients de résistance négatifs lorsque la zone périphérique est réchauffée selon l'invention à des températures moyennes de 650°C (région supérieure du domaine α), de telle manière que la chaleur résiduelle résultant du réchauffage de la zone périphérique amène par conduction thermique un réchauffage de la zone centrale jusqu'à des températures moyennes de 200°C (région inférieure du domaine α).
-
Les très importants gradients du stade D de la figure 2 s'élèvent pour la résistance à la traction à
et pour la limite élastique conventionnelle à
et constituent un témoignage remarquable de l'efficacité du procédé selon l'invention. Le degré de résistance est tributaire de la nuance de l'acier utilisé et du choix du mode d'écrouissage à froid, de son intensité, et aussi du réchauffage de la zone périphérique après l' écrouissage à froid.
-
En résumé, les gradients de résistance obtenus entre les zones périphérique et centrale sont les suivants :
- Stade C :
-
(par rapport au stade B : 2 %)
(par rapport au stade B : 34 %) - Stade D :
-
(par rapport au stade B : 60 %)
(par rapport au stade B : 79 %)
Exemple 3
-
On obtient des gradients de résistance particulièrement importants entre les zones périphérique et centrale lorsqu'un fil d'acier trempé et revenu à haute résistance de
(stade A de la figure 3) est réduit de 21 % par laminage à froid et que la résistance à la traction s'accroît ainsi jusqu'à 1900 N/mm² (stade B de la figure 3).
-
Par un réchauffage selon l'invention de la zone périphérique à des températures de 180 à 270°C (région inférieure du domaine α), la zone périphérique subit un léger accroissement de la résistance d'environ 130 N/mm3 et une forte augmentation de la limite élastique conventionnelle d'environ 360 N/mm2, alors que les propriétés de résistance de la zone centrale n'en sont pas affectées (stade C de la figure 3).
-
Les gradients correspondants entre la zone périphérique et la zone centrale sont donc de + 130 N/mm² en ce qui concerne la résistance à la traction et de + 360 N/mm² en ce qui concerne la limite élastique conventionnelle Reo,₂.
-
Suite au réchauffage de la zone périphérique à une température d'environ 620°C (région supérieure du domaine α), et de la zone centrale à 180 - 270°C (région inférieure du domaine α) par la chaleur résiduelle du réchauffage de la périphérie, la résistance à la traction et la limite élastique conventionnelle chutent très sensiblement dans la zone périphérique, pendant que les qualités de résistance s'accroissent de manière insignifiante dans la zone centrale, de telle manière qu'il en résulte des gradients négatifs considérables entre la zone périphérique et la zone centrale, à savoir
en ce qui concerne la résistance à la traction et
pour la limite élastique conventionnelle.
-
En résumé, les gradients de résistance atteints sont les suivants entre les zones périphérique et centrale pour
- Stade C :
-
(par rapport au stade B : 6,9 %)
(par rapport au stade B : 22,5 %) - Stade D :
-
(par rapport au stade B : 54 %)
(par rapport au stade B : 69,5 %
Exemple 4 :
-
Cet exemple décrit l'utilisation du procédé selon l'invention sur une pièce entière, qui consiste en un produit sidérurgique écroui à froid, et qui doit conserver l'état de contraintes résiduelles nécessaire à son utilisation. Il s'agit de ressorts hélicoïdaux fabriqués par enroulement à froid à partir de fils en acier à ressorts.
-
Le réchauffage ultérieur du ressort hélicoïdal écroui à froid se fait selon l'invention de telle manière que les surfaces intérieures des spires du ressort hélicoïdal sont chauffées par exemple à des températures situées dans la région inférieure du domaine α et les surfaces extérieures des spires à des températures situées dans la région supérieure du domaine α. Par là, on réussit à atteindre une plus grande résistance dans la zone intérieure du ressort hélicoïdal que dans la zone extérieure (autrement dit, à la rendre plus dure). Ainsi, finalement, on satisfait la répartition des tensions de poussée périphériques selon la section transversale du fil qui est spécifique d'un ressort hélicoïdal en charge.
-
Selon l'invention, on peut procéder au réchauffage de telle manière que les surfaces intérieures des spires du ressort hélicoïdal reçoivent un quantité de chaleur déterminable, par exemple à l'aide d'un organe émetteur de chaleur par rayonnement, pendant que les surfaces extérieures subissent, ensemble ou séparément, un réchauffage à des températures habituelles. En optant pour des paramètres de réchauffage différents, on peut ainsi établir d'autres répartitions des tensions dans le ressort hélicoïdal.