EP0774309A1 - Federtransporteinrichtung mit Servo-Antrieb - Google Patents
Federtransporteinrichtung mit Servo-Antrieb Download PDFInfo
- Publication number
- EP0774309A1 EP0774309A1 EP96117128A EP96117128A EP0774309A1 EP 0774309 A1 EP0774309 A1 EP 0774309A1 EP 96117128 A EP96117128 A EP 96117128A EP 96117128 A EP96117128 A EP 96117128A EP 0774309 A1 EP0774309 A1 EP 0774309A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- spring
- drive
- springs
- belt
- transport device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000003780 insertion Methods 0.000 description 12
- 230000037431 insertion Effects 0.000 description 12
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000001360 synchronised effect Effects 0.000 description 2
- 208000012886 Vertigo Diseases 0.000 description 1
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21F—WORKING OR PROCESSING OF METAL WIRE
- B21F33/00—Tools or devices specially designed for handling or processing wire fabrics or the like
- B21F33/04—Connecting ends of helical springs for mattresses
Definitions
- the invention relates to a spring transport device with a servo drive according to the preamble of claim 1.
- Machines of this type are used to feed a finished spring to a device in a manner suitable for processing and in the correct position, in which device the springs are mounted to form a spring core, a cushion or a seat cushion.
- a feature of such a spring insertion station is that a spring is gripped by a spring manufacturing machine, which is no longer described in the context of the present invention, in each gripping hand of a multi-armed transport star, and this spring is now fed to the assembly machine via a spring insertion station and various other downstream stations.
- the spring produced in this station is placed in the respective gripping hand of the transport star and gripped there and fed for further processing.
- the adjoining spring insertion station functions in such a way that swivel jaws were present in the outlet area of the respective gripping hand of the transport star, which swivel jaws received the spring between them, the spring coming from the gripping hand of the transport star into this Swivel jaws were inserted.
- the spring inserted there in the spring insertion station could never be positioned precisely enough. This was associated with the disadvantage that the spring had to be aligned precisely over a larger number of subsequent straightening stations, which was associated with increased machine expenditure.
- the invention is therefore based on the object of further developing a spring transport device of the type mentioned at the outset so that the entire transport device can be designed more cost-effectively, in particular with the aim that the individual adjustment of the distance between the individual springs can also be adjusted by simple means.
- the invention is characterized by the technical teaching of claim 1.
- An essential feature of the invention is that, starting from a central drive, there are two synchronously driven belt loops, each belt loop forming an upper and a lower run and that the spring to be transported is in each case facing the other Trums of the two synchronously created belt loops is inserted clamping and transported under compression.
- the drive is designed as a servo drive or alternatively as a stepper motor, which makes it possible for the first time to insert the spring in the area of the insertion station so that you have a constant insertion cycle and the belt is transported at different speeds and therefore different and individually adjustable distances between the individual springs.
- the prior art was a mechanical drive connection between the transport star and the downstream spring transport device, which had the disadvantage that only constant strokes and, accordingly, a constant distance between the individual springs could be set.
- This transfer device therefore no longer has to individually align the springs, but instead receives the already individually aligned springs with their respective spring spacing in the correct position, so that only a simple slide system ensures that a series of springs that are already in the correct position Transfer device are fed to a downstream assembly machine.
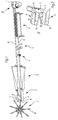
- a transport star consists of a multi-armed gripper mechanism which has a number of gripping hands 18 at the respective free end, a corresponding spring 26 being inserted in each gripping hand 18 and held there in a clamping manner.
- the gripping hand introduces the spring 26 into a spring insertion station 2.
- the spring 26 After the spring 26 has been inserted and aligned correctly in the spring insertion station, it is fed to a turning station 3, the spring being rotated from a horizontal position into a vertical position.
- a first straightening station 4 is arranged at the outlet of the turning station and, as a control straightening station, only checks whether the knot of the spring 26 has been correctly positioned in the spring insertion station 2.
- a further straightening station 5 ensures that the last spring of the previous row is pulled out of a row of springs arranged one behind the other in the area of the belt loops 8, 9, turns this and pushes it again as the first spring of the following row into the belt gap of the belt loops 8, 9 a.
- a transfer device 6 is arranged behind the straightening station 5, in which the springs are transferred in the correct position one after the other with a cross slide system into an assembly machine arranged transversely to the belt loops 8, 9.
- the synchronous drive of the belt loops 8, 9 is carried out by a belt drive 7, which is shown in more detail in FIG.
- the belt loop 8 and 9 is guided over the respective deflection roller 14, 15.
- Each belt loop consists of an upper and lower strand, and the spring 26 to be inserted is inserted between the mutually facing strands of these belt loops 8, 9.
- the belt drive 7 is freely programmable, wherein the drive motor can also be designed as a stepper motor, and it is thus possible to set the distance between the springs precisely and as desired with the same insertion speed of the transport star 1 in the belt by corresponding variation of the belt drive speed.
- the two belt loops 8, 9 run over front deflection rollers 16, 17 and are deflected there.
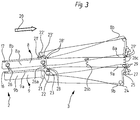
- FIG. 3 shows schematically a turning station with which it is possible to rotate the springs 26 inserted horizontally in the spring insertion station into a vertical position. This is shown in FIG. 3 using the springs 26, 26a, 26b, 26c.
- the turning station consists of the two synchronously driven belt loops 8, 9, of which the belt loop 8 has an inner strand 8a and an outer strand 8b, and the belt loop 9 also has an inner strand 9a and an outer strand 9b.
- the tape guide of the turning station 3 for the tape loop 9 is shown schematically, the tape loop 8,9 being of exactly the same design, and therefore item numbers with dashes have been used for the same parts.
- the outer run 9b runs over a first deflection roller 21, which is each still formed with a vertical axis of rotation and over a second deflection roller 22 with an inclined axis of rotation.
- the deflection rollers 24 are then mounted with an inclined and 25 with a horizontal axis of rotation, so that the outer strand 9b of the front belt loop 9 is now deflected into a lower strand.
- run 9a which runs over the deflection rollers 23, 28 and which is then likewise deflected in the region of the deflection rollers 27, 29 from a vertical position into a horizontal position.
- the stroke or feed of the common drive for the belt loops 8.9 can be set precisely and freely programmable, it is possible to transport the springs 26, 26a, 26b, 26c at an individual distance in front of the assembly station. It is special possible to transport the springs individually or in groups, the distance between the individual springs and between the individual groups can be predetermined by a suitable control of the drive 7. A further alignment as well as a subsequent distance adjustment or change of distance is not necessary.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Specific Conveyance Elements (AREA)
- Attitude Control For Articles On Conveyors (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
Abstract
Description
- Gegenstand der Erfindung ist eine Federtransporteinrichtung mit Servo-Antrieb nach dem Oberbegriff des Patentanspruchs 1.
- Derartige Maschinen dienen dazu, eine fertig hergestellte Feder verarbeitungsgerecht und lagengenau einer Einrichtung zuzuführen, in welcher Einrichtung die Federn zu einem Federkern, einem Polster oder einem Sitzkissen montiert werden.
- Merkmal einer derartigen Federeinlegestation ist, daß von einer Federherstellmaschine, die im Rahmen der vorliegenden Erfindung nicht mehr beschrieben wird, eine Feder in jeweils einer Greifhand eines mehrarmigen Transportsternes gefaßt wird und diese Feder nun über eine Federeinlegestation und verschiedene andere nachgeschaltete Stationen der Montagemaschine zugeführt wird.
- In einem auf den gleichen Anmelder zurückgehenden Patent nach der DE 34 16 110 C2 wurde eine Federherstellmaschine beschrieben, in der ebenfalls ein Transportstern vorhanden war.
- Die jeweils in dieser Station hergestellte Feder wird in die jeweilige Greifhand des Transportsternes eingelegt und dort klemmend gefaßt und der Weiterverarbeitung zugeführt.
- Die sich daran anschließende Federeinlegestation funktioniert so, daß Schwenkbacken im Auslaufbereich der jeweiligen Greifhand des Transportsternes vorhanden waren, welche Schwenkbacken zwischen sich die Feder aufnahmen, wobei die Feder aus der Greifhand des Transportsternes in diese Schwenkbacken eingelegt wurden. Mit einer derartigen Schwenkbewegung der Aufnahmebacken im Bereich der Federeinlegestation bestand aber der Nachteil, daß die dort in die Federeinlegestation eingelegte Feder nie genau genug positoniert werden konnte. Dies war mit dem Nachteil verbunden, daß die Feder über eine größere Anzahl von nachfolgenden Richtstationen genau ausgerichtet werden mußte, was mit erhöhtem Maschinenaufwand verbunden war.
- Bei der bekannten Anordnung des gleichen Anmelders war es nicht möglich, unterschiedliche Hübe des Bandantriebes zu fahren, und daher konnten die Federn nur mit gleichem Abstand voneinander zu der Transfereinrichtung transportiert werden. Damit bestand der Nachteil, daß erst im Bereich der am Schluß der Antriebskette angeordneten Transfereinrichtung der individuelle Abstand zwischen den Federn in der Transfereinrichtung eingestellt werden mußte, was mit einem hohen Maschinenaufwand und entsprechend hohen Herstellkosten für die Transfereinrichtung verbunden war.
- Der Erfindung liegt deshalb die Aufgabe zugrunde eine Federtransporteinrichtung der eingangs genannten Art so weiter zu bilden, daß die gesamte Transporteinrichtung kostengünstiger ausgestaltet werden kann, insbesondere mit dem Ziel, daß auch die individuelle Einstellung des Abstandes zwischen den einzelnen Federn mit einfachen Mitteln einstellbar ist.
- Zur Lösung der gestellten Aufgabe ist die Erfindung durch die technische Lehre des Anspruches 1 gekennzeichnet.
- Wesentliches Merkmal der Erfindung ist, daß von einem zentralen Antrieb ausgehend zwei synchron angetriebene Bandschleifen vorhanden sind, wobei jede Bandschleife ein oberes und ein unteres Trum ausbildet und daß die zu transportierende Feder jeweils in die einander zugewandten Trums der beiden synchron angelegten Bandschleifen klemmend eingelegt wird und unter Kompression transportiert wird.
- Weiteres Merkmal ist, daß der Antrieb als Servo-Antrieb ausgebildet ist oder wahlweise als Schrittmotor, wodurch es nun erstmals möglich ist, im Bereich der Einlegestation die Feder so einzulegen, daß man einen konstanten Einlegezyklus hat und das Band aber unterschiedlich schnell transportiert um somit unterschiedliche und individuell einstellbare Abstände zwischen den einzelnen Federn zu erhalten.
- Stand der Technik war hierbei eine mechanische Antriebsverbindung zwischen dem Transportstern und der nachgeschalteten Federtransporteinrichtung, was mit dem Nachteil verbunden war, daß nur konstante Hübe und dementsprechend ein konstanter Abstand der einzelnen Federn voneinander eingestellt werden konnte.
- Hier setzt die Erfindung ein, die vorsieht, daß nun mit einfachen Mitteln individuelle Abstände zwischen den Federn hergestellt werden können. Dies erfolgt durch das Ansteuern des Antriebs, so daß der Hub bzw. der Vorschub für jede erfasste Feder einzeln und genau eingestellt werden kann.
- Dies vereinfacht die am Ende der Federtransporteinrichtung angeordnete Transfereinrichtung in hohem Maße.
- Diese Transfereinrichtung muß deshalb nun nicht mehr die Federn individuell nachträglich ausrichten, sondern sie erhält die bereits schon individuell ausgerichteten Federn mit ihren jeweiligen Federabständen lagenrichtig zugeteilt, so daß nur noch ein einfaches Schiebersystem dafür sorgt, daß eine Reihe von Federn, die bereits schon lagenrichtig der Transfereinrichtung zugeführt werden einer nachgeschalteten Montagemaschine übergeben werden.
- Der Erfindungsgegenstand der vorliegenden Erfindung ergibt sich nicht nur aus dem Gegenstand der einzelnen Patentansprüche, sondern auch aus der Kombination der einzelnen Patentansprüche untereinander.
- Alle in den Unterlagen, einschließlich der Zusammenfassung, offenbarten Angaben und Merkmale, insbesondere die in den Zeichnungen dargestellte räumliche Ausbildung werden als erfindungswesentlich beansprucht, soweit sie einzeln oder in Kombination gegenüber dem Stand der Technik neu sind.
- Im folgenden wird die Erfindung anhand von lediglich einen Ausführungsweg darstellenden Zeichnungen näher erläutert. Hierbei gehen aus den Zeichnungen und ihrer Beschreibung weitere erfindungswesentliche Merkmale und Vorteile der Erfindung hervor.
- Es zeigen:
- Figur 1:
- schematisiert gezeichneter Überblick über eine komplette Transportstation ausgehend von einem Transportstern bis zu einer Transfermaschine;
- Figur 2:
- schematisiert den synchronen Bandantrieb für die beiden Bandschleifen;
- Figur 3:
- schematisierte Darstellung einer Wendestation, mit der es gelingt, die Federn von einer horizontalen Lage in eine vertikale Lage zu drehen.
- In Figur 1 ist dargestellt, daß ein Transportstern aus einem vielarmigen Greifermechanismus besteht, der eine Reihe von Greifhänden 18 am jeweiligen freien Ende aufweist, wobei in jeder Greifhand 18 eine entsprechende Feder 26 eingelegt und dort klemmend gehalten wird.
- Die Greifhand führt die Feder 26 in eine Federeinlegestation 2 ein.
- Nach dem Einlegen und dem lagerichtigen Ausrichten der Feder 26 in der Federeinlegestation wird diese einer Wendestation 3 zugeführt, wobei die Feder aus einer horizontalen Lage in eine vertikale Lage verdreht wird.
- Am Auslauf der Wendestation ist eine erste Richtstation 4 angeordnet, die als Kontrollrichtstation nur überprüft, ob der Knoten der Feder 26 richtig in der Federeinlegestation 2 positioniert wurde.
- Eine weitere Richtstation 5 sorgt dafür, daß jeweils von einer Reihe von hintereinander im Bereich der Bandschleifen 8, 9 angeordneten Federn jeweils die letzte Feder der vorhergehenden Reihe herausgezogen wird, wendet diese und schiebt sie wieder als erste Feder der nachfolgenden Reihe in den Bandspalt der Bandschleifen 8, 9 ein.
- Hinter der Richtstation 5 ist eine Transfereinrichtung 6 angeordnet, in welcher die Federn lagenrichtig hintereinander folgend mit einem Querschiebersystem in eine quer zu den Bandschleifen 8, 9 angeordnete Montagemaschine übergeben werden.
- Der synchrone Antrieb der Bandschleifen 8, 9 erfolgt durch einen Bandantrieb 7, der in Figur 2 näher dargestellt ist.
- Es ist ein einziger, zentraler Antrieb vorhanden, der über ein Getriebe zwei synchron angetriebene Antriebswellen 10, 11 antreibt. Über jede Antriebswelle 10, 11 läuft jeweils ein Zahnriemen 12, 13, der schlupffrei jeweils eine Umlenkrolle 14, 15 antreibt.
- Über die jeweilige Umlenkrolle 14, 15 ist die Bandschleife 8 und 9 geführt.
- Jede Bandschleife besteht aus einem oberen und unteren Trum, und zwischen die einander zuwandten Trums dieser Bandschleifen 8, 9 wird die einzulegende Feder 26 eingelegt.
- Der Bandantrieb 7 ist frei programmierbar, wobei der Antriebsmotor auch als Schrittmotor ausgebildet sein kann, und es ist damit möglich, bei gleicher Einlegegeschwindigkeit des Transportsterns 1 in das Band durch entsprechende Variation der Bandantriebgeschwindigkeit den Abstand zwischen den Federn genau und beliebig einzustellen.
- Die beiden Bandschleifen 8, 9 laufen über vordere Umlenkrollen 16, 17 und werden dort umgelenkt.
- Die Figur 3 zeigt schematisiert eine Wendestation mit der es möglich ist, die horizontal in der Federeinlegestation eingelegten Federn 26 in eine vertikale Position zu drehen. Dies ist in Figur 3 anhand der Federn 26, 26a, 26b, 26c dargestellt.
- Die Wendestation besteht aus den beiden synchron angetriebenen Bandschleifen 8, 9, von denen die Bandschleife 8 ein inneres Trum 8a und ein äußeres Trum 8b aufweist, auch die Bandschleife 9 weist ein inneres Trum 9a und ein äußeres Trums 9b auf.
- Es wird schematisiert die Bandführung der Wendestation 3 für die Bandschleife 9 dargestellt, wobei die Bandschleife 8,9 genau gleich ausgebildet ist, und daher sind für die gleichen Teile mit Strich versehene Positionszahlen verwendet worden.
- Von der vertikal und drehbar gelagerten Umlenkrolle 16, über welche das vordere und hintere Trum 9a, 9b der vorderen Bandschleife 9 läuft, läuft das äußere Trum 9b über eine erste Umlenkrolle 21, die jeweils noch mit vertikaler Drehachse ausgebildet ist und über eine zweite Umlenkrolle 22 mit geneigter Drehachse.
- Im Abstand zu diesen beiden Umlenkrollen 21, 22 sind dann die Umlenkrollen 24 mit geneigter und 25 mit horizontaler Drehachse angebracht, so daß das äußere Trum 9b der vorderen Bandschleife 9 nun in ein unteres Trum umgelenkt wird.
- Das gleiche gilt für das Trum 9a, welches über die Umlenkrollen 23, 28 läuft und welches dann ebenfalls im Bereich der Umlenkrollen 27, 29 von einer vertikalen Lage in eine horizontalen Lage umgelenkt wird.
- Die jeweils klemmend unter Kompression zwischen dem Trum 8a und 9a gehaltenen Federn werde somit unter Beibehaltung der Kompression in dem Spalt zwischen diesen beiden Trum 9a, 8a von der horizontalen Ausgangslage in die vertikale Ausgangslage (Feder 26c) verdreht.
- Nachdem die beiden Bandschleifen 8, 9 genau synchron angetrieben werden kommt es zu keinem Schlupf zwischen den beiden Bandschleifen 8, 9 und die Federn werden lagenrichtig ohne Verkippen oder Änderung deren Position in der Wendestation 3 gedreht.
- Dann erfolgt der Transport in Pfeilrichtung 20, wobei am Ausgang der Wendestation 3 die vorher beschriebene Richtstation 4 angeordnet ist.
- Dadurch, daß der Hub oder Vorschub des gemeinsamen Antriebs für die Bandschleifen 8,9 genau und frei programmierbar eingestellt werden kann, ist es möglich, die Federn 26,26a,26b,26c mit individuellem Abstand vor die Montagestation zu transportieren. Es ist insbesondere möglich, die Federn einzeln oder in Gruppen zu transportieren, wobei der Abstand zwischen den einzelnen Federn sowie zwischen den einzelnen Gruppen durch eine geeignete Ansteuerung des Antriebs 7 vorgegeben werden kann. Ein weiteres Ausrichten sowie eine nachträgliche Abstandseinstellung oder Abstandsänderung ist nicht erforderlich.
-
- 1
- Transportstern
- 2
- Federeinlegestation
- 3
- Wendestation
- 4
- Richtstation
- 5
- Richtstation
- 6
- Transfereinrichtung
- 7
- Bandantrieb
- 8
- hintere (obere)Bandschleife
- 8a
- inneres Trum
- 8b
- äußeres Trum
- 9
- vordere (untere) Bandschleife
- 9a
- inneres Trum
- 9b
- äußeres Trum
- 10
- Antriebswelle (oben)
- 11
- Antriebswelle (unten)
- 12
- Zahnriemen
- 13
- Zahnriemen
- 14
- Umlenkrolle (hinten)
- 15
- Umlenkrolle (hinten)
- 16
- Umlenkrolle (vorn)
- 17
- Umlenkrolle (vorn)
- 18
- Greifhand
- 26
- Feder 26a,b,c,
- 27
- Umlenkrolle
- 28
- Umlenkrolle
- 29
- Umlenkrolle
Claims (6)
- Federtransporteinrichtung mit Servo-Antrieb, wobei eine Feder in jeweils einer Greifhand eines mehrarmigen Transportsterns gefasst ist und von dort weiteren Stationen zugeführt wird, dadurch gekennzeichnet, daß zum weiteren Transport der Federn (26, 26a, 26b, 26c) zwei umlaufende Bandschleifen (8,9) vorgesehen sind.
- Federtransporteinrichtung nach Anspruch 1, dadurch gekennzeichnet, daß ein gemeinsamer Antrieb (7) für beide Bandschleifen (8,9) vorgesehen ist.
- Federtransporteinrichtung nach Anspruch 2, dadurch gekennzeichnet, daß der Antrieb (7) als Servo-Antrieb oder Schrittmotor ausgebildet ist.
- Federtransporteinrichtung nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, daß der Abstand zwischen den einander zugewandten Trums (8a,9a) der Bandschleifen (8,9) geringer ist als die Höhe der Federn (26,26a,26b,26c).
- Federtransporteinrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, daß die Bandschleifen (8,9) einen im wesentlichen horizontalen Abschnitt, einen Drehabschnitt und einem im wesentlichen vertikalen Abschnitt aufweisen.
- Federtransporteinrichtung nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, daß der Abstand der Bandschleifen (8,9) zueinander einstellbar ist.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE19542846 | 1995-11-17 | ||
| DE19542846A DE19542846A1 (de) | 1995-11-17 | 1995-11-17 | Federtransporteinrichtung mit Servo-Antrieb |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0774309A1 true EP0774309A1 (de) | 1997-05-21 |
| EP0774309B1 EP0774309B1 (de) | 2000-01-05 |
Family
ID=7777688
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP96117128A Expired - Lifetime EP0774309B1 (de) | 1995-11-17 | 1996-10-25 | Federtransporteinrichtung mit Servo-Antrieb |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US5868240A (de) |
| EP (1) | EP0774309B1 (de) |
| DE (2) | DE19542846A1 (de) |
| ES (1) | ES2142533T3 (de) |
| TW (1) | TW410811U (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6601902B1 (en) | 1997-11-20 | 2003-08-05 | Sommer Allibert-Lignotock Gmbh | Motor vehicle cockpit |
| EP2801420A1 (de) * | 2013-05-10 | 2014-11-12 | Spühl AG | Federübertragungsvorrichtung und Federübertragungsverfahren |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE10063913A1 (de) * | 2000-12-20 | 2002-07-04 | Agro Federkernprod Gmbh | Verfahren zur Herstellung eines Federkerns mit unterschiedlichen Festigkeitszonen |
| US6409008B1 (en) * | 2001-02-15 | 2002-06-25 | John R. Newsome | Turnover conveyor |
| CN103879604B (zh) * | 2014-03-05 | 2016-01-27 | 广州市联柔机械设备有限公司 | 一种袋装弹簧生产压缩输送机构 |
| US10494179B1 (en) * | 2018-10-10 | 2019-12-03 | Amazon Technologies, Inc. | Systems having V-shaped conveyors and methods of using the same |
| CN110586814B (zh) * | 2019-09-18 | 2024-08-06 | 佛山市挪宝机械有限公司 | 床网自动化生产设备 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1152072A (en) * | 1966-07-12 | 1969-05-14 | Spuehl Ag | Improvements in Machines for Manufacturing Spring Interiors |
| GB2091202A (en) * | 1981-01-15 | 1982-07-28 | Spuehl Ag | Apparatus for feeding helical wire springs to a spring core assembly machine |
| DE3416110C2 (de) | 1984-04-30 | 1986-10-02 | Spühl AG, St. Gallen | Maschine zur Erzeugung von Schraubenfedern |
| WO1996027461A1 (en) * | 1995-03-03 | 1996-09-12 | L & P Property Management Company | Coil spring interior assembly method and apparatus |
Family Cites Families (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BE519942A (de) * | ||||
| US1580342A (en) * | 1921-11-26 | 1926-04-13 | Edwin G Staude | Machine for stacking paper cartons |
| DE1289491B (de) * | 1967-08-31 | 1969-02-13 | Siemens Ag | Anordnung zur Eckumfuehrung von flachem Foerdergut |
| DE1917715A1 (de) * | 1969-04-05 | 1970-10-15 | Hamac Hansella Gmbh | Vorrichtung zum Zufuehren gleichartiger Gegenstaende |
| US3685471A (en) * | 1970-09-28 | 1972-08-22 | Textron Inc | Automatic trouser fly fabric feeding machine and method |
| DE2517568A1 (de) * | 1975-04-21 | 1976-11-04 | Schneider & Co | Vorrichtung zum aufklappen der beiden nach dem trennen noch ruecken an ruekken liegenden einzelplatten eines spaltplattenpaares |
| GB2056397B (en) * | 1979-05-22 | 1983-04-27 | Molins Ltd | Conveyor system for hoisting strema of rod-like articles |
| JPS567820A (en) * | 1979-05-22 | 1981-01-27 | Molins Ltd | Transfer system of barrlike material such as tobacco |
| FR2480251A1 (fr) * | 1980-04-14 | 1981-10-16 | Consortium Fs Confiserie Sa | Dispositif de retournement des boites |
| US4406359A (en) * | 1981-01-22 | 1983-09-27 | Goldco Engineering, Inc. | Method and apparatus for mass transit of cylindrical articles between differing elevations |
| DE3142282A1 (de) * | 1981-03-30 | 1982-10-21 | Frank L. Wells Co., 53140 Kenosha, Wis. | Verfahren und vorrichtung zum vereinzeln von federn |
| DE3134266C2 (de) * | 1981-08-29 | 1984-11-29 | Licentia Patent-Verwaltungs-Gmbh, 6000 Frankfurt | Vorrichtung zum Ändern der Bewegungsrichtung von in Richtung ihrer langen Kanten einlaufenden Briefen und ähnlichen rechteckigen Sendungen |
| DE3336013C2 (de) * | 1983-10-04 | 1986-10-02 | Maschinenfabrik Hennecke Gmbh, 5090 Leverkusen | Doppeltransportband zum kontinuierlichen Herstellen von mit Deckschichten kaschierten, in situ geschäumten Schaumstoffbahnen aus einem fließfähigen Reaktionsgemisch |
| GB8331494D0 (en) * | 1983-11-25 | 1984-01-04 | Molins Plc | Article feeding apparatus |
| IT1171984B (it) * | 1983-12-07 | 1987-06-10 | Gd Spa | Macchina per l'incarto ed il raggruppamento di prodotti |
| JPS6133916A (ja) * | 1984-07-17 | 1986-02-18 | 日本たばこ産業株式会社 | 集積包装機用製品供給装置 |
| JPS61125747A (ja) * | 1984-11-26 | 1986-06-13 | Tachikawa Spring Co Ltd | テンシヨンスプリングの自動装着装置 |
| CH665410A5 (de) * | 1984-11-26 | 1988-05-13 | Ferag Ag | Vorrichtung zum beschicken einer verarbeitungseinrichtung fuer biegsame, flaechige erzeugnisse, insbesondere druckprodukte. |
| US4705157A (en) * | 1986-06-09 | 1987-11-10 | Bell & Howell Company | Article turning assembly |
| DE3716454A1 (de) * | 1987-05-16 | 1988-11-24 | Schulte Fleischwarenfabrik Ag | Foerdereinrichtung fuer insbesondere verpackungsgut |
| JPH02233416A (ja) * | 1989-02-20 | 1990-09-17 | Sig (Schweiz Ind Ges) | 物品の分配装置 |
| DE4124278A1 (de) * | 1991-07-23 | 1993-01-28 | Advanced Nuclear Fuels Gmbh | Verfahren und vorrichtung zur inspektion von tabletten |
| DE4127207A1 (de) * | 1991-08-19 | 1993-02-25 | Kolbus Gmbh & Co Kg | Vorrichtung zum ueberfuehren von buechern o. dgl. produkte aus einer stehenden position in eine liegende position |
-
1995
- 1995-11-17 DE DE19542846A patent/DE19542846A1/de not_active Withdrawn
-
1996
- 1996-10-25 DE DE59604106T patent/DE59604106D1/de not_active Expired - Lifetime
- 1996-10-25 ES ES96117128T patent/ES2142533T3/es not_active Expired - Lifetime
- 1996-10-25 EP EP96117128A patent/EP0774309B1/de not_active Expired - Lifetime
- 1996-11-15 US US08/751,066 patent/US5868240A/en not_active Expired - Lifetime
- 1996-11-16 TW TW088217755U patent/TW410811U/zh not_active IP Right Cessation
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB1152072A (en) * | 1966-07-12 | 1969-05-14 | Spuehl Ag | Improvements in Machines for Manufacturing Spring Interiors |
| GB2091202A (en) * | 1981-01-15 | 1982-07-28 | Spuehl Ag | Apparatus for feeding helical wire springs to a spring core assembly machine |
| DE3416110C2 (de) | 1984-04-30 | 1986-10-02 | Spühl AG, St. Gallen | Maschine zur Erzeugung von Schraubenfedern |
| WO1996027461A1 (en) * | 1995-03-03 | 1996-09-12 | L & P Property Management Company | Coil spring interior assembly method and apparatus |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6601902B1 (en) | 1997-11-20 | 2003-08-05 | Sommer Allibert-Lignotock Gmbh | Motor vehicle cockpit |
| EP2801420A1 (de) * | 2013-05-10 | 2014-11-12 | Spühl AG | Federübertragungsvorrichtung und Federübertragungsverfahren |
| WO2014180586A1 (en) * | 2013-05-10 | 2014-11-13 | Spühl Ag | Spring transfer device and spring transfer method |
| CN105188984A (zh) * | 2013-05-10 | 2015-12-23 | 施普尔公司 | 弹簧传送装置和弹簧传送方法 |
| CN105188984B (zh) * | 2013-05-10 | 2017-03-08 | 施普尔公司 | 弹簧传送装置和弹簧传送方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2142533T3 (es) | 2000-04-16 |
| US5868240A (en) | 1999-02-09 |
| DE59604106D1 (de) | 2000-02-10 |
| TW410811U (en) | 2000-11-01 |
| EP0774309B1 (de) | 2000-01-05 |
| DE19542846A1 (de) | 1997-05-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69614959T2 (de) | Vorrichtung und Verfahren zum Formieren von Produktgruppen,welche geordnet angeführt werden,mit vorgegeben Intervallen | |
| DE602004007335T2 (de) | Verfahren und Vorrichtung zum Bilden von Gruppen von Gegenständen und Einstellen des Abstands zwischen den Gruppen | |
| DE69800402T2 (de) | Vorrichtung zum Gruppieren von Gegenständen und Separieren dieser Gruppen von einander, und gegenseitig, zum Zwecke ihrer Verpackung | |
| DE60031082T2 (de) | Vorrichtung zur Bildung von aufeinanderfolgenden Gruppen von Artikeln mit Mitteln zur Überführung der Artikel | |
| DE69708027T2 (de) | Auswahlanordnung | |
| EP0345585B1 (de) | Fördervorrichtung für Süsswarenstücke | |
| EP1902622A1 (de) | Vorrichtung und Verfahren zum Abteilen eines gefüllten Wurststrangs | |
| CH638941A5 (de) | Vorrichtung zum aufreihen von elektrischen bauelementen mit zwei fluchtenden anschlussdraehten zu einem gurt. | |
| EP1439126A1 (de) | Vorrichtung zum Ausrichten und Verteilen von Gegenständen | |
| EP0520944B1 (de) | Verfahren und Vorrichtung zum Wegfördern von in einem Schuppenstrom zugeführten flächigen Erzeugnissen, insbesondere Druckprodukten | |
| CH621529A5 (de) | ||
| EP0774310B1 (de) | Transfereinrichtung für Federn zu einer Montagemaschine | |
| EP0774309B1 (de) | Federtransporteinrichtung mit Servo-Antrieb | |
| EP0382219A1 (de) | Verfahren zum Formen von Brezeln aus vorgefertigten Teigsträngen und Vorrichtung zur Durchführung des Verfahrens | |
| EP0771675A1 (de) | Vorrichtung zur Entnahme von rittlings transportierten Druckprodukten | |
| DE2438780A1 (de) | Vorrichtung zum ausrichten und ueberfuehren in gleiche abstaende von in unregelmaessigen reihen aus einer herstellungsmaschine kommenden gegenstaenden | |
| DE19950401B4 (de) | Vorrichtung zum Drehen von auf einer Federwindemaschine hergestellten Federn | |
| EP1713599A1 (de) | Federwendevorrichtung | |
| EP0955239A1 (de) | Vorrichtung zur Behandlung von gestapelten Druckerzeugnissen | |
| DE10341300B3 (de) | Glasbearbeitungsmaschine | |
| WO2000047348A1 (de) | Vorrichtung zum drehen und positionieren von auf einer federwindemaschine hergestellten federn | |
| DE202004020814U1 (de) | Automatisches System zum Sortieren und Palettieren von Artikeln | |
| AT326065B (de) | Vorrichtung zum u- bzw. sichelförmigem biegen von langgewirkten backwarenrohlingen, insbesondere kipferlrohlingen | |
| DE3129723A1 (de) | Stau- und gruppier-einrichtung fuer vereinzelt und unregelmaessig bewegte artikel einer automatischen produktionsanlage | |
| EP0393241B1 (de) | Vorrichtung zum Einführen von Fülldrähten in ein Drahtgliederband |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): CH DE ES FR GB IT LI |
|
| 17P | Request for examination filed |
Effective date: 19971017 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| 17Q | First examination report despatched |
Effective date: 19990427 |
|
| GRAG | Despatch of communication of intention to grant |
Free format text: ORIGINAL CODE: EPIDOS AGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAH | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOS IGRA |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): CH DE ES FR GB IT LI |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REF | Corresponds to: |
Ref document number: 59604106 Country of ref document: DE Date of ref document: 20000210 |
|
| ITF | It: translation for a ep patent filed | ||
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: HANS RUDOLF GACHNANG PATENTANWALT |
|
| RAP2 | Party data changed (patent owner data changed or rights of a patent transferred) |
Owner name: SPUEHL AG ST. GALLEN |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20000314 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2142533 Country of ref document: ES Kind code of ref document: T3 |
|
| ET | Fr: translation filed | ||
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed | ||
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: IF02 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: GACHNANG AG PATENTANWAELTE, CH |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20140911 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20141022 Year of fee payment: 19 Ref country code: DE Payment date: 20141023 Year of fee payment: 19 Ref country code: FR Payment date: 20141008 Year of fee payment: 19 Ref country code: CH Payment date: 20141014 Year of fee payment: 19 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20141021 Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 59604106 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20151025 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160503 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151031 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151025 Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151025 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151031 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: ST Effective date: 20160630 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151102 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20161125 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20151026 |