EP0973362B1 - Dispositif de sécurité pour torche à plasma - Google Patents
Dispositif de sécurité pour torche à plasma Download PDFInfo
- Publication number
- EP0973362B1 EP0973362B1 EP99401701A EP99401701A EP0973362B1 EP 0973362 B1 EP0973362 B1 EP 0973362B1 EP 99401701 A EP99401701 A EP 99401701A EP 99401701 A EP99401701 A EP 99401701A EP 0973362 B1 EP0973362 B1 EP 0973362B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- torch
- nozzle
- protective shroud
- head
- shroud
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Classifications
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05H—PLASMA TECHNIQUE; PRODUCTION OF ACCELERATED ELECTRICALLY-CHARGED PARTICLES OR OF NEUTRONS; PRODUCTION OR ACCELERATION OF NEUTRAL MOLECULAR OR ATOMIC BEAMS
- H05H1/00—Generating plasma; Handling plasma
- H05H1/24—Generating plasma
- H05H1/26—Plasma torches
- H05H1/32—Plasma torches using an arc
- H05H1/34—Details, e.g. electrodes, nozzles
-
- H—ELECTRICITY
- H05—ELECTRIC TECHNIQUES NOT OTHERWISE PROVIDED FOR
- H05H—PLASMA TECHNIQUE; PRODUCTION OF ACCELERATED ELECTRICALLY-CHARGED PARTICLES OR OF NEUTRONS; PRODUCTION OR ACCELERATION OF NEUTRAL MOLECULAR OR ATOMIC BEAMS
- H05H1/00—Generating plasma; Handling plasma
- H05H1/24—Generating plasma
- H05H1/26—Plasma torches
- H05H1/32—Plasma torches using an arc
- H05H1/34—Details, e.g. electrodes, nozzles
- H05H1/3473—Safety means
Definitions
- the present invention relates to a device for safety for electric arc work torch, in especially for plasma cutting torch.
- the electrode of a cutting torch plasma is carried, during use, at high voltages, commonly greater than 100 V, and sometimes up to 300 V.
- the electrode is normally made inaccessible to the operator by the presence of the nozzle of the torch coming position around the electrode in a manner known in itself.
- the electrode is then cleared, that is to say accessible to the operator.
- the document EP-A-110,736 proposes a system of security based on presence control only an insulating protective skirt arranged around the torch nozzle.
- this system does not support counts the presence of the nozzle and a distracted operator could reassemble this protective skirt by omitting replace the nozzle, which would allow access to the electrode by the operator and therefore would be susceptible to expose it to a significant risk of electric shock by contact with live parts, in particular the electrode.
- document DE-A-3714995 describes a torch plasma equipped with a nozzle around which is arranged a protective cap and comprising a system safety switch including an electric switch be operated by a movable push rod shaped which is located in a dwelling located inside the torch body. According to this document, the push rod cooperates with the nozzle through a movable annular part. In addition, the headdress of protection is mounted on the torch body.
- the aim of the present invention is therefore to solve the aforementioned problem by proposing a security system for electric arc work torches, especially for manual plasma cutting torch, allowing check for simultaneous presence, i.e. mounting correct, not only from the nozzle surrounding the electrode of the torch, but also of the protective skirt insulator surrounding said nozzle.
- the present invention aims to improve known plasma torches.
- the security system according to the invention must be easy to manufacture and inexpensive industrially acceptable.
- the torch according to the invention can be used in any manual welding process or manual arc cutting plasma.
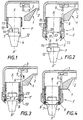
- Figures 1 to 4 show diagrams, in section longitudinal and in side and partial view of a manual plasma cutting torch 1 according to a first mode of production in accordance with the present invention, comprising a torch head 1 'carrying a nozzle holder 10 and a nozzle 4, said nozzle 4 being fixed to the door nozzle 10 by means of fixing means 14, such as, for example, threading, tapping or the like.
- the plasma torch 1 has a handle 2, partially shown here, within which are arranged electrical switch means 3 comprising a control member 9 for controlling supply and / or interruption of supply to said torch head 1 'in electric current.
- a removable protective cap 5 preferably an insulating material, such as a polymer, is placed axially around at least part of the head torch 1 ', that is to say that this protective cap 5 surrounds part of the nozzle holder 10 and the nozzle 4 like a sleeve.
- the removable protective cap 5 includes an actuating means 6, such as an extension axial of the peripheral wall of said cap according to the axis (x, x '), which means of actuation 6 or axial extension is likely to come to cooperate with the control member 9 for the electrical switch means to authorize the supply of the torch head 1 ' in electric current when using said torch 1.
- actuating means 6 such as an extension axial of the peripheral wall of said cap according to the axis (x, x ')
- the cap 5 of protection consists of three parts 8, 13 and 23 likely to cooperate with all or part of elements making up the torch head 1 ′, preferably with the nozzle 4, to allow fixing and maintaining said protective cap 5 on said head torch 1 '.
- the three parts 8, 13 and 23, playing the role of holding means include a rod 8, a fixed part 23 and a mobile part 13 whose function is to compress the rod 8 by sliding along the substantially conical internal surface of the movable part 13 and / or the fixed part 23.
- the rod 8 comes to cooperate with a recess 7 peripheral, like a circular groove, arranged in periphery of the upper part 12 of the nozzle 4, said rod 8 penetrating at least partially into said peripheral groove 7 when the cap 5 on the nozzle 4.
- the nozzle 4 is positioned and fixed to the nozzle holder 10 by means of attachment 14, such as thread and internal thread, or all analogous means.
- Correct positioning of the nozzle 4 in the nozzle holder 10 is obtained, for example, when the upper bearing surface 12 of the nozzle 4 comes in stop against the lower bearing surface 11 of the door nozzle 5, as shown in FIG. 1, where one sees that the nozzle 4 and the nozzle holder 5 are coaxial along the axis (x-x ').
- the rod 8 located inside the protective cap 5 is located after correct positioning of the protective cap 5 on the torch head 1 ', opposite the groove 7 arranged in periphery of the nozzle and then it suffices, by a means suitable, such as a cone or the like, for tightening the rod 8 to force it to partially penetrate the groove 7 of the nozzle 4, so as to secure, in working position, the two parts, namely the nozzle 4 and the protective cap 5.
- the extension or medium actuation of the cap 5 comes to cooperate with the control member 9 for the switching means electric to authorize the operation of the source power, i.e. the current generator or analogous, thus contributing to the feeding of the head torch 1 'in electric current.
- the means actuation or extension 6 of the cap 5 can enter the internal space of the handle 2 of the torch 1 and thus activate the electric switch 3, in this configuration, the protective cap 5 does not cannot hold in place and is automatically ejected as soon as the operator releases it, since the nozzle 4 being absent, the protective cover 5 cannot be held on the end of the torch head 1 '.
- the device according to the present invention has an important advantage from the point of view security, insofar as the functioning of the power generator delivering electric current can only be authorized when the nozzle 4 and the protective cap 5, at a time, are properly placed on the head 1 'of the torch.
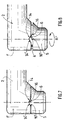
- Figures 5 to 8 show diagrams of a second embodiment of a torch 1 manual plasma cutting in accordance with this invention; this second embodiment being prefer.
- the torch head 1 ′ comprises a holder nozzle 10 and a nozzle 4 fixed to the nozzle holder 10 by by means of fastening means 14, for example a threading, tapping or the like.
- the electrical switch means 3 provided with a control member 9 for controlling supply and / or interruption of supply to the torch head 1 'in electric current are arranged in the handle 2 of the plasma torch 1.
- the removable cover 5, placed axially around at least part of the head 1 ′ comprises a means actuator 6 which is an axial extension of the wall peripheral of said cap along the axis (x, x '), which actuating means 6 is likely to come to cooperate with the member 9 for controlling the switch means to allow power to the head of torch 1 'in electric current when using said torch 1.
- the cap is formed of a single piece and not of several mobile sub-parts serving as means holding as in the first embodiment.
- the cap for example made of polymer material hung on a metal ring, consists of a unique structure carrying the rod 8 permanently inserted in a recess or a groove arranged on its wall internal device.
- the rod 8 penetrates at least partially in the peripheral groove 7 of the nozzle 4, during the fitting by clipping of the cover 5 on said nozzle 4, said rod 8 coming to be inserted in the circular groove 7.
- the internal diameter of the rod 8 is substantially equal or slightly lower the outside diameter of the nozzle 4 measured in or at the bottom circular groove 7.
- the internal diameter of the rod 8 can be about 17 mm and the outer diameter of the nozzle 4 measured at the bottom of the circular groove 7 can be a few tenths of a millimeter lower.
- the protective cap 5 carries a ring 15 metallic integral with part of its internal wall, said ring 15 being associated with said rod 8, so as to allow better thermal and mechanical resistance of this part of the skirt.
- the actuation means 6 formed of an axial extension of the cap 5 comes to cooperate with the control member 9 for the switching means electric to allow the supply of the head 1 ' in electric current. If the nozzle 4 is omitted, the risks of electric shock for the operator are greatly diminished because, as explained above, the protective cap 5 cannot hold in place and is automatically ejected as soon as the operator releases it and the torch head 1 'cannot be supplied with electric current continuously.
- head 1 ' torch cannot be supplied with current electric because the actuating means 6, that is to say the axial extension of the cap 5, cannot come cooperate with the means control member 9 electrical switches to allow power from the head 1 'while running.
- said cap protection 5 has a first support face comprising at least a first ramp, preferably two ramps 16 and 16 '.
- the first ramps 16, 16 'of the protective cap 5 are worn by the axial extension 6 of the peripheral wall of the cap 5 and constitute the bearing faces of this axial extension 6.
- the end of the torch head 1 ' has a second bearing face comprising at least a second ramp, preferably two ramps 14 and 14 '.
- the ramps 16 and 16 ' have a shape, i.e. slopes, approximately equal or substantially complementary to that of ramps 14 and 14 ', respectively.
- the ramp 14 may have a slope equal to or different from that of ramp 14 'and, from similarly, the ramp 16 can be of equal slope or different from that of the 16 'ramp.
- the present invention improves significantly the safety of using a torch at plasma, in particular manual, which is equipped with it.
Landscapes
- Physics & Mathematics (AREA)
- Engineering & Computer Science (AREA)
- Plasma & Fusion (AREA)
- Spectroscopy & Molecular Physics (AREA)
- Plasma Technology (AREA)
- Arc Welding In General (AREA)
- Discharge Heating (AREA)
- Absorbent Articles And Supports Therefor (AREA)
Description
- une poignée de manipulation ;
- une tête de torche comportant au moins un porte-tuyère et une tuyère, la tuyère venant se fixer audit porte-tuyère par l'intermédiaire de moyens de fixation;
- des moyens interrupteurs électriques de sécurité commandant l'alimentation de la tête de torche en courant électrique, et
- une coiffe de protection amovible entourant au
moins une partie de la tête de torche, ladite coiffe de
protection comprenant :
- au moins un moyen d'actionnement susceptible de venir coopérer avec les moyens interrupteurs électriques de sécurité pour permettre d'alimenter la tête de torche en courant électrique, et
- des moyens de maintien susceptibles de coopérer avec au moins la tuyère pour permettre la solidarisation de ladite coiffe de protection avec au moins ladite tuyère,
- lesdits moyens interrupteurs électriques sont agencés dans la poignée de manipulation de la torche, et
- ledit moyen d'actionnement est un prolongement axial de la paroi périphérique de la coiffe de protection pouvant pénétrer dans l'espace interne de la poignée et activer ainsi l'interrupteur électrique.
- le moyen d'actionnement est un prolongement axial, selon l'axe (x-x'), de la paroi périphérique de la coiffe de protection.
- les moyens de maintien comportent au moins un jonc agencé à l'intérieur de la coiffe de protection.
- le jonc est logé dans un évidemment, par exemple une gorge annulaire, pratiqué dans la paroi périphérique interne de la coiffe.
- le jonc agencé à l'intérieur de la coiffe de protection est susceptible de coopérer avec au moins un évidement aménagé périphériquement à la tuyère, de manière à permettre une solidarisation de ladite coiffe de protection avec au moins ladite tuyère.
- au moins un évidement est sensiblement circulaire et aménagé sur la paroi périphérique externe de la tuyère, de préférence l'évidement est une gorge annulaire.
- la solidarisation de ladite coiffe de protection avec au moins ladite tuyère est réalisée par clipsage dudit jonc dans ledit évidemment aménagé périphériquement à la tuyère ; le clipsage étant l'action de monter, à force, un organe élastique (ici le jonc) sur un support muni d'une force de maintien (ici la tuyère et sa gorge).
- ladite coiffe de protection est réalisée en un matériau électriquement isolant, tel un matériau polymère, associé à une bague, de préférence métallique, solidaire d'au moins une partie de sa paroi interne, portant le logement du jonc.
- la coiffe de protection est réalisée en une pièce ou structure unique en matériau électriquement isolant, de préférence en au moins un polymère moulé ou thermodurcissable.
Claims (10)
- Torche à plasma (1) manuelle comprenant :caractérisée en ce que :une poignée de manipulation (2);une tête de torche (1') comportant au moins un porte-tuyère (10) et une tuyère (4), la tuyère (4) venant se fixer audit porte-tuyère (10) par l'intermédiaire de moyens de fixation (14);des moyens interrupteurs électriques (3) de sécurité commandant l'alimentation de la tête de torche (1') en courant électrique, etune coiffe de protection (5) amovible entourant au moins une partie de la tête de torche (1'), ladite coiffe (5) de protection comprenant :au moins un moyen d'actionnement (6) susceptible de venir coopérer avec les moyens interrupteurs électriques (3) de sécurité pour permettre d'alimenter la tête de torche (1') en courant électrique, etdes moyens de maintien susceptibles de coopérer avec au moins la tuyère (4) pour permettre la solidarisation de ladite coiffe de protection (5) avec au moins ladite tuyère (4),lesdits moyens interrupteurs électriques (3) sont agencés dans la poignée de manipulation (2) de la torche (1), etledit moyen d'actionnement (6) est un prolongement axial de la paroi périphérique de la coiffe de protection (5) pouvant pénétrer dans l'espace interne de la poignée (2) et activer ainsi l'interrupteur (3) électrique.
- Torche selon la revendication 1, caractérisée en ce que les moyens de maintien comportent au moins un jonc (8) agencé à l'intérieur de la coiffe de protection (5).
- Torche selon l'une des revendications 1 ou 2, caractérisée en ce que le jonc (8) est agencé à l'intérieur de la coiffe (5) et est susceptible de coopérer avec un évidement (7) aménagé périphériquement à la tuyère (4) de manière à permettre une solidarisation de ladite coiffe de protection (5) avec au moins ladite tuyère (4).
- Torche selon l'une des revendications 1 à 3, caractérisée en ce que la solidarisation de la coiffe de protection (5) avec ladite tuyère (4) est réalisée par clipsage du jonc (8) dans l'évidemment (7).
- Torche selon l'une des revendications 1 à 4, caractérisée en ce que ladite coiffe de protection (5) est réalisée en au moins un matériau électriquement isolant, tel un matériau polymère, de préférence la coiffe de protection est réalisée en une pièce unique électriquement isolante.
- Torche selon l'une des revendications 1 à 5, caractérisée en ce que la coiffe de protection (5) porte, en outre, une bague (15) métallique solidaire d'au moins une partie de sa paroi interne.
- Torche selon la revendication 6, caractérisée en ce que la bague (15) métallique est associée au jonc (8).
- Torche selon l'une des revendications 1 à 7, caractérisée en ce que la coiffe de protection (5) comporte une première face d'appui comprenant au moins une première rampe (16, 16') et l'extrémité de la tête de torche (1') comporte une deuxième face d'appui comprenant au moins une deuxième rampe (14, 14'), au moins une partie desdites première et deuxième faces d'appui, et au moins lesdites première (16, 16') et deuxième (14, 14') rampes venant, respectivement, au contact l'une de l'autre lorsque la coiffe de protection (5) est montée solidairement sur la tête de torche (1')
- Torche selon la revendication 8, caractérisée en ce qu'au moins une première rampe (16, 16') de la coiffe de protection (5) est portée par le prolongement axial (6) de la paroi périphérique de la coiffe (5).
- Procédé de soudage ou de coupage à l'arc plasma, dans lequel on utilise une torche à plasma (1) selon l'une des revendications 1 à 9.
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| FR9809038A FR2781328B1 (fr) | 1998-07-15 | 1998-07-15 | Dispositif de securite pour torche a plasma |
| FR9809038 | 1998-07-15 | ||
| CA002281394A CA2281394A1 (fr) | 1998-07-15 | 1999-09-02 | Dispositif de securite pour torche a plasma |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP0973362A1 EP0973362A1 (fr) | 2000-01-19 |
| EP0973362B1 true EP0973362B1 (fr) | 2004-09-22 |
Family
ID=25681183
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99401701A Expired - Lifetime EP0973362B1 (fr) | 1998-07-15 | 1999-07-07 | Dispositif de sécurité pour torche à plasma |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US6096993A (fr) |
| EP (1) | EP0973362B1 (fr) |
| AT (1) | ATE277496T1 (fr) |
| CA (1) | CA2281394A1 (fr) |
| DE (1) | DE69920343T2 (fr) |
| ES (1) | ES2229644T3 (fr) |
| FR (1) | FR2781328B1 (fr) |
Families Citing this family (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| USD489235S1 (en) | 2002-09-04 | 2004-05-04 | Thermal Dynamics Corporation | Torch head |
| US6914211B2 (en) * | 2003-02-27 | 2005-07-05 | Thermal Dynamics Corporation | Vented shield system for a plasma arc torch |
| US6881921B2 (en) * | 2003-05-22 | 2005-04-19 | Thermal Dynamics Corporation | Torch with rotational start |
| AT502423B1 (de) * | 2005-09-09 | 2007-06-15 | Fronius Int Gmbh | Vorrichtung zum wechsel einer düse eines wasserdampfplasmabrenners |
| US20070138150A1 (en) * | 2005-12-20 | 2007-06-21 | Honeywell International, Inc. | Hand-held laser welding wand position determination system and method |
| US7989727B2 (en) | 2006-09-13 | 2011-08-02 | Hypertherm, Inc. | High visibility plasma arc torch |
| US9560732B2 (en) | 2006-09-13 | 2017-01-31 | Hypertherm, Inc. | High access consumables for a plasma arc cutting system |
| US9662747B2 (en) | 2006-09-13 | 2017-05-30 | Hypertherm, Inc. | Composite consumables for a plasma arc torch |
| US10194516B2 (en) | 2006-09-13 | 2019-01-29 | Hypertherm, Inc. | High access consumables for a plasma arc cutting system |
| US10098217B2 (en) | 2012-07-19 | 2018-10-09 | Hypertherm, Inc. | Composite consumables for a plasma arc torch |
| DE102009048397A1 (de) * | 2009-10-06 | 2011-04-07 | Plasmatreat Gmbh | Atmosphärendruckplasmaverfahren zur Herstellung oberflächenmodifizierter Partikel und von Beschichtungen |
| US11783138B2 (en) | 2012-04-04 | 2023-10-10 | Hypertherm, Inc. | Configuring signal devices in thermal processing systems |
| JP6413093B2 (ja) * | 2013-04-09 | 2018-10-31 | パナソニックIpマネジメント株式会社 | プラズマ切断用トーチ |
| US9609733B2 (en) | 2013-11-12 | 2017-03-28 | The Esab Group, Inc. | Plasma arc torch and method for assembling and disassembling a plasma arc torch |
| US12275082B2 (en) | 2013-11-13 | 2025-04-15 | Hypertherm, Inc. | Consumable cartridge for a plasma arc cutting system |
| US9981335B2 (en) | 2013-11-13 | 2018-05-29 | Hypertherm, Inc. | Consumable cartridge for a plasma arc cutting system |
| US11278983B2 (en) | 2013-11-13 | 2022-03-22 | Hypertherm, Inc. | Consumable cartridge for a plasma arc cutting system |
| US10456855B2 (en) | 2013-11-13 | 2019-10-29 | Hypertherm, Inc. | Consumable cartridge for a plasma arc cutting system |
| US11684995B2 (en) | 2013-11-13 | 2023-06-27 | Hypertherm, Inc. | Cost effective cartridge for a plasma arc torch |
| US11432393B2 (en) | 2013-11-13 | 2022-08-30 | Hypertherm, Inc. | Cost effective cartridge for a plasma arc torch |
| US12521905B2 (en) | 2014-03-07 | 2026-01-13 | Hypertherm, Inc. | Liquid pressurization pump and systems with data storage |
| CN106715027B (zh) * | 2014-08-12 | 2020-04-21 | 海别得公司 | 用于等离子弧焊炬的成本有效的筒 |
| WO2017024155A1 (fr) | 2015-08-04 | 2017-02-09 | Hypertherm, Inc. | Cartouche pour chalumeau à arc au plasma refroidi par liquide |
| US10413991B2 (en) | 2015-12-29 | 2019-09-17 | Hypertherm, Inc. | Supplying pressurized gas to plasma arc torch consumables and related systems and methods |
| CN110169207B (zh) * | 2017-01-13 | 2022-07-05 | 海别得公司 | 禁用等离子弧焊枪及相关系统和方法 |
| AU2018217728B2 (en) | 2017-02-09 | 2022-04-14 | Hypertherm, Inc. | Swirl ring and contact element for a plasma arc torch cartridge |
| US9831070B1 (en) | 2017-06-15 | 2017-11-28 | Enercon Industries Corporation | Surface treater with expansion electrode arrangement |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| FR2534107A1 (fr) * | 1982-10-01 | 1984-04-06 | Soudure Autogene Francaise | Torche de travail a l'arc munie d'une coiffe amovible |
| IT1191365B (it) * | 1986-06-26 | 1988-03-16 | Cebora Spa | Circuito di comando per una apparecchiatura di talgio o saldatura al plasma ad arco trasferito |
| GB8615759D0 (en) * | 1986-06-27 | 1986-08-06 | W T C Holdings Ltd | Air plasma arc torch |
| DE3714995A1 (de) * | 1987-05-06 | 1988-11-17 | Wilhelm Dinse | Vorrichtung zum plasmaschneiden und -schweissen von metallischen werkstuecken |
| JP2711097B2 (ja) * | 1987-08-28 | 1998-02-10 | 日立精工株式会社 | プラズマトーチ |
| US4973816A (en) * | 1989-03-28 | 1990-11-27 | Delaware Capital Formation, Inc. | Plasma torch with safety switch |
| DE4313830C2 (de) * | 1993-04-28 | 1996-08-22 | Binzel Alexander Gmbh Co Kg | Aufsatz für einen Lichtbogenschweiß- oder -schneidbrenner mit einem zylindrischen Fortsatz |
-
1998
- 1998-07-15 FR FR9809038A patent/FR2781328B1/fr not_active Expired - Fee Related
-
1999
- 1999-07-07 ES ES99401701T patent/ES2229644T3/es not_active Expired - Lifetime
- 1999-07-07 AT AT99401701T patent/ATE277496T1/de not_active IP Right Cessation
- 1999-07-07 DE DE69920343T patent/DE69920343T2/de not_active Expired - Fee Related
- 1999-07-07 EP EP99401701A patent/EP0973362B1/fr not_active Expired - Lifetime
- 1999-07-15 US US09/353,798 patent/US6096993A/en not_active Expired - Fee Related
- 1999-09-02 CA CA002281394A patent/CA2281394A1/fr not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| US6096993A (en) | 2000-08-01 |
| EP0973362A1 (fr) | 2000-01-19 |
| ES2229644T3 (es) | 2005-04-16 |
| DE69920343D1 (de) | 2004-10-28 |
| DE69920343T2 (de) | 2005-11-17 |
| FR2781328A1 (fr) | 2000-01-21 |
| FR2781328B1 (fr) | 2000-08-18 |
| ATE277496T1 (de) | 2004-10-15 |
| CA2281394A1 (fr) | 2001-03-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0973362A1 (fr) | Dispositif de sécurité pour torche à plasma | |
| EP0193456B1 (fr) | Torche de soudage ou de coupage à plasma munie d'une cartouche tuyère | |
| FR2979565A3 (fr) | Outil electrique avec lame remplacable | |
| EP0326445A1 (fr) | Torche et machine de travail à l'arc, et cartouche pour cette torche | |
| EP3300827B1 (fr) | Torche de soudage tig dotee d'un dispositif d'aspiration de fumees | |
| EP0410875A1 (fr) | Electrode pour torche de travail à l'arc plasma, et torche correspondante | |
| FR2604293A1 (fr) | Dispositif electromagnetique de commande de l'alimentation en courant du demarreur electrique d'un moteur a combustion interne | |
| FR2638791A1 (fr) | Verrou pour support d'equipement | |
| EP0110736B1 (fr) | Torche de travail à l'arc munie d'une coiffe amovible | |
| FR2690370A1 (fr) | Appareil pour la pose d'elements de fixation, a masselotte, cliquet de rappel de masselotte et guide-tampon pivotant. | |
| FR2755497A1 (fr) | Lampe d'eclairage electrique portative a barillet rotatif | |
| FR2589618A1 (fr) | Dispositif de protection pour condensateur en boitier etanche | |
| FR2669847A1 (fr) | Chalumeau coupeur a plasma, dans lequel le declenchement de l'amorcage est realise a l'aide d'un contact. | |
| EP1845547A2 (fr) | Dispositif de manoeuvre bistable d'un arbre mobile et coupe-circuit de batterie comprenant un tel dispositif | |
| FR2604559A1 (fr) | Dispositif de commande pour materiel electrique antideflagrant | |
| EP0635330B1 (fr) | Torche miniaturisée pour le soudage tig, à efficacité renforcée | |
| WO2017055051A1 (fr) | Disjoncteur à came pour moyennes et hautes tensions | |
| EP0840058A1 (fr) | Lampe d'éclairage portative électrique à barillet rotatif | |
| EP3839998A1 (fr) | Commutateur électrique avec contacts d'usure | |
| FR2915911A1 (fr) | Machine a souder des goujons sur pieces en aluminuim et procede de soudage associe | |
| EP4729203A1 (fr) | Ensemble de pose et procédé de pose d'une fixation | |
| EP3157308B1 (fr) | Torche de soudage ou de coupage à l'arc électrique avec système d'assemblage rapide | |
| FR2746687A1 (fr) | Systeme de montage d'electrode dans une torche de soudage | |
| EP0707918A1 (fr) | Lance pour soudage électrique sous atmosphère protectrice | |
| FR3043144A1 (fr) | Injecteur de carburant |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| 17P | Request for examination filed |
Effective date: 20000719 |
|
| AKX | Designation fees paid |
Free format text: AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| 17Q | First examination report despatched |
Effective date: 20031010 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040922 Ref country code: IE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040922 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040922 Ref country code: AT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20040922 |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: FRENCH |
|
| REF | Corresponds to: |
Ref document number: 69920343 Country of ref document: DE Date of ref document: 20041028 Kind code of ref document: P |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041222 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041222 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20041222 |
|
| GBT | Gb: translation of ep patent filed (gb section 77(6)(a)/1977) |
Effective date: 20050116 |
|
| NLV1 | Nl: lapsed or annulled due to failure to fulfill the requirements of art. 29p and 29m of the patents act | ||
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2229644 Country of ref document: ES Kind code of ref document: T3 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FD4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050707 Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20050707 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 Ref country code: LI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050731 |
|
| 26N | No opposition filed |
Effective date: 20050623 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| BERE | Be: lapsed |
Owner name: *LA SOUDURE AUTOGENE FRANCAISE Effective date: 20050731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20050222 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20080620 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20080709 Year of fee payment: 10 Ref country code: DE Payment date: 20080623 Year of fee payment: 10 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: GB Payment date: 20080620 Year of fee payment: 10 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20090707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090707 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20100202 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20090708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090708 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20090707 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: CD Owner name: AIR LIQUIDE WELDING FRANCE Effective date: 20121011 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 69920343 Country of ref document: DE Owner name: AIR LIQUIDE WELDING FRANCE, FR Free format text: FORMER OWNER: LA SOUDURE AUTOGENE FRANCAISE, PARIS, FR Effective date: 20130301 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R082 Ref document number: 69920343 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 18 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 19 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 20 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20180726 Year of fee payment: 20 |