EP1052199A1 - Vorrichtung zur Verarbeitung von Formularbahnen - Google Patents
Vorrichtung zur Verarbeitung von Formularbahnen Download PDFInfo
- Publication number
- EP1052199A1 EP1052199A1 EP99810423A EP99810423A EP1052199A1 EP 1052199 A1 EP1052199 A1 EP 1052199A1 EP 99810423 A EP99810423 A EP 99810423A EP 99810423 A EP99810423 A EP 99810423A EP 1052199 A1 EP1052199 A1 EP 1052199A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bevel gears
- main axis
- drive
- differential
- feed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H35/00—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers
- B65H35/02—Delivering articles from cutting or line-perforating machines; Article or web delivery apparatus incorporating cutting or line-perforating devices, e.g. adhesive tape dispensers from or with longitudinal slitters or perforators
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H20/00—Advancing webs
- B65H20/02—Advancing webs by friction roller
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H27/00—Special constructions, e.g. surface features, of feed or guide rollers for webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/40—Type of handling process
- B65H2301/44—Moving, forwarding, guiding material
- B65H2301/448—Diverting
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/10—Rollers
- B65H2404/13—Details of longitudinal profile
- B65H2404/132—Details of longitudinal profile arrangement of segments along axis
- B65H2404/1321—Segments juxtaposed along axis
- B65H2404/13211—Segments juxtaposed along axis and interconnected by gearing, e.g. differential gearing
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2404/00—Parts for transporting or guiding the handled material
- B65H2404/10—Rollers
- B65H2404/13—Details of longitudinal profile
- B65H2404/132—Details of longitudinal profile arrangement of segments along axis
- B65H2404/1321—Segments juxtaposed along axis
- B65H2404/13212—Segments juxtaposed along axis and driven independently
Definitions
- the present invention relates to a device for Processing of form webs by selective-sequential intermittent feeding and cutting of form webs; such devices are of a type e.g. from the Brazilian patent 7701019 (1977), the Swiss Patents 661 709 and 661 710 (1984), the European patent 156 775 (1984) and the German utility model G 85 04 658 (1985). Devices of this type are particularly for the automated production of printed matter, like checkbooks, merging and inserting Proof of payment, and the like used.
- the feed is cyclical in these facilities, i.e. for one or all form lanes by one Form length, using so-called tractors, i.e. Spiked wheels or barbed ribbons, the spines in the usual Perforated edges on one or both sides of the form webs intervention.
- tractors i.e. Spiked wheels or barbed ribbons
- the term "selective-sequential" means doing that the cyclical feed through a program or / and can be controlled by form markings, e.g. by the one or "first" after the feed cycle Form path one or more feed cycles of the other or follow the "second" form and only then again a feed stroke of the first form path runs like this is known in such systems.
- Object of the invention is to provide a device that meets these requirements Fulfills.
- each the towards the cutting device on converging levels guided form tracks to achieve a cyclical sequential-selective feed to a single driven Roller is guided with adjacent idler rollers cooperates and has two parts by one Differential gears are connected to each other to make unevenness of the feed, which e.g. due to contamination or other side effects of a result in rapid and sustained operation of the device can.
- the differential gear can in a manner known per se have two bevel gears, each of which is torsionally rigid one of the two sleeves is connected; the operative connection this bevel gear is made up of two differential bevel gears, which are freely rotatable about a common axis, which perpendicular to the main axis, e.g. in a corresponding cross extending bore of the main axis, is arranged.
- the differential gear according to the invention has an analog one Effect like the well-known differential gear on the driven Wheels of a car making a turn which changes the drive speed of the wheels Radii of the curve traversed by each wheel adjusts. Only on a straight route - here with an exact one Straight ahead of the respective form web - both will Sleeves driven at exactly the same speed.
- the Differential gear used according to the invention between the two sleeves on the main axis causes one lateral deviation from the normal straight running direction a deviation in the form of the differential gear is automatically compensated and corrected.
- the invention therefore a device for processing Form webs through selective-sequential, step-by-step feed and cutting at least two form sheets with the features specified in claim 1.
- the invention further relates to a method for operating a Device according to the invention with the in the claims 8 and 9 specified features.
- the invention relates to a method for processing of form webs through selective-sequential intermittent feed and cutting of at least two form webs with the features specified in claim 10.
- the differential gear is according to a preferred embodiment the invention a mechanical transmission per se known type, the two drive bevel gears and two differential bevel gears owns; each of the drive bevel gears is rigidly connected to one of the sleeves; the two differential bevel gears are rotatable about a transverse axis connected to the main axis and e.g. through this is led; each of the drive bevel gears stands in engagement with the two differential bevel gears.
- the drive and / or the differential bevel gears according to a preferred one Embodiment designed as toothed bevel gears, preferably self-lubricating, i.e. at least one of each other engaging bevel gears or toothed bevel gears at least on the outside of a self-lubricating polymer, such as polyamide, polyacetal, polyester.
- a self-lubricating polymer such as polyamide, polyacetal, polyester.
- the friction surfaces i.e. the one with the associated form web coming into contact surface of the through the differential gear sleeves with an abrasion-resistant elastomer, especially an elastic one Material, e.g. synthetic or natural Elastomer, such as rubber, polyurethane, polyisoprene, or the same shows that typically a Shore hardness A in the range from 80-100, typically 90-95.
- an elastic one Material e.g. synthetic or natural Elastomer, such as rubber, polyurethane, polyisoprene, or the same shows that typically a Shore hardness A in the range from 80-100, typically 90-95.
- the friction effect of the sleeve surface can also through the surface condition or surface structuring be achieved, e.g. due to surface roughness and / or pattern-like or statistically distributed profiles respectively.
- Surfaces or surface areas can also be used for this made of abrasion-resistant materials including metal, ceramics, glass and hard materials (Sintered metal, metal carbide, nitride coatings, Diamond, boron nitride), e.g. sufficient in the form of embedding fine grains of such hard materials in one Layer of metallic or non-metallic binder.
- every guide is on the form lanes both sides with at least two opposite one another
- Contact points for concerns on both sides of the associated form web and the contact points are in the working direction of the device, i.e. the direction of travel the webs, at least by the working width of the device spaced, in front of the associated driven Roller. It is understood that these contact points can be positioned, be it to adapt to different ones Form widths, be it for fine adjustment of the Form introduction.
- the invention also relates to a method for operating the new device; this will make everyone sequentially selective Feed cycle of the form path an acceleration phase, assigned a movement phase and a braking phase; the acceleration phase is determined by one of the desired Form corresponding signal triggered and the regulation of the feed of the form web takes place on one point determined by the form length.
- the form web has, in a manner known per se, e.g. Markings created by printing, their optical Reading that corresponds to the desired form length Control signal triggers; the movement is indicated by an known control electronics that controls the actual value of the feed trigger point with its setpoint and regulates the drive from the difference.
- the device 1 shown schematically in FIG. 1 has two converging guides 12, 14 for the form webs B 1 , B 2 , which are fed to the device from a source, not shown, for example a magazine or a longitudinal separating device for a double-sided printed form web.
- the form tracks are on the side of the guides 13, 15 (only the guide at the front is shown).
- Each of the form webs B 1 , B 2 runs between the associated driven roller 182, 184 and the non-driven abutting roller 192, 194 attached to it under slight pressure of typically 50-500 g to the cross cutting device 11, which, for example, is known per se as a "guillotine" with a Cutting bar or knife and one or two cutting edges, can be designed as a rotating knife or the like.
- Each of the two rollers 182, 184 is connected to an associated drive 162, 164, for example an electric motor, the activity of which is regulated by a controller 17 in order to guide both form webs B 1 , B 2 or only one of these to the cross-cutting device 11.
- an associated drive 162, 164 for example an electric motor, the activity of which is regulated by a controller 17 in order to guide both form webs B 1 , B 2 or only one of these to the cross-cutting device 11.
- Each roller has a one-piece and continuous Main axis 20 made of a rigid material, typically steel, Aluminum or the like at both ends 201,202 rotatably guided in the bearings 204, 205 and on one side, here e.g. the end 201, with a drive motor, not shown connected is.
- a rigid material typically steel, Aluminum or the like
- Each sleeve is typically made made of a rigid material such as steel, aluminum or thermosetting plastic and has a friction lining 219, 229, e.g. made of an elastic polyurethane (e.g. Vukollan® the Bayer AG) or from a coating of fine-grained Provide hard material in a suitable matrix material.
- an elastic polyurethane e.g. Vukollan® the Bayer AG
- Each sleeve lies in the area of its friction lining 219.229 the associated pressure roller 29a, 29b to the form web press sufficiently against the friction lining, that the form web (not shown in FIG. 2) at Actuation of the drive (not shown in Fig. 2) is transported practically without slippage.
- the two sleeves 21, 22 are in the area of the middle of the Main axis 20 through the differential 24 with each other connected, as shown enlarged in Fig. 2a.
- the differential 24 consists of two drive bevel gears 211, 221, which are designed as bevel gears and each torsionally rigid connected to the associated sleeve 21,22 are.
- the operative connection of the drive bevel gears 211, 221 or the sleeves 21, 22 rigidly connected to these by two differential bevel gears also designed as gear wheels 261, 262, which can be freely rotated about the auxiliary axis 28 are and with the drive bevel gears 211.221 in engagement stand.
- the auxiliary axis 28 lies in a transverse bore of the main axis 20 and is carried along by their rotation, i.e. rotates in the radial direction.
- the auxiliary axis 28 can be axial be rotatable, but this is usually without practical Importance. It is essential that the differential gear 24 only comes into effect if it is on the form web adjacent sleeves 21, 22 not equally during transport involved. Such an inequality can e.g. then occur when soiling caused by paper dust during continuous operation or the like, which would result in that the form path is no longer exactly straight, i.e. perpendicular to the cross cutting device, runs. In this case the differential 24 an immediate correction and thereby guarantees a typical continuous operation Form web speeds of 1 - 4 m / sec reliable guidance of the form web.
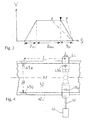
- a preferred control or regulation of the drive of the main axis 20 is shown in the diagram of FIG. 3.
- the electric motor causing the drive is controlled in such a way that the initially stationary form web first accelerates during a start-up phase B acc and is then guided through the movement or feed phase B mov at a practically constant speed until the start of the braking phase B br .
- the transition from phase B mov to phase B br is used and the braking process is dimensioned such that the form web is exactly in the position controlled in the usual manner, for example by printed markings Cross cutting device is positioned.
- each sequential-selective feed cycle of the form web (B 1 , B 2 ) is generated by a signal corresponding to the desired form length and triggered by markings on the form web and the regulation of the feed of the form web at the one determined by the form length Trigger point occurs.
- the reading can be triggered in a manner known per se, for example by optically reading the marking on the form web.
- the movement is controlled by control electronics that compare the actual value of the position of the trigger point with its setpoint and use the difference to control the drive.
- Fig. 4 shows a broken part of the guide 42 a inventive device with the lying thereon Form web 43, which has a center line M and a width B owns.
- the edge guides 45a, 45b are in one Distance L in the running direction (arrow A) in front of the driven one Roller 44 is arranged remotely, with the distance L preferably is at least as large as the width B of the Path 43.
- the pressure rollers 49a, 49b are symmetrical to Arranged center line M of the form web and press the Form web in the area of the friction linings against the roller, which is connected to the drive 46 via the axis 40 and actuating the roller in the manner set forth above controls or regulates.
- the exemplary embodiment set out above serves to explain and not to limit the invention and generally provides a device for processing form webs by selectively sequential feed and cutting of at least two form webs (B 1 , B 2 ); the device has at least two guides arranged one above the other and converging in the common working direction towards a common transverse separating device, each for one form web; if more than two form lanes are to be processed, the number of tours is of course correspondingly larger; the device has devices for controlling the cyclically sequential-selective feed of each form web, each of the devices for the sequential feed of each form web each comprising a driven roller which extends transversely to the working direction over the working width of the device and interacts with at least two non-driven idler rollers; the driven roller has a continuous main axis which is connected on only one side to a drive for rotating the continuous main axis; this main axis carries two cylindrical sleeves which can be rotated about the main axis and are operatively connected to one another via a mechanical or other differential
Landscapes
- Advancing Webs (AREA)
Abstract
Die Vorrichtung (1) zur Verarbeitung von Formularbahnen durch selektiv-sequentiellen taktweisen Vorschub und Schneiden von mindestens zwei Formular-Bahnen(B1, B2), hat mindestens zwei übereinander angeordnete und in gemeinsamer Arbeitsrichtung zu einer gemeinsamen Quertrenneinrichtung (11) hin zusammenlaufende Führungen (12;14) für je eine Formularbahn; die Vorrichtung besitzt Einrichtungen (162;164;17) zur Steuerung des taktweisen sequentiellselektiven Vorschubs jeder Formularbahn; jede der Einrichtungen zum sequentiellen Vorschub jeder Formularbahn hat jeweils eine einzige angetriebene Walze (182;184), die sich quer zur Arbeitsrichtung über die Arbeitsbreite der Vorrichtung erstreckt und mit mindestens zwei nicht angetriebenen Mitläuferrollen (192a,192b;194a,194b) zum Vorschub der Formularbahnen zusammenwirkt; die angetriebene Walze hat eine durchgehende Hauptachse (20), die nur an einem ihrer beiden Enden (201) mit einem Antrieb zur Rotation der durchgehenden Hauptachse verbunden ist; diese Hauptachse trägt zwei um die Hauptachse drehbare zylindrische Hülsen (21;22), die über ein Ausgleichsgetriebe (24) miteinander in Wirkungsverbindung stehen. <IMAGE>
Description
Die vorliegenden Erfindung betrifft eine Vorrichtung zur
Verarbeitung von Formularbahnen durch selektiv-sequentiellen
taktweisen Vorschub und Schneiden von Formularbahnen;
solche Vorrichtungen sind ihrer Art nach z.B. aus der
brasilianischen Patentschrift 7701019 (1977), den Schweizer
Patenten 661 709 und 661 710 (1984), dem europäischen Patent
156 775 (1984) und dem deutschen Gebrauchsmuster G 85
04 658 (1985) bekannt. Vorrichtungen dieser Art werden insbesondere
für das automatisierte Erzeugen von Drucksachen,
wie Scheckheften, das Zusammenführen und Kuvertieren von
Zahlungsbelegen, und dergleichen verwendet.
Gemeinsam ist solchen Vorrichtungen, dass zwei getrennte
Formularbahnen, die übereinander liegen oder sich seitlich
weitgehend überlappen, je für sich, d.h. selektiv-sequentiell
vorgeschoben und quer zur Arbeitsrichtung zertrennt
werden können.
Der Vorschub erfolgt bei diesen Einrichtungen taktweise,
d.h. jeweils bei einer oder allen Formularbahnen um eine
Formularlänge, mittels sogenannter Traktoren, d.h. Stachelräder
oder Stachelbänder, deren Stacheln in die übliche
Randlochung an einer oder beiden Seiten der Formularbahnen
eingreifen. Die Bezeichnung "selektiv-sequentiell" bedeutet
dabei, dass der taktweise Vorschub durch ein Programm
oder/und durch Formularmarkierungen gesteuert werden kann,
z.B. indem nach dem Vorschubtakt der einen oder "ersten"
Formularbahn ein oder mehrere Vorschubtakte der anderen
oder "zweiten" Formularbahn folgen und erst danach wieder
ein Vorschubtakt der ersten Formularbahn abläuft, wie dies
bei solchen Anlagen bekannt ist.
Allgemein wurde in der Fachwelt angenommen, dass eine solche
Art des Vorschubs nur mit Stachelrädern oder -bändern
und entsprechend randseitig perforierten Formularbahnen mit
der dafür erforderlichen Genauigkeit erzielt werden kann.
Man nahm daher den Nachteil in Kauf, dass Randlochpapier
verwendet werden muss und Einrichtungen zum Abtrennen der
seitlichen Randlochstreifen erforderlich sind. Überdies
verursachen die abgetrennten Randlochstreifen ein erhebliches
Papierabfallvolumen, das abgeführt und entsorgt werden
muss.
Es wäre daher wünschbar, über eine Vorrichtung der eingangs
genannten Art zu verfügen, welche die Verwendung von Randlochpapierbahnen
vermeiden und dennoch einen genauen Vorschub
der Formularbahnen ermöglichen würde. Aufgabe der Erfindung
ist es, eine Vorrichtung anzugeben, die diese Anforderungen
erfüllt.
Es wäre naheliegend, anstelle der Traktoren für jede Formularbahn
die z.B. für die kontinuierlichen Verarbeitung
von Papier-, Kunststoff- oder Textilbahnen üblichen Transportwalzenpaare
zu verwenden, bei denen die beiden Walzen
des Walzenpaares aneinander liegen und gegenläufig angetrieben
werden, so dass eine in den Walzenspalt eingeführte
Materialbahn von den Walzen in der gemeinsamen Umlaufrichtung
der Walzen am Walzenspalt vorgeschoben wird.
Die zur vorliegenden Erfindung führenden Untersuchungen haben
jedoch gezeigt, dass auf diese Weise die für zeitgemässe
Vorrichtungen der genannten Art mit ihren hohen Verarbeitungsgeschwindigkeiten
von 1 - 4 m/sec erforderliche
Vorschubgenauigkeit nicht erreicht werden kann, insbesondere
nicht bei längerem Betrieb und den dann unvermeidlichen,
z.B. durch Verunreinigungen, Papierstaub und dergleichen
bedingten Veränderungen der Wechselwirkung zwischen der
Formularbahn und den Walzen.
Überraschenderweise kann die der Erfindung zugrunde liegende
Aufgabe erfindungsgemäss dadurch gelöst werden, dass jede
der zur Schneideinrichtung hin auf konvergierenden Ebenen
geführten Formularbahnen zum Erzielen eines taktweise
sequentiell-selektiven Vorschubs auf eine einzige angetriebene
Walze geführt wird, die mit anliegenden Mitläuferrollen
zusammenwirkt und zwei Teile besitzt, die durch ein
Ausgleichsgetriebe miteinander verbunden sind, um Ungleichmässigkeiten
des Vorschubs auszugleichen , die sich z.B.
durch Verunreinigungen oder andere Nebenerscheinungen eines
schnellen und anhaltenden Betriebs der Vorrichtung ergeben
können.
Hierzu können gemäss einer ersten allgemeinen und bevorzugten
Ausführungsform der Erfindung auf der durchgehenden
Hauptachse, die sich über die Arbeitsbreite erstreckt und
nur an einer Seite mit einem Antrieb zur Rotation der Achse
verbunden ist, zwei um die Hauptachse drehbar angeordnete
zylindrische und bezüglich der Längsmittellinie der zugehörigen
Formularbahn symmetrisch ausgebildete Hülsen dienen;
das Ausgleichsgetriebe kann in einer an sich bekannten Weise
zwei Kegelräder besitzen, von denen jedes drehstarr mit
einer der beiden Hülsen verbunden ist; die Wirkungsverbindung
dieser Kegelräder erfolgt über zwei Ausgleichskegelräder,
die frei um eine gemeinsame Achse drehbar sind, welche
senkrecht zur Hauptachse, z.B. in einer entsprechenden quer
verlaufenden Bohrung der Hauptachse, angeordnet ist.
Das erfindungsgemässe Ausgleichsgetriebe hat eine analoge
Wirkung, wie das bekannte Differentialgetriebe auf die angetriebenen
Räder eines Autos, das eine Kurve durchfährt,
wodurch sich die Antriebsgeschwindigkeit der Räder den unterschiedlichen
Radien der von jedem Rad durchlaufenen Kurve
anpasst. Nur bei gerader Fahrtstrecke - hier bei exaktem
Geradeauslauf der jeweiligen Formularbahn - werden beide
Hülsen mit genau gleicher Geschwindigkeit angetrieben. Das
erfindungsgemäss verwendete Ausgleichsgetriebe zwischen den
beiden Hülsen auf der Hauptachse bewirkt, dass bei einer
seitlichen Abweichung von der normalen geraden Laufrichtung
einer Formularbahn die Abweichung durch das Ausgleichsgetriebe
selbsttätig kompensiert und korrigiert wird.
Gemäss einer ersten allgemeinen Ausführungsform betrifft
die Erfindung daher eine Vorrichtung zur Verarbeitung von
Formularbahnen durch selektiv-sequentiellen taktweisen Vorschub
und Schneiden von mindestens zwei Formular-Bahnen mit
den in Patentanspruch 1 angegebenen Merkmalen. Bevorzugt
Ausführungen der erfindungsgemässen Vorrichtung haben die
in den Ansprüchen 2 - 7 angegebenen Merkmale.
Ferner betrifft die Erfindung ein Verfahren zum Betrieb einer
erfindungsgemässen Vorrichtung mit den in den Ansprüchen
8 und 9 angegebenen Merkmalen.
Schliesslich betrifft die Erfindung ein Verfahren zur Verarbeitung
von Formularbahnen durch selektiv-sequentiellen
taktweisen Vorschub und Schneiden von mindestens zwei Formularbahnen
mit den in Anspruch 10 angegebenen Merkmalen.
Das Ausgleichsgetriebe ist gemäss einer bevorzugten Ausführungsform
der Erfindung ein mechanisches Getriebe an sich
bekannter Art, das zwei Antriebskegelräder und zwei Ausgleichskegelräder
besitzt; jedes der Antriebskegelräder ist
drehstarr mit einer der Hülsen verbunden; die zwei Ausgleichskegelräder
sind drehbar um eine Querachse angeordnet
die mit der Hauptachse verbunden und z.B. durch diese hindurch
geführt ist; dabei steht jedes der Antriebskegelräder
in Eingriff mit den zwei Ausgleichskegelrädern.
Bei einem solchen mechanischen Getriebe sind die Antriebs-
und/oder die Ausgleichskegelräder gemäss einer bevorzugten
Ausführungsform als Zahnkegelräder ausgebildet, vorzugsweise
selbstschmierend, d.h. mindesten jeweils eines der ineinander
greifenden Kegelräder bzw. Zahnkegelräder besteht
mindestens aussenseitig aus einem selbstschmierenden Polymer,
wie Polyamid, Polyacetal, Polyester. Die Optimierung
der Materialauswahl für die Räder des Ausgleichsgetriebes
und auch für alle anderen Teile der erfindungsgemässen Vorrichtung
liegt im Bereich der Kenntnis der Fachleute.
Im allgemeinen sind die Friktionsflächen, d.h. die mit der
zugehörigen Formularbahn in Kontakt kommende Oberfläche der
durch das Ausgleichsgetriebe bewegungsverbundenen Hülsen
mit einem abriebfesten Elastomer, insbesondere einem gummielastischen
Material, z.B. synthetischem oder natürlichen
Elastomer, wie Kautschuk, Polyurethan, Polyisopren, oder
dergleichen belegt, das typisch eine Shorehärte A im Bereich
von 80 - 100, typisch 90 -95 hat.
Ferner kann die Friktionswirkung der Hülsenoberfläche auch
durch die Oberflächenbeschaffenheit bzw. Oberflächenstrukturierung
erzielt werden, z.B. durch Oberflächenrauhigkeit
und/oder musterartige oder statistisch verteilte Profilierungen
erfolgen. Hierfür können auch Oberflächen bzw. Oberflächenbereiche
aus abriebbeständigen Werkstoffen verwendet
werden einschliesslich von Metall, Keramik, Glas und Hartstoffen
(Sintermetall, Metallcarbid, Nitridbeschichtungen,
Diamant, Bornitrid), z.B. in der Form von Einbettung ausreichend
feiner Körnern aus solchen Hartstoffen in einer
Schicht aus metallischem oder nichtmetallischem Bindemittel.
Auch für die Wahl der Friktionsoberfläche liegt eine optimierende
Materialauswahl unter Berücksichtigung der obigen
Angaben wiederum im Bereich des fachmännischen Wissens.
Im allgemeinen ist jede Führung für die Formularbahnen auf
beiden Seiten mit mindestens zwei einander gegenüberliegende
Kon§taktstellen zum Anliegen an den beiden Seiten der
zugehörigen Formularbahn versehen, und die Kontaktstellen
sind in Arbeitsrichtung der Vorrichtung, d.h. der Laufrichtung
der Bahnen, mindestens um die Arbeitsbreite der Vorrichtung
beabstandet, und zwar vor der zugehörigen angetriebenen
Walze. Es versteht sich, dass diese Kontaktstellen
positionierbar sind, sei es zur Anpassung an unterschiedliche
Formularbreiten, sei es zur Feinregulierung der
Formulareinführung.
Die Erfindung betrifft auch ein Verfahren zum Betrieb der
neuen Vorrichtung; hierbei wird jedem sequentiell-selektiven
Vorschubtakt der Formularbahn eine Beschleunigungsphase,
eine Bewegungsphase und eine Bremsphase zugeordnet;
die Beschleunigungsphase wird durch ein der gewünschten
Formularlänge entsprechendes Signal ausgelöst und
die Regelung des Vorschubs der Formularbahn erfolgt an einem
durch die Formularlänge bestimmten Punkt.
Dabei besitzt die Formularbahn in an sich bekannter Weise,
z.B. durch Aufdrucken erzeugte Markierungen, deren optische
Ablesung das der gewünschten Formularlänge entsprechende
Steuersignal auslöst; die Bewegung wird dabei durch eine an
sich bekannte Regelelektronik kontrolliert, die den Ist-Wert
des Vorschub-Auslösepunktes mit dessen Sollwert vergleicht
und aus der Differenz die Regelung des Antriebs bewirkt.
Die Erfindung wird nun anhand der beiliegenden Zeichnungen
anhand von bevorzugten aber nicht beschränkenden Ausführungsbeispielen
erläutert. Es zeigen:
Die in Fig. 1 schematisch dargestellte Vorrichtung 1 besitzt
zwei konvergierend angeordnete Führungen 12,14 für
die Formularbahnen B1, B2, die der Vorrichtung von einer
nicht gezeigten Quelle, z.B. einem Magazin oder einer
Längstrennvorrichtung für eine doppelseitig bedruckte Formularbahn,
zugeführt werden. Die Formularbahnen liegen
seitlich an den Führungen 13,15 an (nur die jeweils vorne
liegende Führung ist dargestellt). Jede der Formularbahnen
B1, B2 läuft zwischen der zugehörigen angetriebenen Walze
182,184 und dem daran unter leichtem Druck von typisch 50 -
500 g anliegenden, nicht angetriebenen Anliegeroller
192,194 zur Quertrenneinrichtung 11, die z.B. in an sich
bekannter Art als "Guillotine" mit einem Schneidbalken oder
-messer und ein oder zwei Schneidkanten, als rotierendes
Messer oder dergleichen ausgebildet sein kann.
Jede der beiden Walzen 182,184 ist mit einem zugehörigen
Antrieb 162,164, z.B. einem Elektromotor, verbunden, dessen
Aktivität von einer Steuerung 17 geregelt wird, um jeweils
beide Formularbahnen B1, B2 oder nur eine von diesen zur
Quertrenneinrichtung 11 zu führen.
Der Aufbau der angetriebenen Walzen 182,184 ist in Fig. 2
anhand einer halbschematischen Schnittdarstellung erläutert.
Jede Walze besitzt eine einstückige und durchgehende
Hauptachse 20 aus einem starren Werkstoff, typisch Stahl,
Aluminium oder dergleichen, die an beiden Enden 201,202
drehbar in den Lagern 204,205 geführt und an einer Seite,
hier z.B. dem Ende 201, mit einem nicht dargestellten Antriebsmotor
verbunden ist.
Auf der Hauptachse 20 sind zwei Hülsen 21,22 zwischen zwei
mit der Achse 20 verbundenen Anschlagstücken 206,207 drehbar
um die Achse auf dieser geführt. Jede Hülse besteht typisch
aus einem starren Werkstoff, wie Stahl, Aluminium
oder Duroplast und ist mit einem Friktionsbelag 219, 229,
z.B. aus einem elastischen Polyurethan (z.B. Vukollan® der
Fa. Bayer AG) oder aus einer Beschichtung aus feinkörnigem
Hartmaterial in einem geeigneten Matrixmaterial versehen.
An jeder Hülse liegt im Bereich ihres Friktionsbelages
219,229 die zugehörige Andrückrolle 29a,29b an, um die Formularbahn
ausreichend gegen den Friktionsbelag zu drücken,
dass die (in Fig. 2 nicht eingezeichnete) Formularbahn bei
Betätigung des (in Fig. 2 nicht dargestellten) Antriebs
praktisch ohne Schlupf transportiert wird.
Die beiden Hülsen 21,22 sind im Bereich der Mitte der
Hauptachse 20 durch das Ausgleichsgetriebe 24 miteinander
verbunden, wie dies vergrössert in Fig. 2a dargestellt ist.
Das Ausgleichsgetriebe 24 besteht aus zwei Antriebskegelrädern
211, 221, die als Kegelzahnräder ausgebildet und jeweils
drehstarr mit der zugehörigen Hülse 21,22 verbunden
sind. Die Wirkungsverbindung der Antriebskegelräder 211,221
bzw. der mit diesen starr verbundenen Hülsen 21,22 erfolgt
durch zwei ebenfalls als Zahnräder ausgebildete Ausgleichskegelräder
261,262, die um die Hilfsachse 28 frei drehbar
sind und mit den Antriebskegelrädern 211,221 in Eingriff
stehen.
Die Hilfsachse 28 liegt in einer Querbohrung der Hauptachse
20 und wird durch deren Drehung mitgenommen, d.h. rotiert
in radialer Richtung. Die Hilfsachse 28 kann achsial
drehbar sein, doch ist dies normalerweise ohne praktische
Bedeutung. Wesentlich ist, dass das Ausgleichsgetriebe 24
nur dann zur Wirkung kommt, wenn die an der Formularbahn
anliegenden Hülsen 21,22 nicht gleichermassen am Transport
beteiligt sind. Eine solche Ungleichheit kann z.B. dann
auftreten, wenn im Dauerbetrieb Verschmutzungen durch Papierstaub
oder dergleichen auftreten, was zur Folge hätte,
dass die Formularbahn nicht mehr genau gerade, d.h. senkrecht
zur Quertrenneinrichtung, läuft. In diesem Fall bewirkt
das Ausgleichsgetriebe 24 eine sofortige Korrektur
und gewährleistet dadurch eine auch im Dauerbetrieb mit typischen
Laufgeschwindigkeiten der Formularbahnen von 1 - 4
m/sec eine zuverlässige Führung der Formularbahn.
Eine bevorzugte Steuerung bzw. Regelung des Antriebs der
Hauptachse 20 ist im Diagramm von Fig. 3 dargestellt. Dabei
wird der den Antrieb bewirkende Elektromotor so gesteuert,
dass die zunächst stillstehende Formularbahn zunächst während
einer Anlaufphase Bacc beschleunigt und dann mit praktisch
gleichbleibender Geschwindigkeit durch die Bewegungs-
oder Vorschubphase Bmov bis zum Beginn der Bremsphase Bbr geführt
wird. Zur Regelung des Antriebs wird gemäss einer bevorzugten
Ausführungsform des Betriebs der erfindungsgemässen
Vorrichtung auf den Übergang der Phase Bmov zu Phase Bbr
abgestellt und der Bremsvorgang dadurch so bemessen, dass
die Formularbahn genau in der z.B. in üblicher Weise durch
aufgedruckte Markierungen gesteuerten Position an der Quertrenneinrichtung
positioniert wird.
Praktisch geschieht dies zweckmässigerweise so, dass jeder
sequentiell-selektive Vorschubtakt der Formularbahn (B1,B2)
durch ein der gewünschten Formularlänge entsprechendes und
durch Markierungen auf der Formularbahn ausgelöstes Signal
erzeugt wird und die Regelung des Vorschubs der Formularbahn
an dem durch die Formularlänge bestimmten Auslösepunkt
erfolgt. Die Ablesung kann in an sich bekannter Weise z.B.
durch optische Ablesung der Markierung auf der Formularbahn
auslöst werden. Die Bewegung wird durch eine Regelelektronik
kontrolliert, die den Istwert der Lage des Auslösepunktes
mit dessen Sollwert vergleicht und aus der Differenz
die Regelung des Antriebs bewirkt.
Fig. 4 zeigt einen abgebrochenen Teil der Führung 42 einer
erfindungsgemässen Vorrichtung mit der darauf liegenden
Formularbahn 43, die eine Mittellinie M und eine Breite B
besitzt. Die randseitigen Führungen 45a,45b sind in einem
Abstand L in Laufrichtung (Pfeil A) vor der angetriebenen
Walze 44 entfernt angeordnet, wobei der Abstand L vorzugsweise
mindestens ebenso gross ist, wie die Breite B der
Bahn 43. Die Andrückrollen 49a,49b sind symmetrisch zur
Mittellinie M der Formularbahn angeordnet und drücken die
Formularbahn im Bereich der Friktionsbeläge gegen die Walze,
die über die Achse 40 mit dem Antrieb 46 verbunden ist
und die Betätigung der Walze in der oben dargelegten Weise
steuert bzw. regelt.
Das oben dargelegte Ausführungsbeispiel dient zur Erläuterung
und nicht zur Beschränkung der Erfindung und bietet
allgemein eine Vorrichtung zur Verarbeitung von Formular-bahnen
durch selektiv-sequentiellen taktweisen Vorschub und
Schneiden von mindestens zwei Formularbahnen (B1,B2 ); die
Vorrichtung besitzt mindestens zwei übereinander angeordnete
und in gemeinsamer Arbeitsrichtung zu einer gemeinsamen
Quertrenneinrichtung hin zusammenlaufende Führungen für je
eine Formularbahn; wenn mehr als zwei Formularbahnen verarbeitet
werden sollen, ist die Anzahl der Führungen natürlich
entsprechend grösser; die Vorrichtung besitzt Einrichtungen
zur Steuerung des taktweisen sequentiell-selektiven
Vorschubs jeder Formularbahn, wobei jede der Einrichtungen
zum sequentiellen Vorschub jeder Formularbahn jeweils eine
angetriebene Walze umfasst, die sich quer zur Arbeitsrichtung
über die Arbeitsbreite der Vorrichtung erstreckt und
mit mindestens zwei nicht angetriebenen Mitläuferrollen zusammenwirkt;
die angetriebene Walze hat eine durchgehende
Hauptachse, die nur an einer Seite mit einem Antrieb zur
Rotation der durchgehenden Hauptachse verbunden ist; diese
Hauptachse trägt zwei um die Hauptachse drehbare zylindrische
Hülsen, die über ein mechanisches oder anders wirkendes
Ausgleichsgetriebe miteinander in Wirkungsverbindung
stehen.
Claims (10)
- Vorrichtung (1) zur Verarbeitung von Formularbahnen durch selektiv-sequentiellen taktweisen Vorschub und Schneiden von mindestens zwei Formularbahnen(B1, B2 ), welche Vorrichtung mindestens zwei übereinander angeordnete und in gemeinsamer Arbeitsrichtung zu einer gemeinsamen Quertrenneinrichtung (11) hin zusammenlaufende Führungen (12;14) für je eine Formularbahn aufweist, und wobei die Vorrichtung Einrichtungen (162;164;17) zur Steuerung des taktweisen sequentiell-selektiven Vorschubs jeder Formularbahn besitzt, dadurch gekennzeichnet, dass jede der Einrichtungen zum sequentiellen Vorschub jeder Formularbahn jeweils eine angetriebene Walze (182;184) umfasst, die sich quer zur Arbeitsrichtung über die Arbeitsbreite der Vorrichtung erstreckt und mit mindestens zwei nicht angetriebenen Mitläuferrollen (192a,192b;194a,194b) zusammenwirkt, wobei die angetriebene Walze eine durchgehende Hauptachse (20) besitzt, die nur an einem ihrer beiden Enden (201) mit einem Antrieb zur Rotation der durchgehenden Hauptachse verbunden ist und diese Hauptachse zwei um die Hauptachse drehbare zylindrische Hülsen (21;22) aufweist, die über ein Ausgleichsgetriebe (24) miteinander in Wirkungsverbindung stehen.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet dass das Ausgleichsgetriebe (24) ein mechanisches Getriebe ist, das zwei Antriebskegelräder (211;221) und zwei Ausgleichskegelräder (261, 262) besitzt, wobei jedes der Antriebskegelräder drehstarr mit der zugehörigen Hülse (21,22) verbunden ist und die zwei Ausgleichskegelräder drehbar um eine Querachse (28) angeordnet sind, die mit der Hauptachse verbunden ist, wobei jedes der Antriebskegelräder in Eingriff mit den zwei Ausgleichskegelrädern steht.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass die Antriebs- und/oder die Ausgleichskegelräder (211,221;261,262) als Zahnkegelräder ausgebildet sind.
- Vorrichtung nach einem der Ansprüche 2 oder 3, dadurch gekennzeichnet, dass die Antriebs- und/oder die Ausgleichskegelräder (211,221;261,262) selbstschmierend ausgebildet sind, z.B. indem sie mindestens an ihren in Eingriff miteinander stehenden Oberflächen aus selbstschmierenden Polymeren bestehen.
- Vorrichtung nach einem der Ansprüche 1 - 4, dadurch gekennzeichnet, dass die jeder der Hülsen (21,22) mit Friktionsflächen (219,229) aus einem gummielastischen Material, z.B. mit einer Shorehärte-A von 80 - 100 belegt ist.
- Vorrichtung nach einem der Ansprüche 1 - 4, dadurch gekennzeichnet, dass die Friktionsflächen aus einem praktisch starren Material bestehen und eine strukturierte Oberfläche, z.B. Rauhigkeit, insbesondere durch einen anhaftenden feinkörnigen Hartstoff, aufweisen.
- Vorrichtung nach einem der Ansprüche 1 - 6, dadurch gekennzeichnet, dass jede der Führungen (12,14) für die Formularbahnen (B1,B2) zwei einander gegenüberliegende Kontaktstellen (13a,13b;15a;15b) zum Anliegen an den beiden Seiten der zugehörigen Formularbahn besitzt und die Kontaktstellen in Durchlaufrichtung mindestens um die Arbeitsbreite der Vorrichtung beabstandet vor der zugehörigen Walze (182;184) angeordnet ist.
- Verfahren zum Betrieb einer Vorrichtung gemäss einem der Ansprüche 1 - 7 dadurch gekennzeichnet, dass jeder sequentiell-selektive Vorschubtakt der Formularbahn (B1,B2) zur Quertrenneinrichtung (11) eine Beschleunigungsphase (Bacc), eine Bewegungsphase (Bmov) und eine Bremsphase (Bbr) umfasst, wobei die Beschleunigungsphase durch ein der gewünschten Formularlänge entsprechendes Signal ausgelöst und die Regelung des Vorschubs der Formularbahn an einem durch die Formularlänge bestimmten Auslösepunkt erfolgt.
- Verfahren nach Anspruch 8, dadurch gekennzeichnet, dass die Formularbahn als Auslösepunkte Markierungen trägt, deren Ablesung das der gewünschten Formularlänge entsprechende Signal auslöst, wobei die Lage des Auslösepunktes durch eine Regelelektronik kontrolliert wird, die den Ist-Wert des Auslösepunktes mit dem Sollwert vergleicht und aus der Differenz die Regelung des Antriebs bewirkt.
- Verfahren zur Verarbeitung von Formularbahnen durch selektiv-sequentiellen taktweisen Vorschub und Quertrennen von mehreren Formularbahnen, bei welchem Verfahren mindestens zwei übereinander geführte Formularbahnen (B1,B2)in konvergierenden Ebenen einer gemeinsamen Quertrenneinrichtung (11) zugeführt werden, dadurch gekennzeichnet, dass der Vorschub jeder Formularbahn jeweils von einer einzigen angetriebenen Walze (182;184) bewirkt wird, die sich quer zur Arbeitsrichtung über die Arbeitsbreite der Vorrichtung erstreckt und mit mindestens zwei nicht angetriebenen Mitläuferrollen (192a,192b;194a,194b)) zusammenwirkt, wobei die angetriebene Walze eine durchgehende Hauptachse (20) besitzt, die nur an einem ihrer beiden Enden (201) mit einem Antrieb zur Rotation der durchgehenden Hauptachse verbunden ist, und wobei diese Hauptachse zwei um die Hauptachse drehbare zylindrische Hülsen (21;22) aufweist, die über ein Ausgleichsgetriebe (24) miteinander in Wirkungsverbindung stehen.
Priority Applications (10)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP99810423A EP1052199A1 (de) | 1999-05-12 | 1999-05-12 | Vorrichtung zur Verarbeitung von Formularbahnen |
| ES00920320T ES2204554T3 (es) | 1999-05-12 | 2000-05-09 | Dispositivo para el procesamiento de pistas de formulario. |
| PCT/CH2000/000256 WO2000069764A1 (de) | 1999-05-12 | 2000-05-09 | Vorrichtung zur verarbeitung von formularbahnen |
| AU40968/00A AU4096800A (en) | 1999-05-12 | 2000-05-09 | Device for processing strips of forms |
| CA002373321A CA2373321C (en) | 1999-05-12 | 2000-05-09 | Device for processing strips of forms |
| EP00920320A EP1177149B1 (de) | 1999-05-12 | 2000-05-09 | Vorrichtung zur verarbeitung von formularbahnen |
| AT00920320T ATE246137T1 (de) | 1999-05-12 | 2000-05-09 | Vorrichtung zur verarbeitung von formularbahnen |
| JP2000618190A JP2002544097A (ja) | 1999-05-12 | 2000-05-09 | 用紙帯を処理するための装置 |
| BR0010445-0A BR0010445A (pt) | 1999-05-12 | 2000-05-09 | Dispositivo para o processamento de bandas de formulários contìnuos |
| DE50003115T DE50003115D1 (de) | 1999-05-12 | 2000-05-09 | Vorrichtung zur verarbeitung von formularbahnen |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP99810423A EP1052199A1 (de) | 1999-05-12 | 1999-05-12 | Vorrichtung zur Verarbeitung von Formularbahnen |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1052199A1 true EP1052199A1 (de) | 2000-11-15 |
Family
ID=8242828
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP99810423A Withdrawn EP1052199A1 (de) | 1999-05-12 | 1999-05-12 | Vorrichtung zur Verarbeitung von Formularbahnen |
Country Status (1)
| Country | Link |
|---|---|
| EP (1) | EP1052199A1 (de) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7636035B2 (en) | 2004-11-06 | 2009-12-22 | Leopold Kostal Gmbh & Co. Kg | Tire pressure control system for a motor vehicle |
| CN111115339A (zh) * | 2020-01-17 | 2020-05-08 | 大族激光科技产业集团股份有限公司 | 胶带裁剪装置 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BR7701019A (pt) | 1977-02-17 | 1978-06-06 | A Laurentino | Maquina cortadora e intercaladora para montagem de taloes de cheques,carnets,blocos e similares produzidos em formularios continuos |
| DE8504658U1 (de) | 1984-02-17 | 1985-06-27 | SADI S.a.s., Turin/Torino | Vorrichtung zum selektiven Schneiden von Endlosformularen, zum Beispiel von EDV-Ausdrucken |
| EP0156775A2 (de) | 1984-03-30 | 1985-10-02 | Walter Suter | Verfahren und Vorrichtung zum sequentiellen Transportieren und Schneiden von Dokumenten aus zwei Endlosformularbahnen |
| EP0510324A1 (de) * | 1991-03-12 | 1992-10-28 | CEM S.p.A. | Vorrichtung zum Ordnen von auf Endlosstreifen gedrucktem Schriftgut |
| EP0556640A1 (de) * | 1992-02-21 | 1993-08-25 | Eastman Kodak Company | Differentiale, in Abschnitte geteilte Haspelrolle |
-
1999
- 1999-05-12 EP EP99810423A patent/EP1052199A1/de not_active Withdrawn
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BR7701019A (pt) | 1977-02-17 | 1978-06-06 | A Laurentino | Maquina cortadora e intercaladora para montagem de taloes de cheques,carnets,blocos e similares produzidos em formularios continuos |
| DE8504658U1 (de) | 1984-02-17 | 1985-06-27 | SADI S.a.s., Turin/Torino | Vorrichtung zum selektiven Schneiden von Endlosformularen, zum Beispiel von EDV-Ausdrucken |
| CH661710A5 (en) | 1984-02-17 | 1987-08-14 | Sadi S A S | Equipment for selectively cutting continuous modules, for example processor print-outs |
| CH661709A5 (en) | 1984-02-17 | 1987-08-14 | Sadi S A S | Equipment for cutting continuous modules, for example processor print-outs |
| EP0156775A2 (de) | 1984-03-30 | 1985-10-02 | Walter Suter | Verfahren und Vorrichtung zum sequentiellen Transportieren und Schneiden von Dokumenten aus zwei Endlosformularbahnen |
| EP0510324A1 (de) * | 1991-03-12 | 1992-10-28 | CEM S.p.A. | Vorrichtung zum Ordnen von auf Endlosstreifen gedrucktem Schriftgut |
| EP0556640A1 (de) * | 1992-02-21 | 1993-08-25 | Eastman Kodak Company | Differentiale, in Abschnitte geteilte Haspelrolle |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7636035B2 (en) | 2004-11-06 | 2009-12-22 | Leopold Kostal Gmbh & Co. Kg | Tire pressure control system for a motor vehicle |
| CN111115339A (zh) * | 2020-01-17 | 2020-05-08 | 大族激光科技产业集团股份有限公司 | 胶带裁剪装置 |
| CN111115339B (zh) * | 2020-01-17 | 2021-06-15 | 大族激光科技产业集团股份有限公司 | 胶带裁剪装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69008256T2 (de) | Vorrichtung zum Rillen und Schneiden endloser Bahnen aus Pappe und dergleichen. | |
| DE2248683C3 (de) | Vorrichtung zum Querschneiden einer kontinuierlich angeförderten Materialbahn | |
| DE2260715B2 (de) | Verfahren und Vorrichtung zum gleichmäßigen Vorschub mehrerer seitlich nebeneinander angeordneter Folienstreifen zu einer beutelherstellenden Maschine | |
| EP2060388A2 (de) | Wellpappe-Anlage und Verfahren zur Herstellung einer endlosen Wellpappe-Bahn | |
| EP1314668A2 (de) | Vorrichtung zum Transport von band- oder streifenförmigem Material | |
| EP1012097B1 (de) | Vorrichtung zum führen einer endlospapierbahn | |
| EP3584016B1 (de) | Verschleissreduzierung bei coilboxrollen | |
| DE19930686A1 (de) | Vorrichtung zum Querperforieren von Bahnen | |
| DE69623409T2 (de) | Schneidvorrichtung zum Schneiden von endlosen Materialbahnen | |
| DE19852257A1 (de) | Wickelmaschine zum Aufwickeln einer Materialbahn | |
| EP1177149B1 (de) | Vorrichtung zur verarbeitung von formularbahnen | |
| DE4419963C1 (de) | Kreuzbandschleifmaschine zum beiderseitigen Anfasen des Randes von Glasplatten | |
| DE60017627T2 (de) | Bandsäge zum ununterbrochenen Schneiden von Rollen aus Bahnmaterial | |
| DE10392276T5 (de) | Kostengünstiges Inline Stanzsystem | |
| EP3810345B1 (de) | Vorrichtung und verfahren zum transportieren von bandmaterial, insbesondere warmband | |
| CH648508A5 (de) | Einrichtung zur verringerung der dicke einer bewegten materialbahn. | |
| EP3419776A1 (de) | Bearbeitungsanlage zum bearbeiten von rundmaterial umfassend eine zufördereinrichtung mit dauermagneten | |
| DE69807624T2 (de) | Bahn mit Führungsmarkierungen und Vorrichtung zum Führen der Bahn | |
| DE102022207528A1 (de) | Gegenzylinder-Anordnung | |
| DE3341076C2 (de) | ||
| EP0800885B1 (de) | Vorrichtung zum Herausstanzen von Sägezähnen aus einem Bandmaterial | |
| EP2877319A1 (de) | Verfahren zum strukturieren eines pressbandes | |
| DE1128399C2 (de) | Vorrichtung zum Beschneiden von Blaettern, insbesondere von Papierblaettern | |
| DE10200356A1 (de) | Transport-Einheit | |
| DE117636C (de) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE CH CY DE DK ES FI FR GB GR IE IT LI LU MC NL PT SE |
|
| AX | Request for extension of the european patent |
Free format text: AL;LT;LV;MK;RO;SI |
|
| AKX | Designation fees paid | ||
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: 8566 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20010516 |