EP1865077A1 - Vorrichtung und verfahren zum weichmachen von häuten durch scheren - Google Patents
Vorrichtung und verfahren zum weichmachen von häuten durch scheren Download PDFInfo
- Publication number
- EP1865077A1 EP1865077A1 EP05728261A EP05728261A EP1865077A1 EP 1865077 A1 EP1865077 A1 EP 1865077A1 EP 05728261 A EP05728261 A EP 05728261A EP 05728261 A EP05728261 A EP 05728261A EP 1865077 A1 EP1865077 A1 EP 1865077A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- leather
- shearing
- multilayer
- hydraulic motor
- shear
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000010008 shearing Methods 0.000 title claims abstract description 16
- 238000000034 method Methods 0.000 title claims description 8
- 239000010985 leather Substances 0.000 claims abstract description 34
- 239000011159 matrix material Substances 0.000 description 6
- 230000007246 mechanism Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 102000008186 Collagen Human genes 0.000 description 1
- 108010035532 Collagen Proteins 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 229920001436 collagen Polymers 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000009499 grossing Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images


Classifications
-
- C—CHEMISTRY; METALLURGY
- C14—SKINS; HIDES; PELTS; LEATHER
- C14B—MECHANICAL TREATMENT OR PROCESSING OF SKINS, HIDES OR LEATHER IN GENERAL; PELT-SHEARING MACHINES; INTESTINE-SPLITTING MACHINES
- C14B1/00—Manufacture of leather; Machines or devices therefor
- C14B1/40—Softening or making skins or leather supple, e.g. by staking, boarding, or crippling machines, by dry mills
Definitions
- the invention relates to the leather processing industry and is intended for softening leather.
- the next technical solution is the shearing of leather by shear, in which shearing forces are used to reduce the binding forces between the structural leather elements (Patent LT 5092 ; K. Kazanavicius, V. Tricys, leather Softening by Shearing, MATERIALS SCIENCE. ISSN 1392-1320, Kaunas: 2004, Vol. 10, No. 1, pp. 40-44 ).
- the softened leather is placed between brackets of the device, one of which is fixed and the other is movable.
- the shearing force the leather is processed into strips whose width depends on the width of the clips that compress the leather edges and whose length depends on the distance between these clips.
- the leather strip to be processed is in the uncompressed state.
- the object of the invention is to provide a device and a method for softening leather by shearing according to the preamble of claim 1 or 2, which allows to perform the course of a whole piece of leather in the compressed state over the entire surface.
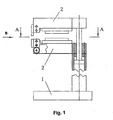
- the device for softening leather by shearing over the entire surface at the same time is composed of a base 1 with a vertically arranged, double-acting (main) linear hydraulic motor and a shearing device, which consists of two mirror-inverted units.
- 2 , 3 consists of multilayer matrices.
- the lower unit 2 is fixed in the upper housing part of the (main) hydraulic motor. Above the hydraulic motor, the upper unit 3 is attached from the multilayer die at the end of a rod of the hydraulic motor.
- Both units 2, 3 of the multilayer matrices (Figure 2) consist of U-shaped frames 4, in which guides 5 are installed between the side-part ends on the open sides parallel to their base.
- Each unit 2, 3 of the multilayer matrices also has its own double-acting linear hydraulic motors 6 connected to their housings on carriages of the guides 5, the rods of which are fixedly attached to the frame 4, and multilayer matrices 7, with their supporting lugs in two Lever 8 are inserted.
- These levers are pivotally connected at one end to the frame 4 and facing each other with square recesses.
- the other ends of the levers 8 (Fig. 3) are connected to tie rods 9 so that they rest with their wheels 10 on holder 11 and the levers 8 grommets the holder 11 include.
- the holders 11 are fixed to one side on carriages of the guides 5, so that the movement of the levers 8 is ensured over the surface perpendicular to their axes of rotation.
- Guide blocks 12 are mounted so that their guide surfaces parallel to longitudinal axes of movement of the carriage of the guides 5 run and press the multilayer matrices 7 to the guide surfaces of the holder 11 moderately. They ensure a uniform slippage of the matrices with each other.
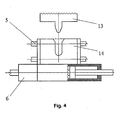
- the apparatus has a catching device 13 at the upper die unit 3 and a catching device 14 at the lower die unit 2 mounted on the carriages of the guides 5 which are locked to the housings of the hydraulic motors 6 are (Fig. 4).
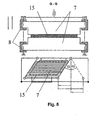
- the piece of leather 15 (Fig. 5), in the compressed state between the multi-layered dies 7, is equalized over the whole area, being continuously subjected to the shearing force over a certain period of time and at different angles.
- the device has a CNC equipment that monitors the movements of the working mechanisms and actual loads measuring electronic sensors.
- the device works in the following way.
- the working mechanisms are returned to the initial position: the upper unit 3 of the multilayer matrices is raised, and the carriages of the guides 5 in both die units 2 and 3 assume the middle position, so that the multilayer matrices 7 form an accurate rectangle form.
- the main hydraulic motor of the device lowers the upper unit of the multilayer matrices 3 and locks the carriages with the catchers 13 and 14.
- the leather 15 is compressed with a certain force between the matrices 7.
- the hydraulic motors of both units 6 synchronously move the locked carriages which, via the holders 11, tie rods 9 and levers 8, displace both dies at a certain shear angle ⁇ .
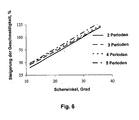
- the required shear rate increase up to 92% is selected based on the required increase in leather suppleness and the number of periods of attack of the shear forces.
- the selected maximum shear angle is 28 degrees, the number of shear periods 4. Further, the shear angles are determined for each period: the 1st angle 12 degrees as the minimum effective angle; the 2nd angle 20 degrees as the average of the maximum angle and the minimum angle, the 3rd and 4th each 28 degrees (compensating).
- the working mechanisms of the device are returned to the starting position.
- the piece to be softened is placed on the lower, multilayered matrix and pressed with the upper multilayer matrix.
- the program control is switched on.
- the selected switch operating modes are entered and the device is started.
- the suppleness of the processed piece of leather is measured.
- the value obtained is compared with the setpoint.
- the suppleness of the processed piece of leather is 5.46%, exceeding the required suppleness by 0.16%.
- the desired softening effect is achieved.
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Shaping Metal By Deep-Drawing, Or The Like (AREA)
- Treatment And Processing Of Natural Fur Or Leather (AREA)
Abstract
Eine Vorrichtung zum Weichen von Leder durch Scherung besteht aus einer Basis mit einer Schervorrichtung. Gemäß der Erfindung umfasst die Schervorrichtung zwei spiegelbildlich angeordnete Einheiten aus mehrschichtigen Matrizen, von denen eine in einem Gehäuseoberteil eines Hydraulikmotors und die andere am Ende einer Stange des Hydraulikmotors befestigt ist. Beim Weichen wird das Lederstück, das zwischen den mehrschichtigen Matrizen zusammengedrückt ist, ununterbrochen der Scherkraft im Laufe einer bestimmten Periodenanzahl und unter verschiedenen Winkeln unterzogen.
Description
- Die Erfindung betrifft die Lederbearbeitungsindustrie und ist zum Weichen von Leder bestimmt.
- Bekannt ist eine Maschine vom Typ "Mollisa" zum Weichen von Leder und ein Verfahren, bei dem das Leder durch mehrmalige Dehnung geweicht wird (Lederzurichtung, Red. I. P. Strachow, Moskau, 1983, S. 329-330, Abb. 91). Als Werkzeug dienen bei der Maschine waagerecht angeordnete Metallplatten, an denen Nasen befestigt sind. Die oberen Platten sind unbeweglich, und die unteren Platten führen hin- und hergehende Bewegungen aus. Jeder elementare Lederabschnitt biegt sich nach einer Sinuskurve und dehnt sich aus. Durch dieses Verfahren werden die Bindungskräfte zwischen Kollagen-Bündeln vermindert. Dieses Verfahren ist zur Massenproduktion bestimmt und ist nicht rationell für die Bearbeitung von kleineren Lederstücken. Außerdem wird das Leder ungleichmäßig geweicht.
- Als nächste, technische Lösung ist das Weichen von Leder durch Scherung bekannt, bei dem zur Verminderung der Bindungskräfte zwischen den strukturellen Lederelementen Scherkräfte verwendet werden (Patent
LT 5092 - Die Aufgabe der Erfindung besteht darin, eine Vorrichtung und ein Verfahren zum Weichen von Leder durch Scherung nach dem Oberbegriff des Anspruchs 1 bzw. 2 zu schaffen, die das Weichen eines ganzen Lederstücks im zusammengedrückten Zustand über die ganze Fläche auszuführen erlaubt.
- Diese Aufgabe wird mit den Merkmalen des Anspruchs 1 bzw. des Anspruchs 2 gelöst.
- Die Erfindung wird nun anhand von Ausführungsbeispielen näher erläutert. Es zeigen:
- Fig. 1
- eine allgemeine Seitenansicht einer Vorrichtung gemäß der Erfindung,
- Fig. 2
- eine Draufsicht auf eine untere, mehrschichtige Matrix der Vorrichtung der Fig. 1 gemäß der Linie A-A in Fig. 1,
- Fig. 3
- einen Querschnitt durch die untere, mehrschichtige Matrix der Vorrichtung der Fig. 1 gemäß der Linie B-B in Fig. 2,
- Fig. 4
- eine Stirnansicht eines Ausschnitts eines in Fig. 2 dargestellten Bauteils gemäß der Erfindung,
- Fig. 5
- eine skizzenhafte Darstellung der zusammengedrückten Matrizen der Fig. 1, die das Leder zusammendrücken, und ein Scherschema und
- Fig. 6
- ein Rechendiagramm für die Auswahl von Winkeln und der Anzahl von Scherungsperioden.
- Die Vorrichtung zum Weichen von Leder durch Scherung über die ganze Fläche gleichzeitig (nach Fig. 1) setzt sich aus einer Basis 1 mit einem senkrecht angeordneten, doppeltwirkenden (Haupt-) Linear-Hydraulikmotor und einer Schervorrichtung zusammen, die aus zwei spiegelbildlich angeordneten Einheiten 2, 3 aus mehrschichtigen Matrizen besteht. Die untere Einheit 2 ist im Gehäuseoberteil des (Haupt-) Hydraulikmotors befestigt. Oberhalb des Hydraulikmotors ist am Ende einer Stange des Hydraulikmotors die obere Einheit 3 aus der mehrschichtigen Matrize befestigt. Beide Einheiten 2, 3 der mehrschichtigen Matrizen (Fig. 2) bestehen aus U-förmigen Rahmen 4, in denen zwischen den Seitenteil-Enden auf den offenen Seiten parallel zu ihrer Grundfläche Führungen 5 eingebaut sind. Jede Einheit 2, 3 der mehrschichtigen Matrizen verfügt auch über eigene, mit ihren Gehäusen an Schlitten der Führungen 5 verbundene, doppeltwirkende Linear-Hydraulikmotoren 6, deren Stangen fest an den Rahmen 4 befestigt sind, und mehrschichtige Matrizen 7, die mit ihren Stütznasen in zwei Hebel 8 eingesetzt sind. Diese Hebel sind mit einem Ende gelenkig mit den Rahmen 4 verbunden und mit Vierkantaussparungen einander zugewandt. Die anderen Enden der Hebel 8 (Fig. 3) sind mit Zugstangen 9 derart verbunden, dass sie sich mit ihren Rädern 10 auf Halter 11 stützen und die Hebel 8 Halteösen der Halter 11 umfassen. Die Halter 11 sind mit einer Seite an Schlitten der Führungen 5 befestigt, so dass die Bewegung der Hebel 8 über die Fläche gewährleistet ist, die zu ihren Drehachsen senkrecht steht. Führungsböcke 12 sind so montiert, dass ihre Führungsflächen parallel zu längslaufenden Bewegungsachsen der Schlitten der Führungen 5 laufen und die mehrschichtigen Matrizen 7 an die Führungsflächen der Halter 11 mäßig andrücken. Dabei stellen sie ein gleichmäßiges Rutschen der Matrizen untereinander sicher. Zur Sicherung von synchronen Betätigungen beider Einheiten der mehrschichtigen Matrizen verfügt die Vorrichtung über eine Fangvorrichtung 13 bei der oberen Matrizeneinheit 3 und eine Fangvorrichtung 14 bei der unteren Matrizeneinheit 2, die auf den Schlitten der Führungen 5 montiert sind, die mit den Gehäusen der Hydraulikmotoren 6 verriegelt sind (Fig. 4). Das Lederstück 15 (Fig. 5) wird im zusammengedrückten Zustand zwischen den mehrschichtigen Matrizen 7 gleich über die ganze Fläche geweicht, wobei es ununterbrochen der Scherkraft im Laufe einer bestimmten Periodenanzahl und unter verschiedenen Winkeln unterzogen wird.
- Die Vorrichtung verfügt über eine CNC-Ausrüstung, die die Bewegungen der Arbeitsmechanismen und Ist-Belastungen messende Elektroniksensoren überwachen.
- Die Vorrichtung arbeitet in folgender Weise.
- Durch die Bewegung der Hydraulikmotoren werden die Arbeitsmechanismen in die Ausgangsstellung zurückgeführt: die obere Einheit 3 der mehrschichtigen Matrizen wird höher gestellt, und die Schlitten der Führungen 5 bei beiden Matrizeneinheiten 2 und 3 nehmen die Mittelstellung an, so dass die mehrschichtigen Matrizen 7 ein genaues Rechteck bilden. Der Haupthydraulikmotor der Einrichtung senkt die obere Einheit der mehrschichtigen Matrizen 3 und verriegelt die Schlitten mit den Fangvorrichtungen 13 und 14. Das Leder 15 wird mit einer bestimmten Kraft zwischen den Matrizen 7 zusammengedrückt. Die Hydraulikmotoren beider Einheiten 6 verschieben synchron die verriegelten Schlitten, die über die Halter 11, Zugstangen 9 und Hebel 8 beide Matrizen unter einem bestimmten Scherwinkel a versetzen. Die Versetzung beider Matrizen 7 in die gegenläufige Richtung beim gleichen Scherwinkel erfolgt durch die Umkehrung der Laufrichtung der Hydraulikmotoren. Durch die wiederholte Umkehrung der Laufrichtung der Hydraulikmotoren 6 werden die Schlitten in die Ausgangsstellung zurückgeführt und die obere Einheit 3 der mehrschichtigen Matrizen hochgesetzt.
- Das Wesen der Erfindung wird durch das folgende Beispiel verdeutlicht.
- Man nimmt das zu weichende Lederstück, bestimmt durch das patentierte Verfahren (Patent
LT-5199 - Weiter wird der Wert für die erforderliche Erhöhung der Geschmeidigkeit bis auf den Sollwert ausgerechnet:

wobei: - M die erforderliche Erhöhung der Geschmeidigkeit bezeichnet,
- Me den Sollwert der Geschmeidigkeit bezeichnet,
- Md den durchschnittlichen Anfangswert der Geschmeidigkeit für das Arbeitsstück bezeichnet.

- Nach dem Rechendiagramm (Fig. 6) wählt man anhand der erforderlichen Erhöhung der Ledergeschmeidigkeit bis 92 % den maximalen Scherwinkel und die Anzahl der Perioden des Angriffs der Scherkräfte aus. Der ausgewählte, maximale Scherwinkel beträgt 28 Grad, die Anzahl der Scherperioden 4. Weiter werden die Scherwinkel für jede Periode festgestellt: der 1. Winkel 12 Grad als minimaler wirksamer Winkel; der 2. Winkel 20 Grad als Durchschnitt des maximalen Winkels und des minimalen Winkels, der 3. und 4. je 28 Grad (ausgleichend).
- Die Arbeitsmechanismen der Vorrichtung werden in die Ausgangsstellung zurückgeführt. Das zu weichende Stück wird auf die untere, mehrschichtige Matrix aufgelegt und mit der oberen mehrschichtigen Matrix angedrückt. Die Programmsteuerung wird eingeschaltet. Die ausgewählten Weichen-Betriebsmodi werden eingegeben, und die Vorrichtung wird gestartet. Nach dem Weichen im ausgewählten Betriebsmodus (der maximale Scherwinkel beträgt 28°; es sind 4 Scherperioden vorgesehen) wird die Geschmeidigkeit des bearbeiteten Lederstücks gemessen. Der erhaltene Wert wird mit dem Sollwert verglichen. Die Geschmeidigkeit des bearbeiteten Lederstücks beträgt 5,46 %, überschreitet also die Sollgeschmeidigkeit um 0,16 %. Die gewünschte Weichungswirkung ist erreicht.
Claims (2)
- Vorrichtung zum Weichen von Leder durch Scherung, die sich aus einer Basis mit einem senkrecht angeordneten, doppeltwirkenden Linear-Hydraulikmotor und einer Scherungsvorrichtung zusammensetzt,
dadurch gekennzeichnet,
dass die Scherungsvorrichtung aus zwei spiegelbildlich angeordneten Einheiten aus mehrschichtigen Matrizen besteht, von denen eine in einem Gehäuseoberteil des Hydraulikmotors und die andere am Ende einer Stange des Hydraulikmotors befestigt ist. - Verfahren zum Weichen eines Lederstücks durch Scherung,
dadurch gekennzeichnet,
dass das Lederstück, das über die ganze Fläche zwischen mehrschichtigen Matrizen zusammengedrückt ist, ununterbrochen der Scherkraft im Laufe einer bestimmten Periodenanzahl und unter verschiedenen Winkeln unterzogen wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PCT/LT2005/000001 WO2006098609A1 (fr) | 2005-03-18 | 2005-03-18 | Procede et dispositif d'assouplissement du cuir par cisaillement |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP1865077A1 true EP1865077A1 (de) | 2007-12-12 |
Family
ID=36991937
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP05728261A Withdrawn EP1865077A1 (de) | 2005-03-18 | 2005-03-18 | Vorrichtung und verfahren zum weichmachen von häuten durch scheren |
Country Status (2)
| Country | Link |
|---|---|
| EP (1) | EP1865077A1 (de) |
| WO (1) | WO2006098609A1 (de) |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN106676207B (zh) * | 2017-02-28 | 2022-02-11 | 浙江宝瑞皮业有限公司 | 一种皮革软化加工设备 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| YU228676A (en) * | 1975-09-29 | 1983-02-28 | J Dokoupil | Process for making leather flexible and soft |
| DE3500684A1 (de) * | 1985-01-11 | 1986-07-17 | Wolf 8403 Bad Abbach Ciecierski | Lederbearbeitungsmaschine |
| RU2163931C1 (ru) * | 1999-08-17 | 2001-03-10 | Мухачев Андрей Анатольевич | Машина для тяжки и мягчения кожи |
| LT5092B (lt) * | 2003-05-12 | 2004-01-26 | Šiaulių universitetas | Odų minkštinimo būdas |
-
2005
- 2005-03-18 EP EP05728261A patent/EP1865077A1/de not_active Withdrawn
- 2005-03-18 WO PCT/LT2005/000001 patent/WO2006098609A1/ru not_active Ceased
Non-Patent Citations (1)
| Title |
|---|
| See references of WO2006098609A1 * |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2006098609A1 (fr) | 2006-09-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE2703694A1 (de) | Verfahren und vorrichtungen zur herstellung von mit rippen versehenen metallprofilen und durch dieses verfahren hergestellte profile | |
| DE102010037534A1 (de) | Vorrichtung und Verfahren zur Herstellung von zumindest teilweise geschlossenen Hohlprofilen mit drehbaren Gesenkhälften und geringer Taktzeit | |
| DE212016000100U1 (de) | NC-Blechbiegemaschine mit zwei mit unterschiedlichen Geschwindigkeiten und variabler Krümmung betriebenen Walzen | |
| DE4314641C2 (de) | Spannrahmen für Tiefziehmaschinen | |
| DE69832426T2 (de) | Pressvorrichtung für Metallblech | |
| DE69003425T2 (de) | Schervorrichtung zum Schneiden eines Stapels von amorphen Stahlblechen. | |
| EP2789406B1 (de) | Biegemaschine | |
| DE4292014C2 (de) | Verfahren zur Herstellung einer langen Hochdruck-Brennstoffleitung | |
| DE3016956A1 (de) | Planstanzmaschine | |
| DE3137616C2 (de) | ||
| EP3520922A1 (de) | Vorrichtung und verfahren zur herstellung von winkel- oder doppelstehfalzen | |
| WO2017139819A1 (de) | Abkantpresse und verfahren zum wechseln von biegewerkzeugen einer abkantpresse | |
| EP0082806B1 (de) | Plissiermaschine | |
| DE2443195C2 (de) | Mehrzweck-Werkzeugmaschine zur Metallbearbeitung durch längsbewegte Werkzeuge | |
| EP0392047A1 (de) | Verfahren und Vorrichtung zum Heissverformen einer Kunstharz-Schichtpressstoffplatte | |
| DE19526795C1 (de) | Verbundprofil und Verfahren zur Herstellung desselben | |
| CH667238A5 (de) | Klebebindemaschine. | |
| AT512191B1 (de) | Blechbiegemaschine | |
| DE2612304B2 (de) | Biegemaschine für stabförmiges Material, insbesondere für Betonbewehrungsstäbe | |
| EP3199369B1 (de) | Verfahren zum vorformen und runden eines buchblocks | |
| DE4414309C1 (de) | Hydraulische Heizpresse | |
| DE2654751B2 (de) | Schrottschere | |
| DE202012005349U1 (de) | Querteilschere | |
| DE1928764A1 (de) | Verfahren und Vorrichtung zum Biegen von Metallbaendern,insbesondere zur Herstellung von elektrischen Widerstaenden | |
| DE10046407B4 (de) | Verfahren zur Herstellung eines Schalungselements aus Faserzement |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20071018 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU MC NL PL PT RO SE SI SK TR |
|
| DAX | Request for extension of the european patent (deleted) | ||
| 18W | Application withdrawn |
Effective date: 20091022 |
|
| D18W | Application withdrawn (deleted) | ||
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION IS DEEMED TO BE WITHDRAWN |
|
| 18D | Application deemed to be withdrawn |
Effective date: 20101001 |