EP2054553B1 - Brückenklappverfahren und derart hergestellte hubbrücke - Google Patents
Brückenklappverfahren und derart hergestellte hubbrücke Download PDFInfo
- Publication number
- EP2054553B1 EP2054553B1 EP07718451.3A EP07718451A EP2054553B1 EP 2054553 B1 EP2054553 B1 EP 2054553B1 EP 07718451 A EP07718451 A EP 07718451A EP 2054553 B1 EP2054553 B1 EP 2054553B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- bridge
- pier
- bridge girder
- end point
- manufacture
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images



Classifications
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01D—CONSTRUCTION OF BRIDGES, ELEVATED ROADWAYS OR VIADUCTS; ASSEMBLY OF BRIDGES
- E01D21/00—Methods or apparatus specially adapted for erecting or assembling bridges
- E01D21/08—Methods or apparatus specially adapted for erecting or assembling bridges by rotational movement of the bridge or bridge sections
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01D—CONSTRUCTION OF BRIDGES, ELEVATED ROADWAYS OR VIADUCTS; ASSEMBLY OF BRIDGES
- E01D15/00—Movable or portable bridges; Floating bridges
- E01D15/06—Bascule bridges; Roller bascule bridges, e.g. of Scherzer type
Definitions
- the invention relates to a method for producing a bridge as well as bridges and lifting bridges produced by this method.
- the feed armor When producing a bridge girder made of concrete by means of feed armor, the feed armor must be designed to take up the dead weight of the girder. The feed armor is stressed by the dead weight of the bridge girder by bending moments.
- arch bridges The construction of arch bridges involves a great deal of effort in the production of the arch.
- the bow is usually erected on a scaffolding or in the guyed freewheeler.
- US-A-517.809 shows a lifting bridge with a pillar, a bridge girder and a support rod.
- the bridge carrier is moved from an approximately vertical position to a horizontal position by the displacement of an end point of the bridge girder along the pier.
- the object of the invention is to provide a method for the production of bridges, in which it is possible to dispense with the construction of a framework in which during the Production of the bridge carrier no or only very low bending stresses occur in the bridge girder, which is suitable for the production of bridges with large spans and offers economic advantages over the known methods.
- a pivotal movement permitting concerns an endpoint of the support rod on the pillar or an endpoint of the bridge girder on the pillar is considered, the adjacent parts are pressed by forces to form a frictional connection against each other.
- the support rod is understood to mean not only a rod acted upon by longitudinally acting compressive forces, but also a rod subjected to tensile stress, wherein the rod is in each case substantially free from a load on bending.
- the support rod can be made at the bridge construction site, e.g. also by combining several strands into one cable.
- a particularly advantageous variant of the method is characterized in that the end points and the support rod are formed so that in the end point an angular rotation ⁇ relative to the bridge girder and the end point an angular rotation ⁇ relative to the pillar can occur and that the sum of the angular rotations ⁇ plus ⁇ greater is 85 ° and less than 260 °.
- a further expedient variant is characterized in that the end point of the support rod and the end point of the bridge girder are formed so that in the end point an angular rotation ⁇ relative to the bridge girder and in the end point an angular rotation ⁇ relative to the pillar can occur and that the angular rotation ⁇ greater than 100th ° and smaller than 175 ° and that the angular rotation ⁇ is approximately 90 °.
- a lifting bridge produced by the method according to the invention is characterized in that it consists of at least one pillar, a bridge girder and a support bar, that an end point of the support bar is hinged to the bridge girder, that an end point of the support bar or an end point of the girder to the pillar is connected and that the bridge carrier from the approximately horizontal position by moving an end point of the support rod or an end point of the bridge girder can be rotated so that the clearance of the bridge crossing the traffic route is increased.
- Pillars, bridge girders and support bar form a statically stable structure.
- the connections between the bridge girder and the support bar with the pier are subject to only minimal stress and can be produced with simple construction elements.
- the stress of the pillar is smaller in the method according to the invention in the construction state than in the known bridge construction method with horizontal production of the bridge girder, because the wind attack surface is cheaper and the center of gravity is lower for the determination of earthquake forces.
- the preparation of the bridge superstructure in an approximately vertical position is advantageous, because thereby no or only very small bending moments occur due to its own weight during manufacture. This is a great advantage, especially in the production of concrete bridges, since in the usual horizontal production of the bridge girder bending moments occur which influence the speed of the construction progress.
- clock shifting method usually a weekly cycle for the production of a construction section is achieved.
- cantilever construction or on a scaffold or by means of feed armor the times for producing a construction section are one to three weeks.
- the bridge girder can be made together with the pier, for example, with a climbing or sliding formwork. This significantly reduces the cost of formwork, manufacturing time and costs.
- the proposed method will be particularly advantageous to use in bridges with high columns.
- the span range for the application of the method according to the invention is between 20 m and 400 m, preferably between 50 m and 150 m.
- the method can be used for the construction and operation of lifting bridges.
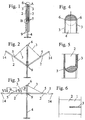
- a first embodiment of the method according to the invention is in Fig.1 to Fig.6 shown.
- the pillar 4 and the bridge girder 2 concreted in a vertical position.
- the formwork and concreting operations for the bridge girders correspond in their effort to the processes in the production of the pier 4, which allows substantial savings compared to a production in a horizontal position.
- the support rods 3 which in this example consist of a cable made of tension wire strands, are installed.
- the end points 9 of the bridge girder 2 with conventional lifting devices, eg lifted with hydraulic strand lifters and cables from tension wire strands.
- the lifting devices can be positioned at the top of the pillar 4. In this state, bending moments occur in the bridge girders 2, but they are smaller than in the final state, which in Figure 3 is shown. It may be advantageous to tension tendons in the bridge girder 2 during the folding process, in order to counteract the occurring moments due to its own weight.
- the end point 9 of the bridge girder 2 may be provided with rollers to allow an approximately frictionless lifting.
- a sliding layer can be provided in the pillar 4.
- Known material combinations for Verschubvor Cyprus on a slide are, for example Teflon and steel or bronze and steel.
- the lifting forces for the in Fig.2 folding process shown are for the weight of the bridge girder 2, the support rods 3 and the frictional forces that occur between the end points 9 of the bridge girder 2 and the pillar 4 to measure.
- the construction state may also be advantageous for the construction state to equip the bridge girder 2 in the condition of construction only with the statically required cross sections and to have the cross section in the final state, e.g. by making a deck slab, to complete.
- the length of the bridge girder 2 and the support rods 3 is changed only by the elastic length changes due to the occurring normal forces.
- 3 tensile forces occur in the support rods and compressive forces in the bridge girders 2 between the points 5 and 9.
- the support rods 3 are connected in points 6 with the pillar 4 and in the points 5 with the bridge girders 2.
- the execution of the connection with the pillar 4 is in Figure 4 (Detail A off Fig.1 ) and the execution of the connection with the bridge girder 2 is in Figure 5 (Detail B off Fig.1 ).
- the existing of a Litzentent support rod 3 is according to Figure 5 guided over a deflection structure in the box cross-section of the bridge girder 2 during the folding process.
- the angle of rotation ⁇ of approximately 150 ° can be recorded in point 5 of the folding process.
- the angle of rotation ⁇ in the points 6 is in each case about 60 ° and is taken up by rolling the support rods 3 over the saddle construction at the tip of the pillar 4.
- the radii of curvature of the deflection structure in box cross section in Figure 4 and the saddle in Figure 5 are to be adjusted to the permissible radii of curvature of stranded cables.
- Figure 6 shows a plan view of a section of the bridge girder 2 in the final position.
- the support rod 3 is arranged in this example in the middle of the bridge girder 2, so that the lanes can be guided laterally on the support rod 3.
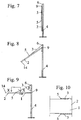
- a second embodiment of the method according to the invention is in the Fig.7 to Fig.10 shown.
- the pillar 4 made of a suitable building material such as concrete, masonry, steel or wood.
- the bridge girder 2 which may be made of steel or wood in this example, is mounted in a vertical position.
- the bridge girder 2 may consist of individual elements which are positively connected to each other in this position.
- the support rod 3 made of a steel profile is mounted and articulated at point 5 to the bridge girder 2 and at point 6 to the pillar 4.
- Figure 10 shows a plan view of a section of the bridge girder 2 in the final position.
- the support rods 3 are arranged laterally of the bridge girder 2 in this example, so that the lanes can be passed between the support rods 3.
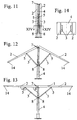
- a third embodiment of the method according to the invention is in Fig.11 to Fig.14 shown.
- the pillar 4 made of concrete.
- the pillar 4 has a constant width, but a variable thickness over the height.
- the Bridge girders 2 are erected in this example on the foundation plate of the pier 4.
- the bridge girders 2 have a constant width, but a variable cross-sectional height. Pillar 4, support rods 3 and bridge girder 2 are advantageously produced at the same time, for example by means of climbing formwork.
- the support rods 3 are connected in points 5 with the bridge girders 2.
- the bridge girders 2 are connected at the points 7 with the pillar 4.
- Fig. 14 It is shown how the support rods 3 can be advantageously installed in the shape of the pillar 4 to allow rapid production of the pillar 4, the support rods 3 and the bridge girder 2.
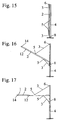
- FIGS. 15 to 17 A fourth embodiment of the method according to the invention is in FIGS. 15 to 17 shown.
- bridge girder 2 and support rods 3 are erected in approximately vertical position.
- a support rod 3 is connected in this example to the bridge girder 2 at point 5 and to the pier 4 at point 6.
- the second support rod 3 is connected at point 5 to the bridge girder 2.
- the second end point 8 of this support rod 3 is according to Fig. 16 raised. The lifting causes the bridge girder 2 to move from the approximately vertical position to a horizontal position, which in FIG Figure 17 is shown, is rotated.
- the bridge 1 can be used as a lifting bridge 12. By lowering the point 8 in Fig. 17 the bridge girder 2 is moved upwards, so that the clearance profile of the traffic route crossing the bridge 1 is increased.
- a fifth embodiment of the method according to the invention is in Fig.18 to Fig.20 shown.
- auxiliary pillar 10 bridge girder 2 and support rods 3 produced in a vertical position.
- the end points 8 of the bridge girder 2 are higher in this position than the top of the pier 4. Therefore, the establishment of an auxiliary pier 10 is required.
- the bridge girders 2 are connected at the points 7 with the pillar 4.
- the support rods 3 are connected in points 5 with the bridge girders 2.
- the other end points 8 of the support rods 3 are according to Fig. 19 lowered from the auxiliary pier 10.
- restraints 13 are used.
- These bracing 13 may consist of stranded cables, which are connected to the bridge girder 2 and, for example, claimed by the tip of the pillar 4 with a certain force.
- the length of the bracing 13 increases during the rotation of the bridge girder 2, which can be easily ensured by tracking the stranded cable.
- auxiliary pillar 10 may be removed or used for mounting additional cables to support the bridge girders 2.
- the bracing 13 can remain as a permanent cable in the bridge 1 or replaced by inclined cable.
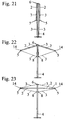
- a sixth embodiment of the method according to the invention is in Fig.21 to Fig.23 shown.
- Pillars 4 are made in approximately vertical position.
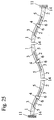
- Figure 24 shows a bridge 1 with two abutments 11, two pillars 4, four bridge beams 2 and four support rods 3.
- the view of the bridge 1 in Figure 24 shows how the method can be used advantageously for the production of viaducts.
- the end points 14 of the bridge girders 2 in the middle of the main span of the bridge 1 are rigidly connected in the final state.
- the other two end points 14 of the bridge girder are with the Abutment 11 connected.
- the support rods 3 can then be removed, if this is required, for example, for design reasons.
- the inventive method can also be used for the production of curved in plan bridges, such as Figure 25 for a four-span bridge shows.
- the bridge girder 2 must be supplemented in this example with spacers to complete the bridge 1.
- FIGS. 26 to 29 A seventh embodiment of the method is in FIGS. 26 to 29 shown.
- the Fig. 26 shows a state during the lifting of the end points 9 of the bridge girder 2.
- the pier 4 in this example has an opening 19 extending along the pier height.
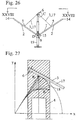
- Fig. 27 (Detail C off Fig. 26 ).
- the support rod 3 may consist of a diagonal cable 17 and it may be several diagonal cables 17 are arranged one behind the other.
- the support rod 3 extends approximately vertically along the pillar 4 to the end point 5, where it is connected to the bridge girder 2.
- the force in the support rod 3 is much smaller at the beginning of the lifting process than in the final state. This circumstance contributes to the design of the deflecting saddle 18 for the support rod 3 in Fig. 27 Bill.
- the contact pressure of the support rod 3 in the deflection saddle 18 can be calculated from the tensile force of the support rod 3 divided by the product of deflection radius and width of the support rod 3.
- R 1 is calculated with R 1 times the ratio of the tensile forces in the support rod at the end and at the beginning of the lifting operation
- the contact pressure on the support rod 3rd by the deflecting saddle 18 during the lifting process constant when the lying between R 1 and R 2 radii of Umlenksattels 18 are calculated according to the forces occurring in the support rod 3.
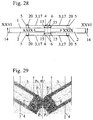
- Fig. 28 shows a plan view of the bridge 1 during the lifting process.
- the pillar 4 is designed with an opening 19, so that touch the bridge girder 2 during the lifting operation and the resulting pressure forces in the rolling joints are transmitted via Hertzian pressure.
- the cross section of the bridge girder 2 in the example according to Fig. 28 is a box cross section.
- the projecting parts of the carriageway plate are only produced after completion of the lifting process.
- cross members are required in the end points 5 of the support rods 3, which are connected to the bridge girders 2, therefore.
- the stabilization of the bridge girder 2 during the lifting process can take place with suitable devices 15, eg roller bearings.
- Fig. 29 (Detail D off Fig. 26 ).
- the bridge girders 2 in the lines P 1 and P 1 'touch In the in Fig. 29 shown position of the bridge girder 2 is the contact in the lines P 2 and P 2 'instead. In the final state, the touch will occur in P 3 and P 3 '.
- the ends of the bridge girder 2 in the example according to Fig. 29 are executed with circularly bent steel sheets, which are connected with dowels or welded reinforcement with the concrete of the bridge girder 2.
- the lifting process occurs in the circular cylindrical ends of the bridge support 2 along the lines of contact, eg P 2 and P 2 'in Fig.
- Hertzian pressure an increased pressure, referred to as Hertzian pressure.
- the radii of the end regions of the bridge girders 2 are to be dimensioned for the Hertzian stresses occurring during the lifting process.
- the radius for the ends of the bridge girders 2 in Fig. 28 is constant. However, it could also be adapted to the forces occurring in the bridge girders 2 and, for example, increase from a smaller radius in the lines P 1 , P 1 'to a larger radius in the lines P 3 , P 3 ', in order to obtain a lift during the lifting operation To obtain approximately constant Hertzian pressure in the contact lines.
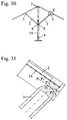
- FIGS. 30 to 32 An eighth embodiment of the method is in the FIGS. 30 to 32 shown.
- the Fig. 30 shows a state during the lifting of the end points 8 of the support rods 3.
- the pillar 4 has an opening 19 extending along the pillar height.
- Fig. 31 (Detail E off Fig. 30 ).
- the contact takes place along the lines P 4 , P 4 '.
- Fig. 31 a state is shown in which the contact between the support rod 3 and the bridge girder 2 takes place along the lines P 5 , P 5 '.
- an external tendon 16 is shown, which is arranged in the gravity axis of the formed with a T-beam cross-section bridge girder 2. While the lifting operation, the external tendon is biased so that no or only low tensile forces occur in the bridge girder 2.
- FIG. 32 An alternative embodiment for the connection of the support rod 3 to the bridge girder 2 (detail E from Fig. 30 ) is in Fig. 32 shown.
- the bridge girder of this alternative embodiment has a box cross-section.
- the mutual rotation in the end point 5 between the support rod 3 and bridge support 2 takes place outside the box cross-section of the bridge girder 2.
- the resulting offset moment generates bending stresses in the bridge girder 2, which must be taken into account in the dimensioning of the bridge girder 2.
- the external clamping member 16 is arranged in the gravity axis of the box cross-section of the bridge girder 2.
- the method is preferably suitable for the production of prestressed concrete and reinforced concrete bridges, but can also be used for steel bridges, steel-concrete composite bridges, wooden bridges or plastic bridges.
- a bridge girder 2 could be made of prestressed concrete and the top of the bridge girder 2 adjacent to the end point 14 would be made of a steel construction to reduce its own weight at the tip of the cantilever and thereby the building crimping moments.
- inventive method can also be used in building construction and civil engineering, if it is advantageous to produce carrier in an approximately vertical position and then to turn into an approximately horizontal end position.
Landscapes
- Engineering & Computer Science (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Bridges Or Land Bridges (AREA)
- Forms Removed On Construction Sites Or Auxiliary Members Thereof (AREA)
- Flanged Joints, Insulating Joints, And Other Joints (AREA)
- Supporting Of Heads In Record-Carrier Devices (AREA)
- Pharmaceuticals Containing Other Organic And Inorganic Compounds (AREA)
Description
- Die Erfindung betrifft ein Verfahren zur Herstellung einer Brücke sowie nach diesem Verfahren hergestellte Brücken und Hubbrücken.
- Bei den bekannten Verfahren zur Herstellung von Brücken sind im Bauzustand hohe Aufwendungen erforderlich, um das Eigengewicht des Brückenträgers aufzunehmen.
- Bei der Herstellung des Brückenträgers auf einem Lehrgerüst entstehen Aufwendungen für die Gründung und den Aufbau des Lehrgerüsts.
- Bei der Herstellung eines Brückenträgers aus Beton mittels Vorschubrüstung muss die Vorschubrüstung für die Aufnahme des Eigengewichts des Brückenträgers ausgelegt werden. Die Vorschubrüstung wird durch das Eigengewicht des Brückenträgers durch Biegemomente beansprucht.
- Bei der Herstellung des Brückenträgers von Beton- oder Stahlbrücken mit dem Taktschiebeverfahren entstehen während des Baus zusätzliche Aufwendungen für den Brückenträger, weil jeder Querschnitt des Brückenträgers während des Verschubs positiven und negativen Biegemomenten aus der Beanspruchung durch Eigengewicht ausgesetzt wird. Brücken, die nach dem Taktschiebeverfahren hergestellt werden, weisen deshalb besonders hohe Querschnitte und hohen Materialeinsatz auf.
- Bei der Herstellung des Brückenträgers im Freivorbau entstehen in den Bauzuständen große negative Biegemomente infolge Eigengewicht im Brückenträger. Die großen Kragmomente über den Stützen müssen durch Querschnitte mit ausreichender Höhe aufgenommen werden.
- Bei der Herstellung des Brückenträgers im Freivorbau mit Abspannungen von einem Pylon (Schrägkabelbrücken) werden diese Kragmomente vermieden, dafür entstehen zusätzliche Aufwendungen für die Errichtung des Pylons und für den Einbau der Abspannungen. Die Länge der Vorbauabschnitte beim Freivorbau mit Abspannungen wird durch die Biegebeanspruchungen auf 5 m bis 10 m begrenzt.
- Beim Bau von Bogenbrücken entsteht ein hoher Aufwand bei der Herstellung des Bogens. Der Bogen wird meistens auf einem Lehrgerüst oder im abgespannten Freivorbau errichtet.
- Eine weitere Methode zur Errichtung des Bogens ist das Bogenklappverfahren (BETON, Heft 5, Mai 1984, S. 200). Bei diesem Verfahren werden zwei Betonbogenhälften mittels Kletterschalung in annähernd senkrechter Lage hergestellt, um das Lehrgerüst bzw. die Abspannungen beim Bau einzusparen und damit einen raschen Baufortschritt zu erreichen. Nach Fertigstellung der Bogenhälften werden diese mittels Rückhaltekabeln eingeklappt.
- Die Herstellung eines Trägers für eine Dachkonstruktion in annähernd senkrechter Lage ist in der
JP 4237773 JP 3025107 - Verfahren zur Herstellung von Betonbrücken in annähernd vertikaler Lage sind aus der
US 2004/0045253 bekannt. Um ein Drehgelenk, das zwischen zwei Pfeilern oder im Widerlager angeordnet sein kann, wird der Brückenträger mittels eines Krans, eines speziellen Montagekrans oder einer Winde in die annähernd horizontale Endlage gedreht. Diese Verfahren sind auf Brückenspannweiten bis ca. 40 m beschränkt, da die Stabilisierung des frei auskragenden Brückenträgers im Bauzustand gegen Wind- und Erdbebenkräfte aufwändige Zusatzmaßnahmen bedingt. Auch wird der Drehvorgang mittels Winde und Zusatzgewicht oder mittels eines speziellen Montagekrans für größere Spannweiten zu aufwändig und deshalb unwirtschaftlich. - Weiters ist aus
DE 197 47 109 A1 eine Vorrichtung zum Falten einer aus zwei Brückenabschnitten bestehenden Klappbrücke bekannt. -
US-A-517,809 zeigt eine Hubbrücke mit einem Pfeiler, einem Brückenträger sowie einem Stützstab. Der Brückenträger wird von einer annähernd senkrechten Position in eine waagrechte Position durch die Verschiebung eines Endpunktes des Brückenträgers entlang des Pfeilers bewegt. - Aufgabe der Erfindung ist es, ein Verfahren zur Herstellung von Brücken zu schaffen, bei dem auf die Errichtung eines Gerüsts verzichtet werden kann, bei dem während der Herstellung des Brückenträgers keine bzw. nur sehr geringe Biegebeanspruchungen im Brückenträger auftreten, das für die Herstellung von Brücken mit großen Spannweiten geeignet ist und das wirtschaftliche Vorteile gegenüber den bekannten Verfahren bietet.
- Diese Aufgabe wird dadurch gelöst, dass
- ein Pfeiler, mindestens ein Brückenträger mit Endpunkten und mindestens ein Stützstab mit Endpunkten in annähernd senkrechter Position errichtet werden,
- ein Endpunkt des Stützstabes mit dem Brückenträger gelenkig verbunden wird und entweder - nach einer ersten Variante -
- ein Endpunkt des Stützstabes mit einem Pfeiler gelenkig verbunden wird, der Brückenträger durch eine annähernd senkrechte Bewegung des Endpunktes des Brückenträgers am Pfeiler in eine annähernd waagrechte Position gebracht wird und der bewegte Endpunkt des Brückenträgers mit dem Pfeiler verbunden wird, oder - nach einer zweiten Variante -
- ein Endpunkt des Brückenträgers mit dem Pfeiler gelenkig verbunden wird, der Brückenträger durch eine annähernd senkrechte Bewegung des Endpunktes des Stützstabes am Pfeiler in eine annähernd waagrechte Position gebracht wird und der bewegte Endpunkt des Stützstabes mit dem Pfeiler verbunden wird,
- dass der auskragende Endpunkt des Brückenträgers mit einem Widerlager oder einem weiteren Endpunkt eines zweiten Brückenträgers verbunden wird.
- Vorteilhafte Weiterbildungen der Erfindung sind in den Unteransprüchen definiert.
- Unter einer gelenkigen Verbindung wird erfindungsgemäß auch ein eine Schwenkbewegung zulassendes Anliegen eines Endpunktes des Stützstabes am Pfeiler bzw. eines Endpunktes des Brückenträgers an dem Pfeiler angesehen, wobei die aneinanderliegenden Teile durch Kräfte unter Bildung eines Kraftschlusses gegeneinander gepresst werden.
- Am Stützstab ist erfindungsgemäß nicht nur ein mit in Längsrichtung wirkenden Druckkräften beaufschlagter Stab zu verstehen, sondern auch ein auf Zug beanspruchter Stab, wobei der Stab in jedem Fall im Wesentlichen frei ist von einer Belastung auf Biegung.
- Erfindungsgemäß kann der Stützstab an der Brückenbaustelle hergestellt werden, z.B. auch durch Zusammenfassen mehrerer Litzen zu einem Kabel.
- Eine besonders vorteilhafte Variante des Verfahrens ist dadurch gekennzeichnet, dass die Endpunkte und des Stützstabes so ausgebildet werden, dass im Endpunkt eine Winkeldrehung α gegenüber dem Brückenträger und dem Endpunkt eine Winkeldrehung β gegenüber dem Pfeiler auftreten kann und dass die Summe der Winkeldrehungen α plus β größer als 85° und kleiner als 260° ist.
- Eine weitere zweckmäßige Variante ist dadurch gekennzeichnet, dass der Endpunkt des Stützstabes und der Endpunkt des Brückenträgers so ausgebildet werden, dass im Endpunkt eine Winkeldrehung α gegenüber dem Brückenträger und im Endpunkt eine Winkeldrehung β gegenüber dem Pfeiler auftreten kann und dass die Winkeldrehung α größer als 100° und kleiner als 175° ist und dass die Winkeldrehung β annähernd 90° ist.
- Eine durch das erfindungsgemäße Verfahren hergestellte Hubbrücke ist dadurch gekennzeichnet, dass sie aus mindestens einem Pfeiler, einem Brückenträger und einem Stützstab besteht, dass ein Endpunkt des Stützstabes mit dem Brückenträger gelenkig verbunden ist, dass ein Endpunkt des Stützstabes oder ein Endpunkt des Brückenträgers mit dem Pfeiler verbunden ist und dass der Brückenträger aus der annähernd waagrechten Position durch das Bewegen eines Endpunktes des Stützstabes oder eines Endpunktes des Brückenträgers so gedreht werden kann, dass das Lichtraumprofil des die Brücke kreuzenden Verkehrsweges vergrößert wird.
- Pfeiler, Brückenträger und Stützstab bilden ein statisch stabiles Tragwerk. Die Verbindungen von Brückenträger und Stützstab mit dem Pfeiler sind nur geringen Beanspruchungen ausgesetzt und können mit einfachen Konstruktionselementen hergestellt werden. Die Beanspruchung des Pfeilers ist beim erfindungsgemäßen Verfahren im Bauzustand kleiner als bei den bekannten Brückenbauverfahren mit horizontaler Herstellung des Brückenträgers, weil die Windangriffsfläche günstiger ist und der für die Ermittlung der Erdbebenkräfte bedeutende Masseschwerpunkt tiefer liegt.
- Die Herstellung des Brückenüberbaus in einer annähernd senkrechten Lage ist vorteilhaft, weil dadurch während der Herstellung keine oder nur sehr kleine Biegemomente infolge Eigengewicht auftreten. Besonders bei der Herstellung von Betonbrücken ist dies ein großer Vorteil, da bei der üblichen waagrechten Herstellung des Brückenträgers Biegemomente auftreten, die die Geschwindigkeit des Baufortschritts beeinflussen. Beim Taktschiebeverfahren wird üblicherweise ein Wochentakt für die Herstellung eines Bauabschnitts erreicht. Beim Freivorbau oder bei der Herstellung auf einem Lehrgerüst oder mittels Vorschubrüstung liegen die Zeiten zur Herstellung eines Bauabschnitts bei ein bis drei Wochen.
- Bei annähernd senkrechter Herstellung ist der Betonträger viel geringeren Beanspruchungen ausgesetzt und kann dadurch schneller hergestellt werden. Die bekannten Verfahren der Gleitschalung oder Kletterschalung, die ohnedies zur Herstellung des Betonpfeilers verwendet werden, können bei dem erfindungsgemäßen Verfahren auch zur Herstellung des Brückenträgers eingesetzt werden.
- Der Brückenträger kann zusammen mit dem Pfeiler beispielsweise mit einer Kletter- oder Gleitschalung hergestellt werden. Dies verringert den Schalungsaufwand, die Herstellungszeit und die Kosten wesentlich.
- Das vorgeschlagene Verfahren wird besonders vorteilhaft bei Brücken mit hohen Pfeilern einzusetzen sein. Der Spannweitenbereich für die Anwendung des erfindungsgemäßen Verfahrens liegt zwischen 20 m und 400 m, vorzugsweise zwischen 50 m und 150 m.
- Erfolgt keine feste Verbindung des bewegten Endpunktes des Brückenträgers oder des Stützstabes mit dem Pfeiler, kann das Verfahren für den Bau und Betrieb von Hubbrücken verwendet werden.
- Im Folgenden wird die Erfindung anhand der in den Zeichnungen dargestellten Ausführungsbeispiele beschrieben.
- Die Erfindung ist in den
Fig.1 bis Fig.32 dargestellt. Es zeigt - Fig. 1
- eine Ansicht einer ersten Ausführungsform nach der Herstellung des Pfeilers, der Stützstäbe und der Brückenträger
- Fig. 2
- eine Ansicht der ersten Ausführungsform während des Klappvorganges
- Fig. 3
- eine Ansicht der ersten Ausführungsform nach Abschluss des Klappvorganges
- Fig. 4
- Detail A der
Fig.1 - Fig. 5
- Detail B der
Fig.1 - Fig. 6
- einen Schnitt längs der Linie VI-VI der
Fig.3 - Fig. 7
- eine Ansicht einer zweiten Ausführungsform nach Herstellung des Pfeilers, des Stützstabes und des Brückenträgers
- Fig. 8
- eine Ansicht der zweiten Ausführungsform während des Klappvorganges
- Fig. 9
- eine Ansicht der zweiten Ausführungsform nach Abschluss des Klappvorganges
- Fig. 10
- einen Schnitt längs der Linie X-X der
Fig.9 - Fig. 11
- eine Ansicht einer dritten Ausführungsform nach Herstellung des Pfeilers, der Stützstäbe und der Brückenträger
- Fig. 12
- eine Ansicht der dritten Ausführungsform während des Klappvorganges
- Fig. 13
- eine Ansicht der dritten Ausführungsform nach Abschluss des Klappvorganges
- Fig. 14
- einen Schnitt längs der Linie XIV-XIV in
Fig.11 - Fig. 15
- eine Ansicht einer vierten Ausführungsform nach Herstellung des Pfeilers, der Stützstäbe und der Brückenträger
- Fig. 16
- eine Ansicht der vierten Ausführungsform während des Klappvorganges
- Fig. 17
- eine Ansicht der vierten Ausführungsform nach Abschluss des Klappvorganges
- Fig. 18
- eine Ansicht einer fünften Ausführungsform nach Herstellung des Pfeilers, der Stützstäbe und der Brückenträger
- Fig. 19
- eine Ansicht der fünften Ausführungsform während des Klappvorganges
- Fig. 20
- eine Ansicht der fünften Ausführungsform nach Abschluss des Klappvorganges
- Fig. 21
- eine Ansicht einer sechsten Ausführungsform nach Herstellung des Pfeilers, der Stützstäbe und der Brückenträger
- Fig. 22
- eine Ansicht der sechsten Ausführungsform während des Klappvorganges
- Fig. 23
- eine Ansicht der sechsten Ausführungsform nach Abschluss des Klappvorganges
- Fig. 24
- eine Ansicht einer fertig gestellten Brücke
- Fig. 25
- einen Grundriss einer im Grundriss gekrümmten Brücke
- Fig. 26
- einen Schnitt einer siebenten Ausführungsform während des Klappvorganges längs der Linie XXVI -XXVI der
Fig. 28 - Fig. 27
- Detail C der
Fig. 26 - Fig. 28
- eine Draufsicht auf die siebente Ausführungsform während des Klappvorganges längs der Linie XXVIII - XXVIII der
Fig. 26 - Fig. 29
- Detail D der
Fig. 26 und gleichzeitig Schnitt längs der Linie XXIX - XXIX derFig. 28 - Fig. 30
- einen Schnitt einer achten Ausführungsform während des Klappvorganges
- Fig. 31
- Detail E der
Fig. 30 - Fig. 32
- alternative Ausführungsform des Details E der
Fig. 30 - Eine erste Ausführungsform des erfindungsgemäßen Verfahrens ist in
Fig.1 bis Fig.6 dargestellt. - Im ersten Schritt werden gemäß
Fig.1 der Pfeiler 4 und die Brückenträger 2 in senkrechter Position betoniert. Die Schalungs- und Betonierungsabläufe für die Brückenträger entsprechen in ihrem Aufwand den Abläufen bei der Herstellung des Pfeilers 4, was wesentliche Einsparungen im Vergleich zu einer Herstellung in waagrechter Position ermöglicht. - Im zweiten Schnitt werden die Stützstabe 3, die bei diesem Beispiel aus einem Kabel aus Spanndrahtlitzen bestehen, eingebaut.
- Im nächsten Schritt werden gemäß
Fig.2 die Endpunkte 9 der Brückenträger 2 mit üblichen Hubvorrichtungen, z.B. mit hydraulischen Litzenhebern und Kabeln aus Spanndrahtlitzen angehoben. Die Hubvorrichtungen können an der Spitze des Pfeilers 4 positioniert werden. In diesem Zustand treten in den Brückenträgern 2 Biegemomente auf, die aber kleiner sind als im Endzustand, der inFig.3 dargestellt ist. Es kann von Vorteil sein, während des Klappvorganges Spannglieder im Brückenträger 2 anzuspannen, um den auftretenden Momenten infolge Eigengewicht entgegenzuwirken. - Der Endpunkt 9 des Brückenträgers 2 kann mit Rollen ausgestattet sein, um ein annähernd reibungsfreies Anheben zu ermöglichen. Alternativ kann im Pfeiler 4 eine Gleitschicht vorgesehen werden. Bekannte Werkstoffkombinationen für Verschubvorgänge auf einer Gleitbahn sind beispielsweise Teflon und Stahl oder Bronze und Stahl.
- Die Hubkräfte für den in
Fig.2 dargestellten Klappvorgang sind für das Eigengewicht der Brückenträger 2, der Stützstäbe 3 und die Reibungskräfte, die zwischen den Endpunkten 9 des Brückenträgers 2 und dem Pfeiler 4 auftreten, zu bemessen. - Vorteilhaft für den Bauzustand kann auch sein, den Brückenträger 2 im Bauzustand nur mit den statisch erforderlichen Querschnitten auszustatten und den Querschnitt im Endzustand, z.B. durch das Herstellen einer Fahrbahnplatte, zu ergänzen.
- Während des in
Fig.2 dargestellten Klappvorganges wird die Länge der Brückenträger 2 und der Stützstäbe 3 nur durch die elastischen Längenänderungen auf Grund der auftretenden Normalkräfte verändert. Bei diesem Beispiel treten in den Stützstäben 3 Zugkräfte und in den Brückenträgern 2 zwischen den Punkten 5 und 9 Druckkräfte auf. Die Stützstäbe 3 sind in den Punkten 6 mit dem Pfeiler 4 und in den Punkten 5 mit den Brückenträgern 2 verbunden. Die Ausführung der Verbindung mit dem Pfeiler 4 ist inFig.4 (Detail A ausFig.1 ) und die Ausführung der Verbindung mit dem Brückenträger 2 ist inFig.5 (Detail B ausFig.1 ) dargestellt. Der aus einem Litzenkabel bestehende Stützstab 3 wird gemäßFig.5 über eine Umlenkkonstruktion im Kastenquerschnitt des Brückenträgers 2 während des Klappvorganges geführt. Dadurch kann der Drehwinkel α von ca. 150° im Punkt 5 des Klappvorganges aufgenommen werden. Der Drehwinkel β in den Punkten 6 beträgt jeweils ca. 60° und wird über ein Abrollen der Stützstäbe 3 über die Sattelkonstruktion an der Spitze des Pfeilers 4 aufgenommen. Die Krümmungsradien der Umlenkkonstruktion im Kastenquerschnitt inFig.4 und des Sattels inFig.5 sind auf die zulässigen Krümmungsradien von Litzenkabeln abzustimmen. -
Fig.6 zeigt eine Draufsicht auf einen Ausschnitt des Brückenträgers 2 in der endgültigen Position. Der Stützstab 3 ist bei diesem Beispiel in der Mitte des Brückenträgers 2 angeordnet, sodass die Fahrstreifen seitlich am Stützstab 3 vorbeigeführt werden können. - Das bekannte Bogenklappverfahren weist gegenüber dem erfindungsgemäßen Verfahren folgende Nachteile auf:
- o Die Bogenhälften müssen während des Baus durch Abspannungen gestützt und während des Bauzustandes gedreht werden, um die Biegebeanspruchungen im Bogen klein zu halten. Die annähernd geraden Brückenträger 2 werden ohne Lageänderung betoniert und können ohne großen Aufwand am Pfeiler 4 befestigt werden.
- o Die Rückhaltekabel für das Einklappen der Bogenhälften geben ihre Zugkräfte an Gründungselemente ab, die nur für das Eintragen dieser Kräfte in den Baugrund hergestellt werden müssen. Das Anheben der Brückenträger 2 beim erfindungsgemäßen Verfahren erfordert keine zusätzlichen konstruktiven Aufwendungen, da die Reaktionskräfte aus dem Anheben in den Pfeiler 4 eingeleitet werden.
- Eine zweite Ausführungsform des erfindungsgemäßen Verfahrens ist in den
Fig.7 bis Fig.10 dargestellt. - Im ersten Schritt des Verfahrens wird gemäß
Fig.7 der Pfeiler 4 aus einem geeigneten Baustoff wie Beton, Mauerwerk, Stahl oder Holz hergestellt. Im nächsten Schritt wird der Brückenträger 2, der bei diesem Beispiel aus Stahl oder Holz bestehen kann, in einer senkrechten Lage montiert. Der Brückenträger 2 kann aus einzelnen Elementen bestehen, die in dieser Lage miteinander kraftschlüssig verbunden werden. Der Stützstab 3 aus einem Stahlprofil wird montiert und im Punkt 5 mit dem Brückenträger 2 und im Punkt 6 mit dem Pfeiler 4 gelenkig verbunden. - Durch das in
Fig.8 dargestellte Absenken des Endpunktes 9 des Brückenträgers 2 entsteht die inFig.9 dargestellte einhüftige Brücke 1. Im Endpunkt 5 tritt eine bleibende Verdrehung α und im Endpunkt 6 tritt eine bleibende Verdrehung β auf. Die Summe der Drehwinkel α plus β ist gleich 90°. -
Fig.10 zeigt eine Draufsicht auf einen Ausschnitt des Brückenträgers 2 in der endgültigen Position. Die Stützstäbe 3 sind bei diesem Beispiel seitlich des Brückenträgers 2 angeordnet, sodass die Fahrstreifen zwischen den Stützstäben 3 vorbeigeführt werden können. - Eine dritte Ausführungsform des erfindungsgemäßen Verfahrens ist in
Fig.11 bis Fig.14 dargestellt. - Im ersten Schritt des Verfahrens wird gemäß
Fig.11 der Pfeiler 4 aus Beton hergestellt. Der Pfeiler 4 weist eine konstante Breite, aber eine veränderliche Dicke über die Höhe auf. Die Brückenträger 2 werden bei diesem Beispiel auf der Gründungsplatte des Pfeilers 4 errichtet. Die Brückenträger 2 weisen eine konstante Breite, aber eine veränderliche Querschnittshöhe auf. Pfeiler 4, Stützstäbe 3 und Brückenträger 2 werden vorteilhaft gleichzeitig z.B. mittels Kletterschalung hergestellt. Die Stützstäbe 3 sind in den Punkten 5 mit den Brückenträgern 2 verbunden. Die Brückenträger 2 sind in den Punkten 7 mit dem Pfeiler 4 verbunden. - Es kann zweckmäßig sein, die Endpunkte 5 der Stützstäbe 3 annähernd horizontal vom Pfeiler 4 wegzudrücken, bevor mit dem Anheben begonnen wird. Durch das in
Fig.12 dargestellte Anheben der Endpunkte 8 der Stützstäbe 3 entsteht schließlich die inFig. 13 dargestellte Brücke 1. Während des Klappvorganges tritt im Endpunkt 5 des Stützstabes 3 eine Winkelrotation α von 140° auf. Im Endpunkt 7 des Brückenträgers 2 tritt eine Winkelrotation β von 90° auf. Die bleibenden Winkeldrehungen in den Endpunkten 5 und 7 können durch im Betonbau übliche konstruktive Ausbildungen beispielsweise durch Betongelenke oder durch das Biegen von Bewehrungsstäben aufgenommen werden. - Durch das Verfüllen der Fuge zwischen den beiden Brückenträgern 2 mit Vergussbeton und den Einbau von Kontinuitätsspannungsgliedern weist die Brücke 1 über der Spitze des Pfeilers 4 eine biegesteife Verbindung auf.
- In
Fig. 14 ist dargestellt, wie die Stützstäbe 3 vorteilhaft in die Form des Pfeilers 4 eingebaut werden können, um eine rasche Herstellung des Pfeilers 4, der Stützstäbe 3 und der Brückenträger 2 zu ermöglichen. - Eine vierte Ausführungsform des erfindungsgemäßen Verfahrens ist in
Fig. 15 bis Fig. 17 dargestellt. - Gemäß
Fig. 15 werden Pfeiler 4, Brückenträger 2 und Stützstäbe 3 in annähernd senkrechter Position errichtet. Ein Stützstab 3 ist bei diesem Beispiel mit dem Brückenträger 2 im Punkt 5 und mit dem Pfeiler 4 im Punkt 6 verbunden. Der zweite Stützstab 3 ist im Punkt 5 mit dem Brückenträger 2 verbunden. Der zweite Endpunkt 8 dieses Stützstabes 3 wird gemäßFig. 16 angehoben. Das Anheben bewirkt, dass der Brückenträger 2 aus der annähernd senkrechten Position in eine waagrechte Position, die inFig.17 dargestellt ist, gedreht wird. - Wird der in dieser Position neben dem Pfeiler 4 liegende Endpunkt des Brückenträgers 2 mit dem Pfeiler 4 nicht fest verbunden, kann die Brücke 1 als Hubbrücke 12 verwendet werden. Durch Absenken des Punktes 8 in
Fig. 17 wird der Brückenträger 2 nach oben bewegt, so dass das Lichtraumprofil des die Brücke 1 kreuzenden Verkehrsweges vergrößert wird. - Eine fünfte Ausführungsform des erfindungsgemäßen Verfahrens ist in
Fig.18 bis Fig.20 dargestellt. - Im ersten Schritt werden gemäß
Fig. 18 Pfeiler 4, Hilfspfeiler 10, Brückenträger 2 und Stützstäbe 3 in senkrechter Lage hergestellt. Die Endpunkte 8 der Brückenträger 2 liegen in dieser Position höher als die Spitze des Pfeilers 4. Deswegen ist die Errichtung eines Hilfspfeilers 10 erforderlich. Die Brückenträger 2 sind in den Punkten 7 mit dem Pfeiler 4 verbunden. Die Stützstäbe 3 sind in den Punkten 5 mit den Brückenträgern 2 verbunden. - Die anderen Endpunkte 8 der Stützstäbe 3 werden gemäß
Fig. 19 vom Hilfspfeiler 10 abgesenkt. Um die Biegemomente in den Brückenträgern 2 während des Absenkens zu reduzieren, werden bei diesem Beispiel Abspannungen 13 eingesetzt. Diese Abspannungen 13 können aus Litzenkabeln bestehen, die mit dem Brückenträger 2 verbunden sind und beispielsweise von der Spitze des Pfeilers 4 mit einer bestimmten Kraft beansprucht werden. Die Länge der Abspannungen 13 vergrößert sich während der Drehung der Brückenträger 2, was durch ein Nachführen der Litzenkabel problemlos gewährleistet werden kann. - In der Endposition gemäß
Fig. 20 kann der Hilfspfeiler 10 entfernt werden oder für die Montage von zusätzlichen Kabeln zur Stützung der Brückenträger 2 verwendet werden. Die Abspannungen 13 können als permanente Kabel in der Brücke 1 verbleiben oder gegen Schrägkabel ausgetauscht werden. - Eine sechste Ausführungsform des erfindungsgemäßen Verfahrens ist in
Fig.21 bis Fig.23 dargestellt. - Gemäß
Fig.21 werden Pfeiler 4, Brückenträger 2 und Stützstäbe 3 in annähernd senkrechter Lage hergestellt. - Durch Anheben der Endpunkte 8 der Stützstäbe 3 gemäß
Fig.22 wird die inFig.23 dargestellte Brücke 1 fertig gestellt. -
Fig.24 zeigt eine Brücke 1 mit zwei Widerlagern 11, zwei Pfeilern 4, vier Brückenträgern 2 und vier Stützstäben 3. Die Ansicht der Brücke 1 inFig.24 zeigt, wie das Verfahren vorteilhaft zur Herstellung von Talbrücken eingesetzt werden kann. Die Endpunkte 14 der Brückenträger 2 in der Mitte der Hauptspannweite der Brücke 1 werden im Endzustand biegesteif verbunden. Die beiden anderen Endpunkte 14 des Brückenträgers werden mit dem Widerlager 11 verbunden. Die Stützstäbe 3 können anschließend entfernt werden, falls dies z.B. aus gestalterischen Gründen gefordert wird. - Das erfindungsgemäße Verfahren kann auch zur Herstellung von im Grundriss gekrümmten Brücken eingesetzt werden, wie
Fig.25 für eine vierfeldrige Brücke zeigt. Die Brückenträger 2 müssen bei diesem Beispiel mit Zwischenstücken ergänzt werden, um die Brücke 1 fertig zu stellen. - Eine siebente Ausführungsform des Verfahrens ist in
Fig. 26 bis 29 dargestellt. DieFig. 26 zeigt einen Zustand während des Anhebens der Endpunkte 9 der Brückenträger 2. Der Pfeiler 4 weist bei diesem Beispiel eine sich entlang der Pfeilerhöhe erstreckende Öffnung 19 auf. - Die Ausführung der Verbindung des Stützstabes 3 mit dem Pfeiler 4 ist in
Fig. 27 (Detail C ausFig. 26 ) dargestellt. Der Übersichtlichkeit halber ist nur der nach rechts führende Stützstab 3 inFig. 27 eingezeichnet. Der Stützstab 3 kann aus einem Schrägkabel 17 bestehen und es können mehrere Schrägkabel 17 hintereinander angeordnet werden. Zu Beginn des Hebevorganges verläuft der Stützstab 3 annähernd senkrecht entlang des Pfeilers 4 zum Endpunkt 5, wo er mit dem Brückenträger 2 verbunden ist. Die Kraft im Stützstab 3 ist zu Beginn des Hebevorganges viel kleiner als im Endzustand. Diesem Umstand trägt die Ausbildung des Umlenksattels 18 für den Stützstab 3 inFig. 27 Rechnung. Der Anpressdruck des Stützstabes 3 im Umlenksattel 18 lässt sich aus der Zugkraft des Stützstabes 3 geteilt durch das Produkt aus Umlenkradius und Breite des Stützstabes 3 berechnen. Bei einer Ausführung des Umlenksattels gemäßFig. 27 mit einem kleinen Radius R1 zu Beginn des Hebevorganges und einem größeren Radius R2 beim Abschluss des Hebevorganges, wobei R2 berechnet wird mit R1 mal Verhältnis der Zugkräfte im Stützstab am Ende und zu Beginn des Hebvorganges, ist der Anpressdruck auf den Stützstab 3 durch den Umlenksattel 18 während des Hebevorganges konstant, wenn die zwischen R1 und R2 liegenden Radien des Umlenksattels 18 gemäß den auftretenden Kräften im Stützstab 3 berechnet werden. -
Fig. 28 zeigt eine Draufsicht auf die Brücke 1 während des Hebevorganges. Der Pfeiler 4 ist mit einer Öffnung 19 ausgeführt, so dass sich die Brückenträger 2 während des Hebevorganges berühren und die entstehenden Druckkräfte in den Wälzgelenken über Hertzsche Pressungen übertragen werden. Der Querschnitt der Brückenträger 2 im Beispiel gemäßFig. 28 ist ein Kastenquerschnitt. Um das Gewicht der Brückenträger 2 während des Hebevorganges gering zu halten, werden die auskragenden Teile der Fahrbahnplatte erst nach Abschluss des Hebevorganges hergestellt. In den Endpunkten 5 der Stützstäbe 3, die mit den Brückenträgern 2 verbunden sind, sind deshalb Querträger erforderlich. Die Stabilisierung der Brückenträger 2 während des Hebevorganges kann mit geeigneten Vorrichtungen 15, z.B. Rollenlagern, erfolgen. - Die Ausführung der Verbindung der Brückenträger 2 ist in
Fig. 29 (Detail D ausFig. 26 ) dargestellt. Zu Beginn des Hebevorganges berühren sich die Brückenträger 2 in den Linien P1 und P1'. In der inFig. 29 dargestellten Lage der Brückenträger 2 findet die Berührung in den Linien P2 und P2' statt. Im Endzustand wird die Berührung in P3 und P3' erfolgen. Die Enden der Brückenträger 2 im Beispiel gemäßFig. 29 sind mit kreisförmig gebogenen Stahlblechen ausgeführt, die mit Dübeln oder angeschweißter Bewehrung mit dem Beton der Brückenträger 2 verbunden sind. Während des Hebevorganges tritt in den kreiszylinderförmig ausgebildeten Enden der Brückenträger 2 entlang der Berührungslinien, z.B. P2 und P2' inFig. 29 , eine erhöhte Pressung auf, die als Hertzsche Pressung bezeichnet wird. Die Radien der Endbereiche der Brückenträger 2 sind für die während des Hebevorganges auftretenden Hertzschen Pressungen zu dimensionieren. Der Radius für die Enden der Brückenträger 2 inFig. 28 ist konstant. Es könnte aber auch an die in den Brückenträgern 2 auftretenden Kräfte angepasst werden und zum Beispiel von einem kleineren Radius in den Linien P1, P1' auf einen größeren Radius in den Linien P3, P3' ansteigen, um während des Hebevorganges eine annähernd konstante Hertzsche Pressung in den Berührungslinien zu erhalten. - Eine achte Ausführungsform des Verfahrens ist in den
Fig. 30 bis 32 dargestellt. DieFig. 30 zeigt einen Zustand während des Anhebens der Endpunkte 8 der Stützstäbe 3. Der Pfeiler 4 weist eine sich entlang der Pfeilerhöhe erstreckende Öffnung 19 auf. - Die Ausführung der Verbindung des Stützstabes 3 mit dem Brückenträger 2 ist in
Fig. 31 (Detail E ausFig. 30 ) dargestellt. Die gegenseitige Verdrehung von Stützstab 3 und Brückenträger 2, die bei diesem Beispiel während des Hebevorganges ca. 150° beträgt, wird durch ein Abwälzen entlang von zylinderförmigen Berührungsflächen bewerkstelligt. Zu Beginn des Hebevorganges findet die Berührung entlang der Linien P4, P4' statt. InFig. 31 ist ein Zustand dargestellt, bei dem die Berührung zwischen Stützstab 3 und Brückenträger 2 entlang der Linien P5, P5' stattfindet. Nach Abschluss des Hebevorganges wird die Kraftübertragung zwischen Brückenträger 2 und Stützstab 3 entlang der Linien P6, P6' erfolgen. InFig. 31 ist ein externes Spannglied 16 dargestellt, das in der Schwerachse des mit einem Plattenbalkenquerschnitt ausgebildeten Brückenträger 2 angeordnet ist. Während des Hebevorganges wird das externe Spannglied so vorgespannt, dass im Brückenträger 2 keine oder nur geringe Zugkräfte auftreten. - Eine alternative Ausführungsform für die Verbindung des Stützstabes 3 mit dem Brückenträger 2 (Detail E aus
Fig. 30 ) ist inFig. 32 dargestellt. Der Brückenträger dieser alternativen Ausführungsform weist einen Kastenquerschnitt auf. Die gegenseitige Verdrehung im Endpunkt 5 zwischen Stützstab 3 und Brückenträger 2 findet außerhalb des Kastenquerschnitts des Brückenträgers 2 statt. Das dadurch entstehende Versatzmoment erzeugt Biegebeanspruchungen im Brückenträger 2, die bei der Dimensionierung des Brückenträgers 2 zu beachten sind. Das externe Spannglied 16 ist in der Schwerachse des Kastenquerschnitts des Brückenträgers 2 angeordnet. - Die mit dem erfindungsgemäßen Verfahren erreichbare Spannweite einer Brücke 1 zwischen zwei Pfeilern 4 entspricht bei druckbeanspruchten Stützstäben 3 der Summe der Höhe der beiden Pfeiler 4. Die Anwendung des Verfahrens bei zugbeanspruchten Stützstäben 3 ermöglicht die Herstellung einer Brücke 1 mit einer Spannweite, die größer ist als die Summe der Pfeilerhöhen.
- Das Verfahren ist vorzugsweise für die Herstellung von Spannbeton- und Stahlbetonbrücken geeignet, kann aber auch für Stahlbrücken, Stahl - Beton - Verbundbrücken, Holzbrücken oder Kunststoffbrücken verwendet werden.
- Es kann auch vorteilhaft sein, unterschiedliche Baustoffe zu kombinieren. Beispielsweise könnte ein Brückenträger 2 aus Spannbeton hergestellt werden und die Spitze des Brückenträgers 2 neben dem Endpunkt 14 aus einer Stahlkonstruktion bestehen, um das Eigengewicht an der Spitze des Kragarmes und dadurch die Kragmomente im Bauzustand zu reduzieren.
- Sinngemäß kann das erfindungsgemäße Verfahren auch im Hochbau und im Ingenieurbau eingesetzt werden, wenn es vorteilhaft ist Träger in einer annähernd senkrechten Position herzustellen und anschließend in eine annähernd waagrechte Endposition zu drehen.
Claims (19)
- Verfahren zur Herstellung einer Brücke, wobei ein Pfeiler (4) sowie mindestens ein Brückenträger (2) mit Endpunkten (7, 9, 14) in annähernd senkrechter Position errichtet werden, dadurch gekennzeichnet, dass• mindestens ein Stützstab (3) mit Endpunkten (5, 6, 8) in annähernd senkrechter Position errichtet wird, wobei• ein Endpunkt (5) des Stützstabes (3) mit dem Brückenträger (2) gelenkig verbunden wird und entweder - nach einer ersten Variante -• ein Endpunkt (6) des Stützstabes (3) mit dem Pfeiler (4) gelenkig verbunden wird, der Brückenträger (2) durch eine annähernd senkrechte Bewegung des Endpunktes (9) des Brückenträgers (2) am Pfeiler (4) in eine annähernd waagrechte Position gebracht wird und der bewegte Endpunkt (9) des Brückenträgers (2) mit dem Pfeiler (4) verbunden wird, oder - nach einer zweiten Variante -• ein Endpunkt (7) des Brückenträgers (2) mit dem Pfeiler (4) gelenkig verbunden wird, der Brückenträger (2) durch eine annähernd senkrechte Bewegung des Endpunktes (8) des Stützstabes (3) am Pfeiler (4) in eine annähernd waagrechte Position gebracht wird und der bewegte Endpunkt (8) des Stützstabes (3) mit dem Pfeiler (4) verbunden wird,• sowie dass in beiden Varianten der auskragende Endpunkt (14) des Brückenträgers (2) mit einem Widerlager (11) oder einem weiteren Endpunkt (14) eines zweiten Brückenträgers (2) verbunden wird.
- Verfahren zur Herstellung einer Brücke nach Anspruch 1, dadurch gekennzeichnet, dass Brückenträger (2) und Stützstäbe (3) auf beiden Seiten des Pfeilers (4) angeordnet werden und die zwei Endpunkte (8) von Stützstäben (3) am Pfeiler (4) oder die zwei Endpunkte (9) des Brückenträgers (2) am Pfeiler (4) annähernd senkrecht bewegt werden.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 oder 2, dadurch gekennzeichnet, das der Brückenträger (2) mit veränderlicher Querschnittshöhe hergestellt wird.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 3, dadurch gekennzeichnet, dass der Brückenträger (2) in der annähernd waagrechten Endposition im Aufriss mit einer Krümmung hergestellt wird.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass der Brückenträger (2) in der annähernd waagrechten Endposition im Grundriss mit einer Krümmung hergestellt wird.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 5, dadurch gekennzeichnet, dass der Pfeiler (4) in das Widerlager (11) integriert wird.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 6, dadurch gekennzeichnet, dass sich die bewegten Endpunkte (8,9) der Stützstäbe (3) bzw. der Brückenträger (2) während des Bewegens der Endpunkte (8,9) berühren.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 7, dadurch gekennzeichnet, dass der Pfeiler (4) mit einer sich entlang der Pfeilerhöhe erstreckenden Öffnung (19) hergestellt wird, in der sich die Endpunkte (8,9) der Stützstäbe (3) oder der Brückenträger (2) gegeneinander während sie bewegt werden abstützen, wobei die Öffnung (19) nach unten und nach oben durch den Pfeiler (4) begrenzt ist.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 8, dadurch gekennzeichnet, dass die Druckkräfte in den Endpunkten (5, 6, 7, 8, 9) während der Bewegung der Stützstabes (3) und des Brückenträgers (2) über Wälzgelenke übertragen werden.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 9, dadurch gekennzeichnet, dass die Oberflächen der Wälzgelenke aus dünnwandigen, gebogenen Stahlblechen gebildet werden, die in den Endpunkten (8,9) der Stützstäbe (3) oder Brückenträger (2) mit Beton hinterfüllt werden.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 10, dadurch gekennzeichnet, dass der Radius eines Wälzgelenks nicht konstant ist, sondern so an die Druckbeanspruchung angepasst wird, dass für kleine Beanspruchungen ein kleiner Radius und für größere Beanspruchungen eine größerer Radius vorgesehen wird.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 11, dadurch gekennzeichnet, dass ein zugbeanspruchter Stützstab (3) als Schrägkabel (17) vorgesehen wird und die Zugkräfte in den Endpunkten (5,6) während der Bewegung des Stützstabes (3) über Umlenksättel (18) in den Brückenträger (2) und Pfeiler (4) übertragen werden.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 12, dadurch gekennzeichnet, dass der Radius des Umlenksattels (18) nicht konstant ist, sondern so an die Zugbeanspruchung des Stützstabes (3) angepasst wird, dass für kleine Beanspruchungen ein kleiner Radius und für größere Beanspruchungen ein größerer Radius vorgesehen ist.
- Verfahren zur Herstellung einer Brücke nach einem der Ansprüche 1 bis 13, dadurch gekennzeichnet, dass zwei Endpunkte (8,9) von Stützstäben (3) oder Brückenträgern (2) annähernd senkrecht bewegt werden und dass die Endpunkte (8,9) während der Bewegung mit einer Stabilisierungsvornchtung (15) gegen den Pfeiler (4) abgestützt werden.
- Verfahren zur Herstellung einer Brücke gemäß einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, dass die Endpunkte (5) und (6) des Stützstabes (3) so ausgebildet werden, dass im Endpunkt (5) eine Winkeldrehung α gegenüber dem Brückenträger (2) und dem Endpunkt (6) eine Winkeldrehung β gegenüber dem Pfeiler (4) auftreten kann und dass die Summe der Winkeldrehungen α plus β größer als 85° und kleiner als 260° ist.
- Verfahren zur Herstellung einer Brücke gemäß einem der Ansprüche 1 bis 14, dadurch gekennzeichnet, dass der Endpunkt (5) des Stützstabes (3) und der Endpunkt (7) des Brückenträgers (2) so ausgebildet werden, dass im Endpunkt (5) eine Winkeldrehung α gegenüber dem Brückenträger (2) und im Endpunkt (7) eine Winkeldrehung β gegenüber dem Pfeiler (4) auftreten kann und dass die Winkeldrehung α größer als 100° und kleiner als 175° ist und dass die Winkeldrehung β annähernd 90° ist.
- Verfahren zur Herstellung einer Brücke, gekennzeichnet durch eine Kombination der ersten im Anspruch 1 definierten Variante mit der zweiten im Anspruch 1 definierten Variante sowie gegebenenfalls nach einem der Ansprüche 2 bis 16.
- Verfahren zur Herstellung einer Brücke gemäß einem der Ansprüche 1 bis 17, dadurch gekennzeichnet, dass zum Anheben der Endpunkte (9, 8) Zugglieder aus Spanndrahtlitzen und hydraulische Litzenheber verwendet werden.
- Hubbrücke (12), hergestellt nach einem Verfahren gemäß einem der Ansprüche 1-18, mit einem in annähernd senkrechter Position errichteten Pfeiler (4) sowie zwei Brückenträger (2) mit Endpunkten (7, 9, 14), gekennzeichnet durch zwei Stützstäbe (3) mit Endpunkten (5, 6, 8), wobei jeweils ein Endpunkt (5) einesStützstabes (3) mit jeweils einem Brückenträger (2) gelenkig verbunden ist und entweder
der jeweils andere Endpunkt (6) jedes Stützstabes (3) mit dem Pfeiler (4) gelenkig verbunden ist, wobei ausgehend von einer annähernd senkrechten Position der zwei Brückenträger (2) und der zwei Stützstäbe (3) jeder Brückenträger (2) an seinem jeweils einen Endpunkt (9) annähernd senkrecht entlang des Pfeilers (4) bewegbar ist, wobei durch diese Bewegung dieBrückenträger (2) jeweils in eine annähernd waagrechte Position bringbar und die bewegten Endpunkte (9) der Brückenträger (2) jeweils mit dem Pfeiler (4) verbindbar sind, oder
jeweils ein Endpunkt (7) jedes Brückenträgers (2) mit dem Pfeiler (4) gelenkig verbunden ist und der andere Endpunkt (8) jedes Stützstabes (3) ausgehend von einer annähernd senkrechten Position derzwei Brückenträger (2) und der zwei Stützstäbe (3) annähernd senkrecht entlang des Pfeilers (4) bewegbar ist, wobei durch diese Bewegung die Brückenträger (2) jeweils in eine annähernd waagrechte Position bringbar und die bewegten Endpunkte (8) der Stützstäbe (3) jeweils mit dem Pfeiler (4) verbindbar sind,
wobei in beiden Varianten die auskragenden Endpunkte (14) der Brückenträger (2) jeweils mit einem Widerlager (11) oder einem weiteren Endpunkt (14) eines weiteren Brückenträgers (2) verbindbar sind.
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| PL07718451T PL2054553T3 (pl) | 2006-08-23 | 2007-05-21 | Sposób składania mostu i tak wykonany most podnoszony |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102006039551A DE102006039551B3 (de) | 2006-08-23 | 2006-08-23 | Brückenklappverfahren |
| PCT/AT2007/000240 WO2008022359A1 (de) | 2006-08-23 | 2007-05-21 | Brückenklappverfahren |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP2054553A1 EP2054553A1 (de) | 2009-05-06 |
| EP2054553B1 true EP2054553B1 (de) | 2016-04-27 |
Family
ID=38352967
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP07718451.3A Active EP2054553B1 (de) | 2006-08-23 | 2007-05-21 | Brückenklappverfahren und derart hergestellte hubbrücke |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US7996944B2 (de) |
| EP (1) | EP2054553B1 (de) |
| JP (1) | JP5302195B2 (de) |
| CN (1) | CN101535571B (de) |
| AU (1) | AU2007288151B2 (de) |
| CA (1) | CA2661311C (de) |
| DE (1) | DE102006039551B3 (de) |
| ES (1) | ES2572608T3 (de) |
| NO (1) | NO338580B1 (de) |
| PL (1) | PL2054553T3 (de) |
| RU (1) | RU2436890C2 (de) |
| WO (1) | WO2008022359A1 (de) |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| AT508047A1 (de) * | 2009-03-18 | 2010-10-15 | Univ Wien Tech | Tragkonstruktion |
| CN102116011B (zh) * | 2011-01-07 | 2012-12-05 | 中铁四局集团第二工程有限公司 | 跨越铁路营业线钢桁梁桥无平衡重平转施工方法 |
| CN103047481A (zh) * | 2012-12-18 | 2013-04-17 | 中国核动力研究设计院 | 一种用于压水堆堆顶结构的电缆桥架 |
| CN104532734B (zh) * | 2014-12-25 | 2016-08-17 | 江苏省水利机械制造有限公司 | 一种升降桥 |
| DE102015105021A1 (de) | 2015-03-31 | 2016-10-06 | SEH Engineering GmbH | Hubbrücke |
| JP6573277B2 (ja) * | 2015-11-02 | 2019-09-11 | 三井住友建設株式会社 | 主塔または橋脚の構築方法 |
| CN106836008A (zh) * | 2017-02-15 | 2017-06-13 | 许昌义 | 一种桥梁平衡式竖转的施工方法 |
| WO2019090374A1 (de) | 2017-11-07 | 2019-05-16 | Kollegger Gmbh | Verfahren zur herstellung eines brückenträgers einer spannbetonbrücke |
| CN109753746B (zh) * | 2019-01-14 | 2022-10-11 | 长安大学 | 一种桥梁自适应边界弯矩控制系统、桥梁挠度自适应方法及计算桥梁挠度的方法 |
| CN110468740A (zh) * | 2019-08-19 | 2019-11-19 | 中铁武汉勘察设计研究院有限公司 | 一种拉索牵引辅助支撑的桥梁转体系统及方法 |
| CN111749136B (zh) * | 2020-07-07 | 2025-03-07 | 中交二公局第三工程有限公司 | 一种拱桥主拱网状穿索转体提升装置 |
| CN112647415B (zh) * | 2021-02-22 | 2021-08-31 | 福州大学 | 一种提供拱肋侧转的拉索对拉系统及其施工方法 |
| AT524664B1 (de) | 2021-06-09 | 2022-08-15 | Kollegger Gmbh | Verfahren zur Herstellung einer Brücke aus Fertigteilträgern und Fahrbahnplattenelementen |
| CN115928610A (zh) * | 2023-02-20 | 2023-04-07 | 中国建筑第六工程局有限公司 | 一种钢桁梁斜拉桥竖向转体施工方法 |
| CN116219904A (zh) * | 2023-02-20 | 2023-06-06 | 中国建筑第六工程局有限公司 | 一种钢桁梁悬索桥先梁后缆施工方法 |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US517809A (en) * | 1894-04-03 | Drawbridge |
Family Cites Families (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE336062C (de) * | 1918-04-19 | 1921-04-21 | Hendrik Van Heyst Dipl Ing | Zugbruecke |
| US1648574A (en) * | 1924-12-19 | 1927-11-08 | Jr Thomas E Brown | Operating mechanism for movable bridges and the like |
| US2040445A (en) * | 1933-11-11 | 1936-05-12 | Sakamoto Taneyoshi | Vertical lift bridge |
| US2482562A (en) * | 1945-05-22 | 1949-09-20 | Bank Security-First National | Vertical lift bridge |
| US3394420A (en) * | 1965-08-31 | 1968-07-30 | Popov Vladimir | Bridges |
| DE2422984A1 (de) * | 1973-07-10 | 1975-01-30 | Rella & Co Bauges | Verfahren zur herstellung von langgestreckten massivtragwerken |
| US4169296A (en) * | 1978-03-21 | 1979-10-02 | Ingenieursbureau Marcon (Marine Consultants) B.V. | Connecting bridge for personnel to connect two mutually movable marine structures |
| SE419329B (sv) * | 1978-09-06 | 1981-07-27 | Jernkonstruktioner Ab | Hoj- och senkbar brygga for anslutning till ferjor och lastfartyg, foretredesvis med egen klaff |
| GB2054013A (en) * | 1979-07-19 | 1981-02-11 | Tileman & Co Ltd | Method of constructing a deck |
| US4473916A (en) * | 1982-02-24 | 1984-10-02 | Gec Mechanical Handling Limited | Access means |
| US4535498A (en) * | 1983-04-14 | 1985-08-20 | Webster David R | Suspension bridge |
| JPH01136520U (de) * | 1988-02-22 | 1989-09-19 | ||
| US5044829A (en) * | 1988-08-05 | 1991-09-03 | Hemminger Paul W | Mooring system |
| JPH0765297B2 (ja) * | 1989-06-20 | 1995-07-19 | 住友建設株式会社 | 方杖ラーメン橋の架設方法 |
| JPH04237773A (ja) * | 1991-01-21 | 1992-08-26 | Mitsubishi Heavy Ind Ltd | 鉄構製品の構築方法 |
| US5421051A (en) * | 1991-04-05 | 1995-06-06 | Patten; Roger W. | Bascule bridge with hinged section |
| US5454127A (en) * | 1994-03-30 | 1995-10-03 | Teng & Associates, Inc. | Unbalanced bascule bridge with concrete slab roadway |
| JPH08177013A (ja) * | 1994-12-27 | 1996-07-09 | Kazutomo Ishikawa | 折畳み式路装置 |
| RU2594U1 (ru) * | 1995-04-11 | 1996-08-16 | Акционерное общество закрытого типа "Гидротех" | Вантовый мост |
| JP2859163B2 (ja) * | 1995-05-18 | 1999-02-17 | 株式会社巴コーポレーション | 高橋脚を有する橋梁の回転架設工法 |
| JPH10195826A (ja) * | 1997-01-09 | 1998-07-28 | Japan Steel & Tube Constr Co Ltd | 橋梁架設工法とその装置 |
| US5915423A (en) * | 1997-05-27 | 1999-06-29 | Williams Fairey Engineering Limited | Bridge construction |
| DE19747109C2 (de) * | 1997-10-24 | 1999-11-11 | Univ Magdeburg Tech | Vorrichtung zum Falten einer aus zwei Brückenabschnitten bestehenden Klappbrücke |
| JP2000045229A (ja) * | 1998-07-28 | 2000-02-15 | Nishimatsu Constr Co Ltd | 橋梁の建設方法 |
| US6832459B2 (en) * | 2002-01-18 | 2004-12-21 | Matthew Russell | Methods and apparatus for forming and placing generally horizontal structures |
| FR2860013B1 (fr) * | 2003-09-22 | 2007-12-28 | Eurodim Sa | Pont destine a franchir notamment une passe d'une voie de navigation |
| CN1609341A (zh) * | 2003-10-22 | 2005-04-27 | 上海市基础工程公司 | 高架桥梁架设施工工艺 |
| US7020924B2 (en) * | 2004-03-29 | 2006-04-04 | Steward Machine Co., Inc. | Static stabilizers for bridges |
-
2006
- 2006-08-23 DE DE102006039551A patent/DE102006039551B3/de not_active Expired - Fee Related
-
2007
- 2007-05-21 AU AU2007288151A patent/AU2007288151B2/en not_active Ceased
- 2007-05-21 ES ES07718451.3T patent/ES2572608T3/es active Active
- 2007-05-21 CA CA2661311A patent/CA2661311C/en active Active
- 2007-05-21 US US12/438,342 patent/US7996944B2/en active Active
- 2007-05-21 EP EP07718451.3A patent/EP2054553B1/de active Active
- 2007-05-21 RU RU2009110174/03A patent/RU2436890C2/ru active
- 2007-05-21 CN CN2007800314242A patent/CN101535571B/zh not_active Expired - Fee Related
- 2007-05-21 JP JP2009524839A patent/JP5302195B2/ja not_active Expired - Fee Related
- 2007-05-21 PL PL07718451T patent/PL2054553T3/pl unknown
- 2007-05-21 WO PCT/AT2007/000240 patent/WO2008022359A1/de not_active Ceased
-
2009
- 2009-02-18 NO NO20090770A patent/NO338580B1/no unknown
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US517809A (en) * | 1894-04-03 | Drawbridge |
Also Published As
| Publication number | Publication date |
|---|---|
| AU2007288151B2 (en) | 2013-01-31 |
| US20090313771A1 (en) | 2009-12-24 |
| JP2010501743A (ja) | 2010-01-21 |
| US7996944B2 (en) | 2011-08-16 |
| WO2008022359A1 (de) | 2008-02-28 |
| AU2007288151A1 (en) | 2008-02-28 |
| RU2436890C2 (ru) | 2011-12-20 |
| CN101535571B (zh) | 2013-05-29 |
| RU2009110174A (ru) | 2010-09-27 |
| CA2661311C (en) | 2012-11-20 |
| EP2054553A1 (de) | 2009-05-06 |
| CA2661311A1 (en) | 2008-02-28 |
| DE102006039551B3 (de) | 2007-09-20 |
| NO20090770L (no) | 2009-03-20 |
| PL2054553T3 (pl) | 2016-08-31 |
| NO338580B1 (no) | 2016-09-12 |
| JP5302195B2 (ja) | 2013-10-02 |
| CN101535571A (zh) | 2009-09-16 |
| ES2572608T3 (es) | 2016-06-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2054553A1 (de) | Brückenklappverfahren | |
| EP2914790B1 (de) | Verfahren zur herstellung eines turmbauwerks aus stahlbeton | |
| EP3673113B1 (de) | Verfahren zur herstellung einer integralen brücke und integrale brücke | |
| CN107849831A (zh) | 用于使用预制底板和钢管混凝土桁架梁来顶推/建造桥梁的方法 | |
| EP3303707B1 (de) | Verfahren zur herstellung einer fahrbahnplatte für eine brücke | |
| AT524664B1 (de) | Verfahren zur Herstellung einer Brücke aus Fertigteilträgern und Fahrbahnplattenelementen | |
| DE2752222A1 (de) | Vorgespanntes tragwerk | |
| WO2024112989A1 (de) | Verfahren zur herstellung einer brücke aus längsträgern und fahrbahnplattenelementen | |
| WO2007006640A1 (de) | Feste fahrbahn auf einem brückenbauwerk | |
| DE2247609B1 (de) | Verfahren zum herstellen eines brueckenbauwerks aus spannbeton im abschnittsweisen freien vorbau | |
| DE102011102987A1 (de) | Das Taktschiebeverfahren mit Stützweitenreduzierung für Strassen- und Bahnbrücken mit Plattenbalkenquerschnitt | |
| DE102007003552B3 (de) | Brückentragwerk mit Stahl-Beton-Verbund im Untergurtbereich | |
| EP4133130A1 (de) | Verfahren zur herstellung einer fahrbahnplatte für eine brücke | |
| WO2024112990A1 (de) | Verfahren zur herstellung einer brücke aus pfeilersegmenten, längsträgern und fahrbahnplattenelementen | |
| KR102597271B1 (ko) | 가설공법을 이용한 프리스트레스트 i형강거더 교량의 시공방법 및 이에 의해 시공되는 i형강거더 교량 | |
| DE2607574C2 (de) | Verfahren zur Herstellung von Bogentragwerken | |
| DE1046650B (de) | Haengebruecke aus Spannbeton | |
| DE2422984A1 (de) | Verfahren zur herstellung von langgestreckten massivtragwerken | |
| DE975592C (de) | Verfahren zur Herstellung einer Fachwerkbruecke aus Stahlbeton und bewegliches Geruest zur Durchfuehrung des Verfahrens | |
| WO2026060467A1 (de) | Verfahren zur herstellung einer vorgespannten brücke mit dünnwandigen längsträgern und lagerbalken | |
| AT528704A2 (de) | Verfahren zur herstellung einer vorgespannten brücke mit dünnwändigen längsträgern und lagerbalken | |
| DE3021666A1 (de) | Verfahren zum herstellen einer bruecke aus stahlbeton oder spannbeton | |
| DE3242153A1 (de) | Verfahren zum einbauen eines mehrfeldrigen tragwerkes | |
| DE1684464B1 (de) | Verfahren zur Herstellung von Stahlbeton- und Spannbetontragwerken | |
| DE1117632B (de) | Verfahren zum Herstellen einer Bruecke aus Stahl- oder Spannbeton und nach diesem Verfahren hergestellte Bruecke aus Spannbeton |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| 17P | Request for examination filed |
Effective date: 20090220 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| AX | Request for extension of the european patent |
Extension state: AL BA HR MK RS |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: KOLLEGGER GMBH |
|
| 17Q | First examination report despatched |
Effective date: 20110610 |
|
| DAX | Request for extension of the european patent (deleted) | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TECHNISCHE UNIVERSITAET WIEN Owner name: KOLLEGGER GMBH |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| INTG | Intention to grant announced |
Effective date: 20150709 |
|
| INTG | Intention to grant announced |
Effective date: 20151119 |
|
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TECHNISCHE UNIVERSITAET WIEN Owner name: KOLLEGGER GMBH |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HU IE IS IT LI LT LU LV MC MT NL PL PT RO SE SI SK TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 794973 Country of ref document: AT Kind code of ref document: T Effective date: 20160515 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: NV Representative=s name: RENTSCH PARTNER AG, CH |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2572608 Country of ref document: ES Kind code of ref document: T3 Effective date: 20160601 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502007014760 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: TRGR Ref country code: FR Ref legal event code: PLFP Year of fee payment: 10 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG4D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160531 |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20160427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160728 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160829 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502007014760 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: MM4A |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20170130 |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160521 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PCAR Free format text: NEW ADDRESS: BELLERIVESTRASSE 203 POSTFACH, 8034 ZUERICH (CH) |
|
| REG | Reference to a national code |
Ref country code: FR Ref legal event code: PLFP Year of fee payment: 12 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20070521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20160521 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20160427 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20220531 Year of fee payment: 16 Ref country code: GB Payment date: 20220523 Year of fee payment: 16 Ref country code: ES Payment date: 20220617 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: PL Payment date: 20220512 Year of fee payment: 16 Ref country code: FI Payment date: 20220517 Year of fee payment: 16 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: FR Payment date: 20230517 Year of fee payment: 17 Ref country code: DE Payment date: 20230519 Year of fee payment: 17 Ref country code: CH Payment date: 20230602 Year of fee payment: 17 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: SE Payment date: 20230522 Year of fee payment: 17 Ref country code: AT Payment date: 20230516 Year of fee payment: 17 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20230521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230521 Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230521 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FD2A Effective date: 20240701 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230522 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230522 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20230521 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R119 Ref document number: 502007014760 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: PL |
|
| REG | Reference to a national code |
Ref country code: SE Ref legal event code: EUG |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 794973 Country of ref document: AT Kind code of ref document: T Effective date: 20240521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240521 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240521 Ref country code: CH Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20241203 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240531 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20240522 |