EP3115190A1 - Vorrichtung und verfahren zum steuern des hauptantriebs einer feinschneidpresse - Google Patents
Vorrichtung und verfahren zum steuern des hauptantriebs einer feinschneidpresse Download PDFInfo
- Publication number
- EP3115190A1 EP3115190A1 EP15002015.4A EP15002015A EP3115190A1 EP 3115190 A1 EP3115190 A1 EP 3115190A1 EP 15002015 A EP15002015 A EP 15002015A EP 3115190 A1 EP3115190 A1 EP 3115190A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- pressure
- pressure chamber
- hydraulic
- fluid
- valve
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D28/00—Shaping by press-cutting; Perforating
- B21D28/02—Punching blanks or articles with or without obtaining scrap; Notching
- B21D28/16—Shoulder or burr prevention, e.g. fine-blanking
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/16—Control arrangements for fluid-driven presses
- B30B15/161—Control arrangements for fluid-driven presses controlling the ram speed and ram pressure, e.g. fast approach speed at low pressure, low pressing speed at high pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D22/00—Shaping without cutting, by stamping, spinning, or deep-drawing
- B21D22/02—Stamping using rigid devices or tools
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D37/00—Tools as parts of machines covered by this subclass
- B21D37/10—Die sets; Pillar guides
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D43/00—Feeding, positioning or storing devices combined with, or arranged in, or specially adapted for use in connection with, apparatus for working or processing sheet metal, metal tubes or metal profiles; Associations therewith of cutting devices
- B21D43/02—Advancing work in relation to the stroke of the die or tool
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B1/00—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen
- B30B1/32—Presses, using a press ram, characterised by the features of the drive therefor, pressure being transmitted directly, or through simple thrust or tension members only, to the press ram or platen by plungers under fluid pressure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/16—Control arrangements for fluid-driven presses
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B30—PRESSES
- B30B—PRESSES IN GENERAL
- B30B15/00—Details of, or accessories for, presses; Auxiliary measures in connection with pressing
- B30B15/16—Control arrangements for fluid-driven presses
- B30B15/163—Control arrangements for fluid-driven presses for accumulator-driven presses
Definitions
- the invention relates to a device for controlling the main drive of a hydraulically driven fineblanking press, with a arranged in the foot master cylinder, in which the pressure chambers with hydraulic fluid acted upon, a lifting movement between UT and OT in the direction Hubachse exporting and a table top carrying main piston / plunger is performed, with guided in Schnellhubzylinders, pressurized with hydraulic fluid pressure chambers double-acting Schnellhubkolben with piston rods for rapid traverse / Tasthub of the main piston and table top and with at least one hydraulic pump unit comprehensive hydraulic system for supplying the pressure chambers with the set to a predetermined working pressure by a central control hydraulic fluid.
- the invention further relates to a method for controlling the main drive of a hydraulically driven fineblanking press guided in a master cylinder of the foot, carrying a table top main piston, which performs a lifting movement between UT and OT, in which the main piston arranged with table top by pressurizing the pressure chambers of a Schnellhubzylinder Schnellhubkolbens in rapid traverse / Tasthub between UT and OT or OT and UT is moved, then the rapid traverse / Tasthub terminated and then the main piston in the power stroke performs the cutting or forming operation, the pressure chambers of the main piston with a predetermined by a central control and by a Hydraulic pump unit generated working pressure of a hydraulic fluid from a hydraulic system can be acted upon.
- the fineblanking process requires special triple-action presses that basically operate from the bottom up, allowing controlled control of the cutting process with the auxiliary functions for the ring point, anvil and ejector.
- the ring-tooth force and counter-holding force are generated hydraulically and the cutting force is generated mechanically or hydraulically.
- piston assemblies that are used in presses for driving or pressurizing.
- DE 2 218 476 A1 and DE 2 264 429 A1 it is a fine stamping press with two rigidly interconnected frame bodies, to which two to Clamping two tool parts serving, hydraulically axially towards each other and away from each other displaceable table body are mounted.
- a cylinder space is provided, in which two coaxial, with respect to each other movable piston are arranged, of which the first is connected to a piston rod and the second surrounds this piston rod and forms a part of the first frame body displaceably removed, first table body.
- the second piston has an internal thread and is screwed onto an externally threaded bush, so that the axial position of the second piston is adjustable.
- From the DE 195 24 042 is a method for controlling the drive, in particular a hydraulic press for forming and / or cutting of sheets with at least one double-acting piston-cylinder unit for driving a press ram known.
- This press works in the direction of gravity, ie from top to bottom.
- the upper and lower cylinder space of the piston-cylinder unit is connected via a valve device.
- a motor / pump device with a volume-controllable hydraulic motor / pump device is provided, which is driven at least via a rechargeable storage system and whose controllable torque can be fed to a controllable pump device.
- the DE 10 2012 006 981 A1 discloses a hydraulic press with a plunger, which is adjustable by means of a hydraulic drive device, wherein the hydraulic drive device comprises a working cylinder in which a drive piston is slidably received, which divides the interior of the drive cylinder into a first working chamber and a second working chamber, which with a Hydraulic fluid can be acted upon. At least one hydraulic return device is provided to bring the plunger after the forming operation in its initial position.
- the basic idea of this known prior art is to derive the hydraulic fluid during the forming process from the second working chamber via a pump in the storage tank.
- EP 891 235 B1 the main piston and the rapid-action piston belong to separate hydraulic circuits, in which the displaced from the work spaces Hydraulic fluid as the pistons move down either into a tank ( DE 10 2009 058 407A1 ) or from the upper working space to the lower working space ( DE 10 2004 006 126 B4 . DE 196 42 635 A1 . DE 102 15 003 A1 . EP 0 891 235 B1 ) are rearranged. This shift takes place in separately installed hydraulic lines and independent of the position of the quick-lift pistons in the quick-lift cylinder.
- the Schnellhubzylinder are basically arranged on the head of the press and therefore must be able to carry the entire upper structure of the press including Traverse and to lift the Zustellhub.
- the main drive / plunger of these known presses is equipped with no rapid traverse or Schnellhubzylinder, so that the cycle time or the achievable number of strokes is correspondingly low.
- the present invention seeks to provide an apparatus and a method for controlling the main drive of a hydraulically driven fineblanking press, simplifies the hydraulic circuit by eliminating hydraulic lines and reduces the hydraulic fluid amount while increasing the number of strokes with simple construction of the press can be.
- the solution according to the invention is based on the knowledge of displacing the hydraulic fluid in the pressure chambers of the main piston during the rapid traverse / key stroke during delivery in the stroke direction of the quick-lift pistons from one pressure chamber into the other pressure chamber of the main piston.
- the main piston discusintranartig projecting work surfaces the superimposed in the master cylinder space the first (upper) and second (lower) pressure chamber with low lift, which communicating with the hydraulic system in connection first (upper) fluid channels and second (lower) Fluid channels are assigned in the foot piece, wherein the first fluid channels are connected to the second fluid channels by a respective arranged in the foot bypass channel, which forms an internal hydraulic system with these channels and the pressure chambers, in rapid traverse by pressure-controlled proportional valves when displacing the hydraulic fluid from the first is opened in the second pressure chamber and closed in the power stroke, and that during the power stroke, at least one second fluid channel is a Krafthubkanal and the first pressure chamber is connected to a discharge channel, said fluid channel for supplying hydraulic fluid predetermined Dru cks in the second pressure chamber with a supply channel and branch channel and the discharge channel for discharging the displaced from the first pressure chamber hydraulic fluid via a tank valve with a collecting tank in connection.
- the second pressure chamber of the main piston is connected to the hydraulic pump unit during power stroke via a safety valve, at least one pressure sensor for pressure detection, at least one pressure relief valve to limit the pressure of the flow and a proportional valve for adjusting the flow rate.
- the main piston may have the same or different sized work surfaces, whereby both constant velocity piston and other pistons can be used depending on the application.
- proportional valves and the tank valve are pressure-controlled cartridge valves.
- a further preferred embodiment of the device according to the invention provides that the quick-lift piston divides pressure chambers with different sized effective surfaces in the quick-lift cylinder, which are connected via channels arranged in the footpiece to the hydraulic system, wherein the pressure chamber with the larger effective area in a hydraulic train of non-returnable check valve, 3-way proportional valve, controllable proportional valve and high-pressure accumulator integrated and the pressure chamber with the smaller effective area via the 4/3-way proportional valve is connected to the collecting tank.
- the different large effective surfaces on the quick-lift piston make it possible to execute the rapid traverse in the upward and downward direction at different speeds. Conveniently, the larger effective surface of the quick-lift piston is associated with the upward movement.
- the main piston is associated with a path-measuring unit for detecting the TDC position of the main piston and the first pressure chamber of the main piston, the tank valve to build up a counterforce to reduce the cutting stroke.
- the hydraulic pump unit comprises at least one proportional valve for adjusting the delivery rate, at least one pressure sensor for the control of the proportional valve and at least one pressure relief valve for limiting the pressure and attitude of the flow.
- the object of the invention is further achieved by a method in that the pressure chambers of Schnellhubkolbens are fed at rapid traverse / Tasthub of a permanently pressurized high pressure accumulator and at the same time the pressure chambers of the main piston separated from the hydraulic system and connected via fluid channels and bypass channels, so that hydraulic fluid is displaced from the first pressure chamber in the second pressure chamber in the stroke direction of the quick-lift piston during the rapid traverse almost without pressure.
- the TDC position of the main piston is adjusted via a distance measuring system with the central control, wherein the delivery volume of the hydraulic pump unit is regulated back before reaching TDC or with the tank valve in the first pressure chamber, a back pressure is generated.
- the Fig. 1 shows a perspective view of a hydraulically driven fineblanking press 1, the main piston 2 basically performs a lifting movement between a bottom dead center UT and a top dead center OT in the direction of lifting axis HU from bottom to top.
- the press frame 3 of the press 1 comprises a head piece 4, a foot piece 5, box-shaped hollow columns 6 and tie rods 7.
- a table top 8 is arranged on the upper side OS of the foot piece 5, which carries the tool lower part, not further shown.
- two opposing parallel to the stroke axis HU aligned Schnellhubzylinder 9 are introduced, each receive a double-acting Schnellhubkolben 10 and are closed with a lid 11.
- the quick-lift piston 10 has a guided through the lid 11 piston rod 12 which is connected to a carrier 13 which is fixed to a side wall 14 of the table top 8.
- the fast-stroke piston 10 divides in the quick-lift cylinder 9 a first and second pressure chamber 15a and 15b (see also Fig. 3 ).
- the pressure chamber 15a and the pressure chamber 15b is connected via a respective channel 16a or 16b introduced in the foot piece 5 with the hydraulic line 17 of the hydraulic system 18 for application of hydraulic fluid, so that it is possible to move the table top 8 in rapid traverse in the direction of the head piece 4 to move vertically.
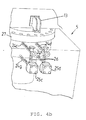
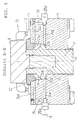
- Fig. 4a . 4b and 5 show the spatial position of the fluid channels 24a to 24h and the discharge channel 29 in the foot 5 in a transparent representation and in section along the line BB of Fig. 2 ,
- a master cylinder space 19 is formed, whose axis HA lies on the lifting axis HU of the fineblanking press and accommodates the double-acting main piston 20.
- the main piston 20 has a cylindrical shaft 21, which discus-like perpendicular to the axis HA projecting work surfaces 22a and 22b, which divides the master cylinder chamber 19 into a first (upper) pressure chamber 23a and a second (lower) pressure chamber 23b with low lift height, so that the Foot piece 5 is compact and has a low height.
- the master cylinder chamber 19 and thus the pressure chamber 23 a is pressure-tightly closed by a cover 27, which is fastened to the foot piece 5.
- the first (upper) fluid channels 24a, 24b, 24c and 24d and the second (lower) fluid channels 24e, 24f are guided in the pressure chambers 23a and 23b of the main piston 20 perpendicular to the lifting axis HU according to the height position of the pressure chambers 23a and 23b , 24g and 24h.
- the fluid channels 24a to 24d are connected to the fluid channels 24e to 24h by a respective bypass channel 26.
- a pressure-controlled proportional valve 25a, 25b, 25c, and 25d is employed as a cartridge valve which closes the respective bypass passage 26 when the second pressure chamber 23b is pressurized with hydraulic fluid from the hydraulic system 18 is charged.
- the main piston 20 performs a corresponding stroke movement between bottom dead center UT and top dead center OT and displaces the hydraulic fluid in the first (upper) pressure chamber 23a via the first (upper) fluid channels 24a to 24d, the bypass channels 26 and the second (lower) fluid channels 24e to 24h into the second (lower) when the proportional valve 25a to 25d is open.
- Pressure chamber 23b is employed as a cartridge valve which closes the respective bypass passage 26 when the second pressure chamber 23b is pressurized with hydraulic fluid from the hydraulic system 18 is charged.
- the first (upper) pressure chamber 23a, the first (upper) fluid channels 24a to 24d, the bypass channels 26, the lower fluid channels 24e to 24h and the second (lower) pressure chamber 24b thus form a closed hydraulic system which, depending on the position of the proportional valves 25a can be opened or closed until 25d, so that the first (upper) pressure chamber 23a and second (lower) pressure chamber 23b are almost depressurized and the hydraulic fluid in the second (lower) pressure chamber 23b of the main piston 20 is displaced and a fluid column in the direction of BR Schnellhubkolben 10 can be constructed during rapid traverse. If the fast-stroke piston reaches its setpoint position in rapid traverse, the proportional valves 25a to 25d switch to the closed position and the power stroke begins, which subsequently starts with the Fig. 6 is explained in more detail.
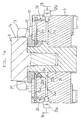
- the Fig. 6 shows the foot 5 in a further section along the line CC Fig. 2 , the position of the fluid channel 24e and the discharge channel 29 (see FIG Fig. 4a ) illustrates.
- the discharge channel 29 opens and in the second pressure chamber 23b of the fluid channel 24e, which are arranged perpendicular to the lifting axis HU according to the altitude of the pressure chambers 23a and 23b superimposed.
- a tank valve 30 for opening and closing the discharge channel 29 as a cartridge valve used, which is in the open position, when in the power stroke, the hydraulic fluid in the pressure chamber 23a is displaced to the collecting tank 44.
- the fluid channel 24e is connected to a feed channel 32 lying parallel to the stroke axis HU in the foot piece 5 and to a branch channel 33 leaving the latter, via which the hydraulic system 18, which is not shown further, is connected.
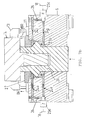
- Fig. 7a and Fig. 7b is the displacement of the hydraulic fluid from the first (upper) pressure chamber 23a in the second (lower) pressure chamber 23b during lifting movement of the main piston 20 in the direction OT during rapid traverse shown schematically using the example of the fluid channels 24a and 24b.
- the main piston 20 with table top 8 performs by the Schnellhubkolben 10 a stroke in the direction of TDC.
- the hydraulic fluid contained in the first (upper) pressure chamber 23a is displaced from the first (upper) pressure chamber 23a by the upward movement of the working surface 22a of the main piston 20 with the tank valve 30 closed and passes through the first fluid channel 24a, the bypass channel 26, with the proportional valve 25a open second fluid channel 24e in the lower pressure chamber 23b.
- the displacement is indicated by an arrow in the Fig. 7b characterized.
- Fig. 7b has the Schnellhubkolben 10 reaches its upper target position, the proportional valve 25a closes, the proportional valve 30 opens and the power stroke begins.
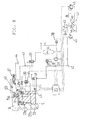
- Fig. 8 shows the hydraulic train 41 for the rapid traverse and the hydraulic train 42 for the power stroke of the main piston 20.
- the hydraulic train 41 includes a high pressure accumulator 34 for hydraulic fluid, a controlled by the central control 35 logical proportional valve 36 which is connected to the hydraulic system 18 via the hydraulic line 17 and the pressure level in the high pressure accumulator 34 adjusts a pressure transducer 38, a safety valve 39, a 4th / 3-way proportional valve 37 which the hydraulic fluid according to the position of the Schnellhubkolbens 10 in Schnellhubzylinder 9 on the pressure chambers 15a or 15b on or off, a lower pressure chamber 15b associated pilot-operated check valve 43 and the pressure chambers 15a and 15b of the quick-lift piston 10th
- the pressure chambers 15a and 15b of the quick-lift piston 10 are supplied via the common high-pressure accumulator 34 with hydraulic fluid corresponding pressure, which is set by a corresponding control of the valve 36 from the central controller 35 as a storage charge.
- the proportional valve 25a installed in the fluid channel 24e closes, the tank valve 30 opens and the 4/3-way proportional valve 37 switches to a middle position.
- the fluid channel 24e then assumes the function of a Krafthubkanals, is supplied in the hydraulic fluid predetermined pressure in the second pressure chamber 23b.
- the Hydrauklikstrang 42 for the power stroke comprises a hydraulic pump unit 40, the at least one proportional valve 45 for adjusting the flow rate, at least one pressure relief valve 46 for limiting the pressure of the flow and at least one pressure sensor 47 for pressure detection for power limitation and passing the Pressure value is assigned to the central control 35 for controlling the pressure relief valve 46, a safety valve 48, which connects the hydraulic fluid guided in the lower pressure chamber 23 b or a pressure transducer 49 for determining the pressure value for controlling the pressure relief valve 46 to the central control is passed, and the pressure chambers 23 a and 23 b of the main piston 20th If the main piston 20 has reached its top dead center OT, the power stroke is completed.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Control Of Presses (AREA)
- Punching Or Piercing (AREA)
- Press Drives And Press Lines (AREA)
- Fluid-Pressure Circuits (AREA)
Abstract
Description
- Die Erfindung betrifft eine Vorrichtung zum Steuern des Hauptantriebes einer hydraulisch angetriebenen Feinschneidpresse, mit einem im Fußstück angeordneten Hauptzylinder, in welchem der über Druckräume mit Hydraulikfluid beaufschlagbare, eine Hubbewegung zwischen UT und OT in Richtung Hubachse ausführende und eine Tischplatte tragende Hauptkolben/Stößel geführt ist, mit in Schnellhubzylindern geführten, über Druckräume mit Hydraulikfluid beaufschlagbare doppelt wirkende Schnellhubkolben mit Kolbenstangen für den Eilgang/Tasthub von Hauptkolben und Tischplatte und mit einem mindestens eine Hydraulikpumpeneinheit umfassenden Hydrauliksystem zum Versorgen der Druckräume mit dem auf einen vorgegebenen Arbeitsdruck durch eine zentrale Steuerung eingestellten Hydraulikfluid.
- Die Erfindung betrifft weiterhin ein Verfahren zum Steuern des Hauptantriebes einer hydraulisch angetriebenen Feinschneidpresse mit in einem Hauptzylinder des Fußstückes geführten, eine Tischplatte tragenden Hauptkolben, welcher eine Hubbewegung zwischen UT und OT ausführt, bei dem der Hauptkolben mit Tischplatte durch Druckbeaufschlagung der Druckräume eines im Schnellhubzylinder angeordneten Schnellhubkolbens im Eilgang/Tasthub zwischen UT und OT oder OT und UT verfahren wird, sodann der Eilgang/Tasthub beendet und anschließend der Hauptkolben im Krafthub die Schneid- oder Umformoperation ausführt, wobei die Druckräume des Hauptkolbens mit einem von einer zentralen Steuerung vorgegebenen und durch eine Hydraulikpumpeneinheit erzeugten Arbeitsdruck eines Hydraulikfluids aus einem Hydrauliksystem beaufschlagt werden.
- Der Feinschneidvorgang erfordert spezielle dreifachwirkende Pressen, die grundsätzlich von unten nach oben arbeiten und eine kontrollierte Steuerung des Schneidvorgangs mit den Nebenfunktionen für die Ringzacke, Gegenhalter und Auswerfer ermöglichen. Die Ringzackenkraft und Gegenhaltekraft werden hydraulisch und die Schneidkraft mechanisch oder hydraulisch erzeugt.
- Es gibt eine Vielzahl von Kolbenanordnungen, die in Pressen zum Antrieb oder Druckbeaufschlagung eingesetzt werden.
Beim Stand der Technik nachDE 2 218 476 A1 undDE 2 264 429 A1 handelt es sich um eine Feinstanzpresse mit zwei starr miteinander verbundenen Gestellkörpern, an welchen zwei zum Aufspannen zweier Werkzeugteile dienende, auf hydraulischem Weg axial aufeinander zu und voneinander weg verschiebbare Tischkörper angebracht sind. Im ersten Gestellkörper ist ein Zylinderraum vorgesehen, in welchem zwei koaxiale, in Bezug aufeinander bewegliche Kolben angeordnet sind, von denen der erste mit einer Kolbenstange verbunden ist und der zweite diese Kolbenstange umgibt sowie einen Teil des am ersten Gestellkörper verschiebbar abgebrachten, ersten Tischkörpers bildet. Der zweite Kolben hat ein Innengewinde und ist auf eine Buchse mit Außengewinde verschraubt, so dass die axiale Lage des zweiten Kolbens einstellbar ist. - Aus der
DE 195 24 042 ist ein Verfahren zur Regelung des Antriebs, insbesondere einer hydraulischen Presse zum Umformen und/oder Schneiden von Blechen mit wenigstens einer doppelseitig beaufschlagbaren Kolben-Zylinder-Einheit zum Antrieb eines Pressenstößels bekannt. Diese Presse arbeitet in Schwerkraftrichtung, d.h. von oben nach unten. In einer ersten Arbeitsphase der Presse während der Abwärtsbewegung des unbelasteten Pressenstößels ist der obere und untere Zylinderraum der Kolben-Zylindereinheit über eine Ventileinrichtung verbunden. Für die nachfolgende Umformphase der Presse ist eine Motor/Pumpeneinrichtung mit einer volumenregelbaren Hydromotor/Pumpeneinrichtung vorgesehen, die wenigstens über ein aufladbares Speichersystem angetrieben wird und dessen regelbares Drehmoment einer regelbaren Pumpeneinrichtung zuführbar ist. In derDE 198 22 436 A1 ist ein Verfahren zum Betrieb einer hydraulischen Presse beschrieben, bei der die für die Verformung eines Werkstücks erforderliche Kraft von dem Kolben eines doppelt wirkenden Zylinders aufgebracht und diese Kraft über mechanische Zwischenglieder von dem Kolben auf ein Pressenwerkzeug übertragen, wobei das Presswerkzeug erst nach dem Durchfahren einer ersten Wegstrecke auf das Werkstück auftrifft und danach während des Durchfahrens einer zweiten Wegstrecke umgeformt wird. Die Presse arbeitet von oben nach unten und der Eilgang wird im Wesentlichen durch das Eigengewicht des Pressbalkens bei Druckentlastung herbeigeführt. - Die
DE 10 2012 006 981 A1 offenbart eine hydraulische Presse mit einem Stößel, der mittels einer hydraulischen Antriebsvorrichtung verstellbar ist, wobei die hydraulische Antriebsvorrichtung einen Arbeitszylinder aufweist, in dem ein Antriebskolben verschieblich aufgenommen ist, der den Innenraum des Antriebszylinders in eine erste Arbeitskammer und eine zweite Arbeitskammer unterteilt, die mit einer Hydraulikflüssigkeit beaufschlagbar sind. Mindestens eine hydraulische Rückstellvorrichtung ist vorgesehen, um den Stößel nach dem Umformvorgang in seine Ausgangsstellung zu bringen.
Die Grundidee dieses bekannten Standes der Technik ist es, die Hydraulikflüssigkeit während des Umformvorganges aus der zweiten Arbeitskammer über eine Pumpe in den Vorratstank abzuleiten. - Eilgangzylinder beim Zustellhub des Pressenstößels vorzusehen, sind aus einer Vielzahl von Lösungen bekannt (
DE 196 43 635 A1 ,DE 197 41 879 A1 ,DE 198 22 436 A1 ,DE 102 15 003 A1 ,DE 10 2004 006 126 B4 ,DE 10 2009 058 407 A1 ,EP 0 311 779 B1 ,EP 0 615 837 B1 ,EP 891 235 B1
Bei allen diesen bekannten Lösungen gehören Hauptkolben und der Eilgangkolben zu getrennten hydraulischen Kreisen, in denen die aus den Arbeitsräumen verdrängte Hydraulikflüssigkeit bei Abwärtsbewegung der Kolben entweder in einen Tank (DE 10 2009 058 407A1 ) abgeführt oder vom oberen Arbeitsraum in den unteren Arbeitsraum (DE 10 2004 006 126 B4 ,DE 196 42 635 A1 ,DE 102 15 003 A1 ,EP 0 891 235 B1 ) umgeschichtet werden.
Diese Umschichtung erfolgt in separat verlegten Hydraulikleitungen und unabhängig von der Lage der Schnellhubkolben im Schnellhubzylinder. Die Schnellhubzylinder sind grundsätzlich am Kopfstück der Presse angeordnet und müssen daher in der Lage sein, den gesamten oberen Aufbau der Presse einschließlich Traverse zu tragen und beim Zustellhub zu liften. Der Hauptantrieb/Stößel dieser bekannten Pressen ist mit keinem Eilgang bzw. Schnellhubzylinder ausgerüstet, so dass die Taktzeit bzw. die erreichbare Hubzahl entsprechend gering ist. - Bei diesem Stand der Technik liegt der Erfindung die Aufgabe zugrunde, eine Vorrichtung und ein Verfahren zum Steuern des Hauptantriebes einer hydraulisch angetriebenen Feinschneidpresse zu schaffen, deren hydraulische Schaltung durch Wegfall von Hydraulikleitungen vereinfacht und die Hydraulikfluidmenge unter gleichzeitiger Erhöhung der Hubzahl bei einfacher Konstruktion der Presse reduziert werden kann.
- Diese Aufgabe wird durch eine Vorrichtung der eingangs genannten Art mit den Merkmalen des Anspruches 1 und durch ein Verfahren mit den Merkmalen des Anspruchs 10 gelöst.
- Vorteilhafte Ausgestaltungen der erfindungsgemäßen Vorrichtung und des Verfahrens sind den Unteransprüchen entnehmbar.
- Die erfindungsgemäße Lösung geht von der Erkenntnis aus, das in den Druckräumen des Hauptkolbens befindliche Hydraulikfluid während dem Eilgang/Tasthub beim Zustellen in Hubrichtung der Schnellhubkolben von einem Druckraum in den anderen Druckraum des Hauptkolbens zu verdrängen.
Dies wird dadurch erreicht, dass der Hauptkolben diskusscheibenartig vorstehende Arbeitsflächen aufweist, die im Hauptzylinderraum übereinanderliegend den ersten (oberen) und zweiten (unteren) Druckraum mit geringem Hub abteilen, denen mit dem Hydrauliksystem in Verbindung stehende erste (obere) Fluidkanäle und zweite (untere) Fluidkanäle im Fußstück zugeordnet sind, wobei die ersten Fluidkanäle mit den zweiten Fluidkanälen durch je einen im Fußstück angeordneten Umgehungskanal verbunden sind, der mit diesen Kanälen und den Druckräumen ein inneres hydraulisches System bildet, das im Eilgang durch druckgesteuerte Proportionalventile beim Verdrängen des Hydraulikfluids aus dem ersten in den zweiten Druckraum geöffnet und im Krafthub geschlossen ist, und dass während des Krafthubes mindestens ein zweiter Fluidkanal ein Krafthubkanal ist und der erste Druckraum mit einem Entlastungskanal verbunden ist, wobei dieser Fluidkanal zum Zuführen von Hydraulikfluid vorgegebenen Drucks in den zweiten Druckraum mit einem Zuleitungskanal und Abzweigkanal und der Entlastungskanal zum Abführen des aus dem ersten Druckraum verdrängten Hydraulikfluids über ein Tankventil mit einem Auffangtank in Verbindung stehen. - Nach einer weiteren bevorzugten Ausgestaltung der erfindungsgemäßen Vorrichtung ist vorgesehen, dass der zweite Druckraum des Hauptkolbens beim Krafthub über ein Sicherheitsventil, mindestens einen Druckaufnehmer zur Druckdetektion, mindestens ein Druckbegrenzungsventil zur Druckbegrenzung des Förderstromes und ein Proportionalventil zum Einstellen der Fördermenge mit der Hydraulikpumpeneinheit verbunden ist.
- In einer weiteren bevorzugten Ausgestaltung der erfindungsgemäßen Vorrichtung kann der Hauptkolben gleiche oder unterschiedlich große Arbeitsflächen aufweisen, wodurch sowohl Gleichlaufkolben als auch andere Kolben je nach Einsatzfall zur Anwendung kommen können.
- Vorteilhaft ist es auch, wenn die Proportionalventile und das Tankventil druckgesteuerte Einbauventile sind.
- Eine weitere bevorzugte Ausgestaltung der erfindungsgemäßen Vorrichtung sieht vor, dass der Schnellhubkolben Druckräume mit unterschiedlich großen Wirkflächen im Schnellhubzylinder abteilt, die über im Fußstück angeordnete Kanäle an das Hydrauliksystem angeschlossen sind, wobei der Druckraum mit der größeren Wirkfläche in einen Hydraulikstrang aus entsperrbarem Rückschlagventil, 4/3-Wege-Proportionalventil, steuerbarem Proportionalventil und Hochdruckspeicher eingebunden und der Druckraum mit der kleineren Wirkfläche über das 4/3-Wege-Proportionalventil mit dem Auffangtank verbunden ist.
Die unterschiedlichen großen Wirkflächen am Schnellhubkolben ermöglichen es, den Eilgang in Aufwärts- und Abwärtsrichtung mit unterschiedlichen Geschwindigkeiten auszuführen. Zweckmäßigerweise ist die größere Wirkfläche des Schnellhubkolbens der Aufwärtsbewegung zugeordnet. - Es hat sich als vorteilhaft erwiesen, dass zwei gegenüberliegende, parallel zur Hubachse ausgerichtete Schnellhubzylinder im Fußstück aufgenommen sind, deren Kolbenstangen jeweils mit einem Träger verbunden sind, welche je an einer Seite der Tischplatte befestigt sind.
Die Schnellhubzylinder sind an der Oberseite des Fußstückes mit je einem Deckel druckdicht verschlossen, so dass eine leichte Montage und Zugänglichkeit gewährleistet ist. - Von Vorteil ist auch, dass dem Hauptkolben eine Weg-Mess-Einheit zum Erfassen der OT-Lage des Hauptkolbens und dem ersten Druckraum des Hauptkolbens das Tankventil zum Aufbau einer Gegenkraft zur Reduzierung des Schnittschlags zugeordnet ist.
- Nach einer bevorzugten Ausführungsform der Erfindung umfasst die Hydraulikpumpeneinheit mindestens ein Proportionalventil zum Einstellen der Fördermenge, mindestens einen Druckaufnehmer für die Ansteuerung des Proportionalventils und mindestens ein Druckbegrenzungsventil zur Druckbegrenzung und Haltung des Förderstromes.
- Die Aufgabe der Erfindung wird weiterhin durch ein Verfahren dadurch gelöst, dass die Druckräume des Schnellhubkolbens beim Eilgang/Tasthub von einem permanent auf Arbeitsdruck gespannten Hochdruckspeicher gespeist werden und gleichzeitig die Druckräume des Hauptkolbens vom Hydrauliksystem getrennt sowie über Fluidkanäle und Umgehungskanäle verbunden werden, so dass das Hydraulikfluid vom ersten Druckraum in den zweiten Druckraum in Hubrichtung des Schnellhubkolbens während des Eilgangs nahezu drucklos verdrängt wird.
- Von wesentlicher Bedeutung für die Steuerung der Druckräume des Schnellhubkolbens ist es, dass der Arbeitsdruck im Druckraum des Schnellhubkolbens mit der größeren Wirkfläche von der zentralen Steuerung über ein entsperrbares Rückschlagventil, 4/3-Wege-Proportionalventil, steuerbarem Proportionalventil und Hochdruckspeicher sowie der Arbeitsdruck im Druckraum des Schnellhubkolbens mit der kleineren Wirkfläche über das 4/3-Wege-Proportionalventil eingestellt wird.
- In einer weiteren Ausgestaltung des erfindungsgemäßen Verfahrens wird der Arbeitsdruck im unteren Druckraum des Hauptkolbens beim Krafthub mit der zentralen Steuerung über ein ansteuerbares Proportionalventil, mindestens einen Druckaufnehmer zur Druckdetektion, mindestens ein Druckbegrenzungsventil zur Druckbegrenzung des Förderstromes und ein Proportionalventil für das Fördervolumen und der Hydraulikpumpeneinheit sowie der Arbeitsdruck im ersten Druckraum über das Proportionalventil eingestellt.
- Von besonderem Vorteil ist, dass die OT-Lage des Hauptkolbens über ein Weg-Mess-System mit der zentralen Steuerung eingestellt wird, wobei das Fördervolumen der Hydraulikpumpeneinheit vor Erreichen des OT zurückgeregelt oder mit dem Tankventil im ersten Druckraum ein Gegendruck erzeugt wird.
- Weitere Vorteile und Einzelheiten ergeben sich aus der nachfolgenden Beschreibung unter Bezugnahme auf die beigefügten Zeichnungen.
- Die Erfindung soll nachstehend an einem Ausführungsbeispiel näher erläutert werden.
- Es zeigen
-
Fig. 1 eine perspektivische Ansicht einer Feinschneidpresse mit Anschluss an das Hydrauliksystem, -
Fig. 2 eine perspektivische Ansicht des Fußstückes mit Tischplatte, -
Fig. 3 einen Schnitt des Fußstückes mit Tischplatte gemäß Linie A-A derFig. 2 , -
Fig. 4a und4b eine perspektivische Ansicht des Fußstückes mit Darstellung der Lage der Fluidkanäle und des Entlastungskanals, -
Fig. 5 einen Schnitt des Fußstücks mit Tischplatte gemäß Linie B-B derFig. 2 , -
Fig. 6 einen Schnitt des Fußstücks mit Tischplatte gemäß'Linie C-C derFig. 2 , -
Fig. 7a und7b schematische Darstellungen der Verdrängung des Hydraulikfluids von einem Druckraum in den anderen Druckraum des Hauptkolbens in Abhängigkeit der Hublage der Schnellhubkolben und -
Fig. 8 eine schematische Darstellung des Ablaufs des erfindungsgemäßen Verfahrens. - Die
Fig. 1 zeigt in perspektivischer Darstellung eine hydraulisch angetriebene Feinschneidpresse 1, deren Hauptkolben 2 grundsätzlich eine Hubbewegung zwischen einem unteren Totpunkt UT und einem oberen Totpunkt OT in Richtung Hubachse HU von unten nach oben ausführt. Das Pressengestell 3 der Presse 1 umfasst ein Kopfstück 4, ein Fußstück 5, kastenförmige Hohlsäulen 6 und Zuganker 7. - Wie die
Fig. 2 und3 verdeutlichen, ist an der Oberseite OS des Fußstückes 5 eine Tischplatte 8 angeordnet, die das weiter nicht dargestellte Werkzeugunterteil trägt. Etwa mittig sind im Fußstück 5 zwei gegenüberliegende parallel zur Hubachse HU ausgerichtete Schnellhubzylinder 9 eingebracht, die je einen doppeltwirkenden Schnellhubkolben 10 aufnehmen und mit einem Deckel 11 verschlossen sind. Der Schnellhubkolben 10 hat eine durch den Deckel 11 geführte Kolbenstange 12, die mit einem Träger 13 verbunden ist, welcher an einer Seitenwand 14 der Tischplatte 8 befestigt ist. Der Schnellhubkolben 10 teilt im Schnellhubzylinder 9 einen ersten und zweiten Druckraum 15a bzw. 15b (siehe auchFig. 3 ) ab. Der Druckraum 15a und der Druckraum 15b ist über je einen im Fußstück 5 eingebrachten Kanal 16a bzw. 16b mit der Hydraulikleitung 17 des Hydrauliksystems 18 zur Beaufschlagung mit Hydraulikfluid vorgegebenen Drucks verbunden, so dass es möglich ist, die Tischplatte 8 im Eilgang in Richtung des Kopfstückes 4 vertikal zu verfahren. - Die
Fig. 4a ,4b und5 zeigen die räumliche Lage der Fluidkanäle 24a bis 24h und des Entlastungskanals 29 im Fußstück 5 in transparenter Darstellung sowie im Schnitt gemäß der Linie B-B derFig. 2 .
Im Fußstück 5 ist ein Hauptzylinderraum 19 ausgebildet, dessen Achse HA auf der Hubachse HU der Feinschneidpresse liegt und den doppelt wirkenden Hauptkolben 20 aufnimmt. Der Hauptkolben 20 besitzt einen zylindrischen Schaft 21, welcher diskusscheibenartig senkrecht zur Achse HA vorspringende Arbeitsflächen 22a und 22b aufweist, die den Hauptzylinderraum 19 in einen ersten (oberen) Druckraum 23a und einen zweiten (unteren) Druckraum 23b mit geringer Hubhöhe aufteilt, so dass das Fußstück 5 kompakt ist und eine geringe Bauhöhe hat.
Der Hauptzylinderraum 19 und somit der Druckraum 23a ist durch einen Deckel 27 druckdicht verschlossen, welcher am Fußstück 5 befestigt ist.
In die Druckräume 23a und 23b des Hauptkolbens 20 führen die im Fußstück 5 senkrecht zur Hubachse HU entsprechend der Höhenlage der Druckräume 23a und 23b übereinander liegenden ersten (oberen) Fluidkanäle 24a, 24b, 24c und 24d sowie die zweiten (unteren) Fluidkanäle 24e, 24f, 24g und 24h. Die Fluidkanäle 24a bis 24d sind mit den Fluidkanälen 24e bis 24h durch je einen Umgehungskanal 26 verbunden.
Des Weiteren ist in jeden der zweiten (unteren) Fluidkanäle 24e bis 24h jeweils ein druckgesteuertes Proportionalventil 25a, 25b, 25c und 25d als Einbauventil eingesetzt ist, das den jeweiligen Umgehungskanal 26 schließt, wenn der zweite Druckraum 23b mit Hydraulikfluid vorgegebenen Drucks aus dem Hydrauliksystem 18 beaufschlagt wird.
Im Eilgang führt der Hauptkolben 20 eine entsprechende Hubbewegung zwischen unterem Totpunkt UT und oberen Totpunkt OT aus und verdrängt bei geöffnetem Proportionalventil 25a bis 25d das im ersten (oberen) Druckraum 23a befindliche Hydraulikfluid über die ersten (oberen) Fluidkanäle 24a bis 24d, die Umgehungskanäle 26 und die zweiten (unteren) Fluidkanäle 24e bis 24h in den zweiten (unteren) Druckraum 23b. Der erste (obere) Druckraum 23a, die ersten (oberen) Fluidkanäle 24a bis 24d, die Umgehungskanäle 26, die unteren Fluidkanäle 24e bis 24h und der zweite (untere) Druckraum 24b bilden somit ein geschlossenes hydraulisches System, das je nach Stellung der Proportionalventile 25a bis 25d geöffnet oder geschlossen werden kann, so dass der erste (obere) Druckraum 23a und zweite (untere) Druckraum 23b nahezu drucklos sind und das Hydraulikfluid in den zweiten (unteren) Druckraum 23b des Hauptkolbens 20 verdrängt wird sowie eine Fluidsäule in Bewegungsrichtung BR der Schnellhubkolben 10 während des Eilganges aufgebaut werden kann.
Erreicht der Schnellhubkolben im Eilgang seine Soll-Position, schalten die Proportionalventile 25a bis 25d in die Schließstellung und der Krafthub beginnt, welcher nachfolgend mit derFig. 6 näher erläutert wird. - Die
Fig. 6 zeigt das Fußstück 5 in einem weiteren Schnitt gemäß Linie C-C derFig. 2 , der die Lage des Fluidkanals 24e und des Entlastungskanals 29 (s.a.Fig. 4a ) verdeutlicht.
In den ersten Druckraum 23a des Hauptkolbens 20 mündet der Entlastungskanal 29 und in den zweiten Druckraum 23b der Fluidkanal 24e, die senkrecht zur Hubachse HU entsprechend der Höhenlage der Druckräume 23a und 23b übereinander liegend angeordnet sind.
In den Entlastungskanal 29 ist ein Tankventil 30 zum Öffnen und Schließen des Entlastungskanals 29 als Einbauventil eingesetzt, das in Offenstellung ist, wenn im Krafthub das im Druckraum 23a befindliche Hydraulikfluid zum Auffangtank 44 verdrängt wird.
Der Fluidkanal 24e ist mit einem parallel zur Hubachse HU im Fußstück 5 liegenden Zuleitungskanal 32 und einen von diesen abgehenden Abzweigkanal 33 verbunden, über den das weiter nicht dargestellte Hydrauliksystem 18 angeschlossen ist. - In den
Fig. 7a undFig. 7b ist die Verdrängung des Hydraulikfluids aus dem ersten (oberen) Druckraum 23a in den zweiten (unteren) Druckraum 23b bei Hubbewegung des Hauptkolbens 20 in Richtung OT während des Eilganges schematisch am Beispiel der Fluidkanäle 24a und 24b dargestellt.
Der Hauptkolben 20 mit Tischplatte 8 führt durch den Schnellhubkolben 10 einen Hub in Richtung OT aus. Das im ersten (oberen) Druckraum 23a befindliche Hydraulikfluid wird durch die Aufwärtsbewegung der Arbeitsfläche 22a des Hauptkolbens 20 bei geschlossenem Tankventil 30 aus dem ersten (oberen) Druckraum 23a verdrängt und gelangt bei geöffnetem Proportionalventil 25a über den ersten Fluidkanal 24a, den Umgehungskanal 26, den zweiten Fluidkanal 24e in den unteren Druckraum 23b. Die Verdrängung ist durch einen Pfeil in derFig. 7b gekennzeichnet. InFig. 7b hat der Schnellhubkolben 10 seine obere Soll-Lage erreicht, das Proportionalventil 25a schließt, das Proportionalventil 30 öffnet und der Krafthub beginnt. - Der Ablauf des erfindungsgemäßen Verfahrens wird anhand der
Fig. 8 beschrieben, die den Hydraulikstrang 41 für den Eilgang und den Hydraulikstrang 42 für den Krafthub des Hauptkolbens 20 zeigt. - Zum Hydraulikstrang 41 gehören ein Hochdruckspeicher 34 für Hydraulikfluid, ein von der zentralen Steuerung 35 angesteuertes logisches Proportionalventil 36, welches mit dem Hydrauliksystem 18 über die Hydraulikleitung 17 verbunden ist und das Druckniveau im Hochdruckspeicher 34 einstellt, ein Druckaufnehmer 38, ein Sicherheitsventil 39, ein 4/3-Wege-Proportionalventil 37, welches das Hydraulikfluid entsprechend der Stellung des Schnellhubkolbens 10 im Schnellhubzylinder 9 auf die Druckräume 15a oder 15b zu- oder abschaltet, ein dem unteren Druckraum 15b zugeordnetes entsperrbares Rückschlagventil 43 und die Druckräume 15a und 15b der Schnellhubkolben 10.
Die Druckräume 15a und 15b des Schnellhubkolbens 10 werden über den gemeinsamen Hochdruckspeicher 34 mit Hydraulikfluid entsprechenden Drucks versorgt, der durch eine entsprechende Ansteuerung des Ventils 36 von der zentralen Steuerung 35 als Speicherladung eingestellt wird.
Sobald der Schnellhubkolben im Eilgang seine obere Soll-Lage erreicht, schließt das in den Fluidkanal 24e eingebaute Proportionalventil 25a, das Tankventil 30 öffnet und das 4/3-Wege-Proportionalventil 37 schaltet in eine Mittelstellung. Der Fluidkanal 24e nimmt dann die Funktion eines Krafthubkanals an, in dem Hydraulikfluid vorgegebenen Drucks in den zweiten Druckraum 23b zugeführt wird. - Der Hydrauklikstrang 42 für den Krafthub umfasst eine Hydraulikpumpeneinheit 40, der mindestens ein Proportionalventil 45 zum Einstellen der Fördermenge, mindestens ein Druckbegrenzungsventil 46 zur Druckbegrenzung des Förderstroms und mindestens ein Druckaufnehmer 47 zur Druckdetektion für die Leistungsbegrenzung und Weitergabe des Druckwertes an die zentrale Steuerung 35 zur Ansteuerung des Druckbegrenzungsventils 46 zugeordnet ist, ein Sicherheitsventil 48, welches das in den unteren Druckraum 23b geführte Hydraulikfluid zu- oder wegschaltet, einen Druckaufnehmer 49 zur Ermittlung des Druckwertes, der zur Ansteuerung des Druckbegrenzungsventils 46 an die zentrale Steuerung übergeben wird, und die Druckräume 23a bzw. 23b des Hauptkolbens 20.
Hat der Hauptkolben 20 seinen oberen Totpunkt OT erreicht, ist der Krafthub beendet. Das Sicherheitsventil 48 für den Krafthub und das Tankventil 30 schließen, gleichzeitig öffnen das Proportionalventil 25a für den Fluidkanal 24e und das Proportionalventil 37 zur Zuführung von Hydraulikfluid aus dem Hochdruckspeicher 34 und der Eilgang setzt ein, in dem der obere Druckraum 15a des Schnellhubkolbens 10 mit Hydraulikfluid vorgegebenen Drucks beaufschlagt wird, so dass der Hauptkolben 20 zusammen mit der Tischplatte 8 abgesenkt wird und seine untere Soll-Lage erreicht. Das 4/3-Wege-Proportionalventil 37 schaltet um, so dass der untere Druckraum 15b mit Hydraulkikfluid beaufschlagt werden kann und der Schnellhubkolben 10 in Richtung seiner oberen Soll-Lage bewegt wird.
Sobald der Schnellhubkolben seine obere Soll-Lage erreicht, setzt ein erneuter Krafthub ein.Bezugszeichenliste Feinschneidpresse 1 Hauptantrieb 2 Pressengestell 3 Kopfstück 4 Fußstück 5 Hohlsäulen 6 Zuganker 7 Tischplatte 8 Schnellhubzylinder 9 Schnellhubkolben 10 Deckel 11 Kolbenstange 12 Träger 13 Seitenwand der Tischplatte 14 Erster (unterer) Druckraum 15a Zweiter (oberer) Druckraum 15b Kanal für 15a 16a Kanal für 15b 16b Hydraulikleitung 17 Hydrauliksystem 18 Hauptzylinderraum 19 Hauptkolben 20 Zylinderschaft von 20 21 Arbeitsflächen von 20 22a, 22b Erster (oberer) Druckraum von 20 23a Zweiter (unterer) Druckraum von 20 23b Erste (obere) Fluidkanäle 24a, 24b, 24c, 24d Zweite (untere) Fluidkanäle 24e, 24f, 25g, 24h Proportionalventil für Fluidkanäle 24e-24h 25a, 25b, 25c, 25d Umgehungskanal für Fluidkanäle 26 Deckel 27 Entlastungskanal 29 Tankventil 30 Zuleitungskanal 32 Verbindungskanal 31 Abzweigkanal 33 Hochdruckspeicher 34 Zentrale Steuerung 35 Logisches Ventil für 34 36 4/3-Wege-Proportionalventil 37 Druckaufnehmer 38 Sicherheitsventil für Eilgang 39 Hydraulikpumpeneinheit 40 Hydraulikstrang für Eilgang 41 Hydrauklikstrang für Krafthub 42 Entsperrbares Rückschlagventil 43 Auffangtank 44 Proportionalventil von 40 45 Druckbegrenzungsventil von 40 46 Druckaufnehmer 47 Sicherheitsventil 48 Druckaufnehmer 49 Bewegungsrichtung von 10 BR Achse Hauptkolben HA Hubachse HU Oberer Totpunkt OT Oberseite von 5 OS Unterer Totpunkt UT
Claims (13)
- Vorrichtung zum Steuern des Hauptantriebes einer hydraulisch angetriebenen Feinschneidpresse, mit einem im Fußstück (5) angeordneten Hauptzylinderraum (19), in welchem der über Druckräume (23a,23b) mit Hydraulikfluid beaufschlagbare, eine Hubbewegung zwischen OT und UT in Richtung Hubachse (HU) ausführende und eine Tischplatte (8) tragende Hauptkolben/Stößel (20) geführt ist, mit in Schnellhubzylindern (9) geführten, über Druckräume (15a,15b) mit Hydraulikfluid beaufschlagbare doppelt wirkende Schnellhubkolben (10) mit Kolbenstangen (12) für den Eilgang/Tasthub von Hauptkolben (20) und Tischplatte (8) und einem mindestens eine Hydraulikpumpeneinheit (40) umfassendes Hydrauliksystem (18) zur Versorgen der Druckräume (15a,15b;23a,23b) mit dem auf einen vorgegebenen Arbeitsdruck durch eine zentrale Steuerung (35) eingestellten Hydraulikfluid, dadurch gekennzeichnet, dass der Hauptkolben (20) diskusscheibenartig vorstehende Arbeitsflächen (22a,22b) aufweist, die im Hauptzylinderraum (19) übereinanderliegend den ersten (oberen) und zweiten (unteren) Druckraum (23a,23b) mit geringem Hub abteilen, denen mit dem Hydrauliksystem (18) in Verbindung stehende erste (obere) Fluidkanäle (24a,24b, 24c, 24d) und zweite (untere) Fluidkanäle (24e,24f, 24g, 24h) im Fußstück (5) zugeordnet sind, wobei die ersten Fluidkanäle (24a bis 24d) mit den zweiten Fluidkanälen (24e bis 24f) durch je einen im Fußstück (5) angeordneten Umgehungskanal (26) verbunden sind, der mit diesen Kanälen (24a bis 24h) und den Druckräumen (23a,23b) ein inneres hydraulisches System bildet, das im Eilgang durch druckgesteuerte Proportionalventile (25a, 25b, 25c, 25d) beim Verdrängen des Hydraulikfluides aus dem ersten in den zweiten Druckraum (23a,23b) geöffnet und im Krafthub geschlossen ist, und dass während des Krafthubes mindestens ein zweiter Fluidkanal ein Krafthubkanal ist und der erste Druckraum (23a) mit einem Entlastungskanal (29) verbunden ist, wobei dieser Fluidkanal zum Zuführen von Hydraulikfluid vorgegebenen Drucks in den zweiten Druckraum (23b) mit einem Zuleitungskanal (32) und Abzweigkanal (33) und der Entlastungskanal (29) zum Abführen des aus dem ersten Druckraum (23a) verdrängten Hydraulikfluids über ein Tankventil (30) mit einem Auffangtank (44) in Verbindung stehen.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der zweite Druckraum (23b) des Hauptkolbens (20) beim Krafthub über ein Sicherheitsventil (48), mindestens einen Druckaufnehmer (49) zur Druckdetektion, mindestens ein Druckbegrenzungsventil (46) zur Druckbegrenzung des Förderstromes und ein Proportionalventil (45) zum Einstellen der Fördermenge mit der Hydraulikpumpeneinheit (40) verbunden ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der Hauptkolben (20) gleiche oder unterschiedlich große Arbeitsflächen (22a,22b) aufweist
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Proportionalventile (25a,25b,25c,25d) und das Tankventil (30) druckgesteuerte Einbauventile sind.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass der Schnellhubkolben (10) Druckräume (15a,15b) mit unterschiedlich großen Wirkflächen im Schnellhubzylinder (9) abteilt, die über im Fußstück (5) angeordnete Kanäle (16a, 16b) an das Hydrauliksystem (18) angeschlossen sind, wobei der Druckraum (15b) mit der größeren Wirkfläche in einen Hydraulikstrang (41) aus einem entsperrbaren Rückschlagventil (43), 4/3-Wege-Proportionalventil (37), Sicherheitsventil (39) und Hochdruckspeicher (34) eingebunden und der Druckraum (15a) mit der kleineren Wirkfläche über das 4/3-Wege-Proportionalventil (37) mit dem Auffangtank (44) verbunden ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass zwei gegenüberliegende, parallel zur Hubachse (HU) ausgerichtete Schnellhubzylinder (9) im Fußstück (5) vorgesehen sind, deren Kolbenstangen (12) jeweils mit einem Träger (13) verbunden sind, welche je an einer Seitenwand (14) der Tischplatte (13) befestigt sind.
- Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, dass der Schnellhubzylinder (9) mit einem Deckel (11) druckdicht verschlossen ist, durch den die Kolbenstange (12) hindurchgeführt ist.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass die Hydraulikpumpeneinheit (40) mindestens das Proportionalventil (45) zum Einstellen der Fördermenge, mindestens den Druckaufnehmer (47) für die Ansteuerung des Proportionalventils (45) und mindestens das Druckbegrenzungsventil (46) zur Druckbegrenzung des Förderstromes umfasst.
- Vorrichtung nach Anspruch 1, dadurch gekennzeichnet, dass dem Hauptkolben (20) eine Weg-Mess-Einheit zum Erfassen der OT-Lage des Hauptkolbens (20) und dem ersten Druckraum (23a) des Hauptkolbens (20) das Tankventil (30) zugeordnet ist.
- Verfahren zum Steuern des Hauptantriebes einer hydraulisch angetriebenen Feinschneidpresse mit in einem Hauptzylinder des Fußstückes (5) geführten, eine Tischplatte (8) tragenden Hauptkolben (20), welcher eine Hubbewegung zwischen UT und OT ausführt, nach Anspruch 1, bei dem der Hauptkolben (20) mit Tischplatte (8) durch Druckbeaufschlagung der Druckräume (15a, 15b) eines im Schnellhubzylinder angeordneten Schnellhubkolbens (10) im Eilgang/Tasthub zwischen UT und OT oder OT und UT verfahren wird, sodann der Eilgang/Tasthub beendet und anschließend der Hauptkolben (20) im Krafthub die Schneid- oder Umformoperation ausführt, wobei die Druckräume (23a,23b) des Hauptkolbens (20) mit einem von einer zentralen Steuerung (35) vorgegebenen und durch eine Hydraulikpumpeneinheit (40) erzeugten Arbeitsdruck eines Hydraulikfluids aus einem Hydrauliksystem (18) beaufschlagt werden, dadurch gekennzeichnet, dass die Druckräume (15a,15b) des Schnellhubkolbens (10) beim Eilgang/Tasthub von einem permanent auf Arbeitsdruck gespannten Hochdruckspeicher (34) gespeist werden und gleichzeitig die Druckräume (23a,23b) des Hauptkolbens (20) vom Hydrauliksystem getrennt sowie über Fluidkanäle (24a bis 24f) und Umgehungskanäle (26) verbunden werden, so dass das Hydraulikfluid vom ersten Druckraum (23a) in den zweiten Druckraum (23b) in Hubrichtung (BR) des Schnellhubkolbens (10) während des Eilgangs nahezu drucklos verdrängt wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass der Arbeitsdruck im Druckraum (15b) des Schnellhubkolbens (10) mit der größeren Wirkfläche von der zentralen Steuerung (35) über ein entsperrbares Rückschlagventil (43), ein 4/3-Wege-Proportionalventil (37), ein steuerbares Proportionalventil (39) und einen Hochdruckspeicher (34) sowie der Arbeitsdruck im Druckraum (15a) des Schnellhubkolbens (10) mit der kleineren Wirkfläche über das 4/3-Wege-Proportionalventil (37) eingestellt wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass der Arbeitsdruck im zweiten Druckraum (23b) des Hauptkolbens (2) beim Krafthub mit der zentralen Steuerung (35) über ein Sicherheitsventil (48), mindestens einen Druckaufnehmer (49) zur Druckdetektion, mindestens ein Druckbegrenzungsventil (46) zur Druckbegrenzung des Förderstromes und ein Proportionalventil (45) für das Fördervolumen und der Hydraulikpumpeneinheit (40) sowie der erste Druckraum (23a) über das Tankventil (30) und einen Auffangtank (44) eingestellt wird.
- Verfahren nach Anspruch 10, dadurch gekennzeichnet, dass die OT-Lage des Hauptkolbens (20) über ein Weg-Mess-System mit der zentralen Steuerung (35) eingestellt wird, wobei das Fördervolumen der Hydraulikpumpeneinheit (40) vor Erreichen des OT zurückgeregelt und mit dem dem ersten Druckraum (23a) zugeordneten Tankventil (30) ein Gegendruck erzeugt wird.
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP15002015.4A EP3115190B1 (de) | 2015-07-06 | 2015-07-06 | Vorrichtung und verfahren zum steuern des hauptantriebs einer feinschneidpresse |
| ES15002015T ES2839073T3 (es) | 2015-07-06 | 2015-07-06 | Dispositivo y procedimiento para el control del accionamiento principal de una prensa troqueladora de precisión |
| JP2016133066A JP6781579B2 (ja) | 2015-07-06 | 2016-07-05 | 精密打抜プレスの主駆動部の制御の為の装置及び方法 |
| CN201610524423.2A CN106335210B (zh) | 2015-07-06 | 2016-07-05 | 用于驱控精冲压机的主驱动装置的装置和方法 |
| KR1020160084633A KR102349812B1 (ko) | 2015-07-06 | 2016-07-05 | 미세 블랭킹 프레스의 1차 드라이브를 제어하기 위한 장치 및 방법 |
| US15/203,463 US10479040B2 (en) | 2015-07-06 | 2016-07-06 | Device and method for controlling the primary drive of a fine blanking press |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP15002015.4A EP3115190B1 (de) | 2015-07-06 | 2015-07-06 | Vorrichtung und verfahren zum steuern des hauptantriebs einer feinschneidpresse |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3115190A1 true EP3115190A1 (de) | 2017-01-11 |
| EP3115190B1 EP3115190B1 (de) | 2020-11-18 |
Family
ID=53539439
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP15002015.4A Active EP3115190B1 (de) | 2015-07-06 | 2015-07-06 | Vorrichtung und verfahren zum steuern des hauptantriebs einer feinschneidpresse |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US10479040B2 (de) |
| EP (1) | EP3115190B1 (de) |
| JP (1) | JP6781579B2 (de) |
| KR (1) | KR102349812B1 (de) |
| CN (1) | CN106335210B (de) |
| ES (1) | ES2839073T3 (de) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4070943A1 (de) * | 2021-04-08 | 2022-10-12 | Weinig Dimter GmbH & Co. KG | Pressvorrichtung zum pressen von werkstücken aus holz, kunststoff, metall und dergleichen |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| USD802633S1 (en) * | 2016-03-01 | 2017-11-14 | Stolle Machinery Company, Llc | Transfer belt |
| CN110656940B (zh) * | 2019-09-30 | 2021-03-02 | 中国铁建重工集团股份有限公司 | 一种竖井掘进机及其主驱动密封系统 |
| CN112589707A (zh) * | 2020-12-15 | 2021-04-02 | 芜湖科捷铝业科技有限公司 | 一种便于调节的门窗铝型材加工工装 |
| CN117301603A (zh) * | 2023-09-26 | 2023-12-29 | 合肥海德数控液压设备有限公司 | 高精度四角动平行压药液压机 |
| CN119795651A (zh) * | 2025-03-13 | 2025-04-11 | 合肥合锻智能制造股份有限公司 | 一种双极板液压机及控制系统 |
Citations (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2264429A1 (de) | 1972-03-03 | 1973-09-06 | Hydrel Ag Romanshorn | Feinstanzpresse |
| US4155300A (en) * | 1977-04-05 | 1979-05-22 | Smg Suddeutsche Maschinenbau-Gesellschaft Mbh | Press |
| EP0501596A2 (de) * | 1991-02-28 | 1992-09-02 | MANNESMANN Aktiengesellschaft | Hydraulische Presse für pulverförmige Massen |
| EP0311779B1 (de) | 1987-10-10 | 1993-10-27 | Robert Bosch Gmbh | Hydraulische Steuereinrichtung für eine Presse |
| GB2271149A (en) * | 1992-09-22 | 1994-04-06 | P J Hare Limited | Hydraulic press |
| DE4314801A1 (de) * | 1993-05-05 | 1994-11-10 | Rexroth Mannesmann Gmbh | Hydraulische Anlage, insbesondere für eine Abkantpresse |
| DE19524042A1 (de) | 1994-07-01 | 1996-03-21 | Mueller Weingarten Maschf | Antrieb für hydraulische Pressen mit hoher Hubzahl |
| EP0615837B1 (de) | 1993-03-16 | 1997-05-02 | Maschinenfabrik Müller-Weingarten Ag | Verfahren zur Regelung des Antriebs einer hydraulischen Presse und Vorrichtung zur Durchführung des Verfahrens |
| DE19642635A1 (de) | 1996-03-28 | 1997-10-02 | Horst Baltschun | Feinschneidpresse mit hydraulisch gekoppeltem Ringzacken- und Gegenhalterzylinder |
| DE19741879A1 (de) | 1997-09-23 | 1999-03-25 | Wilchwitzer Thermo Technik Gmb | Hydraulische Hochdruckpresse zur Herstellung von flächenhaften Präzisionsprägeteilen |
| DE19822436A1 (de) | 1998-04-08 | 1999-10-14 | Mannesmann Rexroth Ag | Verfahren zum Betrieb einer hydraulischen Presse |
| WO1999054123A1 (de) * | 1998-04-07 | 1999-10-28 | Mannesmann Rexroth Ag | Verfahren zum betrieb einer hydraulischen presse |
| DE10215003A1 (de) | 2002-02-13 | 2003-08-28 | Horst Baltschun | Hydraulische Presse |
| EP1420169A2 (de) * | 2002-11-15 | 2004-05-19 | Kubota Iron Works Co., Ltd. | Doppeltwirkende, hydraulische Presse |
| DE102004006126B4 (de) | 2004-02-07 | 2006-12-28 | Horst Baltschun | Presse mit verriegeltem Stößel |
| DE102009058407A1 (de) | 2009-12-15 | 2011-06-16 | Robert Bosch Gmbh | Hydraulischer Pressenantrieb |
| DE102012006981A1 (de) | 2012-04-05 | 2013-10-10 | Schuler Smg Gmbh & Co Kg | Hydraulische Presse |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60244500A (ja) * | 1984-05-18 | 1985-12-04 | Aida Eng Ltd | 騒音及び振動を抑制する液圧プレス |
| DE3931320C1 (de) * | 1989-09-20 | 1991-08-08 | Feintool International Holding, Lyss, Ch | |
| JP3240412B2 (ja) * | 1990-12-26 | 2001-12-17 | 政孝 松村 | 油圧装置 |
| DE4436666A1 (de) * | 1994-10-13 | 1996-04-18 | Rexroth Mannesmann Gmbh | Hydraulisches Antriebssystem für eine Presse |
| US5749279A (en) * | 1996-03-20 | 1998-05-12 | General Motors Corporation | Hydraulic punch actuator with centering apparatus |
| JPH10156600A (ja) * | 1996-11-21 | 1998-06-16 | Komatsu Ltd | 油圧プレスの加圧力制御装置およびその制御方法 |
| DE10005023C2 (de) * | 2000-02-04 | 2002-11-21 | Feintool Internat Holding Ag L | Feinschneidpresse |
| GB2360728B (en) * | 2000-03-30 | 2004-08-18 | Tradewise Engineering Ltd | Fluid-operated circuit for setting the top and bottom dead center location of the punch actuation cylinder in punching machines |
| US6619304B2 (en) * | 2001-09-13 | 2003-09-16 | Micell Technologies, Inc. | Pressure chamber assembly including non-mechanical drive means |
| CN204321151U (zh) * | 2014-12-09 | 2015-05-13 | 常州亿禾铝业有限公司 | 一种铝材铸件生产用立式冲压装置 |
-
2015
- 2015-07-06 EP EP15002015.4A patent/EP3115190B1/de active Active
- 2015-07-06 ES ES15002015T patent/ES2839073T3/es active Active
-
2016
- 2016-07-05 CN CN201610524423.2A patent/CN106335210B/zh active Active
- 2016-07-05 JP JP2016133066A patent/JP6781579B2/ja active Active
- 2016-07-05 KR KR1020160084633A patent/KR102349812B1/ko active Active
- 2016-07-06 US US15/203,463 patent/US10479040B2/en active Active
Patent Citations (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2264429A1 (de) | 1972-03-03 | 1973-09-06 | Hydrel Ag Romanshorn | Feinstanzpresse |
| DE2218476A1 (de) | 1972-03-03 | 1973-09-20 | Hydrel Ag | Feinstanzpresse |
| US4155300A (en) * | 1977-04-05 | 1979-05-22 | Smg Suddeutsche Maschinenbau-Gesellschaft Mbh | Press |
| EP0311779B1 (de) | 1987-10-10 | 1993-10-27 | Robert Bosch Gmbh | Hydraulische Steuereinrichtung für eine Presse |
| EP0501596A2 (de) * | 1991-02-28 | 1992-09-02 | MANNESMANN Aktiengesellschaft | Hydraulische Presse für pulverförmige Massen |
| GB2271149A (en) * | 1992-09-22 | 1994-04-06 | P J Hare Limited | Hydraulic press |
| EP0615837B1 (de) | 1993-03-16 | 1997-05-02 | Maschinenfabrik Müller-Weingarten Ag | Verfahren zur Regelung des Antriebs einer hydraulischen Presse und Vorrichtung zur Durchführung des Verfahrens |
| DE4314801A1 (de) * | 1993-05-05 | 1994-11-10 | Rexroth Mannesmann Gmbh | Hydraulische Anlage, insbesondere für eine Abkantpresse |
| DE19524042A1 (de) | 1994-07-01 | 1996-03-21 | Mueller Weingarten Maschf | Antrieb für hydraulische Pressen mit hoher Hubzahl |
| DE19642635A1 (de) | 1996-03-28 | 1997-10-02 | Horst Baltschun | Feinschneidpresse mit hydraulisch gekoppeltem Ringzacken- und Gegenhalterzylinder |
| EP0891235B1 (de) | 1996-03-28 | 2003-10-08 | Feintool International Holding AG | Feinschneidpresse mit ringzacken- und gegenhalterzylinder |
| DE19741879A1 (de) | 1997-09-23 | 1999-03-25 | Wilchwitzer Thermo Technik Gmb | Hydraulische Hochdruckpresse zur Herstellung von flächenhaften Präzisionsprägeteilen |
| WO1999054123A1 (de) * | 1998-04-07 | 1999-10-28 | Mannesmann Rexroth Ag | Verfahren zum betrieb einer hydraulischen presse |
| DE19822436A1 (de) | 1998-04-08 | 1999-10-14 | Mannesmann Rexroth Ag | Verfahren zum Betrieb einer hydraulischen Presse |
| DE10215003A1 (de) | 2002-02-13 | 2003-08-28 | Horst Baltschun | Hydraulische Presse |
| EP1420169A2 (de) * | 2002-11-15 | 2004-05-19 | Kubota Iron Works Co., Ltd. | Doppeltwirkende, hydraulische Presse |
| DE102004006126B4 (de) | 2004-02-07 | 2006-12-28 | Horst Baltschun | Presse mit verriegeltem Stößel |
| DE102009058407A1 (de) | 2009-12-15 | 2011-06-16 | Robert Bosch Gmbh | Hydraulischer Pressenantrieb |
| DE102012006981A1 (de) | 2012-04-05 | 2013-10-10 | Schuler Smg Gmbh & Co Kg | Hydraulische Presse |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP4070943A1 (de) * | 2021-04-08 | 2022-10-12 | Weinig Dimter GmbH & Co. KG | Pressvorrichtung zum pressen von werkstücken aus holz, kunststoff, metall und dergleichen |
Also Published As
| Publication number | Publication date |
|---|---|
| KR102349812B1 (ko) | 2022-01-11 |
| US10479040B2 (en) | 2019-11-19 |
| JP6781579B2 (ja) | 2020-11-04 |
| CN106335210B (zh) | 2019-06-21 |
| EP3115190B1 (de) | 2020-11-18 |
| JP2017013133A (ja) | 2017-01-19 |
| ES2839073T3 (es) | 2021-07-05 |
| US20170120551A1 (en) | 2017-05-04 |
| CN106335210A (zh) | 2017-01-18 |
| KR20170005768A (ko) | 2017-01-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE3036533C2 (de) | Hydraulische Pulverpresse | |
| DE1920184C3 (de) | Vorrichtung zum gleichzeitigen und gleichmäßigen Bewegen mehrerer, durch Druckmittel betriebener Arbeitszylinder | |
| EP3115122B1 (de) | Vorrichtung und verfahren zum abstreifen/ausstossen eines stanzgitters /innenformteils und auswerfen eines schneidteils in einer feinschneidpresse | |
| EP3115190B1 (de) | Vorrichtung und verfahren zum steuern des hauptantriebs einer feinschneidpresse | |
| EP0615837A1 (de) | Verfahren zur Regelung des Antriebs einer hydraulischen Presse und Vorrichtung zur Durchführung des Verfahrens | |
| EP0268893A2 (de) | Zieheinrichtung für eine Presse | |
| DE2818337B1 (de) | Druckuebersetzter hydropneumatischer Antrieb | |
| EP1640081A1 (de) | Verfahren zum Fügen und Vorrichtung zum Betätigen eines Fügewerkzeuges | |
| EP3115120A1 (de) | Feinschneidpresse | |
| DE2830779C2 (de) | Hydraulische Doppeldruckpresse | |
| DE4331302A1 (de) | Presse | |
| EP1902792B1 (de) | Verfahren zum Betrieb einer Biegepresse, insbesondere Abkantpresse | |
| EP2848398A1 (de) | Vorrichtung und Verfahren zum Verhindern des Bruchs eines Werkzeug beim Feinschneiden und/oder Umformen eines Werkstücks | |
| DE2600948B2 (de) | Krafteinheit als Arbeitsorgan, z.B. für Pressen zum Formgeben, Verdichten usw | |
| EP3115191A1 (de) | Verfahren und vorrichtung zum reduzieren des schnittschlags in einer feinschneidpresse | |
| DE10005023C2 (de) | Feinschneidpresse | |
| EP3056291B1 (de) | Presse mit Schnittschlagdämpfung | |
| DE10339004B4 (de) | Hydraulische Presse | |
| CH700864A2 (de) | Feinschneidpresse. | |
| EP2873512A1 (de) | Verfahren und Vorrichtung zum Stanzen und Verbinden von Kunststoffteilen | |
| DE102004006126A1 (de) | Presse mit verriegeltem Stößel | |
| DE19822436A1 (de) | Verfahren zum Betrieb einer hydraulischen Presse | |
| EP0417752B1 (de) | Mechanische oder hydraulische Presse mit Zieheinrichtung oder Ziehstufe einer Stufenpresse | |
| DE102009034267A1 (de) | Vorrichtung und Verfahren zur Verbesserung des Schwingungsverhaltens von Pressen | |
| DE2432774B2 (de) | Presse, insbesondere Feinschneidpresse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20170711 |
|
| RIC1 | Information provided on ipc code assigned before grant |
Ipc: B30B 15/16 20060101AFI20200407BHEP Ipc: B30B 1/32 20060101ALI20200407BHEP |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20200612 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502015013823 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: REF Ref document number: 1335284 Country of ref document: AT Kind code of ref document: T Effective date: 20201215 Ref country code: CH Ref legal event code: NV Representative=s name: BOVARD AG PATENT- UND MARKENANWAELTE, CH |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20201118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210219 Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210218 Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210318 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210318 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210218 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| REG | Reference to a national code |
Ref country code: ES Ref legal event code: FG2A Ref document number: 2839073 Country of ref document: ES Kind code of ref document: T3 Effective date: 20210705 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502015013823 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| 26N | No opposition filed |
Effective date: 20210819 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 Ref country code: AL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20210706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20210731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20210318 Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210706 Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210706 Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210731 |
|
| REG | Reference to a national code |
Ref country code: AT Ref legal event code: MM01 Ref document number: 1335284 Country of ref document: AT Kind code of ref document: T Effective date: 20210706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: AT Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20210706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HU Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT; INVALID AB INITIO Effective date: 20150706 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: CY Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R081 Ref document number: 502015013823 Country of ref document: DE Owner name: QCISION AG, CH Free format text: FORMER OWNER: FEINTOOL INTERNATIONAL HOLDING AG, LYSS, CH |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: ES Payment date: 20250819 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250722 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250731 Year of fee payment: 11 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250801 Year of fee payment: 11 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: TR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20201118 |