EP3202675A1 - Verfahren und vorrichtung zum entpacken von lebensmitteln - Google Patents
Verfahren und vorrichtung zum entpacken von lebensmitteln Download PDFInfo
- Publication number
- EP3202675A1 EP3202675A1 EP17151796.4A EP17151796A EP3202675A1 EP 3202675 A1 EP3202675 A1 EP 3202675A1 EP 17151796 A EP17151796 A EP 17151796A EP 3202675 A1 EP3202675 A1 EP 3202675A1
- Authority
- EP
- European Patent Office
- Prior art keywords
- counter
- feed
- food
- speed
- pressure roller
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B69/00—Unpacking of articles or materials, not otherwise provided for
- B65B69/005—Unpacking of articles or materials, not otherwise provided for by expelling contents, e.g. by squeezing the container
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B69/00—Unpacking of articles or materials, not otherwise provided for
- B65B69/005—Unpacking of articles or materials, not otherwise provided for by expelling contents, e.g. by squeezing the container
- B65B69/0058—Solid contents
Definitions
- the subject invention relates to a method and apparatus for separating foods and food packages which at least partially enclose the food, wherein the food package with the food comprises a feed portion of a nip between a pressure roll having a circumferentially closed pressure surface and a closed counter pressure surface from a feed side is fed, wherein the pressure roller rotates in a rotational direction, whereby at the pressure surface of the pressure roller, a peripheral speed is formed.
- the method will be described.
- the DE 31 11 625 C1 shows a device for the recovery of pasty content of food packaging mishaps.
- a press belt is pressed against a perforated drum to deform and roll up the packages, whereupon the pasty contents are pressed under the contact pressure through the holes of the perforated drum, then stripped and discharged. The empty packages are then stripped off the press belt.
- the disadvantage here is that only pasty food can be separated from food packaging, because food of other consistency can hardly be pressed through holes of a perforated drum.
- the DE 2 235 923 describes a method and apparatus for recovering wrapped goods.
- cheese portions are squeezed between a conveyor belt and a spring-loaded roller, so that the foil packaging of the cheese portions is blown. Subsequently, in a narrowing zone, the cheese is squeezed by another press roller through holes in the conveyor belt. The emerging from the holes Cheese is stripped, another scraper cleans the press roll. Also, this device is for the same reasons as mentioned above, suitable only for very soft food.
- the EP 0386 694 A1 describes a method and apparatus for separating foods from food packages.
- the packaging together with the food by crushing crushed first and formed into a strand, whereupon the strand cut and the food of food packaging using a sieve press are separated.
- the resulting product is only authorized as animal feed as it can be assumed that the separation of the food and the food packaging will be relatively low.
- the object of the subject invention is to separate a major part of a foodstuff, not just pasty, in a simple and safe way from the enclosing food packaging.
- This object is achieved by supplying the food package with the food to a nip between a pressure roller having a circumferentially closed pressure surface and a closed counter pressure surface from a feed side at a feed speed.
- the feed speed has a speed component in the direction of the peripheral speed occurring at the feed section, wherein the peripheral speed is greater than the speed component of the feed speed in the direction of the peripheral speed occurring at the feed section.
- the objective is achieved through the use of the method by bursting the food package in the nip between the pressure roller and the counter pressure surface and squeezing the food out of the food package, leaving part of the food on the feed side and the food package by rotation the first roller is conveyed through the gap to the discharge side opposite to the delivery side.
- the pressure roller can be designed to be rotationally symmetrical or, in a special way, also cylindrical, at least in the region of the gap to which the foodstuffs together with the food packaging are fed.
- the gap between the pressure surface and the counter-pressure surface has a gap height b, which is preferably less than 1 mm, preferably zero. It goes without saying that the gap height must be smaller than the size of the food, including food packaging. The smaller the gap height b is dimensioned, the larger the proportion of the food remaining on the feed side. It is also possible the printing surface and the Counterpressure surface to press together, so that a minimum gap height b is achieved. This juxtaposition can be realized by means of a sprung axis of rotation or the like.
- the counter-pressure surface may be the surface of a counter-pressure roller which is rotatably mounted about a counter-rotation axis and rotate in a counter-rotation direction, whereby on the counter-pressure surface of the counter-pressure roller counter-rotation peripheral speed arises, the counter-rotation axis with the axis of rotation includes an axis angle of zero to 45 ° and the reverse direction of rotation opposite to the direction of rotation. This ensures an improved intake of the food together with food packaging and, as a consequence, an improved guidance of the food packaging through the gap.
- the counterpressure roller can be designed to be rotationally symmetrical or in a special way also cylindrical, at least in the feed section.
- the peripheral speed may correspond to the counter-rotating peripheral speed. This causes the food package to be evenly squeezed out and ejected. As the food package is ejected, can be adjusted by changing the peripheral speed and / or the Gegenmoswithstands Anlagen, so causes a higher peripheral speed rather ejection shifted in the direction of rotation, a higher Schmidtfindments Supreme an ejection shifted in reverse direction.
- the feed unit can be realized by a conveyor belt which makes a movement in the direction of the gap on the feed side with the feed speed.
- a transfer unit on the conveyor belt can ensure that the feed rate is transferred entirely to the food and food packaging.
- a pressure roller 1 is rotatably mounted about a rotation axis A1 and rotates in a first rotational direction R1.
- the rotational movement can be effected by a suitable, in many embodiments, well-known roller drive, for example, by a toothed belt connected to an electric motor.
- a gap 6 is formed between a pressure surface O1 of the pressure roller 1 and a counter-pressure surface 02.
- a feeder 3 is indicated.
- the feed device 3 is provided in order to feed a food 4 with an at least partially enclosing food packaging 5 to a feed section 6 'of the gap 6 from a feed side Z with a feed speed v3.
- the feed section 6 ' is that part of the gap 6 to which the food 4 together with the food packaging 5 is supplied.
- the pressure surface O1 of the pressure roller 1 executed at least in the feed section 6 'closed over the circumference.
- the counter-pressure surface 02 executed closed. "Closed” means that there are no holes or the like on the printing surface O1, or the counterpressure surface 02, through which parts of the food 4 and / or the food package 5 could pass through or exit.
- very well grooves in the circumferential direction or in the longitudinal or transverse direction to the axis of rotation A1 or other surface structures may be provided, for example, to better guide the food packaging 5.
- the pressure surface O1 and counter-pressure surface 02 can be both smooth and rough, but not so rough, that the food package 5 is so destroyed, cut, perforated, etc., that the separation of the food 4 from the food packaging is not possible by, for example, parts of the food package 5 remain on the feed side Z.
- the feed speed v3 has a speed component v3 'in the direction of a circumferential speed v1 of the pressure surface O1 of the pressure roller 1 which occurs at the feed section 6'.
- the peripheral speed v1 is greater than or equal to the speed component v3 'of the feed speed v3 in the direction of the peripheral speed v1 occurring at the feed section 6'.
- the peripheral speed v1 denotes the speed of the pressure surface O1 in the feed section 6 ', preferably at the location of the smallest distance between the pressure surface O1 and the counter-pressure surface 02.
- the circumferential speed v1 is understood to be the smallest peripheral speed occurring in the feed section 6'.
- the peripheral speed v1 denotes the lowest occurring peripheral speed in the feed section 6 '. That is, a portion of the pressure surface O1 that does not form part of the gap 6 or a portion of the pressure surface O1 forms part of the Gap 6 forms but not in Zuurerabites 6 'is, may have a lower speed.
- the supplied food packaging 5 is thus burst in the feed section 6 'by pinching between the printing surface O1 of the platen 1 and the counter-pressure surface 02, whereupon the food 4 is simultaneously squeezed out of the food package 5, as in Fig.2 is indicated.
- the gap height b must be smaller than the relevant dimension of the food packaging 5 (width, thickness, length, diameter or height of the food packaging 5) depending on version and feeder).
- a large part, preferably the entire food packaging 5, is conveyed by the rotary movement of the first roller 1 and by the difference between the peripheral speed v1 and the speed component v3 'through the gap 6 to the discharge side A opposite the feed side Z.
- the package is pulled through the gap 6 and there is no stowage of food 4 or Food packaging 5 in the gap, allowing a safe and clean separation.
- the pressure roller 1 is at least in the region of the gap 6 and the Zuurerabitess 6 'rotationally symmetrical.
- the rotational symmetry is, of course, to be considered in the context of common technical tolerances, whereby small deviations from an absolute rotational symmetry are also included.
- the circumferential speed v1 defined by definition that is to say the speed of the pressure surface O1 in the region of the gap 6, to which the food 5 together with the food packaging 6 is supplied, would be at the smallest distance from the axis of rotation A1.
- the peripheral speed v1 thus describes the speed at the circumference with the smallest diameter.
- each point of the printing surface would have the same peripheral speed v1.
- This embodiment is in Fig.1 and Fig.2 illustrated, wherein the pressure roller 1 is designed as a whole cylindrical.
- the gap 6 between the pressure surface O1 and the counter-pressure surface 02 has a gap height b, which is preferably less than 1 mm, very particularly preferably zero.
- the counterpressure surface 02 represents the surface of a counterpressure roller 2, which is arranged rotatably mounted about a counter-rotation axis A2 and rotates in a reverse direction of rotation R2, as in FIG Figure 3 shown.
- the reverse rotation direction D2 is opposite to the direction of rotation D1 of the pressure roller 1.
- the counter-rotation axis A2 includes the axis of rotation A1 an axis angle ⁇ from zero to 45 °, the two Axes A1, A2 are aligned at an axis angle ⁇ of zero parallel to each other.
- the axis angle ⁇ results in a plan view (such as in Figure 5 ) on the pressure roller 1 and counter-pressure surface 02 or counter-pressure roller. 2
- the counterpressure roller 2 is at least in the feed section 6 'rotationally symmetrical.
- the rotational symmetry is again to be considered in the context of common technical tolerances.
- the rotational speed countervailing velocity v2 as defined, ie the speed of the counterpressure surface 02 would be in the region of the gap 6 with the smallest distance from the counter-rotational axis A2, that is to say the velocity at the circumference with the smallest diameter.
- each point of the counter-pressure surface would have the same counter-rotation peripheral speed v2.
- the counter-pressure roller 2 can be identical to the pressure roller 1 (of course with opposite to the direction of rotation R1 reverse direction of rotation R2).
- the circumferential speed v1 corresponds to the counter-rotation peripheral speed v2.
- This causes the food package 5 to be evenly squeezed out and ejected. How the food package 5 is ejected can be adjusted by changing the peripheral speed v1 and / or the counter-rotating peripheral speed v2, so a higher peripheral speed v1 tends to be caused an ejection angle shifted in the direction of rotation R1, a higher counter-rotation peripheral speed shifted an ejection angle in reverse direction R2.
- the feed unit 3 can be realized by a conveyor belt 7 which performs a movement in the direction of the gap 6 on the feed side Z with the feed speed v3.
- the food 4 is supplied together with at least partially enveloping food packaging 5 the gap 6, as in Fig. 4 shown.
- the transfer unit 7 ' is for example a projecting from the surface of the conveyor belt 7, thus firmly connected web.
- the feed unit 3 is configured by a cross conveyor belt 9 and a fixed inclined element 8 in the conveying region of the transverse conveyor belt 9.
- the oblique element 8 is mounted at a deflection angle ⁇ to the first axis of rotation A1, wherein the deflection angle ⁇ is preferably very acute, for example 10 °.
- a cross conveyor belt 9 can now move the food 4, together with the food packaging 5, by means of the transfer unit 7 'onto the oblique element 8 with the conveying speed v4.
- the food 4 together with the food packaging 5 is deflected in the direction of the gap 6, whereupon the food 4, together with the food packaging 5, experiences the feeding speed v3.
- the direction of the conveying speed v4 of the transverse conveyor belt 9 forms a conveying angle ⁇ to the axis of rotation A1, which is smaller than the deflection angle ⁇ .
- Figure 5 is a conveying angle ⁇ of zero, ie the conveying speed v4 is parallel to the axis of rotation A1, the counter-pressure roller 2 points in Figure 5 for better illustration on a larger diameter than the pressure roller 1.
- the feed unit 3 by a magazine 10, including stamp 11 be configured.
- the magazine 10 brings the food 4 together with food packaging 5 in position in front of the gap 6, whereupon the punch 11 feeds the food 4 together with food packaging 5 with the feed rate v3 the gap.
- a combination of a transverse conveyor belt 9 with a punch as a feed unit 3 is possible.
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
Abstract
Description
- Die gegenständliche Erfindung betrifft ein Verfahren und eine Vorrichtung zum Trennen von Lebensmitteln und Lebensmittelverpackungen, welche die Lebensmittel zumindest teilweise umschließen, wobei die Lebensmittelverpackung mit dem Lebensmittel einem Zuführabschnitts eines Spalts zwischen einer Druckwalze mit einer über den Umfang geschlossenen Druckoberfläche und einer geschlossenen Gegendruckfläche von einer Zuführseite zugeführt wird , wobei sich die Druckwalze in einer Drehrichtung dreht, wodurch an der Druckoberfläche der Druckwalze eine Umfangsgeschwindigkeit entsteht. Ebenso wird eine Verwendung des Verfahrens beschrieben.
- Oftmals, beispielsweise beim Auftreten von Fehlverpackungen oder beim Verarbeiten von Retourware oder um Lebensmittel und Lebensmittelverpackungen als Abfall zu trennen, beispielsweise wenn die Ware das Mindesthaltbarkeitsdatum überschritten hat, ist es erforderlich, Lebensmittel von der umhüllenden Lebensmittelverpackung zu befreien und zu trennen. Eventuelle auf der Verpackung verbleibende Anteile an Lebensmitteln sind zwar wünschenswert zu minimieren, jedoch nicht kritisch. Insbesondere muss jedoch sichergestellt werden, dass nach dem Trennvorgang ein großer Teil des Lebensmittels vollständig von der umhüllenden Lebensmittelverpackung getrennt wird, sodass das Lebensmittel ohne Verunreinigungen durch Verpackungsteile vorliegt. Damit kann das Lebensmittel wiederverwertet werden, beispielsweise als Tierfutter oder indem es weiteren Lebensmittelproduktionsprozessen zugeführt wird. Da das saubere Trennen des Lebensmittels und der Lebensmittelverpackung von Hand sehr zeitintensiv ist, ist es natürlich vorteilhaft, wenn dieser Prozess maschinell durchgeführt wird.
- Die
DE 31 11 625 C1 zeigt eine Vorrichtung für die Rückgewinnung pastösen Inhalts von Nahrungsmittel-Fehlverpackungen. Ein Pressband wird an eine Lochtrommel angepresst, um die Verpackungen zu deformieren und aufzuplatzen, woraufhin der pastöse Inhalt unter dem Anpressdruck durch die Löcher der Lochtrommel gepresst, anschließend abgestreift und ausgetragen wird. Die leeren Verpackungen werden anschließend vom Pressband abgestreift. Nachteilig ist hierbei, dass lediglich pastöse Lebensmittel von Lebensmittelverpackungen getrennt werden können, weil sich Lebensmittel anderer Konsistenz kaum durch Löcher einer Lochtrommel pressen lassen. - Die
DE 2 235 923 beschreibt ein Verfahren und eine Vorrichtung zum Rückgewinnen von eingepacktem Gut. Hierzu werden beispielsweise Käseportionen zwischen einem Förderband und einer gefederten Walze gequetscht, sodass die Folienverpackung der Käseportionen gesprengt wird. Anschließend wird in einer verengenden Zone der Käse von einer weiteren Presswalze durch Löcher im Förderband gequetscht. Der aus den Löchern austretende Käse wird abgestreift, eine weitere Abstreifvorrichtung reinigt die Presswalze. Auch diese Vorrichtung ist aus denselben Gründen wie oben erwähnt, nur für sehr weiche Lebensmittel geeignet. - Die
EP 0386 694 A1 beschreibt ein Verfahren und eine Vorrichtung zum Trennen von Lebensmitteln von Lebensmittelverpackungen. Dazu werden die Verpackungen mitsamt den Lebensmitteln durch Quetschung zuerst zerkleinert und zu einem Strang geformt, woraufhin der Strang zerschnitten und die Lebensmittel von Lebensmittelverpackungen unter Verwendung einer Siebpresse voneinander getrennt werden. Das entstehende Produkt ist lediglich als Tierfutter zugelassen, da dabei davon ausgegangen werden kann, dass die Trennung des Lebensmittels und der Lebensmittelverpackung zu einem relativ geringen Grad erfolgt. - Das Ziel der gegenständlichen Erfindung ist es einen Großteil eines Lebensmittels, nicht nur pastöser Art, auf einfache und sichere Weise von der umschließenden Lebensmittelverpackung zu trennen.
- Dieses Ziel wird erreicht, indem die Lebensmittelverpackung mit dem Lebensmittel einem Spalt zwischen einer Druckwalze mit einer über den Umfang geschlossenen Druckoberfläche und einer geschlossenen Gegendruckfläche von einer Zuführseite mit einer Zuführgeschwindigkeit zugeführt wird. Die Zuführgeschwindigkeit weist eine Geschwindigkeitskomponente in Richtung der am Zuführabschnitt auftretenden Umfangsgeschwindigkeit auf, wobei die Umfangsgeschwindigkeit größer als die Geschwindigkeitskomponente der Zuführgeschwindigkeit in Richtung der am Zuführabschnitt auftretenden Umfangsgeschwindigkeit ist.
- Zudem wird das Ziel durch die Verwendung des Verfahrens erreicht, indem die Lebensmittelverpackung im Spalt durch Quetschung zwischen der Druckwalze und der Gegendruckfläche aufgeplatzt wird und das Lebensmittel aus der Lebensmittelverpackung ausgequetscht wird, sodass ein Teil des Lebensmittels auf der Zuführseite verbleibt und die Lebensmittelverpackung durch die Rotation der ersten Walze durch den Spalt auf die der Zuführseite entgegengesetzten Abführseite befördert wird.
- Die Druckwalze kann zumindest im Bereich des Spalts, dem das Lebensmittel samt Lebensmittelverpackung zugeführt wird, rotationssymmetrisch oder in spezieller Weise auch zylindrisch ausgeführt sein.
- Der Spalt zwischen der Druckoberfläche und der Gegendruckfläche weist eine Spalthöhe b auf, die vorzugsweise kleiner 1 mm, vorzugsweise Null ist. Es ist selbstverständlich, dass die Spalthöhe kleiner als die Abmessung des Lebensmittels mitsamt Lebensmittelverpackung sein muss. Je kleiner die Spalthöhe b dimensioniert ist, desto größer ist der Anteil des auf Zuführseite verbleibenden Lebensmittels. Es ist auch möglich die Druckoberfläche und die Gegendruckoberfläche den aneinanderzupressen, sodass eine minimale Spalthöhe b erreicht wird. Dieses Aneinanderpressen kann mittels einer gefederten Drehachse oder dergleichen realisiert werden.
- Die Gegendruckfläche kann die Oberfläche einer Gegendruckwalze, die um eine Gegendrehachse drehbar gelagert angeordnet ist und sich in einer Gegendrehrichtung dreht, darstellen, wodurch an der Gegendruckfläche der Gegendruckwalze eine Gegendrehumfangsgeschwindigkeit entsteht, wobei die Gegendrehachse mit der Drehachse einen Achsenwinkel von Null bis 45° einschließt und die Gegendrehrichtung der Drehrichtung entgegengesetzt. Damit ist ein verbesserter Einzug des Lebensmittels mitsamt Lebensmittelverpackung und in weiterer Folge eine verbesserte Führung der Lebensmittelverpackung durch den Spalt gewährleistet.
- Die Gegendruckwalze kann zumindest im Zuführabschnitt rotationssymmetrisch oder in spezieller Weise auch zylindrisch ausgeführt sein.
- Die Umfangsgeschwindigkeit kann der Gegendrehumfangsgeschwindigkeit entsprechen. Das bewirkt, dass die Lebensmittelverpackung gleichmäßig ausgequetscht und ausgeworfen wird. Wie die Lebensmittelverpackung ausgeworfen wird, kann durch Änderung der Umfangsgeschwindigkeit und/oder der Gegendrehumfangsgeschwindigkeit eingestellt werden, so bewirkt eine höhere Umfangsgeschwindigkeit eher einen Auswurf verschoben in Drehrichtung, eine höhere Gegendrehumfangsgeschwindigkeit einen Auswurf verschoben in Gegendrehrichtung.
- Die Zuführeinheit kann durch ein Förderband realisiert sein, das auf der Zuführseite mit der Zuführgeschwindigkeit eine Bewegung in Richtung des Spalts ausführt. Eine Übertragungseinheit am Förderband kann dafür sorgen, dass die Zuführgeschwindigkeit zur Gänze auf das Lebensmittel samt Lebensmittelverpackung übertragen wird.
- Die gegenständliche Erfindung wird nachfolgend unter Bezugnahme auf die
Figuren 1 bis 6 näher erläutert, die beispielhaft, schematisch und nicht einschränkend vorteilhafte Ausgestaltungen der Erfindung zeigen. Dabei zeigt -
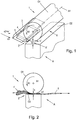
Fig.1 einer Druckwalze und Gegendruckobjekt, sowie eine Zuführeinheit, die ein Lebensmittel samt Lebensmittelverpackung zuführt. -
Fig.2 das Ausquetschen des Lebensmittels aus der Lebensmittelverpackung -
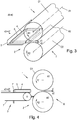
Fig.3 eine Ausgestaltung mit zylindrischem Gegendruckobjekt -
Fig.4 eine Ausgestaltung mit Förderband als Zuführeinrichtung -
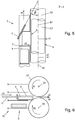
Fig.5 eine Zuführeinrichtung als Querförderband und Schrägelement -
Fig.6 eine Zuführeinrichtung als Magazin und Stempel 11. - Wie in
Fig.1 dargestellt, ist eine Druckwalze 1 um eine Drehachse A1 drehbar gelagert und dreht sich in einer ersten Drehrichtung R1. Die Drehbewegung kann durch einen geeigneten, in vielen Ausgestaltungen hinlänglich bekannten Walzenantrieb bewirkt werden, beispielsweise durch einen mit einem Elektromotor verbundenen Zahnriemen. Zwischen einer Druck-oberfläche O1 der Druckwalze 1 und einer Gegendruckfläche 02 ist ein Spalt 6 ausgebildet. InFig.1 undFig. 3 ist eine Zuführeinrichtung 3 angedeutet. Die Zuführeinrichtung 3 ist vorgesehen, um im bestimmungsgemäßen Einsatz ein Lebensmittel 4 mit einer zumindest teilweise umschließenden Lebensmittelverpackung 5 einem Zuführabschnitts 6' des Spalts 6 von einer Zuführseite Z mit einer Zuführgeschwindigkeit v3 zuzuführen. Der Zuführabschnitt 6' ist derjenige Teil des Spalts 6, dem das Lebensmittel 4 samt Lebensmittelverpackung 5 zugeführt wird. Dabei ist die Druckoberfläche O1 der Druckwalze 1, zumindest im Zuführabschnitt 6' über den Umfang geschlossen ausgeführt. Ebenso ist die Gegendruckfläche 02, zumindest im Zuführabschnitt 6', geschlossen ausgeführt. "Geschlossen" bedeutet, dass sich keine Löcher oder dergleichen auf der Druckoberfläche O1, bzw. der Gegendruckfläche 02 befinden, durch welche Teile des Lebensmittels 4 und/oder der Lebensmittelverpackung 5 durch-oder austreten könnten. Sehr wohl können jedoch Rillen in Umfangsrichtung bzw. in Längs-oder Querrichtung zur Drehachse A1 oder andere Oberflächenstrukturen vorgesehen sein, beispielsweise zur besseren Führung der Lebensmittelverpackung 5. Die Druckoberfläche O1 und Gegendruckoberfläche 02 können sowohl glatt, als auch rau ausgeführt sein, jedoch nicht so rau, dass die Lebensmittelverpackung 5 derart zerstört, zerschnitten, perforiert, etc. wird, dass die Trennung des Lebensmittels 4 von der Lebensmittelverpackung nicht möglich ist, indem z.B. Teile der Lebensmittelverpackung 5 auf der Zuführseite Z verbleiben. Die Zuführgeschwindigkeit v3 weist eine Geschwindigkeitskomponente v3' in Richtung einer am Zuführabschnitt 6' auftretenden Umfangsgeschwindigkeit v1 der Druckoberfläche O1 der Druckwalze 1 auf. Dabei ist die Umfangsgeschwindigkeit v1 größer oder gleich der Geschwindigkeitskomponente v3' der Zuführgeschwindigkeit v3 in Richtung der am Zuführabschnitt 6' auftretenden Umfangsgeschwindigkeit v1. Die Umfangsgeschwindigkeit v1 bezeichnet die Geschwindigkeit der Druckoberfläche O1 im Zuführabschnitt 6', vorzugsweise an der Stelle des geringsten Abstandes zwischen Druckoberfläche O1 und Gegendruckoberfläche 02. Bei einer nicht zylindrischen Druckoberfläche wird als Umfangsgeschwindigkeit v1 die kleinste auftretende Umfangsgeschwindigkeit im Zuführabschnitt 6' verstanden. Somit bezeichnet die Umfangsgeschwindigkeit v1 die geringste auftretende Umfangsgeschwindigkeit im Zuführabschnitt 6'. Das heißt, dass ein Bereich der Druckoberfläche O1, der keinen Teil des Spalts 6 ausbildet, oder ein Bereich der Druckoberfläche O1 der einen Teil des Spalts 6 ausbildet aber nicht im Zuführabschnitt 6' liegt, eine geringere Geschwindigkeit aufweisen kann. - Die zugeführte Lebensmittelverpackung 5 wird somit im Zuführabschnitt 6' durch Quetschung zwischen der Druckoberfläche O1 der Druckwalze 1 und der Gegendruckfläche 02 aufgeplatzt, woraufhin das Lebensmittel 4 gleichzeitig aus der Lebensmittelverpackung 5 ausgequetscht wird, wie in
Fig.2 angedeutet ist. Hierbei ist es im Wesentlichen unerheblich, welcher Art das Lebensmittel 4 ist. Dabei verbleibt ein Teil, vorteilhafterweise ein Großteil, des Lebensmittels auf der Zuführseite Z. Dabei ist es selbstverständlich, dass die Spalthöhe b dabei kleiner sein muss, als die relevante Abmessung der Lebensmittelverpackung 5 (Breite, Dicke, Länge, Durchmesser oder Höhe der Lebensmittelverpackung 5 je nach Ausführung und Zuführung). Ein Großteil, vorzugsweise die gesamte Lebensmittelverpackung 5 wird durch die Drehbewegung der ersten Walze 1 und durch den Unterschied zwischen der Umfangsgeschwindigkeit v1 und der Geschwindigkeitskomponente v3' durch den Spalt 6 auf die der Zuführseite Z entgegengesetzten Abführseite A befördert. Nachdem die Umfangsgeschwindigkeit v1 im Zuführabschnitt 6' zumindest gleich groß ist wie die Zuführgeschwindigkeit v3, bzw. die Komponente v3' der Zuführgeschwindigkeit v3 in Richtung der Umfangsgeschwindigkeit v1, wird die Verpackung durch den Spalt 6 gezogen und es kommt zu keiner Stauung von Lebensmittel 4 bzw. Lebensmittelverpackung 5 im Spalt, womit eine sichere und saubere Trennung möglich wird. - Vorteilhafterweise ist die Druckwalze 1 zumindest im Bereich des Spalts 6 bzw. des Zuführabschnitts 6' rotationssymmetrisch ausgeführt. Die Rotationssymmetrie ist natürlich im Rahmen gängiger technischer Toleranzen zu betrachten, womit kleine Abweichungen von einer absoluten Rotationssymmetrie ebenfalls umfasst sind. Bei dieser rotationssymmetrischen Ausführung wäre die definitionsgemäße Umfangsgeschwindigkeit v1, also die Geschwindigkeit der Druckoberfläche O1 im Bereich des Spalts 6, dem das Lebensmittel 5 samt Lebensmittelverpackung 6 zugeführt wird, mit dem kleinsten Abstand von der Drehachse A1. Die Umfangsgeschwindigkeit v1 beschreibt also die Geschwindigkeit am Umfang mit dem kleinsten Durchmesser.
- Ganz besonders vorteilhaft ist eine Ausführung mit zylindrischer Form der Druckwalze 1, zumindest im Bereich des Spalts 6, bzw. des Zuführabschnitts 6', dem das Lebensmittel 4 samt Lebensmittelverpackung 5 zugeführt wird. Bei einer zylindrischen Ausführung würde also jeder Punkt der Druckoberfläche dieselbe Umfangsgeschwindigkeit v1 aufweisen. Diese Ausgestaltung ist in
Fig.1 und Fig.2 dargestellt, wobei die Druckwalze 1 als ganzes zylindrisch ausgeführt ist. - Der Spalt 6 zwischen der Druckoberfläche O1 und der Gegendruckfläche 02 weist eine Spalthöhe b auf, die vorzugsweise kleiner 1 mm, ganz besonders vorzugsweise Null ist.
- Ganz besonders vorteilhafterweise stellt die Gegendruckfläche 02 die Oberfläche einer Gegendruckwalze 2 dar, die um eine Gegendrehachse A2 drehbar gelagert angeordnet ist und sich in einer Gegendrehrichtung R2 dreht, wie in
Fig.3 dargestellt. Die Gegendrehrichtung D2 ist der Drehrichtung D1 der Druckwalze 1 entgegengesetzt. Damit entsteht an der Gegendruckfläche 02 der Gegendruckwalze 2 eine Gegendrehumfangsgeschwindigkeit v2, die am Spalt 6 in dieselbe Richtung weist wie die Umfangsgeschwindigkeit v1 der Druckwalze 1. Die Gegendrehachse A2 schließt mit der Drehachse A1 einen Achsenwinkel α von Null bis 45° ein, wobei die beiden Achsen A1, A2 bei einem Achsenwinkel α von Null parallel zueinander ausgerichtet sind. Der Achsenwinkel α ergibt sich in einer Draufsicht (wie z.B. inFig.5 ) auf die Druckwalze 1 und Gegendruckfläche 02 bzw. Gegendruckwalze 2. - Vorteilhafterweise ist die Gegendruckwalze 2 zumindest im Zuführabschnitt 6' rotationssymmetrisch ausgeführt. Die Rotationssymmetrie ist dabei wieder im Rahmen gängiger technischer Toleranzen zu betrachten. Bei einer rotationssymmetrischen Ausführung wäre die definitionsgemäße Gegendrehumfangsgeschwindigkeit v2, also die Geschwindigkeit der Gegendruckoberfläche 02 im Bereich des Spalts 6 mit dem kleinsten Abstand von der Gegendrehachse A2, also die Geschwindigkeit am Umfang mit dem geringsten Durchmesser.
- Ganz besonders vorteilhaft ist eine Ausführung mit zylindrischer Form der Gegendruckwalze 2, zumindest im Zuführabschnitt 6'. Bei einer zylindrischen Ausführung würde also jeder Punkt der Gegendruckoberfläche dieselbe Gegendrehumfangsgeschwindigkeit v2 aufweisen.
- Die Gegendruckwalze 2 kann identisch wie die Druckwalze 1 ausgeführt sein (natürlich mit zur Drehrichtung R1 entgegengesetzter Gegendrehrichtung R2).
- In
Fig. 3 ist eine Ausgestaltung mit jeweils zylindrischer Ausführung der Druckwalze 1 und der Gegendruckwalze 2 dargestellt, wobei zusätzlich der Achsenwinkel α Null ist und die Zuführgeschwindigkeit v3 dieselbe Richtung, wie die Umfangsgeschwindigkeit v1 aufweist, womit der Zusammenhang v3=v3' gilt. - Vorteilhafterweise entspricht die Umfangsgeschwindigkeit v1 der Gegendrehumfangsgeschwindigkeit v2. Das bewirkt, dass die Lebensmittelverpackung 5 gleichmäßig ausgequetscht und ausgeworfen wird. Wie die Lebensmittelverpackung 5 ausgeworfen wird, kann durch Änderung der Umfangsgeschwindigkeit v1 und/oder der Gegendrehumfangsgeschwindigkeit v2 eingestellt werden, so bewirkt eine höhere Umfangsgeschwindigkeit v1 eher einen Auswurfswinkel verschoben in Drehrichtung R1, eine höhere Gegendrehumfangsgeschwindigkeit einen Auswurfswinkel verschoben in Gegendrehrichtung R2.
- Die Zuführeinheit 3 kann durch ein Förderband 7 realisiert sein, das auf der Zuführseite Z mit der Zuführgeschwindigkeit v3 eine Bewegung in Richtung des Spalts 6 ausführt. Damit wird das Lebensmittel 4 mitsamt zumindest teilweise umhüllender Lebensmittelverpackung 5 dem Spalt 6 zugeführt, wie in
Fig. 4 dargestellt. Ebenso dargestellt ist eine Übertragungseinheit 7' am Förderband 7, die dafür sorgt, dass die Zuführgeschwindigkeit v3 zur Gänze auf das Lebensmittel 4 samt Lebensmittelverpackung 5 übertragen wird. Die Übertragungseinheit 7' ist z.B. ein von der Oberfläche des Förderbandes 7 abstehender, damit fest verbundener Steg. Da die Zuführgeschwindigkeit v3 in dieser Ausführung normal auf die axiale Erstreckung des Spalts 6 steht, also die Richtung der Zuführgeschwindigkeit v3 der Richtung der Umfangsgeschwindigkeit v1 im Bereich des Spalts 6 entspricht, gilt der Zusammenhang v3=v3'. - Es ist auch denkbar, dass die Zuführeinheit 3 durch ein Querförderband 9 und ein feststehendes Schrägelement 8 im Förderbereich des Querförderbands 9 ausgestaltet ist. Das Schrägelement 8 ist in einem Ablenkwinkel β zur ersten Drehachse A1 angebracht, wobei der Ablenkwinkel β vorzugsweise sehr spitz, beispielsweise 10° ist. Wie in
Fig. 5 dargestellt kann nun ein Querförderband 9 das Lebensmittel 4 mitsamt Lebensmittelverpackung 5 mittels der Übertragungseinheit 7' auf das Schrägelement 8 mit der Fördergeschwindigkeit v4 bewegen. Durch das Schrägelement 8 und der Fördergeschwindigkeit v4 wird das Lebensmittel 4 samt Lebensmittelverpackung 5 in Richtung des Spalts 6 abgelenkt, woraufhin das Lebensmittel 4 mitsamt Lebensmittelverpackung 5 die Zuführgeschwindigkeit v3 erfährt. Dabei bildet die Richtung der Fördergeschwindigkeit v4 des Querförderbands 9 einen Förderwinkel γ zur Drehachse A1, der kleiner als der Ablenkwinkel β ist. InFig.5 ist ein Förderwinkel γ von Null dargestellt, d.h. die Fördergeschwindigkeit v4 ist parallel zur Drehachse A1, die Gegendruckwalze 2 weist inFig.5 zur besseren Darstellung einen größeren Durchmesser als die Druckwalze 1 auf. - Auch kann, wie in
Fig. 6 dargestellt, die Zuführeinheit 3 durch ein Magazin 10 samt Stempel 11 ausgestaltet sein. Dabei bringt das Magazin 10 die Lebensmittel 4 mitsamt Lebensmittelverpackung 5 in Position vor dem Spalt 6, woraufhin der Stempel 11 das Lebensmittel 4 mitsamt Lebensmittelverpackung 5 mit der Zuführgeschwindigkeit v3 dem Spalt zuführt. Auch eine Kombination eines Querförderbands 9 mit einem Stempel als Zuführeinheit 3 ist möglich.
Claims (11)
- Verfahren zum Trennen eines Lebensmittels (4) und einer Lebensmittelverpackungen (5), welche das Lebensmittel (4) zumindest teilweise umschließt, wobei die Lebensmittelverpackung (5) mit dem Lebensmittel (4) einem Zuführabschnitts (6') eines Spalts (6) zwischen einer Druckwalze (1) mit einer über den Umfang geschlossenen Druckoberfläche (O1) und einer geschlossenen Gegendruckfläche (02) von einer Zuführseite (Z) zugeführt wird, wobei sich die Druckwalze (1) in einer Drehrichtung (R1) dreht, wodurch an der Druckoberfläche (O1) der Druckwalze (1) eine Umfangsgeschwindigkeit (v1) entsteht, dadurch gekennzeichnet, dass die Lebensmittelverpackung (5) mit dem Lebensmittel (4) dem Zuführabschnitt (6') mit einer Zuführgeschwindigkeit (v3) zugeführt wird, und dass die Zuführgeschwindigkeit (v3) eine Geschwindigkeitskomponente (v3') in Richtung der am Zuführabschnitt (6') auftretenden Umfangsgeschwindigkeit (v1) aufweist, wobei die Umfangsgeschwindigkeit (v1) größer als die Geschwindigkeitskomponente (v3') der Zuführgeschwindigkeit (v3) in Richtung der am Zuführabschnitt (6') auftretenden Umfangsgeschwindigkeit (v1) ist.
- Vorrichtung zum Trennen eines Lebensmittels (4) und einer Lebensmittelverpackung (5), welche das Lebensmittel (4) zumindest teilweise umschließen, mit einer Druckwalze (1), die um eine Drehachse (A1) drehbar gelagert angeordnet ist und sich in einer Drehrichtung (R1) dreht, und mit einer geschlossenen Gegendruckfläche (02), wobei zwischen einer Druckoberfläche (O1) der Druckwalze (1) und der Gegendruckfläche (02) ein Spalt (6) ausgebildet ist, dadurch gekennzeichnet, dass die Druckwalze (1) eine über den Umfang geschlossenen Druckoberfläche (O1) aufweist und die Gegendruckfläche (02) geschlossen ausgeführt ist, dass eine Zuführeinrichtung (3) vorgesehen ist, die im bestimmungsgemäßen Einsatz der Vorrichtung die Lebensmittelverpackung (5) mit dem Lebensmittel (4) mit einer Zuführgeschwindigkeit (v3) einem Zuführabschnitt (6') des Spalts (6) zuführt, und dass die Zuführgeschwindigkeit (v3) eine Geschwindigkeitskomponente (v3') in Richtung einer am Zuführabschnitt (6') auftretenden Umfangsgeschwindigkeit (v1) der Druckoberfläche (O1) der Druckwalze (1) aufweist, wobei die Umfangsgeschwindigkeit (v1) größer oder gleich der Geschwindigkeitskomponente (v3') der Zuführgeschwindigkeit (v3) in Richtung der der am Spalt (6) auftretenden Umfangsgeschwindigkeit (v1) ist.
- Vorrichtung nach Anspruch 2, dadurch gekennzeichnet, dass die Druckwalze (1) zumindest im Bereich des Zuführabschnitts (6') rotationssymmetrisch ist.
- Vorrichtung nach Anspruch 3, dadurch gekennzeichnet, die Druckwalze (1) zumindest im Bereich des Zuführabschnitts (6') zylindrisch ist.
- Vorrichtung nach einem der Ansprüche 2 bis 4, dadurch gekennzeichnet, dass der Spalt (6) im Zuführabschnitt (6') zwischen der Druckoberfläche (O1) und der Gegendruckfläche (02) eine Spalthöhe (b) aufweist, die kleiner 1 mm, vorzugsweise Null ist.
- Vorrichtung nach einem der Ansprüche 1 bis 4, dadurch gekennzeichnet, dass die Gegendruckfläche (02) die Oberfläche einer Gegendruckwalze (2) ist, die um eine Gegendrehachse (A2) drehbar gelagert angeordnet ist und sich in einer Gegendrehrichtung (R2) dreht, wodurch an der Gegendruckfläche (02) der Gegendruckwalze (2) eine Gegendrehumfangsgeschwindigkeit (v2) entsteht, wobei die Gegendrehachse (A2) mit der Drehachse (A1) einen Achsenwinkel (α) von Null bis 45° einschließt und die Gegendrehrichtung (D2) der Drehrichtung (D1) entgegengesetzt ist.
- Vorrichtung nach Vorrichtung nach Anspruch 6, dadurch gekennzeichnet, dass die Gegendruckwalze (1) zumindest im Bereich des Zuführabschnitts (6') rotationssymmetrisch ist.
- Vorrichtung nach Anspruch 7, dadurch gekennzeichnet, die Gegendruckwalze (2) zumindest im Bereich des Zuführabschnitts (6') zylindrisch ist.
- Vorrichtung nach einem der Ansprüche 6 bis 8, dadurch gekennzeichnet, dass die Umfangsgeschwindigkeit (v1) gleich der Gegendrehumfangsgeschwindigkeit (v2) ist.
- Vorrichtung nach einem der Ansprüche 2 bis 10, dadurch gekennzeichnet, dass die Zuführeinheit (3) ein Förderband darstellt.
- Verwendung der Vorrichtung nach einem der Ansprüche 2 bis 10, dadurch gekennzeichnet, dass die Lebensmittelverpackung (5) im Spalt (6) durch Quetschung zwischen der Druckwalze (1) und der Gegendruckfläche (02) aufgeplatzt wird und das Lebensmittel (4) aus der Lebensmittelverpackung (5) ausgequetscht wird, sodass ein Teil des Lebensmittels (4) auf der Zuführseite (Z) verbleibt und die Lebensmittelverpackung (5) durch die Rotation der Druckwalze (1) durch den Spalt (6) auf die der Zuführseite (Z) entgegengesetzten Abführseite (A) befördert wird.
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ATA50036/2016A AT518167B1 (de) | 2016-01-25 | 2016-01-25 | Verfahren und Vorrichtung zum Entpacken von Lebensmitteln |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| EP3202675A1 true EP3202675A1 (de) | 2017-08-09 |
Family
ID=57838236
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP17151796.4A Ceased EP3202675A1 (de) | 2016-01-25 | 2017-01-17 | Verfahren und vorrichtung zum entpacken von lebensmitteln |
Country Status (3)
| Country | Link |
|---|---|
| EP (1) | EP3202675A1 (de) |
| AT (1) | AT518167B1 (de) |
| DE (1) | DE202017006986U1 (de) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2242179A (en) * | 1990-03-21 | 1991-09-25 | John Earp | Apparatus for recovering dry food from packages |
| GB2279058A (en) * | 1993-06-17 | 1994-12-21 | Barnes Mor Spring Water Compan | A method and apparatus for emptying liquid contents from a bag-in-barrel container |
| DE19803247A1 (de) * | 1998-01-28 | 1999-07-29 | Sasib Food Spa | Verfahren zum Entleeren von biegsamen Beuteln unter keimfreien Bedingungen und entsprechende Vorrichtung |
| DE102009056225A1 (de) * | 2009-11-28 | 2011-06-01 | Magurit Gefrierschneider Gmbh | Vorrichtung zum kontinuierlichen Öffnen und Leeren von Gefriergut enthaltenden Beuteln, insbesondere Blutplasmabeuteln |
Family Cites Families (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE2235923C2 (de) | 1971-08-08 | 1982-11-11 | Alpina Käse AG, Burgdorf | Verfahren und Vorrichtung zum Trennen eines teigigen Gutes von festen Bestandteilen |
| DE3111625C1 (de) | 1981-03-25 | 1982-09-30 | Nordischer Maschinenbau Rud. Baader GmbH + Co KG, 2400 Lübeck | Vorrichtung für die Rückgewinnung des pastosen Inhalts von Nahrungsmittel-Fehlpackungen |
| DE3907401C1 (de) | 1989-03-08 | 1990-03-29 | Wilfried 4425 Billerbeck De Holzknecht | |
| AT1650U1 (de) * | 1996-06-26 | 1997-09-25 | Immuno Ag | Verfahren und vorrichtung zum ausbringen eines tiefgefrorenen plasmaproduktes |
| DE19913010A1 (de) * | 1999-03-23 | 2000-09-28 | Hk Haag & Kurz Gmbh | Sackpresse |
| JP2001225816A (ja) * | 2000-02-15 | 2001-08-21 | Tilement Corp | 高粘性体絞出し装置 |
| GB0007471D0 (en) * | 2000-03-29 | 2000-05-17 | Fenn David J | Removing tablets from blister packs |
| JP2004262462A (ja) * | 2003-01-16 | 2004-09-24 | Taiyo Ink Mfg Ltd | 粘稠体の絞り出し方法および絞り出し装置 |
-
2016
- 2016-01-25 AT ATA50036/2016A patent/AT518167B1/de active
-
2017
- 2017-01-17 EP EP17151796.4A patent/EP3202675A1/de not_active Ceased
- 2017-01-17 DE DE202017006986.5U patent/DE202017006986U1/de active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2242179A (en) * | 1990-03-21 | 1991-09-25 | John Earp | Apparatus for recovering dry food from packages |
| GB2279058A (en) * | 1993-06-17 | 1994-12-21 | Barnes Mor Spring Water Compan | A method and apparatus for emptying liquid contents from a bag-in-barrel container |
| DE19803247A1 (de) * | 1998-01-28 | 1999-07-29 | Sasib Food Spa | Verfahren zum Entleeren von biegsamen Beuteln unter keimfreien Bedingungen und entsprechende Vorrichtung |
| DE102009056225A1 (de) * | 2009-11-28 | 2011-06-01 | Magurit Gefrierschneider Gmbh | Vorrichtung zum kontinuierlichen Öffnen und Leeren von Gefriergut enthaltenden Beuteln, insbesondere Blutplasmabeuteln |
Also Published As
| Publication number | Publication date |
|---|---|
| AT518167A4 (de) | 2017-08-15 |
| AT518167B1 (de) | 2017-08-15 |
| DE202017006986U1 (de) | 2019-01-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| DE69405151T2 (de) | Gerät zum Schneiden einer Materialbahn auf bestimmte Länge und zum Ausgeben derselben | |
| DE69427350T2 (de) | Extrusionsmatrize | |
| EP4154721B1 (de) | Vorrichtung und verfahren zum transportieren und ausschleusen von getrennten lebensmittelportionen | |
| EP3829838B1 (de) | Trennvorrichtung und verfahren zum auftrennen einer flachbahn in eine vielzahl von verbundenen streifen sowie vorrichtung und verfahren zum herstellen eines strangs | |
| DE2458614C3 (de) | Extruder-Kalander-Verbindung | |
| EP0640290A2 (de) | Verfahren und Separator zum Gewinnen des Restfleisches von Knochensträngen | |
| EP3581374B9 (de) | Vorrichtung zum trennen von miteinander vermischten stoffen unterschiedlicher fliessfähigkeit mit einem abstreifelement | |
| DE3633396C1 (de) | Einrichtung zum Abscheiden der fliessfaehigen Bestandteile aus einem Stoffgemisch | |
| EP0307648B1 (de) | Separiereinrichtung | |
| AT518167B1 (de) | Verfahren und Vorrichtung zum Entpacken von Lebensmitteln | |
| DE102009016311A1 (de) | Fördertrommel der Tabak verarbeitenden Industrie | |
| DE69405161T2 (de) | Verfahren und Vorrichtung zum Beschicken einer Verpackungsstrasse mit Abschnitten von Wickelmaterial | |
| DE102018102672B9 (de) | Vorrichtung zum Trennen von miteinander vermischten Stoffen unterschiedlicher Fließfähigkeit | |
| EP3894203B1 (de) | Vorrichtung und verfahren zum trennen von miteinander vermischten stoffen unterschiedlicher fliessfähigkeit | |
| EP3569397B1 (de) | Vorrichtung und verfahren zum trennen von miteinander vermischten stoffen unterschiedlicher fliessfähigkeit | |
| EP3894206B1 (de) | Vorrichtung mit guillotine-ablängvorrichtung zum fertigen eines verpackungsmaterialerzeugnisses aus einem faserausgangsmaterial und verfahren zum fertigen eines verpackungsmaterialerzeugnisses | |
| EP3141359B1 (de) | Zwischenblattzuführung | |
| DE2235923C2 (de) | Verfahren und Vorrichtung zum Trennen eines teigigen Gutes von festen Bestandteilen | |
| EP0774300A1 (de) | Quetschvorrichtung und Aufbereitungsvorrichtung | |
| EP4102976B1 (de) | Vorrichtung und verfahren zum formen eines strangförmigen lebensmittels | |
| DE3111625C1 (de) | Vorrichtung für die Rückgewinnung des pastosen Inhalts von Nahrungsmittel-Fehlpackungen | |
| EP0796561A1 (de) | Trennvorrichtung zur Trennung von miteinander vermischten fliessfähigen und nicht fliessfähigen Bestandteilen von Produkten | |
| DE3844302C2 (de) | Trennmaschine | |
| EP1185474B1 (de) | Vorrichtung zum zuführen eines von einem massestrang abgetrennten länglichen einzelstücks zu einer bearbeitungseinrichtung | |
| DE69224425T2 (de) | Verfahren und Vorrichtung zum Zuführen von Verpackungsmaterial an einer Verpackungsmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN PUBLISHED |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20180130 |
|
| RBV | Designated contracting states (corrected) |
Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20180529 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE APPLICATION HAS BEEN REFUSED |
|
| 18R | Application refused |
Effective date: 20190823 |