EP3794169B1 - Verfahren zur ermittlung der trommelbelegung an einer karde sowie karde mit einer zugehörigen steuerung - Google Patents
Verfahren zur ermittlung der trommelbelegung an einer karde sowie karde mit einer zugehörigen steuerung Download PDFInfo
- Publication number
- EP3794169B1 EP3794169B1 EP19720830.9A EP19720830A EP3794169B1 EP 3794169 B1 EP3794169 B1 EP 3794169B1 EP 19720830 A EP19720830 A EP 19720830A EP 3794169 B1 EP3794169 B1 EP 3794169B1
- Authority
- EP
- European Patent Office
- Prior art keywords
- drum
- card
- determined
- fibres
- sliver
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- D—TEXTILES; PAPER
- D01—NATURAL OR MAN-MADE THREADS OR FIBRES; SPINNING
- D01G—PRELIMINARY TREATMENT OF FIBRES, e.g. FOR SPINNING
- D01G31/00—Warning or safety devices, e.g. automatic fault detectors, stop motions
- D01G31/006—On-line measurement and recording of process and product parameters
Definitions
- the present invention relates to a method for determining the drum loading on a carding machine and to a carding machine with an associated control system.
- drum loading refers to the total fiber mass that is stationary and temporarily located on the drum or in the drum space of a card. It is known that production, sliver number, carding distance, speed of the rotating components, clothing selection, fiber material, fiber length and other components have an influence on the drum loading.
- the EP 1167591 A1 describes the possible influence of the transfer factor (doffer transient) on cards. This refers to the proportion of the fiber mass on the drum covering that is transferred to the doffer per drum revolution.
- This document suggests proposes to determine the nep count values and the fiber length distribution and to link them together in order to optimize production. The document does not provide any indication of how a control system optimizes the operating parameters based on this link, since the characteristic curves referred to here are not further defined.
- the transfer factor is to be qualitatively changed by adjusting the factors nep count, fiber length distribution and clothing spacing, without revealing how the transfer factor is precisely determined. According to this state of the art, the transfer factor and thus the fiber flow is to be controlled during operation by automatically adjusting the operating parameters.
- the EP1215312 A1 discloses the determination of the transmission factor between two rollers by determining the fiber coverage of the interacting rollers using sensors.
- the object of the invention is to provide a method with which the drum loading of a carding machine can be determined.
- the invention includes the technical teaching that when determining the drum loading on a card, the supply of fibers into the card is stopped and at the same time all of the fibers in the drum space of the card are removed, whereby the sliver number and the delivery of the fibers (delivery path) at the card outlet are measured.
- the core idea of the invention is to empty the entire drum space with fibres, some of which circulate around the rotating drum several times. This not only removes the fibres on the The fiber mass in the entire system is not only removed from the fibers in the material circulation path, but also from the fiber mass in the entire system before a quality measurement is carried out with a new fiber quality. This means that a card sliver that no longer contains any fibers from the previous batch only reaches the funnel after traveling a multiple of the delivery path covered via the material circulation path. Instead of the funnel, measuring rollers with sensors can also be used to convert the fleece into a fiber sliver and determine the mass flow.
- the operation of the card must be interrupted in order to empty it of fibers and thus determine the current drum loading. This is a prerequisite so that a thin spot is created during operation or during ongoing production, from which the drum loading is determined. If the result of the drum loading measurement deviates from a reference value, the operator is informed of an incorrect setting and/or a worn-out clothing and/or a change in the fiber quality.
- An advantageous development of the method provides that the supply of fibers to the card is interrupted by stopping or reducing the feed of a feed roller.
- the feed roller is at the beginning of the theoretical material circulation path of the fibers in the card.
- the end of the material circulation path is defined by the funnel or the measuring rollers at the exit of the card, where the sliver number and the delivery path are measured.
- the time it takes for the fibers to travel along the material circulation path from the feed roller to the funnel or measuring rollers is defined as dead time. It can be determined for each card using the speed and the wrap angle of the fibers on the rotating components.
- the temporary drum occupancy can be determined by determining the dead time and the measured sliver number. This corresponds to the shortest delivery path in which the card sliver is pulled onto the funnel with a constant sliver number.
- the total fiber mass in the drum chamber can be determined from the sum of the measured sliver number and the delivery route.
- the cards can be adjusted in terms of quality assurance when changing fibers in such a way that incorrect measurements are avoided.
- the drum loading it can be determined whether the card is correctly set up for production with the current fiber quality.
- the deviation from a reference value that is stored in the card control system for each fiber quality tells the card operator that the card is not correctly set up.
- the speed of the drum or the doffer may deviate from an optimum, so that if the speed is too high, the drum loading decreases.
- the drum loading can increase or decrease.
- the wrong selection of clothing can also be represented by a deviation from the reference value. If the distance between the doffer and the drum is too great, the drum loading value deviates upwards or downwards from the reference value.
- the control system automatically suggests the operator the optimal setting data, which is compared with the existing setting data. This excludes the possibility of incorrect setting data adding up to a correct reference value, but the quality of the carding sliver is poor.
- the card according to the invention comprises a control system for determining the drum loading, whereby the control system is designed to compare the determined drum loading for each fiber quality with its own specific reference value and, in the event of deviations between the determined drum loading and the specific reference value, to give the operator information on how to optimize the card setting.
- a data storage device is connected to the control system, in which empirically determined values for the drum loading (reference values) are stored depending on the fiber quality with optimal setting values for the card.
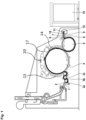
- Fig. 1 shows a carding machine according to the state of the art, in which fiber flakes are guided via a shaft to a feed roller 1, a feed table 2, via several licker-in rollers 3a, 3b, 3c to the drum 4 or the tambour.
- the fibers of the fiber flakes are parallelized and cleaned by means of fixed and rotating carding elements 20 arranged on a revolving cover.
- the resulting fiber web is then conveyed via a doffer 5, a doffer roller 6 and several squeezing rollers 7, 8 to a fleece guide element 9, which forms the fiber web with a funnel 10 into a fiber band, which is transferred via take-off rollers 11, 12 to a subsequent processing machine or a can 15.
- measuring rollers (not shown) can also form the resulting fleece into a fiber band and determine the mass flow in the process.
- the total amount of fiber in the drum space must be determined. This is significantly more than the amount of fiber that is transported via the material circulation track 14, since the fibers are circulated several times around the drum 4 and rollers. 3a, 3b, 3c, 5, 6, 7, 8.
- the drum loading is made up of the stationary drum loading sTB and the temporary drum loading tTB.
- the temporary drum loading tTB refers to the fiber mass that is present on the active carding surface from the feed roller 1 to the doffer 5.
- the fibers are located in the area of the material circulation path 14 on the drum 4. This amount is relatively small and can, for example, be around 2.0 g for a drum 4 with a diameter of 1,300 mm and a working width of 1,280 mm with a sliver weight of 4.92 ktex.
- the stationary drum loading sTB refers to the fiber mass that is stored in the clothing of the drum chamber and is not removed by the doffer 5. This fiber mass can circulate and be transported several times with the drum 4.
- the amount for the stationary drum loading sTB can be around 16 g for the same card dimensions and is therefore many times larger than the temporary drum loading tTB. In this approach, the waste separation, which is usually less than 5% of the fiber quantity, is neglected.
- the first step is to empty the entire drum chamber in the following order:
- the feed roller 1 stops during production. Since the fibers are transported further via the drum 4 and the doffer 5, among other things, the fiber flow breaks off at the feed roller 1.
- a signal (CCD signal) is recorded at the funnel 10, which is used to determine the sliver break.
- the dead time within which the fibers can theoretically be separated from the Feed roller 1 to the funnel 10. The dead time defines the time that the fibers need to travel along the material circulation path 14 from the feed roller 1 to the funnel 10. It is therefore the shortest or ideal fiber circulation time between the feed roller 1 and the funnel 10.
- the dead time results from the speed and the wrap angle of the fibers on the respective component, for example the licker-in 3a, the drum 4 or the doffer 5.
- Figure 2 shows a measurement diagram in which the delivery path in meters of the card sliver or the fibers in the card is entered on the abscissa.
- the sliver number in kilotex which here is 5.49 ktex, is entered on the ordinate.
- the jagged curve is the connection of the individual measured values MW at funnel 10.
- the left rectangular area indicates the sliver mass produced during the dead time, which runs along the material circulation path 14 to the funnel 10.
- the sliver number remains relatively constant up to a delivery path of 4.7 m. This corresponds to the fiber mass that was produced within the dead time.
- the drop in the measurement curve shows that the remaining fiber mass in the carding area is being transported away, with the sliver at the funnel 10 becoming thinner and thinner and therefore the sliver number falling.
- the sliver number drops to about 1.5 ktex and ends at a delivery distance of about 14 m.
- the entire area under the measurement curve therefore shows the fiber mass FM in the carding room. If the fiber mass produced in the dead time (left rectangular area) is subtracted from this fiber mass FM in the carding room, the stationary drum loading is obtained. Determining the drum loading can be carried out at any time by interrupting operation of the carding machine.
- a second phase the speed of the feed roller 1 is reduced during production so that a thin spot is deliberately created in the subsequent fiber sliver. Since the fibers are transported further via the drum 4 and the doffer 5, among other things, the fiber flow at the feed roller 1 is reduced.
- a signal (CCD signal) is recorded at the funnel 10, which is used to determine when the thin spot in the fiber sliver has been triggered.
- the dead time within which the fibers are theoretically transported from the feed roller 1 to the funnel 10 can be determined using the recorded speeds of the licker-in 3a, 3b, 3c, drum 4, doffer 5 and the doffer rollers 11, 12.
- the dead time defines the time that the fibers need to travel along the material circulation path 14 from the feed roller 1 to the funnel 10. It is therefore the shortest or ideal fiber circulation time between the feed roller 1 and the funnel 10.
- the dead time results from the speed and the wrap angle of the fibers on the respective component, for example the licker-in 3a, the drum 4 or the doffer 5.
- Figure 3 shows a measurement diagram in which the delivery path in meters of the card sliver or the fibers in the card is entered on the abscissa.
- the sliver number in kilotex is entered on the ordinate, which is 5.49 ktex here.
- the jagged curve is again the connection of the individual measured values MW, which are determined at the funnel 10.
- the area under the curve gives the total fiber mass FM in the system.
- the left rectangular area gives the fiber mass FM during the dead time. produced sliver mass, which runs along the material circulation path 14 to the funnel 10.
- the sliver number remains relatively constant up to a delivery path of 4.7 m. This corresponds to the fiber mass that was produced within the dead time.
- the drop in the measurement curve shows that the remaining fiber mass in the carding area is being transported away, whereby the fiber sliver at the funnel 10 becomes thinner and thinner and therefore the sliver number drops.
- the speed of the feed roller 1 is accelerated again to the normal operating value, so that the curve with the measured values MW slowly rises again until the normal amount of fiber fed in is once again constantly reached at approx. 5.49 ktex.
- the decreased curve with the measured values MW is the basis at this time T for determining a curve with simulated measured values sMW based on the values for drum loading determined by the card manufacturer (phase 1).
- This curve also decreases with the sliver number to around 1.5 ktex and ends at a delivery distance of around 14 m.
- the entire area under the measurement curve therefore shows the fiber mass FM in the carding room.
- the area under the simulated measurement curve sMW then shows the fiber mass FM in the carding room when production is interrupted. If the fiber mass produced during the idle time (left rectangular area) is deducted from this simulated fiber mass FM in the carding room, the stationary drum loading is obtained without the card operator having to interrupt production. This second determination of the drum loading is based on the findings and data obtained from determining the drum loading during the first phase.
- the card also has a control system in which reference values for the drum loading for different fiber qualities are stored using a data memory. These reference values include specified setting values for carding operation, such as at least the speed of the drum 4 and the doffer 5, the associated clothing and the size of the carding gap, as well as the distance of the doffer 5 from the drum 4.
- the drum loading By determining the drum loading, it can be determined whether the card is correctly set up for production with the current fiber quality. If there are deviations from the reference value, the operator is shown possible causes so that he can check the card settings. If the reference value of the drum loading was reached in a first measurement with the recommended settings, but not in a second measurement after about a week of operation, the cause may be an adjustment of the card operating parameters due to temperature changes or clothing wear.
- the control system suggests a solution to the operator based on stored empirical data, for example adjusting the carding gap, checking the clothing or checking the distance from the doffer 5 to the drum 4.
- the drum loading can increase or decrease.
- the wrong selection of clothing can also be represented by a deviation from the reference value. If the distance between the doffer and the drum is too great, the drum loading value deviates upwards or downwards from the reference value.
- the control system automatically suggests the operator the optimal setting data, which is compared with the existing setting data. This excludes the possibility of incorrect setting data adding up to a correct reference value, but the quality of the carding sliver is poor.
- a card is set to produce 80 kg/h of PIMA quality cotton.
- the delivery speed of the card sliver produced is 271 m/min at 4.92 ktex.
- Drum 4 is operated at 500 rpm and doffer 5 at 64 rpm.
- the reference value of the drum loading is 17.9 g with a total fiber mass of 36.3 g in the drum space.
- the measurement shows a temporary drum loading tTB of 2 g and a stationary drum loading of 15.9 g, so that the total drum loading without deduction of waste is 17.9 g.
- this may be an indication of an enlarged carding gap and the control system suggests an adjustment of the carding gap to the operator or can determine this independently using sensors and adjust it using actuators.
- this may be an indication of a change in the fed fiber length or an increase in the drum speed.
- the invention is not limited in its implementation to the preferred embodiment given above.
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Preliminary Treatment Of Fibers (AREA)
Description
- Die vorliegende Erfindung betrifft ein Verfahren zur Ermittlung der Trommelbelegung an einer Karde sowie eine Karde mit einer zugehörigen Steuerung.
- Unter dem Begriff Trommelbelegung wird die gesamte Fasermasse bezeichnet, die sich stationär und temporär auf der Trommel bzw. im Trommelraum einer Karde befindet. Dabei ist bekannt, dass die Produktion, Bandnummer, Kardierabstand, Drehzahlen der rotierenden Bauteile, Garniturenauswahl, Fasermaterial, Faserlänge und weitere Komponenten einen Einfluss auf die Trommelbelegung haben.
- Insbesondere beim schnellen Wechsel von Textilfasern aufgrund von Produktionsänderungen, beispielsweise von Baumwollfasern auf Chemiefasern oder Mischungen von Textilfasern, ist es notwendig zu wissen, mit welchem Nachlauf die bisherigen Fasern in der Karde verarbeitet werden. Wird bei einem Materialwechsel das neue Kardenband nach einer zu kurzen Anlaufphase gemessen, können Qualitätseinbußen festgestellt werden, deren Ursache in der Trommelbelegung mit den bisherigen Fasern liegt.
- Die
EP 1167591 A1 beschreibt den möglichen Einfluss des Übertragungsfaktors (Doffer Transient) an Karden. Damit wird der Anteil der Fasermasse am Trommelbelag bezeichnet, der pro Trommelumdrehung auf den Abnehmer übergeht. Diese Schrift schlägt vor, zur Optimierung der Produktion die Nissenzahlwerte und die Faserlängenverteilung zu bestimmen und miteinander zu verknüpfen. Die Schrift gibt keinen Hinweis darauf, wie eine Regelung aufgrund dieser Verknüpfung die Betriebsparameter optimiert, da die hier bezeichneten Kennkurven nicht weiter definiert werden. Der Übertragungsfaktor soll durch Anpassen der Faktoren Nissenzahl, Faserlängenverteilung und Garniturenabstand qualitativ verändert werden, ohne das offenbart wird, wie der Übertragungsfaktor präzise bestimmt wird. Nach diesem Stand der Technik soll im laufenden Betrieb der Übertragungsfaktor und damit der Faserfluss gesteuert werden, in dem die Betriebsparameter automatisch angepasst werden. - Die
EP1215312 A1 offenbart die Ermittlung des Übertragungsfaktors zwischen zwei Walzen, indem die Faserbelegung der zusammenwirkenden Walzen mittels Sensoren ermittelt wird. - Aufgabe der Erfindung ist die Bereitstellung eines Verfahrens, mit dem die Trommelbelegung einer Karde bestimmbar ist.
- Diese Aufgabe wird ausgehend von einem Verfahren gemäß dem Oberbegriff des Anspruches 1 mit den jeweils kennzeichnenden Merkmalen gelöst. Vorteilhafte Weiterbildungen der Erfindung sind in den abhängigen Ansprüchen angegeben.
- Die Erfindung schließt die technische Lehre ein, dass bei der Ermittlung der Trommelbelegung an einer Karde die Zufuhr an Fasern in die Karde gestoppt und gleichzeitig die gesamten im Trommelraum der Karde befindlichen Fasern abgezogen werden, wobei die Bandnummer und die Ablieferung der Fasern (Lieferweg) am Kardenausgang gemessen wird.
- Kerngedanke der Erfindung ist das Leerlaufen des gesamten Trommelraumes mit Fasern, die zum Teil mehrfach die rotierende Trommel umlaufen. Dabei werden nicht nur die auf der Materialumlaufbahn befindlichen Fasern, sondern die im gesamten System befindliche Fasermasse abgezogen, bevor eine Qualitätsmessung mit einer neuen Faserqualität vorgenommen wird. Dies hat zur Folge, dass erst über ein Vielfaches des über die Materialumlaufbahn zurückgelegten Lieferweges ein Kardenband zum Trichter gelangt, bei dem keine Fasern aus der bisherigen Chargenbelegung mehr vorhanden sind. Statt des Trichters können auch Messwalzen mit Sensoren verwendet werden, mit denen das Vlies zu einem Faserband umgewandelt und der Massendurchfluss ermittelt wird.
- Im Unterschied zum Stand der Technik muss der Betrieb der Karde unterbrochen werden, um diese von den Fasern leerlaufen zu lassen und so die aktuelle Trommelbelegung zu ermitteln. Dies ist Voraussetzung, damit im laufenden Betrieb bzw. während der laufenden Produktion gezielt eine Dünnstelle erzeugt wird, ab der die Ermittlung der Trommelbelegung erfolgt. Weicht das Ergebnis der Messung zur Trommelbelegung von einem Referenzwert hat, bekommt der Bediener einen Hinweis auf eine fehlerhafte Einstellung und/oder eine verschlissene Garnitur und/oder eine Veränderung der Faserqualität.
- Eine vorteilhafte Weiterbildung des Verfahrens sieht vor, dass die Zufuhr an Fasern in die Karde durch den Stopp oder die reduzierte Förderung einer Speisewalze unterbrochen wird. Die Speisewalze steht am Anfang der theoretischen Materialumlaufbahn der Fasern in der Karde. Das Ende der Materialumlaufbahn wird durch den Trichter oder die Messwalzen am Ausgang der Karde definiert, an dem die Bandnummer und der Lieferweg gemessen wird.
- Die Zeit, mit der die Fasern entlang der Materialumlaufbahn von der Speisewalze zum Trichter bzw. Messwalzen gelangen, wird als Totzeit definiert. Sie kann über die Drehzahl und den Umschlingungswinkel der Fasern auf den rotierenden Bauteilen für jede Karde bestimmt werden.
- Mit weiterem Vorteil kann über die Bestimmung der Totzeit und der gemessenen Bandnummer die temporäre Trommelbelegung ermittelt werden. Dies entspricht dem kleinsten Lieferweg, bei dem das Kardenband mit gleichbleibender Bandnummer am Trichter angezogen wird.
- Vorteilhafterweise ist aus der Summe der gemessenen Bandnummer und dem Lieferweg die gesamte im Trommelraum befindliche Fasermasse bestimmbar. Mit dieser Erkenntnis lassen sich die Karden bei einem Faserwechsel hinsichtlich der Qualitätssicherung so einstellen, dass Fehlmessungen vermieden werden.
- Mit der Bestimmung der Trommelbelegung kann festgestellt werden, ob die Karde bei der aktuellen Faserqualität für die Produktion richtig eingestellt ist. Die Abweichung von einem Referenzwert, der für jede Faserqualität in der Steuerung der Karde hinterlegt wird, gibt dem Kardenbetreiber an, dass die Karde nicht richtig eingestellt ist. Dabei kann ggfs. die Drehzahl der Trommel oder des Abnehmers von einem Optimum abweichen, so dass bei einer zu hohen Drehzahl die Trommelbelegung abnimmt.
- Bei einem zu großen Kardierspalt oder einer abgenutzten Garnitur kann die Trommelbelegung zunehmen oder abnehmen. Auch die falsche Auswahl der Garnitur ist durch eine Abweichung vom Referenzwert darstellbar. Bei einem zu großen Abstand des Abnehmers zur Trommel weicht der Wert der Trommelbelegung vom Referenzwert nach oben oder unten hin ab. Die Steuerung schlägt dem Bediener bei der Ermittlung der Trommelbelegung und einer Abweichung vom Referenzwert automatisch die optimalen Einstelldaten vor, die mit den vorhandenen Einstelldaten verglichen werden. Dies schließt die Möglichkeit aus, dass sich falsche Einstelldaten zu einem richtigen Referenzwert addieren, die Qualität des Kardierbandes aber schlecht ist.
- Die erfindungsgemäße Karde umfasst eine Steuerung zur Ermittlung der Trommelbelegung, wobei die Steuerung ausgebildet ist, die ermittelte Trommelbelegung für jede Faserqualität mit einem eigenen spezifischen Referenzwert zu vergleichen und bei Abweichungen zwischen der ermittelten Trommelbelegung und dem spezifischen Referenzwert dem Bediener Hinweise zur optimierten Einstellung der Karde zu geben. Mit der Steuerung ist ein Datenspeicher verbunden, in den empirisch ermittelte Werte zur Trommelbelegung (Referenzwerte) in Abhängigkeit zur Faserqualität mit optimalen Einstellwerten der Karde hinterlegt sind.
- Weitere, die Erfindung verbessernde Maßnahmen werden nachstehend gemeinsam mit der Beschreibung eines bevorzugten Ausführungsbeispiels der Erfindung anhand der Figuren näher dargestellt. Es zeigen:
- Figur 1
- eine Schnittdarstellung durch eine Karde;
- Figur 2
- ein zugehöriges Messdiagramm zur Ermittlung der Trommelbelegung in einer ersten Phase;
- Figur 3
- ein zugehöriges Messdiagramm zur Ermittlung der Trommelbelegung in einer zweiten Phase.
-
Fig. 1 zeigt eine Karde nach dem Stand der Technik, bei der Faserflocken über einen Schacht zu einer Speisewalze 1, einem Speisetisch 2, über mehrere Vorreißer 3a, 3b, 3c zu der Trommel 4 oder dem Tambour geleitet werden. Auf der Trommel 4 werden die Fasern der Faserflocken mittels feststehender und an einem Wanderdeckel angeordneter umlaufender Kardierelemente 20 parallelisiert und gereinigt. Der entstehende Faserflor wird nachfolgend über einen Abnehmer 5, eine Abnehmerwalze 6 und mehrere Quetschwalzen 7, 8, zu einem Vliesleitelement 9 gefördert, der den Faserflor mit einem Trichter 10 zu einem Faserband umformt, das über Abzugswalzen 11, 12 an eine nachfolgende Verarbeitungsmaschine oder eine Kanne 15 übergeben wird. Statt des Trichters 10 können auch nicht dargestellte Messwalzen das entstehende Vlies in ein Faserband umformen und dabei den Massendurchfluss ermitteln. - Um die Trommelbelegung zu bestimmen, muss die gesamte im Trommelraum befindliche Fasermenge bestimmt werden. Das ist deutlich mehr, als die Fasermenge, die über die Materialumlaufbahn 14 transportiert wird, da die Fasern mehrfach um die Trommel 4 und Walzen 3a, 3b, 3c, 5, 6, 7, 8 transportiert werden. Die Trommelbelegung setzt sich dabei aus der stationären Trommelbelegung sTB und der temporären Trommelbelegung tTB zusammen. Die temporäre Trommelbelegung tTB bezeichnet die Fasermasse, die auf der aktiven Kardierfläche von der Speisewalze 1 bis zum Abnehmer 5 vorhanden ist. Die Fasern befinden sich dabei im Bereich der Materialumlaufbahn 14 auf der Trommel 4. Dieser Betrag ist relativ klein und kann beispielsweise bei einer Trommel 4 von 1.300 mm Durchmesser und 1.280 mm Arbeitsbreite bei einem Bandgewicht von 4,92 ktex etwa 2,0 g betragen.
- Die stationäre Trommelbelegung sTB bezeichnet die Fasermasse, die unter anderem in den Garnituren des Trommelraumes gespeichert ist und nicht vom Abnehmer 5 abgenommen wird. Diese Fasermasse kann mehrfach mit der Trommel 4 umlaufen und transportiert werden. Der Betrag für die stationäre Trommelbelegung sTB kann bei den gleichen Kardenabmessungen etwa 16 g betragen und ist damit um ein vielfaches Größer, als die temporäre Trommelbelegung tTB. Vernachlässigt wird bei dieser Betrachtungsweise die Abfallausscheidung, die üblicherweise weniger als 5% der Fasermenge beträgt.
- Um die Trommelbelegung zu ermitteln, lässt man in einer ersten Phase in folgender Reihenfolge den gesamten Trommelraum leerlaufen:
Die Speisewalze 1 stoppt im Produktionsbetrieb. Da die Fasern unter anderem über die Trommel 4 und den Abnehmer 5 weiter transportiert wird, reißt der Faserstrom an der Speisewalze 1 ab. Gleichzeitig mit dem Stopp der Speisewalze 1 wird am Trichter 10 ein Signal (CCD-Signal) aufgezeichnet, mit dem der Bandbruch festgestellt wird. Über aufgezeichnete Drehzahlen von Vorreißer 3a, 3b, 3c, Trommel 4, Abnehmer 5 bis hin zu den Abnehmerwalzen 11, 12 kann die Totzeit ermittelt werden, innerhalb der theoretisch die Fasern von der Speisewalze 1 bis zum Trichter 10 transportiert werden. Mit der Totzeit wird die Zeit definiert, die die Fasern benötigen, um entlang der Materialumlaufbahn 14 von der Speisewalze 1 zum Trichter 10 zu gelangen. Sie ist damit die kürzeste bzw. ideale Faserumlaufzeit zwischen der Speisewalze 1 und dem Trichter 10. Die Totzeit ergibt sich dabei aus der Drehzahl und dem Umschlingungswinkel der Fasern auf dem jeweiligen Bauteil, also beispielsweise dem Vorreißer 3a, der Trommel 4 oder dem Abnehmer 5. -
Figur 2 zeigt ein Messdiagramm, bei dem auf der Abszisse der Lieferweg in Metern des Kardenbandes bzw. der Fasern in der Karde aufgetragen ist. Auf der Ordinate ist die Bandnummer in kilotex eingetragen, die hier 5,49 ktex beträgt. Die gezackte Kurve ist die Verbindung der einzelnen Messwerte MW am Trichter 10. Bei Start der Messung beim Einzugsstopp des Vorreißers 1 ergibt die Fläche unter der Kurve die gesamte im System befindliche Fasermasse FM. Dabei gibt der linke rechteckige Bereich die während der Totzeit produzierte Bandmasse an, die entlang der Materialumlaufbahn 14 bis zum Trichter 10 läuft. Die Bandnummer läuft in diesem Ausführungsbeispiel bis zu 4,7 m Lieferweg relativ konstant. Dies entspricht der Fasermasse, welche innerhalb der Totzeit produziert wurde. Das Absinken der Messkurve zeigt, dass die weitere im Kardierraum befindliche Fasermasse abtransportiert wird, wobei das Faserband am Trichter 10 immer dünner wird und daher in der Bandnummer absinkt. In diesem Ausführungsbeispiel sinkt die Bandnummer auf etwa 1,5 ktex und endet bei einem Lieferweg von etwa 14 m. Die gesamte, unter der Messkurve befindliche Fläche zeigt damit die im Kardierraum befindliche Fasermasse FM. Wird von dieser im Kardierraum befindlichen Fasermasse FM die in der Totzeit produzierte Fasermasse (linker rechteckiger Bereich) abgezogen, ergibt sich die stationäre Trommelbelegung. Die Ermittlung der Trommelbelegung kann jederzeit durch eine Betriebsunterbrechung an der Karde durchgeführt werden. - In einer zweiten Phase wird die Drehzahl der Speisewalze 1 im Produktionsbetrieb reduziert, so dass im nachfolgend entstehenden Faserband gezielt eine Dünnstelle entsteht. Da die Fasern unter anderem über die Trommel 4 und den Abnehmer 5 weiter transportiert wird, reduziert sich der Faserstrom an der Speisewalze 1. Gleichzeitig mit der Drehzahlreduzierung der Speisewalze 1 wird am Trichter 10 ein Signal (CCD-Signal) aufgezeichnet, mit dem das Auslösen der Dünnstelle im Faserband festgestellt wird. Nach einer Zeit von beispielsweise T = 1 Sekunde wird die Speisewalze 1 wieder auf die normale Drehzahl hochgefahren. Über aufgezeichnete Drehzahlen von Vorreißer 3a, 3b, 3c, Trommel 4, Abnehmer 5 bis hin zu den Abnehmerwalzen 11, 12 kann die Totzeit ermittelt werden, innerhalb der theoretisch die Fasern von der Speisewalze 1 bis zum Trichter 10 transportiert werden. Mit der Totzeit wird die Zeit definiert, die die Fasern benötigen, um entlang der Materialumlaufbahn 14 von der Speisewalze 1 zum Trichter 10 zu gelangen. Sie ist damit die kürzeste bzw. ideale Faserumlaufzeit zwischen der Einzugswalze 1 und dem Trichter 10. Die Totzeit ergibt sich dabei aus der Drehzahl und dem Umschlingungswinkel der Fasern auf dem jeweiligen Bauteil, also beispielsweise dem Vorreißer 3a, der Trommel 4 oder dem Abnehmer 5.
-
Figur 3 zeigt ein Messdiagramm, bei dem auf der Abszisse der Lieferweg in Metern des Kardenbandes bzw. der Fasern in der Karde aufgetragen ist. Auf der Ordinate ist die Bandnummer in kilotex eingetragen, die hier 5,49 ktex beträgt. Die gezackte Kurve ist wieder die Verbindung der einzelnen Messwerte MW, die am Trichter 10 ermittelt werden. Bei Start der Messung bei der Drehzahlreduzierung der Speisewalze 1 ergibt die Fläche unter der Kurve die gesamte im System befindliche Fasermasse FM. Dabei gibt der linke rechteckige Bereich die während der Totzeit produzierte Bandmasse an, die entlang der Materialumlaufbahn 14 bis zum Trichter 10 läuft. Die Bandnummer läuft in diesem Ausführungsbeispiel bis zu 4,7 m Lieferweg relativ konstant. Dies entspricht der Fasermasse, welche innerhalb der Totzeit produziert wurde. Das Absinken der Messkurve zeigt, dass die weitere im Kardierraum befindliche Fasermasse abtransportiert wird, wobei das Faserband am Trichter 10 immer dünner wird und daher in der Bandnummer absinkt. Nach beispielsweise der Zeit T = 1 s wird die Speisewalze 1 in der Drehzahl wieder auf den normalen Betriebswert beschleunigt, so dass die Kurve mit den Messwerten MW wieder langsam ansteigt, bis die normale eingespeiste Fasermenge mit ca. 5,49 ktex wieder konstant erreicht ist. Der abgesunkene Kurvenverlauf mit den Messwerten MW ist zu diesem Zeitpunkt T die Basis, um anhand der beim Kardenhersteller ermittelten Werte zur Trommelbelegung Phase 1) eine Kurve mit simulierten Messwerten sMW zu ermitteln, die ebenfalls mit der Bandnummer auf etwa 1,5 ktex absinkt und bei einem Lieferweg von etwa 14 m endet. Die gesamte, unter der Messkurve befindliche Fläche zeigt damit die im Kardierraum befindliche Fasermasse FM. Die unter der simulierten Messkurve sMW befindliche Fläche zeigt dann die im Kardierraum befindliche Fasermasse FM bei einer Unterbrechung der Produktion. Wird von dieser im Kardierraum befindlichen simulierten Fasermasse FM die in der Totzeit produzierte Fasermasse (linker rechteckiger Bereich) abgezogen, ergibt sich die stationäre Trommelbelegung, ohne dass der Betreiber der Karde die Produktion unterbrechen muss. Diese zweite Ermittlung der Trommelbelegung basiert auf den Erkenntnissen und Daten, die mit der Ermittlung der Trommelbelegung während der ersten Phase gewonnen wurden. - Versuche zur Trommelbelegung mit unterschiedlichen Bandnummern und variierender Produktion zeigen, dass die Trommelbelegung proportional mit steigender Produktion steigt. Weiterhin hat sich gezeigt, dass die Trommelbelegung proportional mit steigender Bandnummer steigt. Auch mit steigender Faserlänge (Vergleich PIMA zu DENIM) steigt die Trommelbelegung.
- Damit muss bei einem Wechsel der Faserqualität ein Vielfaches der während der Totzeit produzierten Bandmasse aus dem Trommelraum abgeführt werden, bevor das neue Band qualitativ untersucht werden kann.
- Die Karde weist weiterhin eine Steuerung auf, in die mittels Datenspeicher Referenzwerte für die Trommelbelegung bei verschiedenen Faserqualitäten hinterlegt sind. Zu diesen Referenzwerten gehören vorgegebene Einstellwerte für den Kardenbetrieb, wie mindestens die Drehzahl der Trommel 4 und des Abnehmers 5, die zugehörigen Garnituren und die Größe des Kardierspaltes, sowie der Abstand des Abnehmers 5 von der Trommel 4.
- Mit der Bestimmung der Trommelbelegung kann festgestellt werden, ob die Karde bei der aktuellen Faserqualität für die Produktion richtig eingestellt ist. Bei Abweichungen von dem Referenzwert werden dem Bediener mögliche Ursachen angezeigt, so dass er die Einstellung der Karde überprüfen kann. Wurde der Referenzwert der Trommelbelegung bei einer ersten Messung mit den empfohlenen Einstellungen erreicht, bei einer zweiten Messung nach ca. einer Woche Betrieb aber nicht, kann eine Verstellung der Kardenbetriebsparameter aufgrund Temperaturänderung oder Garniturenverschleiß die Ursache sein. Die Steuerung schlägt aufgrund gespeicherter empirischer Daten dem Bediener eine Lösung vor, beispielsweise den Kardierspalt anzupassen, die Garnitur zu überprüfen oder den Abstand von Abnehmer 5 zur Trommel 4 zu kontrollieren.
- Bei einem zu großen Kardierspalt oder einer abgenutzten Garnitur kann die Trommelbelegung zunehmen oder abnehmen. Auch die falsche Auswahl der Garnitur ist durch eine Abweichung vom Referenzwert darstellbar. Bei einem zu großen Abstand des Abnehmers zur Trommel weicht der Wert der Trommelbelegung vom Referenzwert nach oben oder unten hin ab. Die Steuerung schlägt dem Bediener bei der Ermittlung der Trommelbelegung und einer Abweichung vom Referenzwert automatisch die optimalen Einstelldaten vor, die mit den vorhandenen Einstelldaten verglichen werden. Dies schließt die Möglichkeit aus, dass sich falsche Einstelldaten zu einem richtigen Referenzwert addieren, die Qualität des Kardierbandes aber schlecht ist.
- Eine Karde wird auf eine Produktion von 80 kg/h Baumwolle der Qualität PIMA eingestellt. Die Liefergeschwindigkeit des produzierten Kardenbandes beträgt 271 m/min bei 4,92 ktex. Die Trommel 4 wird mit 500 U/min betrieben, und der Abnehmer 5 mit 64 U/min. Der Referenzwert der Trommelbelegung beträgt 17,9 g bei einer gesamten Fasermasse von 36,3 g im Trommelraum. Die Messung ergibt eine temporäre Trommelbelegung tTB von 2 g und eine stationäre Trommelbelegung von 15,9 g, so dass die gesamte Trommelbelegung ohne Abzug von Abfallausscheidung 17,9 g beträgt.
- Wird bei einer nachfolgenden Messung eine höhere Trommelbelegung ermittelt, kann dies ein Hinweis auf einen vergrößerten Kardierspalt sein und die Steuerung schlägt dem Bediener eine Anpassung des Kardierspaltes vor bzw. kann diesen selbstständig mittels Sensoren ermitteln und mittels Aktoren einstellen.
- Wird bei einer nachfolgenden Messung eine kleinere Trommelbelegung ermittelt, kann dies ein Hinweis auf eine Änderung der eingespeisten Faserlänge oder eine Erhöhung der Trommeldrehzahl sein.
- Die Erfindung beschränkt sich in ihrer Ausführung nicht auf das vorstehend angegebene bevorzugte Ausführungsbeispiel.
-
- 1
- Speisewalze
- 2
- Speisetisch
- 3a, 3b, 3c
- Vorreißer
- 4
- Trommel
- 5
- Abnehmer
- 6
- Abnehmerwalze
- 7
- Quetschwalze
- 8
- Quetschwalze
- 9
- Vliesleitelement
- 10
- Trichter
- 11
- Abzugswalze
- 12
- Abzugswalze
- 13
- Kardierelement
- 14
- Materialumlaufbahn
- 15
- Kanne
- 16
- Walze
- 17
- Wanderdeckel
- 20
- Kardierelement
- FM
- gesamte Fasermasse im Trommelraum
- MW
- Messwerte
- sMW
- simulierte Messwerte
- sTB
- stationäre Trommelbelegung
- tTB
- temporäre Trommelbelegung
- T
- Zeit der reduzierten Drehzahl der Einzugswalze
Claims (8)
- Verfahren zur Ermittlung der Trommelbelegung an einer Karde, die sich aus der gesamten Fasermasse ergibt, die sich stationär und temporär auf der Trommel (4) bzw. im Trommelraum der Karde befindet, dadurch gekennzeichnet, dass erstmalig in einer ersten Phase die Zufuhr an Fasern in die Karde gestoppt und gleichzeitig die gesamten im Trommelraum der Karde befindlichen Fasern abgezogen werden, wobei die Bandnummer und der Lieferweg der Fasern am Kardenausgang gemessen und damit die Trommelbelegung ermittelt wird, und nachfolgend in einer zweiten Phase im Betrieb der Karde die Zufuhr an Fasern in die Karde für die Zeit (T) reduziert wird, wobei die Bandnummer und der Lieferweg der Fasern am Kardenausgang gemessen wird, und aufgrund der zum Zeitpunkt (T) ermittelten Messwerte (MW) ein weiterer Kurvenverlauf, der dem Abziehen aller im Trommelraum befindlichen Fasern entspricht, rechnerisch anhand der während der ersten Phase ermittelten Werte (MW) zur Trommelbelegung simuliert wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Zufuhr an Fasern in die Karde durch den Stopp einer Speisewalze (1) unterbrochen wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass durch die reduzierte Förderung einer Speisewalze (1) eine gezielte Dünnstelle im produzierten Faserband erzeugt wird.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Bandnummer und der Lieferweg an einem Trichter (10) oder Messwalzen ermittelt werden.
- Verfahren nach Anspruch 1, dadurch gekennzeichnet, dass die Totzeit der Fasern bestimmt wird, mit der die Fasern über eine Materialumlaufbahn (14) von der Speisewalze (1) zum Trichter (10) transportiert werden.
- Verfahren nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass mittels Massenbilanz und der ermittelten Bandnummer die temporäre Trommelbelegung (tTB) bestimmbar ist.
- Verfahren nach einem der vorgenannten Ansprüche, dadurch gekennzeichnet, dass aus der Summe der ermittelten Bandnummer und dem Lieferweg die gesamte im Trommelraum befindliche Fasermasse (FM) bestimmbar ist.
- Karde, umfassend eine Steuerung zur Ermittlung der Trommelbelegung nach einem der Ansprüche 1 bis 7, wobei die Steuerung ausgebildet ist, die ermittelte Trommelbelegung für jede Faserqualität mit einem eigenen spezifischen Referenzwert zu vergleichen und bei Abweichungen zwischen der ermittelten Trommelbelegung und dem spezifischen Referenzwert dem Bediener Hinweise zur optimierten Einstellung der Karde zu geben und/oder die optimierte Einstellung mittels Sensoren und Aktoren zumindest teilweise selbstständig erfolgt.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102018112053.2A DE102018112053A1 (de) | 2018-05-18 | 2018-05-18 | Verfahren zur Ermittlung der Trommelbelegung an einer Karde sowie Karde mit einer zugehörigen Steuerung |
| PCT/EP2019/060736 WO2019219352A1 (de) | 2018-05-18 | 2019-04-26 | Verfahren zur ermittlung der trommelbelegung an einer karde sowie karde mit einer zugehörigen steuerung |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| EP3794169A1 EP3794169A1 (de) | 2021-03-24 |
| EP3794169B1 true EP3794169B1 (de) | 2025-01-15 |
Family
ID=66349524
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| EP19720830.9A Active EP3794169B1 (de) | 2018-05-18 | 2019-04-26 | Verfahren zur ermittlung der trommelbelegung an einer karde sowie karde mit einer zugehörigen steuerung |
Country Status (4)
| Country | Link |
|---|---|
| EP (1) | EP3794169B1 (de) |
| CN (1) | CN112105766B (de) |
| DE (1) | DE102018112053A1 (de) |
| WO (1) | WO2019219352A1 (de) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114990741B (zh) * | 2022-07-01 | 2023-03-21 | 江苏迎阳无纺机械有限公司 | 一种非圆柱体锡林结构和控制方法 |
| CN117888239A (zh) * | 2024-02-28 | 2024-04-16 | 青岛同盛佳机械科技有限公司 | 一种多纤维和毛喂入系统 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5230630B2 (de) * | 1974-07-08 | 1977-08-09 | ||
| CH627497A5 (de) * | 1978-04-26 | 1982-01-15 | Zellweger Uster Ag | Vorrichtung zur gewinnung eines der dichte des auf dem tambour einer karde aufliegenden faserbelages entsprechenden regelsignals. |
| IN170275B (de) * | 1986-12-12 | 1992-03-07 | Rieter Ag Maschf | |
| CH684341A5 (de) * | 1991-12-09 | 1994-08-31 | Rieter Ag Maschf | Kämmaschine. |
| EP0929703A1 (de) * | 1997-08-05 | 1999-07-21 | Douglas, Patrick J. | Tandemkarde |
| DE19847236B4 (de) * | 1997-12-13 | 2010-08-26 | TRüTZSCHLER GMBH & CO. KG | Vorrichtung an einer Karde zum Schärfen der Garnitur der Trommel |
| EP1167590A3 (de) * | 2000-06-23 | 2002-09-11 | Maschinenfabrik Rieter Ag | Faserlängenmessung |
| EP1167591A1 (de) | 2000-06-23 | 2002-01-02 | Maschinenfabrik Rieter Ag | Übertragungsfaktor |
| US6669818B2 (en) * | 2000-06-28 | 2003-12-30 | Metso Paper Karlstad Ab | Shortened layout from dryer to reel in tissue machine |
| EP1215312A1 (de) * | 2000-12-18 | 2002-06-19 | Maschinenfabrik Rieter Ag | Online Messtechnik |
| DE10251574A1 (de) * | 2002-11-06 | 2004-05-19 | Trützschler GmbH & Co KG | Vorrichtung an einer Spinnerei Vorbereitungsmaschine, z.B. Karde, Reiniger o. dgl., zur Messung von Abständen an Deckelgarnituren |
| WO2006119658A1 (de) * | 2005-05-11 | 2006-11-16 | Maschinenfabrik Rieter Ag | Spinnereivorbereitungsmaschine sowie berührungsloses messverfahren |
| WO2006119655A1 (de) * | 2005-05-11 | 2006-11-16 | Maschinenfabrik Rieter Ag | Berührungsloses messverfahren sowie vorrichtung an einer textilmaschine |
| DE102006014419B4 (de) * | 2006-03-27 | 2021-04-15 | Trützschler GmbH & Co Kommanditgesellschaft | Vorrichtung an einer Spinnereivorbereitungsmaschine, insbesondere Karde, Krempel o. dgl., zur Einstellung des Kardierabstandes |
| DE102009031979A1 (de) * | 2009-07-06 | 2011-01-13 | TRüTZSCHLER GMBH & CO. KG | Vorrichtung an einer Karde oder Krempel mit einer Trommel, Arbeitselementen und verstellbaren Halteelementen |
| DE102009032798A1 (de) * | 2009-07-10 | 2011-01-13 | Staedtler + Uhl Kg | Kämmelement |
| CN202000042U (zh) * | 2011-03-01 | 2011-10-05 | 陕西宝成航空精密制造股份有限公司 | 一种用于精梳机上可调节锡林定位的装置 |
| CN103255508B (zh) * | 2013-04-25 | 2015-11-18 | 江阴骏华纺织科技有限公司 | 一种胶原纤维梳理设备 |
-
2018
- 2018-05-18 DE DE102018112053.2A patent/DE102018112053A1/de active Pending
-
2019
- 2019-04-26 CN CN201980030421.XA patent/CN112105766B/zh active Active
- 2019-04-26 EP EP19720830.9A patent/EP3794169B1/de active Active
- 2019-04-26 WO PCT/EP2019/060736 patent/WO2019219352A1/de not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| EP3794169A1 (de) | 2021-03-24 |
| WO2019219352A1 (de) | 2019-11-21 |
| CN112105766A (zh) | 2020-12-18 |
| DE102018112053A1 (de) | 2019-11-21 |
| CN112105766B (zh) | 2022-09-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2184387B1 (de) | Verfahren zum Betreiben einer Offenend-Spinnmaschine und Offenend-Spinnmaschine | |
| CH679853A5 (de) | ||
| DE2543839B1 (de) | Vorrichtung zum erzeugen eines gleichmaessigen textilen faserbandes | |
| WO1993012278A1 (de) | Kämmaschine | |
| EP1205588B1 (de) | Steuerung von Spinnstellen in einer Spinnmaschine | |
| EP1009870B2 (de) | Reguliertes streckwerk | |
| EP0477589A1 (de) | Verfahren zur Korrektur eines ermittelten Messsignals zur Masse eines Faserbandes an einem Regulierstreckwerk für Faserbänder mit einem Auslaufmessorgan | |
| EP1167590A2 (de) | Faserlängenmessung | |
| EP4107319B1 (de) | Verfahren zum erzeugen eines faserbandes und karde | |
| CH694055A5 (de) | Vorrichtung an einer Strecke zur Verarbeitung eines Faserverbandes aus Faserbändern. | |
| EP3162927B1 (de) | Wanderdeckelkarde | |
| CH693212A5 (de) | Vorrichtung zum Zuführen von Faserbändern an Streckwerken von Spinnereimaschinen. | |
| CH695316A5 (de) | Vorrichtung zum Zuführen von Faserbändern an einer Spinnereimaschine. | |
| WO2019219352A1 (de) | Verfahren zur ermittlung der trommelbelegung an einer karde sowie karde mit einer zugehörigen steuerung | |
| EP0502137A1 (de) | Streckwerkantrieb mit geregeltem lieferzylinder | |
| EP0291710B1 (de) | Verfahren und Vorrichtung zum Überwachen der Anspinner in einem OE-Spinnaggregat | |
| WO1998032903A1 (de) | Karde mit streckwerk am auslauf | |
| EP0799915B1 (de) | Verfahren und Vorrichtung zur Bandregulierung in einer Karde | |
| DE3346842A1 (de) | Vorrichtung zum vorbereiten einer harte textilabfaelle (hardwaste) enthaltenden fasermischung fuer das offenend-spinnen | |
| DE102016110897A1 (de) | Spinnereivorbereitungsmaschine in Form einer Strecke sowie Verfahren zum Betreiben einer solchen | |
| EP0489128A1 (de) | Prozessleitsystem für eine spinnerei - leitsignale aus dem vorwerk | |
| DE2803379A1 (de) | Verfahren und vorrichtung zum bilden einer wattebahn von konstantem gewicht pro laengeneinheit | |
| EP0754788B1 (de) | Verfahren und Vorrichtung zur Vermeidung von Masseschwankungen in Fasermaterial | |
| EP1917388A1 (de) | Flockenbeschickungssystem. | |
| DE4119877A1 (de) | Regelung der kaemmaschine |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: UNKNOWN |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE INTERNATIONAL PUBLICATION HAS BEEN MADE |
|
| PUAI | Public reference made under article 153(3) epc to a published international application that has entered the european phase |
Free format text: ORIGINAL CODE: 0009012 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: REQUEST FOR EXAMINATION WAS MADE |
|
| 17P | Request for examination filed |
Effective date: 20201218 |
|
| AK | Designated contracting states |
Kind code of ref document: A1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| AX | Request for extension of the european patent |
Extension state: BA ME |
|
| DAV | Request for validation of the european patent (deleted) | ||
| DAX | Request for extension of the european patent (deleted) | ||
| RAP1 | Party data changed (applicant data changed or rights of an application transferred) |
Owner name: TRUETZSCHLER GROUP SE |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: EXAMINATION IS IN PROGRESS |
|
| 17Q | First examination report despatched |
Effective date: 20221025 |
|
| P01 | Opt-out of the competence of the unified patent court (upc) registered |
Effective date: 20230622 |
|
| GRAP | Despatch of communication of intention to grant a patent |
Free format text: ORIGINAL CODE: EPIDOSNIGR1 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: GRANT OF PATENT IS INTENDED |
|
| INTG | Intention to grant announced |
Effective date: 20240816 |
|
| GRAS | Grant fee paid |
Free format text: ORIGINAL CODE: EPIDOSNIGR3 |
|
| GRAA | (expected) grant |
Free format text: ORIGINAL CODE: 0009210 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: THE PATENT HAS BEEN GRANTED |
|
| AK | Designated contracting states |
Kind code of ref document: B1 Designated state(s): AL AT BE BG CH CY CZ DE DK EE ES FI FR GB GR HR HU IE IS IT LI LT LU LV MC MK MT NL NO PL PT RO RS SE SI SK SM TR |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: EP Ref country code: GB Ref legal event code: FG4D Free format text: NOT ENGLISH |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R096 Ref document number: 502019012807 Country of ref document: DE |
|
| REG | Reference to a national code |
Ref country code: IE Ref legal event code: FG4D Free format text: LANGUAGE OF EP DOCUMENT: GERMAN |
|
| REG | Reference to a national code |
Ref country code: NL Ref legal event code: MP Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: NL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250415 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FI Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PL Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: DE Payment date: 20250422 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: ES Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| REG | Reference to a national code |
Ref country code: LT Ref legal event code: MG9D |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IS Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250515 Ref country code: NO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250415 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: IT Payment date: 20250429 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: HR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: PT Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250515 Ref country code: LV Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GR Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250416 Ref country code: BG Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PGFP | Annual fee paid to national office [announced via postgrant information from national office to epo] |
Ref country code: CH Payment date: 20250501 Year of fee payment: 7 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SM Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: DK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| REG | Reference to a national code |
Ref country code: DE Ref legal event code: R097 Ref document number: 502019012807 Country of ref document: DE |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: EE Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 Ref country code: CZ Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: RO Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: SK Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| PLBE | No opposition filed within time limit |
Free format text: ORIGINAL CODE: 0009261 |
|
| STAA | Information on the status of an ep patent application or granted ep patent |
Free format text: STATUS: NO OPPOSITION FILED WITHIN TIME LIMIT |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: L10 Free format text: ST27 STATUS EVENT CODE: U-0-0-L10-L00 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20251126 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: LU Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250426 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: MC Free format text: LAPSE BECAUSE OF FAILURE TO SUBMIT A TRANSLATION OF THE DESCRIPTION OR TO PAY THE FEE WITHIN THE PRESCRIBED TIME-LIMIT Effective date: 20250115 |
|
| 26N | No opposition filed |
Effective date: 20251016 |
|
| GBPC | Gb: european patent ceased through non-payment of renewal fee |
Effective date: 20250426 |
|
| REG | Reference to a national code |
Ref country code: BE Ref legal event code: MM Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: GB Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250426 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: FR Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: BE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250430 |
|
| PG25 | Lapsed in a contracting state [announced via postgrant information from national office to epo] |
Ref country code: IE Free format text: LAPSE BECAUSE OF NON-PAYMENT OF DUE FEES Effective date: 20250426 |
|
| REG | Reference to a national code |
Ref country code: CH Ref legal event code: U11 Free format text: ST27 STATUS EVENT CODE: U-0-0-U10-U11 (AS PROVIDED BY THE NATIONAL OFFICE) Effective date: 20260501 |