ES2768982T3 - Empaquetado de alimentos - Google Patents
Empaquetado de alimentos Download PDFInfo
- Publication number
- ES2768982T3 ES2768982T3 ES16770321T ES16770321T ES2768982T3 ES 2768982 T3 ES2768982 T3 ES 2768982T3 ES 16770321 T ES16770321 T ES 16770321T ES 16770321 T ES16770321 T ES 16770321T ES 2768982 T3 ES2768982 T3 ES 2768982T3
- Authority
- ES
- Spain
- Prior art keywords
- layer
- fresh produce
- package
- packaging
- film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004806 packaging method and process Methods 0.000 title claims abstract description 44
- 235000013305 food Nutrition 0.000 title description 2
- 229920006280 packaging film Polymers 0.000 claims abstract description 96
- 239000012785 packaging film Substances 0.000 claims abstract description 96
- 229920006254 polymer film Polymers 0.000 claims abstract description 64
- 238000007789 sealing Methods 0.000 claims abstract description 43
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 30
- 230000005540 biological transmission Effects 0.000 claims abstract description 26
- 239000000203 mixture Substances 0.000 claims abstract description 21
- 239000004952 Polyamide Substances 0.000 claims abstract description 18
- 229920002647 polyamide Polymers 0.000 claims abstract description 18
- 229920002292 Nylon 6 Polymers 0.000 claims description 21
- 229920000642 polymer Polymers 0.000 claims description 17
- 229920002302 Nylon 6,6 Polymers 0.000 claims description 12
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 claims description 11
- 238000000034 method Methods 0.000 claims description 11
- 230000008569 process Effects 0.000 claims description 10
- 230000009471 action Effects 0.000 claims description 9
- 229920001577 copolymer Polymers 0.000 claims description 8
- 229920000572 Nylon 6/12 Polymers 0.000 claims description 6
- 238000012858 packaging process Methods 0.000 claims description 6
- 229920000468 styrene butadiene styrene block copolymer Polymers 0.000 claims description 6
- -1 Polyhexamethylene Polymers 0.000 claims description 5
- 229920003048 styrene butadiene rubber Polymers 0.000 claims description 5
- 239000004793 Polystyrene Substances 0.000 claims description 4
- 229920005669 high impact polystyrene Polymers 0.000 claims description 4
- 239000004797 high-impact polystyrene Substances 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 claims description 3
- MXDYUONTWJFUOK-UHFFFAOYSA-N 1-(azepan-1-yl)dodecan-1-one Chemical compound CCCCCCCCCCCC(=O)N1CCCCCC1 MXDYUONTWJFUOK-UHFFFAOYSA-N 0.000 claims description 2
- MXAOILAHPVJWBS-UHFFFAOYSA-N 10-(azepan-1-yl)-10-oxodecanamide Chemical compound NC(=O)CCCCCCCCC(=O)N1CCCCCC1 MXAOILAHPVJWBS-UHFFFAOYSA-N 0.000 claims description 2
- CELROVGXVNNJCW-UHFFFAOYSA-N 11-aminoundecanamide Chemical compound NCCCCCCCCCCC(N)=O CELROVGXVNNJCW-UHFFFAOYSA-N 0.000 claims description 2
- FACXGONDLDSNOE-UHFFFAOYSA-N buta-1,3-diene;styrene Chemical compound C=CC=C.C=CC1=CC=CC=C1.C=CC1=CC=CC=C1 FACXGONDLDSNOE-UHFFFAOYSA-N 0.000 claims description 2
- NRJXUPLBIUZXLW-UHFFFAOYSA-N ethene;prop-1-ene;styrene Chemical compound C=C.CC=C.C=CC1=CC=CC=C1.C=CC1=CC=CC=C1 NRJXUPLBIUZXLW-UHFFFAOYSA-N 0.000 claims description 2
- 229920001519 homopolymer Polymers 0.000 claims description 2
- FJXWKBZRTWEWBJ-UHFFFAOYSA-N nonanediamide Chemical compound NC(=O)CCCCCCCC(N)=O FJXWKBZRTWEWBJ-UHFFFAOYSA-N 0.000 claims description 2
- 229920002223 polystyrene Polymers 0.000 claims description 2
- 239000010410 layer Substances 0.000 description 83
- 239000000654 additive Substances 0.000 description 21
- 244000241257 Cucumis melo Species 0.000 description 10
- 235000015510 Cucumis melo subsp melo Nutrition 0.000 description 9
- 230000000996 additive effect Effects 0.000 description 9
- 238000009448 modified atmosphere packaging Methods 0.000 description 8
- 239000007767 bonding agent Substances 0.000 description 7
- 239000002356 single layer Substances 0.000 description 7
- 239000000463 material Substances 0.000 description 6
- 229920006245 ethylene-butyl acrylate Polymers 0.000 description 5
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 5
- 239000005038 ethylene vinyl acetate Substances 0.000 description 4
- 229920000098 polyolefin Polymers 0.000 description 4
- 238000003860 storage Methods 0.000 description 4
- 238000001125 extrusion Methods 0.000 description 3
- 230000000813 microbial effect Effects 0.000 description 3
- 230000035699 permeability Effects 0.000 description 3
- 238000009833 condensation Methods 0.000 description 2
- 230000005494 condensation Effects 0.000 description 2
- 238000000354 decomposition reaction Methods 0.000 description 2
- 230000018044 dehydration Effects 0.000 description 2
- 238000006297 dehydration reaction Methods 0.000 description 2
- 238000009792 diffusion process Methods 0.000 description 2
- 235000013399 edible fruits Nutrition 0.000 description 2
- 230000029058 respiratory gaseous exchange Effects 0.000 description 2
- 230000035945 sensitivity Effects 0.000 description 2
- 238000010998 test method Methods 0.000 description 2
- 235000009434 Actinidia chinensis Nutrition 0.000 description 1
- 244000298697 Actinidia deliciosa Species 0.000 description 1
- 235000009436 Actinidia deliciosa Nutrition 0.000 description 1
- 235000001674 Agaricus brunnescens Nutrition 0.000 description 1
- 244000144730 Amygdalus persica Species 0.000 description 1
- 241000196324 Embryophyta Species 0.000 description 1
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 1
- 239000005977 Ethylene Substances 0.000 description 1
- 235000006029 Prunus persica var nucipersica Nutrition 0.000 description 1
- 235000006040 Prunus persica var persica Nutrition 0.000 description 1
- 244000017714 Prunus persica var. nucipersica Species 0.000 description 1
- 244000294611 Punica granatum Species 0.000 description 1
- 235000014360 Punica granatum Nutrition 0.000 description 1
- 229920003854 Ultramid® B40 LN Polymers 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- QYMGIIIPAFAFRX-UHFFFAOYSA-N butyl prop-2-enoate;ethene Chemical compound C=C.CCCCOC(=O)C=C QYMGIIIPAFAFRX-UHFFFAOYSA-N 0.000 description 1
- 229920006018 co-polyamide Polymers 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000005553 drilling Methods 0.000 description 1
- SUPCQIBBMFXVTL-UHFFFAOYSA-N ethyl 2-methylprop-2-enoate Chemical compound CCOC(=O)C(C)=C SUPCQIBBMFXVTL-UHFFFAOYSA-N 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 230000002431 foraging effect Effects 0.000 description 1
- 235000012055 fruits and vegetables Nutrition 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000001939 inductive effect Effects 0.000 description 1
- 238000010330 laser marking Methods 0.000 description 1
- 229920000092 linear low density polyethylene Polymers 0.000 description 1
- 239000004707 linear low-density polyethylene Substances 0.000 description 1
- FPYJFEHAWHCUMM-UHFFFAOYSA-N maleic anhydride Chemical group O=C1OC(=O)C=C1 FPYJFEHAWHCUMM-UHFFFAOYSA-N 0.000 description 1
- 230000035800 maturation Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 239000002667 nucleating agent Substances 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 239000003375 plant hormone Substances 0.000 description 1
- 229920003023 plastic Polymers 0.000 description 1
- 239000004033 plastic Substances 0.000 description 1
- 235000021018 plums Nutrition 0.000 description 1
- 229920006123 polyhexamethylene isophthalamide Polymers 0.000 description 1
- 229920002959 polymer blend Polymers 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 239000000565 sealant Substances 0.000 description 1
- 239000012748 slip agent Substances 0.000 description 1
- 239000003381 stabilizer Substances 0.000 description 1
- 239000004575 stone Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 235000013311 vegetables Nutrition 0.000 description 1
- 239000002023 wood Substances 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
- B32B3/266—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer characterised by an apertured layer, the apertures going through the whole thickness of the layer, e.g. expanded metal, perforated layer, slit layer regular cells B32B3/12
-
- A—HUMAN NECESSITIES
- A23—FOODS OR FOODSTUFFS; TREATMENT THEREOF, NOT COVERED BY OTHER CLASSES
- A23B—PRESERVATION OF FOODS, FOODSTUFFS OR NON-ALCOHOLIC BEVERAGES; CHEMICAL RIPENING OF FRUIT OR VEGETABLES
- A23B9/00—Preservation of edible seeds, e.g. cereals
- A23B9/16—Preserving with chemicals
- A23B9/18—Preserving with chemicals in the form of gases, e.g. fumigation; Compositions or apparatus therefor
- A23B9/20—Preserving with chemicals in the form of gases, e.g. fumigation; Compositions or apparatus therefor in a controlled atmosphere, e.g. partial vacuum, comprising only CO2, N2, O2 or H2O
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B25/00—Layered products comprising a layer of natural or synthetic rubber
- B32B25/04—Layered products comprising a layer of natural or synthetic rubber comprising rubber as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B25/042—Layered products comprising a layer of natural or synthetic rubber comprising rubber as the main or only constituent of a layer, which is next to another layer of the same or of a different material of natural rubber or synthetic rubber
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B25/00—Layered products comprising a layer of natural or synthetic rubber
- B32B25/16—Layered products comprising a layer of natural or synthetic rubber comprising polydienes homopolymers or poly-halodienes homopolymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/34—Layered products comprising a layer of synthetic resin comprising polyamides
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B25/00—Packaging other articles presenting special problems
- B65B25/001—Packaging other articles presenting special problems of foodstuffs, combined with their conservation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D81/00—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents
- B65D81/24—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants
- B65D81/26—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants with provision for draining away, or absorbing, or removing by ventilation, fluids, e.g. exuded by contents; Applications of corrosion inhibitors or desiccators
- B65D81/263—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants with provision for draining away, or absorbing, or removing by ventilation, fluids, e.g. exuded by contents; Applications of corrosion inhibitors or desiccators for ventilating the contents
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/02—2 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/03—3 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2270/00—Resin or rubber layer containing a blend of at least two different polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/582—Tearability
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/724—Permeability to gases, adsorption
- B32B2307/7242—Non-permeable
- B32B2307/7246—Water vapor barrier
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2439/00—Containers; Receptacles
- B32B2439/40—Closed containers
- B32B2439/46—Bags
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2439/00—Containers; Receptacles
- B32B2439/70—Food packaging
Landscapes
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Food Science & Technology (AREA)
- Wood Science & Technology (AREA)
- General Chemical & Material Sciences (AREA)
- Zoology (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Polymers & Plastics (AREA)
- Wrappers (AREA)
- Packages (AREA)
- Packging For Living Organisms, Food Or Medicinal Products That Are Sensitive To Environmental Conditiond (AREA)
- Laminated Bodies (AREA)
- Packaging Frangible Articles (AREA)
Abstract
Una pelicula de empaquetado en capas adecuada para empaquetar productos frescos, que comprende una primera capa de pelicula de polimero y una segunda capa de pelicula de polimero adherida a una primera superficie de la primera capa de pelicula de polimero, en donde: la primera capa de pelicula de polimero comprende poliamida y tiene una temperatura de sellado de 210ºC o mas; la segunda capa de pelicula de polimero es diferente, en composicion, de la primera capa de pelicula de polimero, tiene un grosor de 5μm o menos, y tiene una temperatura de sellado de 205 ºC o menos; la pelicula de empaquetado en capas tiene una tasa de transmision de vapor de agua de al menos 30 g m-2 por dia de acuerdo con ASTM E96 a 23ºC y 50% de humedad relativa; y en donde la temperatura de sellado es la temperatura mas baja a la cual la capa se fundira de manera suficiente para fusionarse con otra capa de la misma composicion para formar un sello hermetico cuando se somete a calor y presion en un aparato de sellado por calor.
Description
DESCRIPCIÓN
Empaquetado de alimentos
Campo de la invención
La presente invención se relaciona con el empaquetado para productos frescos, en particular con un paquete de productos frescos que comprende productos frescos encerrados en una película de empaquetado, con un proceso para empaquetar productos frescos, y con películas de empaquetado en capas adecuadas para empaquetar productos frescos. La presente invención es particularmente aplicable al empaquetado en volumen de productos frescos.
Antecedentes de la invención
Las concentraciones bajas de O2 y CO2 elevadas reducen la tasa de respiración, inhiben el etileno (la hormona vegetal responsable del envejecimiento y procesos de maduración) e inhiben el crecimiento microbiano (si la concentración de CO2 es suficientemente alta) de muchos ítems de productos frescos. Por consiguiente, mantener concentraciones bajas de O2 y CO2 elevadas puede aumentar la vida útil de productos frescos. El control de niveles de O2 y CO2 es una característica clave de empaquetado en atmósfera modificada en equilibrio para productos frescos. El O2 y CO2 óptimos varían dependiendo de los productos frescos en cuestión.
Adicionalmente, es importante controlar la concentración de vapor de agua dentro de un paquete de productos frescos, dado que la acumulación de vapor de agua dentro del paquete y en particular la condensación en la superficie del producto fresco puede aumentar la susceptibilidad a la descomposición microbiana. Algunos ítems de productos frescos son particularmente sensibles al exceso de humedad, y por lo tanto es importante proporcionar un empaquetado que evite una acumulación tal. Por lo tanto, para muchos ítems de productos frescos, es ventajoso usar películas de empaquetado que exhiban altas tasas de transmisión de vapor de agua (WVTR), para facilitar la difusión de vapor de agua fuera del empaquetado, reduciendo de esa manera el riesgo de descomposición microbiana.
Como se describe en el documento US 6,190,710, las películas de poliamida tales como nailon-6 o nailon-66 proporcionan una WVTR adecuada para muchos ítems de productos frescos. Además, el documento US 6,190,710 describe cómo se pueden perforar las películas de poliamida usadas en el empaquetado para proporcionar control de difusión de O2 y CO2 entre la atmósfera dentro del paquete y el entorno circundante. Típicamente, las películas de poliamida proporcionan una WVTR significativamente más alta que las películas de poliolefina. Sin embargo, un inconveniente de las películas de poliamida típicamente empleadas en empaquetado en atmósfera modificada de alta WVTR es que se caracterizan por altos puntos de fusión y un estrecho rango de temperatura de sellado. Esto puede hacer difícil el sellado de tales películas y procesos de empaquetado automatizados, tales como procesos de envoltura por flujo, que son desafiantes.
En el documento § 8 US 2005/142310 A1 se expone poner a disposición películas y paquetes para productos frescos que tengan una excelente WVTR. De acuerdo con § 28 una película coextrudida de 15 - 25 micrómetros de gruesa de PA6 (temperatura de sellado de al menos 210 °C) y PA6,66 (temperatura de sellado de 205 °C o menos) proporciona un sello térmico entre las capas de PA6,66 con un resistencia de 700 gramos o más; en el ejemplo 1 (véase tabla 1) se divulga una WVTR de 41 g.mils para una película tal.
En página 17, línea 30 - página 18, línea 4, el documento WO 02/053374 A1 divulga un sello desprendible que se puede usar en paquetes y películas de empaquetado de envoltura sellables por calor para el empaquetado de productos frescos.
Resumen de la invención
Los presentes inventores han encontrado que al proporcionar películas de empaquetado en capas, los problemas mencionados anteriormente pueden superarse o reducirse. En particular, los presentes inventores han producido un rango de películas de empaquetado en capas que proporcionan la alta WVTR requerida para muchas aplicaciones de productos frescos, pero que tienen propiedades de sellado mejoradas. Previamente, una combinación de WVTR adecuada y baja temperatura de sellado para este tipo de aplicación ha sido difícil de lograr.
Por consiguiente, en un primer aspecto preferido la presente invención proporciona una película de empaquetado en capas adecuada para empaquetar productos frescos, que comprende una primera capa de película de polímero y una segunda capa de película de polímero adherida a una primera superficie de la primera capa de película de polímero, en donde:
la primera capa de película de polímero comprende poliamida y tiene una temperatura de sellado de 210°C o más;
la segunda capa de película de polímero es diferente, en composición, de la primera capa de película de polímero, tiene un grosor de 5 |jm o menos, y tiene una temperatura de sellado de 205 °C o menos; y
la película de empaquetado en capas tiene una tasa de transmisión de vapor de agua de al menos 30 g m-2 por día.
La película de empaquetado en capas puede comprender además una tercera capa de película de polímero adherida a una segunda superficie de la primera capa de película de polímero, en donde la tercera capa de película de polímero es diferente, en composición, de la primera capa de película de polímero, tiene un grosor de 5 |jm o menos, y tiene una temperatura de sellado de 200 °C o menos. La segunda capa de película de polímero y la tercera capa de película de polímero pueden estar compuestas del mismo material. La tercera capa es particularmente adecuada para aplicaciones de empaquetado minorista, por ejemplo en la fabricación de bolsas que contienen refuerzos. En algunas realizaciones puede preferirse que la tercera capa no esté presente.
La segunda capa se puede adherir directamente a la primera capa (es decir sin intermedio más adelante). La tercera capa se puede adherir directamente a la primera capa (es decir sin intermedio más adelante). La película de empaquetado puede consistir esencialmente en la primera, segunda y opcionalmente tercera capas de película de polímero.
Sorprendentemente, los presentes inventores han encontrado que la adhesión de la segunda (y opcionalmente tercera) capa de película de polímero a la primera capa de película de polímero no disminuye sustancialmente la WVTR de la primera capa, y por consiguiente la presente invención proporciona una combinación de la baja temperatura de sellado deseada con la alta WVTR requerida para empaquetar algunos productos.
Las películas de la presente invención son particularmente útiles en procesos de envoltura por flujo para el empaquetado continuo de productos frescos. Por consiguiente, en un segundo aspecto preferido la presente invención proporciona el uso de una película de empaquetado en capas de acuerdo con el primer aspecto para empaquetar productos frescos. Por ejemplo, la película de empaquetado en capas se puede usar en un proceso continuo (por ejemplo automatizado) para empaquetar productos frescos, por ejemplo en un proceso de envoltura por flujo.
Un área donde la extensión de vida útil mediante empaquetado en atmósfera modificada es particularmente importante es en la cadena de suministro desde el productor/empaquetador original hasta el minorista final. Típicamente, los productos frescos se empaquetarán en volumen para algo o todo del envío del productor/empaquetador al minorista. Por lo tanto, el empaquetado en volumen en atmósfera modificada es un área de particular interés en el campo. La facilidad de retiro del empaquetado en volumen por el minorista o un empacador intermedio es una consideración importante.
Convencionalmente, el empaquetado en atmósfera modificada en volumen de productos frescos ha involucrado poner lotes de productos frescos en bolsas grandes hechas de películas de empaquetado en atmósfera modificada que están unidas para sellarlas, como se muestra en la figura 1.
Los presentes inventores han encontrado que usar procesos de empaquetado por flujo para el empaquetado de productos frescos en volumen puede proporcionar una solución elegante. En particular, los presentes inventores han encontrado que usar un proceso de empaquetado por flujo para empaquetar productos frescos permite que se forme un paquete de productos frescos que tenga un sello alargado en su lado inferior que aunque hermético tiene una resistencia de sello suficientemente baja para permitir que el sello se rompa fácilmente para retirar el empaquetado. Por consiguiente, en un tercer aspecto preferido la presente invención proporciona un paquete de productos frescos que comprende productos frescos encerrados por una película de empaquetado, teniendo el paquete de productos frescos un lado inferior y un lado superior, en donde la película de empaquetado está sellada por un sello alargado que se extiende a lo largo del lado inferior del paquete, y en donde el sello alargado tiene una resistencia de sellado de tal manera que cuando la película de empaquetado se levanta del lado superior del paquete de productos frescos el sello se rompe permitiendo que la película de empaquetado se retire del producto fresco en una única acción de elevación. Típicamente, el paquete de productos frescos es un paquete de productos frescos en atmósfera modificada.
Como una alternativa, se puede proporcionar una línea de rasgado alargada en el lado inferior del paquete, en donde la línea de rasgado tiene una resistencia de tal manera que cuando la película de empaquetado se levanta del lado superior del paquete de productos frescos la línea de rasgado se rasga permitiendo que la película de empaquetado se retire del producto fresco en una única acción de elevación. La línea de rasgado puede proporcionarse mediante marcación (por ejemplo marcación con láser) o mediante perforación (por ejemplo perforación con láser) de la película de empaquetado. En esta alternativa, la ubicación y resistencia de cualquier sello no está particularmente limitada.
El empaquetado de productos frescos de esta forma reduce el uso de película y costes laborales, y proporciona una alternativa atractiva al empaquetado convencional en atmósfera modificada en volumen.
Las películas del primer aspecto de la presente invención son particularmente adecuadas como la película de empaquetado usada en el tercer aspecto, dado que sus propiedades de sellado son adecuadas para proporcionar un sello alargado con una resistencia de sello adecuada para permitir el retiro de la película en una única acción de elevación, y la tasa de transmisión de vapor de agua de las películas es adecuada para empaquetar productos frescos que son sensibles al agua. Cuando se usa una película de acuerdo con el primer aspecto, el sello alargado o línea de rasgado alargada puede ubicarse alternativamente en la superficie superior del paquete, o a lo largo de uno o más lados del paquete (por ejemplo alrededor de un perímetro del paquete). Sin embargo, esto es menos preferido.
En un aspecto preferido adicional la presente invención proporciona un proceso de empaquetado para productos frescos, que comprende empacar por flujo productos frescos para formar un paquete de productos frescos de acuerdo con el tercer aspecto de la invención.
En un aspecto preferido adicional, la presente invención proporciona un proceso para la fabricación de una película de empaquetado en capas de acuerdo con el primer aspecto que comprende extrudir un primer polímero para formar la primera capa y un segundo polímero para formar la segunda capa y formar el primer y segundo polímeros en una película en capas. Típicamente, el primer y segundo polímeros se extruden simultáneamente.
Breve descripción de los dibujos
La figura 1 muestra una fotografía de una disposición típica de empaquetado en volumen usada convencionalmente.
Las figuras 2 a 6 ilustran un proceso para empaquetar productos frescos para proporcionar un paquete de productos frescos de acuerdo con una realización de la presente invención.
La figura 7 ilustra el retiro de película de empaquetado de un paquete de productos frescos de acuerdo con una realización de la presente invención.
Descripción detallada
Ahora se expondrán características preferidas y/u opcionales de la invención. Cualquier aspecto de la invención puede combinarse con cualquier otro aspecto de la invención a menos que el contexto exija otra cosa. Cualquiera de las características preferidas y/u opcionales de cualquier aspecto se puede combinar, ya sea individualmente o en combinación, con cualquier aspecto de la invención a menos que el contexto exija otra cosa.
Película de empaquetado en capas
La primera capa de película de polímero comprende poliamida. Típicamente, la primera capa de película de polímero tiene una tasa de transmisión de vapor de agua de al menos 30 g m-2 por día, cuando se mide por separado de la segunda (y opcional tercera) capas de película de polímero. Puede tener una tasa de transmisión de vapor de agua de al menos 50 g m-2 por día, al menos 70 g m-2 por día, al menos 100 g m-2 por día, o al menos 120 g m-2 por día cuando se mide por separado de la segunda (y opcional tercera) capas de película de polímero. La tasa de transmisión de vapor de agua máxima no está particularmente limitada en la presente invención pero puede ser 200 g m-2 por día o menos, o 160 g m-2 por día o menos.
La tasa de transmisión de vapor de agua (WVTR) como se usa en este documento se refiere a la tasa de transmisión de vapor de agua determinada de acuerdo con ASTM E96, a 23°C y 50% de humedad relativa.
La tasa de transmisión de vapor de agua de una película de polímero puede ajustarse por ejemplo mediante tratamiento por calor u orientación de la película, como se describe en el documento US6190710 que se incorpora por la presente por referencia en su totalidad y en particular para el propósito de describir y definir formas de ajustar la tasa de transmisión de vapor de agua de una película de polímero.
Típicamente, la primera capa de película de polímero tiene un grosor de al menos 5 |jm, más preferiblemente al menos 10 jm , al menos 15 jm o al menos 18 jm . La primera capa de película de polímero puede tener un grosor de 30 jm o menos, o 25 jm o menos.
La primera capa de película de polímero puede estar compuesta de dos o más subcapas que tomadas juntas forman la primera capa de película de polímero. Las subcapas pueden tener una composición idéntica entre sí, o una o más de las subcapas pueden tener una composición diferente. Por ejemplo, una o más de las subcapas pueden incluir un aditivo o aditivos como se describe con más detalle a continuación. Una o más de las subcapas pueden estar sustancialmente libres de aditivos. Típicamente, todas las subcapas comprenden la misma poliamida.
Típicamente, la primera capa de película de polímero comprende PA6 (policaprolactama). Puede comprender PA6 en combinación con EVA (poli(acetato de etilen vinilo)), EBA (poli(acrilato de etilen butilo) y/o EMA (poli(acrilato de etil metilo)). La primera capa puede comprender al menos 1 % en peso en total de EVA, EBA y/o EMA con respecto al peso total de la película de empaquetado en capas, por ejemplo al menos 3 % en peso o al menos 5 % en peso. La primera capa puede comprender al menos 85 % en peso o menos en total de EVA, EBA y/o EMA con respecto al peso total de la película de empaquetado en capas, por ejemplo 70 % en peso o menos, o 50 % en peso o menos. La adición de EVA, EBA y/o Em A permite que se manipule la tasa de transmisión de vapor de agua de la primera capa de película de polímero. Típicamente, la adición de estos polímeros tiende a reducir la tasa de transmisión de vapor de agua.
La primera capa de película de polímero tiene una temperatura de sellado de 210°C o más. Por ejemplo, puede tener una temperatura de sellado de 215°C o más, o 220°C o más. La temperatura de sellado máxima no está
particularmente limitada en la presente invención, pero es típicamente 300°C o menos, o 250°C o menos. Por ejemplo, PA6 tiene una temperatura de sellado de 220-245°C.
Como se usa en este documento, el término temperatura de sellado está previsto a ser la temperatura más baja a la cual la capa en cuestión se fundirá de manera suficiente para fusionarse con otra capa de la misma composición para formar un sello hermético cuando se somete a calor y presión en un aparato de sellado por calor. La temperatura de sellado se puede medir usando un Sellador por Calor de Laboratorio de acuerdo con ASTM F2029 a presión y tiempo de sellado constantes. La presión puede estar en el rango de 0.05 MPa a 0.7 MPa (por ejemplo 0.5 MPa) y el tiempo de sellado puede estar en el rango de 0.15 s a 0.5 s (por ejemplo 0.3 s). La temperatura de sellado se puede determinar a través de un rango de temperaturas, por ejemplo de 150°C a 300°C o 250 °C.
Típicamente, la segunda capa de película de polímero tiene una tasa de transmisión de vapor de agua (cuando se mide por separado de la primera capa de película de polímero) que es menor que la tasa de transmisión de vapor de agua de la primera capa (cuando se mide por separado de la segunda capa). Por ejemplo, la tasa de transmisión de vapor de agua de la segunda capa puede ser al menos 10 g m-2 por día menos que la tasa de transmisión de vapor de agua de la primera capa, por ejemplo al menos 20, al menos 40 o al menos 50 g m-2 por día menos.
La tasa de transmisión de vapor de agua de la segunda capa (cuando se mide por separado de la primera capa de película de polímero) es típicamente 100 g m-2 por día o menos, por ejemplo 80 g m-2 por día o menos, 60 g rrr2 por día o menos, o 50 g m-2 por día o menos. Puede ser de al menos 10 g m-2 por día, al menos 20 g m-2 por día, al menos 30 g m-2 por día o al menos 50 g m-2 por día.
Típicamente, la segunda capa de película de polímero tiene un grosor de 5 |jm o menos, más preferiblemente 4 |jm o menos, 3 jm o menos, o 2 jm o menos. Típicamente, la segunda capa de película de polímero tiene un grosor de al menos 0.53 |jm o al menos 0.8 |jm.
La segunda capa de película de polímero puede estar compuesta de dos o más subcapas que tomadas juntas forman la segunda capa de película de polímero. Las subcapas pueden tener una composición idéntica entre sí, o una o más de las subcapas pueden tener una composición diferente. Por ejemplo, una o más de las subcapas pueden incluir un aditivo o aditivos como se describe con más detalle a continuación. Una o más de las subcapas pueden estar sustancialmente libres de aditivos. Típicamente, todas las subcapas comprenden el mismo polímero. En algunas realizaciones, puede preferirse que la segunda capa de película de polímero esté formada a partir de una única capa (es decir no comprende subcapas).
La segunda capa de película de polímero tiene una temperatura de sellado de 205°C o menos. Por ejemplo, puede tener una temperatura de sellado de 200°C o menos, 195°C o menos, 190°C o menos, 185°C o menos, 180°C o menos, 175°C o menos, 175°C o menos, o 165°C o menos. La temperatura de sellado mínima no está particularmente limitada en la presente invención, pero es típicamente de 100°C o más, 125°C o más, o 140°C o más. Un rango particularmente adecuado es 165-195°C, o 135-200°C.
Es particularmente ventajoso si la segunda capa de película de polímero tiene un amplio rango de temperaturas de sellado, que significa que se puede lograr un sello hermético a un rango de diferentes temperaturas, dado que esto hace que sea más directo usar las películas en diferentes equipos de empaque por flujo y hace que sea más simple y más rápido lograr un sello hermético, aumentando el rendimiento de la maquinaria.
La segunda capa de película de polímero puede comprender:
(i) una copoliamida, tal como PA6/66, PA6/12, opcionalmente en combinación con una multipoliamida tal como PA66/69/610/6I;
(ii) una mezcla de dos o más poliamidas (homo-, co- o multi-poliamidas, por ejemplo seleccionadas del grupo que consiste en PA6 (policaprolactama), PA66 (Polihexametilen adipamida), PA12 (Polidodecanolactama), PA69 (Polihexametilen azelaamida), PA610 (hexametilen sebacamida), PA11 (Poli(11-aminoundecanoamida), PA612 Poli(hexametilen dodecanoamida), PA6/66, PA6/12, y PA66/69/610/6I;
(iii) uno o más copolímeros de estireno, opcionalmente mezclados con PS (poliestireno) o HIPS (poliestireno de alto impacto), por ejemplo uno o más copolímeros de estireno seleccionados del grupo que consiste en SBS (copolímero de estireno butadieno estireno), SBC (copolímeros de estireno butadieno), SEBS (estireno etileno butileno estireno), SEPS (estireno etileno propileno estireno), SIS (copolímeros de estireno isopreno); o
(iv) un único homopolímero seleccionado de PA11 y PA12.
Como entenderá la persona experimentada, PA6I (incluida en multi-poliamida PA66/69/610/6I identificada anteriormente) es polihexametilen isoftalamida.
Particularmente adecuado es una mezcla de PA6/66 con PA66/69/610/6I. Particularmente adecuado es SBS.
Cuando una copoliamida se combina con una multipoliamida, típicamente la segunda capa incluye 40-90% en peso de copoliamida y 10-60% en peso de multipoliamida.
Las características preferidas y opcionales de la segunda capa de película de polímero descrita en este documento se aplican igualmente a la tercera capa opcional de película de polímero, si está presente.
La primera, segunda y/o tercera capas pueden incluir uno o más aditivos.
Por ejemplo, se puede agregar aditivo antibloqueo para reducir el riesgo de bloqueo, que es la adhesión de dos capas adyacentes de película. Se puede proporcionar aditivo antibloqueo a la primera, segunda y/o tercera capas. Típicamente, se proporciona a una o más subcapas de la primera capa de película de polímero, en una cantidad de 0.1-5% en peso con respecto al peso total de esa subcapa. Alternativamente, se puede agregar 0.1-5% en peso de aditivo antibloqueo a la segunda y/o tercera capas de película de polímero (o subcapas de la misma). La persona experimentada estará familiarizada con la selección de aditivos antibloqueo adecuados. Los aditivos antibloqueo adecuados incluyen Ultramid B40LN disponible de BASF (una PA6 de alta viscosidad con conformabilidad mejorada debido a la adición de agentes de nucleación y deslizamiento), y Styrolux NB10 disponible de Styrolution (un polímero de SBC que incluye un sistema de cera activa para reducir el bloqueo de lámina).
Se puede agregar un aditivo antiempañante para reducir el empañamiento de la película de empaquetado en capas. El aditivo antiempañante puede agregarse a una cualquiera de las capas o subcapas, por ejemplo a un nivel de 0.1-20% en peso con respecto al peso total de la capa o subcapa a la que se agrega, por ejemplo a un nivel de 0.5-15% en peso. La persona experimentada estará familiarizada con la selección de aditivos antiempañantes adecuados. Los aditivos antiempañantes adecuados incluyen Polybatch AF1088 (un aditivo antiempañante basado en poliolefina) disponible de A. Shulman.
Se puede agregar un agente de unión a la segunda y/o tercera capas de película de polímero para mejorar la unión. La persona experimentada está familiarizada con la selección de agentes de unión adecuados. Típicamente, el agente de unión se agrega donde la segunda y/o tercera capas comprende uno o más copolímeros de estireno. El agente de unión se agrega típicamente a un nivel de 5-40% en peso, por ejemplo 10-35% en peso con respecto al peso total de la capa o subcapa a la que se agrega. Los agentes de unión adecuados son poliolefinas modificadas, por ejemplo un polietileno lineal de baja densidad modificado. La poliolefina puede modificarse con anhídrido maleico. Un agente de unión adecuado es Orevac 18910 disponible de Arkema.
Las capas particulares que se eligen para cualquier aplicación de empaquetado de productos frescos particular se determina por factores tales como productos que van a ser empacados, longitud de cadena de suministro, sensibilidad al exceso de humedad, sensibilidad a deshidratación y relación de área superficial a volumen. Por ejemplo, los melones Galia son sensibles al exceso de humedad que agrava el moho superficial. Por el otro lado, la gruesa cáscara de los melones significa que no son particularmente sensibles a la deshidratación. Como tal, una película con una tasa de transmisión de vapor de agua de 145 g m'2 por día es adecuada para el envío de melones Galia desde Brasil a Europa continental.
Típicamente, la película de empaquetado en capas de la presente invención tiene un grosor total de 50 |jm o menos, por ejemplo 40 jm o menos o 25 jm o menos. Puede tener un grosor de al menos 5 jm o al menos 10 jm .
Típicamente, la película de empaquetado en capas de la presente invención tiene una tasa de transmisión de vapor de agua de al menos 30 g m_2 por día. Se puede tener una tasa de transmisión de vapor de agua de al menos 50 g m_ 2 por día, al menos 70 g m_2 por día, al menos 100 g m_2 por día, o al menos 120 g m_2 por día. La tasa de transmisión de vapor de agua máxima no está particularmente limitada en la presente invención pero puede ser 200 g m_2 por día o menos, o 160 g m_2 por día o menos. La película de empaquetado en capas tiene preferiblemente una tasa de transmisión de vapor de agua adecuada para proporcionar poca o ninguna condensación en la superficie interna de la película de empaquetado cuando se usa para empaquetar productos frescos bajo condiciones típicas de almacenamiento y envío de los productos en cuestión.
Típicamente, la película de empaquetado en capas de la presente invención está perforada para proporcionar una permeabilidad de O2 y CO2 adecuada para los productos frescos que van a ser empacados, como se describe en el documento US6190710 que se incorpora por la presente por referencia en su totalidad y en particular para el propósito de describir la perforación de películas de empaquetado para aumentar la permeabilidad de O2 y CO2. El número, tamaño y patrón de las perforaciones requeridas dependen de la tasa de respiración del producto que va a ser empacado y la atmósfera modificada deseada
Por ejemplo, la película de empaquetado en capas se puede macroperforar para proporcionar orificios que tengan un diámetro de aproximadamente 1-10 mm que cubran hasta aproximadamente 0.5% del área superficial de la película de empaquetado, y/o la película de empaquetado se puede microperforar para proporcionar orificios que tengan un diámetro de aproximadamente 0.05-1 mm de diámetro a una densidad de hasta aproximadamente 2000 orificios por metro cuadrado de material. Preferiblemente, la película de empaquetado se microperfora para proporcionar orificios que tengan un diámetro de aproximadamente 0.1-0,8 mm de diámetro a una densidad de hasta aproximadamente 500 orificios por metro cuadrado de material. Las microperforaciones son típicamente provistas mediante láser. Las macroperforaciones pueden proporcionarse mediante perforación física o corte de la película.
Por ejemplo, una película de empaquetado usada para empacar 5 kg de melones Galia en un cartón de 40 x 30 cm típicamente contiene un total de 44 perforaciones con láser de 125 ± 15 jm , y proporcionará condiciones de atmósfera
modificadas de 10-15% de O2 y 5-10 % de CO2 bajo condiciones de estado estables a 7°C, la temperatura de almacenamiento óptima para los melones Galia. Las películas de empaquetado de la presente invención se pueden usar ventajosamente para el empaquetado en volumen de melones, tales como melones Galia.
Típicamente, la película de empaquetado en capas de la presente invención está formada extrudiendo un primer polímero para formar la primera capa y un segundo polímero para formar la segunda capa y formar el primer y segundo polímeros en una película en capas. Típicamente, el primer y segundo polímeros se extruden simultáneamente (coextrudidos). La extrusión es típicamente a través de troqueles de película anular, por ejemplo con colectores para las diferentes capas que están ubicadas a diferentes distancias radiales desde el centro del troquel. El aire se inyecta típicamente en el centro del troquel para inflar una burbuja de polímero extrudido. Luego la burbuja típicamente se enfría y colapsa para formar una película plana. La película de empaquetado en capas se enrolla típicamente para proporcionar un rollo de película de empaquetado una vez que se enfría. La persona experimentada estará familiarizada con las técnicas para formar películas de polímero en capas mediante extrusión.
Paquete de productos frescos
La presente invención proporciona un paquete de productos frescos que comprende productos frescos encerrados por una película de empaquetado. Preferiblemente, el producto fresco está encerrado por una única pieza de película de empaquetado.
El producto fresco típicamente se mantiene en un recipiente dentro de la película de empaquetado. El material del recipiente no está particularmente limitado, pero puede ser por ejemplo cartón, madera, pulpa o plástico. Típicamente, el recipiente está abierto en el lado superior para permitir que los productos frescos se vean desde la parte superior. Esto también permite que el empaquetado en atmósfera modificada funcione de manera más efectiva. Por consiguiente, el recipiente puede ser una bandeja, por ejemplo.
Un sello alargado se extiende a lo largo del lado inferior del paquete. Preferiblemente el sello alargado se extiende sustancialmente por completo desde un lado del lado inferior del paquete hasta el otro lado del paquete, para facilitar el retiro de la película de empaquetado como se describe en este documento. Preferiblemente el sello alargado se extiende sustancialmente a lo largo de una línea media del lado inferior del paquete de productos frescos.
Típicamente, la película de empaquetado está en la forma de un tubo (formado al sellar una única pieza de película de empaquetado con el sello alargado), cuyo tubo está sellado en ambos extremos para encerrar el producto fresco. Los sellos de extremo son típicamente herméticos.
El sello alargado puede ser preferiblemente un sello de lengüeta. Alternativamente, puede formarse superponiendo los bordes de película de empaquetado para formar un sello de superposición.
La persona experimentada entenderá que el lado inferior del paquete es la parte del paquete que típicamente se posiciona debajo del producto fresco durante el empaque, almacenamiento, transporte y/o exhibición. El lado superior está en el lado opuesto del paquete, y típicamente está posicionado por encima del producto fresco durante el empaque, almacenamiento, transporte y/o exhibición. Cuando el producto fresco se mantiene en una bandeja u otro recipiente, el lado inferior del paquete típicamente está directamente debajo de la base de la bandeja o recipiente.
La película de empaquetado se puede retirar levantándola desde el lado superior del paquete de productos frescos en una única acción de elevación. Durante el retiro de empaquetado, típicamente el sello alargado se rompe a lo largo de al menos 60% o al menos 80% de su longitud. Por ejemplo, puede romperse sustancialmente a lo largo de toda su longitud. Típicamente, el sello se rompe por el peso del producto fresco que actúa contra el sello a medida que la película de empaquetado se levanta desde el lado superior del paquete de productos frescos en una dirección hacia arriba.
El sello típicamente tiene una resistencia de sello de al menos 4MPa. Esto proporciona una resistencia de sello adecuada para asegurar que el paquete permanezca sellado durante el transporte. El sello típicamente tiene una resistencia de sello de menos de 20 MPa, menos de 15 MPa o menos de 10 MPa. Esto significa que la película de empaquetado se puede retirar fácilmente en una única acción de elevación como se describe en este documento.
La resistencia de sello se mide de acuerdo con ASTM F88. Una muestra de 15 mm de ancho de película que contiene el sello se corta de la bolsa. Cada cola del espécimen sellado está asegurada en los agarres opuestos de un probador de tracción Lloyd LRX. Se registra la fuerza de tracción máxima requerida para separar los dos extremos del sello.
El sello alargado típicamente se forma aplicando calor y presión para sujetar dos áreas de película de empaquetado juntas y producir que se fusionen (por ejemplo dos bordes de una única pieza de película de empaquetado). El área fusionada forma el sello alargado. Típicamente, el sello alargado es un sello hermético. Típicamente, el sello alargado tiene un ancho de entre aproximadamente 2 mm y aproximadamente 20 mm.
El paquete de productos frescos comprende productos frescos encerrados por una película de empaquetado. La película de empaquetado puede ser ventajosamente una película de empaquetado en capas como se describe y define en este documento. Sin embargo, esto no es esencial.
Otras películas adecuadas incluyen películas de empaquetado de única capa, tales como películas de empaquetado de única capa que comprenden PA6 mezclada con una o más co-poliamidas o multi-poliamidas, o una película de empaquetado de única capa que comprende copoliamidas opcionalmente mezcladas con una multi-poliamida. Las películas de única capa pueden incluir uno o más aditivos como se describe y define anteriormente con referencia a la película de empaquetado en capas. La copoliamida y multi-poliamidas son típicamente como se describen y definen anteriormente con referencia a la película de empaquetado en capas.
La película de empaquetado de única capa puede estar compuesta por dos o más subcapas que tomadas juntas forman la película de empaquetado. Las subcapas pueden tener una composición idéntica entre sí, o una o más de las subcapas pueden tener una composición diferente. Por ejemplo, una o más de las subcapas pueden incluir un aditivo o aditivos. Una o más de las subcapas pueden estar sustancialmente libres de aditivos. Típicamente, todas las subcapas comprenden el mismo polímero o mezcla de polímeros. En algunas realizaciones, puede preferirse que la película de empaquetado de única capa no comprenda subcapas.
Típicamente, la película de empaquetado útil en el paquete de productos frescos de la presente invención tiene una tasa de transmisión de vapor de agua como se describe anteriormente con referencia a la película de empaquetado en capas. Típicamente, la película de empaquetado útil en el paquete de productos frescos de la presente invención se perfora para proporcionar una permeabilidad de O2 y CO2 adecuada para los productos frescos en cuestión, como se describe anteriormente con referencia a la película de empaquetado en capas.
El paquete de productos frescos es típicamente un paquete en atmósfera modificada. Como se usa en este documento, el empaquetado en atmósfera modificada está previsto para incluir el empaquetado en donde la película de empaquetado ha sido seleccionada o modificada para controlar una o más de las concentraciones de vapor de agua, CO2 y O2 dentro del paquete con el fin de prolongar la vida útil del producto fresco empaquetado.
Como se usa en este documento, el término producto fresco está previsto a incluir frutas, verduras, flores, plantas, hongos y otros productos hortícolas o botánicos comestibles o no comestibles que son perecederos y tienden a estropearse o tienen una vida útil limitada de otra manera. La presente invención es particularmente adecuada para empaquetar frutas y verduras que se benefician del empaquetado en atmósfera modificada y que son adecuadas para empacar en un recipiente que subsecuentemente se empaca por flujo tales como melones Galia y melones cantalupo, granadas, frutas con hueso, incluyendo nectarinas, melocotones y ciruelas y kiwi.
El paquete de productos frescos de la presente invención es particularmente adecuado para empaquetar productos en volumen, por ejemplo para toda o parte de la cadena de suministro desde el productor original hasta el minorista final. Típicamente, el empaquetado en volumen contiene entre 2kg a 20kg de productos frescos, por ejemplo al menos 2kg, al menos 3kg, al menos 5kg o al menos 10 kg.
Cuando se proporciona una línea de rasgado alargada a lo largo del lado inferior del paquete, preferiblemente la línea de rasgado alargada se extiende sustancialmente por completo desde un lado del lado inferior del paquete hasta el otro lado del paquete, para facilitar el retiro de la película de empaquetado como se describe en este documento. Preferiblemente la línea de rasgado alargada se extiende sustancialmente a lo largo de una línea media del lado inferior del paquete de productos frescos.
La película de empaquetado se puede retirar levantándola desde el lado superior del paquete de productos frescos en una única acción de elevación. Durante el retiro de empaquetado, típicamente la línea de rasgado alargada se rompe a lo largo de al menos 60% o al menos 80% de su longitud. Por ejemplo, puede romperse sustancialmente a lo largo de toda su longitud.
Ahora se describirá un ejemplo de proceso de empaquetado de acuerdo con una realización de la presente invención con referencia a las figuras 2 a 6, y el retiro de la película de empaquetado se describirá con referencia a la figura 7.
La figura 2 muestra una bandeja 1 que contiene productos 3 frescos (por ejemplo melones) en un transportador 5. El transportador 5 mueve la bandeja 1 a una máquina de empaquetado por flujo horizontal. La película 7 de empaquetado (véase figura 3) se suministra a la máquina de empaque por flujo y se forma en un tubo alargado que envuelve la bandeja 1. Como se muestra en la figura 3, se forma un sello 9 de lengüeta longitudinal a lo largo del lado inferior 8 de la bandeja 1 aplicando calor y presión para formar el sello 9. El sello 9 de lengüeta longitudinal es hermético pero es suficientemente débil que la película puede ser retirada fácilmente de la bandeja de productos frescos en una única acción de elevación como se describe a continuación con referencia a la figura 7.
La película 7 se perfora típicamente antes de su suministro a la máquina de empaque por flujo para proporcionar las tasas de transmisión de O2 y CO2 deseadas para el producto 3 fresco como se describe en este documento. La película 7 se suministra en una orientación adecuada para que las perforaciones con láser se ubiquen en el lado 10 superior del paquete.
Cuando se usa una película de empaquetado en capas de acuerdo con el primer aspecto de la invención como la película 7, la película 7 se suministra en una orientación adecuada para que la segunda capa esté en el lado inferior de la película 7 de tal manera que dos áreas de la segunda capa entren en contacto entre sí para formar el sello 9 de lengüeta longitudinal.
Como se muestra en la figura 4, se forman dos sellos 11,13 transversales al aplicar calor y presión para sellar el paquete 15. El paquete 15 se corta del paquete 17 corriente arriba y del paquete 19 corriente abajo.
Como se muestra en la figura 5, el paquete 15 se transfiere luego por el transportador 5 a un área de empaque donde el paquete 15 se coloca en una caja 21 como se muestra en la figura 6. Alternativamente, la caja 21 se puede proporcionar en un transportador inferior y el paquete 15 se desliza en el cartón desde arriba.
Cuando la caja 21 llega a su destino final, que puede ser un supermercado, la película 7 de empaquetado se retira fácilmente como se muestra en la figura 7. La película 7 se levanta desde la parte superior, lo cual suministra suficiente fuerza al sello 9 de lengüeta en el lado inferior del paquete para permitir que la película 7 se retire de la bandeja 1 de productos 3 frescos en una única acción de elevación. El producto 3 fresco puede ser exhibido por un minorista en la bandeja 1 sin la necesidad de transferir el producto 3 fresco a otro recipiente.
Ejemplos
Las películas de empaquetado en capas de acuerdo con la presente invención se prepararon mediante extrusión a través de troqueles de película soplada. Los extrusores se usaron para fundir y empujar la resina fundida en un troquel de película anular. Cada capa estaba formada por un colector de mandril espiral separado a una distancia radial diferente del centro del troquel. Se inyectó aire en el centro del troquel anular para inflar la burbuja de polímero. La burbuja fue enfriada por un anillo de aire que sopla aire en la superficie de la burbuja para bajar su temperatura hasta que se solidifica. Sobre el troquel, se usó una jaula estabilizadora para minimizar el movimiento de la burbuja cuando se colapsó en el marco colapsante para hacer una película plana. Esta película fue luego halada sobre rollos y alimentada en una bobinadora de película para hacer el rollo de película terminado.
Se usó el siguiente perfil de temperatura para preparar las películas en capas:

Métodos de prueba
El grosor se midió en 24 puntos a través del ancho de la película usando un Comparador Digital Inductivo Millimess Extramess 2001
La WVTR se midió a 23°C y 50% de humedad relativa de acuerdo con ASTM E96
La resistencia de sello se midió de acuerdo con ASTM F88. Una muestra de 15 mm de ancho de película que contiene el sello se corta de la bolsa. Cada cola del espécimen sellado está asegurada en los agarres opuestos de un Lloyd LRX probado a tracción. Se registró la fuerza de tracción máxima requerida para separar los dos extremos del sello.
El rango de temperatura de sellado se midió usando un Sellador por Calor de Laboratorio de acuerdo con ASTM F2029 a presión y tiempo constantes. El tiempo de permanencia fue 0.15-0.5s en un rango de temperatura de 150-200°C.
Materiales
Los siguientes materiales se usaron en los ejemplos a continuación:


Abreviaturas:
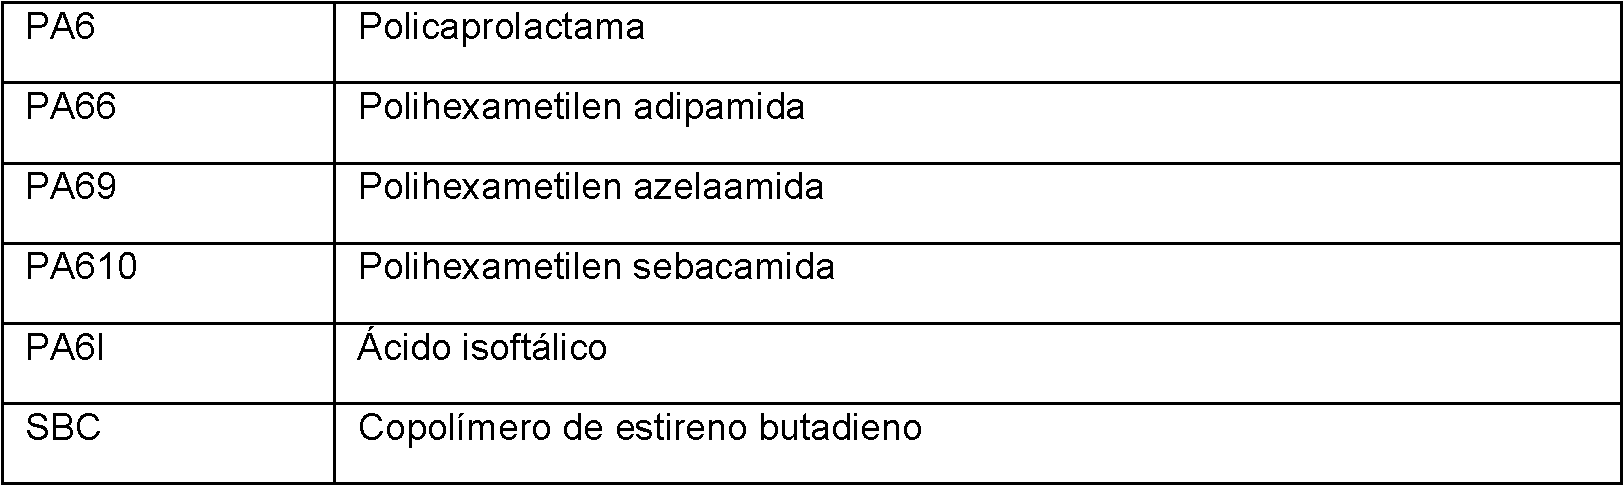
Ejemplo 1 - Películas con capa de sellado de poliamida mezclada
Se prepararon cuatro ejemplos de estructuras de película que tenían una capa de sellado formada a partir de una mezcla de copoliamidas mediante el proceso descrito anteriormente, y se probaron para WVTR, temperatura de sellado y resistencia de sellado usando los métodos de prueba descritos anteriormente. Las composiciones y resultados de pruebas se dan a continuación.
Ejemplo 1.1

Ejemplo 1.2


Ejemplo 1.3

Ejemplo 1.4

Ejemplo 2 - Películas con capa de sellado basada en estireno
Se prepararon dos ejemplos de estructuras de película que tenían una capa de sellado formada a partir de una mezcla de copolímero de estireno y un agente de unión mediante el proceso descrito anteriormente. Las composiciones de las películas se dan a continuación.
Ejemplo 2.1


Ejemplo 2.2

Resultados de prueba
Las películas de empaquetado preparadas de acuerdo con los ejemplos 1 y 2 anteriores se probaron como se describe anteriormente. Los resultados fueron los siguientes:
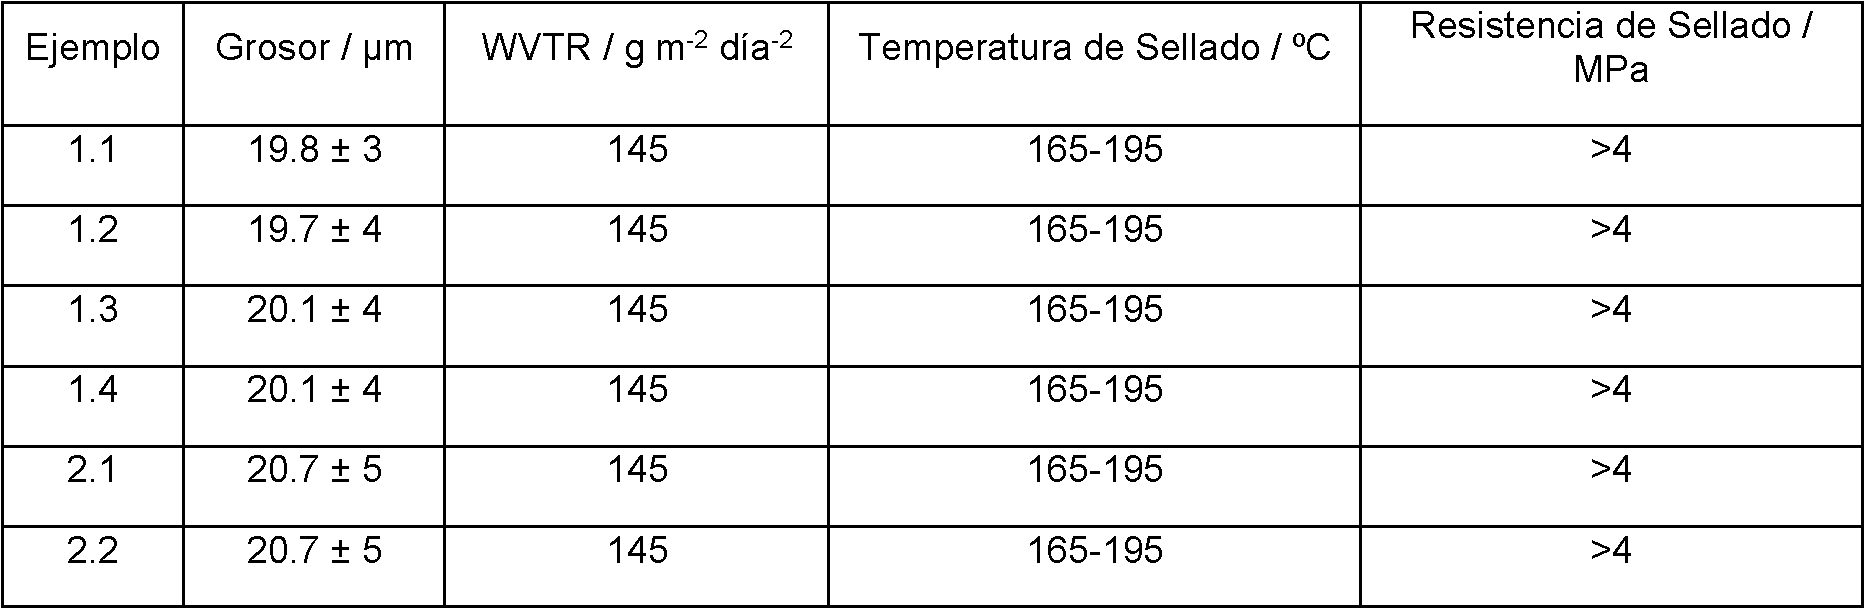
La WVTR de una película de 20 |jm de PA6 también es 145 g m-2 día-2, y por consiguiente se puede ver que la adición de la capa de sellado no afecta negativamente a la WVTR. Sin embargo, la temperatura de sellado de PA6 es 220 245°C, y por consiguiente se puede ver que la adición de la capa de sellado reduce ventajosamente la temperatura de sellado.
Claims (21)
1. Una película de empaquetado en capas adecuada para empaquetar productos frescos, que comprende una primera capa de película de polímero y una segunda capa de película de polímero adherida a una primera superficie de la primera capa de película de polímero,
en donde:
la primera capa de película de polímero comprende poliamida y tiene una temperatura de sellado de 210°C o más; la segunda capa de película de polímero es diferente, en composición, de la primera capa de película de polímero, tiene un grosor de 5|jm o menos, y tiene una temperatura de sellado de 205 °C o menos;
la película de empaquetado en capas tiene una tasa de transmisión de vapor de agua de al menos 30 g m-2 por día de acuerdo con ASTM E96 a 23°C y 50% de humedad relativa;
y en donde la temperatura de sellado es la temperatura más baja a la cual la capa se fundirá de manera suficiente para fusionarse con otra capa de la misma composición para formar un sello hermético cuando se somete a calor y presión en un aparato de sellado por calor.
2. Una película de empaquetado en capas de acuerdo con la reivindicación 1 en donde la primera capa de película de polímero comprende policaprolactama.
3. Una película de empaquetado en capas de acuerdo con una cualquiera de las reivindicaciones precedentes en donde la primera capa de película de polímero comprende dos o más subcapas.
4. Una película de empaquetado en capas de acuerdo con una cualquiera de las reivindicaciones precedentes en donde la segunda capa de película de polímero tiene una temperatura de sellado de 200°C o menos.
5. Una película de empaquetado en capas de acuerdo con una cualquiera de las reivindicaciones precedentes en donde la segunda capa de película de polímero comprende:
(i) una copoliamida, tal como PA6/66, PA6/12, opcionalmente en combinación con una multipoliamida tal como PA66/69/610/6I;
(ii) una mezcla de dos o más poliamidas (homo-, co- o multi-poliamidas, por ejemplo seleccionadas del grupo que consiste en PA6 (policaprolactama), PA66 (Polihexametilen adipamida), PA l2 (Polidodecanolactama), PA69 (Polihexametilen azelaamida), PA610 (hexametilen sebacamida), PA11 (Poli(11-aminoundecanoamida), PA612 Poli(hexametilen dodecanoamida), PA6/66, PA6/12 y PA66/69/610/6I;
(iii) uno o más copolímeros de estireno, opcionalmente mezclados con PS (poliestireno) o HIPS (poliestireno de alto impacto), por ejemplo uno o más copolímeros de estireno seleccionados del grupo que consiste en SBS (copolímero de estireno butadieno estireno), SBC (copolímeros de estireno butadieno), SEBS (estireno etileno butileno estireno), SEPS (estireno etileno propileno estireno), SIS (copolímeros de estireno isopreno)o
(iv) un único homopolímero seleccionado de PA11 y PA12.
6. Una película de empaquetado en capas de acuerdo con la reivindicación 5 en donde la segunda capa de película de polímero comprende una mezcla de PA6/66 con PA66/69/610/6I.
7. Una película de empaquetado en capas de acuerdo con la reivindicación 5 en donde la segunda capa de película de polímero comprende SBS.
8. Uso de una película de empaquetado en capas como se define en una cualquiera de las reivindicaciones 1 a 7 para empaquetar productos frescos.
9. Uso de acuerdo con la reivindicación 8 para el empaquetado en volumen de productos frescos.
10. Un paquete de productos frescos que comprende productos frescos encerrados por una película de empaquetado, teniendo el paquete de productos frescos un lado inferior y un lado superior, en donde la película de empaquetado está sellada por un sello alargado que se extiende a lo largo del lado inferior del paquete, y en donde el sello alargado tiene una resistencia de sellado de tal manera que cuando la película de empaquetado se levanta desde el lado superior del paquete de productos frescos el sello se rompe permitiendo que la película de empaquetado se retire del producto fresco en una única acción de elevación.
11. Un paquete de productos frescos de acuerdo con la reivindicación 10 que es un paquete de productos frescos en volumen.
12. Un paquete de productos frescos de acuerdo con la reivindicación 11 que comprende al menos 2 kg de productos frescos.
13. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 12 en donde el producto fresco se mantiene en un recipiente dentro de la película de empaquetado.
14. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 13 en donde el producto fresco está encerrado en una única pieza de película de empaquetado.
15. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 14 en donde el sello alargado se extiende sustancialmente por completo desde un lado del lado inferior del paquete hasta el otro lado del lado inferior del paquete.
16. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 15 en donde el sello alargado se extiende sustancialmente a lo largo de una línea media del lado inferior del paquete.
17. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 16 en donde el sello alargado es un sello de lengüeta.
18. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 17 en donde el sello alargado tiene una resistencia de sello en el rango de 2 MPa a 20 MPa de acuerdo con ASTM F88.
19. Un paquete de productos frescos de acuerdo con una cualquiera de las reivindicaciones 10 a 18 en donde la película de empaquetado es una película de empaquetado en capas como se define en una cualquiera de las reivindicaciones 1 a 7.
20. Un proceso de empaquetado para productos frescos, que comprende el empaque por flujo de productos frescos para formar un paquete de productos frescos como se define en una cualquiera de las reivindicaciones 10 a 19.
21. Un proceso para la fabricación de una película de empaquetado en capas como se define en una cualquiera de las reivindicaciones 1 a 7 que comprende extrudir un primer polímero para formar la primera capa y un segundo polímero para formar la segunda capa y formar el primer y segundo polímeros en un película en capas.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| GBGB1516575.6A GB201516575D0 (en) | 2015-09-18 | 2015-09-18 | Food Packaging |
| PCT/GB2016/052887 WO2017046595A1 (en) | 2015-09-18 | 2016-09-15 | Food packaging |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2768982T3 true ES2768982T3 (es) | 2020-06-24 |
Family
ID=54544469
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES16770321T Active ES2768982T3 (es) | 2015-09-18 | 2016-09-15 | Empaquetado de alimentos |
Country Status (12)
| Country | Link |
|---|---|
| US (2) | US11180268B2 (es) |
| EP (1) | EP3349983B1 (es) |
| JP (1) | JP7139020B2 (es) |
| BR (1) | BR112018005043B8 (es) |
| CL (1) | CL2018000707A1 (es) |
| ES (1) | ES2768982T3 (es) |
| GB (1) | GB201516575D0 (es) |
| IL (1) | IL258165B (es) |
| MX (1) | MX378599B (es) |
| PE (1) | PE20180643A1 (es) |
| PL (1) | PL3349983T3 (es) |
| WO (1) | WO2017046595A1 (es) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB201716345D0 (en) * | 2017-10-06 | 2017-11-22 | Johnson Matthey Plc | Polymer films |
| EP3969376A4 (en) | 2019-05-13 | 2024-06-19 | Punchbowl Automation IP Limited | TRAY, DEVICE AND METHOD FOR PACKING FRUIT |
| WO2020230093A1 (en) * | 2019-05-14 | 2020-11-19 | Kennedy Technologies Limited | Apparatus and methods relating to packing perishable produce |
| US20240043189A1 (en) * | 2022-08-03 | 2024-02-08 | Windham Packaging, Llc | Controlled moisture transport packaging for fresh produce |
| WO2026069322A1 (en) * | 2024-09-30 | 2026-04-02 | Stepac L.A. Ltd. | Resealable bags having controllable water vapor transmission rate |
Family Cites Families (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3221971A (en) * | 1964-01-02 | 1965-12-07 | Richard E Reny | Packaging tray |
| JP3268025B2 (ja) * | 1992-03-24 | 2002-03-25 | 大日本印刷株式会社 | ブロッコリーの鮮度保持方法およびその包装体 |
| DE4339337C2 (de) | 1993-11-19 | 1999-10-21 | Becker & Co Naturinwerk | Fünfschichtige, biaxial verstreckte Schlauchfolie zur Verpackung und Umhüllung von pastösen Lebensmitteln |
| GB9325032D0 (en) * | 1993-12-07 | 1994-02-02 | Du Pont Canada | Polyamides,heat-sealable layers formed therefrom and packages incorporating them |
| CA2134920A1 (en) | 1994-03-11 | 1995-09-12 | Henry G. Schirmer | High speed meat packing apparatus |
| US5698249A (en) * | 1994-08-03 | 1997-12-16 | Dai Nippon Printing Co., Ltd. | Package of fresh plant |
| JPH08300582A (ja) | 1995-05-12 | 1996-11-19 | Mitsubishi Chem Corp | きのこ類包装用積層フィルム及びきのこ類包装体 |
| US6190710B1 (en) | 1996-02-20 | 2001-02-20 | Stepac L.A., The Sterilizing Packaging Company Of L.A., Ltd. | Plastic packaging material |
| DE19618111A1 (de) | 1996-05-06 | 1997-11-13 | Tetra Laval Holdings & Finance | Transparente, siegelbare Mehrschichtenbarrierefolien |
| EP1029896B1 (en) | 1999-02-18 | 2006-05-17 | Cryovac, Inc. | Multilayer, oriented, heat-shrinkable thermoplastic film |
| DE19943909A1 (de) | 1999-09-14 | 2001-03-15 | Wolff Walsrode Ag | Mehrschichtig coextrudierte biaxial gereckte Hochbarriere-Kunststoffhülle mit verminderter Haftung zum Füllgut sowie deren Verwendung als Nahrungsmittelhülle |
| JP2002068215A (ja) | 2000-08-28 | 2002-03-08 | Hiroshi Sunamura | 青果物の包装袋 |
| US6590034B2 (en) * | 2001-01-02 | 2003-07-08 | Dow Global Technologies Inc. | Peelable seal and method of making and using same |
| JP2002307626A (ja) * | 2001-04-18 | 2002-10-23 | Kureha Chem Ind Co Ltd | ナイロン6系多層ケーシングフィルム |
| JP2003137303A (ja) * | 2001-10-31 | 2003-05-14 | Sumitomo Bakelite Co Ltd | ポリアミド樹脂フィルムによる包装袋およびその製造方法 |
| EP1312470A1 (en) | 2001-11-20 | 2003-05-21 | Amcor Flexibles Transpac | Peelable seal film |
| US20040121054A1 (en) | 2002-12-20 | 2004-06-24 | Berrier Arthur L. | Method of preparing food |
| US20050142310A1 (en) * | 2003-12-30 | 2005-06-30 | Hatley Earl L. | Plastic packaging for produce products |
| JP4455083B2 (ja) | 2004-02-04 | 2010-04-21 | 福助工業株式会社 | 不定形果実類包装袋 |
| US20050281495A1 (en) | 2004-06-22 | 2005-12-22 | Recchia Michael J Jr | Produce bag with tear portion |
| JP2008284827A (ja) * | 2007-05-21 | 2008-11-27 | Toyobo Co Ltd | 包装用フィルム及び包装体 |
| JP5264527B2 (ja) * | 2009-01-23 | 2013-08-14 | 三菱樹脂株式会社 | 二軸延伸ポリアミド積層フィルム |
| JP2011161682A (ja) | 2010-02-05 | 2011-08-25 | Gunze Ltd | ポリアミド系多層フィルム |
| CN201686196U (zh) | 2010-05-27 | 2010-12-29 | 于凯 | 香蕉保护保鲜包装结构 |
| JP5977330B2 (ja) | 2012-02-17 | 2016-08-24 | 和志 栗原 | 易裂性多層インフレーションフィルム |
| ES2922375T3 (es) | 2013-05-02 | 2022-09-14 | Kureha Corp | Película multicapa termocontráctil |
| BR202013015266Y1 (pt) | 2013-06-17 | 2019-04-16 | Agrícola Famosa Ltda. | Disposição construtiva em embalagem para transporte e comercialização de mamão formosa |
| US10701949B2 (en) | 2014-06-19 | 2020-07-07 | Agrofresh Inc. | Compositions and methods for packaging produce |
-
2015
- 2015-09-18 GB GBGB1516575.6A patent/GB201516575D0/en not_active Ceased
-
2016
- 2016-09-15 ES ES16770321T patent/ES2768982T3/es active Active
- 2016-09-15 BR BR112018005043A patent/BR112018005043B8/pt active IP Right Grant
- 2016-09-15 EP EP16770321.4A patent/EP3349983B1/en active Active
- 2016-09-15 WO PCT/GB2016/052887 patent/WO2017046595A1/en not_active Ceased
- 2016-09-15 MX MX2018003270A patent/MX378599B/es unknown
- 2016-09-15 PE PE2018000387A patent/PE20180643A1/es unknown
- 2016-09-15 PL PL16770321T patent/PL3349983T3/pl unknown
- 2016-09-15 IL IL258165A patent/IL258165B/en unknown
- 2016-09-15 US US15/760,863 patent/US11180268B2/en active Active
- 2016-09-15 JP JP2018514453A patent/JP7139020B2/ja active Active
-
2018
- 2018-03-16 CL CL2018000707A patent/CL2018000707A1/es unknown
-
2021
- 2021-10-24 US US17/509,010 patent/US20220041314A1/en not_active Abandoned
Also Published As
| Publication number | Publication date |
|---|---|
| MX378599B (es) | 2025-03-10 |
| WO2017046595A1 (en) | 2017-03-23 |
| IL258165A (en) | 2018-05-31 |
| EP3349983A1 (en) | 2018-07-25 |
| IL258165B (en) | 2022-08-01 |
| JP7139020B2 (ja) | 2022-09-20 |
| MX2018003270A (es) | 2018-05-16 |
| US20220041314A1 (en) | 2022-02-10 |
| BR112018005043A2 (es) | 2018-10-02 |
| BR112018005043B8 (pt) | 2022-12-20 |
| BR112018005043B1 (pt) | 2022-05-10 |
| GB201516575D0 (en) | 2015-11-04 |
| CL2018000707A1 (es) | 2018-09-14 |
| US20190071200A1 (en) | 2019-03-07 |
| EP3349983B1 (en) | 2019-11-13 |
| PE20180643A1 (es) | 2018-04-16 |
| JP2018530484A (ja) | 2018-10-18 |
| US11180268B2 (en) | 2021-11-23 |
| PL3349983T3 (pl) | 2020-06-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20220041314A1 (en) | Food packaging | |
| ES2848401T3 (es) | Película multicapa termocontráctil | |
| ES2825749T3 (es) | Película plástica multicapa con capas separables para cubrir un invernadero inflado | |
| ES2663514T3 (es) | Películas termocontraíbles de barrera de multicapa PVDC | |
| ES2940092T3 (es) | Película para bolsa en caja mejorada para envasar líquidos refrigerados | |
| JP6899222B2 (ja) | 青果物包装体 | |
| MX2015001402A (es) | Pelicula de plastico de multicapas con capas separables para cubrimiento de invernadero inflado. | |
| WO1996009166A1 (en) | Multilayer stretchable and shrinkable polyethylene film and process for producing the same | |
| ES2867963T3 (es) | Nuevo procedimiento de embalaje de frutas y verduras | |
| JP2012218388A (ja) | 共押出多層フィルム及び該フィルムからなる包装材 | |
| TW201731740A (zh) | 包裝容器、及使用該包裝容器之包裝體 | |
| ES2367762T3 (es) | Lámina de material de plástico, bandeja para un producto alimenticio obtenida a partir de dicha lámina, envase que comprende dicha bandeja y método de fabricación relacionado | |
| ES2798079T3 (es) | Composición y método de fabricación de una película de embalaje flexible | |
| BR112020005795A2 (pt) | filme de embalagem adequado para embalar produtos frescos, uso de um filme de embalagem, e, embalagem para produtos frescos | |
| ES2843875T3 (es) | Películas retráctiles con PA 6/6.6 | |
| ES2291988T3 (es) | Lamina multicapa termoplastica termotractil, impermeable a los gases, y recipientes de envase fabricados con dicha lamina. | |
| ES2625168T3 (es) | Cinta adhesiva sensible a la presión apta para la aplicación a una superficie hidrófuga | |
| US20210061539A1 (en) | Mold inhibitor bag | |
| AU2017241748B2 (en) | Dust-free heat-shrinkable packaging article | |
| WO2026069322A1 (en) | Resealable bags having controllable water vapor transmission rate | |
| JP2007290759A (ja) | 青果物用包装袋及び青果物包装体 | |
| JP2001047576A (ja) | 包装用フィルム及び包装体 | |
| JPH05254570A (ja) | 多層包装フィルム,青果物の鮮度保持用包装材料及び鮮度保持方法 | |
| BR112018070110B1 (pt) | Artigo de embalagem que compreende um tubo de filme termorretrátil na configuração plana, montagem que compreende um conjunto de artigos de embalagem imbricados em dois cordões de fita e processo para embalar uma pluralidade de produtos de carne individuais | |
| KR20150028210A (ko) | 저가 진공포장용 필름 |