ES2867963T3 - Nuevo procedimiento de embalaje de frutas y verduras - Google Patents
Nuevo procedimiento de embalaje de frutas y verduras Download PDFInfo
- Publication number
- ES2867963T3 ES2867963T3 ES18723546T ES18723546T ES2867963T3 ES 2867963 T3 ES2867963 T3 ES 2867963T3 ES 18723546 T ES18723546 T ES 18723546T ES 18723546 T ES18723546 T ES 18723546T ES 2867963 T3 ES2867963 T3 ES 2867963T3
- Authority
- ES
- Spain
- Prior art keywords
- film
- atm
- day
- fruits
- packaging
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000034 method Methods 0.000 title claims abstract description 37
- 238000012856 packing Methods 0.000 title claims abstract description 19
- 235000012055 fruits and vegetables Nutrition 0.000 title description 18
- 235000013399 edible fruits Nutrition 0.000 claims abstract description 71
- 230000005540 biological transmission Effects 0.000 claims abstract description 30
- 235000013311 vegetables Nutrition 0.000 claims abstract description 29
- 238000002834 transmittance Methods 0.000 claims abstract description 16
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Chemical compound O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 16
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 claims abstract description 13
- 229910052760 oxygen Inorganic materials 0.000 claims abstract description 13
- 239000001301 oxygen Substances 0.000 claims abstract description 13
- 229920001169 thermoplastic Polymers 0.000 claims abstract description 6
- 239000004416 thermosoftening plastic Substances 0.000 claims abstract description 6
- 239000010410 layer Substances 0.000 claims description 57
- 238000004806 packaging method and process Methods 0.000 claims description 55
- 241000234295 Musa Species 0.000 claims description 40
- 235000021015 bananas Nutrition 0.000 claims description 40
- 235000004936 Bromus mango Nutrition 0.000 claims description 34
- 235000014826 Mangifera indica Nutrition 0.000 claims description 34
- 235000009184 Spondias indica Nutrition 0.000 claims description 34
- 238000007789 sealing Methods 0.000 claims description 32
- 239000000203 mixture Substances 0.000 claims description 27
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 claims description 25
- 239000005977 Ethylene Substances 0.000 claims description 25
- -1 polyethylene Polymers 0.000 claims description 14
- 239000004698 Polyethylene Substances 0.000 claims description 13
- 229920001179 medium density polyethylene Polymers 0.000 claims description 13
- 239000004701 medium-density polyethylene Substances 0.000 claims description 13
- 229920000573 polyethylene Polymers 0.000 claims description 13
- 229920001684 low density polyethylene Polymers 0.000 claims description 11
- 239000004702 low-density polyethylene Substances 0.000 claims description 11
- 239000007789 gas Substances 0.000 claims description 10
- 238000009459 flexible packaging Methods 0.000 claims description 8
- 229920001577 copolymer Polymers 0.000 claims description 7
- 239000001055 blue pigment Substances 0.000 claims description 6
- 229920010126 Linear Low Density Polyethylene (LLDPE) Polymers 0.000 claims description 5
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 claims description 4
- 239000001056 green pigment Substances 0.000 claims description 4
- 239000001054 red pigment Substances 0.000 claims description 4
- 239000000038 blue colorant Substances 0.000 claims description 3
- 239000000040 green colorant Substances 0.000 claims description 2
- 239000011261 inert gas Substances 0.000 claims description 2
- 239000002356 single layer Substances 0.000 claims description 2
- 240000007228 Mangifera indica Species 0.000 claims 3
- 101150071384 CIRBP gene Proteins 0.000 claims 2
- 101100167307 Xenopus laevis cirbp-a gene Proteins 0.000 claims 2
- 238000007599 discharging Methods 0.000 claims 1
- 239000001062 red colorant Substances 0.000 claims 1
- 239000010408 film Substances 0.000 description 219
- 241001093152 Mangifera Species 0.000 description 31
- 230000008569 process Effects 0.000 description 25
- 230000005070 ripening Effects 0.000 description 22
- 230000035699 permeability Effects 0.000 description 14
- 239000000976 ink Substances 0.000 description 13
- 239000000049 pigment Substances 0.000 description 13
- 238000003860 storage Methods 0.000 description 11
- 240000008790 Musa x paradisiaca Species 0.000 description 10
- 235000018290 Musa x paradisiaca Nutrition 0.000 description 10
- 239000003086 colorant Substances 0.000 description 9
- 229920000092 linear low density polyethylene Polymers 0.000 description 7
- 239000004707 linear low-density polyethylene Substances 0.000 description 7
- XEKOWRVHYACXOJ-UHFFFAOYSA-N Ethyl acetate Chemical compound CCOC(C)=O XEKOWRVHYACXOJ-UHFFFAOYSA-N 0.000 description 6
- 238000007639 printing Methods 0.000 description 6
- 229910001868 water Inorganic materials 0.000 description 6
- 239000002250 absorbent Substances 0.000 description 5
- 230000002745 absorbent Effects 0.000 description 5
- 239000011248 coating agent Substances 0.000 description 5
- 238000000576 coating method Methods 0.000 description 5
- 230000000694 effects Effects 0.000 description 5
- 239000005038 ethylene vinyl acetate Substances 0.000 description 5
- 238000002844 melting Methods 0.000 description 5
- 230000008018 melting Effects 0.000 description 5
- 229920000642 polymer Polymers 0.000 description 5
- 239000002904 solvent Substances 0.000 description 5
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 4
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 4
- 244000061456 Solanum tuberosum Species 0.000 description 4
- 235000002595 Solanum tuberosum Nutrition 0.000 description 4
- 230000008859 change Effects 0.000 description 4
- 239000000975 dye Substances 0.000 description 4
- 238000001125 extrusion Methods 0.000 description 4
- 238000003306 harvesting Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 4
- 239000000463 material Substances 0.000 description 4
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 4
- 235000012015 potatoes Nutrition 0.000 description 4
- 229920005989 resin Polymers 0.000 description 4
- 239000011347 resin Substances 0.000 description 4
- 239000007787 solid Substances 0.000 description 4
- 239000000126 substance Substances 0.000 description 4
- 239000000758 substrate Substances 0.000 description 4
- 229920013665 Ampacet Polymers 0.000 description 3
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 3
- 235000005811 Viola adunca Nutrition 0.000 description 3
- 240000009038 Viola odorata Species 0.000 description 3
- 235000013487 Viola odorata Nutrition 0.000 description 3
- 235000002254 Viola papilionacea Nutrition 0.000 description 3
- 206010048245 Yellow skin Diseases 0.000 description 3
- SMEGJBVQLJJKKX-HOTMZDKISA-N [(2R,3S,4S,5R,6R)-5-acetyloxy-3,4,6-trihydroxyoxan-2-yl]methyl acetate Chemical compound CC(=O)OC[C@@H]1[C@H]([C@@H]([C@H]([C@@H](O1)O)OC(=O)C)O)O SMEGJBVQLJJKKX-HOTMZDKISA-N 0.000 description 3
- 239000000654 additive Substances 0.000 description 3
- 230000015572 biosynthetic process Effects 0.000 description 3
- 239000002981 blocking agent Substances 0.000 description 3
- 230000000052 comparative effect Effects 0.000 description 3
- 238000001816 cooling Methods 0.000 description 3
- 101150097115 dop-3 gene Proteins 0.000 description 3
- 238000007765 extrusion coating Methods 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 230000035800 maturation Effects 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 229920006280 packaging film Polymers 0.000 description 3
- 239000012785 packaging film Substances 0.000 description 3
- 238000007655 standard test method Methods 0.000 description 3
- 238000010998 test method Methods 0.000 description 3
- VXNZUUAINFGPBY-UHFFFAOYSA-N 1-Butene Chemical compound CCC=C VXNZUUAINFGPBY-UHFFFAOYSA-N 0.000 description 2
- CURLTUGMZLYLDI-UHFFFAOYSA-N Carbon dioxide Chemical compound O=C=O CURLTUGMZLYLDI-UHFFFAOYSA-N 0.000 description 2
- 241000196324 Embryophyta Species 0.000 description 2
- PEDCQBHIVMGVHV-UHFFFAOYSA-N Glycerol Natural products OCC(O)CO PEDCQBHIVMGVHV-UHFFFAOYSA-N 0.000 description 2
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 description 2
- 239000004952 Polyamide Substances 0.000 description 2
- 238000002835 absorbance Methods 0.000 description 2
- 230000000996 additive effect Effects 0.000 description 2
- 229930013930 alkaloid Natural products 0.000 description 2
- 238000013459 approach Methods 0.000 description 2
- 230000004888 barrier function Effects 0.000 description 2
- UBAZGMLMVVQSCD-UHFFFAOYSA-N carbon dioxide;molecular oxygen Chemical compound O=O.O=C=O UBAZGMLMVVQSCD-UHFFFAOYSA-N 0.000 description 2
- 239000003795 chemical substances by application Substances 0.000 description 2
- 229930002875 chlorophyll Natural products 0.000 description 2
- 235000019804 chlorophyll Nutrition 0.000 description 2
- ATNHDLDRLWWWCB-AENOIHSZSA-M chlorophyll a Chemical compound C1([C@@H](C(=O)OC)C(=O)C2=C3C)=C2N2C3=CC(C(CC)=C3C)=[N+]4C3=CC3=C(C=C)C(C)=C5N3[Mg-2]42[N+]2=C1[C@@H](CCC(=O)OC\C=C(/C)CCC[C@H](C)CCC[C@H](C)CCCC(C)C)[C@H](C)C2=C5 ATNHDLDRLWWWCB-AENOIHSZSA-M 0.000 description 2
- 238000011161 development Methods 0.000 description 2
- 230000018109 developmental process Effects 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 238000011156 evaluation Methods 0.000 description 2
- 229910052757 nitrogen Inorganic materials 0.000 description 2
- 239000005022 packaging material Substances 0.000 description 2
- 229920002647 polyamide Polymers 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- 230000037075 skin appearance Effects 0.000 description 2
- 229920001862 ultra low molecular weight polyethylene Polymers 0.000 description 2
- 229920001866 very low density polyethylene Polymers 0.000 description 2
- 239000005969 1-Methyl-cyclopropene Substances 0.000 description 1
- JLBXCKSMESLGTJ-UHFFFAOYSA-N 1-ethoxypropan-1-ol Chemical compound CCOC(O)CC JLBXCKSMESLGTJ-UHFFFAOYSA-N 0.000 description 1
- LIKMAJRDDDTEIG-UHFFFAOYSA-N 1-hexene Chemical compound CCCCC=C LIKMAJRDDDTEIG-UHFFFAOYSA-N 0.000 description 1
- SHDPRTQPPWIEJG-UHFFFAOYSA-N 1-methylcyclopropene Chemical compound CC1=CC1 SHDPRTQPPWIEJG-UHFFFAOYSA-N 0.000 description 1
- 235000011299 Brassica oleracea var botrytis Nutrition 0.000 description 1
- 235000017647 Brassica oleracea var italica Nutrition 0.000 description 1
- 240000003259 Brassica oleracea var. botrytis Species 0.000 description 1
- 101100387911 Caenorhabditis elegans dop-2 gene Proteins 0.000 description 1
- 101100387915 Caenorhabditis elegans dop-4 gene Proteins 0.000 description 1
- YZCKVEUIGOORGS-OUBTZVSYSA-N Deuterium Chemical compound [2H] YZCKVEUIGOORGS-OUBTZVSYSA-N 0.000 description 1
- MYMOFIZGZYHOMD-UHFFFAOYSA-N Dioxygen Chemical compound O=O MYMOFIZGZYHOMD-UHFFFAOYSA-N 0.000 description 1
- FMRHJJZUHUTGKE-UHFFFAOYSA-N Ethylhexyl salicylate Chemical compound CCCCC(CC)COC(=O)C1=CC=CC=C1O FMRHJJZUHUTGKE-UHFFFAOYSA-N 0.000 description 1
- 240000009088 Fragaria x ananassa Species 0.000 description 1
- 241000132456 Haplocarpha Species 0.000 description 1
- 241000238631 Hexapoda Species 0.000 description 1
- 239000004594 Masterbatch (MB) Substances 0.000 description 1
- 229920002472 Starch Polymers 0.000 description 1
- 239000004708 Very-low-density polyethylene Substances 0.000 description 1
- 230000032683 aging Effects 0.000 description 1
- TYNQWWGVEGFKRU-AJDPQWBVSA-N alpha-Chaconine Chemical compound O([C@@H]1[C@@H](CO)O[C@H]([C@@H]([C@H]1O)O[C@H]1[C@@H]([C@H](O)[C@@H](O)[C@H](C)O1)O)O[C@@H]1CC2=CC[C@H]3[C@@H]4C[C@@H]5N6C[C@@H](C)CC[C@@H]6[C@H]([C@@H]5[C@@]4(C)CC[C@@H]3[C@@]2(C)CC1)C)[C@@H]1O[C@@H](C)[C@H](O)[C@@H](O)[C@H]1O TYNQWWGVEGFKRU-AJDPQWBVSA-N 0.000 description 1
- RXVGBQCEAQZMLW-UHFFFAOYSA-N alpha-solanine Natural products CC1CCC2C(C)C3C(CC4C5CC=C6CC(CCC6(C)C5CCC34C)OC7OC(CO)C(O)C(OC8OC(CO)C(O)C(O)C8O)C7OC9OC(CO)C(O)C(O)C9O)N2C1 RXVGBQCEAQZMLW-UHFFFAOYSA-N 0.000 description 1
- 238000000137 annealing Methods 0.000 description 1
- 239000005557 antagonist Substances 0.000 description 1
- 235000019568 aromas Nutrition 0.000 description 1
- 239000012298 atmosphere Substances 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 235000019658 bitter taste Nutrition 0.000 description 1
- DQXBYHZEEUGOBF-UHFFFAOYSA-N but-3-enoic acid;ethene Chemical compound C=C.OC(=O)CC=C DQXBYHZEEUGOBF-UHFFFAOYSA-N 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 239000001569 carbon dioxide Substances 0.000 description 1
- 229910002092 carbon dioxide Inorganic materials 0.000 description 1
- 239000012159 carrier gas Substances 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000006731 degradation reaction Methods 0.000 description 1
- 229910052805 deuterium Inorganic materials 0.000 description 1
- 229910003460 diamond Inorganic materials 0.000 description 1
- 239000010432 diamond Substances 0.000 description 1
- 235000014113 dietary fatty acids Nutrition 0.000 description 1
- 230000001079 digestive effect Effects 0.000 description 1
- 229910001882 dioxygen Inorganic materials 0.000 description 1
- 230000005670 electromagnetic radiation Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- UAUDZVJPLUQNMU-KTKRTIGZSA-N erucamide Chemical compound CCCCCCCC\C=C/CCCCCCCCCCCC(N)=O UAUDZVJPLUQNMU-KTKRTIGZSA-N 0.000 description 1
- 150000002148 esters Chemical class 0.000 description 1
- 108091054761 ethylene receptor family Proteins 0.000 description 1
- 229930195729 fatty acid Natural products 0.000 description 1
- 239000000194 fatty acid Substances 0.000 description 1
- 238000010096 film blowing Methods 0.000 description 1
- 238000007647 flexography Methods 0.000 description 1
- 235000013305 food Nutrition 0.000 description 1
- 230000009477 glass transition Effects 0.000 description 1
- 239000008187 granular material Substances 0.000 description 1
- 229910052736 halogen Inorganic materials 0.000 description 1
- 150000002367 halogens Chemical class 0.000 description 1
- 239000005556 hormone Substances 0.000 description 1
- 229940088597 hormone Drugs 0.000 description 1
- 235000019239 indanthrene blue RS Nutrition 0.000 description 1
- 239000004615 ingredient Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- 239000011159 matrix material Substances 0.000 description 1
- VUZPPFZMUPKLLV-UHFFFAOYSA-N methane;hydrate Chemical compound C.O VUZPPFZMUPKLLV-UHFFFAOYSA-N 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000000926 neurological effect Effects 0.000 description 1
- 239000007800 oxidant agent Substances 0.000 description 1
- 238000012858 packaging process Methods 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 230000008447 perception Effects 0.000 description 1
- 235000021018 plums Nutrition 0.000 description 1
- 239000002952 polymeric resin Substances 0.000 description 1
- 229920005672 polyolefin resin Polymers 0.000 description 1
- 239000012286 potassium permanganate Substances 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000012794 pre-harvesting Methods 0.000 description 1
- 238000004321 preservation Methods 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 230000009467 reduction Effects 0.000 description 1
- 239000000565 sealant Substances 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- ZGVSETXHNHBTRK-OTYSSXIJSA-N solanine Chemical compound O([C@H]1[C@@H](O)[C@@H](CO)O[C@H]([C@@H]1O[C@@H]1[C@@H]([C@H](O)[C@@H](O)[C@H](C)O1)O)O[C@@H]1CC2=CC[C@H]3[C@@H]4C[C@@H]5N6C[C@@H](C)CC[C@@H]6[C@H]([C@@H]5[C@@]4(C)CC[C@@H]3[C@@]2(C)CC1)C)[C@@H]1O[C@H](CO)[C@@H](O)[C@H](O)[C@H]1O ZGVSETXHNHBTRK-OTYSSXIJSA-N 0.000 description 1
- 229940031352 solanine Drugs 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 235000019698 starch Nutrition 0.000 description 1
- 239000008107 starch Substances 0.000 description 1
- 235000021012 strawberries Nutrition 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 229920003002 synthetic resin Polymers 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 239000012815 thermoplastic material Substances 0.000 description 1
- 239000010409 thin film Substances 0.000 description 1
- 239000010457 zeolite Substances 0.000 description 1
- 239000004711 α-olefin Substances 0.000 description 1
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/32—Layered products comprising a layer of synthetic resin comprising polyolefins
-
- A—HUMAN NECESSITIES
- A23—FOODS OR FOODSTUFFS; TREATMENT THEREOF, NOT COVERED BY OTHER CLASSES
- A23B—PRESERVATION OF FOODS, FOODSTUFFS OR NON-ALCOHOLIC BEVERAGES; CHEMICAL RIPENING OF FRUIT OR VEGETABLES
- A23B7/00—Preservation of fruit or vegetables; Chemical ripening of fruit or vegetables
- A23B7/14—Preserving or ripening with chemicals not covered by group A23B7/08 or A23B7/10
- A23B7/144—Preserving or ripening with chemicals not covered by group A23B7/08 or A23B7/10 in the form of gases, e.g. fumigation; Compositions or apparatus therefor
- A23B7/148—Preserving or ripening with chemicals not covered by group A23B7/08 or A23B7/10 in the form of gases, e.g. fumigation; Compositions or apparatus therefor in a controlled atmosphere, e.g. partial vacuum, comprising only CO2, N2, O2 or H2O
-
- A—HUMAN NECESSITIES
- A23—FOODS OR FOODSTUFFS; TREATMENT THEREOF, NOT COVERED BY OTHER CLASSES
- A23B—PRESERVATION OF FOODS, FOODSTUFFS OR NON-ALCOHOLIC BEVERAGES; CHEMICAL RIPENING OF FRUIT OR VEGETABLES
- A23B7/00—Preservation of fruit or vegetables; Chemical ripening of fruit or vegetables
- A23B7/14—Preserving or ripening with chemicals not covered by group A23B7/08 or A23B7/10
- A23B7/144—Preserving or ripening with chemicals not covered by group A23B7/08 or A23B7/10 in the form of gases, e.g. fumigation; Compositions or apparatus therefor
- A23B7/152—Preserving or ripening with chemicals not covered by group A23B7/08 or A23B7/10 in the form of gases, e.g. fumigation; Compositions or apparatus therefor in a controlled atmosphere comprising other gases in addition to CO2, N2, O2 or H2O ; Elimination of such other gases
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D65/00—Wrappers or flexible covers; Packaging materials of special type or form
- B65D65/02—Wrappers or flexible covers
- B65D65/16—Wrappers or flexible covers with provision for excluding or admitting light
- B65D65/20—Wrappers or flexible covers with provision for excluding or admitting light with provision for excluding light of a particular wavelength
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D65/00—Wrappers or flexible covers; Packaging materials of special type or form
- B65D65/38—Packaging materials of special type or form
- B65D65/40—Applications of laminates for particular packaging purposes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D75/00—Packages comprising articles or materials partially or wholly enclosed in strips, sheets, blanks, tubes or webs of flexible sheet material, e.g. in folded wrappers
- B65D75/26—Articles or materials wholly enclosed in laminated sheets or wrapper blanks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D81/00—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents
- B65D81/18—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient
- B65D81/20—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas
- B65D81/2069—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas in a special atmosphere
- B65D81/2084—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents providing specific environment for contents, e.g. temperature above or below ambient under vacuum or superatmospheric pressure, or in a special atmosphere, e.g. of inert gas in a special atmosphere in a flexible container
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D81/00—Containers, packaging elements, or packages, for contents presenting particular transport or storage problems, or adapted to be used for non-packaging purposes after removal of contents
- B65D81/24—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants
- B65D81/30—Adaptations for preventing deterioration or decay of contents; Applications to the container or packaging material of food preservatives, fungicides, pesticides or animal repellants by excluding light or other outside radiation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/24—All layers being polymeric
- B32B2250/246—All polymers belonging to those covered by groups B32B27/32 and B32B27/30
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/30—Properties of the layers or laminate having particular thermal properties
- B32B2307/31—Heat sealable
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/40—Properties of the layers or laminate having particular optical properties
- B32B2307/402—Coloured
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/71—Resistive to light or to UV
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/724—Permeability to gases, adsorption
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2439/00—Containers; Receptacles
- B32B2439/70—Food packaging
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D2565/00—Wrappers or flexible covers; Packaging materials of special type or form
- B65D2565/38—Packaging materials of special type or form
- B65D2565/381—Details of packaging materials of special type or form
- B65D2565/388—Materials used for their gas-permeability
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65D—CONTAINERS FOR STORAGE OR TRANSPORT OF ARTICLES OR MATERIALS, e.g. BAGS, BARRELS, BOTTLES, BOXES, CANS, CARTONS, CRATES, DRUMS, JARS, TANKS, HOPPERS, FORWARDING CONTAINERS; ACCESSORIES, CLOSURES, OR FITTINGS THEREFOR; PACKAGING ELEMENTS; PACKAGES
- B65D85/00—Containers, packaging elements or packages, specially adapted for particular articles or materials
- B65D85/30—Containers, packaging elements or packages, specially adapted for particular articles or materials for articles particularly sensitive to damage by shock or pressure
- B65D85/34—Containers, packaging elements or packages, specially adapted for particular articles or materials for articles particularly sensitive to damage by shock or pressure for fruit, e.g. apples, oranges or tomatoes
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/1328—Shrinkable or shrunk [e.g., due to heat, solvent, volatile agent, restraint removal, etc.]
- Y10T428/1331—Single layer [continuous layer]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/1334—Nonself-supporting tubular film or bag [e.g., pouch, envelope, packet, etc.]
- Y10T428/1345—Single layer [continuous layer]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/13—Hollow or container type article [e.g., tube, vase, etc.]
- Y10T428/1352—Polymer or resin containing [i.e., natural or synthetic]
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Life Sciences & Earth Sciences (AREA)
- Food Science & Technology (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Wood Science & Technology (AREA)
- Zoology (AREA)
- Polymers & Plastics (AREA)
- Wrappers (AREA)
- Packging For Living Organisms, Food Or Medicinal Products That Are Sensitive To Environmental Conditiond (AREA)
Abstract
Uso de una película termoplástica sellable, opcionalmente orientada, que tiene: - un índice de transmisión de oxígeno entre 8000 y 14000 cm3/m².día.atm, preferentemente entre 9000 y 13000 cm3/m2.día.atm, más preferentemente entre 10000 y 13000 cm3/m².día.atm, aún más preferentemente entre 11000 y 12000 cm3/m2.día.atm, aún más preferentemente 11500 cm3/m².día.atm, medidos según la norma ASTM D-3985 a 23°C y una humedad relativa de 0% dentro - 0% fuera, - un índice de transmisión de CO2 entre 25000 y 41000 cm3/m².día.atm, preferentemente entre 26000 y 40000 cm3/m².día.atm, más preferentemente entre 27000 y 39000 cm3/m².día.atm, incluso más preferentemente de 28000 cm3/m².día.atm, medidos según la norma ASTM F-2476, a 23°C y una humedad relativa de 0% dentro - 0% fuera, - un índice de transmisión de vapor de agua entre 8 y 35 g/m².día.atm, más preferentemente entre 20 y 30 g/m².día.atm, incluso más preferentemente de 26 g/m².día.atm, medido según la norma ASTM D1249 a 38°C y de humedad relativa de 80% dentro - 0% fuera, y - una transmitancia inferior al 70%, preferentemente inferior al 60% de la luz a longitudes de onda de 100 a 450 nm, preferentemente de 200 a 450 nm, más preferentemente de 200 a 400 nm, medida con el procedimiento descrito en la descripción para el embalado de frutas y/o verduras.
Description
DESCRIPCIÓN
Nuevo procedimiento de embalaje de frutas y verduras
Campo técnico
La presente invención se refiere a un nuevo procedimiento de embalaje de frutas y verduras.
Técnica anterior
La maduración es un proceso natural que lleva a las frutas y verduras a su crecimiento óptimo y hace que se vuelvan apetecibles para el ser humano. Algunas modificaciones debidas a la maduración, que son comunes a muchas frutas y verduras, son el cambio de color, el ablandamiento de la pulpa, el desarrollo de moléculas volátiles que proporcionan los aromas típicos (por ejemplo, los ésteres de la fruta) y, principalmente en el caso de las frutas, el aumento de azúcar. La maduración se produce de forma espontánea en la naturaleza mientras las frutas u hortalizas están en la planta; el tiempo de maduración se ve afectado, para cada fruta u hortaliza, por la temperatura y la humedad ambiental.
Por razones comerciales, a menudo es útil cosechar las frutas u hortalizas antes de que estén completamente maduras, porque en estas condiciones suelen ser más resistentes al almacenamiento y al transporte desde el lugar de origen hasta el mercado. En este caso, una vez que llegan a su destino en el mercado, la maduración puede ser acelerada artificialmente por algunos productos químicos, típicamente el etileno, una hormona de maduración natural que es responsable de la maduración de la fruta. Este proceso sólo puede realizarse en el caso de las denominadas "frutas climatéricas" que, al ser sensibles al etileno, seguirán madurando incluso después de ser recogidas de la planta. Durante la maduración, la mayoría de las frutas y verduras también cambian el color de la pulpa y/o de la piel. El cambio de color se debe a los pigmentos que, o bien son producidos por la fruta a medida que madura, o bien ya estaban presentes en la fruta, pero se hacen visibles tras la degradación de la clorofila durante la maduración.
Los plátanos son las frutas tropicales más populares y consumidas del mundo. Desafortunadamente, a pesar de su popularidad, son frutas fácilmente perecederas y tienen una vida útil muy corta que crea desafíos tanto para los productores como para los distribuidores y limita el transporte, el almacenamiento y la venta de estas frutas.
Los plátanos se cosechan cuando aún están verdes y se tratan con etileno para estimular la maduración antes de su distribución y venta. Durante este proceso, el almidón contenido en los plátanos verdes se transforma en azúcar y el color de las frutas pasa de verde a amarillo. Las frutas suelen madurar en 4-5 días tras el tratamiento con etileno. Los plátanos se venden principalmente cuando están en esta fase amarilla de maduración. Sólo de 1 a 3 días después de haber alcanzado la maduración, comienzan a formarse motas marrones en la piel de las frutas; la formación de motas marrones se acelera por la exposición a la luz. Los plátanos que han sufrido una exposición prolongada a la luz pueden mostrar motas marrones o incluso zonas marrones en la piel sin que se produzca ningún daño en su pulpa; sin embargo, las motas marrones los hacen poco atractivos y no aptos para su comercialización. En vista de lo anterior, una posible ampliación de la duración de la etapa en la que la fruta está madura y sin manchas marrones podría mejorar significativamente la vida útil y el valor de mercado de los plátanos.
Un enfoque seguido para mejorar la vida útil de los plátanos ha sido mejorar la calidad de la fruta y reducir los daños físicos y por insectos en la piel en la etapa previa a la cosecha. Esto se consigue protegiendo los frutos durante su desarrollo, mientras aún están en los árboles, con películas no perforadas o perforadas de polietileno de baja densidad, generalmente de color blanco, azul translúcido o plateado. Se ha demostrado que esta práctica mejora la vida útil después de la cosecha.
Otro enfoque ha sido mejorar las condiciones de almacenamiento después de la cosecha de los plátanos. Por ejemplo, se ha demostrado que el almacenamiento de los plátanos a bajas temperaturas retrasa la maduración y aumenta la vida útil.
Los mangos son otras frutas tropicales comúnmente extendidas por todo el mundo. Los frutos se desarrollan en el árbol comenzando en la etapa de inmadurez, y progresan hasta la etapa de madurez/sin madurar. La maduración/sin maduración es el punto típico de cosecha de los mangos. Durante el transporte, la distribución y el almacenamiento, los mangos progresan hasta la fase de maduración/lista para el consumo. De hecho, los mangos producen y responden al etileno, por lo que maduran normalmente por sí mismos. Los mangos inmaduros son de color verde, y pasan a ser de color naranja pálido y luego amarillo a medida que maduran. Por lo general, en la mayoría de las variedades de mangos, la piel en la fase de maduración/lista para el consumo es amarilla. Por lo tanto, es conveniente retrasar la maduración de los mangos conservando el color verdoso o naranja pálido típico de las primeras etapas de maduración.
Las patatas también se ven afectadas por la exposición a la luz: en particular, la luz desencadena la formación de clorofila en la piel y las capas superiores de las patatas, lo que hace que la piel se vuelva verdosa y, por tanto, menos atractiva para el consumidor. La exposición a la luz también es responsable de un peligroso inconveniente, ya que es uno de los factores (junto con, por ejemplo, las condiciones de crecimiento estresantes) que conducen a
un aumento de la cantidad de alcaloides (solanina y chaconina) en la pulpa, lo que da a las patatas un sabor amargo y provoca problemas digestivos; los niveles muy elevados de alcaloides también pueden causar problemas neurológicos. Por estas razones, las patatas deben estar protegidas de la luz mientras se almacenan. Actualmente, se sabe que la maduración y el cambio de color de la piel de las frutas y hortalizas susceptibles de sufrir este fenómeno son inducidos principalmente por la luz que tiene una longitud de onda comprendida entre aproximadamente 200 y aproximadamente 450 nm (luz ultravioleta y luz visible azul-violeta). Por esta razón, proteger las frutas y verduras de la luz con la longitud de onda mencionada es de gran relevancia para retrasar su maduración y prolongar su vida útil.
En cuanto al embalaje, se han descrito diferentes materiales de embalaje capaces de conservar la frescura de las frutas y verduras.
Por ejemplo, el documento JP3824915 divulga una película de resina de poliolefina que tiene una permeabilidad selectiva específica al oxígeno, al dióxido de carbono y a la humedad y una relación de permeabilidad al dióxido de carbono y al oxígeno entre 3,5 y 4,1. La película se ensaya en el embalaje de fresas y brócoli. Se revela que el uso de este material de embalaje, en particular en asociación con un agente de desoxidación añadido en el embalaje para reducir la cantidad de oxígeno, mantiene la frescura de las frutas y verduras.
El documento JP2003284487 divulga un embalaje de película permeable perforada para mantener la frescura de frutas y verduras, que tiene permeabilidad al aire y al agua y mantiene una concentración de etanol en el embalaje sellado de entre 0,001 y 3%.
Se han realizado estudios sobre el efecto de los embalajes de polietileno blancos, amarillos y transparentes en la prolongación de la vida de almacenamiento de ciruelas y se ha comprobado que los embalajes de color son menos eficaces que los transparentes para prolongar la vida de almacenamiento (Khan et al, IOSR-JESTFT (2013), 7(3), pp. 86-93).
En el documento WO 2014/099396 se divulgan embalajes de película para el envío de plátanos en atmósfera modificada, en los que las películas se definen en parte por su claridad y su permeabilidad al oxígeno, al dióxido de carbono y al agua.
Sin embargo, aún no se han desarrollado procedimientos de embalaje capaces de prolongar eficazmente la vida útil de las frutas y hortalizas, en particular las más perecederas, evitando al mismo tiempo los indeseados cambios de color de la piel provocados por la exposición a la luz en las citadas longitudes de onda, que pueden afectar a la percepción del producto por parte de los consumidores. Por lo tanto, en la actualidad se dispone de medios limitados para mejorar la conservación de las frutas y hortalizas durante el almacenamiento.
Sumario de la invención
Los presentes inventores han descubierto sorprendentemente que las películas de embalaje que tienen una permeabilidad específica al O2 , al CO2 y al vapor de agua, combinada con características específicas de transmitancia de la luz, aumentan significativamente la vida útil de las frutas y verduras, retrasando tanto la maduración como los cambios de color de la piel debidos a la exposición a la luz visible UV y azul-violeta.
En consecuencia, un primer objeto de la presente invención es el uso de una película termoplástica sellable, opcionalmente orientada, que tiene:
- un índice de transmisión de oxígeno entre 8000 y 14000 cm3/m2día.atm, preferentemente entre 9000 y 13000 cm3/m2.día.atm, más preferentemente entre 10000 y 13000 cm3/m2.día.atm, aún más preferentemente entre 11000 y 12000 cm3/m2.día.atm, aún más preferentemente 11500 cm3/m2.día.atm, medidos según la norma ASTM D-3985 a 23°C y una humedad relativa de 0% dentro - 0% fuera,
- un índice de transmisión de CO2 entre 25000 y 41000 cm3/m2.día.atm, preferentemente entre 26000 y 40000 cm3/m2.día.atm, más preferentemente entre 27000 y 39000 cm3/m2.día.atm, incluso más preferentemente de 28000 cm3/m2.día.atm, medidos según la norma ASTM F-2476, a 23°C y una humedad relativa de 0% dentro - 0% fuera,
- un índice de transmisión de vapor de agua entre 8 y 35 g/mP.día.atm, más preferentemente entre 20 y 30 g/m2.día.atm, incluso más preferentemente de 26 g/mP.día.atm, medido según la norma ASTM D1249 a 38°C y 98% de humedad relativa dentro - 0% fuera, y
- una transmitancia inferior al 70%, preferentemente inferior al 60% de la luz a longitudes de onda de 100 a 450 nm, preferentemente de 200 a 450 nm, más preferentemente de 200 a 400 nm, medida con el procedimiento descrito en la sección experimental
para el embalaje de frutas y/o verduras, preferentemente frutas, más preferentemente frutas seleccionadas entre plátanos y mangos.
Un segundo objeto de la invención es el uso de un embalaje flexible obtenido por autosellado de una película según el primer objeto de la invención o por sellado de dos piezas separadas de película según el primer objeto de la invención para el embalaje de frutas y/o verduras, preferentemente frutas, más preferentemente frutas seleccionadas entre plátanos y mangos.
Un tercer objeto de la invención es un procedimiento para el embalaje de frutas y/o verduras, preferentemente frutas, más preferentemente frutas seleccionadas entre plátanos y mangos, que comprende los siguientes pasos:
a) proporcionar la película según la presente invención,
b) hacer pasar la película por un dispositivo de formación, formando así un tubo,
c) introducir una o varias frutas y/o verduras en el tubo,
d) sellar el tubo longitudinalmente,
e) sellar y cortar el tubo transversalmente al principio y al final del embalaje.
Un cuarto objeto de la invención es un procedimiento para el embalaje frutas y/o verduras, preferentemente frutas, más preferentemente frutas seleccionadas entre plátanos y mangos, que comprende los siguientes pasos:
a) introducir una o varias frutas y/o verduras en un recipiente flexible como el descrito anteriormente que tiene un lado abierto;
b) cerrar el lado abierto del embalaje mediante un sellado térmico.
Un quinto objeto de la invención es un embalaje que comprende una película o un recipiente flexible según la presente invención y una o más frutas y/o verduras, preferentemente frutas, más preferentemente frutas seleccionadas entre plátanos y mangos embalados en dicha película o recipiente.
Definiciones
El término "polietileno", como se utiliza en el presente documento, se refiere a polímeros heterogéneos como el polietileno lineal de baja densidad (LLDPE) con una densidad normalmente en el intervalo de aproximadamente 0,900 g/cm3 a aproximadamente 0,930 g/cm3, el polietileno lineal de media densidad (LMDPE) con una densidad que suele estar en el intervalo de aproximadamente 0.930 g/ cm3 a aproximadamente 0,945 g/cm3, polietileno de densidad media (MDPE) con una densidad normalmente en el intervalo de aproximadamente 0,926 g/cm3 a aproximadamente 0,940 g/cm3 y polietileno de muy baja y ultra baja densidad (VLDPE y ULDPE) con una densidad inferior a aproximadamente 0,915 g/cm3, normalmente en el intervalo de 0,868 a 0,915 g/cm3. Todos estos materiales incluyen generalmente copolímeros de etileno con uno o más comonómeros seleccionados de alfa olefina(C4-C10), como buteno-1, hexeno-1, octeno-1, etc., en los que las moléculas de los copolímeros comprenden cadenas largas con relativamente pocas ramificaciones de cadena lateral o estructuras reticuladas.
Como se utiliza en la presente memoria, el término "copolímero de etileno-acetato de vinilo" o "EVA" se refiere a un copolímero formado por etileno y acetato de vinilo, en el que las unidades derivadas del etileno en el copolímero están presentes en cantidades mayores; preferentemente entre aproximadamente el 60% y el 98% en peso y las unidades de acetato de vinilo en el copolímero están presentes en cantidades menores, preferentemente entre aproximadamente el 2% y el 40% en peso.
Como se utiliza en la presente memoria, la expresión "capa interna" y "capa interior" se refiere a cualquier capa de la película que tenga sus dos superficies principales directamente adheridas a otra capa de la película.
Como se utiliza en la presente memoria, la expresión "capa exterior" se refiere a cualquier capa de la película que tenga sólo una de sus superficies principales directamente adherida a otra capa de la película.
Como se utiliza en la presente memoria, el término "orientación" se refiere a la "orientación en estado sólido", es decir, al proceso de estiramiento de la película fundida realizado a una temperatura superior a la Tg (temperaturas de transición vítrea) de todas las resinas que componen las capas de la estructura e inferior a la temperatura a la que todas las capas de la estructura están en estado fundido.
Como se utiliza en la presente memoria, el término "coextrusión" se refiere al proceso de extrusión de dos o más materiales a través de una única matriz con dos o más orificios dispuestos de forma que los extruidos se fusionen y suelden entre sí dando una estructura laminar antes de su refrigeración, es decir, del enfriamiento. La coextrusión puede emplearse en los procesos de soplado de películas y de recubrimiento por extrusión.
Como se utiliza en el presente documento, el término "recubrimiento por extrusión" se refiere a los procesos por los que un "recubrimiento" de polímero(s) fundido(s), que comprende una o más capas, se extruye sobre un "sustrato" sólido con el fin de recubrir el sustrato con el recubrimiento de polímero fundido para unir el sustrato y el recubrimiento, obteniendo así una película completa.
Como se utiliza en el presente documento, el término "contenedor flexible" se refiere a las bolsas o fundas. Entre ellas se incluyen, por ejemplo, las siguientes: bolsas planas de cierre final fabricadas con un tubo sin costuras y que tienen una parte superior abierta, un primer y un segundo borde lateral plegado y un cierre final en la parte inferior de la bolsa; bolsas planas de cierre lateral fabricadas con un tubo sin costuras y que tienen una parte superior abierta, un borde inferior plegado y un primer y un segundo cierre lateral; bolsas de cierre lateral en forma de V fabricadas con un tubo sin costuras y que tienen una parte superior abierta, un borde inferior plegado y un primer y un segundo cierre lateral, que pueden estar completamente angulados con respecto a la parte superior abierta, proporcionando así una bolsa triangular o sustancialmente rectos (es decir, perpendiculares a la parte superior) o parcialmente angulados, proporcionando así una forma trapezoidal; una bolsa plana de cierre lateral fabricada con un tubo sin costuras y que tiene una forma de cierre lateral. Una bolsa plana fabricada mediante el sellado térmico de dos películas planas entre sí, con una parte superior abierta, un primer sello lateral, un segundo sello lateral y un sello inferior.
Como se utiliza en la presente memoria, la frase "un tubo o carcasa sin costuras" se refiere a un tubo desprovisto de cualquier sello, que generalmente está hecho de una película (co)extruida a través de una matriz redonda.
Como se utiliza en la presente memoria, el término "película termoplástica sellable" se refiere a una película termoplástica que es sellable a un material termoplástico mediante el uso de calor (sellado por calor) o presión u otros medios conocidos en la técnica, como, por ejemplo, la radiofrecuencia. El sellado por calor se realiza preferentemente con un troquel calentado o una barra de sellado.
Como se utiliza en la presente memoria, el término "índice de transmisión de oxígeno" se refiere a la cantidad de gas oxígeno, expresada en cm3, que pasa a través de una sección de 1 m2 de la película durante un periodo de 24 horas, medida a 1 atm , 23°C y 0% de humedad relativa (RH) dentro y fuera con el método de prueba estándar ASTM D-3985.
Como se utiliza en el presente documento, el término "índice de transmisión de CO2" se refiere a la cantidad de CO2, expresada en cm3, que pasa a través de una sección de 1 m2 de la película durante un periodo de 24 horas, medido a 1 atm, 23°C y 0% de humedad relativa (HR) dentro y fuera con el método de prueba estándar ASTM F-2476. Como se utiliza en la presente memoria, el término "índice de transmisión de vapor de agua" se refiere a la cantidad de vapor de agua, expresada en g, que pasa a través de una sección de 1 m2 de la película durante un periodo de 24 horas, medida a 1 atm, 38°C y 98% de humedad relativa (HR) dentro y fuera con el método de prueba estándar ASTM F-1249.
Como se utiliza en la presente memoria, el término "transmitancia" se refiere a la fracción de radiación electromagnética incidente a una determinada longitud de onda que atraviesa una película, medida como se describe en la sección experimental.
Salvo que se indique lo contrario, los valores de HR expresados como valores dentro fuera % se refieren a la humedad de la mezcla de gas en contacto con una u otra superficie de la película ensayada. Normalmente, la superficie de entrada es, si está presente, la superficie de sellado de la película.
En particular, para la evaluación de la OTR, el gas portador de nitrógeno con 0% de HR fluye hacia la superficie de la junta (superficie de entrada) mientras que el gas que contiene oxígeno con 0% de HR está en contacto con la otra superficie (superficie de salida). Esto también es cierto para la evaluación de la tasa de transmisión de CO2.
En el caso del MVTR, el vapor de agua (98% HR) está en contacto con la superficie del sellador (superficie de entrada) mientras que el nitrógeno seco (0% HR) fluye hacia la superficie exterior (superficie de salida).
Descripción de los dibujos
La Figura 1 representa la transmitancia a diferentes valores de longitud de onda, expresados en nanómetros, de la película C-1 y de las películas 1-3, descritas en el Ejemplo 1, medidas como se describe en el Ejemplo 2.
La figura 2 representa plátanos antes del embalaje (panel (I)), 5 días después del embalaje (DOP5, panel (II)) y 8 días después del embalaje (DOP8, panel (III)), embalajes en la película 1 (A), en la Película C-1 (B) o sin embalar (C), tal como se describe en el Ejemplo 3.1. El panel (IV) de la Figura 2 representa la sección transversal de los plátanos 9 días después del embalaje (DOP9), embalajes en la película 1 (A), la película C-1 (B) o sin embalar (C), como se describe en el Ejemplo 3.1. DOP: día de embalaje.
La figura 3 representa los plátanos 5 días después del embalaje (DOP5, panel (I)) y 9 días después del embalaje (DOP9, panel (II)), embalajes en la película 1 (A), en la película 2 (B), en la película 3 (C) o sin embalar (D), como se describe en el ejemplo 3.1. DOP: día de embalaje.
La figura 4 representa la sección transversal de plátanos 8 días después del embalaje (DOP8), embalados en película C-5 (A) o en película C-6 (B). DOP: día de embalaje.
La Figura 5 representa mangos 3 días después del embalaje (DOP3, panel (I)) y 11 días después del embalaje (DOP11, panel (II)), embalados en la película 1 (A), la película C-1 (B) o sin embalar (C), como se describe en el Ejemplo 3.2. DOP: día de embalaje.
Descripción detallada de la invención
Un primer objeto de la presente invención es el uso de una película termoplástica sellable, opcionalmente orientada, que tiene:
- un índice de transmisión de oxígeno entre 8000 y 14000 cm3/m2día.atm, preferentemente entre 9000 y 13000 cm3/m2 día.atm, más preferentemente entre 10000 y 13000 cm3/m2.día.atm, aún más preferentemente entre 11000 y 12000 cm3/m2día.atm, aún más preferentemente 11500 cm3/m2.día.atm, medidos según la norma ASTM D-3985 a 23°C y una humedad relativa de 0% dentro - 0% fuera,
- un índice de transmisión de CO2 entre 25000 y 41000 cm3/m2.día.atm, preferentemente entre 26000 y 40000 cm3/m2.día.atm, más preferentemente entre 27000 y 39000 cm3/m2.día.atm, incluso más preferentemente de 28000 cm3/m2.día.atm, medidos según la norma ASTM F-2476, a 23°C y una humedad relativa de 0% dentro - 0% fuera,
- un índice de transmisión de vapor de agua entre 8 y 35 g/mf.día.atm, más preferentemente entre 20 y 30 g/m2.día.atm, incluso más preferentemente de 26 g/mf.día.atm, medido según la norma ASTM D1249 a 38°C y 98% de humedad relativa dentro - 0% fuera, y
- una transmitancia inferior al 70%, preferentemente inferior al 60% de la luz a longitudes de onda de 100 a 450 nm, preferentemente de 200 a 450 nm, más preferentemente de 200 a 400 nm, medida con el procedimiento descrito en la sección experimental
para el embalaje de frutas y/o verduras.
Preferentemente, la película según la invención se utiliza para el embalaje de frutas, más preferentemente para el embalaje de frutas seleccionadas del grupo que consiste en plátanos y mangos.
Las propiedades de permeabilidad de la película según la invención pueden obtenerse de varias maneras, por ejemplo seleccionando la composición, la estructura, el grosor, la orientación y el proceso de producción adecuados de la película o microperforando la película para formar canales huecos que abarquen todo el grosor de la película (microperforaciones). El número y la dimensión de las microperforaciones afectan a la permeabilidad al gas de la película. También hay que tener en cuenta que, para proteger a las frutas y verduras embaladas de la luz, las dimensiones de las microperforaciones tienen que ser lo suficientemente pequeñas como para evitar que la luz las atraviese e incida directamente en los productos. Las microperforaciones pueden tener cualquier forma, como la de un círculo, un cuadrado o un diamante; normalmente tienen la forma de un círculo. La microperforación de la película puede realizarse por cualquier medio conocido en la técnica y comúnmente utilizado para este fin, por ejemplo mediante rayos láser o dispositivos mecánicos como rodillos equipados con agujas. La microperforación se realiza preferentemente mediante rayos láser. En una realización, el diámetro de las microperforaciones está comprendido preferentemente entre 25 micrómetros y 250 micrómetros, más preferentemente comprendido entre 70 micrómetros y 200 micrómetros, incluso más preferentemente comprendido entre 50 micrómetros y 150 micrómetros. En el ámbito de las películas de embalaje, se conocen equipos que microperforan una película en función de las propiedades de permeabilidad deseadas; un equipo ejemplar se describe en el documento WO2011151305 .
Preferentemente, en la película según la invención la relación entre el índice de transmisión de CO2 (medido según ASTM F-2476, a 23°C y 0% de humedad relativa dentro - 0% fuera) y el índice de transmisión de oxígeno (medido según ASTM D-3985 a 23°C y 0% de humedad relativa dentro - 0% fuera) está entre 2 y 3,8, más preferentemente entre 2 y 3,6, incluso más preferentemente entre 2,2 y 3,4.
Preferentemente, la película según la invención tiene una tasa de transmisión de oxígeno de 11500 cirrVirF.día.atm, una tasa de transmisión de CO2 de 28000 cm3/m2.día.atm y una tasa de transmisión de vapor de agua de 26 g/m2.día.atm, donde la tasa de transmisión de oxígeno, la tasa de transmisión de co2 y la tasa de transmisión de vapor de agua se miden como se ha descrito anteriormente.
La película según la presente invención puede ser una película monocapa o multicapa, preferentemente es una película multicapa. Preferentemente, la película multicapa según la invención comprende un número de capas entre 2 y 4, más preferentemente de 3.
Preferentemente, la película según la invención es termosellable.
Preferentemente, la película según la invención está orientada. La película orientada puede estar orientada mono- o bi- axialmente, preferentemente, está orientada bi-axialmente.
Preferentemente, la película de la presente invención está reticulada. Preferentemente, todas las capas de la película están reticuladas.
Preferentemente, el grosor total de la película está entre 5 y 100, 90, 80, 70, 60, 50, 40, 30 o 20 micrómetros, preferentemente entre 5 y 20 micrómetros, más preferentemente entre 10 y 15 micrómetros, más preferentemente entre 12 y 14 micrómetros, incluso más preferentemente es de 13 micrómetros. preferentemente, el espesor total de la película es inferior a 30, 20, 15 o 10 micrómetros.
La película comprende preferentemente al menos un 50 % en peso de un polietileno, con respecto a la composición total, seleccionado preferentemente entre el polietileno lineal de baja densidad (LLDPE), el polietileno de baja densidad (LDPE), el polietileno de media densidad (MDPE) y sus mezclas. Preferentemente, la película comprende un copolímero de etileno y acetato de vinilo.
Cuando la película tiene al menos dos capas, preferentemente, cada una de las capas exteriores de la película comprende al menos el 50 % en peso, preferentemente entre el 60 y el 90 % en peso, más preferentemente entre el 70 y el 80 % en peso, incluso más preferentemente el 75 % en peso de un polietileno.
Preferentemente, el polietileno de las capas exteriores se selecciona entre el polietileno lineal de baja densidad (LLDPE) y el polietileno de media densidad (MDPE) y sus mezclas. Más preferentemente, dicho polietileno es una mezcla de LLDPE y MDPE, preferentemente en una proporción de peso de 2:1. Además, dichas capas exteriores de la película de la invención comprenden preferentemente un copolímero de etileno y acetato de vinilo en una cantidad preferentemente entre el 15 y el 35 % en peso, más preferentemente entre el 20 y el 30 % en peso, incluso más preferentemente de aproximadamente el 24,5 % en peso.
Preferentemente, las dos capas exteriores de la película tienen idéntica composición y grosor.
Cuando la película tiene más de dos capas, preferentemente al menos una de las capas interiores de la película de la invención comprende al menos el 50 % en peso, preferentemente al menos el 60 % en peso, más preferentemente al menos el 70 % en peso, incluso más preferentemente al menos el 80 % en peso, más preferentemente entre el 80 y el 99 % en peso, más preferentemente entre el 90 y el 98 % en peso, incluso más preferentemente el 97 % en peso de un polietileno. Preferentemente, el polietileno de las capas interiores se selecciona entre el polietileno lineal de baja densidad (LLDPE) y el polietileno de baja densidad (LDPE) y sus mezclas. Más preferentemente, dicho polietileno está compuesto por al menos un 90 % en peso, preferentemente por al menos un 94 % en peso de LLDPE.
Un ejemplo de polietileno de baja densidad (LLDPE) adecuado para ser utilizado en la composición de la película de la invención es, por ejemplo, Dowlex 2045S, comercializado por Dow (densidad 0,9200 g/cm3, velocidad de flujo del fundido (190°C/2,16Kg) 1,00 g/10 min; punto de fusión 124,0°C, punto de ablandamiento Vicat 103°C).
Un ejemplo de polietileno de densidad media (MDPE) adecuado para ser utilizado en la composición de la película de la invención es, por ejemplo, el Dowlex SC 2108G, comercializado por Dow (densidad 0,935 g/cm3, velocidad de flujo del fundido (190°C/2,16Kg) 2,6 g/10 min; punto de fusión 128°C, Punto de ablandamiento Vicat 118°C).
Un ejemplo de copolímero de etileno y acetato de vinilo adecuado es el LD362BW de ExxonMobil (densidad (23°C) 0,9275 g/cm3, Índice de flujo de fusión (190°C/2,16Kg) 2 g/10 min; punto de fusión 104°C) o el EF437AA de Westlake Chemical (densidad 0,925 g/cm3, Índice de flujo de fusión (190°C/2,16Kg) 2 g/10 min).
Preferentemente, la película de la invención comprende también un aditivo antivaho, por ejemplo un éster de ácido graso de glicerol como Atmer 129 comercializado por Croda. Cuando la película es multicapa, el agente antivaho puede estar presente en las capas externas y/o internas de la película. preferentemente, el aditivo antivaho está presente en al menos una capa interior. La película de la invención también puede comprender uno o más aditivos antibloqueo, por ejemplo sílice, como Superfine Superfloss comercializado por Celite y/o Kemamide E Ultra Bead comercializado por PMC-Biogenix.
La película según la invención puede ser termorretráctil o no. Cuando la película es termorretráctil, preferentemente la película tiene un porcentaje de retracción libre a 120°C de al menos el 10%, 20%, 30%, 40% o 50% en dirección longitudinal y/o transversal, medido según la norma ASTM D2732. Preferentemente, la película de la invención tiene una contracción libre no superior al 50%, 60%, 70% en dirección longitudinal y/o transversal. Una película particularmente preferente según la invención tiene una contracción libre a 120°C del 60% en dirección longitudinal y del 65% en dirección transversal. Para el uso en el embalaje de frutas y verduras según la presente invención, preferentemente la película no es termorretráctil.
Preferentemente, la película según el primer objeto de la presente invención puede fabricarse por coextrusión de las capas simples o diferentes de las películas utilizando una matriz de película plana o circular que permite dar forma a la masa fundida de polímero en una película fina o un tubo, respectivamente.
Preferentemente, la película según la presente invención puede fabricarse mediante el llamado proceso de doble burbuja. Según dicho proceso, la película multicapa se coextruye a través de una matriz redonda, para obtener un
tubo de material polimérico fundido que se enfría inmediatamente después de la extrusión sin ser expandido, y luego se calienta a una temperatura que está por encima de la Tg de todas las resinas empleadas y por debajo de la temperatura de fusión de al menos una de las resinas empleadas, normalmente pasándola por un baño de agua caliente, o alternativamente pasándola por un horno de infrarrojos o un túnel de aire caliente, y expandida, todavía a esta temperatura por presión de aire interna, para obtener la orientación transversal, y por una velocidad diferencial de los rodillos de arrastre que mantienen la "burbuja atrapada" así obtenida, para proporcionar la orientación longitudinal. Después de haber sido estirada, la película se enfría rápidamente, conservando sustancialmente sus dimensiones estiradas para congelar de alguna manera las moléculas de la película en su estado orientado y se enrolla para su posterior procesamiento. Un ejemplo de equipo adecuado para esta técnica es el divulgado por el documento US4841605 .
Alternativamente, la película multicapa según la presente invención puede obtenerse por extrusión plana a través de una matriz de ranura, seguida de una orientación opcional calentando la cinta hasta su temperatura de reblandecimiento pero por debajo de su temperatura de fusión y estirando en estado sólido con un proceso de Tenterframe simultáneo o secuencial. A continuación, la cinta se enfría rápidamente para congelar de algún modo las moléculas de la cinta en su estado orientado y se enrolla.
El proceso de doble burbuja es particularmente preferente para la fabricación de la película de la invención. El tubo sin costura producido puede ser directamente procesado o convertido en una película plana por corte antes de ser enrollado en rollos o ser procesado.
Una película particularmente preferente según el primer objeto de la invención es una película que comprende:
• una primera y segunda capa exterior que comprenden entre el 40 y el 60 % en peso, preferentemente entre el 45 y el 55 % en peso, más preferentemente el 50 % en peso de un polietileno lineal de baja densidad, entre el 15 y el 35 % en peso, preferentemente entre el 20 y el 30 % en peso, más preferentemente el 25 % en peso de un polietileno de media densidad, entre el 15 y el 35 % en peso, preferentemente entre el 20 y el 30 % en peso, más preferentemente el 24,5 % en peso de etileno-acetato de vinilo (EVA).
• una capa interior que comprende entre el 80 y el 97 % en peso, preferentemente entre el 85 y el 95 % en peso, más preferentemente entre el 90 y el 95 % en peso de polietileno lineal de baja densidad y entre el 1 y el 20 % en peso, preferentemente entre el 1 y el 10 % en peso, más preferentemente entre el 1 y el 5 % en peso, incluso más preferentemente entre el 1 y el 3 % de polietileno de baja densidad, donde la cantidad total de polietileno en la capa es de al menos el 90 % en peso, preferentemente de al menos el 95 % en peso.
Preferentemente, dicha película particularmente preferente consiste en las tres capas anteriores.
Preferentemente, en dicha película particularmente preferente, la primera y la segunda capa exterior tienen un espesor de entre 3 y 4 micrómetros y dicha capa interior tiene un espesor de entre 6 y 8 micrómetros.
La película según el primer objeto de la invención reduce la transmisión de la luz a longitudes de onda entre 100 y 450 nm (luz visible UV y azul-violeta), en particular a longitudes de onda entre 200 y 450 nm, más en particular a longitudes de onda entre 200 y 400 nm, protegiendo así las frutas y hortalizas embaladas en dicha película contra la maduración rápida y los cambios de color de la piel no deseados.
Las propiedades de transmitancia de la luz de la película en las longitudes de onda mencionadas pueden obtenerse de varias maneras, bien conocidas por el experto. Preferentemente, la película según la invención comprende un pigmento o un colorante dentro de una o más de sus capas o en una o ambas superficies de las capas exteriores. Por ejemplo, los pigmentos o tintes adecuados generalmente conocidos en la técnica para proporcionar las propiedades de transmitancia deseadas a las películas y aprobados para alimentos pueden añadirse a la composición polimérica de una o más capas de la película antes de preparar la película o aplicarse en la superficie de la película preformada mediante un proceso de impresión. Preferentemente, dichos pigmentos o colorantes se seleccionan del grupo que consiste en pigmentos o colorantes azules, pigmentos o colorantes rojos y pigmentos o colorantes verdes. En una realización, la película de la invención es de color azul. En otra realización, la película de la invención es de color rojo. En otra realización, la película de la invención es de color verde.
En una realización, la película de la invención comprende un pigmento o un colorante dentro de una o más de sus capas. Las películas en las que se incorporan pigmentos o colorantes dentro de una o más capas de la misma se denominan generalmente "películas pigmentadas". Para facilitar el proceso de extrusión de las películas pigmentadas, los pigmentos o colorantes se suelen añadir a una resina polimérica o a una mezcla de polímeros que componen dichas capas, en forma de lote maestro. Los pigmentos o colorantes azules se seleccionan preferentemente entre CI Pigment Blue 60, 64, 66, 16 o 15, CI Direct Blue 86 o CI Solvent Blue 86, 97 o 67.
Los pigmentos o colorantes pueden añadirse, por ejemplo, en una mezcla de polietileno, polietileno de baja densidad, polietileno lineal de baja densidad y utilizarse para preparar una película pigmentada, preferentemente
una película azul, roja o verde. Un ejemplo de mezcla adecuada que comprende un pigmento azul capaz de proporcionar las propiedades de transmitancia deseadas a la película es el producto 16103 comercializado por Ampacet, que es una mezcla de LDPE/LLDPE que contiene un pigmento azul. Otra mezcla adecuada que comprende un pigmento azul es el producto 161159-U comercializado por Ampacet. Ejemplos de mezclas adecuadas que comprenden un pigmento rojo son el producto Remafin-Red PE33080765-ZT y el producto Remafin-Red PE3HDE12020, ambos comercializados por Clariant. Ejemplos de mezclas adecuadas que comprenden un pigmento verde son el producto 174575 comercializado por Ampacet y el producto Remafin-Verde PE63001823-ZN comercializado por Clariant.
En otra realización, el pigmento o tinte está incluido en una tinta, que se aplica sobre una o ambas superficies de la película preformada mediante un proceso de impresión. Las tintas son típicamente un líquido o una pasta y generalmente comprenden, además de los pigmentos o colorantes, disolventes, resinas, lubricantes, solubilizantes, tensioactivos, partículas, fluorescentes y otros materiales. En el contexto de la presente invención, se emplean generalmente tintas basadas en disolventes, donde los disolventes son típicamente acetato de etilo, isopropanol, etoxipropanol o mezclas de los mismos. Los procesos de impresión adecuados a través de los cuales se puede aplicar la tinta sobre la(s) superficie(s) de la película son, por ejemplo, el huecograbado o la flexografía. Las películas en las que se aplican pigmentos o colorantes -contenidos en una tinta- sobre una o ambas superficies de la película se denominan generalmente "películas impresas".
Cuando la película de la invención está microperforada, y el pigmento o tinte se aplica en la(s) superficie(s) de la película mediante un proceso de impresión, la microperforación se realiza preferentemente después de la impresión. De hecho, el proceso de impresión puede interferir con la microperforación, lo que hace que las microperforaciones se obstruyan.
La película de la invención también puede comprender un agente bloqueante de rayos UV. Preferentemente, el agente bloqueante de los rayos UV está mezclado con los pigmentos o tintes. En consecuencia, el agente bloqueante de UV puede estar dentro de una o más de las capas de la película o aplicarse en una o ambas superficies de las capas exteriores de la película. Ejemplos de bloqueantes de UV adecuados son los productos Chimassorb® o Uvinul® comercializados por Basf.
Un segundo objeto de la invención es el uso de un embalaje flexible obtenido mediante el autosellado de una película según el primer objeto de la invención o mediante el sellado de dos piezas separadas de películas según el primer objeto de la invención para el embalaje frutas y/o verduras. Preferentemente, el embalaje flexible según el segundo objeto de la invención se utiliza para el embalaje frutas, más preferentemente para el embalaje frutas seleccionadas del grupo que consiste en plátanos y mangos.
Preferentemente, el contenedor flexible tiene forma de bolsa o de saco.
Cualquier procedimiento convencional de fabricación de bolsas y bolsitas conocido en la técnica puede adaptarse fácilmente para fabricar embalajes flexibles con la película según la presente invención. El autosellado de la película según la presente invención puede realizarse en un modo de sellado de aletas y/o sellado de solapas. Cuando la película es termosellable, esto se obtiene preferentemente haciendo que la capa termosellable se selle a sí misma, es decir, en un modo de sellado de aletas.
El embalaje flexible puede prepararse en línea, por ejemplo utilizando una máquina automática HFFS (flowpack) partiendo de un rollo y preparando la bolsa individual justo antes de ser llenada con el producto a embalar. En consecuencia, un tercer objeto de la invención es un procedimiento para el embalaje de frutas y/o verduras que comprende los siguientes pasos:
a) proporcionar la película según la presente invención,
b) hacer pasar la película por un dispositivo de formación, formando así un tubo,
c) introducir una o varias frutas y/o verduras en el tubo,
d) sellar el tubo longitudinalmente,
e) sellar y cortar el tubo transversalmente al principio y al final del embalaje.
Cuando la película es termosellable, el sellado se realiza preferentemente mediante termosellado.
Alternativamente, las bolsas o fundas pueden ser pre-fabricadas.
La bolsa o bolsa prefabricada puede fabricarse, por ejemplo, plegando una película precortada o acoplando al menos dos películas precortadas según la presente invención, sellando posteriormente dicha película doblada en dos lados o dichas películas acopladas en tres lados, dejando así un lado de la bolsa o bolsa prefabricada abierto y listo para ser llenado con el producto a embalar y, finalmente, para ser cerrado por un último sello. La bolsa o bolsita
prefabricada puede ser sellada según el modo de sello o de sello de solapa. Cuando el film es termosellable, el sellado se realiza preferentemente por termosellado.
En consecuencia, un cuarto objeto de la invención es un procedimiento para el embalaje de frutas y/o verduras que comprende los siguientes pasos:
a) a) introducir una o varias frutas y/o verduras en un recipiente flexible como el descrito anteriormente que tiene un lado abierto;
b) b) cerrar el lado abierto del recipiente mediante el sellado. Cuando la película es termosellable, el sellado se realiza preferentemente mediante termosellado.
Opcionalmente, entre las etapas a) y b), puede introducirse en el embalaje un gas inerte o una mezcla de gases con una composición específica especialmente adecuada para la conservación de frutas y/o verduras, a fin de mejorar aún más la vida útil de los productos embalados.
Las frutas y/o verduras se embalan preferentemente en el contenedor flexible de forma individual. Sin embargo, también se pueden embalar más de una fruta y/o verdura juntas en el contenedor flexible según la invención.
Preferentemente, los procedimientos según el tercer y cuarto objeto de la invención son para el embalaje de frutas, más preferentemente para el embalaje de frutas seleccionadas del grupo que consiste en plátanos y mangos.
Como se demostrará en la sección experimental, las frutas y hortalizas embaladas en bolsas o fundas fabricadas con la película de la invención se caracterizan por una vida útil significativamente mayor en comparación con los productos sin embalar o con los productos embalados en películas que tienen diferentes propiedades de transmisión de luz y/o permeabilidad.
Para obtener la máxima extensión de la vida útil, preferentemente las frutas y/o verduras se embalan en la película o el embalaje flexible cuando aún no están completamente maduras.
Un quinto objeto de la invención es un embalaje que comprende una película o un embalaje flexible según la presente invención y una o más frutas y/o verduras embaladas en dicha película o embalaje flexible.
En una realización, el embalaje puede comprender además un soporte rígido, como una película o una bandeja. Preferentemente, dicho soporte puede ser una película de cartón o una bandeja.
En una realización, el embalaje puede comprender además absorbentes de etileno y/o bloqueantes de etileno. Tanto los absorbentes de etileno como los bloqueantes de etileno permiten reducir las concentraciones de etileno en el embalaje sellado, retrasando así la maduración/envejecimiento de los productos embalados. Los absorbentes de etileno son productos químicos que reaccionan con el etileno, que de este modo se elimina y no se acumula dentro del embalaje. Los bloqueantes de etileno son sustancias químicas que se comportan como antagonistas del etileno, uniéndose a los receptores de etileno del producto y desencadenando un proceso de retroalimentación negativa que detiene la producción de etileno por el propio producto. Tanto los absorbentes de etileno como los bloqueantes de etileno son conocidos en la técnica y se utilizan habitualmente para reducir el contenido de etileno en los productos embalados. Generalmente se suministran en forma de gránulos o polvo contenidos en bolsitas, filtros o empapados en películas o almohadillas. Ejemplos típicos de absorbentes de etileno son mezclas de zeolitas o arcilla y agentes oxidantes (como el permanganato potásico), como los productos comercializados por Retarder. Un ejemplo típico de bloqueantes de etileno es el 1-metilciclopropeno.
Ejemplos
La presente invención puede entenderse mejor por referencia a los siguientes ejemplos que son meramente ilustrativos y no deben interpretarse como una limitación al alcance de la presente invención que se define por las reivindicaciones adjuntas.
En los siguientes ejemplos, se han empleado películas realizadas con los ingredientes indicados en la Tabla 1:
Tabla 1

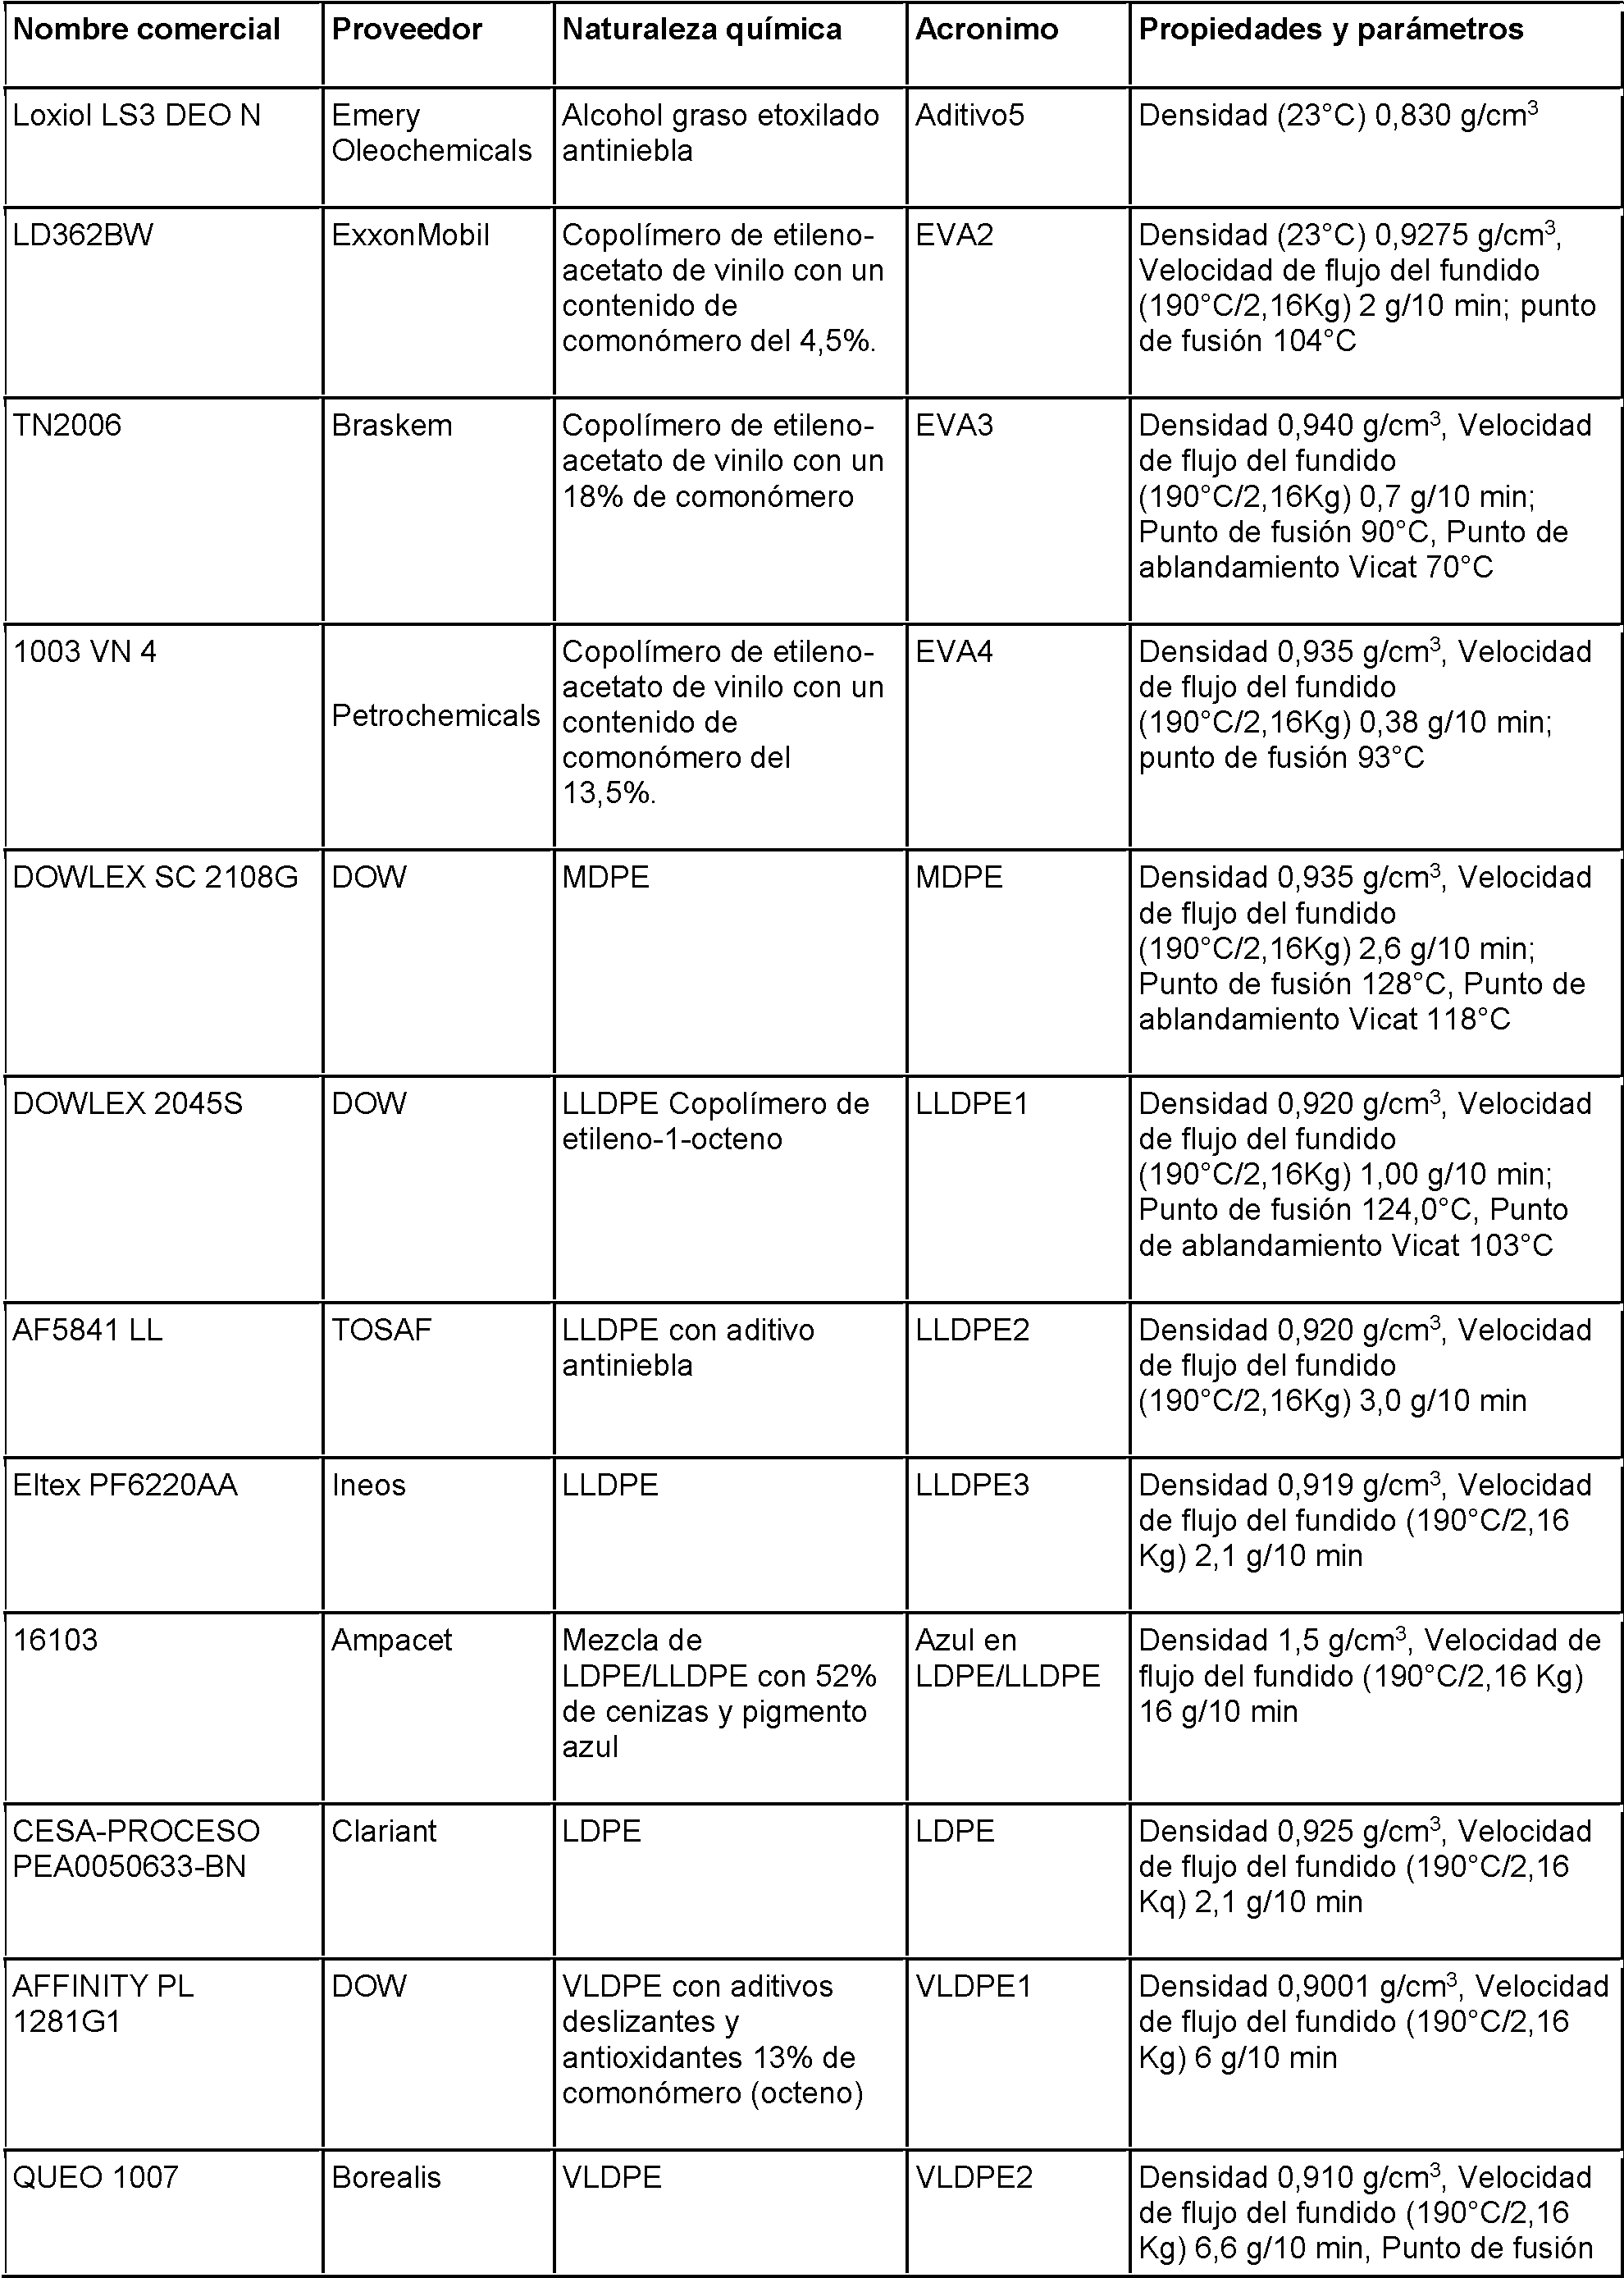
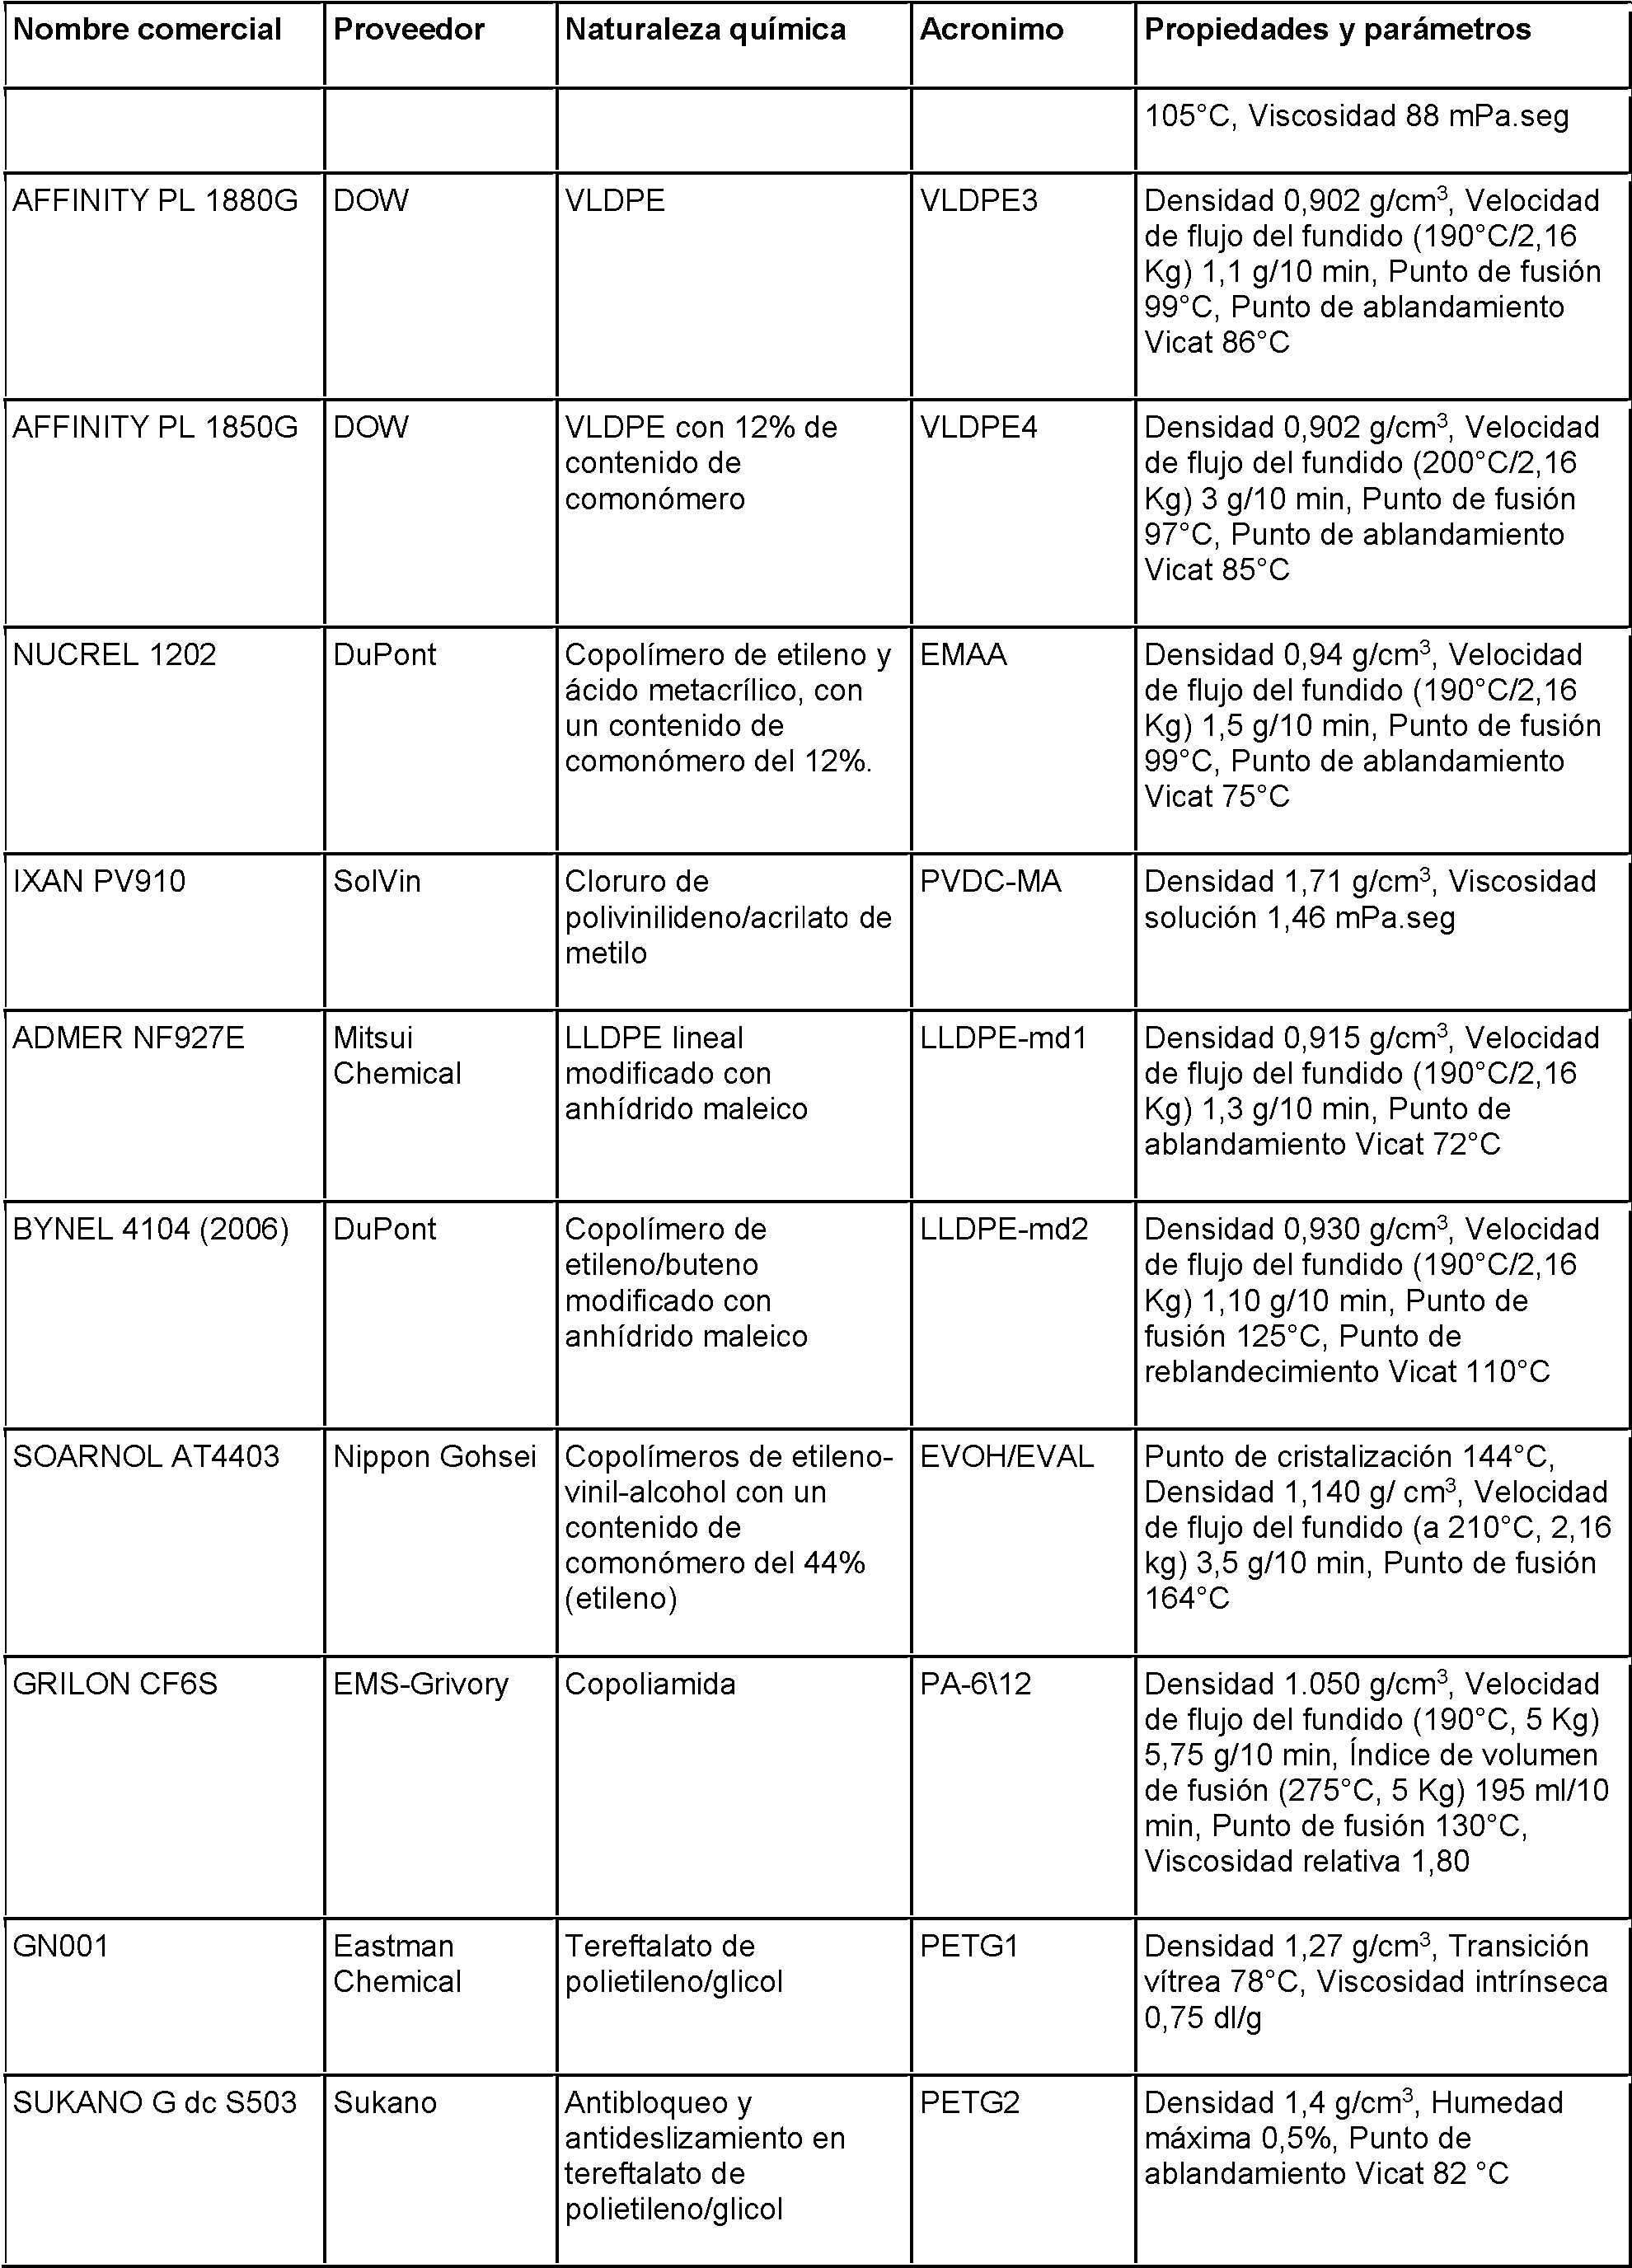

Ejemplo 1
La siguiente película 1 según la invención fue preparada teniendo la composición en capas indicada en la Tabla 2 dada a continuación:
Tabla 2

También se prepararon la película 2 y la película 3 según la invención: su composición en capas es la misma que la de la película 1 anterior. La superficie libre de la capa exterior 3 (es decir, la superficie que no está adherida a la capa 2) se imprimió con una tinta que contenía un pigmento rojo o un pigmento verde, respectivamente, como se describe en detalle a continuación.
Como ejemplos comparativos, se utilizaron las películas comerciales C-1, C-2, C-3 o C-4, con la composición establecida en la Tabla 3.
Tabla 3


Otros ejemplos comparativos son las películas coloreadas C-5 y C-6, disponibles comercialmente en Creativ Company. Son películas a base de polietileno que tienen un revestimiento de poliamida de color (azul o rojo, respectivamente). El revestimiento de poliamida proporciona un efecto de barrera al gas, por lo que la permeabilidad al gas de las películas C-5 y C-6 es menor que la de las películas de la invención, como se mostrará más adelante. El espesor de las películas C-5 y C-6 es de 26 pm.
Las secuencias de capas de la película 1 y de la C-1 fueron extruidas en una línea de doble burbuja a través de una matriz redonda a 205°C y a una velocidad de 28 m/min, enfriadas a 8°C y reticuladas a 37 KGrays. A continuación, la cinta obtenida se precalentó en un horno de infrarrojos a 100°C, se hizo pasar por hornos horizontales y verticales calentados por vapor a 105°C y aire a 134°C, se orientó biaxialmente con relaciones de estiramiento de 5,4 en dirección longitudinal y 4,9 en dirección transversal y se estabilizó mediante anillos de aire a 26°C.
La película 2 y la película 3 se fabricaron a partir de la película 1. En concreto, se trataron con corona muestras de la película 1 de unas dimensiones aproximadas de 210x300 mm para aumentar la tensión superficial de la película y mejorar la adhesión de la tinta. Se utilizó el dispositivo off-line MINI CORONA TREATEr de Boussey Control Europe, ajustado a 22 kV (potencia de media tensión del instrumento). El tiempo de tratamiento fue de 0,25 segundos a 1 cm de distancia de la película. A continuación, las muestras tratadas con corona se imprimieron manualmente en la superficie libre de la capa exterior 3 (es decir, la superficie que no está adherida a la capa 2) utilizando el instrumento RESOURCE 1 de Resource Color Technology Inc., Jamesburg, NJ, equipado con la varilla n° 16.
La tinta roja utilizada fue 907445815:RED B420 SANP SAC, suministrada por SunChemical. La tinta verde utilizada fue 907446041 GREEN B720 SUNPROP SAC, suministrada por SunChemical. Las tintas, tal como las recibió el proveedor, se diluyeron 1:25 en peso con acetato de etilo. Se dejaron caer manualmente 10 ml de tinta diluida con una pipeta Pasteur sobre cada muestra de película delante de la varilla, distribuyendo la tinta a lo largo de toda la anchura de la muestra.
Se dejó que la varilla rodara y extendiera la tinta sobre toda la superficie de la muestra de película. Las muestras impresas se dejaron secar a temperatura ambiente.
La transmitancia de la luz de las muestras impresas se evaluó como se describe en el Ejemplo 2 y los resultados son los que se muestran en la Figura 1.
0102] La secuencia de capas de la película C-2 se preparó mediante recubrimiento por extrusión a través de una matriz redonda. En detalle, un sustrato formado por las capas 1 a 3, donde la capa de sellado térmico (capa 1) es la capa más interna del tubo, se coextruyó, se enfrió rápidamente con una cascada de agua, se irradió a una dosis de 64 kGrays y se recubrió con la secuencia de tres capas (capa 4 a 6), donde la capa 6 es la más externa del tubo total. A continuación, la cinta recubierta por extrusión se apagó, se volvió a calentar pasándola por un baño de agua
a aproximadamente 95-98°C, y se orientó a esta temperatura (con relaciones de orientación de aproximadamente 3,7: 1 en la dirección longitudinal y de aproximadamente 4,0 1 en la dirección transversal) mediante el proceso de burbuja atrapada.
La secuencia de capas de la película C-3 fue extruida a través de una matriz redonda, enfriada rápidamente a una temperatura de enfriamiento de 20°C, estableciendo una distancia de 10 cm entre la salida de la matriz y la zapata de formación, irradiada a 65 KGrays, orientada biaxialmente fuera del aire caliente a la temperatura de orientación de 113°C, con relaciones de estiramiento de 3,7:1 en ambas direcciones, recocida durante 3,5 segundos a 70°C, permitiendo una reducción del ancho de la película en TD del 10%. La etapa de recocido se llevó a cabo en una unidad de procesamiento como la ilustrada en la Figura 1 del documento WO2011029950, que consistía en una secuencia de seis rodillos calentados de acero inoxidable Gross Equatherm y dos rodillos enfriados, de 16 cm de diámetro y 203 cm de longitud, dispuestos de tal manera que el tiempo total de calentamiento para que la película pasara por los distintos rodillos calentados y entrara en contacto con ellos era de aproximadamente 3,5 segundos. La temperatura (70°C) era la misma en las tres zonas de calentamiento.
La secuencia de capas de la película C-4 se fabricó mediante un proceso de coextrusión plana seguido de una orientación simultánea en línea de Tenterframe. Las principales condiciones operativas utilizadas para estirar y termofijar las películas fueron:
Relación MD: 3,6:1;
Relación TD: 3,6:1;
Temperatura de precalentamiento: 98°C;
Temperatura de estiramiento: 98°C;
Temperatura de fraguado: 210°C.
La película así obtenida se enfrió primero mediante un flujo de aire a 30°C y luego pasando a un rodillo de enfriamiento que se enfrió con agua y se mantiene a 20°C.
Ejemplo 2
Se midieron las propiedades de permeabilidad de todas las películas.
La medición de la tasa de transmisión de oxígeno (OTR) se realizó según el procedimiento de prueba estándar ASTM D-3985, en las condiciones ya descritas en la descripción.
La medición de la permeabilidad al CO2 se realizó según el procedimiento de prueba estándar ASTM F-2476, en las condiciones ya descritas anteriormente en la descripción.
La medición de la tasa de transmisión de vapor de humedad (MVTR) se realizó según el procedimiento de prueba estándar ASTM F-1249, en las condiciones ya descritas en la descripción.
Las propiedades de todas las películas ensayadas se indican en la Tabla 4:
Tabla 4


Las propiedades de permeabilidad (OTR, permeabilidad al CO2 y MVTR) se midieron también para la película 2 y la película 3 y resultaron estar en línea con los valores obtenidos para la película 1.
También se midieron las propiedades de transmitancia de la luz de la película C-1 y de las películas 1-3 utilizando un espectrofotómetro Jasco V-550 equipado con una fuente de luz de deuterio (190-350 nm) y una lámpara halógena (330-900 nm).
En detalle, se cortaron trozos de 3 cm x 1,7 cm de las películas a ensayar de porciones de la película espaciadas una de otra, a lo largo de la dirección transversal del rollo, y se colocaron en el portamuestras del instrumento. Se han ensayado diez especímenes por cada una de las películas ensayadas.
La gama de longitudes de onda de la luz probada fue de 200-850 nm, en las siguientes condiciones:
- resolución de 0,5 nm
- respuesta: media
- velocidad de escaneo: 100 nm/min
- planitud de base ± 0,004 Abs
- ancho de banda: 2 nm
- modo fotométrico: absorbancia. El instrumento mide la absorbancia, que luego es convertida por un software integrado en % de transmitancia.
Se obtuvieron diez curvas para cada una de las películas probadas, que se superpusieron sustancialmente.
La figura 1 muestra una curva ejemplar obtenida para las películas ensayadas.
Como puede observarse en la Figura 1, la película 1, la película 2 y la película 3 tienen menos del 60% de transmitancia de la luz en las longitudes de onda entre 200 y 450 nm, mientras que la película C-1 tiene una transmitancia mucho mayor en el intervalo de longitudes de onda mencionado. En particular, la película 3 (película de color verde) es la que presenta la menor transmitancia de la luz en el intervalo de longitudes de onda entre aproximadamente 300 y aproximadamente 430 nm.
Ejemplo 3
Las películas descritas anteriormente se utilizaron para preparar bolsas (realizadas a mano en un dispositivo de sellado manual, los sellos se realizaron dejando un extremo abierto para la carga manual del producto). A continuación, se probaron las bolsas anteriores para comprobar su efecto sobre la vida útil de los plátanos y los mangos.
Ejemplo 3.1
Los plátanos, pertenecientes a la clase Extra y con un tamaño de aproximadamente 21 cm, se compraron cuando aún estaban verdes.
Las diferentes bolsas descritas anteriormente se han utilizado para el embalaje de un solo plátano y se ha sellado el extremo abierto. No se han introducido gases en el embalaje durante esta operación, que se ha realizado al aire. Los plátanos se almacenaron a 20°C durante 9 días después del embalaje. Como control, los plátanos sin embalar se almacenaron en las mismas condiciones. El aspecto externo de los plátanos embalados y sin embalar fue monitoreado visualmente 2, 4, 5, 6, 7, 8 y 9 días después del embalaje. Estos tiempos se indican en lo que sigue como DOP2, DOP4, DOP5, DOP6, DOp 7, DOP8 y DOP9, respectivamente, donde DOP significa día de embalaje. En DOP8 o DOP9, los plátanos fueron disecados y se analizó su sección transversal.
Los resultados de las observaciones en diferentes cursos de tiempo se resumen en la Tabla 5 que figura a continuación. Las observaciones se basan en una media de varios frutos observados.
Tabla 5


Los resultados obtenidos demuestran que mientras los plátanos sin embalar empiezan a mostrar motas marrones en la piel a partir del DOP5, los plátanos embalados en la película 1 de la invención mantienen una piel amarilla hasta 9 días después del embalaje. Además, la parte interior de los plátanos embalados en la película 1 después de 9 días de almacenamiento sigue teniendo un aspecto comercialmente aceptable con una pulpa más clara y una piel más gruesa. También los plátanos embalados en las películas 2 y 3 de la invención mantienen una piel amarilla hasta 9 días después del embalaje y su parte interior tiene un aspecto comercialmente aceptable después de 9 días de almacenamiento.
Los plátanos no empacados o empacados en películas de embalaje diferentes a las películas de la invención tienen una vida en estantería más corta. Los plátanos empacados en películas con propiedades de barrera al gas son comercialmente inaceptables después de 5 días de almacenamiento (DOP5), debido a una textura de pulpa demasiado blanda. En particular, la pulpa de los plátanos embalados en las películas C-5 y C-6 es inaceptablemente blanda, mientras que el aspecto externo de las frutas es bueno (piel amarilla). De hecho, las películas C-5 y C-6, al ser coloreadas, protegen a los plátanos de la luz, evitando la formación de motas, pero impiden el intercambio de vapor de humedad con el entorno, lo que provoca un ablandamiento de la pulpa de la fruta.
El efecto de las películas de la invención en la vida útil de los plátanos es evidente también en la Figura 2, que muestra la apariencia piel antes del embalaje (panel (I)), en DOP5 (panel (II)) y en DOP8 (panel (III)) y la sección transversal en DOP9 (panel (IV)) de un plátano embalado en la película 1 en comparación con un plátano sin embalar o un plátano embalado en la película C-1.
La Figura 3 muestra la apariencia piel en DOP5 (panel (I)) y en DOP9 (panel (II)) de un plátano embalado en la película 1, un plátano embalado en la película 2 y un plátano embalado en la película 3, en comparación con un plátano sin embalar.
La figura 4 muestra la sección transversal en DOP8 de un plátano embalado en la película C-5 y un plátano embalado en la película C-6: la apariencia de la pulpa no es compacta, con algunas áreas marrones.
Ejemplo 3.2
Los mangos que tienen un tamaño de aproximadamente 10-14 cm se compraron cuando aún estaban verdes.
Las bolsas descritas anteriormente realizadas con la película 1 de la invención y con la película comparativa C-1 se utilizaron para el embalaje de un solo mango y se selló el extremo abierto. No se han introducido gases en el embalaje durante esta operación, que se ha realizado al aire.
Los mangos se almacenaron a 20°C durante 11 días. Como control, los mangos sin embalar fueron almacenados bajo las mismas condiciones. El aspecto externo de los mangos embalados y no embalados fue monitoreado visualmente 3 y 11 días después del embalaje. Estos tiempos se indican en lo siguiente como DOP3 y DOP11, respectivamente, donde DOP significa día de embalaje.
Los resultados de las observaciones en diferentes cursos de tiempo se resumen en la Tabla 6 que figura a continuación. Las observaciones se basan en una media de varios frutos observados.
Tabla 6

Los resultados obtenidos demuestran que los mangos embalados en la película 1 de la invención aún no están maduros después de 11 días de almacenamiento (DOP11), como lo demuestra su cáscara verde. Los mangos sin embalar y los mangos embalados en la película C-1 en cambio están bastante maduros en DOP11, mostrando un color de cáscara típico de una fruta en maduración (en particular, los mangos sin embalar están más maduros que los mangos embalados en C-1).
Además, la pulpa de los mangos embalados en la película 1 después de 11 días de almacenamiento es compacta y sólida. Los mangos embalados en la película C-1 y los mangos sin embalar, en cambio, tienen una pulpa más blanda, coherente con un estado de maduración más avanzado. En particular, la pulpa de los mangos sin embalar es aún más blanda que la de los mangos embalados en C-1.
El efecto de las películas de la invención en la vida de anaquel de los mangos es evidente también en la Figura 5, que muestra la apariencia de la piel en DOP3 (panel (I)) y en DOP11 (panel (II)) de un mango embalado en la película 1, comparado con un mango sin embalar o un mango embalado en la película C-1.
Claims (19)
1. Uso de una película termoplástica sellable, opcionalmente orientada, que tiene:
- un índice de transmisión de oxígeno entre 8000 y 14000 cm3/m2.día.atm, preferentemente entre 9000 y 13000 cm3/m2.día.atm, más preferentemente entre 10000 y 13000 cirrVirP.día.atm, aún más preferentemente entre 11000 y 12000 cm3/m2.día.atm, aún más preferentemente 11500 cm3/m2.día.atm, medidos según la norma ASTM D-3985 a 23°C y una humedad relativa de 0% dentro - 0% fuera,
- un índice de transmisión de CO2 entre 25000 y 41000 cirrVirP.día.atm, preferentemente entre 26000 y 40000 cm3/m2.día.atm, más preferentemente entre 27000 y 39000 cirP/irP.día.atm, incluso más preferentemente de 28000 cirP/irP.día.atm, medidos según la norma ASTM F-2476, a 23°C y una humedad relativa de 0% dentro - 0% fuera,
- un índice de transmisión de vapor de agua entre 8 y 35 g/irf.día.atm, más preferentemente entre 20 y 30 g/m2.día.atm, incluso más preferentemente de 26 g/irP.día.atm, medido según la norma ASTM D1249 a 38°C y de humedad relativa de 80% dentro - 0% fuera, y
- una transmitancia inferior al 70%, preferentemente inferior al 60% de la luz a longitudes de onda de 100 a 450 nm, preferentemente de 200 a 450 nm, más preferentemente de 200 a 400 nm, medida con el procedimiento descrito en la descripción
para el embalado de frutas y/o verduras.
2. El uso según la reivindicación 1, en el que la película tiene una relación entre el índice de transmisión de CO2 (medido según la norma ASTM F-2476, a 23°C y de humedad relativa de 0% dentro - 0% fuera) y el índice de transmisión de oxígeno (medido según la norma ASTM D-3985 a 23°C y de humedad relativa de 0% dentro - 0% fuera) entre 2 y 3,8, más preferentemente entre 2 y 3,6, incluso más preferentemente entre 2,2 y 3,4.
3. El uso según las reivindicaciones 1 o 2, en el que la película es termosellable.
4. El uso según una cualquiera de las reivindicaciones 1 a 3, en el que la película es reticulada y/o orientada y/o termorretráctil.
5. El uso según una cualquiera de las reivindicaciones 1 a 4, en el que la película es una película monocapa.
6. El uso según una cualquiera de las reivindicaciones 1 a 4, en el que la película es una película multicapa, que comprende preferentemente un número de capas entre 2 y 4, más preferentemente 3.
7. El uso según una cualquiera de las reivindicaciones 1 a 6, en el que el grosor total de la película está entre 5 y 100, 90, 80, 70, 60, 50, 40, 30 o 20 micrómetros, preferentemente entre 5 y 20 micrómetros, más preferentemente entre 10 y 15 micrómetros, más preferentemente entre 12 y 14 micrómetros, incluso más preferentemente es de 13 micrómetros y/o el grosor total de la película es inferior a 30, 20, 15 o 10 micrómetros.
8. El uso según una cualquiera de las reivindicaciones 1 a 7, en el que la película comprende al menos el 50 % en peso, preferentemente entre el 60 y el 90 % en peso, más preferentemente entre el 70 y el 80 % en peso, incluso más preferentemente el 75 % en peso de un polietileno, seleccionado preferentemente entre el polietileno lineal de baja densidad (LLDPE), el polietileno de baja densidad (LDPE), el polietileno de media densidad (MDPE) y sus mezclas.
9. El uso según una cualquiera de las reivindicaciones 1 a 8, en el que la película comprende un copolímero de etileno y de acetato de vinilo.
10. El uso según una cualquiera de las reivindicaciones 1 a 9, en el que la película es de color azul, rojo o verde y/o comprende un pigmento azul, rojo o verde o un colorante azul, rojo o verde dentro de una o más de sus capas o aplicado en una o ambas superficies de las capas exteriores.
11. El uso según una cualquiera de las reivindicaciones 1 a 10, en el que la película está microperforada, preferentemente en el que el diámetro de las microperforaciones está comprendido entre 25 micrómetros y 250 micrómetros, más preferentemente comprendido entre 70 micrómetros y 200 micrómetros, incluso más preferentemente comprendido entre 50 micrómetros y 150 micrómetros.
12. El uso de un embalaje flexible obtenido mediante el autosellado de una película como la descrita en una cualquiera de las reivindicaciones 1 a 11 o mediante el sellado de dos piezas separadas de películas como las descritas en una cualquiera de las reivindicaciones 1 a 11 para el embalaje de frutas y/o verduras.
13. El uso según la reivindicación 12, en el que el recipiente flexible tiene forma de bolsa o saco.
14. El uso según una cualquiera de las reivindicaciones 1 a 13, para el embalaje de frutas, preferentemente para el embalaje de frutas seleccionadas del grupo que consiste en plátanos y mangos.
15. Procedimiento de embalaje de frutas y/o verduras que comprende las siguientes etapas:
a) proporcionar una película como la descrita en las reivindicaciones 1 a 11,
b) hacer pasar la película por un dispositivo de formación, formando así un tubo,
c) introducir una o varias frutas y/o verduras en el tubo,
d) sellar el tubo longitudinalmente,
e) sellar y cortar el tubo transversalmente al principio y al final del embalaje.
16. El procedimiento de embalaje de frutas y/o verduras que comprende las siguientes etapas:
a) introducir una o varias frutas y/o verduras en un recipiente flexible, obtenido mediante el autosellado de una película como la descrita en las reivindicaciones 1 a 11 o mediante el sellado de dos piezas separadas de películas como las descritas en las reivindicaciones 1 a 11, que tienen un lado abierto;
b) cerrar el lado abierto del recipiente flexible mediante el sellado térmico,
opcionalmente, descargando un gas inerte o una mezcla de gases en el embalaje entre las etapas a) y b).
17. El procedimiento según la reivindicación 15 o la reivindicación 16 para el embalaje de frutas, preferentemente para el embalaje de frutas seleccionadas del grupo que consiste en plátanos y mangos.
18. Embalaje que comprende una película como la descrita en las reivindicaciones 1 a 11 o un recipiente flexible, obtenido mediante el autosellado de una película como la descrita en las reivindicaciones 1 a 11 o mediante el sellado de dos piezas separadas de películas como las descritas en las reivindicaciones 1 a 11, y una o más frutas y/o verduras embaladas en dicha película o recipiente flexible.
19. El embalaje según la reivindicación 18, que comprende una o más frutas, seleccionadas preferentemente del grupo que consiste en plátanos y mangos.
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| EP17171343 | 2017-05-16 | ||
| PCT/EP2018/062792 WO2018210955A1 (en) | 2017-05-16 | 2018-05-16 | New packaging method for fruits and vegetables |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| ES2867963T3 true ES2867963T3 (es) | 2021-10-21 |
Family
ID=58772699
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| ES18723546T Active ES2867963T3 (es) | 2017-05-16 | 2018-05-16 | Nuevo procedimiento de embalaje de frutas y verduras |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US11485120B2 (es) |
| EP (1) | EP3624592B1 (es) |
| ES (1) | ES2867963T3 (es) |
| WO (1) | WO2018210955A1 (es) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2563576B (en) | 2017-06-12 | 2020-01-15 | Westfalia Fruit International Ltd | Method |
| EP3808682A4 (en) * | 2018-06-12 | 2022-03-23 | Toyobo Co., Ltd. | POLYESTER CLEANING FILM AND PACKAGING |
| GB2579783B (en) * | 2018-12-13 | 2023-05-03 | Westfalia Fruit International Ltd | Method |
| US11871760B2 (en) | 2022-01-20 | 2024-01-16 | Alex J. Pollack | System and method of accelerated individual banana ripening |
Family Cites Families (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE3433701A1 (de) | 1984-09-13 | 1986-03-20 | Brückner-Apparatebau GmbH, 6120 Erbach | Verfahren und vorrichtung zum dehnen von schlauchware |
| US5962092A (en) | 1994-03-28 | 1999-10-05 | Cryovac, Inc. | Oxygen-permeable multilayer film containing antifog agent and package made therefrom |
| JP3824915B2 (ja) | 2001-12-03 | 2006-09-20 | 株式会社クレハ | 鮮度保持包装材、青果物の包装体及び鮮度保持包装方法 |
| JP3677543B2 (ja) | 2002-02-26 | 2005-08-03 | 独立行政法人産業技術総合研究所 | 着色生分解性脂肪族ポリエステル |
| JP2003268242A (ja) | 2002-03-13 | 2003-09-25 | Hakusui Tech Co Ltd | 青果物の鮮度保持用包装用資材 |
| JP2003284487A (ja) | 2002-03-28 | 2003-10-07 | Sumitomo Bakelite Co Ltd | 青果物の鮮度保持包装体 |
| JP2004307753A (ja) * | 2003-04-10 | 2004-11-04 | Fukusuke Kogyo Co Ltd | ガス透過性に優れた包装用フィルム及びその製造方法 |
| US20080299266A1 (en) * | 2003-12-22 | 2008-12-04 | Apio, Inc. | Containers |
| US20070197648A1 (en) * | 2004-03-30 | 2007-08-23 | Rohto Pharmaceutical Co., Ltd. | Pharmaceutical product containing tranilast |
| US7678841B2 (en) * | 2005-08-19 | 2010-03-16 | Cryovac, Inc. | Increasing the gas transmission rate of a film comprising fullerenes |
| JP4409617B1 (ja) * | 2008-12-04 | 2010-02-03 | 富士化学工業株式会社 | カロテノイド色素の退色防止方法及びその容器体 |
| NZ598132A (en) | 2009-09-14 | 2014-03-28 | Cryovac Inc | Gas barrier heat-shrinkable film |
| US20110293802A1 (en) | 2009-10-07 | 2011-12-01 | Chiquita Brands L.L.C. | Banana Storage and Shipping Bags |
| WO2011054839A2 (en) * | 2009-11-03 | 2011-05-12 | Carlsberg Breweries A/S | Preventing the generation of mbt in a hops based beverage |
| AU2011260356A1 (en) | 2010-06-01 | 2013-01-10 | Perfo Knowledgy Bv | Package for preserving respiring produce and apparatus for making the same |
| US20120031797A1 (en) * | 2010-08-09 | 2012-02-09 | Shubham Chandra | Permeable non-woven fabric based packaging |
| US8557372B2 (en) | 2010-12-01 | 2013-10-15 | Northern Technologies International Corp. | Laminate for preserving food |
| AP2015008568A0 (en) * | 2012-12-18 | 2015-06-30 | Dow Global Technologies Llc | Modified atmosphere package for bananas |
| US20160001946A1 (en) * | 2013-02-19 | 2016-01-07 | Dsm Ip Assets B.V. | Packaging comprising a food product |
| WO2014157400A1 (ja) | 2013-03-28 | 2014-10-02 | 出光ユニテック株式会社 | シート、容器本体、包装容器、該シートの製造方法および該容器本体の製造方法 |
| WO2015083558A1 (ja) | 2013-12-05 | 2015-06-11 | 三菱瓦斯化学株式会社 | 多層容器 |
-
2018
- 2018-05-16 ES ES18723546T patent/ES2867963T3/es active Active
- 2018-05-16 US US16/613,043 patent/US11485120B2/en active Active
- 2018-05-16 EP EP18723546.0A patent/EP3624592B1/en active Active
- 2018-05-16 WO PCT/EP2018/062792 patent/WO2018210955A1/en not_active Ceased
Also Published As
| Publication number | Publication date |
|---|---|
| WO2018210955A1 (en) | 2018-11-22 |
| US11485120B2 (en) | 2022-11-01 |
| EP3624592A1 (en) | 2020-03-25 |
| EP3624592B1 (en) | 2021-02-17 |
| US20200163351A1 (en) | 2020-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES2824522T3 (es) | Agentes de liberación de gas antimicrobianos y sistemas y métodos para usar los mismos | |
| ES2412391T3 (es) | Recipiente para producto que respira | |
| US11485120B2 (en) | Packaging method for fruits and vegetables | |
| JP2013507302A (ja) | バナナの貯蔵および輸送用バッグ | |
| ES2683342T3 (es) | Método para manipular las bananas | |
| TWI535380B (zh) | 香蕉之經調氣包裝 | |
| US20050266129A1 (en) | Packaging material and method for perishable food product | |
| ES2371195B1 (es) | Procedimiento para la maduracion de platanos en camara | |
| JP3230853B2 (ja) | 青果物鮮度保持包装用フィルム | |
| JPH11501803A (ja) | 食品を包装する方法と食品を入れるパッケージ | |
| ES2289813T3 (es) | Sistema de empaque biocida. | |
| ES2768982T3 (es) | Empaquetado de alimentos | |
| ES2556941T3 (es) | Sistema generador de gas antimicrobiano | |
| JP2004345731A (ja) | 青果物用の包装袋及びそれを用いた包装体 | |
| JP3346002B2 (ja) | 青果物の鮮度保持方法 | |
| JP2009520047A (ja) | 通気性ポリオレフィンフィルムの農業用途での使用 | |
| JP3268025B2 (ja) | ブロッコリーの鮮度保持方法およびその包装体 | |
| ES2561583T3 (es) | Envasado activo con una acción o efecto conservante | |
| JP4811574B2 (ja) | トマトの包装体 | |
| JP2504414B2 (ja) | 防曇性複層フイルム | |
| JP2018166450A (ja) | 果実袋、果実の保護方法 | |
| JP2004269034A (ja) | 青果物用包装袋 | |
| JPH05254570A (ja) | 多層包装フィルム,青果物の鮮度保持用包装材料及び鮮度保持方法 | |
| JP2002027906A (ja) | 青果物の保存方法 | |
| JP2020179914A (ja) | 青果物包装体及び青果物の輸送、保管方法 |