JP2004134094A - 真空外囲器 - Google Patents
真空外囲器 Download PDFInfo
- Publication number
- JP2004134094A JP2004134094A JP2002294532A JP2002294532A JP2004134094A JP 2004134094 A JP2004134094 A JP 2004134094A JP 2002294532 A JP2002294532 A JP 2002294532A JP 2002294532 A JP2002294532 A JP 2002294532A JP 2004134094 A JP2004134094 A JP 2004134094A
- Authority
- JP
- Japan
- Prior art keywords
- spacer
- glass
- vacuum envelope
- portions
- corner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000011521 glass Substances 0.000 claims abstract description 51
- 125000006850 spacer group Chemical group 0.000 claims abstract description 46
- 239000000758 substrate Substances 0.000 claims abstract description 31
- 239000011248 coating agent Substances 0.000 claims abstract description 16
- 238000000576 coating method Methods 0.000 claims abstract description 16
- 238000002844 melting Methods 0.000 claims description 16
- 230000008018 melting Effects 0.000 claims description 11
- 239000002184 metal Substances 0.000 claims description 11
- 229910052751 metal Inorganic materials 0.000 claims description 11
- 238000004519 manufacturing process Methods 0.000 abstract description 8
- 230000008878 coupling Effects 0.000 abstract 1
- 238000010168 coupling process Methods 0.000 abstract 1
- 238000005859 coupling reaction Methods 0.000 abstract 1
- 238000003466 welding Methods 0.000 description 8
- 238000005452 bending Methods 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 238000010438 heat treatment Methods 0.000 description 4
- 238000005304 joining Methods 0.000 description 4
- 229910045601 alloy Inorganic materials 0.000 description 3
- 239000000956 alloy Substances 0.000 description 3
- 238000007639 printing Methods 0.000 description 3
- OAICVXFJPJFONN-UHFFFAOYSA-N Phosphorus Chemical compound [P] OAICVXFJPJFONN-UHFFFAOYSA-N 0.000 description 2
- CDBYLPFSWZWCQE-UHFFFAOYSA-L Sodium Carbonate Chemical compound [Na+].[Na+].[O-]C([O-])=O CDBYLPFSWZWCQE-UHFFFAOYSA-L 0.000 description 2
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 238000009413 insulation Methods 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- 229910018487 Ni—Cr Inorganic materials 0.000 description 1
- 229910052788 barium Inorganic materials 0.000 description 1
- DSAJWYNOEDNPEQ-UHFFFAOYSA-N barium atom Chemical compound [Ba] DSAJWYNOEDNPEQ-UHFFFAOYSA-N 0.000 description 1
- 239000010953 base metal Substances 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 238000003486 chemical etching Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000001035 drying Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004070 electrodeposition Methods 0.000 description 1
- 238000010894 electron beam technology Methods 0.000 description 1
- 238000001962 electrophoresis Methods 0.000 description 1
- 238000010304 firing Methods 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 230000006698 induction Effects 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000006060 molten glass Substances 0.000 description 1
- 230000003647 oxidation Effects 0.000 description 1
- 238000007254 oxidation reaction Methods 0.000 description 1
- 239000003973 paint Substances 0.000 description 1
- 238000001259 photo etching Methods 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
Images


Landscapes
- Vessels, Lead-In Wires, Accessory Apparatuses For Cathode-Ray Tubes (AREA)
- Cathode-Ray Tubes And Fluorescent Screens For Display (AREA)
Abstract
【課題】製造コストの低減を図るとともに、種々のサイズをもつフロントガラスに容易に対応する。
【解決手段】ベース基板とフロントガラスとの間に介装されるスペーサ7は、全体が枠状に形成され、角部71と直線部72A,72Bとによって構成されている。角部71と直線部72Aおよび角部71と直線部72Bとは、連結部材73によって連結され、全体がコーティングガラスによって被覆されている。
【選択図】 図4
【解決手段】ベース基板とフロントガラスとの間に介装されるスペーサ7は、全体が枠状に形成され、角部71と直線部72A,72Bとによって構成されている。角部71と直線部72Aおよび角部71と直線部72Bとは、連結部材73によって連結され、全体がコーティングガラスによって被覆されている。
【選択図】 図4
Description
【0001】
【発明の属する技術分野】
本発明は、蛍光表示管等に使用される真空外囲器に関する。
【0002】
【従来の技術】
この種の真空外囲器として最も典型的なものとして、蛍光表示管に採用されている真空外囲器がある。この蛍光表示管の真空外囲器は、ソーダガラス等からなり表面に蛍光体発光陽極が厚膜印刷によって形成されたベース基板と、このベース基板上に固定され、枠状のスペーサガラスと板状のフロントガラスとによって形成されたフェースガラスとによって構成されている。しかしながら、この真空外囲器ではフェースガラスを、フロントガラスとスペーサガラスの融着によって形成しているので、製作が面倒な加熱融着工程が必要になっていた。そこで、スペーサガラスに替えて金属製のスペーサを用いて、加熱融着工程を必要としない製造方法が提案されている。
【0003】
すなわち、薄い帯状の金属板を打ち抜き加工、曲げ加工および溶接によって矩形を呈する枠状に形成した金属スペーサを用い、この金属スペーサに形成された対向する一対の間隔設定部にフロントガラスとベース基板とをそれぞれ低融点ガラスを介して融着したものである。(例えば、特許文献1参照。)。
また、表面の一部に金属膜が設けられたベースと、少なくとも開口端が金属によって形成された箱状のカバーとからなり、高真空中において、ベースの金属膜とカバーの開口端とを電子ビーム溶接によって接合したものもある。(例えば、特許文献2参照。)。
【0004】
なお、出願人は、本明細書に記載した先行技術文献情報で特定される先行技術文献以外には、本発明に関連する先行技術文献を出願時までに発見するには至らなかった。
【0005】
【特許文献1】
特願2001−55839号明細書および図面(段落「0031」な
いし「0035」、図5ないし図8)
【特許文献2】
特願2001−207579号明細書および図面(段落「0017」
および「0018」、図1)
【0006】
【発明が解決しようとする課題】
前者の構造については、スペーサを形成するのに絞り金型および折り曲げ金型を必要とする。スペーサはフロントガラスの外形に適合するように製作しなければならないために、フロントガラスの外形寸法が異なると、これに合わせてスペーサの外形寸法も異ったものを製作しなければならず、このために多数の金型を用意しなければならなかった。したがって、製造コストが増大するばかりか、形式が異なる種々の外形寸法をもつフロントガラスに対して、迅速かつ容易に対応することができないという問題があった。
また、後者においては、金属間どうしを電子ビーム溶接によって接合するために大気中で行うことができず高真空槽内において行う必要があるから、製造に必要な設備費が嵩むという問題があった。
【0007】
本発明は上記した従来の問題に鑑みなされたものであり、第1の目的は製造コストの低減を図ることにある。また、第2の目的は形式などが異なりフロントガラスの外形寸法が異なるような場合でも容易に対応が可能な真空外囲器を提供することにある。
【0008】
【課題を解決するための手段】
この目的を達成するために、請求項1に係る発明は、平板状に形成されたベース基板と、このベース基板上に被せられ平板状に形成されたフロントガラスと、これらフロントガラスとベース基板との間に介在し枠状に形成されたスペーサとによって構成した真空外囲器において、前記スペーサを金属によって形成し、このスペーサを、角部と角部間に介在する直線部とによって形成したものである。
したがって、直線部の長さを単に変えるだけで種々の外形寸法をもったフロントガラスに対応できる。
【0009】
また、請求項2に係る発明は、請求項1に係る発明において、前記角部と前記直線部との間を連結する連結部材を備えたものである。
したがって、連結部材によって角部と直線部との間に隙間が生じるのを防止できる。
【0010】
また、請求項3に係る発明は、請求項1または2に係る発明において、前記スペーサおよび連結部材をコーティングガラスによって被覆したものである。
したがって、コーティングガラスによってスペーサの厚みが均一になるとともにスペーサの絶縁が図れる。
【0011】
また、請求項4に係る発明は、請求項3に係る発明において、前記ベース基板と前記フロントガラスとの間をフリットガラスによって封着し、前記コーティングガラスの溶融温度を前記フリットガラスの溶融温度よりも高く設定したものである。
したがって、フロントガラスをベース基板に封着するときに、スペーサに被覆したコーティングガラスの溶融を阻止することができる。
【0012】
【発明の実施の形態】
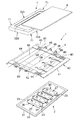
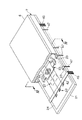
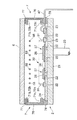
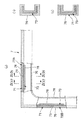
以下、本発明の実施の形態を図に基づいて説明する。図1は本発明に係る真空外囲器を採用した蛍光表示管の分解斜視図、図2は同じく一部を破断して示す斜視図、図3は図2におけるIII−III 線断面図である。図4は同じく真空外囲器のスペーサの平面図、図5(a)は角部の平面図、同図(b)は同図(a)におけるV(b)−V(b) 線断面図である。図6(a)は同じく直線部の平面図、同図(b)は同図(a)におけるVI(b)−VI(b) 線断面図、図7(a)は同じく連結部材の平面図、同図(b)は同図(a)におけるVII(b)−VII(b) 線断面図である。図8は同じく角部と直線部を連結部材で連結した状態を一部破断して示す平面図、図9(a)は同じくスペーサをコーティングガラスで被覆した状態を一部破断して示す平面図、同図(b)は同図(a)におけるVIIII(b)−VIIII(b) 線断面図、同図(c)は同図(a)におけるVIIII(c)−VIIII(c)線断面図である。
【0013】
図1において、全体を符号1で示すものは、3極管構造のセグメント形の蛍光表示管であって、陽極組立体2とフレーム組立体4とフロントガラス6とを一体化することによって形成される。
【0014】
前記陽極組立体2には、図3に示すように、ソーダガラス等からなるベース基板としての陽極基板21が備えられており、この陽極基板21上には、カーボンペースト等を用いて厚膜印刷することによって導通接続配線22と端子部23とが形成されている。また、陽極基板21上には、絶縁性ペーストを用いて導通接続配線22を覆う絶縁層24が形成されている。
【0015】
この絶縁層24上には、Agペーストを用いて厚膜印刷することによって7個のセグメントを日の字形に配設した陽極25が形成され、この陽極25は絶縁層24内に形成されたスルーホールを介して導通接続配線22に電気的に接続されている。この陽極25上には、電気泳動法による電着または厚膜印刷法によって蛍光体26が塗布されており、アノード27が形成されている。29は低融点ガラスを介して陽極基板21に接着された排気管である。
【0016】
30はグリッドであって、ステンレス極薄板をフォトエッチングによりメッシュ状に形成されており、図1に示すように、両端部が断面クランク状に折り曲げ形成された脚部31,31が設けられている。
【0017】
図1に示すように、フレーム組立体4には、熱膨張係数が前記陽極基板21とフェースガラス6に近似した金属材料、例えば426合金(Fe−Ni−Cr合金)からなる薄板状のフレーム40が備えられている。このフレーム40は、連結部41と互いに対向するように設けられた陰極リード外部導出用支持板42,43とによって平面視略コ字状を呈しており、これら陰極リード外部導出用支持板42,43のそれぞれの開放端部を連結する線材44とフレーム40とによって枠状に形成されている。
【0018】
前記陰極リード外部導出用支持板42,43の連結部41側の端部には、それぞれフィラメント端子45,46が設けられ、これらフィラメント端子45,46の間に位置するように、連結部41には複数の信号・電源端子47が突設されている。これらフィラメント端子45,46と信号・電源端子47は、化学エッチング法によってフレーム40の不要部分を除去することによりフレーム40と一体に形成されている。このフレーム40は大気による酸化処理を行うことによって表面に酸化膜が形成されている。48は複数のフィラメントサポート、49はゲッターリングであって、これらフィラメントサポート48とゲッターリング49とは、一方の陰極リード外部導出用支持板43上にスポット溶接によって固定されている。
【0019】
フロントガラス6は、図1に示すように、平板状に形成され、後述するスペーサ7を介して陽極基板21上に固定される。
【0020】
次に、図4ないし図9を用いて、本発明の特徴であるスペーサについて説明する。
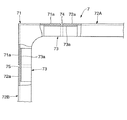
スペーサ7は、図4に示すように、426合金によって平面視において全体が矩形を呈する枠状に形成されており、4隅に設けた4個の角部71と、これら角部71間に設けた一対の直線部72A,72Aおよび一対の直線部72B,72Bとによって構成されている。
【0021】
4個の角部71は、すべて同じ形状に形成されており、図5(a)に示すように、平面視においてL字状に形成され、同図(b)に示すように、立設した間隔設定部71aと、この間隔設定部71aの両端を直角に折り曲げ形成された固定部71b,71cとによって、断面がコ字状を呈するように形成されている。固定部71b,71cの間隔設定部71aの内面からの突出量は長さWに形成され、両固定部71b,71cの互いの内面間の間隔は長さHに形成されている。
【0022】
一対の直線部72Aと一対の直線部72Bとは、全長が異なるだけで同じ断面形状と寸法を有し、図6(a)に示すように、平面視において直線状に形成されている。この直線部72A,72Bは、同図(b)に示すように、立設した間隔設定部72aと、この間隔設定部72aの両端を直角に折り曲げ形成された固定部72b,72cとによって断面がコ字状を呈するように形成されている。固定部72b,72cの間隔設定部72aの内面からの突出量は長さWに形成され、両固定部72b,72cの互いの内面間の間隔は長さHに形成されている。
【0023】
図7において、73は角部71と直線部72とを連結して一体化するための連結部材であって、同図(b)に示すように、立設した立設部73aと、この立設部73aの両端を直角に折り曲げ形成した折曲部73b,73cとによって構成されている。折曲部73b,73cの立設部73aの外面からの突出量は長さWに形成され、両折曲部73b,73cの互いの外面間の間隔は長さHに形成されている。
【0024】
したがって、この連結部材73の立設部73aを角部71および直線部72のそれぞれの間隔設定部71a,72aに対接させるようにして、連結部材73を角部71内および直線部72内に嵌入させると、両折曲部73b,73cの先端が、固定部71b,71cまたは固定部72b,72cから突出することなく、これら角部71内および直線部72内に嵌合する。
【0025】
次に、図4、図8および図9を用いて、スペーサ7の組立方法を説明する。
図4に示すように、4個の角部71と、これら4個の角部71間に一対の直線部72Aと一対の直線部72Bとを配置して、平面視において矩形の枠状に形成し、角部71と直線部72Aおよび角部71と直線部72Bとのそれぞれに重なるように連結部材73を配置する。
【0026】
すなわち、図8に示すように、角部71の一端部と直線部72Aの一端部との内側に連結部材73を嵌合させ、角部71の他端部と直線部72Bの一端部との内側に連結部材73を嵌合させる。角部71の間隔設定部71aと連結部材73の立設部73aとを溶接によって接合するとともに、直線部72Aの間隔設定部72aと連結部材73の立設部73aとを溶接によって接合することにより、角部71と直線部72Aとを連結部材73を介して連結し一体化する。このとき、角部71の一端と直線部72Aの一端との間に仮に隙間74が発生したとしても、この隙間74は連結部材73によって遮蔽される。
【0027】
角部71の間隔設定部71aと連結部材73の立設部73aとを溶接によって接合するとともに、直線部72Bの間隔設定部72aと連結部材73の立設部73aとを溶接によって接合することにより、角部71と直線部72Bとを連結部材73を介して連結し一体化する。このとき、角部71の他端と直線部72Bの一端との間に仮に隙間75が発生したとしても、この隙間75は連結部材73によって遮蔽される。
【0028】
次いで、図9に示すように、角部71、直線部72A,72Bおよび連結部材73の表裏全体にフリットガラスを塗布し、焼成することによりフリットガラスを溶融させ、コーティングガラス76によってスペーサ7の表裏全体を被覆する。フリットガラスが溶融するときに、表面張力によって、隙間74,75における溶融ガラスの厚みが増すので、この部分での気密性が充分に確保できる。また、スペーサ7全体をコーティングガラス76によって被覆することによって、金属製のスペーサ7に錆が発生するのを阻止できる。
【0029】
このような構成において、蛍光表示管1を組み立てるには、図1に示すように、陽極基板21の各アノード27に対応して4個のグリッド30を陽極基板21上に載置する。陽極基板21上には予め導電ペーストが塗布されており、グリッド30の脚部31,31をこれら導電ペーストに接着し、乾燥および焼成することにより、グリッド30が陽極基板21上に固定される。次いで、フレーム組立体4を陽極基板21上の所定位置に載置し、信号・電源端子47と陽極基板21の端子部23とを導電性ペーストを介して電気的に接続する。この状態で、フィラメントアンカー50とフィラメントサポート48間に張架された10本のフィラメント58は、アノード3の上方においてアノード3に対向配置される。
【0030】
しかる後、フロントガラス6とスペーサ7の固定部71b,72bとの接合部に非導電性接着剤としての低融点ガラス(フリットガラス)77を塗布する。同時に、スペーサ7の固定部71c,72cと陽極基板21とで、フレーム40とを挟むようにして、スペーサ7、陽極基板21およびフレーム40の接合部に非導電性接着剤としての低融点ガラス(フリットガラス)78を塗布しこれらを積層する。低融点ガラス77,78の融点は、上記コーティングガラス76の融点よりも低いものを使用している。
【0031】
これらを封止クリップで挟持した後、加熱炉に装填して低融点ガラス77,78を加熱焼成することにより、フロントガラス6、スペーサ7、陽極基板21およびフレーム40を一体的に接合して真空外囲器とする。このとき、低融点ガラス77,78の融点を、上記コーティングガラス76の融点よりも低いものを使用しているので、コーティングガラス76が溶融することはない。したがって、スペーサ7による真空外囲器内の気密性が保持される。次に、加熱炉から真空外囲器を取り出してその両側に突出しているフレーム40の不要部分を切断線80に沿って切断除去する。スペーサ7がコーティングガラス76によって被覆されて絶縁されているので、フィラメント端子45,46および信号・電源端子47間に電気リークが発生するようなことがない。
【0032】
次いで、真空外囲器を加熱しながら真空外囲器内の空気を排気管29を介して外部に排気することにより真空外囲器内を真空引きした後、排気管29を切断し切断部を閉塞して封止切りする。この後、ゲッターリング49を真空外囲器外から高周波誘導加熱よりフラッシュし、真空外囲器内の一部に金属バリウム膜を蒸着することにより、真空外囲器内の吸蔵ガスを吸着して電子放射に充分なところまで真空度を上げる。
【0033】
このように、本発明によれば、直線部72A,72Bの長さを変えることにより、種々の外形寸法をもつスペーサ7を作ることができる。したがって、フロントガラス6の外形寸法が異なり、これにともなってスペーサ7の外形寸法を変えなければならない場合にも、直線部72A,72Bの長さを変えることにより対応することができる。このため、角部71を形成する金型と直線部72A,72Bを形成する金型との2種類の金型によって、種々の外形寸法をもつフロントガラスに対応できるから、金型の制作費が低減し、製造コストを低減することができる。また、予め、種々の長さの直線部を用意しておくことにより、種々の外形寸法のフロントガラスに迅速かつ容易に対応することができる。
【0034】
なお、角部71の固定部71b,71cおよび直線部72A,72Bの固定部72b,72cに、陽極基板21とフロントガラス6をそれぞれ固定するようにしたが、間隔設定部71a,72aにフロントガラス6を固定し、固定部71b,71cの先端および固定部72b,72cの先端に陽極基板21を固定するようにしてもよい。また、角部71、直線部72A,72Bおよび連結部材73を断面がコ字状となるように形成したが、これに限定されることなく種々の設計変更が可能である。
【0035】
【発明の効果】
以上説明したように本発明によれば、製造コストの低減を図ることができるばかりではなく、種々の外形寸法をもつフロントガラスにも迅速かつ容易に対応することができる。
【0036】
また、請求項2または3に係る発明によれば、容器内の気密性が向上する。
【0037】
また、請求項3に係る発明によれば、スペーサと他の部品との間の絶縁性が向上する。
【0038】
また、請求項4に係る発明によれば、フリットガラスによって容器を封着しているときにコーティングガラスが溶融しないから、容器内の気密性と絶縁性が保持される。
【図面の簡単な説明】
【図1】本発明に係る真空外囲器を採用した蛍光表示管の分解斜視図である。
【図2】本発明に係る真空外囲器を採用した蛍光表示管の一部を破断して示す斜視図である。
【図3】図2におけるIII−III 線断面図である。
【図4】本発明に係る真空外囲器のスペーサの平面図である。
【図5】同図(a)は本発明に係る真空外囲器のスペーサにおける角部の平面図、同図(b)は同図(a)におけるV(b)−V(b) 線断面図である。
【図6】同図(a)は本発明に係る真空外囲器のスペーサにおける直線部の平面図、同図(b)は同図(a)におけるVI(b)−VI(b) 線断面図である。
【図7】同図(a)は本発明に係る真空外囲器のスペーサにおける連結部材の平面図、同図(b)は同図(a)におけるVII(b)−VII(b) 線断面図である。
【図8】本発明に係る真空外囲器のスペーサにおいて、角部と直線部を連結部材で連結した状態を一部破断して示す平面図である。
【図9】同図(a)は本発明に係る真空外囲器のスペーサをコーティングガラスで被覆した状態を一部破断して示す平面図、同図(b)は同図(a)におけるVIIII(b)−VIIII(b) 線断面図、同図(c)は同図(a)におけるVIIII(c)−VIIII(c) 線断面図である。
【符号の説明】
1…蛍光表示管、2…陽極組立体、4…フレーム組立体、6…フロントガラス、7…スペーサ、21…陽極基板、25…陽極、26…蛍光塗料、27…アノード、30…グリッド、40…フレーム、58…フィラメント、71…角部、72A,72B…直線部、73…連結部材、76…コーティングガラス、77,78…フリットガラス。
【発明の属する技術分野】
本発明は、蛍光表示管等に使用される真空外囲器に関する。
【0002】
【従来の技術】
この種の真空外囲器として最も典型的なものとして、蛍光表示管に採用されている真空外囲器がある。この蛍光表示管の真空外囲器は、ソーダガラス等からなり表面に蛍光体発光陽極が厚膜印刷によって形成されたベース基板と、このベース基板上に固定され、枠状のスペーサガラスと板状のフロントガラスとによって形成されたフェースガラスとによって構成されている。しかしながら、この真空外囲器ではフェースガラスを、フロントガラスとスペーサガラスの融着によって形成しているので、製作が面倒な加熱融着工程が必要になっていた。そこで、スペーサガラスに替えて金属製のスペーサを用いて、加熱融着工程を必要としない製造方法が提案されている。
【0003】
すなわち、薄い帯状の金属板を打ち抜き加工、曲げ加工および溶接によって矩形を呈する枠状に形成した金属スペーサを用い、この金属スペーサに形成された対向する一対の間隔設定部にフロントガラスとベース基板とをそれぞれ低融点ガラスを介して融着したものである。(例えば、特許文献1参照。)。
また、表面の一部に金属膜が設けられたベースと、少なくとも開口端が金属によって形成された箱状のカバーとからなり、高真空中において、ベースの金属膜とカバーの開口端とを電子ビーム溶接によって接合したものもある。(例えば、特許文献2参照。)。
【0004】
なお、出願人は、本明細書に記載した先行技術文献情報で特定される先行技術文献以外には、本発明に関連する先行技術文献を出願時までに発見するには至らなかった。
【0005】
【特許文献1】
特願2001−55839号明細書および図面(段落「0031」な
いし「0035」、図5ないし図8)
【特許文献2】
特願2001−207579号明細書および図面(段落「0017」
および「0018」、図1)
【0006】
【発明が解決しようとする課題】
前者の構造については、スペーサを形成するのに絞り金型および折り曲げ金型を必要とする。スペーサはフロントガラスの外形に適合するように製作しなければならないために、フロントガラスの外形寸法が異なると、これに合わせてスペーサの外形寸法も異ったものを製作しなければならず、このために多数の金型を用意しなければならなかった。したがって、製造コストが増大するばかりか、形式が異なる種々の外形寸法をもつフロントガラスに対して、迅速かつ容易に対応することができないという問題があった。
また、後者においては、金属間どうしを電子ビーム溶接によって接合するために大気中で行うことができず高真空槽内において行う必要があるから、製造に必要な設備費が嵩むという問題があった。
【0007】
本発明は上記した従来の問題に鑑みなされたものであり、第1の目的は製造コストの低減を図ることにある。また、第2の目的は形式などが異なりフロントガラスの外形寸法が異なるような場合でも容易に対応が可能な真空外囲器を提供することにある。
【0008】
【課題を解決するための手段】
この目的を達成するために、請求項1に係る発明は、平板状に形成されたベース基板と、このベース基板上に被せられ平板状に形成されたフロントガラスと、これらフロントガラスとベース基板との間に介在し枠状に形成されたスペーサとによって構成した真空外囲器において、前記スペーサを金属によって形成し、このスペーサを、角部と角部間に介在する直線部とによって形成したものである。
したがって、直線部の長さを単に変えるだけで種々の外形寸法をもったフロントガラスに対応できる。
【0009】
また、請求項2に係る発明は、請求項1に係る発明において、前記角部と前記直線部との間を連結する連結部材を備えたものである。
したがって、連結部材によって角部と直線部との間に隙間が生じるのを防止できる。
【0010】
また、請求項3に係る発明は、請求項1または2に係る発明において、前記スペーサおよび連結部材をコーティングガラスによって被覆したものである。
したがって、コーティングガラスによってスペーサの厚みが均一になるとともにスペーサの絶縁が図れる。
【0011】
また、請求項4に係る発明は、請求項3に係る発明において、前記ベース基板と前記フロントガラスとの間をフリットガラスによって封着し、前記コーティングガラスの溶融温度を前記フリットガラスの溶融温度よりも高く設定したものである。
したがって、フロントガラスをベース基板に封着するときに、スペーサに被覆したコーティングガラスの溶融を阻止することができる。
【0012】
【発明の実施の形態】
以下、本発明の実施の形態を図に基づいて説明する。図1は本発明に係る真空外囲器を採用した蛍光表示管の分解斜視図、図2は同じく一部を破断して示す斜視図、図3は図2におけるIII−III 線断面図である。図4は同じく真空外囲器のスペーサの平面図、図5(a)は角部の平面図、同図(b)は同図(a)におけるV(b)−V(b) 線断面図である。図6(a)は同じく直線部の平面図、同図(b)は同図(a)におけるVI(b)−VI(b) 線断面図、図7(a)は同じく連結部材の平面図、同図(b)は同図(a)におけるVII(b)−VII(b) 線断面図である。図8は同じく角部と直線部を連結部材で連結した状態を一部破断して示す平面図、図9(a)は同じくスペーサをコーティングガラスで被覆した状態を一部破断して示す平面図、同図(b)は同図(a)におけるVIIII(b)−VIIII(b) 線断面図、同図(c)は同図(a)におけるVIIII(c)−VIIII(c)線断面図である。
【0013】
図1において、全体を符号1で示すものは、3極管構造のセグメント形の蛍光表示管であって、陽極組立体2とフレーム組立体4とフロントガラス6とを一体化することによって形成される。
【0014】
前記陽極組立体2には、図3に示すように、ソーダガラス等からなるベース基板としての陽極基板21が備えられており、この陽極基板21上には、カーボンペースト等を用いて厚膜印刷することによって導通接続配線22と端子部23とが形成されている。また、陽極基板21上には、絶縁性ペーストを用いて導通接続配線22を覆う絶縁層24が形成されている。
【0015】
この絶縁層24上には、Agペーストを用いて厚膜印刷することによって7個のセグメントを日の字形に配設した陽極25が形成され、この陽極25は絶縁層24内に形成されたスルーホールを介して導通接続配線22に電気的に接続されている。この陽極25上には、電気泳動法による電着または厚膜印刷法によって蛍光体26が塗布されており、アノード27が形成されている。29は低融点ガラスを介して陽極基板21に接着された排気管である。
【0016】
30はグリッドであって、ステンレス極薄板をフォトエッチングによりメッシュ状に形成されており、図1に示すように、両端部が断面クランク状に折り曲げ形成された脚部31,31が設けられている。
【0017】
図1に示すように、フレーム組立体4には、熱膨張係数が前記陽極基板21とフェースガラス6に近似した金属材料、例えば426合金(Fe−Ni−Cr合金)からなる薄板状のフレーム40が備えられている。このフレーム40は、連結部41と互いに対向するように設けられた陰極リード外部導出用支持板42,43とによって平面視略コ字状を呈しており、これら陰極リード外部導出用支持板42,43のそれぞれの開放端部を連結する線材44とフレーム40とによって枠状に形成されている。
【0018】
前記陰極リード外部導出用支持板42,43の連結部41側の端部には、それぞれフィラメント端子45,46が設けられ、これらフィラメント端子45,46の間に位置するように、連結部41には複数の信号・電源端子47が突設されている。これらフィラメント端子45,46と信号・電源端子47は、化学エッチング法によってフレーム40の不要部分を除去することによりフレーム40と一体に形成されている。このフレーム40は大気による酸化処理を行うことによって表面に酸化膜が形成されている。48は複数のフィラメントサポート、49はゲッターリングであって、これらフィラメントサポート48とゲッターリング49とは、一方の陰極リード外部導出用支持板43上にスポット溶接によって固定されている。
【0019】
フロントガラス6は、図1に示すように、平板状に形成され、後述するスペーサ7を介して陽極基板21上に固定される。
【0020】
次に、図4ないし図9を用いて、本発明の特徴であるスペーサについて説明する。
スペーサ7は、図4に示すように、426合金によって平面視において全体が矩形を呈する枠状に形成されており、4隅に設けた4個の角部71と、これら角部71間に設けた一対の直線部72A,72Aおよび一対の直線部72B,72Bとによって構成されている。
【0021】
4個の角部71は、すべて同じ形状に形成されており、図5(a)に示すように、平面視においてL字状に形成され、同図(b)に示すように、立設した間隔設定部71aと、この間隔設定部71aの両端を直角に折り曲げ形成された固定部71b,71cとによって、断面がコ字状を呈するように形成されている。固定部71b,71cの間隔設定部71aの内面からの突出量は長さWに形成され、両固定部71b,71cの互いの内面間の間隔は長さHに形成されている。
【0022】
一対の直線部72Aと一対の直線部72Bとは、全長が異なるだけで同じ断面形状と寸法を有し、図6(a)に示すように、平面視において直線状に形成されている。この直線部72A,72Bは、同図(b)に示すように、立設した間隔設定部72aと、この間隔設定部72aの両端を直角に折り曲げ形成された固定部72b,72cとによって断面がコ字状を呈するように形成されている。固定部72b,72cの間隔設定部72aの内面からの突出量は長さWに形成され、両固定部72b,72cの互いの内面間の間隔は長さHに形成されている。
【0023】
図7において、73は角部71と直線部72とを連結して一体化するための連結部材であって、同図(b)に示すように、立設した立設部73aと、この立設部73aの両端を直角に折り曲げ形成した折曲部73b,73cとによって構成されている。折曲部73b,73cの立設部73aの外面からの突出量は長さWに形成され、両折曲部73b,73cの互いの外面間の間隔は長さHに形成されている。
【0024】
したがって、この連結部材73の立設部73aを角部71および直線部72のそれぞれの間隔設定部71a,72aに対接させるようにして、連結部材73を角部71内および直線部72内に嵌入させると、両折曲部73b,73cの先端が、固定部71b,71cまたは固定部72b,72cから突出することなく、これら角部71内および直線部72内に嵌合する。
【0025】
次に、図4、図8および図9を用いて、スペーサ7の組立方法を説明する。
図4に示すように、4個の角部71と、これら4個の角部71間に一対の直線部72Aと一対の直線部72Bとを配置して、平面視において矩形の枠状に形成し、角部71と直線部72Aおよび角部71と直線部72Bとのそれぞれに重なるように連結部材73を配置する。
【0026】
すなわち、図8に示すように、角部71の一端部と直線部72Aの一端部との内側に連結部材73を嵌合させ、角部71の他端部と直線部72Bの一端部との内側に連結部材73を嵌合させる。角部71の間隔設定部71aと連結部材73の立設部73aとを溶接によって接合するとともに、直線部72Aの間隔設定部72aと連結部材73の立設部73aとを溶接によって接合することにより、角部71と直線部72Aとを連結部材73を介して連結し一体化する。このとき、角部71の一端と直線部72Aの一端との間に仮に隙間74が発生したとしても、この隙間74は連結部材73によって遮蔽される。
【0027】
角部71の間隔設定部71aと連結部材73の立設部73aとを溶接によって接合するとともに、直線部72Bの間隔設定部72aと連結部材73の立設部73aとを溶接によって接合することにより、角部71と直線部72Bとを連結部材73を介して連結し一体化する。このとき、角部71の他端と直線部72Bの一端との間に仮に隙間75が発生したとしても、この隙間75は連結部材73によって遮蔽される。
【0028】
次いで、図9に示すように、角部71、直線部72A,72Bおよび連結部材73の表裏全体にフリットガラスを塗布し、焼成することによりフリットガラスを溶融させ、コーティングガラス76によってスペーサ7の表裏全体を被覆する。フリットガラスが溶融するときに、表面張力によって、隙間74,75における溶融ガラスの厚みが増すので、この部分での気密性が充分に確保できる。また、スペーサ7全体をコーティングガラス76によって被覆することによって、金属製のスペーサ7に錆が発生するのを阻止できる。
【0029】
このような構成において、蛍光表示管1を組み立てるには、図1に示すように、陽極基板21の各アノード27に対応して4個のグリッド30を陽極基板21上に載置する。陽極基板21上には予め導電ペーストが塗布されており、グリッド30の脚部31,31をこれら導電ペーストに接着し、乾燥および焼成することにより、グリッド30が陽極基板21上に固定される。次いで、フレーム組立体4を陽極基板21上の所定位置に載置し、信号・電源端子47と陽極基板21の端子部23とを導電性ペーストを介して電気的に接続する。この状態で、フィラメントアンカー50とフィラメントサポート48間に張架された10本のフィラメント58は、アノード3の上方においてアノード3に対向配置される。
【0030】
しかる後、フロントガラス6とスペーサ7の固定部71b,72bとの接合部に非導電性接着剤としての低融点ガラス(フリットガラス)77を塗布する。同時に、スペーサ7の固定部71c,72cと陽極基板21とで、フレーム40とを挟むようにして、スペーサ7、陽極基板21およびフレーム40の接合部に非導電性接着剤としての低融点ガラス(フリットガラス)78を塗布しこれらを積層する。低融点ガラス77,78の融点は、上記コーティングガラス76の融点よりも低いものを使用している。
【0031】
これらを封止クリップで挟持した後、加熱炉に装填して低融点ガラス77,78を加熱焼成することにより、フロントガラス6、スペーサ7、陽極基板21およびフレーム40を一体的に接合して真空外囲器とする。このとき、低融点ガラス77,78の融点を、上記コーティングガラス76の融点よりも低いものを使用しているので、コーティングガラス76が溶融することはない。したがって、スペーサ7による真空外囲器内の気密性が保持される。次に、加熱炉から真空外囲器を取り出してその両側に突出しているフレーム40の不要部分を切断線80に沿って切断除去する。スペーサ7がコーティングガラス76によって被覆されて絶縁されているので、フィラメント端子45,46および信号・電源端子47間に電気リークが発生するようなことがない。
【0032】
次いで、真空外囲器を加熱しながら真空外囲器内の空気を排気管29を介して外部に排気することにより真空外囲器内を真空引きした後、排気管29を切断し切断部を閉塞して封止切りする。この後、ゲッターリング49を真空外囲器外から高周波誘導加熱よりフラッシュし、真空外囲器内の一部に金属バリウム膜を蒸着することにより、真空外囲器内の吸蔵ガスを吸着して電子放射に充分なところまで真空度を上げる。
【0033】
このように、本発明によれば、直線部72A,72Bの長さを変えることにより、種々の外形寸法をもつスペーサ7を作ることができる。したがって、フロントガラス6の外形寸法が異なり、これにともなってスペーサ7の外形寸法を変えなければならない場合にも、直線部72A,72Bの長さを変えることにより対応することができる。このため、角部71を形成する金型と直線部72A,72Bを形成する金型との2種類の金型によって、種々の外形寸法をもつフロントガラスに対応できるから、金型の制作費が低減し、製造コストを低減することができる。また、予め、種々の長さの直線部を用意しておくことにより、種々の外形寸法のフロントガラスに迅速かつ容易に対応することができる。
【0034】
なお、角部71の固定部71b,71cおよび直線部72A,72Bの固定部72b,72cに、陽極基板21とフロントガラス6をそれぞれ固定するようにしたが、間隔設定部71a,72aにフロントガラス6を固定し、固定部71b,71cの先端および固定部72b,72cの先端に陽極基板21を固定するようにしてもよい。また、角部71、直線部72A,72Bおよび連結部材73を断面がコ字状となるように形成したが、これに限定されることなく種々の設計変更が可能である。
【0035】
【発明の効果】
以上説明したように本発明によれば、製造コストの低減を図ることができるばかりではなく、種々の外形寸法をもつフロントガラスにも迅速かつ容易に対応することができる。
【0036】
また、請求項2または3に係る発明によれば、容器内の気密性が向上する。
【0037】
また、請求項3に係る発明によれば、スペーサと他の部品との間の絶縁性が向上する。
【0038】
また、請求項4に係る発明によれば、フリットガラスによって容器を封着しているときにコーティングガラスが溶融しないから、容器内の気密性と絶縁性が保持される。
【図面の簡単な説明】
【図1】本発明に係る真空外囲器を採用した蛍光表示管の分解斜視図である。
【図2】本発明に係る真空外囲器を採用した蛍光表示管の一部を破断して示す斜視図である。
【図3】図2におけるIII−III 線断面図である。
【図4】本発明に係る真空外囲器のスペーサの平面図である。
【図5】同図(a)は本発明に係る真空外囲器のスペーサにおける角部の平面図、同図(b)は同図(a)におけるV(b)−V(b) 線断面図である。
【図6】同図(a)は本発明に係る真空外囲器のスペーサにおける直線部の平面図、同図(b)は同図(a)におけるVI(b)−VI(b) 線断面図である。
【図7】同図(a)は本発明に係る真空外囲器のスペーサにおける連結部材の平面図、同図(b)は同図(a)におけるVII(b)−VII(b) 線断面図である。
【図8】本発明に係る真空外囲器のスペーサにおいて、角部と直線部を連結部材で連結した状態を一部破断して示す平面図である。
【図9】同図(a)は本発明に係る真空外囲器のスペーサをコーティングガラスで被覆した状態を一部破断して示す平面図、同図(b)は同図(a)におけるVIIII(b)−VIIII(b) 線断面図、同図(c)は同図(a)におけるVIIII(c)−VIIII(c) 線断面図である。
【符号の説明】
1…蛍光表示管、2…陽極組立体、4…フレーム組立体、6…フロントガラス、7…スペーサ、21…陽極基板、25…陽極、26…蛍光塗料、27…アノード、30…グリッド、40…フレーム、58…フィラメント、71…角部、72A,72B…直線部、73…連結部材、76…コーティングガラス、77,78…フリットガラス。
Claims (4)
- 平板状に形成されたベース基板と、このベース基板上に被せられ平板状に形成されたフロントガラスと、これらフロントガラスとベース基板との間に介在し枠状に形成されたスペーサとによって構成した真空外囲器において、前記スペーサを金属によって形成し、このスペーサを、角部と角部間に介在する直線部とによって構成したことを特徴とする真空外囲器。
- 請求項1記載の真空外囲器において、前記角部と前記直線部との間を連結する連結部材を備えたことを特徴とする真空外囲器。
- 請求項1または2記載の真空外囲器において、前記スペーサおよび連結部材をコーティングガラスによって被覆したことを特徴とする真空外囲器。
- 請求項3記載の真空外囲器において、前記ベース基板と前記フロントガラスとの間をフリットガラスによって封着し、前記コーティングガラスの溶融温度を前記フリットガラスの溶融温度よりも高く設定したことを特徴とする真空外囲器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002294532A JP2004134094A (ja) | 2002-10-08 | 2002-10-08 | 真空外囲器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002294532A JP2004134094A (ja) | 2002-10-08 | 2002-10-08 | 真空外囲器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004134094A true JP2004134094A (ja) | 2004-04-30 |
Family
ID=32285048
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002294532A Pending JP2004134094A (ja) | 2002-10-08 | 2002-10-08 | 真空外囲器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004134094A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006185813A (ja) * | 2004-12-28 | 2006-07-13 | Hitachi Ltd | 表示装置 |
-
2002
- 2002-10-08 JP JP2002294532A patent/JP2004134094A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006185813A (ja) * | 2004-12-28 | 2006-07-13 | Hitachi Ltd | 表示装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1741510B1 (en) | Glass-to-glass welding method using laser; vacuum envelope manufactured by the method ; Anode asssembly and electron emission display comprising such vacuum envelope | |
| JP3694994B2 (ja) | 電界放出形表示装置 | |
| US4263700A (en) | Method of producing a fluorescent display tube | |
| KR100759136B1 (ko) | 화상 표시 장치 및 그 제조 방법 | |
| JP4713023B2 (ja) | 蛍光表示管 | |
| JP2000021335A (ja) | パネル型真空気密容器 | |
| JP4691270B2 (ja) | 蛍光表示管用金属枠体および蛍光表示管の製造方法 | |
| JP2005085581A (ja) | 電界放出表示装置 | |
| JP3744204B2 (ja) | 蛍光表示管 | |
| JP2006079832A (ja) | 画像表示装置及びその製造方法 | |
| US20070205709A1 (en) | Image display device | |
| JP2692032B2 (ja) | 管状電球の製造方法及び該製造方法による管状電球 | |
| JPH06196094A (ja) | 真空表示装置の製造方法 | |
| JP3030794B2 (ja) | 蛍光表示管およびその製造方法 | |
| JPH0817367A (ja) | 蛍光表示管 | |
| JPH0716287Y2 (ja) | 片口放電ランプ | |
| JP2004087475A (ja) | 気密容器およびこれを用いる画像表示装置 | |
| JP2007042480A (ja) | 蛍光表示管 | |
| JP2738694B2 (ja) | 含浸形陰極構体の製造方法 | |
| JP2002260564A (ja) | 蛍光表示管およびそのスペーサの製造方法 | |
| JP2000215791A (ja) | 封止パネル装置及びその製造方法 | |
| JP2003031167A (ja) | 蛍光表示管におけるグリッドの固定構造およびその固定方法 | |
| JPH07130304A (ja) | 平面型画像表示装置 | |
| JPH10241514A (ja) | 真空バルブ | |
| JPH05190125A (ja) | 蛍光表示管およびその製造方法 |