JP2004202923A - 積層体及びその製造方法 - Google Patents
積層体及びその製造方法 Download PDFInfo
- Publication number
- JP2004202923A JP2004202923A JP2002376257A JP2002376257A JP2004202923A JP 2004202923 A JP2004202923 A JP 2004202923A JP 2002376257 A JP2002376257 A JP 2002376257A JP 2002376257 A JP2002376257 A JP 2002376257A JP 2004202923 A JP2004202923 A JP 2004202923A
- Authority
- JP
- Japan
- Prior art keywords
- laminate
- nonwoven fabric
- urethane film
- urethane
- film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 19
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 claims abstract description 70
- 239000004745 nonwoven fabric Substances 0.000 claims abstract description 67
- 230000035699 permeability Effects 0.000 claims abstract description 27
- 238000004049 embossing Methods 0.000 claims abstract description 14
- 238000003825 pressing Methods 0.000 claims abstract description 4
- 230000001070 adhesive effect Effects 0.000 claims description 21
- 239000000853 adhesive Substances 0.000 claims description 20
- 239000000835 fiber Substances 0.000 claims description 10
- 239000004744 fabric Substances 0.000 claims description 6
- 239000004750 melt-blown nonwoven Substances 0.000 claims description 4
- 238000010438 heat treatment Methods 0.000 claims description 3
- 238000010030 laminating Methods 0.000 abstract description 5
- 238000000926 separation method Methods 0.000 abstract 2
- 230000000052 comparative effect Effects 0.000 description 17
- 238000000034 method Methods 0.000 description 17
- ZMXDDKWLCZADIW-UHFFFAOYSA-N N,N-Dimethylformamide Chemical compound CN(C)C=O ZMXDDKWLCZADIW-UHFFFAOYSA-N 0.000 description 12
- 238000011156 evaluation Methods 0.000 description 10
- 239000000463 material Substances 0.000 description 10
- 230000000694 effects Effects 0.000 description 7
- 239000002904 solvent Substances 0.000 description 6
- -1 polyethylene Polymers 0.000 description 5
- 229920002635 polyurethane Polymers 0.000 description 5
- 239000004814 polyurethane Substances 0.000 description 5
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 4
- 239000012790 adhesive layer Substances 0.000 description 4
- WERYXYBDKMZEQL-UHFFFAOYSA-N butane-1,4-diol Chemical compound OCCCCO WERYXYBDKMZEQL-UHFFFAOYSA-N 0.000 description 4
- 230000008859 change Effects 0.000 description 4
- 229920001971 elastomer Polymers 0.000 description 4
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 3
- 239000004677 Nylon Substances 0.000 description 3
- 239000004820 Pressure-sensitive adhesive Substances 0.000 description 3
- 239000000806 elastomer Substances 0.000 description 3
- 229920001778 nylon Polymers 0.000 description 3
- 230000000704 physical effect Effects 0.000 description 3
- 239000004952 Polyamide Substances 0.000 description 2
- 239000002202 Polyethylene glycol Substances 0.000 description 2
- 239000004433 Thermoplastic polyurethane Substances 0.000 description 2
- 239000002131 composite material Substances 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- WGCNASOHLSPBMP-UHFFFAOYSA-N hydroxyacetaldehyde Natural products OCC=O WGCNASOHLSPBMP-UHFFFAOYSA-N 0.000 description 2
- 230000001771 impaired effect Effects 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 239000000049 pigment Substances 0.000 description 2
- 229920002647 polyamide Polymers 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 229920001223 polyethylene glycol Polymers 0.000 description 2
- 229920002803 thermoplastic polyurethane Polymers 0.000 description 2
- QIVUCLWGARAQIO-OLIXTKCUSA-N (3s)-n-[(3s,5s,6r)-6-methyl-2-oxo-1-(2,2,2-trifluoroethyl)-5-(2,3,6-trifluorophenyl)piperidin-3-yl]-2-oxospiro[1h-pyrrolo[2,3-b]pyridine-3,6'-5,7-dihydrocyclopenta[b]pyridine]-3'-carboxamide Chemical compound C1([C@H]2[C@H](N(C(=O)[C@@H](NC(=O)C=3C=C4C[C@]5(CC4=NC=3)C3=CC=CN=C3NC5=O)C2)CC(F)(F)F)C)=C(F)C=CC(F)=C1F QIVUCLWGARAQIO-OLIXTKCUSA-N 0.000 description 1
- RNFJDJUURJAICM-UHFFFAOYSA-N 2,2,4,4,6,6-hexaphenoxy-1,3,5-triaza-2$l^{5},4$l^{5},6$l^{5}-triphosphacyclohexa-1,3,5-triene Chemical compound N=1P(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP=1(OC=1C=CC=CC=1)OC1=CC=CC=C1 RNFJDJUURJAICM-UHFFFAOYSA-N 0.000 description 1
- JHWNWJKBPDFINM-UHFFFAOYSA-N Laurolactam Chemical compound O=C1CCCCCCCCCCCN1 JHWNWJKBPDFINM-UHFFFAOYSA-N 0.000 description 1
- 229920000299 Nylon 12 Polymers 0.000 description 1
- 229920002292 Nylon 6 Polymers 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000004721 Polyphenylene oxide Substances 0.000 description 1
- 239000004743 Polypropylene Substances 0.000 description 1
- 239000004793 Polystyrene Substances 0.000 description 1
- 239000004372 Polyvinyl alcohol Substances 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 239000000654 additive Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 238000000576 coating method Methods 0.000 description 1
- 238000002788 crimping Methods 0.000 description 1
- 238000003795 desorption Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- RTZKZFJDLAIYFH-UHFFFAOYSA-N ether Substances CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 1
- 239000003063 flame retardant Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 238000002156 mixing Methods 0.000 description 1
- 239000011505 plaster Substances 0.000 description 1
- 229920000747 poly(lactic acid) Polymers 0.000 description 1
- 229920000570 polyether Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920000139 polyethylene terephthalate Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 239000004626 polylactic acid Substances 0.000 description 1
- 229920000098 polyolefin Polymers 0.000 description 1
- 229920006124 polyolefin elastomer Polymers 0.000 description 1
- 229920001155 polypropylene Polymers 0.000 description 1
- 229920002223 polystyrene Polymers 0.000 description 1
- 229920003225 polyurethane elastomer Polymers 0.000 description 1
- 229920006264 polyurethane film Polymers 0.000 description 1
- 229920002451 polyvinyl alcohol Polymers 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000003578 releasing effect Effects 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 229920002725 thermoplastic elastomer Polymers 0.000 description 1
- 239000006097 ultraviolet radiation absorber Substances 0.000 description 1
- 238000004078 waterproofing Methods 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
- 210000000707 wrist Anatomy 0.000 description 1
Images

Landscapes
- Laminated Bodies (AREA)
Abstract
【解決手段】ウレタンフィルムと不織布を積層した積層体を製造するに際して、離型性能を有するシート上にコーティングされたウレタンフィルムと不織布を引き揃え、不織布側から加熱エンボスローラーで圧着するエンボス加工を施して、ウレタンフィルムと不織布を積層一体化させ、次いで離型性シートを分離することを特徴とする積層体の製造方法。
【選択図】図3
Description
【発明の属する技術分野】
本発明は、伸縮性と透湿防水性に優れる積層体に関するものであり、医療用ドレッシングや手袋の素材に好適に用いられる積層体に関する。
【0002】
【従来の技術】
ウレタンフィルムは伸縮性に優れる素材として広く使われている。その中でも厚みが比較的小さいものは優れた透湿防水性を有しており、医療用ドレッシングやディスポーザブル手袋、各種スポーツ衣料の材料として利用される。
しかし、このような透湿防水能を有するウレタンフィルムはあまりに薄すぎるため(ブロッキングしやすくてシワになり易いなどの理由で)実際に使用する際には他の素材と貼り合せて使用されている。
【0003】
例えば、特許文献1に記載された考案は、ウレタンフィルムに接着剤を介して不織布を貼り合わせ、さらにフィルムの不織布とは反対側の全面に粘着剤層を設けた「接着性ドレッシング」に関する考案である。
また、特許文献2と特許文献3にはウレタンフィルムに接着剤を介して予めエンボス加工を施した不織布を貼り合わせ、さらに不織布面又はウレタンフィルム面のいずれかに粘着剤を塗布しその上から離型紙を貼った「ドレッシング」に関するものである。
更に特許文献4には、ウレタンフィルムに接着剤を介して不織布を貼り合わせたフィルムを2枚重ねて作られた手袋が開示されている。
【0004】
ところで、このような先行技術の問題点として次のようなことが挙げられる。
1)ウレタンフィルムと不織布の間の接着剤の作用により、積層体の透湿度が大きく低下してしまう。さらに、製品の透明性が下がる。この為、接着剤の組成を工夫したり塗布方法を工夫するなどの方法がとられているが、満足いくものではない。
【0005】
2)ウレタンフィルム自体は大きな伸縮性と柔軟性を有するが、これに不織布を貼り合わせることによってウレタンフィルムの伸縮性が著しく阻害される。これは単にウレタンフィルムと不織布の積層体の伸縮率が小さくなるということだけでなく、積層体を伸ばすためには比較的強い力を加える必要がある、即ち柔軟性が損なわれるという問題もある。この為、例えば上記特許文献4記載の手袋は着脱時の操作性の悪さが指摘されている。
【0006】
【特許文献1】
実開昭63−120620号公報
【特許文献2】
実用新案登録第2535473号公報
【特許文献3】
実用新案登録第2535474号公報
【特許文献4】
特開平5−195303号公報
【0007】
【発明が解決しようとする課題】
本願発明の目的はこのような従来技術の問題点を改良することであり、具体的には、透湿防水性を有し、透明性に優れ、しかも製品として作業性に優れ、柔軟性を有するウレタンフィルムの積層体を得ることである。
【0008】
【課題を解決するための手段】
すなわち本発明は、ウレタンフィルムと不織布を積層した積層体であって、両者は接着剤を用いずに一体化されており、両者が一体エンボス加工されていることを特徴とする積層体、を要旨とするものである。
又、積層体の製造方法の発明として、離型性能を有するシート上にコーティングされたウレタンフィルムと不織布を引き揃え、不織布側から加熱エンボスローラーで圧着するエンボス加工を施して、ウレタンフィルムと不織布を積層一体化させ、次いで離型性シートを分離することを特徴とする積層体の製造方法である。
【0009】
【発明の実施の形態】
本発明に用いられるウレタンフィルムは、公知のものである。一般に、比較的エーテル結合の多いセグメントを有し、厚さが50μm以下のウレタンフィルムは透湿防水性に優れると言われている。従って、本発明でもこの範囲の厚さのウレタンフィルムを用いることが好ましく、6μm以上30μm以下の厚さのフィルムを用いることが更に好ましい。なお、現在実用化されているこの種のフィルムのうち、最も薄いものは6μm程度である。
【0010】
ウレタンフィルムに積層される不織布は、特に限定しない。例えば短繊維不織布、長繊維不織布、メルトブロー不織布などどのような製法により製造したものでも利用可能である。また、素材もPETやポリ乳酸のようなポリエステル類、ナイロン6、ナイロン12のようなポリアミド類、ポリエチレン、ポリプロピレン、ポリビニールアルコールの様なポリオレフィン類、各種熱可塑性エラストマー類などがなどが例として挙げられる。これらの中で、ポリエステル系エラストマー、ポリアミド系エラストマー、ポリウレタン系エラストマー、ポリオレフィン系エラストマー、ポリスチレン系エラストマーなどからなる伸縮性不織布が望ましい不織布である。更に、これらの伸縮性不織布の中で、ポリウレタン系不織布はウレタンフィルムとの熱接着性が良好なため、特に望ましい不織布である。
【0011】
中でも本発明に好適に用いられるのは熱可塑性ポリウレタンのメルトブロー不織布である。この不織布は、他の不織布に較べて伸縮性並びに柔軟性に富み、また十分な通気性も有するので好ましい。
【0012】
不織布を構成する繊維の平均径は特に規定されないが、3〜30μmが好ましく、更には5〜25μmが好ましい。
特に繊維径が6〜20μmの細い製品は、不織布を構成する繊維本数が多く、その結果製品物性が均一にして外観の良い不織布になる為特に望ましい。
【0013】
又、不織布の目付けは、20〜150g/m2が好ましく、更には25〜130g/m2が好ましい。
【0014】
ウレタンフィルム、並びに不織布を構成する繊維中には、耐熱剤、紫外線吸収剤、難燃剤等の添加剤が適宜存在しても良い。本発明の積層体の用途として、厳密な透明性が要求されない場合は顔料などの添加も可能である。例えば絆創膏の基材として使用する場合は肌色の顔料を不織布中に添加しておいても良い。
【0015】
本発明では上述したウレタンフィルムと不織布の間に接着剤層が存在しない。従って、ウレタンフィルムの有する優れた透湿性と透明性を維持出来る。又、接着剤を用いることなくウレタンフィルムと不織布をエンボス加工による熱により貼り合わせ、両面にエンボス柄の凹凸が現れる積層体になる為、表面積が増加した状態になっている。その結果として、思わぬ効果が得られることが分かった。
【0016】
その効果のひとつは、透湿性能が著しく向上することである。すなわち、従来のウレタンフィルムと不織布を接着剤で貼り合わせた積層体に較べて、格段に透湿性能が向上し、ウレタンフィルム単独使用並か或いはそれ以上の透湿性能を維持できる。
【0017】
本発明積層体の望ましい透湿度は、1時間当たり65g/m2以上、更に望ましくは80g/m2以上である。1時間当たり65g/m2以上の透湿性を有する積層体は、手袋用途、或いはサージカルドレッシング用途において、蒸れ感無く使用出来るので好ましい。透湿度の最大値は大きいほど望ましいが、現在の技術レベルでは1時間当たり400g/m2程度が上限である。
【0018】
本発明品は、優れた透湿性を有する為、例えば、本発明の積層体を加工して作られた手袋は長時間着用しても蒸れない。
又、絆創膏に代表されるサージカルドレッシングに使用しても、長時間に亘り肌に貼り付けておいても、肌が蒸れにより白化する現象が殆どない。
【0019】
本発明の積層体のもう1つの特徴は、初期伸長応力が著しく低い事である。その理由は、初期伸長段階で積層体自体が引き伸ばされるのと同時に凹凸構造はフラットな状態へ変化する構造変化を伴う為と推測される。即ちこの構造変化を伴う為、本発明製品は初期応力が低く、柔軟性に優れた積層体になる。
【0020】
図2のNo.1は実施例−1に記載の本発明品である積層フィルムのS−S曲線を示したものである。横軸は伸度であり、縦軸は応力を示す。本発明の積層フィルムの特徴は、初期の引っ張り段階においては比較的弱い力で伸びやすいと言うことを示している。
【0021】
又、No.2はウレタンフィルムに接着剤層を介して、予めエンボス加工をした不織布を積層した比較例−2のS−S曲線である。カーブの立ち上がりが急激であると言うことは、フィルムを少しだけ伸ばす際にも比較的強い力を加えなければならないと言うことを示している。
【0022】
このような、本願発明品と従来品の物性差は次のような具体的用途において顕著な効果の差として現れる。例えば、本願発明品のフィルムを加工して得られた手袋は、従来品のフィルムを加工して得られた手袋に較べて、初期伸長応力が低い(即ち伸びやすい)為、着脱時の作業性に非常に優れる。これは、着脱時に手袋の手首部分を広げる際に、比較的小さな力を加えるだけで良いからである。このような作用効果は、その他のゴム手袋に較べても格段に優れるものである。
【0023】
エンボス処理は、従来公知の方法が採用できる。エンボスの形状は、格子状、斜格子状、(楕)円状などがある。エンボスは積層体全面に施されることが好ましいが、用途によっては積層体の一部面へ施したものも利用できる。
【0024】
しかし、上述した本願発明特有の作用効果を得るためには、積層体がエンボス加工される必要がある。予めエンボス加工した不織布とフィルムを貼り合わせる特許文献2乃至3に記載されたような方法では本願発明の効果は得られない。
【0025】
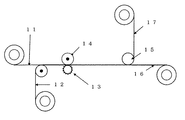
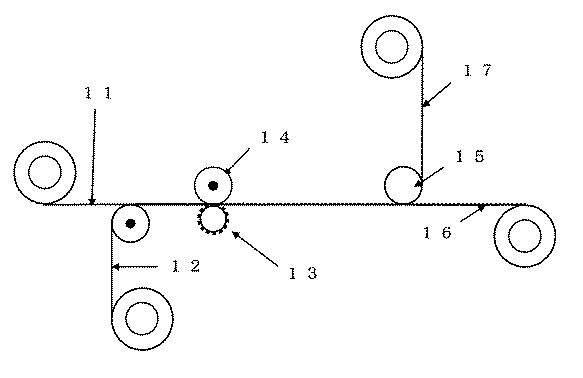
本発明の積層体の製造方法の一例を示す。図4に本発明の製造方法の工程の略図を示した。ウレタンフィルムは膠着性が強いので「離型紙」と呼ばれる離型性のあるシートにコーティングされた状態で用いられる。
【0026】
ウレタンフィルムの厚さは50μm以下が好ましく、6μm以上30μm以下の厚さのフィルムを用いることが更に好ましい。なお、現在実用化されているこの種のフィルムのうち、最も薄いものは6μm程度である。
【0027】
また、ウレタンフィルムの透湿度は1時間当たり65g/m2以上、特に1時間当たり80g/m2以上が好ましい。
【0028】
このウレタンフィルムに積層する不織布(12)については、上述したものが用いられる。
【0029】
最初の工程では、離型紙にコーティングされロール状に巻かれているウレタンフィルム(11)と、別にロール状に巻かれている不織布(12)を引き揃え、重ね合わせる。
【0030】
次いで加熱したエンボスローラー(13)とそのエンボスローラーと対になったペーパーローラー(14)などの間を通してエンボス処理を行う。その際、加熱エンボスローラーを不織布側から押し当てることが必要である。次いで、離型紙と(ウレタンフィルム−不織布の)積層体を引き剥がし装置(15)により分離して、積層体(16)と離型紙(17)を別々のローラーに巻き取る。
【0031】
エンボス処理は、従来公知の方法が採用できる。温度等の条件は、使用する材料に合わせて適宜決定する。エンボスの形状は、格子状、斜格子状、(楕)円状などがある。エンボスは積層体全面に施されることが好ましいが、用途によっては積層体の一部面への加工にとどめても良い。
【0032】
エンボス加工と離型紙引き剥がしの間には冷却のための工程を設けることが好ましい。例えば、エンボス加工後の中間体(複合エンボス加工品)を数個の冷却ローラー(図4には記載せず)を経て離型紙引き剥がし装置に供給する。
【0033】
また、エンボス加工を施し離型紙がついたままの中間体をいったん巻き取った後、これから離型紙を引き剥がして積層体を得てもよい。
【0034】
このように、本発明の積層体の製造に際しては、接着剤を用いないので、工程も簡略化でき作業効率を上げ、コストを下げることも可能となる。それだけでなく、溶剤を使用しない為(接着剤として溶剤タイプが一般的)、環境保全にも優れている。又、得られた積層体がこれまでにない優れた性能を有していることは、先に述べた通りである。
【0035】
本発明の積層体はその特徴を生かして様々な用途に利用が可能である。例えばウレタンフィルム側に感圧接着剤を塗布して絆創膏に代表される医療用のドレッシング材料としたり、或いは半導体工場で使用される手袋材料としたり、又は手術用手袋材料として用いることが出来る。
【0036】
【実施例】
以下実施例により、本発明を具体的に述べる。
まず最初に、各種物性の測定方法を記載する。
(1)ウレタンフィルム及び積層体の透湿度測定方法
JIS L 1099 A−1法にて測定した。
(2)透明性評価方法
新聞紙の上に積層体を重ねて、目視によりその透明性を評価した。
(3)S−S曲線測定方法
JIS L 1096法に準じて下記条件で測定した。
試料幅:20mm
試料長:100mm
引っ張り速度:50mm/分
温度×湿度:23℃×65%RH
【0037】
ウレタンフィルムの製造例
ポリテトラメチレングリコールとポリエチレングリコールの混合物と4,4’−ジフェニルメタンジイソシアネート(MDI)と1,4−ブタンジオールからなるポリウレタンのジメチルホルムアミド(DMF)30wt%溶液を離型紙の上にコーティングし、次いでDMFを除去して厚み15μmの透湿性フィルムを得た。このフィルムAの透湿度は1時間当たり205g/m2であった。
【0038】
ウレタン不織布の製造例
ポリへキサメチレンアジペートジオールとMDIと1,4−ブタンジオールからなる熱可塑性ポリウレタンをメルトブロー紡糸して、目付50g/m2、平均繊維径13μmのウレタン不織布を得た。
【0039】
エンボス接着
上の製造例で述べた剥離型紙付きウレタンフィルムの上にウレタン不織布を引きそろえて積層し、次いで125℃に加熱したエンボスローラーとペーパーローラーの間を通し、前記引きそろえ品をエンボス加工により接着した。尚、エンボスの柄は格子柄で、圧着面積は25%であった。
【0040】
エンボス加工された複合引きそろえ品を、離型紙分離装置を使用し、離型紙を除去した。離型紙から引きはがされたポリウレタンフィルムとポリウレタン不織布は強固に熱接着され、尚且つ両面に鮮明なエンボス柄が現れるまでエンボス加工されていた。
【0041】
実施例−1
上述した製造例に基づいて、厚み15μmのウレタンフィルムと厚み0.25mm、目付け50g/m2のウレタン不織布からなる積層体を得た。エンボス形状は「格子柄」で、圧着面積が25%のエンボスローラーとペーパーローラーの組み合わせでエンボス接着を施した。
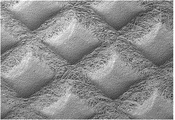
この積層体は両面にエンボス柄の凹凸は鮮明に刻印されていた。その表面写真を図3に示した。
【0042】
比較例−1
特許文献1に基づいて、実施例−1に使用した離型紙付の厚み15μmのウレタンフィルム上に接着剤(ウレタン系接着剤、溶剤はMEK、DMF系溶剤)を塗布し、実施例−1に使用したウレタン系不織布、厚み0.25mm、目付け50g/m2のウレタン不織布を貼り合わせた、次いで加熱下で溶剤を除去して積層体を得た。この積層体のフィルム面はフラットであった。
【0043】
比較例−2
特許文献2に基づいて、実施例−1に使用した厚み15μmのウレタンフィルムに比較例−1の方法で接着剤を塗布して、実施例−1に使用したウレタン系不織布に予めエンボス加工を施していた厚み0.23mm、目付け50g/m2のウレタン不織布を貼り合わせた積層体を得た。
この積層体の不織布面はエンボス柄が刻印されていたが、フィルム側はフラットであった。
【0044】
比較例−3
実施例−1に使用した厚み15μmのウレタンフィルムに、スパンボンド方法で製造した市販の厚み0.28mmの6−ナイロン不織布を比較例−2の方法にて接着剤を使用して貼り合わせて、溶剤除去後にナイロン不織布側から格子柄で圧着面積が25%のエンボス加工し、両面に凹凸のある積層体を得た。
【0045】
4種類の積層体の透湿度並びに透明性を測定・評価した結果を表1に示す。ウレタンフィルムにナイロン不織布を貼り合わせたもの(比較例−3)は透湿度が著しく低下していた。一方、接着剤を使用していない本願発明品は比較例−1、2に較べて透湿性並びに透明性に優れることが示された。
【0046】
実施例−1、比較例−2の積層体の長さ方向にサンプリングした製品のS−S曲線を測定した。測定チャートを図2に示す。図2が示すように、実施例−1製品(図2のNo.1)は初期伸長応力(25%以下の伸長)は極めて低いが、接着剤を使用した比較例−2の製品(図2のNo.2)は初期伸長応力が極めて大きい事を示す。即ち、実施例−1製品は、比較例−2製品より初期応力が小さくなり、極めて柔軟で伸びやすいことを示している。又、実施例―1と比較例―2のこの応力差異が、エンボス構造の構造変化に伴う応力ダウンと接着剤の有無による差異を示している。
【0047】
手袋製作
上記積層体から、それぞれウレタンフィルムが外側になる方向で重ね合わせ、高周波ウェルダー装置を使用して手袋を作製した。これを、6名のモニターに着用させ、▲1▼着脱時の操作性と、▲2▼着用時の蒸れ状況を4段階で評価した。着脱時の評価は「操作性が良い」ものを4、「やや操作性が良い」ものを3、「やや操作性が悪い」ものを2、「操作性が悪い」ものを1とした。
又、着用時の蒸れ状況は「蒸れ感の無い」を4、「若干蒸れ感有り」を3、「蒸れ感を感じる」を2、「着用しているとベトベトする」を1として評価した。
【0048】
脱着時の操作性評価に関し、比較例−3の積層体を用いたものは伸縮性がないので評価1であった。比較例−1,2の積層体を用いたものは、評価2であった。これらの結果に対して実施例−1の積層体からなる手袋は評価4を得た。又、着用時の蒸れ感は、比較例−3はベトベト感のある評価1であったが、実施例−1、比較例−1、2は蒸れ感の無い評価4であった。
【0049】
【表1】
実施例−2〜4
実施例−1に記載した方法に準じて、ポリテトラメチレングリコールとポリエチレングリコールの混合比率を変えたポリウレタン溶液を試作し、そのウレタン溶液から20μmのフィルムB、C、Dを試作した。
それぞれのフィルムの透湿度はそれぞれ1時間当たり150、80、60g/m2であった。
【0051】
又、ポリエーテル系ポリウレタンを使用してメルトブロー法で目付け100g/m2の伸縮性不織布を試作した。次いで、上記した離型紙にコーティングされたウレタンフィルムの上にこの伸縮性不織布を重ね合わせ、120℃に加熱されたエンボスローラーを使用してウレタンフィルムと伸縮性不織布をエンボス熱接着し、次いでウレタンフィルムと伸縮性不織布の熱接着積層体と離型紙とを分離して積層体B、C、Dを得た。各積層体共に、両面に明確なエンボス柄が刻印されていた。
【0052】
手袋製作
上記ウレタンフィルム積層体B、C、Dをそれぞれウレタンフィルムが外側になる方向で重ね合わせ、次いで高周波ウェルダーを使用して3種類の手袋を製作した。この手袋を実施例−1、比較例−1、2、3に記載したのと同方法で着脱性評価、並びに着用時の蒸れ性評価を実施した。
【0053】
評価結果は表2の通りで着脱時の操作性は何れも評価4で良好であった。しかしながら、着用時の蒸れ感は、実施例−2は評価4、実施例−3は評価3であった。実施例−4は特に長時間の着用の際に蒸れ感を感じる評価2であった。上記結果より、手袋着用時の蒸れに関し、透湿度が1時間当たり80g/m2以上の積層体は優れた結果であった。
【0054】
【表2】
絆創膏試作評価
実施例−1の積層体のウレタンフィルム面に、気泡を多量混入させたアクリル系粘着剤を塗布した。次いでこれを絆創膏に加工した。この絆創膏の粘着剤層には多数の細孔がある事が確認出来た。又、この粘着剤塗布シートの透湿度は1時間当たり110g/m2であった。
次いで、この絆創膏と市販の塩ビシートからなる絆創膏の2種類を使用して、主婦6人に着用評価を実施した。1日着用後の絆創膏を剥がした肌状態を観察した。本発明積層体シートから作った絆創膏では肌の変化は殆ど認められなかった。一方、市販の塩ビシートからなる絆創膏では全員の肌が蒸れの為白く変化していた。
【0056】
【発明の効果】
本発明によれば、優れた透湿性を有し、透明性に優れ、しかも製品として柔軟性に優れるウレタンフィルムの積層体が得られる。
【図面の簡単な説明】
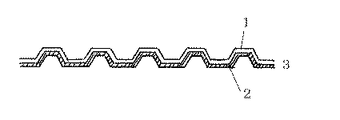
【図1】本発明の積層体断面図
【図2】S−S曲線
【図3】本発明の積層体の表面を不織布側から撮った写真(約30倍)
【図4】製造装置略図
【符号の説明】
1 ウレタンフィルム
2 不織布
3 積層体
11 離型紙の付いたウレタンフィルム
12 不織布
13 エンボスローラー
14 ペーパーローラー
15 離型紙引き剥がし装置
16 積層体
17 引き剥がされた離型紙
Claims (11)
- ウレタンフィルム(1)と不織布(2)を積層した積層体であって、両者は接着剤を用いずに一体化されており、両者が一体エンボス加工されていることを特徴とする積層体。
- 不織布がウレタンメルトブロー不織布である請求項1記載の積層体。
- 不織布を構成する繊維の平均径が3〜30μmである、請求項1又は2記載の積層体。
- 不織布の目付けが20〜150g/m2である、請求項1乃至3いずれかに記載の積層体。
- 積層体の透湿度が1時間当たり65g/m2以上である、請求項1乃至4いずれかに記載の積層体。
- 積層体の透湿度が1時間当たり80g/m2以上である、請求項1乃至4いずれかに記載の積層体。
- 離型性能を有するシート上にコーティングされたウレタンフィルムと不織布を引き揃え、不織布側から加熱エンボスローラーで圧着するエンボス加工を施して、ウレタンフィルムと不織布を積層一体化させ、次いで離型性シートを分離することを特徴とする積層体の製造方法。
- 不織布がウレタンメルトブロー不織布である請求項7記載の積層体の製造方法。
- 不織布を構成する繊維の繊維径が3〜30μmである、請求項7又は8記載の積層体の製造方法。
- 不織布の目付けが20〜150g/m2である、請求項7乃至9いずれかに記載の積層体の製造方法。
- ウレタンフィルムの厚みが50μm以下である請求項7乃至10いずれかに記載の積層体の製造方法
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002376257A JP4119743B2 (ja) | 2002-12-26 | 2002-12-26 | 手袋 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002376257A JP4119743B2 (ja) | 2002-12-26 | 2002-12-26 | 手袋 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004202923A true JP2004202923A (ja) | 2004-07-22 |
| JP4119743B2 JP4119743B2 (ja) | 2008-07-16 |
Family
ID=32813760
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002376257A Expired - Lifetime JP4119743B2 (ja) | 2002-12-26 | 2002-12-26 | 手袋 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4119743B2 (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004096536A1 (ja) * | 2003-04-28 | 2004-11-11 | Kuraray Co., Ltd. | 透湿性エラストマーシート |
| WO2007114295A1 (ja) | 2006-03-31 | 2007-10-11 | Kb Seiren, Ltd. | 医療用シート基材及びそれを用いた医療用シート |
| JP2010030246A (ja) * | 2008-07-31 | 2010-02-12 | Hiroko Yoshimoto | 機能性シート |
| JP2013522070A (ja) * | 2010-03-11 | 2013-06-13 | ザ プロクター アンド ギャンブル カンパニー | フィルム/不織布積層体の製造プロセス |
| CN114851674A (zh) * | 2021-01-20 | 2022-08-05 | 北京日超佳成创意设计有限公司 | 一种复合型再生防水布料制造方法、再生防水布料及制品 |
-
2002
- 2002-12-26 JP JP2002376257A patent/JP4119743B2/ja not_active Expired - Lifetime
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004096536A1 (ja) * | 2003-04-28 | 2004-11-11 | Kuraray Co., Ltd. | 透湿性エラストマーシート |
| WO2007114295A1 (ja) | 2006-03-31 | 2007-10-11 | Kb Seiren, Ltd. | 医療用シート基材及びそれを用いた医療用シート |
| EP2005925A4 (en) * | 2006-03-31 | 2010-09-15 | Kb Seiren Ltd | MEDICAL BASE SURFACE AND THIS CONTAINING MEDICAL SURFACE IMAGE |
| JP5073650B2 (ja) * | 2006-03-31 | 2012-11-14 | Kbセーレン株式会社 | 医療用シート基材及びそれを用いた医療用シート |
| JP2010030246A (ja) * | 2008-07-31 | 2010-02-12 | Hiroko Yoshimoto | 機能性シート |
| JP2013522070A (ja) * | 2010-03-11 | 2013-06-13 | ザ プロクター アンド ギャンブル カンパニー | フィルム/不織布積層体の製造プロセス |
| CN114851674A (zh) * | 2021-01-20 | 2022-08-05 | 北京日超佳成创意设计有限公司 | 一种复合型再生防水布料制造方法、再生防水布料及制品 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4119743B2 (ja) | 2008-07-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3965478B2 (ja) | ポリウレタンパッドカバー | |
| EP0151348B1 (en) | Inelastic, heat-elasticizable sheet material | |
| CN1323826C (zh) | 透气性弹性聚合物薄膜层压物和吸收制品 | |
| US4640859A (en) | Inelastic, heat-elasticizable sheet material for diapers | |
| KR910004204B1 (ko) | 선택적으로 연신 가능한 탄성 복합체 및 이의 제조방법 | |
| US5804011A (en) | Process of making a two-way stretchable fabric laminate and articles made from it | |
| US5634216A (en) | Elastic laminated sheet for socks | |
| CN100345529C (zh) | 覆盖粘结层的片材、粘结绷带及其制造方法 | |
| JP2010503781A (ja) | 活性化可能なゼロ歪の複合積層体 | |
| EP1421924A2 (en) | Textured breathable films and their use as backing material for bandages | |
| JPH0214059A (ja) | 不織エラストマーウェブ | |
| JP2002533243A (ja) | 非弾力性シート層の横方向に拡伸及び収縮可能なネックされたラミネート | |
| CN1555250A (zh) | 制造抛弃型吸收物品上成型弹性耳的方法 | |
| JPH0430847A (ja) | 伸縮性複合シート | |
| JP2005029907A (ja) | 伸縮性不織布、並びにその製造方法、及びそれを用いた感圧接着シート | |
| JP4119743B2 (ja) | 手袋 | |
| JP3904109B2 (ja) | 伸縮性不織布及び伸縮性複合不織布 | |
| WO2008018335A1 (fr) | gants et leur processus de fabrication | |
| JP7743183B2 (ja) | 絆創膏及び絆創膏用ポリウレタン不織布 | |
| JPH06134000A (ja) | 伸縮性透湿性防水シート | |
| TW202507112A (zh) | 長纖維不織布及其製造方法以及衛生材料 | |
| CA2273965A1 (en) | Lamination of breathable film using a rubber-covered anvil roll | |
| CN107625584B (zh) | 一种婴儿纸尿裤的弹性腰片及其制造方法 | |
| JPH0754314Y2 (ja) | 貼付用基材 | |
| JPS61289102A (ja) | 手袋 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20040820 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20060214 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20060214 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20060410 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060418 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060602 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060905 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20061027 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080421 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080425 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4119743 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110502 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120502 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120502 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130502 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130502 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140502 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |