JP2004238639A - 熱処理治具 - Google Patents
熱処理治具 Download PDFInfo
- Publication number
- JP2004238639A JP2004238639A JP2003025723A JP2003025723A JP2004238639A JP 2004238639 A JP2004238639 A JP 2004238639A JP 2003025723 A JP2003025723 A JP 2003025723A JP 2003025723 A JP2003025723 A JP 2003025723A JP 2004238639 A JP2004238639 A JP 2004238639A
- Authority
- JP
- Japan
- Prior art keywords
- holder
- work
- heat treatment
- treatment jig
- thermal expansion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
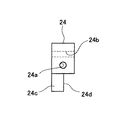
- Pending
Links
Images



Landscapes
- Heat Treatments In General, Especially Conveying And Cooling (AREA)
- Furnace Charging Or Discharging (AREA)
Abstract
【課題】ワークが傷つくのを防止可能な熱処理治具を提供する。
【解決手段】熱処理治具10は、ワーク28を受入れてワーク28姿勢を維持する凹部19の複数個が列に沿って形成されているホルダー12と、その列の両端においてホルダー12に固定される一組の支持部材24と、その一組の支持部材24間に架け渡されてワーク28が反ホルダー12側に所定距離以上移動するのを規制する棒状部材25を備えている。そして、棒状部材25が支持部材24に対してスライド可能である。
上記の熱処理治具10は、棒状部材25によってワーク28が反ホルダー12側に所定距離以上移動するのを規制している。このため、ワーク28がホルダー12の凹部19から抜出して互いにぶつかり合い、傷ついてしまうのを防止することができる。
【選択図】 図8
【解決手段】熱処理治具10は、ワーク28を受入れてワーク28姿勢を維持する凹部19の複数個が列に沿って形成されているホルダー12と、その列の両端においてホルダー12に固定される一組の支持部材24と、その一組の支持部材24間に架け渡されてワーク28が反ホルダー12側に所定距離以上移動するのを規制する棒状部材25を備えている。そして、棒状部材25が支持部材24に対してスライド可能である。
上記の熱処理治具10は、棒状部材25によってワーク28が反ホルダー12側に所定距離以上移動するのを規制している。このため、ワーク28がホルダー12の凹部19から抜出して互いにぶつかり合い、傷ついてしまうのを防止することができる。
【選択図】 図8
Description
【0001】
【発明の属する技術分野】本発明は、熱処理治具に関するものである。詳しくは、ワークが熱処理治具から抜出してしまうのを防止する技術に関するものである。
【0002】
【従来の技術】ワークを受入れてワーク姿勢を維持する凹部が形成された熱処理治具が知られている。例えば、特許文献1に記載の熱処理治具は、平行に伸びる複数本の連結棒を備え、各連結棒に複数の保持部材が取り付けられている。この熱処理治具は、円板状のワークを受入れてワーク姿勢を維持するためのものであり、複数本の連結棒は、ワーク下半分の外周に当接する位置に配置されており、各保持部材には略V字状の溝が形成されている。この熱処理治具によると、複数枚の円板状ワークを連結棒の方向に沿って順序良く受入れて各ワークを立った姿勢に維持することができる。
【0003】
【特許文献1】
特開平10−251741
【0004】
【発明が解決しようとする課題】熱処理の一種であるガス焼入れでは、熱処理炉中で加熱して高温になったワークに低温のガスを勢いよく吹き付けてワークを冷却する。上述した特許文献1の熱処理治具では、ワークに冷却用のガスが吹き付けられると、熱処理治具からワークが抜出すことがある。熱処理治具から抜出したワークは、互いにぶつかり合い傷ついてしまう。
【0005】
本発明は、かかる問題を解決するためになされたものであり、ワークが傷つくのを防止可能な熱処理治具を提供することを課題とする。
【0006】
【課題を解決するための手段および作用と効果】請求項1に記載の熱処理治具は、ワークを受入れてワーク姿勢を維持する凹部の複数個が列に沿って形成されているホルダーと、その列の両端においてホルダーに固定される一組の支持部材と、その一組の支持部材間に架け渡されてワークが反ホルダー側に所定距離以上移動するのを規制する棒状部材を備えている。そして、棒状部材が支持部材に対してスライド可能である。
上記の熱処理治具は、棒状部材によってワークが反ホルダー側に所定距離以上移動するのを規制している。このため、ワークがホルダーの凹部から抜出して互いにぶつかり合い、傷ついてしまうのを防止することができる。また、支持部材に対して棒状部材がスライド可能とされている。このため、熱処理治具が加熱されて高温となり、ホルダーと支持部材と棒状部材との間に熱膨張量の差が生じても、その差は支持部材に対して棒状部材がスライドすることによって吸収される。従って、ホルダーや支持部材や棒状部材の熱膨張量の差による熱処理治具の変形や破壊を防止することができる。
【0007】
請求項1に記載の熱処理治具において、ホルダーと支持部材の間に、離脱禁止用ロック部材を付加することが好ましい(請求項2)。
上記の熱処理治具は、ホルダーと支持部材の間に、離脱禁止用ロック部材が付加されている。よって、ホルダーから支持部材が離脱してしまうことが確実に防止される。
【0008】
請求項2に記載の熱処理治具において、ホルダーと支持部材の間、支持部材とロック部材の間、並びにホルダーとロック部材の間のそれぞれに、熱処理時の熱膨張の差を吸収するクリアランスが確保されていることが好ましい(請求項3)。
上記の熱処理治具は、ホルダーと支持部材の間、支持部材とロック部材の間、並びにホルダーとロック部材の間のそれぞれに、熱処理時の熱膨張の差を吸収するクリアランスが確保されている。よって、熱処理時の熱膨張の差による熱処理治具の変形や破壊を防止することができる。
【0009】
請求項1または2または3に記載の熱処理治具において、ホルダーと棒状部材の熱膨張率が同じであることが好ましい(請求項4)。
ホルダーと棒状部材の熱膨張率が同じであると、ホルダーと棒状部材の温度変化による熱処理治具の変形や破壊をより防止することができる。
【0010】
請求項5に記載の熱処理治具は、ワークを受入れてワーク姿勢を維持する凹部が形成されているホルダーを備えている。本発明の熱処理治具は、ワークよりもホルダーの熱膨張率が小さく、常温の状態では凹部とワークとの間に隙間があり、熱処理のためにワークとホルダーが昇温されて熱膨張すると凹部側壁がワークに密着する。
上記の熱処理治具は、熱処理のためにワークとホルダーが昇温されて熱膨張すると凹部側壁がワークに密着する。凹部側壁がワークに密着すると、ワークがホルダーの凹部から抜出して互いにぶつかり合い、傷ついてしまうのを防止することができる。
【0011】
請求項1から5のいずれかに記載の熱処理治具において、ホルダーは、モリブデンまたはタングステンを主体とする材料から形成されていることが好ましい(請求項6)。
モリブデンやタングステンは熱膨張率が小さい。このため、ホルダーをモリブデンまたはタングステンを主体とする材料から形成すると、ホルダーの熱膨張量を抑制することができる。
【0012】
請求項7に記載の熱処理治具は、脱着可能な複数の部材で構成されたホルダーを備えている。そして、一方の部材よりも他方の部材の熱膨張率が小さく、常温の状態では一方の部材と他方の部材との間に隙間があり、熱処理のためにホルダーが昇温されて熱膨張すると一方の部材と他方の部材が密着する。
上記の熱処理治具は、熱処理のためにホルダーが昇温されて熱膨張すると一方の部材と他方の部材が密着する。このため、部材どうしが分離してしまい、ホルダーから外れたワークが互いにぶつかり合い、傷ついてしまうのが防止される。
【0013】
【発明の実施の形態】後述する実施例の主要な特徴を記載する。
(第1実施形態)
熱処理治具は、ホルダーと抜止め具とを備えている。ホルダーは2枚のプレートがピンによって所定間隔離れ、かつ並行な状態で結合されている。プレートの上部には、長手方向に連なる15個の凹部が形成されている。板状のワークは、プレートの凹部にセットされ、立った姿勢に維持される。
抜止め具は、2つの係止ブロックと、係止ブロックに回動可能に取り付けられたフックと、係止ブロックにスライド可能に挿通された2本のバーから構成されている。係止ブロックは、フックによってホルダーの両端部に係止される。係止ブロックがホルダーに係止されると、ホルダーの凹部にセットされたワークの上にワークが架け渡される。
(第2実施形態)
熱処理治具は、2枚のプレートがピンによって所定距離はなれ、かつ並行な状態で結合されている。プレートの上部には、長手方向に連なる15個の凹部が形成されている。板状のワークは、プレートの凹部にセットされ、立った姿勢に維持される。プレートは、モリブデンを主体とする材料から形成されている。
(第3実施形態)
熱処理治具は、基台とバーを備えている。基台の断面は略U字状であり、側壁の上部にそれぞれ対向した位置関係で凹部が形成されている。凹部は、当接面を有している。バーは丸棒状であり、その両端部が基台の凹部に差込まれることにより、水平に支持される。常温では、バーの端面と凹部の当接面との間には隙間があいている。ワークは円筒状である。ワークは、バーに吊り下げられて熱処理治具にセットされる。基台はモリブデンを主体とする材料から形成されている。バーは鉄製である。
【0014】
【実施例】
(第1実施例)
本発明の第1実施例に係る熱処理治具10について、図面を参照しながら説明する。
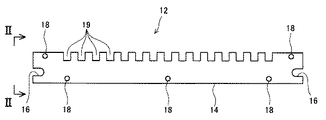
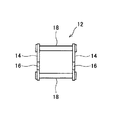
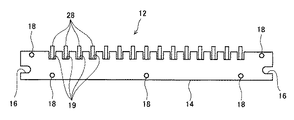
熱処理治具10は、ホルダー12と、抜止め具22とを備えている。まず、図1、図2を参照しながら、ホルダー12の構成を説明する。ホルダー12は、同形状の2枚のプレート14、5本のピン18とから構成されている。図1に示されているように、プレート14の上部には、長手方向に連なる15個の凹部19が形成されている。また、プレート14の両側端部には、長手方向に切れ込んだスリット16が形成されている。図2に示されているように、プレート14どうしは、ピン18によって結合されている。
【0015】
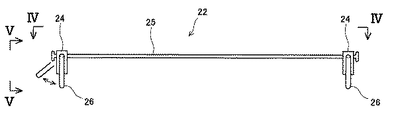
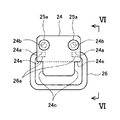
図3、図4に示されているように、抜止め具22は、同形状の2つの係止ブロック24、2つのフック26、2本のバー25から構成されている。図5、図6に良く示されているように、係止ブロック24には、2つの貫通穴24bが形成されている(図6においては、バー25とフック26の図示を省略している)。そして、丸棒状のバー25の両端部が、係止ブロック24の貫通穴24bに挿通されている。バー25の両端には、膨出したストッパ25aが形成されている。ストッパ25aが形成されているので、係止ブロック24からバー25が外れてしまうのが防止されている。
フック26は、丸棒を曲げ成形して製作されている。フック26の両方の端部26aは、係止ブロック24に形成された受入穴24aに差込まれている。従ってフック26は、端部26aを中心として係止ブロック24に対して回動することができる。
図5に良く示されているように、係止ブロック24には、上部よりも幅が狭い差込み部24cと、載置面24eが形成されている。図6に良く示されているように、係止ブロック24には、当接面24dが形成されている。
【0016】
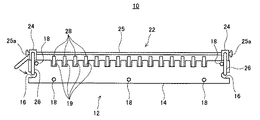
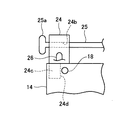
板状のワーク28を熱処理治具10にセットするときには、図7に示されているように、プレート14の凹部19にワーク28を1枚づつ立てた状態で差し込む。次に、図8に示されているように、係止ブロック24の載置面24eをプレート14に載せることにより、係止ブロック24をホルダー12の両端部に載置する。このときには、図9に示されているように、係止ブロック24の差込み部24cをホルダー12の側端に配置されたピン18の外側でプレート14とプレート14の間に差込む。そして、図8に示されているように、フック26を回動してプレート14のスリット16に係止させる。
【0017】
上述したように、係止ブロック24は、ホルダー12の側端に配置されたピン18の外側に載置される。このため、係止ブロック24のホルダー12の内側方向への移動は、ピン18に当接面24dが当接することによって禁止される。また、係止ブロック24をホルダー12の外側方向に移動させようとすると、バー25のストッパ25aが係止ブロック24に当接し、反対側の係止ブロック24をホルダー12内側方向に引く。すると、反対側の係止ブロック24の当接面24dがピン18に当接する。すなわち、係止ブロック24のホルダー12外側方向への移動は、反対側の係止ブロック24によって禁止される。また、係止ブロック24の上方への移動は、フック26がプレート14のスリット16に係止することによって禁止される。
係止ブロック24がホルダー12の両端部に係止されると、図8に示されているように、バー25はワーク28の上に架け渡される。
なお、係止ブロック24の当接面24dとピン18との間に隙間を設けることもできる。このように構成すると、係止ブロックは、ホルダー12に対して隙間分だけ長手方向にスライドすることができる。
【0018】
ワーク28を熱処理する際には、ワーク28に外力が作用する。例えば、熱処理の一種であるガス焼入れでは、熱処理炉中でワーク28を加熱して高温にしてから、低温のガスを勢いよくワーク28に吹き付けて冷却する。本実施例の熱処理治具10は、ホルダー12の凹部19に差し込まれたワーク28の上に、抜止め具22のバー25が架け渡されている。このため、ワーク28に冷却用のガスが吹き付けられても、ホルダー12の凹部19からワーク28が抜出し、飛散してしまうことが防止されている。ワーク28の飛散が防止されていると、ワーク28どうしがぶつかり合って傷つくことがない。
【0019】
また、抜止め具22のバー25は、係止ブロック24の貫通穴24bに挿通されているので、係止ブロック24に対してスライドすることができる。このため、熱処理治具10が熱処理炉中で加熱されて高温になり、ホルダー12とバー25の熱膨張量に差が生じても、その差は係止ブロック24に対してバー25がスライドすることにより吸収される。なお、ホルダー12は、熱膨張率が小さい(例えば、モリブデンやタングステン)を主体とする材料から形成されていることが好ましい。ホルダー12の材質を熱膨張率が小さいものにすると、ホルダー12の熱膨張量を少なくすることができる。ホルダー12の熱膨張量を少なくすることができると、クリアランス設計を最小にすることができ、セット時のガタを少なくすることができる。なお、バー25も、熱膨張率が小さい(例えば、モリブデンやタングステン)を主体とする材料から形成してもよい。
【0020】
(第2実施例)
本発明の第2実施例に係る熱処理治具50について、図面を参照しながら説明する。
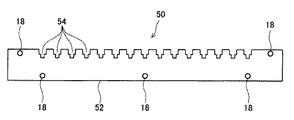
熱処理治具50は、同形状の2枚のプレート52、5本のピン18とから構成されている。プレート52どうしは、第1実施例と同様にピン18によって結合されている。プレート52の上部には、長手方向に連なる15個の凹部54が形成されている。プレート52は、モリブデン製である。
図11に良く示されているように、凹部54の下部には、上部よりも幅が狭い掴持部54aが形成されている。
【0021】
ワーク28を熱処理治具50にセットするときには、図12に示されているように、プレート52の凹部54にワーク28の下端部28aを差し込み、立った姿勢にする。プレート52の材質であるモリブデンは、熱膨張率が非常に小さい。このため、モリブデンよりも熱膨張率が大きいワークを熱処理治具50にセットし、熱処理炉中で加熱して昇温させると、熱膨張差によって凹部54の掴持部54aの側壁がワーク28の下端部28aを掴持する。
例えば、ワーク28の材質が鉄であるとすると、その熱膨張率は「14.6×10⁻⁶/℃」である。また、プレート52の材質であるモリブデンの熱膨張率は「5.7×10−6/℃」である。
従って、図12に示されているように、ワーク28の幅をW1、掴持部54aの幅をW2とすると、次式が成立する場合にワーク28の熱膨張量がプレート52のそれを上廻る。
14.6×10⁻⁶W1T≧1+5.7×10⁻⁶W2T
ここで、Tは昇温した温度である。
よって、 W1≧0.9999911W2
すなわち、上式が成立するようにW1、W2を設定することにより、ワーク28はプレート52の掴持部54aによって確実に掴持される。
【0022】
上述したようにワーク28をセットした熱処理治具50を熱処理炉中で加熱して昇温させると、プレート52の熱膨張量は小さく、ワーク28の熱膨張量は大きいので、図13に示されているように、ワーク28の下端部28aは掴持部54aによって掴持される。ワーク28の下端部28aが掴持部54aによって掴持されていると、冷却用ガスの吹き付け等の外力がワーク28に作用しても、熱処理治具50からワーク28が抜出すことはない。従って、ワーク28が熱処理治具50から抜出して飛散し、ワーク28どうしでぶつかり合って傷ついてしまうのが防止される。
プレート52の材質は、モリブデン以外の熱膨張率が小さいもの(例えば、タングステン)とすることもできる。
【0023】
(第3実施例)
本発明の第3実施例に係る熱処理治具70について、図面を参照しながら説明する。熱処理治具70は、中空状のワーク77を熱処理するのに用いられる。
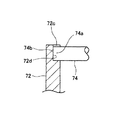
図14に示されているように、熱処理治具70は、基台72と、バー74を備えている。基台72の材質はモリブデン、バー74の材質は鉄である。なお、基台72の材質は、モリブデン以外の熱膨張率が小さいもの(例えば、タングステン)であってもよい。基台72の断面は略U字状であり、並行に立設された側壁72a、72bを備えている。側壁72a、72bの上部には、凹部72cが形成されている。丸棒状のバー74は、両方の端部74aがそれぞれ基台72の凹部72cに差込まれ、基台72によって水平に支持される。図15に示されているように、凹部72cには、当接面72dが形成されている。熱処理治具70の温度が常温の場合には、当接面72dとバー74の端面74bとの間には、隙間Lがあいている。
【0024】
ワーク77を熱処理する際には、ワーク77を吊り下げた状態のバー74を基台72にセットする。上述したように、基台72の材質はモリブデンであり、バー74の材質は鉄である。鉄の熱膨張率は、モリブデンのそれよりも大きい。このため、熱処理炉中でワーク77と熱処理治具70を加熱して昇温すると、図16に示されているように、バー74の端面74bが基台72の当接面72dに当接する。端面74bが当接面72dに当接すると、バー74は基台72に対して固定される。このため、冷却用ガスの吹き付け等の外力がワーク77とバー74に作用しても、基台72からバー74が外れることはない。基台72からバー74が外れないと、バー74からワーク77が抜出し、ワーク77どうしがぶつかり合って外周を傷つけてしまうことが防止される。
【0025】
なお、ホルダー、バー、基台等を、モリブデンを主体とする材料から形成する場合に、その好ましい含有率は95重量%以上であり、より好ましい含有率は99重量%以上である。また、ホルダー、バー、基台等を、タングステンを主体とする材料から形成する場合に、その好ましい含有率は95重量%以上であり、より好ましい含有率は99重量%以上である。
【0026】
以上、本発明の具体例を詳細に説明したが、これらは例示にすぎず、特許請求の範囲を限定するものではない。特許請求の範囲に記載の技術には、以上に例示した具体例を様々に変形、変更したものが含まれる。
また、本明細書または図面に説明した技術要素は、単独であるいは各種の組み合わせによって技術的有用性を発揮するものであり、出願時の請求項記載の組み合わせに限定されるものではない。また、本明細書または図面に例示した技術は複数目的を同時に達成するものであり、そのうちの一つの目的を達成すること自体で技術的有用性を持つものである。
【図面の簡単な説明】
【図1】第1実施例に係るホルダーの側面図。
【図2】図1のII−II線矢視図。
【図3】第1実施例に係る抜止め具の側面図。
【図4】図3のIV−IV線矢視図。
【図5】図3のV−V線矢視図。
【図6】図5のVI−VI線矢視図。
【図7】第1実施例のホルダーにワークがセットされた状態。
【図8】第1実施例のホルダーに抜止め具が係止された状態。
【図9】第1実施例のホルダーに係止ブロックが載置された状態の拡大図。
【図10】第2実施例に係るホルダーの側面図。
【図11】第2実施例のホルダーの凹部の拡大図。
【図12】第2実施例のホルダーの凹部にワークがセットされた状態を示す(常温時)。
【図13】第2実施例のホルダーの凹部にワークがセットされた状態を示す(高温時)。
【図14】第3実施例の熱処理治具の斜視図。
【図15】図14のXV−XV線断面図(常温時)。
【図16】図14のXV−XV線断面図(高温時)
【符号の説明】
10:熱処理治具(第1実施例)
12:ホルダー
14:プレート
16:スリット
18:ピン
19:凹部
22:抜止め具
24:係止ブロック、24a:受入穴、24b:貫通穴、24c:差込み部、24d:当接面、24e:載置面
25:バー、25a:ストッパ
26:フック、26a:端部
28:ワーク、28a:下端部
50:熱処理治具(第2実施例)
52:プレート
54:凹部、54a:掴持部
70:熱処理治具(第3実施形態)
72:基台、72a:側壁、72b:側壁、72c:凹部、72d:当接面
74:バー、74a:端部、74b:端面
77:ワーク
【発明の属する技術分野】本発明は、熱処理治具に関するものである。詳しくは、ワークが熱処理治具から抜出してしまうのを防止する技術に関するものである。
【0002】
【従来の技術】ワークを受入れてワーク姿勢を維持する凹部が形成された熱処理治具が知られている。例えば、特許文献1に記載の熱処理治具は、平行に伸びる複数本の連結棒を備え、各連結棒に複数の保持部材が取り付けられている。この熱処理治具は、円板状のワークを受入れてワーク姿勢を維持するためのものであり、複数本の連結棒は、ワーク下半分の外周に当接する位置に配置されており、各保持部材には略V字状の溝が形成されている。この熱処理治具によると、複数枚の円板状ワークを連結棒の方向に沿って順序良く受入れて各ワークを立った姿勢に維持することができる。
【0003】
【特許文献1】
特開平10−251741
【0004】
【発明が解決しようとする課題】熱処理の一種であるガス焼入れでは、熱処理炉中で加熱して高温になったワークに低温のガスを勢いよく吹き付けてワークを冷却する。上述した特許文献1の熱処理治具では、ワークに冷却用のガスが吹き付けられると、熱処理治具からワークが抜出すことがある。熱処理治具から抜出したワークは、互いにぶつかり合い傷ついてしまう。
【0005】
本発明は、かかる問題を解決するためになされたものであり、ワークが傷つくのを防止可能な熱処理治具を提供することを課題とする。
【0006】
【課題を解決するための手段および作用と効果】請求項1に記載の熱処理治具は、ワークを受入れてワーク姿勢を維持する凹部の複数個が列に沿って形成されているホルダーと、その列の両端においてホルダーに固定される一組の支持部材と、その一組の支持部材間に架け渡されてワークが反ホルダー側に所定距離以上移動するのを規制する棒状部材を備えている。そして、棒状部材が支持部材に対してスライド可能である。
上記の熱処理治具は、棒状部材によってワークが反ホルダー側に所定距離以上移動するのを規制している。このため、ワークがホルダーの凹部から抜出して互いにぶつかり合い、傷ついてしまうのを防止することができる。また、支持部材に対して棒状部材がスライド可能とされている。このため、熱処理治具が加熱されて高温となり、ホルダーと支持部材と棒状部材との間に熱膨張量の差が生じても、その差は支持部材に対して棒状部材がスライドすることによって吸収される。従って、ホルダーや支持部材や棒状部材の熱膨張量の差による熱処理治具の変形や破壊を防止することができる。
【0007】
請求項1に記載の熱処理治具において、ホルダーと支持部材の間に、離脱禁止用ロック部材を付加することが好ましい(請求項2)。
上記の熱処理治具は、ホルダーと支持部材の間に、離脱禁止用ロック部材が付加されている。よって、ホルダーから支持部材が離脱してしまうことが確実に防止される。
【0008】
請求項2に記載の熱処理治具において、ホルダーと支持部材の間、支持部材とロック部材の間、並びにホルダーとロック部材の間のそれぞれに、熱処理時の熱膨張の差を吸収するクリアランスが確保されていることが好ましい(請求項3)。
上記の熱処理治具は、ホルダーと支持部材の間、支持部材とロック部材の間、並びにホルダーとロック部材の間のそれぞれに、熱処理時の熱膨張の差を吸収するクリアランスが確保されている。よって、熱処理時の熱膨張の差による熱処理治具の変形や破壊を防止することができる。
【0009】
請求項1または2または3に記載の熱処理治具において、ホルダーと棒状部材の熱膨張率が同じであることが好ましい(請求項4)。
ホルダーと棒状部材の熱膨張率が同じであると、ホルダーと棒状部材の温度変化による熱処理治具の変形や破壊をより防止することができる。
【0010】
請求項5に記載の熱処理治具は、ワークを受入れてワーク姿勢を維持する凹部が形成されているホルダーを備えている。本発明の熱処理治具は、ワークよりもホルダーの熱膨張率が小さく、常温の状態では凹部とワークとの間に隙間があり、熱処理のためにワークとホルダーが昇温されて熱膨張すると凹部側壁がワークに密着する。
上記の熱処理治具は、熱処理のためにワークとホルダーが昇温されて熱膨張すると凹部側壁がワークに密着する。凹部側壁がワークに密着すると、ワークがホルダーの凹部から抜出して互いにぶつかり合い、傷ついてしまうのを防止することができる。
【0011】
請求項1から5のいずれかに記載の熱処理治具において、ホルダーは、モリブデンまたはタングステンを主体とする材料から形成されていることが好ましい(請求項6)。
モリブデンやタングステンは熱膨張率が小さい。このため、ホルダーをモリブデンまたはタングステンを主体とする材料から形成すると、ホルダーの熱膨張量を抑制することができる。
【0012】
請求項7に記載の熱処理治具は、脱着可能な複数の部材で構成されたホルダーを備えている。そして、一方の部材よりも他方の部材の熱膨張率が小さく、常温の状態では一方の部材と他方の部材との間に隙間があり、熱処理のためにホルダーが昇温されて熱膨張すると一方の部材と他方の部材が密着する。
上記の熱処理治具は、熱処理のためにホルダーが昇温されて熱膨張すると一方の部材と他方の部材が密着する。このため、部材どうしが分離してしまい、ホルダーから外れたワークが互いにぶつかり合い、傷ついてしまうのが防止される。
【0013】
【発明の実施の形態】後述する実施例の主要な特徴を記載する。
(第1実施形態)
熱処理治具は、ホルダーと抜止め具とを備えている。ホルダーは2枚のプレートがピンによって所定間隔離れ、かつ並行な状態で結合されている。プレートの上部には、長手方向に連なる15個の凹部が形成されている。板状のワークは、プレートの凹部にセットされ、立った姿勢に維持される。
抜止め具は、2つの係止ブロックと、係止ブロックに回動可能に取り付けられたフックと、係止ブロックにスライド可能に挿通された2本のバーから構成されている。係止ブロックは、フックによってホルダーの両端部に係止される。係止ブロックがホルダーに係止されると、ホルダーの凹部にセットされたワークの上にワークが架け渡される。
(第2実施形態)
熱処理治具は、2枚のプレートがピンによって所定距離はなれ、かつ並行な状態で結合されている。プレートの上部には、長手方向に連なる15個の凹部が形成されている。板状のワークは、プレートの凹部にセットされ、立った姿勢に維持される。プレートは、モリブデンを主体とする材料から形成されている。
(第3実施形態)
熱処理治具は、基台とバーを備えている。基台の断面は略U字状であり、側壁の上部にそれぞれ対向した位置関係で凹部が形成されている。凹部は、当接面を有している。バーは丸棒状であり、その両端部が基台の凹部に差込まれることにより、水平に支持される。常温では、バーの端面と凹部の当接面との間には隙間があいている。ワークは円筒状である。ワークは、バーに吊り下げられて熱処理治具にセットされる。基台はモリブデンを主体とする材料から形成されている。バーは鉄製である。
【0014】
【実施例】
(第1実施例)
本発明の第1実施例に係る熱処理治具10について、図面を参照しながら説明する。
熱処理治具10は、ホルダー12と、抜止め具22とを備えている。まず、図1、図2を参照しながら、ホルダー12の構成を説明する。ホルダー12は、同形状の2枚のプレート14、5本のピン18とから構成されている。図1に示されているように、プレート14の上部には、長手方向に連なる15個の凹部19が形成されている。また、プレート14の両側端部には、長手方向に切れ込んだスリット16が形成されている。図2に示されているように、プレート14どうしは、ピン18によって結合されている。
【0015】
図3、図4に示されているように、抜止め具22は、同形状の2つの係止ブロック24、2つのフック26、2本のバー25から構成されている。図5、図6に良く示されているように、係止ブロック24には、2つの貫通穴24bが形成されている(図6においては、バー25とフック26の図示を省略している)。そして、丸棒状のバー25の両端部が、係止ブロック24の貫通穴24bに挿通されている。バー25の両端には、膨出したストッパ25aが形成されている。ストッパ25aが形成されているので、係止ブロック24からバー25が外れてしまうのが防止されている。
フック26は、丸棒を曲げ成形して製作されている。フック26の両方の端部26aは、係止ブロック24に形成された受入穴24aに差込まれている。従ってフック26は、端部26aを中心として係止ブロック24に対して回動することができる。
図5に良く示されているように、係止ブロック24には、上部よりも幅が狭い差込み部24cと、載置面24eが形成されている。図6に良く示されているように、係止ブロック24には、当接面24dが形成されている。
【0016】
板状のワーク28を熱処理治具10にセットするときには、図7に示されているように、プレート14の凹部19にワーク28を1枚づつ立てた状態で差し込む。次に、図8に示されているように、係止ブロック24の載置面24eをプレート14に載せることにより、係止ブロック24をホルダー12の両端部に載置する。このときには、図9に示されているように、係止ブロック24の差込み部24cをホルダー12の側端に配置されたピン18の外側でプレート14とプレート14の間に差込む。そして、図8に示されているように、フック26を回動してプレート14のスリット16に係止させる。
【0017】
上述したように、係止ブロック24は、ホルダー12の側端に配置されたピン18の外側に載置される。このため、係止ブロック24のホルダー12の内側方向への移動は、ピン18に当接面24dが当接することによって禁止される。また、係止ブロック24をホルダー12の外側方向に移動させようとすると、バー25のストッパ25aが係止ブロック24に当接し、反対側の係止ブロック24をホルダー12内側方向に引く。すると、反対側の係止ブロック24の当接面24dがピン18に当接する。すなわち、係止ブロック24のホルダー12外側方向への移動は、反対側の係止ブロック24によって禁止される。また、係止ブロック24の上方への移動は、フック26がプレート14のスリット16に係止することによって禁止される。
係止ブロック24がホルダー12の両端部に係止されると、図8に示されているように、バー25はワーク28の上に架け渡される。
なお、係止ブロック24の当接面24dとピン18との間に隙間を設けることもできる。このように構成すると、係止ブロックは、ホルダー12に対して隙間分だけ長手方向にスライドすることができる。
【0018】
ワーク28を熱処理する際には、ワーク28に外力が作用する。例えば、熱処理の一種であるガス焼入れでは、熱処理炉中でワーク28を加熱して高温にしてから、低温のガスを勢いよくワーク28に吹き付けて冷却する。本実施例の熱処理治具10は、ホルダー12の凹部19に差し込まれたワーク28の上に、抜止め具22のバー25が架け渡されている。このため、ワーク28に冷却用のガスが吹き付けられても、ホルダー12の凹部19からワーク28が抜出し、飛散してしまうことが防止されている。ワーク28の飛散が防止されていると、ワーク28どうしがぶつかり合って傷つくことがない。
【0019】
また、抜止め具22のバー25は、係止ブロック24の貫通穴24bに挿通されているので、係止ブロック24に対してスライドすることができる。このため、熱処理治具10が熱処理炉中で加熱されて高温になり、ホルダー12とバー25の熱膨張量に差が生じても、その差は係止ブロック24に対してバー25がスライドすることにより吸収される。なお、ホルダー12は、熱膨張率が小さい(例えば、モリブデンやタングステン)を主体とする材料から形成されていることが好ましい。ホルダー12の材質を熱膨張率が小さいものにすると、ホルダー12の熱膨張量を少なくすることができる。ホルダー12の熱膨張量を少なくすることができると、クリアランス設計を最小にすることができ、セット時のガタを少なくすることができる。なお、バー25も、熱膨張率が小さい(例えば、モリブデンやタングステン)を主体とする材料から形成してもよい。
【0020】
(第2実施例)
本発明の第2実施例に係る熱処理治具50について、図面を参照しながら説明する。
熱処理治具50は、同形状の2枚のプレート52、5本のピン18とから構成されている。プレート52どうしは、第1実施例と同様にピン18によって結合されている。プレート52の上部には、長手方向に連なる15個の凹部54が形成されている。プレート52は、モリブデン製である。
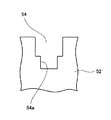
図11に良く示されているように、凹部54の下部には、上部よりも幅が狭い掴持部54aが形成されている。
【0021】
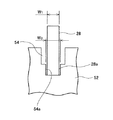
ワーク28を熱処理治具50にセットするときには、図12に示されているように、プレート52の凹部54にワーク28の下端部28aを差し込み、立った姿勢にする。プレート52の材質であるモリブデンは、熱膨張率が非常に小さい。このため、モリブデンよりも熱膨張率が大きいワークを熱処理治具50にセットし、熱処理炉中で加熱して昇温させると、熱膨張差によって凹部54の掴持部54aの側壁がワーク28の下端部28aを掴持する。
例えば、ワーク28の材質が鉄であるとすると、その熱膨張率は「14.6×10⁻⁶/℃」である。また、プレート52の材質であるモリブデンの熱膨張率は「5.7×10−6/℃」である。
従って、図12に示されているように、ワーク28の幅をW1、掴持部54aの幅をW2とすると、次式が成立する場合にワーク28の熱膨張量がプレート52のそれを上廻る。
14.6×10⁻⁶W1T≧1+5.7×10⁻⁶W2T
ここで、Tは昇温した温度である。
よって、 W1≧0.9999911W2
すなわち、上式が成立するようにW1、W2を設定することにより、ワーク28はプレート52の掴持部54aによって確実に掴持される。
【0022】
上述したようにワーク28をセットした熱処理治具50を熱処理炉中で加熱して昇温させると、プレート52の熱膨張量は小さく、ワーク28の熱膨張量は大きいので、図13に示されているように、ワーク28の下端部28aは掴持部54aによって掴持される。ワーク28の下端部28aが掴持部54aによって掴持されていると、冷却用ガスの吹き付け等の外力がワーク28に作用しても、熱処理治具50からワーク28が抜出すことはない。従って、ワーク28が熱処理治具50から抜出して飛散し、ワーク28どうしでぶつかり合って傷ついてしまうのが防止される。
プレート52の材質は、モリブデン以外の熱膨張率が小さいもの(例えば、タングステン)とすることもできる。
【0023】
(第3実施例)
本発明の第3実施例に係る熱処理治具70について、図面を参照しながら説明する。熱処理治具70は、中空状のワーク77を熱処理するのに用いられる。
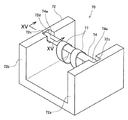
図14に示されているように、熱処理治具70は、基台72と、バー74を備えている。基台72の材質はモリブデン、バー74の材質は鉄である。なお、基台72の材質は、モリブデン以外の熱膨張率が小さいもの(例えば、タングステン)であってもよい。基台72の断面は略U字状であり、並行に立設された側壁72a、72bを備えている。側壁72a、72bの上部には、凹部72cが形成されている。丸棒状のバー74は、両方の端部74aがそれぞれ基台72の凹部72cに差込まれ、基台72によって水平に支持される。図15に示されているように、凹部72cには、当接面72dが形成されている。熱処理治具70の温度が常温の場合には、当接面72dとバー74の端面74bとの間には、隙間Lがあいている。
【0024】
ワーク77を熱処理する際には、ワーク77を吊り下げた状態のバー74を基台72にセットする。上述したように、基台72の材質はモリブデンであり、バー74の材質は鉄である。鉄の熱膨張率は、モリブデンのそれよりも大きい。このため、熱処理炉中でワーク77と熱処理治具70を加熱して昇温すると、図16に示されているように、バー74の端面74bが基台72の当接面72dに当接する。端面74bが当接面72dに当接すると、バー74は基台72に対して固定される。このため、冷却用ガスの吹き付け等の外力がワーク77とバー74に作用しても、基台72からバー74が外れることはない。基台72からバー74が外れないと、バー74からワーク77が抜出し、ワーク77どうしがぶつかり合って外周を傷つけてしまうことが防止される。
【0025】
なお、ホルダー、バー、基台等を、モリブデンを主体とする材料から形成する場合に、その好ましい含有率は95重量%以上であり、より好ましい含有率は99重量%以上である。また、ホルダー、バー、基台等を、タングステンを主体とする材料から形成する場合に、その好ましい含有率は95重量%以上であり、より好ましい含有率は99重量%以上である。
【0026】
以上、本発明の具体例を詳細に説明したが、これらは例示にすぎず、特許請求の範囲を限定するものではない。特許請求の範囲に記載の技術には、以上に例示した具体例を様々に変形、変更したものが含まれる。
また、本明細書または図面に説明した技術要素は、単独であるいは各種の組み合わせによって技術的有用性を発揮するものであり、出願時の請求項記載の組み合わせに限定されるものではない。また、本明細書または図面に例示した技術は複数目的を同時に達成するものであり、そのうちの一つの目的を達成すること自体で技術的有用性を持つものである。
【図面の簡単な説明】
【図1】第1実施例に係るホルダーの側面図。
【図2】図1のII−II線矢視図。
【図3】第1実施例に係る抜止め具の側面図。
【図4】図3のIV−IV線矢視図。
【図5】図3のV−V線矢視図。
【図6】図5のVI−VI線矢視図。
【図7】第1実施例のホルダーにワークがセットされた状態。
【図8】第1実施例のホルダーに抜止め具が係止された状態。
【図9】第1実施例のホルダーに係止ブロックが載置された状態の拡大図。
【図10】第2実施例に係るホルダーの側面図。
【図11】第2実施例のホルダーの凹部の拡大図。
【図12】第2実施例のホルダーの凹部にワークがセットされた状態を示す(常温時)。
【図13】第2実施例のホルダーの凹部にワークがセットされた状態を示す(高温時)。
【図14】第3実施例の熱処理治具の斜視図。
【図15】図14のXV−XV線断面図(常温時)。
【図16】図14のXV−XV線断面図(高温時)
【符号の説明】
10:熱処理治具(第1実施例)
12:ホルダー
14:プレート
16:スリット
18:ピン
19:凹部
22:抜止め具
24:係止ブロック、24a:受入穴、24b:貫通穴、24c:差込み部、24d:当接面、24e:載置面
25:バー、25a:ストッパ
26:フック、26a:端部
28:ワーク、28a:下端部
50:熱処理治具(第2実施例)
52:プレート
54:凹部、54a:掴持部
70:熱処理治具(第3実施形態)
72:基台、72a:側壁、72b:側壁、72c:凹部、72d:当接面
74:バー、74a:端部、74b:端面
77:ワーク
Claims (7)
- ワークを受入れてワーク姿勢を維持する凹部の複数個が列に沿って形成されているホルダーと、その列の両端においてホルダーに固定される一組の支持部材と、その一組の支持部材間に架け渡されてワークが反ホルダー側に所定距離以上移動するのを規制する棒状部材を備え、その棒状部材が支持部材に対してスライド可能であることを特徴とする熱処理治具。
- ホルダーと支持部材の間に、離脱禁止用ロック部材を付加したことを特徴とする請求項1に記載の熱処理治具。
- ホルダーと支持部材の間、支持部材とロック部材の間、並びにホルダーとロック部材の間のそれぞれに、熱処理時の熱膨張の差を吸収するクリアランスが確保されていることを特徴とする請求項2に記載の熱処理治具。
- ホルダーと棒状部材の熱膨張率が同じであることを特徴とする請求項1または2または3に記載の熱処理治具。
- ワークを受入れてワーク姿勢を維持する凹部が形成されているホルダーを備え、
ワークよりもホルダーの熱膨張率が小さく、常温の状態では凹部とワークとの間に隙間があり、熱処理のためにワークとホルダーが昇温されて熱膨張すると凹部側壁がワークに密着することを特徴とする熱処理治具。 - ホルダーは、モリブデンまたはタングステンを主体とする材料から形成されていることを特徴とする請求項1から5のいずれかに記載の熱処理治具。
- 脱着可能な複数の部材で構成されたホルダーを備え、
一方の部材よりも他方の部材の熱膨張率が小さく、常温の状態では一方の部材と他方の部材との間に隙間があり、熱処理のためにホルダーが昇温されて熱膨張すると一方の部材と他方の部材が密着することを特徴とする熱処理治具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003025723A JP2004238639A (ja) | 2003-02-03 | 2003-02-03 | 熱処理治具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003025723A JP2004238639A (ja) | 2003-02-03 | 2003-02-03 | 熱処理治具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004238639A true JP2004238639A (ja) | 2004-08-26 |
Family
ID=32953936
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003025723A Pending JP2004238639A (ja) | 2003-02-03 | 2003-02-03 | 熱処理治具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004238639A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010280966A (ja) * | 2009-06-05 | 2010-12-16 | Toyota Motor Corp | 焼入れ用治具 |
| KR101058265B1 (ko) | 2008-12-02 | 2011-08-22 | (주) 에이피아이코리아 | 와이퍼의 리프 스프링소재의 열처리용 지그 |
| JP2013181191A (ja) * | 2012-02-29 | 2013-09-12 | Nippon Piston Ring Co Ltd | カムシャフト焼結用治具 |
-
2003
- 2003-02-03 JP JP2003025723A patent/JP2004238639A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101058265B1 (ko) | 2008-12-02 | 2011-08-22 | (주) 에이피아이코리아 | 와이퍼의 리프 스프링소재의 열처리용 지그 |
| JP2010280966A (ja) * | 2009-06-05 | 2010-12-16 | Toyota Motor Corp | 焼入れ用治具 |
| JP2013181191A (ja) * | 2012-02-29 | 2013-09-12 | Nippon Piston Ring Co Ltd | カムシャフト焼結用治具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20190072121A1 (en) | Locking Retainer for Slidable Supports | |
| US6536608B2 (en) | Single cast vertical wafer boat with a Y shaped column rack | |
| EP3567315B1 (en) | Cooking appliance with a removable side support | |
| TWI408772B (zh) | 陶瓷槳 | |
| KR102708984B1 (ko) | 수평식 기판 보트 | |
| KR980012232A (ko) | 기판용 카셋트 | |
| US4601659A (en) | Skid rail | |
| KR101789519B1 (ko) | 소형 열처리부품 적재대 | |
| JP3797715B2 (ja) | 縦型拡散炉用のボート | |
| US4813554A (en) | Reversible, adjustable, stackable loading grid assembly | |
| JPH0533014Y2 (ja) | ||
| KR20130111012A (ko) | 고온 공정용 트레이 | |
| EP1734323A2 (en) | Frame for supporting articles during a heat treatment | |
| JP6505577B2 (ja) | ガラス物品保持具、及びガラス物品の製造方法 | |
| GB2548360A (en) | Hand tool frame | |
| CN218372417U (zh) | 一种热处理冶具和热处理系统 | |
| CN222155530U (zh) | 一种角钢挂具 | |
| CN212894439U (zh) | 玻璃板烘烤支架 | |
| JP4708612B2 (ja) | コロ式レールの取付装置 | |
| JP3985166B2 (ja) | 熱処理用ボート | |
| JP3098251B2 (ja) | ウェーハ支持装置 | |
| JP2578152Y2 (ja) | U型炭化けい素発熱体 | |
| JPH0648855Y2 (ja) | 半導体ウエ−ハ用ボ−ト | |
| JP2010000267A (ja) | 棚板とその支持ブラケットとの連結構造 | |
| JPH0320062A (ja) | 半導体ウェハの収納ケース |