JP2004276529A - 中空成形品の成形方法およびそれに用いられる成形用金型 - Google Patents
中空成形品の成形方法およびそれに用いられる成形用金型 Download PDFInfo
- Publication number
- JP2004276529A JP2004276529A JP2003074231A JP2003074231A JP2004276529A JP 2004276529 A JP2004276529 A JP 2004276529A JP 2003074231 A JP2003074231 A JP 2003074231A JP 2003074231 A JP2003074231 A JP 2003074231A JP 2004276529 A JP2004276529 A JP 2004276529A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- female
- female mold
- hollow molded
- divided bodies
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images






Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
【解決手段】雌型部153、252同士の組み合わせて分割体を溶着する位置と、雌型部152、253同士の組み合わせて分割体を溶着する位置とを、スライド型14、24をそれぞれ相互にスライドさせて、金型内の同一位置としている。そして、この同一位置の両側にのみ、移動コア13b、23bを主体部とする共通のアンダーカットの処理機構を設け、中空成形品離型時に作動させる。
【選択図】 図13
Description
【発明の属する技術分野】
本発明は、複数の分割体を溶着して中空成形品を成形する中空成形品の成形方法およびそれに用いる成形用金型に関する。
【0002】
【従来の技術】
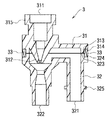
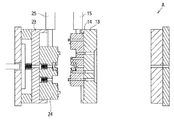
従来の中空成形品の成形方法および成形用金型として、下記特許文献1に開示された方法および金型がある。中空成形品を分割体としてそれぞれ成形する雄型部と雌型部とを備える金型を用い、この雄型部と雌型部との間で分割体をそれぞれ成形した後、各分割体を残したままの雌型部同士を組み合わせて各分割体を互いに当接させ、その当接部位の周縁に溶融樹脂を射出して各分割体を互いに溶着して、中空成形品を形成するようになっている。
【0003】
そして、この成形用金型は、分割体をそれぞれ成形する雄型部と雌型部とを2列並設しており、第1列で各分割体を成形するときには第2列で各分割体相互の溶着を行ない、第2列で各分割体を成形するときには第1列で各分割体相互の溶着を行なうことで、型開き1回毎に中空成形品が1つ得られるようになっている。
【0004】
【特許文献1】
特開平4−331123号公報
【0005】
【発明が解決しようとする課題】
しかしながら、上記特許文献1に開示された成形方法および成形用金型では、金型に中空成形品を離型するのに必要な機構(例えば、雌型部がアンダーカット構造を有する場合には、この部分をスライドさせる機構)を設ける場合には、各列毎に設けなくてはならず、金型が非常に大型化してしまうという問題がある。
【0006】
本発明は、上記点を鑑みてなされたものであって、離型に係わる機構を設ける場合であっても金型の大型化を抑制することが可能な中空成形品の成形方法およびそれに用いられる成形用金型を提供することを目的とする。
【0007】
【課題を解決するための手段】
上記目的を達成するため、請求項1に記載の発明の成形方法では、
中空成形品(3)を分割した複数の分割体(31、32)を、分割体(31、32)に対応して金型(A)内の異なる位置にそれぞれ形成した第1雄型部(254、151)と第1雌型部(153、252)との間にて成形する第1の成形工程と、
第1の成形工程で成形した複数の分割体(31、32)を残置したままの第1雌型部(153、252)同士を組み合わせて複数の分割体(31、32)相互を当接し、複数の分割体(31、32)の当接部位の周縁に樹脂流路(330)を形成して、この樹脂流路(330)内に溶融樹脂を充填し、複数の分割体(31、32)相互を溶着する第1の溶着工程と、
複数の分割体(31、32)を、分割体(31、32)に対応して金型(A)内の異なる位置にそれぞれ形成した第2雄型部(251、154)と第2雌型部(152、253)との間にて成形する第2の成形工程と、
第2の成形工程で成形した複数の分割体(31、32)を残置したままの第2雌型部(152、253)同士を組み合わせて複数の分割体(31、32)相互を当接し、複数の分割体(31、32)の当接部位の周縁に樹脂流路(330)を形成して、この樹脂流路(330)内に溶融樹脂を充填し、複数の分割体(31、32)相互を溶着する第2の溶着工程とを備え、
第1の成形工程と第2の溶着工程とを同時に行なう第1の工程群と、第2の成形工程と第1の溶着工程とを同時に行なう第2の工程群とを交互に繰り返し、第1の工程群、第2の工程群のいずれかを行なう毎に、中空成形品(3)を形成する中空成形品の成形方法であって、
第1溶着工程における第1雌型部(153、252)同士の組み合わせ位置と、第2溶着工程における第2雌型部(152、253)同士の組み合わせ位置とは、金型(A)内の同一位置であることを特徴としている。
【0008】
これによると、複数の分割体(31、32)を溶着して中空成形品(3)を形成する位置が、第1の工程群、第2の工程群とも同一である。したがって、中空成形品(3)の離型に係わる機構を設ける場合には、この同一位置に各工程群に対し共通の機構を設ければよい。このようにして、離型に係わる機構を設ける場合であっても金型の大型化を抑制することが可能である。
【0009】
また、請求項2に記載の発明の成形方法では、
金型(A)は、第1の工程群、第2の工程群を行なうときに、型合わせ面で型合わせする固定型(1)と可動型(2)とからなり、固定型(1)は型合わせ面に型合わせ面の延在方向にスライド可能な固定側スライド部材(14)を有し、可動型(2)は型合わせ面に型合わせ面の延在方向にスライド可能な可動側スライド部材(24)を有し、
第1の溶着工程で組み合わせる第1雌型部(153、252)のうち、一方は固定側スライド部材(14)に設けられるとともに、他方は可動側スライド部材(24)に設けられ、
第2の溶着工程で組み合わせる第2雌型部(152、253)のうち、一方は固定側スライド部材(14)に設けられるとともに、他方は可動側スライド部材(24)に設けられ、
第1工程群を行なうときと第2工程群を行なうときとの間には、固定側スライド部材(14)と可動側スライド部材(24)とをそれぞれスライドさせることにより、第1溶着工程における第1雌型部(153、252)同士の組み合わせ位置と、第2溶着工程における第2雌型部(152、253)同士の組み合わせ位置とを、同一位置とすることを特徴としている。
【0010】
このように、固定側スライド部材(14)と可動側スライド部材(24)とをそれぞれスライドさせれば、第1溶着工程における第1雌型部(153、252)同士の組み合わせ位置と、第2溶着工程における第2雌型部(152、253)同士の組み合わせ位置とを、容易に同一位置とすることができる。
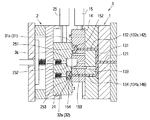
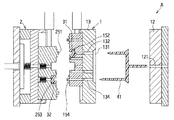
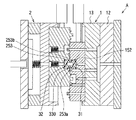
【0011】
また、請求項3に記載の発明の成形方法では、
第1雌型部(153)および第2雌型部(152)は、中空成形品(3)の離型を容易にするために移動可能なスライドコア部(152a、153a)をそれぞれ有し、
第1の溶着工程もしくは第2の溶着工程の後、中空成形品(3)を離型するときに、スライドコア部(152a、153a)のうち前記同一位置にあるスライドコア部(153a)のみを移動させることを特徴としている。
【0012】
これによると、中空成形品(3)の離型時にスライドコア部(152a、153a)を移動させる機構を、金型(A)の前記同一位置にのみ設ければよい。したがって、金型の大型化を抑制することが可能である。
【0013】
また、請求項4に記載の発明の成形方法では、
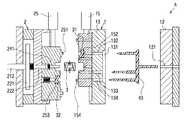
金型(A)は、スライドコア部(152a、153a)に係合して、金型(A)が型開きするときにスライドコア部(152a、153a)を移動させる、第1雌型部(153)および第2雌型部(152)に対し共通のスライドコア部移動手段(13b)を備え、
スライドコア部移動手段(13b)を、スライドコア部(152a、153a)のうち前記同一位置にあるスライドコア部(153a)とのみ係合させることを特徴としている。
【0014】
これによると、共通のスライドコア部移動手段(13b)を、いずれの工程群後にも用いることができる。したがって、それぞれスライドコア部移動手段を設ける場合よりも金型を小型化することが可能である。
【0015】
また、請求項5に記載の発明の成形方法では、
前記金型(A)は、第1雌型部(153、252)および第2雌型部(152、253)から中空成形品(3)を突き出すためにそれぞれ設けられた突き出し部(241、242)と、突き出し部(241、242)を押圧して突き出し部(241、242)に突き出し動作をさせる、第1雌型部(153、252)および第2雌型部(152、253)に対し共通の押圧手段(221、222)とを備え、
第1の溶着工程もしくは第2の溶着工程の後、中空成形品(3)を離型するときに、押圧手段(221、222)により、突き出し部(241、242)のうち前記同一位置にある突き出し部(241)のみを押圧することを特徴としている。
【0016】
これによると、共通の押圧手段(221、222)を、いずれの工程群後にも用いることができる。したがって、それぞれ押圧手段を設ける場合よりも金型を小型化することが可能である。
【0017】
また、請求項6に記載の発明の成形用金型では、
中空成形品(3)を分割した複数の分割体(31、32)を異なる位置で成形するための第1雄型部(254、151)と第1雌型部(153、252)とを、分割体(31、32)に対応してそれぞれ備えるとともに、複数の分割体(31、32)を異なる位置で成形するための第2雄型部(251、154)と第2雌型部(152、253)とを、分割体(31、32)に対応してそれぞれ備え、
第1雄型部(254、151)と第1雌型部(153、252)とを組み合わせたときには、第2雌型部(152、253)同士が組み合わされて製品部(3a)が形成され、この製品部(3a)内において複数の分割体(31、32)が当接して配置されることで、複数の分割体(31、32)の当接部位の周縁に、複数の分割体(31、32)相互を溶着するための溶融樹脂の樹脂流路(330)が形成され、
第2雄型部(251、154)と第2雌型部(152、253)とを組み合わせたときには、第1雌型部(153、252)同士が組み合わされて製品部(3a)が形成され、この製品部(3a)内において複数の分割体(31、32)が当接して配置されることで、複数の分割体(31、32)の当接部位の周縁に、複数の分割体(31、32)相互を溶着するための溶融樹脂の樹脂流路(330)が形成される中空成形品の成形用金型であって、
第1雌型部(153、252)同士の組み合わせ位置と、第2雌型部(152、253)同士の組み合わせ位置とは、同一位置であることを特徴としている。
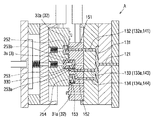
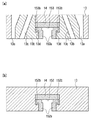
【0018】
これによると、請求項1に記載の発明の成形方法を行なうことができる。
【0019】
また、請求項7に記載の発明の成形用金型では、
型合わせ面で型合わせする固定型(1)と可動型(2)とからなり、
固定型(1)は型合わせ面に型合わせ面の延在方向にスライド可能な固定側スライド部材(14)を有し、可動型(2)は型合わせ面に型合わせ面の延在方向にスライド可能な可動側スライド部材(24)を有し、
第1雌型部(153、252)のうち、一方は固定側スライド部材(14)に設けられるとともに、他方は可動側スライド部材(24)に設けられ、
第2雌型部(152、253)のうち、一方は固定側スライド部材(14)に設けられるとともに、他方は可動側スライド部材(24)に設けられ、
固定側スライド部材(14)と可動側スライド部材(24)とがそれぞれスライドすることにより、第1雌型部(153、252)同士の組み合わせ位置と第2雌型部(152、253)同士の組み合わせ位置とが、同一位置となることを特徴としている。
【0020】
これによると、請求項2に記載の発明の成形方法を行なうことができる。
【0021】
また、請求項8に記載の発明の成形用金型では、
第1雌型部(153)および第2雌型部(152)は、前記同一位置にあり、かつ型開きするときにのみ移動して、中空成形品の離型を容易にするスライドコア部(152a、153a)を備えることを特徴としている。
【0022】
これによると、請求項3に記載の発明の成形方法を行なうことができる。
【0023】
また、請求項9に記載の発明の成形用金型では、
スライドコア部(152a、153a)に係合して、型開きするときにスライドコア部(152a、153a)を移動させる、第1雌型部(153)および第2雌型部(152)に対し共通のスライドコア部移動手段(13b)を備え、
スライドコア部移動手段(13b)は、スライドコア部(152a、153a)のうち前記同一位置にあるスライドコア部(153a)とのみ係合することを特徴としている。
【0024】
これによると、請求項4に記載の発明の成形方法を行なうことができる。
【0025】
また、請求項10に記載の発明の成形用金型では、
第1雌型部(153、252)および第2雌型部(152、253)から中空成形品(3)を突き出すためにそれぞれ設けられた突き出し部(241、242)と、
型開きするときに、突き出し部(241、242)のうち前記同一位置にある突き出し部(241)のみを押圧して、前記同一位置にある突き出し部(241)に突き出し動作をさせる、第1雌型部(153、252)および第2雌型部(152、253)に対し共通の押圧手段(221、222)とを備えることを特徴としている。
【0026】
これによると、請求項5に記載の発明の成形方法を行なうことができる。
【0027】
なお、上記各手段に付した括弧内の符号は、後述する実施形態記載の具体的手段との対応関係を示す一例である。
【0028】
【発明の実施の形態】
以下、本発明の実施の形態を図に基づいて説明する。
【0029】
図1は、本実施形態の中空成形品3の製造に用いる金型Aの概略構造を示す断面図であり、図2は、中空成形品3の概略構造を示す断面図である。また、図3〜図12は、中空成形品の成形方法を説明するための金型Aの工程別断面図である。
【0030】
図2に示すように、本実施形態の中空成形品3は、複数の開口部を有する中空構造の成形品であり、開口311を有する分割体31と、開口321、322を有する分割体32とを、環状の当接面313、323相互を当接した当接部位周縁の溝314、324内に充填された周縁部樹脂33により溶着して形成されている。そして、分割体31は、中空空間に開口322方向へ突出するノズル部312を有し、一端部が開口311である空間は、両端部が開口321、322である空間に、ノズル部312でのみ連通している。
【0031】
中空成形品3は、車両等の燃料タンク内に配設されるものであり、燃料ポンプが圧送する燃料の一部を開口部311から導入してノズル部312から噴出し、これにより発生する負圧を利用して、開口部321から吸入した燃料を開口部322から吐出するようになっている。中空成形品3は、上述のように作動することにより、燃料タンク内において燃料を移送するポンプ(所謂アスピレータ)として用いられる。
【0032】
図1に示すように、金型Aは、固定型1と可動型2とにより構成されている。なお、金型Aの図示においては、中空成形品3の開口等に対応する図示を省略し、模式的に示している。
【0033】
固定型1は、固定盤11、ランナプレート12、ガイドプレート13、スライド型14およびエアシリンダ15により主要部が構成されている。固定型1を図示しない射出成形機の固定プラテンに取り付けるための固定盤11と、固定盤11に並設されたランナプレート12とには、図示しない射出成形機のノズル部から射出される溶融樹脂を導入するための1次スプルー121が形成されている。
【0034】
ランナプレート12の固定盤11側の面に対向する面に並設されたガイドプレート13には、溶融樹脂を後述するキャビティ3a、31a、32aに供給するための2次スプルー132、133、134の上流側部132a、133a、134aが形成されている。そして、ランナプレート12とガイドプレート13との間には、ランナ131が延設され、1次スプルー121の下流端と2次スプルー132、133、134の上流側部132a、133a、134aの上流端とを連通している。
【0035】
ガイドプレート13のランナプレート12側の面に対向する面には凹部135が形成されている。この凹部135内に、固定側スライド部材であるスライド型14が図中上下方向に(型合わせ面の延在方向に)移動自在に配設され、スライド型14には、ガイドプレート13に固定されたエアシリンダ15のロッド15aが連結している。
【0036】
そして、スライド型14は、ガイドプレート13の凹部135内に密着した状態を保ちながら、エアシリンダ15がロッド15aを最も伸長した下方位置と、エアシリンダ15がロッド15aを最も収縮した上方位置との間をスライドするようになっている。
【0037】
可動型2は、可動盤21、中間部材22、ガイドプレート23、スライド型24およびエアシリンダ25により主要部が構成されている。可動型2を固定プラテンに対し進退可能な図示しない可動プラテンに取り付けるための可動盤21には、射出成形機のエジェクタ212を遊挿するための開口211が開口している。
【0038】
可動盤21には中間部材22が並設され、中間部材22の可動盤21側の面に対向する面にはガイドプレート23が並設されている。可動盤21、中間部材22およびガイドプレート23に囲まれた空間には、エジェクタ212の突き出し力を伝達し、後述するスライド型24に内蔵されたエジェクタピン241、242を押圧してエジェクタピン241、242に突き出し動作をさせるためのエジェクタプレート221およびエジェクタピン222が配設されている。エジェクタプレート221およびエジェクタピン222からなる構成が本実施形態における押圧手段である。
【0039】
ガイドプレート23の中間部材22側の面に対向する面には凹部235が形成されている。この凹部235内に、可動側スライド部材であるスライド型24が図中上下方向に(型合わせ面の延在方向に)移動自在に配設され、スライド型24には、ガイドプレート23に固定されたエアシリンダ25のロッド25aが連結している。
【0040】
そして、スライド型24は、ガイドプレート23の凹部235内に密着した状態を保ちながら、エアシリンダ25がロッド25aを最も伸長した下方位置と、エアシリンダ25がロッド25aを最も収縮した上方位置との間をスライドするようになっている。
【0041】
スライド型14の可動型2との型合わせ面には、上方側より順に、雄型部(第1雄型部)151、雌型部(第2雌型部)152、雌型部(第1雌型部)153、雄型部(第2雄型部)154が一列に形成されている。また、スライド型14内には、上方側より順に、2次スプルー132、133、134の下流側を構成する下流側部141、142、143、144、145、146が形成されている。
【0042】
これに対し、スライド型24の固定型1との型合わせ面には、上方側より順に、雄型部(第2雄型部)251、雌型部(第1雌型部)252、雌型部(第2雌型部)253、雄型部(第1雄型部)254が1列に形成されている。また、スライド型24には、雌型部252、253の図中左方側に、それぞれ突き出し部であるエジェクタピン241、242が内蔵され、図中左方側から共通の押圧手段であるエジェクタプレート221およびエジェクタピン222に押圧されると、雌型部252、253内に突出するようになっている。
【0043】
そして、スライド型14が上方位置にあり、スライド型24が下方位置にあるときに、型締めが行なわれると(図1に示す状態になると)、以下に記す状態が形成される。
【0044】
雌型部152と雄型部251とが組み合わされ、雌型部152と雄型部251との間に分割体31の形状に対応したキャビティ31aが形成され、キャビティ31aは下流側部142を介して上流側部132aと連通する。すなわち、上流側部132aと下流側部142とでキャビティ31aに溶融樹脂を供給するための2次スプルー132が構成される。
【0045】
また、雄型部154と雌型部253とが組み合わされ、雄型部154と雌型部253との間に分割体32の形状に対応したキャビティ32aが形成され、キャビティ32aは下流側部146を介して上流側部134aと連通する。すなわち、上流側部134aと下流側部146とでキャビティ32aに溶融樹脂を供給するための2次スプルー134が構成される。
【0046】
さらに、雌型部153と雌型部252とが組み合わされ、雌型部153と雌型部252との間に中空成形品3の外側形状に対応したキャビティ(製品部)3aが形成され、キャビティ3aは下流側部145を介して上流側部133aと連通する。すなわち、上流側部133aと下流側部145とでキャビティ3aに溶融樹脂を供給するための2次スプルー133が構成される。
【0047】
雌型部252には、これに連通する導入流路252aおよびオーバーフロー流路252bが設けられ、雌型部253には、これに連通する導入流路253aおよびオーバーフロー流路253bが設けられている。そして、キャビティ3aと2次スプルー133とは導入流路252aを介して連通する。
【0048】
また、雄型部151、154の周縁部には、分割体32の溝324の形状に対応し、雌型部252、253の周端縁部に嵌め合わされる環状の突起151a、154aが形成され、雄型部251、254の周縁部には、分割体31の溝314の形状に対応し、雌型部152、153の周端縁部に嵌め合わされる環状の突起251a、254aが形成されている。そして、キャビティ32aと導入流路253a、およびキャビティ32aとオーバーフロー流路253bは、突起154aにより遮断される。
【0049】
一方、スライド型14が下方位置にあり、スライド型24が上方位置にあるときに、型締めが行なわれると、以下に記す状態が形成される。
【0050】
雌型部153と雄型部254とが組み合わされ、雌型部153と雄型部254との間に分割体31の形状に対応したキャビティ31aが形成され、キャビティ31aは下流側部144を介して上流側部134aと連通する。すなわち、上流側部134aと下流側部144とでキャビティ31aに溶融樹脂を供給するための2次スプルー134が構成される。
【0051】
また、雄型部151と雌型部252とが組み合わされ、雄型部151と雌型部252との間に分割体32の形状に対応したキャビティ32aが形成され、キャビティ32aは下流側部141を介して上流側部132aと連通する。すなわち、上流側部132aと下流側部141とでキャビティ32aに溶融樹脂を供給するための2次スプルー132が構成される。
【0052】
さらに、雌型部152と雌型部253とが組み合わされ、雌型部152と雌型部253との間に中空成形品3の外側形状に対応したキャビティ(製品部)3aが形成され、キャビティ3aは下流側部143を介して上流側部133aと連通する。すなわち、上流側部133aと下流側部143とでキャビティ3aに溶融樹脂を供給するための2次スプルー133が構成される。
【0053】
なお、キャビティ3aと2次スプルー133とは導入流路253aを介して連通する。また、キャビティ32aと導入流路252a、およびキャビティ32aとオーバーフロー流路252bは、突起151aにより遮断される。
【0054】
ここで、雌型部152と雌型部253とが組み合わされ形成されるキャビティ(製品部)3aは、前述の雌型部153と雌型部252とが組み合わされて形成されるキャビティ(製品部)3aと同一位置に形成される。
【0055】
次に、上記構成の金型Aを用いた中空成形品3の成形方法について説明する。
【0056】
中空成形品3を製造する場合には、まず、図3に示すように、エアシリンダ15、25を作動させ、スライド型14を上方位置、スライド型24を下方位置とした後型締めし、1次スプルー121の上流側端部に図示しない射出成形機のノズル部を当接して、溶融した液状の樹脂(本例では、約200℃のポリアセタール樹脂)を射出する。
【0057】
これにより、溶融樹脂は、1次スプルー121、ランナ131、上流側部132aと下流側部142とからなる2次スプル132、および上流側部134aと下流側部146とからなる2次スプル134を介して、雌型部152と雄型部251との間のキャビティ31a内、および雄型部154と雌型部253との間のキャビティ32a内に充填される。
【0058】
このとき、ランナ131のうち、2次スプルー133に繋がる経路を、図示しないランナカット機構を作動させて遮断し、雌型部153と雌型部252とにより形成されたキャビティ3a内に溶融樹脂を供給しないようにしている。こうして、キャビティ31a、32aにおいて、中空成形品3の分割体31、32がそれぞれ成形される。
【0059】
分割体31、32が冷却固化したら、図4に示すように、固定型1と可動型2とを型開きするとともに、固定型1のランナプレート12、ガイドプレート13間を離隔する。このようにして、雄型部251、154を分割体31、32から離脱させ、各分割体31、32をそれぞれ雌型部152、253内に残置するとともに、1次スプルー121、ランナ131、2次スプルー132、134内で固化した樹脂スプルーランナ41を固定型1内から取り除く。
【0060】
次に、図5に示すように、エアシリンダ15、25を作動させて、スライド型14を下方位置、スライド型24を上方位置にスライドさせる。その後、図6に示すように、ランナプレート12、ガイドプレート13間を合わせるとともに、固定型1と可動型2とを型締めする。
【0061】
これにより、雌型部152、253内に残置された分割体31、32が、当接面313、323(図2参照)を相互に当接した状態となる。さらに、当接部位の周縁には、溝314、324(図2参照)により、導入流路253aおよびオーバーフロー流路253bと連通した樹脂流路である周縁部流路330が形成される。
【0062】
このように型締めを行なったら、図7に示すように、1次スプルー121の上流側端部に図示しない射出成形機のノズル部を当接して、溶融した液状の樹脂(本例では、1回目の射出と同様に約200℃のポリアセタール樹脂)を射出する。
【0063】
これにより、溶融樹脂は、1次スプルー121、ランナ131、上流側部132aと下流側部141とからなる2次スプル132、上流側部133aと下流側部143とからなる2次スプル133、および上流側部134aと下流側部144とからなる2次スプル134を介して、雄型部151と雌型部252との間のキャビティ32a内、雌型部152と雌型部253との間のキャビティ3a内、および雌型部153と雄型部254との間のキャビティ31a内に充填される。
【0064】
このとき、前述の図示しないランナカット機構は2次スプルー133に繋がる経路を連通するようになっている。
【0065】
2次スプルー133を流通する溶融樹脂は、導入流路253aからキャビティ3a内に導入され、キャビティ3a内に形成された周縁部流路330からオーバーフロー流路253bにまで充填される。周縁部流路330内において、溶融樹脂は、その熱により分割体31、32の溝314、324(図2参照)内面の樹脂表面を溶融させ、これらが冷却固化することにより、分割体31、32相互が溶着される。
【0066】
このようにして、キャビティ3a内において中空成形品3が形成されるとともに、キャビティ31a、32a内において、中空成形品3の分割体31、32がそれぞれ成形される。
【0067】
中空成形品3の当接部位周縁部および分割体31、32が冷却固化したら、図8に示すように、固定型1と可動型2とを型開きするとともに、固定型1のランナプレート12、ガイドプレート13間を離隔する。そして、エジェクタ212を図中右方向に前進させ、エジェクタプレート221、エジェクタピン222を介して、エジェクタピン242を突出させ、中空成形品3を離型する。
【0068】
また、雄型部254、151を分割体31、32から離脱させ、各分割体31、32をそれぞれ雌型部153、252内に残置するとともに、1次スプルー121、ランナ131、2次スプルー132、133、134内で固化した樹脂スプルーランナ42を固定型1内から取り除く。
【0069】
次に、図9に示すように、エアシリンダ15、25を作動させて、スライド型14を上方位置、スライド型24を下方位置にスライドさせる。その後、図10に示すように、ランナプレート12、ガイドプレート13間を合わせるとともに、固定型1と可動型2とを型締めする。
【0070】
これにより、雌型部153、252内に残置された分割体31、32が、当接面313、323(図2参照)を相互に当接した状態となる。さらに、当接部位の周縁には、溝314、324(図2参照)により、導入流路252aおよびオーバーフロー流路252bと連通した樹脂流路である周縁部流路330が形成される。
【0071】
このように型締めを行なったら、図11に示すように、1次スプルー121の上流側端部に図示しない射出成形機のノズル部を当接して、溶融した液状の樹脂(本例では、1回目、2回目の射出と同様に約200℃のポリアセタール樹脂)を射出する。
【0072】
これにより、溶融樹脂は、1次スプルー121、ランナ131、上流側部132aと下流側部142とからなる2次スプル132、上流側部133aと下流側部145とからなる2次スプル133、および上流側部134aと下流側部146とからなる2次スプル134を介して、雌型部152と雄型部251との間のキャビティ31a内、雌型部153と雌型部252との間のキャビティ3a内、および雄型部154と雌型部253との間のキャビティ32a内に充填される。
【0073】
このときも、図7に示す工程と同様に、前述の図示しないランナカット機構は2次スプルー133に繋がる経路を連通するようになっている。
【0074】
2次スプルー133を流通する溶融樹脂は、導入流路252aからキャビティ3a内に導入され、キャビティ3a内に形成された周縁部流路330からオーバーフロー流路252bにまで充填される。周縁部流路330内において、溶融樹脂は、その熱により分割体31、32の溝314、324(図2参照)内面の樹脂表面を溶融させ、これらが冷却固化することにより、分割体31、32相互が融着される。
【0075】
このようにして、キャビティ3a内において中空成形品3が形成されるとともに、キャビティ31a、32a内において、中空成形品3の分割体31、32がそれぞれ成形される。
【0076】
中空成形品3の当接部位周縁部および分割体31、32が冷却固化したら、図12に示すように、固定型1と可動型2とを型開きするとともに、固定型1のランナプレート12、ガイドプレート13間を離隔する。そして、エジェクタ212を図中右方向に前進させ、エジェクタプレート221、エジェクタピン222を介して、エジェクタピン241を突出させ、中空成形品3を離型する。
【0077】
また、雄型部251、154を分割体31、32から離脱させ、各分割体31、32をそれぞれ雌型部152、253内に残置するとともに、1次スプルー121、ランナ131、2次スプルー132、133、134内で固化した樹脂スプルーランナ43を固定型1内から取り除く。
【0078】
そして、次に、エアシリンダ15、25を作動させて、スライド型14を下方位置、スライド型24を上方位置にスライドさせる。これは、前述した図5に示す工程であり、図5〜図12に示す工程を繰り返すことにより、中空成形品3を連続して成形することができる。
【0079】
図5〜図12に示す工程では、分割体31、32の成形(所謂、1次成形)と、周縁部流路330内に樹脂(図2に示す周辺部樹脂33)を充填固化し中空成形品3を形成する成形(所謂、2次成形)とを同時に行なうので、固定型1と可動型2との型開き1回毎に中空成形品3を得ることができる。また、毎回の(図7に示す工程と図11に示す工程との)樹脂充填量を一定にすることができる。
【0080】
なお、図7において、分割体31、32を成形する工程が本実施形態における第1の成形工程であり、周縁部流路330に溶融樹脂を充填し分割体31、32相互を溶着する工程が本実施形態における第2の溶着工程である。すなわち、図7に示す工程が、第1の成形工程と第2の溶着工程とを同時に行なう本実施形態における第1の工程群である。
【0081】
また、図11において、分割体31、32を成形する工程が本実施形態における第2の成形工程であり、周縁部流路330に溶融樹脂を充填し分割体31、32相互を溶着する工程が本実施形態における第1の溶着工程である。すなわち、図11に示す工程が、第2の成形工程と第1の溶着工程とを同時に行なう本実施形態における第2の工程群である。
【0082】
ここで、第1、第2の溶着工程を終えた後の中空成形品3の離型について説明する。
【0083】
図13は、スライド型14が上方位置にあり、スライド型24が下方位置にある第2の工程群を行なっているときの固定型1および可動型2を型合わせ面側から見た図である。図13(a)に可動型2を示し、図13(b)に固定型1を示している。また、図14(a)は、図13(b)に示す固定型1のA−A断面の要部を示す図であり、図14(b)は、図13(b)に示す固定型1のB−B断面の要部を示す図である。
【0084】
図13(a)、(b)に示すように、第2の工程群を行なうときには、キャビティ3a(図11参照)を形成する雌型部153、252は、後述する移動コア13b、23bの間に配置される。
【0085】
図2に示すように、本実施形態の中空成形品3は、分割体31、32に突出部315、325を有しており、この突出部315、325形状に対応して、各雌型部152、153、252、253には、それぞれ側壁にアンダーカットが形成されている。
【0086】
図14(a)、(b)に示すように、スライド型14の雌型部152、153は、突出部を有する中空成形品3の離型を容易にするために、アンダーカット部を拡大する方向に移動可能なスライドコア部152a、153aを備えている。各スライドコア部152a、153aの外側面(図中左右方向のスライド型14の外方面)には、後述する移動コア13bの係合突起部13dと係合するための係合突起部152b、153bがレール状に紙面表裏方向に延設されている。
【0087】
図14(a)に示すように、ガイドプレート13には、雌型部153の両側方部に空間13aが形成されており、この空間13a内には、スライドコア部152a、153aが間に配設されたときに、これを移動させるためのスライドコア部移動手段である移動コア13bが配設されている。移動コア13bの内方側面(スライドコア部153a側面)には、前述の係合突起部152b、153bと係合するための係合突起部13dがレール状に紙面表裏方向に延設されている。
【0088】
そして、図13(b)に示すようにスライド型14を配置した場合には、図14(a)に示すように、係合突起部13dと係合突起部153bとが交互に進入しあうことで、移動コア13bとスライドコア部153aとが係合する。移動コア13bには、図示しないランナプレート12から延設された傾斜ピンを挿設するための傾斜孔13cが形成されている。
【0089】
第2の工程群の第1の溶着工程が終了し、図12に示すように、固定型1と可動型2との型開きに合わせてランナプレート12、ガイドプレート13間を離隔したときには、図14(a)に示す傾斜孔13cと図示しない傾斜ピンとの作用により、移動コア13bが空間13a内を外方(図中左右外側方向)に移動し、これに係合するスライドコア部153aを外方に移動する。
【0090】
これにより、中空成形品3は離型可能となり、図12に示すように、共通の押圧手段であるエジェクタプレート221、エジェクタピン222に押されたエジェクタピン241に突き出されて、中空成形品3が離型される。このとき、スライドコア部152aは、図14(b)に示すように、移動コア13bには係合しておらずスライド型13に囲まれて移動できない状態にある。したがって、図12に示すように、内部に分割体31を確実に残置する。
【0091】
詳細は省略するが、図13(a)に示すように、可動型2においても、雌型部252の図中左右両側に移動コア23bが配設され、固定型1とほぼ同様なスライドコア部の移動機構が形成され、型開きして中空成形品3の離型を行なうときには、雌型部252のスライドコア部のみを移動させる。また、雌型部253のスライドコア部は移動せず、内部に分割体32を確実に残置する。
【0092】
図示は省略するが、第1の工程群を行なうとき(図7に示す状態のとき)には、キャビティ3a(図7参照)を形成する雌型部152、253が図13に示す移動コア13b間、23b間に配置される。
【0093】
第1の工程群の第2の溶着工程が終了し、図8に示すように、固定型1と可動型2とを型開きに合わせてランナプレート12、ガイドプレート13間を離隔したときには、移動コア13bがこれに係合するスライドコア部152aを外方に移動する。
【0094】
これにより、中空成形品3は離型可能となり、図8に示すように、共通の押圧手段であるエジェクタプレート221、エジェクタピン222に押されたエジェクタピン242に突き出されて、中空成形品3が離型される。このとき、スライドコア部153aは、移動コア13bには係合しておらず移動できない状態にある。したがって、図8に示すように、内部に分割体31を確実に残置する。
【0095】
また、可動型2においても、型開きして中空成形品3の離型を行なうときには、移動コア23bが雌型部253のスライドコア部のみを移動させる。また、雌型部252のスライドコア部は移動せず、内部に分割体32を確実に残置する。
【0096】
上述の構成および成形方法によれば、第1の工程群を行なうときと第2の工程群を行なうときとの間には、スライド型14、24をそれぞれ相互にスライドさせて、第2の工程群の第1溶着工程における雌型部153、252同士の組み合わせ位置と、第1の工程群の第2溶着工程における雌型部152、253同士の組み合わせ位置とを、金型A内の同一位置としている。
【0097】
そして、この同一位置に対応する部位にのみ、移動コア13b、23bを主体部とする離型に係わる共通のアンダーカットの処理機構、およびエジェクタピン241、242を押圧する共通のエジェクタプレート221、エジェクタピン222を設け、中空成形品3の離型時にのみ作動させている。このようにして、離型に係わる同じ機構を複数設ける場合よりも、金型が複雑にならず、金型を小型化することが可能である。
【0098】
また、中空成形品3の離型位置がいつも同一であるので、ロボット装置等の成形品取り出し手段を設けたとしても、その作動制御は容易である。
【0099】
(他の実施形態)
上記一実施形態では、スライド型14、24に各雄型部、雌型部を直線状に配列していたが、これに限定されるものではない。例えば、各スライド型に雄型部、雌型部をそれぞれ円弧状に配列し、第1の工程群と第2の工程群との間にスライド型をそれぞれ回転スライドさせ、第1の溶着工程と第2の溶着工程とを同一位置で行なうものであってもよい。
【0100】
また、上記一実施形態では、中空成形品3は、図2に示したポンプであったが、これに限定されるものではない。例えば、開口を有しない密封構造の中空成形品であってもよい。
【0101】
また、上記一実施形態では、分割体31、32、および周縁部樹脂33は、ポリアセタール樹脂であったが、これに限定されるものではない。また、分割体31、32、および周縁部樹脂33を異なる樹脂材により形成したものであってもよい。異なる樹脂材であっても相溶性を有するものであれば、融着して中空成形品を形成することが可能である。ただし、同一樹脂材による方が、射出ユニットが共用でき好ましい。
【図面の簡単な説明】
【図1】本発明の一実施形態における中空成形品3の製造に用いる金型Aの概略構造を示す断面図である。
【図2】中空成形品3の概略構造を示す断面図である。
【図3】中空成形品の成形方法を説明するための金型Aの断面図である。
【図4】中空成形品の成形方法を説明するための金型Aの断面図である。
【図5】中空成形品の成形方法を説明するための金型Aの断面図である。
【図6】中空成形品の成形方法を説明するための金型Aの断面図である。
【図7】中空成形品の成形方法を説明するための金型Aの断面図である。
【図8】中空成形品の成形方法を説明するための金型Aの断面図である。
【図9】中空成形品の成形方法を説明するための金型Aの断面図である。
【図10】中空成形品の成形方法を説明するための金型Aの断面図である。
【図11】中空成形品の成形方法を説明するための金型Aの断面図である。
【図12】中空成形品の成形方法を説明するための金型Aの断面図である。
【図13】(a)は可動型2を、(b)は固定型1を、型合わせ面側から見た正面図である。
【図14】(a)は、図13(b)のA−A断面の要部を示す図であり、(b)は、図13(b)のB−B断面の要部を示す図である。
【符号の説明】
1 固定型
2 可動型
3 中空成形品
3a キャビティ(製品部)
13、23 ガイドプレート
13b、23b 移動コア(スライドコア部移動手段)
14 スライド型(固定側スライド部材)
24 スライド型(可動側スライド部材)
31、32 分割体
151、254 雄型部(第1雄型部)
152、253 雌型部(第2雌型部)
153、252 雌型部(第1雌型部)
154、251 雄型部(第2雄型部)
152a、153a スライドコア部
221 エジェクタプレート(押圧手段の一部)
222 エジェクタピン(押圧手段の一部)
241、242 エジェクタピン(突き出し部)
330 周縁部流路(樹脂流路)
A 金型
Claims (10)
- 中空成形品(3)を分割した複数の分割体(31、32)を、前記分割体(31、32)に対応して金型(A)内の異なる位置にそれぞれ形成した第1雄型部(254、151)と第1雌型部(153、252)との間にて成形する第1の成形工程と、
前記第1の成形工程で成形した前記複数の分割体(31、32)を残置したままの前記第1雌型部(153、252)同士を組み合わせて前記複数の分割体(31、32)相互を当接し、前記複数の分割体(31、32)の当接部位の周縁に樹脂流路(330)を形成して、この樹脂流路(330)内に溶融樹脂を充填し、前記複数の分割体(31、32)相互を溶着する第1の溶着工程と、
前記複数の分割体(31、32)を、前記分割体(31、32)に対応して前記金型(A)内の異なる位置にそれぞれ形成した第2雄型部(251、154)と第2雌型部(152、253)との間にて成形する第2の成形工程と、
前記第2の成形工程で成形した前記複数の分割体(31、32)を残置したままの前記第2雌型部(152、253)同士を組み合わせて前記複数の分割体(31、32)相互を当接し、前記複数の分割体(31、32)の当接部位の周縁に樹脂流路(330)を形成して、この樹脂流路(330)内に溶融樹脂を充填し、前記複数の分割体(31、32)相互を溶着する第2の溶着工程とを備え、
前記第1の成形工程と前記第2の溶着工程とを同時に行なう第1の工程群と、前記第2の成形工程と前記第1の溶着工程とを同時に行なう第2の工程群とを交互に繰り返し、前記第1の工程群、前記第2の工程群のいずれかを行なう毎に、前記中空成形品(3)を形成する中空成形品の成形方法であって、
前記第1溶着工程における前記第1雌型部(153、252)同士の組み合わせ位置と、前記第2溶着工程における前記第2雌型部(152、253)同士の組み合わせ位置とは、前記金型(A)内の同一位置であることを特徴とする中空成形品の成形方法。 - 前記金型(A)は、前記第1の工程群、前記第2の工程群を行なうときに、型合わせ面で型合わせする固定型(1)と可動型(2)とからなり、前記固定型(1)は前記型合わせ面に前記型合わせ面の延在方向にスライド可能な固定側スライド部材(14)を有し、前記可動型(2)は前記型合わせ面に前記型合わせ面の延在方向にスライド可能な可動側スライド部材(24)を有し、
前記第1の溶着工程で組み合わせる前記第1雌型部(153、252)のうち、一方は前記固定側スライド部材(14)に設けられるとともに、他方は前記可動側スライド部材(24)に設けられ、
前記第2の溶着工程で組み合わせる前記第2雌型部(152、253)のうち、一方は前記固定側スライド部材(14)に設けられるとともに、他方は前記可動側スライド部材(24)に設けられ、
前記第1工程群を行なうときと前記第2工程群を行なうときとの間には、前記固定側スライド部材(14)と前記可動側スライド部材(24)とをそれぞれスライドさせることにより、前記第1溶着工程における前記第1雌型部(153、252)同士の組み合わせ位置と、前記第2溶着工程における前記第2雌型部(152、253)同士の組み合わせ位置とを、前記同一位置とすることを特徴とする請求項1に記載の中空成形品の成形方法。 - 前記第1雌型部(153)および前記第2雌型部(152)は、前記中空成形品(3)の離型を容易にするために移動可能なスライドコア部(152a、153a)をそれぞれ有し、
前記第1の溶着工程もしくは前記第2の溶着工程の後、前記中空成形品(3)を離型するときに、前記スライドコア部(152a、153a)のうち前記同一位置にある前記スライドコア部(153a)のみを移動させることを特徴とする請求項1または請求項2に記載の中空成形品の成形方法。 - 前記金型(A)は、前記スライドコア部(152a、153a)に係合して、前記金型(A)が型開きするときに前記スライドコア部(152a、153a)を移動させる、前記第1雌型部(153)および前記第2雌型部(152)に対し共通のスライドコア部移動手段(13b)を備え、
前記スライドコア部移動手段(13b)を、前記スライドコア部(152a、153a)のうち前記同一位置にある前記スライドコア部(153a)とのみ係合させることを特徴とする請求項3に記載の中空成形品の成形方法。 - 前記金型(A)は、前記第1雌型部(153、252)および前記第2雌型部(152、253)から前記中空成形品(3)を突き出すためにそれぞれ設けられた突き出し部(241、242)と、前記突き出し部(241、242)を押圧して前記突き出し部(241、242)に突き出し動作をさせる、前記第1雌型部(153、252)および前記第2雌型部(152、253)に対し共通の押圧手段(221、222)とを備え、
前記第1の溶着工程もしくは前記第2の溶着工程の後、前記中空成形品(3)を離型するときに、前記押圧手段(221、222)により、前記突き出し部(241、242)のうち前記同一位置にある前記突き出し部(241)のみを押圧することを特徴とする請求項1ないし請求項4のいずれか1つに記載の中空成形品の成形方法。 - 中空成形品(3)を分割した複数の分割体(31、32)を異なる位置で成形するための第1雄型部(254、151)と第1雌型部(153、252)とを、前記分割体(31、32)に対応してそれぞれ備えるとともに、前記複数の分割体(31、32)を異なる位置で成形するための第2雄型部(251、154)と第2雌型部(152、253)とを、前記分割体(31、32)に対応してそれぞれ備え、
前記第1雄型部(254、151)と前記第1雌型部(153、252)とを組み合わせたときには、前記第2雌型部(152、253)同士が組み合わされて製品部(3a)が形成され、この製品部(3a)内において前記複数の分割体(31、32)が当接して配置されることで、前記複数の分割体(31、32)の当接部位の周縁に、前記複数の分割体(31、32)相互を溶着するための溶融樹脂の樹脂流路(330)が形成され、
前記第2雄型部(251、154)と前記第2雌型部(152、253)とを組み合わせたときには、前記第1雌型部(153、252)同士が組み合わされて製品部(3a)が形成され、この製品部(3a)内において前記複数の分割体(31、32)が当接して配置されることで、前記複数の分割体(31、32)の当接部位の周縁に、前記複数の分割体(31、32)相互を溶着するための溶融樹脂の樹脂流路(330)が形成される中空成形品の成形用金型であって、
前記第1雌型部(153、252)同士の組み合わせ位置と、前記第2雌型部(152、253)同士の組み合わせ位置とは、同一位置であることを特徴とする中空成形品の成形用金型。 - 型合わせ面で型合わせする固定型(1)と可動型(2)とからなり、
前記固定型(1)は前記型合わせ面に前記型合わせ面の延在方向にスライド可能な固定側スライド部材(14)を有し、前記可動型(2)は前記型合わせ面に前記型合わせ面の延在方向にスライド可能な可動側スライド部材(24)を有し、
前記第1雌型部(153、252)のうち、一方は前記固定側スライド部材(14)に設けられるとともに、他方は前記可動側スライド部材(24)に設けられ、
前記第2雌型部(152、253)のうち、一方は前記固定側スライド部材(14)に設けられるとともに、他方は前記可動側スライド部材(24)に設けられ、
前記固定側スライド部材(14)と前記可動側スライド部材(24)とがそれぞれスライドすることにより、前記第1雌型部(153、252)同士の組み合わせ位置と前記第2雌型部(152、253)同士の組み合わせ位置とが、前記同一位置となることを特徴とする請求項6に記載の中空成形品の成形用金型。 - 前記第1雌型部(153)および前記第2雌型部(152)は、前記同一位置にあり、かつ型開きするときにのみ移動して、前記中空成形品の離型を容易にするスライドコア部(152a、153a)を備えることを特徴とする請求項6または請求項7に記載の中空成形品の成形用金型。
- 前記スライドコア部(152a、153a)に係合して、型開きするときに前記スライドコア部(152a、153a)を移動させる、前記第1雌型部(153)および前記第2雌型部(152)に対し共通のスライドコア部移動手段(13b)を備え、
前記スライドコア部移動手段(13b)は、前記スライドコア部(152a、153a)のうち前記同一位置にある前記スライドコア部(153a)とのみ係合することを特徴とする請求項8に記載の中空成形品の成形用金型。 - 前記第1雌型部(153、252)および前記第2雌型部(152、253)から前記中空成形品(3)を突き出すためにそれぞれ設けられた突き出し部(241、242)と、
型開きするときに、前記突き出し部(241、242)のうち前記同一位置にある前記突き出し部(241)のみを押圧して、前記同一位置にある前記突き出し部(241)に突き出し動作をさせる、前記第1雌型部(153、252)および前記第2雌型部(152、253)に対し共通の押圧手段(221、222)とを備えることを特徴とする請求項6ないし請求項9のいずれか1つに記載の中空成形品の成形用金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003074231A JP4314852B2 (ja) | 2003-03-18 | 2003-03-18 | 中空成形品の成形方法およびそれに用いられる成形用金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003074231A JP4314852B2 (ja) | 2003-03-18 | 2003-03-18 | 中空成形品の成形方法およびそれに用いられる成形用金型 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004276529A true JP2004276529A (ja) | 2004-10-07 |
| JP4314852B2 JP4314852B2 (ja) | 2009-08-19 |
Family
ID=33289934
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003074231A Expired - Lifetime JP4314852B2 (ja) | 2003-03-18 | 2003-03-18 | 中空成形品の成形方法およびそれに用いられる成形用金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4314852B2 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004345242A (ja) * | 2003-05-22 | 2004-12-09 | Denso Corp | 中空成形品の成形方法および中空成形品 |
| JP2008126498A (ja) * | 2006-11-20 | 2008-06-05 | Oshima Denki Seisakusho:Kk | 射出成形体の製造方法および製造用の金型 |
| KR100948072B1 (ko) | 2008-10-09 | 2010-03-16 | 한일산업 주식회사 | 자동차용 필터 및 그 제조방법 |
| KR100949994B1 (ko) * | 2008-02-14 | 2010-03-29 | 양순영 | 중공성형품 성형방법 및 성형장치 |
| CN102059781A (zh) * | 2010-11-12 | 2011-05-18 | 中南大学 | 一种微流控芯片注塑成型及键合的模具 |
| KR20200114053A (ko) * | 2019-03-27 | 2020-10-07 | 삼성전자주식회사 | 중공형 제품을 성형하기 위한 금형 및 이를 이용한 제조 방법 |
-
2003
- 2003-03-18 JP JP2003074231A patent/JP4314852B2/ja not_active Expired - Lifetime
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2004345242A (ja) * | 2003-05-22 | 2004-12-09 | Denso Corp | 中空成形品の成形方法および中空成形品 |
| JP2008126498A (ja) * | 2006-11-20 | 2008-06-05 | Oshima Denki Seisakusho:Kk | 射出成形体の製造方法および製造用の金型 |
| KR100949994B1 (ko) * | 2008-02-14 | 2010-03-29 | 양순영 | 중공성형품 성형방법 및 성형장치 |
| KR100948072B1 (ko) | 2008-10-09 | 2010-03-16 | 한일산업 주식회사 | 자동차용 필터 및 그 제조방법 |
| CN102059781A (zh) * | 2010-11-12 | 2011-05-18 | 中南大学 | 一种微流控芯片注塑成型及键合的模具 |
| KR20200114053A (ko) * | 2019-03-27 | 2020-10-07 | 삼성전자주식회사 | 중공형 제품을 성형하기 위한 금형 및 이를 이용한 제조 방법 |
| KR102693260B1 (ko) * | 2019-03-27 | 2024-08-08 | 삼성전자주식회사 | 중공형 제품을 성형하기 위한 금형 및 이를 이용한 제조 방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4314852B2 (ja) | 2009-08-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7604764B2 (en) | Method of molding hollow component with high strength and sealability and the hollow component | |
| JP5864275B2 (ja) | 車両用樹脂製窓パネルの射出成形型 | |
| JP2010064278A (ja) | 多色成形用金型 | |
| JP4458391B2 (ja) | 中空製品の射出成形方法および成形装置 | |
| JP4314852B2 (ja) | 中空成形品の成形方法およびそれに用いられる成形用金型 | |
| KR100625868B1 (ko) | 사출성형용 금형장치 | |
| JP4484128B2 (ja) | 射出成形方法、射出成形装置 | |
| JP3562714B2 (ja) | 複数個の中空物品の同時射出成形方法及び金型装置 | |
| JP4134772B2 (ja) | 中空成形品の成形方法およびそれに用いられる成形用金型 | |
| JP2004276530A (ja) | 中空成形品の成形方法およびそれに用いられる成形用金型 | |
| JP6978560B1 (ja) | 可動コアを備えた多色成形用金型 | |
| JP4050154B2 (ja) | 射出成形装置及び射出成形機 | |
| JP3611977B2 (ja) | 中空体製品の成形方法および成形用金型 | |
| JPH03292116A (ja) | 樹脂成形品の成形方法及び成形用金型 | |
| JP3593043B2 (ja) | 中空物品の射出成形用金型装置 | |
| JP3566827B2 (ja) | 中空製品の成形法およびそのための装置 | |
| CN116160621B (zh) | 用于孤岛式双色注塑件的注塑模具、注塑方法及注塑件 | |
| JP3903026B2 (ja) | インサート複合成形用竪型射出成形機。 | |
| CN108973013A (zh) | 一种双色注塑系统及注塑方法 | |
| JP2712728B2 (ja) | カセットハーフ成形方法及びカセットハーフ成形用金型 | |
| JP2021020378A (ja) | 射出成形用金型 | |
| JPH0673879B2 (ja) | ダイスライド型のエジェクター構造 | |
| JP2005246770A (ja) | 射出成形金型 | |
| JPH0435131Y2 (ja) | ||
| JP3198920U (ja) | 金型装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051007 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070719 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071002 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071203 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090428 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090511 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4314852 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120529 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120529 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130529 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140529 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |