JP2004321426A - ゴルフクラブヘッドとその製造方法 - Google Patents
ゴルフクラブヘッドとその製造方法 Download PDFInfo
- Publication number
- JP2004321426A JP2004321426A JP2003119268A JP2003119268A JP2004321426A JP 2004321426 A JP2004321426 A JP 2004321426A JP 2003119268 A JP2003119268 A JP 2003119268A JP 2003119268 A JP2003119268 A JP 2003119268A JP 2004321426 A JP2004321426 A JP 2004321426A
- Authority
- JP
- Japan
- Prior art keywords
- golf club
- club head
- manufacturing
- slot
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
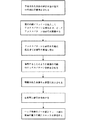
Links
Images




Landscapes
- Golf Clubs (AREA)
Abstract
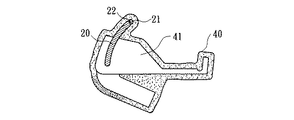
【課題】ヘッド本体のワックスパターンの製造工程において砂芯を利用して一体成形によるスロットを形成させることにより、フェース板の弾性による変形能力を高めると共に、大量生産の便利性を高めることができるゴルフクラブヘッドとその製造方法を提供する。
【解決手段】予定された形状の砂芯を型の型穴の内部に位置決めさせる段階と、型の内部にワックスを注入してワックスパターンを形成させ、そしてワックスパターンは砂芯を被覆する段階と、ワックスパターンと砂芯を石膏に沈ませて石膏型を製造し得る段階と、加熱することにより石膏型の内部のワックスパターンを除去させる段階と、熔融された金属を石膏型に注入させる段階と、石膏型と砂芯を除去することにより、一体成形のヘッド本体を製造し得る段階とを含む方法で構成されることにより、ヘッド本体においてソール板とフェース板の背面の重りの間にはスロットが形成される。
【選択図】 図1
【解決手段】予定された形状の砂芯を型の型穴の内部に位置決めさせる段階と、型の内部にワックスを注入してワックスパターンを形成させ、そしてワックスパターンは砂芯を被覆する段階と、ワックスパターンと砂芯を石膏に沈ませて石膏型を製造し得る段階と、加熱することにより石膏型の内部のワックスパターンを除去させる段階と、熔融された金属を石膏型に注入させる段階と、石膏型と砂芯を除去することにより、一体成形のヘッド本体を製造し得る段階とを含む方法で構成されることにより、ヘッド本体においてソール板とフェース板の背面の重りの間にはスロットが形成される。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、ゴルフクラブヘッドとその製造方法に関するもので、特にワックスパターンの製造工程において砂芯を利用してヘッド本体のソール板とフェース板の背面の重りの間には一体成形によりスロットが形成されるため、フェース板の弾性による変形能力、打球の飛距離を高めることができると共に、大量生産に適合することができるゴルフクラブヘッドとその製造方法に係るものである。
【0002】
【従来の技術】
従来この種のものにあっては、下記のようなものになっている。
【0003】
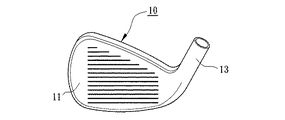
従来の一体成形のゴルフアイアンヘッドの構造としては、図1、2を参照すると、ヘッド本体10にはフェース板11、重り12、ホーゼル13が形成され、フェース板11の正面はボールを打つのに用いられ、また、重り12によりヘッド本体10の全体の重心を低くすることができ、さらに、ホーゼル13はシャフトが嵌設するのに用いられることができるようにとしたものがある。
【0004】
また、従来のゴルフクラブヘッドの構造としては、ヘッド本体の背後に背穴が設けられ、その周囲のフランジには凹欠部が設けられ、凹欠部の内部には振動を吸収する材料が充填され、打球時においての打球のスポットを増やすことができると共に、共振を防止することができるようにとしたものがある(例えば、特許文献1を参照)。
【0005】
【特許文献1】
中華民国発明專利公告第285056号
【0006】
【発明が解決しようとする課題】
上記のような従来の一体成形のゴルフアイアンヘッドの構造においてはヘッド本体10は直接ワックスパターンの製法を利用して一体成形により製造されることができ、ヘッド本体10とフェース板11の間には嵌設または熔接の処理を行う必要がないため、いかなるしまりばめの接点または熔接路も生じなくなる。同時に、フェース板11により打球を行った時、ヘッド本体10の一体成形の構造によりフェース板11の打球の応力の吸収を減らすことができるが、フェース板11の背面の重り12はヘッド本体10のソール板101とは完全に一体になるように結合されるため(即ち、両者の間に形成された連結面の面積が大き過ぎる)、フェース板11の弾性による変形能力に大きな影響を与えてしまい、即ちその弾性の回復係数(coefficient of restitution, COR)を大幅に低減させてしまうため、ヘッド本体10は遠距離の打球に適用できなくなるという問題点があった。
【0007】
また、上記のような従来のゴルフクラブヘッドの構造においてはフェース板の背面における振動を吸収する充填材料はヘッド本体のソール板とは完全に一体になるように結合されることにより、フェース板の弾性による変形能力に大きな影響を与えてしまうため、ヘッド本体は遠距離の打球に適用できなくなるという問題点があった。そのため、上記のような従来のゴルフクラブヘッドの構造をさらに改良しなければならない。
【0008】
本発明は、このような問題点に鑑みて発明したものであって、その目的とするところは、ヘッド本体のワックスパターンの製造工程において砂芯を利用して一体成形によりスロットが形成され、スロットによりヘッド本体のソール板とフェース板の背面の重りを隔てることができ、さらにソール板とフェース板との間に形成された連結面の面積を有効に縮減することができる。それにより、一体成形により形成されたヘッド本体は製造し易くなるだけではなく、低重心と打球の応力を吸収しないという利点を有すると共に、フェース板の弾性による変形能力と弾性の回復係数を大幅に高めることができることにより、ヘッド本体の完成品は遠距離の打球に適用することができ、さらに大量生産に適用することができるゴルフクラブヘッドとその製造方法を提供しようとするものである。
【0009】
本発明の第一の目的は、ヘッド本体のソール板とフェース板の背面の重りの間にスロットを形成させることにより、一体成形のフェース板の打球ゾーンは弾性による変形自在なクッション空間を有するように形成されるため、フェース板の弾性による変形能力を高めることができるゴルフクラブヘッドとその製造方法を提供しようとするものである。
【0010】
本発明の第二の目的は、予定された形状の砂芯を利用して直接一体成形によりスロットを形成させることにより、砂芯は簡単に組立てられると共に、各種のヘッド本体のワックスパターンの製造工程に使用されることができるため、大量生産の便利性を高めることができるゴルフクラブヘッドとその製造方法を提供しようとするものである。
【0011】
【課題を解決するための手段】
上記目的を達成するために、本発明によるゴルフクラブヘッドの製造方法は、下記のようになるものである。すなわち、
予定された形状の砂芯を型の型穴の内部に位置決めさせる段階と、型の内部にワックスを注入してワックスパターンを形成させ、そしてワックスパターンは砂芯を被覆する段階と、ワックスパターンと砂芯を石膏に沈ませて石膏型を製造し得る段階と、加熱することにより石膏型の内部のワックスパターンを除去させる段階と、熔融された金属を石膏型に注入させる段階と、石膏型と砂芯を除去することにより、一体成形のヘッド本体を製造し得る段階とを含む方法で構成され、ヘッド本体においてソール板とフェース板の背面の重りの間にはスロットが形成される。
【0012】
また、本発明によるゴルフクラブヘッドの製造方法は、砂芯には耳部と位置決め孔が含まれ、型の型穴において耳部と位置決め孔に対応した位置には位置決め部が形成されることもできる。また、重りとスロットは横にしてヘッド本体のソール板を跨ぐように形成され、そしてヘッド本体のトー部からヒール部まで延伸するように形成されることもできる。また、スロットの幅は0.5〜8.0mmの間に介在することもできる。また、重りの最大な厚さはフェース板の厚さの2.5倍以上であることもできる。また、ヘッド本体の重心位置はソール板の距離とは20mm以下であることもできる。また、フェース板の背面においてはヘッド本体のトー部、サイド板、クラウン板およびヒール部の内周縁に沿った浅スロットが形成され、浅スロットによりスロットと連通することもできる。
【0013】
また、本発明によるゴルフクラブヘッドは、フェース板、重りおよびスロットにより構成される一体成形のゴルフクラブヘッドである。フェース板は一体成形によりヘッド本体の正面に形成される。重りは一体成形によりフェース板の背面に形成されると共に、フェース板のソール板に緊密に隣接するように形成され、スロットはヘッド本体のソール板とフェース板の背面の重りの間に設けられる。
【0014】
さらに、本発明によるゴルフクラブヘッドは、重りとスロットは横にしてヘッド本体のソール板を跨ぐように形成され、そしてヘッド本体のトー部からヒール部まで延伸するように形成されることもできる。また、スロットの幅は0.5〜8.0mmの間に介在することもできる。また、重りの最大な厚さはフェース板の厚さの2.5倍以上であることもできる。また、ヘッド本体の重心位置はソール板の距離とは20mm以下であることもできる。また、フェース板の背面においてはヘッド本体のトー部、サイド板、クラウン板およびヒール部の内周縁に沿った浅スロットが形成され、浅スロットによりスロットと連通することもできる。
【0015】
【発明の実施の形態】
本発明の実施の形態について、以下、図面を参照して説明する。
【0016】
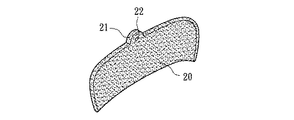
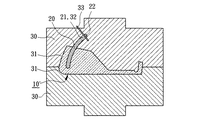
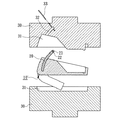
図1は本発明の実施形態のゴルフクラブヘッドとその製造方法による製造工程のブロック図で、図2は本発明の実施形態のゴルフクラブヘッドによる断面図で、図3は本発明の実施形態のゴルフクラブヘッドの製造方法に使用される砂芯による斜視図で、図4は本発明の実施形態のゴルフクラブヘッドの製造方法による第一段階を示す図で、図5は本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階を示す図で、図6は本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階のワックスパターンが砂芯を被覆した状態の背面図で、図7は本発明の実施形態のゴルフクラブヘッドの製造方法による第三段階を示す図で、図8は本発明の実施形態のゴルフクラブヘッドの製造方法による第四段階を示す図で、図9は本発明の実施形態のゴルフクラブヘッドとその重心位置による断面図で、図10は本発明の実施形態のゴルフクラブヘッドによる背面図である。
【0017】
図1、2、3を参照すると、本発明のゴルフクラブヘッドの構造は主にヘッド本体10には一体成形のフェース板11、重り12、ホーゼル13およびスロット14が含まれる。本発明のスロット14は円弧形でヘッド本体10のソール板101とフェース板11の背面の重り12の間に形成されるため、従来のワックスパターンの製造工程を利用して本発明におけるスロット14を有したヘッド本体10の製造には不適合である。そのため、本発明においては、さらにワックスパターンの製造工程において予定された形状の砂芯20を利用して上述の問題点を克服しようとするもので、ワックスパターンの製造工程において円弧形のスロット14を有したヘッド本体10をスムースに成形させようとする。
【0018】
図1、2、3、4を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第一段階は、予定された形状の砂芯20を型30の型穴31の内部に位置決めさせる。本発明においては、予め石膏などの適当な材料により砂芯20を製造し、そして砂芯20を本発明のヘッド本体10のスロット14の半円弧状に形成させる。それから、砂芯20を型30の型穴31の内部に位置決めさせ、型30の型穴31は適当な位置において位置決め部32と位置決めピン33が形成される。また、砂芯20の上端には耳部21が形成され、耳部21には位置決め孔22があけられる。位置決め孔22、位置決め部32および位置決めピン33により砂芯20は型30の型穴31の内部に安定に懸けられて位置決めされる。
【0019】
図1、2、3、5、6を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第二段階は、型30の内部にワックスを注入してワックスパターン10’を形成させ、そしてワックスパターン10’は砂芯20を被覆する。砂芯20が型穴31に位置決めされた後、本発明においては型30の注入口(図示せず)からワックスを型穴31の内部に注入する。ワックスが固化して成形された後、ワックスパターン10’が形成される。ワックスパターン10’の形状はヘッド本体10とは同じで、そして同様にフェース板11’、重り12’、ホーゼル13’およびスロット14’が含まれる。それから、ワックスパターン10’に対して型外しを行い、型30の位置決めピン33を取り出すことにより、砂芯20は型30から離脱する。この時、砂芯20は暫くワックスパターン10’に被覆され、そしてスロット14’の位置に対応するように形成される。
【0020】
図1、2、3、6、7を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第三段階は、ワックスパターン10’と砂芯20を石膏に沈ませて石膏型40を製造し得る。砂芯20を被覆したワックスパターン10’が製造された後、本発明においては一体に形成されたワックスパターン10’と砂芯20を同時に石膏液またはその他の粘液状型作りの材料に沈ませることにより、石膏の粘液がワックスパターン10’と砂芯20の外側に貼りつくため、石膏型40が形成される。それから、石膏型40に対して陰干しまたは乾かしの処理を行うことにより、石膏型40を完全に固化して成形させる。
【0021】
図1、2、3、7、8を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第四段階は、加熱することにより石膏型40の内部のワックスパターン10’を除去させる。石膏型40が固化して成形された後、本発明においては石膏型40を加熱することにより型の内部のワックスパターン10’をワックスに熔融させ、そして石膏型40の注入口(図示せず)から流出させる。ワックスが完全に除去された後、石膏型40の内部には型穴41が形成される。この時、砂芯20は上端の耳部21と位置決め孔22により石膏型40に結合されることにより、砂芯20は型30の型穴31の内部に安定に懸けられて位置決めされる。
【0022】
再び図1、2、3、8を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第五段階は、熔融された金属を石膏型40に注入させる。本発明においては製品の需要性に応じて例えば適当な金属または合金材料を使用することができる。それから、上記金属または合金材料を加熱して完全に液化になるように熔融させ、そして石膏型40に注入する。上記金属または合金材料が冷却し固化して成形された後、本発明のヘッド本体10が製造される。
【0023】
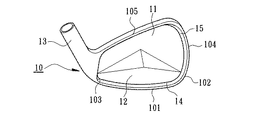
図1、2、3、9、10を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第六段階は、石膏型40と砂芯20を除去することにより、一体成形のヘッド本体10を製造し得る。本発明においては適当な工具を利用して石膏型40と砂芯20を叩き割り、そしてその屑を除去した後、一体成形のヘッド本体10が製造され、さらにヘッド本体10のソール板101とフェース板11の背面の重り12の間にはスロット14が形成される。最後に、本発明においては例えば精密な機械加工によりヘッド本体10に対してばりの除去、研磨、仕上げ磨き、ペンキ塗りを行うことにより、ヘッドの完成品は比較的よい外観と一致した規格を有するように形成される。
【0024】
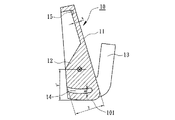
再び図2、9、10を参照すると、本発明のヘッド本体10の一体成形の構造はさらに進んでスロット14によりヘッド本体10のソール板101とフェース板11の背面の重り12を隔て、そしてソール板101と重り12の間に形成された連結面の面積の大きさを縮減することにより、フェース板11の中央の打球ゾーン(打球のスイートスポットを含み)は最大な弾性による変形能力(即ち、フェース板11には比較的高い弾性の回復係数が形成される)を獲得することができると共に、本発明のヘッド本体10の遠距離の打球能力をさらに高めることができる。また、本発明において砂芯20を利用してスロット14が形成される方式を迅速に組立てて各種のヘッド本体10のワックスパターンの量産に使用されることもできる。
【0025】
再び図9、10を参照すると、本発明のフェース板11の弾性による変形能力(即ち、弾性の回復係数)と打球の飛距離を最大限に達させるべく、ヘッド本体10とその重り12、スロット14は好ましくは下記の条件に符合するように選択した方が好適である。a)重り12とスロット14を横にしてヘッド本体10のソール板101を跨ぐように形成させ、そしてヘッド本体10のトー部102からヒール部103まで延伸するように形成させる。b)スロット14の幅aを0.5〜8.0mmの間に介在させる。c)重り12の最大厚さyをフェース板11の厚さxの2.5倍より大きくまたは同じであるように形成させる(即ち、y≧2.5x)。d)全体の重心を低くするべく、ヘッド本体10の重心位置とソール板101の距離y’を20mm以下であるように形成させる(即ち、y’≦20mm)。
【0026】
再び図2、6、9、10を参照すると、本発明のフェース板11の背面においてもヘッド本体10のトー部102、サイド板104、クラウン板105およびヒール部103の内周縁に沿った浅スロット15が形成される(ワックスパターン10’には対応するように浅スロット15’が形成される)。浅スロット15はスロット14と連通するように形成される方が好適で、浅スロット15とスロット14は共同でフェース板11の背面の周縁に環設されると共に、フェース板11とヘッド本体10の間の連結位置の断面サイズを縮減することができるため、本発明においてはフェース板11の弾性による変形能力と遠距離の打球能力をさらに高めることができる。
【0027】
【発明の効果】
本発明のゴルフクラブヘッドとその製造方法によれば、ヘッド本体のソール板とフェース板の背面の重りの間にスロットを形成させることにより、一体成形のフェース板の打球ゾーンは弾性による変形自在なクッション空間を有するように形成されるため、フェース板の弾性による変形能力を高めることができるという利点がある。
【0028】
本発明のゴルフクラブヘッドとその製造方法によれば、予定された形状の砂芯を利用して直接一体成形によりスロットを形成させることにより、砂芯は簡単に組立てられると共に、各種のヘッド本体のワックスパターンの製造工程に使用されることができるため、大量生産の便利性を高めることができるという利点がある。
【0029】
本発明は、その精神及び必須の特徴事項から逸脱することなく他のやり方で実施することができる。従って、本明細書に記載した好ましい実施例は例示的なものであり、限定的なものではない。
【図面の簡単な説明】
【図1】本発明の実施形態のゴルフクラブヘッドとその製造方法による製造工程のブロック図である。
【図2】本発明の実施形態のゴルフクラブヘッドによる断面図である。
【図3】本発明の実施形態のゴルフクラブヘッドの製造方法に使用される砂芯による斜視図である。
【図4】本発明の実施形態のゴルフクラブヘッドの製造方法による第一段階を示す図である。
【図5】本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階を示す図である。
【図6】本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階のワックスパターンが砂芯を被覆した状態の背面図である。
【図7】本発明の実施形態のゴルフクラブヘッドの製造方法による第三段階を示す図である。
【図8】本発明の実施形態のゴルフクラブヘッドの製造方法による第四段階を示す図である。
【図9】本発明の実施形態のゴルフクラブヘッドとその重心位置による断面図である。
【図10】本発明の実施形態のゴルフクラブヘッドによる背面図である。
【図11】従来のゴルフクラブヘッドの構造による正面図である。
【図12】従来のゴルフクラブヘッドの構造による断面図である。
【符号の説明】
10 ヘッド本体 101 ソール板
102 トー部 103 ヒール部
104 サイド板 105 クラウン板
11 フェース板 12 重り
13 ホーゼル 14 スロット
15 浅スロット 10’ ワックスパターン
11’ フェース板 12’ 重り
13’ ホーゼル 14’ スロット
20 砂芯 21 耳部
22 位置決め孔 3 型
31 型穴 32 位置決め部
33 位置決めピン 40 石膏型
41 型穴
【発明の属する技術分野】
本発明は、ゴルフクラブヘッドとその製造方法に関するもので、特にワックスパターンの製造工程において砂芯を利用してヘッド本体のソール板とフェース板の背面の重りの間には一体成形によりスロットが形成されるため、フェース板の弾性による変形能力、打球の飛距離を高めることができると共に、大量生産に適合することができるゴルフクラブヘッドとその製造方法に係るものである。
【0002】
【従来の技術】
従来この種のものにあっては、下記のようなものになっている。
【0003】
従来の一体成形のゴルフアイアンヘッドの構造としては、図1、2を参照すると、ヘッド本体10にはフェース板11、重り12、ホーゼル13が形成され、フェース板11の正面はボールを打つのに用いられ、また、重り12によりヘッド本体10の全体の重心を低くすることができ、さらに、ホーゼル13はシャフトが嵌設するのに用いられることができるようにとしたものがある。
【0004】
また、従来のゴルフクラブヘッドの構造としては、ヘッド本体の背後に背穴が設けられ、その周囲のフランジには凹欠部が設けられ、凹欠部の内部には振動を吸収する材料が充填され、打球時においての打球のスポットを増やすことができると共に、共振を防止することができるようにとしたものがある(例えば、特許文献1を参照)。
【0005】
【特許文献1】
中華民国発明專利公告第285056号
【0006】
【発明が解決しようとする課題】
上記のような従来の一体成形のゴルフアイアンヘッドの構造においてはヘッド本体10は直接ワックスパターンの製法を利用して一体成形により製造されることができ、ヘッド本体10とフェース板11の間には嵌設または熔接の処理を行う必要がないため、いかなるしまりばめの接点または熔接路も生じなくなる。同時に、フェース板11により打球を行った時、ヘッド本体10の一体成形の構造によりフェース板11の打球の応力の吸収を減らすことができるが、フェース板11の背面の重り12はヘッド本体10のソール板101とは完全に一体になるように結合されるため(即ち、両者の間に形成された連結面の面積が大き過ぎる)、フェース板11の弾性による変形能力に大きな影響を与えてしまい、即ちその弾性の回復係数(coefficient of restitution, COR)を大幅に低減させてしまうため、ヘッド本体10は遠距離の打球に適用できなくなるという問題点があった。
【0007】
また、上記のような従来のゴルフクラブヘッドの構造においてはフェース板の背面における振動を吸収する充填材料はヘッド本体のソール板とは完全に一体になるように結合されることにより、フェース板の弾性による変形能力に大きな影響を与えてしまうため、ヘッド本体は遠距離の打球に適用できなくなるという問題点があった。そのため、上記のような従来のゴルフクラブヘッドの構造をさらに改良しなければならない。
【0008】
本発明は、このような問題点に鑑みて発明したものであって、その目的とするところは、ヘッド本体のワックスパターンの製造工程において砂芯を利用して一体成形によりスロットが形成され、スロットによりヘッド本体のソール板とフェース板の背面の重りを隔てることができ、さらにソール板とフェース板との間に形成された連結面の面積を有効に縮減することができる。それにより、一体成形により形成されたヘッド本体は製造し易くなるだけではなく、低重心と打球の応力を吸収しないという利点を有すると共に、フェース板の弾性による変形能力と弾性の回復係数を大幅に高めることができることにより、ヘッド本体の完成品は遠距離の打球に適用することができ、さらに大量生産に適用することができるゴルフクラブヘッドとその製造方法を提供しようとするものである。
【0009】
本発明の第一の目的は、ヘッド本体のソール板とフェース板の背面の重りの間にスロットを形成させることにより、一体成形のフェース板の打球ゾーンは弾性による変形自在なクッション空間を有するように形成されるため、フェース板の弾性による変形能力を高めることができるゴルフクラブヘッドとその製造方法を提供しようとするものである。
【0010】
本発明の第二の目的は、予定された形状の砂芯を利用して直接一体成形によりスロットを形成させることにより、砂芯は簡単に組立てられると共に、各種のヘッド本体のワックスパターンの製造工程に使用されることができるため、大量生産の便利性を高めることができるゴルフクラブヘッドとその製造方法を提供しようとするものである。
【0011】
【課題を解決するための手段】
上記目的を達成するために、本発明によるゴルフクラブヘッドの製造方法は、下記のようになるものである。すなわち、
予定された形状の砂芯を型の型穴の内部に位置決めさせる段階と、型の内部にワックスを注入してワックスパターンを形成させ、そしてワックスパターンは砂芯を被覆する段階と、ワックスパターンと砂芯を石膏に沈ませて石膏型を製造し得る段階と、加熱することにより石膏型の内部のワックスパターンを除去させる段階と、熔融された金属を石膏型に注入させる段階と、石膏型と砂芯を除去することにより、一体成形のヘッド本体を製造し得る段階とを含む方法で構成され、ヘッド本体においてソール板とフェース板の背面の重りの間にはスロットが形成される。
【0012】
また、本発明によるゴルフクラブヘッドの製造方法は、砂芯には耳部と位置決め孔が含まれ、型の型穴において耳部と位置決め孔に対応した位置には位置決め部が形成されることもできる。また、重りとスロットは横にしてヘッド本体のソール板を跨ぐように形成され、そしてヘッド本体のトー部からヒール部まで延伸するように形成されることもできる。また、スロットの幅は0.5〜8.0mmの間に介在することもできる。また、重りの最大な厚さはフェース板の厚さの2.5倍以上であることもできる。また、ヘッド本体の重心位置はソール板の距離とは20mm以下であることもできる。また、フェース板の背面においてはヘッド本体のトー部、サイド板、クラウン板およびヒール部の内周縁に沿った浅スロットが形成され、浅スロットによりスロットと連通することもできる。
【0013】
また、本発明によるゴルフクラブヘッドは、フェース板、重りおよびスロットにより構成される一体成形のゴルフクラブヘッドである。フェース板は一体成形によりヘッド本体の正面に形成される。重りは一体成形によりフェース板の背面に形成されると共に、フェース板のソール板に緊密に隣接するように形成され、スロットはヘッド本体のソール板とフェース板の背面の重りの間に設けられる。
【0014】
さらに、本発明によるゴルフクラブヘッドは、重りとスロットは横にしてヘッド本体のソール板を跨ぐように形成され、そしてヘッド本体のトー部からヒール部まで延伸するように形成されることもできる。また、スロットの幅は0.5〜8.0mmの間に介在することもできる。また、重りの最大な厚さはフェース板の厚さの2.5倍以上であることもできる。また、ヘッド本体の重心位置はソール板の距離とは20mm以下であることもできる。また、フェース板の背面においてはヘッド本体のトー部、サイド板、クラウン板およびヒール部の内周縁に沿った浅スロットが形成され、浅スロットによりスロットと連通することもできる。
【0015】
【発明の実施の形態】
本発明の実施の形態について、以下、図面を参照して説明する。
【0016】
図1は本発明の実施形態のゴルフクラブヘッドとその製造方法による製造工程のブロック図で、図2は本発明の実施形態のゴルフクラブヘッドによる断面図で、図3は本発明の実施形態のゴルフクラブヘッドの製造方法に使用される砂芯による斜視図で、図4は本発明の実施形態のゴルフクラブヘッドの製造方法による第一段階を示す図で、図5は本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階を示す図で、図6は本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階のワックスパターンが砂芯を被覆した状態の背面図で、図7は本発明の実施形態のゴルフクラブヘッドの製造方法による第三段階を示す図で、図8は本発明の実施形態のゴルフクラブヘッドの製造方法による第四段階を示す図で、図9は本発明の実施形態のゴルフクラブヘッドとその重心位置による断面図で、図10は本発明の実施形態のゴルフクラブヘッドによる背面図である。
【0017】
図1、2、3を参照すると、本発明のゴルフクラブヘッドの構造は主にヘッド本体10には一体成形のフェース板11、重り12、ホーゼル13およびスロット14が含まれる。本発明のスロット14は円弧形でヘッド本体10のソール板101とフェース板11の背面の重り12の間に形成されるため、従来のワックスパターンの製造工程を利用して本発明におけるスロット14を有したヘッド本体10の製造には不適合である。そのため、本発明においては、さらにワックスパターンの製造工程において予定された形状の砂芯20を利用して上述の問題点を克服しようとするもので、ワックスパターンの製造工程において円弧形のスロット14を有したヘッド本体10をスムースに成形させようとする。
【0018】
図1、2、3、4を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第一段階は、予定された形状の砂芯20を型30の型穴31の内部に位置決めさせる。本発明においては、予め石膏などの適当な材料により砂芯20を製造し、そして砂芯20を本発明のヘッド本体10のスロット14の半円弧状に形成させる。それから、砂芯20を型30の型穴31の内部に位置決めさせ、型30の型穴31は適当な位置において位置決め部32と位置決めピン33が形成される。また、砂芯20の上端には耳部21が形成され、耳部21には位置決め孔22があけられる。位置決め孔22、位置決め部32および位置決めピン33により砂芯20は型30の型穴31の内部に安定に懸けられて位置決めされる。
【0019】
図1、2、3、5、6を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第二段階は、型30の内部にワックスを注入してワックスパターン10’を形成させ、そしてワックスパターン10’は砂芯20を被覆する。砂芯20が型穴31に位置決めされた後、本発明においては型30の注入口(図示せず)からワックスを型穴31の内部に注入する。ワックスが固化して成形された後、ワックスパターン10’が形成される。ワックスパターン10’の形状はヘッド本体10とは同じで、そして同様にフェース板11’、重り12’、ホーゼル13’およびスロット14’が含まれる。それから、ワックスパターン10’に対して型外しを行い、型30の位置決めピン33を取り出すことにより、砂芯20は型30から離脱する。この時、砂芯20は暫くワックスパターン10’に被覆され、そしてスロット14’の位置に対応するように形成される。
【0020】
図1、2、3、6、7を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第三段階は、ワックスパターン10’と砂芯20を石膏に沈ませて石膏型40を製造し得る。砂芯20を被覆したワックスパターン10’が製造された後、本発明においては一体に形成されたワックスパターン10’と砂芯20を同時に石膏液またはその他の粘液状型作りの材料に沈ませることにより、石膏の粘液がワックスパターン10’と砂芯20の外側に貼りつくため、石膏型40が形成される。それから、石膏型40に対して陰干しまたは乾かしの処理を行うことにより、石膏型40を完全に固化して成形させる。
【0021】
図1、2、3、7、8を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第四段階は、加熱することにより石膏型40の内部のワックスパターン10’を除去させる。石膏型40が固化して成形された後、本発明においては石膏型40を加熱することにより型の内部のワックスパターン10’をワックスに熔融させ、そして石膏型40の注入口(図示せず)から流出させる。ワックスが完全に除去された後、石膏型40の内部には型穴41が形成される。この時、砂芯20は上端の耳部21と位置決め孔22により石膏型40に結合されることにより、砂芯20は型30の型穴31の内部に安定に懸けられて位置決めされる。
【0022】
再び図1、2、3、8を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第五段階は、熔融された金属を石膏型40に注入させる。本発明においては製品の需要性に応じて例えば適当な金属または合金材料を使用することができる。それから、上記金属または合金材料を加熱して完全に液化になるように熔融させ、そして石膏型40に注入する。上記金属または合金材料が冷却し固化して成形された後、本発明のヘッド本体10が製造される。
【0023】
図1、2、3、9、10を参照すると、本発明の実施形態のゴルフクラブヘッドとその製造方法の第六段階は、石膏型40と砂芯20を除去することにより、一体成形のヘッド本体10を製造し得る。本発明においては適当な工具を利用して石膏型40と砂芯20を叩き割り、そしてその屑を除去した後、一体成形のヘッド本体10が製造され、さらにヘッド本体10のソール板101とフェース板11の背面の重り12の間にはスロット14が形成される。最後に、本発明においては例えば精密な機械加工によりヘッド本体10に対してばりの除去、研磨、仕上げ磨き、ペンキ塗りを行うことにより、ヘッドの完成品は比較的よい外観と一致した規格を有するように形成される。
【0024】
再び図2、9、10を参照すると、本発明のヘッド本体10の一体成形の構造はさらに進んでスロット14によりヘッド本体10のソール板101とフェース板11の背面の重り12を隔て、そしてソール板101と重り12の間に形成された連結面の面積の大きさを縮減することにより、フェース板11の中央の打球ゾーン(打球のスイートスポットを含み)は最大な弾性による変形能力(即ち、フェース板11には比較的高い弾性の回復係数が形成される)を獲得することができると共に、本発明のヘッド本体10の遠距離の打球能力をさらに高めることができる。また、本発明において砂芯20を利用してスロット14が形成される方式を迅速に組立てて各種のヘッド本体10のワックスパターンの量産に使用されることもできる。
【0025】
再び図9、10を参照すると、本発明のフェース板11の弾性による変形能力(即ち、弾性の回復係数)と打球の飛距離を最大限に達させるべく、ヘッド本体10とその重り12、スロット14は好ましくは下記の条件に符合するように選択した方が好適である。a)重り12とスロット14を横にしてヘッド本体10のソール板101を跨ぐように形成させ、そしてヘッド本体10のトー部102からヒール部103まで延伸するように形成させる。b)スロット14の幅aを0.5〜8.0mmの間に介在させる。c)重り12の最大厚さyをフェース板11の厚さxの2.5倍より大きくまたは同じであるように形成させる(即ち、y≧2.5x)。d)全体の重心を低くするべく、ヘッド本体10の重心位置とソール板101の距離y’を20mm以下であるように形成させる(即ち、y’≦20mm)。
【0026】
再び図2、6、9、10を参照すると、本発明のフェース板11の背面においてもヘッド本体10のトー部102、サイド板104、クラウン板105およびヒール部103の内周縁に沿った浅スロット15が形成される(ワックスパターン10’には対応するように浅スロット15’が形成される)。浅スロット15はスロット14と連通するように形成される方が好適で、浅スロット15とスロット14は共同でフェース板11の背面の周縁に環設されると共に、フェース板11とヘッド本体10の間の連結位置の断面サイズを縮減することができるため、本発明においてはフェース板11の弾性による変形能力と遠距離の打球能力をさらに高めることができる。
【0027】
【発明の効果】
本発明のゴルフクラブヘッドとその製造方法によれば、ヘッド本体のソール板とフェース板の背面の重りの間にスロットを形成させることにより、一体成形のフェース板の打球ゾーンは弾性による変形自在なクッション空間を有するように形成されるため、フェース板の弾性による変形能力を高めることができるという利点がある。
【0028】
本発明のゴルフクラブヘッドとその製造方法によれば、予定された形状の砂芯を利用して直接一体成形によりスロットを形成させることにより、砂芯は簡単に組立てられると共に、各種のヘッド本体のワックスパターンの製造工程に使用されることができるため、大量生産の便利性を高めることができるという利点がある。
【0029】
本発明は、その精神及び必須の特徴事項から逸脱することなく他のやり方で実施することができる。従って、本明細書に記載した好ましい実施例は例示的なものであり、限定的なものではない。
【図面の簡単な説明】
【図1】本発明の実施形態のゴルフクラブヘッドとその製造方法による製造工程のブロック図である。
【図2】本発明の実施形態のゴルフクラブヘッドによる断面図である。
【図3】本発明の実施形態のゴルフクラブヘッドの製造方法に使用される砂芯による斜視図である。
【図4】本発明の実施形態のゴルフクラブヘッドの製造方法による第一段階を示す図である。
【図5】本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階を示す図である。
【図6】本発明の実施形態のゴルフクラブヘッドの製造方法による第二段階のワックスパターンが砂芯を被覆した状態の背面図である。
【図7】本発明の実施形態のゴルフクラブヘッドの製造方法による第三段階を示す図である。
【図8】本発明の実施形態のゴルフクラブヘッドの製造方法による第四段階を示す図である。
【図9】本発明の実施形態のゴルフクラブヘッドとその重心位置による断面図である。
【図10】本発明の実施形態のゴルフクラブヘッドによる背面図である。
【図11】従来のゴルフクラブヘッドの構造による正面図である。
【図12】従来のゴルフクラブヘッドの構造による断面図である。
【符号の説明】
10 ヘッド本体 101 ソール板
102 トー部 103 ヒール部
104 サイド板 105 クラウン板
11 フェース板 12 重り
13 ホーゼル 14 スロット
15 浅スロット 10’ ワックスパターン
11’ フェース板 12’ 重り
13’ ホーゼル 14’ スロット
20 砂芯 21 耳部
22 位置決め孔 3 型
31 型穴 32 位置決め部
33 位置決めピン 40 石膏型
41 型穴
Claims (13)
- a)予定された形状の砂芯(20)を型(30)の型穴(31)の内部に位置決めさせる段階と、
b)型(30)の内部にワックスを注入してワックスパターン(10’)を形成させ、そしてワックスパターン(10’)は砂芯(20)を被覆する段階と、c)ワックスパターン(10’)と砂芯(20)を石膏に沈ませて石膏型(40)を製造し得る段階と、
d)加熱することにより石膏型(40)の内部のワックスパターン(10’)を除去させる段階と、
e)熔融された金属を石膏型(40)に注入させる段階と、
f)石膏型(40)と砂芯(20)を除去することにより、一体成形のヘッド本体(10)を製造し得る段階と、
を含み、ヘッド本体(10)においてソール板(101)とフェース板(11)の背面の重り(12)の間にはスロット(14)が形成されることを特徴とするゴルフクラブヘッドの製造方法。 - 砂芯(20)には耳部(21)と位置決め孔(22)が含まれ、型(30)の型穴(31)において耳部(21)と位置決め孔(22)に対応した位置には位置決め部(32)が形成されることを特徴とする請求項1記載のゴルフクラブヘッドの製造方法。
- 重り(12)とスロット(14)は横にしてヘッド本体(10)のソール板(101)を跨ぐように形成され、そしてヘッド本体(10)のトー部(102)からヒール部(103)まで延伸するように形成されることを特徴とする請求項1記載のゴルフクラブヘッドの製造方法。
- スロット(14)の幅は0.5〜8.0mmの間に介在することを特徴とする請求項1記載のゴルフクラブヘッドの製造方法。
- 重り(12)の最大な厚さはフェース板(11)の厚さの2.5倍以上であることを特徴とする請求項1記載のゴルフクラブヘッドの製造方法。
- ヘッド本体(10)の重心位置はソール板(101)の距離とは20mm以下であることを特徴とする請求項1記載のゴルフクラブヘッドの製造方法。
- フェース板(11)の背面においてはヘッド本体(10)のトー部(102)、サイド板(104)、クラウン板(105)およびヒール部(103)の内周縁に沿った浅スロット(15)が形成され、浅スロット(15)によりスロット(14)と連通することができることを特徴とする請求項1記載のゴルフクラブヘッドの製造方法。
- フェース板(11)、重り(12)およびスロット(14)により構成される一体成形のゴルフクラブヘッドであって、フェース板(11)は一体成形によりヘッド本体(10)の正面に形成され、重り(12)は一体成形によりフェース板(11)の背面に形成されると共に、フェース板(11)のソール板(101)に緊密に隣接するように形成され、スロット(14)はヘッド本体(10)のソール板(101)とフェース板(11)の背面の重り(12)の間に設けられることを特徴とするゴルフクラブヘッド。
- 重り(12)とスロット(14)は横にしてヘッド本体(10)のソール板(101)を跨ぐように形成され、そしてヘッド本体(10)のトー部(102)からヒール部(103)まで延伸するように形成されることを特徴とする請求項8記載のゴルフクラブヘッドの製造方法。
- スロット(14)の幅は0.5〜8.0mmの間に介在することを特徴とする請求項8記載のゴルフクラブヘッドの製造方法。
- 重り(12)の最大な厚さはフェース板(11)の厚さの2.5倍以上であることを特徴とする請求項8記載のゴルフクラブヘッドの製造方法。
- ヘッド本体(10)の重心位置はソール板(101)の距離とは20mm以下であることを特徴とする請求項8記載のゴルフクラブヘッドの製造方法。
- フェース板(11)の背面においてはヘッド本体(10)のトー部(102)、サイド板(104)、クラウン板(105)およびヒール部(103)の内周縁に沿った浅スロット(15)が形成され、浅スロット(15)によりスロット(14)と連通することができることを特徴とする請求項8記載のゴルフクラブヘッドの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003119268A JP2004321426A (ja) | 2003-04-24 | 2003-04-24 | ゴルフクラブヘッドとその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003119268A JP2004321426A (ja) | 2003-04-24 | 2003-04-24 | ゴルフクラブヘッドとその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004321426A true JP2004321426A (ja) | 2004-11-18 |
Family
ID=33498535
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003119268A Pending JP2004321426A (ja) | 2003-04-24 | 2003-04-24 | ゴルフクラブヘッドとその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004321426A (ja) |
-
2003
- 2003-04-24 JP JP2003119268A patent/JP2004321426A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7742916B2 (ja) | 多材料アイアンゴルフクラブヘッド | |
| US5346218A (en) | Metal wood golf club with permanently attached internal gates | |
| JP2773982B2 (ja) | 可溶性芯部により位置決めされる内部挿入部材を含む、プラスチックの射出成形によるゴルフクラブヘッドの製造方法 | |
| US6921343B2 (en) | Methods and apparatus for a golf club head with an encapsulated insert | |
| US4798384A (en) | Club-head | |
| JP2996455B2 (ja) | ゴルフクラブヘッドとその製造方法 | |
| US5797176A (en) | Golf club head manufacturing method | |
| US12269209B2 (en) | Systems and methods for additive manufacturing of a golf club | |
| US20240091600A1 (en) | Systems and methods for additive manufacturing of a golf club | |
| KR20210135744A (ko) | 공동 코어와 다층 쉘 구조를 가지는 파크 골프공 및 이의 제조방법 | |
| US6739376B1 (en) | Method for producing a golf club head | |
| JPH0521591B2 (ja) | ||
| JP2003102881A (ja) | アイアン型ゴルフクラブヘッドの製造方法 | |
| TWI601557B (zh) | Golf club head wax mold manufacturing methods | |
| TWI604872B (zh) | Golf club head wax mold manufacturing methods | |
| CN1253225C (zh) | 一种高尔夫杆头及其制造方法 | |
| JPS60129062A (ja) | アイアンクラブヘツドの製造方法 | |
| US20050020384A1 (en) | Golf club head and manufacturing method therefor | |
| TWI593447B (zh) | 內部具有高密度金屬元件之高爾夫球頭與其鑄造方法以及鑄造模具 | |
| TWI220110B (en) | Golf club head and manufacturing method therefor | |
| JP2004337303A (ja) | ゴルフクラブヘッド | |
| JP4084589B2 (ja) | ゴルフクラブヘッドの製造方法 | |
| US20050045305A1 (en) | Methods and apparatus for fabricating a putter club head | |
| JPS6245726Y2 (ja) | ||
| JPS6217217Y2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060412 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20061005 |