JP2004358652A - 歯車対のラッピング加工装置 - Google Patents
歯車対のラッピング加工装置 Download PDFInfo
- Publication number
- JP2004358652A JP2004358652A JP2004054025A JP2004054025A JP2004358652A JP 2004358652 A JP2004358652 A JP 2004358652A JP 2004054025 A JP2004054025 A JP 2004054025A JP 2004054025 A JP2004054025 A JP 2004054025A JP 2004358652 A JP2004358652 A JP 2004358652A
- Authority
- JP
- Japan
- Prior art keywords
- abrasive
- gear pair
- abrasive grains
- grains
- grinding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23F—MAKING GEARS OR TOOTHED RACKS
- B23F19/00—Finishing gear teeth by other tools than those used for manufacturing gear teeth
- B23F19/02—Lapping gear teeth
- B23F19/025—Lapping bevel gears by making use of a correspondingly shaped counterpart
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding-Machine Dressing And Accessory Apparatuses (AREA)
Abstract
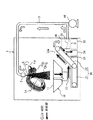
【解決手段】歯車対Gのラッピング加工装置1は、歯車対Gの噛合部分Xに向かって砥粒を吹き付ける砥粒吹き付けノズル2と、吹き付けにより歯車対Gより下方に落下した砥粒を回収する回収手段10と、回収手段10により回収した砥粒からその砥粒内に混在する研削屑を除去する研削屑除去手段20と、研削屑除去手段20により研削屑を除去した砥粒から予め設定された粒度以下の砥粒カスを除去する砥粒カス除去手段30と、砥粒カスを除去した砥粒を砥粒吹き付けノズル2に供給する砥粒供給手段40とを有する。
【選択図】 図1
Description
2 砥粒吹き付けノズル
10 ホッパ(回収手段)
20 ベルトコンベア(研削屑除去手段)
22a ベルト
23 スクレーパ
30 ふるい(砥粒カス除去手段)
31 メッシュ
40 圧送ポンプ(砥粒供給手段)
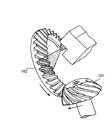
G ハイポイドギヤ(歯車対)
Gp ピニオンギヤ
Gr リングギヤ
X 噛合部分
Claims (6)
- 互いに噛合しかつ回転する歯車対の噛合部分に砥粒を供給して、前記噛合部分に発生する歯面の相対滑り力により前記歯車対の歯面にラッピング加工を施す歯車対のラッピング加工装置において、
前記歯車対の噛合部分に向かって砥粒を吹き付ける砥粒吹き付けノズルと、
該砥粒吹き付けノズルによって吹き付けられ前記歯車対より下方に落下した砥粒を回収する回収手段と、
該回収手段により回収した砥粒から該砥粒内に混在する研削屑を除去する研削屑除去手段と、
該研削屑除去手段により研削屑を除去した砥粒から予め設定された粒度以下の砥粒カスを除去する砥粒カス除去手段と、
前記砥粒カスを除去した砥粒を前記砥粒吹き付けノズルに供給する砥粒供給手段と、
を有する歯車対のラッピング加工装置。 - 前記砥粒カス除去手段は、
予め設定された粒度以下の砥粒カスを通過させるふるいを有することを特徴とする請求項1に記載のラッピング加工装置。 - 前記砥粒に、低硬度の砥粒を使用することを特徴とする請求項1または2に記載の歯車対のラッピング加工装置。
- 前記低硬度の砥粒は、堅果あるいは核果を粉砕した植物系の粒であることを特徴とする請求項3に記載の歯車対のラッピング加工装置。
- 前記低硬度の砥粒は、貝殻あるいは軽石を粉砕したカルシウム系の粒であることを特徴とする請求項3に記載の歯車対のラッピング加工装置。
- 前記低硬度の砥粒は、ガラスを粉砕した粒であることを特徴とする請求項3に記載の歯車対のラッピング加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004054025A JP2004358652A (ja) | 2003-05-12 | 2004-02-27 | 歯車対のラッピング加工装置 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003133310 | 2003-05-12 | ||
| JP2004054025A JP2004358652A (ja) | 2003-05-12 | 2004-02-27 | 歯車対のラッピング加工装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004358652A true JP2004358652A (ja) | 2004-12-24 |
Family
ID=34067131
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004054025A Pending JP2004358652A (ja) | 2003-05-12 | 2004-02-27 | 歯車対のラッピング加工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004358652A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115722735A (zh) * | 2022-11-29 | 2023-03-03 | 柳州卓通汽车零部件有限公司 | 一种可以自动清理研齿机内铁末的自动化系统 |
| CN118492515A (zh) * | 2024-07-17 | 2024-08-16 | 泰州市凯成机械制造有限公司 | 一种齿轮制造用的磨齿加工装置 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH083539A (ja) * | 1994-06-17 | 1996-01-09 | Sumitomo Bakelite Co Ltd | 研磨材 |
| JPH08257891A (ja) * | 1995-03-27 | 1996-10-08 | Meikuu Seisakusho:Kk | 2軸ローラー式研削研磨機及びそのホイールに対する研磨体の取付け方法 |
| JPH1119872A (ja) * | 1997-07-02 | 1999-01-26 | Fujimi Inkooporeetetsudo:Kk | ラップ加工装置の使用済み組成物の再生循環方法および再生循環装置 |
| JP2000210869A (ja) * | 1999-01-21 | 2000-08-02 | Sintokogio Ltd | ブラスト処理用投射材及びその製造方法 |
| JP2000351994A (ja) * | 1999-06-11 | 2000-12-19 | Fujita Corp | 研磨・洗浄材 |
| JP2001025965A (ja) * | 1999-07-12 | 2001-01-30 | Masayuki Oka | 研摩機 |
| JP2002028822A (ja) * | 2000-07-14 | 2002-01-29 | Nissan Motor Co Ltd | 歯車対のラッピング方法 |
| JP2003076133A (ja) * | 2001-09-03 | 2003-03-14 | Canon Inc | 現像剤担持体、これを用いた現像装置、該現像剤担持体の製造に用いる現像剤担持体の表面処理方法 |
-
2004
- 2004-02-27 JP JP2004054025A patent/JP2004358652A/ja active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH083539A (ja) * | 1994-06-17 | 1996-01-09 | Sumitomo Bakelite Co Ltd | 研磨材 |
| JPH08257891A (ja) * | 1995-03-27 | 1996-10-08 | Meikuu Seisakusho:Kk | 2軸ローラー式研削研磨機及びそのホイールに対する研磨体の取付け方法 |
| JPH1119872A (ja) * | 1997-07-02 | 1999-01-26 | Fujimi Inkooporeetetsudo:Kk | ラップ加工装置の使用済み組成物の再生循環方法および再生循環装置 |
| JP2000210869A (ja) * | 1999-01-21 | 2000-08-02 | Sintokogio Ltd | ブラスト処理用投射材及びその製造方法 |
| JP2000351994A (ja) * | 1999-06-11 | 2000-12-19 | Fujita Corp | 研磨・洗浄材 |
| JP2001025965A (ja) * | 1999-07-12 | 2001-01-30 | Masayuki Oka | 研摩機 |
| JP2002028822A (ja) * | 2000-07-14 | 2002-01-29 | Nissan Motor Co Ltd | 歯車対のラッピング方法 |
| JP2003076133A (ja) * | 2001-09-03 | 2003-03-14 | Canon Inc | 現像剤担持体、これを用いた現像装置、該現像剤担持体の製造に用いる現像剤担持体の表面処理方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115722735A (zh) * | 2022-11-29 | 2023-03-03 | 柳州卓通汽车零部件有限公司 | 一种可以自动清理研齿机内铁末的自动化系统 |
| CN118492515A (zh) * | 2024-07-17 | 2024-08-16 | 泰州市凯成机械制造有限公司 | 一种齿轮制造用的磨齿加工装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105451939B (zh) | 研磨装置以及研磨方法 | |
| JP4601236B2 (ja) | 穀物の選別システム | |
| JP5688489B2 (ja) | 粒状物質の磨砕装置および粒状物質の生産プラント | |
| KR20130044128A (ko) | 숏블라스트 장치 | |
| CN102001045A (zh) | 履带式喷砂清理机 | |
| JP3194550U (ja) | ドラム形屑除去装置を有する屑排出兼ろ過用搬送機 | |
| JPH0310769A (ja) | 研磨布のドレッシング装置 | |
| GB1478887A (en) | Shot-blasting machines | |
| JP2012091092A (ja) | 解泥機 | |
| KR20130104499A (ko) | 건식 무세 배아미 제조장치 | |
| KR100938834B1 (ko) | 샌드블라스트 장치 | |
| CN210994737U (zh) | 一种超细喷砂粉生产用除尘系统 | |
| JP3013053B2 (ja) | ブラスト装置 | |
| CN204737305U (zh) | 具有滚筒除屑装置的排屑过滤输送机 | |
| CN216631084U (zh) | 一种具有降尘功能的矿山开采用破碎机 | |
| KR200278286Y1 (ko) | 스와프 분리 이송장치 | |
| KR100259486B1 (ko) | 모래제조시스템 | |
| CN116944040A (zh) | 一种新型筛球机 | |
| CN116351537A (zh) | 一种混合石料的研磨设备 | |
| KR100488476B1 (ko) | 건설 폐기물의 파쇄 및 선별장치 | |
| CN220498880U (zh) | 一种喷砂机磨料筛分装置 | |
| KR20040092868A (ko) | 스와프 처리설비의 필터탱크내 부유물 제거장치 | |
| CN214722935U (zh) | 一种零件生产用高效打磨装置 | |
| JP2004167609A (ja) | 研磨材の篩方法及び篩装置 | |
| CN217664465U (zh) | 一种高效低污染的振动磨光装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061006 |
|
| A977 | Report on retrieval |
Effective date: 20091119 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20100126 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100325 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100629 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100827 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20101221 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Effective date: 20110215 Free format text: JAPANESE INTERMEDIATE CODE: A523 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20110405 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20110331 |