JP2005155437A - 送風機用羽根車 - Google Patents
送風機用羽根車 Download PDFInfo
- Publication number
- JP2005155437A JP2005155437A JP2003395212A JP2003395212A JP2005155437A JP 2005155437 A JP2005155437 A JP 2005155437A JP 2003395212 A JP2003395212 A JP 2003395212A JP 2003395212 A JP2003395212 A JP 2003395212A JP 2005155437 A JP2005155437 A JP 2005155437A
- Authority
- JP
- Japan
- Prior art keywords
- resin
- impeller
- foamed
- blower
- styrene
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Structures Of Non-Positive Displacement Pumps (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
Abstract
【解決手段】ハブ2と、非発泡材からなり前記ハブ2の周囲に設けられた複数の翼型の羽根3とを備え、前記羽根3に凹部10aを設け、前記凹部10aに発泡樹脂或いは熱可塑性エラストマーを充填して発泡部13を形成したもので、送風機用羽根車1の軽量化が計れ、羽根3の根元が非発泡材で形成されているため、熱変形しにくく破壊回転強度の優れたものが得られ、また、軽量化できる分、羽根を厚肉化ができ低騒音化、送風性能の向上が図れる。
【選択図】図1
Description
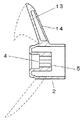
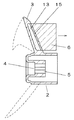
図1(a)は、本発明の第1の実施の形態における送風機用羽車の斜視図、図1(b)は、同送風機用羽車の羽根の斜視図で、図2は、同送風機用羽車の断面図である。なお、従来例と同一部分については同一符号を付してその説明を省略する。
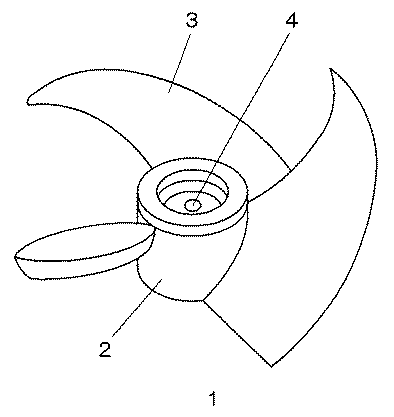
2 ハブ
3 羽根
4 ボス部
10a 凹部
12 非発泡部
13 発泡部
14 スキン層
Claims (9)
- ハブと、非発泡材からなり前記ハブの周囲に設けられた複数の翼型の羽根とを備え、前記羽根に凹部を設け、前記凹部に発泡樹脂或いは熱可塑性エラストマーを充填して発泡部を形成した送風機用羽根車。
- 発泡部の表面を、厚さ0.2〜2mmの非発泡のスキン層で形成したことを特徴とする請求項1記載の送風機用羽根車。
- 非発泡材として、PP(ポリプロピレン)系樹脂、AS(アクリロニトリル・スチレン)系樹脂、A/EPDM/S(アクリロニトリル・エチレンプロピレン−ジエン・スチレン)系樹脂、ASA(アクリロニトリル・スチレン・アクリル酸エステル)系樹脂のいずれか一つの合成樹脂材を使用する請求項1又は2記載の送風機用羽根車。
- 非発泡材として、炭酸カルシウム、タルク(珪酸マグネシウム)、GF(ガラスファイバー)、マイカ(雲母)の一種または二種を10〜40重量%混入した合成樹脂材を使用する請求項1〜3のいずれか1項記載の送風機用羽根車。
- 発泡部を、PP(ポリプロピレン)系樹脂、PE(ポリエチピレン)系樹脂、PS(ポリスチレン)系樹脂、AS(アクリロニトリル・スチレン)系樹脂、A/EPDM/S(アクリロニトリル・エチレンプロピレン−ジエン・スチレン)系樹脂、ASA(アクリロニトリル・スチレン・アクリル酸エステル)系樹脂、PU(ウレタン)系樹脂のいずれか一つの合成樹脂で形成した請求項1〜4のいづれか1項記載の送風機用羽根車。
- 発泡部を、オレフィン系熱可塑性エラストマー或いはスチレン系熱可塑性エラストマーで形成した請求項1〜4のいづれか1項記載の送風機用羽根車。
- 発泡部の見かけ比重を、0.05〜0.5とした請求項5又は6記載の送風機用羽根車。
- 非発泡材からなる非発泡部を一次成形した後に発泡部を二次成形し、前記発泡部の射出成形時に金型をコアバックさせて膨張し一体成型したことを特徴とする請求項1〜7のいずれか1項記載の送風機用羽根車。
- 発泡剤として、超臨界状態の二酸化炭素を用いたことを特徴とする請求項7記載の送風機用羽根車。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003395212A JP2005155437A (ja) | 2003-11-26 | 2003-11-26 | 送風機用羽根車 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003395212A JP2005155437A (ja) | 2003-11-26 | 2003-11-26 | 送風機用羽根車 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005155437A true JP2005155437A (ja) | 2005-06-16 |
Family
ID=34721040
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003395212A Pending JP2005155437A (ja) | 2003-11-26 | 2003-11-26 | 送風機用羽根車 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005155437A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8075276B2 (en) * | 2008-10-28 | 2011-12-13 | Foxconn Technology Co., Ltd. | Impeller and cooling fan incorporating the same |
| TWI616596B (zh) * | 2014-06-18 | 2018-03-01 | 惠普發展公司有限責任合夥企業 | 包括與葉片接觸並可偕同葉片移動之聲能吸收構件的風扇,及操作風扇裝置的方法 |
| JP2022072782A (ja) * | 2020-10-30 | 2022-05-17 | 凸版印刷株式会社 | 容器用部材及びその製造方法、並びに容器用キャップ及び容器本体 |
| JP2023042666A (ja) * | 2021-09-15 | 2023-03-28 | 株式会社東芝 | 樹脂成形体の製造方法、樹脂成形体及び空気調和機のルーバー |
| WO2024204662A1 (ja) * | 2023-03-31 | 2024-10-03 | ダイキン工業株式会社 | ファン用部材、ファン、ファンユニット、空気調和機、ヒートポンプ装置、及びファン用部材の製造方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0780885A (ja) * | 1993-09-17 | 1995-03-28 | Kobe Steel Ltd | 発泡射出成形方法 |
| JP2000234599A (ja) * | 1999-02-15 | 2000-08-29 | Daikin Ind Ltd | 送風機用羽根車及びその製造方法 |
| JP2000290417A (ja) * | 1998-07-30 | 2000-10-17 | Mitsui Chemicals Inc | オレフィン系熱可塑性エラストマー発泡体の製造方法 |
| JP2001041196A (ja) * | 1999-07-26 | 2001-02-13 | Matsushita Electric Ind Co Ltd | 送風機用羽根車 |
| JP2001304184A (ja) * | 2000-04-24 | 2001-10-31 | Matsushita Electric Ind Co Ltd | 送風機用羽根車 |
-
2003
- 2003-11-26 JP JP2003395212A patent/JP2005155437A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0780885A (ja) * | 1993-09-17 | 1995-03-28 | Kobe Steel Ltd | 発泡射出成形方法 |
| JP2000290417A (ja) * | 1998-07-30 | 2000-10-17 | Mitsui Chemicals Inc | オレフィン系熱可塑性エラストマー発泡体の製造方法 |
| JP2000234599A (ja) * | 1999-02-15 | 2000-08-29 | Daikin Ind Ltd | 送風機用羽根車及びその製造方法 |
| JP2001041196A (ja) * | 1999-07-26 | 2001-02-13 | Matsushita Electric Ind Co Ltd | 送風機用羽根車 |
| JP2001304184A (ja) * | 2000-04-24 | 2001-10-31 | Matsushita Electric Ind Co Ltd | 送風機用羽根車 |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8075276B2 (en) * | 2008-10-28 | 2011-12-13 | Foxconn Technology Co., Ltd. | Impeller and cooling fan incorporating the same |
| TWI616596B (zh) * | 2014-06-18 | 2018-03-01 | 惠普發展公司有限責任合夥企業 | 包括與葉片接觸並可偕同葉片移動之聲能吸收構件的風扇,及操作風扇裝置的方法 |
| JP2022072782A (ja) * | 2020-10-30 | 2022-05-17 | 凸版印刷株式会社 | 容器用部材及びその製造方法、並びに容器用キャップ及び容器本体 |
| JP7581773B2 (ja) | 2020-10-30 | 2024-11-13 | Toppanホールディングス株式会社 | 容器用部材及びその製造方法、並びに容器用キャップ及び容器本体 |
| JP2023042666A (ja) * | 2021-09-15 | 2023-03-28 | 株式会社東芝 | 樹脂成形体の製造方法、樹脂成形体及び空気調和機のルーバー |
| JP7717548B2 (ja) | 2021-09-15 | 2025-08-04 | 株式会社東芝 | 樹脂成形体の製造方法 |
| WO2024204662A1 (ja) * | 2023-03-31 | 2024-10-03 | ダイキン工業株式会社 | ファン用部材、ファン、ファンユニット、空気調和機、ヒートポンプ装置、及びファン用部材の製造方法 |
| JP2024146879A (ja) * | 2023-03-31 | 2024-10-15 | ダイキン工業株式会社 | ファン用部材、ファン、ファンユニット、空気調和機、ヒートポンプ装置、及びファン用部材の製造方法 |
| JP7606149B2 (ja) | 2023-03-31 | 2024-12-25 | ダイキン工業株式会社 | ファン用部材、ファン、ファンユニット、空気調和機、ヒートポンプ装置、及びファン用部材の製造方法 |
| CN120981663A (zh) * | 2023-03-31 | 2025-11-18 | 大金工业株式会社 | 风扇用部件、风扇、风扇单元、空调机、热泵装置以及风扇用部件的制造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6146565A (en) | Method of forming a heat expandable acoustic baffle | |
| JP2020040690A (ja) | 発泡容器及び発泡容器の製造方法 | |
| EP3862163A1 (en) | Method for producing a foam component | |
| JP2002264173A (ja) | 合成樹脂成型物の製造方法 | |
| ES2232339T3 (es) | Rotor para ventilador, metodo para su fabricacion y ventilador. | |
| JPH0545407B2 (ja) | ||
| JP2001041196A (ja) | 送風機用羽根車 | |
| JP3754784B2 (ja) | 送風機用羽根車の製造方法 | |
| JP2002048093A (ja) | 送風機羽根車及びそれを用いた空気調和機 | |
| JP4743860B2 (ja) | 発泡樹脂成形品の成形方法及び成形金型 | |
| JP5691476B2 (ja) | 発泡樹脂成形品の成形方法 | |
| ES2339230T3 (es) | Procedimiento para fabricar una pieza de montaje termoplastica. | |
| JP7611789B2 (ja) | タイヤ充填部材の製造方法 | |
| JP2001304184A (ja) | 送風機用羽根車 | |
| JP5155053B2 (ja) | 樹脂発泡成形品及びその製造方法 | |
| JPH06196911A (ja) | 平面アンテナおよびその製造方法 | |
| JP2006281698A (ja) | 発泡成形品の成形方法及び発泡成形品の成形装置 | |
| CN206335761U (zh) | 一种无人机外壳的成型模具 | |
| JP5502778B2 (ja) | ポリ乳酸系樹脂発泡体及びその製造方法 | |
| JP2016043661A (ja) | 熱可塑性樹脂の発泡成形方法及び発泡成形品 | |
| JP7717548B2 (ja) | 樹脂成形体の製造方法 | |
| JPS5844300A (ja) | 翼車の製造方法 | |
| JP4771764B2 (ja) | ポリスチレン系樹脂発泡シートとその製造方法 | |
| JPH084694A (ja) | 送風ファンとその製造方法 | |
| JP2013174406A (ja) | 断熱箱体及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061003 |
|
| RD01 | Notification of change of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7421 Effective date: 20061114 |
|
| RD01 | Notification of change of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7421 Effective date: 20091120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100126 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100316 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20100817 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20110111 |