JP2005178366A - 微孔性ポリマーの押出方法及び押出装置 - Google Patents
微孔性ポリマーの押出方法及び押出装置 Download PDFInfo
- Publication number
- JP2005178366A JP2005178366A JP2004331856A JP2004331856A JP2005178366A JP 2005178366 A JP2005178366 A JP 2005178366A JP 2004331856 A JP2004331856 A JP 2004331856A JP 2004331856 A JP2004331856 A JP 2004331856A JP 2005178366 A JP2005178366 A JP 2005178366A
- Authority
- JP
- Japan
- Prior art keywords
- fluid
- polymer
- rate
- microporous
- nucleation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images










Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/20—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles for articles of indefinite length
- B29C44/32—Incorporating or moulding on preformed parts, e.g. linings, inserts or reinforcements
- B29C44/322—Incorporating or moulding on preformed parts, e.g. linings, inserts or reinforcements the preformed parts being elongated inserts, e.g. cables
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/3442—Mixing, kneading or conveying the foamable material
- B29C44/3446—Feeding the blowing agent
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/3469—Cell or pore nucleation
- B29C44/3473—Cell or pore nucleation by shearing forces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/3469—Cell or pore nucleation
- B29C44/348—Cell or pore nucleation by regulating the temperature and/or the pressure, e.g. suppression of foaming until the pressure is rapidly decreased
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/36—Feeding the material to be shaped
- B29C44/46—Feeding the material to be shaped into an open space or onto moving surfaces, i.e. to make articles of indefinite length
- B29C44/461—Feeding the material to be shaped into an open space or onto moving surfaces, i.e. to make articles of indefinite length dispensing apparatus, e.g. dispensing foaming resin over the whole width of the moving surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/34—Auxiliary operations
- B29C44/36—Feeding the material to be shaped
- B29C44/46—Feeding the material to be shaped into an open space or onto moving surfaces, i.e. to make articles of indefinite length
- B29C44/468—Feeding the material to be shaped into an open space or onto moving surfaces, i.e. to make articles of indefinite length in a plurality of parallel streams which unite during the foaming
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/03—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
- B29C48/06—Rod-shaped
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/285—Feeding the extrusion material to the extruder
- B29C48/29—Feeding the extrusion material to the extruder in liquid form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/03—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor characterised by the shape of the extruded material at extrusion
- B29C48/07—Flat, e.g. panels
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C48/00—Extrusion moulding, i.e. expressing the moulding material through a die or nozzle which imparts the desired form; Apparatus therefor
- B29C48/25—Component parts, details or accessories; Auxiliary operations
- B29C48/285—Feeding the extrusion material to the extruder
- B29C48/288—Feeding the extrusion material to the extruder in solid form, e.g. powder or granules
- B29C48/2886—Feeding the extrusion material to the extruder in solid form, e.g. powder or granules of fillers or of fibrous materials, e.g. short-fibre reinforcements
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/0005—Condition, form or state of moulded material or of the material to be shaped containing compounding ingredients
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/06—Condition, form or state of moulded material or of the material to be shaped containing reinforcements, fillers or inserts
- B29K2105/16—Fillers
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Molding Of Porous Articles (AREA)
- Processes Specially Adapted For Manufacturing Cables (AREA)
- Artificial Filaments (AREA)
- Addition Polymer Or Copolymer, Post-Treatments, Or Chemical Modifications (AREA)
Abstract
【解決手段】 結晶質及び半結晶質ポリマー微孔質材料を含めた、ポリマー微孔質発泡材料を製造するために有用な、連続ポリマー押出し核形成系と方法を提供する。圧力低下速度は幾つかの実施態様において重要なパラメーターであり、本発明はこれら及び他のパラメーターを制御するための系を提供する。1つの態様は、滞留室によって成形ダイから分離される多重路核形成器を含む。他の態様は、多重路核形成区分を包含する、有利な厚さの物品を製造するためのダイを含む。
【選択図】 図1
Description
上記及び他の文献には、微孔性材料の製造に関するいくつかの方法が報告されているが、産業界においては、結晶性及び半結晶性の微孔性材料を製造することが可能な連続法が求められている。
また別な局面により本発明は、ポリマー材料と発泡剤との単層溶液から、平均サイズが約50ミクロン未満で、本質的に均一なサイズの気泡を有する微孔性ポリマー材料を連続して押出することを含む方法を提供する。この方法では、発泡剤は溶液中に約80%未満の飽和濃度で存在している。飽和濃度は、この方法が行われる押出装置の発泡剤が注入される場所より後、核形成通路より前の、システム中最も低い圧力下で決定される。
別の群の実施形態において、核形成及び成形は同一の一般領域内で、即ち核形成−成形ダイで行われ、そして核形成−成形ダイは複数の個別の多通路含むことができ、即ち従来技術において代表的に達成可能なものよりも高い生産量及びより厚い部品とすることができる多通路核形成ダイを規定することができる。
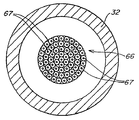
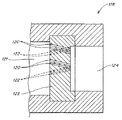
図6は、核形成部分98内の円形断面の核形成通路100を示す図5の線6−6に沿った断面図である。
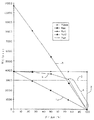
テーパー付けされた核形成通路により達成される圧力状態(曲線4)は、従来技術方法において連続気泡性材料が形成される条件下に独立気泡性微孔性材料の形成を促進する。あるdP/dt及び温度において臨界レベル以上に発泡剤のパーセンテージが増加することは、微孔性材料における気泡結合性を増加させることができる。即ち、一定条件下に、非常に過度の発泡剤は気泡を破壊し得る。一連の実施形態に関連して、従って、その必要量だけの発泡剤を使用することが望ましく、そして本発明のテーパー付けされた核形成通路を使用した際にはより少ないレベルが必要であり、特に飽和レベルよりも実質的に低いレベルで発泡剤であるということを見出した。この試みは、より多くの発泡剤が理論上はより多くの核形成部位を作るので代表的には発泡剤を最大化して、それによって最大気泡密度が達成されることを含む従来技術の試みとは対照的である。圧力降下速度が高い一連の好ましい実施形態において、発泡剤は、約4%未満、好ましくは約3%未満及びより一層好ましくは約2%未満及びより一層好ましくは約1%未満のレベルで押出器内の重合性流れ中に存在する。別の実施形態において、発泡剤は、核形成通路の前の発泡剤射出点後のシステム中に最低圧力において測定して約80重量%飽和濃度未満の量で溶液中に存在する。
本発明は、一態様によると微孔性材料が約50%未満、好ましくは約30%未満、より一層好ましくは約20%未満の空隙率を有するワイヤ支持体上に微孔性材料を連続的に押出すことを含む方法を提供する。約50%未満、好ましくは約30%未満、より一層好ましくは約20%未満の空隙率を有するワイヤ及びワイヤのまわりの微孔性材料の被膜を含む物品も本発明により提供される。
本発明の一形態は、連続重合体押出しにより成形された発泡した、好ましくは微孔状に発泡した結晶性あるいは半結晶性高分子材料を含む。好ましい実施形態において、結晶性あるいは半結晶性高分子材料は、本質的には二酸化炭素単独であり、好ましくは超臨界二酸化炭素である発泡剤を用いて微孔性材料に発泡される。上記の通り、従来技術は、核形成部位の膨張あるいは気泡成長が、例えば押出しの前に溶融物を冷却することによってあるいは気泡成長を凍結するために大気への曝露の際に急冷することによって最少化することができることを一般に教示している。代わりに、従来技術は、かかる膨張が粘度調整剤及び発泡制御性添加剤の使用により制御し得ることを教示している。かかる添加剤は、一般に機能付与して溶融長さ及び/又は溶融弾性を増加させることによって発泡の制御性を増加している。結晶性あるいは半結晶性材料は、例えば押出器においてかかる材料の結晶化を防ぐためにTm又はそれ以上で操作する必要があるので、無定形材料よりも非常に高い操作温度を必要としている。かかる条件は、例えばポリスチレン等の無定形微孔性材料の製造に関して、微孔性範囲を超えた気泡の発泡を防ぐために無定形重合体のTgと押出温度との差を最少化する必要があることを教示している従来技術とは対照的である。

式中、Cは気体分子の濃度であり、fは核を結合する気体の分子に関する振動因子であり[1/秒]、ΔGは、核形成の活性化エネルギーであり、kはボルツマン定数であり、そしてTは温度である。ΔGは、式2に従って定義することができる。
式中gは表面エネルギーであり、そしてΔPは飽和圧力までへの圧力降下である。式(1)は、核形成速度が気体分子の濃度に比例し、そして気泡密度は核形成温度が高くなりそして圧力降下が大きくなるに従って高くなることを示している。
式中、Dは拡散性であり、Nは核形成速度であり、そしてdは特徴的長さである。
式(1)から、気体分子の濃度及び飽和圧力に対する圧力降下の度合いが気泡密度の制御に重要な因子であることが判る。連続微孔性加工において、最大量の気体濃度及び拡散性は気体及び重合体の種類に依存する。重合体及び気体が与えられた際に、圧力降下はパイプを通じた流れに周知のげんそくにより決定できる重要なプロセス変数である。式(4)は、圧力降下がペギ法則粘度モデル、パイプの直径パイプのランド長さ及び容量流速に依存していることを示す。
式中ΔPは圧力降下であり、m及びnはペギ法則定数であり、Lはパイプのランド長さであり、dはパイプの直径であり、そしてQは容量流速である。
核形成器の設計は、流れが高いせん断速度領域において不安定となるので重合体流れのせん断速度により拘束される。
L= 穴の長さ
d= 穴直径
N= 穴の数
Vf= 最終押出物の粘度
Af= 押出物の断面積
A0= 全穴の断面積総計
rf= 微孔性プラスチックの密度
r0= 発泡前のプラスチック/CO2溶液の密度
M= 押出出力の塊流速
r0= 各穴の直径
V0= 出口における未発泡材料の密度
g= せん断速度
下記の実施例は本発明におけるダイの限界寸法を、近似式分析を用いて、決定するための工程を記載したものである。かかる実施例により、当業者は、微孔性プラスチックを作るために用いることが可能な別種のダイの設計を行うことができるようになるが、そのことは、本発明の請求の範囲の中に含まれるものである。
ρf/ρ0 = (1/a)3 (6)
ここでaは、発泡中の線膨張比率をあらわす。式6は、密度を二分の一にしたい場合は、線膨張比率が約1.26でなくてはいけないということをあらわしている。
M = ρfAfVf = ρ0A0V0 (7)
ここで、ρ = (密度)、A = (領域)、V = (速度)、(下付のf) = (発泡させたもの)、(下付の0) = (発泡させてないもの)、をそれぞれあらわす。Vf = aV0と仮定すると、領域比率は下記の式であらわすことができる:
Af/A0 = a2 (8)
ここでA0は各々の孔の領域Aiに孔の数Nを掛けたものである。望ましい密度減少を与えるために必要な孔数は、下記の式であらわされる:
N = Af/(a2Af) (9)
もし押し出し成形器が質量流量速度Mで加工処理できると仮定すると、各々の孔に対する流量速度を計算することができる。孔あたりの体積流量速度qiは質量流量速度と関係させて、下記の式であらわされる:
qi = M/Nρ0 (10)
一つの孔に対する流量速度は圧力の微変化量Δpと関係させて下記の式であらわされる:
qi = [(πr0 3)/(1/n+3)][r0/2m)(Δp/L]1/n (11)
ここでL = (孔の長さ)、r0 = (孔の直径)、そしてm及びnは下記の式であらわされる力法則の粘度モデルに対する物質係数である:
η = m(γ)n―1 (12)
2インチ、32/1L/Dの第一押し出し成形器及び2.5インチ、34/1L/Dの第二押し出し成形器を含む、直列の押し出し成形ライン(アクロン エクストゥルーダー、カナル フルトン社製、オハイオ)を配列した。CO2を第一成形器に導入するための導入システムを、送り込み部分から約20直径の距離に位置させた。導入システムは、円周状、放射状に等間隔でおかれた4つのポートを含有し、各々のポートは176のオリフィスを含有し、各々のオリフィスは0.02インチの直径を有しており、合わせて704のオリフィスがある。
第二押し出し成形器には、深いチャンネルと切れ目の無い3つのフライトを有する冷却スクリューを装備し、このことにより、発泡剤導入部分と核形成点(今回の場合はダイ)の入り口との間における、微孔性物質前駆体の圧力プロファイルを、1500psiより大きくなることがないように、そして多くの場合はかなりそれより低く保つことが可能となった。
ポリエチレン錠剤(ユニオンカーバイド社製、UNIGARD―HPTM DGDA―1412 Natural、1.14g/cc)を、第一スクリューのホッパーから実施例2に記載の押し出し成形システムへと、重力供給した。第一スクリューの速度は15RPMであり、総出力(ブリード及びダイ)として15lbs/hrの微孔性物質を与えた。第二スクリューの速度は3RPMであった。第二押し出し成形器の外筒温度は、第二押し出し成形器の末端で測定した融点336・を保つように設定した。CO2発泡剤を0.54lbs/hrの速度で導入し、溶解物中に3.6重量%の発泡剤を存在させた。導入ポートとクロスヘッドの入り口との間の圧力プロファイルを、3400psiと4040psiの間で維持した。約1.2lbs/hrの流体微孔性物質前駆体がクロスヘッド中を流れ、かかる流量は放風弁を調節することによって制御した。
難燃剤充填ポリオレフィンを、極薄の微孔性絶縁被覆として、24AWG固体銅ワイヤーへと押し出し成形被覆した。
難燃剤を充填したポリオレフィン錠剤を、ホッパーから実施例4に記載の直列押し出し成形システムへと重力供給した。第一スクリュー速度は55RPMで、ワイヤーに対して13.7lbs/hr、及びブレードポットを通して17.8lbs/hrの計算された質量流量速度を与えた。第二スクリュー速度は、11RPMに設定した。第二押し出し成形器の外筒設定温度を、押し出し成形器の末端において、400・(204℃)の融点を維持できるように設定した。CO2発泡剤を、名目上一時間あたり0.1lbsの速度で導入したところ、ポリマー重量あたり0.7%の発泡剤が物質中に存在するようになった。導入ポートとクロスヘッドの入り口との間の圧力プロファイルは、4900psiと4100psiとの間であった。ダイの前方の概算圧力は2000psiであった。ワイヤーライン速度は約820fpmであった。直径が0.032インチのダイを用いた。初期冷却長がダイの出口から19インチである冷却溝によって、微孔性物質の0.007インチの厚さの被覆を、20%の密度減少率で(固体物質からは、計算された物質の密度は名目上1.13g/ccであった)、作製した。
アクロン直列押し出し成形器を実施例2に記載の方法で、しかしながら実施例2に記載のアダプター、移動チューブ、クロスヘッド、ダイ、ワイヤー分配器及び巻き取り器、並びにブレードを含まずに、配列した。その代わりに、第二押し出し成形器の末端に、ダイアダプター並びに0.080出口オリフィス及び0.60ランド長の円筒ロッドダイを設置した。かかるダイアダプターに、ダイに入る直前の融点及び圧力を測定するためのタップを装備した。
PET錠剤(ウェルマン社製、0.8IV、ボトル等級レジン)を、コネール(フランクリン社製、ペンシルバニア)乾燥システム中で、使用の直前に350・で4時間乾燥した。かかる錠剤を、乾燥ホッパーから実施例6に記載の押し出し成形器システムへと、重力供給した。第一スクリュー速度は26RPMであり、総出力約53lbs/hrの物質を与えた。第二スクリューの速度は5RPMであった。第二押し出し成形器の外筒温度を、第二押し出し成形器の終わりで測定した融点532・を維持するように設定した。CO2発泡剤を1.0lb/hrの速度で導入することにより、溶解物中に2.0%の発泡剤が存在するようにした。導入ポートとダイの入り口との間の圧力プロファイルを、2910psiと3100psiの間に維持した。ダイに対する微圧力変化速度は2.2GPa/secであった。
パラメータ及び装置は、実施例7に記載のものと同様のもの選択したが、例外として第一スクリューの速度を41RPMとし、そのことによって微孔性物質の総出力は約85lbs/hrとなった。CO2発泡剤を1.7lb/hrの速度で導入することにより、溶解物中での発泡剤を2.0重量%に、及び導入ポート部分とダイの入り口との間の圧力プロファイルを3210psiと3430psiの間にすることを達成した。ダイに対する微圧力変化速度は3.9GPa/secであった。
FRPE錠剤(ユニオンカーバイド社製、UNIGARD―HPTM DGDA―1412 Natural、1.14g/cc)を、第一押し出し成形器のホッパーから、実施例6に記載のシステムに加えて、90度アダプター及び移動チューブの末端にGenca LoVolTM(クリヤーウォーター社製、フロリダ)クロスヘッドを有する第二押し出し成形器の出口に水平に設置された移動チューブ、を含有するシステムに対して重力供給した。放風弁を移動チューブ中に置くことにより、ダイを通して適切な流量を達成した。
パラメータ及び装置は、実施例9に記載のものと同様のものを選択したが、例外として微孔性物質の総出力を約27lbs/hrとした。CO2発泡剤を溶解物中で3.1重量%の発泡剤密度で存在させ、導入ポート部分とダイの入り口との間の圧力プロファイルを3520psiと3350psiの間にすることを達成した。ダイに対する微圧力変化速度は1.1Gpa/secであった。
NRM(ポーカタック社製、コネティカット)4.5インチ44/1L/D長単押し出し成形ラインに、供給部分から約25直径の距離におかれた、CO2を導入するための導入システムを装備した。かかる導入部分は、円周状、放射状に等間隔でおかれた4つのポートを含有し、かかる各々のポートは417のオリフィスを含有し、総量1668の各々のオリフィスは0.02インチの直径を有していた。
PVC錠剤(約1.3重量%の充填剤、高い可塑性)。かかる錠剤を、ホッパーから実施例11に記載の押し出し成形器システムへと、重力供給した。第一スクリュー速度は30RPMであり、総出力約246lbs/hrの物質を与えた。冷却部分の外筒温度を、押し出し成形器の終わりで測定した融点約300・を維持するように設定した。CO2発泡剤を2.5b/hrの速度で導入することにより、溶解物中にPVC及び可塑剤の重量あたり1.6重量%の発泡剤が存在するようにした。ダイに対する微圧力変化速度は0.3GPa/secであった。
システム及びパラメータは、実施例12に記載のものと同様のものを選択したが、例外としてダイ間隔を0.012インチ、内径を0.538インチ、ランド長を0.25インチとした。第一スクリュー速度は15RPMであり、総出力約176lbs/hrの物質を与えた。CO2発泡剤を1.95lb/hrの速度で導入することにより、溶解物中にPVC及び可塑剤の重量あたり1.7重量%の発泡剤が存在するようにした。ダイに対する微圧力変化速度は6.9GPa/secであった。
システムは、実施例6に記載と同様のものを用いたが、例外としてダイランド長を1.2インチとした。ポリプロピレン錠剤(PP1602―WF、カンタムケミカル社製、シンシナティ)を、ホッパーから押し出し成形器システムへと、重力供給した。第一スクリュー速度は11.5RPMであり、総出力約14.4lbs/hrの物質を与えた。第二スクリュー速度は4.8RPMであった。第二押し出し成形器の外筒温度を、第二押し出し成形器の末端で測定した融点約400・を維持するように設定した。CO2発泡剤を1.04lb/hrの速度で導入することにより、溶解物中に7.2重量%の発泡剤が存在するようにした。導入ポートとダイの入り口との間における圧力プロファイルを890psiと1090psiの間に維持した。ダイに対する微圧力変化速度は0.15GPa/secであった。
システム及びパラメータは、実施例14に記載のものと同様のものを、下記の例外と共に用いた。ダイ直径を0.04インチ、ダイランド長を0.688インチとした。第一スクリュー速度は60.5RPMであり、総出力約45lbs/hrの物質を与えた。第二スクリュー速度は20RPMであった。CO2発泡剤を3.0lb/hrの速度で導入することにより、溶解物中に6.7重量%の発泡剤が存在するようにした。導入ポートとダイの入り口との間における圧力プロファイルを2010psiと3420psiの間に維持した。ダイに対する微圧力変化速度は15GPa/secであった。
実施例16および17は、CO2の増加する濃度が連続気泡構造を生じることを示す。
実施例16のシステムが使用された。第一スクリューの速度は30.2RPMで、約39.4lbs/時の材料の全出力を与えた。第二スクリューの速度は8RPMだった。第二押出機のバレル温度を、第二押出機の端で測定して約340oFの溶融温度を維持するように設定した。CO2発砲剤を1.08lb/時の速度で射出し、溶融体中2.7重量%の発砲剤となった。射出受口とダイの入口との間の圧力プロファイルは、1640〜2810psiに維持された。ダイを通じての圧力低下速度は2.1GPa/秒だった。
下記を例外として、実施例6のパラメーターおよび装置が選ばれた。59RPMのスクリュー速度で、それぞれのオリフィスが1秒につき3.9回のふき取り頻度でフライトによりふき取られるように、スクリューは設計された。
本実施例は、発砲、低I.V.、未改質標準製造等級、低密度の結晶性高分子物質の製造を示す。実施例7のようにPETペレットが得られ、加工された。実施例18のようなシステムが使用された。第一スクリューの速度は59RPMで、約116lbs/時の材料の全出力を与えた。第二スクリューの速度は18RPMだった。第二押出機のバレル温度を、第二押出機の端で測定して約451°Fの溶融温度を維持するように設定した。CO2発砲剤を7.6lb/時の速度で射出し、溶融体中6.5%の発砲剤となった。CO2発砲剤およびポリマーの単相溶液が、発砲剤の射出後1秒以下で、特別には約0.6秒以内で造られた。多穴ニュクリエーターを通じての圧力低下速度は0.80GPa/秒だった。大変フラットな圧力プロファイルが、射出後に達成された圧力の間に維持され、多穴ニュクリエーターの造核通路の入口は、大変フラットなプロファイルで4100〜4520psiだった(図35)。
下記を例外として、実施例11のシステムおよびパラメータ−が選ばれた。押出機には、ストレートランドおよび周囲への出口つきの棒押出ダイが備わっていた。可塑剤を有するPVCペレットが得られ、押し出された。
周囲条件への環状ストレートランドダイが使用され、約1/3重量%の充填剤(可塑化)を含むPVCペレットが使用されたことを除いて、実施例20および21のシステム、パラメータ−および物質が選ばれた。下記の表2は、パラメータ−および結果を示す。ガス%は、PVCおよび可塑剤の1lbにつきのCO2lbsに基づく。
NRM(Pawcatuck、コネチカット)2.5インチ42/1LDロング単一押出ラインには、供給部門から約18直径の距離に配置されたCO2の射出のための射出システムが備わっていた。射出システムには、4つの円周内で等分に間隔を取った、放射状に配置された受口が含まれ、それぞれの受口には305のオリフィスが含まれ、それぞれのオリフィスが0.02インチの直径で、全部で1220のオリフィスがあった。
スクリューの第二段階にはさらに、ポリマーの溶融流れを冷却する能力を与えた、深溝を有する冷却部門、3フライトついで壊れたフライトを有する2フライト冷却部門が含まれていた。
本実施例は、発砲、低I.V.、未改質標準製造等級、非常に低密度の結晶性高分子物質の製造を示す。下記を例外として、実施例6のパラメーターおよび装置が選ばれた。53RPMのスクリュー速度で、それぞれのオリフィスが1秒につき3.5回のふき取り頻度でフライトによりふき取られるように、スクリューは設計された。
27mm40:1L/D逆転二軸スクリュー第一押出機(American Leistritz Extruder、サマーヴィル、ニュージャージー)、および2 1/2 46:1L/D単軸スクリュー第二押出機(Akron Extruders、カナルフルトン、オハイオ)を含むタンデム押出ラインが、直角形状に配置された。100lb/時までの供給ができる損失重量フィーダーが、第一押出機の供給口の上に搭載された。正確に制御された出力のポリマーペレットが、損失重量フィーダー、および第一押出機に与えられた重力から計量された。第二押出機へのCO2の射出のための射出システムが、第二押出機への入口から約8直径の位置に配置された。射出システムには、4つの円周内で等分に間隔を取った、放射状に配置された受口が含まれ、それぞれの受口には131のオリフィスが含まれ、それぞれのオリフィスが0.02インチの直径で、全部で524のオリフィスがあった。
第二押出機には、溶融供給、発砲剤分散、ポリマー/発砲剤ブレンドの冷却を与えるために特別に設計されたスクリューが備わっていた。溶融供給部門は、発砲剤射出に先立って均一なポリマーの流れおよびポリマー密封を与えるために設計された浅い一条ねじ部門だった。この部門には、オリフィスがフライトによりふき取られる(開閉)ように射出受口で壊れていない6つのフライトを含む多条ねじ発砲剤分散部門が続いた。35rpmのスクリュー速度で、各オリフィスが1秒につき3.5回のふく取り頻度でふき取られた。スクリューの冷却部門は、ポリマ−を冷却し、微孔質物質前駆体の圧力プロファイルを維持するために、発砲剤の射出と約1,500psiしか変化しないニュクリエーション箇所(この場合ダイ)への入口との間に与えられた深溝、三条ねじ部門だった。
30重量%のタルクを含有するポリプロピレン・ペレットを、実施例29に述べたタンデム押出成形ラインに計量して加えた。
30重量%のタルクを含有するポリプロピレン・ペレットを、実施例29に述べたタンデム押出成形ラインに計量して加えた。
当業者は、本明細書に挙げた全てのパラメーターが例証であることを意味し、実際のパラメーターが、本発明の方法及び装置を適用する特定の用途に依存することを容易に理解するであろう。それ故、上記実施態様が実施例としてのみ提示され、添付請求の範囲及びその同等物の範囲内で本発明を特に上述した以外に実施可能であることを理解すべきである。
Claims (207)
- 発泡ポリマー材料先駆体と発泡剤との流体単一相溶液の第1流を確立する工程と;
この流れを分離部分に分割し、分離部分の各々を別々に核形成させることによって、溶液を連続的に核形成させる工程と
を含む方法。 - 分離部分を同時に核形成させることを含む、請求項1記載の方法。
- 連続核形成工程が、分離部分の各々を補助的な核形成剤の不存在下で溶液中に核形成座を発生させるために充分な溶解性変化の条件に暴露させることによって、分離部分の各々中に発泡剤の核形成座を発生させることを含む、請求項1又は2のいずれかに記載の方法。
- 第1流を少なくとも2つの分割溶液流に分岐させ、少なくとも2つの分割流の各々を溶液中に核形成座を発生させるために充分な溶解性変化の条件に、補助的な核形成剤の不存在下で、このような溶解性変化を生じうる条件下で暴露させることによって、少なくとも2つの分割流中に発泡剤の核形成座を発生させることを含む、請求項1〜3のいずれかに記載の方法。
- 少なくとも2つの該部分を再結合させて、核形成した流体ポリマー材料の再結合流を形成することをさらに含む、請求項1〜4のいずれかに記載の方法。
- ポリマー材料と発泡剤との単一相溶液の流れを形成し、この流れを少なくとも2つの流れに分岐させ、少なくとも2つの流れ中に発泡剤の核形成座を発生させ、該少なくとも2つの流れを再結合させることを含む、請求項1〜5のいずれかに記載の方法。
- ポリマー材料と超臨界流体発泡剤との単一相溶液流を形成し、該流れを少なくとも2つの流れに分岐させ、該少なくとも2つの流れ中に発泡剤の核形成座を発生させ、該少なくとも2つの流れを再結合させることを含む、請求項6記載の方法。
- 該少なくとも2つの部分の各々を、核形成座を発生させるために充分な圧力低下速度で圧力低下に暴露させることによって、核形成座を発生させることを含む、請求項1〜7のいずれかに記載の方法。
- 該部分を少なくとも約108座/cm3の密度で核形成座を発生させるために充分な圧力低下速度での圧力低下に暴露させることを含む、請求項8記載の方法。
- 該部分を少なくとも約0.3GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8又は9に記載の方法。
- 該部分を少なくとも約1GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8記載の方法。
- 該部分を少なくとも約3GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8記載の方法。
- 該部分を少なくとも約5GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8記載の方法。
- 該部分を少なくとも約7GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8記載の方法。
- 該部分を少なくとも約10GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8記載の方法。
- 該部分を少なくとも約15GPa/秒の圧力低下速度での圧力低下に暴露させて、核形成座を発生させることを含む、請求項8記載の方法。
- 第1流がガス気泡と、ガス気泡の核とを本質的に含まない、請求項1〜16のいずれかに記載の方法。
- 分離部分を結合させて、再結合流を画定することをさらに含む、請求項1〜17のいずれかに記載の方法。
- 再結合流が均質な、核形成した未発泡流体ポリマー材料流である、請求項5記載の方法。
- 少なくとも約20 lb/時の速度で流動する第1流を確立し、該流れを少なくとも2つの分割流に分岐させ、該少なくとも2つの流れに核形成座を発生させることを含む、請求項1〜19のいずれかに記載の方法。
- 少なくとも約40 lb/時の速度で流動する第1流を確立し、該流れを少なくとも2つの分割流に分岐させ、該少なくとも2つの流れに核形成座を発生させることを含む、請求項1〜20のいずれかに記載の方法。
- 少なくとも約60 lb/時より大きい速度で流動する第1流を確立し、該流れを少なくとも2つの分割流に分岐させ、該少なくとも2つの流れに核形成座を発生させることを含む、請求項1〜21のいずれかに記載の方法。
- 少なくとも約80 lb/時より大きい速度で流動する第1流を確立し、該流れを少なくとも2つの分割流に分岐させ、該少なくとも2つの流れに核形成座を発生させることを含む、請求項1〜22のいずれかに記載の方法。
- 少なくとも約100 lb/時より大きい速度で流動する第1流を確立し、該流れを少なくとも2つの分割流に分岐させ、該少なくとも2つの流れに核形成座を発生させることを含む、請求項1〜23のいずれかに記載の方法。
- 第1流を少なくとも5つの分割流に分岐させ、該少なくとも5つの流れ中に核形成座を発生させることを含む、請求項1〜24のいずれかに記載の方法。
- 該少なくとも2つの流れを再結合させて、核形成した流体ポリマー材料の単一再結合流を形成することと;
該再結合流を、気泡の成長を限定し、材料の最終的発泡を防止するために充分な高圧の条件に暴露させることと;
材料の最終的発泡を可能にする圧力にまで流れに加える圧力を低下させながら、再結合流れを所望の形状に成形すること
をさらに含む、請求項1〜25のいずれかに記載の方法。 - 該部分を再結合させて、再結合流を形成し、該再結合流を、気泡の成長を限定し、材料の最終的発泡を防止するために充分な、約1500psi以下の高圧の条件に暴露し、次に、該再結合流を所望の形状に成形することを含む、請求項26記載の方法。
- 暴露工程が材料を圧迫し、冷却することを含む、請求項26記載の方法。
- 再結合流を成形し、成形した再結合流を周囲条件に暴露させて、少なくとも1/8インチの横断面寸法を有する微孔質発泡物品を製造することを含む、請求項27又は28のいずれかに記載の方法。
- 再結合流を成形し、成形した再結合流を周囲条件に暴露させて、少なくとも1/8インチの最小断面寸法を有する微孔質発泡物品を製造することを含む、請求項27〜29のいずれかに記載の方法。
- 成形した再結合流を周囲条件に暴露させて、少なくとも1/4インチの横断面寸法を有する微孔質発泡物品を製造することを含む、請求項29又は30のいずれかに記載の方法。
- 該少なくとも2つの部分を再結合させて、核形成した流体ポリマー材料の単一再結合流を形成して、該再結合流を所望の形状に成形し、該再結合流を周囲条件中に放出する、請求項1〜31のいずれかに記載の方法。
- 少なくとも約10 lb/時の速度で流動する流体ポリマー材料中に、周囲条件下で気体である流体を導入し、約1分間未満の期間内に、該流体と該ポリマーとの単一相溶液を生成し、該流体が該溶液の重量に基づいて少なくとも約2重量%の量で該溶液中に存在することを含む方法。
- 少なくとも約60 lb/時の速度で流動する流体ポリマー材料中に該流体を導入し、約1分間未満の期間内に、該流体と該ポリマーとの単一相溶液を生成し、該流体が該溶液の重量に基づいて少なくとも約5重量%の量で該溶液中に存在することを含む、請求項32記載の方法。
- 約1分間未満の期間内に、該流体と該ポリマーとの単一相溶液を生成し、該流体が該溶液の重量に基づいて少なくとも約8重量%の量で該溶液中に存在することを含む、請求項33又は34のいずれかに記載の方法。
- 少なくとも約80 lb/時の速度で流動する流体ポリマー材料中に該流体を導入し、約1分間未満の期間内に、該流体と該ポリマーとの単一相溶液を生成し、該流体が該溶液の重量に基づいて少なくとも約5重量%の量で該溶液中に存在することを含む、請求項33〜35のいずれかに記載の方法。
- 少なくとも約120 lb/時の速度で流動する流体ポリマー材料中に該流体を導入し、約1分間未満の期間内に、該流体と該ポリマーとの単一相溶液を生成し、該流体が該溶液の重量に基づいて少なくとも約5重量%の量で該溶液中に存在することを含む、請求項32〜36のいずれかに記載の方法。
- 押出機スクリューを含み、周囲条件下で気体である流体の供給源に連結したオリフィスを有する押出機バレルを用意し、各オリフィスの前をスクリューのねじ山が通過し、それによって、オリフィスが少なくとも約0.5パス/秒の速度でねじ山によって閉鎖及び再開放されるように、スクリューを回転させながらバレル中にオリフィスから該流体を注入することを含む、請求項32〜37のいずれかに記載の方法。
- ねじ山が各オリフィスの前を少なくとも約2パス/秒の速度で通過する、請求項38記載の方法。
- ねじ山が各オリフィスの前を少なくとも約8パス/秒の速度で通過する、請求項38又は39のいずれかに記載の方法。
- バレルと少なくとも1個のオリフィスとを有する押出機を用意し、周囲条件において気体である流体を該少なくとも1個のオリフィスを通して該バレル中に少なくとも約1 lb/時の速度で注入することを含む、請求項32〜40のいずれかに記載の方法。
- バレルと少なくとも1個のオリフィスとを有する押出機を用意し、周囲条件において気体である流体を該少なくとも1個のオリフィスを通して該バレル中に少なくとも約1 lb/時の速度で注入して、該バレル中に単一相溶液を生成することを含む、請求項32〜41のいずれかに記載の方法。
- 押出機バレルが、周囲条件において気体である流体の供給源に連結した少なくとも約100個のオリフィスを包含する、請求項32〜42のいずれかに記載の方法。
- 押出機バレルが、周囲条件において気体である流体の供給源に連結した少なくとも約300個のオリフィスを包含する、請求項43記載の方法。
- 押出機バレルが、周囲条件において気体である流体の供給源に連結した少なくとも約500個のオリフィスを包含する、請求項44記載の方法。
- 押出機バレルが、周囲条件において気体である流体の供給源に連結した少なくとも約700個のオリフィスを包含する、請求項45記載の方法。
- 押出機バレルが、周囲条件において気体である流体の供給源に連結した少なくとも約1000個のオリフィスを包含する、請求項46記載の方法。
- 発泡材料の先駆体を受容するように設計されたその入口端部における入口と、押出機から発泡材料を放出するように設計されたその出口端部における出口と、入口端部から出口端部に向かって下流方向に流体ポリマー流を通路内で前進させるように構成され、配置された、該入口と該出口とを連結する密閉路と、核形成領域であって、それを通って流動する、流体ポリマー材料と発泡剤との単一相溶液が核形成される上記核形成領域とを有する押出機を用意する工程と;
押出機内を下流方向に流動する流体ポリマー材料の流れを確立する工程と; 周囲条件において気体である流体を押出機の注入位置から該流れ中に注入する工程と、
該流れを注入位置の下流かつ核形成領域の上流において、約1500psi以下変化する圧力下に維持する工程と
を含む方法。 - 発泡剤を注入位置において流体ポリマー材料中に注入する工程を含む請求項1〜48のいずれかに記載の方法において、該流れを注入位置の下流かつ核形成領域の上流において、約1000psi以下変化する圧力下に維持する工程を含む上記方法。
- 該流れを注入位置の下流かつ核形成領域の上流において、約750psi以下変化する圧力下に維持する工程を含む、請求項49記載の方法。
- 該流れを注入位置の下流かつ核形成領域の上流において、約500psi以下変化する圧力下に維持する工程を含む、請求項49記載の方法。
- 該流れを注入位置の下流かつ核形成領域の上流において、約2000psi以上かつ約4500psi以下の圧力下に維持する工程を含む、請求項49記載の方法。
- 確立工程が少なくとも約40 lb/時の速度で押出機内を流動する流体ポリマー材料の流れを確立することを含む、請求項49記載の方法。
- 確立工程が少なくとも約60 lb/時の速度で押出機内を流動する流体ポリマー材料の流れを確立することを含む、請求項49記載の方法。
- 確立工程が少なくとも約90 lb/時の速度で押出機内を流動する流体ポリマー材料の流れを確立することを含む、請求項49記載の方法。
- 確立工程が少なくとも約120 lb/時の速度で押出機内を流動する流体ポリマー材料の流れを確立することを含む、請求項49記載の方法。
- 少なくとも約60 lb/時の速度で押出機内を流動する流体ポリマー材料の流れを確立する工程と、CO2を少なくとも約1 lb/時の速度で注入位置から該流れ中に導入し、少なくとも約2.5重量%のCO2を包含する流体流を生成する工程とを含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約4個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約25個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約50個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約100個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約300個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約500個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約700個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 周囲条件下で気体である流体を少なくとも約1000個のオリフィスから同時に該流れ中に導入する工程を含む、請求項49記載の方法。
- 押出機スクリューのねじ山を少なくとも約0.5パス/秒の速度でオリフィスの各々の前を通過させながら、周囲条件下で気体である流体をオリフィスから導入する工程を含む、請求項58〜65のいずれかに記載の方法。
- 押出機スクリューのねじ山を少なくとも約2パス/秒の速度でオリフィスの各々の前を通過させながら、周囲条件下で気体である流体をオリフィスから導入する工程を含む、請求項66記載の方法。
- 導入工程が、押出機スクリューのねじ山を少なくとも約8パス/秒の速度でオリフィスの前を通過させながら、周囲条件下で気体である流体をオリフィスから導入することを含む、請求項66記載の方法。
- 導入工程が、押出機スクリューのねじ山を少なくとも約1パス/秒の速度でオリフィスの各々の前を通過させながら、周囲条件下で気体である流体をオリフィスから導入することを含む、請求項66記載の方法。
- 発泡ポリマー材料先駆体と発泡剤との流体単一相溶液の流れを確立する工程と;
該流体単一相流の絶え間無く続く連続部分内の圧力を増加する速度で連続的に低下させることによって該溶液を連続的に核形成させる工程と;
該材料から微孔質物品を成形する工程と
を含む方法。 - 微孔質材料をワイヤ基体上に連続的に押し出すことを含む方法。
- ポリマー材料と発泡剤との単一相溶液を、横断面積が下流方向に減少する核形成路に通すことによって、連続的に核形成させる工程と、該材料をワイヤ周囲の微孔質材料として発泡させる工程と
を含む、請求項71記載の方法。 - ポリマー材料と発泡剤との単一相溶液の流動する流れを約1500psi未満の圧力において確立し、該流れの絶え間無く続く連続部分内の圧力を少なくとも約0.3GPa/秒の速度で連続的に低下させることによって、ポリマー材料と発泡剤との単一相溶液を連続的に核形成させる工程と、該材料をワイヤ周囲の微孔質材料として発泡させる工程と
を含む、請求項71又は72のいずれかに記載の方法。 - ポリマー材料と発泡剤との単一相溶液の流動する流れを確立し、該流れの絶え間無く続く連続部分内の圧力を増大する速度で連続的に低下させることによって、ポリマー材料と発泡剤との単一相溶液を連続的に核形成させる工程と、該材料をワイヤ周囲の微孔質材料として発泡させる工程と
を含む、請求項71〜73のいずれかに記載の方法。 - ポリマー材料と発泡剤との単一相溶液であって、該発泡剤が溶液中に約3.5重量%未満の量で存在する該単一相溶液から約50ミクロン未満の本質的に均一なサイズの気泡を有する微孔質ポリマー材料をワイヤ上に連続的に押し出す工程を含む、請求項71〜74のいずれかに記載の方法。
- ポリマー材料と発泡剤との単一相溶液であって、該発泡剤が溶液中に約3.5重量%未満の量で存在する該単一相溶液から約50ミクロン未満の本質的に均一なサイズの気泡を有する微孔質ポリマー材料を連続的に押し出す工程を含む方法。
- 約0.5mm未満の厚さを有する微孔質ポリマー材料を連続的に押し出す工程を含む、請求項76記載の方法。
- 約0.25mm未満の厚さを有する微孔質ポリマー材料を連続的に押し出す工程を含む、請求項77記載の方法。
- 約0.1mm未満の厚さを有する微孔質ポリマー材料を連続的に押し出す工程を含む、請求項78記載の方法。
- 核形成路を含む押出し装置中に含有される、ポリマー材料と発泡剤との単一相溶液であって、核形成路前の発泡剤注入点後の系中の最低圧力において測定して、該発泡剤が溶液中に約80%飽和濃度未満の量で存在する該単一相溶液から、約50ミクロン未満の平均サイズの本質的に均一なサイズの気泡を有する微孔質ポリマー材料を連続的に押し出す工程を含む方法。
- ポリマー材料と発泡剤との単一相溶液から、約50ミクロン未満平均サイズの本質的に均一サイズの気泡を含み、約0.5mm未満の最小横断面寸法を有する本質的独立気泡型の微孔質ポリマー材料を連続的に押し出す工程を含む方法。
- 約0.25mm未満の最小横断面寸法を有するポリマー材料を連続的に押し出す工程を含む、請求項80記載の方法。
- 約1未満のI.V.の発泡PETを連続的に押し出す工程を含む方法。
- 約8 lb/ft3未満の密度の発泡結晶質又は半結晶質ポリマー材料を連続的に押し出す工程を含む方法。
- 発泡調節性改質剤を本質的に含まない発泡微孔質の結晶質又は半結晶質ポリマー材料を連続的に押し出す工程を含む方法。
- ポリマー材料と発泡剤との流体未核形成単一相溶液を受容するように構成され、配置されたポリマー受容端部と、発泡材料を周囲条件に放出するように構成され、配置されたポリマー・フォーム押出端部と、該ポリマー受容端部を該フォーム押出端部に連結する流路であって、流体ポリマーが該流路を40 lb流体/時より大きい速度で通るときに該流体ポリマー中に少なくとも約0.3GPa/秒の圧力低下を生じるような、長さと横断面寸法とを有する該流路とを含むポリマー押出装置に取り付け可能なポリマー成形ダイ。
- ポリマー流体と、周囲条件下で気体である発泡剤との単一相均質溶液を受容するためのその上流端部の環状入口と;発泡ポリマー材料を放出するためのその下流端部の環状出口と;該入口と該出口とを連結する流路であって、核形成路を画定する第1上流区分と、該核形成路を該出口と連結し、本質的に一定の幅と下流方向に増大する半径の環状ギャップを画定する第2下流区分とを包含する該流路とを含むポリマー成形ダイ。
- 該流路が、ほぼCO2と均質に混合された流体ポリマー中に、CO2と混合された該流体ポリマーが約40 lb流体/時の速度で流路を通過するときに少なくとも約1GPa/秒の圧力低下速度を生じるような、長さと横断面寸法とを有する、請求項86又は87のいずれかに記載のポリマー成形ダイ。
- 該流路が、ほぼCO2と均質に混合された流体ポリマー中に、CO2と混合された該流体ポリマーが約40 lb流体/時の速度で流路を通過するときに少なくとも約3GPa/秒の圧力低下速度を生じるような、長さと横断面寸法とを有する、請求項85記載のポリマー成形ダイ。
- 該流路は、ほぼCO2と均質に混合された流体ポリマー中に、CO2と混合された該流体ポリマーが約40 lb流体/時の速度で流路を通過するときに少なくとも約5GPa/秒の圧力低下速度を生じるような、長さと横断面寸法とを有する、請求項89記載のポリマー成形ダイ。
- 該流路が、ほぼCO2と均質に混合された流体ポリマー中に、CO2と混合された該流体ポリマーが約40 lb流体/時の速度で流路を通過するときに少なくとも約7GPa/秒の圧力低下速度を生じるような、長さと横断面寸法とを有する、請求項90記載のポリマー成形ダイ。
- 該流路が、ほぼCO2と均質に混合された流体ポリマー中に、CO2と混合された該流体ポリマーが約40 lb流体/時の速度で流路を通過するときに少なくとも約10GPa/秒の圧力低下速度を生じるような、長さと横断面寸法とを有する、請求項91記載のポリマー成形ダイ。
- 該流路が、ほぼCO2と均質に混合された流体ポリマー中に、CO2と混合された該流体ポリマーが約40 lb流体/時の速度で流路を通過するときに少なくとも約15GPa/秒の圧力低下速度を生じるような、長さと横断面寸法とを有する、請求項92記載のポリマー成形ダイ。
- 流路が少なくとも2つの分離流体チャンネルを包含する、請求項86〜93のいずれかに記載の方法。
- 該流路が、核形成した流体ポリマー材料を受容し、該材料を成形し、該材料を膨張させ、発泡させるように設計された成形チャンネルと連通した少なくとも2つの分離流体チャンネルを包含する、請求項94記載のポリマー成形ダイ。
- 該流路が少なくとも2つの分離チャンネルを含み、該少なくとも2つの分離チャンネルが、押出機から発泡ポリマー材料を放出し、かつ該少なくとも2つの分離チャンネルの各々からの発泡材料を、該少なくとも2つの分離チャンネルの各々から出る分離流体流が結合して、連続的な発泡物品を形成する形式で導くように配置されている、請求項94又は95のいずれかに記載のポリマー成形ダイ。
- 該流路が、押出機から発泡ポリマー材料を周囲条件の環境中に放出するように配置された少なくとも2つの分離チャンネルを包含する、請求項94〜96のいずれかに記載のポリマー成形ダイ。
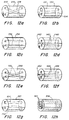
- 流体チャンネルの寸法と位置とが、核形成した材料中の特定の位置において特定の核形成特徴を実現するように選択される、請求項94〜97のいずれかに記載のポリマー成形ダイ。
- 該流路が少なくとも2つの分離チャンネルの環状配置を含む、請求項86〜98のいずれかに記載のポリマー成形ダイ。
- 該流路が少なくとも2つの分離収束チャンネルの環状配置を含む、請求項99記載のポリマー成形ダイ。
- 該流路が、少なくとも2つの分離核形成路と流体連通する収束環を含む、請求項86〜100のいずれかに記載のポリマー成形ダイ。
- 該流路が、それぞれ本質的に円形横断面を有する少なくとも2つの分離チャンネルを含む、請求項86〜101のいずれかに記載のポリマー成形ダイ。
- 該流路が、それぞれ非円形横断面を有する少なくとも2つの分離チャンネルを含む、請求項86〜101のいずれかに記載のポリマー成形ダイ。
- 該流路が、それぞれ本質的に方形横断面を有する少なくとも2つの分離チャンネルを含む、請求項86〜101のいずれかに記載のポリマー成形ダイ。
- 該流路が、それぞれ本質的に半円形横断面を有する少なくとも2つの分離チャンネルを含む、請求項86〜101のいずれかに記載のポリマー成形ダイ。
- 該流路が少なくとも2つの分離平行チャンネルを含む、請求項86〜105のいずれかに記載のポリマー成形ダイ。
- 該流路が少なくとも2つの分離非平行チャンネルを含む、請求項86〜105のいずれかに記載のポリマー成形ダイ。
- 該流路が、材料成形区分に収束する少なくとも2つの分離チャンネルを含む、請求項86〜107のいずれかに記載のポリマー成形ダイ。
- 該流路が、それらの長さに沿って横断面が変化する少なくとも2つの分離チャンネルを含む、請求項86〜108のいずれかに記載のポリマー成形ダイ。
- 該チャンネルの横断面がダイの入口から中央部分まで減少し、次にダイの出口方向に増大する、請求項109記載のポリマー成形ダイ。
- 該流路が少なくとも2つの分離した同心環状チャンネルを含む、請求項86〜102及び109のうちのいずれかに記載のポリマー成形ダイ。
- 該流路が、各々がそれを通過する発泡剤と均質に混合された流体ポリマー中に圧力低下を生じさせる少なくとも2つの分離チャンネルと、少なくとも約60 lb/時の速度で微孔質材料を押し出すように構成され、配置されたダイとを含む、請求項86〜111のいずれかに記載のポリマー成形ダイ。
- 該流路が、各々がそれを通過する発泡剤と均質に混合された流体ポリマー中に圧力低下を生じさせる少なくとも2つの分離チャンネルと、少なくとも約80 lb/時の速度で微孔質材料を押し出すように構成され、配置されたダイとを含む、請求項112記載のポリマー成形ダイ。
- 該流路が、各々がそれを通過する発泡剤と均質に混合された流体ポリマー中に圧力低下を生じさせる少なくとも2つの分離チャンネルと、少なくとも約100 lb/時の速度で微孔質材料を押し出すように構成され、配置されたダイとを含む、請求項113記載のポリマー成形ダイ。
- ポリマー材料と発泡剤との流体未核形成単一相溶液を受容するように構成され、配置されたポリマー受容端部と、核形成したポリマー材料を放出するように構成され、配置された、核形成したポリマー材料放出端部と、該受容端部を該放出端部に連結する流路であって、流体ポリマーが該流路を40 lb流体/時の速度で通るときに該流体ポリマー中に少なくとも約0.3GPa/秒の圧力低下を生じるような、長さと横断面寸法とを有する該流路とを含むポリマー押出装置と組み合わせて用いるために構成され、配置されたポリマー材料核形成器と;
核形成器の放出端部と連通する入口と、出口とを有する、核形成器によって放出される微孔質材料の密度を制御するための室であって、少なくとも約0.25インチの直径と、少なくとも1の長さ対直径比率とを有し、室内のポリマー材料を少なくとも約150psiの圧力に維持し、それによってポリマー材料中の気泡の形成と成長とを抑制するように構成され、配置された該室と
を含む系。 - 微孔質材料先駆体を受容するように設計された、その入口端部における入口と;押出機から微孔質材料を放出するように設計されたその出口端部における出口と;該入口と該出口とを連結する密閉路であって、発泡剤を受容し、流路内の高圧において流動状態の、発泡剤と該先駆体との均質な単一相溶液を含有し、該溶液を流体流として流路内で該入口端部から該出口端部に向かって下流方向に前進させ、ポリマー材料核形成器と該室とを含む該密閉路とをさらに含む、請求項115記載の系。
- 該室が、核形成した流体ポリマー材料の少なくとも2つの流れを受容するように設計されたその入口端部に少なくとも2つの分離入口を含む、請求項115又は116にいずれかに記載の系。
- 該室に付随した温度制御要素をさらに含む、請求項115〜117にいずれかに記載の系。
- 該室に付随した冷却要素をさらに含む、請求項118記載の系。
- 該核形成器の流路が、約6重量%のCO2と均質に混合された流体ポリマーが該流路を通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約1GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項115〜119にいずれかに記載の系。
- 該核形成器の流路が、約6重量%のCO2と均質に混合された流体ポリマーが該流路を通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約3GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項120記載の系。
- 該核形成器の流路が、約6重量%のCO2と均質に混合された流体ポリマーが該流路を通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約5GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項121記載の系。
- 該核形成器の流路が、約6重量%のCO2と均質に混合された流体ポリマーが該流路を通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約7GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項122記載の系。
- 該核形成器の流路が、約6重量%のCO2と均質に混合された流体ポリマーが該流路を通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約10GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項123記載の系。
- 該核形成器の流路が、約6重量%のCO2と均質に混合された流体ポリマーが該流路を通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約15GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項124記載の系。
- 該核形成器の流路が少なくとも2つの分離チャンネルを含み、これらの各々が、約6重量%のCO2と均質に混合された流体ポリマーが該少なくとも2つの分離チャンネルを通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約1GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項115〜125のいずれかに記載の系。
- 該核形成器の流路が少なくとも2つの分離チャンネルを含み、これらの各々が、約6重量%のCO2と均質に混合された流体ポリマーが該少なくとも2つの分離チャンネルを通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約3GPa/秒の累積圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項126記載の系。
- 該核形成器の流路が少なくとも2つの分離チャンネルを含み、これらの各々が、約6重量%のCO2と均質に混合された流体ポリマーが該少なくとも2つの分離チャンネルを通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約5GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項127記載の系。
- 該核形成器の流路が少なくとも2つの分離チャンネルを含み、これらの各々が、約6重量%のCO2と均質に混合された流体ポリマーが該少なくとも2つの分離チャンネルを通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約7GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項128記載の系。
- 該核形成器の流路が少なくとも2つの分離チャンネルを含み、これらの各々が、約6重量%のCO2と均質に混合された流体ポリマーが該少なくとも2つの分離チャンネルを通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約10GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項129記載の系。
- 該核形成器の流路が少なくとも2つの分離チャンネルを含み、これらの各々が、約6重量%のCO2と均質に混合された流体ポリマーが該少なくとも2つの分離チャンネルを通って約40 lb流体/時の速度で通過するときに、該CO2混合流体ポリマー中に少なくとも約15GPa/秒の圧力低下速度を生ずるような、長さと横断面寸法とを有する、請求項130記載の系。
- 核形成器が、微孔質材料を少なくとも約60 lb/時の速度で核形成させるように構成され、配置されている、請求項115〜131のいずれかに記載の系。
- 核形成器が、微孔質材料を少なくとも約90 lb/時の速度で核形成させるように構成され、配置されている、請求項132記載の系。
- 核形成器が、微孔質材料を少なくとも約120 lb/時の速度で核形成させるように構成され、配置されている、請求項133記載の系。
- 該室の出口に連結可能なポリマー成形ダイをさらに含む、請求項115〜134のいずれかに記載の系。
- 該核形成器の流路が本質的に円形の横断面を有する、請求項115〜135のいずれかに記載の系。
- 該核形成器の流路が本質的に非円形の横断面を有する、請求項115〜135のいずれかに記載の系。
- 該核形成器の流路が、チャンネルの長さに沿って変化する横断面を有する、請求項115〜137のいずれかに記載の系。
- 該流路の横断面が下流方向に増大する、請求項138記載の系。
- 該流路の横断面が下流方向に減少する、請求項138記載の系。
- 該流路の横断面が最初に減少し、次に下流方向に増大する、請求項138記載の系。
- 該核形成器の流路が、少なくとも2つの分離チャンネルによって画定される圧力低下を生じるように構成され、配置され、これらの分離チャンネルの少なくとも1つが本質的に円形の横断面を有する、請求項115〜141のいずれかに記載の系。
- 該核形成器の流路が、少なくとも2つの分離チャンネルによって画定される圧力低下を生じるように構成され、配置され、これらの分離チャンネルの少なくとも1つが本質的に非円形の横断面を有する、請求項115〜141のいずれかに記載の系。
- 該核形成器の流路が、少なくとも2つの分離チャンネルによって画定される圧力低下を生じるように構成され、配置され、これらの分離チャンネルの少なくとも1つが、チャンネルの長さに沿って変化する横断面を有する、請求項115〜143のいずれかに記載の系。
- 該チャンネルの横断面が下流方向に増大する、請求項144記載の系。
- 該チャンネルの横断面が下流方向に減少する、請求項144記載の系。
- 該チャンネルの横断面が最初は減少し、次に下流方向に増大する、請求項144記載の系。
- ポリマー材料と発泡剤との流体未核形成単一相溶液を受容するように構成され、配置されたポリマー受容端部と、核形成した流体の放出端部と、該ポリマー受容端部を該放出端部に連結する流路であって、横断面寸法が下流方向に減少する該流路とを含むポリマー核形成器を包含するポリマー押出装置であって、ポリマー材料と発泡剤との流体未核形成単一相溶液を核形成器の受容端部に供給し、微孔質材料を連続押出物の形状に連続的に押し出すように構成され、配置された上記装置。
- 微孔質材料の製造系であって、
微孔質材料先駆体を受容するように設計されたその入口端部における入口と、押出機から微孔質材料を放出するように設計されたその出口端部における出口と、該入口を該出口に連結する密閉路であって、密閉路内の高圧において流体状態の、発泡剤と該先駆体との均質単一相溶液を含有し、該溶液を該路内で流体流として、該入口端部から該出口端部に向かって下流方向に前進させるように構成され、配置されており、かつ核形成路を包含し、該核形成路がそれを通過する発泡剤と微孔質材料先駆体との単一相溶液を核形成させることができる該密閉路とを有する押出機を含み、
該押出機がワイヤを受容して、該ワイヤを該密閉路と連通するように位置付けるために適合している上記系。 - 該密閉路と連通するワイヤ供給源と;系から放出される微孔質ポリマー材料被覆ワイヤを受容するように位置付けられたワイヤ取り出しデバイスとをさらに含む、請求項149記載の系。
- 核形成路が、下流方向に本質的に一定率で減少する横断面積を有する、請求項149又は150のいずれかに記載の系。
- 横断面積が下流方向に増大する率で減少する、請求項149又は150のいずれかに記載の系。
- 該核形成路が、該単一相溶液を補助的な核形成剤の不存在下で溶液中に核形成座を発生させるために充分な溶解性変化の条件に暴露させるように構成され、配置されている、請求項149〜152のいずれかに記載の系。
- 該密閉路が押出機スクリューと、該路を発泡剤供給源に連結させる複数個のオリフィスとを路内に含有し、該スクリューがねじ山を包含し、該オリフィスが、30rpmのスクリュー回転速度において、ねじ山が少なくとも約0.5パス/秒の速度で各オリフィスの前を通過するように配置されている、請求項149〜153のいずれかに記載の系。
- ワイヤと;該ワイヤ周囲の約0.5mm未満の最大厚さを有する微孔質材料被膜とを含む物品。
- 該被膜が約0.25mm未満の最大厚さを有する、請求項155記載の物品。
- 該微孔質材料被膜が微孔質ポリオレフィンの被膜である、請求項155又は156のいずれかに記載の物品。
- 該微孔質材料被膜が約30ミクロン未満の平均気泡サイズを有する、請求項155〜157のいずれかに記載の物品。
- 該微孔質材料被膜が約20ミクロン未満の平均気泡サイズを有する、請求項158記載の物品。
- 該微孔質材料被膜が約10ミクロン未満の平均気泡サイズを有する、請求項159記載の物品。
- 該微孔質材料被膜が約50ミクロンの最大気泡サイズを有する、請求項155〜160のいずれかに記載の物品。
- 該微孔質材料被膜が約35ミクロンの最大気泡サイズを有する、請求項161記載の物品。
- 該微孔質材料被膜が約25ミクロンの最大気泡サイズを有する、請求項162記載の物品。
- 該微孔質材料被膜が約30ミクロン未満の平均気泡サイズと約50ミクロン未満の最大気泡サイズとを有する、請求項155〜163のいずれかに記載の物品。
- 該微孔質材料被膜が約20ミクロン未満の平均気泡サイズと約35ミクロンの最大気泡サイズとを有する、請求項164記載の物品。
- 該微孔質材料被膜が約10ミクロン未満の平均気泡サイズと約25ミクロンの最大気泡サイズとを有する、請求項165記載の物品。
- 該微孔質材料被膜が約5ミクロン未満の平均気泡サイズを有する、請求項155〜166のいずれかに記載の物品。
- 該微孔質材料被膜が約15ミクロンの最大気泡サイズを有する、請求項155〜167のいずれかに記載の物品。
- 該微孔質材料被膜が本質的に独立気泡型である、請求項155〜168のいずれかに記載の物品。
- 該微孔質材料被膜が、水中に24時間浸漬した後に、被膜の重量に基づいて約0.1重量%未満の吸湿性を有する、請求項155〜169のいずれかに記載の物品。
- 微孔質被膜が、24時間100%相対湿度条件に暴露した後に、本質的に零の吸湿性を有する、請求項155〜170のいずれかに記載の物品。
- 微孔質材料被膜が約0.25%未満の吸湿性を有する、請求項155〜171のいずれかに記載の物品。
- 微孔質材料被膜が約0.5%未満の吸湿性を有する、請求項172記載の物品。
- 1未満のI.V.の発泡PETを含む物品。
- 8 lb/ft3未満の密度の発泡微孔質結晶質又は半結晶質ポリマー材料を含む物品。
- 発泡調節性改質剤を本質的に含まない発泡微孔質結晶質又は半結晶質ポリマー材料を含む物品。
- 微孔質材料がPETである、請求項175又は176のいずれかに記載の物品。
- 発泡材料の連続製造方法であって、
結晶質又は半結晶質ポリマー材料を含む連続流を確立する工程と;
ポリマー材料と発泡剤との均質単一相溶液を連続的に形成する工程と;
該均質単一相溶液を急激な圧力低下に暴露させて、核形成したポリマー材料を生成する工程と;
微孔質ポリマー材料を加工領域に連続的に押し出す工程と
を含む上記方法。 - 該押し出し工程が成形された微孔質製品を加工領域中に本質的に直ちに放出する工程を含む、請求項178記載の連続方法。
- 結晶質又は半結晶質ポリマー材料が無充填材料である、請求項178又は179のいずれかに記載の方法。
- 結晶質又は半結晶質ポリマー材料が充填剤を含有する、請求項178又は179のいずれかに記載の方法。
- 結晶質又は半結晶質ポリマー材料が、充填剤を含めた核形成剤を含有しない、請求項178〜180のいずれかに記載の方法。
- 均質単一相溶液がポリマー材料の結晶融点を越える温度で形成される、請求項178〜182のいずれかに記載の方法。
- 該均質単一相未核形成溶液中の発泡剤の濃度が、該溶液の少なくとも約3重量%である、請求項178〜183のいずれかに記載の方法。
- 該均質単一相未核形成溶液中の発泡剤の濃度が、該溶液の少なくとも約5重量%である、請求項184記載の方法。
- 該均質単一相未核形成溶液中の発泡剤の濃度が、該溶液の少なくとも約7重量%である、請求項185記載の方法。
- 該均質単一相未核形成溶液中の発泡剤の濃度が、該溶液の少なくとも約10重量%である、請求項186記載の方法。
- ポリマー材料と発泡剤との流体単一相溶液の連続流動流を確立する工程と;
該溶液を連続的に核形成させ、該溶液を成形ダイに通して押し出し、発泡させて、ポリマー材料のTgよりも少なくとも100゜F(37.8℃)高いダイ温度において微孔質発泡ポリマー材料を製造する工程と
を含む上記方法。 - 該微孔質ポリマー材料をポリマー材料のTgよりも少なくとも120゜F(48.9℃)高いダイ温度において押し出す工程を含む、請求項188記載の方法。
- 該微孔質ポリマー材料をポリマー材料のTgよりも少なくとも200゜F(93.3℃)高いダイ温度において押し出す工程を含む、請求項188記載の方法。
- 発泡させるべき材料と発泡剤とを少なくとも約0.3GPa/秒の速度での圧力低下に暴露させて、約50μm未満の平均直径を有する複数個の気泡を含み、気泡が材料全体にわたって実質的に分布している発泡材料を製造する工程を含む、請求項188〜190のいずれかに記載の方法。
- ポリマー材料を連続的に成形して、ダイから周囲条件に放出する工程を含む、請求項188〜191のいずれかに記載の方法。
- ポリマー材料を、周囲条件に放出する少なくとも約5秒間内に、該ポリマー材料のTgよりも少なくとも100゜F(37.8℃)高い温度に維持しながら、ポリマー材料を連続的に成形し、ダイから周囲条件に放出する工程を含む、請求項188〜192のいずれかに記載の方法。
- 該材料をダイにおいて能動的に冷却せずに押し出す工程を含む、請求項188〜193のいずれかに記載の方法。
- 該ポリマー材料が結晶質又は半結晶質ポリマー材料である、請求項188〜194のいずれかに記載の方法。
- 結晶質又は半結晶質ポリマー材料から成る群から選択されるポリマーを含む材料中に発泡剤を連続的に導入し、該材料を発泡材料の形状にさせることによって得られる発泡材料であって、連続押出物の形状であり、該連続押出物が微孔質発泡材料である、上記発泡材料。
- 該ポリマー材料が少なくとも約10%の充填剤を包含する、請求項1〜196のいずれかに記載の物品。
- 該ポリマー材料が少なくとも約25%の充填剤を包含する、請求項1〜197のいずれかに記載の物品。
- 該ポリマー材料が少なくとも約50%の充填剤を包含する、請求項1〜198のいずれかに記載の物品。
- 該発泡剤が化学的発泡剤である、請求項1〜199のいずれかに記載の方法。
- 該発泡剤が周囲条件下で大気ガスである、請求項1〜200のいずれかに記載の方法。
- 該発泡剤が超臨界二酸化炭素である、請求項193記載の方法。
- 流体ポリマーが500ポンド流体/時より大きい速度で該路を通過するときに、高い圧力低下が生じて、微孔質ポリマー材料の生成を可能にするように構成され、配置された、請求項86〜114のいずれかに記載のポリマー成形ダイ。
- 流体ポリマーが1000ポンド流体/時より大きい速度で該路を通過するときに、高い圧力低下が生じて、微孔質ポリマー材料の生成を可能にするように構成され、配置された、請求項86〜114のいずれかに記載のポリマー成形ダイ。
- 流体ポリマーが1500ポンド流体/時より大きい速度で該路を通過するときに、高い圧力低下が生じて、微孔質ポリマー材料の生成を可能にするように構成され、配置された、請求項86〜114のいずれかに記載のポリマー成形ダイ。
- 流体ポリマーが2000ポンド流体/時より大きい速度で該路を通過するときに、高い圧力低下が生じて、微孔質ポリマー材料の生成を可能にするように構成され、配置された、請求項86〜114のいずれかに記載のポリマー成形ダイ。
- 該路が、約6重量%のCO2と均質に混合された流体ポリマー中に高い圧力低下を生じるような、長さと横断面寸法とを有する、請求項86〜114のいずれかに記載のポリマー成形ダイ。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US2462396P | 1996-08-27 | 1996-08-27 | |
| US2688996P | 1996-09-23 | 1996-09-23 | |
| US77770996A | 1996-12-20 | 1996-12-20 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP51188398A Division JP4240540B2 (ja) | 1996-08-27 | 1997-08-26 | 微孔性ポリマーの押出方法及び押出装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005178366A true JP2005178366A (ja) | 2005-07-07 |
| JP4563146B2 JP4563146B2 (ja) | 2010-10-13 |
Family
ID=27362362
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP51188398A Expired - Fee Related JP4240540B2 (ja) | 1996-08-27 | 1997-08-26 | 微孔性ポリマーの押出方法及び押出装置 |
| JP2004331856A Expired - Fee Related JP4563146B2 (ja) | 1996-08-27 | 2004-11-16 | 微孔性ポリマーの押出方法及び押出装置 |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP51188398A Expired - Fee Related JP4240540B2 (ja) | 1996-08-27 | 1997-08-26 | 微孔性ポリマーの押出方法及び押出装置 |
Country Status (8)
| Country | Link |
|---|---|
| US (2) | US6284810B1 (ja) |
| EP (2) | EP1275485B1 (ja) |
| JP (2) | JP4240540B2 (ja) |
| AT (2) | ATE228421T1 (ja) |
| AU (1) | AU755441B2 (ja) |
| CA (1) | CA2264159A1 (ja) |
| DE (2) | DE69733286T2 (ja) |
| WO (1) | WO1998008667A2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013173363A (ja) * | 2008-02-26 | 2013-09-05 | Hb Fuller Co | エネルギー付与によって活性化される室温でポンプ移送可能なポリマー組成物と、該組成物を活性化及び塗布するための装置 |
Families Citing this family (144)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1992012243A1 (en) * | 1991-01-08 | 1992-07-23 | Chiron Corporation | New insulin-like growth factor binding protein (igfbp-6) |
| ATE228421T1 (de) * | 1996-08-27 | 2002-12-15 | Trexel Inc | Verfahren und vorrichtung zum extrudieren von polymerschaum, insbesondere mikrozellenschaum |
| US6884377B1 (en) | 1996-08-27 | 2005-04-26 | Trexel, Inc. | Method and apparatus for microcellular polymer extrusion |
| US6884823B1 (en) | 1997-01-16 | 2005-04-26 | Trexel, Inc. | Injection molding of polymeric material |
| CA2295022A1 (en) * | 1997-06-26 | 1999-01-07 | Trexel, Inc. | Microcellular food container and method for storing food in such a container |
| US6235380B1 (en) | 1997-07-24 | 2001-05-22 | Trexel, Inc. | Lamination of microcellular articles |
| US6706223B1 (en) * | 1997-12-19 | 2004-03-16 | Trexel, Inc. | Microcelluar extrusion/blow molding process and article made thereby |
| JP2001527105A (ja) * | 1997-12-19 | 2001-12-25 | トレクセル・インコーポレーテッド | 低密度で延性のアルケニル芳香族/不飽和ニトリル/共役ジエン微孔質材料 |
| ATE290041T1 (de) * | 1997-12-19 | 2005-03-15 | Trexel Inc | Mikrozellulares schaumstoff- extrusions/blasformverfahren und damit hergestellter gegenstand |
| US6231942B1 (en) | 1998-01-21 | 2001-05-15 | Trexel, Inc. | Method and apparatus for microcellular polypropylene extrusion, and polypropylene articles produced thereby |
| NL1010057C2 (nl) * | 1998-09-10 | 2000-03-13 | Wavin Bv | Werkwijze en inrichting voor het extruderen van geschuimde voorwerpen. |
| US6428297B1 (en) * | 1998-10-28 | 2002-08-06 | Dart Container Corporation | Apparatus for making a corrugation-free foam |
| KR100572943B1 (ko) * | 1998-11-04 | 2006-04-24 | 트레셀 인코포레이티드 | 사출 성형된 미세 기포형 저밀도 폴리머 물질을 포함하는성형된 폴리머 물질 |
| EP1144490B1 (en) * | 1998-11-25 | 2003-05-02 | Trexel Inc. | Microcellular polyvinyl chloride foam |
| US7172333B2 (en) | 1999-04-02 | 2007-02-06 | Southco, Inc. | Injection molding screw |
| US6322347B1 (en) | 1999-04-02 | 2001-11-27 | Trexel, Inc. | Methods for manufacturing foam material including systems with pressure restriction element |
| US6391931B1 (en) | 1999-04-28 | 2002-05-21 | 3M Innovative Properties Co | Uniform small cell foams and a continuous process for making same |
| WO2000073036A2 (en) * | 1999-05-27 | 2000-12-07 | Trexel, Inc. | Polymeric foam processing |
| US6613811B1 (en) | 1999-06-03 | 2003-09-02 | Trexel, Inc. | Microcellular thermoplastic elastomeric structures |
| MXPA01013143A (es) * | 1999-07-16 | 2002-06-21 | Wavin Bv | Metodo para la formacion de un articulo que comprende microespuma de celdas cerradas a partir de termoplastico. |
| AU771136B2 (en) * | 1999-07-16 | 2004-03-11 | Wavin B.V. | Method for forming an article comprising closed-cell microfoam from thermoplastic |
| US6759004B1 (en) | 1999-07-20 | 2004-07-06 | Southco, Inc. | Process for forming microporous metal parts |
| US6602064B1 (en) * | 1999-08-31 | 2003-08-05 | Trexel, Inc. | Polymer processing system and apparatus |
| DE50111437D1 (de) * | 2000-01-10 | 2006-12-28 | Sulzer Chemtech Ag | Verfahren zum einbringen von zuschlagstoffen (additiven) |
| US6926507B2 (en) | 2000-03-07 | 2005-08-09 | Trexel, Inc. | Blowing agent delivery system |
| MXPA02008938A (es) | 2000-03-17 | 2003-06-17 | Dow Global Technologies Inc | Espuma de poliolefina util para aislamiento acustico y termico. |
| DE10020162C2 (de) * | 2000-04-25 | 2002-04-25 | Hennecke Gmbh | Verfahren und Vorrichtung zum Herstellen eines Massivstoff oder Schaumstoff bildenden, fließfähigen Reaktionsgemisches |
| US6386992B1 (en) | 2000-05-04 | 2002-05-14 | Acushnet Company | Golf ball compositions including microcellular materials and methods for making same |
| US6593384B2 (en) | 2000-05-25 | 2003-07-15 | Trexel, Inc. | Polymer foam processing with low blowing agent levels |
| US20020009584A1 (en) * | 2000-06-14 | 2002-01-24 | Boyer Thomas D. | Encapsulation using microcellular foamed materials |
| US20030077346A1 (en) * | 2000-06-14 | 2003-04-24 | Boyer Thomas D. | Encapsulation using microcellular foamed materials |
| US6468451B1 (en) | 2000-06-23 | 2002-10-22 | 3M Innovative Properties Company | Method of making a fibrillated article |
| US6602063B1 (en) | 2000-07-21 | 2003-08-05 | Trexel, Inc. | Discontinuous blowing agent delivery system and method |
| US6616434B1 (en) | 2000-08-10 | 2003-09-09 | Trexel, Inc. | Blowing agent metering system |
| WO2002026484A1 (en) | 2000-09-29 | 2002-04-04 | Trexel, Inc. | In-mold decorated articles and methods |
| JP2004510021A (ja) | 2000-09-29 | 2004-04-02 | トレクセル・インコーポレーテッド | 繊維フィラ成形製品 |
| AU2002232714A1 (en) | 2000-10-24 | 2002-05-06 | Trexel, Inc. | Valve for injection molding |
| US6652786B2 (en) | 2001-02-13 | 2003-11-25 | Ludlow Company Lp | Method for manufacturing coaxial wire with foamed insulation |
| US20020147245A1 (en) * | 2001-04-05 | 2002-10-10 | Kim Roland Y. | Method and apparatus for controlling foam processing |
| US7186102B2 (en) * | 2001-04-26 | 2007-03-06 | Strandex Corporation | Apparatus and method for low-density cellular wood plastic composites |
| EP1390188A4 (en) * | 2001-05-04 | 2007-08-15 | Trexel Inc | INJECTION MOLDING SYSTEMS AND METHODS |
| US20030211310A1 (en) | 2001-06-21 | 2003-11-13 | Haas Christopher K. | Foam and method of making |
| US20030008129A1 (en) * | 2001-06-27 | 2003-01-09 | International Business Machines Corporation | Dielectric material and process of insulating a semiconductor device using same |
| GB2379916B (en) | 2001-09-20 | 2003-09-10 | Reckitt Benckiser | Injection moulded containers |
| US20030094718A1 (en) * | 2001-10-27 | 2003-05-22 | Berthold Droege | Extrusion plant |
| US6913517B2 (en) * | 2002-05-23 | 2005-07-05 | Cabot Microelectronics Corporation | Microporous polishing pads |
| US20040171339A1 (en) * | 2002-10-28 | 2004-09-02 | Cabot Microelectronics Corporation | Microporous polishing pads |
| US20050276967A1 (en) * | 2002-05-23 | 2005-12-15 | Cabot Microelectronics Corporation | Surface textured microporous polishing pads |
| US7166247B2 (en) * | 2002-06-24 | 2007-01-23 | Micron Technology, Inc. | Foamed mechanical planarization pads made with supercritical fluid |
| US7951449B2 (en) | 2002-06-27 | 2011-05-31 | Wenguang Ma | Polyester core materials and structural sandwich composites thereof |
| US7318713B2 (en) | 2002-07-18 | 2008-01-15 | Trexel, Inc. | Polymer processing systems including screws |
| US20040038018A1 (en) * | 2002-08-22 | 2004-02-26 | Trexel, Inc. | Thermoplastic elastomeric foam materials and methods of forming the same |
| US7144532B2 (en) | 2002-10-28 | 2006-12-05 | Trexel, Inc. | Blowing agent introduction systems and methods |
| US7267607B2 (en) * | 2002-10-28 | 2007-09-11 | Cabot Microelectronics Corporation | Transparent microporous materials for CMP |
| US7311862B2 (en) * | 2002-10-28 | 2007-12-25 | Cabot Microelectronics Corporation | Method for manufacturing microporous CMP materials having controlled pore size |
| US7435165B2 (en) | 2002-10-28 | 2008-10-14 | Cabot Microelectronics Corporation | Transparent microporous materials for CMP |
| US7105112B2 (en) | 2002-11-05 | 2006-09-12 | L&L Products, Inc. | Lightweight member for reinforcing, sealing or baffling |
| US20040229966A1 (en) * | 2003-05-13 | 2004-11-18 | Eastman Kodak Company | Manufacturing process and use for open celled microcellular foam |
| US6958365B2 (en) * | 2003-05-13 | 2005-10-25 | Eastman Kodak Company | Manufacturing process for open celled microcellular foam |
| JP4573505B2 (ja) * | 2003-07-24 | 2010-11-04 | 日東電工株式会社 | 樹脂発泡体の製造方法及び樹脂発泡体 |
| US7407498B2 (en) * | 2003-09-02 | 2008-08-05 | Boston Scientific Scimed, Inc. | Construction of medical components using gas assisted microcellular foaming |
| US20070122515A1 (en) * | 2003-10-09 | 2007-05-31 | Misawa Homes Co., Ltd. | Extrusion molding machine |
| US8179808B2 (en) * | 2003-10-31 | 2012-05-15 | Brocade Communication Systems, Inc. | Network path tracing method |
| DE102004007362B3 (de) * | 2004-02-16 | 2005-09-15 | MöllerTech GmbH | Vorrichtung und Verfahren zum Herstellen und Ausbringen eines schäumbaren Kunststoffes |
| US8075372B2 (en) * | 2004-09-01 | 2011-12-13 | Cabot Microelectronics Corporation | Polishing pad with microporous regions |
| US20080034666A1 (en) * | 2005-02-15 | 2008-02-14 | Jyawook Sam M | Thermoplastic vehicle weather stripping |
| WO2006101143A1 (ja) * | 2005-03-22 | 2006-09-28 | Prime Polymer Co., Ltd. | プロピレン系樹脂押出発泡体及びプロピレン系樹脂押出発泡体の製造方法 |
| WO2006101142A1 (ja) * | 2005-03-22 | 2006-09-28 | Prime Polymer Co., Ltd. | プロピレン系樹脂押出発泡体及びプロピレン系樹脂押出発泡体の製造方法 |
| DE102005020794A1 (de) * | 2005-05-04 | 2006-11-09 | Coperion Werner & Pfleiderer Gmbh & Co. Kg | Anlage zur Erzeugung einer Schaumkunststoff-Folie |
| US8397932B2 (en) | 2005-07-13 | 2013-03-19 | Toyo Seikan Kaisha, Ltd. | Plastic container having pearl-like appearance and process for producing the same |
| WO2007017166A1 (en) * | 2005-08-05 | 2007-02-15 | Wavin B.V. | Extruded microcellular polymer foam pipe ; method of making and die |
| ES2279704B1 (es) * | 2005-10-27 | 2008-06-01 | Universidade Da Coruña | Sistema para procesar espumas polimericas termoplasticas, utilizando dioxido de carbono (co2) como agente espumante. |
| US20100175877A1 (en) * | 2006-01-24 | 2010-07-15 | Parris Michael D | Method of designing and executing a well treatment |
| US7784544B2 (en) * | 2006-01-24 | 2010-08-31 | Schlumberger Technology Corporation | Method of treating a subterranean formation using a rheology model for fluid optimization |
| US7790255B2 (en) * | 2006-03-20 | 2010-09-07 | Plastic Technologies, Inc. | Foamed-wall container having a silvery appearance |
| US20100264052A1 (en) * | 2006-03-20 | 2010-10-21 | Semersky Frank E | Foamed-wall container with foamed and unfoamed regions |
| ES2301388B1 (es) * | 2006-10-17 | 2009-06-22 | Jose Fernando Lopez Diaz | Procedimiento y medios para la fabricacion de tuberias moldeadas con estructura craneal microcelular. |
| US20080161435A1 (en) * | 2006-12-21 | 2008-07-03 | E. I. Du Pont De Nemours And Company | Extrusion of a Foamable Fluoropolymer |
| US20080149899A1 (en) | 2006-12-21 | 2008-06-26 | E. I. Du Pont De Nemours And Company | Foamable Fluoropolymer Composition |
| US7838108B2 (en) * | 2007-01-17 | 2010-11-23 | Sabic Innovative Plastics Ip B.V. | Nano-cellular polymer foam and methods for making them |
| EP2065156A1 (de) * | 2007-11-29 | 2009-06-03 | Nexans | Verfahren zur Erzeugung eines Formkörpers aus geschäumten Polytetrafluorethylen |
| US8440732B2 (en) * | 2008-03-25 | 2013-05-14 | Sabic Innovative Plastics Ip B.V. | Polymeric foams with nanocellular morphology and methods for making them |
| JP5385714B2 (ja) * | 2009-07-17 | 2014-01-08 | ニッタ・ハース株式会社 | 研磨パッド |
| US8563621B2 (en) | 2010-04-21 | 2013-10-22 | Polyfil Corporation | Blowing agents formed from nanoparticles of carbonates |
| EP2397303A1 (en) * | 2010-06-21 | 2011-12-21 | URSA Insulation, S.A. | Method and device for producing thermoplastic plastics foam panels, panel manufactured using same method and device and panels' use |
| DE102010026272A1 (de) * | 2010-07-06 | 2012-01-12 | Rehau Ag + Co. | Kunststoffprofil, insbesondere Kunststoff-Extrusionsprofil sowie Verfahren zur Herstellung eines Kunststoffprofils |
| US20120007267A1 (en) | 2010-07-07 | 2012-01-12 | Lifoam Industries | Method of Producing Compostable or Biobased Foams |
| US8962706B2 (en) | 2010-09-10 | 2015-02-24 | Lifoam Industries, Llc | Process for enabling secondary expansion of expandable beads |
| US9724857B2 (en) * | 2011-03-11 | 2017-08-08 | Mucell Extrusion, Llc | Compression molded polymeric foam articles and methods |
| GB2539589B (en) | 2011-06-17 | 2017-04-19 | Berry Plastics Corp | Insulated container |
| KR20140044369A (ko) | 2011-06-17 | 2014-04-14 | 베리 플라스틱스 코포레이션 | 컵용 단열 슬리브 |
| WO2012174422A2 (en) | 2011-06-17 | 2012-12-20 | Berry Plastics Corporation | Insulated container with molded brim |
| WO2012174567A2 (en) | 2011-06-17 | 2012-12-20 | Berry Plastics Corporation | Process for forming an insulated container having artwork |
| EP2543489A3 (en) | 2011-07-07 | 2013-10-30 | Lifoam Industries, LLC | Process for enabling secondary expansion of expandable beads |
| GB2508777B (en) | 2011-08-31 | 2021-06-23 | Berry Plastics Corp | Polymeric material for an insulated container |
| HUP1200156A2 (en) | 2012-03-09 | 2013-09-30 | Furukawa Electric Co Ltd Chiyoda Ku | Equipment and method for producing microcellular plastics |
| US11292163B2 (en) * | 2012-03-30 | 2022-04-05 | Mucell Extrusion, Llc | Method of forming polymeric foam and related foam articles |
| BR112015002581A2 (pt) | 2012-08-07 | 2018-05-22 | Berry Plastics Corp | processo e máquina de formação de copos. |
| DE102012108705B4 (de) | 2012-09-17 | 2020-01-09 | Mondi Ag | Kunststofffolie |
| DE102012109966A1 (de) | 2012-10-18 | 2014-05-08 | Bayerische Motoren Werke Aktiengesellschaft | Innenausstattungsteil für ein Kraftfahrzeug |
| DE102012109964A1 (de) | 2012-10-18 | 2014-04-24 | Bayerische Motoren Werke Aktiengesellschaft | Folie mit einer Oberflächenschicht aus geschäumten Kunststoff und Verfahren zu deren Herstellung |
| JP2015532945A (ja) | 2012-10-26 | 2015-11-16 | ベリー プラスチックス コーポレイション | 断熱容器用のポリマー材料 |
| AR093943A1 (es) | 2012-12-14 | 2015-07-01 | Berry Plastics Corp | Reborde de un envase termico |
| US9840049B2 (en) | 2012-12-14 | 2017-12-12 | Berry Plastics Corporation | Cellular polymeric material |
| AR093944A1 (es) | 2012-12-14 | 2015-07-01 | Berry Plastics Corp | Troquelado para envase |
| US9957365B2 (en) | 2013-03-13 | 2018-05-01 | Berry Plastics Corporation | Cellular polymeric material |
| JP2016518289A (ja) | 2013-03-14 | 2016-06-23 | ベリー プラスチックス コーポレイション | 容器 |
| US9447248B2 (en) | 2013-07-12 | 2016-09-20 | Berry Plastics Corporation | Polymeric material for container |
| US9562140B2 (en) | 2013-08-16 | 2017-02-07 | Berry Plastics Corporation | Polymeric material for an insulated container |
| EP3039063A4 (en) | 2013-08-26 | 2017-04-12 | Berry Plastics Corporation | Polymeric material for container |
| TW201536527A (zh) | 2013-08-30 | 2015-10-01 | Berry Plastics Corp | 多層管以及其製造方法 |
| US10301446B2 (en) * | 2013-09-19 | 2019-05-28 | Dart Container Corporation | Method for generating a microstructure in a material that includes thermoplastic polymer molecules, and related systems |
| EP2883781A1 (en) | 2013-12-13 | 2015-06-17 | Sika Technology AG | Lightweight baffle or reinforcement element and method for producing such a lightweight baffle or reinforcement element |
| ES2586155T3 (es) | 2014-09-02 | 2016-10-11 | Mondi Consumer Packaging Technologies Gmbh | Lámina multicapa de plástico |
| ES2994921T3 (en) | 2014-09-02 | 2025-02-04 | Mondi Ag | Polyethylene coextrusion film |
| US9758655B2 (en) | 2014-09-18 | 2017-09-12 | Berry Plastics Corporation | Cellular polymeric material |
| WO2016082210A1 (en) | 2014-11-28 | 2016-06-02 | Dow Global Technologies Llc | Process for foaming polyolefin compositions using a fluororesin as a nucleating agent |
| CA2969004C (en) | 2014-11-28 | 2022-01-18 | Dow Global Technologies Llc | Process for foaming polyolefin compositions using a fluororesin/azodicarbonamide mixture as a nucleating agent |
| US10513589B2 (en) | 2015-01-23 | 2019-12-24 | Berry Plastics Corporation | Polymeric material for an insulated container |
| US9937652B2 (en) | 2015-03-04 | 2018-04-10 | Berry Plastics Corporation | Polymeric material for container |
| CA2984328C (en) | 2015-05-08 | 2022-07-19 | Dow Global Technologies Llc | Process for foaming polyolefin compositions using an azodicarbonamide/citrate mixture as a nucleating agent |
| JP6056041B1 (ja) * | 2015-08-20 | 2017-01-11 | 株式会社潤工社 | ケーブルコア及び伝送ケーブル |
| CN108135787B (zh) | 2015-10-22 | 2022-05-17 | 宝洁公司 | 发泡膜的阻隔贴片以及改善皮肤外观的方法 |
| JP7041621B2 (ja) | 2015-12-15 | 2022-03-24 | ダウ グローバル テクノロジーズ エルエルシー | エチレン/α-オレフィンのインターポリマーから作製された架橋発泡体 |
| WO2017156674A1 (en) | 2016-03-14 | 2017-09-21 | Dow Global Technologies Llc | Process for preparing foamed articles made from ethylene/alpha-olefin interpolymers |
| WO2017166004A1 (en) | 2016-03-28 | 2017-10-05 | Dow Global Technologies Llc | Process for foaming polyolefin compositions using a fluororesin/boron nitride mixture as a nucleating agent |
| KR102589718B1 (ko) | 2016-09-13 | 2023-10-18 | 다우 글로벌 테크놀로지스 엘엘씨 | 발포성 케이블 절연재용 핵제 |
| MX2019008689A (es) | 2017-02-07 | 2019-09-11 | Dow Global Technologies Llc | Proceso para espumar composiciones de poliolefina mediante el uso de un polietileno modificado de alta densidad. |
| WO2019018213A1 (en) * | 2017-07-19 | 2019-01-24 | Essex Group, Inc. | SYSTEMS AND METHODS FOR FORMING WINDING WIRE INSULATION WITH THERMOSETTING MATERIAL |
| US11214429B2 (en) | 2017-08-08 | 2022-01-04 | Berry Global, Inc. | Insulated multi-layer sheet and method of making the same |
| EP3706996A4 (en) | 2017-10-12 | 2021-10-06 | Tredegar Surface Protection, LLC | FILMS FOR USE AS INTERLAYERS BETWEEN SUBSTRATES |
| AT520733B1 (de) | 2018-04-25 | 2019-07-15 | Engel Austria Gmbh | Verfahren zum Bestimmen eines Lösungszustands eines Gases |
| US11396121B2 (en) * | 2018-08-20 | 2022-07-26 | N.E.W. Plastics Corp. | Extruded variegated plastic profile and method |
| CN112888731A (zh) * | 2018-09-28 | 2021-06-01 | 性能材料北美股份有限公司 | 聚酰胺泡沫的制备 |
| TWI839446B (zh) | 2019-01-22 | 2024-04-21 | 美商卓德嘉表面保護有限責任公司 | 用作基材間插件薄膜 |
| FR3091983B1 (fr) | 2019-01-28 | 2021-04-30 | Texen Services | Application d’un produit sur une partie superficielle du corps humain |
| CN111791445B (zh) | 2019-04-05 | 2022-03-22 | 恩格尔奥地利有限公司 | 用于确定混合物的状态参量的目标值的方法 |
| US11351707B2 (en) | 2019-05-23 | 2022-06-07 | iMFLUX Inc. | Method and apparatus for real time control of injection of structural foaming agents, colorants, and other additives |
| IL289305B1 (en) | 2019-06-27 | 2026-05-01 | Moxietec Llc | Polymer foam items and methods for making polymer foams |
| US20210347958A1 (en) | 2019-06-27 | 2021-11-11 | Moxietec, Llc | Polymer foam articles and methods of making polymer foams |
| TWI727763B (zh) * | 2020-04-23 | 2021-05-11 | 黃龍勢 | 佈料裝置 |
| CN111730794B (zh) * | 2020-06-30 | 2022-02-11 | 华东理工大学 | 热塑性弹性体的超临界流体发泡方法及其产品、应用 |
| WO2022245722A1 (en) | 2021-05-17 | 2022-11-24 | Jabil Inc. | Polyketone powder for laser sintering |
| WO2023277935A1 (en) * | 2021-06-28 | 2023-01-05 | Moxietec, Llc | Polymer foam articles and methods of making polymer foams |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS49110078U (ja) * | 1973-01-13 | 1974-09-19 | ||
| US4350663A (en) * | 1979-04-23 | 1982-09-21 | Mcalister Roy E | Extrusion apparatus for making stabilized polyester |
| JPH0449021A (ja) * | 1990-06-14 | 1992-02-18 | Owens Illinois Plast Prod Inc | 熱収縮性フォームシート材の製造方法、その為の装置及び熱収縮性生成物 |
| JPH0811190A (ja) * | 1994-07-01 | 1996-01-16 | Mitsui Toatsu Chem Inc | 熱可塑性樹脂発泡体の製造方法 |
Family Cites Families (80)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3108148A (en) | 1959-06-19 | 1963-10-22 | Phillips Petroleum Co | Production of foamed polyolefins in a high shear zone |
| US3227664A (en) | 1961-12-07 | 1966-01-04 | Du Pont | Ultramicrocellular structures of crystalline organic polymer |
| US3384531A (en) | 1961-12-07 | 1968-05-21 | Du Pont | Flattened ultra-microcellular structure and method for making same |
| US3253066A (en) | 1963-06-19 | 1966-05-24 | American Can Co | Method of forming foamed plastic articles |
| GB1034120A (en) | 1963-06-24 | 1966-06-29 | Monsanto Chemicals | Extrusion of resins |
| US3375211A (en) | 1963-08-16 | 1968-03-26 | Du Pont | Ultramicrocellular polymeric structures containing an inflatant |
| GB1062086A (en) | 1963-08-16 | 1967-03-15 | Du Pont | Improvements in or relating to ultramicrocellular structures |
| GB1050197A (ja) | 1963-11-27 | |||
| SE313180B (ja) | 1964-06-02 | 1969-08-04 | Monsanto Chemicals | |
| US3343214A (en) * | 1965-08-24 | 1967-09-26 | Rexall Drug Chemical | Adjustable pressure extruding die |
| US3812225A (en) | 1967-01-23 | 1974-05-21 | Furukawa Electric Co Ltd | Method of manufacturing foamed crosslinked polyolefin slabs involving multiple expansion techniques and direct gas pressure |
| US3375212A (en) | 1967-02-14 | 1968-03-26 | Du Pont | Microcellular polymeric structure |
| GB1166937A (en) | 1967-05-19 | 1969-10-15 | Monsanto Chemicals | Improvements in or relating to The Production Of Foamed Resins |
| US3637458A (en) | 1968-12-27 | 1972-01-25 | Du Pont | Microcellular foam sheet |
| US3787543A (en) | 1968-12-27 | 1974-01-22 | Du Pont | Process for the preparation of low density microcellular foam sheets exhibiting high work-to-tear values |
| CA931720A (en) | 1969-08-07 | 1973-08-14 | Hayashi Motoshige | Synthetic wood and a method for preparation thereof |
| US3856442A (en) * | 1970-10-19 | 1974-12-24 | Ici Ltd | Dispersion of materials in thermoplastics |
| US3796779A (en) | 1972-02-02 | 1974-03-12 | Bischoff Chemical Corp | Mixing of molten plastic and gas |
| GB1474774A (en) * | 1973-10-09 | 1977-05-25 | Furukawa Electric Co Ltd | Process and apparatus for producing a foamed thermoplastic resin article |
| GB1485587A (en) | 1974-01-22 | 1977-09-14 | Furukawa Electric Co Ltd | Process of producing a foamed thermoplastics resin articl |
| CA1058716A (en) * | 1975-06-05 | 1979-07-17 | Steve A. Fox | Coaxial cable with improved properties and process of making same |
| US4260351A (en) * | 1975-11-04 | 1981-04-07 | Hitachi Cables, Ltd. | Apparatus for producing foamed plastic insulated wires |
| DE3016445A1 (de) * | 1980-04-29 | 1981-11-05 | Bayer Ag, 5090 Leverkusen | Vorrichtung zum auftragen eines insbesondere schaumstoff bildenden reaktionsgemisches aus mindestends zwei fliessfaehigen komponenten auf eine wandernde unterlage |
| US4424287A (en) | 1980-06-10 | 1984-01-03 | Mobil Oil Corporation | Polymer foam process |
| US4344710A (en) * | 1980-06-10 | 1982-08-17 | Mobil Oil Corporation | Polymer foam extrusion system |
| US4344907A (en) * | 1980-10-30 | 1982-08-17 | Mobil Oil Corporation | Method and apparatus providing uniform resin distribution in a coextruded product |
| JPS6052926B2 (ja) | 1981-05-18 | 1985-11-22 | 積水化成品工業株式会社 | 熱可塑性樹脂発泡体の製造方法及び装置 |
| US4393017A (en) * | 1981-06-18 | 1983-07-12 | The B. F. Goodrich Company | Apparatus and method for making foamed resin products |
| US4436679A (en) | 1981-11-09 | 1984-03-13 | Maryland Cup Corporation | Method and apparatus for generating foamed thermoplastic materials |
| US4473665A (en) | 1982-07-30 | 1984-09-25 | Massachusetts Institute Of Technology | Microcellular closed cell foams and their method of manufacture |
| US4470938A (en) | 1982-08-27 | 1984-09-11 | Mobil Oil Corporation | Method and apparatus for extrusion of thermoplastic foam |
| US4548775A (en) | 1984-01-05 | 1985-10-22 | Sekisui Kaseihin Kogyo Kabushiki Kaisha | Method for production of thermoplastic resin foams |
| JPS63108041A (ja) | 1986-06-12 | 1988-05-12 | Tokuyama Soda Co Ltd | 微多孔性フィルム及びその製法 |
| US4761256A (en) | 1987-01-27 | 1988-08-02 | Eastman Kodak Company | Method for producing microcellular foamed plastic material with smooth integral skin |
| US4728559A (en) | 1987-07-16 | 1988-03-01 | Eastman Kodak Company | Thermoformed plastic containers with transparent windows and method of making same |
| EP0377650A1 (en) | 1987-07-29 | 1990-07-18 | Massachusetts Institute Of Technology | A method of producing microcellular foams and microcellular foams of semi-crystalline polymeric materials |
| US5160674A (en) | 1987-07-29 | 1992-11-03 | Massachusetts Institute Of Technology | Microcellular foams of semi-crystaline polymeric materials |
| US4873218A (en) | 1988-05-26 | 1989-10-10 | The United States Department Of Energy | Low density, resorcinol-formaldehyde aerogels |
| US5356944A (en) | 1988-06-27 | 1994-10-18 | Mobil Oil Corporation | High melt index polystytene foam and method |
| US5286429A (en) | 1988-06-27 | 1994-02-15 | Mobil Oil Corporation | High melt index polystyrene foam and method |
| US4906672A (en) | 1988-07-29 | 1990-03-06 | Pmc, Inc. | Blowing agents for polyurethane foam |
| JPH0768403B2 (ja) | 1988-12-15 | 1995-07-26 | 東洋エンジニアリング株式会社 | 発泡体の製造方法 |
| WO1990007546A1 (en) | 1988-12-30 | 1990-07-12 | The Dow Chemical Company | Closed cell microcellular foams and their method of manufacture |
| US4877815A (en) | 1989-02-17 | 1989-10-31 | E. I. Du Pont De Nemours And Company | Nucleating agents for thermoplastic resins |
| IT1229290B (it) * | 1989-04-28 | 1991-08-08 | Brabor Srl | Testa di estrusione per materiale espanso, in particolare per materiale espanso a base di polivinilcloruro. |
| US5250577A (en) | 1989-08-02 | 1993-10-05 | The Dow Chemical Company | Polystyrene foam made with only carbon dioxide as a blowing agent and a process for making the same |
| US5266605A (en) | 1989-08-02 | 1993-11-30 | The Dow Chemical Company | Polystyrene foam made with only carbon dioxide as a blowing agent and a process for making the same |
| US5034171A (en) | 1989-11-30 | 1991-07-23 | Air Products And Chemicals, Inc. | Process for extruding thermoplastic materials using low pressure inert gases as foaming agents |
| US5227103A (en) * | 1990-02-07 | 1993-07-13 | E. I. Du Pont De Nemours And Company | High speed insulated conductors |
| US5110998A (en) * | 1990-02-07 | 1992-05-05 | E. I. Du Pont De Nemours And Company | High speed insulated conductors |
| JPH03233814A (ja) * | 1990-02-09 | 1991-10-17 | Sumitomo Electric Ind Ltd | 高発泡絶縁押出機 |
| CA2015639C (en) * | 1990-04-27 | 1993-08-10 | Changize Sadr | Process and apparatus for molding foamed plastic article |
| US5098267A (en) * | 1990-06-22 | 1992-03-24 | Union Carbide Industrial Gases Technology Corporation | Apparatus and method for producing and molding structural foam |
| US5182307A (en) | 1990-11-21 | 1993-01-26 | Board Of Regents Of The University Of Washington | Polyethylene terephthalate foams with integral crystalline skins |
| US5158986A (en) * | 1991-04-05 | 1992-10-27 | Massachusetts Institute Of Technology | Microcellular thermoplastic foamed with supercritical fluid |
| US5128382A (en) | 1991-11-15 | 1992-07-07 | The University Of Akron | Microcellular foams |
| US5340844A (en) | 1992-04-24 | 1994-08-23 | The Dow Chemical Company | Polystyrene foam and a process for making the same |
| US5369135A (en) | 1992-05-13 | 1994-11-29 | Mobil Oil Corporation | Controlled microcellular foams of crystalline amorphous polymers |
| US5358675A (en) | 1992-05-13 | 1994-10-25 | Mobil Oil Corporation | Controlling heterogeneous nucleation and growth of foams |
| US5670102A (en) | 1993-02-11 | 1997-09-23 | Minnesota Mining And Manufacturing Company | Method of making thermoplastic foamed articles using supercritical fluid |
| NO309077B1 (no) * | 1993-07-14 | 2000-12-11 | Foaming Techn Cardio Bv | FremgangsmÕte og system for kontinuerlig tilvirkning av polyuretanskumblokker |
| US5866053A (en) | 1993-11-04 | 1999-02-02 | Massachusetts Institute Of Technology | Method for providing continuous processing of microcellular and supermicrocellular foamed materials |
| NZ282337A (en) | 1994-03-11 | 1997-11-24 | A C I Operations | Thermoforming extruded polystyrene foam sheet immediately after leaving the exit die |
| US5753717A (en) * | 1994-03-30 | 1998-05-19 | Aci Operations Pty Ltd. | Plastics foam and method of manufacturing same |
| DE4422568C1 (de) * | 1994-06-28 | 1996-02-15 | Bayer Ag | Verfahren und Vorrichtung zur Schaumherstellung mittels unter Druck gelöstem Kohlendioxid |
| DE4425319A1 (de) * | 1994-07-18 | 1996-01-25 | Bayer Ag | Verfahren und Vorrichtung zur Schaumherstellung mittels unter Druck gelöstem Kohlendioxid |
| EP0804328B1 (de) * | 1994-07-18 | 2001-10-17 | Bayer Ag | Verfahren und vorrichtung zur schaumherstellung mittels unter druck gelösten kohlendioxids |
| DE4437860A1 (de) | 1994-10-22 | 1996-04-25 | Basf Ag | Verfahren zur Herstellung von mikrozellulären Schäumen |
| DE4442256C1 (de) * | 1994-11-28 | 1996-07-25 | Hennecke Gmbh Maschf | Verfahren zum Lösen von Kohlendioxid in einem flüssigen Polymer |
| ATE177675T1 (de) * | 1994-11-28 | 1999-04-15 | Bayer Ag | Verfahren und vorrichtung zur schaumherstellung mittels unter druck gelöstem kohlendioxid |
| US5684055A (en) | 1994-12-13 | 1997-11-04 | University Of Washington | Semi-continuous production of solid state polymeric foams |
| US5571848A (en) | 1995-01-20 | 1996-11-05 | Massachusetts Institute Of Technology, A Ma Corp. | Method for producing a microcellular foam |
| US5500450A (en) | 1995-04-05 | 1996-03-19 | The United States Of America As Represented By The Department Of Energy | Ultra-low density microcellular polymer foam and method |
| US5679718A (en) | 1995-04-27 | 1997-10-21 | The Dow Chemical Company | Microcellular foams containing an infrared attenuating agent and a method of using |
| WO1997006935A1 (en) * | 1995-08-14 | 1997-02-27 | Massachusetts Institute Of Technology | Gear throttle as a nucleation device in a continuous microcellular extrusion system |
| US5997781A (en) | 1996-04-04 | 1999-12-07 | Mitsui Chemicals, Inc. | Injection-expansion molded, thermoplastic resin product and production process thereof |
| US5830393A (en) | 1996-07-10 | 1998-11-03 | Mitsui Chemicals, Inc. | Process for preparing expanded product of thermoplastic resin |
| ATE228421T1 (de) | 1996-08-27 | 2002-12-15 | Trexel Inc | Verfahren und vorrichtung zum extrudieren von polymerschaum, insbesondere mikrozellenschaum |
| DE69805957T2 (de) | 1997-01-16 | 2003-01-02 | Trexel, Inc. | Spritzgiessen von mikrozelligem material |
| US5955511A (en) | 1998-08-31 | 1999-09-21 | Handa; Y. Paul | Manufacturing ultramicrocellular polymer foams at low pressure |
-
1997
- 1997-08-26 AT AT97939596T patent/ATE228421T1/de not_active IP Right Cessation
- 1997-08-26 WO PCT/US1997/015088 patent/WO1998008667A2/en not_active Ceased
- 1997-08-26 DE DE69733286T patent/DE69733286T2/de not_active Expired - Lifetime
- 1997-08-26 EP EP02019727A patent/EP1275485B1/en not_active Expired - Lifetime
- 1997-08-26 DE DE69717465T patent/DE69717465T2/de not_active Expired - Lifetime
- 1997-08-26 EP EP97939596A patent/EP0923443B1/en not_active Expired - Lifetime
- 1997-08-26 JP JP51188398A patent/JP4240540B2/ja not_active Expired - Fee Related
- 1997-08-26 AU AU41648/97A patent/AU755441B2/en not_active Ceased
- 1997-08-26 CA CA002264159A patent/CA2264159A1/en not_active Abandoned
- 1997-08-26 AT AT02019727T patent/ATE295254T1/de not_active IP Right Cessation
-
1999
- 1999-02-26 US US09/258,625 patent/US6284810B1/en not_active Expired - Lifetime
-
2004
- 2004-11-16 JP JP2004331856A patent/JP4563146B2/ja not_active Expired - Fee Related
-
2005
- 2005-04-25 US US11/114,249 patent/US20050256215A1/en not_active Abandoned
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS49110078U (ja) * | 1973-01-13 | 1974-09-19 | ||
| US4350663A (en) * | 1979-04-23 | 1982-09-21 | Mcalister Roy E | Extrusion apparatus for making stabilized polyester |
| JPH0449021A (ja) * | 1990-06-14 | 1992-02-18 | Owens Illinois Plast Prod Inc | 熱収縮性フォームシート材の製造方法、その為の装置及び熱収縮性生成物 |
| JPH0811190A (ja) * | 1994-07-01 | 1996-01-16 | Mitsui Toatsu Chem Inc | 熱可塑性樹脂発泡体の製造方法 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2013173363A (ja) * | 2008-02-26 | 2013-09-05 | Hb Fuller Co | エネルギー付与によって活性化される室温でポンプ移送可能なポリマー組成物と、該組成物を活性化及び塗布するための装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP0923443B1 (en) | 2002-11-27 |
| AU755441B2 (en) | 2002-12-12 |
| DE69717465D1 (de) | 2003-01-09 |
| ATE228421T1 (de) | 2002-12-15 |
| EP1275485A2 (en) | 2003-01-15 |
| DE69733286T2 (de) | 2006-01-19 |
| EP0923443A2 (en) | 1999-06-23 |
| WO1998008667A3 (en) | 1998-05-14 |
| JP4563146B2 (ja) | 2010-10-13 |
| AU4164897A (en) | 1998-03-19 |
| WO1998008667A2 (en) | 1998-03-05 |
| DE69733286D1 (de) | 2005-06-16 |
| US6284810B1 (en) | 2001-09-04 |
| CA2264159A1 (en) | 1998-03-05 |
| JP2002501443A (ja) | 2002-01-15 |
| US20050256215A1 (en) | 2005-11-17 |
| DE69717465T2 (de) | 2003-07-10 |
| EP1275485A3 (en) | 2003-02-05 |
| JP4240540B2 (ja) | 2009-03-18 |
| EP1275485B1 (en) | 2005-05-11 |
| ATE295254T1 (de) | 2005-05-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4563146B2 (ja) | 微孔性ポリマーの押出方法及び押出装置 | |
| US6884377B1 (en) | Method and apparatus for microcellular polymer extrusion | |
| WO1998008667A9 (en) | Method and apparatus for microcellular polymer extrusion | |
| US6376059B1 (en) | Polyethylene foams and methods of their production | |
| US6231942B1 (en) | Method and apparatus for microcellular polypropylene extrusion, and polypropylene articles produced thereby | |
| US6706223B1 (en) | Microcelluar extrusion/blow molding process and article made thereby | |
| US10464247B2 (en) | Method of forming blown polymeric foam film | |
| US4518557A (en) | Process for skin foam | |
| US20130303645A1 (en) | Method of forming polymeric foam and related foam articles | |
| WO2000073036A2 (en) | Polymeric foam processing | |
| US4747983A (en) | Process and apparatus for manufacturing foamed structures with integral skin | |
| WO2001036521A2 (en) | Thermoformed polyolefin foams and methods of their production | |
| US6666998B2 (en) | Method and device for producing at least partially open-celled foam films from styrene polymers | |
| JP2004322341A (ja) | 微細セル発泡体の押出発泡成形方法、押出発泡成形装置および微細セル発泡体 | |
| JP4295161B2 (ja) | 微細セル発泡体の押出発泡成形方法および押出発泡成形装置 | |
| KR20030005389A (ko) | 낮은 수준의 발포제를 사용한 중합성 발포체 가공법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071226 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20080325 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20080328 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20080428 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20080502 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20080526 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20080529 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080626 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090306 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20090605 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20090610 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090907 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20091221 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20100317 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20100323 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100618 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20100706 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20100728 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130806 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |