JP2007014337A - たばこ製品のバッチの取り扱いと移送のための方法と装置。 - Google Patents
たばこ製品のバッチの取り扱いと移送のための方法と装置。 Download PDFInfo
- Publication number
- JP2007014337A JP2007014337A JP2006183323A JP2006183323A JP2007014337A JP 2007014337 A JP2007014337 A JP 2007014337A JP 2006183323 A JP2006183323 A JP 2006183323A JP 2006183323 A JP2006183323 A JP 2006183323A JP 2007014337 A JP2007014337 A JP 2007014337A
- Authority
- JP
- Japan
- Prior art keywords
- container
- magazine
- hopper
- belt conveyor
- empty
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images







Classifications
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/35—Adaptations of conveying apparatus for transporting cigarettes from making machine to packaging machine
- A24C5/352—Adaptations of conveying apparatus for transporting cigarettes from making machine to packaging machine using containers, i.e. boats
-
- A—HUMAN NECESSITIES
- A24—TOBACCO; CIGARS; CIGARETTES; SIMULATED SMOKING DEVICES; SMOKERS' REQUISITES
- A24C—MACHINES FOR MAKING CIGARS OR CIGARETTES
- A24C5/00—Making cigarettes; Making tipping materials for, or attaching filters or mouthpieces to, cigars or cigarettes
- A24C5/35—Adaptations of conveying apparatus for transporting cigarettes from making machine to packaging machine
- A24C5/352—Adaptations of conveying apparatus for transporting cigarettes from making machine to packaging machine using containers, i.e. boats
- A24C5/356—Emptying the boats into the hopper of the packaging machine
Landscapes
- Manufacturing Of Cigar And Cigarette Tobacco (AREA)
- Wrapping Of Specific Fragile Articles (AREA)
Abstract
【課題】包装機(5)につながる巻きたばこ製造機(4)を使用する製造システムを提供する。
【解決手段】包装機(5)につながる巻きたばこ製造機(4)を使用する製造システムにおいて、要求に対して一時的に余った巻きたばこ(2)が容器(3)に貯留され、各容器はそれを通じて充填され空にされる開口(11)を具えている。空の容器(3)は空容器を貯留する第一マガジン(27)から拾い上げられ、荷積みホッパ(14)において巻きたばこ(2)を充填され、第一マガジン(27)に沿って位置して満容器(3)を保持する第二マガジン(31)に置かれ、ホッパ(14)から第二マガジン(31)までの移送は、両マガジン間の垂直軸(37)を中心とする円形径路に沿って、プレート(40,43)を具えた回転機構(35)を用いて行われ、前記プレートの上には個々の容器(3)が取り上げられて充填され、円形径路を通じて運ばれる。
【選択図】図1
【解決手段】包装機(5)につながる巻きたばこ製造機(4)を使用する製造システムにおいて、要求に対して一時的に余った巻きたばこ(2)が容器(3)に貯留され、各容器はそれを通じて充填され空にされる開口(11)を具えている。空の容器(3)は空容器を貯留する第一マガジン(27)から拾い上げられ、荷積みホッパ(14)において巻きたばこ(2)を充填され、第一マガジン(27)に沿って位置して満容器(3)を保持する第二マガジン(31)に置かれ、ホッパ(14)から第二マガジン(31)までの移送は、両マガジン間の垂直軸(37)を中心とする円形径路に沿って、プレート(40,43)を具えた回転機構(35)を用いて行われ、前記プレートの上には個々の容器(3)が取り上げられて充填され、円形径路を通じて運ばれる。
【選択図】図1
Description
本発明は、バッチ状態のたばこ製品の取り扱いと移送のための方法と装置に関する。
本発明は、たばこ製品、特に巻きたばこを製造する完全ラインに好ましい用途を見出し、これらの製品を製造機から包装機や包装業者に供給する目的に利用される。
通常、巻きタバコは二つの別の方法を採用して包装機に供給される。第一の方法はコンベヤによって巻きたばこの製造機を包装機のホッパに直接接続し、それに沿って巻きたばこはひとまとめにされる。第二の方法を使用する場合には、製造機から出てきた巻きたばこはトレーとして知られている容器に揃えられ、準備を整えて収納され、次いで必要に応じて包装機のホッパに空けられる。
これらのトレーは、巻きたばこの製造機の製造速度を維持するために、比較的高速で充填され、搬送され、収納され、同時に、巻きたばこの整列が乱されないように、そしてプロセス中に損傷を受けないように、特別に注意されている。
本発明の目的は、前述の第二の方法によるたばこ製品のバッチでの取り扱いと移送のための方法と装置であって、トレーとそれに収容された製品が細心の注意を以って高速で処理されるものを提供することにある。
特に、本発明の目的は、高速作業に対応可能で、且つかなりの量の巻きたばこを容器に装填する管理が可能なたばこ製品のバッチでの取り扱いと移送のための装置と方法を提供することにある。
本発明の別の目的は、包装機における要求量が巻きたばこの製造機からの出荷量を下回った場合に、余剰のたばこ製品を一時的に貯蔵し、その後、包装機の要求量が巻きたばこの製造機の出荷量を上回った場合に、これを包装機に供給することが可能な方法と装置を提供することにある。
ここに述べられた目的は、特長が添付の請求項1〜14の一つ以上に記載されたたばこ製品のバッチでの取り扱いと移送のための方法、及び特長が添付の請求項15〜39の一つ以上に記載されたたばこ製品のバッチでの取り使いと移送のための装置によって理解される。
本発明は例示によって添付の図面を参照して以下に詳細に述べられる。
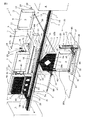
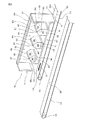
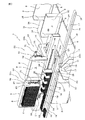
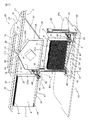
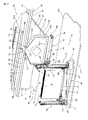
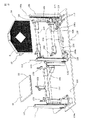
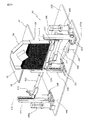
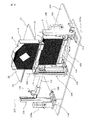
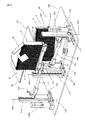
図1,2,3を参照すると、本発明は全体を符号1で示されている装置に関し、これによってたばこ製品、特に巻きたばこがトレー又はフィードボックスとして知られている容器3を用いたバッチモードで取り扱われ、巻きたばこの製造機4から巻きたばこの包装機まで移送される。両方の機械4と5は周知のタイプなので、模式的にのみ図示されている。
装置1は、巻きたばこ2を巻きたばこ製造機4から包装機5の方に向かわせるメインコンベヤ6を具え、このコンベヤ6は、それぞれが整列配置された複数の巻きたばこ2を保持可能な容器3の動きを制御するユニット7と連携して作動する。
各容器3は矩形状の底8を有し、その短辺は一本の巻きたばこ2の長さに実質的に対応し、長辺は並列された数十本の巻きたばこ2を抱え込み、同様に矩形状の主壁9は底8に直交し、一本の長辺に沿って底8の対応する長辺に結合されている。巻きたばこ2は、並列された数十本の巻きたばこ2を抱え込む短辺を有する主壁9にその一端を接触させている。こうして、容器3は五の目形に整列された数千本の巻きたばこを収容する。容器3は、底8と主壁9に垂直な二つの互いに対面する平行な側壁10も具え、これらは組み合わされて、容器3を充填したり空にしたりする底8の反対側の開口11と、主壁9の反対側の補助開口12とを規定している。
メインコンベヤ6は、開口13の下に設けられた主荷積みホッパ14に連通する充填開口13を具え、そこから空の容器が充填される。
図示の好適実施形態においては、メインコンベヤ6は、プーリ16を周回して巻きたばこ製造機4とホッパ14の間に延在し、製造機4から出てきた巻きたばこ2が並列して搬送される上方分枝17具えた第一搬送ベルト15を具えている。プーリ19を周回し、前記第一ベルト15と同じ平面内に整列された第二搬送ベルト18が、ホッパ14と巻きたばこ包装機5との間に延在し、巻きたばこ2を運んで包装機5に入れる上方分枝20を具えている。これらの第一及び第二ベルト15と18は、互いに対面するように位置決めされ、組合されて前述の開口13を規定する端21と22を有している。
ホッパ14は、ベルト15と18の端21と22から下向きに拡がりながら容器3の幅よりも少ない距離だけ延びて、その後、平行に下降する後壁23aと二つの側壁23bとを具えている。各側壁23bは巻きたばこ2の長さに略等しい幅も有し、ホッパ14が、外形線と寸法に関して一つの容器3の底8に実質的に等しい底部放出開口24を具えるようになっており、この開口24は可動シャッタ24aによって閉じられる。
容器制御ユニット7は装置25を具え、これによって空の容器3は荷積みホッパ14に供給されて充填され、充填された容器3はホッパから離れる。このユニットは装置26も具え、これによって巻きたばこ2は一杯になった容器3から充填開口13の下流地点でメインコンベヤ6の上に降ろされる。
詳しくは、この供給、充填、開離装置25は、第一マガジン27に貯留されている空の容器3を荷積みホッパ14まで運び、そこでこれを満たす作用を行う。この第一マガジン27は、各プーリ28を周回し、メインコンベヤ6に対して横向きに延在している。第一ベルトコンベヤ27は、底の開口24に並んで荷積みホッパ14に隣接する一端において終わっており、一つの容器3の幅よりも狭い幅を有している。空の容器3は、底8をベルトコンベヤ27の上方分枝30の上に載せ、両側をベルトの長手方向の縁を越えて突き出し、そして補助開口12をホッパ14に向けて位置決めされる。第一コンベヤ27は反対側の二方向に移動可能であり、容器3をホッパ14に対して遠近方向に搬送する。
問題の装置25は第二マガジン31も具え、容器3は荷積みホッパ14において充填された後にその中に置かれて貯留される。第二マガジン31は、各プーリ32(その一つが図3に示されている)を周回して、第一ベルトコンベヤ27に平行にこれに沿って延び、一端33が第一ベルトコンベヤ27の対応する端29の近くにある第二ベルトコンベヤを有する。この第二コンベヤ31は両方向に同じように動くことができ、そして容器3を運ぶ上方分枝34を具え、各容器は補助開口12がメインコンベヤ6の近くに位置するベルトの端33と反対側になるように底8の上に置かれる(図1と3)。
最後に、供給、充填、開離装置25は、第一及び第二ベルトコンベヤ27と31の端29と33に設けられた回転キャリヤアセンブリ35を具え、これによって荷積みホッパ14おいて充填された個々の容器3は第二ベルトコンベヤ31まで搬送される。
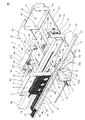
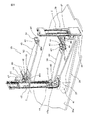
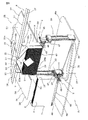
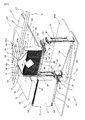
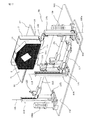
特に図1と8を参照すると、回転キャリヤアセンブリ35は第一及び第二ベルトコンベヤ27と31の前述の端29と33の下に位置しており、プラットフォーム36a上に装着されてこれら二つのコンベヤ同士の間に実質的に位置する垂直軸37を中心に回転可能なフレーム36を具えている。このフレーム36は細長い外観を有し、垂直軸37によって形成された支点から遠い方の端38に、各容器3を支える片持ち式の第一水平キャリヤプレート40によってスライド可能に係合している第一垂直軌道39を具えている。
同じように、このフレーム36はその第二端41に前記フレームに対して垂直軸37を中心に回転可能な第二垂直軌道42を具えている。第二の片持ち式水平キャリヤプレート43が、前記第二軌道42にスライド可能に連携している。両方のプレート40と43は軸37を中心にそれぞれ独立して回転し、そして適宜なモータ(図示しない)を介して軌道39と42上を垂直方向に移動するように構成されている。
特に、各キャリヤプレート40と43は、第一ベルトコンベヤ27の端29の下にある第一位置(プレート40が図9の右側にある)と、ホッパ14の底の開口24と連携する第二位置(プレート40が図10の右側にある)と、ホッパ14の下でホッパから離れている第三位置(プレート40が図12の右側にある)と、第二コンベヤベルト31の端33の下でこれから離れている第四位置(プレート40が図14の左側にある)と、第二コンベヤ31の端33の側に沿っている第五位置(プレート43が図13の左側にある)と、第二コンベヤ31の端33の下にある第六位置(プレート43が図13の左側にある)の間を動くことが可能である。
更に、各水平キャリヤプレート40と43は、プレート40又は43が前記第一位置にある場合に、第一ベルトコンベヤ27の端29を占める容器3の一つを保持し、前記第五及び第六位置の間にある場合に、容器3を第二ベルトコンベヤ31の端33に置くことができる把持手段44を具えている。
図示の例(図8)の構造的詳細を更に細かく観察すると、それぞれのプレート40と43は、プレート40と43から部分的に片持ち式に支持されて該プレートの長手方向の寸法に垂直な水平方向に延びる直線状ガイド部材45に強固に結合されている。この直線ガイド状部材45は、この例では二本のレールである垂直軌道39と42に沿って可動のキャリッジ47に装着されたシュー46内でスライドする。把持手段44はキャリヤプレート40と43の両端に位置する二つの顎48からなるグリッパを具え、そのそれぞれは、開放位置と閉鎖位置との間の直線状ガイド部材45に平行に配置されているヒンジピン48aの上で回動可能であるキャリヤプレート40と43の両端に位置決めされている。個々のプレート40と43は関連する顎48に隣接して装着された一対のスペーサ49も具え、これらはベルトコンベヤ27と31の幅よりも大きい距離だけ離れて設定され、容器3が、今後説明される作業方法にしたがって、関連するプレート40と43によって提供される上面50から離れて支持・保持される。
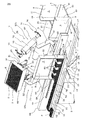
図15〜22は回転キャリヤアセンブリ35の別の実施形態を示し、これも第一及び第二ベルトコンベヤ27と31の前記端29と33に下に位置している。
この例では、回転キャリヤアセンブリ35は、プラットフォーム102に装着されて第一及び第二ベルトコンベヤ27と31の間に実質的に位置している垂直軸103を中心に回転可能な第一クロス部材101を具えている。
キャリヤアセンブリ35は、ホッパ14の下に位置して回転可能な第一クロス部材101の垂直回動軸103に平行な垂直軸105aも具えている。
こうして、第二クロス部材104は上昇位置と下降位置との間を動くことができ、下降運動の際に空の容器3をホッパ14から充填することができる。
したがって、第二クロス部材104は、第一ベルトコンベヤ27から空の容器3を取り上げて、上昇位置でそれをホッパ14の下に置き、巻きたばこ2がそれに充填されるようにしている。
第二クロス部材104が下降位置にあるときに、充填された容器3は回転可能な第一クロス部材101に解放され、同部材によって第二ベルトコンベヤ31に整合する位置まで運ばれる。
図16に示されているように、アセンブリ35は、更にプラットフォーム102に装着されて、ホッパ14を通る垂直支点軸107上に芯だしされた回動プレート106を具えている。
この回動プレート106は、電気モータ109と関連するクランク110とによって駆動される連結ロッド108に枢支された第一端106aを具えている。このプレート106は、このようにしてモータ109によってその支点上をあちこちと回動する。
この同じ第一端106aには、プレート106を垂直な第一軌道105に接続する作用を行う別のロッド111が連結されている。第一軌道105は、プラットフォーム102に固着されている道路112上にスライド可能に装着され、第一ベルトコンベヤ27の搬送方向に平行な方向に移動可能になっている。
この構成によって、回動プレート106の交互運動は第一軌道105を前述の道路112に沿って移動させる。
したがって、第二クロス部材104は第一ベルトコンベヤ27の搬送方向に平行な方向に沿って移動することも可能であり、これによって、第一ベルトコンベヤ27の端29において第二クロス部材104によって取り上げられた空の容器3が、ホッパ14の方に横移動して確実にその下に位置決めされ、充填可能な状態になる。
回転キャリヤアセンブリ35は、更に、第一クロス部材101の回転軸103に平行な軸115に沿って、第二の垂直軌道114上をスライド可能な第三のクロス部材113を具えている。この第三クロス部材113は、満容器3が回転可能な第一クロス部材101から取り上げられ、第二ベルトコンベヤ31の端33上に解放されるように、プラットフォーム102に装着され、第二ベルトコンベヤ31の下で下降位置と上昇位置との間を移動可能である。
第二垂直軌道114は、第二ベルトコンベヤ31の搬送方向に平行な方向に沿って横移動可能であり、第三クロス部材113が第二ベルトコンベヤ31の端33に整合した場合に、コンベヤ31の方に動いて、満容器3を関連ベルトの上方分枝34の上に直接に解放することが可能である。第二軌道114の第二ベルトコンベヤ31の搬送方向に平行な方向への横移動は、モータ109aによって生起され、同軌道114のベースにおける道路116に沿って生じる。
回転キャリヤアセンブリ35は、更に第四のクロス部材117を具え、これは第二クロス部材と同様に、ホッパ14の下に位置決めされ、第一クロス部材101の回転軸103に平行な垂直軸119に沿って第三軌道118の上をスライド可能である。
第四クロス部材117は実質的に第二クロス部材104と同一であり、空の容器3が下降運動の際にホッパ14から充填されるように、上昇位置と下降位置との間を移動可能になっている。
第四クロス部材117は第一ベルトコンベヤ27から空の容器3を取り上げて、上昇位置においてそれを荷積みホッパ14の下に置き、巻きたばこ2が充填される準備を整える。
第四クロス部材117が下降位置にある場合、充填された容器3は回転可能な第一クロス部材101に解放され、同部材によって第二ベルトコンベヤ31に整合する位置まで運ばれる。
第二及び第四クロス部材104と117との干渉を避けるために、両者は互いに反対位相で作動する。
こうして、第二クロス部材104が上昇位置を占めると、第四クロス部材117は下降位置を占め、その逆も真である。
同様に、第一ベルトコンベヤ27の搬送方向と同じ方向の第二及び第四クロス部材104と117の動きは互いに逆位相になっており、これら二つのクロス部材104と117は常に互いに平行な平面内で作動するが、共通の平面内では作動しない。
この目的を参考にして、回動プレート106の第二端106b、或いは第一端106aから遠い方の支点軸107の側の端は第三軌道118に連結された連結ロッド120を担持している。第一軌道105と同じやり方で、第三軌道118はプラットフォーム102に強固に固定された道路121上にスライド可能に装着され、第一ベルトコンベヤ27の搬送方向に平行な方向に移動可能になっている。
こうして、回動プレート106の交互運動によって、第三軌道118は道路121に沿って動かされ、その運動は、第一軌道105の運動と逆位相でこれと同じ方向に生起され、第二及び第四クロス部材104と117が常に互いに離れた平行な平面内で作動するようになっている。
キャリヤアセンブリ35は、各クロス部材101,104,113,117上に据え付けられた把持手段122を具え、取り扱いのステップにおいて個々の容器3を保持して保存する作用を行う。
図1〜7を参照すると、荷卸し装置26は、排出端52をメインコンベヤ6の上方に位置させて所定の供給方向Xに沿って横運動可能な担持面51aを有する補助コンベヤ51を具えていることを見られるであろう。この荷卸し装置26は、供給、充填、開離装置25の上方で作動して、満容器3を補助コンベヤ51の上で転覆させて、開口11が該コンベヤ51の方を向くように位置決めする第一マニピュレータ53aと、空容器3を補助コンベヤ51から離れるようにする第二マニピュレータ53bも具えている。
図示の好適実施形態においては、補助コンベヤ51は、二つのプーリ55を周回し、メインコンベヤ6の上をこれと平行に延在し、そして充填用開口13を跨ぐベルト54を有する。補助コンベヤ51の上方分枝56は前述の担持面51aを提供し、メインコンベヤ6と同じ方向に沿って連続的に動き、巻きたばこ2が第二搬送ベルト18の上方分枝20の上に落ちるようになっている。
図3に判り易く示されているように、第一マニピュレータ53aは、第二ベルトコンベヤ31の上方に据え付けられ、巻きたばこ2を充填された各容器3をこのコンベヤ31から、即ち満容器を収容している第二マガジンから補助コンベヤ51の上方の位置まで搬送する作用を行う第一アーム57を具えている。
第一アーム57は、担持面51aの供給方向Xとメインコンベヤ6の供給方向に平行に延在する水平軸59に枢支された第一端58と、個々の容器3の側壁10に係合するように構成されているグリッパ61を具えた第二端60を具えている。
こうして、第一アーム57は、グリッパ61が第二ベルトコンベヤ31の上方にあって容器3を拾い上げることが可能な位置(図5)と、グリッパ61が補助コンベヤ51の上方にあって、巻きたばこ2を荷卸しすることが可能な位置(図1,2,7)との間を動くことができる。
更に詳しくは、第一アーム57は、互いに平行で且つ離れた、S字型の外形を有する二枚のプレート62を組み入れ、これらは水平軸59に対して直角に設定され、該軸59に沿って、第二ベルトコンベヤ31の上方に設けられて、一部のみが図示されている装置1に連携するフレーム64の一部を形成する取付け具63に枢支された第一端58を具えている。
グリッパ61の一部を形成する二つの顎65がプレート62の各第二端60から延びて、水平軸59に平行な方向に沿って互いに遠近方向に移動可能になっており、容器3を把持したり解放したりする。
グリッパ61と整合する前進位置であって、顎65の間に保持された容器3の開口11が閉じている位置(図1,3,5,6,7)と、グリッパ61から引っ込んだ後退位置であって、容器3の開口11が塞がれてない位置(図4)との間を移動可能な閉鎖壁66が第一アーム57に取付けられている。
容器3が拾い上げられる位置(図5)においては、第一アーム57は取付け具63から補助コンベヤ51から離れるように片持ち式に延び、一方、荷卸し位置(図1と3)においては、アーム57は補助コンベヤ51の方に延びている。
第二マニピュレータ53bは、第一ベルトコンベヤ27の上方に設けられた回動する第二アーム67を具え、これは空のときに個々の容器3を補助コンベヤ51から、空の容器を貯留するマガジンである前述のコンベヤ27まで移転する作用を行う。
第二アーム67は担持面51a及びメインコンベヤ6の供給方向Xに並行に延びる水平軸69を中心に枢支された第一端68と、個々の容器3の側壁10に係合するように構成されたグリッパ71を具えた第二端70とを具え、このグリッパ71は前記水平軸69に垂直なもう一つの軸72を中心に第二アーム67に対して回転可能である。
こうして、第二アーム67は容器3を拾い上げることのできる位置であって、グリッパ71が補助コンベヤ51の上方にある位置(図1,3,7)と、容器3をマガジン27に荷卸しすることができる位置であって、グリッパ71が拾い上げ位置から軸72を中心に180°回転して第一ベルトコンベヤ27の上方にある位置(図5)との間を移動可能である。
更に詳しくは、第二アーム67は、互いに平行で且つ離れたL字型の外形を有する二枚のプレート73を組み入れ、これらは水平軸69に対して直角に設定され、該軸69に沿って第一ベルトコンベヤ27の上方にあって前述のフレームの一部をなす取付け具74に枢支された第一端68を具えている。
二枚のプレート73の間の地点に回転可能に装着されているシャフト75は、水平軸69に垂直な前述の軸72に整合し、第二アーム67のグリッパ71に属する二つの顎76を担持している。これらの顎76は、水平軸69に平行な方向に沿って互いに遠近方向に動いて、容器3を把持したり解放したりすることができる。
容器3が拾い上げられる位置(図1,3,7)では、第二アーム67は補助コンベヤ51の方に延び、荷卸し位置(図5)では、アーム67は取付け具74から片持ち式に反対方向に延びて補助コンベヤ51から離れ、グリッパのシャフト75を第一ベルトコンベヤ27の上方分枝30に垂直にし、グリッパ71の顎76を補助コンベヤ51の方に向けている。
装置1は、更に、補助コンベヤ51の上方に位置し、前述のフレーム64の部材に適合し且つコンベヤ51の上方分枝56に平行に延びている直線状軌道77と、該軌道77に装着され、補助コンベヤ51の上方分枝56の上方に位置して、結果として担持面51aの上方に位置するキャリッジ78を具えている。このキャリッジ78は、図示しない適宜な手段によって動かされて、補助コンベヤ51上に順次に設置された第一ステーション79と第二ステーション80との間で軌道77上を滑走する。
図2に判り易く示されているように、キャリッジ78は容器3の開口11に整合可能な上部開口81と、担持面51aに対面する下部開口82とを具えた可動ホッパである。
更に詳しくは、このホッパ78は、例えば(図示しない)グライドによって軌道77に連携する縦方向の後壁83と、第一ステーション79の方を向き、担持面51aから離れた底縁85を具えた第一側壁84と、第二ステーション80の方を向き、担持面51aに近接した底縁87を具えた第二側壁86とを具えている。
側壁84と86は後壁83の両端から平行に延びて、容器3から落下する巻きたばこ2のための通路88を区切っている。この通路は、開口11を通路88の方に向けた荷卸し位置にある場合に、第一マニピュレータ53aの第一アーム57によってキャリッジ78の上縁89に設定されている。
容器3がキャリッジ78上に位置決めされ、保持手段(図示しない)によって所定位置に保持され、キャリッジ78が第一位置から第二位置の方に動いている状態で、容器3から落下する巻きたばこ2は後述するように補助コンベヤ51に沿って分配される。
キャリッジ78は複数の流れ分割装置90も具え、これらは後壁83に装着され、容器3から補助コンベヤ51上に落下した巻きたばこ2によって満たされた通路88を占め、その機能はホッパ78を通じて複数の整列された流れの中に下降する巻きたばこ2を分離し、これらが曲がらないようにすることにある。
図2に示されているように、各流れ分割装置90は、くさび状部分92を上にして、頂点93に平行に延びて後壁83に対して直角に固定され頂点93に沿って枢軸94に枢支されたボックス状の本体91と、その下の平行六面体部分95とを具え、それによって切妻小屋のような外観を有する。降下する巻きたばこ2はくさび状部分92によって形成される傾斜面96を滑り落ち、それから分割装置90、ホッパ78の第一側壁84と第二側壁86によって区切られたチャンネル97を通って落下する。
これら三つの流れ分割装置90が図示の例に示されており、隣り合うもの同士が間を隔てて配置され、キャリッジ78の側壁84と86に組み合わされて四つの流れのチャンネル97を規定し、異なる縦方向の割合の平行六面体部分95を形成している。もっと正確に云えば、個々の流れ分割装置90の高さは徐々に増加し、その担持面51aからの隙間はホッパ78の第一側壁84に最も近い分割装置90から離れるにしたがって減少し、各流れ分割装置90は関連する枢軸94上で自由に揺動する。
前述の装置1を使用して、巻きたばこ製造機4から到来する巻きたばこ2は、容器3に収容され、必要時に以下に述べる方法にしたがって包装機5に供給される。
問題の方法は、特に巻きたばこ包装機5の処理能力が巻きたばこ製造機4の供給量よりも低下した場合に役立つ、空の容器3を巻きたばこ製造機4によって送り出された巻きたばこ2で充填するステップを含んでいる。
充填ステップにおいて、製造機4から出て、コンベヤ6に沿って包装機5に向かって進行する巻きたばこ2の一部は、開口13を通じて落下して最後にホッパ14を満たし、一方、残りはホッパ14の上部分を占めている巻きたばこ2の上を転動し、それを越えて包装機5の中に入る(図1)。
図示の特別の場合においては、巻きたばこ2は開口13までは第一搬送ベルト15の上方分枝17の上を進行し、そして巻きたばこ包装機5まで第二搬送ベルト20の上方分枝20の上を進行する。
同時に、第一コンベヤ27上に貯留されていた空の容器3はホッパ14の方に供給され、一度に一個ずつホッパ14からの巻きたばこ2で満たされ、そして離されて貯留される(図9〜14)。
このために、容器3は上部開口11を上に向け、補助開口12をホッパ14に対面させて(図9の右側の容器3)ホッパ14に提供され、底8をホッパ14の底部開口24の下にして置かれ、ホッパ14が容器3の内側に効果的に位置決めされるようにしている(図10の右側の容器3)。
次に、ホッパ14に入れられた巻きたばこ2はシャッタ24aの運動によって解放され、底部開口24を通じて容器3の底8の上に落下し、容器自体も徐々に下降して更に多くの空間を自由にする(図11の右側の容器3)。
容器3が満たされると(図12の右側の容器3)、それは、補助開口12をコンベヤ31の方に向けた状態で(図14の左側の容器3)第二ベルトコンベヤ31の端33の下に移転され、ベルト31の端33まで上昇し(図12の左側の容器3)、そしてベルト31の上に向けられ(図13の左側の容器3)、ここで容器は貯留された状態で留まる(図14の左側の容器3)。
この後者のステップは、側壁10及び容器3の一方の側に平行に設けられた前述の軸37を中心に容器3を180°回転させ、そして容器を上昇させることによって行われることが好ましい。
上に述べられ、添付図面に示された装置1の場合では、容器3を回転させ、上昇させるステップは回転キャリヤアセンブリ35によって行われる。
更に詳しくは、容器3が第一ベルトコンベヤ27の端29に到達すると、キャリヤプレート40又は43の一方、例えば第一プレート40はコンベヤの端29の下の高さまで上昇せしめられ、両側において第一ベルトコンベヤ27を超えて突出したスペーサ49が容器3に接触してこれを支えるようになっている(図9のプレートの第一位置)。
その後、顎48が容器3の上で閉じ、直線ガイド部材45がシュー46に対してスライドし、プレート40をコンベヤ27の端29を越えたホッパ14の下の第二位置まで動かす(図10)。
同時に、第二プレート43が、第二ベルトコンベヤ31の端33に持ち上げられる準備のできている既に満杯になっている容器3を前記端33の下まで運ぶ(図9と10)。
ホッパ14のシャッタ24aが引っ込むと、キャリッジ47は垂直軌道39上を下方にスライドし、容器が巻きたばこ2で満たされると、第一キャリヤプレート40は容器3を第三位置まで運ぶ(図11と12)。その間に、第二プレート43は巻きたばこ2で満たされた容器3と共に持ち上げられ、容器3の底8を第二ベルトコンベヤ31の上方分枝34に整合させ(図12)、そこで直線ガイド部材45がシュー46に対してスライドし、第二プレート43をベルトコンベヤ31の端33の下方に位置決めし、容器3の底8をベルト31の端33の上方に位置決めする。こうして、第二ベルトコンベヤ31の端33はプレート43とスペーサ49の上に載っている容器3との間をスリップする(図13)。最後に、キャリッジ47が垂直軌道39上を下方にスライドし、容器3が第二コンベヤ31上に落ち着いて、補助開口12をメインコンベヤ6から離れる方向に向け、開口11を上に向けた状態で貯留箇所まで搬送される(図14)。
フレーム36は第一垂直軌道39と第一キャリヤプレート40と共に回転軸37上で180°回転させられ、容器3を第四位置まで運ぶ(図14)。同時に、目下、第一プレート40よりも高い位置にある第二垂直軌道42と第二キャリヤプレート43が反対方向に180°回転して、第一コンベヤ27の端29に整合する位置に到り、別の容器3を受け取る準備が整う(図14)。この別の空容器3は、以前に充填され第一プレート40によって運ばれた容器3が第二ベルトコンベヤ31の端33の方へ回され或いは上昇させられたりするのと同時に、ホッパ14に提供され、下降して充填される。この地点において、第一プレート40は、第二プレート43に関して前述したのと同じステップにしたがって、上昇させられる。
ここに述べられたサイクルは、包装機5によって直ぐには取り扱われなかった巻きたばこ2が容器3に入れられて第二コンベヤ31の上に貯留されるまで繰り返される。
図示の別の実施形態におけるように、回転キャリヤアセンブリ35を用いて、容器3は第二クロス部材104か第四クロス部材117、例えば第二クロス部材104がコンベヤ27の端29に整合する位置まで上昇させられるのと同時に、第一ベルトコンベヤ27の端29に到達し、この地点において、容器3はクロス部材の把持手段122に係合して支持される(図17)。
次に、第一垂直軌道105は回動プレート106によって、関連する道路112に沿ってスライドさせられ、第二クロス部材104を第一ベルトコンベヤ27の端29を超えてホッパ14の下に位置決めする。
同時に、回動プレート106によって第三軌道118が道路121に沿ってスライドさせられ、現在下降位置にある第四クロス部材117は第一ベルトコンベヤ27の端29の直下に整合させられる。
荷積みホッパ14のシャッタ24aが引っ込むと、第二クロス部材104が垂直軌道105上を下方にスライドさせられる(図18)。同時に、第四クロス部材117は第三垂直軌道118上を上方にスライドする。
下降した第二クロス部材104が下降位置に到達すると、第四クロス部材117が第一ベルトコンベヤ27の端29に隣接するまで牽引して、そこから空の容器3を拾い上げ、そして、第二クロス部材104に関連して既に述べたステップが繰り返される。
第二クロス部材104が下降位置にある状況で、第一軌道105は回動プレート106によって第一ベルトコンベヤ27の端29に整合する位置まで動かされる(図19)。
同じ動きにおいて、第三軌道118は回動プレート106によって反対方向に移され、第四クロス部材117と以前に取り上げられた空の容器3はホッパ14の下の位置に動かされる。
この地点において、満容器3は回転可能な第一クロス部材101によって、関連する把持手段122を介して第二クロス部材104から取り上げられ、好ましくは第一クロス部材の軸103を中心に180°揺動させられる。(図20)。
同時に、第二クロス部材104は上昇させられ、第四クロス部材117は下降させられ、第二及び第四クロス部材104と117に関して述べたステップのサイクルが繰り返される。
第一クロス部材101の回転が完了すると、満容器3は関連する把持手段122を介して第三クロス部材113に移される。
第三クロス部材113は第二軌道114上に上昇させられ、容器3は第二ベルトコンベヤ31の上方の高さに持ち上げられる。
次に、第二軌道114が関連する道路116に沿って第二ベルトコンベヤ31の方に動かされ、容器3をコンベヤ31の真上の位置に運ぶ(図22)。
今や、満容器3は第二ベルトコンベヤ31の上に解放され、貯留される。
第二軌道114は道路116に沿って動かされ、クロス部材113は下降位置まで戻され、別の満容器3をマガジンに移す準備ができる。
第二軌道114は道路116に沿って動かされ、クロス部材113は下降位置まで戻され、別の満容器3をマガジンに移す準備ができる。
上述のサイクルは、包装機5によって直ぐには取り扱われない巻きたばこ2が容器3に入れられ、第二コンベヤ31上に貯留されるまで繰り返される。
本発明の方法は、満容器3を空にし、巻きたばこ2を包装機5に供給する更なるステップを含み、これは、特に巻きたばこ包装機5における要求量が巻きたば製造機4からの供給量を上回る場合に、助けになる。
第二コンベヤ31に貯留されている満容器3の列の一番目が、第一アーム57によって取り上げられ、補助コンベヤ51の担持面51aの上方でひっくり返されて、上部開口11が下を向き、担持面51aが所定の供給方向Xに沿って進行するにつれて、巻きたばこ2が該面51a上に落下できるように位置決めされる。
特に上述の装置1を参照すると、第一アーム57は図5に示されている拾い上げ位置において展開され、閉鎖壁66は延びて容器3の上部開口11を閉じ、顎65は容器3の二つの側壁10に係合し、同時にアームはその水平軸59(図6)を中心に180°回転して容器3をホッパ78の上に位置決めし、該ホッパは第一ステーション79に接近中であり、以前の容器3から空けられて補助コンベヤ51上に流れている巻きたばこ2で占有されている(図7)。
容器3は僅かの時間ホッパ78の上に留まり(図1)、その後、壁66は引っ込み、容器3内の巻きたばこ2はホッパ78にまだ残っている巻きたばこ2の上に落下可能になり、一方、容器3はホッパ78の上縁89に載り、第一アーム57は引き抜かれる(図4)。この最初の空にするステップにおいて、容器3は、巻きたばこ2が排出端52の方に運ばれる進行中の担持面51aの上方の第一ステーション79に静止状態で留まっている。
その後、第二の空にするコースにおいて、巻きたばこ2がホッパ78を通じて流れ続ける際に、ホッパ78は、上縁に載っている容器3と共に、担持面51aの供給方向Xの反対側でこれに平行な方向Yに沿って、第一ステップにおけるよりも速い速度で第二ステーション80の方に動かされる。なぜならば、供給方向Xに沿う補助コンベヤ51の動きが、反対方向へのキャリッジ78の動きと合成されるからである(図5)。同時に、第一アーム57は拾い上げ位置に復帰する。
第二ステーション80に到達すると、容器3が完全に空になって別の満容器3が第一アーム57によって第一ステーション79に運ばれる第三ステップの一部として、ホッパ78と容器3は、前進を続ける担持面51aの上方に静止して留まる(図6)。
図7は第四ステップを示し、第一、第二及び第三ステップにおいて容器3の下で担持面51aの上方に位置して容器3と共に移動するホッパ78は、第二ステーション80において容器3から分離され、ホッパ78内の巻きたばこ2が荷卸しされている間に、担持面51aの供給方向Xと同じ方向Y’に沿って第一ステーション79の方に動かされる(図7)。
第一ステーション79に到達すると、ホッパ78はサイクルを再開する準備が整い(図1)、一方、からの容器3は第二アーム67によって第二ステーション80から取り上げられ、第一コンベヤベルト27の上に置かれる(図1、4,5に示されたステップの連鎖)。
更に正確には、容器3は第二アーム67のグリッパ71によって第二ステーション80において取り上げられ、僅かに持ち上げられてホッパ78から分離される。ホッパ78が第一ステーション79に到達した場合にのみ、第二アーム67はその水平軸69上で180°回転し、同時にグリッパ71が水平軸69に垂直な軸72上で旋回して、補助開口12が補助コンベヤ51の方に即ち荷積みホッパ14の方に向くように空の容器3をその底8を第一ベルトコンベヤ27の上に載せる。こうして空の容器3は第一ベルトコンベヤ27によって貯留領域の方に搬送されるか、或いは再充填されるべきホッパ14の方に向けられる。
空にするステップの連鎖全体を通じて、巻きたばこ2はホッパ78に設置された流れ分割装置90によって別個の整然とした流れに分離されるが、これは巻きたばこ2の運動とキャリッジ78自体の運動量によって、巻きたばこを無理なく揺さぶって、捩れたりホッパ78を詰まらすことのないようにして行われる。
2 巻きたばこ
3 容器
4 巻きたばこ製造機
5 包装機
6 メインコンベヤ
8 底
10 側壁
14 ホッパ
27 第一マガジン
31 第二マガジン
35 回転アセンブリ
3 容器
4 巻きたばこ製造機
5 包装機
6 メインコンベヤ
8 底
10 側壁
14 ホッパ
27 第一マガジン
31 第二マガジン
35 回転アセンブリ
Claims (45)
- 容器(3)に中に一まとめにして整然と収容可能なたばこ製品(2)をバッチ式に取り扱って移送する方法であり、前記各容器(3)はそれを通じて充填され或いは空にされることが可能な開口(11)を具えている方法であって、空の容器(3)を空の容器(3)が貯留されている第一マガジン(27)から拾い上げるステップと、荷積みホッパ(14)からのたばこ製品(2)で該容器(3)を充填するステップと、前記第一マガジン(27)に沿って設けられている、前記満容器(3)が貯留されている第二マガジン(31)に満容器(3)を置くステップとを含む方法において;
回転アセンブリ(35)によって行われる、垂直軸(37)を中心に容器(3)を回転させて、該容器を前記第二マガジン(31)の方へ運ぶ少なくとも一つのステップを含むことを特徴とする方法。 - 容器(3)を充填する前記ステップが、空の容器(3)を第一マガジン(27)に沿って供給するステップと、たばこ製品(2)が満たされた場合に、容器(3)の底壁(8)をシャッタ(24a)によってカバーされたホッパ(14)の底部開口(24)に対面させた状態で荷積みホッパ(14)の周囲に容器(3)を位置決めするステップと、ホッパ(14)の開口(24)の蓋を取るステップと、たばこ製品(2)がホッパ(14)から容器(3)の中に入ることを可能にするように容器(3)を下降させるステップとを含む請求項1に記載の方法。
- 容器(3)を下降させる前記ステップの次に、容器(3)を垂直軸(37)を中心に第二マガジン(31)の一端(33)の下の位置まで回転させ、第二マガジン(31)の前記端(33)と整合する位置まで上昇させ、そしてマガジンの前記端(33)の上に置くステップを含む請求項2に記載の方法。
- 容器を回転させ、或いは第二マガジン(31)の一端(33)の方へ上昇させるステップが、ホッパ(14)の周囲に位置決めされた別の空の容器(3)を下降させて充填するステップを伴っている請求項3に記載の方法。
- 第二マガジン(31)の端(33)に置かれた各満容器(3)が、該マガジン(31)に沿って貯留される請求項3又は4に記載の方法。
- たばこ製品(2)で満たされた容器を拾い上げることによって容器(3)を空にし、担持面(51a)の上方で容器(3)をひっくり返して、開口(1)を下に向けて製品(2)を前記面(51a)に落下させ、担持面(51a)に平行な所定の方向(X)に沿って該担持面(51a)を前進させ、容器(3)が空になるにつれて、担持面(51a)の供給方向(X)に並行で且つ反対な方向(Y)に沿って容器(3)を横に移動させて、たばこ製品(2)が容器(3)から解放される流れの速度を増大させる請求項1に記載の方法。
- 容器(3)が空けられている間、それが進行する担持面(51a)の上方の第一ステーション(79)に静止状態で留まっている第一の空にするステップと、容器(3)を第二ステーション(80)の方へ横移動させるステップとして識別可能な第二の空にするステップを含んでいる請求項6に記載の方法。
- 容器(3)が、進行する担持面(51a)の上方の第二ステーション(80)に静止状態で留まっている第三の空にするステップを含んでいる請求項7に記載の方法。
- 第一、第二及び第三の空にする前記ステップの際に、容器(3)の下で且つ担持面(51a)の上方に位置し、一つの容器(3)と共に動くホッパ(78)が、第二ステーション(80)において容器(3)から離されて、担持面(51a)の供給方向と同じ方向(Y’)に沿って第一ステーション(79)の方に、まだ入っている製品(2)をホッパ(78)において解放する端まで動かされる第四の空にするステップを含んでいる、請求項8に記載の方法。
- たばこ製品(2)が容器(3)と前進する担持面(51a)との間に位置するホッパ(78)を通じて落下し、ホッパ(78)に装着された流れ分割装置(90)によって整然とした複数の流れに分離される請求項6に記載の方法。
- 第一ステーション(79)において満容器(3)を空にする第一の空にする前記ステップの際に、空になった容器(3)が第二ステーション(80)から拾い上げられる請求項7,8,9,10のいずれか一項に記載の方法。
- 第二ステーション(80)において一部が空になった容器を空にする第三の空にする前記ステップの際に、満容器(3)が第一ステーション(79)に供給される請求項8,9,10,11のいずれか一項に記載の方法。
- 空の容器(3)が、空の容器(3)を貯留するマガジン(27)に置かれる請求項11に記載の方法。
- 満容器(3)を貯留するマガジン(31)から、満容器(3)が拾い上げられる請求項6に記載の方法。
- それぞれがたばこ製品(2)を充填され或いは空にされる開口(11)を具えた容器(3)に貯留可能なたばこ製品をバッチ式に取り扱って搬送するための装置であって、たばこ製品(2)をそこから容器(3)に装填する底部開口(24)を有するホッパ(14)と、空の容器(3)を貯留し、ホッパ(14)の近くに位置決めする第一マガジン(27)と、満容器(3)を貯留し、第一マガジン(27)に沿って位置決めする第二マガジンとを有する、容器(3)を送り込み、充填しそして移動する装置(25)を具えている装置において、
前記二つのマガジン(27,31)の間に設けられ、空の容器(3)を第一マガジン(27)からホッパ(14)まで移動し、満容器(3)を第二マガジン(31)に置く、垂直軸(37)を中心に回転可能なキャリヤアセンブリ(35)を具えたことを特徴とする装置。 - 第一マガジン(27)と第二マガジン(31)が、それぞれ、一方が他方に沿って位置決めされた第一ベルトコンベヤ(27)と第二ベルトコンベヤ(31)を具えている請求項15に記載の装置。
- ホッパ(4)の底部開口(24)が第一ベルトコンベヤ(27)の一端(29)に隣接し、且つ該第一ベルトコンベヤ(27)の上方分枝(30)に整合して設けられている請求項16に記載の装置。
- 回転キャリヤアセンブリ(35)が、第二ベルトコンベヤ(31)の一端(33)と第一ベルトコンベヤ(27)の一端(29)に隣接して設けられている請求項17に記載の装置。
- 回転キャリヤアセンブリ(35)が、垂直軸(37)を中心に回転可能な少なくとも一枚のキャリヤプレート(40;43)を具え、これは充填するために第一マガジン(27)から空の容器(3)を受け取る第一ベルトコンベヤ(27)の一端(29)の近くの位置と、満容器(3)を第二マガジン(31)に解放する第二ベルトコンベヤ(31)の一端(33)の近くの位置との間を動くことができる請求項18に記載の装置。
- 回転キャリヤアセンブリ(35)が更に垂直軌道(39;42)を具え、これにキャリヤプレート(40;43)がスライド可能に装着され、下降の際に空の容器(3)を取り上げて充填することができるように上昇位置から下降位置まで移動可能であり、且つ垂直軸(37)を中心とする回転運動によって、充填された容器(3)が第二ベルトコンベヤ(31)の端(33)に位置決めされるように、下降位置から上昇位置まで移動可能である請求項19に記載の装置。
- プレート(40;43)が水平方向(Z)に沿って垂直軌道(39;42)に対して移動可能であって、第一位置から第二位置に移動すると、空の容器(3)を第一ベルトコンベヤ(27)の端(29)から移転できるようになっていて、第二位置から第一位置に移動すると、下降位置から上昇位置までのプレート(40;43)の動きによって満容器(3)を第二ベルトコンベヤ(31)の端(33)に置くことができるようになっている請求項20に記載の装置。
- プレート(40;43)が、垂直軌道(39;42)に沿ってスライド可能にキャリッジ(47)に強固に連携しているシュー(46)に対して水平方向(Z)にスライド可能な水平な直線状ガイド部材(45)を具えている請求項21に記載の装置。
- 更に、プレート(40;43)に設けられ、容器(3)を貯留して維持する作用を行う把持手段(44)を具えている請求項22に記載の装置。
- 更に、プレート(40;43)の両端に装着された一対のスペーサ(49)を具え、その上にプレート(40;43)の上面(50)から所定の距離を隔てて容器(3)が支持され、そして保存されている請求項22に記載の装置。
- 回転キャリヤアセンブリ(35)が、第一端(38)に位置する第一垂直軌道(39)と、前記第一端(38)から遠い方の第二端(41)にある垂直回転軸(37)を中心にフレーム(36)が枢支されているプラットフォーム(36a)と、前記フレーム(36)に枢着され、垂直軸(37)を中心に回転可能な第二垂直軌道(42)と、前記第一垂直軌道(39)に装着された第一プレート(40)と、前記第二垂直軌道(42)に装着された第二プレート(43)とを具えている請求項19〜24のいずれか一項に記載の装置。
- 回転キャリヤアセンブリ(35)が、垂直軸(103)を中心に回転可能な少なくとも一つの第一クロス部材(101)を具え、該部材は充填された容器(3)をホッパ(14)から受け取る第一ベルトコンベヤ(27)の下方にある位置と、充填された容器(3)をホッパ(14)から取り上げて、それを第二マガジン(31)に移送する第二ベルトコンベヤ(31)の下方にある位置との間を可動である請求項18に記載の装置。
- 回転キャリヤアセンブリ(35)が、更に、第一垂直軌道(105)と、該第一垂直軌道(105)にスライド可能に装着されて、下降運動の途中で空容器(3)を取り上げて充填し、下降位置において満容器(3)を回転可能な第一クロス部材(101)に解放することが可能な、上昇位置から下降位置まで可動の第二クロス部材(104)とを具えている請求項26に記載の装置。
- 回転キャリヤアセンブリ(35)が、更に、第二垂直軌道(114)と、該第二垂直軌道(114)にスライド可能に装着され、下降位置から上昇位置まで可動の第三クロス部材(113)とを具え、満容器(3)が回転可能な第一クロス部材(101)から取り上げられ、上昇させられ、そして上方から第二ベルトコンベヤ(31)の端(33)に解放されるようになっている請求項27に記載の装置。
- 回転キャリヤアセンブリ(35)が、更に、第三垂直軌道(118)と、該第三垂直軌道(118)にスライド可能に装着され、上昇位置から下降位置まで可動の第四クロス部材(117)とを具え、下降運動の途中で空の容器(3)が取り上げられて充填され、下降位置において満容器(3)が回転可能な第一クロス部材(101)に解放され、第四クロス部材の運動は第二クロス部材の運動とは逆位相になっている請求項28に記載の装置。
- 第一及び第三軌道(105,118)が各道路(112,121)上に装着され、第一ベルトコンベヤ(27)の搬送方向に実質的に平行な方向に移動可能であり、そして回動プレート(106)に連結され、これによって第一及び第二位置の間で反対位相の動きを交互に行う請求項29に記載の装置。
- 回転キャリヤアセンブリ(35)が、更に、第一、第二、第三及び第四クロス部材(101,104,113,117)上に設けられた把持手段(122)を具え、取り扱いステップの際に個々の容器(3)を安定して保持して保存する作用を行う請求項30に記載の装置。
- 製品(2)を容器(3)から荷卸しする装置(26)であって、担持面(51a)に平行な所定の供給方向(X)に沿って前進せしめられる担持面(51a)と、開口(11)を下方に向けて製品(2)を担持面(51a)の上に落下させるように、満容器(3)を担持面(51a)の上方でひっくり返す作用を行う第一マニピュレータ(53a)と、担持面(51a)の上方で第一ステーション(79)と第二ステーション(80)との間を動くことが可能で、たばこ製品(2)が荷卸しされる際に担持面(51a)の供給方向(X)に平行で反対の方向(Y)に沿って容器(3)を移動させるように構成されているキャリッジ(78)とを有し、製品(2)を容器(3)から解放する流れ速度を増大するようにした装置(26)を具えている請求項15に記載の装置。
- キャリッジ(78)がホッパ(78)を有していて、ホッパ(78)の上部開口(81)が容器(3)の開口(11)に整合可能であり、ホッパ(78)の下部開口(82)が担持面(51a)を向いている請求項32に記載の装置。
- ホッパ(78)が、後壁(83)と、第一ステーション(79)の方に向かい、担持面(51a)から離れた下縁(85)を具えた第一側壁(84)と、第二ステーション(80)の方に向かい、担持面(51a)に接近した下縁(87)を具えた第二側壁(86)とを具えている請求項33に記載の装置。
- ホッパ(78)が、更に、一まとめになって該ホッパ(78)を下降する製品(2)を複数の整然たる流れに分離する流れ分割装置(90)を具えている請求項34に記載の装置。
- 流れ分割装置(90)が、ホッパ(78)の後壁(83)に枢支され、該壁(83)に対して角度を自由に変えられる請求項35に記載の装置。
- 各流れ分割装置(90)がボックス状本体(91)を備えていて、ボックス状本体(91)は、最上部に頂点(93)に沿って、該頂点に平行に延びて後壁(83)に直角に係止されている枢軸(94)に枢支されたくさび状部分(92)と、その下の平行六面体部分(95)とを有しており、下降する製品(2)がくさび状部分(92)によって形成された傾斜面(96)を、分割装置(90)とホッパ(78)の第一及び第二側壁(84,86)によって区切られたチャンネル(97)を通じて滑り落ちる請求項34に記載の装置。
- 個々の流れ分割装置(90)の高さが次第に増加し、担持面(51a)からのその隙間が、ホッパ(78)の第一側壁(84)に最も近い分割装置(90)から離れるにしたがって減少している請求項35,36,37のいずれか一項に記載の装置。
- 担持面(51a)がベルトコンベヤ(54)の上方分枝(56)によって提供される請求項32に記載の装置。
- 満容器(3)が貯留されるマガジン(31)を具え、第一マニピュレータ(53a)が、満容器(3)が貯留されているマガジン(31)から満容器(3)を拾い上げ、それを第一ステーション(79)に位置決めする作用を行う請求項32に記載の装置。
- 空の容器(3)が貯留されるマガジン(27)と、第二ステーション(80)から空の容器(3)を拾い上げ、それを空容器(3)が貯留されるマガジン(27)に置く作用を行う第二マニピュレータ(53b)とを具えている請求項32に記載の装置。
- 満容器(3)が貯留されているマガジン(31)がベルトコンベヤである請求項40に記載の装置。
- 空容器(3)が貯留されているマガジン(27)がベルトコンベヤである請求項41記載の装置。
- 第一マニピュレータ(53a)が、担持面(51a)の供給方向(X)に平行に延びる水平軸(59)を中心に枢支されて、個々の容器(3)の側壁(10)に係合するように構成されているグリッパ(61)を有する第一アーム(57)を具えている請求項32に記載の装置。
- 第二マニピュレータ(53b)が、担持面(51a)の供給方向(X)に平行に延びる水平軸(69)を中心に枢支されて、個々の容器(3)の側壁(10)に係合するように構成されているグリッパ(71)を有する第二アーム(67)を具え、前記グリッパは第二アーム(67)の一端(70)に装着されて水平軸(69)に垂直な軸(72)を中心に回転可能である請求項41に記載の装置。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| IT000449A ITBO20050449A1 (it) | 2005-07-04 | 2005-07-04 | Metodo ed apparecchiatura per la movimentazione ed il trasferimento a lotti di articoli da fumo |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2007014337A true JP2007014337A (ja) | 2007-01-25 |
Family
ID=36956076
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006183323A Pending JP2007014337A (ja) | 2005-07-04 | 2006-07-03 | たばこ製品のバッチの取り扱いと移送のための方法と装置。 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US20070000209A1 (ja) |
| EP (1) | EP1741351B1 (ja) |
| JP (1) | JP2007014337A (ja) |
| CN (1) | CN100584230C (ja) |
| DE (1) | DE602006008225D1 (ja) |
| IT (1) | ITBO20050449A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018082692A (ja) * | 2016-10-07 | 2018-05-31 | インターナショナル トバコ マシーネリー ポーランド エスピー.ゼット オー.オー. | タバコ産業用装置においてロッド状物品のマスフローを垂直移送するための中間ホッパー、タバコ関連物品の供給装置、並びにタバコ関連物品を装荷したトレイを除荷するための装置 |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| ITBO20050450A1 (it) * | 2005-07-04 | 2007-01-05 | Gd Spa | Metodo ed apparecchiatura per la movimentazione ed il trasferimento a lotti di articoli da fumo |
| DE102008019685A1 (de) * | 2008-04-12 | 2009-11-19 | Hauni Maschinenbau Ag | Entleermagazin und Verfahren zum Entleeren von mit stabförmigen Produkten gefüllten Schachtschragen |
| PL212816B1 (pl) * | 2008-05-29 | 2012-11-30 | Int Tobacco Machinery Poland | Uklad urzadzen do transportu elementów pretopodobnych w instalacji produkcyjnej przemyslu tytoniowego |
| CN102166036B (zh) * | 2011-04-02 | 2013-03-20 | 云南昆船设计研究院 | 提高烟叶打叶复烤后打包密度均匀性的设备 |
| DE102015009739A1 (de) * | 2015-07-31 | 2017-02-02 | Hauni Maschinenbau Gmbh | Schragenentleerstation zum Entleeren von mit stabförmigen Produkten gefüllten Schragen und Verfahren zum Entleeren eines mit stabförmigen Produkten gefüllten Schragens mittels einer Schragenentleerstation |
| ITUB20153803A1 (it) * | 2015-09-22 | 2017-03-22 | Gd Spa | Macchina per la produzione di cartucce per sigarette elettroniche. |
| ITUB20154987A1 (it) * | 2015-10-19 | 2017-04-19 | Gd Spa | Dispositivo saldatore e metodo per la sua realizzazione. |
| WO2018011248A1 (en) * | 2016-07-13 | 2018-01-18 | International Tobacco Machinery Poland Sp. Z O.O. | A handling module, a turning unit, and a method and an apparatus for emptying a tray filled with rod like articles of the tobacco industry |
| EP3269262A1 (en) * | 2016-07-13 | 2018-01-17 | International Tobacco Machinery Poland Sp. z o.o. | A turning unit and a method and an apparatus for emptying of tray filled with rod like articles of the tobacco industry |
| CN106218996B (zh) * | 2016-07-29 | 2018-05-25 | 上海五同机械制造有限公司 | 一种烟草包装机用烟库盖板 |
| HUE046614T2 (hu) | 2017-04-18 | 2020-03-30 | Int Tobacco Machinery Poland Sp Zoo | Eljárás egy, a dohányiparban elõállított rúdszerû árucikkekkel töltött tartálynak a kiürítésére |
| CN108041676B (zh) * | 2017-12-29 | 2023-04-07 | 河南中烟工业有限责任公司 | 一种烟支槽内防坍塌矫正装置 |
| CN109398839B (zh) * | 2018-02-13 | 2019-10-11 | 中国烟草总公司北京市公司物流中心 | 一种开箱系统及其对应的卷烟自动分拣系统 |
| CN111700303B (zh) * | 2020-07-06 | 2025-01-07 | 上海烟草机械有限责任公司 | 一种烟支自动上料装置 |
| CN118141146B (zh) * | 2024-04-22 | 2026-02-10 | 上海烟草集团有限责任公司 | 一种储烟滚筒的烟支添加装置 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58126777A (ja) * | 1982-01-14 | 1983-07-28 | ケルベル・アクチエンゲゼルシヤフト | たばこ加工産業における棒状物品を移送するための送り装置 |
| JPH0310669A (ja) * | 1989-05-26 | 1991-01-18 | Koerber Ag | 容器移送装置 |
| JPH0353874A (ja) * | 1989-07-20 | 1991-03-07 | Koerber Ag | 容器移送装置 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4507040A (en) * | 1981-04-23 | 1985-03-26 | Hauni-Werke Korber & Co. Kg. | Method and apparatus for transporting cigarettes or the like between producing and processing machines |
| DE3248454A1 (de) * | 1982-01-14 | 1983-07-21 | Hauni-Werke Körber & Co KG, 2050 Hamburg | Foerdervorrichtung fuer stabfoermige artikel der tabakverarbeitenden industrie |
| US4892453A (en) * | 1986-07-17 | 1990-01-09 | Korber Ag | Apparatus for manipulating empty and filled trays for cigarettes and like rod-shaped articles between making and processing machines |
| DE19901248B4 (de) * | 1999-01-15 | 2012-07-19 | Focke & Co. (Gmbh & Co. Kg) | Verfahren und Vorrichtung zum Fördern von Zigaretten |
-
2005
- 2005-07-04 IT IT000449A patent/ITBO20050449A1/it unknown
-
2006
- 2006-06-30 CN CN200610100362A patent/CN100584230C/zh not_active Expired - Fee Related
- 2006-06-30 DE DE602006008225T patent/DE602006008225D1/de active Active
- 2006-06-30 EP EP06116470A patent/EP1741351B1/en not_active Not-in-force
- 2006-07-03 US US11/478,609 patent/US20070000209A1/en not_active Abandoned
- 2006-07-03 JP JP2006183323A patent/JP2007014337A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58126777A (ja) * | 1982-01-14 | 1983-07-28 | ケルベル・アクチエンゲゼルシヤフト | たばこ加工産業における棒状物品を移送するための送り装置 |
| JPH0310669A (ja) * | 1989-05-26 | 1991-01-18 | Koerber Ag | 容器移送装置 |
| JPH0353874A (ja) * | 1989-07-20 | 1991-03-07 | Koerber Ag | 容器移送装置 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018082692A (ja) * | 2016-10-07 | 2018-05-31 | インターナショナル トバコ マシーネリー ポーランド エスピー.ゼット オー.オー. | タバコ産業用装置においてロッド状物品のマスフローを垂直移送するための中間ホッパー、タバコ関連物品の供給装置、並びにタバコ関連物品を装荷したトレイを除荷するための装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| DE602006008225D1 (de) | 2009-09-17 |
| US20070000209A1 (en) | 2007-01-04 |
| EP1741351A1 (en) | 2007-01-10 |
| CN100584230C (zh) | 2010-01-27 |
| CN1891089A (zh) | 2007-01-10 |
| EP1741351B1 (en) | 2009-08-05 |
| ITBO20050449A1 (it) | 2007-01-05 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5095963B2 (ja) | たばこ製品のバッチの取り扱いと移送のための方法と装置 | |
| EP2345581B1 (en) | Large container loading system and method for a packaging machine | |
| US5553988A (en) | Method of and apparatus for manipulating containers for cigarette trays | |
| JP6228757B2 (ja) | 箱詰め装置 | |
| EP1741351B1 (en) | A method for batch handling and transfer of tobacco products | |
| JP2001139148A (ja) | 容器を順次荷空けするための方法および装置 | |
| EP1231170A1 (en) | Machine for the supply of empty cardboard boxes | |
| JPH0353874A (ja) | 容器移送装置 | |
| US20220097884A1 (en) | Feeding Method and Apparatus | |
| JP7072216B2 (ja) | 供給装置、物品収容装置および供給方法 | |
| JPH0310669A (ja) | 容器移送装置 | |
| JPS6251102B2 (ja) | ||
| EP1787910A1 (en) | Packing system, module for use in a transport system, a transport system comprising such a module | |
| RU2679167C1 (ru) | Станция для лотков, заполненных стержнеобразными изделиями, и устройство для опорожнения четырехстенного или пятистенного лотка, заполненного стержнеобразными изделиями табачной промышленности | |
| JP2014143999A (ja) | トレイ荷空け装置、マルチセグメントフィルタ製造機械への棒状の物品で満たされたトレイの自動的な荷空けのための方法並びに1つの生産機械及び少なくとも2つのトレイ荷空け装置を有する生産設備 | |
| CN117480095A (zh) | 用于将物体自动引导到箱子中的设备和方法 | |
| JPH08217022A (ja) | Cdのケース詰め装置 | |
| JP5819267B2 (ja) | 包装装置 | |
| JP3076296B2 (ja) | 麺線のコンテナ取り装置及びそのコンテナ取りシステム | |
| JP6026152B2 (ja) | 箱詰め装置 | |
| US20140157733A1 (en) | Apparatus for filling containers with rod-shaped articles | |
| CN222496807U (zh) | 包装机出口烟条人工装箱设备和烟条包装设备 | |
| JP6026150B2 (ja) | 箱詰め装置 | |
| KR100894083B1 (ko) | 카턴공급장치 | |
| CN101657358A (zh) | 装箱机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090304 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110517 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20111108 |