JP2007229652A - ドライラミネーション工程の塗布量算出方法 - Google Patents
ドライラミネーション工程の塗布量算出方法 Download PDFInfo
- Publication number
- JP2007229652A JP2007229652A JP2006056080A JP2006056080A JP2007229652A JP 2007229652 A JP2007229652 A JP 2007229652A JP 2006056080 A JP2006056080 A JP 2006056080A JP 2006056080 A JP2006056080 A JP 2006056080A JP 2007229652 A JP2007229652 A JP 2007229652A
- Authority
- JP
- Japan
- Prior art keywords
- adhesive
- weight
- amount
- film
- winding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Application Of Or Painting With Fluid Materials (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
【解決手段】 フィルム貼り合わせ時の接着剤の塗布量を算出する方法において、
接着剤重量測定手段に、重量計により測定したサブタンク内の接着剤重量が減少であるか増加であるかの情報を出力する機能をもたせ、
接着剤重量が減少である場合は、接着剤の塗布量を、ラミネートフィルムの巻メーター数と、接着剤の重量から算出し、
接着剤重量が増加である場合は、接着剤の塗布量を、ラミネートフィルムの巻メーター数と、塗布工程と乾燥工程の間に設置された赤外線膜厚計から算出する。
【選択図】 図1
Description
また、接着剤の使用量算出方法についても、接着剤補充時などに関わらず、常に安定して算出することを可能とする方法を提供することを目的とする。
フィルムにローラーを用いて接着剤を塗布する塗布工程、
該塗布工程における接着剤保持部にポンプを用いてサブタンク内の接着剤を供給する接着剤循環工程、
フィルム上に塗布された接着剤を乾燥路により乾燥する乾燥工程、
他のフィルムを貼り合わせ、貼り合わせたラミネートフィルムを巻き取りローラーで巻き取る巻き取り工程
を有するドライラミネーション加工工程における接着剤の塗布量算出方法において、
該巻き取り工程にラミネートフィルムの巻メーター数測定手段、
該接着剤循環工程にサブタンク内の接着剤重量を測定する接着剤重量測定手段を有し、
接着剤重量測定手段に、重量計により測定したサブタンク内の接着剤重量が減少であるか増加であるかの情報を出力する機能を有し、
接着剤重量が減少である場合は、接着剤の塗布量を、ラミネートフィルムの巻メーター数と、接着剤の重量から算出し、
接着剤重量が増加である場合は、接着剤の塗布量を、ラミネートフィルムの巻メーター数と、塗布工程と乾燥工程の間に設置された赤外線膜厚計から算出する
ことを特徴とする接着剤の塗布量算出方法である。
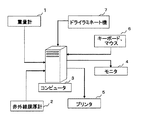
図1において、本実施例の接着剤塗布量管理装置は、重量測定手段である重量計1、塗布量算出手段である赤外線膜厚計2、コンピュータ3、表示手段であるモニタ4と出力手段であるプリンタ5、および入力装置であるキーボード・マウス6から構成される。なお、7は管理対象のラミネート機である。
塗布工程とは、ローラー12を有し、フィルムにローラーを用いて接着剤を塗布する工程である。
接着剤循環工程とは、サブタンク8、接着剤パン10、ポンプ11を有し、サブタンク8内の接着剤を接着剤パン9内に循環させる工程である。
乾燥工程は図示していないが、塗布した接着剤を乾燥路により乾燥する工程である。
巻き取り工程も図示していないが、接着剤を挟むかたちでフィルムを貼り合わせ、その貼り合わせ品を巻き取りローラーで巻き取る工程である。また、ラミネートフィルムの巻メーター数は巻き取り工程において巻メーターカウンターにより測定される。
New Weight 現接着剤重量
Old Weight 前回接着剤重量
New Meter 現接着剤重量取得時のフィルムメーター数
Old Meter 前回接着剤重量取得時のフィルムメーター数
この現接着剤重量とフィルムメーター数はステップS4において、モニタ4上に表示される。
Old Weight < New Weight
である場合に、接着剤重量の増加が行われたとして判断する。一般に、接着剤の重量が増加する状況は接着剤の補充以外には考えられないが、ドライラミネート機のラインスピードの変化や接着剤の粘度の違いなどにより、接着剤の重量が一定に減少しない状況が起こりうる。この状況において、重量法による塗布量を算出すると実際の塗布量とは異なることになると考えられる。このため、接着剤重量増加が行われたと判断された場合には、重量法による塗布量の算出は行わない。
TofuIR 現IR法塗布量
このIR法塗布量の情報はステップS8において、モニタ4に画面出力される。
IR法接着剤使用量 =
TofuIR × ( New Meter − Old Meter ) × a
となる。
算出メーター数に達している場合には、ステップS11において重量法塗布量算出区間で接着剤重量増加がなかったかどうかが判定される。接着剤重量の増加が無いと判断された場合、ステップS12において、重量法塗布量の算出を行う。
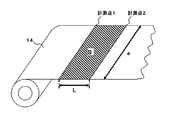
L = ( L2 − L1 )
により算出される。また、算出区間のフィルムの面積Sは
S = L × a
により算出される。さらに、算出区間における接着剤の使用量Wは
W = ( W1 − W2 )
により算出される。以上から、塗布量Tは
T = W / S
により算出される。ここで、算出された塗布量はステップS13において、モニタ4上にグラフィック表示される。
重量法接着剤使用量 = Old Weight − New Weight
となる。
2 赤外線膜厚計
3 コンピュータ
4 モニタ
5 プリンタ
6 キーボード・マウス
7 ドライラミネート機
8 サブタンク
9 接着剤
10 接着剤パン
11 ポンプ
12 ローラー
13 巻き出し軸
14 フィルム
a ラミネートフィルムの幅方向の長さ
S 算出区間のフィルムの面積
L 算出区間のラミネートフィルムメーター数
Claims (1)
- フィルムを巻き出しローラーより巻き出す巻き出し工程、
フィルムにローラーを用いて接着剤を塗布する塗布工程、
該塗布工程における接着剤保持部にポンプを用いてサブタンク内の接着剤を供給する接着剤循環工程、
フィルム上に塗布された接着剤を乾燥路により乾燥する乾燥工程、
他のフィルムを貼り合わせ、貼り合わせたラミネートフィルムを巻き取りローラーで巻き取る巻き取り工程
を有するドライラミネーション加工工程における接着剤の塗布量算出方法において、
該巻き取り工程にラミネートフィルムの巻メーター数測定手段、
該接着剤循環工程にサブタンク内の接着剤重量を測定する接着剤重量測定手段を有し、
接着剤重量測定手段に、重量計により測定したサブタンク内の接着剤重量が減少であるか増加であるかの情報を出力する機能を有し、
接着剤重量が減少である場合は、接着剤の塗布量を、ラミネートフィルムの巻メーター数と、接着剤の重量から算出し、
接着剤重量が増加である場合は、接着剤の塗布量を、ラミネートフィルムの巻メーター数と、塗布工程と乾燥工程の間に設置された赤外線膜厚計から算出する
ことを特徴とする接着剤の塗布量算出方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006056080A JP5011756B2 (ja) | 2006-03-02 | 2006-03-02 | ドライラミネーション工程の塗布量算出方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2006056080A JP5011756B2 (ja) | 2006-03-02 | 2006-03-02 | ドライラミネーション工程の塗布量算出方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2007229652A true JP2007229652A (ja) | 2007-09-13 |
| JP5011756B2 JP5011756B2 (ja) | 2012-08-29 |
Family
ID=38550775
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2006056080A Expired - Fee Related JP5011756B2 (ja) | 2006-03-02 | 2006-03-02 | ドライラミネーション工程の塗布量算出方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5011756B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101968416B (zh) * | 2009-07-28 | 2013-10-02 | 上海宝钢工业检测公司 | 一种耐指纹电镀锌板耐指纹膜重量的检测方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0584831A (ja) * | 1991-09-25 | 1993-04-06 | Toppan Printing Co Ltd | 接着剤塗布量管理装置 |
| JPH06178958A (ja) * | 1992-12-14 | 1994-06-28 | Sumitomo Jukikai Plast Mach Kk | 塗布量自動計量方法及びその方法に用いる装置 |
| JPH10314651A (ja) * | 1997-04-08 | 1998-12-02 | Hauni Mas Bau Ag | 糊の塗布量を監視するための方法および装置 |
| JP2000117181A (ja) * | 1998-10-16 | 2000-04-25 | Tokyo Nekki Kk | 塗工膜厚制御方法及び制御システム |
-
2006
- 2006-03-02 JP JP2006056080A patent/JP5011756B2/ja not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0584831A (ja) * | 1991-09-25 | 1993-04-06 | Toppan Printing Co Ltd | 接着剤塗布量管理装置 |
| JPH06178958A (ja) * | 1992-12-14 | 1994-06-28 | Sumitomo Jukikai Plast Mach Kk | 塗布量自動計量方法及びその方法に用いる装置 |
| JPH10314651A (ja) * | 1997-04-08 | 1998-12-02 | Hauni Mas Bau Ag | 糊の塗布量を監視するための方法および装置 |
| JP2000117181A (ja) * | 1998-10-16 | 2000-04-25 | Tokyo Nekki Kk | 塗工膜厚制御方法及び制御システム |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101968416B (zh) * | 2009-07-28 | 2013-10-02 | 上海宝钢工业检测公司 | 一种耐指纹电镀锌板耐指纹膜重量的检测方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5011756B2 (ja) | 2012-08-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4575483B2 (ja) | 消費電力量および回生電力量を計算するサーボモータ駆動制御装置 | |
| KR101877341B1 (ko) | 교정 롤 시스템의 교정 롤 정렬 방법 | |
| JP5011756B2 (ja) | ドライラミネーション工程の塗布量算出方法 | |
| EP2503421A1 (en) | System for controlling the warp status of a corrugated cardboard sheet in the production line | |
| CN116140231B (zh) | 一种基于金属箔材塌边的检测系统、方法及装置 | |
| JP3659292B2 (ja) | 塗膜厚みの制御方法および塗膜厚みの制御装置並びにこの方法を用いて製造した粘着テープ | |
| CN118768394B (zh) | 用于速度分配的双机架二次冷轧控制系统、方法及装置 | |
| CN105363797B (zh) | 轧制控制装置以及轧制控制方法 | |
| KR20190013492A (ko) | 펌프에 의해 이송되는 이송 유체의 점도를 결정하기 위한 방법 | |
| KR100641755B1 (ko) | 사상압연 폭 마진 제어장치 및 그 방법 | |
| JP5324312B2 (ja) | タンク内における流動体重量の計測方法 | |
| CN103846287B (zh) | 轧制控制装置及轧制控制方法 | |
| JP5158772B2 (ja) | 圧延機の板厚制御装置及び圧延機の板厚制御方法 | |
| JPH01164463A (ja) | 塗料吐出量制御方法 | |
| JPH0584831A (ja) | 接着剤塗布量管理装置 | |
| KR100929015B1 (ko) | 압연재 소성계수 보정에 의한 예측압연하중 보정방법 | |
| JP2013022615A (ja) | タンデム圧延機の板厚制御装置及び板厚制御方法 | |
| JPH11179414A (ja) | 冷間圧延機における片伸び量推定方法及び形状制御方法 | |
| JPH06178958A (ja) | 塗布量自動計量方法及びその方法に用いる装置 | |
| JP3400965B2 (ja) | 板厚制御装置 | |
| JP4223344B2 (ja) | 連続圧延機の板厚推定方法及びその推定方法を用いた板厚制御方法 | |
| JPH0399831A (ja) | 接着剤塗布量管理装置 | |
| JP6834829B2 (ja) | タンデム式冷間圧延設備およびタンデム式冷間圧延設備の板厚制御方法 | |
| KR102683969B1 (ko) | 도금량 예측모델을 이용한 도금 제어 방법 및 시스템 | |
| JP2014030837A (ja) | 圧延機の板厚制御方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20090227 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20110810 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110823 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20111024 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120508 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120521 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150615 Year of fee payment: 3 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |