JP2012117121A - サーメット - Google Patents
サーメット Download PDFInfo
- Publication number
- JP2012117121A JP2012117121A JP2010268735A JP2010268735A JP2012117121A JP 2012117121 A JP2012117121 A JP 2012117121A JP 2010268735 A JP2010268735 A JP 2010268735A JP 2010268735 A JP2010268735 A JP 2010268735A JP 2012117121 A JP2012117121 A JP 2012117121A
- Authority
- JP
- Japan
- Prior art keywords
- metal
- cermet
- metal layer
- phase
- base
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 239000011195 cermet Substances 0.000 title claims abstract description 68
- 229910052751 metal Inorganic materials 0.000 claims abstract description 170
- 239000002184 metal Substances 0.000 claims abstract description 170
- 229910052759 nickel Inorganic materials 0.000 claims abstract description 20
- 239000011230 binding agent Substances 0.000 claims description 23
- 238000000576 coating method Methods 0.000 abstract description 9
- 238000005304 joining Methods 0.000 abstract description 9
- 239000011248 coating agent Substances 0.000 abstract description 8
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 66
- 239000010936 titanium Substances 0.000 description 36
- 239000007769 metal material Substances 0.000 description 26
- 150000001875 compounds Chemical class 0.000 description 18
- 238000001816 cooling Methods 0.000 description 18
- 239000002245 particle Substances 0.000 description 12
- 238000005245 sintering Methods 0.000 description 12
- 230000000007 visual effect Effects 0.000 description 12
- 238000007689 inspection Methods 0.000 description 11
- 229910052757 nitrogen Inorganic materials 0.000 description 11
- 239000000843 powder Substances 0.000 description 11
- 229910052719 titanium Inorganic materials 0.000 description 11
- 229910052799 carbon Inorganic materials 0.000 description 10
- 238000005219 brazing Methods 0.000 description 9
- 239000000203 mixture Substances 0.000 description 9
- 229910052750 molybdenum Inorganic materials 0.000 description 9
- 230000002093 peripheral effect Effects 0.000 description 9
- 239000002994 raw material Substances 0.000 description 9
- 229910052721 tungsten Inorganic materials 0.000 description 9
- 239000000463 material Substances 0.000 description 8
- 238000005520 cutting process Methods 0.000 description 7
- 238000002149 energy-dispersive X-ray emission spectroscopy Methods 0.000 description 7
- 238000004458 analytical method Methods 0.000 description 6
- 238000002156 mixing Methods 0.000 description 5
- 229910000831 Steel Inorganic materials 0.000 description 4
- 239000002131 composite material Substances 0.000 description 4
- 238000005259 measurement Methods 0.000 description 4
- 239000010959 steel Substances 0.000 description 4
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical group [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 3
- 239000010953 base metal Substances 0.000 description 3
- 239000000470 constituent Substances 0.000 description 3
- 238000001887 electron backscatter diffraction Methods 0.000 description 3
- 239000011261 inert gas Substances 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 238000010298 pulverizing process Methods 0.000 description 3
- 238000009751 slip forming Methods 0.000 description 3
- 229910052715 tantalum Inorganic materials 0.000 description 3
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 2
- XKRFYHLGVUSROY-UHFFFAOYSA-N Argon Chemical compound [Ar] XKRFYHLGVUSROY-UHFFFAOYSA-N 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 2
- 229910052786 argon Inorganic materials 0.000 description 2
- 230000015572 biosynthetic process Effects 0.000 description 2
- 229910052802 copper Inorganic materials 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 230000007797 corrosion Effects 0.000 description 2
- 238000005260 corrosion Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 229910052758 niobium Inorganic materials 0.000 description 2
- 150000004767 nitrides Chemical class 0.000 description 2
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 2
- 239000012188 paraffin wax Substances 0.000 description 2
- 230000000737 periodic effect Effects 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 238000004220 aggregation Methods 0.000 description 1
- 239000011362 coarse particle Substances 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 238000000227 grinding Methods 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000011812 mixed powder Substances 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 238000007747 plating Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000006104 solid solution Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- 238000010998 test method Methods 0.000 description 1
- 229910052726 zirconium Inorganic materials 0.000 description 1
Images

Landscapes
- Powder Metallurgy (AREA)
- Cutting Tools, Boring Holders, And Turrets (AREA)
Abstract
【解決手段】サーメット1は、Tiを主成分とする硬質相20と、NiおよびCoを含む金属結合相21とを具える。硬質相20が金属結合相21iに結合されてなる基部2と、基部2の表面に金属結合相21iの一部である金属結合相21oで構成される金属層3とを具える。金属層3は、CoよりもNiの含有量が多い。基部2の厚み方向の中央部における金属結合相21iは、NiよりもCoの含有量が多い。そうすることで、別途金属層の被覆作業が不要の上、金属との接合強度に優れるサーメットとすることができる。
【選択図】図1
Description
サーメットを切削工具として使用する際、金属材料とサーメットを接合し易いようにサーメットの表面に金属層をメッキ、溶射、あるいはイオンプレーティングなどにより別途被覆する必要があるため、その被覆作業が煩雑である。
金属層をサーメットの表面に別途被覆すれば、ある程度金属材料とサーメットとの接合強度を改善できるが、その金属層はサーメットの表面にサーメットと界面を介して不連続に形成されている。そのため、両者の接合強度が不十分な場合もあり、さらなる接合強度の向上が求められていた。
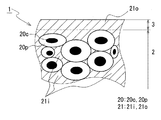
本発明のサーメット1は、Tiを主成分とする硬質相20が、NiおよびCoを含む金属結合相21iにより結合されてなる基部2と、基部2の表面に金属結合相21iの一部である金属結合相21oで構成される金属層3とを具える。
《材料》
[硬質相]
{組成}
本例では、基部2における硬質相20は、Ti元素を主成分とする化合物からなる。このTi化合物は、代表的には、Tiの炭化物(TiC)、Tiの窒化物(TiN)及びTiの炭窒化物(TiCN)から選択される少なくとも1種の化合物が挙げられる。また、Ti化合物は、Tiと、周期律表4a、5a、6a族のTiを除く少なくとも一種の金属元素とを含んだTi複合炭化物、Ti複合窒化物、Ti複合炭窒化物から選択される1種の化合物が挙げられる。具体的なTi複合化合物は、(Ti、W)(C、N)、(Ti、W、Mo)(C、N)、(Ti、W、Mo、Ta、Nb)(C、N)、(Ti、W、Nb)(C、N)、(Ti、W、Mo、Ta)(C、N)、(Ti、W、Mo、Zr)(C、N)などが挙げられる。上記の化合物からなる硬質相20のサーメット1全体に対する含有量は70質量%以上とすることが好ましい。そうすることで、金属結合相21が多くなりすぎず、硬度の低下を抑制するので、耐摩耗性の低下を抑制することできる。その上、硬質相20を金属結合相21により十分に結合できるので、耐欠損性の低下をも抑制することができる。
{組成}
基部2における金属結合相21iは、NiとCoを含む鉄族金属で構成する。この金属結合相21iはNiとCoの他に、不可避的不純物が含まれていてもよい。
この基部2には、モリブデン(Mo)を含んでいてもよい。Moを含有する場合、Moは、通常、硬質相20の周辺部20pと金属結合相21iの中に固溶して存在することで硬質相20と金属結合相21i、特にTi化合物とNiとの濡れ性を高められることから、硬質相20の粒子の周囲に金属結合相21iの構成成分が十分に存在することができ、サーメット1の靭性を向上できる。このMoの含有量は、サーメット1全体に対して0.01質量%以上2.0質量%以下が好ましい。Moの含有量が0.01質量%以上であると、上述のようにサーメット全体として濡れ性を向上して、硬度や靭性を向上でき、2.0質量%以下とすることで、硬質相の芯部と周辺部との境界を通る亀裂の進展を抑制して、期待する耐欠損性を得ることができる。Moのより好ましい含有量は、0.5質量%以上1.5質量%以下である。
この基部2の厚みは、サーメット1の全体の厚みから、後述する金属層3の厚み分を引いた値とする。
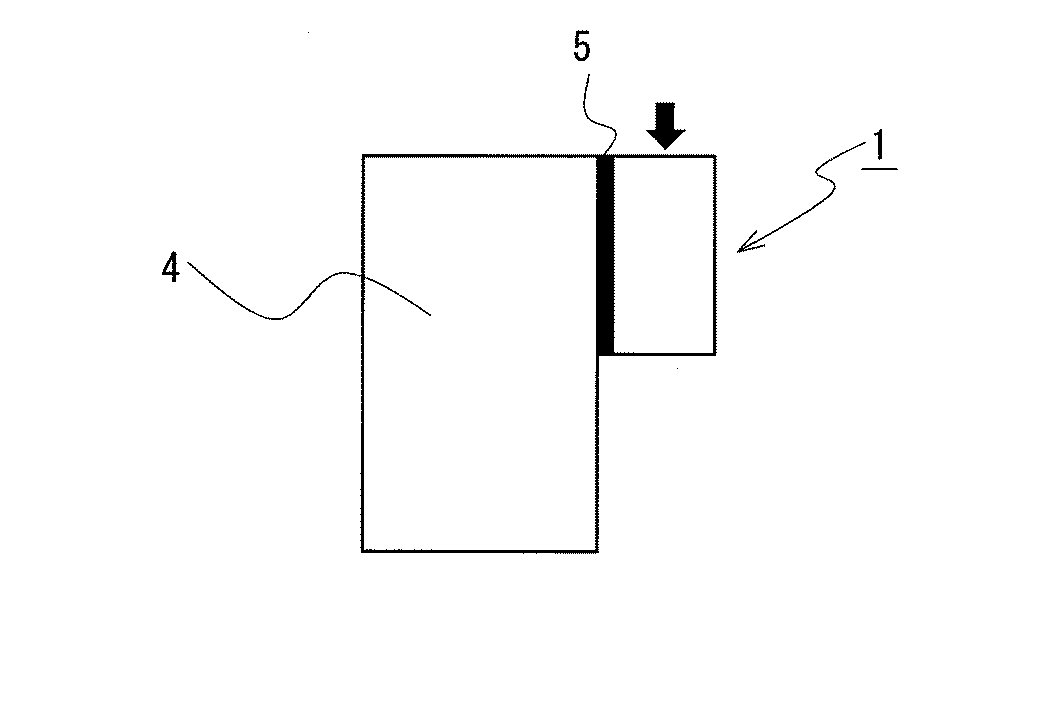
金属層3は、鋼などの金属材料からなるホルダーにサーメット1を接合する際に利用するためのもので、基部2の表面に上記金属結合相21iの一部からなる金属結合相21oで構成されている。そのため、金属結合相21iと金属層3とは界面を介することなく連続して形成された構成である。この金属層3は、後述するような厚みを有し、かつ、硬質相の含有量が少ない、あるいは、全くない層である。硬質相の含有量が少ないとは、例えば10質量%以下のことを言う。
[組成]
この金属層3を構成する金属結合相21oは、上述した金属結合相21iの一部であるので、含有元素は上述したものと同じであるが、金属層3の金属結合相21oにおけるNiとCoの含有量が上記金属結合相21iと異なる。
この金属層3の厚みは、上述したように金属材料と接合することができる程度有していればよい。金属層3の厚みは、SEM、EBSDなどを利用して、取得したサーメット1の断面画像から判断することができる。具体的には、まず、一つの検査視野を、10μm角とし、断面の幅方向(深さ方向と直交する方向)に離れて3つ以上の視野を採る。その検査視野において、サーメット1の表面から硬質相までの距離を測定する。但し、この検査視野内で硬質相が見られない場合は、硬質相が見られるまで、上記検査視野を断面の深さ方向に適宜な間隔でずらして検査を行う。その際、前の検査視野と隣接するように検査視野をずらしてもよいし、部分的に重複するようにしてもよい。そして、一つの視野において測定距離数は、5本以上とする。その検査を視野毎に行い、全ての測定距離の平均値を金属層3の厚みとする。この検査は、理論上、幅方向における視野数、または、測定距離数の少なくとも一方を多数とするほど上記平均値を所定の値に収束させることができるため、その収束値をこの検査視野を採った金属層3の厚みとすることが好ましい。また、取得した画像から硬質相と金属結合相の領域をコンピュータで認識して自動計測してもよいし、必要に応じて縦断面の原画像に二値化処理などの画像処理を施してもよい。より正確に金属層3の厚みを測定する場合、上記検査視野において、EDX分析にてサーメット1の表面からライン分析を行い、各元素の回折ピークを測定する。ここでは、1視野におけるライン分析のライン数を7本以上として、その検査を断面の幅方向に離れて3つ以上の視野を採って行う。そして、サーメット1の表面から硬質相成分、例えばTiの回折ピークが得られた位置までの距離を算出し、その算出した値のうち各視野における最大値および最小値を除いて全視野の測定値の平均値をとる。つまり、各視野における上記ライン分析の有効測定値はライン数で5本以上とする。その平均値を金属層3の厚みとする。
サーメットは、一般に、原料の準備→原料の粉砕及び混合→成形→焼結→冷却という工程で製造される。本発明サーメットは、上記工程において、特に冷却工程における冷却条件を調整することで製造することができる。
原料には、周期律表4、5、6族金属から選ばれる少なくとも1種の金属と、炭素(C)及び窒素(N)の少なくとも1種の元素との化合物からなる化合物粉末と、結合相を構成する粉末、代表的にはNiとCoを含む鉄族金属粉末とを用いる。粉末の大きさは、硬質相の粒子の大きさを考慮して適宜選択するとよい。
次いで、上記原料粉末を粉砕および混合する。その際、粉砕時間を長くすると、粉末を微細にすることができ、サーメット中に微細な硬質相粒子を生成し易い傾向にある。但し、粉砕時間が長過ぎると、再凝集したり、微細になり過ぎて核となる化合物が形成され難くなったりする恐れがある。好ましい粉砕及び混合時間は、8時間以上36時間以下である。
粉砕および混合した原料粉末をプレス成形したのち、焼結して硬質相を金属結合相で結合した成形体を作製する。このプレス成形時の圧力は、0.5t/cm2(約49MPa)以上2.5t/cm2(約245MPa)以下が好ましい。このプレス後の焼結において、焼結温度を高くし過ぎると、硬質相を構成する粒子が成長して、サーメット中に粗大な粒子が多く存在し易くなる恐れがある。そのため、焼結温度は、1400℃以上1600℃以下とすることが好ましく、焼結時間は、0.5〜3.0時間とすることが好ましい。この焼結において、焼結温度を所定の時間保持する際、雰囲気を真空、又はアルゴン(Ar)や窒素(N2)といった不活性ガス雰囲気下で、13.3Pa以上1330Pa以下の雰囲気圧下とすることが好ましい。
焼結して得られた成形体を冷却する。その際、冷却速度を遅くするとよく、具体的には8℃/min以下とするとよい。従来の冷却では、焼結温度から1200〜1000℃程度まで、8℃/min以下の冷却速度で冷却し、それ以降は8℃/min以上で急冷していたが、本例では、焼結温度から800℃程度まで8℃/min以下の冷却速度で、冷却を施すことが好ましい。このように冷却速度を遅くすることで、基部2の表面に、金属結合相21iの一部である金属結合相21oで構成される金属層3を具えることができ、この冷却速度が遅いほど、金属層3は厚くなる傾向にある。この成形体を冷却する際、ArまたはN2といった不活性ガス雰囲気で冷却することが好ましい。特に、不活性ガス雰囲気下において雰囲気圧を6.7kPa以上26.6kPa以下とすることが好ましい。
サーメットからなる試料1〜5、101〜105を作製し、各試料の金属との接合強度を測定する。まず、表1に示す原料粉末を同表に示す配合割合(質量%)となるように秤量・配合し粉末No.1〜5、101〜105を用意した。
2 基部
20 硬質相 20c 芯部 20p 周辺部
21 21i、20o 金属結合相
3 金属層
4 台座
5 ろう材
Claims (4)
- Tiを主成分とする硬質相と、NiおよびCoを含む金属結合相とを具えるサーメットであって、
前記硬質相が前記金属結合相により結合されてなる基部と、
前記基部の表面に、前記金属結合相の一部で構成される金属層とを具え、
前記金属層は、CoよりもNiの含有量が多く、
前記基部の厚み方向の中央部における金属結合相は、NiよりもCoの含有量が多いことを特徴とするサーメット - 前記金属層におけるNiとCoの含有量比Ni/Coが、1<Ni/Co≦5を満たし、
前記中央部の金属結合相におけるCoとNiの含有量比Co/Niが、2≦Co/Ni≦4を満たすことを特徴とする請求項1に記載のサーメット。 - 前記基部の金属結合相におけるCoの含有量は、前記金属層側よりも前記中央部の方が多いことを特徴とする請求項1または2に記載のサーメット。
- 前記金属層の厚みは、0.1μm以上5.0μm以下であることを特徴とする請求項1〜3のいずれか1項に記載のサーメット。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010268735A JP5740764B2 (ja) | 2010-12-01 | 2010-12-01 | サーメット |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010268735A JP5740764B2 (ja) | 2010-12-01 | 2010-12-01 | サーメット |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012117121A true JP2012117121A (ja) | 2012-06-21 |
| JP5740764B2 JP5740764B2 (ja) | 2015-07-01 |
Family
ID=46500308
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2010268735A Expired - Fee Related JP5740764B2 (ja) | 2010-12-01 | 2010-12-01 | サーメット |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5740764B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2022027122A (ja) * | 2020-07-31 | 2022-02-10 | 三菱マテリアル株式会社 | サーメット製切削工具 |
| JP2023018533A (ja) * | 2021-07-27 | 2023-02-08 | 日本タングステン株式会社 | アンビルロールおよびロータリーカッター |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0222453A (ja) * | 1988-07-08 | 1990-01-25 | Mitsubishi Metal Corp | 切削工具用表面被覆炭化タングステン基超硬合金 |
| JPH05178666A (ja) * | 1991-05-24 | 1993-07-20 | Sandvik Ab | 焼結チタン基炭窒化物とその製法 |
| JPH1112758A (ja) * | 1997-06-25 | 1999-01-19 | Asahi Glass Co Ltd | サーメット焼結体被覆金属部品及びその製造方法 |
| JPH11172361A (ja) * | 1997-12-05 | 1999-06-29 | Sumitomo Electric Ind Ltd | 表面被覆超硬合金及びその製造法 |
| US20040137219A1 (en) * | 2002-12-24 | 2004-07-15 | Kyocera Corporation | Throw-away tip and cutting tool |
| JP2004223666A (ja) * | 2003-01-24 | 2004-08-12 | Kyocera Corp | 荒加工用切削工具 |
| JP2005272878A (ja) * | 2004-03-23 | 2005-10-06 | Kyocera Corp | 表面被覆Ti基サーメットおよびその製造方法並びに切削工具 |
-
2010
- 2010-12-01 JP JP2010268735A patent/JP5740764B2/ja not_active Expired - Fee Related
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0222453A (ja) * | 1988-07-08 | 1990-01-25 | Mitsubishi Metal Corp | 切削工具用表面被覆炭化タングステン基超硬合金 |
| JPH05178666A (ja) * | 1991-05-24 | 1993-07-20 | Sandvik Ab | 焼結チタン基炭窒化物とその製法 |
| US5694639A (en) * | 1991-05-24 | 1997-12-02 | Sandvik Ab | Titanium based carbonitride alloy with binder phase enrichment |
| JPH1112758A (ja) * | 1997-06-25 | 1999-01-19 | Asahi Glass Co Ltd | サーメット焼結体被覆金属部品及びその製造方法 |
| JPH11172361A (ja) * | 1997-12-05 | 1999-06-29 | Sumitomo Electric Ind Ltd | 表面被覆超硬合金及びその製造法 |
| US20040137219A1 (en) * | 2002-12-24 | 2004-07-15 | Kyocera Corporation | Throw-away tip and cutting tool |
| JP2004223666A (ja) * | 2003-01-24 | 2004-08-12 | Kyocera Corp | 荒加工用切削工具 |
| JP2005272878A (ja) * | 2004-03-23 | 2005-10-06 | Kyocera Corp | 表面被覆Ti基サーメットおよびその製造方法並びに切削工具 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2022027122A (ja) * | 2020-07-31 | 2022-02-10 | 三菱マテリアル株式会社 | サーメット製切削工具 |
| JP7495663B2 (ja) | 2020-07-31 | 2024-06-05 | 三菱マテリアル株式会社 | サーメット製切削工具 |
| JP2023018533A (ja) * | 2021-07-27 | 2023-02-08 | 日本タングステン株式会社 | アンビルロールおよびロータリーカッター |
| JP7693433B2 (ja) | 2021-07-27 | 2025-06-17 | 日本タングステン株式会社 | アンビルロールおよびロータリーカッター |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5740764B2 (ja) | 2015-07-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6703757B2 (ja) | サーメット、及び切削工具 | |
| JP6095162B2 (ja) | 立方晶窒化ホウ素焼結体 | |
| CN101617061B (zh) | Ti基金属陶瓷 | |
| KR101253853B1 (ko) | 서멧 | |
| JP5807851B1 (ja) | サーメット、および切削工具 | |
| JP5807850B2 (ja) | サーメット、サーメットの製造方法、および切削工具 | |
| KR102738187B1 (ko) | 초경합금, 절삭 공구 및 초경합금의 제조 방법 | |
| KR102897060B1 (ko) | 다이아몬드 공구 | |
| JP2010031308A (ja) | サーメット | |
| JPWO2014208447A1 (ja) | サーメットおよびその製造方法並びに切削工具 | |
| CN107002186A (zh) | 金属陶瓷和切削工具 | |
| JP6459042B2 (ja) | 接合用ろう材およびそれを用いた複合部材、切削工具 | |
| JP2019090098A (ja) | 焼結体および摩擦攪拌接合ツール | |
| JP5971616B2 (ja) | 硬質材料、硬質材料の製造方法、切削工具及び摩擦撹拌接合用ツール | |
| JP6740862B2 (ja) | 硬質材料および摩擦撹拌接合用ツール | |
| JP5971472B2 (ja) | 硬質材料、硬質材料の製造方法、切削工具及び摩擦撹拌接合用ツール | |
| JP5740764B2 (ja) | サーメット | |
| WO2018092369A9 (ja) | 焼結体およびそれを含む切削工具 | |
| JP2019183201A (ja) | 焼結体および回転ツール | |
| JP5850495B2 (ja) | 高硬度・高靱性サーメット | |
| JP5843171B2 (ja) | 硬質材料、及び切削工具 | |
| JP2013181188A (ja) | 硬質材料とその製造方法、並びに切削工具 | |
| JP6278232B2 (ja) | サーメット | |
| CN117862507A (zh) | 高硬度涂层金属陶瓷刀具及其制备方法 | |
| TW201843312A (zh) | 切削工具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A625 | Written request for application examination (by other person) |
Free format text: JAPANESE INTERMEDIATE CODE: A625 Effective date: 20130827 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140624 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140801 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140827 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150330 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150410 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5740764 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |