JP2012148360A - 両面研磨装置 - Google Patents
両面研磨装置 Download PDFInfo
- Publication number
- JP2012148360A JP2012148360A JP2011007407A JP2011007407A JP2012148360A JP 2012148360 A JP2012148360 A JP 2012148360A JP 2011007407 A JP2011007407 A JP 2011007407A JP 2011007407 A JP2011007407 A JP 2011007407A JP 2012148360 A JP2012148360 A JP 2012148360A
- Authority
- JP
- Japan
- Prior art keywords
- hole
- supply hole
- surface plate
- supply
- pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B37/00—Lapping machines or devices; Accessories
- B24B37/27—Work carriers
- B24B37/28—Work carriers for double side lapping of plane surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B37/00—Lapping machines or devices; Accessories
- B24B37/04—Lapping machines or devices; Accessories designed for working plane surfaces
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B7/00—Machines or devices designed for grinding plane surfaces on work, including polishing plane glass surfaces; Accessories therefor
- B24B7/10—Single-purpose machines or devices
- B24B7/16—Single-purpose machines or devices for grinding end-faces, e.g. of gauges, rollers, nuts, piston rings
- B24B7/17—Single-purpose machines or devices for grinding end-faces, e.g. of gauges, rollers, nuts, piston rings for simultaneously grinding opposite and parallel end faces, e.g. double disc grinders
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P52/00—Grinding, lapping or polishing of wafers, substrates or parts of devices
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Mechanical Treatment Of Semiconductor (AREA)
Abstract
【解決手段】供給孔76の一方の端部である、研磨布34が貼付された定盤36面側の開口縁がテーパー面76aに形成されて、当該部位の供給孔76が定盤面に向けて広がる拡径孔に形成され、研磨布34の、供給孔76を覆う部分に、供給孔対応孔が形成され、該供給孔対応孔の開口縁が供給孔76内に押し込まれると共に、一端部に、前記拡径孔のテーパー面76aに対向するフランジ部84aが形成された固定パイプ84が供給孔76に挿入された状態で定盤36に固定され、前記供給孔対応孔の開口縁が、前記拡径孔のテーパー面76aと固定パイプ84のフランジ部84aとの間で挟圧、保持されることを特徴とする。
【選択図】図5
Description
ところで、研磨布は、ポリウレタン等から成る比較的軟らかい材料の不織布等の場合には、研磨布に孔または切れ目が存在しても、ワークを傷付けるおそれは少なかった。
そこで、特許文献1に示されるように、このような積層パッドにおいて、繊維層端面を溶融処理して、繊維層のほつれを防止するようにすることが考えられる。
また、溶融処理したとしても、スラリー供給用の供給孔は、研磨面内に存在することから、溶融処理した繊維層の端面が研磨面内に存在し、繊維層が例えほつれなくても、硬い、溶融処理した端面によってワークが傷つけられるおそれがある。
すなわち、本発明に係る両面研磨装置は、上面に研磨布が貼付された下定盤と、該下定盤の上方に上下動自在に支持され、下面に研磨布が貼付された上定盤と、該下定盤と上定盤との間に配置され、ワークを保持する透孔を有するキャリアと、前記上下定盤を軸線を中心として回転駆動する駆動装置と、前記キャリアを回転駆動するキャリア駆動装置と、前記上下定盤の少なくとも一方に設けられたスラリー供給用の供給孔と、該供給孔に接続され、スラリー供給源から送られるスラリーを前記供給孔を通じて研磨布面に供給する供給パイプとを具備し、スラリーを前記定盤上に供給しつつ、上下定盤を回転させ、かつキャリアを回転させることにより、上下定盤間に挟まれたワークの両面を研磨する両面研磨装置において、前記供給孔の一方の端部である、前記研磨布が貼付された前記定盤面側の開口縁がテーパー面に形成されて、当該部位の供給孔が定盤面に向けて広がる拡径孔に形成され、前記研磨布の、前記供給孔を覆う部分に、供給孔対応孔が形成され、該供給孔対応孔の開口縁が前記供給孔内に押し込まれると共に、一端部に、前記拡径孔の前記テーパー面に対向するフランジ部が形成された固定パイプが前記供給孔に挿入された状態で定盤に固定され、前記供給孔対応孔の開口縁が、前記拡径孔のテーパー面と前記固定パイプのフランジ部との間で挟圧、保持されることを特徴とする。
また、前記固定パイプの、前記雄ねじ部よりもさらに外方の部分が、スラリー供給用の前記供給パイプを接続可能な管継手部に形成されていることを特徴とする。
あるいは、前記固定パイプの他端部に、前記供給孔の内壁面に設けた係止凹部に係止する係止片を設けて固定パイプを定盤に固定するようにしてもよい。この場合、前記供給孔の他方の端部側に、スラリー供給用の前記供給パイプを接続する管継手を取り付けるようにするとよい。
また、上記各場合に、前記固定パイプの一端部側が前記供給孔の前記拡径部内に位置して、前記研磨布側に突出していないようにするとよい。
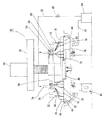
図1は両面研磨装置30の正面説明図である。両面研磨装置30の基本的な構造は公知のものを採用しうるので、以下簡単に説明する。
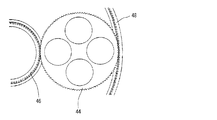
両面研磨装置30は、上面が研磨面とされた下定盤32と、下定盤32の上方に上下動自在に支持され、下面が研磨面とされた上定盤36を具備する。
下定盤32の上面および上定盤36の下面には研磨布34が貼付されている(図4)。研磨布34は、不織布からなるもの、繊維層と樹脂層との積層構造のもの等、特に限定されない。
42は下定盤32を回転駆動するモータである。
回転円板52上には、複数(図示の場合2個)のリング状樋54、56が同心状に固定されている。
リング状樋54、56の底面には、スラリーの流下孔60が設けられている。
配管62から、まず、アーム68上に立設された受けパイプ70、70内にスラリーが供給される。この受けパイプ70、70からは図示しない分配チューブを介して、スラリーがそれぞれリング状樋54、56に流下される。
アーム68は、図示しない支持部材を介して支持フレーム38に支持されている。
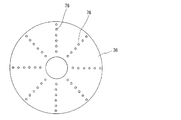
外側のリング状樋56からは、上定盤36に設けた供給孔76のうち、外周側の3つの供給孔76にスラリーを供給するようにして、下定盤32の研磨布34の外周側のゾーンにスラリーを供給するようにする。
下定盤32から流下したスラリーは回収樋80、戻しパイプ82によりスラリー供給源64に戻され、循環して用いられる。
なお、上記実施の形態では、2つのリング状樋を設けたが、リング状樋は1つでも、あるいは3つ以上の複数であってもよい。
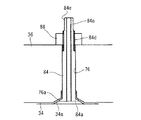
本実施の形態では、研磨布34が貼付された定盤面側の、供給孔76の開口縁をテーパー面76aに形成して、該部位の供給孔76が定盤面に向けて広がる拡径孔に形成している。
そして、研磨布34の、供給孔76を覆う部分に例えば十字状に切れ目(図示せず)を入れて供給孔対応孔を形成し、該供給孔対応孔の開口縁を4つの舌片34aに分割している。
この固定パイプ84によって、研磨布34の舌片34aを固定するようにする。
供給孔76の他端側には、公知の管継手86が取り付けられる。これにより、供給パイプ78が供給孔76に接続される。
また、フランジ部84a側は必ずしもテーパー面に形成しなくともよい。この場合にあっても、テーパー面76aとフランジ部84aとの間で研磨布34の開口縁を挟圧して保持するようにすることができる。
本実施の形態では、固定パイプ84の他端部側を供給孔76から上定盤36の外方に突出する突出部84cに形成している。そしてこの突出部84cに雄ねじ部84dを形成し、この雄ねじ部84dにナット88を螺合して上定盤面に締め付けることによって、固定パイプ84を上定盤36に固定するとともに、舌片34aを両テーパー面で挟圧、保持するようにしている。
本実施の形態においても、供給孔対応孔は、十字状等の切れ目を入れて設けるのでなく、拡径孔よりも小径の小穴を設けて形成するようにしてもよい。
また、以上の各実施の形態では、スラリーの供給孔76を上定盤36に設けて、スラリーを上定盤36から流下させて下定盤32の研磨布34上に供給するようにしたが、場合によっては、下定盤32にスラリーを供給する供給孔(図示せず)を設けて、下定盤32側から、両定盤間にスラリーを圧送して供給するようにしてもよい。この場合にも、該供給孔を覆う研磨布を上記と同様に処理をして、ほつれを防止するようにすることができる。
Claims (7)
- 上面に研磨布が貼付された下定盤と、該下定盤の上方に上下動自在に支持され、下面に研磨布が貼付された上定盤と、該下定盤と上定盤との間に配置され、ワークを保持する透孔を有するキャリアと、前記上下定盤を軸線を中心として回転駆動する駆動装置と、前記キャリアを回転駆動するキャリア駆動装置と、前記上下定盤の少なくとも一方に設けられたスラリー供給用の供給孔と、該供給孔に接続され、スラリー供給源から送られるスラリーを前記供給孔を通じて研磨布面に供給する供給パイプとを具備し、スラリーを前記定盤上に供給しつつ、上下定盤を回転させ、かつキャリアを回転させることにより、上下定盤間に挟まれたワークの両面を研磨する両面研磨装置において、
前記供給孔の一方の端部である、前記研磨布が貼付された前記定盤面側の開口縁がテーパー面に形成されて、当該部位の供給孔が定盤面に向けて広がる拡径孔に形成され、
前記研磨布の、前記供給孔を覆う部分に、供給孔対応孔が形成され、
該供給孔対応孔の開口縁が前記供給孔内に押し込まれると共に、
一端部に、前記拡径孔の前記テーパー面に対向するフランジ部が形成された固定パイプが前記供給孔に挿入された状態で定盤に固定され、
前記供給孔対応孔の開口縁が、前記拡径孔のテーパー面と前記固定パイプのフランジ部との間で挟圧、保持されることを特徴とする両面研磨装置。 - 前記固定パイプの他端部側が前記供給孔から前記定盤の外方に突出する突出部に形成され、該突出部に雄ねじ部が形成され、該雄ねじ部にナットが螺合されて前記定盤面に締め付けられることによって、前記固定パイプが前記定盤に固定されることを特徴とする請求項1記載の両面研磨装置。
- 前記固定パイプの、前記雄ねじ部よりもさらに外方の部分が、スラリー供給用の前記供給パイプを接続可能な管継手部に形成されていることを特徴とする請求項2記載の両面研磨装置。
- 前記供給孔対応孔の開口縁が複数の舌片に分割され、
前記各舌片が、前記テーパー面とフランジ部との間で挟圧、保持されることを特徴とする請求項1〜3いずれか1項記載の両面研磨装置。 - 前記固定パイプの他端部に、前記供給孔の内壁面に設けた係止凹部に係止する係止片が設けられていることを特徴とする請求項1記載の両面研磨装置。
- 前記供給孔の他方の端部側に、スラリー供給用の前記供給パイプを接続する管継手が取り付けられていることを特徴とする請求項1または5記載の両面研磨装置。
- 前記固定パイプの一端部側が前記供給孔の前記拡径部内に位置して、前記研磨布側に突出していないことを特徴とする請求項1〜6いずれか1項記載の両面研磨装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011007407A JP5671735B2 (ja) | 2011-01-18 | 2011-01-18 | 両面研磨装置 |
| US13/290,646 US8888562B2 (en) | 2011-01-18 | 2011-11-07 | Double-side polishing apparatus |
| KR1020110125717A KR101832495B1 (ko) | 2011-01-18 | 2011-11-29 | 양면 연마 장치 |
| CN201110412522.9A CN102672597B (zh) | 2011-01-18 | 2011-12-12 | 双面研磨装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011007407A JP5671735B2 (ja) | 2011-01-18 | 2011-01-18 | 両面研磨装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012148360A true JP2012148360A (ja) | 2012-08-09 |
| JP5671735B2 JP5671735B2 (ja) | 2015-02-18 |
Family
ID=46491123
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011007407A Expired - Fee Related JP5671735B2 (ja) | 2011-01-18 | 2011-01-18 | 両面研磨装置 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8888562B2 (ja) |
| JP (1) | JP5671735B2 (ja) |
| KR (1) | KR101832495B1 (ja) |
| CN (1) | CN102672597B (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108672836A (zh) * | 2018-07-18 | 2018-10-19 | 重庆任翔科技有限公司 | 齿轮加工装置 |
| KR20200108615A (ko) * | 2019-03-11 | 2020-09-21 | 에스케이실트론 주식회사 | 웨이퍼 랩핑 장치 |
| CN114959865B (zh) * | 2022-07-01 | 2023-08-08 | 天朗科技有限公司 | 一种钢板抛光装置及抛光方法 |
| CN119609908A (zh) * | 2024-11-28 | 2025-03-14 | 西安奕斯伟材料科技股份有限公司 | 双面研磨装置及方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60114464A (ja) * | 1983-11-25 | 1985-06-20 | Toshiba Corp | ポリシング装置の定盤への研磨布貼替え方法 |
| JPS6114855A (ja) * | 1984-06-28 | 1986-01-23 | Toshiba Mach Co Ltd | ポリシング装置 |
| JP2000042912A (ja) * | 1998-07-24 | 2000-02-15 | Fujikoshi Mach Corp | 両面研磨装置 |
| JP2003311608A (ja) * | 2002-04-18 | 2003-11-05 | Tim:Kk | ワーク表面の研磨方法及び研磨装置 |
| JP2008221355A (ja) * | 2007-03-09 | 2008-09-25 | Epson Toyocom Corp | 両面加工装置 |
| JP2009125873A (ja) * | 2007-11-26 | 2009-06-11 | Nikon Corp | 両面研磨装置 |
Family Cites Families (28)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3666183A (en) * | 1970-12-30 | 1972-05-30 | Combustion Eng | Wide angle solid cone spray nozzle capable of handling slurry flow |
| JPS53413B2 (ja) * | 1971-08-07 | 1978-01-09 | ||
| US5762543A (en) * | 1995-11-30 | 1998-06-09 | Speedfam Corporation | Polishing apparatus with improved product unloading |
| US6045437A (en) * | 1996-03-01 | 2000-04-04 | Tan Thap, Inc. | Method and apparatus for polishing a hard disk substrate |
| US6102784A (en) * | 1997-11-05 | 2000-08-15 | Speedfam-Ipec Corporation | Method and apparatus for improved gear cleaning assembly in polishing machines |
| US5997390A (en) * | 1998-02-02 | 1999-12-07 | Speedfam Corporation | Polishing apparatus with improved alignment of polishing plates |
| JPH11262862A (ja) * | 1998-03-17 | 1999-09-28 | Speedfam Co Ltd | 両面研磨装置及びスラリー供給方法 |
| US6299514B1 (en) * | 1999-03-13 | 2001-10-09 | Peter Wolters Werkzeugmachinen Gmbh | Double-disk polishing machine, particularly for tooling semiconductor wafers |
| DE10081456T1 (de) * | 1999-05-17 | 2001-09-27 | Kashiwara Machine Mfg | Vefahren und Vorrichtung zum doppelseitigen Polieren |
| US6196907B1 (en) * | 1999-10-01 | 2001-03-06 | U.S. Dynamics Corporation | Slurry delivery system for a metal polisher |
| US6390905B1 (en) * | 2000-03-31 | 2002-05-21 | Speedfam-Ipec Corporation | Workpiece carrier with adjustable pressure zones and barriers |
| DE10060697B4 (de) * | 2000-12-07 | 2005-10-06 | Siltronic Ag | Doppelseiten-Polierverfahren mit reduzierter Kratzerrate und Vorrichtung zur Durchführung des Verfahrens |
| US6599175B2 (en) * | 2001-08-06 | 2003-07-29 | Speedfam-Ipeca Corporation | Apparatus for distributing a fluid through a polishing pad |
| WO2003083917A1 (en) * | 2002-03-28 | 2003-10-09 | Shin-Etsu Handotai Co.,Ltd. | Double side polishing device for wafer and double side polishing method |
| JP4163485B2 (ja) * | 2002-10-25 | 2008-10-08 | 不二越機械工業株式会社 | 両面研磨装置およびこれを用いた研磨加工方法 |
| JP4448297B2 (ja) * | 2002-12-27 | 2010-04-07 | 株式会社荏原製作所 | 基板研磨装置及び基板研磨方法 |
| JP2007021680A (ja) * | 2005-07-19 | 2007-02-01 | Shin Etsu Handotai Co Ltd | ウエーハの両面研磨方法 |
| JP4808453B2 (ja) * | 2005-08-26 | 2011-11-02 | 株式会社荏原製作所 | 研磨方法及び研磨装置 |
| JP5033354B2 (ja) * | 2006-05-29 | 2012-09-26 | 不二越機械工業株式会社 | ワークセンタリング装置 |
| JP5128793B2 (ja) * | 2006-09-01 | 2013-01-23 | 不二越機械工業株式会社 | 両面研磨装置および両面研磨方法 |
| JP4654209B2 (ja) * | 2007-02-27 | 2011-03-16 | 信越半導体株式会社 | 研磨装置 |
| JP2008227393A (ja) * | 2007-03-15 | 2008-09-25 | Fujikoshi Mach Corp | ウェーハの両面研磨装置 |
| JP2009226578A (ja) * | 2008-02-29 | 2009-10-08 | Toray Ind Inc | 積層研磨パッド、およびその製造方法 |
| JP5408788B2 (ja) * | 2009-03-06 | 2014-02-05 | エルジー・ケム・リミテッド | フロートガラス研磨システム |
| JP5408789B2 (ja) * | 2009-03-06 | 2014-02-05 | エルジー・ケム・リミテッド | フロートガラス研磨システム |
| JP5452984B2 (ja) * | 2009-06-03 | 2014-03-26 | 不二越機械工業株式会社 | ウェーハの両面研磨方法 |
| DE102009052070B4 (de) * | 2009-11-05 | 2026-02-12 | Lapmaster Wolters Gmbh | Vorrichtung und Verfahren zur Doppelseitenbearbeitung flacher Werkstücke |
| WO2012090510A1 (ja) * | 2010-12-29 | 2012-07-05 | Hoya株式会社 | 磁気ディスク用ガラス基板の製造方法、磁気ディスクの製造方法 |
-
2011
- 2011-01-18 JP JP2011007407A patent/JP5671735B2/ja not_active Expired - Fee Related
- 2011-11-07 US US13/290,646 patent/US8888562B2/en active Active
- 2011-11-29 KR KR1020110125717A patent/KR101832495B1/ko not_active Expired - Fee Related
- 2011-12-12 CN CN201110412522.9A patent/CN102672597B/zh not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS60114464A (ja) * | 1983-11-25 | 1985-06-20 | Toshiba Corp | ポリシング装置の定盤への研磨布貼替え方法 |
| JPS6114855A (ja) * | 1984-06-28 | 1986-01-23 | Toshiba Mach Co Ltd | ポリシング装置 |
| JP2000042912A (ja) * | 1998-07-24 | 2000-02-15 | Fujikoshi Mach Corp | 両面研磨装置 |
| JP2003311608A (ja) * | 2002-04-18 | 2003-11-05 | Tim:Kk | ワーク表面の研磨方法及び研磨装置 |
| JP2008221355A (ja) * | 2007-03-09 | 2008-09-25 | Epson Toyocom Corp | 両面加工装置 |
| JP2009125873A (ja) * | 2007-11-26 | 2009-06-11 | Nikon Corp | 両面研磨装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN102672597B (zh) | 2015-09-30 |
| JP5671735B2 (ja) | 2015-02-18 |
| US8888562B2 (en) | 2014-11-18 |
| KR20120083838A (ko) | 2012-07-26 |
| CN102672597A (zh) | 2012-09-19 |
| US20120184190A1 (en) | 2012-07-19 |
| KR101832495B1 (ko) | 2018-02-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5671735B2 (ja) | 両面研磨装置 | |
| US4692958A (en) | Buffing pad assembly | |
| US9583376B2 (en) | Suction-holding apparatus and wafer polishing apparatus | |
| US9925645B2 (en) | Grinding tool | |
| CN110087831A (zh) | 旋转装置 | |
| JP2014069299A (ja) | ドレッサー | |
| CN108177089A (zh) | 抛光液供给臂及抛光液供给装置 | |
| JP3203023U (ja) | バリ取り装置 | |
| JP5443337B2 (ja) | フィットメントアプリケータ用のアンビル装置 | |
| JP6298724B2 (ja) | 切削装置 | |
| KR20160094725A (ko) | 밸브 시트면 연마를 위한 래핑 머신 | |
| US20070077873A1 (en) | Planetary drive heads for grinding/polishing pads | |
| JP2008055577A (ja) | 両面研磨装置 | |
| KR102379792B1 (ko) | 사선 위빙 패턴 조절이 가능한 캐리지 | |
| KR20170004874A (ko) | 연마 장치 | |
| CN111360660B (zh) | 激光陀螺镜片外圆倒角抛光装置 | |
| JP2002192409A (ja) | 工具の保持構造 | |
| JP2019046838A (ja) | エッジ研磨方法 | |
| JPH03104550A (ja) | 回転研磨機 | |
| KR200473898Y1 (ko) | 연삭기 휠 어셈블리 | |
| JP4781654B2 (ja) | 研磨クロス及びウェーハ研磨装置 | |
| KR20130034127A (ko) | 웨이퍼 노치 휠 및 그라인딩 장치 | |
| KR101881376B1 (ko) | 드레싱 장치 | |
| JP7190550B2 (ja) | 基板処理装置 | |
| JP3146473U (ja) | 分割型異粒度混成ブラシ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131203 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140819 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20141008 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20141125 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20141203 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5671735 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |