JP2012149236A - 塩化ビニル樹脂成形体の製造方法 - Google Patents
塩化ビニル樹脂成形体の製造方法 Download PDFInfo
- Publication number
- JP2012149236A JP2012149236A JP2011280755A JP2011280755A JP2012149236A JP 2012149236 A JP2012149236 A JP 2012149236A JP 2011280755 A JP2011280755 A JP 2011280755A JP 2011280755 A JP2011280755 A JP 2011280755A JP 2012149236 A JP2012149236 A JP 2012149236A
- Authority
- JP
- Japan
- Prior art keywords
- gypsum
- vinyl chloride
- chloride resin
- powder
- temperature
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Classifications
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J3/00—Processes of treating or compounding macromolecular substances
- C08J3/20—Compounding polymers with additives, e.g. colouring
- C08J3/203—Solid polymers with solid and/or liquid additives
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B26/00—Compositions of mortars, concrete or artificial stone, containing only organic binders, e.g. polymer or resin concrete
- C04B26/02—Macromolecular compounds
- C04B26/04—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds
- C04B26/08—Macromolecular compounds obtained by reactions only involving carbon-to-carbon unsaturated bonds containing halogen
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B28/00—Compositions of mortars, concrete or artificial stone, containing inorganic binders or the reaction product of an inorganic and an organic binder, e.g. polycarboxylate cements
- C04B28/14—Compositions of mortars, concrete or artificial stone, containing inorganic binders or the reaction product of an inorganic and an organic binder, e.g. polycarboxylate cements containing calcium sulfate cements
- C04B28/142—Compositions of mortars, concrete or artificial stone, containing inorganic binders or the reaction product of an inorganic and an organic binder, e.g. polycarboxylate cements containing calcium sulfate cements containing synthetic or waste calcium sulfate cements
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2111/00—Mortars, concrete or artificial stone or mixtures to prepare them, characterised by specific function, property or use
- C04B2111/00474—Uses not provided for elsewhere in C04B2111/00
- C04B2111/00612—Uses not provided for elsewhere in C04B2111/00 as one or more layers of a layered structure
- C04B2111/0062—Gypsum-paper board like materials
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2327/00—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers
- C08J2327/02—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers not modified by chemical after-treatment
- C08J2327/04—Characterised by the use of homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by a halogen; Derivatives of such polymers not modified by chemical after-treatment containing chlorine atoms
- C08J2327/06—Homopolymers or copolymers of vinyl chloride
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02W—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO WASTEWATER TREATMENT OR WASTE MANAGEMENT
- Y02W30/00—Technologies for solid waste management
- Y02W30/50—Reuse, recycling or recovery technologies
- Y02W30/91—Use of waste materials as fillers for mortars or concrete
Landscapes
- Chemical & Material Sciences (AREA)
- Ceramic Engineering (AREA)
- Engineering & Computer Science (AREA)
- Organic Chemistry (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Materials Engineering (AREA)
- Structural Engineering (AREA)
- Health & Medical Sciences (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Inorganic Chemistry (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Processes Of Treating Macromolecular Substances (AREA)
- Separation, Recovery Or Treatment Of Waste Materials Containing Plastics (AREA)
- Manufacture Of Macromolecular Shaped Articles (AREA)
Abstract
含水石膏(特に二水石膏)を無水石膏に転換せずに直接塩化ビニル樹脂に配合し、無駄なエネルギーコストをかけずに且つ結晶水に由来する発泡や成形不良を生じることなく、安定して外観不良のない塩化ビニル樹脂製の非発泡成形体を製造する方法を提供することにある。
【解決手段】
本発明の塩化ビニル樹脂製の非発泡成形体を製造する方法は、結晶水含有石膏の粉末と塩化ビニル樹脂粉末とを混合し、得られた混合物を前記塩化ビニル樹脂の分解温度未満であって180℃以上の温度に加熱することにより、前記石膏の結晶水の除去及び成形を行うことを特徴とする。
【選択図】なし
Description
結晶水含有石膏の粉末と塩化ビニル樹脂粉末とを混合し;
得られた混合物を前記塩化ビニル樹脂の分解開始温度未満であって180℃以上の温度に加熱することにより、前記石膏の結晶水の除去及び成形を行うこと;
を特徴とする塩化ビニル樹脂製の非発泡成形体の製造方法が提供される。
(1)前記石膏の結晶水の除去を、前記石膏粉末と塩化ビニル樹脂粉末との混合に用いる混合機中及び/または前記混合物の成形に用いるベント式成形機中で行うこと、
(2)前記石膏粉末からの結晶水の除去を、前記混合機中で前記混合物を125℃以上の温度に加熱する第1段の加熱と、前記ベント式成形機中のシリンダー部で180℃以上の温度に前記混合物を加熱すること、
(3)前記石膏粉末を、塩化ビニル樹脂粉末100質量部当り、1乃至70質量部の量で使用すること、
(4)前記石膏粉末と共に、塩化ビニル樹脂粉末100質量部当り1乃至140質量部の量で可塑剤を該塩化ビニル樹脂粉末に混合すること、
(5)前記可塑剤の一部を前記石膏粉末及び前記塩化ビニル樹脂粉末と加熱混合し、得られた混合物を一旦冷却した後、残量の可塑剤を加熱混合すること、
(6)前記石膏が回収石膏であること、
という手段を好適に採用することができる。
本発明において塩化ビニル樹脂に充填剤として配合される石膏粉末の粒子径は、塩化ビニル樹脂粉末と均一に混合し得るような大きさであれば特に制限されないが、一般的には、10mm以下、特に1〜500μmの粒子径を有する石膏粉末が好適である。特に、可塑剤が配合されていない硬質塩化ビニル樹脂の非発泡成形体を製造する場合には、累積体積が50%のときの平均粒径(D50)が1〜10μmであり、累積体積が90%での平均粒径(D50)が2〜20μm程度に粒度調整された微粉末を使用することが、樹脂への分散性を向上させるために好ましい。
本発明において使用される塩化ビニル樹脂としては、公知のものが特に限定されず使用される。例えば、塩化ビニルモノマーの単独重合体のみならず、塩化ビニル樹脂としての特性や本発明の目的が損なわれない限りにおいて、他のモノマーが共重合された共重合体であっても良い。このような共重合可能なモノマーとしては、エチレン、プロピレン等のα−オレフィン類、酢酸ビニル等のビニルエステル類等が一般に挙げられる。勿論、これらの塩化ビニル樹脂は単独で用いても良く、2種類以上を併用することもできる。
本発明においては、上記塩化ビニル樹脂に前述した石膏粉末を混合するが、この際、石膏粉末以外にも、必要に応じて、それ自体公知の他の配合剤を混合することもできる。
前述した結晶水を有する石膏粉末と塩化ビニル樹脂粉末及び必要により配合される可塑剤等の他の配合剤との混合は、それ自体の公知の混合機、例えば、ヘンシェルミキサー等の開放系の混合機を使用して、塩化ビニル樹脂の粒子を崩壊させないように、具体的には、ゲル化を生じないような温度条件下で乾式で行われる。この段階でゲル化が生じると、混合機に必要以上の負荷がかかるばかりか、石膏粉末や他の配合剤を塩化ビニル樹脂に均一に分散させることが困難となり、場合によっては石膏粉末等の塊が形成され、成形不良などを生じてしまうからである。
上記のようにして調製された塩化ビニル樹脂粉末及び石膏粉末を含む混合物は、ホッパーを介して成形機中に投入され、この成形機中のシリンダー部に設けられているヒータによる加熱によって溶融混練され、該成形機から押し出され或いは射出されての成形によって所定形状の非発泡成形体が得られる。
本発明においては、上述した混合から成形の過程で石膏に含まれている結晶水を除去することが必要である。即ち、石膏に結晶水が結合したままの状態で成形機から押し出されてしまうと、得られる成形体が気泡を内蔵した発泡体となってしまい、成形体の物性低下や外観不良などが生じてしまうからである。また、成形機のシリンダー内での脱水により生成する水分によって、ホッパーから投入される混合物が塊状になってしまい、このため、成形機内(特に先端部)での目詰まりが生じて成形不良を生じてしまうこともある。このような不都合を防止し、発泡のない成形体を効率よく製造するために、結晶水の除去が行われることとなる。
破砕機として細田企画製プラスターボシリーズを使用し、廃石膏ボードの破砕、石膏塊からのボード原紙との分離を行い、0.5mm以下の石膏(二水石膏)粉末を得た。次いで、該石膏粉末をジェットミル(サンレックス工業製ナノグラインディングミル)で微粉砕し、D50:1μm、D90:2μmのフィラー用回収石膏微粉末を得た。
前記回収石膏微粉末10質量部
炭酸カルシウム(白石工業製Vigot10)6質量部
強化剤8質量部
熱安定剤4.5質量部
滑剤2.4質量部
を配合したものを、ヘンシェルミキサーに投入し、室温から165℃に到達するまで加熱混合して、結晶水を除去した。混合後、クールミキサーに投入して、混合物を冷却した。
1.成形性;
ホッパーからの原料の供給具合、目視による発泡の有無、ストランドにおけるドローダウン発生の有無を確認することにより評価した。
2.シート発泡;
シリンダー上流温度が150℃、シリンダー下流温度が170℃、ダイス温度が180℃の20mmノーベント式単軸押出機に投入し、該ペレットを投入して成形したシートの発泡を目視で確認した。
3.曲げ弾性率;
JISK7171に従い測定した。
4.曲げ強度;
JISK7171に従い測定した。
5.シャルピー衝撃強度;
JISK7111に従い測定した。
6.ビカット軟化点;
JISK7206に従い測定した。
回収石膏微粉末を配合しなかった以外は実施例1と同様に、作成した塩化ビニル樹脂成形体(ペレット)の諸物性を評価した。物性評価結果を表1に示す。
重合度1000の塩化ビニル樹脂粉末(新第一塩ビ製ZEST1000Z)100質量部に対して、
実施例1記載の0.5mm以下の回収石膏(二水石膏)粉末50質量部
可塑剤(DINP)40質量部
熱安定剤6質量部
滑剤1.5質量部
をヘンシェルミキサーに投入し、室温から165℃に到達するまで加熱混合して、結晶水を除去した。混合後、クールミキサーに投入して、混合物を冷却した。
回収石膏(二水石膏)粉末の配合量を5質量部とし、ヘンシェルミキサーでの混合の際の到達加熱温度を100℃に変更し、さらに、得られた混合物をベント式コニカル押出機に直接投入した以外は、実施例2と同様の操作を行った。配合条件および成形条件を表2に示す。
可塑剤の配合量を60質量部とし、40重量部と20重量部とに分けて2回に分割して投入した以外は、実施例2と同様の操作を行った。配合条件および成形条件を表2に示す。
その結果、ストランドは適度な粘度を保ち、ペレタイザーまで誘導できた。さらに、回収石膏粉末の脱水により、押出機内で発生した水蒸気は脱気され、無発泡のペレットが得られた。
塩化ビニル樹脂粉末を重合度が2500の新第一塩ビ製ZEST2500Zに変更し、さらに、可塑剤の量を75質量部に変更した以外は、実施例2と同様の操作を行った。配合条件と成形条件を表2に示す。
実施例5において、可塑剤の配合量を130質量部とし、75重量部と55重量部とに2回に分割して投入した以外は、実施例2と同様の操作を行った。配合条件と成形条件を表2に示す。
実施例2において、ベント式コニカル押出機のシリンダー上流温度を150℃、シリンダー下流温度を175℃とした以外は、実施例2と同様の操作を行った。配合条件および成形条件を表3に示す。
ヘンシェルミキサーでの混合の際、到達混合加熱温度を100℃に変更した以外は、実施例2と同様の操作を行った。配合条件および成形条件を表3に示す。
可塑剤の配合量を80質量部とした以外は、実施例4と同様の操作を行った。配合条件、および成形条件を表3に示す。
可塑剤の配合量を150質量部とした以外は、実施例6と同様の操作を行った。配合条件および成形条件を表3に示す。
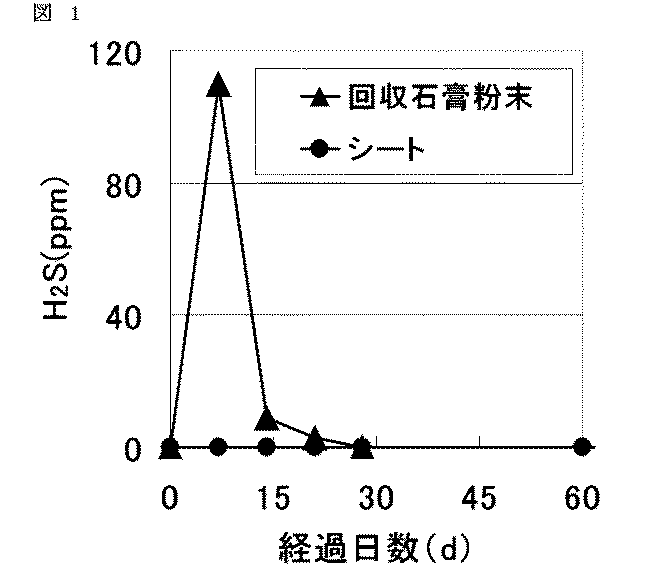
全容500mLのデュラン瓶2本に、実施例2のペレットより製造した厚さ4mmのシート50gと上記シート50gに含まれる回収石膏粉末量に相当する回収石膏粉末12.7gをそれぞれ投入した後、各瓶に純水200mLと硫酸塩還元菌を添加した。
Claims (7)
- 結晶水含有石膏の粉末と塩化ビニル樹脂粉末とを混合し;
得られた混合物を前記塩化ビニル樹脂の分解開始温度未満であって180℃以上の温度に加熱することにより、前記石膏の結晶水の除去及び成形を行うこと;
を特徴とする塩化ビニル樹脂製の非発泡成形体の製造方法。 - 前記石膏の結晶水の除去を、前記石膏粉末と塩化ビニル樹脂粉末との混合に用いる混合機中及び/または前記混合物の成形に用いるベント式成形機中で行う請求項1に記載の製造方法。
- 前記石膏粉末からの結晶水の除去を、前記混合機中で前記混合物を125℃以上の温度に加熱する第1段の加熱と、前記ベント式成形機中のシリンダー部で180℃以上の温度に前記混合物を加熱する第2段の加熱とにより行う請求項2に記載の製造方法。
- 前記石膏粉末を、塩化ビニル樹脂粉末100質量部当り、1乃至70質量部の量で使用する請求項2に記載の製造方法。
- 前記石膏粉末と共に、塩化ビニル樹脂粉末100質量部当り1乃至140質量部の量で可塑剤を該塩化ビニル樹脂粉末に混合する請求項2に記載の製造方法。
- 前記可塑剤の一部を前記石膏粉末及び前記塩化ビニル樹脂粉末と加熱混合し、得られた混合物を一旦冷却した後、残量の可塑剤を加熱混合する請求項5に記載の製造方法。
- 前記石膏が回収石膏である請求項1に記載の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011280755A JP5804932B2 (ja) | 2010-12-27 | 2011-12-22 | 塩化ビニル樹脂成形体の製造方法 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2010290843 | 2010-12-27 | ||
| JP2010290843 | 2010-12-27 | ||
| JP2011280755A JP5804932B2 (ja) | 2010-12-27 | 2011-12-22 | 塩化ビニル樹脂成形体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012149236A true JP2012149236A (ja) | 2012-08-09 |
| JP5804932B2 JP5804932B2 (ja) | 2015-11-04 |
Family
ID=45491308
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011280755A Expired - Fee Related JP5804932B2 (ja) | 2010-12-27 | 2011-12-22 | 塩化ビニル樹脂成形体の製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US8299145B2 (ja) |
| EP (1) | EP2468802B1 (ja) |
| JP (1) | JP5804932B2 (ja) |
| CA (1) | CA2762735A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017511758A (ja) * | 2014-02-13 | 2017-04-27 | シーカ テクノロジー アクチェンゲゼルシャフト | 可塑化pvc半製品の製造方法 |
| CN108752868A (zh) * | 2018-05-11 | 2018-11-06 | 浙江禾源塑木科技有限公司 | 一种pe脂塑材料及其制备方法 |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107033480B (zh) * | 2016-04-01 | 2019-08-06 | 湖南天仁科技实业发展有限公司 | 一种pvc生物质发泡复合材料及其制备方法 |
| CN107033481B (zh) * | 2016-04-01 | 2019-08-06 | 湖南天仁科技实业发展有限公司 | 一种新型pvc生物质发泡型材及其制备方法 |
| CN107033482B (zh) * | 2016-04-01 | 2019-08-06 | 湖南天仁科技实业发展有限公司 | 一种pvc发泡型材及其制备方法 |
| CN109503998A (zh) * | 2018-11-30 | 2019-03-22 | 重庆伟星新型建材有限公司 | 环保型pvc-u螺旋管材配方 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4629377B1 (ja) * | 1968-03-30 | 1971-08-26 | ||
| JPS5335750A (en) * | 1976-09-16 | 1978-04-03 | Kyowa Leather Cloth | Sheet matters for building |
| JPS53141356A (en) * | 1977-05-16 | 1978-12-09 | Kanegafuchi Chem Ind Co Ltd | Reinforced polyvinyl chloride resin molding material |
| JPS5523116A (en) * | 1978-07-21 | 1980-02-19 | Idemitsu Kosan Co Ltd | Thermoplastic resin composition |
| JPS5538858A (en) * | 1978-09-12 | 1980-03-18 | Kanegafuchi Chem Ind Co Ltd | Polyvinyl chloride-based resin composition |
| JPS6140326A (ja) * | 1984-07-31 | 1986-02-26 | Mitsui Toatsu Chem Inc | ポリ塩化ビニルと高分子可塑剤の混練方法 |
| JP2001089575A (ja) * | 1999-09-22 | 2001-04-03 | Shikoku Chem Corp | 樹脂組成物の製造方法 |
| JP2011224504A (ja) * | 2010-04-22 | 2011-11-10 | Tokuyama Corp | 樹脂組成物の製造方法 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4048337A (en) * | 1973-08-24 | 1977-09-13 | Bruno Fabbian | Gypsum dust diluents for use in pesticides and fertilizing products |
| JPS5095366A (ja) | 1973-12-26 | 1975-07-29 | ||
| JPS60192745A (ja) * | 1984-03-13 | 1985-10-01 | Sekisui Chem Co Ltd | 塩化ビニル系樹脂成形品及びその成形方法 |
| WO1991001349A1 (de) * | 1989-07-19 | 1991-02-07 | Robaco Chemie Handelsgesellschaft Mbh | Verfahren zur herstellung eines füllstoffes für pvc-formmassen, verwendung des so hergestellten füllstoffes und den so hergestellten füllstoff enthaltende pvc-formmasse |
| JPH07118436A (ja) * | 1993-10-20 | 1995-05-09 | Sekisui Chem Co Ltd | 塩化ビニル系樹脂組成物 |
| DE102007033970A1 (de) | 2007-07-19 | 2009-01-22 | Kuraray Europe Gmbh | Verwendung von getemperten Polyvinylalkoholen als Stabilisatorzusatz von PVC |
-
2011
- 2011-12-22 JP JP2011280755A patent/JP5804932B2/ja not_active Expired - Fee Related
- 2011-12-23 EP EP20110195699 patent/EP2468802B1/en not_active Not-in-force
- 2011-12-23 US US13/336,002 patent/US8299145B2/en not_active Expired - Fee Related
- 2011-12-23 CA CA 2762735 patent/CA2762735A1/en not_active Abandoned
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4629377B1 (ja) * | 1968-03-30 | 1971-08-26 | ||
| JPS5335750A (en) * | 1976-09-16 | 1978-04-03 | Kyowa Leather Cloth | Sheet matters for building |
| JPS53141356A (en) * | 1977-05-16 | 1978-12-09 | Kanegafuchi Chem Ind Co Ltd | Reinforced polyvinyl chloride resin molding material |
| JPS5523116A (en) * | 1978-07-21 | 1980-02-19 | Idemitsu Kosan Co Ltd | Thermoplastic resin composition |
| JPS5538858A (en) * | 1978-09-12 | 1980-03-18 | Kanegafuchi Chem Ind Co Ltd | Polyvinyl chloride-based resin composition |
| JPS6140326A (ja) * | 1984-07-31 | 1986-02-26 | Mitsui Toatsu Chem Inc | ポリ塩化ビニルと高分子可塑剤の混練方法 |
| JP2001089575A (ja) * | 1999-09-22 | 2001-04-03 | Shikoku Chem Corp | 樹脂組成物の製造方法 |
| JP2011224504A (ja) * | 2010-04-22 | 2011-11-10 | Tokuyama Corp | 樹脂組成物の製造方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017511758A (ja) * | 2014-02-13 | 2017-04-27 | シーカ テクノロジー アクチェンゲゼルシャフト | 可塑化pvc半製品の製造方法 |
| CN108752868A (zh) * | 2018-05-11 | 2018-11-06 | 浙江禾源塑木科技有限公司 | 一种pe脂塑材料及其制备方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20120165433A1 (en) | 2012-06-28 |
| EP2468802A1 (en) | 2012-06-27 |
| CA2762735A1 (en) | 2012-06-27 |
| JP5804932B2 (ja) | 2015-11-04 |
| US8299145B2 (en) | 2012-10-30 |
| EP2468802B1 (en) | 2014-03-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5804932B2 (ja) | 塩化ビニル樹脂成形体の製造方法 | |
| CN104119600A (zh) | 一种矿物纤维填充高强度环保石头纸的制备方法 | |
| CN103059596A (zh) | 一种纳米增强木塑复合材料及其制备方法 | |
| CN101429813A (zh) | 固体废弃物复合多层建筑模板的制备方法 | |
| CN105885240A (zh) | 一种微发泡复合材料及其制备方法 | |
| US20200040172A1 (en) | Manufacturing process and composition for foamed pvc-p rock shields | |
| CN103012930A (zh) | 大宗固体废弃物高填充低比重复合材料及其制备方法 | |
| CN102516666A (zh) | 一种聚丙烯基木塑微孔发泡复合材料及其生产方法 | |
| JP5446105B2 (ja) | 軟質塩化ビニル系樹脂組成物及び成形品の製造方法 | |
| WO2012128790A1 (en) | High strength polymeric composites | |
| JP2020063370A (ja) | 樹脂複合材料の製造方法 | |
| CN108017859A (zh) | 一种石塑复合板材挤出成型工艺 | |
| JPH04306261A (ja) | タルク入りポリプロピレン樹脂組成物の製造方法 | |
| CN103254489B (zh) | 一种高强度的合成纸及其制备方法 | |
| JP6504775B2 (ja) | ペレット状再生プラスチック材及びペレット状再生プラスチック材の製造方法 | |
| JP5535744B2 (ja) | 樹脂組成物の製造方法 | |
| JP2015232102A (ja) | 軟質塩化ビニル樹脂組成物 | |
| JP7836932B1 (ja) | 樹脂複合材料の製造方法 | |
| JP7562199B2 (ja) | 高分子複合材料及びその製造方法 | |
| JPH10166355A (ja) | 木粉と熱可塑性樹脂から複合材料を作る方法 | |
| TWI818736B (zh) | 一種塑膠複合材料及其製備方法 | |
| CN108795081A (zh) | 一种环保木塑复合材料及其制备方法 | |
| JP5446104B2 (ja) | 塩化ビニル系樹脂組成物及び成形品の製造方法 | |
| CN111847981A (zh) | 一种新型可降解环保包装材料及其制备方法 | |
| PL435679A1 (pl) | Sposób wytwarzania wysokonapełnionego kompozytu biodegradowalnego |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140811 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150513 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150519 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150714 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150804 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150901 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5804932 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |