JP2012170980A - シート状部材搬送装置 - Google Patents
シート状部材搬送装置 Download PDFInfo
- Publication number
- JP2012170980A JP2012170980A JP2011035315A JP2011035315A JP2012170980A JP 2012170980 A JP2012170980 A JP 2012170980A JP 2011035315 A JP2011035315 A JP 2011035315A JP 2011035315 A JP2011035315 A JP 2011035315A JP 2012170980 A JP2012170980 A JP 2012170980A
- Authority
- JP
- Japan
- Prior art keywords
- stack
- sheet
- pallet
- fork
- stage
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Landscapes
- Sheets, Magazines, And Separation Thereof (AREA)
Abstract
【解決手段】 本発明に係るシート状部材搬送装置は、パレット102に載置されたスタック107とパレット102との間に進入する第1フォーク109にスタック107を載置することでスタック107とパレット102とを分離するスタック分離機構と、分離されたスタック107を所定高さ位置へ上昇させるリフト機構108と、所定高さ位置のスタック107からシート状部材を少なくとも1枚ずつ取り出して下流工程へ搬送する搬送機構114と、シート状部材111の残量が所定となったときに第2フォーク110によりその残りのシート状部材111を支持する残シート状部材支持機構と、を含んで構成される。
【選択図】図2
Description
図9(A)に示すように、特許文献1に記載のディスタックフィーダ22において、プレス機械1の上流側にはディスタックステージ5が設置されている。
このスタック搬入機構200は、スタック(シート材を複数枚重ねた束)3を所定の搬入位置まで送るコンベア201と、搬入位置の下方に設けられたリフト装置202と、リフト装置202の上方に設けられたスタック保持装置203と、を含んで構成されている。
すなわち、スタック保持装置203のフォーク204が縮退(収縮して退避)した状態で、スタック3がコンベア201により搬送位置まで搬送される。
図10(B)に示したように、スタック搬入機構40において、取出し部5Cは、スタック3が載置されたパレット6の下面端部の複数個所を支持してパレット6を所定高さに保持可能な爪部材41を有している。
スタックを搬入するスタック搬入ステージと、
前記スタック搬入ステージから移送されたスタックの最上位からシート状部材を少なくとも1枚ずつ取り出すディスタックステージと、
を備えると共に、
パレットに載置されたスタックと、パレットと、の間に進入する第1フォークにスタックを載置することで、スタックとパレットとを分離するスタック分離機構と、
前記スタック分離機構により分離されたスタックを所定高さ位置へ上昇させるリフト機構と、
所定高さ位置のスタックの最上位からシート状部材を少なくとも1枚ずつ取り出して下流工程へ搬送する搬送機構と、
前記所定高さ位置のスタックのシート状部材の残量が所定となったときに、第2フォークにより、その残りのシート状部材を支持する残シート状部材支持機構と、
を含んで構成され、
前記残シート状部材支持機構により残りのシート状部材を支持した状態において、前記搬送機構により下流工程へのシート状部材の搬送を継続しつつ、前記リフト機構を下降させて、パレットに載置された次のスタックを、前記スタック分離機構によりパレットから分離して前記リフト機構に載置して、前記残シート支持機構により支持される残りのシート状部材が消費されたら、前記搬送機構が該次のスタックの最上位からシート状部材を少なくとも1枚ずつ取り出して下流工程へ搬送供給するように構成したことを特徴とする。
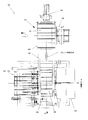
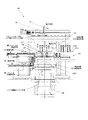
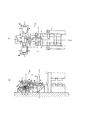
ここにおいて、昇降機構(リフタ)108は、本発明に係るリフト機構に相当する。
ここにおいて、第1フォーク109及び昇降機構108を用いて、かかる動作を実行させることが、本発明に係るスタック分離機構に相当する。
ここにおいて、水平移送機構105が、本発明に係る移送機構に相当する。
このシート材移送手段(搬送機構)は、シャトル以外のマグネットコンベヤなどを利用した構成とすることもできる。
ここにおいて、第2フォーク110が、本発明に係る残シート状部材支持機構に相当する。
但し、第2フォーク110に図2の上下方向へ移動させるリフト機能を備えた構成としてもよい。
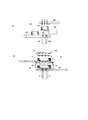
図5のタイミングチャートは、上述したステップ1〜ステップ14に対応するもので、ステップ(図では、Sと記す。以下、同様)1では、スタック搬入ステージ101において、左右ガイドユニット103と、前後ガイドユニット104と、によって位置決めされつつ、スタック107がパレット102に搬入される。
実施例2は、実施例1に対して、第1フォーク109が上下方向への移動可能に構成された場合の実施例である。
この場合には、リフタ等の昇降機構108を省略することが可能となる。
ここにおいて、本実施例での第1フォーク109は、本発明に係るリフト機構として機能することになる。
101 スタック搬入(供給)ステージ
102 パレット
103 左右ガイドユニット
104 前後ガイドユニット
105 水平移送機構
106 ディスタックステージ
107 スタック(束)
108 昇降機構(リフタ)
109 第1フォーク
110 第2フォーク
111 シート材(シート状部材)
112 バキュームカップ
113 ピックアップシリンダ
114 シャトル(搬送機構)
115 受け渡しステージ
116 マグネット
Claims (4)
- 複数のシート状部材が積層されたスタックの最上位からシート状部材を少なくとも1枚ずつ取り出して下流工程へ搬送供給するシート状部材搬送装置であって、
スタックを搬入するスタック搬入ステージと、
前記スタック搬入ステージから移送されたスタックの最上位からシート状部材を少なくとも1枚ずつ取り出すディスタックステージと、
を備えると共に、
パレットに載置されたスタックと、パレットと、の間に進入する第1フォークにスタックを載置することで、スタックとパレットとを分離するスタック分離機構と、
前記スタック分離機構により分離されたスタックを所定高さ位置へ上昇させるリフト機構と、
所定高さ位置のスタックの最上位からシート状部材を少なくとも1枚ずつ取り出して下流工程へ搬送する搬送機構と、
前記所定高さ位置のスタックのシート状部材の残量が所定となったときに、第2フォークにより、その残りのシート状部材を支持する残シート状部材支持機構と、
を含んで構成され、
前記残シート状部材支持機構により残りのシート状部材を支持した状態において、前記搬送機構により下流工程へのシート状部材の搬送を継続しつつ、前記リフト機構を下降させて、パレットに載置された次のスタックを、前記スタック分離機構によりパレットから分離して前記リフト機構に載置して、前記残シート支持機構により支持される残りのシート状部材が消費されたら、前記搬送機構が該次のスタックの最上位からシート状部材を少なくとも1枚ずつ取り出して下流工程へ搬送供給するように構成したことを特徴とするシート状部材搬送装置。 - 分離されたパレットを前記ディスタックステージへ戻す移送機構を含んで構成されることを特徴とする請求項1に記載のシート状部材搬送装置。
- 前記スタック搬入ステージは、1つのディスタックステージにつき1つ備えられることを特徴とする請求項1又は請求項2に記載のシート状部材搬送装置。
- 前記リフト機構は、第1フォークに備えられることを特徴とする請求項1〜請求項3の何れか1つに記載のシート状部材搬送装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011035315A JP5733790B2 (ja) | 2011-02-22 | 2011-02-22 | シート状部材搬送装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011035315A JP5733790B2 (ja) | 2011-02-22 | 2011-02-22 | シート状部材搬送装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012170980A true JP2012170980A (ja) | 2012-09-10 |
| JP5733790B2 JP5733790B2 (ja) | 2015-06-10 |
Family
ID=46974379
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011035315A Expired - Fee Related JP5733790B2 (ja) | 2011-02-22 | 2011-02-22 | シート状部材搬送装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5733790B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3275816A1 (en) | 2016-07-26 | 2018-01-31 | Aida Engineering, Ltd. | Material supply apparatus |
| JP2020026023A (ja) * | 2018-08-10 | 2020-02-20 | 曙機械工業株式会社 | 成形品トリミングの分離積載装置およびトリミング方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB966329A (en) * | 1960-09-09 | 1964-08-12 | Schuler L Ag | Device for feeding flat blanks to presses or the like |
| JPS5732734U (ja) * | 1980-07-29 | 1982-02-20 | ||
| JPS6097146A (ja) * | 1983-11-01 | 1985-05-30 | Nissan Motor Co Ltd | デイスタツクフイ−ダのシ−ト材搬送方法 |
| JPH01303232A (ja) * | 1988-05-31 | 1989-12-07 | Sako Seisakusho:Kk | 金属製地板自動供給装置 |
| JP2008200744A (ja) * | 2007-02-22 | 2008-09-04 | Ihi Corp | ディスタックフィーダ |
-
2011
- 2011-02-22 JP JP2011035315A patent/JP5733790B2/ja not_active Expired - Fee Related
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB966329A (en) * | 1960-09-09 | 1964-08-12 | Schuler L Ag | Device for feeding flat blanks to presses or the like |
| JPS5732734U (ja) * | 1980-07-29 | 1982-02-20 | ||
| JPS6097146A (ja) * | 1983-11-01 | 1985-05-30 | Nissan Motor Co Ltd | デイスタツクフイ−ダのシ−ト材搬送方法 |
| JPH01303232A (ja) * | 1988-05-31 | 1989-12-07 | Sako Seisakusho:Kk | 金属製地板自動供給装置 |
| JP2008200744A (ja) * | 2007-02-22 | 2008-09-04 | Ihi Corp | ディスタックフィーダ |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP3275816A1 (en) | 2016-07-26 | 2018-01-31 | Aida Engineering, Ltd. | Material supply apparatus |
| JP2018020375A (ja) * | 2016-07-26 | 2018-02-08 | アイダエンジニアリング株式会社 | 材料供給装置 |
| JP2020026023A (ja) * | 2018-08-10 | 2020-02-20 | 曙機械工業株式会社 | 成形品トリミングの分離積載装置およびトリミング方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5733790B2 (ja) | 2015-06-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6082822B2 (ja) | 金属板積込/積出および切断方法ならびにシステム | |
| US8152434B2 (en) | Double infeed stacking table with centering and method for transferring stacks to a gripper with an infeed station of this type | |
| KR102028609B1 (ko) | 골판지 자동 급지장치 | |
| JP2008200744A (ja) | ディスタックフィーダ | |
| JP2012533493A (ja) | ビニール袋の折畳・積層装置 | |
| TWI571421B (zh) | Automatic stacking machine and automatic stacking method | |
| JP2017024809A (ja) | 移載装置及び移載方法 | |
| CN102159338A (zh) | 装载和卸载单元 | |
| JP5733790B2 (ja) | シート状部材搬送装置 | |
| CN217707976U (zh) | 一种转运托盘的自动拆码垛装置 | |
| US11932505B2 (en) | Machine for unstacking objects | |
| JP5791483B2 (ja) | 段ボールシートのバッチ分割装置、およびバッチ分割機能を備えたカウンタエジェクタ | |
| CN107601131B (zh) | 一种蓄纸输纸装置的蓄纸输纸方法 | |
| JP5519227B2 (ja) | 棚装置 | |
| JP5258122B2 (ja) | 荷運搬具供給排出装置 | |
| JP5130789B2 (ja) | 板材加工システム | |
| KR102659385B1 (ko) | 패키징 제조 기계용의 시트 형태 요소들을 수용하기 위한 스테이션 및 방법 | |
| KR102067134B1 (ko) | 포장용지의 사전 급지장치 | |
| JPH08197166A (ja) | 板材加工機におけるワーク搬入、搬出装置 | |
| JP4856935B2 (ja) | 被搬送物の移載装置 | |
| US11820066B2 (en) | Arrangement for supplying a semi-finished product to a thermoforming machine, thermoforming arrangement, and method | |
| CN214692170U (zh) | 一种用于双层传送带的烟条合单码垛装置 | |
| JP6063660B2 (ja) | 保護板載置方法及び同方法に使用する製品搬出装置 | |
| JP2012106272A (ja) | プレス成形品の搬出方法及び装置 | |
| JP2895610B2 (ja) | 加工ラインにおける多数個取り小製品の集積方法およびその装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130401 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140214 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140219 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140418 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140925 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20141120 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150408 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150409 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5733790 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |