JP2012183665A - タイヤ製造装置及びタイヤ製造方法 - Google Patents
タイヤ製造装置及びタイヤ製造方法 Download PDFInfo
- Publication number
- JP2012183665A JP2012183665A JP2011046737A JP2011046737A JP2012183665A JP 2012183665 A JP2012183665 A JP 2012183665A JP 2011046737 A JP2011046737 A JP 2011046737A JP 2011046737 A JP2011046737 A JP 2011046737A JP 2012183665 A JP2012183665 A JP 2012183665A
- Authority
- JP
- Japan
- Prior art keywords
- diameter
- tire
- annular tread
- base tire
- tread
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 29
- 238000000034 method Methods 0.000 title abstract description 3
- 230000002093 peripheral effect Effects 0.000 claims abstract description 45
- 230000007246 mechanism Effects 0.000 description 41
- 238000003825 pressing Methods 0.000 description 35
- 238000012545 processing Methods 0.000 description 11
- 210000000078 claw Anatomy 0.000 description 10
- NJPPVKZQTLUDBO-UHFFFAOYSA-N novaluron Chemical compound C1=C(Cl)C(OC(F)(F)C(OC(F)(F)F)F)=CC=C1NC(=O)NC(=O)C1=C(F)C=CC=C1F NJPPVKZQTLUDBO-UHFFFAOYSA-N 0.000 description 10
- 238000003860 storage Methods 0.000 description 8
- 238000005259 measurement Methods 0.000 description 5
- 238000000926 separation method Methods 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 230000008602 contraction Effects 0.000 description 2
- 230000001678 irradiating effect Effects 0.000 description 2
- 239000003550 marker Substances 0.000 description 2
- 230000009467 reduction Effects 0.000 description 2
- 230000002159 abnormal effect Effects 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- 230000006870 function Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000007665 sagging Methods 0.000 description 1
Images


Landscapes
- Tyre Moulding (AREA)
Abstract
【解決手段】台タイヤの外周面に円環状トレッドを組み付けるタイヤ製造装置であって、台タイヤを固定する台タイヤ固定手段と、台タイヤの最大外径を測定する測定手段と、円環状トレッドの幅方向に延長し、円環状トレッドの内周面を保持する複数の保持手段と、保持手段を円環状トレッドの半径方向外側に移動させ、円環状トレッドを拡径する拡径手段と、保持手段に保持された円環状トレッドの内周面に接する仮想の内接円の直径を測定手段により測定された台タイヤの最大外径よりも大径とし、当該拡径された円環状トレッドを台タイヤの外周面において縮径するように拡径手段を制御する制御手段とを備えるようにした。
【選択図】図1
Description
タイヤ製造装置の主要な構成としては、内圧を印加した状態で台タイヤを保持するドラムユニットと、円環状トレッドを拡縮自在に保持するトレッド拡径手段とが挙げられる。トレッド拡径手段は、台タイヤの外径よりも円環状トレッドの内径が大きくなるように円環状トレッドを複数の棒状体により保持するとともに拡径し、当該円環状トレッドを台タイヤの外周面に対して所定の位置に配置して、円環状トレッドを保持する棒状体を円環状トレッドから引き抜くことで、円環状トレッドと台タイヤとを一体に組み付ける動作を行う。
本構成によれば、台タイヤの外径を測定し、台タイヤの外径に対応して円環状トレッドを個別の大きさに拡径することができるので、円環状トレッドが台タイヤの外径に対して必要以上に拡径されることを抑制することができる。よって、台タイヤの外周面に組み付けられた円環状トレッドは、波打ち状態とはならず、タイヤの性能を均一化させることができる。
また、本発明の他の構成として、制御手段は、仮想の内接円の直径の増加率を拡径前の円環状トレッドの内径に対して、12%以下となるように拡径手段を制御する構成とした。
本構成によれば、円環状トレッドの拡径する大きさを12%以下とすることにより、拡径された円環状トレッドの大きさが拡径前の円環状トレッドの大きさに戻るので、円環状トレッドを台タイヤに組み付けたときの円環状トレッドの波打ちを防止することができる。
本形態によれば、台タイヤの外径を測定し、台タイヤの外径に対応して円環状トレッドを個別の大きさに拡径することができるので、円環状トレッドが台タイヤの外径に対して必要以上に拡径されることを抑制することができる。よって、台タイヤの外周面に組み付けられた円環状トレッドは、波打ち状態とはならず、タイヤの性能を均一化させることができる。
また、他の形態として、仮想の内接円の直径の増加率を拡径前の円環状トレッドの内径に対して、12%以下となるように円環状トレッドを拡径するようにした。
本形態によれば、円環状トレッドの拡径する大きさを12%以下とすることにより、拡径された円環状トレッドの大きさが拡径前の円環状トレッドの大きさに戻るので、円環状トレッドを台タイヤに組み付けたときの円環状トレッドの波打ちを防止することができる。
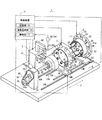
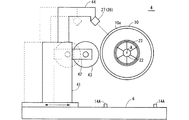
図1は、台タイヤ10の外周面に円環状トレッド11を組み付けるためのタイヤ製造装置1の全体概略図である。同図に示すようにタイヤ製造装置1は、台タイヤ10を固定する台タイヤ保持装置2と、あらかじめ加硫,成型された円環状トレッド11を拡径するトレッド拡径装置3と、台タイヤ10に組み付けられた円環状トレッド11の表面を押圧する慣らし装置4と、円環状トレッド11を台タイヤ10に組み付けるときに円環状トレッド11が位置ずれしないように押さえ付ける押さえ装置7と、円環状トレッド11を台タイヤ10に組み付ける制御を行う制御装置9とを有する。これら各装置は、搭載面が水平に形成された基台6上に搭載される。なお、台タイヤは、新品の台タイヤや使用済みのタイヤをバフ掛けし、あらかじめタイヤ外周面に円環状トレッド11を貼着するように成型されたものである。円環状トレッド11は、あらかじめ円環状に加硫成型されたものであって、トレッド幅方向において、台タイヤ10の外周面に沿って所定の曲率に成型される。例えば、トレッド幅方向の中心位置のトレッド内径に比べてトレッド幅方向の両端のトレッド内径が小さくなるように断面湾曲形状に成型される。円環状トレッド11の幅方向両端の内径は、台タイヤ10の最大外径よりも小さい。
以下、各装置について順を追って説明する。
保持装置本体21は、基台6の長手方向Fの一側面側に搭載され、ドラムシャフト22が長手方向Fに貫通する。ドラムシャフト22は、保持装置本体21に固定される図外の軸受により回転可能に支持される。ドラムシャフト22の先端にはドラム23が取り付けられ、他端にはプーリ29が取り付けられる。ドラム23は、台タイヤ10に内圧を印加した状態で保持することを可能とする拡張ドラムである。ドラム23は、工場に設けられ、工場内の機械に空気を供給する図外の空気供給手段から延長する配管と接続され、当該空気供給手段から供給される空気によって内圧が印加される。なお、空気供給手段は、保持装置本体21にコンプレッサを内蔵して、空気をドラム23に供給するようにしても良い。また、ドラム23は、台タイヤ10を保持したときに台タイヤ10の幅方向中心がドラム23の幅方向において所定の位置で固定される機能を有する。よって、ドラム23は、異なるサイズの台タイヤ10であっても、台タイヤ10の最大径となるタイヤ赤道域をドラム23の一定の位置に位置させることができる。ドラム23を回転させるドラムモータ24は、例えば、サーボモータにより構成され、後述の制御装置9から出力される信号に基づいて回転する。ドラムモータ24の回転出力軸24aにはプーリ25が取り付けられ、ドラムシャフト22に固定されたプーリ29とプーリ25とにベルト40を掛け渡すことによりドラムモータ24の回転がドラムシャフト22に伝達される。
なお、ドラムモータ24は、モータ内部に減速機構を備え、モータの回転力が減速された状態で出力されるギアードモータであっても良く、制御装置9から出力される信号に基づいて回転するものであれば良い。
トレッド拡径装置3は、ドラム23と対向するように配置され、台タイヤ10に組み付ける円環状トレッド11を拡縮自在に保持し、ドラム23に固定される台タイヤ10に対して近接又は離間する。トレッド拡径装置3は、台タイヤ10に対して近接離間するための移動機構5と、円環状トレッド11を保持するための基体となる円板フレーム31と、円環状トレッド11を拡縮するための拡径手段32と、円環状トレッド11を所定の位置に保持するための保持手段33とを有する。
移動機構5は、一対の直動機構により構成される。直動機構には、リニアガイドと称される機構が挙げられる。リニアガイドは、例えば、直線状のリニアレール13Aと、リニアレール13Aに沿って移動するスライダ13Bと、スライダ13Bの駆動機構である図外のボールネジ機構とにより構成される。ボールネジ機構は、リニアレール13A内にネジ部が収容され、ネジ部と螺合するナット部がスライダ13Bに内蔵される。
移動機構5は、リニアレール13A:13Aの延長方向が、ドラム23の回転中心軸Aの延長方向と平行となるように所定距離離間して基台6上に配置される。なお、少なくとも一方のリニアガイドには、ボールネジ機構の駆動源となるサーボモータが取り付けられる。サーボモータは、制御装置9と接続され、制御装置9の出力する進退信号に基づき、台座52をドラム23に対して進退させる。スライダ13Bには、円板フレーム31を固定する平板上の台座52が架設される。なお、トレッド拡径装置3は、後述の移動機構70と同一のリニアレール14A上に配置するようにしても良い。
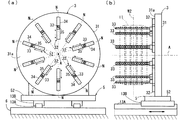
ガイドレール34は、長孔と略等しい長さを有し、長孔を跨ぐように取付面31aに個別に取り付けられる。ガイドレール34には、円板フレーム31の長孔と対応する長孔が形成される。つまり、円板フレーム31を取付面31a側から正面視したときに、円板フレーム31の長孔とガイドレール34の長孔とが一つに重なるように形成される。移動体35は、ガイドレール34に取り付けられ、ガイドレール34の延長方向に沿って移動可能とする。また、移動体35には、リンク機構と接続される図外の接続部が形成される。接続部は、ガイドレール34に取り付けられたときに、円板フレーム31の長孔とガイドレール34の長孔とを貫通し、取付面31aの裏面側においてリンク機構と接続される。リンク機構は、円板フレーム31の取付面31aの裏面側に取り付けられ、円板フレーム31の中心と同心円上に移動体35を保持する。例えば、リンク機構は、リンクを構成する1つの要素にサーボモータの駆動力が伝達されることにより、移動体35を同期させて取付面31aの径方向内外に移動させる。
なお、本例の図示では、拡径手段32を構成するガイドレール34及び移動体35を10組として示しているがこの数に限らず、8組や12組としてもよい。また、リンク機構により移動体35をガイドレール34に沿って移動させるとしたが、移動体35に駆動源を個別に設け、各駆動源を同期させて駆動することにより移動体35を移動させるようにしても良い。
保持手段33は一端が移動体35に固定され、他端が取付面31aからドラム23側へ突出するように延長する保持爪37により構成される。
保持爪37は、移動体35上からドラム23の回転中心軸Aと平行に延長する一対の長枠39,39と、長枠39,39の間において延長方向に沿って所定間隔をもって回転可能に支持される複数のローラ38とを備える。
長枠39,39は、円環状トレッド11の幅よりも十分長い長さに形成され、複数のローラ38の回転軸38aを支持する複数の保持孔39aが形成される。保持孔39aのうち、ドラム23と最も近い位置にある保持孔39aは、取り付けられるローラ38の一部が長枠39,39の先端から露出する位置に形成される。また、保持孔39aの中心は、長枠39,39の厚み方向の中心線Hよりも、上側にオフセットして形成され、ローラ38が長枠39,39に取り付けられたときに、ローラ38の一部が長枠39,39の上面から露出するように形成される。
長枠39,39の側面には、円環状トレッド11を所定の位置に保持するための位置決めマーカ30が設けられる。位置決めマーカ30は、各保持手段33に掛け渡された円環状トレッド11が取付面31aから一定距離、かつ、均一に離間するように位置決めする。
よって、複数の保持爪37に掛け渡された円環状トレッド11は、周方向に波打ちを生じることなく保持され、複数の移動体35がガイドレール34に沿って取付面31aの法線方向Nに移動することで拡縮される(図2(a)参照)。
押さえ装置7は、円環状トレッド11を台タイヤ10に組み付けるときに、円環状トレッド11が台タイヤ10に対して位置ズレして組み付けられることを防止するとともに、円環状トレッド11と台タイヤ10の密着性を高めるためにも使用される。
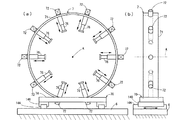
押さえ装置7は、台タイヤ保持装置2側からトレッド拡径装置3側に移動可能とする移動機構70と、台タイヤ10よりも大径な円筒状の円環フレーム71と、複数の押圧手段72とにより構成される。
リニアレール14Aは、移動機構5のリニアレール13A:13Aよりも外側、かつ、リニアレール13A,13Aと平行となるように所定距離離間して基台6上に配置される。スライダ14B:14Bには、円板フレーム31を固定する平板上の台座74が架設される。なお、少なくとも一方のリニアガイドには、ボールネジ機構の駆動源となるサーボモータが取り付けられる。サーボモータは、制御装置9と接続され、制御装置9の出力する進退信号に基づき、スライダ14B:14Bとともに台座74をドラム23に対して進退させる。
押圧手段72は、例えば、サーボモータの駆動により伸縮するシリンダ76を備える。押圧手段72は、円環フレーム71の周方向に均等、かつ、幅方向の中心に配置され、シリンダ76の伸縮方向が、円環フレーム71の法線に対応するように取り付けられる。なお、押圧手段72の取り付け位置は、前述した複数の保持手段33の中間に位置するように周方向に位置ずれして取り付けられる。
円環状トレッド11を台タイヤ10に組み付けるに際しては、押さえ装置7のシリンダ76を伸長して円環状トレッド11を台タイヤ10に対して押圧し、保持手段33が円環状トレッド11と台タイヤ10との間から抜き取られるときに、円環状トレッド11が台タイヤ10に対して位置ズレして組み付けられることを防止する。また、保持手段33が円環状トレッド11を保持した位置と押圧手段72とが互いに対向するように台タイヤ10を回転させた状態において、円環状トレッド11が台タイヤ10に密着するように、保持手段33が抜き取られた位置を押圧する。押さえ装置7の各押圧手段72は、制御装置9と接続され、制御装置9から出力される信号によりすべてのシリンダ76が同期して伸縮する。
なお、押さえ装置7は、移動機構5と同じリニアレール13A上に配置するようにしても良い。
慣らし装置4は、慣らし装置4を台タイヤ10の周面に対して近接又は離間させる図外の移動機構と、移動機構上に配設される装置本体41と、装置本体41の一側面から台タイヤ10の周面に対向するように突出する一対のアーム42,42と、アーム42,42により回転自在に支持されるローラ43と、装置本体41の上面から台タイヤ10の外周面方向に延長する支持柱44に固着される測定手段26とを有する。移動機構は、押さえ装置7を移動させる移動機構70のリニアレール14Aと直交方向に装置本体41を移動させる。
装置本体41から突出するアーム42,42は、台タイヤ10の外周面10aと対向し、装置本体41に内蔵される図外の駆動機構により、台タイヤ10の幅方向及び径方向に移動する。ローラ43は、回転自在にアーム42に支持され、円環状トレッド11が組み付けられた台タイヤ10を回転させた状態において、ローラ43の外周面とトレッド表面とが接触することにより従動回転する。
図外の駆動機構は、制御装置9と接続され、制御装置9に入力されるタイヤ形状に基づいて、ローラ43がタイヤ表面に倣うようにタイヤ幅に移動させつつ、円環状トレッド11を押圧する力が制御される。
よって、ローラ43が円環状トレッド11と接触しつつ回転することにより、円環状トレッド11が台タイヤ10に密着するとともに円環状トレッド11に内在する歪みが除去される。
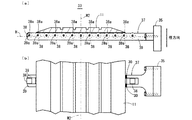
測定手段26は、被測定対象までの距離を測定する非接触式のセンサ27とセンサアンプ28とにより構成される。センサ27は、装置本体41の上面から台タイヤ10の外周面の上側に延長する支持柱44の先端に取着される。
センサ27には、例えば、レーザーを被測定対象の表面に照射して、センサ27から被測定対象までの距離を測定する1次元のレーザーセンサが適用される。センサ27は、レーザーの照射方向がドラム23の中心に向けられ、ドラム23に装着された台タイヤ10の幅方向中心を照射するように支持柱44に取着される。即ち、センサ27から照射されるレーザーが、ドラム23に装着された台タイヤ10の最大径となるタイヤ赤道域を照射するように支持柱44に取着される。また、センサ27は、ドラム23の回転中心軸Aから当該センサ27までの距離Lが既知となるように所定距離離間して配置される。
よって、センサ27から台タイヤ10の外周面10aにレーザーを照射することにより、照射位置における台タイヤ10の外周面10aからセンサ27までの距離Xを測定することができる。そして、レーザーを照射した状態において台タイヤ10を回転させ、ドラム23の回転中心から当該センサ27までの距離Lから距離Xを減じることにより、タイヤ赤道位置における台タイヤ10の円周方向に変化する半径を算出し、その中から最大半径寸法Rmaxを検出する。
なお、測定手段26の構成は、上記構成に限らず、レーザーを照射して距離を測定するセンサに替えて、接触式センサをタイヤ赤道位置と接触、離間可能に設け、接触式センサを台タイヤ10の表面に接触させた状態で台タイヤ10を回転させて、台タイヤ10の最大半径寸法Rmaxを測定するようにしても良い。
制御装置9は、例えば、円環状トレッド11を台タイヤ10に組み付けるために各手段を制御するソフトウェアを実行するコンピュータであり、演算処理手段としてのCPU、記憶手段としてのROM,RAM及びHDD、通信手段としてのインターフェイスを含み、記憶手段に格納されたプログラムに基づいて動作する。
制御装置9には、組み付け対象の台タイヤ10及び円環状トレッド11の寸法情報を入力するための操作パネルが接続され、操作パネルから入力された情報は記憶部15に記憶される。
図7に示すように、円環状トレッド11を複数の保持手段33に掛け渡し、円環状トレッド11の幅方向中心W2における仮想の内接円C1の直径D1が、台タイヤ10の最大半径寸法Rmaxの2倍となるように拡径した状態において、互いに隣接する保持手段33の間の円環状トレッド11の内周面側端縁12には“たるみB”が生じてしまう。この“たるみB”は、保持手段33に保持された状態の円環状トレッド11の上側半分ではタイヤ内側を向き、下側半分ではタイヤ外側を向くため、円環状トレッド11を台タイヤ10の外周面10aに組み付けるには、少なくともタイヤ内側を向く“たるみB”の先端から円環状トレッド11の中心までの距離が、台タイヤ10の最大半径寸法Rmaxの2倍よりも大きくなるように拡径することで、台タイヤ10の外周面10aと円環状トレッド11とを接触させることなく組み付けることが可能となる。そこで、演算処理部16は、測定された台タイヤ10の直径にたるみBの内、最もたるみ量が大きい“たるみ量E”を台タイヤ10の最大半径寸法Rmaxの2倍した値に加算して、円環状トレッド11を拡径する直径D2を設定する。直径D2は、円環状トレッド11の幅方向中心W2における仮想の内接円C2の直径D2である。
なお、たるみ量Eは、あらかじめ実験的に取得しておき、記憶部15に記憶させておく。また、円環状トレッド11の種類によってたるみ量Eは異なるため、円環状トレッド11の種類毎の“たるみ量E”をあらかじめ記憶部15に記憶させておけばよい。
円環状トレッド11を拡径する大きさを拡径前(自然状態)の直径の112%以下に設定することにより、円環状トレッド11が塑性変形せずに弾性変形を保つことができるので、円環状トレッド11を台タイヤ10に組み付けたときに、円環状トレッド11が円周方向に波打ち状態で台タイヤ10に組み付けられることがない。なお、拡径率が12%以下とは、円環状トレッド11を保持手段33により拡径し、その後保持手段33を縮径して保持手段33から開放したときの円環状トレッド11の内径が拡径前の円環状トレッド11の直径に戻ることが実験的に確認された数値である。
制御部17は、作業員により操作パネルから入力される円環状トレッド11と台タイヤ10の情報に基づき、台タイヤ10のサイズに合うように、ドラム23の拡縮機構に対して保持信号を出力してドラム23を拡径させるとともに図外の空気供給手段に内圧印加信号を出力して、台タイヤ10の内圧が所定の圧力となるように空気を供給させる。
縮径信号は、台タイヤ10の幅方向中心W1と円環状トレッド11の幅方向中心W2とが一致するように円環状トレッド11が位置するときに出力され、当該信号に基づいて円環状トレッド11を縮径するように保持爪37を移動させて、台タイヤ10の外周面10aを囲繞するように円環状トレッド11を載置する。
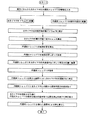
台タイヤ10と円環状トレッド11との組み付けは、作業員によって、台タイヤ10をドラム23の周面上にセットし、円環状トレッド11の保持手段33である複数の保持爪37に掛け渡すことから開始される。なお、円環状トレッド11は、各保持手段33の位置決めマーカ30に内周面側端部12が沿うように配置される。
次に、作業員により操作パネルから台タイヤ10のタイヤサイズ及び円環状トレッド11種別等の情報が入力される。制御装置9は、ドラム23を拡径させて、図外の空気供給手段に内圧供給信号を出力して台タイヤ10に所定圧力となるように空気を供給し、台タイヤ10をドラム23に内圧を印加した状態で固定する。
円環状トレッド11は、制御装置9から移動機構5に出力される組み付け信号により、押さえ装置7とトレッド拡径装置3とが台タイヤ保持装置2のドラム23に対して近接方向に移動し、円環状トレッド11がドラム23上の台タイヤ10の周囲を囲繞するように所定の位置に配置される。詳細には、円環状トレッド11の幅方向中心W2と台タイヤ10の幅方向中心W1とが一致するように配置される。
次に、制御装置9は、移動機構5に離間信号を出力してトレッド拡径装置3を後退させて保持爪37を台タイヤ10と円環状トレッド11との間から引き抜くことで、円環状トレッド11が台タイヤ10の外周面10aに配置される。
次に、制御装置9は、円環状トレッド11の保持手段33により保持されていた部位が押圧手段72と対向するように台タイヤ10を回転させた後に、押さえ装置7に押さえ信号を出力して押圧手段72で円環状トレッド11を台タイヤ10に対して再び押圧させる。よって、保持手段33により保持されていた部位を再び押圧することにより、円環状トレッド11が、台タイヤ10に対してより密着させることができる。その後、制御装置9から移動機構70に離間信号を出力して、押さえ装置7を後退させる。
以上の工程により、台タイヤ10に対する円環状トレッド11の組み付けが完了する。
なお、本実施形態では、測定手段26を慣らし装置4に設けたが、台タイヤ保持装置2に設けても良く、ドラム23に固定された台タイヤ10の最大外径であるタイヤ赤道を測定可能であればいずれに設けても良い。
4 慣らし装置、5 移動機構、6 基台、7 押さえ装置、9 制御装置、
10 台タイヤ、11 円環状トレッド、12 内周面側端縁、
13A:14A リニアレール、13B:14B スライダ、
15 記憶部、16 演算処理部、17 制御部、21 保持装置本体、
22 ドラムシャフト、23 ドラム、24 ドラムモータ、
26 測定手段、27 センサ、28 センサアンプ、
31 円板フレーム、31a 取付面、32 拡径手段、33 保持手段、
34 ガイドレール、35 移動体、37 保持爪、38 ローラ、39 長枠、
40 ベルト、41 装置本体、42 アーム、43 ローラ、44 支持柱、
71 円環フレーム、72 押圧手段、76 シリンダ、
A 回転中心軸、B たるみ、D1;D2;D3 直径,E たるみ量、F 長手方向、
L;X 距離、N 法線方向、Rmax 最大半径、W1;W2 幅方向中心。
Claims (4)
- 台タイヤの外周面に円環状トレッドを組み付けるタイヤ製造装置であって、
前記台タイヤを固定する台タイヤ固定手段と、
前記台タイヤの最大外径を測定する測定手段と、
前記円環状トレッドの幅方向に延長し、前記円環状トレッドの内周面を保持する複数の保持手段と、
前記保持手段を円環状トレッドの半径方向外側に移動させ、円環状トレッドを拡径する拡径手段と、
前記保持手段に保持された円環状トレッドの内周面に接する仮想の内接円の直径を前記測定手段により測定された台タイヤの最大外径よりも大径とし、当該拡径された円環状トレッドを前記台タイヤの外周面において縮径するように前記拡径手段を制御する制御手段とを備えるタイヤ製造装置。 - 前記制御手段は、前記仮想の内接円の直径の増加率を拡径前の円環状トレッドの内径に対して、12%以下となるように前記拡径手段を制御する請求項1に記載のタイヤ製造装置。
- 台タイヤの外周面に円環状トレッドを組み付けるタイヤ製造方法であって、
回転可能に固定された前記台タイヤの最大外径を測定し、
前記円環状トレッドの内周面を複数の保持手段により保持させ、前記保持手段を円環状トレッドの半径方向外側に移動させて円環状トレッドを拡径し、
前記保持手段に保持された円環状トレッドの内周面に接する仮想の内接円の直径を前記台タイヤの最大外径よりも大径とし、当該拡径された円環状トレッドを前記台タイヤの外周面において縮径するタイヤ製造方法。 - 前記仮想の内接円の直径の増加率を拡径前の円環状トレッドの内径に対して、12%以下となるように前記円環状トレッドを拡径する請求項3に記載のタイヤ製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011046737A JP5722668B2 (ja) | 2011-03-03 | 2011-03-03 | タイヤ製造装置及びタイヤ製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011046737A JP5722668B2 (ja) | 2011-03-03 | 2011-03-03 | タイヤ製造装置及びタイヤ製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012183665A true JP2012183665A (ja) | 2012-09-27 |
| JP5722668B2 JP5722668B2 (ja) | 2015-05-27 |
Family
ID=47014199
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011046737A Expired - Fee Related JP5722668B2 (ja) | 2011-03-03 | 2011-03-03 | タイヤ製造装置及びタイヤ製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5722668B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014083755A (ja) * | 2012-10-24 | 2014-05-12 | Sumitomo Rubber Ind Ltd | タイヤ成形装置 |
| KR20220154448A (ko) * | 2021-05-13 | 2022-11-22 | 대동이브이 주식회사 | 익스펜딩 기법을 활용한 비공기압 타이어의 트레드와 스포크 접합 장치 및 그 접합 방법 |
| WO2025041898A1 (ko) * | 2023-08-24 | 2025-02-27 | 대동이브이 주식회사 | 익스펜딩 기법을 활용한 비공기압 타이어의 트레드와 스포크 접합 장치 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102677597B1 (ko) * | 2022-09-06 | 2024-06-21 | 주식회사 대동농기계 | 트레드부와 스포크부 접합공정효율이 향상된 비공기압 타이어와 이의 제조방법 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02208505A (ja) * | 1989-02-09 | 1990-08-20 | Bridgestone Corp | 更生用台タイヤの計測装置 |
| JPH02129905U (ja) * | 1989-03-31 | 1990-10-26 | ||
| JPH08103973A (ja) * | 1994-10-04 | 1996-04-23 | Bridgestone Corp | タイヤモールドおよび更生タイヤの製造方法 |
| JP2006346930A (ja) * | 2005-06-14 | 2006-12-28 | Bridgestone Corp | プレキュアトレッドの組付け方法および組付け装置 |
-
2011
- 2011-03-03 JP JP2011046737A patent/JP5722668B2/ja not_active Expired - Fee Related
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02208505A (ja) * | 1989-02-09 | 1990-08-20 | Bridgestone Corp | 更生用台タイヤの計測装置 |
| JPH02129905U (ja) * | 1989-03-31 | 1990-10-26 | ||
| JPH08103973A (ja) * | 1994-10-04 | 1996-04-23 | Bridgestone Corp | タイヤモールドおよび更生タイヤの製造方法 |
| JP2006346930A (ja) * | 2005-06-14 | 2006-12-28 | Bridgestone Corp | プレキュアトレッドの組付け方法および組付け装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014083755A (ja) * | 2012-10-24 | 2014-05-12 | Sumitomo Rubber Ind Ltd | タイヤ成形装置 |
| KR20220154448A (ko) * | 2021-05-13 | 2022-11-22 | 대동이브이 주식회사 | 익스펜딩 기법을 활용한 비공기압 타이어의 트레드와 스포크 접합 장치 및 그 접합 방법 |
| KR102525678B1 (ko) * | 2021-05-13 | 2023-04-25 | 대동이브이 주식회사 | 익스펜딩 기법을 활용한 비공기압 타이어의 트레드와 스포크 접합 장치 및 그 접합 방법 |
| WO2025041898A1 (ko) * | 2023-08-24 | 2025-02-27 | 대동이브이 주식회사 | 익스펜딩 기법을 활용한 비공기압 타이어의 트레드와 스포크 접합 장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5722668B2 (ja) | 2015-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102712155B (zh) | 轮胎制造装置 | |
| KR101529386B1 (ko) | 전사 장치 및 피성형체 | |
| JP5722668B2 (ja) | タイヤ製造装置及びタイヤ製造方法 | |
| CN1618598B (zh) | 在复曲表面上连续地铺设条带的方法 | |
| TWI491864B (zh) | 輪胎試驗方法及輪胎試驗機 | |
| JP5940940B2 (ja) | 転写装置および転写方法 | |
| JP4571572B2 (ja) | タイヤの研削方法及び研削装置 | |
| KR101519846B1 (ko) | 롤투롤 장비의 닙 압력 모니터링 장치 및 방법 | |
| CN102802928B (zh) | 轮胎制造装置 | |
| TWI430935B (zh) | Sheet - like mold transfer positioning device | |
| TWI454368B (zh) | A sheet-like mold position detecting device, a transfer device, and a transfer method | |
| JP2011255617A (ja) | タイヤ製造装置及びタイヤ製造方法 | |
| JP2014097599A (ja) | モールド剥離装置およびモールド剥離方法 | |
| JP2009137041A (ja) | タイヤ製造装置及びタイヤ製造方法 | |
| JP2011110912A (ja) | タイヤの製造装置 | |
| JP2012000963A (ja) | タイヤ製造装置 | |
| JP7251314B2 (ja) | 測定装置及び測定方法 | |
| JP5019356B2 (ja) | 空気入りタイヤのユニフォーミティ調整方法及びユニフォーミティ調整装置 | |
| JP5684608B2 (ja) | タイヤ製造方法 | |
| JP2012000945A (ja) | タイヤ製造装置 | |
| JP2013169656A (ja) | タイヤ成形装置及びタイヤ成形方法 | |
| CN224081121U (zh) | 一种轮胎生产用帘线均匀程度检测设备 | |
| JP2005031005A (ja) | フィルムロールの形状測定方法 | |
| WO2018051813A1 (ja) | 筒状部材の製造装置および方法 | |
| JP2025097578A (ja) | 未加硫の帯状ゴム部材の製造方法および装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140204 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141027 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20141111 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150108 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150303 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150326 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5722668 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |