JP2012192413A - 超音波接合方法 - Google Patents
超音波接合方法 Download PDFInfo
- Publication number
- JP2012192413A JP2012192413A JP2011056166A JP2011056166A JP2012192413A JP 2012192413 A JP2012192413 A JP 2012192413A JP 2011056166 A JP2011056166 A JP 2011056166A JP 2011056166 A JP2011056166 A JP 2011056166A JP 2012192413 A JP2012192413 A JP 2012192413A
- Authority
- JP
- Japan
- Prior art keywords
- conductor portion
- terminal
- electric wire
- ultrasonic bonding
- horn
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B23—MACHINE TOOLS; METAL-WORKING NOT OTHERWISE PROVIDED FOR
- B23K—SOLDERING OR UNSOLDERING; WELDING; CLADDING OR PLATING BY SOLDERING OR WELDING; CUTTING BY APPLYING HEAT LOCALLY, e.g. FLAME CUTTING; WORKING BY LASER BEAM
- B23K20/00—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating
- B23K20/10—Non-electric welding by applying impact or other pressure, with or without the application of heat, e.g. cladding or plating making use of vibrations, e.g. ultrasonic welding
- B23K20/106—Features related to sonotrodes
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/02—Soldered or welded connections
- H01R4/023—Soldered or welded connections between cables or wires and terminals
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R43/00—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors
- H01R43/02—Apparatus or processes specially adapted for manufacturing, assembling, maintaining, or repairing of line connectors or current collectors or for joining electric conductors for soldered or welded connections
- H01R43/0207—Ultrasonic-, H.F.-, cold- or impact welding
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Of Electrical Connectors (AREA)
- Connections Effected By Soldering, Adhesion, Or Permanent Deformation (AREA)
- Pressure Welding/Diffusion-Bonding (AREA)
- Processing Of Terminals (AREA)
Abstract
【課題】強度低下を抑制しつつバリの発生を抑えることが可能な超音波接合方法を提供する。
【解決手段】電線40の被覆を除去して露出した導体部41を端子50に超音波接合する超音波接合方法であって、アンビル32と凹部が形成されたホーン31とで、電線40の導体部41と端子50とを挟み込む第1工程と、第1工程にて挟み込んだ電線40の導体部41と端子50とに超音波振動を付加して超音波接合する第2工程と、を有している。また、第1工程では、電線40の導体部41の断面積に対して0.89〜1.46倍の空間面積を有する凹部にて導体部41を受容する。
【選択図】図1
【解決手段】電線40の被覆を除去して露出した導体部41を端子50に超音波接合する超音波接合方法であって、アンビル32と凹部が形成されたホーン31とで、電線40の導体部41と端子50とを挟み込む第1工程と、第1工程にて挟み込んだ電線40の導体部41と端子50とに超音波振動を付加して超音波接合する第2工程と、を有している。また、第1工程では、電線40の導体部41の断面積に対して0.89〜1.46倍の空間面積を有する凹部にて導体部41を受容する。
【選択図】図1
Description
本発明は、超音波接合方法に関する。
従来、電線の導体部と端子とをホーンとアンビルとで挟み込み、超音波振動を加えることにより電線の導体部表面の酸化膜や汚れを除去して端子と接合させる超音波接合方法が知られている。
また、このような超音波接合方法としては、導体部と端子との接合部において導体部の断面積減少による強度低下を抑制すべく、予め導体部にプレスを施した後に超音波接合を行うものが知られている(特許文献1参照)。さらには、超音波接合するにあたりホーン中央部の押圧力が高く両サイド部の押圧力が低くなってしまうことを防止するために、ホーンの両サイド部に突部を設けるなどして押圧力を均一として超音波接合を行う方法が知られている(特許文献2参照)。
しかし、特許文献1に記載の超音波接合方法では、強度低下の抑制効果を得るために予めプレスを行わなければならず、工程が多くなると共にプレス設備が必要となってしまう。さらに、特許文献1に記載の超音波接合方法では、ホーンと端子との間にバリが発生してしまう。加えて、特許文献2に記載の超音波接合方法においても、バリが発生してしまう。
本発明はこのような従来の課題を解決するためになされたものであり、その発明の目的とするところは、強度低下を抑制しつつバリの発生を抑えることが可能な超音波接合方法を提供することにある。
本発明の超音波接合方法は、電線の被覆を除去して露出した導体部を端子に超音波接合する超音波接合方法であって、アンビルと凹部が形成されたホーンとで、電線の導体部と端子とを挟み込む第1工程と、第1工程にて挟み込んだ電線の導体部と端子とに超音波振動を付加して超音波接合する第2工程と、を有し、第1工程では、電線の導体部断面積に対して0.89〜1.46倍の空間面積を有する凹部にて、導体部を受容することを特徴とする。
この超音波接合方法によれば、アンビルと凹部が形成されたホーンとで、電線の導体部と端子とを挟み込む第1工程を有し、第1工程では、電線の導体部断面積に対して0.89〜1.46倍の空間面積を有する凹部にて、導体部を受容する。ここで、電線の導体部断面積に対して0.89〜1.46倍の空間面積を有する凹部にて導体部を受容して超音波振動を付加することにより、60MPa以上の接合強度を達成できることを見出した。また、上記範囲の空間面積を有する凹部にて導体部を受容して超音波振動を付加すると、バリの発生が0mm3となることを見出した。従って、強度低下を抑制しつつバリの発生を抑えることができる。
また、超音波接合方法において、第1工程では、電線の導体部と側壁を有さない平板状の端子とを挟み込むことが好ましい。
この超音波接合方法によれば、電線の導体部と側壁を有さない平板状の端子とを挟み込む。ここで、ホーンは凹部にて導体部を受容するため、側壁を有さない端子であってもホーンにより加えられる荷重により導体部が側方へ逃げてしまう事態が抑制されることとなり、側壁を有さない端子に対しても超音波接合することができる。
本発明によれば、強度低下を抑制しつつバリの発生を抑えることが可能な超音波接合方法を提供することができる。また、省スペース化や作製部材ロス低減に対応した側壁を有さない端子に対しても前処理等を施さなくても超音波接合を行える。
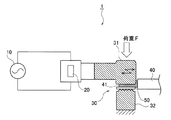
以下、本発明の好適な実施形態を図面に基づいて説明する。図1は、本発明に係る超音波溶接方法を実施するための超音波接合機の一例を示す概略図である。図1に示す超音波接合機1は、電線40の被覆を除去して露出した導体部41を端子50に超音波接合するものであって、概略的に電源10と、振動子20と、超音波接合部30とから構成されている。
電源10は、超音波接合部30における超音波接合を実施するための交流電源である。振動子20は、電源10からの交流電流によって振動するものである。超音波接合部30は、ホーン31とアンビル32とを有し、電線40の導体部41と端子50とをホーン31とアンビル32とで挟み込み、ホーン31が振動子20によって振動させられることにより超音波振動エネルギを伝搬させ、導体部41と端子50との接合を行うものである。
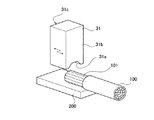
図2は、図1に示した超音波接合機1の超音波接合部30を示す要部拡大斜視図である。ここでホーン31は導体部41との接触面側に凹部31aが形成されている。超音波振動を加えるにあたり、ホーン31は電線40の導体部41を凹部31aにて受容する。また、本実施形態において端子50は平板状であり、側壁(バレル)を有しない構成となっている。また、図2からも明らかなように凹部31aは、導体部41との接触面側において、電線40の導体部41を長手方向に沿って受容すべくホーン31の一側面31bから他側面31cまで連続して形成されている。
このような超音波溶接機1による超音波接合方法は、アンビル32と凹部31aが形成されたホーン31とで、電線40の導体部41と端子50とを挟み込む第1工程と、第1工程にて挟み込んだ電線40の導体部41と端子50とに超音波振動を付加して超音波接合する第2工程とからなっている。
図3は、従来のホーンによる超音波接合の様子を示す概略図であって、(a)は超音波接合時の状態を示し、(b)は超音波接合後の導体部及び端子を示し、(c)は(b)のI−I断面を示している。
図3(a)に示すように、従来においても導体部141と端子150とをホーン131及びアンビル132にて挟み込み、超音波振動を加える。但し、従来のホーン131は凹部31aを有していない。このため、導体部141を凹部31aにて受容することがなく、導体部141が超音波接合時に側方に逃げないようするため端子150に側壁151が必要となる。
そして、このような従来方法にて超音波接合を行うと、図3(b)及び図3(c)に示すように、ホーン131と端子150の側壁151との隙間においてバリ142が発生する。バリ142が発生すると他の部位を傷つける可能性があると共に、バリ142が脱落して他の通電部に接触するとショートの原因にもなり得る。
図4は、本実施形態に係るホーン31による超音波接合の様子を示す概略図であって、(a)は超音波接合時の状態を示し、(b)は超音波接合後の導体部及び端子を示し、(c)は(b)のII−II断面を示している。
図4(a)に示すように、本実施形態に係るホーン31は凹部31aを有している。このため、導体部41が凹部31aにて受容され、側壁を有さない端子50であってもホーン31により加えられる荷重により導体部41が側方へ逃げてしまう事態が抑制されることとなり、側壁を有さない端子50に対しても超音波接合することができる。
また、本実施形態に係る方法にて超音波接合を行うと、図4(b)及び図4(c)に示すようにバリの発生が抑制される。さらには接合強度の低下も抑制されている。これは凹部31aを所定の大きさに設定することにより達成される。
図5は、本実施形態に係るホーン31の凹部31aと電線40の導体部41との関係を示す概略側面図である。図5に示すように、電線40の長手方向に沿ってホーン31に凹部31aが形成されている。このホーン31を長手方向から見た場合に空間を形成する面積をSとし、導体部41の断面積をAとした場合、電線充填率X(=A/S×100)(%)は、以下のようにされる。
図6は、電線充填率(%)と接合強度(MPa)との相関を示すグラフである。なお、図6に示す例では、空間面積Sを6mm2で固定し、導体部41の断面積を変化させて接合強度の測定を行った結果を示している。図6に示すように、電線充填率Xが52%である場合、接合強度は約58MPaであった。また、電線充填率Xが約80%である場合、接合強度は63MPaであり、電線充填率Xが112%である場合、接合強度は66MPaであった。また、電線充填率Xが約132%である場合、接合強度は46MPaであり、電線充填率Xが約157%である場合、接合強度は27MPaであった。
ここで、60MPa以上の接合強度を確保できる電線充填率Xは、66.5%以上112%以下であることがわかった。従って、電線充填率Xが66.5%以上112%以下となる凹部31aであれば、60MPa以上の接合強度を確保できることを見出した。
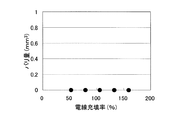
図7は、電線充填率(%)とバリ量(mm3)との相関を示すグラフである。なお、図7に示す例においても図6の測定と同様に、空間面積Sを6mm2で固定し、導体部41の断面積を変化させて接合強度の測定を行った結果を示している。図7に示すように、電線充填率Xが52%、約80%、112%、約132%、及び157%である場合、バリ量が0mm3となった。
従って、電線充填率Xが52%以上157%以下となる凹部31aであれば、バリの発生を抑えることができることを見出した。
以上より、強度低下を抑制しつつバリの発生を抑えるためには、電線充填率Xが66.5%以上112%以下となる凹部31aであればよい。すなわち、本実施形態において凹部31aは、電線40の導体部41に対して0.89(1/1.12)〜1.46(1/0.665)倍の空間面積Sを有していればよいといえる。
このようにして、本実施形態に係る超音波接合方法によれば、アンビル32と凹部31aが形成されたホーン31とで、電線40の導体部41と端子50とを挟み込む第1工程を有し、第1工程では、電線40の導体部41の断面積に対して0.89〜1.46倍の空間面積Sを有する凹部31aにて、導体部41を受容する。ここで、電線40の導体部41の断面積に対して0.89〜1.46倍の空間面積Sを有する凹部31aにて導体部41を受容して超音波振動を付加することにより60MPa以上の接合強度を達成できることを見出した。また、上記範囲の空間面積Sを有する凹部31aにて導体部41を受容して超音波振動を付加すると、バリの発生が0mm3となることを見出した。従って、強度低下を抑制しつつバリの発生を抑えることができる。
また、電線40の導体部41と側壁を有さない平板状の端子50とを挟み込む。ここで、ホーン31は凹部31aにて導体部41を受容するため、側壁を有さない端子50であってもホーン31により加えられる荷重により導体部41が側方へ逃げてしまう事態が抑制されることとなり、側壁を有さない端子50に対しても超音波接合することができる。
なお、特開2000−202642号公報には、電線の導体部との接触面に凹部が形成されたホーンが開示されているが、この公報記載の超音波接合方法であっても、凹部と導体部との関係上、接合強度の低下やバリの発生を招くことはいうまでもない。
以上、実施形態に基づき本発明を説明したが、本発明は上記実施形態に限られるものではなく、本発明の趣旨を逸脱しない範囲で、変更を加えてもよい。例えば、本実施形態において凹部31aは、断面台形状となっているが、特に台形状に限らず、半円形等の他の形状であってもよい。また、断面形状は電線長手方向に均一でなくともよく、例えばある断面では台形状であるが、他の断面では半円形になっているなど、均一でなくともよい。
1…超音波接合機
10…電源
20…振動子
30…超音波接合部
31…ホーン
31a…凹部
32…アンビル
40…電線
41…導体部
50…端子
10…電源
20…振動子
30…超音波接合部
31…ホーン
31a…凹部
32…アンビル
40…電線
41…導体部
50…端子
Claims (2)
- 電線の被覆を除去して露出した導体部を端子に超音波接合する超音波接合方法であって、
アンビルと凹部が形成されたホーンとで、電線の導体部と端子とを挟み込む第1工程と、
前記第1工程にて挟み込んだ電線の導体部と端子とに超音波振動を付加して超音波接合する第2工程と、を有し、
前記第1工程では、前記電線の導体部断面積に対して0.89〜1.46倍の空間面積を有する凹部にて、前記導体部を受容する
ことを特徴とする超音波接合方法。 - 前記第1工程では、前記電線の導体部と側壁を有さない平板状の端子とを挟み込む
ことを特徴とする請求項1に記載の超音波接合方法。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011056166A JP2012192413A (ja) | 2011-03-15 | 2011-03-15 | 超音波接合方法 |
| DE112012001232T DE112012001232T5 (de) | 2011-03-15 | 2012-03-15 | Ultraschallverbindungsverfahren |
| PCT/JP2012/057413 WO2012124826A1 (en) | 2011-03-15 | 2012-03-15 | Ultrasonic jointing method |
| CN2012800128555A CN103430398A (zh) | 2011-03-15 | 2012-03-15 | 超声波接合方法 |
| ROA201300660A RO129409A2 (ro) | 2011-03-15 | 2012-06-15 | Metodă de îmbinare cu ultrasunete |
| US14/026,396 US9550252B2 (en) | 2011-03-15 | 2013-09-13 | Ultrasonic jointing method |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011056166A JP2012192413A (ja) | 2011-03-15 | 2011-03-15 | 超音波接合方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012192413A true JP2012192413A (ja) | 2012-10-11 |
Family
ID=46001680
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011056166A Pending JP2012192413A (ja) | 2011-03-15 | 2011-03-15 | 超音波接合方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US9550252B2 (ja) |
| JP (1) | JP2012192413A (ja) |
| CN (1) | CN103430398A (ja) |
| DE (1) | DE112012001232T5 (ja) |
| RO (1) | RO129409A2 (ja) |
| WO (1) | WO2012124826A1 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017162635A (ja) * | 2016-03-09 | 2017-09-14 | 株式会社オートネットワーク技術研究所 | 超音波溶接治具、端子付き電線の製造方法及び端子付き電線 |
| WO2019013331A1 (ja) * | 2017-07-14 | 2019-01-17 | 古河電気工業株式会社 | 導体接続装置及び導体接続方法 |
| JP2023503495A (ja) * | 2019-11-28 | 2023-01-30 | ビーワイディー カンパニー リミテッド | アルミニウムケーブルと端子との接続構造及びそれを有する車両 |
| JP2023528285A (ja) * | 2020-06-19 | 2023-07-04 | ヘレウス ネクセンソス ゲーエムベーハー | コンタクトパッドを有する撚り線の温度安定性複合材 |
Families Citing this family (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5422713B1 (ja) * | 2012-08-24 | 2014-02-19 | 昭和電線デバイステクノロジー株式会社 | リッツ線の端子接続方法及び端子金具付きリッツ線 |
| GB2514086B (en) * | 2013-03-11 | 2017-12-06 | Kuka Systems Uk Ltd | Linear friction welding |
| DE102013212331A1 (de) * | 2013-04-04 | 2014-10-09 | Telsonic Holding Ag | Verfahren zum Verbinden eines Rohrkabelschuhs mit einer aus Aluminium hergestellten Litze |
| JP2017162708A (ja) * | 2016-03-10 | 2017-09-14 | 株式会社オートネットワーク技術研究所 | 端子付き電線の製造方法及び端子付き電線 |
| US20180036832A1 (en) * | 2016-08-04 | 2018-02-08 | GM Global Technology Operations LLC | Vibration welding system and method |
| JP6574795B2 (ja) * | 2017-01-12 | 2019-09-11 | 矢崎総業株式会社 | 端子付き電線の製造方法 |
| DE102017112947A1 (de) * | 2017-06-13 | 2018-12-13 | Te Connectivity Germany Gmbh | Elektrischer Hochstromverbinder sowie Verfahren zum Herstellen eines elektrischen Hochstromverbinders |
| WO2019090043A1 (en) * | 2017-11-03 | 2019-05-09 | Elco Enterprises, Inc. | Ultrasonic welded cable for a welding system |
| JP6927909B2 (ja) * | 2018-03-01 | 2021-09-01 | 矢崎総業株式会社 | 電線の導体の接合方法および電線 |
| CN111937242B (zh) * | 2018-04-11 | 2022-08-26 | 古河电气工业株式会社 | 接合导体以及导体接合装置、接合导体的制造方法、导体接合方法 |
| US10981245B2 (en) * | 2019-09-24 | 2021-04-20 | GM Global Technology Operations LLC | Apparatus for ultrasonic welding of polymers and polymeric composites |
| DE102019134763B4 (de) * | 2019-12-17 | 2021-08-19 | Auto-Kabel Management Gmbh | Schweißvorrichtung sowie Schweißverfahren zur Herstellung einer stoffschlüssigen Verbindung zwischen einem Leiter und einem Anschlussteil |
| US11772187B2 (en) * | 2021-04-30 | 2023-10-03 | Infineon Technologies Ag | Ultrasonic welding device |
| US20240347992A1 (en) * | 2021-07-29 | 2024-10-17 | Schunk Sonosystems Gmbh | Ultrasonic welding method and ultrasonic welding part |
| EP4261017A1 (de) * | 2022-04-13 | 2023-10-18 | Telsonic Holding AG | Werkzeug, verfahren zum schweissen und geschweisstes werkstück |
Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000107872A (ja) * | 1998-10-07 | 2000-04-18 | Sumitomo Wiring Syst Ltd | 超音波溶接機のホーン |
| JP2000202642A (ja) * | 1999-01-12 | 2000-07-25 | Sumitomo Wiring Syst Ltd | 超音波溶接用ホ―ン |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3367809A (en) * | 1964-05-08 | 1968-02-06 | Branson Instr | Sonics |
| US3531852A (en) * | 1968-01-15 | 1970-10-06 | North American Rockwell | Method of forming face-bonding projections |
| NL162580B (nl) * | 1970-12-17 | 1980-01-15 | Philips Nv | Werkwijze voor het ultrasoonlassen van draden op het metalen oppervlak van een drager. |
| JPH0622557Y2 (ja) | 1988-03-22 | 1994-06-15 | 古河電気工業株式会社 | 超音波溶接用ホーン |
| US5096532A (en) * | 1990-01-10 | 1992-03-17 | Kimberly-Clark Corporation | Ultrasonic rotary horn |
| US5180093A (en) * | 1991-09-05 | 1993-01-19 | Cray Research, Inc. | Apparatus for ultrasonic bonding |
| US5193732A (en) * | 1991-10-04 | 1993-03-16 | International Business Machines Corporation | Apparatus and methods for making simultaneous electrical connections |
| DE19605038A1 (de) * | 1996-02-12 | 1997-08-14 | Daimler Benz Ag | Verfahren zum Bonden von Isolierdraht und Vorrichtung zur Durchführung des Verfahrens |
| US5868301A (en) * | 1996-04-10 | 1999-02-09 | Tessera, Inc. | Semiconductor inner lead bonding tool |
| JP3435062B2 (ja) * | 1997-10-03 | 2003-08-11 | 矢崎総業株式会社 | シールド電線の接続構造及び接続方法並びに接続に用いられる超音波ホーン及び接続に用いる接地電線 |
| JP2002026540A (ja) * | 2000-07-11 | 2002-01-25 | Union Machinery Co Ltd | 電子部品の製造方法及びその製造方法により作られる電子部品 |
| JP4383684B2 (ja) * | 2001-03-16 | 2009-12-16 | 矢崎総業株式会社 | 電線の超音波接合方法 |
| JP4202617B2 (ja) * | 2001-03-16 | 2008-12-24 | 矢崎総業株式会社 | 被覆電線の超音波接合方法およびその方法を用いた超音波接合装置 |
| JP4013691B2 (ja) * | 2002-07-31 | 2007-11-28 | 住友電装株式会社 | フレキシブルフラットケーブルの接続方法および超音波溶接機 |
| JP4021734B2 (ja) * | 2002-08-30 | 2007-12-12 | 矢崎総業株式会社 | 電線の超音波接合方法 |
| JP2005319497A (ja) | 2004-05-11 | 2005-11-17 | Auto Network Gijutsu Kenkyusho:Kk | 端子付き電線の製造方法 |
| JP2006172927A (ja) | 2004-12-16 | 2006-06-29 | Yazaki Corp | 電線の超音波接合方法及び超音波接合装置 |
| US20060208033A1 (en) * | 2005-03-21 | 2006-09-21 | Welter Curtis L | Apparatus and method for connecting coated wires |
| DE102007026707B8 (de) * | 2007-06-06 | 2008-12-24 | Schunk Ultraschalltechnik Gmbh | Verfahren zum elektrisch leitenden Verbinden von Litzen sowie Ultraschallschweißvorrichtung |
| JP5535902B2 (ja) | 2007-06-06 | 2014-07-02 | シュンク・ソノシステムズ・ゲーエムベーハー | ストランドを導電結合するための方法および超音波溶接装置 |
| DE102007053913A1 (de) * | 2007-11-09 | 2009-05-20 | Schunk Sonosystems Gmbh | Verfahren zum Reduzieren des Anlegierens von Aluminium sowie Ultraschallschweißvorrichtung |
| JP5191923B2 (ja) * | 2009-02-17 | 2013-05-08 | 矢崎総業株式会社 | 電線の接続方法 |
| JP2010201481A (ja) * | 2009-03-05 | 2010-09-16 | Nissan Motor Co Ltd | 位置決め装置および位置決め方法 |
| JP5491081B2 (ja) * | 2009-06-22 | 2014-05-14 | 株式会社アルテクス | 超音波振動金属接合用共振器 |
| US20120125520A1 (en) * | 2009-06-23 | 2012-05-24 | Toshiba Mitsubishi-Electric Industrial. Sys. Corp. | Ultrasonic bonding tool, method for manufacturing ultrasonic bonding tool, ultrasonic bonding method, and ultrasonic bonding apparatus |
| JP5572350B2 (ja) * | 2009-09-14 | 2014-08-13 | 矢崎総業株式会社 | 電線の超音波接合方法 |
| JP4945615B2 (ja) | 2009-09-14 | 2012-06-06 | 伸晃化学株式会社 | 粉末製剤用の吸入器 |
-
2011
- 2011-03-15 JP JP2011056166A patent/JP2012192413A/ja active Pending
-
2012
- 2012-03-15 WO PCT/JP2012/057413 patent/WO2012124826A1/en not_active Ceased
- 2012-03-15 CN CN2012800128555A patent/CN103430398A/zh active Pending
- 2012-03-15 DE DE112012001232T patent/DE112012001232T5/de not_active Withdrawn
- 2012-06-15 RO ROA201300660A patent/RO129409A2/ro unknown
-
2013
- 2013-09-13 US US14/026,396 patent/US9550252B2/en not_active Expired - Fee Related
Patent Citations (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000107872A (ja) * | 1998-10-07 | 2000-04-18 | Sumitomo Wiring Syst Ltd | 超音波溶接機のホーン |
| JP2000202642A (ja) * | 1999-01-12 | 2000-07-25 | Sumitomo Wiring Syst Ltd | 超音波溶接用ホ―ン |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11007602B2 (en) | 2016-03-09 | 2021-05-18 | Autonetworks Technologies, Ltd. | Ultrasonic welding jig, terminal-equipped electric cable manufacturing method, and terminal-equipped electric cable |
| WO2017154586A1 (ja) * | 2016-03-09 | 2017-09-14 | 株式会社オートネットワーク技術研究所 | 超音波溶接治具、端子付き電線の製造方法及び端子付き電線 |
| JP2017162635A (ja) * | 2016-03-09 | 2017-09-14 | 株式会社オートネットワーク技術研究所 | 超音波溶接治具、端子付き電線の製造方法及び端子付き電線 |
| US11152753B2 (en) | 2017-07-14 | 2021-10-19 | Furukawa Electric Co., Ltd. | Conductor connection device and conductor connection method |
| CN110869157A (zh) * | 2017-07-14 | 2020-03-06 | 古河电气工业株式会社 | 导体连接装置和导体连接方法 |
| JP2019018226A (ja) * | 2017-07-14 | 2019-02-07 | 古河電気工業株式会社 | 導体接続装置及び導体接続方法 |
| WO2019013331A1 (ja) * | 2017-07-14 | 2019-01-17 | 古河電気工業株式会社 | 導体接続装置及び導体接続方法 |
| CN110869157B (zh) * | 2017-07-14 | 2021-11-19 | 古河电气工业株式会社 | 导体连接装置和导体连接方法 |
| JP2023503495A (ja) * | 2019-11-28 | 2023-01-30 | ビーワイディー カンパニー リミテッド | アルミニウムケーブルと端子との接続構造及びそれを有する車両 |
| JP7465967B2 (ja) | 2019-11-28 | 2024-04-11 | ビーワイディー カンパニー リミテッド | アルミニウムケーブルと端子との接続構造及びそれを有する車両 |
| US12068564B2 (en) | 2019-11-28 | 2024-08-20 | Byd Company Limited | Connection structure of aluminum cable and terminal and vehicle including same |
| JP2023528285A (ja) * | 2020-06-19 | 2023-07-04 | ヘレウス ネクセンソス ゲーエムベーハー | コンタクトパッドを有する撚り線の温度安定性複合材 |
| JP7490825B2 (ja) | 2020-06-19 | 2024-05-27 | ヘレウス ネクセンソス ゲーエムベーハー | コンタクトパッドを有する撚り線の温度安定性複合材 |
| US12308588B2 (en) | 2020-06-19 | 2025-05-20 | Yageo Nexensos Gmbh | Temperature-stable composite of a stranded wire having a contact pad |
Also Published As
| Publication number | Publication date |
|---|---|
| US20140014709A1 (en) | 2014-01-16 |
| CN103430398A (zh) | 2013-12-04 |
| WO2012124826A1 (en) | 2012-09-20 |
| US9550252B2 (en) | 2017-01-24 |
| RO129409A2 (ro) | 2014-04-30 |
| DE112012001232T5 (de) | 2013-12-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9550252B2 (en) | Ultrasonic jointing method | |
| JP6845188B2 (ja) | 端子付き電線及びその製造方法 | |
| EP2176027B1 (en) | Ultrasonic joining method using a flat end face of chip provided with straight grooves | |
| US8479377B2 (en) | Methods and apparatus for a motor stator | |
| JP4894784B2 (ja) | 半導体装置とその製造方法 | |
| US20140312097A1 (en) | Wire connection method and wire connection device | |
| US10714843B2 (en) | Electric wire with terminal and method for manufacturing electric wire with terminal | |
| JP5303259B2 (ja) | 電線の接続方法 | |
| JP2022000861A (ja) | 端子付き電線、及び端子付き電線の製造方法 | |
| JP2015213945A (ja) | 超音波接合方法 | |
| JP5191923B2 (ja) | 電線の接続方法 | |
| JP7648570B2 (ja) | 端子付き電線の接合方法 | |
| JP5581413B2 (ja) | 電線の接続方法 | |
| JP2006114343A (ja) | 端子付き電線の製造方法 | |
| JP2016078093A (ja) | 接合構造体及び音波又は超音波接合方法 | |
| JP5465195B2 (ja) | 超音波接合方法 | |
| JP2006107882A (ja) | 端子付き電線の製造方法 | |
| JPH0982375A (ja) | 電線接続方法 | |
| JP7041180B2 (ja) | 電線の接続構造及び接続方法 | |
| JP2013242991A (ja) | 電線の接合構造 | |
| CN105309042A (zh) | 感应加热体及感应加热烹调器 | |
| WO2013183160A1 (ja) | 端子金具付き電線及び端子金具付き電線の製造方法 | |
| JP3943838B2 (ja) | 金属同士の接合方法 | |
| JP2014235777A (ja) | 電線と端子の接合構造及び接合方法 | |
| JP2015126643A (ja) | 導線端末の接続方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140217 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150519 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150707 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150908 |