JP2012502202A - 工業用布およびその製造方法 - Google Patents
工業用布およびその製造方法 Download PDFInfo
- Publication number
- JP2012502202A JP2012502202A JP2011526924A JP2011526924A JP2012502202A JP 2012502202 A JP2012502202 A JP 2012502202A JP 2011526924 A JP2011526924 A JP 2011526924A JP 2011526924 A JP2011526924 A JP 2011526924A JP 2012502202 A JP2012502202 A JP 2012502202A
- Authority
- JP
- Japan
- Prior art keywords
- support member
- woven
- belt
- pattern
- opening
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images







Classifications
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H1/00—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
- D04H1/40—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
- D04H1/44—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/12—Layered products comprising a layer of synthetic resin next to a fibrous or filamentary layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/18—Layered products comprising a layer of synthetic resin characterised by the use of special additives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/30—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers
- B32B27/308—Layered products comprising a layer of synthetic resin comprising vinyl (co)polymers; comprising acrylic (co)polymers comprising acrylic (co)polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/36—Layered products comprising a layer of synthetic resin comprising polyesters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/40—Layered products comprising a layer of synthetic resin comprising polyurethanes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
- B32B3/266—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer characterised by an apertured layer, the apertures going through the whole thickness of the layer, e.g. expanded metal, perforated layer, slit layer regular cells B32B3/12
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/26—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer
- B32B3/30—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a particular shape of the outline of the cross-section of a continuous layer; characterised by a layer with cavities or internal voids ; characterised by an apertured layer characterised by a layer formed with recesses or projections, e.g. hollows, grooves, protuberances, ribs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/022—Non-woven fabric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/024—Woven fabric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/10—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer characterised by a fibrous or filamentary layer reinforced with filaments
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/14—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by a layer differing constitutionally or physically in different parts, e.g. denser near its faces
- B32B5/142—Variation across the area of the layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/24—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer
- B32B5/26—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer another layer next to it also being fibrous or filamentary
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H20/00—Advancing webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H37/00—Article or web delivery apparatus incorporating devices for performing specified auxiliary operations
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H1/00—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres
- D04H1/40—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties
- D04H1/44—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling
- D04H1/46—Non-woven fabrics formed wholly or mainly of staple fibres or like relatively short fibres from fleeces or layers composed of fibres without existing or potential cohesive properties the fleeces or layers being consolidated by mechanical means, e.g. by rolling by needling or like operations to cause entanglement of fibres
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H18/00—Needling machines
- D04H18/04—Needling machines with water jets
-
- D—TEXTILES; PAPER
- D04—BRAIDING; LACE-MAKING; KNITTING; TRIMMINGS; NON-WOVEN FABRICS
- D04H—MAKING TEXTILE FABRICS, e.g. FROM FIBRES OR FILAMENTARY MATERIAL; FABRICS MADE BY SUCH PROCESSES OR APPARATUS, e.g. FELTS, NON-WOVEN FABRICS; COTTON-WOOL; WADDING ; NON-WOVEN FABRICS FROM STAPLE FIBRES, FILAMENTS OR YARNS, BONDED WITH AT LEAST ONE WEB-LIKE MATERIAL DURING THEIR CONSOLIDATION
- D04H5/00—Non woven fabrics formed of mixtures of relatively short fibres and yarns or like filamentary material of substantial length
- D04H5/02—Non woven fabrics formed of mixtures of relatively short fibres and yarns or like filamentary material of substantial length strengthened or consolidated by mechanical methods, e.g. needling
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/02—Composition of the impregnated, bonded or embedded layer
- B32B2260/021—Fibrous or filamentary layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/04—Impregnation, embedding, or binder material
- B32B2260/046—Synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
- B32B2262/0261—Polyamide fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
- B32B2262/0261—Polyamide fibres
- B32B2262/0269—Aromatic polyamide fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
- B32B2262/0276—Polyester fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/20—Properties of the layers or laminate having particular electrical or magnetic properties, e.g. piezoelectric
- B32B2307/21—Anti-static
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/514—Oriented
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/582—Tearability
- B32B2307/5825—Tear resistant
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/724—Permeability to gases, adsorption
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/726—Permeability to liquids, absorption
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2413/00—Belts
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2301/00—Handling processes for sheets or webs
- B65H2301/50—Auxiliary process performed during handling process
- B65H2301/51—Modifying a characteristic of handled material
- B65H2301/514—Modifying physical properties
- B65H2301/5142—Moistening
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2406/00—Means using fluid
- B65H2406/30—Suction means
- B65H2406/32—Suction belts
- B65H2406/322—Suction distributing means
- B65H2406/3223—Suction distributing means details of the openings in the belt, e.g. shape, distribution
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2406/00—Means using fluid
- B65H2406/30—Suction means
- B65H2406/33—Rotary suction means, e.g. roller, cylinder or drum
- B65H2406/332—Details on suction openings
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H2701/00—Handled material; Storage means
- B65H2701/10—Handled articles or webs
- B65H2701/17—Nature of material
- B65H2701/177—Fibrous or compressible material
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24273—Structurally defined web or sheet [e.g., overall dimension, etc.] including aperture
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24273—Structurally defined web or sheet [e.g., overall dimension, etc.] including aperture
- Y10T428/24298—Noncircular aperture [e.g., slit, diamond, rectangular, etc.]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/24—Structurally defined web or sheet [e.g., overall dimension, etc.]
- Y10T428/24273—Structurally defined web or sheet [e.g., overall dimension, etc.] including aperture
- Y10T428/24322—Composite web or sheet
Landscapes
- Engineering & Computer Science (AREA)
- Textile Engineering (AREA)
- Mechanical Engineering (AREA)
- Nonwoven Fabrics (AREA)
Abstract
【課題】そのシート接触側に模様を含むベルトあるいはスリーブのようなサポート部材の提供。
【解決手段】サポート部材の上部側の面に、複数のランド領域、関連するくぼみ、貫通空所、および/または溝領域を形作る。それらのランド領域、関連するくぼみ、貫通空所、および/または溝領域は、彫り、切削、エッチング、エンボス加工、機械的な穴あけ、あるいはそれらの組合わせによって作る。改良したベルトあるいはスリーブは、その上に製造する不織製品に対し、たとえば、バルク、外観、テクスチャー、吸収性、強度、および手触りなどの必要な物理的な特性を与える。
【選択図】図1
Description
2008年12月12日出願の米国仮特許出願第61/121,998号、2009年1月27日出願の米国仮特許出願第61/147,637号、および2009年1月28日出願の米国仮特許出願第61/147,894号を基礎にするものであり、それらによる優先権の利益を主張する。
製品を作り出す。
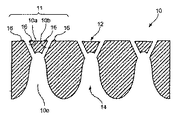
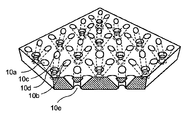
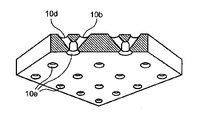
もち、それが不織製品にテクスチャーを与える。図10Aは、分岐した空所あるいは開口11を伴うサポート部材構造10の表面の断面を示す。分岐開口11は、シート接触側12に複数の小さな穴10a,10bを備え、それら小さな穴は表面の反対側14で大きな空所10cに合流する。図に示すように、分岐開口11は、また、小さな穴10a,10bの周囲近くに盛上り端あるいは縁16を含むように作られる。図10Aには示されないが、盛上り端あるいは縁は、また、サポート部材構造の反対側14の大きな空所10cの周囲近くにも作られる。小さな穴10a,10bが空所10cに合流するように示すが、たとえば、図10Bおよび10Cに示すように、3あるいはそれ以上の穴10a,10b,10c,10dが大きな空所10eに合流するようにすることができる。それによって、盛上り縁は、シート接触側の小さな穴および反対側の大きな空所の一方か両方に作ることができる。空所については、直線(円筒形)あるいは円錐形にすることができる。たとえば、異なるパターンの円錐形の穴を大きくし、ウェブ接触面などの一方の側に行き渡るように充分に分布する。それに対し、反対の機械側の面の空所については、MDに沿って実質的に一直線に並べるようにし、それによって、たとえば、排水効果を大きくする。この分岐した空所は、図に示すように一つの構造物の中に作ることができるし、ラミネート基板に作ることもできる。空所については、たくさんの穴あけ方法あるいはそれらの組合わせによって、作ることができる。穴あけ方法として、レーザー穴あけ、機械的な打抜き、およびエンボス加工がある。たとえば、レーザー穴あけとエンボス加工との組合わせ、あるいは、レーザーによる穴あけとレーザーによる刻み/彫りとの組合わせなどによって、空所を作ることができる。
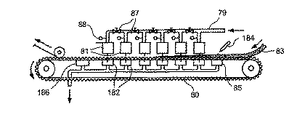
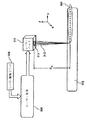
11 分岐した開口(空所)
12 シート接触側
14 反対側(機械側)
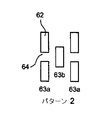
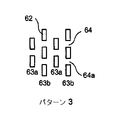
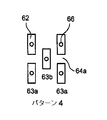
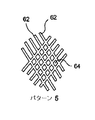
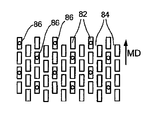
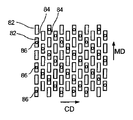
62,82 ランド領域
64,84 くぼみ
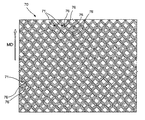
70 ベルト/スリーブ
71 凹所
76,86 空所(貫通穴)
79 流体噴出マニホールド
83,193 ウェブ
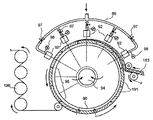
90 ドラム
91 積層体
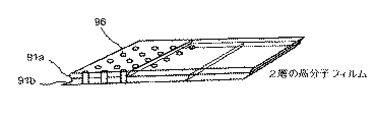
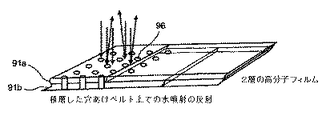
96 穴
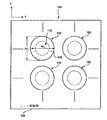
102 貫通空所
104 サポート部材
106 上部の面
110 開口
114 下部の面(機械側)
184 ノズル
196 乾燥筒
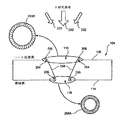
202 レーザー放射
204 台1の盛上がり端
300 システム
302 サポート部材
304 貫通空所
306 レーザー装置
308 レーザー駆動ユニット
310 レーザーヘッド
312 入射光放射
320 装置
322 サポート部材
1112 内側の面
1114 外側の面
1116 ストリップ材
Claims (47)
- スパンレースあるいはハイドロエンタングル処理用の連続的な不織のサポート部材であり、次の構成および条件を備えるサポート部材。
・前記サポート部材が複数の貫通空所を備え、それらの貫通空所がそれぞれ次のものを含むこと
・前記サポート部材の上部側の面に関連する第1の開口
・前記サポート部材の下部側の面に関連する第2の開口
・前記上部側の面は前記サポート部材のシート接触側の面であり、前記下部側の面は機械側の面である - 前記第1および第2の開口の少なくとも一方の周囲近くに少なくとも一つの盛上がり端をさらに備える、請求項1のサポート部材。
- 前記複数の貫通空所は、それぞれ円錐形あるいは円筒形の形状の内側面を含む、請求項1のサポート部材。
- 前記第1の盛上がり端および/または第2の盛上がり端は、前記上部側の面上の高さが5〜10μmである、請求項1のサポート部材。
- 前記貫通空所は、前記サポート部材の1または2以上の層を形作るストリップ材に作られている、請求項1のサポート部材。
- 前記ストリップ材は、フィルム、箔、あるいはストラップ材料のいずれかである、請求項5のサポート部材。
- 前記フィルム、箔、あるいはストラップ材料は、MD、CD、あるいはMDおよびCD、またはランダムな方向に補強繊維を備える、請求項6のサポート部材。
- 前記サポート部材の上部側の面は、被膜が施されており、それにより、シートの取外し性、静電散逸、汚れ/汚染からの解放、耐久性および/または構造的な一体性が図られている、請求項1のサポート部材。
- 前記ストリップ材は、らせん状に巻かれ、それにより、サポート部材の必要な長さおよび幅が得られている、請求項5のサポート部材。
- 前記サポート部材は、通気性が100〜500cfm(つまり、2.8〜14m3/分)の範囲である、請求項1のサポート部材。
- 前記サポート部材は、無端の縫合可能なベルトあるいはスリーブから構成される無端ベルトである、請求項1のサポート部材。
- 前記第1の開口および第2の開口は、直径が0.01mm〜5mmの範囲である、請求項1のサポート部材。
- 前記サポート部材は、複数のランド領域および関連するくぼみさらに備える、請求項1のサポート部材。
- 前記複数の貫通空所は、前記サポート部材の上部側の面上の前記ランド領域に作られている、請求項13のサポート部材。
- 前記複数の貫通空所は、前記サポート部材の上部側の面上の前記くぼみに作られている、請求項13のサポート部材。
- 前記サポート部材は、パターン付けのための地形的パターンを作り出す複数の溝をさらに備える、請求項1のサポート部材。
- 前記溝は、連続的あるいは非連続的である、請求項16のサポート部材。
- 前記サポート部材は、分岐した貫通空所をもち、前記上部側の前記複数の貫通空所が一緒になり、前記サポート部材の下部側により大きな空所を作る、請求項1のサポート部材。
- 前記サポート部材は、複数の高分子フィルム、箔、あるいはストラップ材料の間に積層した、織りあるいは不織の層を伴う積層体である、請求項1のサポート部材。
- 前記貫通空所は、前記上部側の面および/または下部側の面の形状が楕円、丸、長方形、あるいは星形である、請求項1のサポート部材。
- 前記貫通空所は、レーザーによる穴あけ、機械的な打抜き、エンボス加工、エッチング/彫り、あるいはそれらの組合わせで作られる、請求項1のサポート部材。
- 前記サポート部材は、その機械側に付属した複数のモノフィラメントを伴う積層体である、請求項1のサポート部材。
- スパンレースあるいはハイドロエンタングル処理用の連続的な不織のサポート部材を製造する方法であり、次の各工程および条件を備えるサポート部材の製造方法。
・前記サポート部材の上部側の面に関連する第1の開口を作る工程
・前記サポート部材の下部側の面に関連する第2の開口を作る工程
・前記上部側の面は前記サポート部材のシート接触側の面であり、前記下部側の面は機械側の面である - 前記第1および第2の開口の少なくとも一方の周囲近くに少なくとも一つの盛上がり端を作る工程をさらに備える、請求項23の方法。
- 前記複数の貫通空所のそれぞれが、円錐形あるいは円筒形の形状の内側面を含む、請求項23の方法。
- 前記第1の盛上がり端および/または第2の盛上がり端は、前記上部側の面上の高さが5〜10μmである、請求項23の方法。
- 前記貫通空所は、前記サポート部材の1または2以上の層を形作るストリップ材に作られている、請求項23の方法。
- 前記ストリップ材は、フィルム、箔、あるいは工業用ストラップ材料のいずれかである、請求項27の方法。
- 前記フィルム、箔、あるいはストラップ材料は、MD、CD、あるいはMDおよびCD、またはランダムな方向に補強繊維を備える、請求項28の方法。
- 前記サポート部材の上部側の面に化学的な処理による被膜を施す工程をさらに備え、それにより、シートの取外し性、静電散逸、汚れ/汚染からの解放、耐久性および/または構造的な一体性が図られている、請求項23の方法。
- 前記ストリップ材は、らせん状に巻かれ、それにより、サポート部材の必要な長さおよび幅が得られている、請求項27の方法。
- 前記サポート部材は、通気性が100〜500cfm(つまり、2.8〜14m3/分)の範囲である、請求項23の方法。
- 前記サポート部材は、無端の縫合可能なベルトあるいはスリーブから構成される無端ベルトである、請求項23の方法。
- 前記第1の開口および第2の開口は、直径が0.01mm〜5mmの範囲である、請求項23の方法。
- 前記サポート部材に複数のランド領域および関連するくぼみを作る工程をさらに備える、請求項23の方法。
- 前記複数の貫通空所は、前記サポート部材の上部側の面上の前記ランド領域に作られる、請求項35の方法。
- 前記複数の貫通空所は、前記サポート部材の上部側の面上の前記くぼみに作られる、請求項35の方法。
- 前記サポート部材にパターン付けのための地形的パターンを作り出す複数の溝を作る工程をさらに備える、請求項23の方法。
- 前記溝は、連続的あるいは非連続的である、請求項38の方法。
- 前記サポート部材は、分岐した貫通空所をもち、前記上部側の前記複数の貫通空所が一緒になり、前記サポート部材の下部側により大きな空所を作る、請求項23の方法。
- 前記サポート部材は、複数の高分子フィルム、箔、あるいはストラップ材料の間に積層した、織りあるいは不織の層を伴う積層体である、請求項23の方法。
- 前記貫通空所は、前記上部側の面および/または下部側の面の形状が楕円、丸、長方形、あるいは星形である、請求項23の方法。
- 前記貫通空所は、レーザーによる穴あけ、機械的な打抜き、エンボス加工、エッチング/彫り、あるいはそれらの組合わせで作られる、請求項23の方法。
- 前記サポート部材は、その機械側に付属した複数のモノフィラメントを伴う積層体である、請求項23の方法。
- スパンレースあるいはハイドロエンタングル処理用の連続的な不織のサポート部材であり、次の構成および条件を備えるサポート部材。
すなわち、そのシート接触側に、複数の穴、ランド領域、くぼみ、あよび/または溝があり、それらは、パターン付けのための地形的パターンを作り出すためのものであること、および前記サポート部材は、空気、流体および/または水を通すこと。 - 前記サポート部材の前記上部側の面および/または下部側の面に、パターン(模様)あるいはテクスチャーが与えられている、請求項1あるいは45いずれかのサポート部材。
- 前記サポート部材の前記上部側の面および/または下部側の面に、パターン(模様)あるいはテクスチャーが与えられている、請求項23の方法。
Applications Claiming Priority (9)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US9614908P | 2008-09-11 | 2008-09-11 | |
| US61/096,149 | 2008-09-11 | ||
| US12199808P | 2008-12-12 | 2008-12-12 | |
| US61/121,998 | 2008-12-12 | ||
| US14763709P | 2009-01-27 | 2009-01-27 | |
| US61/147,637 | 2009-01-27 | ||
| US14789409P | 2009-01-28 | 2009-01-28 | |
| US61/147,894 | 2009-01-28 | ||
| PCT/US2009/056007 WO2010030570A1 (en) | 2008-09-11 | 2009-09-04 | Industrial fabric, and method of making thereof |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012502202A true JP2012502202A (ja) | 2012-01-26 |
| JP5739332B2 JP5739332B2 (ja) | 2015-06-24 |
Family
ID=41217779
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011526924A Active JP5739332B2 (ja) | 2008-09-11 | 2009-09-04 | 工業用布およびその製造方法 |
Country Status (13)
| Country | Link |
|---|---|
| US (1) | US8822009B2 (ja) |
| EP (1) | EP2334860B1 (ja) |
| JP (1) | JP5739332B2 (ja) |
| KR (1) | KR101606722B1 (ja) |
| CN (1) | CN102264970B (ja) |
| BR (1) | BRPI0918561B1 (ja) |
| CA (1) | CA2736770C (ja) |
| ES (1) | ES2564182T3 (ja) |
| HU (1) | HUE027684T2 (ja) |
| MX (1) | MX2011002621A (ja) |
| RU (1) | RU2519879C2 (ja) |
| TW (1) | TWI515344B (ja) |
| WO (1) | WO2010030570A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012512335A (ja) * | 2008-12-12 | 2012-05-31 | オルバニー インターナショナル コーポレイション | らせん状に巻いたストリップ材を含む工業用布 |
| JP2015516034A (ja) * | 2012-05-11 | 2015-06-04 | アルバニー インターナショナル コーポレイションAlbany International Corporation | 補強材を有するらせん状に巻回された材料ストリップを含む産業用ファブリック |
| JP2015519487A (ja) * | 2012-05-11 | 2015-07-09 | アルバニー インターナショナル コーポレイションAlbany International Corporation | 補強材を有するらせん状に巻回された材料ストリップを含む産業用ファブリック |
Families Citing this family (73)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| BRPI0823070B1 (pt) | 2008-09-11 | 2019-01-02 | Albany Int Corp | estrutura de tecido |
| EP2334860B1 (en) | 2008-09-11 | 2016-01-27 | Albany International Corp. | Industrial fabric, and method of making thereof |
| US8728280B2 (en) | 2008-12-12 | 2014-05-20 | Albany International Corp. | Industrial fabric including spirally wound material strips with reinforcement |
| US8764943B2 (en) | 2008-12-12 | 2014-07-01 | Albany International Corp. | Industrial fabric including spirally wound material strips with reinforcement |
| BRPI1007355B1 (pt) | 2009-01-28 | 2020-10-06 | Albany International Corp. | Tecidos de fabrico de papel e sistema e métodos de produção de vazios de atravessamento em tecido de fabrico de papel |
| CA2688470A1 (en) | 2009-12-11 | 2011-06-11 | Allan Manninen | Industrial fabric comprised of selectively slit and embossed film |
| CA2779969A1 (en) * | 2012-06-18 | 2013-12-18 | Allan R. MANNINEN | In-line shear resistant nonwoven textiles comprised of selectively slit and embossed film |
| US8968517B2 (en) | 2012-08-03 | 2015-03-03 | First Quality Tissue, Llc | Soft through air dried tissue |
| US9926654B2 (en) | 2012-09-05 | 2018-03-27 | Gpcp Ip Holdings Llc | Nonwoven fabrics comprised of individualized bast fibers |
| US9474660B2 (en) | 2012-10-31 | 2016-10-25 | Kimberly-Clark Worldwide, Inc. | Absorbent article with a fluid-entangled body facing material including a plurality of hollow projections |
| KR102156314B1 (ko) | 2013-03-15 | 2020-09-15 | 쥐피씨피 아이피 홀딩스 엘엘씨 | 수분산성 와이프 기재 |
| EP2971313B1 (en) | 2013-03-15 | 2018-07-18 | GPCP IP Holdings LLC | Nonwoven fabrics of short individualized bast fibers and products made therefrom |
| US9031577B2 (en) * | 2013-06-08 | 2015-05-12 | Qualcomm Incorporated | System and method for sharing indoor location information with one or more application program modules within a portable computing device |
| MX356823B (es) * | 2014-04-08 | 2018-06-15 | Sca Hygiene Prod Ab | Metodo para producir una toallita humeda o pañuelo de papel higiénico, hidroentrelazado, deshechable por el inodoro. |
| JP6641293B2 (ja) * | 2014-05-01 | 2020-02-05 | フェデラル−モーグル・パワートレイン・リミテッド・ライアビリティ・カンパニーFederal−Mogul Powertrain Llc | 微細孔の反射性繊維スリーブおよびその製造方法 |
| USD771958S1 (en) * | 2014-05-06 | 2016-11-22 | Avintiv Specialty Materials Inc. | Nonwoven fabric |
| US11391000B2 (en) | 2014-05-16 | 2022-07-19 | First Quality Tissue, Llc | Flushable wipe and method of forming the same |
| EP3177760B1 (en) | 2014-08-07 | 2022-09-14 | GPCP IP Holdings LLC | Structured, dispersible nonwoven web comprised of hydroentangled individualized bast fibers |
| BR112017006124B1 (pt) * | 2014-09-25 | 2022-02-08 | Albany International Corp | Correias permeáveis para crepagem ou estruturar uma trama em um processo de produção de tecido |
| BR112017006125B1 (pt) * | 2014-09-25 | 2022-02-08 | Albany International Corp | Correia de múltiplas camadas para crepagem e estruturação em um processo de fabricação de papel absorvente |
| EP3215083B1 (en) | 2014-11-07 | 2019-08-07 | The Procter & Gamble Company | Process and apparatus for manufacturing an absorbent article using a laser source |
| CA2967043C (en) | 2014-11-12 | 2022-09-20 | First Quality Tissue, Llc | Cannabis fiber, absorbent cellulosic structures containing cannabis fiber and methods of making the same |
| EP3221510A4 (en) | 2014-11-24 | 2018-05-23 | First Quality Tissue, LLC | Soft tissue produced using a structured fabric and energy efficient pressing |
| MX381133B (es) | 2014-12-05 | 2025-03-12 | Structured I Llc | Proceso de fabricación de bandas de fabricar papel por el uso de tecnología de impresión 3d. |
| CN104773569B (zh) * | 2015-04-18 | 2017-05-17 | 黄永成 | 新型洗碗布穿料机 |
| US9938666B2 (en) | 2015-05-01 | 2018-04-10 | The Procter & Gamble Company | Unitary deflection member for making fibrous structures having increased surface area and process for making same |
| US9976261B2 (en) | 2015-05-01 | 2018-05-22 | The Procter & Gamble Company | Unitary deflection member for making fibrous structures having increased surface area and process for making same |
| US10933577B2 (en) | 2015-05-01 | 2021-03-02 | The Procter & Gamble Company | Unitary deflection member for making fibrous structures having increased surface area and process for making same |
| WO2016205103A1 (en) | 2015-06-19 | 2016-12-22 | The Procter & Gamble Company | Seamless unitary deflection member for making fibrous structures having increased surface area |
| US11826230B2 (en) | 2015-07-31 | 2023-11-28 | The Procter & Gamble Company | Package of absorbent articles utilizing a shaped nonwoven |
| CN106558599B (zh) * | 2015-09-29 | 2020-04-07 | 中芯国际集成电路制造(上海)有限公司 | 电阻随机存取存储器及其形成方法 |
| US10538882B2 (en) | 2015-10-13 | 2020-01-21 | Structured I, Llc | Disposable towel produced with large volume surface depressions |
| MX2018004621A (es) | 2015-10-13 | 2019-08-12 | First Quality Tissue Llc | Toalla desechable producida con depresiones superficiales de gran volumen. |
| CA3001608C (en) | 2015-10-14 | 2023-12-19 | First Quality Tissue, Llc | Bundled product and system and method for forming the same |
| CA3014325C (en) | 2016-02-11 | 2024-09-17 | Structured I, Llc | Belt or fabric comprising a polymer layer for paper machine |
| WO2017160701A1 (en) | 2016-03-15 | 2017-09-21 | The Procter & Gamble Company | Methods and apparatuses for separating and positioning discrete articles |
| US10214856B2 (en) | 2016-03-24 | 2019-02-26 | The Procter & Gamble Company | Unitary deflection member for making fibrous structures and process for making same |
| WO2017165258A1 (en) | 2016-03-24 | 2017-09-28 | The Procter & Gamble Company | Unitary deflection member for making fibrous structures |
| US20170314206A1 (en) | 2016-04-27 | 2017-11-02 | First Quality Tissue, Llc | Soft, low lint, through air dried tissue and method of forming the same |
| EP4050155A1 (en) | 2016-08-26 | 2022-08-31 | Structured I, LLC | Absorbent structures with high wet strength, absorbency, and softness |
| EP3510196B1 (en) | 2016-09-12 | 2026-04-22 | Structured I, LLC | Former of water laid asset that utilizes a structured fabric as the outer wire |
| US10865521B2 (en) | 2016-10-27 | 2020-12-15 | The Procter & Gamble Company | Deflecting member for making fibrous structures |
| EP3532674B1 (en) | 2016-10-27 | 2022-12-21 | The Procter & Gamble Company | Deflection member for making fibrous structures |
| US10683614B2 (en) | 2016-10-27 | 2020-06-16 | The Procter & Gamble Company | Deflecting member for making fibrous structures |
| US10676865B2 (en) | 2016-10-27 | 2020-06-09 | The Procter & Gamble Company | Deflecting member for making fibrous structures |
| US11583489B2 (en) | 2016-11-18 | 2023-02-21 | First Quality Tissue, Llc | Flushable wipe and method of forming the same |
| CN110248628A (zh) | 2017-01-31 | 2019-09-17 | 宝洁公司 | 成型的非织造织物和包括所述织物的制品 |
| DE102017103847A1 (de) * | 2017-02-24 | 2018-08-30 | Voith Patent Gmbh | Verfahren und Vorrichtung zur Herstellung einer Faserstoffbahn in einer Papiermaschine |
| WO2018160161A1 (en) | 2017-02-28 | 2018-09-07 | Kimberly-Clark Worldwide, Inc. | Process for making fluid-entangled laminate webs with hollow projections and apertures |
| BR112019017624B1 (pt) | 2017-03-30 | 2023-03-14 | Kimberly-Clark Worldwide, Inc | Artigo absorvente. |
| SE546384C2 (en) | 2017-07-31 | 2024-10-22 | Kimberly Clark Co | Laminated papermaking belt and a method of manufacturing a laminated papermaking belt |
| US10619309B2 (en) | 2017-08-23 | 2020-04-14 | Structured I, Llc | Tissue product made using laser engraved structuring belt |
| US11396725B2 (en) | 2017-10-27 | 2022-07-26 | The Procter & Gamble Company | Deflecting member for making fibrous structures |
| EP3348708B1 (en) * | 2018-04-23 | 2020-06-10 | Voith Patent GmbH | Paper machine clothing and method of producing the same |
| JP7321191B2 (ja) | 2018-06-19 | 2023-08-04 | ザ プロクター アンド ギャンブル カンパニー | 機能形成されたトップシートを有する吸収性物品 |
| PL3810054T3 (pl) | 2018-06-19 | 2022-09-12 | The Procter & Gamble Company | Laminat rozciągliwy z elementami elastycznymi z nawoju i formowaną warstwą włókninową |
| DE102018114748A1 (de) | 2018-06-20 | 2019-12-24 | Voith Patent Gmbh | Laminierte Papiermaschinenbespannung |
| US11697538B2 (en) | 2018-06-21 | 2023-07-11 | First Quality Tissue, Llc | Bundled product and system and method for forming the same |
| US11738927B2 (en) | 2018-06-21 | 2023-08-29 | First Quality Tissue, Llc | Bundled product and system and method for forming the same |
| EP3827122B1 (en) * | 2018-07-25 | 2024-08-28 | Suominen Corporation | 3d printed sleeve |
| CN109338785A (zh) * | 2018-11-10 | 2019-02-15 | 长沙云聚汇科技有限公司 | 一种无纺纸布加工装置 |
| WO2020112968A1 (en) | 2018-11-30 | 2020-06-04 | Kimberly-Clark Worldwide, Inc. | Three-dimensional nonwoven materials and methods of manufacturing thereof |
| CN109505062B (zh) * | 2018-12-03 | 2021-08-03 | 潍坊驼王实业有限公司 | 一种带有图案的无纺纸布制备装置 |
| DE202018107163U1 (de) * | 2018-12-14 | 2020-03-13 | Autefa Solutions Germany Gmbh | Strahlsaugkasten |
| WO2020256714A1 (en) | 2019-06-19 | 2020-12-24 | The Procter & Gamble Company | Absorbent article with function-formed topsheet, and method for manufacturing |
| EP3986352A1 (en) | 2019-06-19 | 2022-04-27 | The Procter & Gamble Company | Absorbent article with function-formed topsheet, and method for manufacturing |
| EP3839135B1 (en) * | 2019-12-19 | 2022-07-27 | Voith Patent GmbH | Paper machine clothing and method of producing the same |
| CN112048824B (zh) * | 2020-09-09 | 2021-10-22 | 安庆市景皇护理用品有限公司 | 双面压水滚压式纤维分离双面水刺滚压式棉片制造方法 |
| CN116234525A (zh) | 2020-10-02 | 2023-06-06 | 宝洁公司 | 具有改善的性能的吸收制品 |
| JP2024530786A (ja) * | 2021-09-03 | 2024-08-23 | アルバニー インターナショナル コーポレイション | 高透過性テクスチャ加工用ベルト |
| CA3256338A1 (en) | 2022-04-19 | 2023-10-26 | Albany International Corp. | Discreet patterned belt for fabrics, towels and non-woven materials |
| DE102024121247A1 (de) * | 2024-07-25 | 2026-01-29 | Basf Se | Komponente für eine poröse struktur sowie verfahren zum herstellen einer komponente für eine poröse struktur |
| DE102024121254A1 (de) * | 2024-07-25 | 2026-01-29 | TRUMPF Laser- und Systemtechnik SE | Verfahren zum einbringen eines lochs in ein werkstück, werkstück, verfahren zum herstellen einer porösen struktur sowie laserbearbeitungsvorrichtung |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0226974A (ja) * | 1988-04-14 | 1990-01-29 | Veratec Inc | 水圧を利用して繊維を絡み合わせ対称パターンの不織布を作る装置と方法 |
| JPH07197361A (ja) * | 1993-09-13 | 1995-08-01 | Mcneil Ppc Inc | 不織布 |
| JPH08502100A (ja) * | 1990-03-12 | 1996-03-05 | マクニール−ピーピーシー・インコーポレイテッド | 開口を有する新不織布 |
| JPH08100361A (ja) * | 1994-09-16 | 1996-04-16 | Mcneil Ppc Inc | 地形状支持部材、その製造方法及びそれを用いた不織布の製造方法と製造装置 |
| JPH08176945A (ja) * | 1994-09-16 | 1996-07-09 | Mcneil Ppc Inc | 隆起部分を有する不織布を製造する装置 |
| JP2000503596A (ja) * | 1995-12-18 | 2000-03-28 | マクニール―ピーピーシー・インコーポレイテッド | 布およびフィルムの形成装置を作成するためのレーザー穴あけ方法 |
| JP2004169235A (ja) * | 2002-11-21 | 2004-06-17 | Kao Corp | 嵩高不織布の製造方法 |
| JP2006512493A (ja) * | 2002-12-31 | 2006-04-13 | アルバニー インターナショナル コーポレイション | ベルトならびにバルクティッシュ及びタオルと不織製品及び不織布製造に使用するベルトを生成する方法 |
Family Cites Families (102)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2862251A (en) | 1955-04-12 | 1958-12-02 | Chicopee Mfg Corp | Method of and apparatus for producing nonwoven product |
| CH392239A (de) | 1960-07-23 | 1965-05-15 | Heimbach Gmbh Thomas Josef | Filterbahn zur Blattbildung und zur Stoffentwässerung und -trocknung bei Papiermaschinen oder dergleichen |
| US3214819A (en) | 1961-01-10 | 1965-11-02 | Method of forming hydrauligally loomed fibrous material | |
| US3121660A (en) | 1961-02-13 | 1964-02-18 | Jr Edward H Hall | Fourdrinier wire and method of making the same |
| US3508308A (en) | 1962-07-06 | 1970-04-28 | Du Pont | Jet-treatment process for producing nonpatterned and line-entangled nonwoven fabrics |
| CH465545A (de) | 1962-07-06 | 1968-02-15 | Du Pont | Verfahren zur Herstellung von verfestigten, nicht durchbrochenen textilen Flächengebilden sowie danach hergestellte Flächengebilde |
| GB1037003A (en) | 1963-05-28 | 1966-07-20 | Huyck Corp | Supplemental belt for use in paper making machine and method of making such belt |
| US3323226A (en) | 1963-05-28 | 1967-06-06 | Huyck Corp | Synthetic dryer belt |
| GB1025000A (en) | 1963-10-15 | 1966-04-06 | Huyck Corp | Improvements in or relating to the manufacture of paper |
| US3399111A (en) | 1966-12-01 | 1968-08-27 | Huyck Corp | Supplemental belt in combination with an endless belt in papermaking and method of installing the supplemental belt |
| US3485706A (en) | 1968-01-18 | 1969-12-23 | Du Pont | Textile-like patterned nonwoven fabrics and their production |
| GB1393426A (en) | 1972-09-27 | 1975-05-07 | Ici Ltd | Bonded fibre fabric manufacture |
| DE2538691A1 (de) | 1975-08-30 | 1977-03-03 | Continental Gummi Werke Ag | Verfahren zum herstellen von foerdergurten |
| DE2625836C3 (de) | 1976-06-09 | 1985-03-14 | Kuraray Co., Ltd., Kurashiki, Okayama | Vliesstoff mit einer aus zwei unterschiedlichen Mustern bestehenden Gitterstruktur und Verfahren zu seiner Herstellung |
| US4085485A (en) | 1976-07-26 | 1978-04-25 | International Paper Company | Process and device for forming non-woven fabrics |
| CS198481B1 (en) | 1977-05-20 | 1980-06-30 | Cestmir Balcar | Multilayer felt,method of and apparatus for manufacturing same |
| SE429769B (sv) | 1980-04-01 | 1983-09-26 | Nordiskafilt Ab | Arkaggregat och sett att tillverka detsamma |
| EP0103376A3 (en) | 1982-07-22 | 1985-01-09 | The Wiggins Teape Group Limited | Paper making machinery |
| US4537658A (en) | 1982-09-30 | 1985-08-27 | Scapa Inc. | Papermakers fabric constructed of extruded slotted elements |
| US4541895A (en) | 1982-10-29 | 1985-09-17 | Scapa Inc. | Papermakers fabric of nonwoven layers in a laminated construction |
| JPS59125954A (ja) * | 1982-12-31 | 1984-07-20 | ユニ・チャ−ム株式会社 | 不織布の製法 |
| DE3444082A1 (de) | 1984-12-04 | 1986-08-07 | Andreas Kufferath GmbH & Co KG, 5160 Düren | Entwaesserungsband, insbesondere als bespannung fuer den nassbereich von papiermaschinen |
| FI75893C (fi) * | 1985-03-01 | 1988-08-08 | Nokia Oy Ab | Skivformad vaetskegenomslaeppande struktur, och foerfarande foer tillverkning av densamma. |
| US4849054A (en) | 1985-12-04 | 1989-07-18 | James River-Norwalk, Inc. | High bulk, embossed fiber sheet material and apparatus and method of manufacturing the same |
| US5244711A (en) | 1990-03-12 | 1993-09-14 | Mcneil-Ppc, Inc. | Apertured non-woven fabric |
| US5142752A (en) * | 1990-03-16 | 1992-09-01 | International Paper Company | Method for producing textured nonwoven fabric |
| US5679222A (en) | 1990-06-29 | 1997-10-21 | The Procter & Gamble Company | Paper having improved pinhole characteristics and papermaking belt for making the same |
| US5245025A (en) | 1991-06-28 | 1993-09-14 | The Procter & Gamble Company | Method and apparatus for making cellulosic fibrous structures by selectively obturated drainage and cellulosic fibrous structures produced thereby |
| US6136146A (en) * | 1991-06-28 | 2000-10-24 | The Procter & Gamble Company | Non-through air dried paper web having different basis weights and densities |
| US5208087A (en) | 1991-10-08 | 1993-05-04 | Albany International Corp. | Spiral construction for a long nip press belt |
| US5298124A (en) | 1992-06-11 | 1994-03-29 | Albany International Corp. | Transfer belt in a press nip closed draw transfer |
| DE4224730C1 (en) | 1992-07-27 | 1993-09-02 | J.M. Voith Gmbh, 89522 Heidenheim, De | Tissue paper mfg. machine preventing moisture return - comprises shoe press for press unit(s) for drying tissue web, for min. press units |
| US5445746A (en) | 1992-08-28 | 1995-08-29 | Cer-Wat Corporation | Method for dewatering a porous wet web |
| US5336373A (en) | 1992-12-29 | 1994-08-09 | Scott Paper Company | Method for making a strong, bulky, absorbent paper sheet using restrained can drying |
| US5916462A (en) * | 1993-09-13 | 1999-06-29 | James; William A. | Laser drilling processes for forming an apertured film |
| US5549193A (en) | 1994-08-29 | 1996-08-27 | Xerox Corporation | Endless seamed belt |
| FR2730246B1 (fr) | 1995-02-03 | 1997-03-21 | Icbt Perfojet Sa | Procede pour la fabrication d'une nappe textile non tissee par jets d'eau sous pression, et installation pour la mise en oeuvre de ce procede |
| FR2734285B1 (fr) | 1995-05-17 | 1997-06-13 | Icbt Perfojet Sa | Procede pour la fabrication d'une nappe textile non tissee par jets d'eau sous pression, et installation pour la mise en oeuvre de ce procede |
| DE19548747C2 (de) | 1995-12-23 | 2001-07-05 | Voith Sulzer Papiermasch Gmbh | Pressenpartie |
| US6124015A (en) | 1996-04-18 | 2000-09-26 | Jwi Ltd. | Multi-ply industrial fabric having integral jointing structures |
| US5730817A (en) | 1996-04-22 | 1998-03-24 | Helisys, Inc. | Laminated object manufacturing system |
| DE19620379C2 (de) | 1996-05-21 | 1998-08-13 | Reifenhaeuser Masch | Anlage zur kontinuierlichen Herstellung einer Spinnvliesbahn |
| EP0925404B1 (en) | 1996-09-06 | 2003-04-16 | Kimberly-Clark Worldwide, Inc. | Nonwoven substrate and process for producing high-bulk tissue webs based thereon |
| US5713399A (en) | 1997-02-07 | 1998-02-03 | Albany International Corp. | Ultrasonic seaming of abutting strips for paper machine clothing |
| US5837102A (en) | 1997-04-24 | 1998-11-17 | Voith Sulzer Paper Technology North America, Inc. | Perforated and embossed sheet forming fabric |
| US6010598A (en) | 1997-05-08 | 2000-01-04 | The Procter & Gamble Company | Papermaking belt with improved life |
| US5900122A (en) | 1997-05-19 | 1999-05-04 | The Procter & Gamble Company | Cellulosic web, method and apparatus for making the same using papermaking belt having angled cross-sectional structure, and method of making the belt |
| GB9712113D0 (en) | 1997-06-12 | 1997-08-13 | Scapa Group Plc | Paper machine clothing |
| US5906710A (en) | 1997-06-23 | 1999-05-25 | The Procter & Gamble Company | Paper having penninsular segments |
| JPH1150386A (ja) | 1997-06-30 | 1999-02-23 | Christian Schiel | 改善された両面構造を有する抄紙用フェルト及びその製造方法 |
| US5972813A (en) | 1997-12-17 | 1999-10-26 | The Procter & Gamble Company | Textured impermeable papermaking belt, process of making, and process of making paper therewith |
| SE511703C2 (sv) | 1998-03-20 | 1999-11-08 | Nordiskafilt Ab Albany | Användning av ett överföringsband för en mjukpappersmaskin |
| SE511736C2 (sv) | 1998-03-20 | 1999-11-15 | Nordiskafilt Ab Albany | Präglingsband för en pappersmaskin |
| US6547924B2 (en) | 1998-03-20 | 2003-04-15 | Metso Paper Karlstad Ab | Paper machine for and method of manufacturing textured soft paper |
| GB9815142D0 (en) | 1998-07-14 | 1998-09-09 | Scapa Group Plc | Improvements in papermaking fabrics |
| US6274042B1 (en) | 1998-10-29 | 2001-08-14 | Voith Sulzer Papiertechnik Gmbh | Semipermeable membrane for pressing apparatus |
| US6290818B1 (en) | 1999-05-18 | 2001-09-18 | Albany International Corp. | Expanded film base reinforcement for papermaker's belts |
| US6358594B1 (en) | 1999-06-07 | 2002-03-19 | The Procter & Gamble Company | Papermaking belt |
| US6331341B1 (en) | 1999-07-09 | 2001-12-18 | Albany International Corp. | Multiaxial press fabric having shaped yarns |
| EP1127976B1 (en) | 2000-02-23 | 2005-01-19 | Voith Fabrics Patent GmbH | Process for producing a papermachine belt |
| PT1162307E (pt) | 2000-06-06 | 2004-03-31 | Heimbach Gmbh Thomas Josef | Banda de aperto de sapatas para maquinas de papel |
| DE10032251A1 (de) | 2000-07-03 | 2002-01-17 | Voith Paper Patent Gmbh | Maschine sowie Verfahren zur Herstellung einer Faserstoffbahn |
| US6723208B1 (en) | 2000-10-05 | 2004-04-20 | Albany International Corp. | Method for producing spiral wound paper machine clothing |
| US6743571B1 (en) | 2000-10-24 | 2004-06-01 | The Procter & Gamble Company | Mask for differential curing and process for making same |
| US6610173B1 (en) | 2000-11-03 | 2003-08-26 | Kimberly-Clark Worldwide, Inc. | Three-dimensional tissue and methods for making the same |
| US6660362B1 (en) | 2000-11-03 | 2003-12-09 | Kimberly-Clark Worldwide, Inc. | Deflection members for tissue production |
| US6630223B2 (en) | 2001-01-26 | 2003-10-07 | Albany International Corp. | Spirally wound shaped yarns for paper machine clothing and industrial belts |
| JP2001288671A (ja) | 2001-03-15 | 2001-10-19 | Mcneil Ppc Inc | 開口を有する不織布の製造装置及び方法 |
| US6616812B2 (en) | 2001-09-27 | 2003-09-09 | Voith Paper Patent Gmbh | Anti-rewet felt for use in a papermaking machine |
| US20030087575A1 (en) | 2001-11-07 | 2003-05-08 | Cheryl Carlson | Textured nonwoven fabric |
| FR2834725B1 (fr) | 2002-01-15 | 2004-06-11 | Rieter Perfojet | Machine de production d'un produit textile a motifs et produit non tisse ainsi obtenu |
| DE10204148A1 (de) | 2002-02-01 | 2003-08-07 | Schmitz Werke | Gewebe und Verfahren zu seiner Herstellung |
| US7128810B2 (en) | 2002-10-10 | 2006-10-31 | Albany International Corp. | Anti-rewet press fabric |
| US7128809B2 (en) | 2002-11-05 | 2006-10-31 | The Procter & Gamble Company | High caliper web and web-making belt for producing the same |
| MXPA05004209A (es) | 2002-11-12 | 2005-06-08 | Procter & Gamble | Proceso y aparato para preparar una trama de tela no tejida moldeada, texturizada e hilada por centrifugacion. |
| US6878238B2 (en) | 2002-12-19 | 2005-04-12 | Kimberly-Clark Worldwide, Inc. | Non-woven through air dryer and transfer fabrics for tissue making |
| US6875315B2 (en) | 2002-12-19 | 2005-04-05 | Kimberly-Clark Worldwide, Inc. | Non-woven through air dryer and transfer fabrics for tissue making |
| US7169265B1 (en) | 2002-12-31 | 2007-01-30 | Albany International Corp. | Method for manufacturing resin-impregnated endless belt and a belt for papermaking machines and similar industrial applications |
| US7008513B2 (en) | 2002-12-31 | 2006-03-07 | Albany International Corp. | Method of making a papermaking roll cover and roll cover produced thereby |
| US7022208B2 (en) | 2002-12-31 | 2006-04-04 | Albany International Corp. | Methods for bonding structural elements of paper machine and industrial fabrics to one another and fabrics produced thereby |
| US7166196B1 (en) | 2002-12-31 | 2007-01-23 | Albany International Corp. | Method for manufacturing resin-impregnated endless belt structures for papermaking machines and similar industrial applications and belt |
| US7005044B2 (en) | 2002-12-31 | 2006-02-28 | Albany International Corp. | Method of fabricating a belt and a belt used to make bulk tissue and towel, and nonwoven articles and fabrics |
| US7144479B2 (en) | 2003-04-16 | 2006-12-05 | Albany International Corp. | Method for increasing press fabric void volume by laser etching |
| JP3958730B2 (ja) | 2003-09-24 | 2007-08-15 | ヤマウチ株式会社 | プレスベルトおよびシュープレスロール |
| US7141142B2 (en) | 2003-09-26 | 2006-11-28 | Kimberly-Clark Worldwide, Inc. | Method of making paper using reformable fabrics |
| US7504060B2 (en) | 2003-10-16 | 2009-03-17 | Kimberly-Clark Worldwide, Inc. | Method and apparatus for the production of nonwoven web materials |
| GB0325463D0 (en) | 2003-10-31 | 2003-12-03 | Voith Fabrics Patent Gmbh | Three dimensional tomographic fabric assembly |
| US7294237B2 (en) | 2004-01-30 | 2007-11-13 | Voith Paper Patent Gmbh | Press section and permeable belt in a paper machine |
| US7297233B2 (en) | 2004-01-30 | 2007-11-20 | Voith Paper Patent Gmbh | Dewatering apparatus in a paper machine |
| ES2392253T3 (es) * | 2004-03-18 | 2012-12-07 | Sca Hygiene Products Ab | Método de producción de un material no tejido |
| DE102004044572A1 (de) | 2004-09-15 | 2006-03-30 | Voith Fabrics Patent Gmbh | Papiermaschinenbespannung |
| US7410554B2 (en) | 2004-11-11 | 2008-08-12 | Albany International Corp. | Unique modular construction for use as a forming fabric in papermaking or tissue or nonwovens |
| JP3946221B2 (ja) | 2004-11-30 | 2007-07-18 | ヤマウチ株式会社 | 製紙用弾性ベルト |
| JP4916133B2 (ja) | 2005-05-31 | 2012-04-11 | イチカワ株式会社 | シュープレス用ベルト |
| US7562427B2 (en) * | 2005-07-25 | 2009-07-21 | Johnson & Johnson Consumer Companies, Inc. | Low-density, non-woven structures and methods of making the same |
| EP1808528A1 (en) | 2006-01-17 | 2007-07-18 | Voith Patent GmbH | Paper machine fabric with release coating |
| US7527709B2 (en) | 2006-03-14 | 2009-05-05 | Voith Paper Patent Gmbh | High tension permeable belt for an ATMOS system and press section of paper machine using the permeable belt |
| US7815768B2 (en) | 2006-04-19 | 2010-10-19 | Albany International Corp. | Multi-layer woven creping fabric |
| US7550061B2 (en) | 2006-04-28 | 2009-06-23 | Voith Paper Patent Gmbh | Dewatering tissue press fabric for an ATMOS system and press section of a paper machine using the dewatering fabric |
| US7524403B2 (en) | 2006-04-28 | 2009-04-28 | Voith Paper Patent Gmbh | Forming fabric and/or tissue molding belt and/or molding belt for use on an ATMOS system |
| EP2334860B1 (en) | 2008-09-11 | 2016-01-27 | Albany International Corp. | Industrial fabric, and method of making thereof |
| BRPI1007355B1 (pt) * | 2009-01-28 | 2020-10-06 | Albany International Corp. | Tecidos de fabrico de papel e sistema e métodos de produção de vazios de atravessamento em tecido de fabrico de papel |
-
2009
- 2009-09-04 EP EP09792266.0A patent/EP2334860B1/en active Active
- 2009-09-04 KR KR1020117008245A patent/KR101606722B1/ko active Active
- 2009-09-04 BR BRPI0918561-5A patent/BRPI0918561B1/pt not_active IP Right Cessation
- 2009-09-04 RU RU2011108945/12A patent/RU2519879C2/ru active
- 2009-09-04 WO PCT/US2009/056007 patent/WO2010030570A1/en not_active Ceased
- 2009-09-04 US US13/063,688 patent/US8822009B2/en active Active
- 2009-09-04 MX MX2011002621A patent/MX2011002621A/es active IP Right Grant
- 2009-09-04 ES ES09792266.0T patent/ES2564182T3/es active Active
- 2009-09-04 JP JP2011526924A patent/JP5739332B2/ja active Active
- 2009-09-04 HU HUE09792266A patent/HUE027684T2/en unknown
- 2009-09-04 CA CA2736770A patent/CA2736770C/en active Active
- 2009-09-04 CN CN200980144447.3A patent/CN102264970B/zh active Active
- 2009-09-07 TW TW098130071A patent/TWI515344B/zh active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0226974A (ja) * | 1988-04-14 | 1990-01-29 | Veratec Inc | 水圧を利用して繊維を絡み合わせ対称パターンの不織布を作る装置と方法 |
| JPH08502100A (ja) * | 1990-03-12 | 1996-03-05 | マクニール−ピーピーシー・インコーポレイテッド | 開口を有する新不織布 |
| JPH07197361A (ja) * | 1993-09-13 | 1995-08-01 | Mcneil Ppc Inc | 不織布 |
| JPH08100361A (ja) * | 1994-09-16 | 1996-04-16 | Mcneil Ppc Inc | 地形状支持部材、その製造方法及びそれを用いた不織布の製造方法と製造装置 |
| JPH08176945A (ja) * | 1994-09-16 | 1996-07-09 | Mcneil Ppc Inc | 隆起部分を有する不織布を製造する装置 |
| JP2000503596A (ja) * | 1995-12-18 | 2000-03-28 | マクニール―ピーピーシー・インコーポレイテッド | 布およびフィルムの形成装置を作成するためのレーザー穴あけ方法 |
| JP2004169235A (ja) * | 2002-11-21 | 2004-06-17 | Kao Corp | 嵩高不織布の製造方法 |
| JP2006512493A (ja) * | 2002-12-31 | 2006-04-13 | アルバニー インターナショナル コーポレイション | ベルトならびにバルクティッシュ及びタオルと不織製品及び不織布製造に使用するベルトを生成する方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012512335A (ja) * | 2008-12-12 | 2012-05-31 | オルバニー インターナショナル コーポレイション | らせん状に巻いたストリップ材を含む工業用布 |
| JP2015516034A (ja) * | 2012-05-11 | 2015-06-04 | アルバニー インターナショナル コーポレイションAlbany International Corporation | 補強材を有するらせん状に巻回された材料ストリップを含む産業用ファブリック |
| JP2015519487A (ja) * | 2012-05-11 | 2015-07-09 | アルバニー インターナショナル コーポレイションAlbany International Corporation | 補強材を有するらせん状に巻回された材料ストリップを含む産業用ファブリック |
Also Published As
| Publication number | Publication date |
|---|---|
| KR101606722B1 (ko) | 2016-03-28 |
| ES2564182T3 (es) | 2016-03-18 |
| HUE027684T2 (en) | 2016-11-28 |
| WO2010030570A9 (en) | 2010-11-18 |
| MX2011002621A (es) | 2011-05-25 |
| US8822009B2 (en) | 2014-09-02 |
| JP5739332B2 (ja) | 2015-06-24 |
| CA2736770A1 (en) | 2010-03-18 |
| KR20110069807A (ko) | 2011-06-23 |
| US20120021171A1 (en) | 2012-01-26 |
| CN102264970B (zh) | 2015-04-01 |
| EP2334860A1 (en) | 2011-06-22 |
| RU2519879C2 (ru) | 2014-06-20 |
| CA2736770C (en) | 2017-03-28 |
| BRPI0918561B1 (pt) | 2019-06-18 |
| EP2334860B1 (en) | 2016-01-27 |
| BRPI0918561A2 (pt) | 2018-11-06 |
| CN102264970A (zh) | 2011-11-30 |
| WO2010030570A1 (en) | 2010-03-18 |
| TW201030203A (en) | 2010-08-16 |
| TWI515344B (zh) | 2016-01-01 |
| RU2011108945A (ru) | 2012-10-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5739332B2 (ja) | 工業用布およびその製造方法 | |
| JP5600123B2 (ja) | 不織製品の製造に用いる工業用布およびその製造方法 | |
| JP5711861B2 (ja) | 不織製品用の流体透過性ベルト |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120828 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130627 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20130731 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20131019 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140624 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140923 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150331 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150423 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5739332 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |