JP2012502842A - 自動車用ホイールリム - Google Patents
自動車用ホイールリム Download PDFInfo
- Publication number
- JP2012502842A JP2012502842A JP2011527345A JP2011527345A JP2012502842A JP 2012502842 A JP2012502842 A JP 2012502842A JP 2011527345 A JP2011527345 A JP 2011527345A JP 2011527345 A JP2011527345 A JP 2011527345A JP 2012502842 A JP2012502842 A JP 2012502842A
- Authority
- JP
- Japan
- Prior art keywords
- steel
- wheel rim
- rim
- wheel
- weight
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60B—VEHICLE WHEELS; CASTORS; AXLES FOR WHEELS OR CASTORS; INCREASING WHEEL ADHESION
- B60B3/00—Disc wheels, i.e. wheels with load-supporting disc body
- B60B3/04—Disc wheels, i.e. wheels with load-supporting disc body with a single disc body not integral with rim, i.e. disc body and rim being manufactured independently and then permanently attached to each other in a second step, e.g. by welding
- B60B3/041—Disc wheels, i.e. wheels with load-supporting disc body with a single disc body not integral with rim, i.e. disc body and rim being manufactured independently and then permanently attached to each other in a second step, e.g. by welding characterised by the attachment of rim to wheel disc
- B60B3/044—Disc wheels, i.e. wheels with load-supporting disc body with a single disc body not integral with rim, i.e. disc body and rim being manufactured independently and then permanently attached to each other in a second step, e.g. by welding characterised by the attachment of rim to wheel disc characterised by cross-sectional details of the attachment, e.g. the profile
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60B—VEHICLE WHEELS; CASTORS; AXLES FOR WHEELS OR CASTORS; INCREASING WHEEL ADHESION
- B60B3/00—Disc wheels, i.e. wheels with load-supporting disc body
- B60B3/08—Disc wheels, i.e. wheels with load-supporting disc body with disc body formed by two or more axially spaced discs
- B60B3/087—Discs having several mutual contact regions
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B60—VEHICLES IN GENERAL
- B60B—VEHICLE WHEELS; CASTORS; AXLES FOR WHEELS OR CASTORS; INCREASING WHEEL ADHESION
- B60B3/00—Disc wheels, i.e. wheels with load-supporting disc body
- B60B3/12—Means of reinforcing disc bodies
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Heat Treatment Of Sheet Steel (AREA)
- Laminated Bodies (AREA)
Abstract
【解決手段】鋼板で作られたホイールディスク3および該ホイールディスク3の周囲に配置されるリムフラップ2を備えた経済的に製造できる自動車用ホイールリムに関する。ホイールディスク3の鋼板が、着脱不可能な方法で圧延接合により互いに接合された少なくとも3つの重畳鋼層から形成され、該鋼層のうちの内側コア層6の強度が外側層4、5の強度より小さいため、重量が小さい本発明によるホイールリムは、実際の作動中に生じる力に対して安全に適合できることが保証される。
【選択図】図1
Description
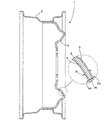
2 リムフラップ
3 ホイールディスク
4 ホイールディスクの第1外側層
5 ホイールディスクの第2外側層
6 ホイールディスクのコア層
D ホイールディスク3が製造される3層鋼板の全厚
D4 外側層4の厚さ
D5 外側層5の厚さ
D6 コア層6の厚さ
Claims (16)
- 鋼板で作られたホイールディスク(3)および該ホイールディスク(3)の周囲に配置されるリムフラップ(2)を備えた自動車用ホイールリムにおいて、ホイールディスク(3)の鋼板が、着脱不可能な方法で圧延接合により互いに接合された少なくとも3つの重畳鋼層から形成され、該鋼層のうちの内側コア層(6)の強度が外側層(4、5)の強度より小さいことを特徴とする自動車用ホイールリム。
- 前記リムフラップ(2)の鋼板も、着脱不可能な方法で圧延接合により互いに接合された少なくとも3つの重畳鋼層から形成され、該鋼層のうちの内側コア層(6)の強度が外側層(4、5)の強度より小さいことを特徴とする請求項1記載の自動車用ホイールリム。
- 前記外側層(4、5)の各々の厚さ(D4、D5)は、ホイールディスク(3)の鋼板の全厚(D)の5〜40%であることを特徴とする請求項1または2記載の自動車用ホイールリム。
- 前記ホイールディスク(3)の鋼板の外側層(4、5)の少なくとも一方が耐食鋼からなることを特徴とする請求項1〜3のいずれか1項記載の自動車用ホイールリム。
- 前記外側層(4、5)は同じ鋼材からなることを特徴とする請求項1〜4のいずれか1項記載の自動車用ホイールリム。
- 前記外側層(4、5)の少なくとも一方が、鉄および不可避の不純物以外に下記元素(%は、重量%)、すなわち
0.24%までのC、
3.0%までのMn、
1.5%までのSi、
0.05%までのP、
0.02%までのS、
25%までのCr、
1.0%までのMo、
全部で0.2%までのNbおよびTi、
0.25%までのN、
2.5%までのAl、
0.25%までのV、
0.01%までのB、
8.0%までのNi、
4.0%までのCu
を含有する鋼から製造されることを特徴とする請求項1〜5のいずれか1項記載の自動車用ホイールリム。 - 前記外側層(4、5)の鋼のC含有量が、最大で0.2重量%に達することを特徴とする請求項6記載の自動車用ホイールリム。
- 前記外側層(4、5)の鋼のMn含有量が、最大で2.5重量%に達することを特徴とする請求項6または7記載の自動車用ホイールリム。
- 前記外側層(4、5)の鋼のSi含有量が、最大で1.0重量%に達することを特徴とする請求項6〜8のいずれか1項記載の自動車用ホイールリム。
- 前記外側層(4、5)の鋼のAl含有量が、最大で2.0重量%に達することを特徴とする請求項6〜9のいずれか1項記載の自動車用ホイールリム。
- 前記外側層(4、5)の鋼が、鉄および不可避の不純物以外に下記元素(%は、重量%)、すなわち
0.05%までのC、
20〜25%までのCr、
3.0〜8.0%までのNi、
0.05〜1.0%までのMo、
0.005〜0.25%までのN、
および、「Mn、Al、Si」からなる群のうち、下記の割合で任意に選択される1つ以上の元素、すなわち
0.1〜2.0%までのMn、
0.1%までのAl、
1.0%までのSi
を含有する鋼から製造されることを特徴とする請求項6〜10のいずれか1項記載の自動車用ホイールリム。 - 前記コア層(6)が、鉄および不可避の不純物以外に下記元素(%は、重量%)、すなわち
0.25%までのC、
2.0%までのAl、
2.5%までのMn、
1.0%までのSi、
全部で1.0%までのCrおよびMo、
0.08%までのP、
0.02%までのS、
0.01%までのB、
0.2%までのV、
全部で0.25%までのNbおよびTi
を含有する鋼から製造されることを特徴とする請求項1〜11のいずれか1項記載の自動車用ホイールリム。 - 前記ホイールディスク(3)の鋼板は熱間圧延ストリップ鋼板であることを特徴とする請求項1〜12のいずれか1項記載の自動車用ホイールリム。
- 前記コア層(6)は、200〜550MPaの降伏強度を有する熱間圧延2層鋼板から形成されることを特徴とする請求項1〜13のいずれか1項記載の自動車用ホイールリム。
- 前記外側層(4、5)の少なくとも一方は、降伏強度が600〜1150MPaであるマルテンサイト鋼、複合相鋼または耐食フェライトオーステナイト鋼からなることを特徴とする請求項1〜14のいずれか1項記載の自動車用ホイールリム。
- 前記外側層(4、5)の少なくとも一方は、少なくとも20重量%のCr含有量を有する耐食鋼からなり、コア層(6)のC含有量は最大で0.1重量%に達することを特徴とする請求項1〜15のいずれか1項記載の自動車用ホイールリム。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102008048389.3A DE102008048389B4 (de) | 2008-09-22 | 2008-09-22 | Felge für ein Kraftfahrzeug |
| DE102008048389.3 | 2008-09-22 | ||
| PCT/EP2009/062181 WO2010031863A1 (de) | 2008-09-22 | 2009-09-21 | Felge für ein kraftfahrzeug |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012502842A true JP2012502842A (ja) | 2012-02-02 |
Family
ID=41319516
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011527345A Pending JP2012502842A (ja) | 2008-09-22 | 2009-09-21 | 自動車用ホイールリム |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US8491063B2 (ja) |
| EP (1) | EP2326517B1 (ja) |
| JP (1) | JP2012502842A (ja) |
| DE (1) | DE102008048389B4 (ja) |
| PL (1) | PL2326517T3 (ja) |
| WO (1) | WO2010031863A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017535668A (ja) * | 2014-10-02 | 2017-11-30 | ティッセンクルップ スチール ヨーロッパ アクチェンゲゼルシャフトThyssenKrupp Steel Europe AG | 多層平鋼製品および多層平鋼製品から製造された構成要素 |
| JP2018153858A (ja) * | 2017-03-21 | 2018-10-04 | リンテックス株式会社 | 車両用ホイールディスクの製造方法 |
Families Citing this family (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102007022453B4 (de) * | 2007-05-10 | 2020-02-06 | Thyssenkrupp Steel Europe Ag | Mehrschichtiges Verbundteil und aus diesem hergestelltes Bauteil |
| DE102008022709A1 (de) * | 2008-05-07 | 2009-11-19 | Thyssenkrupp Steel Ag | Verwendung eines metallischen Verbundwerkstoffs in einer Fahrzeugstruktur |
| US8708425B2 (en) * | 2010-10-12 | 2014-04-29 | GM Global Technology Operations LLC | Bimetallic casting |
| JP2012086672A (ja) * | 2010-10-20 | 2012-05-10 | Rintekkusu Kk | 自動車用ホイール |
| EP2654984A1 (en) * | 2010-12-23 | 2013-10-30 | Tata Steel Nederland Technology B.V. | Method of manufacturing a metal vehicle wheel and vehicle wheel |
| DE102012100278A1 (de) | 2012-01-13 | 2013-07-18 | Winkelmann MSR Technology GmbH & Co. KG | Rotationssymmetrisches Bauteil |
| TWI544976B (zh) * | 2012-12-27 | 2016-08-11 | Metal Ind Res & Dev Ct | Method for manufacturing advanced high strength steel rim and its fixture |
| DE102014112755B4 (de) | 2014-09-04 | 2018-04-05 | Thyssenkrupp Ag | Verfahren zum Umformen eines Werkstücks, insbesondere einer Platine, aus Stahlblech |
| DE102015111150A1 (de) | 2015-07-09 | 2017-01-12 | Benteler Steel/Tube Gmbh | Stahllegierung, insbesondere für Fahrwerks- oder Antriebsbauteil, und Fahrwerks- oder Antriebsbauteil |
| EP3162558A1 (en) | 2015-10-30 | 2017-05-03 | Outokumpu Oyj | Component made of metallic composite material and method for the manufacture of the component by hot forming |
| DE102016202005A1 (de) * | 2016-02-10 | 2017-08-10 | Thyssenkrupp Ag | Nutzfahrzeugrad und Verwendung |
| DE102016202381B4 (de) * | 2016-02-17 | 2022-08-18 | Thyssenkrupp Ag | Fahrzeugrad |
| DE102016115036A1 (de) * | 2016-08-12 | 2018-02-15 | Thyssenkrupp Ag | Fahrwerkskomponente mit hoher Betriebsfestigkeit |
| WO2018133928A1 (de) * | 2017-01-18 | 2018-07-26 | Thyssenkrupp Steel Europe Ag | Verfahren zur herstellung eines fahrzeugrades in blechbauweise |
| JP6694916B2 (ja) * | 2018-06-20 | 2020-05-20 | 本田技研工業株式会社 | ホイール、駆動輪、及び、車椅子 |
| DE102020204310B3 (de) * | 2020-04-02 | 2021-04-01 | Thyssenkrupp Steel Europe Ag | Stahl-Fahrzeugrad |
| DE102020205203A1 (de) | 2020-04-23 | 2021-10-28 | Thyssenkrupp Steel Europe Ag | Verfahren zur Herstellung eines Fahrzeugrades und entsprechend hergestelltes Fahrzeugrad |
| CN115106727A (zh) * | 2022-07-18 | 2022-09-27 | 洪荣州 | 一种汽车车轮幅板的生产工艺 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6213332A (ja) * | 1985-07-12 | 1987-01-22 | 新日本製鐵株式会社 | 成形性のすぐれた高疲労限度比クラッド鋼板 |
| JPH03187738A (ja) * | 1989-12-18 | 1991-08-15 | Nippon Steel Corp | 疲労強度のすぐれた複合鋼板及びその製造方法 |
| JPH06136485A (ja) * | 1992-10-29 | 1994-05-17 | Nippon Steel Corp | 深絞り用鋳込みクラッド冷延鋼板 |
| DE102005006606B3 (de) * | 2005-02-11 | 2006-03-16 | Thyssenkrupp Steel Ag | Verfahren zum Herstellen von walzplattiertem Warmband zur Weiterverarbeitung zu Kaltband und gewickeltes Coil aus solchem Warmband |
| JP2006088435A (ja) * | 2004-09-22 | 2006-04-06 | Neomax Material:Kk | マグネシウム系金属クラッド板 |
Family Cites Families (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2125544A (en) * | 1934-05-01 | 1938-08-02 | Baker Castor Oil Co | Process of treating vegetable and animal oils and product obtained thereby |
| US2439881A (en) | 1944-06-08 | 1948-04-20 | Charles S Ash | Wheel |
| GB1331322A (en) | 1971-02-17 | 1973-09-26 | Magnesium Elektron Ltd | Wheel |
| US3993356A (en) | 1975-10-14 | 1976-11-23 | Caterpillar Tractor Co. | Track carrying wheels for crawler type vehicles having improved panel assemblies |
| JPS58194603A (ja) * | 1982-05-10 | 1983-11-12 | Honda Motor Co Ltd | 自動二輪車等のホイ−ル |
| US5031966A (en) * | 1989-11-24 | 1991-07-16 | Oakey Douglas L | Wheel cover |
| DE4137118A1 (de) * | 1991-11-12 | 1993-05-13 | Schaeffler Waelzlager Kg | Kaltband zur herstellung praezisions-tiefgezogener, einsatzgehaerteter bauteile, insbesondere waelzlager- und motorenteile |
| DE4141938A1 (de) * | 1991-12-19 | 1993-06-24 | Emitec Emissionstechnologie | Plattiertes stahlblech |
| CN1246094A (zh) | 1997-01-31 | 2000-03-01 | 肯尼斯·西德尼·霍斯金斯 | 轮子减噪装置 |
| DE19936151A1 (de) | 1999-07-31 | 2001-02-08 | Thyssenkrupp Stahl Ag | Höherfestes Stahlband oder -blech und Verfahren zu seiner Herstellung |
| US6817679B1 (en) * | 1999-12-07 | 2004-11-16 | Hayes Lemmerz International, Inc. | Corrosion resistant bright finish for light weight vehicle wheels |
| IT1319638B1 (it) * | 2000-01-20 | 2003-10-20 | Gianetti Ruote Spa | Ruota per autoveicoli. |
| JP2001219701A (ja) | 2000-02-08 | 2001-08-14 | Fuji Seiko Kk | 自動車用ディスクホイール |
| US7377596B2 (en) * | 2005-04-29 | 2008-05-27 | Amerityre | Urethane wheel having a metal core |
| JP5090365B2 (ja) * | 2006-11-22 | 2012-12-05 | 中央精機株式会社 | 自動車用ホイール |
-
2008
- 2008-09-22 DE DE102008048389.3A patent/DE102008048389B4/de not_active Expired - Fee Related
-
2009
- 2009-09-21 EP EP09783228A patent/EP2326517B1/de not_active Not-in-force
- 2009-09-21 JP JP2011527345A patent/JP2012502842A/ja active Pending
- 2009-09-21 PL PL09783228T patent/PL2326517T3/pl unknown
- 2009-09-21 US US13/119,997 patent/US8491063B2/en not_active Expired - Fee Related
- 2009-09-21 WO PCT/EP2009/062181 patent/WO2010031863A1/de not_active Ceased
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6213332A (ja) * | 1985-07-12 | 1987-01-22 | 新日本製鐵株式会社 | 成形性のすぐれた高疲労限度比クラッド鋼板 |
| JPH03187738A (ja) * | 1989-12-18 | 1991-08-15 | Nippon Steel Corp | 疲労強度のすぐれた複合鋼板及びその製造方法 |
| JPH06136485A (ja) * | 1992-10-29 | 1994-05-17 | Nippon Steel Corp | 深絞り用鋳込みクラッド冷延鋼板 |
| JP2006088435A (ja) * | 2004-09-22 | 2006-04-06 | Neomax Material:Kk | マグネシウム系金属クラッド板 |
| DE102005006606B3 (de) * | 2005-02-11 | 2006-03-16 | Thyssenkrupp Steel Ag | Verfahren zum Herstellen von walzplattiertem Warmband zur Weiterverarbeitung zu Kaltband und gewickeltes Coil aus solchem Warmband |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017535668A (ja) * | 2014-10-02 | 2017-11-30 | ティッセンクルップ スチール ヨーロッパ アクチェンゲゼルシャフトThyssenKrupp Steel Europe AG | 多層平鋼製品および多層平鋼製品から製造された構成要素 |
| JP2018153858A (ja) * | 2017-03-21 | 2018-10-04 | リンテックス株式会社 | 車両用ホイールディスクの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| US20110227400A1 (en) | 2011-09-22 |
| DE102008048389A1 (de) | 2010-06-10 |
| EP2326517A1 (de) | 2011-06-01 |
| US8491063B2 (en) | 2013-07-23 |
| DE102008048389B4 (de) | 2015-02-05 |
| EP2326517B1 (de) | 2013-02-20 |
| WO2010031863A1 (de) | 2010-03-25 |
| PL2326517T3 (pl) | 2013-08-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8491063B2 (en) | Wheel rim for a motor vehicle | |
| US12454737B2 (en) | Method of forming a hot stamped coated steel product | |
| EP2242863B1 (en) | Process for manufacturing stamped products, and stamped products prepared from the same | |
| CA3071152C (fr) | Procede de fabrication de toles d'acier pour durcissement sous presse, et pieces obtenues par ce procede | |
| US20180370578A1 (en) | Body component or chassis component of a motor vehicle having improved crash performance, and method for producing same | |
| US20060097549A1 (en) | Side panel for a motor vehicle, and method of making such a side panel | |
| CN103582706A (zh) | 钢带材复合物及其制备方法 | |
| CA3025449A1 (en) | Cold rolled and annealed steel sheet, method of production thereof and use of such steel to produce vehicle parts | |
| WO2017203345A1 (en) | Cold rolled and annealed steel sheet, method of production thereof and use of such steel to produce vehicle parts | |
| US10780520B2 (en) | Method for producing a hot-rolled plated composite material, flat product stack, hot-rolled plated composite material and use thereof | |
| CN105127205A (zh) | 用于生产板带的大型镶套轧辊及其制备方法 | |
| JPH03264652A (ja) | フェライト系ステンレス鋼板とその製造方法 | |
| EP2671962A1 (en) | Steel sheet for aerosol can bottom having high pressure resistance and excellent workability and method for producing same | |
| JP4007050B2 (ja) | 加工性と疲労特性に優れた高張力溶接鋼管およびその製造方法、ならびに溶接鋼管素材用鋼帯 | |
| CN214001195U (zh) | 一种双片式拼焊轮辐的轮毂结构 | |
| JP2883887B2 (ja) | 自動車用ホイールの製造方法 | |
| JPS5942148A (ja) | 車両用ホイ−ル | |
| JPS5855870B2 (ja) | デイスクホイ−ル | |
| CN115106727A (zh) | 一种汽车车轮幅板的生产工艺 | |
| JPH11343536A (ja) | トラックフレーム・アクスルケース用高強度熱延鋼板 | |
| JPS63220938A (ja) | 自動車用ホイ−ルの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20120507 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20130930 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20131009 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20140109 |
|
| A602 | Written permission of extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A602 Effective date: 20140117 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140131 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140310 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20140805 |