JP2013237366A - ダクト部材およびダクトの製造方法 - Google Patents
ダクト部材およびダクトの製造方法 Download PDFInfo
- Publication number
- JP2013237366A JP2013237366A JP2012111931A JP2012111931A JP2013237366A JP 2013237366 A JP2013237366 A JP 2013237366A JP 2012111931 A JP2012111931 A JP 2012111931A JP 2012111931 A JP2012111931 A JP 2012111931A JP 2013237366 A JP2013237366 A JP 2013237366A
- Authority
- JP
- Japan
- Prior art keywords
- duct
- plate
- air flow
- guide portion
- flow passage
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Air-Conditioning For Vehicles (AREA)
Abstract
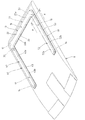
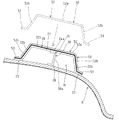
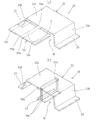
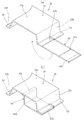
【解決手段】ダクト部材20は、溝形状に形成され、該溝形状の開放端を塞ぐようにルーフトリムRに取り付けられるダクト本体22と、このダクト本体22の端縁に繋げて一体形成された板状体を折り曲げて空気流通路18に位置するように形成され、該空気流通路18を流れる空気を案内する案内部30とを備えている。案内部30は、ダクト本体22とルーフトリムRとの対向面間に立てた姿勢で配置され、ルーフトリムRに対してダクト本体22を支持するよう構成される。
【選択図】図2
Description
パネル部材に取り付けられて、該パネル部材との間に空気流通路を画成するダクト部材において、
溝形状に形成され、該溝形状の開放端を塞ぐように前記パネル部材に取り付けられるダクト本体と、
前記ダクト本体の端縁に繋げて一体形成された板状体を折り曲げて前記空気流通路に位置するように形成され、該空気流通路を流れる空気を案内する案内部とを備えたことを要旨とする。
請求項1に係る発明によれば、板状体を折り曲げて形成された案内部は、空気流通路の流通断面に占める範囲を小さくすることが可能であり、空気流通路の流通断面を狭めることなく空気流通路を流れる空気を適切に案内し得る。
請求項2に係る発明によれば、案内部によってダクト本体を補強することができる。
請求項3に係る発明によれば、案内部によってダクト本体の端部が補強されているので、該端部に外側から重ねた別のダクト本体を密着させることができる。
請求項4に係る発明によれば、折り目を形成することで板状体を折り曲げ易くできる。
請求項5に係る発明によれば、案内部の向きを調節可能であるので、案内部によって空気流通路を流通する空気をより適切に案内できる。
所要形状のダクト本体を成形すると共に、該ダクト本体の端縁から外方へ延出する板状体を形成し、
前記板状体を折り曲げることで前記ダクト本体で画成される空気流通路に臨む案内部を形成するようにしたことを要旨とする。
請求項6に係る発明によれば、案内部を板状体を折り曲げて形成するので、案内部の形状が成形に伴う制約を受け難く、空気流通路の流通断面に占める範囲を小さくし得る案内部を形成することができる。
前記板状体を前記ダクト本体の端縁で折り返すと共に該ダクト本体から延出するように折り曲げることで、前記案内部を形成し、
前記ダクト本体の開放端を前記パネル部材に取り付けることで該ダクト本体と該パネル部材との間に画成される前記空気流通路に、前記案内部を配置し、
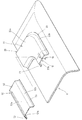
前記案内部によって前記パネル部材に対して支持される前記ダクト本体の端部に、別のダクト本体を外側から重ねて接合するようにしたことを要旨とする。
請求項7に係る発明によれば、案内部によってダクト本体の端部が補強されているので、別のダクト本体を該端部に外側から接合し易い。
前述した実施例の構成に限定されず、以下のように変更することができる。
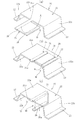
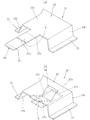
(1)案内部の構成は、実施例に限定されず、板状体の形状や折り曲げ位置や折り曲げ方向を適宜組み合わせることで様々な態様とし得る。図5に示す変更例1に係る案内部60を構成する板状体58は、略矩形状の本体部分の後縁略中央部が連結片部58aを介して第1ダクト本体22の上壁22a前端縁に繋がるよう一体形成される(図5(a)参照)。板状体58には、連結片部58aを挟んで左右対称に離間した一対の第1折り目59a,59aが形成されると共に、両第1折り目59a,59aを挟んで左右対称な関係で一対の第2折り目59b,59bが形成される。両第1折り目59a,59aは、板状体58をなすシート材の2枚分の板厚程度離間して形成され、同じ側部に設けられる第1折り目59aと第2折り目59bとは、第1ダクト本体22の上壁22aとルーフトリムRとの離間間隔程度の間隔をあけて形成される。板状体58は、連結片部58aで後方へ折り返して、両第1折り目59a,59a間を上壁22aの内周面に接合すると共に、第1折り目59aの夫々で下方に折り曲げることで、第1折り目59aと第2折り目59bとの間を互いに当接させる。そして、板状体58を第2折り目59b,59bで互いに反対向きに折り曲げることで、断面略「H」形状の案内部60が形成され(図5(b)参照)、案内部60の下端はルーフトリムRに当接する。このように構成された変更例1の案内部60は、空気流通路18に延出する部分が2枚のシート材を重ね合わせて形成されるので、第1ダクト本体22の補強効果を向上し得る。
(5)ダクト部材は、合成樹脂製の発泡体からなるシート材で構成する例を挙げたが、合成樹脂の例えばポリプロピレン等のオレフィン系樹脂などからなるソリッドや不織布などでダクト部材を構成してもよい。また、ダクト部材の成形方法としては、真空成形に限られず、圧空成形やインジェクション成形またはその他の方法を採用し得る。
(6)案内部は、直線的に形成するだけでなく、空気流通路の曲がり部に対応して湾曲させたり、空気流通路の連通向きに対して斜めに配置して空気の流通向きを変えてもよい。
(7)シート材からダクト本体を成形した後に、余剰部分をカットすることで板状体を形成した例を挙げたが、シート材を板状体の形状に合わせて予めカットした後に成形を行ってもよい。
(8)天井ダクトだけでなく、ピラーダクトやその他のダクトにも適用できる。
22 第1ダクト本体(ダクト本体),24 板状体,
26,28,59a,59b,63a,63b,63c 折り目,
30,60,64,68 案内部,40 第2ダクト本体(別のダクト本体)
50 第3ダクト本体(別のダクト本体),R ルーフトリム(パネル部材)
Claims (7)
- パネル部材に取り付けられて、該パネル部材との間に空気流通路を画成するダクト部材において、
溝形状に形成され、該溝形状の開放端を塞ぐように前記パネル部材に取り付けられるダクト本体と、
前記ダクト本体の端縁に繋げて一体形成された板状体を折り曲げて前記空気流通路に位置するように形成され、該空気流通路を流れる空気を案内する案内部とを備えた
ことを特徴とするダクト部材。 - 前記案内部は、前記ダクト本体と前記パネル部材との対向面間に立てた姿勢で配置され、該パネル部材に対して該ダクト本体を支持するよう構成された請求項1記載のダクト部材。
- 前記案内部は、別のダクト本体が外側から重ねて接合される前記ダクト本体の端部に形成された請求項2記載のダクト部材。
- 前記案内部は、前記板状体を薄肉化して形成された折り目で折り曲げて形成された請求項1〜3の何れか一項に記載のダクト部材。
- 前記案内部は、前記板状体の折り曲げ向きにより前記空気流通路での向きを調節可能に構成された請求項1〜4の何れか一項に記載のダクト部材。
- 所要形状のダクト本体を成形すると共に、該ダクト本体の端縁から外方へ延出する板状体を形成し、
前記板状体を折り曲げることで前記ダクト本体で画成される空気流通路に臨む案内部を形成するようにした
ことを特徴とするダクトの製造方法。 - 合成樹脂からなるシート材を成形することで、溝形状の前記ダクト本体を形成し、
前記板状体を前記ダクト本体の端縁で折り返すと共に該ダクト本体から延出するように折り曲げることで、前記案内部を形成し、
前記ダクト本体の開放端を前記パネル部材に取り付けることで該ダクト本体と該パネル部材との間に画成される前記空気流通路に、前記案内部を配置し、
前記案内部によって前記パネル部材に対して支持される前記ダクト本体の端部に、別のダクト本体を外側から重ねて接合するようにした請求項6記載のダクトの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012111931A JP6054058B2 (ja) | 2012-05-15 | 2012-05-15 | ダクト部材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012111931A JP6054058B2 (ja) | 2012-05-15 | 2012-05-15 | ダクト部材の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2013237366A true JP2013237366A (ja) | 2013-11-28 |
| JP6054058B2 JP6054058B2 (ja) | 2016-12-27 |
Family
ID=49762795
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012111931A Active JP6054058B2 (ja) | 2012-05-15 | 2012-05-15 | ダクト部材の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6054058B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020175756A (ja) * | 2019-04-17 | 2020-10-29 | 株式会社イノアックコーポレーション | ダクト部材およびその製造方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS641015U (ja) * | 1987-06-16 | 1989-01-06 | ||
| JPH02147304U (ja) * | 1989-05-18 | 1990-12-14 | ||
| JPH08142650A (ja) * | 1994-11-17 | 1996-06-04 | Daihatsu Motor Co Ltd | 自動車用空調エアダクトの成形方法 |
| JP2000264095A (ja) * | 1999-03-18 | 2000-09-26 | Calsonic Kansei Corp | 車両用ダクト構造 |
| JP2002205527A (ja) * | 2001-01-05 | 2002-07-23 | Inoac Corp | インストルメントパネルのダクト構造 |
| JP2010083238A (ja) * | 2008-09-30 | 2010-04-15 | Daikyonishikawa Corp | ダクト及びその製造方法 |
| JP2011084167A (ja) * | 2009-10-15 | 2011-04-28 | Toyota Motor Corp | インストルメントパネル構造 |
-
2012
- 2012-05-15 JP JP2012111931A patent/JP6054058B2/ja active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS641015U (ja) * | 1987-06-16 | 1989-01-06 | ||
| JPH02147304U (ja) * | 1989-05-18 | 1990-12-14 | ||
| JPH08142650A (ja) * | 1994-11-17 | 1996-06-04 | Daihatsu Motor Co Ltd | 自動車用空調エアダクトの成形方法 |
| JP2000264095A (ja) * | 1999-03-18 | 2000-09-26 | Calsonic Kansei Corp | 車両用ダクト構造 |
| JP2002205527A (ja) * | 2001-01-05 | 2002-07-23 | Inoac Corp | インストルメントパネルのダクト構造 |
| JP2010083238A (ja) * | 2008-09-30 | 2010-04-15 | Daikyonishikawa Corp | ダクト及びその製造方法 |
| JP2011084167A (ja) * | 2009-10-15 | 2011-04-28 | Toyota Motor Corp | インストルメントパネル構造 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020175756A (ja) * | 2019-04-17 | 2020-10-29 | 株式会社イノアックコーポレーション | ダクト部材およびその製造方法 |
| JP7214549B2 (ja) | 2019-04-17 | 2023-01-30 | 株式会社イノアックコーポレーション | ダクト部材およびその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6054058B2 (ja) | 2016-12-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8821225B2 (en) | Vehicle instrument panel | |
| US8662583B2 (en) | Vehicle seat trim attachment | |
| US9205721B2 (en) | Cross-car structural support with integrated HVAC floor duct | |
| CN105996581A (zh) | 表皮卡止用夹紧件 | |
| US20180147962A1 (en) | Vehicle seat and seat element equipped with a ventilation system comprising a duct | |
| US9422004B2 (en) | Vehicle body front section structure | |
| JP2017094971A (ja) | 車両下部構造 | |
| US20100193108A1 (en) | Manufacturing method of a vehicular interior part | |
| JP6054058B2 (ja) | ダクト部材の製造方法 | |
| US10479242B2 (en) | Vehicle seat | |
| WO2019224973A1 (ja) | ボディサイドパネル | |
| JP5953189B2 (ja) | 車両用内装材およびその製造方法 | |
| JP6728231B2 (ja) | 車両用内装材 | |
| JP2018043713A (ja) | 車両ルーフ部構造及び車両用ルーフパネルの製造方法 | |
| US10391905B2 (en) | Vehicle seat | |
| JP6195166B2 (ja) | 自動車の車体構造 | |
| JP7214549B2 (ja) | ダクト部材およびその製造方法 | |
| JP2017043320A (ja) | カウル構造 | |
| JP2015110397A (ja) | 車体樹脂パネル構造 | |
| JP6483835B2 (ja) | 乗物用シート | |
| JP2011189869A (ja) | ダクト入りシートクッション | |
| KR20160084430A (ko) | 시트 부품, 등받이 및 차량 시트 | |
| JP6761701B2 (ja) | 吸気ダクト | |
| JP2011093499A (ja) | インストルメントパネル構造 | |
| KR101889623B1 (ko) | 자동차용 시트의 암레스트 보드가 일체화된 시트백 프레임 및 그 제조방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20141208 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20150224 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20151228 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160105 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160217 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160712 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160801 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20161122 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20161130 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6054058 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |