JP2014148045A - コーティング機及びこれを使用するコーティング方法 - Google Patents
コーティング機及びこれを使用するコーティング方法 Download PDFInfo
- Publication number
- JP2014148045A JP2014148045A JP2013016436A JP2013016436A JP2014148045A JP 2014148045 A JP2014148045 A JP 2014148045A JP 2013016436 A JP2013016436 A JP 2013016436A JP 2013016436 A JP2013016436 A JP 2013016436A JP 2014148045 A JP2014148045 A JP 2014148045A
- Authority
- JP
- Japan
- Prior art keywords
- coating
- cylinder
- sheet
- impression cylinder
- coating unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Coating Apparatus (AREA)
- Printing Methods (AREA)
Abstract
【課題】被転写体に対して厚い層でスポットコーティングできるコーティング機及びこれを使用するコーティング方法を提供する。
【解決手段】シート1を支持して搬送する第一の圧胴121と、第一の圧胴121に対接して第一の圧胴121との間を通過するシート1の一方面に第一のニスをコーティングするロータリースクリーン胴122とを有する第一のコーティングユニット120と、第一のコーティングユニット120のシート1の搬送方向下流側に配設されて外周面がシート1の他方面に接触するようにシート1を支持して搬送する第二の圧胴131と、第二の圧胴131に対接するコータ胴132と、コータ胴132に対接するアニロックスローラ133と、アニロックスローラ133に第二のニスを供給するチャンバ134とを有する第二のコーティングユニット130とを備えるコーティング機100とした。
【選択図】図1
Description
本発明は、被転写体にコーティングを施すコーティング機及びこれを使用するコーティング方法に関する。
シートにコーティングを施すコーティング装置としては、例えば、下記特許文献1に記載されたものが知られている。この特許文献1に記載されているコーティング装置は、チェンバドクタからアプリケータローラにラッカを供給するフレキソ印刷装置によりラッカをシートの一部分のみにスポットコーティングした後、調量ローラとアプリケータローラとの間にラッカを蓄えるラッカ塗布装置によりラッカを上記シートの全面にコーティングすることができるようになっている。
前記特許文献1に記載されているコーティング装置においては、上述したスポットコーティング及び全面コーティングにより、スポットコーティングされた部分と他の部分とで視覚的に差異を生じるコーティングが可能になると共に、触感を与えるコーティング、すなわち、スポットコーティングされた部分と他の部分との指で触ったときの触感に差を生じさせることが可能になり、視覚効果だけでなく、さらに付加価値の高いコーティングを提供することができる。例えば、目の不自由な人への情報伝達に利用する等、適用範囲を拡大することができ、市場を広げることができる。
ところで、このような触感を与えるコーティングを確実に行うためには、スポットコーティングを厚盛りで行う、すなわち、コーティング用液体を厚い層でスポットコーティングする必要がある。しかしながら、前記特許文献1に記載されているような従来の装置では、粘度の低いラッカ等のコーティング用液体しか利用することができないため、触感を十分に与え得るような厚い層のスポットコーティングを施すことが難しくなっていた。
このような問題は、シートにコーティングを施す場合に限らず、ウエブ等を始めとする各種の被転写体にコーティングを施す場合であれば、上述した場合と同様にして生じ得ることであった。
このようなことから、本発明は、被転写体に対して厚い層でスポットコーティングすることができるコーティング機及びこれを使用するコーティング方法を提供することを目的とする。
前述した課題を解決するための、本発明に係るコーティング機は、被転写体を支持して搬送する第一の支持胴と、前記第一の支持胴に対接して当該第一の支持胴との間を通過する被転写体の一方面に第一のコーティング用液体をコーティングするロータリースクリーン胴とを有する第一のコーティングユニットと、前記第一のコーティングユニットの被転写体の搬送方向下流側に配設されて外周面が被転写体の他方面に接触するように被転写体を支持して搬送する第二の支持胴と、前記第二の支持胴に対接するコータ胴と、前記コータ胴に第二のコーティング用液体を供給するコータ胴用液体供給手段とを有して、被転写体の一方面に第二のコーティング用液体をコーティングする第二のコーティングユニットとを備えていることを特徴とする。
また、本発明に係るコーティング機は、上述したコーティング機において、被転写体がシートであり、前記第一のコーティングユニットの前記第一の支持胴が、シートを保持して搬送する第一の圧胴であり、前記第二のコーティングユニットの前記第二の支持胴が、シートを保持して搬送する第二の圧胴であると共に、前記第一のコーティングユニットの前記第一の圧胴のシート搬送方向上流側に配設されて当該第一の圧胴へシートを搬送する上流部シート搬送手段と、前記第一のコーティングユニットの前記第一の圧胴のシート搬送方向下流側と前記第二のコーティングユニットの前記第二の圧胴のシート搬送方向上流側との間に配設されて当該第一の圧胴からのシートを当該第二の圧胴へ搬送する中間部シート搬送手段と、前記第二のコーティングユニットの前記第二の圧胴のシート搬送方向下流側に配設されて当該第二の圧胴からのシートを搬送する下流部シート搬送手段とを備え、前記第一のコーティングユニットの前記ロータリースクリーン胴が、前記第一の圧胴の、前記上流部シート搬送手段からシートを受け取る受取位置と、当該第一の圧胴の、前記中間部シート搬送手段へシートを受け渡す受渡位置との間で、当該第一の圧胴に対接するものであり、前記第二のコーティングユニットの前記コータ胴が、前記第二の圧胴の、前記中間部シート搬送手段からシートを受け取る受取位置と、当該第二の圧胴の、前記下流部シート搬送搬送手段へシートを受け渡す受渡位置との間、且つ、当該第二の圧胴の軸心位置よりも下方で、当該第二の圧胴に対接するものであることを特徴とする。
また、本発明に係るコーティング機は、上述したコーティング機において、前記第二のコーティングユニットの前記コータ胴用液体供給手段が、前記コータ胴に対接するアニロックスローラと、前記アニロックスローラに第二のコーティング用液体を供給するチャンバとを備えていることを特徴とする。
また、本発明に係るコーティング機は、上述したコーティング機において、前記第二のコーティングユニットの前記コータ胴用液体供給手段が、第二のコーティング用液体を溜める液溜と、前記コータ胴に対接する着けローラと、前記着けローラに対接する調量ローラと、前記調量ローラに対接して前記液溜の内部の第二のコーティング用液体を引き出す元ローラとを備えていることを特徴とする。
また、本発明に係るコーティング方法は、上述したコーティング機を使用するコーティング方法であって、前記第一のコーティングユニットの前記第一の支持胴上の被転写体の一方面の一部のみに対して前記ロータリスクリーン胴から第一のコーティング用液体をスポットコーティングした後に、前記第二のコーティングユニットの前記第二の支持胴に支持されている被転写体の一方面に対して、スポットコーティングされた第一のコーティング用液体を覆うように第二のコーティング用液体をコーティングすることを特徴とする。
本発明に係るコーティング機によれば、第一のコーティングユニットがロータリスクリーン胴で被転写体の一方面に第一のコーティング用液体をコーティングすることから、被転写体に対して第一のコーティング用液体を厚い層でスポットコーティングすることができるので、被転写体に触感を十分に与えるコーティングを容易に施すことができると共に、第二のコーティングユニットがコータ胴で被転写体の一方面に第二のコーティング用液体をコーティングすることから、被転写体にスポットコーティングされた第一のコーティング用液体の層を第二のコーティング用液体の層で覆うことができ、第一のコーティング用液体の厚盛りの層が被転写体から脱落してしまうことを防止できる。
このため、本発明に係るコーティング方法によれば、第一のコーティングユニットのロータリスクリーン胴から被転写体の一方面の一部のみに第一のコーティング用液体を厚盛りでスポットコーティングすることにより、被転写体に光沢等の視覚効果を与えることが容易にできると共に、被転写体に触感を与えることも容易にでき、例えば、目の不自由な人が紙幣の種類を識別するためのマークやドットへの利用等、適用範囲を拡大して市場を広げることができる。
本発明に係るコーティング機の実施形態を図面に基づいて説明するが、本発明は図面に基づいて説明する以下の実施形態のみに限定されるものではない。
〈第一番目の実施形態〉
本発明に係るコーティング機の第一番目の実施形態を図1,2に基づいて以下に説明する。
本発明に係るコーティング機の第一番目の実施形態を図1,2に基づいて以下に説明する。
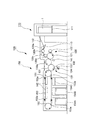
図1に示すように、給紙台111上の被転写体であるシート1を一枚ずつ送給するシート供給ユニットである給紙装置110のフィーダボード112の先端側には、シート1を保持して搬送する渡胴120aが配設されており、当該渡胴120aは、スイング装置113を介して上記フィーダボード112からのシート1を一枚ずつ受け取ることができるようになっている。前記渡胴120aには、シート1を保持して搬送する渡胴120bが対接している。前記渡胴120bには、シート1を保持して搬送する渡胴120cが対接している。前記渡胴120cには、シート1を保持して搬送する渡胴120dが対接している。
前記渡胴120dの下方には、第一のコーティングユニット120の第一の支持胴である第一の圧胴121が対接している。言い換えれば、前記渡胴120dは、前記第一の圧胴121の上方に位置するように対接している。前記第一の圧胴121の、前記渡胴120dとの対接位置、すなわち、前記渡胴120dからのシート1の受取位置よりも回転方向下流側(シート1の搬送方向下流側)の側方には、ロータリースクリーン胴122が対接しており、当該ロータリースクリーン胴122は、その軸心位置が上記第一の圧胴121の軸心位置と略同じ高さ位置となるように設定されている。
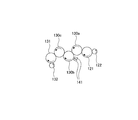
図2に示すように、前記ロータリースクリーン胴122は、前記渡胴120dから前記第一の圧胴121のくわえ装置(シート保持装置)121bにくわえ替えされて当該第一の圧胴121の外周面上に保持されて当該第一の圧胴121で搬送される前記シート1の外側の面(一方面)に第一のコーティング用液体である第一のニスをスポットコーティングすることができるようになっている。
前記ロータリースクリーン胴122は、スポットコーティングする位置に応じた小孔をエッチングした円筒状の版材であるスクリーン122aが巻装され、その内部に、径方向へ移動できるように両端側をフレームに支持されて第一のニスを供給するスキージシャフト122bと、当該スキージシャフト122bから供給された第一のニスを前記スクリーン122aの小孔から押し出して前記圧胴121側に供給するスキージ122cとが設けられ、当該スキージ122cと当該スキージシャフト122bとによってスキージ部が構成されており、当該スキージ122cの先端部を通る水平面Hと当該スキージ122cとのなす角度(スキージ設置角度)θが、0°以上(θ≧0°)となるように当該スキージ部が設定されている。
前記第一の圧胴121の切欠き部121aの一方側の端部と他方側の端部との間には、当該第一の圧胴121の外周面と略同一の曲率を有する案内面121caを有するギャップガード121cが当該切欠き部121aを覆って当該第一の圧胴121の外周面を連続させるように配設されている。
また、前記くわえ装置121bは、前記第一の圧胴121の切欠き部121a内に配設されており、爪軸121baの回動により爪121bbが開閉してシート1を保持及び解放することができるようになっている。前記爪121bbの外側面には、前記切欠き部121aの一方側端部で前記第一の圧胴121の外周面と連続するように当該第一の圧胴121の外周面と略同一の曲率を有する案内面121bbaが形成されており、前記ロータリースクリーン胴122が上記切欠き部121a内に落ち込んだり、上記爪121bbによってへこまされたりすることを防止でき、前記スクリーン122aの長寿命化を図ることができるようになっている。
図1に示すように、前記第一のコーティングユニット120の前記第一の圧胴121の、前記ロータリースクリーン胴122との対接位置よりも回転方向下流側(シート1の搬送方向下流側)には、シート1を保持して搬送する渡胴130aが対接している。前記第一の圧胴121の、前記ロータリースクリーン胴122との対接位置よりも回転方向下流側(シート1の搬送方向下流側)と、前記渡胴130aとの対接位置、すなわち、前記渡胴130aへのシート1の受渡位置よりも回転方向上流側(シート1の搬送方向上流側)との間には、前記ロータリースクリーン胴122によってシート1にスポットコーティングされたコーティング面(一方面)の第一のニスを乾燥(硬化)させる第一の乾燥手段である第一の乾燥器141が当該圧胴121に対向するようにして配設されている。
前記渡胴130aには、第二のコーティングユニット130の第二の支持胴である第二の圧胴131が対接している。前記第二の圧胴131の、前記渡胴130aとの対接位置、すなわち、前記渡胴130aからのシート1の受取位置よりも回転方向下流側(シート1の搬送方向下流側)には、外周面にゴム製のブランケットを巻き付けたコータ胴132が当該第二の圧胴131の軸心位置よりも下方で対接している。前記コータ胴132には、外周面に凹形のセルを複数形成されたアニロックスローラ133が対接している。前記アニロックスローラ133の外周面には、当該アニロックスローラ133の前記セルに第二のコーティング用液体である第二のニスを供給するチャンバ134が当接している。
前記第二のコーティングユニット130の前記第二の圧胴131の、前記コータ胴132との対接位置よりも回転方向下流側(シート1の搬送方向下流側)には、シート排出ユニットである排紙装置150の排紙胴151が対接している。前記排紙胴151には、図示しないスプロケットが同軸をなして設けられている。前記スプロケットには、エンドレスチェーンである排紙チェーン153が巻き掛けられており、当該排紙チェーン153は、スプロケット152にも巻き掛けられている。前記排紙チェーン153には、前記排紙胴151を介して前記第二の圧胴131からのシート1を受け取って保持する爪竿153aが当該排紙チェーン153の走行方向に沿って所定の間隔ごとに複数取り付けられている。
つまり、前記排紙チェーン153は、前記排紙胴151の前記第二の圧胴131との対接位置、すなわち、前記第二の圧胴131からのシート1を受け取る受取位置と、前記スプロケット152の位置、すなわち、上記第二の圧胴131から離反する離反位置との水平方向での間を周回走行できるように掛け渡され、上記受取位置から上記離反位置へ向かって上側を走行すると共に上記離反位置から上記受取位置へ向かって下側を走行するように配向されることにより、前記爪竿153を上記受取位置から上記離反位置へ向かって上側で走行移動させると共に、上記離反位置から上記受取位置へ向かって下側で走行移動させることができるようになっているのである。
前記排紙チェーン153の下方には、前記爪竿153aから解放されたシート1を積載するシート積載手段である排紙台154A〜154Cが当該排紙チェーン153の走行方向に沿って複数(本実施形態では3つ)並設されている。前記排紙胴151に同軸をなして設けられた上記スプロケットと上記スプロケット152との間、すなわち、前記排紙チェーン153の走行する上側と下側との間には、前記爪竿153aに保持されたシート1の全面に前記第二のコーティングユニット130でコーティングされたコーティング面(一方面)の第二のニスを乾燥(硬化)させる第二の乾燥手段である第二の乾燥器142が配設されている。
なお、本実施形態においては、前記渡胴120a〜120d等により、上流部シート搬送手段を構成し、前記渡胴130a等により、中間部シート搬送手段を構成し、前記排紙胴151、前記スプロケット152、前記排紙チェーン153等により、下流部シート搬送手段を構成し、前記アニロックスローラ133、前記チャンバ134等により、コータ胴用液体供給手段を構成している。
このような本実施形態に係るコーティング機100の作動を次に説明する。
前記給紙装置110から前記給紙台111上のシート1を一枚ずつ送給すると、当該シート1は、前記フィーダボード112から前記スイング装置113によって前記渡胴120aに受け渡されてから前記渡胴120b〜120dを介して前記第一のコーティングユニット120の前記第一の圧胴121に受け渡されて一方面を外側に向けるようにして保持されて搬送されながら当該第一の圧胴121と前記ロータリスクリーン胴122との間を通過することにより、当該ロータリースクリーン胴122の前記スクリーン122aの小孔に対応した一方面の所定の箇所に第一のニスをスポットコーティングされた後、前記第一の乾燥器141で乾燥(硬化)される。
次に、シート1は、前記第一のコーティングユニット120の前記第一の圧胴121から前記渡胴130aを介して前記第二のコーティングユニット130の前記第二の圧胴131に他方面を接触させるように受け渡されて一方面を外側に向けるように保持されて搬送されながら、前記ドクタチャンバ134内から前記アニロックスローラ133に供給された第二のニスを前記コータ胴132で一方面の全体にわたって、すなわち、一方面にスポットコーティングされた第一のニスが覆われるように、さらにコーティングされる。
続いて、シート1は、前記第二のコーティングユニット130の前記第二の圧胴131から前記排紙装置150の前記排紙胴151を介して前記排紙チェーン153の前記爪竿153aに受け渡され、当該排紙チェーン153の上側を移動するように搬送されながら、前記第二の乾燥器142によって、前記第二のコーティングユニット130で一方面の全体にわたって、すなわち、一方面にスポットコーティングされた第一のニスを覆うようにさらにコーティングされた第二のニスを乾燥(硬化)された後、当該排紙チェーン153の下側を折り返して移動するように搬送され、前記排紙台154A〜154C上で前記爪竿153aが解放されることにより、当該排紙台154A〜154C上に排紙されて積載される。
なお、前記第二の乾燥器142は、第二のニスを乾燥(硬化)させるだけでなく、第一のニスをさらに乾燥(硬化)させるようにしたものであってもよい。
つまり、本実施形態に係るコーティング機100では、前記第一のコーティングユニット120の前記ロータリスクリーン胴122によって、シート1の一方面の一部のみに第一のニスをスポットコーティングするようにしたのである。
このため、本実施形態に係るコーティング機100においては、シート1に対して第一のニスを厚い層でスポットコーティングすることができるので、シート1に触感を十分に与えるコーティングを容易に施すことができる。
したがって、本実施形態によれば、シート1に光沢等の視覚効果を与えることが容易にできると共に、シート1に触感を与えることも容易にでき、例えば、目の不自由な人が紙幣の種類を識別するためのマークやドットへの利用等、適用範囲を拡大して市場を広げることができる。
また、シート1の一方面にスポットコーティングされた第一のニスの層を前記第二のコーティングユニット130の前記コータ胴132によって第二のニスの層で覆うようにコーティングすることができるので、第一のニスの厚盛りの層がシート1から脱落してしまうことを防止できる。
また、前記第二のコーティングユニット130の前記コータ胴132、前記アニロックスローラ133、前記チャンバ134を前記第二の圧胴131の軸心位置よりも下方に位置させたことから、当該コータ胴132、当該アニロックスローラ133、当該チャンバ134に対する操作作業や清掃作業や部品の交換作業やメンテナンス等の各種作業を下方側(設置床側)から行うことができ、作業の容易化を図って作業者の負担を軽減することができると共に、前記渡胴130aや前記圧胴131と設置床との間の空間が大きくなり、当該渡胴130aや当該圧胴131の下方に十分な作業空間を確保することができ、シート1やシート1の破片の回収等の作業を容易に行うことができる。
また、前記第一のコーティングユニット120の前記ロータリースクリーン胴122が、前記第一の圧胴121の側方に対接するように配設されている、すなわち、前記ロータリースクリーン胴122の下部に前記第一の圧胴121が位置していないので、コーティング時に何らかの原因で前記ロータリースクリーン胴122の前記スクリーン122aが万が一破損したとしても、当該ロータリースクリーン胴122の内部の第一のニスによる被害が当該第一の圧胴121等に及ぶことを最小限に抑えることができ、信頼性を高めることができる。
また、前記排紙装置150の前記排紙チェーン153が、前記受取位置から前記離反位置へ向かって上側を走行すると共に前記離反位置から前記受取位置へ向かって折り返して下側を走行するように配向されることにより、前記爪竿153を上記受取位置から上記離反位置へ向かって上側で走行移動させると共に、上記離反位置から上記受取位置へ向かって折り返して下側で走行移動させることから、前記爪竿153aに保持されたシート1を上側で搬送しているときに、前記第二のコーティングユニット130でシート1にコーティングされたニスを前記第二の乾燥器142によって乾燥(硬化)させた後、折り返して下側で搬送し、前記排紙台154A〜154C上で前記爪竿153aを解放して当該排紙台154A〜154C上にシート1を積載することができるので、当該排紙チェーン153の下方の走行方向全長にわたって複数の排紙台154A〜154Cを設置することができ、設置スペースを有効に利用することができる(省スペース化)。
〈第二番目の実施形態〉
本発明に係るコーティング機の第二番目の実施形態を図3に基づいて以下に説明する。なお、前述した実施形態と同様な部分については、前述した実施形態の説明で用いた符号と同様な符号を用いることにより、前述した実施形態での説明と重複する説明を省略する。
本発明に係るコーティング機の第二番目の実施形態を図3に基づいて以下に説明する。なお、前述した実施形態と同様な部分については、前述した実施形態の説明で用いた符号と同様な符号を用いることにより、前述した実施形態での説明と重複する説明を省略する。
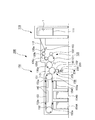
図3に示すように、前記コータ胴132には、着けローラ233が対接している。前記着けローラ233には、調量ローラ234が対接している。前記調量ローラ234には、元ローラ235が対接している。前記元ローラ235は、第二のニスを溜める液溜であるニス舟236の内部に位置しており、当該ニス舟236内の第二のニスを引き出すことができるようになっている。
つまり、本実施形態に係るコーティング機200の第二のコーティングユニット230は、前述した実施形態に係るコーティング機100の前記第二のコーティングユニット130における前記アニロックスローラ133及び前記チャンバ134に代えて、前記着けローラ233、前記調量ローラ234、前記元ローラ235、前記ニス舟236等によってコータ胴用液体供給手段を構成するようにしたものなのである。
したがって、本実施形態によれば、前述した実施形態の場合と同様な作用効果を得ることができる。
〈他の実施形態〉
なお、第一のニスが、例えば、第二のニスよりも表面張力の小さい撥液性を有しているものであると、第一のニスと第二のニスとの表面張力の差により、第一のニスによるスポットコーティングが、第二のニスをはじいて、第二のニスによるコーティングの、第一のニスによるコーティングに重なる部分だけが微細な凹凸となる一方、第二のニスによるコーティングの、第一のニスによるコーティングに重ならない部分が平滑になる。
なお、第一のニスが、例えば、第二のニスよりも表面張力の小さい撥液性を有しているものであると、第一のニスと第二のニスとの表面張力の差により、第一のニスによるスポットコーティングが、第二のニスをはじいて、第二のニスによるコーティングの、第一のニスによるコーティングに重なる部分だけが微細な凹凸となる一方、第二のニスによるコーティングの、第一のニスによるコーティングに重ならない部分が平滑になる。
このため、第二のニスによるコーティングは、第一のニスによるコーティングと重なる部分が粗面になって、「ざらざら」した触感になると共に、その他の部分が平滑面になって、「つるつる」した触感になるので、当該触感の違いによって、シート1の識別力をさらに高めることができる。
さらに、第二のニスによるコーティングは、第一のニスによるコーティングと重なる部分が艶消し表面になると共に、その他の部分が光沢表面になるので、さらなる光沢差を利用したデザインを施すことができ、より付加価値の高いコーティングを施すことができる。
また、前述した実施形態においては、前記第二のコーティングユニット130,230の前記コータ胴132にゴム製のブランケットを巻き付けることにより、シート1の一方面にスポットコーティングされた第一のニスを覆うようにシート1の一方面の全体にわたって第二のニスをコーティングするようにしたが、他の実施形態として、例えば、前記第二のコーティングユニット130,230の前記コータ胴132に凸版を巻き付けることにより、シート1の一方面にスポットコーティングされた第一のニスを覆うようにシート1の一方面の当該スポットコーティングの周辺のみに第二のニスをコーティングするようにすることも可能である。
また、前述した実施形態においては、前記第一の圧胴121と前記第二の圧胴131との間を一つの前記渡胴130aで構成した中間部シート搬送手段で連絡するようにしたが、他の実施形態として、例えば、図4に示すように、前記第一の圧胴121と前記第二の圧胴131との間を三つの渡胴130a〜130cで構成した中間部シート搬送手段で連絡するようにすれば、前記ロータリースクリーン胴122で第一のニスをスポットコーティングされたシート1の一方面を上記渡胴130bで外側に向けることができるので、当該渡胴130bの周辺の空間に前記第一の乾燥器141を複数配設することが容易にでき、シート1の一方面にスポットコーティングされた第一のニスを効率よく乾燥(硬化)させることができる。
また、前述した実施形態においては、シート1に対してコーティングを施す場合について説明したが、本発明はこれに限らず、例えば、帯状のウエブに対してコーティングを施す場合であっても、前述した実施形態の場合と同様な作用効果を得ることができる。
本発明に係るコーティング機及びこれを使用するコーティング方法は、被転写体に対して厚い層でスポットコーティングすることができるので、例えば、印刷産業等において、極めて有益に利用することができる。
1 シート
100 コーティング機
110 給紙装置
111 給紙台
112 フィーダボード
113 スイング装置
120 第一のコーティングユニット
120a〜120d 渡胴
121 第一の圧胴
122 ロータリースクリーン胴
130 第二のコーティングユニット
130a 渡胴
131 第二の圧胴
132 コータ胴
133 アニロックスローラ
134 チャンバ
141 第一の乾燥器
142 第二の乾燥器
150 排紙装置
151 排紙胴
152 スプロケット
153 排紙チェーン
154A〜154C 排紙台
200 コーティング機
230 第二のコーティングユニット
233 着けローラ
234 調量ローラ
235 元ローラ
236 ニス舟
Claims (5)
- 被転写体を支持して搬送する第一の支持胴と、前記第一の支持胴に対接して当該第一の支持胴との間を通過する被転写体の一方面に第一のコーティング用液体をコーティングするロータリースクリーン胴とを有する第一のコーティングユニットと、
前記第一のコーティングユニットの被転写体の搬送方向下流側に配設されて外周面が被転写体の他方面に接触するように被転写体を支持して搬送する第二の支持胴と、前記第二の支持胴に対接するコータ胴と、前記コータ胴に第二のコーティング用液体を供給するコータ胴用液体供給手段とを有して、被転写体の一方面に第二のコーティング用液体をコーティングする第二のコーティングユニットと
を備えていることを特徴とするコーティング機。 - 請求項1に記載のコーティング機において、
被転写体がシートであり、
前記第一のコーティングユニットの前記第一の支持胴が、シートを保持して搬送する第一の圧胴であり、
前記第二のコーティングユニットの前記第二の支持胴が、シートを保持して搬送する第二の圧胴であると共に、
前記第一のコーティングユニットの前記第一の圧胴のシート搬送方向上流側に配設されて当該第一の圧胴へシートを搬送する上流部シート搬送手段と、
前記第一のコーティングユニットの前記第一の圧胴のシート搬送方向下流側と前記第二のコーティングユニットの前記第二の圧胴のシート搬送方向上流側との間に配設されて当該第一の圧胴からのシートを当該第二の圧胴へ搬送する中間部シート搬送手段と、
前記第二のコーティングユニットの前記第二の圧胴のシート搬送方向下流側に配設されて当該第二の圧胴からのシートを搬送する下流部シート搬送手段と
を備え、
前記第一のコーティングユニットの前記ロータリースクリーン胴が、前記第一の圧胴の、前記上流部シート搬送手段からシートを受け取る受取位置と、当該第一の圧胴の、前記中間部シート搬送手段へシートを受け渡す受渡位置との間で、当該第一の圧胴に対接するものであり、
前記第二のコーティングユニットの前記コータ胴が、前記第二の圧胴の、前記中間部シート搬送手段からシートを受け取る受取位置と、当該第二の圧胴の、前記下流部シート搬送搬送手段へシートを受け渡す受渡位置との間、且つ、当該第二の圧胴の軸心位置よりも下方で、当該第二の圧胴に対接するものである
ことを特徴とするコーティング機。 - 請求項1又は請求項2に記載のコーティング機において、
前記第二のコーティングユニットの前記コータ胴用液体供給手段が、
前記コータ胴に対接するアニロックスローラと、
前記アニロックスローラに第二のコーティング用液体を供給するチャンバと
を備えていることを特徴とするコーティング機。 - 請求項1又は請求項2に記載のコーティング機において、
前記第二のコーティングユニットの前記コータ胴用液体供給手段が、
第二のコーティング用液体を溜める液溜と、
前記コータ胴に対接する着けローラと、
前記着けローラに対接する調量ローラと、
前記調量ローラに対接して前記液溜の内部の第二のコーティング用液体を引き出す元ローラと
を備えていることを特徴とするコーティング機。 - 請求項1から請求項4のいずれか一項に記載のコーティング機を使用するコーティング方法であって、
前記第一のコーティングユニットの前記第一の支持胴上の被転写体の一方面の一部のみに対して前記ロータリスクリーン胴から第一のコーティング用液体をスポットコーティングした後に、前記第二のコーティングユニットの前記第二の支持胴に支持されている被転写体の一方面に対して、スポットコーティングされた第一のコーティング用液体を覆うように第二のコーティング用液体をコーティングする
ことを特徴とするコーティング方法。
Priority Applications (7)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013016436A JP2014148045A (ja) | 2013-01-31 | 2013-01-31 | コーティング機及びこれを使用するコーティング方法 |
| CN202010713462.3A CN112026342B (zh) | 2013-01-31 | 2014-01-20 | 液体转印装置 |
| PCT/JP2014/050895 WO2014119400A1 (ja) | 2013-01-31 | 2014-01-20 | 液体転写装置 |
| US14/764,907 US20150352832A1 (en) | 2013-01-31 | 2014-01-20 | Liquid transfer device |
| EP14746562.9A EP2952348B1 (en) | 2013-01-31 | 2014-01-20 | Liquid transfer device |
| CN201810067962.7A CN108099368A (zh) | 2013-01-31 | 2014-01-20 | 液体转印装置 |
| CN201480006353.0A CN104955647A (zh) | 2013-01-31 | 2014-01-20 | 液体转印装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013016436A JP2014148045A (ja) | 2013-01-31 | 2013-01-31 | コーティング機及びこれを使用するコーティング方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014148045A true JP2014148045A (ja) | 2014-08-21 |
Family
ID=51571449
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013016436A Pending JP2014148045A (ja) | 2013-01-31 | 2013-01-31 | コーティング機及びこれを使用するコーティング方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2014148045A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111420839A (zh) * | 2020-04-16 | 2020-07-17 | 李延鹏 | 一种不干胶标签及其制备系统与制备方法 |
Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS54131408A (en) * | 1978-03-31 | 1979-10-12 | Dantani Plywood Co | Method of making stereoscopiccpatterned ornamental material |
| JPS5825982A (ja) * | 1981-08-10 | 1983-02-16 | Suzuki Kiichi | 立体厚肉化粧塩ビフイルムの製造法 |
| JPH06320712A (ja) * | 1993-04-16 | 1994-11-22 | Man Roland Druckmas Ag | オフセット印刷機において印刷物をインライン式でコーティングするための装置 |
| JPH08318564A (ja) * | 1995-05-26 | 1996-12-03 | Yoshino Kogyosho Co Ltd | プラスチック中空容器に対する内容物識別マークの形成方法 |
| JPH0930154A (ja) * | 1995-07-14 | 1997-02-04 | Dainippon Printing Co Ltd | カラー印刷物 |
| JPH09195177A (ja) * | 1996-01-19 | 1997-07-29 | Nippon Kakoh Seishi Kk | ペンキ下地材の製造方法 |
| JP2002182031A (ja) * | 2000-12-13 | 2002-06-26 | Sharp Corp | 偏光板貼付け装置 |
| JP2003182031A (ja) * | 2001-12-14 | 2003-07-03 | Komori Corp | コーティング装置 |
| JP2006027136A (ja) * | 2004-07-16 | 2006-02-02 | Insatsu Yume Kobo Kk | 印刷方法 |
| JP2007095159A (ja) * | 2005-09-28 | 2007-04-12 | Mitsubishi Kagaku Media Co Ltd | 光記録媒体 |
| JP2009113430A (ja) * | 2007-11-08 | 2009-05-28 | Mitsubishi Heavy Ind Ltd | オフセット印刷機及びオフセット印刷方法 |
| JP2011162909A (ja) * | 2010-02-09 | 2011-08-25 | Nippon Pro Kk | 意匠表現および表面特性に優れた積層壁紙の製造方法 |
| CN202378410U (zh) * | 2011-12-09 | 2012-08-15 | 广东金玉兰包装机械有限公司 | 纸张冷烫转印设备 |
-
2013
- 2013-01-31 JP JP2013016436A patent/JP2014148045A/ja active Pending
Patent Citations (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS54131408A (en) * | 1978-03-31 | 1979-10-12 | Dantani Plywood Co | Method of making stereoscopiccpatterned ornamental material |
| JPS5825982A (ja) * | 1981-08-10 | 1983-02-16 | Suzuki Kiichi | 立体厚肉化粧塩ビフイルムの製造法 |
| JPH06320712A (ja) * | 1993-04-16 | 1994-11-22 | Man Roland Druckmas Ag | オフセット印刷機において印刷物をインライン式でコーティングするための装置 |
| JPH08318564A (ja) * | 1995-05-26 | 1996-12-03 | Yoshino Kogyosho Co Ltd | プラスチック中空容器に対する内容物識別マークの形成方法 |
| JPH0930154A (ja) * | 1995-07-14 | 1997-02-04 | Dainippon Printing Co Ltd | カラー印刷物 |
| JPH09195177A (ja) * | 1996-01-19 | 1997-07-29 | Nippon Kakoh Seishi Kk | ペンキ下地材の製造方法 |
| JP2002182031A (ja) * | 2000-12-13 | 2002-06-26 | Sharp Corp | 偏光板貼付け装置 |
| JP2003182031A (ja) * | 2001-12-14 | 2003-07-03 | Komori Corp | コーティング装置 |
| JP2006027136A (ja) * | 2004-07-16 | 2006-02-02 | Insatsu Yume Kobo Kk | 印刷方法 |
| JP2007095159A (ja) * | 2005-09-28 | 2007-04-12 | Mitsubishi Kagaku Media Co Ltd | 光記録媒体 |
| JP2009113430A (ja) * | 2007-11-08 | 2009-05-28 | Mitsubishi Heavy Ind Ltd | オフセット印刷機及びオフセット印刷方法 |
| JP2011162909A (ja) * | 2010-02-09 | 2011-08-25 | Nippon Pro Kk | 意匠表現および表面特性に優れた積層壁紙の製造方法 |
| CN202378410U (zh) * | 2011-12-09 | 2012-08-15 | 广东金玉兰包装机械有限公司 | 纸张冷烫转印设备 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111420839A (zh) * | 2020-04-16 | 2020-07-17 | 李延鹏 | 一种不干胶标签及其制备系统与制备方法 |
| CN111420839B (zh) * | 2020-04-16 | 2021-04-13 | 嘉兴市金荣科技股份有限公司 | 一种不干胶标签及其制备系统与制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106553387B (zh) | 波纹板制造机 | |
| JP6616823B2 (ja) | 複合印刷機 | |
| US6338299B1 (en) | Sheet-like material printing and coating system and method | |
| JP2007276465A (ja) | エンボスフォイル印刷用装置 | |
| CN107972358A (zh) | 印刷覆膜装置 | |
| JP6148247B2 (ja) | 組合せ印刷機 | |
| CN102083626A (zh) | 片材输送滚筒、以及相应的输送设备、印刷机以及所述滚筒的使用 | |
| JP2006224667A (ja) | 冷間箔押しのための箔供給方法 | |
| JP2018099898A (ja) | 枚葉印刷機 | |
| WO2014119400A1 (ja) | 液体転写装置 | |
| JP2014210438A (ja) | シート印刷機 | |
| JP6016238B2 (ja) | コーティング機及びこれを使用するコーティング方法 | |
| JP6016237B2 (ja) | コーティング機及びこれを使用するコーティング方法 | |
| JP2007216456A (ja) | 枚葉紙印刷機用乾燥装置 | |
| JP2009143182A (ja) | コーティング装置および印刷機 | |
| JP2013226654A (ja) | シート印刷機 | |
| JP2015136905A (ja) | 番号印刷装置及びこれを利用する印刷機 | |
| US11207880B2 (en) | Device, method and printing press for multiple printing of printing substrate sheets | |
| JP2012179724A (ja) | 印刷方法およびインクジェット記録装置 | |
| US6971312B2 (en) | Doctor blade device | |
| JP6384987B2 (ja) | 枚葉印刷機 | |
| JP2006231593A (ja) | 印刷機またはコーティング機 | |
| JP2014100819A (ja) | 印刷機 | |
| JP6090903B2 (ja) | ロータリースクリーン印刷機 | |
| JP2009101637A (ja) | コーティング装置およびこれを用いた印刷機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20151203 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20160906 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20161021 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20170328 |