JP2017196667A - 超音波ナイフ、及びこれを用いて切断成形体を製造する方法 - Google Patents
超音波ナイフ、及びこれを用いて切断成形体を製造する方法 Download PDFInfo
- Publication number
- JP2017196667A JP2017196667A JP2014157674A JP2014157674A JP2017196667A JP 2017196667 A JP2017196667 A JP 2017196667A JP 2014157674 A JP2014157674 A JP 2014157674A JP 2014157674 A JP2014157674 A JP 2014157674A JP 2017196667 A JP2017196667 A JP 2017196667A
- Authority
- JP
- Japan
- Prior art keywords
- molded body
- degrees
- cut
- knife
- ultrasonic knife
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D3/00—Cutting work characterised by the nature of the cut made; Apparatus therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/08—Means for treating work or cutting member to facilitate cutting
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Nonmetal Cutting Devices (AREA)
- Reinforced Plastic Materials (AREA)
Abstract
【課題】炭素繊維と、熱可塑性樹脂とを含む成形体を切断する際に、安定して成形体を切断でき、切断刃の交換頻度を低減できる超音波ナイフ及びこれを用いて成形体を切断し、切断成形体を製造する方法を提供する。【解決手段】超音波ナイフ2のナイフエッジ角度1が45度以上90度未満である。超音波ナイフ2を炭素繊維の繊維軸方向に対して30度以上90度以下の範囲で振動させる。【選択図】図1
Description
本発明は炭素繊維と熱可塑性樹脂とを含む成形体を切断する超音波ナイフに関するものであり、刃の摩耗や折損を軽減し、刃の寿命を延命できる優れた超音波ナイフを提供しようとするものである。
一般的に、自動車の樹脂製バンパーや樹脂製ダッシュボード等の樹脂成形体を切断する場合、プレスによる打ち抜き加工やエンドミルによる切削加工が行われている。
同様に、超音波発振器にナイフを接続し、ナイフを振動させながら樹脂成形体に当てながら樹脂成形体を切断する超音波ナイフも、従来から一般的に用いられており(特許文献1)、超音波ナイフに関しては、ナイフエッジ角度を鋭利にして切断抵抗を減少させることが検討されている(特許文献2)。
同様に、超音波発振器にナイフを接続し、ナイフを振動させながら樹脂成形体に当てながら樹脂成形体を切断する超音波ナイフも、従来から一般的に用いられており(特許文献1)、超音波ナイフに関しては、ナイフエッジ角度を鋭利にして切断抵抗を減少させることが検討されている(特許文献2)。
しかしながら、特許文献1や2に記載の従来の超音波ナイフでは刃の厚みが薄いため、これを用いて炭素繊維と熱可塑性樹脂とを含む成形体を切断する場合、切断効果を向上させるため刃の振動の振幅を増大させると、刃にクラックや破損が発生する恐れがある。
刃の振動の振幅を大きくし、かつ刃の強度を確保するために刃の厚さを大とする必要があるが、刃の厚さが大きくなりすぎると、切断抵抗が増して、切断成形体の切断面の性状が悪化し、必ずしも良い結果が得られない。
刃の振動の振幅を大きくし、かつ刃の強度を確保するために刃の厚さを大とする必要があるが、刃の厚さが大きくなりすぎると、切断抵抗が増して、切断成形体の切断面の性状が悪化し、必ずしも良い結果が得られない。
本発明者らは、切断対象物に炭素繊維と熱可塑性樹脂とが含まれた成形体を選んだ場合、炭素繊維が存在しているために、通常の樹脂のみが含まれた成形体を切断する場合に比べて、ナイフの刃を摩耗、あるは欠損させ、刃の寿命が著しく短くなるという課題が生じることを見出した。
そこで本発明は、かかる状況に鑑み、炭素繊維と、熱可塑性樹脂とを含む成形体を切断する際に、安定して成形体を切断でき、切断刃の交換頻度を低減できる超音波ナイフ及びこれを用いて成形体を切断し、切断成形体を製造する方法を提供するものである。
本発明者らは鋭意検討した結果、以下に示す手段により、上記課題を解決できることを見出し、本発明に到達した。
本発明者らは鋭意検討した結果、以下に示す手段により、上記課題を解決できることを見出し、本発明に到達した。
1. ナイフエッジ角度が45度以上90度未満である、超音波ナイフ。
2. 前記1に記載の超音波ナイフを用いて、炭素繊維と、熱可塑性樹脂とを含む成形体を切断して切断成形体を製造する方法。
3. 前記2に記載の切断成形体を製造する方法であって、超音波ナイフを炭素繊維の繊維軸方向に対して30度以上90度以下の範囲で振動させる、切断成形体を製造する方法。
4. 前記2又は3いずれかに記載の切断成形体を製造する方法であって、成形体に含まれる炭素繊維が一方向に配向した連続繊維であるか、又は2次元平面内においてランダムな方向に分散している不連続繊維である、切断成形体を製造する方法。
5. 前記4に記載の不連続繊維の平均繊維長が1〜100mmである、切断成形体を製造する方法。
6. 成形体に含まれる炭素繊維の体積割合(Vf)が10Vol%以上70Vol%以下である、前記2〜5いずれかに記載の切断成形体を製造する方法。
本発明者らは、熱可塑性樹脂を含む成形体が炭素繊維で強化されていた場合、刃が摩耗しやすい一方、切断時の剥離性は向上していることを見出した。
したがって、本発明の超音波ナイフは、刃の摩耗を防ぐためにある程度ナイフエッジ角度を鈍角にしていても、切断後にバリの発生は抑制され、炭素繊維と、熱可塑性樹脂とを含む成形体を切断した際、切断面の意匠性に優れた切断成形体を得ることができる。
したがって、本発明の超音波ナイフは、刃の摩耗を防ぐためにある程度ナイフエッジ角度を鈍角にしていても、切断後にバリの発生は抑制され、炭素繊維と、熱可塑性樹脂とを含む成形体を切断した際、切断面の意匠性に優れた切断成形体を得ることができる。
以下に、本発明の実施の形態について順次説明するが、本発明はこれらに制限されるものではない。
[炭素繊維]
本発明の成形体に含まれる炭素繊維としては、ポリアクリロニトリル(PAN)系、石油・石炭ピッチ系、レーヨン系、リグニン系など、何れの炭素繊維も使用することができる。特に、PANを原料としたPAN系炭素繊維が、工業規模における生産性及び機械的物性に優れており好ましい。
本発明の成形体に含まれる炭素繊維としては、ポリアクリロニトリル(PAN)系、石油・石炭ピッチ系、レーヨン系、リグニン系など、何れの炭素繊維も使用することができる。特に、PANを原料としたPAN系炭素繊維が、工業規模における生産性及び機械的物性に優れており好ましい。
[炭素繊維の形態]
(炭素繊維の形態)
成形体を構成する炭素繊維の形態はとくに限定されず、連続繊維、不連続繊維、織物、編み物、不織のいずれでもよい。
(炭素繊維の形態)
成形体を構成する炭素繊維の形態はとくに限定されず、連続繊維、不連続繊維、織物、編み物、不織のいずれでもよい。
1.炭素繊維の配向が一方向の場合
連続繊維の場合は、連続繊維を一方向に配列させてシート状にした一方向材ものであっても良い。一方向材の製造方法は一般的方法を利用することができ、例えば特開2013−104056に記載の方法で、一方向性プラスチックテープを作成した後に、これを積層して成形体としても良い。この際、一方向材は、各層の繊維配列方向が互いに交差するよう多層に積層(例えば直交方向に交互に積層)したものを使用することもできる。
連続繊維の場合は、連続繊維を一方向に配列させてシート状にした一方向材ものであっても良い。一方向材の製造方法は一般的方法を利用することができ、例えば特開2013−104056に記載の方法で、一方向性プラスチックテープを作成した後に、これを積層して成形体としても良い。この際、一方向材は、各層の繊維配列方向が互いに交差するよう多層に積層(例えば直交方向に交互に積層)したものを使用することもできる。
2.炭素繊維が2次元平面内においてランダムな方向に分散している場合
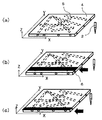
本発明における炭素繊維は、不連続繊維であって、2次元平面内(図3のXY方向)においてランダムな方向に分散していてもよい。
ここで、2次元平面内においてランダムな方向に分散しているとは、炭素繊維が、成形体の2次元平面内方向において一方向のような特定方向ではなく無秩序に分散しており、全体的には特定の方向性を示すことなく平面内に配置されている状態を言う。炭素繊維が2次元平面内においてランダムな方向に分散していた場合、成形体の2次元平面内に異方性を有しない、実質的に等方性の材料であることが好ましい。この場合、成形体を作成するにあたり、成形材料を湿式抄造してシート状や板状にしたものでもよく、不連続の炭素繊維が分散して重なるように配置させてシート状や板状、あるいはマット状にしたものであってもよい。
(炭素繊維の平均繊維長)
成形体に含まれる炭素繊維の平均繊維長は好ましくは1〜100mm、より好ましくは3〜100mm、さらに好ましくは10〜100mm、中でも12〜50mmがさらに好ましい。炭素繊維の平均繊維長が1mmより短い場合、強化繊維としての役割を十分に果たせなく、十分な強度が得られない場合がある。逆に平均繊維長が100mmより長い場合、成形する時の流動性が低く、望む成形体が得られない場合がある。炭素繊維は単一の繊維長の炭素繊維で構成してもよく、異なる繊維長の炭素繊維が混在しても構わない。
成形体に含まれる炭素繊維の平均繊維長は好ましくは1〜100mm、より好ましくは3〜100mm、さらに好ましくは10〜100mm、中でも12〜50mmがさらに好ましい。炭素繊維の平均繊維長が1mmより短い場合、強化繊維としての役割を十分に果たせなく、十分な強度が得られない場合がある。逆に平均繊維長が100mmより長い場合、成形する時の流動性が低く、望む成形体が得られない場合がある。炭素繊維は単一の繊維長の炭素繊維で構成してもよく、異なる繊維長の炭素繊維が混在しても構わない。
(繊維体積割合)
本発明において、下記式(1)で定義される成形体に含まれる炭素繊維体積割合(以下、単に「Vf」ということがある)に特に限定は無いが、炭素繊維が2次元平面内においてランダムな方向に分散させた形態であった場合、成形体における炭素繊維体積割合(Vf)は、10〜70Vol%であることが好ましい。
式(1) Vf=100×炭素繊維体積/(炭素繊維体積+熱可塑性樹脂体積)
本発明において、下記式(1)で定義される成形体に含まれる炭素繊維体積割合(以下、単に「Vf」ということがある)に特に限定は無いが、炭素繊維が2次元平面内においてランダムな方向に分散させた形態であった場合、成形体における炭素繊維体積割合(Vf)は、10〜70Vol%であることが好ましい。
式(1) Vf=100×炭素繊維体積/(炭素繊維体積+熱可塑性樹脂体積)
成形体における炭素繊維体積割合が10Vol%未満の場合、所望の機械物性が得られない場合がある。一方、70Vol%を超える場合、成形体を作成する際、成形材料の流動性が低下してしまい、成形時に所望の形状を得られない場合がある。繊維強化樹脂材料中における炭素繊維体積割合のより好ましい範囲は20〜60Vol%であり、さらに好ましい範囲は30〜50Vol%である。
(熱可塑性樹脂)
本発明に用いる熱可塑性樹脂について、例えば、塩化ビニル系樹脂、塩化ビニリデン系樹脂、酢酸ビニル系樹脂、ポリビニルアルコール系樹脂、ポリスチレン系樹脂、アクリロニトリル−スチレン系樹脂(AS樹脂)、アクリロニトリル−ブタジエン−スチレン系樹脂(ABS樹脂)、アクリル系樹脂、メタクリル系樹脂、ポリエチレン系樹脂、ポリプロピレン系樹脂、各種の熱可塑性ポリアミド系樹脂、ポリアセタール系樹脂、ポリカーボネート系樹脂、ポリエチレンテレフタレート系樹脂、ポリエチレンナフタレート系樹脂、ポリブチレンナフタレート系樹脂、ボリブチレンテレフタレート系樹脂、ポリアリレート系樹脂、ポリフェニレンエーテ系樹脂、ポリフェニレンスルフィド系樹脂、ポリスルホン系樹脂、ポリエーテルスルホン系樹脂、ポリエーテルエーテルケトン系樹脂、ポリ乳酸系樹脂などが挙げられる。なかでも、ナイロン(熱溶融性ポリアミド)、ポリカーボネート、ポリオキシメチレン、ポリフェニレンスルフィド、ポリフェニレンエーテル、変性ポリフェニレンエーテル、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート、ポリエチレン、ポリプロピレン、ポリスチレン、ポリメチルメタクリレート、AS樹脂、ABS樹脂等が挙げられる。好ましい熱可塑性樹脂としては、具体的にはナイロン6などのポリアミド系樹脂、ポリブチレンテレフタレート系樹脂、ポリエチレン系樹脂、ポリプロピレン系樹脂、ポリアセタール系樹脂、ポリフェニレンスルフィド系樹脂などを挙げる事ができる。中でも、ポリアミド系樹脂、ポリブチレンテレフタレート系樹脂、ポリフェニレンスルフィド系樹脂は、耐熱性や機械的強度に優れるなど好適に用いられる。ポリアミド系樹脂の一つであるナイロン(以下「PA」と略記することがある)としては、PA6(ポリカプロアミド、ポリカプロラクタム、ポリε−カプロラクタムとも称される)、PA26(ポリエチレンアジパミド)、PA46(ポリテトラメチレンアジパミド)、PA66(ポリヘキサメチレンアジパミド)、PA69(ポリヘキサメチレンアゼパミド)、PA610(ポリヘキサメチレンセバカミド)、PA611(ポリヘキサメチレンウンデカミド)、PA612(ポリヘキサメチレンドデカミド)、PA11(ポリウンデカンアミド)、PA12(ポリドデカンアミド)、PA1212(ポリドデカメチレンドデカミド)、PA6T(ポリヘキサメチレンテレフタルアミド)、PA6I(ポリヘキサメチレンイソフタルアミド)、PA912(ポリノナメチレンドデカミド)、PA1012(ポリデカメチレンドデカミド)、PA9T(ポリノナメチレンテレフタラミド)、PA9I(ポリノナメチレンイソフタルアミド)、PA10T(ポリデカメチレンテレフタラミド)、PA10I(ポリデカメチレンイソフタルアミド)、PA11T(ポリウンデカメチレンテレフタルアミド)、PA11I(ポリウンデカメチレンイソフタルアミド)、PA12T(ポリドデカメチレンテレフタラミド)、PA12I(ポリドデカメチレンイソフタルアミド)、ポリアミドMXD6(ポリメタキシリレンアジパミド)からなる群より選ばれる少なくとも1種が好ましい。上記熱可塑性樹脂は、必要に応じて、安定剤、難燃剤、顔料、充填剤等の添加剤を含んでも差し支えない。これらの熱可塑性樹脂は、単独で用いてもよく、2種以上を併用しても、共重合体や変性体であってもよい。
本発明に用いる熱可塑性樹脂について、例えば、塩化ビニル系樹脂、塩化ビニリデン系樹脂、酢酸ビニル系樹脂、ポリビニルアルコール系樹脂、ポリスチレン系樹脂、アクリロニトリル−スチレン系樹脂(AS樹脂)、アクリロニトリル−ブタジエン−スチレン系樹脂(ABS樹脂)、アクリル系樹脂、メタクリル系樹脂、ポリエチレン系樹脂、ポリプロピレン系樹脂、各種の熱可塑性ポリアミド系樹脂、ポリアセタール系樹脂、ポリカーボネート系樹脂、ポリエチレンテレフタレート系樹脂、ポリエチレンナフタレート系樹脂、ポリブチレンナフタレート系樹脂、ボリブチレンテレフタレート系樹脂、ポリアリレート系樹脂、ポリフェニレンエーテ系樹脂、ポリフェニレンスルフィド系樹脂、ポリスルホン系樹脂、ポリエーテルスルホン系樹脂、ポリエーテルエーテルケトン系樹脂、ポリ乳酸系樹脂などが挙げられる。なかでも、ナイロン(熱溶融性ポリアミド)、ポリカーボネート、ポリオキシメチレン、ポリフェニレンスルフィド、ポリフェニレンエーテル、変性ポリフェニレンエーテル、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート、ポリエチレン、ポリプロピレン、ポリスチレン、ポリメチルメタクリレート、AS樹脂、ABS樹脂等が挙げられる。好ましい熱可塑性樹脂としては、具体的にはナイロン6などのポリアミド系樹脂、ポリブチレンテレフタレート系樹脂、ポリエチレン系樹脂、ポリプロピレン系樹脂、ポリアセタール系樹脂、ポリフェニレンスルフィド系樹脂などを挙げる事ができる。中でも、ポリアミド系樹脂、ポリブチレンテレフタレート系樹脂、ポリフェニレンスルフィド系樹脂は、耐熱性や機械的強度に優れるなど好適に用いられる。ポリアミド系樹脂の一つであるナイロン(以下「PA」と略記することがある)としては、PA6(ポリカプロアミド、ポリカプロラクタム、ポリε−カプロラクタムとも称される)、PA26(ポリエチレンアジパミド)、PA46(ポリテトラメチレンアジパミド)、PA66(ポリヘキサメチレンアジパミド)、PA69(ポリヘキサメチレンアゼパミド)、PA610(ポリヘキサメチレンセバカミド)、PA611(ポリヘキサメチレンウンデカミド)、PA612(ポリヘキサメチレンドデカミド)、PA11(ポリウンデカンアミド)、PA12(ポリドデカンアミド)、PA1212(ポリドデカメチレンドデカミド)、PA6T(ポリヘキサメチレンテレフタルアミド)、PA6I(ポリヘキサメチレンイソフタルアミド)、PA912(ポリノナメチレンドデカミド)、PA1012(ポリデカメチレンドデカミド)、PA9T(ポリノナメチレンテレフタラミド)、PA9I(ポリノナメチレンイソフタルアミド)、PA10T(ポリデカメチレンテレフタラミド)、PA10I(ポリデカメチレンイソフタルアミド)、PA11T(ポリウンデカメチレンテレフタルアミド)、PA11I(ポリウンデカメチレンイソフタルアミド)、PA12T(ポリドデカメチレンテレフタラミド)、PA12I(ポリドデカメチレンイソフタルアミド)、ポリアミドMXD6(ポリメタキシリレンアジパミド)からなる群より選ばれる少なくとも1種が好ましい。上記熱可塑性樹脂は、必要に応じて、安定剤、難燃剤、顔料、充填剤等の添加剤を含んでも差し支えない。これらの熱可塑性樹脂は、単独で用いてもよく、2種以上を併用しても、共重合体や変性体であってもよい。
[成形体]
本発明における超音波ナイフは、炭素繊維と熱可塑性樹脂を含む成形体を切断するものである。
被切断対象物である成形体の厚みは特に限定されるものではないが、厚すぎると切断抵抗が大きくなり切断速度を遅くなったり、刃が欠ける可能性があったりする必要がある為、5mm以下が好ましく、3mm以下がより好ましく、2mm以下が最も好ましい。また、成形体の形状に特に限定はなく、3次元形状を有する複雑形状のものだけでなく、平板状、曲板状、波板状など、用途に応じて適宜選択することができる。
なお、本発明における成形体とは、最終製品となった成形体だけでなく、成形の途中段階の中間成形体であっても良く、熱可塑性樹脂と炭素繊維を含み、切断可能なものは材料であっても成形体に該当する。
[超音波ナイフ]
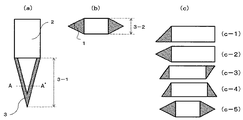
本発明における超音波ナイフは、ナイフエッジ角度は45度以上90度未満である。本発明におけるナイフエッジ角度とは、刃角ともいい、被加工物と接触して切断する部分の刃の角度(刃角)で表される(図1(b)の1)。ナイフエッジ角度は48度以上70度未満がより好ましい。
通常、炭素繊維が含まれておらず、熱可塑性樹脂のみ含む成形体を、超音波ナイフを用いて切断する場合、ナイフエッジ角度は45度未満であっても問題なく切断できる。一方、炭素繊維が含まれていない熱可塑性樹脂成形体を、ナイフエッジ角度が45度以上の超音波ナイフで切断した場合にはバリが多量に発生してしまう。
本発明における超音波ナイフは、ナイフエッジ角度は45度以上90度未満である。本発明におけるナイフエッジ角度とは、刃角ともいい、被加工物と接触して切断する部分の刃の角度(刃角)で表される(図1(b)の1)。ナイフエッジ角度は48度以上70度未満がより好ましい。
通常、炭素繊維が含まれておらず、熱可塑性樹脂のみ含む成形体を、超音波ナイフを用いて切断する場合、ナイフエッジ角度は45度未満であっても問題なく切断できる。一方、炭素繊維が含まれていない熱可塑性樹脂成形体を、ナイフエッジ角度が45度以上の超音波ナイフで切断した場合にはバリが多量に発生してしまう。
しかしながら、ナイフエッジ角度が45度未満である超音波ナイフで、炭素繊維と熱可塑性樹脂とが含まれる成形体を切断した場合、刃にチッピングや著しい摩耗を生じる。これは成形体中に炭素繊維が含まれている為、超音波ナイフの刃への打撃が著しく増加するためと考えられる。
ここで、炭素繊維が含まれた成形体の切断は、炭素繊維が入っていない成形体に比べて、剥離性が向上していることを、本発明者は発見した。明確な理由は定かではないが、超音波ナイフで成形体を切断する際、切断された炭素繊維の破片がナイフの刃の上に付着した熱可塑性樹脂を掻くことで剥離性を向上させていると本発明者は考えている。
ここで、炭素繊維が含まれた成形体の切断は、炭素繊維が入っていない成形体に比べて、剥離性が向上していることを、本発明者は発見した。明確な理由は定かではないが、超音波ナイフで成形体を切断する際、切断された炭素繊維の破片がナイフの刃の上に付着した熱可塑性樹脂を掻くことで剥離性を向上させていると本発明者は考えている。
この剥離性向上の性質を利用し、ナイフエッジ角度を45度以上で炭素繊維と、熱可塑性樹脂とを含む成形体を切断したところ、切断面にはバリが発生していない事を、本発明者は見出した。
ただし、ナイフエッジ角度が90度以上となると、ナイフの切れ味が著しく低下し、切断成形体の切断面に引き摺ったような跡がついてしまい、刃としての役割を果たさなくなる。
なお、超音波ナイフとは、より正確にいうと超音波切断用ナイフであり、超音波発振機を含む装置全体をさすものではない。
ただし、ナイフエッジ角度が90度以上となると、ナイフの切れ味が著しく低下し、切断成形体の切断面に引き摺ったような跡がついてしまい、刃としての役割を果たさなくなる。
なお、超音波ナイフとは、より正確にいうと超音波切断用ナイフであり、超音波発振機を含む装置全体をさすものではない。
(超音波ナイフの形状)
超音波ナイフの形状は特に限定されるものではなく、刃の箇所によってナイフエッジ角度や刃の厚みが異なっていてもよい。また、刃の断面を見たとき刃の稜線も、まっすぐな直線刃だけでなく、ギザギザした鋸歯状刃であっても、単純な円弧であっても良い。
超音波ナイフの形状は特に限定されるものではなく、刃の箇所によってナイフエッジ角度や刃の厚みが異なっていてもよい。また、刃の断面を見たとき刃の稜線も、まっすぐな直線刃だけでなく、ギザギザした鋸歯状刃であっても、単純な円弧であっても良い。
[超音波]
ナイフには超音波発生器により振動数20〜40kHzの範囲でナイフの長さ方向に沿って超音波振動を与え、その振巾は10〜100μmの範囲とするのが好ましく、15〜40μmがより好ましい。
振動数が40kHz以下であれば、容易にナイフの刃の長さを長くすることができ、超音波ナイフとして良好なものとなる。
より好ましい切断をするうえでは、前記振動数×振巾を700〜1800kHz・μmの範囲とするのが好ましい。この範囲内であれば例えば成形体の切断において送り速度が500mm/sec以上、最大1000mm/secを越えてもナイフの破損等の不具合もなくシャープかつスムーズな切断が行なえる。
ナイフには超音波発生器により振動数20〜40kHzの範囲でナイフの長さ方向に沿って超音波振動を与え、その振巾は10〜100μmの範囲とするのが好ましく、15〜40μmがより好ましい。
振動数が40kHz以下であれば、容易にナイフの刃の長さを長くすることができ、超音波ナイフとして良好なものとなる。
より好ましい切断をするうえでは、前記振動数×振巾を700〜1800kHz・μmの範囲とするのが好ましい。この範囲内であれば例えば成形体の切断において送り速度が500mm/sec以上、最大1000mm/secを越えてもナイフの破損等の不具合もなくシャープかつスムーズな切断が行なえる。
[超音波発生器]
各図面には図示してはいないが、超音波ナイフは超音波発生装置に連結され、この超音波発生装置からナイフ先端部に伝達された超音波振動により成形体が切断されるものである。超音波発生器としては公知のものを利用できる。
各図面には図示してはいないが、超音波ナイフは超音波発生装置に連結され、この超音波発生装置からナイフ先端部に伝達された超音波振動により成形体が切断されるものである。超音波発生器としては公知のものを利用できる。
[超音波ナイフの振動方向]
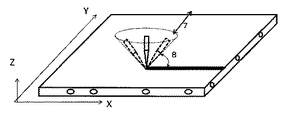
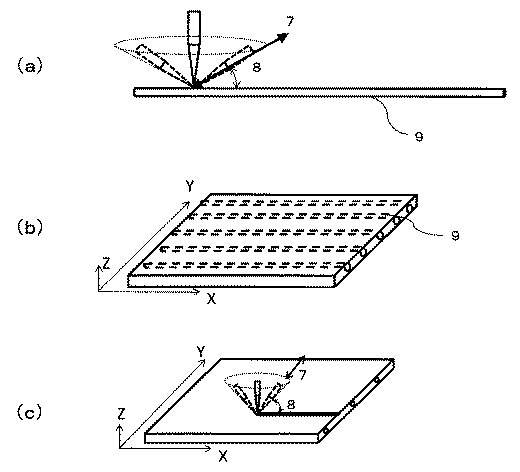
本発明における超音波ナイフの振動方向(図4の7、図5(a)(c)の7)に特に限定はないが、炭素繊維の繊維軸方向に対して30度以上90度以下(図4の8、図5(a)(c)の8)が好ましい。
超音波ナイフ振動方向が繊維軸方向に対して30度以上であると、切断面の荒れや加工バリが更に抑制されるため好ましい。より好ましい角度は40度〜70度であり、更に好ましくは45度〜60度である。角度が90度以下であれば、毟れ(デラミや炭素繊維の抜け)や、微細なクラックが発生しにくくなり、30度以上であれば超音波ナイフへの打撃が少なく、超音波ナイフの欠損が減る。
本発明における超音波ナイフの振動方向(図4の7、図5(a)(c)の7)に特に限定はないが、炭素繊維の繊維軸方向に対して30度以上90度以下(図4の8、図5(a)(c)の8)が好ましい。
超音波ナイフ振動方向が繊維軸方向に対して30度以上であると、切断面の荒れや加工バリが更に抑制されるため好ましい。より好ましい角度は40度〜70度であり、更に好ましくは45度〜60度である。角度が90度以下であれば、毟れ(デラミや炭素繊維の抜け)や、微細なクラックが発生しにくくなり、30度以上であれば超音波ナイフへの打撃が少なく、超音波ナイフの欠損が減る。
[炭素繊維が2次元平面内においてランダムな方向に分散している場合]
本発明における炭素繊維の形態に特に限定はないが、成形体に含まれる炭素繊維が2次元平面内においてランダムな方向に分散しているものを用いることができる(図3)。
炭素繊維が2次元平面内においてランダムな方向に分散している成形体を用いると、一部の炭素繊維が3次元に配向している場合がある。この場合、全ての炭素繊維の繊維軸方向に対して30度以上90度以下の範囲で振動させる事は困難であるが、おおよそ50%の炭素繊維に対して30度以上90度以下の範囲で振動させれば本発明における効果を奏する。
本発明における炭素繊維の形態に特に限定はないが、成形体に含まれる炭素繊維が2次元平面内においてランダムな方向に分散しているものを用いることができる(図3)。
炭素繊維が2次元平面内においてランダムな方向に分散している成形体を用いると、一部の炭素繊維が3次元に配向している場合がある。この場合、全ての炭素繊維の繊維軸方向に対して30度以上90度以下の範囲で振動させる事は困難であるが、おおよそ50%の炭素繊維に対して30度以上90度以下の範囲で振動させれば本発明における効果を奏する。
この場合、前述の好ましい超音波ナイフの振動方向は、各炭素繊維軸方向に対してそれぞれ30度以上90度以下とすることが好ましいため、2次元平面に対して30度以上90度以下とすることが好ましいことになる。2次元平面に対するより好ましい角度は40度〜70度であり、更に好ましくは45度〜60度である。
また、ここでいう振動方向は、超音波ナイフの進行方向とは関係なく、繊維軸方向(炭素繊維が2次元平面においてランダムな方向に分散している場合は2次元平面)に対する角度であり、具体的には図4の7に示す方向をいう。繊維軸方向に対する角度、(炭素繊維が2次元平面においてランダムな方向に分散している場合は2次元平面)に対する角度とは、図4の8に示す角度を指す。図4の点線で示した円錐方向の範囲内で、超音波ナイフを振動させれば良い。
[炭素繊維が一方向に配向している場合]
本発明における炭素繊維の形態に特に限定はないが、成形体に含まれる炭素繊維が一方向に配向した連続繊維のものを用いることができる。
この場合、前述の好ましい超音波ナイフの振動方向は、各炭素繊維の繊維軸方向に対してそれぞれ30度以上90度以下とすることが好ましい。従って、図5(b)のように一方向の連続した炭素繊維が平行に複数本並んでいる場合、2次元平面に対して30度以上90度以下とすることが好ましいことになる。2次元平面に対するより好ましい角度は40度〜70度であり、更に好ましくは45度〜60度である。
本発明における炭素繊維の形態に特に限定はないが、成形体に含まれる炭素繊維が一方向に配向した連続繊維のものを用いることができる。
この場合、前述の好ましい超音波ナイフの振動方向は、各炭素繊維の繊維軸方向に対してそれぞれ30度以上90度以下とすることが好ましい。従って、図5(b)のように一方向の連続した炭素繊維が平行に複数本並んでいる場合、2次元平面に対して30度以上90度以下とすることが好ましいことになる。2次元平面に対するより好ましい角度は40度〜70度であり、更に好ましくは45度〜60度である。
なお、一方向材が、各層の繊維配列方向が互いに交差するよう多層に積層(例えば直交方向に交互に積層)したものを使用した場合も、超音波ナイフの振動方向に関する角度範囲は、同様の範囲となる。
振動方向は、超音波ナイフの進行方向とは関係なく、繊維軸方向(図5(b)のように一方向の連続した炭素繊維が平行に複数本並んでいる場合は2次元平面)に対する角度であり、具体的には図5(c)の7に示す方向をいう。繊維軸方向(図5(b)のように一方向の連続した炭素繊維が平行に並んでいる場合は2次元平面)に対する角度とは、図5(c)の8に示す角度を指す。具体的には、図5(a)(c)の点線で示した円錐方向の範囲内で、超音波ナイフを振動させれば良い。
振動方向は、超音波ナイフの進行方向とは関係なく、繊維軸方向(図5(b)のように一方向の連続した炭素繊維が平行に複数本並んでいる場合は2次元平面)に対する角度であり、具体的には図5(c)の7に示す方向をいう。繊維軸方向(図5(b)のように一方向の連続した炭素繊維が平行に並んでいる場合は2次元平面)に対する角度とは、図5(c)の8に示す角度を指す。具体的には、図5(a)(c)の点線で示した円錐方向の範囲内で、超音波ナイフを振動させれば良い。
[切断成形体]
本発明における超音波ナイフを用いて、炭素繊維と、熱可塑性樹脂とを含む成形体を切断して、切断成形体が得られる。切断成形体に含まれる炭素繊維と熱可塑性樹脂は、上述した炭素繊維、熱可塑性樹脂と同様のものが含まれる。
本発明における超音波ナイフを用いて、炭素繊維と、熱可塑性樹脂とを含む成形体を切断して、切断成形体が得られる。切断成形体に含まれる炭素繊維と熱可塑性樹脂は、上述した炭素繊維、熱可塑性樹脂と同様のものが含まれる。
以下、本発明を実施例に用いて具体的に説明するが、本発明はこれらに限定されるものではない。
(評価方法)
1.超音波ナイフの刃の耐久性評価(m)
実施例で作成した成形体を、各種超音波ナイフで切断し、1m切断する毎に、成形体の切断面と、刃の状態をそれぞれ顕微鏡観察した。切断面にバリの発生はなく、実用上問題無い場合は、切削面にバリが発生するまで、成形体の切断を続けた。
バリが発生した時の長さを超音波ナイフの耐久性評価(m)とした。
1.超音波ナイフの刃の耐久性評価(m)
実施例で作成した成形体を、各種超音波ナイフで切断し、1m切断する毎に、成形体の切断面と、刃の状態をそれぞれ顕微鏡観察した。切断面にバリの発生はなく、実用上問題無い場合は、切削面にバリが発生するまで、成形体の切断を続けた。
バリが発生した時の長さを超音波ナイフの耐久性評価(m)とした。
2.超音波ナイフの刃の欠損深さ(μm)
各種成形体を切断面にバリが発生するまで切断した後、顕微鏡観察にて超音波ナイフの刃の部分の欠損を観察した。評価は欠損の深さ(μm)で確認した。
各種成形体を切断面にバリが発生するまで切断した後、顕微鏡観察にて超音波ナイフの刃の部分の欠損を観察した。評価は欠損の深さ(μm)で確認した。
[成形体1]
平均繊維長16mmにカットした炭素繊維(東邦テナックス製テナックスSTS40、平均繊維径7μm)を平均目付け270g/m2となるよう2次元平面内においてランダムな方向に分散して配置し、ユニチカKE435−POG(PA6)クロス5枚の間に挟みこんで260℃、2.5MPaでプレスし、炭素繊維体積割合(Vf)35%、厚み1mmの平板の複合材料1を作製した。得られた複合材料1を、IR式加熱機を用いて280℃で2分間加熱し、加熱軟化シート1とした。その後、該加熱軟化シート1を、上型と下型で挟んで成形を実施し、平板の成形体1を得た。成形条件は、成形型温度が100℃、圧力15MPaで1分間であった。
平均繊維長16mmにカットした炭素繊維(東邦テナックス製テナックスSTS40、平均繊維径7μm)を平均目付け270g/m2となるよう2次元平面内においてランダムな方向に分散して配置し、ユニチカKE435−POG(PA6)クロス5枚の間に挟みこんで260℃、2.5MPaでプレスし、炭素繊維体積割合(Vf)35%、厚み1mmの平板の複合材料1を作製した。得られた複合材料1を、IR式加熱機を用いて280℃で2分間加熱し、加熱軟化シート1とした。その後、該加熱軟化シート1を、上型と下型で挟んで成形を実施し、平板の成形体1を得た。成形条件は、成形型温度が100℃、圧力15MPaで1分間であった。
[成形体2]
成形体1で使用したユニチカKE435−POG(PA6)の代わりに、ポリカーボネート(帝人株式会社製:L−1225Y)を使用した以外は、成形体1と同様に成形体を作成し、成形体2を得た。
成形体1で使用したユニチカKE435−POG(PA6)の代わりに、ポリカーボネート(帝人株式会社製:L−1225Y)を使用した以外は、成形体1と同様に成形体を作成し、成形体2を得た。
[成形体3]
炭素繊維(東邦テナックス製テナックスSTS40−24KS(繊維径7μm、引張強度4000MPa)を、PA6フィルム(ユニチカ・エンブレムON25μm厚)を積層しながら、繊維方向0度、90度交互に32層積層し(炭素繊維32層でPA33層)、260℃、2MPa、20分加熱圧縮し、繊維が0度90度交互、対称積層、炭素繊維体積割合(Vf)47%、1mm厚の複合材料3を作製した。得られた複合材料3を、複合材料1と同様に成形を実施し、平板の成形体3を得た。
炭素繊維(東邦テナックス製テナックスSTS40−24KS(繊維径7μm、引張強度4000MPa)を、PA6フィルム(ユニチカ・エンブレムON25μm厚)を積層しながら、繊維方向0度、90度交互に32層積層し(炭素繊維32層でPA33層)、260℃、2MPa、20分加熱圧縮し、繊維が0度90度交互、対称積層、炭素繊維体積割合(Vf)47%、1mm厚の複合材料3を作製した。得られた複合材料3を、複合材料1と同様に成形を実施し、平板の成形体3を得た。
[成形体4]
炭素繊維(東邦テナックス(株)製、テナックス(登録商標)STS40−24KS(繊維径7μm、引張強度4000MPa)の連続繊維からなる一方向材とし、炭素繊維100体積部に対して樹脂100体積部となるように、MXDナイロン 三菱ガス化学(株)製レニー6007(登録商標)のフィルムを乗せ、260℃の加熱ローラーにて貼り合わせ、t=0.02mm、Vf50%の一方向成形材料を得た。上記一方向成形材料を400mm×400mmの大きさに切り出し、120℃の熱風乾燥機で4時間乾燥した後、赤外線加熱機により300℃まで昇温した。400mm×400mm平板用金型を140℃に設定し、上記一方向成形材料を加熱させた後、5枚を重ねて同金型内に導入した。ついで、プレス圧力2MPaで1分間加圧し、一方向性の成形体4を得た。
炭素繊維(東邦テナックス(株)製、テナックス(登録商標)STS40−24KS(繊維径7μm、引張強度4000MPa)の連続繊維からなる一方向材とし、炭素繊維100体積部に対して樹脂100体積部となるように、MXDナイロン 三菱ガス化学(株)製レニー6007(登録商標)のフィルムを乗せ、260℃の加熱ローラーにて貼り合わせ、t=0.02mm、Vf50%の一方向成形材料を得た。上記一方向成形材料を400mm×400mmの大きさに切り出し、120℃の熱風乾燥機で4時間乾燥した後、赤外線加熱機により300℃まで昇温した。400mm×400mm平板用金型を140℃に設定し、上記一方向成形材料を加熱させた後、5枚を重ねて同金型内に導入した。ついで、プレス圧力2MPaで1分間加圧し、一方向性の成形体4を得た。
[成形体5] 炭素繊維を含有しないポリカーボネート成形体の製造
ポリカーボネート(帝人株式会社製:L−1225Y)を用い、260℃に加熱したプレス装置にて、2.0MPaにて5分間加熱し、120℃以下になるまで約10分間冷却し、ポリカーボネートからなる、厚さ1mmの成形体5を得た。
ポリカーボネート(帝人株式会社製:L−1225Y)を用い、260℃に加熱したプレス装置にて、2.0MPaにて5分間加熱し、120℃以下になるまで約10分間冷却し、ポリカーボネートからなる、厚さ1mmの成形体5を得た。
[実施例1]
成形体1を、ナイフエッジ角度が50度(図1(b)の3の角度)、刃の長さが約25mm(図1の3−1の長さ)、厚さ1mmの超硬製の超音波ナイフを準備し、ソノテック社/SH−3510の超音波発生器に接続して、振動数40kHz、振幅10〜40umの条件で成形体を切断し、切断成形体を得た。また切断時における、成形体の2次元平面方向に対する角度(図4の8の角度)は90度であった。評価結果を表1に示す。
成形体1を、ナイフエッジ角度が50度(図1(b)の3の角度)、刃の長さが約25mm(図1の3−1の長さ)、厚さ1mmの超硬製の超音波ナイフを準備し、ソノテック社/SH−3510の超音波発生器に接続して、振動数40kHz、振幅10〜40umの条件で成形体を切断し、切断成形体を得た。また切断時における、成形体の2次元平面方向に対する角度(図4の8の角度)は90度であった。評価結果を表1に示す。
[実施例2]
成形体の2次元平面方向に対する角度(図4の8の角度)を45度としたこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断し、切断成形体を得た。結果を表1に示す。炭素繊維は不連続でランダムな方向に分散しているため、各炭素繊維の繊維軸方向に対するナイフの振動方向との角度は様々であるが、ほぼ全ての炭素繊維の繊維軸方向に対して45〜90度に収まる範囲で切断を行った。
成形体の2次元平面方向に対する角度(図4の8の角度)を45度としたこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断し、切断成形体を得た。結果を表1に示す。炭素繊維は不連続でランダムな方向に分散しているため、各炭素繊維の繊維軸方向に対するナイフの振動方向との角度は様々であるが、ほぼ全ての炭素繊維の繊維軸方向に対して45〜90度に収まる範囲で切断を行った。
[実施例3]
成形体の2次元平面方向に対する角度(図4の8の角度)を30度としたこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。炭素繊維は不連続でランダムな方向に分散しているため、繊維軸方向に対するナイフの振動方向との角度は30〜90度であった。
成形体の2次元平面方向に対する角度(図4の8の角度)を30度としたこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。炭素繊維は不連続でランダムな方向に分散しているため、繊維軸方向に対するナイフの振動方向との角度は30〜90度であった。
[実施例4]
成形体2を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
成形体2を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
[実施例5]
成形体3を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
成形体3を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
[実施例6]
成形体4を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
成形体4を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
[比較例1]
ナイフエッジ角度を23度の超音波ナイフを準備したこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。
ナイフエッジ角度を23度の超音波ナイフを準備したこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。
[比較例2]
ナイフエッジ角度を17度の超音波ナイフを準備したこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。
ナイフエッジ角度を17度の超音波ナイフを準備したこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。
[比較例3]
ナイフエッジ角度が95度の超音波ナイフを準備したこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。
ナイフエッジ角度が95度の超音波ナイフを準備したこと以外は、実施例1と同様に超音波ナイフを用いて成形体を切断した。結果を表1に示す。
[参考例1]
成形体5を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。切れ味が悪くて成形体の切断面が荒れ易く、切断を開始した直後から切断面にバリが発生した。結果を表1に示す。
成形体5を用いた事以外は実施例1と同様に、超音波ナイフを用いて成形体を切断した。切れ味が悪くて成形体の切断面が荒れ易く、切断を開始した直後から切断面にバリが発生した。結果を表1に示す。
[参考例2]
ナイフエッジ角度を23度の超音波ナイフを準備したこと以外は、参考例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
ナイフエッジ角度を23度の超音波ナイフを準備したこと以外は、参考例1と同様に、超音波ナイフを用いて成形体を切断した。結果を表1に示す。
本発明の炭素繊維と熱可塑性樹脂とを含む成形体を切断するための超音波ナイフは、刃の寿命が従来に比べて飛躍的に延び、特に自動車や家電に代表される、大量に生産される用途に好適である。また、マトリクスが熱可塑性樹脂以外の材質、例えば熱硬化性樹脂、ゴムなどの炭素繊維強化材料の成形体の切断に利用しても良い。
1 超音波ナイフのナイフエッジ角度
2 超音波ナイフ
3 超音波ナイフの刃
3−1 超音波ナイフの刃の長さ
3−2 超音波ナイフの刃の厚み
4 炭素繊維と、熱可塑性樹脂とを含む成形体
5 不連続炭素繊維
6 切断予定部分
7 超音波ナイフの振動方向
8 炭素繊維と超音波ナイフ振動方向との角度
9 一方向炭素繊維
2 超音波ナイフ
3 超音波ナイフの刃
3−1 超音波ナイフの刃の長さ
3−2 超音波ナイフの刃の厚み
4 炭素繊維と、熱可塑性樹脂とを含む成形体
5 不連続炭素繊維
6 切断予定部分
7 超音波ナイフの振動方向
8 炭素繊維と超音波ナイフ振動方向との角度
9 一方向炭素繊維
Claims (6)
- ナイフエッジ角度が45度以上90度未満である、超音波ナイフ。
- 請求項1に記載の超音波ナイフを用いて、炭素繊維と、熱可塑性樹脂とを含む成形体を切断して切断成形体を製造する方法。
- 請求項2に記載の切断成形体を製造する方法であって、超音波ナイフを炭素繊維の繊維軸方向に対して30度以上90度以下の範囲で振動させる、切断成形体を製造する方法。
- 請求項2又は3いずれかに記載の切断成形体を製造する方法であって、成形体に含まれる炭素繊維が一方向に配向した連続繊維であるか、又は2次元平面内においてランダムな方向に分散している不連続繊維である、切断成形体を製造する方法。
- 請求項4に記載の不連続繊維の平均繊維長が1〜100mmである、切断成形体を製造する方法。
- 成形体に含まれる炭素繊維の体積割合(Vf)が10Vol%以上70Vol%以下である、請求項2〜5いずれかに記載の切断成形体を製造する方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014157674A JP2017196667A (ja) | 2014-08-01 | 2014-08-01 | 超音波ナイフ、及びこれを用いて切断成形体を製造する方法 |
| PCT/JP2015/071810 WO2016017803A1 (ja) | 2014-08-01 | 2015-07-31 | 超音波ナイフ、切断成形体の製造方法、ワークピースの切断方法、及び超音波切断装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014157674A JP2017196667A (ja) | 2014-08-01 | 2014-08-01 | 超音波ナイフ、及びこれを用いて切断成形体を製造する方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017196667A true JP2017196667A (ja) | 2017-11-02 |
Family
ID=55217697
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014157674A Pending JP2017196667A (ja) | 2014-08-01 | 2014-08-01 | 超音波ナイフ、及びこれを用いて切断成形体を製造する方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP2017196667A (ja) |
| WO (1) | WO2016017803A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20220091750A (ko) * | 2020-12-24 | 2022-07-01 | 주식회사 에스알아트 | 적층 필름의 초음파 절단 및 실링 장치 및 그 방법 |
| JP2022106081A (ja) * | 2021-01-06 | 2022-07-19 | 信越ポリマー株式会社 | 薄膜樹脂フィルムの製造方法 |
| KR20220134222A (ko) * | 2021-03-26 | 2022-10-05 | 주식회사 삼연기술 | Cfrp 재단장치 |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6544397B2 (ja) * | 2017-08-29 | 2019-07-17 | 株式会社アドウェルズ | 切断装置 |
| JP6489626B1 (ja) * | 2017-09-28 | 2019-03-27 | Acs株式会社 | カッティング装置の制御方法 |
| CA3027620A1 (fr) * | 2018-12-13 | 2020-06-13 | Hydro-Quebec | Coupe de metaux mous par assistance ultrasonore |
| CN114311044B (zh) * | 2022-03-14 | 2022-05-27 | 常州纳捷机电科技有限公司 | 一种碳纤维层合板的自动切割方法 |
| CN119260837B (zh) * | 2024-09-13 | 2025-11-07 | 北京新风航天装备有限公司 | 基于自动化裁割机的高粘弹性树脂贴片的高精度裁割方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01146697A (ja) * | 1987-12-02 | 1989-06-08 | Dai Ichi Kangyo Bank Ltd:The | プロッタ |
| JPH029735A (ja) * | 1988-06-27 | 1990-01-12 | Central Glass Co Ltd | 板ガラス間に介在する中間膜端部の切断除去方法ならびにその装置 |
| JPH0258046A (ja) * | 1988-08-23 | 1990-02-27 | Konica Corp | 写真フィルムマガジン |
| JPH0976188A (ja) * | 1995-09-13 | 1997-03-25 | Fuji Heavy Ind Ltd | プリプレグ自動裁断機のカッターブレード |
| JPH10217193A (ja) * | 1997-01-30 | 1998-08-18 | Bridgestone Corp | 切断装置 |
| JP5722732B2 (ja) * | 2011-08-31 | 2015-05-27 | 帝人株式会社 | 熱可塑性複合材料形成用等方性ランダムマットの製造方法 |
| EP3056324B1 (en) * | 2013-10-11 | 2018-09-19 | Nihon Shoryoku Kikai Co., Ltd. | Cutter blade, and processing device |
-
2014
- 2014-08-01 JP JP2014157674A patent/JP2017196667A/ja active Pending
-
2015
- 2015-07-31 WO PCT/JP2015/071810 patent/WO2016017803A1/ja not_active Ceased
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20220091750A (ko) * | 2020-12-24 | 2022-07-01 | 주식회사 에스알아트 | 적층 필름의 초음파 절단 및 실링 장치 및 그 방법 |
| KR102440156B1 (ko) | 2020-12-24 | 2022-09-08 | 주식회사 에스알아트 | 적층 필름의 초음파 절단 및 실링 장치 및 그 방법 |
| JP2022106081A (ja) * | 2021-01-06 | 2022-07-19 | 信越ポリマー株式会社 | 薄膜樹脂フィルムの製造方法 |
| KR20220134222A (ko) * | 2021-03-26 | 2022-10-05 | 주식회사 삼연기술 | Cfrp 재단장치 |
| KR102486943B1 (ko) * | 2021-03-26 | 2023-01-11 | 주식회사 삼연기술 | 탄소섬유 강화 플라스틱 제조용 탄소섬유 재단장치 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2016017803A1 (ja) | 2016-02-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2016017803A1 (ja) | 超音波ナイフ、切断成形体の製造方法、ワークピースの切断方法、及び超音波切断装置 | |
| CN104136674B (zh) | 无序毡和纤维增强复合材料成形制品 | |
| JP5908188B2 (ja) | 端面を有する炭素繊維強化樹脂加工品 | |
| JP5770395B2 (ja) | 繊維強化プラスチック接合体及びその製造方法 | |
| JP5627803B2 (ja) | ランダムマットおよび繊維強化複合材料 | |
| KR102320480B1 (ko) | 탄소섬유 강화 성형 재료 및 성형체 | |
| JP2014508055A5 (ja) | 曲げ剛性を備えた積層板、同積層板からの成形品、及びその製造方法 | |
| KR20160066008A (ko) | 적층 기재 및 그의 제조 방법 | |
| JP6776735B2 (ja) | 繊維強化熱可塑性プラスチック作製用プレシートの製造方法 | |
| JP2013208725A (ja) | 炭素繊維強化熱可塑性樹脂積層体及びその製造法 | |
| JP2011144473A (ja) | 炭素繊維/熱可塑性樹脂複合材及びその製造方法、並びに電界シールド材 | |
| JP6302606B1 (ja) | 接合体の製造方法 | |
| JP2013049208A (ja) | 熱可塑性複合材料形成用等方性ランダムマットの製造方法 | |
| JP5851767B2 (ja) | 繊維強化基材 | |
| JP2015051629A (ja) | 積層基材の製造方法、及び積層基材 | |
| JP5956150B2 (ja) | 炭素繊維強化熱可塑性樹脂およびその成形品の製造方法 | |
| JP6435696B2 (ja) | 積層基材の製造方法 | |
| CN105984120A (zh) | 树脂接合体、树脂接合体的制造方法及车辆用构造体 | |
| JP2007262360A (ja) | 繊維強化熱可塑性樹脂シートとその製造方法 | |
| CN106687266A (zh) | 纤维强化热塑性树脂复合材的制造方法、纤维强化热塑性树脂带子的制造方法、加压成型材料的制造方法、成型品的制造方法、单向预浸料、以及成型品 | |
| JP2016221711A (ja) | 不織布積層体及びこれに使用される孔あきフィルム | |
| WO2017110596A1 (ja) | 切断体の製造方法、及び複合材料の切断装置 | |
| JP2013019059A (ja) | 繊維樹脂複合構造体、成形体の製造方法及び成形体 | |
| JP2014104624A (ja) | 繊維強化熱可塑性樹脂ランダムシートの製造方法 | |
| JP2017164970A (ja) | 繊維強化複合体およびその製造方法 |