JP2017522468A - 接線研削機械 - Google Patents
接線研削機械 Download PDFInfo
- Publication number
- JP2017522468A JP2017522468A JP2016567180A JP2016567180A JP2017522468A JP 2017522468 A JP2017522468 A JP 2017522468A JP 2016567180 A JP2016567180 A JP 2016567180A JP 2016567180 A JP2016567180 A JP 2016567180A JP 2017522468 A JP2017522468 A JP 2017522468A
- Authority
- JP
- Japan
- Prior art keywords
- grinding
- rail
- frame
- tangential
- grinding machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- E—FIXED CONSTRUCTIONS
- E01—CONSTRUCTION OF ROADS, RAILWAYS, OR BRIDGES
- E01B—PERMANENT WAY; PERMANENT-WAY TOOLS; MACHINES FOR MAKING RAILWAYS OF ALL KINDS
- E01B31/00—Working rails, sleepers, baseplates, or the like, in or on the line; Machines, tools, or auxiliary devices specially designed therefor
- E01B31/02—Working rail or other metal track components on the spot
- E01B31/12—Removing metal from rails, rail joints, or baseplates, e.g. for deburring welds, reconditioning worn rails
- E01B31/17—Removing metal from rails, rail joints, or baseplates, e.g. for deburring welds, reconditioning worn rails by grinding
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Architecture (AREA)
- Civil Engineering (AREA)
- Structural Engineering (AREA)
- Machines For Laying And Maintaining Railways (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
Description
また、本発明に係る機械は、研削サイクルの実施において様々なコマンドを起動する複数のレール位置基準センサも使用する。
− 本発明に係る接線研削機械は、どのような変形の線路、路面軌道、及び/又は、地下鉄レールであっても全体的で完全な研削を可能にする。
− 本発明に係る接線研削機械は、接線砥石車の長所を従来のカップ砥石車の長所に加えつつ、多数の工具と研削されたレールの面取りとから成るこれらの従来のカップ砥石車の短所を排除する。
− 本発明に係る接線研削機械は、調整されたフレーム14の存在により、又は、シリンダ28のみの存在により(SP)、又は、シリンダ28により及びギアモータ48により(LP)、長波研削及び短波研削における縦方向平面内の不規則問題を排除する。
− ギアモータ48を下降させることにより達成できる制御システムに基づき、本発明に係る接線研削機械は、レール分岐器、踏み切り等のコアの効果的な研削も可能にする。
Claims (10)
- 研削されるべきレール上でスライドできる接線研削機械において、
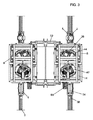
− 研削されるべきレール上でスライドできるホイール(4)に装着されるベース構造体(2)と、
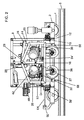
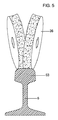
− 前記ベース構造体(2)の横材に沿って自由にスライドできる少なくとも1つの研削ユニット(8)であって、前記研削ユニット(8)が、レールへ向けて及びレールから離れるように前記ベース構造体(2)に対して垂直に厳格に移動できるフレーム(14)を備え、前記フレーム(14)が、レール縦軸に対して垂直な回転可能軸により砥石車(36)を支持する少なくとも2つの縦方向に一直線に合わされるプレート(30)を強固に支持できる、少なくとも1つの研削ユニット(8)と、
− その端部が前記ベース構造体(2)と前記研削ユニット(8)とに対してそれぞれヒンジ結合されるバー(54)であって、前記プレート(30)を支持する前記フレーム(14)には、垂直軸ウォーム(50)を備えるギアモータ(48)が接続され、前記垂直軸ウォームの端部が前記研削ユニット上に載置し、前記砥石車(36)の摩耗に伴う前記フレームの下降を制御するために制御ユニットが前記ギアモータと関連付けられる、バー(54)と、
を備えることを特徴とする接線研削機械。 - 前記ユニット(8)の前記フレームは、測定センサがレール(6)の位置を検出するまで水平空気圧シリンダ−ピストンユニット(52)によって横方向に移動されることを特徴とする請求項1に記載の接線研削機械。
- 前記各プレート(30)には、その表面上に、前記砥石車(36)を支持するブラケット(34)を支持するフランジ(32)が設けられることを特徴とする請求項1に記載の接線研削機械。
- 前記プレート(30)と対応する前記フランジ(32)との間の接続は、スロット状穴の対にボルトを挿通することにより行なわれることを特徴とする請求項3に記載の接線研削機械。
- 前記各砥石車は、対応する前記フランジ(32)に装着される対応するモータ42によって回転されることを特徴とする請求項3に記載の接線研削機械。
- 前記フレーム(14)には、機械の垂直材に係合されるガイドアーム(24,24’)が設けられることを特徴とする請求項1に記載の接線研削機械。
- 前記フランジ(32)が前記プレート(30)に対して軸回転できることを特徴とする請求項3に記載の接線研削機械。
- 前記砥石車を支持する前記ブラケット(34)は、複数の穴(38)によって前記フランジ(32)に対して横方向に移動できることを特徴とする請求項3に記載の接線研削機械。
- 前記各プレート(30)の傾きが前記フレーム(14)に対して変化され得ることを特徴とする請求項1に記載の接線研削機械。
- 研削されるべきレール上でスライドできる接線研削機械であって、空気圧シリンダ(28)が、プレート(30)のための支持フレーム(14)に接続されて、砥石車の摩耗に伴う前記フレームの下降を制御し、それにより、互いに固定して一直線に合わされる前記研磨砥石車がレール縦方向平面の凹凸欠陥をたどることを防止することを特徴とする接線研削機械。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| ITVE2014A000037 | 2014-06-24 | ||
| ITVE20140037 | 2014-06-24 | ||
| PCT/IB2015/054676 WO2015198206A1 (en) | 2014-06-24 | 2015-06-23 | Tangential grinding machine for railway profiles |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017522468A true JP2017522468A (ja) | 2017-08-10 |
| JP6667143B2 JP6667143B2 (ja) | 2020-03-18 |
Family
ID=51454924
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016567180A Active JP6667143B2 (ja) | 2014-06-24 | 2015-06-23 | 接線研削機械 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US9732476B2 (ja) |
| EP (1) | EP3161212B1 (ja) |
| JP (1) | JP6667143B2 (ja) |
| CN (1) | CN106414850B (ja) |
| ES (1) | ES2673918T3 (ja) |
| WO (1) | WO2015198206A1 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021531983A (ja) * | 2018-06-15 | 2021-11-25 | ローベル バーンバウマシーネン ゲゼルシャフト ミット ベシュレンクテル ハフツングROBEL Bahnbaumaschinen GmbH | 軌道のレールを研削するためのレール研削機 |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108655910B (zh) * | 2018-05-14 | 2019-11-12 | 湖北工业大学 | 一种灵活可调的汽车维修打磨车 |
| CN108797240A (zh) * | 2018-06-19 | 2018-11-13 | 华东交通大学 | 一种自动钢轨焊接打磨方法 |
| CN111360687B (zh) * | 2018-12-26 | 2021-06-01 | 力山工业股份有限公司 | 自动研磨装置 |
| RU188497U1 (ru) * | 2019-02-06 | 2019-04-16 | Общество с ограниченной ответственностью "Сервисно-ремонтная компания" | Рельсошлифовальная установка |
| CN111235984A (zh) * | 2020-03-18 | 2020-06-05 | 北京交通大学 | 一种模块化的钢轨打磨车 |
| CN111809465A (zh) * | 2020-07-21 | 2020-10-23 | 陈海霞 | 一种用于铁轨打磨机的自动打磨机构 |
| CN112323551A (zh) * | 2020-08-13 | 2021-02-05 | 罗曼轨道设备技术(昆山)有限公司 | 一种模块化智能打磨车 |
| IT202100007190A1 (it) * | 2021-03-24 | 2022-09-24 | Mecno Service S R L | Macchina molatrice particolarmente per il profilo longitudinale delle rotaie ferroviarie, ferrotranviarie e/o metropolitane. |
| CN115305752A (zh) * | 2021-05-05 | 2022-11-08 | 梅克诺服务有限公司 | 磨床 |
| CN113846523A (zh) * | 2021-09-28 | 2021-12-28 | 金鹰重型工程机械股份有限公司 | 一种钢轨打磨装置 |
| CN114108403B (zh) * | 2022-01-26 | 2022-04-22 | 北京同和时代轨道科技有限公司 | 钢轨用打磨装置 |
| US20250290254A1 (en) * | 2024-03-15 | 2025-09-18 | Sperling Railway Services, Inc. | Rail grinding machine and method thereof |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56100902A (en) * | 1980-01-09 | 1981-08-13 | Speno International | Railroad track maintainance apparatus for compensating rail head part |
| JPH05106203A (ja) * | 1991-03-01 | 1993-04-27 | Speno Internatl Sa | 鉄道軌道のレールの再型取り装置 |
| JPH0988001A (ja) * | 1995-09-27 | 1997-03-31 | Nagoya Tetsudo Kk | レール頭部研削車 |
| EP0843043A1 (en) * | 1996-11-12 | 1998-05-20 | Mecno S.R.L. | Tangential grinding machine |
| WO2012146540A1 (en) * | 2011-04-26 | 2012-11-01 | Fama S.R.L. | Tangential grinding machine |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4205494A (en) * | 1979-01-18 | 1980-06-03 | Speno Rail Services, Inc. | Rail grinding apparatus |
| US4583327A (en) * | 1983-11-25 | 1986-04-22 | Jackson Jordan, Inc. | Rail grinding car |
| US4862647A (en) * | 1987-08-31 | 1989-09-05 | Loram Maintenance Of Way, Inc. | Rail grinding machine |
| EP0315704B1 (fr) * | 1987-11-07 | 1991-08-07 | Les Fils D'auguste Scheuchzer S.A. | Machine de meulage pour le reprofilage des champignons de rails |
| IT1239247B (it) * | 1990-05-08 | 1993-09-28 | Rotafer | Macchina rettificatrice tangenziale, particolarmente per rotaie ferroviarie |
| ES2146250T3 (es) * | 1993-10-18 | 2000-08-01 | Plasser Bahnbaumasch Franz | Maquina amoladora de railes. |
| CN2219902Y (zh) * | 1995-04-24 | 1996-02-14 | 北京铁路局北京工务机械厂 | 多用钢轨轮廓打磨机 |
| EP0789108A1 (fr) * | 1996-02-06 | 1997-08-13 | Scheuchzer S.A. | Chariot équipé d'outils de meulage ou d'usinage pour le reprofilage de la surface de roulement et du champignon de rails de chemin de fer |
| AT411912B (de) * | 2000-07-17 | 2004-07-26 | Linsinger Maschinenbau Gmbh | Verfahren zum schleifen einer schiene sowie vorrichtung zur durchführung des verfahrens |
| CN202492773U (zh) * | 2012-03-26 | 2012-10-17 | 庄建光 | 便携式轨道打磨机 |
-
2015
- 2015-06-23 ES ES15747538.5T patent/ES2673918T3/es active Active
- 2015-06-23 EP EP15747538.5A patent/EP3161212B1/en active Active
- 2015-06-23 CN CN201580029732.6A patent/CN106414850B/zh active Active
- 2015-06-23 JP JP2016567180A patent/JP6667143B2/ja active Active
- 2015-06-23 US US15/311,443 patent/US9732476B2/en active Active
- 2015-06-23 WO PCT/IB2015/054676 patent/WO2015198206A1/en not_active Ceased
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56100902A (en) * | 1980-01-09 | 1981-08-13 | Speno International | Railroad track maintainance apparatus for compensating rail head part |
| JPH05106203A (ja) * | 1991-03-01 | 1993-04-27 | Speno Internatl Sa | 鉄道軌道のレールの再型取り装置 |
| JPH0988001A (ja) * | 1995-09-27 | 1997-03-31 | Nagoya Tetsudo Kk | レール頭部研削車 |
| EP0843043A1 (en) * | 1996-11-12 | 1998-05-20 | Mecno S.R.L. | Tangential grinding machine |
| WO2012146540A1 (en) * | 2011-04-26 | 2012-11-01 | Fama S.R.L. | Tangential grinding machine |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021531983A (ja) * | 2018-06-15 | 2021-11-25 | ローベル バーンバウマシーネン ゲゼルシャフト ミット ベシュレンクテル ハフツングROBEL Bahnbaumaschinen GmbH | 軌道のレールを研削するためのレール研削機 |
| JP7275170B2 (ja) | 2018-06-15 | 2023-05-17 | ローベル バーンバウマシーネン ゲゼルシャフト ミット ベシュレンクテル ハフツング | 軌道のレールを研削するためのレール研削機 |
Also Published As
| Publication number | Publication date |
|---|---|
| ES2673918T3 (es) | 2018-06-26 |
| EP3161212B1 (en) | 2018-04-04 |
| US20170096782A1 (en) | 2017-04-06 |
| JP6667143B2 (ja) | 2020-03-18 |
| CN106414850A (zh) | 2017-02-15 |
| US9732476B2 (en) | 2017-08-15 |
| EP3161212A1 (en) | 2017-05-03 |
| WO2015198206A1 (en) | 2015-12-30 |
| CN106414850B (zh) | 2018-12-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6667143B2 (ja) | 接線研削機械 | |
| US4050196A (en) | Rail grinding machine | |
| JP5462236B2 (ja) | 鉄道車輪を加工する方法と機械 | |
| US4135332A (en) | Rail grinding machine | |
| EP2761089B1 (en) | Tangential grinding machine | |
| JPH0133603B2 (ja) | ||
| US4920701A (en) | Device for the reprofiling of the rails of a railway track | |
| JPH0374281B2 (ja) | ||
| EP0843043B1 (en) | Tangential grinding machine | |
| US12583037B2 (en) | System and method of re-profiling locomotive railcar wheels | |
| JPS624482B2 (ja) | ||
| KR20130080532A (ko) | 절단 정반 슬래그 제거장치 및 이를 이용한 슬래그 제거방법 | |
| JPH05106203A (ja) | 鉄道軌道のレールの再型取り装置 | |
| KR101194791B1 (ko) | 분기기 레일연마기 | |
| PL129758B1 (en) | Mobile machine for machining contours of rail heads | |
| CN107756198A (zh) | 一种罐体外壁高效率打磨装置 | |
| WO1991017310A1 (en) | Tangential grinding machine, particularly for railway rails | |
| CN207448114U (zh) | 智能自动钢轨打磨机 | |
| CN108797240A (zh) | 一种自动钢轨焊接打磨方法 | |
| JP2004114720A (ja) | 軌道走行車両の軌道載置方法及び車体移動装置 | |
| HK1232928B (zh) | 用於铁路轮廓的切向研磨机 | |
| EP2078112B1 (en) | A unit for smoothing railway rails | |
| RU2080232C1 (ru) | Универсальная установка для обработки колесных пар подвижного состава железных дорог | |
| HK1232928A1 (en) | Tangential grinding machine for railway profiles | |
| JPH0813404A (ja) | レール削正車 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180525 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180919 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190130 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190205 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190417 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190805 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190903 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191029 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20191209 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200107 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200206 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6667143 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |