JP2019042977A - 表面化粧材、建材および表面化粧材の製造方法 - Google Patents

表面化粧材、建材および表面化粧材の製造方法 Download PDF

Info

Publication number
JP2019042977A
JP2019042977A JP2017166604A JP2017166604A JP2019042977A JP 2019042977 A JP2019042977 A JP 2019042977A JP 2017166604 A JP2017166604 A JP 2017166604A JP 2017166604 A JP2017166604 A JP 2017166604A JP 2019042977 A JP2019042977 A JP 2019042977A
Authority
JP
Japan
Prior art keywords
wood
sheet
wood board
transparent resin
based substrate
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2017166604A
Other languages
English (en)
Inventor
森 健次
Kenji Mori
健次 森
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Panasonic Intellectual Property Management Co Ltd
Original Assignee
Panasonic Intellectual Property Management Co Ltd
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Panasonic Intellectual Property Management Co Ltd filed Critical Panasonic Intellectual Property Management Co Ltd
Priority to JP2017166604A priority Critical patent/JP2019042977A/ja
Publication of JP2019042977A publication Critical patent/JP2019042977A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Laminated Bodies (AREA)

Abstract

【課題】反りの発生を低減でき、かつ意匠性にすぐれた表面化粧材、これを用いた建材、および、その表面化粧材を製造するための表面化粧材の製造方法を提供する。【解決手段】表面化粧材10は、木質系基材11と、木質系基材11の表面側に積層された木質板13と、木質板13の表面に接着剤を介して貼着された透明なフィルムシート16とを備えており、木質板13の少なくとも表層部には透明樹脂材料が浸透しており、木質系基材11の裏面にフィルムシート16まで到達しない折曲用溝18が形成されており、かつ、木質系基材11の裏面に裏面シート20が貼着されている。【選択図】図1

Description

本発明は、透明なフィルムシートを表面側に配し、裏面側に折曲用溝を有した表面化粧材、その表面化粧材を用いた建材および表面化粧材の製造方法に関する。
特許文献1では、突き板の木目模様等が見えるように突き板を構成する木質板の表面に透明なフィルムシートを積層し、そのフィルムシートに到達しない折曲用溝を裏面側に形成した表面化粧材が提案されている。このように構成することで、意匠性(外観)が良好となり、かつ角部の形成が容易となる。このようなフィルムシートの接着方法としては、生産性を考慮して、ポリウレタン等の非水系接着剤を用いたラミネート工法が採用されている。
特開2002−86419号公報
ところで、表面化粧材の意匠性をより良好なものとするために、表面を濡れ色(つやのある状態)にすることが求められている。そのような濡れ色を表現するためには、接着剤を木材の微細部に浸透させる必要がある。そのためには、上記ラミネート工法では接着剤を80度以上の高温にし、かつロール圧力を高圧にして木質板(突き板)に圧着しなければならない。非水系接着剤は高粘度であるため、このように高温かつ高圧にしなければ接着剤が木材の微細部に入り込まないからである。
しかしながら、このような高温、高圧によるラミネート接着を行う場合、次のような種々の問題が発生する。
(a)高温で接着剤を塗布することでフィルムシートが軟化し断裂しやすくなる。
(b)熱で伸びた状態のフィルムシートは応力を有した状態で突き板に接着されるため、接着後の冷却により収縮し、突き板に反りが発生するおそれがある。
このように上記従来の方法では濡れ色を表現することが困難とされ、そのため濡れ色の表出による意匠性の向上は望めない。さらに、折曲用溝を設けて折り曲げできるようにした表面化粧材の場合、折曲工程において折曲用溝で折り曲げた際に突き板に伸張方向の力がかかるため、割れが発生するという問題もある。それによって外観が損なわれるおそれもある。
またさらに、厚みが薄い木質系基材を用いた場合には、木質系基材の剛性が低いこと等により、製造段階において、突き板の接着の際に反りが発生したり、フィルムシートの貼着がしにくくなったりするおそれがある。
このような事情から、表面化粧材の表面に濡れ色を表現でき、折曲用溝で折り曲げることに起因した突き板の割れを発生しにくくでき、かつ反りの発生を低減できるようにした新たな構成のものの開発が望まれていた。
本発明は、以上のような問題を考慮して提案されたもので、その目的は、反りの発生を低減でき、かつ意匠性にすぐれた表面化粧材、これを用いた建材、および、その表面化粧材を製造するための表面化粧材の製造方法を提供することにある。
上記目的を達成するために、本発明の表面化粧材は、木質系基材と、木質系基材の表面側に積層された木質板と、木質板の表面に接着剤を介して貼着された透明なフィルムシートとを備えており、木質板の少なくとも表層部には透明樹脂材料が浸透しており、木質系基材の裏面にフィルムシートまで到達しない折曲用溝が形成されており、かつ、木質系基材の裏面に裏面シートが貼着されていることを特徴とする。
また、本発明の建材は、芯材と上記表面化粧材とを組み合わせてなる建材であって、表面化粧材は、折曲用溝で谷折り方向に折曲された折曲部の内面が芯材の角部にあてがわれて接着されていることを特徴とする。
さらに、本発明の表面化粧材の製造方法は、裏面に裏面シートが貼着された木質系基材の表面側に木質板を積層し、木質板の表面に透明樹脂材料を塗布し、塗布された透明樹脂材料の上に透明なフィルムシートを接着剤を介して貼着し、木質系基材の裏面にフィルムシートまで到達しない折曲用溝を形成し、折曲用溝で谷折り方向に折曲してから透明樹脂材料を硬化させることを特徴とする。
本発明の表面化粧材によれば、上述した構成とされているため、反りの発生を低減でき、かつ意匠性にすぐれたものとすることができる。
また、本発明の建材によれば、上述した構成とされているため、表面に貼着した表面化粧材の反りの発生を低減でき、かつ意匠性にすぐれたものとすることができる。
さらに、本発明の表面化粧材の製造方法によれば、上述した構成となっているため、反りの発生を低減でき、かつ意匠性にすぐれた表面化粧材を効率よく製造することができる。
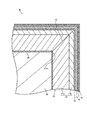
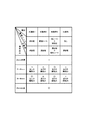
本発明の一実施形態に係る表面化粧材の説明図である。(a)は同表面化粧材の層構造を分離して示した概略縦断面図、(b)は同表面化粧材の概略縦断面図である。 同表面化粧材の製造方法を模式的に示した図である。 同表面化粧材を用いた建材の概略縦断面図である。 本発明に係る表面化粧材の評価結果を示す表である。
以下に、本発明の実施の形態について、添付図面を参照しながら説明する。まず、本表面化粧材10の概略構成について説明する。
本表面化粧材10は、木質系基材11と、木質系基材11の表面側に積層された木質板13と、木質板13の表面に接着剤17を介して貼着された透明なフィルムシート16とを備えている。この木質板13の少なくとも表層部には透明樹脂材料15が浸透している。さらに、木質系基材11の裏面に、フィルムシート16まで到達しない折曲用溝18が形成されており、かつ、木質系基材11の裏面に裏面シート20が貼着されている(以上、図1および図3参照)。
ついで、本表面化粧材10の詳細について、図1にもとづいて説明する。
本表面化粧材10は、図1(a)に示したような層構造とされている。すなわち、表面化粧材10は、木質系基材11と、その表面上に配された強化シート12と、さらにその表面上に配された木質板13と、さらにその表面上に配された透明樹脂層14と、さらにその表面上に配された透明なフィルムシート16とを備えている。さらに、木質系基材11の裏面に裏面シート20による層が形成されている。
木質系基材11は、表面化粧材10の基材をなす板状材料であり、本実施形態のものでは、合板11aに中密度繊維板11b(MDF11b)を貼着して構成されている。表面化粧材10を低コストで形成するためには、このようにMDF11bを木質系基材11の材料として含ませることが望ましい。特に、MDF11bは、表面化粧材10の表裏面に露出しないように中央部に配されることが望ましい。つまり、本表面化粧材10は木質系基材11の上側に複数の層を重ねた構造であるから、木質系基材11の表面側にMDF11bが配されるようにすればよい。また、曲げ強度や切削性を良好とするためにもMDF11b等の繊維板を含んでいることが望ましい。もちろん木質系基材11は上記2層の複合基材には限られず、他の組み合わせでもよく、さらに単層構造であってもよい。
本実施形態の木質系基材11は、MDF11bが約2.7mmとされ、合板11aが5mmとされる。なお、本実施形態の木質系基材11は、本例のように木質系基材11の全体厚みが8mm未満であるが、これには限定されない。
強化シート12は、木質系基材11と木質板13との間に積層されているが、これを含まなくてもよい。この強化シート12としては、紙、不織布、樹脂シートが用いられる。本表面化粧材10には、強化シート12として0.1mm厚の紙シートが用いられている。強化シート12は、その表面(木質板13の裏面に接する面)の色が木質板13の色に近いものであることが望ましいが、これには限定されない。
木質板13としては、スライス単板よりなる突き板が使用され、本例では約0.25mm厚のものが用いられている。なお、集成材をスライスした木質板13であってもよい。この木質板13の少なくとも表層部には、透明樹脂層14の形成材料である透明樹脂材料15(図3参照)が浸透している。この樹脂浸透部は本表面化粧材10の製造工程における透明樹脂材料15の塗布工程A(図3参照)により形成されるもので、この製造方法の詳細については後述する。
この透明樹脂材料15は、木質板13に浸透しているだけではなく、木質板13の表面の微細凹凸の凹部を埋めて透明樹脂層14を形成させている。透明樹脂材料15としては、たとえば紫外線硬化型アクリルウレタン等が挙げられるがこれには限定されず熱硬化型のものを用いてもよい。また透明樹脂材料としては、半透明のものであってもよいし、色を含んだ透明、半透明のものであってもよく、少なくとも突き板13の表面模様を透過させて表出できるものであればよい。
フィルムシート16としては、透明な0.7mm厚のポリプロピレン樹脂シートが用いられている。これには限られず、ポリスチレン、塩化ビニル等の樹脂製のものが用いられてもよい。このフィルムシート16は、後述するように、製造工程においてポリウレタン系接着剤が塗布されて透明樹脂層14の上に貼着されたものである。したがって、透明樹脂層14の上に貼着されるフィルムシート16の接着剤17と、透明樹脂材料15とは、それらの相互の接着性を考慮して、両材料を選択される必要がある。また、この接着剤17による層についても透明とされることが望ましいことは言うまでもない。この接着剤17は、図1(a)には図示したが、図1(b)、図2および図3には層としての接着剤17の図示は省略した。
本表面化粧材10は、その表面側に配される透明樹脂層14、接着剤層およびフィルムシート16がいずれも透明であるため、木質板13の表面の木目は表面化粧材10の表面模様、表面色として外観に露出する。
また、木質系基材11の裏面に貼着された裏面シート20としては、紙シートが用いられているが、不織布、樹脂シート、突き板を用いてもよい。この裏面シート20の厚みについては特に限定はないが、紙シートであれば強化シート12と同様の0.1mm厚のものを用いればよい。また裏面シート20を重ね貼りしてもよい。重ね貼りする場合は、同種のものでもよいし、異種のものでもよい。
この表面化粧材10は、図1(b)に示すように、裏面に折曲用溝18(図例では両切削面が平面をなしたV溝)が形成されている。図例では折曲用溝18は両切削面が平面をなしたV溝により構成されているが、これには限られない。
この折曲用溝18は、折曲用溝18を介した両側部分がつながっているようなものであればよく、つまり上述したようにフィルムシート16まで到達しない溝であればよい。逆に言えば、表面化粧材10にはフィルムシート16が設けてあるため、フィルムシート16の裏面に、より近づくように深い折曲用溝18を形成することができる。なお、折曲用溝18は、曲げやすさの観点からはフィルムシート16のみでつながっている深い溝であることが望ましいが、突き板13に隙間ができやすくなることを抑制するためには、図例のように突き板13まで到達しないものとすることが望ましい。
この表面化粧材10には、このような折曲用溝18が形成されているため、角部31aを介して面が隣り合う芯材31(図2参照)を覆う化粧材として容易に貼り付けることができる。
また、図1(b)に示した表面化粧材10は、裏面に裏面シート20を貼り付けた後に折曲用溝18を形成したものであり、そのため溝開口の部分で裏面シート20が途切れており、もちろん溝内面にも裏面シート20は貼られていない。
上記の表面化粧材10によれば、木質板13の表層部に透明樹脂材料15が浸透しているため、透明樹脂層14と透明なフィルムシート16を介して、表面化粧材10の表面に濡れ色や元の木目色とは異なる微妙な色を表出させることができる。濡れ色とは水に濡れたようなつややかな色とされ、製造工程において、液状の透明樹脂材料15が木質板13の微細部に入り込み、その後硬化することで表出される。また、透明樹脂材料15が木質板13の表面の微細な凹部に入り込み水たまりのような透明樹脂層14が形成されることによっても、濡れ色や元の木目色とは異なる微妙な色を表出させることができる。
透明樹脂層14、透明樹脂材料15は完全な無色透明でなくてもよく、わずかに色を含んだものでもよい。そのような色付きのものを浸透させることで、木目の模様はそのままにして、木目色を透明樹脂材料15に配合された色に変化させて外観露出させるようにしてもよい。
また、木質板13に透明樹脂材料15が浸透しているため、後述する折曲工程E(図3参照)で表面化粧材10を折曲する場合に、その浸透し硬化した透明樹脂材料15により、木質板13の割れの発生を抑制することができる。浸透し硬化した後に高い伸び性が発現される透明樹脂材料15を用いれば、曲げ加工は特にしやすくなる。また、木質板13まで到達していないような折曲用溝18を設けることにより、さらに木質板13の割れの発生を防止することができる。
さらに、木質系基材11と木質板13との間に強化シート12が積層されていることによっても、木質板13の割れの発生を抑制することができる。強化シート12として木質板13の表面色と同系色のものを用いれば、かりに木質板13が割れた場合でも、下方の強化シート12により、その割れを目立ちにくくすることができる。また、強化シート12は表面化粧材10の反り防止にも寄与することは言うまでもない。
このように、強化シート12は木質板13を補強する効果を有しているため、折曲用溝18は強化シート12にも到達していないことが望ましい。つまり、本実施形態のもののように、折曲用溝18は木質系基材11の厚み内に収まるように設けられることが、より望ましい。
また、本表面化粧材10は裏面に裏面シート20が配してあるため、その裏面シート20は剛性を高めることに寄与し、反りを防止するように作用する。なお、本表面化粧材10は、製造段階において木質板13として未乾燥突き板が用いてあり、製造過程においては反りが発生しやすい。この製造段階における反り発生の抑制効果については、図3および図4の説明において詳述する。
図2に示すように、このような表面化粧材10を集成材などで構成された芯材31の表面に貼り付けることで、種々の建材30を形成することができる。図1(b)に示した表面化粧材10は折曲用溝18を有しており、その折曲用溝18で谷折り方向に折曲されている。この折曲部19の内面が芯材31の角部31aにあてがわれて接着されている。この表面化粧材10を芯材31に組み合わせれば、たとえば玄関框や柱など、角部の両隣の面が露出される、高い意匠性が求められる建材30を形成することができる。なお図2は、横設された玄関框の縦断面図である。
ついで、本表面化粧材の製造方法について、図3を参照しながら説明する。なお、図3では、本製造方法の各工程にA〜Fを付した。
まず、裏面に裏面シート20が貼着された木質系基材11の表面側に木質板13を積層する。木質板13としては、原材料として未乾燥突き板を使用することが望ましい。このように含水状態の突き板を用いるのは、下流工程である折曲用溝18の切削工程Dにおける切削加工の際の切削抵抗を低減化するためである。また、図例のように強化シート12を配したものでは、木質板13の積層前に強化シート12を貼着すればよい。なお、強化シート12および木質板13の積層工程については図3での図示は省略した(図1参照)。
つぎに、その木質板13の表面に透明樹脂材料15を塗布する塗布工程Aを実施する。たとえば、搬送ライン40上でロールコーター41を用いて、搬送ライン40上を流れる材料(木質系基材11の表面側に強化シート12を介して木質板13を配した材料)の表面に透明樹脂材料15を塗布すればよい(図3の上段右側の図および拡大図参照)。
つぎに、搬送ライン40上を流れる材料の表面の透明樹脂材料15を紫外線照射機42を用いて硬化させる硬化工程B(図3参照)を実施する。この硬化工程Bでは、透明樹脂材料15を完全硬化させなくてもよいし、さらにこの硬化工程B自体を実施しなくてもよい。完全硬化をさせないのは、透明樹脂材料15を完全硬化した後に、後続の折曲工程Eにおいて折曲加工をすれば折曲部19に応力が残った状態になり、折曲部19の接着面の接着性が低下した場合に形状が復元する可能性があるからである。また、早く完全硬化させようとすれば、透明樹脂材料15が木質板13に十分に浸透しない可能性もある。
なお、硬化工程Bを一切実施しないよりは、透明樹脂材料15を半硬化状態にする程度に実施して、透明樹脂材料15の表面をある程度固めて垂れが発生しないようにすることが、後続のフィルムシート16の貼着工程Cを実施するうえで望ましい。また、透明樹脂層14は、透明樹脂材料15で木質板13の微細凹部を埋めて表面を平滑化する程度でもよく、その平滑化により、次工程であるフィルムシート16の貼着工程Cにおいて、空気を含んだ状態で貼着することを抑制することができる。
ついで、塗布された透明樹脂材料15(透明樹脂層14)の上に透明なフィルムシート16を接着剤17を介して貼着する貼着工程Cを実施する。貼着工程Cを搬送ライン40上で実施する場合は、ラミネーター43を用いて、材料の塗布済みの透明樹脂材料15の上にフィルムシート16を貼着すればよい。
さらに、以上のように形成した切削加工前の表面化粧材10に対して、木質系基材11の裏面にフィルムシート16まで到達しない折曲用溝18を形成する切削工程Dを実施する(図3の下段左側の図および拡大図参照)。そして、その折曲加工前の表面化粧材10を、折曲用溝18で谷折り方向に折曲する折曲工程Eを実施してから、透明樹脂材料15を硬化させて(最終硬化工程Fを実施して)、表面化粧材10を生成する。
ここで、折曲用溝18の溝内面に塗布する接着剤(不図示)としては種々のものを利用することができる。切曲用溝18が木質板13にまで及んでいる場合は、割れにより接着剤の色が表面に露出することを防止するために、酢酸ビニル系接着剤に着色剤を混錬して木質板と同系色としたものを用いることが望ましい。
なお、図3の下段に示した、折曲用溝18の切削工程Dから最終硬化工程Fまでについても、搬送ライン40上において材料を搬送しながら実施するようにしてもよい。
以上のように、本製造方法では、木質板13の表面に濡れ色を表出させるために、つまり透明樹脂材料15を木質板13に浸透させるために、材料を高温、高圧な状態にはしていない。そのため、高温、高圧化によるフィルムシート16の軟化、断裂の発生を回避でき、また熱によりフィルムシート16が伸びることも回避できるから、熱で伸びた状態のフィルムシート16が接着された突き板が、接着後の冷却により収縮するといった問題も当然に回避することができる。このように、この表面化粧材の製造方法によれば、濡れ色を表出させた表面化粧材10を効率よく製造することができる。
また、本製造方法においては、木質板13として乾燥突き板を用いず、上述したように未乾燥突き板が使用されている。乾燥突き板を用いた場合、その乾燥突き板としては、スライス切削による突き板生成は切削抵抗を低減するため含水した原材料を用いることが通例であるが、スライスした突き板が乾燥するまでに反りが発生するおそれがある。また、乾燥後の突き板の寸法を合わせるために乾燥後に裁断する工程を必要とする場合もある。
ようするに、乾燥突き板を用いて表面化粧材10を形成しようとすれば、乾燥突き板を生成するまでに問題点が発生したり、工程が複雑化したりする。そのため、本表面化粧材の製造方法では、未乾燥突き板が木質板13として用いられている。
ところで、未乾燥突き板を木質板13として用いれば、その後の木質板13の乾燥により反りが発生するおそれがある。つまり、木質板13の反りにより、木質板13が貼着された木質系基材11にも反りが発生する可能性がある。
具体的には、未乾燥突き板を木質板13として用いた場合、製造段階において、木質板13の乾燥収縮により凹反りが発生する。この反りは塗布工程Aにおける塗布むらや表面平滑性の低下を引き起こすおそれがある。また、この反りが、フィルムシート16の貼着工程Cにおける搬送トラブルや、貼着工程Cにおけるロールプレスの圧力むらによる接着不足等の原因ともなる。特に、本実施形態のもののように、薄い木質系基材11を用いた場合には反りはより顕著に表れる。
しかしながら、本実施形態の表面化粧材10は裏面シート20が裏面に貼着してあるため、反りの発生を低減することができる。裏面シート20が貼られていれば、あらかじめ凸反り状態にしておくことができ、その後の未乾燥突き板の接着による凹反り作用によりフラットにすることもできる。したがって、裏面シート20により、透明樹脂材料15の塗布むらや、フィルムシート16の貼着における圧力むらなどのトラブルを抑制することができる。
本実施形態に係る表面化粧材10は、上述したように、木質板13の厚みが0.25mmであり、木質系基材11の厚みは7.7mmである。この寸法のものを含め、木質系基材11の厚みが種々のものについて反り試験を行った。図4に、試験種類、結果および評価を示す。
試験としては、種別として、裏面シート20を有したものを3種(実施例1、2、3)、有さないもの(比較例)の計4種について実施した。
実施例1・・・裏面シート20は突き板(0.25mm)
実施例2・・・裏面シート20は樹脂シート(0.1mm)
実施例3・・・裏面シート20は紙シート(0.1mm)と突き板(0.25mm)の重ね貼り
また、木質板13としては、実施例1〜3、比較例についてともに同種の未乾燥突き板を用いた。実施例3についてのみ、木質板13の裏面に強化シート12(紙シート)(0.1mm)を配した。
木質系基材11の厚みを、2mm未満、2〜6mm、6〜8mm、8mm以上に分けて試験した。
図4に示したように、木質系基材11の厚みが2mm未満のものは、4種について不良であった。これは、材料が薄く、機械による塗布工程A、貼着工程C等の製造自体が困難なためである。また、厚みが8mm以上のものについては、比較例のものを含め、おおむね良好であった。木質系基材11の厚さにより剛性が十分に高められたためである。
木質系基材110の厚みが2〜6mmのものについては、実施例1、2では剛性は低めであるが、反りは小または中であった。実施例3については、剛性は高めであり、反りも小さかった。よって、実施例1〜3については、評価はおおむね良好であった。
一方、比較例のものは、剛性は低く、反りは大きく、評価は不良であった。
木質系基材110の厚みが6〜8mmのものについては、実施例1、2、3ではともに剛性は高めであった。反りについては、小または中であった。よって、実施例1〜3については、評価はおおむね良好であった。
一方、比較例のものは、剛性は低く、反りは大きく、評価は不良であった。
上記結果からわかるように、厚みが2〜8mmのものについては、裏面シート20として突き板を有したものは、きわめて良好な結果が得られた。また、厚みが2〜8mmのものについては、裏面シート20として薄めの樹脂シートを用いたもの(実施例2)でも、反りの抑制のために使用できることがわかった。
10 表面化粧材
11 木質系基材
11a 合板
11b 中密度繊維板
12 強化シート
13 木質板
14 透明樹脂層
15 透明樹脂材料
16 フィルムシート
17 接着剤
18 折曲用溝
19 折曲部
20 裏面シート
30 建材
31 芯材
31a 角部


Claims (8)

  1. 木質系基材と、該木質系基材の表面側に積層された木質板と、該木質板の表面に接着剤を介して貼着された透明なフィルムシートとを備えており、
    前記木質板の少なくとも表層部には透明樹脂材料が浸透しており、
    前記木質系基材の裏面に前記フィルムシートまで到達しない折曲用溝が形成されており、かつ、前記木質系基材の裏面に裏面シートが貼着されていることを特徴とする表面化粧材。
  2. 請求項1において、
    前記木質板の原材料が未乾燥突き板であって、前記木質系基材の厚みが2〜8mmであることを特徴とする表面化粧材。
  3. 請求項1または2において、
    前記折曲用溝が前記木質板まで到達しないことを特徴とする表面化粧材。
  4. 請求項1〜3のいずれか1項において、
    前記木質系基材と前記木質板との間に強化シートが積層されていることを特徴とする表面化粧材。
  5. 請求項4において、
    前記折曲用溝が前記強化シートまで到達していないことを特徴とする表面化粧材。
  6. 芯材と、請求項1〜5のいずれか1項に記載の表面化粧材とを組み合わせてなる建材であって、
    前記表面化粧材は、前記折曲用溝で谷折り方向に折曲された折曲部の内面が前記芯材の角部にあてがわれて接着されていることを特徴とする建材。
  7. 裏面に裏面シートが貼着された木質系基材の表面側に木質板を積層し、該木質板の表面に透明樹脂材料を塗布し、塗布された前記透明樹脂材料の上に透明なフィルムシートを接着剤を介して貼着し、前記木質系基材の裏面に前記フィルムシートまで到達しない折曲用溝を形成し、該折曲用溝で谷折り方向に折曲してから前記透明樹脂材料を硬化させることを特徴とする表面化粧材の製造方法。
  8. 請求項7において、
    前記木質板の表面に塗布された前記透明樹脂材料を半硬化させてから前記フィルムシートを貼着することを特徴とする表面化粧材の製造方法。

JP2017166604A 2017-08-31 2017-08-31 表面化粧材、建材および表面化粧材の製造方法 Pending JP2019042977A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2017166604A JP2019042977A (ja) 2017-08-31 2017-08-31 表面化粧材、建材および表面化粧材の製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2017166604A JP2019042977A (ja) 2017-08-31 2017-08-31 表面化粧材、建材および表面化粧材の製造方法

Publications (1)

Publication Number Publication Date
JP2019042977A true JP2019042977A (ja) 2019-03-22

Family

ID=65813474

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2017166604A Pending JP2019042977A (ja) 2017-08-31 2017-08-31 表面化粧材、建材および表面化粧材の製造方法

Country Status (1)

Country Link
JP (1) JP2019042977A (ja)

Citations (17)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS54109317U (ja) * 1978-01-20 1979-08-01
JPS6395922A (ja) * 1986-10-14 1988-04-26 Dainippon Printing Co Ltd 木目柄を有する成形品の製造方法
JPH0872201A (ja) * 1994-09-09 1996-03-19 Noda Corp 化粧板およびその製造方法
JPH08323709A (ja) * 1995-06-05 1996-12-10 Dantani Plywood Co Ltd 木質フロアー材及びその製造方法
JP2001105405A (ja) * 1998-08-21 2001-04-17 Bridgestone Corp 木質仕上材
JP2001260103A (ja) * 2000-03-15 2001-09-25 Daiken Trade & Ind Co Ltd 樹脂強化化粧板の製造方法
US20010045259A1 (en) * 1997-02-12 2001-11-29 Hill David A. System for applying a wood veneer across a corner of an elongate core
JP2002086419A (ja) * 2000-09-12 2002-03-26 Matsushita Electric Works Ltd 建築板及びそれを用いて折曲した組立建材
JP2002166401A (ja) * 2000-11-30 2002-06-11 Daiken Trade & Ind Co Ltd 強化化粧板の製造方法
JP2002337107A (ja) * 2001-05-22 2002-11-27 Natoko Kk 化粧合板の製造方法
JP2003033902A (ja) * 2001-07-25 2003-02-04 Sunart Kk 折り曲げ成形パネルの製造方法
JP2003080506A (ja) * 2001-09-13 2003-03-19 Okabe Kogyo Kk 表面に突板を接着している木材の加工方法
JP3462656B2 (ja) * 1996-02-23 2003-11-05 永大産業株式会社 化粧板及びその製造方法
JP2005047164A (ja) * 2003-07-29 2005-02-24 Daiken Trade & Ind Co Ltd 木質化粧部材及びその製造方法
JP2008303679A (ja) * 2007-06-11 2008-12-18 Toyo Tex Co Ltd 建築用床材
JP2012076233A (ja) * 2010-09-30 2012-04-19 Daiken Corp 建築用造作材および建築用造作材セットの製造方法
JP2017013310A (ja) * 2015-06-30 2017-01-19 岡部興業株式会社 木質系複合材の製造方法、天然木化粧板の製造方法、及び木質系複合材

Patent Citations (17)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS54109317U (ja) * 1978-01-20 1979-08-01
JPS6395922A (ja) * 1986-10-14 1988-04-26 Dainippon Printing Co Ltd 木目柄を有する成形品の製造方法
JPH0872201A (ja) * 1994-09-09 1996-03-19 Noda Corp 化粧板およびその製造方法
JPH08323709A (ja) * 1995-06-05 1996-12-10 Dantani Plywood Co Ltd 木質フロアー材及びその製造方法
JP3462656B2 (ja) * 1996-02-23 2003-11-05 永大産業株式会社 化粧板及びその製造方法
US20010045259A1 (en) * 1997-02-12 2001-11-29 Hill David A. System for applying a wood veneer across a corner of an elongate core
JP2001105405A (ja) * 1998-08-21 2001-04-17 Bridgestone Corp 木質仕上材
JP2001260103A (ja) * 2000-03-15 2001-09-25 Daiken Trade & Ind Co Ltd 樹脂強化化粧板の製造方法
JP2002086419A (ja) * 2000-09-12 2002-03-26 Matsushita Electric Works Ltd 建築板及びそれを用いて折曲した組立建材
JP2002166401A (ja) * 2000-11-30 2002-06-11 Daiken Trade & Ind Co Ltd 強化化粧板の製造方法
JP2002337107A (ja) * 2001-05-22 2002-11-27 Natoko Kk 化粧合板の製造方法
JP2003033902A (ja) * 2001-07-25 2003-02-04 Sunart Kk 折り曲げ成形パネルの製造方法
JP2003080506A (ja) * 2001-09-13 2003-03-19 Okabe Kogyo Kk 表面に突板を接着している木材の加工方法
JP2005047164A (ja) * 2003-07-29 2005-02-24 Daiken Trade & Ind Co Ltd 木質化粧部材及びその製造方法
JP2008303679A (ja) * 2007-06-11 2008-12-18 Toyo Tex Co Ltd 建築用床材
JP2012076233A (ja) * 2010-09-30 2012-04-19 Daiken Corp 建築用造作材および建築用造作材セットの製造方法
JP2017013310A (ja) * 2015-06-30 2017-01-19 岡部興業株式会社 木質系複合材の製造方法、天然木化粧板の製造方法、及び木質系複合材

Similar Documents

Publication Publication Date Title
JP6999573B2 (ja) ベニヤエレメント及びベニヤエレメントの製造方法
JP6377852B2 (ja) 木製ボードの仕上げ方法
JP2009061680A (ja) 強化床材とその製造方法
JP2010017963A (ja) 複合板及びその製造方法
CN114585508A (zh) 建筑镶板和生产这种建筑镶板的方法
KR20180018635A (ko) 인조 나무결 및 텍스쳐를 갖는 본디드 베니어, 본디드 베니어 패널 및 그 제조방법
JP2012076233A (ja) 建築用造作材および建築用造作材セットの製造方法
KR20110101857A (ko) 데코레이션 시트 및 그 제조 방법
CN104209994A (zh) 一种木板刺口斩断纤维的细木工板及制作工艺
CN101532333A (zh) 大幅面重组装饰单板复合地板及其制造方法
JP2019042978A (ja) 化粧材、建材および化粧材の製造方法
JP2009190311A (ja) 木質複合床材および木質複合床材の製造方法
EP2062727A1 (en) Method for engraving boards and board obtained by said method
JP2011143574A (ja) 色布内包積層材又は色布内包集成材の製造方法
JP2013132838A (ja) ペーパーハニカムを芯材とした複合パネル及びその製造方法
JP2008120024A (ja) 化粧板の製造方法
JP2016000466A (ja) 表面化粧材の製造方法及びこの製造方法によって製造された表面化粧材を用いた板状建材の製造方法
JP5511586B2 (ja) 木質複合材
CN219887435U (zh) 一种多层防水室内木地板
JP7054841B2 (ja) 建材
JP7122536B2 (ja) 建材
JPH07186113A (ja) 表面化粧木質板
JPH0753365B2 (ja) 化粧単板の製造方法
CN108972753A (zh) 防止变形的实木门制造方法
JP3068674U (ja) 建築用複合木材

Legal Events

Date Code Title Description
RD02 Notification of acceptance of power of attorney

Free format text: JAPANESE INTERMEDIATE CODE: A7422

Effective date: 20171002

A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20200217

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20210129

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20210302

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20210928