JP3540657B2 - 重合フィルムの連続溶着加工方法及び装置 - Google Patents
重合フィルムの連続溶着加工方法及び装置 Download PDFInfo
- Publication number
- JP3540657B2 JP3540657B2 JP05457199A JP5457199A JP3540657B2 JP 3540657 B2 JP3540657 B2 JP 3540657B2 JP 05457199 A JP05457199 A JP 05457199A JP 5457199 A JP5457199 A JP 5457199A JP 3540657 B2 JP3540657 B2 JP 3540657B2
- Authority
- JP
- Japan
- Prior art keywords
- film
- cutting
- continuously
- welding
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000003466 welding Methods 0.000 title claims description 75
- 238000000034 method Methods 0.000 title claims description 25
- 238000012545 processing Methods 0.000 title claims description 9
- 229920006254 polymer film Polymers 0.000 title description 20
- 239000010408 film Substances 0.000 claims description 126
- 238000005520 cutting process Methods 0.000 claims description 116
- 239000013039 cover film Substances 0.000 claims description 56
- 239000002699 waste material Substances 0.000 claims description 22
- 239000000463 material Substances 0.000 claims description 20
- 238000012546 transfer Methods 0.000 claims description 14
- 239000003292 glue Substances 0.000 claims description 12
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 238000006116 polymerization reaction Methods 0.000 claims description 8
- 239000003086 colorant Substances 0.000 claims description 6
- 238000013461 design Methods 0.000 claims description 5
- 230000004927 fusion Effects 0.000 claims 1
- 239000000155 melt Substances 0.000 claims 1
- 238000003780 insertion Methods 0.000 description 7
- 230000037431 insertion Effects 0.000 description 7
- 229920003002 synthetic resin Polymers 0.000 description 7
- 239000000057 synthetic resin Substances 0.000 description 7
- 125000000391 vinyl group Chemical group [H]C([*])=C([H])[H] 0.000 description 4
- 229920002554 vinyl polymer Polymers 0.000 description 4
- 239000000853 adhesive Substances 0.000 description 3
- 230000001070 adhesive effect Effects 0.000 description 3
- 239000002184 metal Substances 0.000 description 2
- 230000000379 polymerizing effect Effects 0.000 description 2
- 238000009751 slip forming Methods 0.000 description 2
- 241000555745 Sciuridae Species 0.000 description 1
- 238000012937 correction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 230000003014 reinforcing effect Effects 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images




Landscapes
- Making Paper Articles (AREA)
Description
【発明の属する技術分野】
本発明は、重合フィルム例えば、合成樹脂フィルム製のラベル収容袋、綴じ孔周縁部補強フィルム(鳩目)等の溶着加工方法及び装置に関するものである。
【0002】
【従来の技術】
一般に、書類ファイル、アルバム、書籍等の見出しや整理用のラベルは、前記ファイル等に貼着したビニールなどの合成樹脂製フィルムからなるラベル収容袋に、出退自在に挿入して使用することが行われている。このラベル収容袋は、裏面に台紙(離型紙ともいう)が糊面を介して剥離可能に重合されたベースフィルム(種々の印刷が施されたものや、カラフルなものがある)の表面に透明なカバーフィルムを重ね合わせて、両フィルムをラベル収容部が形成されるように所要部分を溶着裁断し、ラベル収容部のカバーフィルムにラベル挿入口を切開してあり、前記台紙を剥がして糊面を書類ファイル等に貼着するようになっている。
【0003】
従来、前記ラベル収容袋のベースフィルムとカバーフィルムの溶着は、高周波ウェルダー(金型を加熱したもの)を用い、間欠送りにより行っている。
また、書類や用紙を綴る際に、書類や用紙或いは紙ばさみなどの、ひもや綴り具を通す綴じ孔の廻りに、輪状のビニール製鳩目を貼着して補強することが行われている。このビニール製鳩目は、裏面に台紙が糊面を介して剥離可能に重合されたベースフィルムの表面に透明又は半透明カバーフィルムを重ね合わせて、所要部分即ち内・外大小2つの同心円状接着部を高周波ウェルダーにより間欠的に溶着した後、両フィルムを輪状に裁断して台紙から剥がしうるようにしてある。この鳩目の使用に際しては、台紙から輪状の鳩目を剥離して、紙ばさみや書類の綴じ孔に合わせて、ベースフィルムの糊面を貼り付けている。
【0004】
【発明が解決しようとする課題】
ところで、従来の重合フィルムの溶着加工は、高周波ウェルダーを用いて、間欠送りによって行われるので、非常に能率が悪いという問題があった。
本発明は、上述のような実状に鑑みてなされたもので、その目的とするところは、被加工材の連続送給により加工能率の向上を図りうる重合フィルムの連続溶着加工方法及び装置を提供するにある。
【0005】
【課題を解決するための手段】
本発明では、上記目的を達成するために、次の技術的手段を講じている。
即ち、本発明は、裏面に台紙が糊面を介して剥離可能に重合されたベースフィルムをロータリー印刷機に供給して該ベースフィルムの表面に、文字、図柄、色等を連続して印刷させる印刷工程と、印刷後のベースフィルムの表面に透明又は半透明なカバーフィルムを重ね合わせるカバーフィルム重合工程と、該カバーフィルムが重合されたベースフィルムを被加工材とし、この被加工材を、外周面に被加工材の所要溶着部分に対応する突起又は突条からなる溶着部分を備えた連続回転するロータリー金型と該金型に対応してその軸線と平行に配置されかつ前記金型に対向する面が上向き突条の円弧面とされたカマボコ型に形成され超音波発信器により上下方向にのみ往復振動するようになっている超音波振動子との間に連続的に送給し被加工材の所要部分の溶着を行う超音波溶着工程と、溶着後の被加工材をロータリーカッターで所要形状に連続して切断するフィルム切断工程と、切断屑を切断屑除去ローラを介して連続して除去する切断屑除去工程と、台紙をロータリーカッターで連続して切断する台紙切断工程とからなり、前記ベースフィルムへの印刷工程→カバーフィルム重合工程→超音波溶着工程→フィルム切断工程→切断屑除去工程→台紙切断工程を連続して行うようにした点に特徴がある。
【0006】
本発明方法によれば、被加工材、例えばラベル収容袋を構成するベースフィルム及びカバーフィルムは、連続移送中にロータリ金型表面の溶着型部分に接触する部分のみが摩擦発熱し溶着され、連続して非常に効率よく溶着加工される。したがって、溶着手段を、その前又は後の連続加工工程に、容易に組込むことができ、生産性の向上を図ることが可能である。
具体的には、被加工材例えば前記ベースフィルムとカバーフィルムの溶着直後に、ベースフィルム及びカバーフィルムを所要形状(例えば、ラベル収容袋,鳩目等)に裁断させるようにできる。また、フィルムの前記切断の前又は後に、カバーフィルムの一部分のみを切断(例えば、ラベル収容袋のラベル挿入口に切開)することができる。
【0007】
さらに、本発明方法は、ベースフィルムの印刷工程及びカバーフィルム重合工程に続いて組み込む事ができるほか、両フィルムが重合されているものを単独に溶着することもできる。なお、ベースフィルムは、合成樹脂製で印刷したもの或いは、任意の色のものを採用でき、カバーフィルムは、透明又は半透明で任意の色のものを採用できる。
また、本発明に係る重合フィルムの連続溶着加工装置は、裏面に台紙が糊面を介して剥離可能に重合されたベースフィルムの表面に、文字、図柄、色等を印刷するロータリー印刷機と、印刷後のベースフィルムを引き取りその表面に透明又は半透明なカバーフィルムを重ね合わせて被加工材として送り出すフィルム送給手段と、該フィルム送給手段が送り出す被加工材を、外周面に被加工材の所要溶着部分に対応する突起又は突条からなる溶着型部分を備えた連続回転するロータリー金型および該金型に対応してその軸線と平行に配置されかつ前記金型に対向する面が上向き突条の円弧面とされたカマボコ型に形成され、超音波発信器により上下方向にのみ往復振動するようになっている超音波振動子との間に連続的に送給し被加工材の所要部分の溶着を行う超音波溶着手段と、溶着後の被加工材をロータリーカッターで所要形状に連続して切断するフィルム切断手段と、該フィルム切断手段が切断したフィルムの切断屑を切断屑除去ローラを介して連続して除去する切断屑除去手段と、前記フィルム切断手段で切断された被加工材の台紙をロータリーカッターで連続して切断する台紙切断手段と、前記フィルム切断手段と台紙切断手段との間に被加工材を連続して移送するために配設された被加工材移送手段とを備えている点に特徴がある。
【0008】
この場合、連続送給される被加工材は、連続回転しているロータリ金型の突起又は突条部分即ち溶着型部分に接した部分で超音波振動子の振動によって摩擦発熱し、重合フィルムが互いに溶着する。したがって、被加工材は、ロータリ金型の前記溶着型部分との接触個所で、連続的に能率よく溶着される。なお、前記超音波振動子は、金型対向面がカマボコ型とされている。
また、超音波溶着手段の上手側に、合成樹脂フィルムの重ね合わせ機能を備えたフィルム送給手段が配設されている構成とすることができ、前記フィルムの重合と被加工材の送給を同時的にかつ能率的に行うことができる。
【0009】
そして、前記超音波溶着手段の下手側に、被加工材の表面側フィルムを所用形状に切断加工するフィルム切断手段が配設され、該切断手段で切断加工され生じたフィルムの切断屑を除去する切断屑除去手段が配設されている構成とすることができ、この構成により、ラベル収容袋や鳩目などの被加工材を連続して多数加工できると共に、切断加工により生じる切断屑を同時に処理できる。
さらに、前記フィルム切断手段の下手側に、フィルム切断手段で加工された被加工材を形成した台紙を切断できる台紙切断手段が配設され、フィルム切断手段と台紙切断手段との間に、精度よく被加工材をフィルム切断手段から台紙切断手段に供給できるよう被加工材移送手段が配設されている構成とするのが好ましく、これによりカバーフィルムやベースフィルムの所用形状への切断や台紙の切断を精度よく行うことができ、品質の向上を図ることが可能である。
【0010】
【発明の実施の形態】
以下、本発明の実施の形態を図面に基いて説明する。
図1〜図3は、本発明に係る重合フィルムの溶着加工方法を実施するための装置1の一実施形態を示している。なお、被加工材2である合成樹脂製(例えばビニール製)重合フィルムは、図4〜図7に例示するラベル収容袋3を加工するもので、裏面に台紙4が糊面5を介して剥離可能に重合されたベースフィルム2Aと、ベースフィルム2Aの表面に重ね合わされた透明又は半透明なカバーフィルム2Bとからなっている。
【0011】
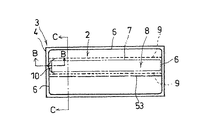
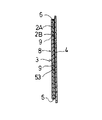
ラベル収容袋3は、図4〜図7に示しているように、長方形で四周に溶着部6が(図4に実線で示す)があり、幅方向の略中央部にラベル7が収容されるラベル収容部8を形成する長手方向に延びる溶着部9(図4に点線で示す)が設けられており、ラベル収容部8には、カバーフィルム2Bにラベル挿入口10が切開されている。この収容袋3の使用に際しては、台紙4を剥がしてから、糊面5をファイルの肩等に貼着し、ラベル7に所望事項を記入して該ラベル7を前記収容袋8にラベル挿入口10を開いて挿入する。前記ベースフィルム2Aは、任意色にカラー印刷でき、また任意の線,文字,図柄等を印刷したものを用いることができる。
【0012】
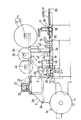
図1に示す前記溶着加工装置1の前方には、上手側にロータリ印刷機11が、下手側にカバーフィルム重合・送給手段12が配設されている。そして、溶着加工装置1は、前記カバーフィルム2Bと裏面に台紙4が糊面5を介して重合されたベースフィルム2Aとの所用部分を溶着させる超音波溶着手段13と、該溶着手段13で溶着されたベースフィルム2Aとカバーフィルム2Bとからなる被加工材2を切断加工するフィルム切断手段14と、該切断手段14で切断加工されて生じたカバーフィルム2B及びベースフィルム2Aの切断屑を処理する切断屑除去手段15と、前記フィルム切断手段14で加工された被加工材2と共に重合された台紙4を精度よく後続行程に供給させるための被加工材移送手段16と、該移送手段16から移送された被加工材2が重合された台紙4を所定の長さに切断する台紙切断手段17とにより主構成されている。
【0013】
前記ロータリ印刷機11は、裏面に台紙4を重合したベースフィルム2Aの表面に、文字,図柄,色等を印刷するもので、従来からラベル印刷等に使用されているものを採用できる。この印刷機11から送り出されたベースフィルム2Aは、ガイドローラ群24に案内され、蛇行修正装置23を経て再びガイドローラ群24に案内されて、前記カバーフィルム重合・送給手段12に導かれる。
このフィルム重合・送給手段12は、ゴム製ローラ25と金属製ローラ26からなる上下一対のピンチローラと、カバーフィルム案内ローラ27とを備え、繰り出しリール28に巻回されたカバーフィルム2Bをフィルム繰り出し機29により繰り出して、前記ピンチローラ間に給送されたベースフィルム2Aの表面に重合させた後、前記溶着手段13に給送するようになっている。
【0014】
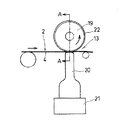
前記超音波溶着手段13は、図2,図3に示すように、連続回転されるロータリ金型19と、該金型19に対応してその下側に金型軸線と平行に配設した超音波振動子20と、超音波発信器21とから成っている。このロータリ金型19は、外周面に所要溶着部分即ち前記溶着部6,9を形成するための小突起又は突条からなる溶着型部分22を備えてる。
また、前記超音波振動子20は、ロータリ金型19に対向する面が上向き突状の円弧面とされ、カマボコ型とされており、前記超音波発信器21により上下方向に往復振動(60μmのストロークで1秒間に2万回の振動)するようになっている。
【0015】
前記フィルム切断手段14は、超音波溶着手段13の下手側に配設され、下部ローラ30とその上側に平行に設けた片切り回転カッター31とからなる。該カッター31は、ベースフィルム2A及びカバーフィルム2Bを溶着部6の外側で切断して長方形のラベル収容袋3を形成するための半切り刃(図示省略)とカバーフィルム2Bのみを一文字状のラベル挿入口10を切り開くための半切り刃(図示省略)とを備えている。
前記切断屑除去手段15は、フィルム切断手段14の右上方に配設された切断屑巻取リール32と巻取機33とからなり、フィルム切断手段14の下手側に配設された切断屑除去用ローラ34により、フィルム切断手段14で加工され生じたカバーフィルム2B及びベースフォルム2Aの屑部分即ち切断屑35が台紙4から剥離され、巻取リール32に巻き取られるようになっている。
【0016】
前記被加工材移送手段16は、切断屑除去ローラ34の下手側に設けられ、下側の金属製ローラ36と上側のゴム製ローラ37とからなっている。
前記台紙切断手段17は、被加工材移送手段16の下手側に設けられ、下部ローラ38とその上側に平行に設けた全切り回転裁断カッター39とからなっている。該カッター39は、台紙4を所定の長さに切断できる全切り刃(図示省略)を備えている。
前記台紙切断手段17の下手側に、該切断手段17で切断加工された製品40を後続行程に移送する搬出手段41が配設されている。
【0017】
次に、上記実施形体の装置1を用いて本発明に係る重合フィルムの溶着加工方法を実施する場合について、図8を参照して説明する。
まず、裏面に台紙4が重合されかつコロナ処理が施されたベースフィルム2Aの表面に、前記印刷機11により所要事項や色等が印刷され、蛇行修正装置23を経てカバーフィルム重合・送給手段12に、ベースフィルム2Aが上側となるように導入される。同時に、カバーフィルム2Bがフィルム繰り出し機29により繰り出され、前記カバーフィルム重合・送給手段12の上下ローラ25,26間にベースフィルム2Aの表面に重なるように送り込まれ、図8(a)に示す重合フィルム即ち被加工材2とされて、上下ローラ25,26により送り出され、超音波溶着手段13に導かれる。
【0018】
超音波溶着手段13の回転しているロータリ金型19と超音波振動子20の間に連続して送給された被加工材2は、前記金型の溶着型部分22の接触する個所で、超音波振動子20の振動により摩擦発熱し、ベースフィルム2Aとカバーフィルム2Bがその位置で互いに順次溶着され、図4〜図8(b)に示す溶着部6,9が連続的に形成されると共に、ラベル収容部8を夫々備えたラベル収容袋3が2列に形成される。
このようにして、所要部分が溶着された被加工材2は、台紙4と共にフィルム切断手段14に送り込まれ、ロータリカッター31によりカバーフィルム2Bの各ラベル収容部8の端部に図8(c)に示すようにラベル挿入口10が切り開かれると共に、図8(d)に示すようにラベル収容袋3を画成する溶着部6の外側(図8(d)に2点鎖線で示す線(c)の位置)のベースフィルム2A及びカバーフィルム2Bが切断される。そして、切断屑除去ローラ34により切断されたベースフィルム2A及びカバーフィルム2Bの切断屑35は台紙4から除去され、台紙4上にラベル収容袋3だけが糊面5を介して重合された状態となり、ラベル収容袋3が台紙4からはがしやすくなっている。
【0019】
このラベル収容袋3が重合された台紙4は、被加工材移送手段16を介して台紙切断手段17に送り込まれ、台紙4を所定に長さに切断して、縦に2個並べられたラベル収容袋3が所定列(例えば、図8(e)では1列)配列された製品40が製造され、搬出手段40により後続行程に排出される。
他方、切断屑除去ローラ34により台紙4から剥離された長方形ラベル収容袋3の外側のベースフィルム2A及びカバーフィルム2Bの切断屑35は、巻き取りロール32に巻き取られる。
【0020】
このようにして、被加工材2の溶着加工が、ベースフィルム2Aの印刷、カバーフィルム2Bの重合と共に連続的に能率良く行われる。
また、被加工材2の切断加工及びその切断加工により生じる切断屑35の処理が連続的に能率よく行うことができ、生産性の向上が図れる。
なお、上記実施形態において、フィルム2A、2B及び台紙4の幅方向中途部を長手方向に沿って連続して切断するスリッター42を、切断屑除去ローラ34と被加工移送手段16との間又は、図1に点線で示すフィルム切断手段14と切断屑除去ローラ34との間に配設するようにしてもよい。このようにすると、ラベル収容袋3が1列形成された台紙4が2条得られ、この台紙4を台紙切断手段17に供給して切断加工し、ラベル収容袋3が1個や横2個等に配列された製品40を製造することができる。
【0021】
また、台紙切断手段17を除去し、2列又は1列に形成されたラベル収容袋3を有した状態の台紙4を、そのまま巻き取りロール(図示省略)に巻き取るようにしてもよい。
図9(d)に示す合成樹脂フィルム製鳩目45が形成された重合フィルム46を上記装置1の一部を変更して溶着加工する場合について説明する。
前記鳩目45は、図9(d)に示すように、中心に円形の孔55を有するリング形状をしており、無色又は任意色のベースフィルム46Aと透明又は半透明のカバーフィルム46Bとが外周で溶着された溶着部48と、孔55の外周で溶着された溶着部49とをとを有している。
【0022】
前記重合フィルム46は、多数の鳩目45をベースフィルム46Aの裏面の糊面を介して台紙47に剥離可能に重合されている。
前記鳩目45が形成された重合フィルム46を製造する装置と上記実施形態の装置1と異なるところは、超音波溶着手段13を構成するロータリ金型19と、フィルム切断手段14を構成する片切り回転カッター31とであり、その他の構成は上記実施形態の装置1と同様である。
前記ロータリ金型19は、鳩目45の溶着部48,49をを形成させるため、外周面に大小の同心円の突条からなる溶着型部分22が多数設けられている。
【0023】
前記片切り回転カッター31は、台形の溶着部48外周(図9(c)に示す2点鎖線50)のベースフィルム46A及びカバーフィルム46B部分を切断する半切り刃(図示省略)と小径の溶着部49内周(図9(c)に示す2点鎖線51)のベースフィルム46A、カバーフィルム46B及び台紙47部分を切断する全切り刃(図示省略)とを備えている。
次に、上記装置を用いて合成樹脂フィルム製鳩目45が形成された重合フィルム46の溶着加工方法について、図9を参照して説明する。
【0024】
裏面に台紙47が重合されかつコロナ処理が施されたベースフィルム46Aを、蛇行修正装置23を経てカバーフィルム重合・送給手段12に、ベースフィルム46Aが上側となるように導入される。同時に、カバーフィルム46Bがフィルム繰り出し機29により繰り出され、前記カバーフィルム重合・送給手段12の上下ローラ25,26間にベースフィルム46Aの表面に重なるように送り込まれ、図9(a)に示す重合フィルム即ち被加工材46とされて、上下ローラ25,26により送り出され、超音波溶着手段13に導かれる。
【0025】
超音波溶着手段13の回転しているロータリ金型19と超音波振動子20の間に連続して送給された被加工材46は、前記金型の溶着型部分22の接触する個所で、超音波振動子20の振動により摩擦発熱し、ベースフィルム46Aとカバーフィルム46Bがその位置で互いに順次溶着され、図9(b)に示すように大小同心円上の溶着部48,49が連続的に形成されると共に、鳩目45が8列形成される。
このようにして、所要部分が溶着された被加工材46は、台紙47と共にフィルム切断手段14に送り込まれ、ロータリカッター31により大径の溶着部48外周側(図9(c)に示す2点鎖線50)のベースフィルム46A及びカバーフィルム46B部分を切断させると共に、小径の溶着部49内周側(図9(c)に示す2点鎖線51)のベースフィルム46A、カバーフィルム46B及び台紙47部分を切断させる。そして、切断屑除去ローラ34により切断されたベースフィルム46A及びカバーフィルム46Bの切断屑35は台紙47から除去され、孔55を有したリング形状の鳩目45が台紙47に糊面を介して重合された状態となり、鳩目45は台紙47からはがしやすくなっている。
【0026】
この鳩目45が重合された台紙47は、被加工材移送手段16を介して台紙切断手段17に送り込まれ、台紙47を所定の長さに切断させて、縦に8個並べられた鳩目45が所定列(例えば、図9(d)では、2列)配列された製品56を製造できる。
他方、切断屑除去ローラ34により台紙47から剥離された鳩目45外周のベースフィルム46A及びカバーフィルム46Bの切断屑52は、巻き取りロール32に巻き取られる。
【0027】
このようにして加工された鳩目45は、台紙47から剥離して、そのベースフィルム46Aの裏側の糊面を、書類やファイル等のパンチ孔の外周に張り付け、パンチ孔周辺の補強をすることができる。
なお、小径の溶着部49内周(図9(c)に示す2点鎖線51)のベースフィルム46A、カバーフィルム46B及び台紙47を切断する全切り刃を台紙切断手段に設けるようにしてもよい。
上記実施形態において、適宜設計変更可能であり、例えば、ラベル収容袋3、鳩目45の被加工材2,46は、重合されかつ台紙4,47が剥離可能に貼着された状態のものを、超音波溶着手段13に供給し溶着加工するこができる。また、前記ラベル収容袋3の溶着部9は、点線状に形成することなく、溶着部6のように実線状(連続線状)とすることができ、前記収容袋3の溶着部6及び鳩目45の溶着部48,49は、溶着部9のように点線状とすることができる。
【0028】
なお、図4及び図8に断続線(不連続状)53で示す部分は溶着部であるが、ラベル収容袋3をこの溶着部53で折り曲げ易くするために設けたものであり、ラベル収容袋3の形状・大きさによっては、必要としない場合があり、適宜取捨選択できる。
上記実施形態では、重合フィルムに台紙を重合したままの状態で溶着加工する場合について延べているが、本発明に台紙を重合していない複数枚例えば2枚又は3枚のフィルムを重合して溶着する場合にも採用でき、ラベル収容袋3、鳩目45に限らず種々の重合フィルムの溶着加工に採用可能である。
【0029】
【発明の効果】
本発明に係る重合フィルムの溶着加工方法によれば、上述のように、被加工材を連続回転するロータリ金型と該金型に対応して配した超音波振動子の間に連続的に送給し、被加工材の所要部分の溶着するものであるから、溶着加工を連続して能率的に行うことができ、生産性の向上を図ることができる。
また、本発明に係る重合フィルムの溶着加工装置は、外周面に所要溶着分に対応する突起又は突条を備えたロータリ金型と、該金型に対応してその軸線と平行に配した超音波振動子及び超音波発信器とからなる超音波溶着手段と、ロータリ金型と超音波振動子の間に、被加工材を連続的に送給手段とにより構成されたものであるから、重合フィルムの所要溶着部分を連続的にかつ確実にしかも能率的に溶着加工でき、さらに装置を比較的簡単にすることができる。
【図面の簡単な説明】
【図1】本発明に係る重合フィルムの溶着加工装置の一実施形態を示す全体概略側面図である。
【図2】同実施形態における超音波溶着手段の概略構成を示す拡大側面図である。
【図3】図2のA−A線断面拡大図である。
【図4】重合フィルムの一例であるラベル収容袋の平面図である。
【図5】同ラベル収容袋の側面図である。
【図6】図4のB−B線断面拡大図である。
【図7】図4のC−C断面拡大図である。
【図8】(a)〜(e)は重合フィルムの1例であるラベル収容袋の溶着加工工程の説明図である。
【図9】(a)〜(d)は重合フィルムの1例である鳩目の溶着加工工程の説明図である。
【符号の説明】
1 重合フィルムの溶着加工装置
2 被加工材(重合フィルム)
2A ベースフィルム
2B カバーフィルム
3 ラベル収容袋
4 台紙
5 糊面
6 溶着部
9 溶着部
10 ラベル挿入口(切断部)
12 フィルム重合・送給手段
13 超音波溶着手段
14 フィルム切断手段
15 切断屑除去手段
16 被加工材移送手段
17 台紙切断手段
19 ロータリ金型
20 超音波振動子
21 超音波発信器
22 溶着型部分
45 鳩目(重合フィルム)
46 被加工材
46A ベースフィルム
46B カバーフィルム
47 台紙
48 溶着部
49 溶着部
52 切断屑
Claims (3)
- 裏面に台紙が糊面を介して剥離可能に重合されたベースフィルムをロータリー印刷機に供給して該ベースフィルムの表面に、文字、図柄、色等を連続して印刷させる印刷工程と、印刷後のベースフィルムの表面に透明又は半透明なカバーフィルムを重ね合わせるカバーフィルム重合工程と、該カバーフィルムが重合されたベースフィルムを被加工材とし、この被加工材を、外周面に被加工材の所要溶着部分に対応する突起又は突条からなる溶着部分を備えた連続回転するロータリー金型と該金型に対応してその軸線と平行に配置されかつ前記金型に対向する面が上向き突条の円弧面とされたカマボコ型に形成され超音波発信器により上下方向にのみ往復振動するようになっている超音波振動子との間に連続的に送給し被加工材の所要部分の溶着を行う超音波溶着工程と、溶着後の被加工材をロータリーカッターで所要形状に連続して切断するフィルム切断工程と、切断屑を切断屑除去ローラを介して連続して除去する切断屑除去工程と、台紙をロータリーカッターで連続して切断する台紙切断工程とからなり、前記ベースフィルムへの印刷工程→カバーフィルム重合工程→超音波溶着工程→フィルム切断工程→切断屑除去工程→台紙切断工程を連続して行うようにしたことを特徴とする重合フィルムの連続溶着加工方法。
- 前記ベースフィルム及びカバーフィルムの裁断前又は後に、カバーフィルムの一部分のみを連続して切断することを特徴とする請求項1に記載の重合フィルムの連続溶着加工方法。
- 裏面に台紙が糊面を介して剥離可能に重合されたベースフィルムの表面に、文字、図柄、色等を印刷するロータリー印刷機と、印刷後のベースフィルムを引き取りその表面に透明又は半透明なカバーフィルムを重ね合わせて被加工材として送り出すフィルム送給手段と、該フィルム送給手段が送り出す被加工材を、外周面に被加工材の所要溶着部分に対応する突起又は突条からなる溶着型部分を備えた連続回転するロータリー金型および該金型に対応してその軸線と平行に配置されかつ前記金型に対向する面が上向き突条の円弧面とされたカマボコ型に形成され、超音波発信器により上下方向にのみ往復振動するようになっている超音波振動子との間に連続的に送給し被加工材の所要部分の溶着を行う超音波溶着手段と、溶着後の被加工材をロータリーカッターで所要形状に連続して切断するフィルム切断手段と、該フィルム切断手段が切断したフィルムの切断屑を切断屑除去ローラを介して連続して除去する切断屑除去手段と、前記フィルム切断手段で切断された被加工材の台紙をロータリーカッターで連続して切断する台紙切断手段と、前記フィルム切断手段と台紙切断手段との間に被加工材を連続して移送するために配設された被加工材移送手段とを備えていることを特徴とする重合フィルムの連続溶着加工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP05457199A JP3540657B2 (ja) | 1999-03-02 | 1999-03-02 | 重合フィルムの連続溶着加工方法及び装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP05457199A JP3540657B2 (ja) | 1999-03-02 | 1999-03-02 | 重合フィルムの連続溶着加工方法及び装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2000246817A JP2000246817A (ja) | 2000-09-12 |
| JP3540657B2 true JP3540657B2 (ja) | 2004-07-07 |
Family
ID=12974391
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP05457199A Expired - Lifetime JP3540657B2 (ja) | 1999-03-02 | 1999-03-02 | 重合フィルムの連続溶着加工方法及び装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3540657B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4958632B2 (ja) * | 2007-05-15 | 2012-06-20 | クインライト電子精工株式会社 | 超音波連続溶着溶断装置 |
| AU2020410848A1 (en) | 2019-12-23 | 2022-07-21 | Crane & Co., Inc. | Ultrasonic bonding of security device to a substrate to prevent harvesting |
-
1999
- 1999-03-02 JP JP05457199A patent/JP3540657B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2000246817A (ja) | 2000-09-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH0985928A (ja) | テープカセット | |
| JP2006181991A (ja) | 両面印字ラベルプリンタ | |
| US5006191A (en) | Method of producing a label-providing continuous business form | |
| JP2026040564A (ja) | 台紙なしラベル用紙、ラベル発行装置、自動値付け装置 | |
| JP2000246817A (ja) | 重合フィルムの連続溶着加工方法及び装置 | |
| JP2002080167A (ja) | ロール及びロール製造装置 | |
| JP2019058987A (ja) | 製品廃材分離装置及び製品廃材分離方法 | |
| JPH10287360A (ja) | 易開封性包装用フィルム及びその製造法 | |
| JP2021066446A (ja) | ラベル発行装置、及びラベル貼付装置 | |
| KR101884187B1 (ko) | 비닐 봉투 제조 장치 및 방법 | |
| JPH0267124A (ja) | ラベル連続体の製造装置 | |
| JPS63183854A (ja) | 多重ラベル連続体の製造方法 | |
| JPH065457B2 (ja) | ラベルの製造装置 | |
| JPH0640239B2 (ja) | ラベル製造方法 | |
| JP2519451B2 (ja) | 付箋帳の作成方法 | |
| US6631665B1 (en) | Perforating tools having plural blades | |
| JP2004066431A (ja) | ラベル加工機 | |
| JP3442339B2 (ja) | グラフィック製品作製方法および装置 | |
| JP3382575B2 (ja) | 軟包装資材の加工機械、および、包装体 | |
| JP4251434B2 (ja) | フォーム丁合機 | |
| JP3830252B2 (ja) | 積層複合シート | |
| JP2003036026A (ja) | 台紙なしラベル連続体及び台紙なしラベル連続体の製造方法 | |
| JPH05306382A (ja) | パターン状両面粘着テープの製造方法及び装置 | |
| JPH0614245B2 (ja) | ラベル原紙 | |
| JPH06239047A (ja) | 孔版印刷用原紙 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20031212 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20040127 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040316 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040325 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090402 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100402 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110402 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120402 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130402 Year of fee payment: 9 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130402 Year of fee payment: 9 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140402 Year of fee payment: 10 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |