JP3554541B2 - 連続シート用コアレス巻取軸 - Google Patents
連続シート用コアレス巻取軸 Download PDFInfo
- Publication number
- JP3554541B2 JP3554541B2 JP2001027929A JP2001027929A JP3554541B2 JP 3554541 B2 JP3554541 B2 JP 3554541B2 JP 2001027929 A JP2001027929 A JP 2001027929A JP 2001027929 A JP2001027929 A JP 2001027929A JP 3554541 B2 JP3554541 B2 JP 3554541B2
- Authority
- JP
- Japan
- Prior art keywords
- leaf
- shaft
- continuous sheet
- leaves
- winding shaft
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65H—HANDLING THIN OR FILAMENTARY MATERIAL, e.g. SHEETS, WEBS, CABLES
- B65H75/00—Storing webs, tapes, or filamentary material, e.g. on reels
- B65H75/02—Cores, formers, supports, or holders for coiled, wound, or folded material, e.g. reels, spindles, bobbins, cop tubes, cans, mandrels or chucks
- B65H75/18—Constructional details
- B65H75/24—Constructional details adjustable in configuration, e.g. expansible
- B65H75/242—Expansible spindles, mandrels or chucks, e.g. for securing or releasing cores, holders or packages
- B65H75/243—Expansible spindles, mandrels or chucks, e.g. for securing or releasing cores, holders or packages actuated by use of a fluid
- B65H75/2437—Expansible spindles, mandrels or chucks, e.g. for securing or releasing cores, holders or packages actuated by use of a fluid comprising a fluid-pressure-actuated elastic member, e.g. a diaphragm or a pneumatic tube
Landscapes
- Making Paper Articles (AREA)
- Winding Of Webs (AREA)
Description
【発明の属する技術分野】
本発明は紙管等のコアを用いずにコアレス状に食品包装フィルム(ラップシート)等の連続シートを均等な真円形状の円筒形状に巻取るための連続シート用コアレス巻取軸に関する。
【0002】
【従来の技術】
食品包装フィルムとして用いられる塩化ビニリデン系フィルムやポリエチレンフィルムなどの樹脂フィルムシートを円筒形状に巻取る従来の手段としては、紙管などのコアをコアの内側から巻取軸の出没自在なラグで支持され、進出されたラグでコアを内側から支持した状態でコアを回転させ、この回転されるコアに巻き取り素材の延伸性を利用して強い張力を掛けながら樹脂フィルムシートを巻きつけ、コアに円筒形状に巻きつけられた樹脂フィルムシートはラグを後退させて、支持状態を解除して、コアごと巻取軸から抜き取るようにしている。このように巻き取られた樹脂フィルムシートはコアに円筒形状に巻きつけられた状態で需要者に提供される。
【0003】
一方、シートをコアレス状に巻取る技術としては実開平4−31753号の「トイレットペーパ巻取用のエアーシャフト」が開示されている。このエアーシャフトは芯(紙管)なし連続シートとしてのトイレットペーパを巻取るために提案されたものであり、その構造においてはエアーシャフトの筒体に半径方向に出没する整列ラグが設けられており、断面形状が円弧状で軸方向に延びる複数のリーフが円周方向に分割して前記各列のラグに個別に固定された構造となっている。ラグが半径外方に突出したとき、リーフもそれに順じて半径外方に拡開され、この状態においてリーフの外周に紙管を用いることなくシートが直接巻き取られる。隣接したリーフ間には軸線方向の全長に延びる隙間が形成されるが、この隙間は狭いためリーフは全体としては一つの円筒面を形成し、この回りにシートをロール状に巻取ることができる。そして、巻き取り完了時にはラグを半径内方に収縮させると、リーフもそれに順じて半径内方に変位し、エアーシャフトは縮径するため巻き取られたシートロールを引き抜くことができ、無心ロールが完成する。
【0004】
【発明が解決しようとする課題】
実開平4−31753号に開示の従来技術では巻き取り時において隣接リーフ間においてシャフト全長に渡ってシャフト軸線と平行に延びる隙間が円周方向に等間隔に複数(リーフの数分)形成される。即ち、隙間の部分ではシートは支持されておらず、換言すれば、シートを支持しない隙間の部分がシャフトの全長に亘ってシャフト軸線と平行に延びている。トイレットペーパのように巻き取り張力が低い場合は内周での面圧も高くはならなためリーフ間の隙間はロール内周面での型崩れの原因には実質的にならない。ところが、実開平4−31753号に開示のエアーシャフトにより樹脂シートを巻き取ろうとすると、樹脂シートの場合は巻き取り張力が高いため、シートの巻き取り面が前記隙間部分において円弧状にならず、直線状態になっていまい、真円形状の巻き取り円筒面を形成できない。また、巻き取り中のシートペーパの張力が内周側のシートペーパを半径方向に押すように作用されるので、前記隙間に位置する部分ではロールの内周面に全長に亘って延びる数条の突起ができてしまう。このような全長に亘る突起部はたとえ内周面にあったとしても目立つため製品の見栄えは悪くなるため、商品としての価値が損なわれる。そのため、実開平4−31753号に開示の技術は樹脂シートの無心ロールの形成のために適しているとはいえなかった。
【0005】
従来の技術の問題点としてリーフ間の隙間はシャフト軸線に沿って全長に渡って延びている。そのため、シャフトを巻取りローラに押付けて巻回する場合に、隙間の部分においてはシャフトは巻取りローラと接触する円周面が全く欠如するため、巻き始めにおいては回転中にシャフトが隙間の部位に来るたびにシャフトは上下動し円滑な回転がなしえず、高速回転で運転することができず、また大きな騒音を発生していた。
【0006】
本発明の第1の目的はこのような実情に鑑み、食品包装フィルム(ラップシート)などの連続シートを紙管などのコアを用いることなくしかも真円形状の内周面の形状を実質的に維持しつつ巻取りうるようにすることにある。
【0007】
また、本発明の第2の目的は、巻取軸を駆動ローラの外周面に押付けることにより巻取軸にシートを巻き取る場合において、シャフトを伸縮可能とするためのリーフ間における隙間の存在にかかわらず、シャフトをいつも円周面において駆動ローラに当接せしめるようにし、これによりシャフトの回転を円滑とし、連続シートの巻き取り巻き始めから高速で行いうるようにするもものである。
【0008】
また、本発明の第3の目的は、食品包装フィルムなどの樹脂フィルムシートを紙管などのコアを用いずにコアレス状に巻取る巻取軸において、前記巻取軸に巻き取られた密着性を有する樹脂フィルムシートのロールを巻き取り完了後に前記巻取軸から容易に抜き取りうるようにすることである。
【0009】
【課題を解決するための手段】
請求項1に記載の発明によれば、食品包装用フィルムとしての連続シート用であって、筒状軸体と筒状軸体内の膨張体と筒状軸体の外側における複数のリーフとを具備し、前記複数のリーフの各々は軸線方向に延びると共に、複数のリーフは円周方向におけるそれぞれの角度範囲を占めるように分割して配置され、前記膨張体の膨張時に前記リーフを半径外方に拡開させるように膨張体とリーフとを協働させる協働手段を備え、このリーフ拡開状態においてその外周に連続シートをロール状に巻回し、膨張体の収縮により連続シートのロールを抜去しうるシート用巻取軸において、連続シートのロール状の巻回のため巻取軸は連続シートを介しての駆動ローラとの接触により回転されるようにされ、各リーフの回転方向の両側縁部は軸線方向に延びた突辺もしくは底辺と円周方向に延びる側辺とを軸線に沿って交互に形成すると共に、円周方向に隣接した一対のリーフの対向側縁部は相補的に対向し、かつ各リーフの各側縁部における前記側辺は円周方向において隣接するリーフの対向した側辺と当接していることを特徴とする連続シート用コアレス巻取軸が提供される。
【0010】
請求項1の発明の作用効果を説明すると、リーフの軸線方向縁部はシャフト軸線に沿って円周方向にシフトしており、かつ円周方向に隣接したリーフの対向縁部は相補的に対向している。そのため、膨張体の膨張時の半径外方へのリーフの拡開の際にリーフ間の対抗縁部間に隙間が形成されるも、この隙間はシャフトと軸線に沿って円周方向にシフトしている。即ち、拡径時のリーフ間の隙間の存在により隙間の部位においてシートが面圧を受けないため、樹脂シート(ラップフィルム)のように巻取り張力が相対的に高い場合は特に、この部位が真円形状から外れうる(完成したロール内周におけるすじとなりうる)が、従来のようにリーフ間の隙間がシャフト全長に亘ってシャフト軸線に沿って真直ぐではないため、シートの無支持部分(隙間の部分)において、シートが間隙に向けて押し込まれようとする力に対して間隙の部位に対して軸線方向において隣接するリーフの部分(シート支持部分)がシートを引張り上げるような作用を達成し、シートが溝に押し込まれるような力は全体として減少される。そのため、巻取り時におけるリーフ間の隙間部分における食い込みとしてのロールの内周における突起状のすじが目立たなくなり、相対的な美麗な内周面形状を提供することができ、ロール製品としての外観が損なわれる度合いが少なくなる効果がある。
【0011】
また、リーフ拡径時の隙間がシャフト軸線に沿って円周方向にシフト(シフト形状としては凹凸、鋸刃、山形など各種の形態をとりうる)配置しているため、このシャフトを駆動ローラの外周に圧接させて、連続シートをロール状に巻き取る場合に、シャフトは駆動ローラに接触する円周面をシャフトの軸線方向における或る位置において必ず有している。そのため、隙間の存在にかかわらずシャフトは全体としてはどの角度位置においても駆動ローラと実質的に円周面で接触するため、円滑な回転が得られ、巻取り時の振動が少なくなり、巻き始めからの高速回転が可能となり、効率を高めることができ、かつ作動騒音が少ない利点がある。
【0012】
更に、ロールへの巻取り完了に際しては膨張体、即ち、リーフへの半径外方への加圧を解消させることによりロールをシャフトより容易に引き抜くことができる。
また、リーフの縁部における側辺は円周方向において隣接するリーフの対向した側辺と当接しているため、巻取軸の拡縮に関わらず隣接するリーフ間は軸線方向対抗面がいつも当接した関係にあり、この部分では巻取軸の拡径状態においても隙間が残らない効果がある。
【0013】
請求項2に記載の発明によれば、請求項1に記載の発明において、円周方向に分割された各リーフは軸線方向の全長に亘って一体であることを特徴とする連続シート用コアレス巻取軸が提供される。
【0014】
請求項2の発明の作用・効果を説明すると、リーフは円周方向には分割されているが、各リーフは長手方向においてはその全長に亘って1枚ものである。そのため、構造的には単純となり、部品点数も少ないことからコスト的には有利となる。
【0015】
請求項3に記載の発明によれば、請求項1に記載の発明において、各リーフは軸線方向においても多数に分割されていることを特徴とする連続シート用コアレス巻取軸が提供される。
【0016】
請求項3の発明の作用効果を説明すると、リーフを円周方向に分割すると共に軸線方向にも分割構造となっている。軸線方向への分割構造としたため、各リーフ毎に取り付けが行われ、1個当たりの嵌合部(芯合の必要な部分)は少なくなるため、一体とした場合と比較して部品精度の管理が楽となり、かつ取付作業も容易となる利点がある。
【0017】
請求項4に記載の発明によれば、請求項1に記載の発明において、前記各リーフの外表面に、樹脂フィルムに対し低接着性の材料層を形成されたことを特徴とする連続シート用コアレス巻取軸が提供される。樹脂フィルムの接触面においてシャフトに低接着性の材料層を有していることを特徴とする連続シート用コアレス巻取軸が提供される。
【0018】
請求項4の発明の作用効果を説明すると、リーフ表面の低接着性の材料層によりポリエチレンのように密着性の高いフィルムを巻取軸により巻回した場合にあってもフィルムとの接触面においてシャフト表面は低接着材料より構成されているため、シャフトからのロールの離脱を容易に行うことができる。
【0021】
【発明の実施の形態】
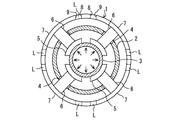
以下、本発明の巻取軸について図面を参照しながら説明する。本発明の巻取軸はリーフタイプの空気圧拡縮型巻取軸をベースとしたものであり、その基本構造を図1及び図2を参照して説明する。図1はリーフを拡張した巻き取り時の巻取軸を示す断面図であり、図2はリーフを縮小した抜き取り時の巻取軸を示す断面図である。同図において符合1は巻取軸を示し、この巻取軸1は円筒状の軸体2内に空気の注入によって膨張され空気の抜き取りによって収縮されるゴム製の弾性チューブからなる膨張体3を配設し、軸体2に形成されたラグ孔4に遊嵌され、膨張体3の膨張又は収縮作用によってラグ板5を介して軸体2の半径方向に向けて進退移動される数列のラグ6を設け、ラグ6に断面形状が円弧状で軸方向に延びる複数(4個)のリーフ7を前記各列のラグ6に個別に固定して構成されている。空気の注入によって膨張体3が膨張され、この膨張によって半径外方向に向けてラグ6が進出移動され、その結果リーフ7は半径外方に拡径される。この拡径状態を図1で示し、このとき各リーフ7は完全円の円周上に位置しており、この状態においてラップフィルムなどのシートのロール状巻取りが実施される。拡径状態ではリーフ7は円周上に位置しているが、円周方向に隣接したリーフ7間の縁部は隙間Lを持って対向している。円周方向には隙間Lは等間隔(90度毎)に配置される。
【0022】
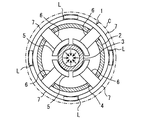
膨張体3からの空気の排出によってラグ6を介して複数の膨張体3が収縮され、この収縮によって進出位置から後退移動されたラグ6を介してリーフ7が実線位置まで縮小され、この状態を図2で示す。図1の拡径状態(図2では拡径状態の巻取軸1の外周を一点鎖線Cにて表す)と図2の縮径状態との径差を利用してロールを抜き取ることができる。膨張体3への空気の注入及び排出は巻取軸1の一端側に設けられた図示しない吸排口を介して行なわれる。このようにリーフタイプの巻取軸は、リーフ7が拡張される巻き取り時には、隣接される各リーフ7の側縁部の間隙溝(L)が拡大されるように構成されている。巻取軸1の軸体2、ラグ板5を含むラグ6、及びリーフ7は金属製である。ラグ6に固定されるリーフ7は、ラグ6と別体のものをビス止めなどの固着手段で固定下ものでよく、ラグ6と一体に形成したものでもよい。
【0023】
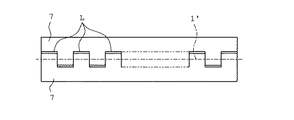
次ぎに、本発明の特徴であるリーフ7の構造について図3を加えて説明する。図3は巻取軸1の全体斜視図を下側に示し、その上側にそのうちの1枚のリーフ7を斜視図にて示している。各リーフ7の軸方向に沿う両側縁部を軸方向に均等に区分けされた複数の突出縁部8と後退縁部9とに交互に形成し、突出縁部8には軸方向に延びる突辺8Aと該突辺8Aに交わる両突出側辺8Bを有し、後退縁部8には軸方向に延びる底辺9Aと該底辺9Aと交わる両後退側辺9Bを有する。即ち、各リーフ7の軸線方向の縁部は巻取軸1の長手方向軸線に沿って円周方向に交互にシフトしており、図5に示すようにコの字状の凹凸形状を呈している。そして、円周方向に隣接するリーフ7間の対向縁部は相補的な関係にあり、図1〜図3に示す第1の実施形態においては隣接される前記両側各リーフ7の突出縁部8と後退縁部9とは互いに差込まれる関係にある。従って、巻取軸1の拡径時に隣接するリーフ7間に形成される隙間Lは図3及び図5に示すように巻取軸1の軸線方向に沿って交互に反対方向にシフトしている。
【0024】
また、図3に示したリーフの実施形態においては、突出縁部8の両側突出側辺8Bと後退縁部9の両後退側辺9Bはリーフ7の円周方向に沿って延設している。すなわち、突出縁部8の両側突出側辺8Bを軸方向に延ばされた軸方向に延ばされた前記突辺8Aと直交させ、後退縁部9の両後退側辺9Bを軸方向に延ばされた前記底辺9Aと直交させ形成してある。突出縁部8と後退縁部9の各側辺8B、9Bをこのように形成したことにより、リーフ7の拡張時であっても前記各側辺8B、9Bの間に間隙溝が拡大形成されないように構成している。即ち、円周方向に隣接したリーフ間において側辺8Bと9Bとは巻取軸の拡縮に関わらずいつも近接(又は接触)した関係を維持するためこの部分において実質的に隙間が形成されることがない。
【0025】
巻取り時に回転駆動される巻取軸1の回転駆動は適宜手段により行われるが、図4に示すように、巻取軸1の回転駆動を巻取軸の軸端(図示しない)を回転自在に軸支し、巻取軸1の外周面をローラ10, 10'(その一方(例えばローラ10)は駆動ローラ)の外周面に圧接的に外接せしめ、その上を押えローラ11にて押付け、この駆動ローラ10の回転駆動力を介して巻取軸1を回転駆動させ、巻取軸1の回りに矢印のように送られてくるラップフィルム12などのシートを巻回する。14はシートが所定外径のロールに巻き取られた状態を示し、1´はそのときの巻取軸の位置、11´はロール完成時における押えローラの位置を示す。巻取りローラ10, 10'に圧接させてシートの巻取りを行う際に、一つの横断面においては図1に示すように円周方向に沿ってリーフ間に4個の隙間Lが存在する。しかしながら、隙間Lの存在はシートをロール状に巻取るに際し型崩れの原因とならない。即ち、図5は図1〜図3の第1実施形態における巻取軸1の拡開時における軸線方向におけるリーフ間の隙間Lの分布を模式的に示す。この実施形態においては、隙間Lは巻取軸1の軸線1´に沿って円周方向に交互に反対方向にシフトしている。換言すれば、リーフ間の隙間Lは巻取軸1の軸線の全長には延びていない。そのため、図4のように巻取軸1をローラ10, 10'に周面接触させてシート12を巻き取る際に、巻取軸1は横断面では必ずリーフ間に隙間Lを有しているがこの隙間Lは巻取軸1の全長に亘って軸線に平行ではないため、巻取軸1の軸線方向でみれば巻取軸1は巻取りローラ10, 10'に円周面で接触する部位を必ず有している。そのため、リーフ7のこの部位において巻取軸1は駆動ロール10, 10'のロール面と実質的に円と円とで圧接する状態となり、リーフ間に軸方向の全長に延びる隙間を形成された従来のリーフタイプの巻き取りシフトと異なり、間隙溝Lに起因した振動が実質的になく、スムースな回転が得られるため巻取り当初からの高速巻取りが可能であり、かつ騒音の問題もない。
【0026】
各リーフ7の巻きつけ表面には、ガラス繊維布などのメッシュ状の布にポリ(4)ふっ化エチレンなどの摩擦係数が小さく接着性に乏しい樹脂を含浸させた積層テープを張りつけて積層形成しておくのが好ましい。これにより、密着性を有する樹脂フィルムシートと接着され易い金属性のリーフ7の巻きつけ表面を前記樹脂フィルムシートが軽く接着され、離脱させる力が働いた際には容易に離脱されるように構成し、前記リーフの巻きつけ表面に巻き取られた密着性を有する樹脂フィルムシートのロールをリーフ7の縮小時に巻取軸から容易に抜き取りうるようにしている。
【0027】
また、各リーフ7の外周に前記積層テープと同様な材質からなる外層チューブを被せて、前記積層テープの場合と同様に、密着性を有する樹脂フィルタと接着され易い金属性リーフ7の巻きつけ表面を前記樹脂シートが軽く接着され、離脱させる力が働いた際には容易に離脱されるように構成し、リーフ7の巻きつけ表面に巻き取られた密着性を有する樹脂フィルムシートのロールをリーフ7の縮小時に巻取軸から容易に抜き取りうるように構成しても良い。このように、前記積層テープと同様な材質からなる外層チューブをリーフ7の巻取り表面に被せた構造であっても、前記外層チューブが前記間隙溝Lの位置において直線状になりにくく、またこの外装チューブが前記間隙溝Lに食い込まれ難いことは、樹脂フィルムシートの巻きつけで説明したのと同様である。
【0029】
図6〜図8は別実施形態を示す。第1の実施形態では図3に示すようにリーフの分割を円周方向のみで、巻取軸1の軸線方向においてはその全長に渡ってリーフは一体形成として形成される。これに対して、図6〜図8の実施形態ではリーフ70は円周方向のみならず、巻取軸1の軸線方向においても分割されている。図8はリーフ70の円周方向及び軸線方向の分割構造を斜視図によって表している。図7において、板50は軸体20の内周において円周方向に等間隔に離間して配置され、図6に示すように当板50には案内部52がビス53により固定される。軸体20はスロット20−1を有し、このスロット20−1に案内部52は半径方向には摺動自在にかつ軸線方向にはガタを実質的に生ずることなく嵌合されている。リーフ70は案内部52にビス71により固定されている。図7において30はゴムチューブなどの膨張体であり、その外周が当板50と当接している。
【0030】
この実施形態において、膨張体30の膨張は当板50及び案内部52を介し対応のリーフ70に伝達され、リーフ70は半径外方に拡開した位置をとる。図7は巻取軸1の拡径状態を示す。拡径状態においては、円周方向に隣接したリーフ70間に隙間Lが形成されるが、隙間Lは第1の実施形態と同様に巻取軸の軸線方向に沿っては交互に反対方向にシフトし、隙間Lは巻取軸の軸線全長には延びないため、巻取軸1はその軸線方向に沿って必ず円周面が駆動ローラと面接触しているため、第1の実施形態と同様にラップフィルムをロールに巻き取ったときのロール内周のすじ状の突起の発生を軽減することができるし、巻き始めからの円滑な回転が保障され、これらの作用・効果も他の実施形態のそれと同様である。
【0031】
そして図6から図8の第2の実施形態ではリーフ70は円周方向だけでなく軸線方向にも分割されており、一個一個軸体20に装着してゆく構成であるため、製作時のビス53, 71の軸孔などの精度管理が楽であるため、製造及び組立が容易となる作用・効果がある。
【図面の簡単な説明】
【図1】図1はこの発明の第1の実施形態における巻取軸の拡径状態の断面図である。
【図2】図2は図1の巻取軸の縮径状態の断面図である。
【図3】図3は図1の巻取軸を一つのリーフと共に示す概略的斜視図である。
【図4】図4のはこの発明の巻取軸によるラップフィルムなどのシートのロール巻取方式を概略的に示す図である。
【図5】図5はこの発明の巻取軸におけるリーフの縁部の形状を模式的に示す図である。
【図6】図6はこの発明の第2の実施形態の巻取軸の部分的軸方向断面図である。
【図7】図7は図6のVII−VII線に沿って表されるこの発明の巻取軸の横断面図である。
【図8】図8は第2の実施形態の巻取軸をリーフを部分的に取外した状態で示す概略的斜視図である。
【符号の説明】
1…巻取軸
2…軸体
3…膨張体
5…ラグ板
6…ラグ
7…リーフ
8…突出縁部
9…後退縁部
10, 10’…巻取りローラ
12…ラップフィルム
20…軸体
20−1…スロット
30…膨張体
50…当板
52…案内部
70…リーフ
71…ビス
L…間隙溝
Claims (4)
- 食品包装用フィルムとしての連続シート用であって、筒状軸体と筒状軸体内の膨張体と筒状軸体の外側における複数のリーフとを具備し、前記複数のリーフの各々は軸線方向に延びると共に、複数のリーフは円周方向におけるそれぞれの角度範囲を占めるように分割して配置され、前記膨張体の膨張時に前記リーフを半径外方に拡開させるように膨張体とリーフとを協働させる協働手段を備え、このリーフ拡開状態においてその外周に連続シートをロール状に巻回し、膨張体の収縮により連続シートのロールを抜去しうるシート用巻取軸において、連続シートのロール状の巻回のため巻取軸は連続シートを介しての駆動ローラとの接触により回転されるようにされ、各リーフの回転方向の両側縁部は軸線方向に延びた突辺もしくは底辺と円周方向に延びる側辺とを軸線に沿って交互に形成すると共に、円周方向に隣接した一対のリーフの対向側縁部は相補的に対向し、かつ各リーフの各側縁部における前記側辺は円周方向において隣接するリーフの対向した側辺と当接していることを特徴とする連続シート用コアレス巻取軸。
- 請求項1に記載の発明において、円周方向に分割された各リーフは軸線方向の全長に亘って一体であることを特徴とする連続シート用コアレス巻取軸。
- 請求項1に記載の発明において、各リーフは軸線方向においても複数に分割されていることを特徴とする連続シート用コアレス巻取軸。
- 請求項1に記載の発明において、前記各リーフの外表面に、樹脂フィルムに対し低接着性の材料層が形成されたことを特徴とする連続シート用コアレス巻取軸。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001027929A JP3554541B2 (ja) | 2000-08-23 | 2001-02-05 | 連続シート用コアレス巻取軸 |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000-252256 | 2000-08-23 | ||
| JP2000252256 | 2000-08-23 | ||
| JP2001027929A JP3554541B2 (ja) | 2000-08-23 | 2001-02-05 | 連続シート用コアレス巻取軸 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002137856A JP2002137856A (ja) | 2002-05-14 |
| JP3554541B2 true JP3554541B2 (ja) | 2004-08-18 |
Family
ID=26598294
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001027929A Expired - Fee Related JP3554541B2 (ja) | 2000-08-23 | 2001-02-05 | 連続シート用コアレス巻取軸 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3554541B2 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4625209B2 (ja) * | 2001-08-08 | 2011-02-02 | ニューマチック工業株式会社 | テープ巻取シャフト |
| JP2005329518A (ja) * | 2004-05-21 | 2005-12-02 | Kurenooton Kk | 研磨方法及び研磨用砥石 |
| JP4839075B2 (ja) * | 2005-12-09 | 2011-12-14 | リンテック株式会社 | シート巻取軸及び巻取方法 |
| CN110304478B (zh) * | 2019-08-01 | 2020-10-30 | 常熟市益诚精密机械有限公司 | 一种电脑横机用多配件组装成的面料收卷驱动装置 |
| CN118514440A (zh) * | 2024-06-12 | 2024-08-20 | 上海航天化工应用研究所 | 一种在柔性圆筒护套表面标记可360°识读的条形码的装置 |
-
2001
- 2001-02-05 JP JP2001027929A patent/JP3554541B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002137856A (ja) | 2002-05-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5038096B2 (ja) | ロール状巻回物の巻き出し方法及び巻芯 | |
| KR101252423B1 (ko) | 권취용 지관 및 이의 제조 장치 | |
| JP2006528921A (ja) | 機械的抵抗を改善した螺旋状に巻回した紙製管を形成する機械および方法 | |
| CN217172802U (zh) | 一种滑差辊 | |
| JP2002137856A (ja) | 連続シート用コアレス巻取軸 | |
| JP7492385B2 (ja) | タイヤ成形装置およびタイヤ成形方法 | |
| CN118753929B (zh) | 一种消除地板压痕的纸芯管包装结构及收卷方法 | |
| US20060196041A1 (en) | Method of making a coil for an electrical motor | |
| JP3443570B2 (ja) | 連続シートロール巻取物 | |
| JPH0395075A (ja) | 合成樹脂製長尺床材巻回用コア材及び合成樹脂製長尺床材巻回体 | |
| CN112173875A (zh) | 一种收卷辊轴及重叠塑料袋收卷装置 | |
| CN214326799U (zh) | 一种节约型的高效卸料卷芯管 | |
| JPH1137358A (ja) | 鋼板補強芯入りダクトホース及びその製造方法 | |
| US20080042005A1 (en) | Air shaft | |
| JP4043020B2 (ja) | 粘着テープ無芯巻回物 | |
| JP2589728Y2 (ja) | 巻取り軸芯用紙管 | |
| CN212639326U (zh) | 一种片材机收卷机构 | |
| CN115649985A (zh) | 一种防止铝箔纸卷缩的缩褶皱卷筒 | |
| JP4614651B2 (ja) | インナーライナー部材の形成方法 | |
| CN113460780B (zh) | 一种从内部对胶带进行分切卷绕的方法 | |
| JPH04173330A (ja) | 帯状体の巻取軸 | |
| JPH0551154A (ja) | 巻取装置 | |
| CN222389297U (zh) | 一种内衬纸卷盘内芯 | |
| JPH0412054Y2 (ja) | ||
| JPS5942634B2 (ja) | ハニカムコアの製造法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040316 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040329 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040427 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040507 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130514 Year of fee payment: 9 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140514 Year of fee payment: 10 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |