JP3576097B2 - 高周波加熱方法および装置 - Google Patents
高周波加熱方法および装置 Download PDFInfo
- Publication number
- JP3576097B2 JP3576097B2 JP2000381617A JP2000381617A JP3576097B2 JP 3576097 B2 JP3576097 B2 JP 3576097B2 JP 2000381617 A JP2000381617 A JP 2000381617A JP 2000381617 A JP2000381617 A JP 2000381617A JP 3576097 B2 JP3576097 B2 JP 3576097B2
- Authority
- JP
- Japan
- Prior art keywords
- heating
- heated
- heating coil
- frequency
- welded portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000010438 heat treatment Methods 0.000 title claims description 92
- 238000000034 method Methods 0.000 title claims description 10
- 239000002184 metal Substances 0.000 claims description 10
- 230000006698 induction Effects 0.000 claims description 6
- 238000003466 welding Methods 0.000 claims description 3
- 230000004907 flux Effects 0.000 description 7
- 238000010586 diagram Methods 0.000 description 3
- 238000009826 distribution Methods 0.000 description 3
- 239000012141 concentrate Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P10/00—Technologies related to metal processing
- Y02P10/25—Process efficiency
Landscapes
- General Induction Heating (AREA)
- Heat Treatment Of Articles (AREA)
Description
【発明の属する技術分野】
本発明は、円筒状金属体等の被加熱部のみを集中的に高周波加熱する加熱方法および装置に関する。
【0002】
【従来の技術】
図4は、円筒状金属体の1つである缶(例えば、缶胴、缶底および缶蓋からなるガロン缶)の缶胴1を示している。
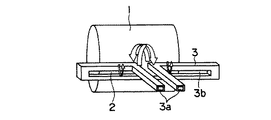
この缶胴1の被加熱部である溶接部2(長手方向に沿ったシ−ム溶接部)に部分的に高周波加熱を施す場合には、例えば、図5に示すように、溶接部2に沿う長尺形状の加熱コイル3を使用することが考えられる。なお、上記缶胴1および加熱コイル3は、共に固定配置されている。
【0003】
加熱コイル3のリード3a,3aに高周波電源を接続すると、矢印で示すような誘導磁界が発生する。しかし、この場合、図6に示すように、缶胴1における加熱コイル3に近い部分1aは良好に加熱されるものの、該加熱コイル3の空隙3bの側方に位置した部分1bは通過磁束が少なくなるために、加熱され難いという問題を生じる。
それ故、上記の方法では、被溶接部2が主として周りからの余熱によって暖められることになる。つまり、溶接部2のみを集中的に強く加熱することは困難である。
【0004】
上記の不都合を回避するには、加熱コイル3の空隙3bの間隔をできるだけ小さくすれば良い。しかし、そのようにするためには、加熱コイル3に高い加工精度が要求されることになるので、該コイル3の作製コストがアップする。
一方、上記加熱コイル3を使用した場合には、缶胴1の長手方向中央部の加熱温度が該中央部の両側の加熱温度よりも大きくなる。つまり、加熱温度分布に偏りが生じる。これは、上記加熱コイル3の発生磁束が缶胴1の長手方向中央部に位置しているリード部3aにおいて集中し易くなるからである。
【0005】
上記加熱温度分布の偏りをなくすには、図7示すように、全長を大きくしてリード部3aを端部側に設けた構造の加熱コイル3’を使用すれば良い。しかし、この加熱コイル3’を使用した場合には、その長手方向長が大きいために、リード部3aにかかる負担が大きくなるという実用上の問題が生じる。しかも、このコイル3’は、缶胴1のサイズに合致していないため、負荷に加わる電力が変化するという欠点もある。
【0006】
本発明の課題は、このような状況に鑑み、被加熱部のみを集中的かつ均一に高周波加熱することができる高周波加熱方法および装置を提供することにある。
【0007】
【課題を解決するための手段】
第1の発明は、金属体の被加熱部を高周波加熱する方法であって、渦巻き状に形成された複数の加熱用コイルを所定の間隔で配列固定するステップと、前記被加熱部が前記各加熱用コイルの上方を順次通過するように前記金属体を搬送するステップと、を含み、前記各加熱コイルの誘導磁界によって前記被加熱部を順次高周波加熱するようにしている。
第2の発明は、第1の発明において、前記各加熱コイルを互いに直列接続して通電するようにしている。
第3の発明は、金属体の被加熱部を高周波加熱する装置であって、渦巻き状に形成され、互いに所定の間隔をおいて配列固定された複数の加熱用コイルと、前記被加熱部が前記各加熱用コイルの上方を順次通過するように前記金属体を搬送する搬送手段とを備え、前記各加熱コイルの誘導磁界で前記被加熱部を順次高周波加熱するようにしている。
第4の発明は、第3の発明において、前記各加熱コイルを互いに直列接続して通電するようにしている。
【0008】
【発明の実施の形態】
以下、図面を参照して、本発明に係る高周波加熱方法および装置の実施の形態について説明する。
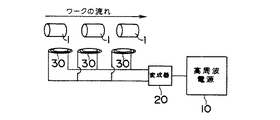
図1は、本発明に係る高周波加熱方法を実施するための装置の第1の実施形態を概略的に示している。
【0009】
この高周波加熱装置は、図4に示した缶胴1の溶接部2(被加熱部)を高周波加熱するものであり、定電圧の高周波電力を出力する高周波電源10と、変成器20を介して該高周波電源10に直列接続された複数(この例では、3個)の加熱コイル30と、缶胴1を矢視方向に搬送する図示していないコンベアとを備えている。
各加熱コイル30は、渦巻き状に形成され、互いに所定の間隔をおいて同一面内に配列固定されている。
上記コンベアは、各缶胴1の溶接部2がその搬送方向に沿うように、かつ、該溶接部2が下方に向くように該缶胴1を保持する。したがって、このコンベアの作動に伴って、各缶胴1の溶接部2が前記各加熱用コイルの上方を順次通過することになる。
【0010】
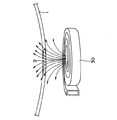
各加熱コイル30は、高周波電源10から供給される電力に基づいて、図2に示すような磁界、つまり、その中心付近において磁束が集中するパターンの磁界を形成する。
したがって、コンベアによって缶胴1を搬送すれば、缶胴1の溶接部2が磁束集中部である各加熱コイル30の中央部付近を順次通過し、その結果、該溶接部2が集中的かつ均一に加熱される傾向となる。
【0011】
ところで、上記第1の実施の形態によれば、溶接部2が集中的かつ均一に加熱されるという利点の他に、被加熱金属体である缶胴1の大きさに関わらず加熱コイル30を一定数セットしておくだけで良いという利点も得られる。
【0012】
すなわち、缶胴1を固定配置する前記従来の高周波加熱手法においては、加熱コイルに対する負荷の変動が大きい場合に、加熱具合も大きく変化する。このため、上記負荷が大きく変動する場合には、つまり、サイズが大きく異なる缶胴が投入される場合には、加熱コイルをその缶胴に適合する形状のものに交換してその負荷変動に対応する以外に方法はない。
【0013】
これに対し、加熱コイル30に対して缶胴1を相対移送するようにした上記第1の実施の形態によれば、加熱コイル30に投入される電力が負荷の変動に追従して変化するので、加熱コイル30の交換等を行なうことなく負荷変動に対応することができる。
【0014】
なお、缶胴1の溶接部2の加熱温度および加熱速度は、高周波電源10の出力、加熱コイル30と缶胴1間のギャップ、各加熱コイル30相互間のギャップおよび加熱コイル30の配列個数をファンクションとして調整することができる。また、各加熱コイル30による加熱幅(溶接部2の幅)は、該コイル30のサイズを変えることで変更することができる。
【0015】
上記第1の実施形態では、高周波電源10に各加熱コイル30を直列に接続しているが、本発明の第2の実施形態を示す図3に示すように、高周波電源10に各加熱コイル30を並列に接続しても上記溶接部2の加熱が可能である。ただし、この第2の実施形態の場合、各加熱コイル30が独立して励磁されるので、負荷である缶胴1を小間隔で連続的に投入しないと、この缶胴1に一定な磁束が与えられなくなるおそれがある。なお、各加熱コイル30を直列に接続した前記第1の実施形態では、これらのコイル30が等価的に1つのコイルとしての機能を有するので、缶胴1の投入状態(投入間隔)に関わらず、常に一定した磁束を缶胴1に与えることができる。
【0016】
上記第1および第2の実施形態によれば、缶胴1の溶接部2の長さが大きい場合でも、小形状の加熱コイル30を使用して該缶胴1の被溶接部2の全域に集中的に電力を投入することができる。また、コンベアで缶胴1を移動させながら加熱するため、ムラなく加熱できる。
【0017】
なお、上記第1および第2の実施形態に係る加熱装置は、上記缶胴1の被溶接部2以外の被加熱部の加熱、例えば、金属製平板の継ぎ合わせ部の加熱等にも有効に適用することができる。
【0018】
【発明の効果】
本発明によれば、渦巻き状に形成された複数の加熱用コイルを所定の間隔で配列固定するとともに、上記被加熱部が上記各加熱用コイルの上方を順次通過するように上記被加熱物を搬送するようにしている。したがって、各加熱コイルの誘導磁界によって前記被加熱部を集中的かつ均一に加熱することが可能であり、しかも、小形状の加熱コイルを用いて長さの大きな被加熱体を加熱することができる。
また、各加熱コイルを互いに直列接続した場合には、被加熱体の投入間隔に関わらず、常に一定した磁束を該被加熱体に与えることができる。
【図面の簡単な説明】
【図1】本発明の第1の実施の形態を示す概略図。
【図2】渦巻き状の加熱コイルの発生磁界と加熱部位を示す概略図。
【図3】本発明の第2の実施の形態を示す概略図。
【図4】缶胴とその溶接部を示す斜視図。
【図5】従来の高周波加熱の実施形態を示す斜視図。
【図6】従来の高周波加熱による加熱分布を示す部分拡大図。
【図7】従来の高周波加熱の他の実施形態を示す斜視図。
【符号の説明】
1 缶胴
2 溶接部
10 高周波電源
20 変成器
30 加熱コイル
Claims (2)
- 金属からなる円筒状の缶の溶接部を高周波加熱する方法であって、
渦巻き状に形成された複数の加熱用コイルを所定の間隔で配列固定し、これらの加熱コイルを互いに直列接続して通電するステップと、
前記缶の溶接部が前記各加熱用コイルの上方を順次通過するように前記缶を搬送するステップと、
を含み、前記各加熱コイルの誘導磁界によって前記缶の溶接部を順次高周波加熱することを特徴とする高周波加熱方法。 - 金属からなる円筒状の缶の溶接部を高周波加熱する装置であって、
渦巻き状に形成され、所定の間隔をおいて配列固定されるともに、互いに直列接続されて通電される複数の加熱用コイルと、
前記缶の溶接部が前記各加熱用コイルの上方を順次通過するように前記缶を搬送する搬送手段と、
を備え、前記各加熱コイルの誘導磁界で前記缶の溶接部を順次高周波加熱することを特徴とする高周波加熱装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000381617A JP3576097B2 (ja) | 2000-12-15 | 2000-12-15 | 高周波加熱方法および装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000381617A JP3576097B2 (ja) | 2000-12-15 | 2000-12-15 | 高周波加熱方法および装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002180130A JP2002180130A (ja) | 2002-06-26 |
| JP3576097B2 true JP3576097B2 (ja) | 2004-10-13 |
Family
ID=18849584
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000381617A Expired - Fee Related JP3576097B2 (ja) | 2000-12-15 | 2000-12-15 | 高周波加熱方法および装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3576097B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5824981B2 (ja) | 2011-09-01 | 2015-12-02 | 東洋製罐株式会社 | 高周波誘導加熱装置及びフィルムラベル貼着装置 |
| JP6550735B2 (ja) * | 2014-12-03 | 2019-07-31 | 東洋製罐株式会社 | 高周波誘導加熱装置及びフィルムラベル貼着装置 |
| CN118186184A (zh) * | 2024-04-28 | 2024-06-14 | 徐州徐工履带底盘有限公司 | 感应热处理装置、淬火系统及感应热处理方法 |
-
2000
- 2000-12-15 JP JP2000381617A patent/JP3576097B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002180130A (ja) | 2002-06-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0749267B1 (en) | Can coating and curing system having focused induction heater using thin lamination cores | |
| JP3725249B2 (ja) | 誘導加熱装置 | |
| JPH11233247A (ja) | 誘導加熱コイル及びこの誘導加熱コイルを用いた誘導加熱装置 | |
| WO2011102471A1 (ja) | トランスバース方式の誘導加熱装置 | |
| JPH09167676A (ja) | 連続鋳造製品用誘導加熱ラインにおいて循環電流を阻止するための誘導加熱コイルアセンブリ | |
| US10477628B2 (en) | Transverse flux electric induction heat treatment of a discrete workpiece in a gap of a magnetic circuit | |
| EP2900036B1 (en) | High-frequency induction heating device and processing device | |
| KR101123810B1 (ko) | 유도가열장치 | |
| EP0742680B9 (en) | Induction heating system for 360 degrees curing of can body coatings | |
| TWI514931B (zh) | Induction heating device | |
| JP6161479B2 (ja) | 誘導加熱装置 | |
| JP5466905B2 (ja) | 誘導加熱装置及び誘導加熱装置の制御方法 | |
| CN1149000C (zh) | 感应加热装置 | |
| JP4442019B2 (ja) | 金属基材の加熱方法及び加熱装置 | |
| JP2002180130A (ja) | 高周波加熱方法および装置 | |
| CN100474985C (zh) | 用于横向磁通感应加热伸长金属工件形式的物体的线圈 | |
| JPH07169561A (ja) | 誘導加熱装置 | |
| JPH07101633B2 (ja) | 平板の誘導加熱装置 | |
| JP4011467B2 (ja) | 高周波誘導加熱装置 | |
| JP2012256537A (ja) | 連続誘導加熱装置 | |
| JP3272680B2 (ja) | 誘導加熱装置 | |
| JP6179022B2 (ja) | 加熱コイル及び連続加熱装置 | |
| JP5298576B2 (ja) | 鋼材の熱処理方法 | |
| JP2501679Y2 (ja) | 薄板誘導加熱装置 | |
| JPH0619191Y2 (ja) | 誘導加熱装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040123 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040323 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20040611 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20040706 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080716 Year of fee payment: 4 |
|
| LAPS | Cancellation because of no payment of annual fees |