JP3619074B2 - 熱可塑性樹脂成形体の製造方法 - Google Patents
熱可塑性樹脂成形体の製造方法 Download PDFInfo
- Publication number
- JP3619074B2 JP3619074B2 JP25452199A JP25452199A JP3619074B2 JP 3619074 B2 JP3619074 B2 JP 3619074B2 JP 25452199 A JP25452199 A JP 25452199A JP 25452199 A JP25452199 A JP 25452199A JP 3619074 B2 JP3619074 B2 JP 3619074B2
- Authority
- JP
- Japan
- Prior art keywords
- thermoplastic resin
- extruder
- producing
- filler
- shaping mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Dry Formation Of Fiberboard And The Like (AREA)
- Processes Of Treating Macromolecular Substances (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、熱可塑性樹脂成形体の製造方法に関する。
【0002】
【従来の技術】
従来、ポリエチレン、ポリプロピレン等の熱可塑性樹脂に木粉等の充填材を混入した複合熱可塑性樹脂成形体の製造方法が知られている。
上記複合熱可塑性樹脂成形体の製造方法としては、例えば、特開平7−266313号公報に、含有水分量を15wt%以内の木質粉と熱可塑性樹脂成形材をミキサーを用いて混合し、ゲル化混練してペレット化した木質合成粉及びこれを用いた押出成形による木質合成板の製造方法が開示されている。
【0003】
しかしながら、上記公報に開示されている木質合成粉の調製方法及び得られた木質合成粉を用いた木質合成板の製造方法は、熱可塑性樹脂に木粉を予め混練しペレット化する予備可塑化工程と、上記ペレットを用いて木質合成板を製造する押出工程の少なくとも2工程からなるものであり、更に、スクリューをもって成形ダイへ押出した押出し生地を徐冷し、且つ、この押出し生地に押出し力に抗する抑制力を加えるために成形ダイの上下左右の内周面にフッ素樹脂のシートを貼設又はフッ素樹脂をコーティングした成形ダイを用いるものであるが、複数の装置を設置し、複数工程を要するものであり、成形ダイは、押出し生地に押出し力に抗する抑制力を加える等、生産性を著しく低下させるものであった。
【0004】
【発明が解決しようとする課題】
本発明は、上記事実に鑑みてなされたものであって、充填材を高充填した熱可塑性樹脂成形体に、木粉等の充填材の焼け等による外観品質の悪化をきたすことなく、且つ、熱可塑性樹脂中に充填材が不均一に分散し、組織に疎密部分を形成することなく、一工程で生産性高く生産し得る熱可塑性樹脂成形体の製造方法を提供することを目的とする。
【0005】
【課題を解決するための手段】
請求項1記載の発明の熱可塑性樹脂成形体の製造方法は、スクリューとバレルからなる押出機本体の出口側に、賦形金型とそれに直結された冷却金型が設けられた押出成形機により熱可塑性樹脂及び充填材からなる熱可塑性樹脂組成物を用いて固化押出する熱可塑性樹脂成形体の製造方法であって、上記押出機本体の出口側と賦形金型との間に設けられたアダプタの出口側内径は押出機のバレル内径の80〜100%であり上記アダプタと押出機の間、及び上記アダプタと賦形金型の間には上記アダプタの内径の縮径以外、熱可塑性樹脂組成物の通路を遮る何らの抵抗体も設けず、且つ、押出機本体の出口付近のバレル温度は熱可塑性樹脂の融点以下の温度に設定して押し出すことを特徴とする。
【0006】
請求項2記載の発明の熱可塑性樹脂成形体の製造方法は、請求項1記載の発明の熱可塑性樹脂成形体の製造方法において、上記賦形金型は、樹脂流入口断面積に対して、賦形金型内樹脂流路の断面積並びに上記賦形金型の吐出口断面積の比率が80〜100%の範囲にあるものである。
【0007】
請求項3記載の発明の熱可塑性樹脂成形体の製造方法は、請求項1又は2記載の発明の熱可塑性樹脂成形体の製造方法において、熱可塑性樹脂及び充填材からなる熱可塑性樹脂組成物に、更に、α,β不飽和カルボン酸系モノマーと重合開始剤を加えてなるものである。
【0008】
請求項4記載の発明の熱可塑性樹脂成形体の製造方法は、請求項1又は2記載の発明の複合ペレットの製造方法において、上記熱可塑性樹脂がポリオレフィン系樹脂であり、充填材が木粉であることを特徴とする。
【0009】
本発明で用いられる熱可塑性樹脂は、特に限定されるものではないが、例えば、ポリエチレン、ポリプロピレン、ポリスチレン、塩化ビニル系樹脂、アクリル系樹脂、ポリアミド、ポリアセタール、ポリエチレンテレフタレート、ポリブチレンテレフタレート、テトラフルオロエチレン−ヘキサフルオロプロピレン共重合体、テトラフルオロエチレン−パーフルオロアルキルビニルエーテル共重合体等のフッ素樹脂;アクリロニトリル−ブタジエン−スチレン共重合体、エチレン−酢酸ビニル共重合体、熱可塑性ウレタン樹脂、ポリフェニレンサルファイド、ポリフェニレンオキシド、ポリカーボネート等が挙げられる。中でも、ポリプロピレン、ポリスチレン、アクリル系樹脂、エチレン−酢酸ビニル共重合体等のα,β不飽和カルボン酸系モノマーと親和性の大きい熱可塑性樹脂が好適に用いられる。
【0010】
上記充填材は、特に限定されるものではないが、例えば、木粉等の植物由来の粉粒体、水酸化アルミニウム、水酸化マグネシウム、酸化チタン、酸化マグネシウム、二酸化モリブデン、炭酸カルシウム、ケイ酸カルシウム、硫酸バリウム、カルシウムアルミネート水和物、鉄粉等の金属粉、エトリンガイト、珪砂、ホウ砂、アルミナ、タルク、カオリン、シリカ、マイカ、クレー、ドロマイト、フライアッシュ、滑石、ガラス繊維、ガラスビーズ、アスベスト等が挙げられる。
これらの充填材は、単独で用いられてもよいが、2種以上が組み合わされて併用されてもよい。
【0011】
上記充填材の粒径等の大きさは、特に限定されるものではないが、余り小さいと配合された熱可塑性樹脂組成物の押出機内での溶融粘度が高くなり過ぎ、押出成形性を低下させるものとなり、余り大きいと得られる複合成形体の表面性質を悪化させるものとなるので、好ましくは粒径1〜300μm程度である。
【0012】
上記充填材は、熱可塑性樹脂との混和性を高める目的で、必要に応じて、ビニルクロロシラン、ビニルトリメトキシシラン等のシランカップリング剤や、イソプロピルトリイソステアロイルチタネート、テトライソプロピルビス(ジオクチルホスファイト)チタネート等のチタンカップリング剤等の表面処理剤でその表面を表面処理しておくことが好ましい。
【0013】
上記充填材の配合量は、特に限定されるものではなく、得られる複合ペレットもしくは複合成形体の用途に応じて決められるものであるが、余り少ないと充填材の配合効果が十分に現出せず、余り多いと熱可塑性樹脂との均質な混練が十分に行われ難いものとなり、押出成形性が低下するので、例えば、木粉等の植物由来の粉粒体が充填材として用いられる場合、好ましくは、熱可塑性樹脂100重量部に対して50〜400重量部、より好ましくは100〜300重量部である。
【0014】
又、充填材を配合した熱可塑性樹脂組成物は、更に、α,β不飽和カルボン酸系モノマーと重合開始剤が添加されることが好ましい。
【0015】
上記α,β不飽和カルボン酸系モノマーとしては、特に限定されるものではないが、例えば、エチルメタクリレート、ブチルメタクリレート、i−ブチルメタクリレート、t−ブチルメタクリレート、2−エチルヘキシルメタクリレート、ラウリルメタクリレート、トリデシルメタクリレート、ステアリルメタクリレート、シクロヘキシルメタクリレート、ベンジルメタクリレート、2−ヒドロキシエチルメタクリレート、2−ヒドロキシプロピルメタクリレート、ジメチルアミノエチルメタクリレート、ジメチルアミノエチルメタクリレートメチルクロライド塩、ジエチルアミノエチルメタクリレート、グリシジルメタクリレート、テトラヒドロフルフリルメタクリレート、アリルメタクリレート、2−エトキシエチルメタクリレート、エチレングリコールジメタクリレート、1,3−ブチレングリコールジメタクリレート、1,6−ヘキサンジオールジメタクリレート、トリメチロールプロパントリメタクリレート等のメタクリレート類;アリルアクリレート、n−ブチルアクリレート、i−ブチルアクリレート、t−ブチルアクリレート、2−エチルヘキシルアクリレート、2−(5−エチルピリジル)エチルアクリレート、グリシジルアクリレート、2−シアノエチルアクリレート、エチレングリコールモノアクリレート、プロピレングリコールモノアクリレート等のアクリレート類;メタクリル酸、アクリル酸、イタコン酸等のα,β不飽和カルボン酸類;アクリルアミド、N−メチロールアクリルアミド等のアクリルアミド類等が挙げられる。
【0016】
上記α,β不飽和カルボン酸系モノマーの添加量は、余り少ないと、熱可塑性樹脂組成物をより均一にゲル化させ、充填材をより良好に複合化することが難しくなり、余り多いと、熱可塑性樹脂組成物の溶融粘度が低下し過ぎて得られる複合成形体の表面特性を悪化させるものであるので、好ましくは、熱可塑性樹脂100重量部に対し、1〜40重量部程度である。
【0017】
上記重合開始剤は、α,β不飽和カルボン酸系モノマーを含む上記複合材を押出機で加熱混練する際に、上記α,β不飽和カルボン酸系モノマーの重合開始剤機能を発現し得るものであれば特に限定されるものではなく、例えば、ケトンパーオキサイド系、パーオキシケタール系、ジアルキルパーオキサイド系、ジアシルパーオキサイド系、パーオキシジカーボネート系、パーオキシエステル系等の重合開始剤が挙げられる。
【0018】
上記重合開始剤は、その10時間半減期温度が60℃以上であることが好ましい。60℃未満では、α,β不飽和カルボン酸系モノマーの重合反応が激しく進行し過ぎて、上記複合材の押出成形性を低下させるおそれがある。
より好ましくは10時間半減期温度が、押出温度以下70℃〜押出温度以下10℃である。
【0019】
これらの重合開始剤の幾つかを具体的に以下に列挙する。
チルアセトアセテートパーオキサイド、1,1−ビス(ネオヘキシルパーオキシ)−3,3,5−トリメチルシクロヘキサン、1,1−ビス(ネオヘキシルパーオキシ)シクロヘキサン、1,1−ビス(t−ブチルパーオキシ)−3,3,5−トリメチルシクロヘキサン、1,1−ビス(t−ブチルパーオキシ)シクロヘキサン、1,1−ビス(t−ブチルパーオキシ)シクロドデカン、2,2−ビス(t−ブチルパーオキシ)ブタン、n−ブチル−4,4−ビス(t−ブチルパーオキシ)バレレート、2,2−ビス(4,4−ジt−ブチルパーオキシシクロヘキシル)プロパン、ジt−ブチルパーオキサイド、ラウロイルパーオキサイド、ステアロイルパーオキサイド、2,4−ジクロロベンゾイルパーオキサイド、ベンゾイルパーオキサイド、t−ブチルパーオキシベンゾエート、2,5−ジメチル−2,5−ビス(ベンゾイルパーオキシ)ヘキサン、オクタノイルパーオキサイド、1,1,3,3−テトラメチルブチルパーオキシ2−エチルヘキサノエート、2,5−ジメチル−2,5−ビス(2−エチルヘキサノイルパーオキシ)ヘキサン、2,5−ジメチル−2,5−ビス(m−トルオイルパーオキシ)ヘキサン、t−ブチルパーオキシm−トルオイルベンゾエート、1−シクロヘキシル−1−メチルエチルパーオキシ2−エチルヘキサノエート、ネオヘキシルパーオキシ2−エチルヘキサノエート、t−ブチルパーオキシ2−エチルヘキサノエート、t−ブチルパーオキシ3,5,5−トリメチルヘキサノエート、t−ブチルパーオキシイソブチレート、t−ブチルパーオキシラウレート、ネオヘキシルパーオキシイソプロピルカーボネート、t−ブチルパーオキシイソプロピルカーボネート、t−ブチルパーオキシ2−エチルヘキルカーボネート、t−ブチルパーオキシマレエート、t−ブチルパーオキシアセテート、2,4.4−トリメチルペンチル2ハイドロオキサイド等が挙げられる。
【0020】
上記α,β不飽和カルボン酸系モノマー及び重合開始剤の選択及びその配合割合は、特に限定されるものではないが、各々の配合において、ゲルタイムテスター(例えば、安田精機製作所社製、型式No.153式)を用いて押出温度と同温度条件でのゲルタイムを測定し、ゲルタイムが30〜600秒になる配合になるよう調製されることが好ましい。
【0021】
上記複合材には、必要に応じて、本発明の目的を逸脱しない範囲において、ガラス繊維や炭素繊維等の補強材、可塑剤、滑剤、発泡剤、難燃剤、抗酸化剤、造核剤、顔料等の着色剤等が添加されてもよい。
【0022】
上記滑剤としては、例えば、流動パラフィン、天然パラフィン、マイクロクリスタラインワックス、ポリエチレンワックス等の炭化水素系滑剤;ステアリン酸等の高級脂肪酸系滑剤;ステアリン酸アミド、パルミチン酸アミド、メチレンビスステアロアミド、エチレンビスステアロアミド等の高級脂肪酸アミド系滑剤;ブチルステアレート、硬化ヒマシ油、エチレングリコールモノステアレート等の高級脂肪酸エステル系滑剤;セチルアルコール、ステアリルアルコール等の高級脂肪族アルコール系滑剤;ステアリン酸亜鉛、ステアリン酸カルシウム、ステアリン酸鉛等の金属石鹸等が挙げられる。
【0023】
上記滑剤のうち、炭化水素系滑剤、高級脂肪酸系滑剤、金属石鹸等の外部滑性が大きい滑剤は、充填材を高充填した熱可塑性樹脂組成物の成形性を向上させるという観点から好適に用いられる。
【0024】
上記滑剤の添加量は、余り少ないと、上記熱可塑性樹脂組成物に滑性を付与するという添加効果が十分に得られず、余り多いと、上記熱可塑性樹脂組成物の混練性の低下や得られる複合成形体の物性を低下させるので、好ましくは、熱可塑性樹脂100重量部に対し、1〜40重量部程度である。
【0025】
本発明の発明の熱可塑性樹脂成形体の製造方法において用いられる押出機は、特に限定されるものではないが、例えば、ベント口を有し、充填材や熱可塑性樹脂等に付着した水分やガス体を分離し、押出機系外に除去し得るものであることが好ましく、又、二以上のスクリューを有する混練性に優れた多軸押出機が好ましい。
【0026】
上記スクリューの形状や回転数、押出温度等については、後述するが、特に充填材に過剰の剪断を与えず、充填材固有の性能ができるだけ良好に熱可塑性樹脂成形体に付与される押出機が好適に用いられる。
【0027】
本発明の熱可塑性樹脂成形体の製造方法に用いられる押出機には、熱可塑性樹脂と充填材、更に、α,β不飽和カルボン酸系モノマーと重合開始剤が投入されるが、これらの複合材成分の投入の手段は、特に限定されるものではなく、例えば、これらの複合材成分を混合装置によって混合しながらスクリュー根元側のバレルの一つの投入口にまとめて投入される方法が採られてもよいが、スクリュー根元側のバレルに熱可塑性樹脂の投入口が設けられ、下流側に、充填材、α,β不飽和カルボン酸系モノマー及び重合開始剤の投入口が、サイドフィーダー等の投入手段を介して設けられ、これらに上記する順に投入される方法が採られてもよい。又、充填材の種類によっては熱可塑性樹脂と充填材の投入順序を逆にしてもよく、α,β不飽和カルボン酸系モノマー及び重合開始剤は、投入直前に混合されて上記二者の混合物として投入される方法が採られてもよい。
【0028】
上記熱可塑性樹脂と充填材等の投入の手段のうち、含水率の高い木粉等の充填材を用いる場合、サイドフィーダー等の投入手段を介して投入する方法と、ベント口より真空ポンプで強制的に脱気するベント方法とを組み合わせて用いることによって、効率よく熱可塑性樹脂組成物成分より脱気・脱水でき、各熱可塑性樹脂組成物成分が均質に分散し、十分にゲル化した美麗な表面性質と十分にゲル化した安定した強度の熱可塑性樹脂成形体を作製することができる。
【0029】
押出機と成形金型を接続するアダプタの出口内径は、押出機のバレル内径よりも余り小さくとり、樹脂通路を大きく絞り込むと、押出機のバレル内の樹脂圧が急激な上昇を示し、熱可塑性樹脂成形体の成形が不能となり、押出機のバレル内径よりも大きくすると、アダプタ内での熱可塑性樹脂組成物の滞留時間が長くなり焼け等によって得られる熱可塑性樹脂成形体の品質を著しく低下させるものであるので、押出機のバレル内径の80〜100%に限定される。
【0030】
上記アダプタと押出機及び成形金型間には上記アダプタの内径の上記の縮径以外、熱可塑性樹脂組成物の通路を遮る何らの抵抗体も設けない。
上記抵抗体とは、例えば、ブレーカープレート、スクリーン等を含み押出機から成形金型に移送される可塑化された熱可塑性樹脂組成物に必要以上のバックプレッシャーを負荷するアダプタ部材及びこれに付随する部材、部分等の総てを指す。
【0031】
上記アダプタ出口内径を押出機のバレル内径の80〜100%にする形態は、特に限定されるものではなく、例えば、アダプタ入口から出口まで同一減少率でその内径を減ずる緩やかに直線的に樹脂流路を絞るものであってもよいが、出口付近に、上記樹脂流路の絞り部に連なる同一内径の円筒状部分を有するものであってもよい。
【0032】
上述のように押出機及び成形金型間には上記アダプタの内径の縮径以外、熱可塑性樹脂組成物の通路を遮る何らの抵抗体も設けないことによって、押出機のバレル内の樹脂圧が急激な上昇することによって、熱可塑性樹脂組成物、特に、木粉等の充填材の焼けや表面の肌荒れ等の製品品質の低下や、著しい場合には、熱可塑性樹脂組成物の溶融粘度の極端な低下によって、押出成形が不能となることを防止し得るものである。
【0033】
又、上述のように装備されている押出機先端部のバレル温度を熱可塑性樹脂の融点以下の温度に設定して熱可塑性樹脂組成物は押出される。
上記押出機先端部のバレル温度は、余り高いと、充填材を高充填した熱可塑性樹脂組成物が焼け等によって得られる製品品質を低下させたり、著しい場合には、熱可塑性樹脂組成物の溶融粘度の極端な低下によって押出不能となるので、好ましくは熱可塑性樹脂の融点より15℃以上低く設定される。
【0034】
押出機のスクリュー回転数は、スクリューデザイン等によって決められるもので特に限定されるものではないが、余り小さいと、ベント口からの溶融樹脂が漏れ出す所謂ベントアップ現象が起き、余り高速回転させると、充填材を高充填した熱可塑性樹脂組成物が過熱による焼け等によって得られる製品品質を低下させたり、著しい場合には、熱可塑性樹脂組成物の溶融粘度の極端な低下による押出不能を惹起する。
従って、用いるスクリューは低回転数で高押出量を実現することができるスクリューデザインが好ましい。
【0035】
押出機の先端に取り付けられる金型は、賦形金型と冷却金型が直結された構造であり、冷却金型は、賦形金型吐出口断面形状と略同断面形状の樹脂通路が設けられ、該樹脂通路内周面が冷却装置となっているものである。
【0036】
上記賦形金型の樹脂流入口断面積に対する吐出口断面積の比率が80〜100%の範囲にあることが好ましい。
上記比率が余り小さいと、金型内圧力の上昇により樹脂温度が急激に上昇し、特に著しい場合には、熱可塑性樹脂組成物の溶融粘度の極端な低下によって成形が不能となるおそれがあり、100%を超えると、均質な熱可塑性樹脂成形体を得ることができないので、上記比率に設定されることが好ましい。
【0037】
又、上記冷却金型の冷却装置は、一挙に急冷させるものであってもよいが、熱可塑性樹脂組成物の種類によっては必要に応じて、賦形金型に接する面からなだらかな温度勾配で冷却されるように複数段階の温度の冷却ゾーンが設けられてもよい。
【0038】
請求項1記載の発明の熱可塑性樹脂成形体の製造方法は、上述のように、スクリューとバレルからなる押出機本体の出口側に、賦形金型とそれに直結された冷却金型が設けられた押出成型機により熱可塑性樹脂及び充填材からなる熱可塑性樹脂組成物を用いて固化押出する熱可塑性樹脂成形体の製造方法であって、上記押出機本体の出口側と賦形金型との間に設けられたアダプタの出口内径は押出機のバレル内径の80〜100%であり、上記アダプタと押出機の間、及び上記アダプタと賦形金型の間には上記アダプタの内径の縮径以外、熱可塑性樹脂組成物の通路を遮る何らの抵抗体も設けられていないアダプタを用い、且つ、押出機本体の出口付近のバレル温度は熱可塑性樹脂の融点以下の温度に設定して押し出すものであるので、押出機から成形金型に至る樹脂流路において、樹脂圧力や樹脂温度が急上昇することなく、熱可塑性樹脂組成物を均一に混合し、熱可塑化でき、木粉のようなバルキーな充填材であっても過大な剪断力が負荷されることがないので、充填材を損傷することがなく、そのものの有する特性を熱可塑性樹脂成形体に付加し、特徴ある複合材を得ることができ、更に、押出成形に際して、良好な押出性能を示し、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた熱可塑性樹脂成形体を得ることができる。
【0039】
請求項2記載の発明の熱可塑性樹脂成形体の製造方法は、上述のように、請求項1 記載の発明の熱可塑性樹脂成形体の製造方法において、上記賦形金型は、樹脂流入口断面積に対して、賦形金型内樹脂流路の断面積並びに上記賦形金型の吐出口断面積の比率が80〜100%の範囲にあるので、成形金型において、樹脂圧力や樹脂温度が急上昇することなく、均一に混合し、熱可塑化された熱可塑性樹脂組成物が、木粉のようなバルキーな充填材を含有するものであっても、均質に賦形できるものであって、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた熱可塑性樹脂成形体を得ることができる。
【0040】
請求項3記載の発明の熱可塑性樹脂成形体の製造方法は、上述のように、請求項1又は2記載の発明の熱可塑性樹脂成形体の製造方法において、熱可塑性樹脂及び充填材からなる熱可塑性樹脂組成物に、更に、α,β不飽和カルボン酸系モノマーと重合開始剤を加えてなるものであるので、α,β不飽和カルボン酸系モノマーの有する極めて大きな可塑化力で複合材組成物を速やかに且つ均質に可塑化し、混練することができ、更には、押出機内の加熱によって自らは重合して樹脂化し、複合材組成物内に均質に分散しているので、良好な押出性能を示し、得られる熱可塑性樹脂成形体は、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた複合成形体を得ることができる。
【0041】
請求項4記載の発明の熱可塑性樹脂成形体の製造方法は、上述のように、請求項1、2又は3記載の発明の熱可塑性樹脂成形体の製造方法において、熱可塑性樹脂がポリオレフィン系樹脂であり、充填材が木粉であるので、通常、押出に際して、発泡やその他の異常押出により成形性が著しく低下するものであり、得られる複合成形体は、諸物性が低下し、とりわけ、発泡や肌荒れ等表面性能が著しく低下するものであるが、本発明の熱可塑性樹脂成形体の製造方法は、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた熱可塑性樹脂成形体を生産性高く得ることができる。
【0042】
【発明の実施の形態】
以下、本発明の実施例を挙げて詳しく説明するが、本発明は、これらの実施例のみに限定されるものではない。
【0043】
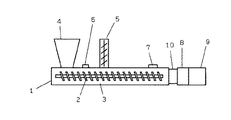
図1は、本発明の熱可塑性樹脂成形体の製造方法に用いられる装置の一例を示す説明図であって、押出機1は、スクリュー2がバレル3内に装着された二軸同方向押出機(口径44mmφ)であり、バレル3上面には、スクリュー根元側に熱可塑性樹脂の投入口4、液状の添加物(α,β不飽和カルボン酸系モノマー及び重合開始剤)の圧入口6、サイドフィーダー等の投入手段を介して充填材投入口5及びこれらの熱可塑性樹脂組成物から放出された水分やその他のガス体を排出するベント口7が、上記順に設けられている。
【0044】
押出機1の先端に成形金型が取り付けられている。上記成形金型は、樹脂流入口の断面積が12cm2 であり、吐出口が断面5mm×277mmのシート用賦形金型8と、該賦形金型8の吐出口断面形状と同断面形状の樹脂通路が設けられ、該樹脂通路内周面が冷却装置となっている冷却金型9が図示された順序に直結されてなるものである。
又、上記成形金型を押出機1の先端に装着するためのアダプタ10出口内径は42mmφであり、押出機1の先端より成形金型樹脂流入口へ直線的に緩やかに絞られた樹脂流路を有するものである。
【0045】
上記賦形金型は、極めて単純な構造であるので図示しないが、一例を示せば、賦形金型の樹脂流入口断面積に対する吐出口断面積の比率が100%であり、コートハンガー様に樹脂流れの傾斜を設けたこと以外、賦形金型の樹脂流入口から吐出口に至る総ての断面積は増減がなく略同一である。
【0046】
(実施例1)
図1に示された押出成形機を用いて、スクリュー根元より傾斜昇温させ、可塑化ゾーンの温度:180℃、スクリュー先端部の温度:150℃に温度設定され、スクリュー回転数90rpmに設定された。
熱可塑性樹脂として、ポリプロピレン(日本ポリケム社製、商品名「ノバテックMA−3」、融点165℃)100重量部を投入口4から投入し、次いで、充填材として木粉(45メッシュ)200重量部を投入口5からサイドフィーダーを介して投入した。
【0047】
投入された複合材組成物は、押出機1内で加熱混合され、上記投入口4及び5より先端側に設けられたベント口7より真空脱気しながら、押出量65kg/時で成形金型から固化させて押出し、熱可塑性樹脂シートを作製した。この時、成形金型の賦形金型8内樹脂温度は182℃であった。
【0048】
得られた熱可塑性樹脂シートは、充填された木粉は殆ど焼けはなく、これに伴う焼けっぽい変色のない美麗な外観と、均質な組織を有し、その曲げ強度は、36MPaであった。
【0049】
(実施例2)
実施例1と同じ押出成形機と同じ押出温度条件を用いて、実施例1の同じ熱可塑性樹脂及び充填材を投入し、更に、α,β不飽和カルボン酸系モノマーとして、シクロヘキシルメタクリレート10重量部及び重合開始剤として、クメンハイドロパーオキサイド0.5重量部を、熱可塑性樹脂の投入口4と充填材の投入口5の間の圧入口6から混合して圧入し、押出量65kg/時で成形金型から固化させて押出し、熱可塑性樹脂シートを作製した。この時、成形金型の賦形金型8内樹脂温度は176℃であった。
【0050】
得られた熱可塑性樹脂シートは、充填された木粉は殆ど焼けはなく、これに伴う焼けっぽい変色のない美麗な外観と、均質な組織を有し、その曲げ強度は、35MPaであった。
【0051】
(比較例1)
実施例1で用いたアダプタに替えて、アダプタ出口内径が26mmφの直線的に急激に樹脂流路が絞り込まれるアダプタを用いたこと以外、実施例1と同様にして熱可塑性樹脂シートを作製した。
押出量30kg/時であり、この時の成形金型の賦形金型8内樹脂温度は200℃を超え、得られた熱可塑性樹脂シートは、木粉が焼け、全体的に焼けっぽい見栄えのしない外観であり、且つ、その組織は不均一であり、曲げ強度は、20MPaであった。
【0052】
(比較例2)
実施例1と同じ押出成形機をもちい、スクリュー回転数を100rpm、スクリュー先端部の設定温度を180℃に変更したこと以外、実施例1と同様にして熱可塑性樹脂シートを作製した。
押出量30kg/時であり、この時の成形金型の賦形金型8内樹脂温度は200℃を超え、得られた熱可塑性樹脂シートは、木粉が焼け、全体的に焼けっぽい見栄えのしない外観であり、且つ、その組織は不均一であり、曲げ強度は、20MPaであった。
【0053】
【発明の効果】
請求項1記載の発明の熱可塑性樹脂成形体の製造方法は、叙上のように構成されているので、良好な押出性能を示し、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた複合成形体を高い生産性で得ることができる。
【0054】
請求項2記載の発明の熱可塑性樹脂成形体の製造方法は、叙上のように構成されているので、賦形金型内の均質な熱可塑性樹脂組成物のフローによって、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた複合成形体を高い生産性で得ることができる。
【0055】
請求項3記載の発明の熱可塑性樹脂成形体の製造方法は、叙上のように構成されているので、熱可塑性樹脂組成物を速やかに且つ均質に可塑化し、混練することができ、良好な押出性能を示し、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた熱可塑性樹脂成形体を高い生産性で得ることができる。
【0056】
請求項4記載の発明の熱可塑性樹脂成形体の製造方法は、叙上のように構成されているので、木粉を大量に含有したポリオレフィンからなる複合材組成物から、高い曲げ強度等の優れた機械的強度と、外観が平滑で美麗な優れた複合成形体を得ることができる複合ペレットを生産性高く得ることができる。
【図面の簡単な説明】
【図1】本発明の熱可塑性樹脂成形体の製造方法に用いられる装置の一例を示す説明図である。
【符号の説明】
1 押出機
2 スクリュー
3 バレル
4 原料投入口
5 原料投入口(サイドフィーダー付)
6 液状の添加物圧入口
7 ベント口
8 賦形金型
9 冷却金型
10 アダプタ
Claims (4)
- スクリューとバレルからなる押出機本体の出口側に、賦形金型とそれに直結された冷却金型が設けられた押出成形機により熱可塑性樹脂及び充填材からなる熱可塑性樹脂組成物を用いて固化押出する熱可塑性樹脂成形体の製造方法であって、上記押出機本体の出口側と賦形金型との間に設けられたアダプタの出口側内径は押出機のバレル内径の80〜100%であり上記アダプタと押出機の間、及び上記アダプタと賦形金型の間には上記アダプタの内径の縮径以外、熱可塑性樹脂組成物の通路を遮る何らの抵抗体も設けず、且つ、押出機本体の出口付近のバレル温度は熱可塑性樹脂の融点以下の温度に設定して押し出すことを特徴とする熱可塑性樹脂成形体の製造方法。
- 上記賦形金型は、樹脂流入口断面積に対して、賦形金型内樹脂流路の断面積並びに上記賦形金型の吐出口断面積の比率が80〜100%の範囲にある請求項1記載の熱可塑性樹脂成形体の製造方法。
- 熱可塑性樹脂及び充填材からなる熱可塑性樹脂組成物に、更に、α,β不飽和カルボン酸系モノマーと重合開始剤を加えてなる請求項1又は2記載の熱可塑性樹脂成形体の製造方法。
- 上記熱可塑性樹脂がポリオレフィン系樹脂であり、充填材が木粉である請求項1、2又は3記載の熱可塑性樹脂成形体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP25452199A JP3619074B2 (ja) | 1999-09-08 | 1999-09-08 | 熱可塑性樹脂成形体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP25452199A JP3619074B2 (ja) | 1999-09-08 | 1999-09-08 | 熱可塑性樹脂成形体の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001071367A JP2001071367A (ja) | 2001-03-21 |
| JP3619074B2 true JP3619074B2 (ja) | 2005-02-09 |
Family
ID=17266207
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP25452199A Expired - Fee Related JP3619074B2 (ja) | 1999-09-08 | 1999-09-08 | 熱可塑性樹脂成形体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3619074B2 (ja) |
Families Citing this family (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4572516B2 (ja) * | 2003-07-18 | 2010-11-04 | 東レ株式会社 | 樹脂組成物の製造方法 |
| JP2005206639A (ja) * | 2004-01-20 | 2005-08-04 | Riken Technos Corp | 有機充填剤を含む樹脂組成物 |
| JP2009007456A (ja) * | 2007-06-27 | 2009-01-15 | Taisei Kikaku:Kk | 複合材、その製造方法及び製造装置 |
| JP4695119B2 (ja) * | 2007-07-09 | 2011-06-08 | ヤマハリビングテック株式会社 | 木質系コンパウンドの製造方法及び木質系コンパウンド |
| JP4436435B1 (ja) * | 2009-07-02 | 2010-03-24 | Wpcコーポレーション株式会社 | 押出発泡成形用の成形材料及びその製造方法,並びに前記成形材料を使用して製造した木質発泡成形体,前記木質発泡成形体の製造方法並びに製造装置 |
| JP5005837B1 (ja) * | 2012-02-21 | 2012-08-22 | 積水化学工業株式会社 | アダプター及び熱可塑性樹脂成形品の製造方法 |
| JP6544675B2 (ja) * | 2014-03-10 | 2019-07-17 | パナソニックIpマネジメント株式会社 | 複層樹脂成形品の製造方法 |
-
1999
- 1999-09-08 JP JP25452199A patent/JP3619074B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001071367A (ja) | 2001-03-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2009114464A (ja) | 減少した堆積物生成を有するグラフトポリマー成形組成物 | |
| CN108025471A (zh) | 发泡成型品的制造方法 | |
| US5198170A (en) | Method for extrusion of powered PVC compounds | |
| JP2001071367A (ja) | 熱可塑性樹脂成形体の製造方法 | |
| JP2001062901A (ja) | 複合ペレット及び複合成形体の製造方法 | |
| JP3660837B2 (ja) | 熱可塑性樹脂押出成形体の製造方法 | |
| WO2013118763A1 (ja) | 樹脂混練物の製造方法 | |
| JP6992695B2 (ja) | 硬質ポリ塩化ビニル系成形品及びその製造方法 | |
| JP2002086544A (ja) | 熱可塑性複合材料の押出成形方法及びその押出装置 | |
| JP2001113586A (ja) | 熱可塑性樹脂成形体の製造方法 | |
| JP3774326B2 (ja) | 熱可塑性複合材料成形体の製造方法 | |
| JP4068760B2 (ja) | 複合樹脂押出成形体の製造方法 | |
| JPH0513899B2 (ja) | ||
| JP2000301592A (ja) | 熱可塑性樹脂押出成形体の製造方法 | |
| JP2000326382A (ja) | 熱可塑性樹脂成形体の製造方法。 | |
| JP3638780B2 (ja) | アクリル系樹脂成形材料の製造法 | |
| JP3035444B2 (ja) | 熱可塑性樹脂積層物 | |
| JPH0655406B2 (ja) | 押出成形による人工大理石の製造方法 | |
| JPH11345504A (ja) | ランプ用カバー | |
| JPH11106411A (ja) | 熱可塑性成形用樹脂組成物及び熱可塑性樹脂成形体の製造方法 | |
| JPH0661814B2 (ja) | 押出成形による人工大理石の製造方法 | |
| JP3647637B2 (ja) | 成形用樹脂組成物の製造方法 | |
| JP2002307472A (ja) | 樹脂成形体の製造法 | |
| JP3623675B2 (ja) | 押出成形用複合樹脂組成物およびその成形品の製造方法 | |
| JPH07339B2 (ja) | 内部歪の少ない人工大理石の製造方法及び製造装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040723 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040727 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040927 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041020 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041111 |
|
| LAPS | Cancellation because of no payment of annual fees |