JP3620404B2 - ガラス膜の形成方法、金属膜の形成方法、および電子部品の製造方法 - Google Patents
ガラス膜の形成方法、金属膜の形成方法、および電子部品の製造方法 Download PDFInfo
- Publication number
- JP3620404B2 JP3620404B2 JP2000128370A JP2000128370A JP3620404B2 JP 3620404 B2 JP3620404 B2 JP 3620404B2 JP 2000128370 A JP2000128370 A JP 2000128370A JP 2000128370 A JP2000128370 A JP 2000128370A JP 3620404 B2 JP3620404 B2 JP 3620404B2
- Authority
- JP
- Japan
- Prior art keywords
- glass
- film
- metal
- container
- forming
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
- H01F41/00—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties
- H01F41/02—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets
- H01F41/0206—Manufacturing of magnetic cores by mechanical means
- H01F41/0246—Manufacturing of magnetic circuits by moulding or by pressing powder
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B05—SPRAYING OR ATOMISING IN GENERAL; APPLYING FLUENT MATERIALS TO SURFACES, IN GENERAL
- B05B—SPRAYING APPARATUS; ATOMISING APPARATUS; NOZZLES
- B05B13/00—Machines or plants for applying liquids or other fluent materials to surfaces of objects or other work by spraying, not covered by groups B05B1/00 - B05B11/00
- B05B13/02—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work
- B05B13/0221—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work characterised by the means for moving or conveying the objects or other work, e.g. conveyor belts
- B05B13/025—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work characterised by the means for moving or conveying the objects or other work, e.g. conveyor belts the objects or work being present in bulk
- B05B13/0257—Means for supporting work; Arrangement or mounting of spray heads; Adaptation or arrangement of means for feeding work characterised by the means for moving or conveying the objects or other work, e.g. conveyor belts the objects or work being present in bulk in a moving container, e.g. a rotatable foraminous drum
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C24/00—Coating starting from inorganic powder
- C23C24/02—Coating starting from inorganic powder by application of pressure only
- C23C24/04—Impact or kinetic deposition of particles
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C4/00—Coating by spraying the coating material in the molten state, e.g. by flame, plasma or electric discharge
-
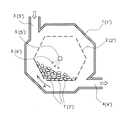
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23D—ENAMELLING OF, OR APPLYING A VITREOUS LAYER TO, METALS
- C23D5/00—Coating with enamels or vitreous layers
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01F—MAGNETS; INDUCTANCES; TRANSFORMERS; SELECTION OF MATERIALS FOR THEIR MAGNETIC PROPERTIES
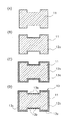
- H01F41/00—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties
- H01F41/02—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets
- H01F41/04—Apparatus or processes specially adapted for manufacturing or assembling magnets, inductances or transformers; Apparatus or processes specially adapted for manufacturing materials characterised by their magnetic properties for manufacturing cores, coils, or magnets for manufacturing coils
- H01F41/041—Printed circuit coils
- H01F41/046—Printed circuit coils structurally combined with ferromagnetic material
Landscapes
- Engineering & Computer Science (AREA)
- Chemical & Material Sciences (AREA)
- Power Engineering (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Metallurgy (AREA)
- Mechanical Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Manufacturing & Machinery (AREA)
- Plasma & Fusion (AREA)
- Physics & Mathematics (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
- Manufacturing Cores, Coils, And Magnets (AREA)
- Glass Compositions (AREA)
- Coils Or Transformers For Communication (AREA)
Description
【発明の属する技術分野】
本発明は、被膜形成体の表面にガラス膜を形成するガラス膜の形成方法およびその装置、被膜形成体の表面に金属膜を形成する金属膜の形成方法およびその装置、ならびに、電子部品の製造方法に関するものである。
【0002】
【従来の技術】
一般に、フェライトコアにスパイラル状の導体パターンを設けたチップコイル等の電子部品においては、その耐環境性や絶縁性を高めるため、あるいは、メッキ処理する際のメッキ液等の浸透を防止するため、導体パターンを形成する前に、保護膜としてガラス膜を形成することが有効である。
【0003】
従来、フェライトコアへのガラス膜の形成方法としては、
(1)ガラス粉末、バインダ樹脂および溶剤からなるガラスペースト(あるいはガラススラリー)中にフェライトコアを浸漬させ、これを焼成する方法
(2)フェライトコアにスクリーン印刷でガラスペーストを付与し、これを焼成する方法
等が知られている。
【0004】
他方、従来、フェライトコアへの導体パターン形成としては、
(3)フェライトコアに金属粉末を含む導体ペーストをスクリーン印刷して金属膜パターンを形成した後、これを焼成する方法
(4)金属粉末やガラス粉末を含む導体ペースト中にフェライトコアを浸漬して得られた金属塗膜を乾燥させ、さらにそれを焼成した後、パターニングする方法
(5)無電解メッキによって金属膜を形成した後、パターニングする方法
等が知られている。
【0005】
【発明が解決しようとする課題】
しかしながら、フェライトコアへのガラス膜の形成方法に関し、上記(1)の手法では、フェライトコア表面に均一な厚みのガラス膜を形成することが難しく、また、フェライトコアを保持する部分にはガラス膜を形成することができない。また、上記(2)の手法では、フェライトコアの端面ごとにスクリーン印刷を施す必要があるため、印刷回数が増加して生産性が低下し、さらに、フェライトコアの表面に凹凸がある場合は、均一な膜厚のガラス膜形成が困難である。
【0006】
ところで、フェライトコア等の被膜形成体表面にガラス膜を形成する手法として、特開平8−222411号公報には、ガラス粉末にバインダ樹脂を添加してガラス造粒粉を作製し、これをチップ状の被膜形成体(電子部品素体)と共に、回転する耐熱性容器内で混合しながら熱処理して、被膜形成体表面にガラス膜を形成する方法が開示されている。
【0007】
しかし、この方法では、ガラス粉末の粘度が高い場合あるいはガラス粉末が結晶化ガラス粉末の場合には、容器内での被膜形成体とガラス造粒粉との均一な混合が困難であり、ガラス膜の膜厚が不均一になり易い。また、被膜形成体が容器内壁に固着したり、団粒が発生することにより、製造効率が低下してしまうことがある。
【0008】
また、フェライトコアへの導体パターン形成方法に関し、上記(3)の手法では、フェライトコアの端面ごとにスクリーン印刷を施す必要があるため、印刷回数が増加して生産性が低下し易く、また、フェライトコア表面に凹凸がある場合は、均一な膜厚の金属膜を形成することが困難である。さらに、上記(4)の手法では、フェライトコア表面への均一な厚みの塗膜形成が困難であり、また、その保持部分には金属塗膜を形成することができない。
【0009】
また、上記(5)の手法では、予めフェライトコア表面を活性化処理する必要があり、また、一般に、その厚膜化は困難である。さらに、メッキ液を使用するので、その廃液処理の問題があり、また、メッキ液の浸透による信頼性の劣化を引き起こすことがある。
【0010】
本発明は、上述した実情に鑑みてなされたものであり、その目的は、フェライトコアのような被膜形成体の表面に、均一で均質なガラス膜を効率良く形成する、ガラス膜の形成方法およびその装置を提供することにある。また、均一で均質なガラス膜を有し、耐環境性や絶縁性に優れた電子部品の製造方法を提供することにある。
【0011】
本発明のさらに他の目的は、フェライトコアのような被膜形成体の表面に、均一で均質な金属膜を効率良く形成する、金属膜の形成方法およびその装置を提供することにある。また、均一で均質な金属膜を有し、信頼性の高い電子部品の製造方法を提供することにある。
【0012】
【課題を解決するための手段】
すなわち、本発明は、
(A)回転可能な容器内に被膜形成体を配する第1工程と、
(B)前記容器を回転させながら前記被膜形成体にガラススラリーを吹き付けて、その表面にガラス塗膜を形成する第2工程と、
(C)前記容器を回転させながら前記被膜形成体を加温し、前記ガラス塗膜を乾燥させる第3工程と、
を有することを特徴とするガラス膜の形成方法に係るものである。
【0014】
また、本発明は、本発明のガラス膜の形成方法によって、電子部品素体にガラス膜を形成することを特徴とする電子部品の製造方法(以下、第1の電子部品の製造方法とする)を提供するものである。
【0015】
さらに、本発明は、
(A)回転可能な容器内に被膜形成体を配する第1工程と、
(B)前記容器を回転させながら前記被膜形成体に金属スラリーを吹き付けて、その表面に金属塗膜を形成する第2工程と、
(C)前記容器を回転させながら前記被膜形成体を加温し、前記金属塗膜を乾燥させる第3工程と、
を有することを特徴とする金属膜の形成方法に係るものである。
【0017】
また、本発明は、本発明の金属膜の形成方法によって、電子部品素体に金属膜を形成することを特徴とする電子部品の製造方法(以下、第2の電子部品の製造方法とする)を提供するものである。
【0018】
本発明のガラス膜の形成方法よれば、回転可能な容器内に被膜形成体を配し、この容器を回転させながら、被膜形成体にガラススラリーを吹き付けてその表面にガラス塗膜を形成し、さらに、この容器を回転させながら、被膜形成体を加温してガラス塗膜を乾燥させるので、被膜形成体の表面に均一で均質なガラス膜を効率良く形成することができる。
【0020】
さらに、本発明の第1の電子部品の製造方法によれば、本発明のガラス膜の形成方法に基づいて被膜形成体(電子部品素体)にガラス膜を形成するので、表面に均一で均質なガラス膜を有し、耐環境性や絶縁性に優れた電子部品を効率良く製造することができる。
【0021】
また、本発明の金属膜の形成方法によれば、回転可能な容器内に被膜形成体を配し、この容器を回転させながら、被膜形成体に金属スラリーを吹き付けてその表面に金属塗膜を形成し、さらに、この容器を回転させながら、被膜形成体を加温して金属塗膜を乾燥させるので、被膜形成体の表面に均一で均質な金属膜を効率良く形成することができる。
【0023】
さらに、本発明の第2の電子部品の製造方法によれば、本発明の金属膜の形成方法に基づいて被膜形成体(電子部品素体)に金属膜を形成するので、表面に均一で均質な金属膜を有し、信頼性の高い電子部品を効率良く製造することができる。
【0024】
【発明の実施の形態】
まず、被膜形成体にガラス膜を形成する手法について説明する。
【0025】
本発明のガラス膜の形成方法は、
(A)回転可能な容器内に、フェライトコアのような被膜形成体を配する第1工程と、
(B)この容器を回転させながらガラススラリーを吹き付けて、被膜形成体の表面にガラス塗膜を形成する第2工程と、
(C)さらに、回転する容器内で被膜形成体を加温して、ガラス塗膜を乾燥させる第3工程と、
を有するものである。
【0026】
つまり、回転する容器内でガラススラリーを吹き付けてガラス塗膜を形成するので、均一かつ均質なガラス塗膜を形成することができ、さらに、回転する容器内で被膜形成体を加温して、ガラス塗膜中の溶剤成分等を揮発させ、ガラス塗膜を十分に乾燥させるので、被膜形成体同士の団粒を生じることなく、高品質のガラス塗膜を形成することができる。また、容器内に複数の被膜形成体を配すれば、一度に複数の被膜形成体に高品質のガラス膜を効率良く形成することができる。
【0027】
ただし、本発明のガラス膜の形成方法において、被膜形成体はフェライトコアに限定されるものではなく、その他、チップバリスタ、チップサーミスタなど、保護コートおよび絶縁コートが必要なチップ型電子部品へのガラス膜形成にも適用することができる。なお、ガラススラリー中のガラスは、例えば、ホウ珪酸鉛系ガラス、ホウ珪酸ビスマス系ガラス、ホウ珪酸亜鉛系ガラス等の非晶質ガラス粉末や結晶化ガラス粉末等を使用できる。
【0028】
また、本発明のガラス膜の形成方法においては、上記の第2工程と第3工程とを同時に実施することが望ましい。すなわち、回転する容器内に配された被膜形成体に対して、ガラススラリーの吹き付けと同時に加温処理を施すことによって、被膜形成体の表面に形成されたガラス塗膜から溶剤成分を円滑に揮発させつつ、ガラス塗膜の厚みを均一に増加させることができる。このような処理によって、例えば膜厚5〜100μmの極めて高品質のガラス膜を形成できる。
【0029】
また、容器をメッシュ状容器とし、メッシュ状容器内に設けられたスラリー吐出部から霧状のガラススラリーを吹き付けて、被膜形成体の表面にガラス塗膜を形成することができる。また、この際、メッシュ状容器の外部に設けられた温風導入部から温風を導入することによって、ガラス塗膜を乾燥させることができる。メッシュ状の容器を用いることによって、容器内に均一に温風を導入することができ、また、ガラス塗膜中の溶剤成分を円滑に揮発させることができる。
【0030】
また、ガラススラリーは、ガラス粉末、バインダ樹脂および溶剤からなり、ガラス粉末とバインダ樹脂との重量比が80/20〜25/75であって、かつ、ガラス粉末とバインダ樹脂との合計量と前記溶剤との重量比が70/30〜20/80であることが望ましい。
【0031】
ガラス粉末に対するバインダ樹脂の添加量が20重量%未満であると、コーティングされたガラス塗膜の強度が低く、ガラス塗膜が剥離することがある。他方、ガラス粉末に対するバインダ樹脂の添加量が75重量%を超えると、被膜形成体同士が団粒し、均一かつ均質なガラス膜の形成が困難になり易い。また、ガラス粉末とバインダ樹脂の合計重量に対する溶剤の添加量が30重量%未満であると、ガラススラリーの粘度が高くなりすぎて、被膜形成体同士の団粒が発生することがある。他方、ガラス粉末とバインダ樹脂の合計重量に対する溶剤の添加量が80重量%を超えると、相対的にガラススラリー中のガラス粉末量が少なくなって、均一かつ十分な膜厚のコーティングが困難になる傾向にあり、あるいは、十分な膜厚を得るには長い時間を要することになって生産性が低下することがある。
【0032】
また、霧状のガラススラリーにおける液滴サイズは直径0.5〜100μm程度が望ましく、このようなサイズの液滴であれば、大量の被膜形成体に対して、均一かつ均質なガラス膜を効率良く形成することができる。また、ガラス粉末の平均粒径(D50)は0.1〜10μmの範囲内であることが望ましい。前述した平均粒径のガラス粉末を用い、前述したサイズの液滴を噴霧することにより、例えば、膜厚5〜100μm、さらには、10〜50μmであって、均一かつ均質のガラス膜を形成できる。また、ガラススラリーの粘度は、均一かつ均質のガラス膜を形成するために0.01Pa・s〜10Pa・sが望ましい。
【0033】
また、ガラス塗膜を乾燥した後のガラス膜については、これをガラスの軟化点以上で焼成することが望ましい。すなわち、ガラスの軟化点以上で焼成することによって、被膜形成体の表面に緻密で高強度のガラス膜を形成することができ、ひいては、耐環境性や絶縁性に優れた絶縁保護膜を有した電子部品を形成できる。
【0034】
また、得られたガラス膜上には所望の導体パターンを形成することができる。この導体パターンはスクリーン印刷によって形成してもよい。あるいは、全面を無電解メッキした後、これをレーザ加工等によってパターニングしてもよいし、フォトリソグラフィ法を利用してパターニングしてもよい。この導体パターンは、特に、本発明の金属膜の形成方法によって作製した金属膜をレーザーやフォトリソグラフィ法等によってパターニングして形成することが望ましい。
【0035】
次に、被膜形成体に金属膜を形成する手法について説明する。
【0036】
本発明の金属膜の形成方法は、
(A)回転可能な容器内に、フェライトコアのような被膜形成体を配する第1工程と、
(B)この容器を回転させながら金属スラリーを吹き付けて、被膜形成体の表面に金属塗膜を形成する第2工程と、
(C)さらに、回転する容器内で被膜形成体を加温して、金属塗膜を乾燥させる第3工程と、
を有するものである。
【0037】
つまり、上述したガラス膜の形成方法と同様に、回転する容器内で被膜形成体に金属スラリーを吹き付けて金属塗膜を形成するので、均一かつ均質な金属塗膜を形成することができ、さらに、回転する容器内で被膜形成体を加温し、金属塗膜中の溶剤成分等を揮発させてそれを十分に乾燥させるので、被膜形成体同士が団粒することなく、高品質の金属膜を形成することができる。また、容器内に複数の被膜形成体を配すれば、一度に複数の被膜形成体に高品質の金属膜を効率良く形成できる。
【0038】
ただし、本発明の金属膜の形成方法において、被膜形成体はフェライトコアに限定されるものではなく、その他、チップ誘電体共振器、チップバリスタ、チップサーミスタ等、表面に電極膜等を形成するチップ部品への金属膜形成にも適用することができる。
【0039】
また、本発明の金属ガラス膜の形成方法においては、上記の第2工程と第3工程とを同時に実施することが望ましい。すなわち、回転する容器内に配された被膜形成体に対して、金属スラリーの吹き付けと同時に加温処理を施すことによって、被膜形成体の表面に形成された金属塗膜から溶剤成分を円滑に揮発させつつ、金属塗膜(金属膜)の厚みを均一に増加させることができる。このような処理によって、例えば膜厚1〜50μmの極めて高品質の金属膜を形成できる。
【0040】
また、容器をメッシュ状容器とし、メッシュ状容器内に設けられたスラリー吐出部から霧状の金属スラリーを吹き付けて、被膜形成体の表面に金属塗膜を形成することができる。また、この際、メッシュ状容器の外部に設けられた温風導入部から温風を導入することによって、金属塗膜を乾燥させることが望ましい。メッシュ状の容器を用いることによって、容器内に均一に温風を導入することができ、また、金属塗膜中の溶剤成分を円滑に揮発させることができる。
【0041】
ここで、金属スラリーは、金属粉末、ガラス粉末、バインダ樹脂および溶剤からなるものとすることが望ましい。金属粉末としては、例えば、Ag、Pt、Pd、Au、Cu、Ni、W、Mo等、およびその混合物や合金等が挙げられる。また、ガラス粉末は、例えばホウ珪酸鉛系ガラス、ホウ珪酸ビスマス系ガラス、ホウ珪酸亜鉛系ガラス等、一般に厚膜導体ヘペーストに使用されるガラスや、ケミカルボンド剤と言われるCr2O3、MnO2、CuO、Cu2O等の金属酸化物が使用される。
【0042】
この金属スラリーは、金属粉末およびガラス粉末の合計量とバインダ樹脂との重量比が80/20〜25/75であって、かつ、金属粉末、ガラス粉末およびバインダ樹脂の合計量と溶剤との重量比が70/30〜20/80であることが望ましい。
【0043】
金属粉末およびガラス粉末の合計量に対するバインダ樹脂の添加量が20重量%未満であると、コーティングされた金属塗膜の強度が低く、金属塗膜が剥離することがある。他方、金属粉末およびガラス粉末の合計量に対するバインダ樹脂の添加量が75重量%を超えると、被膜形成体同士が団粒し、均一かつ均質な金属膜の形成が困難になり易い。また、金属粉末、ガラス粉末およびバインダ樹脂の合計量に対する溶剤の重量比が30重量%未満であると、金属スラリーの粘度が高くなりすぎて、被膜形成体同士の団粒が発生することがある。他方、ガラス粉末およびバインダ樹脂の合計量に対する溶剤の重量比が80重量%を超えると、相対的に金属スラリー中の金属粉末含有量が少なくなってしまい、得られる金属膜の導電性が低下する傾向にある。
【0044】
さらに、この金属スラリーは、金属粉末とガラス粉末との重量比が99/1〜60/40であることが望ましい。金属粉末に対するガラス粉末の添加量が1重量%未満であると、金属塗膜と被膜形成体(ユニット)との接合強度が低くなり、金属塗膜が剥離してしまうことがある。他方、その添加量が40重量%を超えると、得られた金属膜の比抵抗の上昇やハンダ付性の劣化等に至ることがある。
【0045】
また、霧状の金属スラリーにおける液滴サイズは直径0.5〜100μm程度が望ましく、このようなサイズの液滴であれば、大量の被膜形成体に対して、均一かつ均質な金属膜を効率良く形成することができる。また、金属粉末の平均粒径(D50)は0.1〜10μm範囲内にあることが望ましい。このような金属粉末を用いて、前述したサイズの液滴を噴霧することにより、例えば、膜厚1〜50μm、さらには、5〜20μmであって、均一かつ均質の金属膜を形成できる。また、金属スラリーの粘度は、均一かつ均質の金属塗膜を形成するために、0.01Pa・s〜10Pa・sが望ましい。また、金属スラリー中にガラス粉末を含有する場合、ガラス粉末の平均粒径は0.1μm〜5μmが望ましい。
【0046】
また、金属スラリー中にガラス粉末を含有する場合、金属塗膜を乾燥した後の金属膜については、これをガラスの軟化点以上で焼成することが望ましい。すなわち、ガラスの軟化点以上で焼成することによって、被膜形成体の表面に緻密で高強度の金属膜を形成することができ、ひいては、信頼性の高い電子部品を形成できる。
【0047】
また、得られた金属膜は所望の導体形状にパターニングすることができる。このパターニングはレーザによるものであってもよいし、フォトリソグラフィ法によるものであってもよい。なお、被膜形成体表面の金属膜形成を望まない箇所には、予め金属スラリーが付着しにくくなるような処理を施しておいてもよい。
【0048】
次に、本発明のガラス膜の形成装置を具体的な実施形態に基づいて説明する。
【0049】
図1に示すガラス膜形成装置は、温風導入部3および排気部4を備えた外側容器1内に、複数の被膜形成体7を封入し得る容器2を備えている。容器2は、図中矢印A方向に回転可能に設けられており、かつ、容器2の外部から被膜形成体7への温風の吹き付けが可能なように、メッシュ状の金網で形成されている。そして、容器2の中央部にはガラススラリー吐出部となるノズル5が備えられており、ノズル5は、霧状のガラススラリー6が被膜形成体7に向けて吹き付けられるように形成されている。
【0050】
このようなガラス膜形成装置によれば、回転する容器2内にて、複数の被膜形成体7が均等に掻き混ぜられ、さらに、被膜形成体7への霧状のガラススラリー吹き付けと、ガラス塗膜の乾燥とを同時に実施されるので、被膜形成体7同士が団粒することなく、かつ、被膜形成体7上に均一で均質なガラス塗膜を形成することができる。また、容器2内には複数の被膜形成体7を配することができるので、一度に大量のガラス膜形成体を製造することができる。
【0051】
特に、容器2はメッシュ状容器であって、メッシュ状容器2の内部にガラススラリー吐出部であるノズル5を備え、さらに、被膜形成体7に温風を吹き付けるための温風導入部3を容器2の外部に備えるので、ガラススラリーの噴霧量を調節し易く、大量の被膜形成体7に均一かつ均質のガラス塗膜を形成することができ、さらに、大量の被膜形成体への加温状態を均一化して、ガラス塗膜を良好に乾燥させることができる。
【0052】
なお、本発明の金属膜の形成装置は、上述したガラス膜の形成装置と実質的に同様の構成を有するものである。
【0053】
すなわち、図1に示した装置において、温風導入部3’および排気部4’を備えた外側容器1’内に、複数の被膜形成体7’を封入し得る容器2’を備えている。そして、容器2’は、図中矢印A方向に回転可能に設けられており、かつ、容器2’の外部から被膜形成体7’への温風の吹き付けが可能なように、メッシュ状の金網で形成されている。そして、容器2’の中央部には金属スラリー吐出部となるノズル5’が備えられており、ノズル5’は、霧状の金属スラリー6’が被膜形成体7’に向けて吹き付けられるように形成されている。
【0054】
このような金属膜の形成装置によれば、回転する容器2’内にて、複数の被膜形成体7’が均等に掻き混ぜられ、さらに、被膜形成体7’への霧状の金属スラリー吹き付けと、金属塗膜の乾燥とを同時に実施されるので、被膜形成体7’同士が団粒することなく、かつ、被膜形成体7’表面に均一で均質な金属塗膜を形成することができる。また、容器2’内には複数の被膜形成体7’を配することができるので、一度に大量の金属膜形成体を製造できる。
【0055】
特に、容器2’はメッシュ状容器であって、メッシュ状容器2’の内部に金属スラリー吐出部であるノズル5’を備え、さらに、被膜形成体7’に温風を吹き付けるための温風導入部3’を容器2’の外部に備えるので、金属スラリーの噴霧量を調節し易く、大量の被膜形成体7’に均一かつ均質の金属塗膜を効率良く形成することができ、さらに、大量の被膜形成体7’への加温状態を均一化して、金属塗膜を良好に乾燥させることができる。
【0056】
次に、図1に示したガラス膜形成装置(金属膜形成装置)を用いて、フェライトコア上にガラス膜および金属膜を形成する具体例を説明する。
【0057】
まず、図2(A)に示すようなフェライトコア11を複数個準備し、これをガラス膜形成装置におけるメッシュ状の容器2内に封入する。次いで、容器2を図中矢印A方向に回転させ、被膜形成体7(ここではフェライトコア11)を掻き混ぜながら、ノズル5よりガラススラリー6を噴霧し、さらに、温風導入口3から温風を導入して、この状態を所定時間保持する。すると、図2(B)に示すように、フェライトコア11上にガラス塗膜12aが形成される。なお、ガラススラリー6は、バインダ樹脂および溶剤にガラス粉末を混合、分散してなるスラリー状物質である。その後、ガラス塗膜12aを形成したフェライトコア11を取り出し、ガラス塗膜12aの軟化温度以上でガラス塗膜12を焼成することによって、ガラス膜12bを有したフェライトコア11を形成する。
【0058】
次いで、ガラス膜12bを有したフェライトコア11を金属膜形成装置におけるメッシュ状の容器2’内に封入し、容器2’を図中矢印A方向に回転させ、被膜形成体7’(ここでは、ガラス膜12bを有するフェライトコア11)を掻き混ぜながら、被膜形成体7’に対して、ノズル5’より金属スラリー6’を噴霧し、さらに、温風導入口3’から温風を導入して、この状態を所定時間保持する。すると、図2(C)に示すように、ガラス膜12b上に金属塗膜13aが形成される。その後、金属塗膜13aを有したフェライトコア11を取り出し、そして、金属塗膜13a中のガラスの軟化温度以上で焼成し、フェライトコア11上に、ガラス膜12bおよび金属膜を形成する。
【0059】
そして、金属膜をレーザー加工によってパターニングし、図2(D)および図3に示すように、フェライトコア11上のガラス膜12b表面に、スパイラル状の導体パターン13bおよび端面電極13cを有するチップコイル10を完成する。
【0060】
以上、本発明の電子部品の製造方法をフェライトコア上へのガラス膜形成、金属膜形成に適用した例を説明したが、本発明は、上述した例に限定されるものではない。
【0061】
例えば、本発明の電子部品の製造方法は、フェライトコアを電子部品素体として用いたチップコイルの他、チップバリスタの表面保護膜やチップ積層コンデンサの抗折強度改善用保護膜等の製造方法にも適用することができる。また、本発明によれば、回転する容器内に封入する電子部品素体(または被膜形成体)は、大小異なるサイズのものであってもよい。
【0062】
また、図2(B)に示したガラス塗膜12aを有するフェライトコア11を焼成した後、ガラス塗膜12bの表面に無電解メッキ等によって金属膜を形成した後、これをレーザー加工やフォトリソグラフィ法によってパターニングし、スパイラル状の導体パターンや端面電極を形成してもよい。
【0063】
また、本発明において、均一かつ均質のガラス膜を効率良く形成するためには、ガラススラリーの組成や噴霧量、容器内に導入する温風の温度、容器の回転速度なども重要なパラメータである。
【0064】
例えば、ガラススラリーの噴霧量は0.5〜10ml/分が望ましい。その噴霧量が0.5ml/分未満ではガラス塗膜の形成に時間がかかり、他方、10ml/分を超えると、被膜形成体同士の団粒が生じてしまうことがある。また、容器内に導入する温風の温度は、ガラススラリーを構成する溶剤の沸点±50℃程度が望ましく、溶剤が有機系溶剤の場合は40〜80℃、水系溶剤の場合は80〜120℃程度が適当である。さらに、容器の回転速度は10〜50rpmが望ましい。その回転速度が10rpm未満であると被膜形成体同士が団粒し易く、他方、50rpmを超えると、ガラス塗膜にピンホールやクラックの発生が見られることがある。また、回転は、一定速度であってもよいが、不規則な回転であってもよい。なお、本発明において「回転」は揺動を含む概念である。
【0065】
他方、金属スラリーの噴霧量は0.5〜10ml/分が望ましい。その噴霧量が0.5ml/分未満では金属塗膜の形成に時間がかかり、他方、10ml/分を超えると、被膜形成体同士の団粒が生じてしまうことがある。また、容器内に導入する温風の温度は、金属スラリーを構成する溶剤の沸点±50℃程度が望ましく、溶剤が有機系溶剤の場合は40〜80℃、水系溶剤の場合は80〜120℃程度が適当である。さらに、容器の回転速度は10〜50rpmが望ましい。その回転速度が10rpm未満であると被膜形成体同士が団粒し易く、他方、50rpmを超えると、金属塗膜にピンホールやクラックの発生が見られることがある。
【0066】
但し、これらのパラメータは、被膜形成体の種類や個数、ガラススラリーや金属スラリーの組成、容器のサイズ等により変動するものであって、上述した値に限定されるものではない。また、ガラススラリーや金属スラリーの噴霧量、容器内に導入する温風の温度等は、被膜形成体へのガラス膜(あるいは金属膜)形成の間、同一条件を保持してもよいが、ガラス塗膜(或いは金属膜)の膜厚や乾燥状態等によって、各条件を変えながら、実施してもよい。
【0067】
また、容器の形状は、図1に示したような六角形状でなくても構わない。すなわち、複数の被膜形成体が均一に掻き混ぜられるような形状であればよく、多角形状や円形状であってもよい。特に、円形状の容器の場合、被膜形成体を均一に掻き混ぜるため、その内壁に複数のバッフル板を設けることが望ましい。
【0068】
さらに、ガラススラリーは、主に、ガラス粉末、バインダ樹脂および溶剤からなるものであるが、場合によっては、アルミナやジルコニア等のセラミックフィラーやその他の添加剤を加えてもよい。同様に、金属スラリーに対しても、アルミナやジルコニア等のセラミックフィラーやその他の添加剤を加えてもよい。特に、金属スラリーには、その接着強度を改善できることから、下地となっているガラス膜と同様の主成分組成を有したガラス粉末を添加することが望ましい。
【0069】
【実施例】
以下、本発明を具体的な実施例に基づいて説明する。
【0070】
実施例1
まず、平均粒径が0.5〜20μmの範囲のホウ珪酸系ガラス粉末を作製し、下記表1に示すガラス粉末/樹脂量比、(ガラス粉末+樹脂)/溶剤量比となるように、ブチラール系樹脂、有機溶剤を加え、これを16時間、ボールミルで混合した。なお、有機溶剤はトルエンとエタノールを重量比で1:1に混合したものを用いた。
【0071】
次いで、上述のガラス膜形成装置を用いて、700gのフェライトコア(1.0mm×1.0mm×2.0mm:0.01g/1個)表面にガラス塗膜を形成した。ここでは、容器の回転スピードを25rpm、温風温度40〜80℃の範囲とし、スラリー吐出量とコーティング時間は適宜調整した。また、容器は、奥行き30cm、直径30cmのSUS製メッシュ状容器である。
【0072】
そして、得られたフェライトコアについて、目視でその表面を観察して、ガラス膜の形成状態を確認し、しかる後、ホウ珪酸ガラス粉末の軟化温度以上である850℃で焼成処理を施して焼成後のコーティング状態についても確認した。ガラス塗膜の形成状態(コーティング状態)、ならびに、焼成後のガラス膜の状態を下記表1に併せて示す。なお、下記表1に示すコーティング状態は、ガラス塗膜のコーティング状態であり、コーティング状態が良好なものは、焼成後のガラス膜の状態も良好であった。
【0073】
【表1】
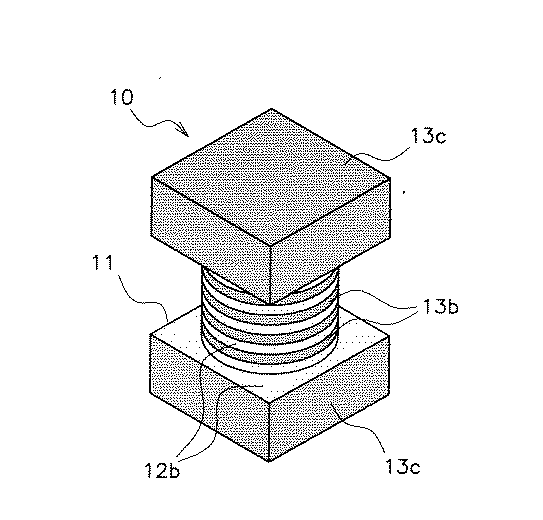
表1から、試料番号1に示すように、ガラスに対するバインダ樹脂の添加量が20重量%未満ではコーティング膜の強度が低く、ガラス塗膜の剥離が発生する傾向にあった。他方、試料番号7に示すようにバインダ樹脂の添加量が75重量%を超えると、フェライトコア同士がくっついてしまい、団粒が生じて均一なコーティングができていなかった。
【0075】
また、ガラス粉末とバインダ樹脂の合計重量に対する溶剤の添加量に関し、試料番号8に示すように、その添加量が30重量%未満ではスラリー粘度が高く、フェライトコア同士のくっつきが起こり、団粒が生じてしまった。他方、試料番号11に示すように、その添加量が80重量%を超えると、ガラススラリー中のガラス量が少なくなり、均一にコーティングできないものがあった。また、必要な膜厚を得るためには長時間のコーティングが必要となり、実用的ではないと思われる。
【0076】
これに対して、試料番号2〜6、9および10のように、ガラス粉末に対するバインダ樹脂の添加量を20〜75重量%とし、かつ、ガラスとバインダ樹脂の合計重量に対する溶剤の添加量を30〜80重量%とした場合、ピンホールやクラックが発生せず、均一で均質なガラス膜を形成することができ、ひいては、フェライトコアの耐環境性や信頼性が大きく向上した。
【0077】
実施例2
まず、金属スラリーを次のように作製した。すなわち、平均粒径が0.5〜10μmの範囲のAg粉末、平均粒径が0.5〜10μmの範囲のホウ珪酸ガラス粉末をそれぞれ作製し、下記表2に示すAg粉末/ガラス粉末比、(Ag粉末+ガラス粉末)/樹脂比、(Ag粉末+ガラス粉末+樹脂)/溶剤比となるように、ブチラール系樹脂、有機溶剤を加え、16時間ボールミルで混合させた。なお、有機溶剤は、トルエンとエタノールを重量比で1:1に混合したものを用いた。
【0078】
次いで、上述の金属膜形成装置を用いて、表面にガラス膜を有する700gのフェライトコア(1.0mm×1.0mm×2.0mm:0.01g/1個)への金属膜形成を試みた。ここでは、容器の回転スピードを25rpm、温風温度40〜80℃の範囲とし、スラリー吐出量とコーティング時間は適宜調整した。また、容器は、奥行き30cm、直径30cmのSUS製メッシュ状容器である。
【0079】
そして、得られたフェライトコアについて、目視でその表面を観察して、金属膜の形成状態を確認すると同時に、ホウ珪酸ガラスの軟化温度以上である850℃で焼成処理を施して焼成後のコーティング状態についても確認した。金属塗膜の形成状態(コーティング状態)、ならびに、焼成後の金属膜の状態を下記表1に併せて示す。なお、下記表1に示すコーティング状態は、金属塗膜のコーティング状態であり、コーティング状態が良好なものは、焼成後の金属膜の状態も良好であった。
【0080】
【表2】
表2から、試料番号12に示すように、金属粉末に対するガラス粉末の添加量が1重量%未満では、コーティング可能であるものの、焼成後の金属膜とフェライトコア表面のガラス膜との接合が弱く、金属膜の剥離が生じることがあった。他方、試料番号16に示すように、ガラス粉末の添加量が40重量%を超えると、金属膜の比抵抗が高くなりすぎ、実質的に導体としての機能が低下する傾向にあった。
【0082】
また、試料番号17に示すように、金属粉末およびガラス粉末の合計量に対する樹脂の添加量が20重量%未満ではコーティング膜の強度が低く、金属膜の剥離に至ることがあった。また、試料番号10に示すように、金属粉末およびガラス粉末の合計量に対する樹脂の添加量が75重量%を超えると、フェライトコア同士がくっついてしまい、団粒が生じて均一なコーティングが困難であった。
【0083】
また、試料番号22に示すように、金属粉末、ガラス粉末および樹脂の合計重量に対する溶剤の添加量が30重量%未満では、金属スラリーの粘度が高く、フェライトコア同士がくっつき、団粒が生じてしまった。他方、試料番号25に示すように、溶剤の添加量が80重量%を超えると、金属スラリー中の金属粉末及びガラス粉末量が少なくなり、均一にコーティングできないものがあった。また、必要な膜厚を得るためには長時間のコーティングが必要となり、実用的ではないと思われる。
【0084】
これに対して、試料番号13〜15、18〜20、23および24のように、金属粉末に対するガラス粉末の添加量を1〜40重量%、金属粉末およびガラス粉末の合計量に対する樹脂の添加量を20〜75重量%、かつ、金属粉末、ガラス粉末および樹脂の合計重量に対する溶剤の添加量を30〜80重量%とした場合、ピンホールやクラックが発生せず、均一で均質な金属膜を形成することができ、ひいては、信頼性の高いチップコイルを効率良く製造することができた。
【0085】
【発明の効果】
本発明のガラス膜の形成方法よれば、回転する容器内に被膜形成体を配し、この容器を回転させながら、被膜形成体にガラススラリーを吹き付けて、その表面にガラス塗膜を形成し、さらに、この容器内で被膜形成体を加温してガラス塗膜を乾燥させるので、被膜形成体同士が団粒することなく、その表面に均一で均質なガラス塗膜を形成することができる。また、容器内に複数の被膜形成体を配し、一度に大量の被膜形成体にガラス膜を形成することも可能である。
【0086】
また、本発明のガラス膜の形成装置によれば、回転可能な容器と、この容器内に配される被膜形成体にガラススラリーを吹き付け、その表面にガラス塗膜を形成するためのスラリー吐出部と、この被膜形成体を加温してガラス塗膜を乾燥させるための加温部とを備えるので、上述した本発明のガラス膜の形成方法を再現性良く実施することができる。
【0087】
また、本発明の第1の電子部品の製造方法によれば、本発明のガラス膜の形成方法に基づいて電子部品素体にガラス膜を形成するので、電子部品素体の表面に均一な膜厚のガラス膜を効率良く形成して、耐環境性や絶縁性に優れた電子部品を容易に製造することができる。
【0088】
また、本発明の金属膜の形成方法によれば、回転する容器内に被膜形成体を配し、この容器を回転させながら、被膜形成体に金属スラリーを吹き付けてその表面に金属塗膜を形成し、さらに、この容器内で被膜形成体を加温して金属塗膜を乾燥させるので、被膜形成体の表面に均一で均質な金属膜を効率良く形成することができる。また、容器内に複数の被膜形成体を配し、一度に大量の被膜形成体に金属膜を形成することも可能である。
【0089】
また、本発明の金属膜の形成装置によれば、回転可能な容器と、この容器内に配される被膜形成体に金属スラリーを吹き付け、その表面に金属塗膜を形成するためのスラリー吐出部と、この被膜形成体を加温して金属塗膜を乾燥させるための加温部とを備えるので、本発明の金属膜の形成方法を再現性良く実施することができる。
【0090】
さらに、本発明の第2の電子部品の製造方法によれば、本発明の金属膜の形成方法に基づいて電子部品素体に金属膜を形成するので、表面に均一で均質な金属膜を有し、信頼性の高い電子部品を効率良く製造することができる。
【図面の簡単な説明】
【図1】本発明によるガラス膜形成装置(金属膜形成装置)の一例を示す概略断面図である。
【図2】フェライトコアへのガラス膜付与工程および金属膜付与工程を説明するための概略断面図である。
【図3】同、フェライトコアの概略斜視図である。
【符号の説明】
1…外側容器
2…メッシュ状容器
3…温風導入部
4…排気部
5…ノズル
6…ガラススラリー
7…被膜形成体
Claims (15)
- (A)回転可能な容器内に被膜形成体を配する第1工程と、(B)前記容器を回転させながら前記被膜形成体に、ガラス粉末、バインダ樹脂および溶剤からなるガラススラリーを吹き付けて、その表面にガラス塗膜を形成する第2工程と、(C)前記容器を回転させながら前記被膜形成体を加温し、前記ガラス塗膜を乾燥させる第3工程と、を有することを特徴とする、ガラス膜の形成方法において、
前記ガラススラリーは、前記ガラス粉末と前記バインダ樹脂との重量比が80/20〜25/75であって、かつ、前記ガラス粉末と前記バインダ樹脂との合計量と前記溶剤との重量比が70/30〜20/80であり、
前記ガラス粉末の平均粒径(D50)は0.1〜10μmであり、
前記ガラススラリーの粘度は、0.01Pa・s〜10Pa・sであることを特徴とする、ガラス膜の形成方法。 - 前記第2工程と前記第3工程とを同時に実施することを特徴とする、請求項1に記載のガラス膜の形成方法。
- 前記容器をメッシュ状容器とし、このメッシュ状容器内に設けられたスラリー吐出部から霧状の前記ガラススラリーを吹き付けて、前記被膜形成体の表面に前記ガラス塗膜を形成することを特徴とする、請求項1または2に記載のガラス膜の形成方法。
- 前記メッシュ状容器の外部に設けられた温風導入部から温風を導入して、前記ガラス塗膜を乾燥させることを特徴とする、請求項3に記載のガラス膜の形成方法。
- 前記ガラス塗膜を乾燥した後、そのガラスの軟化温度以上で焼成することを特徴とする、請求項1乃至4のいずれかに記載のガラス膜の形成方法。
- 請求項1乃至5のいずれかに記載のガラス膜の形成方法によって、電子部品素体にガラス膜を形成することを特徴とする、電子部品の製造方法。
- 前記ガラス膜上に所望の導体パターンを形成することを特徴とする、請求項6に記載の電子部品の製造方法。
- (A)回転可能な容器内に被膜形成体を配する第1工程と、(B)前記容器を回転させながら前記被膜形成体に、金属粉末、ガラス粉末、バインダ樹脂および溶剤からなる金属スラリーを吹き付けて、その表面に金属塗膜を形成する第2工程と、(C)前記容器を回転させながら前記被膜形成体を加温し、前記金属塗膜を乾燥させる第3工程と、を有することを特徴とする、金属膜の形成方法において、
前記金属スラリーは、前記金属粉末および前記ガラス粉末の合計量と前記バインダ樹脂との重量比が80/20〜25/75であって、かつ、前記金属粉末、前記ガラス粉末および前記バインダ樹脂の合計量と前記溶剤との重量比が70/30〜20/80であり、
前記金属粉末の平均粒径(D50)は0.1〜10μmであり、
前記金属スラリーの粘度は、0.01Pa・s〜10Pa・sであることを特徴とする、金属膜の形成方法。 - 前記第2工程と前記第3工程とを同時に実施することを特徴とする、請求項8に記載の金属膜の形成方法。
- 前記容器をメッシュ状容器とし、このメッシュ状容器内に設けられたスラリー吐出部から霧状の前記金属スラリーを吹き付けて、前記被膜形成体の表面に前記金属塗膜を形成することを特徴とする、請求項8または9に記載の金属膜の形成方法。
- 前記メッシュ状容器の外部に設けられた温風導入部から温風を導入して、前記金属塗膜を乾燥させることを特徴とする、請求項10に記載の金属膜の形成方法。
- 前記金属スラリーは、前記金属粉末と前記ガラス粉末との重量比が99/1〜60/40であることを特徴とする、請求項8乃至11のいずれかに記載の金属膜の形成方法。
- 前記金属塗膜を乾燥した後、前記ガラス粉末の軟化温度以上で焼成することを特徴とする、請求項8乃至12のいずれかに記載の金属膜の形成方法。
- 請求項8乃至13のいずれかに記載の金属膜の形成方法によって、電子部品素体に金属膜を形成することを特徴とする、電子部品の製造方法。
- 前記金属膜を所望の導体形状にパターニングすることを特徴とする、請求項14に記載の電子部品の製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000128370A JP3620404B2 (ja) | 1999-12-14 | 2000-04-27 | ガラス膜の形成方法、金属膜の形成方法、および電子部品の製造方法 |
| US09/728,707 US6649524B2 (en) | 1999-12-14 | 2000-12-01 | Method and apparatus for forming glass layer, method and apparatus for forming metal layer, and electronic component manufacturing method |
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP11-355102 | 1999-12-14 | ||
| JP35510299 | 1999-12-14 | ||
| JP2000128370A JP3620404B2 (ja) | 1999-12-14 | 2000-04-27 | ガラス膜の形成方法、金属膜の形成方法、および電子部品の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2001237135A JP2001237135A (ja) | 2001-08-31 |
| JP3620404B2 true JP3620404B2 (ja) | 2005-02-16 |
Family
ID=26580211
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000128370A Expired - Fee Related JP3620404B2 (ja) | 1999-12-14 | 2000-04-27 | ガラス膜の形成方法、金属膜の形成方法、および電子部品の製造方法 |
Country Status (2)
| Country | Link |
|---|---|
| US (1) | US6649524B2 (ja) |
| JP (1) | JP3620404B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8164409B2 (en) | 2009-07-02 | 2012-04-24 | Tdk Corporation | Coil component |
Families Citing this family (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3910878B2 (ja) * | 2002-05-13 | 2007-04-25 | 新光電気工業株式会社 | 導電性粉末付着装置及び導電性粉末付着方法 |
| US8263432B2 (en) * | 2007-05-17 | 2012-09-11 | Bee Fund Biotechnology Inc. | Material composition having core-shell microstructure used for varistor |
| JP4978564B2 (ja) * | 2008-05-30 | 2012-07-18 | Tdk株式会社 | ガラス膜の形成方法 |
| JP2010118582A (ja) * | 2008-11-14 | 2010-05-27 | Tdk Corp | 電子部品の製造方法 |
| JP4868019B2 (ja) * | 2009-03-30 | 2012-02-01 | Tdk株式会社 | 電子部品の製造方法 |
| JP4877351B2 (ja) * | 2009-03-30 | 2012-02-15 | Tdk株式会社 | 電子部品の製造方法 |
| JP4858568B2 (ja) * | 2009-03-31 | 2012-01-18 | Tdk株式会社 | 電子部品の製造方法 |
| JP4888525B2 (ja) | 2009-06-17 | 2012-02-29 | Tdk株式会社 | コイル部品 |
| JP5195669B2 (ja) * | 2009-06-29 | 2013-05-08 | Tdk株式会社 | フェライトコアおよび電子部品 |
| JP4872137B2 (ja) * | 2009-07-02 | 2012-02-08 | Tdk株式会社 | コイル部品 |
| JP4900882B2 (ja) * | 2009-07-06 | 2012-03-21 | Tdk株式会社 | コイル部品 |
| JP4888530B2 (ja) * | 2009-07-06 | 2012-02-29 | Tdk株式会社 | 電子部品 |
| JP5093252B2 (ja) * | 2010-01-22 | 2012-12-12 | Tdk株式会社 | 電子部品 |
| JP5267511B2 (ja) * | 2010-06-23 | 2013-08-21 | Tdk株式会社 | 電子部品 |
| EP2624965B1 (en) * | 2010-10-06 | 2015-12-30 | Andrzej Stasz QNC | Paint coat application device and paint coat application method |
| JP5786454B2 (ja) * | 2011-05-23 | 2015-09-30 | Tdk株式会社 | フェライトコアおよび電子部品 |
| JP6034553B2 (ja) * | 2011-08-25 | 2016-11-30 | 太陽誘電株式会社 | 電子部品の電極形成方法 |
| JP6177086B2 (ja) * | 2013-10-10 | 2017-08-09 | イビデン株式会社 | 構造体及び塗料セット |
| JP6285684B2 (ja) * | 2013-10-10 | 2018-02-28 | イビデン株式会社 | 構造体及び表面被覆層形成用塗料 |
| JP2015075061A (ja) | 2013-10-10 | 2015-04-20 | イビデン株式会社 | 構造体及び表面被覆層形成用塗料 |
| JP6177085B2 (ja) * | 2013-10-10 | 2017-08-09 | イビデン株式会社 | 構造体及び塗料セット |
| CN115714088A (zh) * | 2022-12-05 | 2023-02-24 | 济南晶久电子科技有限公司 | 一种玻璃烧结高压桥式整流器加工方法 |
| TWI858856B (zh) | 2023-08-09 | 2024-10-11 | 國巨股份有限公司 | 熱敏電阻膏體及其製作方法 |
Family Cites Families (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59125606A (ja) * | 1983-01-07 | 1984-07-20 | Sumitomo Bakelite Co Ltd | 高耐熱絶縁被覆を有する電気鉄芯及びその製造方法 |
| JPS617014U (ja) * | 1984-06-19 | 1986-01-16 | 三洋電機株式会社 | フライバツクトランス |
| US4992772A (en) * | 1988-03-14 | 1991-02-12 | Taiyo Yuden Co., Ltd. | Metal oxide film resistor |
| JPH02164782A (ja) * | 1988-12-20 | 1990-06-25 | Narumi China Corp | グレーズ基板の製造方法 |
| US5100683A (en) * | 1991-02-21 | 1992-03-31 | Wenger Manufacturing | Method and apparatus for combined product coating and drying |
| US5324544A (en) * | 1991-12-20 | 1994-06-28 | United Technologies Corporation | Inhibiting coke formation by coating gas turbine elements with alumina-silica sol gel |
| US5798469A (en) * | 1992-12-29 | 1998-08-25 | International Business Machines Corporation | Non-sintering controlled pattern formation |
| DE69417684T2 (de) * | 1993-10-29 | 1999-09-09 | Dai-Ichi Kogyo Seiyaku Co. | Leitfähige Pastenzusammensetzung zum Füllen von Kontaktlöchern, Leiterplatte unter Anwendung dieser leifähigen Paste und Verfahren zur Herstellung |
| US5667753A (en) * | 1994-04-28 | 1997-09-16 | Advanced Sterilization Products | Vapor sterilization using inorganic hydrogen peroxide complexes |
| JPH08222411A (ja) | 1995-02-10 | 1996-08-30 | Murata Mfg Co Ltd | チップ型セラミック電子部品の製造方法 |
| JPH10156276A (ja) * | 1996-11-26 | 1998-06-16 | Matsushita Electric Works Ltd | コーティング部品及びコーティング方法 |
| JPH11176685A (ja) * | 1997-12-12 | 1999-07-02 | Toko Inc | インダクタンス素子の製造方法 |
| JPH11273979A (ja) * | 1998-03-19 | 1999-10-08 | Tdk Corp | インダクタンス素子の製造方法およびインダクタンス素子 |
| JP2000284472A (ja) * | 1999-01-27 | 2000-10-13 | Murata Mfg Co Ltd | 感光性絶縁体ペースト及び厚膜多層回路基板 |
-
2000
- 2000-04-27 JP JP2000128370A patent/JP3620404B2/ja not_active Expired - Fee Related
- 2000-12-01 US US09/728,707 patent/US6649524B2/en not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8164409B2 (en) | 2009-07-02 | 2012-04-24 | Tdk Corporation | Coil component |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2001237135A (ja) | 2001-08-31 |
| US6649524B2 (en) | 2003-11-18 |
| US20010009692A1 (en) | 2001-07-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2001237135A (ja) | ガラス膜の形成方法およびその装置、金属膜の形成方法およびその装置、ならびに電子部品の製造方法 | |
| KR101264964B1 (ko) | 내산화성 물질로 표면이 코팅된 도전성 구리 분말 및 그 제조방법 | |
| US5871840A (en) | Nickel powder containing a composite oxide of La and Ni and process for preparing the same | |
| CN100358054C (zh) | 导电糊和陶瓷电子元器件 | |
| CN111816345A (zh) | 一种电子烟用可印刷和防干烧发热金属浆料及其制备方法 | |
| JP2018133166A (ja) | 厚膜抵抗体用材料、厚膜抵抗体用ペースト、厚膜抵抗体、厚膜抵抗器、厚膜抵抗体の製造方法および厚膜抵抗器の製造方法 | |
| JP2009146890A (ja) | 低温焼付け可能な銅導電性ペースト。 | |
| JPH0760617B2 (ja) | 低温焼成可能な導電ペーストとその焼成方法 | |
| JPH0266101A (ja) | 導電性粒子およびその製造方法 | |
| JP7084730B2 (ja) | 銀合金粉末およびその製造方法 | |
| JP4596936B2 (ja) | ビア導体用導電性ペーストとこれを用いたセラミック配線板およびその製造方法 | |
| JP2618019B2 (ja) | メッキ下地用導電性塗料およびそれを用いるメッキ方法 | |
| CN111161905A (zh) | 介电滤波器及其制造方法 | |
| CN100463078C (zh) | 电阻器 | |
| JP3038296B2 (ja) | 電子部品の製造方法 | |
| JP3416594B2 (ja) | Ptcサーミスタおよびその製造方法 | |
| JP2020088353A (ja) | 積層セラミック電子部品の端子電極用導電性ペースト | |
| JPH0645183A (ja) | パラジウムペーストおよび積層チップコンデンサの製造方法 | |
| JP4155457B2 (ja) | 複合粒子の製造方法及び複合誘電体材料の製造方法 | |
| JP4149385B2 (ja) | 酸化アルミニウム被覆微粒銀粉およびその製造方法 | |
| JPH03280414A (ja) | 磁器電子部品 | |
| JP4081387B2 (ja) | セラミック多層基板導電材用銀粉末とその製造方法 | |
| JPH05330958A (ja) | メタライズ下地層形成用ガラス組成物 | |
| JP3152010B2 (ja) | 粒界絶縁層型半導体磁器コンデンサの製造方法 | |
| JPH1187167A (ja) | 端子電極用ペーストおよびそれを用いたセラミック電子部品とその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040607 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040629 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040812 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041026 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041108 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20071126 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081126 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091126 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101126 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101126 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111126 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111126 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121126 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121126 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131126 Year of fee payment: 9 |
|
| LAPS | Cancellation because of no payment of annual fees |