JP3620713B2 - ドクターブレード及びその製造方法 - Google Patents
ドクターブレード及びその製造方法 Download PDFInfo
- Publication number
- JP3620713B2 JP3620713B2 JP2000372424A JP2000372424A JP3620713B2 JP 3620713 B2 JP3620713 B2 JP 3620713B2 JP 2000372424 A JP2000372424 A JP 2000372424A JP 2000372424 A JP2000372424 A JP 2000372424A JP 3620713 B2 JP3620713 B2 JP 3620713B2
- Authority
- JP
- Japan
- Prior art keywords
- plating
- doctor blade
- blade
- rust
- plated
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Images

Landscapes
- Rotary Presses (AREA)
- Chemically Coating (AREA)
- Electroplating Methods And Accessories (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Description
【発明の属する技術分野】
本発明は、水性インキや水性塗料を使用した場合にも錆を生じない印刷用および塗装用のドクターブレードとその製造方法に関する。
【0002】
【従来技術】
グラビア(凹版)印刷では、版胴の円周面にドクターブレードを一定の圧力で押圧しておいて、版胴の非画像部に付着しているインキを掻き落とし除去している。ドクターブレードは非画像部のインキを完全に除去すると共に、画像部に所定量のインキを残す機能を有するものであるから、版胴とドクターブレードとの接触圧は常に一定に維持されなければならず、その先端部(刃先)には均一性と耐磨耗性が要求される。
【0003】
ドクターブレードに耐磨耗性を付与するために、近年セラミック複合メッキ(以下、セラメッキということがある。)を施す方法が実施されている。これは無電解ニッケル浴あるいは電気ニッケルメッキ浴中に、炭化珪素、窒素化ホウ素等のセラミックスの微粉を適量添加し、撹拌下にメッキ処理を行ないメッキと同時にこれら微粉をメッキ被膜内に析出複合させ、焼き付け処理してドクターブレードの表面に硬質層を形成するものである。
【0004】
このセラミック複合メッキでは、コストのかさむセラミック微粉を原料として使用するため、通常、ブレード基材の刃先となる先端部のみにセラメッキ層を形成し、セラメッキされた刃先部とメッキされていないブレード基材面を有するドクターブレードとして生産されている。
【0005】
このようなセラミック複合メッキされてない基材面を有するドクターブレードは、油性インキを用いる印刷機に使用する場合には、その刃先が磨耗するまでの本来の寿命期間に亘って使用することができる。しかし、近年、作業環境の問題などから使用されいる水性タイプのインキの場合には、セラメッキされてないブレード基材面に錆を生じ、この錆はロールを介して印刷物や被塗装材を汚染する原因となる。また、ドクターブレード自体の美観を損ねその商品価値を低下させる。
従って、本発明の課題は、セラミック複合メッキ処理されてない基材面を有するセラメッキドクターブレードを、水性インキ及び水性塗料に使用した場合にも錆を生じないドクターブレードを提供することにある。
【0006】
【課題を解決するための手段】
本発明者らは、鋭意検討した結果、セラミック複合メッキされていないブレード基材面を金属メッキするか、防錆塗料を塗布することにより上記課題が解決できることを確認し、本発明を完成した。
【0007】
すなわち、本発明は、
1.セラミック複合メッキされた刃先部を有するドクターブレードにおいて、セラミック複合メッキされた刃先部を含むドクターブレード全面に、皮膜の厚みが0.01〜5μmであるニッケル−スズ(NiSn)メッキにより錆止め加工処理が施されていることを特徴とするドクターブレード。
【0008】
2.セラミック複合メッキされた刃先部とメッキされていないブレード基材面を有するドクターブレードの全面を皮膜の厚みが0.01〜5μmとなるようにニッケル−スズ(NiSn)メッキし、加熱処理することを特徴とする錆止め加工処理されたドクターブレードの製造方法。
【0009】
【発明の実施の形態】
セラミック複合メッキ処理されていないブレード基材面を錆止め処理する本発明は、実施の態様としては、セラミック複合メッキされた刃先部を含むドクターブレード全面を金属メッキするものである。なお、セラミック複合メッキ処理されていないブレード基材面に防錆塗料を塗布する手法についても併せて説明する。
以下、添付図面を参照しながら説明する。
【0010】
(1)金属メッキ処理法
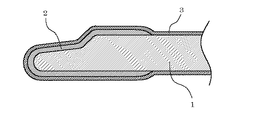
図1は、セラミック複合メッキ処理されていないブレード基材面の錆止め処理として金属メッキを施した本発明のドクターブレードの片側先端部付近の断面図である。
図中、1はドクターブレード基材、2はセラメッキ層、3はセラメッキ層を含むドクターブレード全面に施された金属メッキ層である。基材1は、通常、厚さが0.15mm〜0.60mm、幅が40〜60mm程度の帯状鋼板(鋼帯)からなり、その片側または両側の先端部に、それぞれ片刃ブレードおよび両刃ブレードとして使用されるインク掻き落とし用の刃が形成されている。
【0011】
複合セラメッキ:
セラメッキ層2は、大旨通常の方法に従い以下のようにして形成される。
帯状鋼材(ドクターブレード基材)1の、セラメッキを施す先端部(通常、7mm〜20mm程度)を除く部分に、厚み2mm〜4mmのゴム材やプラスチック材からなる帯状のスペーサ5を接触させ、このスペーサ5を挟んだ状態で、図3(A)に側断面図、図3(B)に片側先端部付近の拡大縦断面図を示すように帯状鋼材と共に巻き取りリールにて巻き取る。
【0012】
本発明では、好ましい態様として従来使用されているゴム材のスペーサに代えて、セラミック複合メッキしないブレード基材面にフィルムを貼付する。従来使用されているゴム材のスペーサの場合には、押圧力が強すぎると潰れて幅が広くなり、弱いとゴムと素材の間にメッキ液がしみこんでメッキ幅が安定しないため、5mm以上のメッキ幅にする必要があったことを考慮して、セラメッキを施す先端部を除く部分にフィルム貼付したものであり、確実に目的とする所望の幅でセラメッキできる。この場合も巻回されているブレード間にメッキ液が十分に入り込むように0.3mm〜1.5mmのプラスチック製のスペーサを介在させてリールに巻き取る。
【0013】
ついで、リールに巻き取られた鋼板を、アルカリ洗浄(脱脂処理)、水洗、酸性液による洗浄、水洗の前処理をした後、炭化珪素、窒化ホウ素等のセラミックスの微紛を適量添加した複合セラミック無電解ニッケル浴、あるいは複合セラミック電気ニッケルメッキ浴中にリールごと鋼材全体を浸漬して撹拌下でメッキ処理し、メッキと同時にセラミックス微紛をメッキ皮膜内に混合析出させる。ついで、250℃〜350℃の温度にて加熱処理することにより刃先部に硬質のセラミック複合メッキ層が形成される。加熱処理工程を省略して次工程の金属メッキ後に加熱処理で兼用することもできる。
【0014】
錆止め金属メッキ処理:
ついで、セラメッキされた上記ドクターブレード基材のセラメッキされていないブレード基材面を防錆のため金属メッキする。この金属メッキはセラミック複合メッキ部分に希に見られる微小なポアを覆って、微小ポアに起因する点錆の発生を防ぐ効果をも有する。
【0015】
金属メッキ処理は、例えば、セラメッキされたドクターブレード基材を巻き取りリールから引き出し、スペーサおよびブレード基材面に貼付されたフィルムを剥がし取り、洗浄および乾燥してリールに巻き取り、ついで、本出願人が先に提案している方法(特開平8−118586号)に準じて、鋼板基材をリールから引き出しながら、連続的に洗浄、金属メッキ、洗浄、乾燥する方法で行うことができる。この方法ではドクターブレードの全面をメッキ処理できるため好ましい。
【0016】
金属メッキは、防錆の目的、メッキ皮膜の耐久性および経済的な観点からニッケル−スズ(NiSn)メッキとする。
【0017】
NiSn合金メッキは、ピロリン酸浴、硫酸浴等の浴を用いて電気メッキにより形成される。電流密度は0.5A/dm2〜30A/dm2が好ましく、メッキ液の温度は25℃〜45℃が好ましい。ピロリン酸浴はピロリン酸カリウム(200g/L〜500g/L)、硫酸ニッケル(10g/L〜50g/L)、硫酸スズ(20g/L〜60g/L)を含む。硫酸浴は硫酸(5g/L〜50g/L)、硫酸ニッケル(10g/L〜50g/L)、硫酸スズ(20g/L〜60g/L)を含む。NiSnメッキ皮膜の厚さはメッキの時間により調節できるが、0.01〜5μm、好ましくは0.01〜3μmである。0.01以下では被覆率が低下し、十分な耐錆性の効果が得られず、5μm以上では耐錆性の効果は飽和しコスト高となるので好ましくない。
【0018】
クロム(Cr)メッキは、サージェント浴を用いて電気メッキにより形成される。電流密度は5A/dm2〜50A/dm2が好ましく、メッキ液の温度は30℃〜60℃が好ましい。サージェント浴とは無水クロム酸(200g/L〜500g/L)および硫酸(2.0g/L〜5.0g/L)を含むメッキ浴であり、無水クロム酸と硫酸の比率は100:1とするのが望ましい。Crメッキ皮膜の厚さもNiSnメッキ皮膜と同様、0.01〜5μm、好ましくは0.01〜3μmとする。
【0019】
金属メッキ後に加熱処理を行う。加熱処理は先のセラメッキ工程後に加熱処理を行っている場合には省略できるが、セラメッキ工程で加熱処理していない場合には必須である。加熱処理の温度は通常250〜450℃である。この加熱処理により金属メッキ皮膜表面に酸化膜が生じ、金属メッキ層と相まって防錆性が一層向上する。
【0020】
(2)防錆塗料塗布法
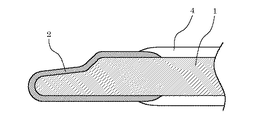
図2は、セラメッキ処理されていないブレード基材面に錆止め処理として防錆塗料を塗布した参考態様を示すドクターブレードの片側先端部付近の断面図である。図中、1および2は図1と同じく、各々ドクターブレードの基材とセラメッキ層であり、4は防錆塗料層である。
【0021】
防錆塗料による錆止め処理は、上記(1)の金属メッキによる錆止め処理の場合に説明した方法で形成したセラメッキ層を有するリールに巻かれたドクターブレード基材を、巻き取りリールから引き出し、スペーサを外し、洗浄、乾燥し、セラメッキされていないブレード基材面に防錆塗料を塗布するものである。
【0022】
使用する防錆塗料は、塗布硬化後に形成される塗膜がインクに耐性のあるものであればよい。このような塗料としては、アクリル系、ポリアミド系、ポリイミド系、ウレタン系、エポキシフェノール系、フッ素系等が挙げられ、中でもアクリル系、ウレタン系、エポキシフェノール系塗料が安価であり、好ましい。
ブレード基材面への防錆塗料の塗布方法は特に限定されないが、刷毛塗り法、ロールコーターを用いる方法、スプレー法等が挙げられる。連続的に塗布できるロールコーターを用いる方法が好ましい。
【0023】
【実施例】
以下に実施例、参考例および比較例を挙げて本発明を説明するが、本発明は下記の例に限定されるものではない。以下の実施例等において、メッキの膜厚は、蛍光X線法によりNi、Cr、Sn等のX線強度から求めた。
【0024】
比較例1
厚み0.20mm、幅50mmで片側が刃先加工されたブレード基材(鋼帯)をリールから巻き出しながら、苛性ソーダを主体とし、界面活性剤、消泡剤を含むアルカリ液中で電解脱脂洗浄し、水洗、乾燥後、別のリールに巻き取った。このリールを巻き出しながら、46mm幅のポリエチレン製フィルム(日東電工(株)製,C−202,厚み0.1mmの)を基材の刃先両面の4mm幅を除いて、残りの46mm部分に連続的に貼り付け、かつ巻き取りの前に厚さ0.6mmのポリプロピレン(PP)製スペーサーを間に挟んでリールに巻き取った。巻き取った鋼帯をリールごと、50℃のアルカリ脱脂液(ユケン工業社製パクナRT−T)中に15分間浸漬し、水洗後、塩酸酸洗液中で15分間酸洗し、さらに水洗した後、SiCを分散させた複合セラミック無電解ニッケルメッキ液(日本カゼニン社製のメッキ液,SC−80,硫酸ニッケル15g/L,次亜リン酸ナトリウム20g/L)中にリールを浸漬し、リールをゆっくり回転させながら(1分間に5回転程度)85℃で45分間、ニッケルとSiCのセラミック複合メッキを行い、水洗後乾燥して厚さ7μmのセラメッキ被膜を形成した。リールからの巻き出しと同時に鋼帯からフィルムを剥がし、洗浄後、連続処理炉にて350℃で1時間加熱処理を行い、再びリールに巻き取った。次いで、リールから連続的に引き出しながら、50℃の苛性ソーダ水溶液中での浸漬脱脂、水洗後、液温40℃の無水クロム酸250g/L、硫酸イオン2.5g/Lを含むサージェント浴中で30A/dm2の電流密度で連続電解メッキを行って、ドクターブレードの全面に厚さ0.05μmのクロムメッキを形成した。
【0025】
実施例1
比較例1において、板厚0.20mm、幅40mmの片側が刃先加工された帯状鋼材を使用し、刃先から3mm幅を残し、残りを37mm幅のポリ塩化ビニル(PVC)製フィルム(寺岡製作所(株)製;332A)を貼り付け、300℃で加熱処理をした以外は同様にして、セラメッキを行った。ついでリールから鋼帯を連続的に巻き出しながら、50℃の苛性ソーダ液中での浸漬脱脂、水洗、液温40℃のピロリン酸カリウム250g/L、硫酸ニッケル25g/L、硫酸スズ50g/Lを含むメッキ液中で5A/dm2の電流密度で連続電解メッキを行い、厚さ1.5μmのNiSn合金メッキを形成した。
【0026】
実施例2
板厚0.20mm、幅50mmの両側が刃先加工された帯状鋼材を使用し、両側の刃先から5mm幅を残し、中央に40mm幅のポリ塩化ビニル(PVC)製フィルム(寺岡製作所(株)製;332A)を貼り付けた以外は実施例1と同様にしてセラメッキを行った。但し、実施例1で実施したセラメッキ後の加熱処理を行わず、リールから連続的に巻き出しながら、50℃の苛性ソーダ液中での浸漬脱脂、水洗、次いで液温40℃のピロリン酸カリウム250g/L、硫酸ニッケル25g/L、硫酸スズ50g/Lを含むメッキ液中で5A/dm2の電流密度で連続電解メッキを行い、厚さ1.5μmのNiSn合金メッキを形成し、その後、350℃で1時間熱処理を行った。
【0027】
参考例1:塗装法による防錆
実施例1と同様にして、厚み0.20mm、幅50mmで片側が刃先加工されたブレード基材(鋼帯)の刃先両面の3mm幅を除いてポリエチレン製粘着フィルム(日東電工(株)製,C−202,厚み0.1mmの)を貼り付けて、ニッケルとSiCのセラメッキを行った後、加熱処理を行った。このセラメッキされていないブレードの基材面にロールコーターを用いてアクリル系塗料(大日本インキ化学工業(株)Vニット−200S)を塗布し、230℃で焼き付けを5分間行い硬化させ、厚さ10μmの塗布膜を形成した。
【0028】
比較例2
板厚0.15mm、幅50mmの片刃加工された鋼帯をリールから巻き出しながら、刃先から10mm幅以外の部分に接触するように厚み2.5mm、幅40mmのゴム製スペーサーを挟みながらコイルに巻き取った。この状態で実施例1と同様に脱脂、水洗、酸洗、水洗からなる前処理後、セラミック複合メッキを行い、厚さ7μmのセラメッキ被膜を形成した。その後、リールから連続的に巻き出し、連続処理炉で300℃で1時間熱処理を行った。
【0029】
評価試験
上記実施例1〜2、参考例および比較例1〜2で得たドクターブレード基材を所定の長さに切断し、ドクターブレードを作製し、耐錆性および耐久性を実機印刷により評価した。耐錆性は水性インキ(東洋インキ(株)製 白 No.63S)を用いた印刷時、ブレードの寿命前における錆の発生の有無を、目視観察した。耐久性は、印刷を良好にできた時間(ドクターブレードを交換するまでの時間)に処理できた印刷物の長さ(m)により評価した。結果を表1に示す。
【0030】
【表1】

表1から、本発明のドクターブレードはセラメッキ処理されていないブレード基材面が錆止め処理されているため、水性インキに使用しても錆を生じず、特に刃先部を含むドクターブレード全面に金属メッキした場合に耐久性が向上することが明らかである。
【0032】
【発明の効果】
本発明のドクターブレードは、金属メッキによって錆び止め処理されているので水性インキまたは水性塗料に使用しても錆を生じない。特にセラミック複合メッキされた刃先部を含むドクターブレードの全面を金属メッキすることにより錆止め処理した場合は耐久性が向上し、刃先部に微小なポアがあった場合でも点錆となるのを防ぐことができる。
【図面の簡単な説明】
【図1】金属メッキ処理により錆止め処理した本発明のドクターブレード片側先端部の断面図である。
【図2】防錆塗料により錆止め処理した参考例のドクターブレードの断面図である。
【図3】ゴム製のスペーサーを挟んで巻き取りリールに巻き取られた帯状鋼板の側断面図(A)、及び片側先端部付近の拡大縦断面図(B)である。
Claims (2)
- セラミック複合メッキされた刃先部を有するドクターブレードにおいて、セラミック複合メッキされた刃先部を含むドクターブレード全面に、皮膜の厚みが0.01〜5μmであるニッケル−スズ(NiSn)メッキにより錆止め加工処理が施されていることを特徴とするドクターブレード。
- セラミック複合メッキされた刃先部とメッキされていないブレード基材面を有するドクターブレードの全面を皮膜の厚みが0.01〜5μmとなるようにニッケル−スズ(NiSn)メッキし、加熱処理することを特徴とする錆止め加工処理されたドクターブレードの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000372424A JP3620713B2 (ja) | 2000-12-07 | 2000-12-07 | ドクターブレード及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2000372424A JP3620713B2 (ja) | 2000-12-07 | 2000-12-07 | ドクターブレード及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002172751A JP2002172751A (ja) | 2002-06-18 |
| JP3620713B2 true JP3620713B2 (ja) | 2005-02-16 |
Family
ID=18841968
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2000372424A Expired - Lifetime JP3620713B2 (ja) | 2000-12-07 | 2000-12-07 | ドクターブレード及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3620713B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108349241A (zh) * | 2015-11-04 | 2018-07-31 | Btg埃克勒拜恩斯公司 | 刮刀片、上墨装置和刮刀片在柔性版印刷中的用途 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113459526B (zh) * | 2021-06-30 | 2022-06-10 | 中国航空制造技术研究院 | 一种复合材料风扇叶片与金属包边的胶接成型方法 |
-
2000
- 2000-12-07 JP JP2000372424A patent/JP3620713B2/ja not_active Expired - Lifetime
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108349241A (zh) * | 2015-11-04 | 2018-07-31 | Btg埃克勒拜恩斯公司 | 刮刀片、上墨装置和刮刀片在柔性版印刷中的用途 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002172751A (ja) | 2002-06-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP1469996B1 (en) | Surface treated doctor blade | |
| SE519466C2 (sv) | Schaber - eller rakelblad med beläggning av nickel innefattandes nötningsbeständiga partiklar och metod vid dess framställning | |
| JP2004167902A (ja) | ドクターブレード | |
| KR20010077901A (ko) | 인쇄 회로 기판용 크롬 코팅된 구리 제조방법 | |
| KR20020011072A (ko) | 인쇄 회로 기판용 크롬 코팅된 구리 제조방법 | |
| JPH04301062A (ja) | 改良された酸素発生用陽極 | |
| US4287288A (en) | Lithographic plate of tin-plated steel and method of manufacture | |
| JP2002172751A (ja) | ドクターブレード及びその製造方法 | |
| JP4325901B2 (ja) | 表面処理ドクターブレード | |
| CN101160212B (zh) | 经表面处理的刮刀片 | |
| JP3604572B2 (ja) | マグネシウム合金部材のめっき方法およびマグネシウム合金めっき部材ならびに該部材のめっき剥離方法 | |
| JP4282936B2 (ja) | 表面処理ドクターブレード | |
| JPH0827592A (ja) | 電解処理装置用コンダクタロール | |
| EP0620124A2 (en) | Planographic printing plate and method of manufacturing support therefor | |
| JP2004107731A (ja) | 表面処理ドクターブレード | |
| KR100426861B1 (ko) | 전기도금용 컨덕터 롤의 밴드 마크 저감방법 | |
| EP0177969A2 (en) | Process for producing an aluminium support for a lithographic printing plate | |
| JPH05163562A (ja) | 金属部材及びその複合皮膜の形成方法 | |
| JP3932370B2 (ja) | アルミニウム又はアルミニウム合金の表面処理方法 | |
| JP2004035932A (ja) | 電解銅箔の製造方法 | |
| JP2006028581A (ja) | 黒色化鋼板及びその製造方法 | |
| JP2004225127A (ja) | 黒色化鋼板の製造方法 | |
| JPH09254356A (ja) | ドクターブレードのメッキ方法及びその方法で得られるドクターブレード | |
| JP2003225987A (ja) | 表面処理ドクターブレード | |
| JP3252686B2 (ja) | 溶射皮膜の作成方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040120 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040126 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040322 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040722 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040921 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041014 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041026 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20041110 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20041111 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 3620713 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20071126 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081126 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20081126 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20091126 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101126 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20101126 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111126 Year of fee payment: 7 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111126 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131126 Year of fee payment: 9 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |