JP3663660B2 - インク噴射装置及びその製造方法 - Google Patents
インク噴射装置及びその製造方法 Download PDFInfo
- Publication number
- JP3663660B2 JP3663660B2 JP8105795A JP8105795A JP3663660B2 JP 3663660 B2 JP3663660 B2 JP 3663660B2 JP 8105795 A JP8105795 A JP 8105795A JP 8105795 A JP8105795 A JP 8105795A JP 3663660 B2 JP3663660 B2 JP 3663660B2
- Authority
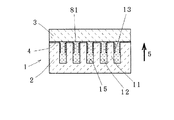
- JP
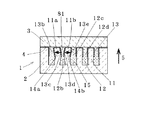
- Japan
- Prior art keywords
- ink
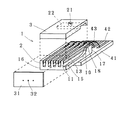
- electrode
- wall
- grooves
- actuator plate
- Prior art date
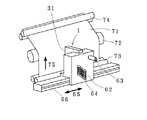
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 7
- 239000007788 liquid Substances 0.000 claims description 57
- 239000000463 material Substances 0.000 claims description 19
- 229910052751 metal Inorganic materials 0.000 claims description 10
- 239000002184 metal Substances 0.000 claims description 10
- 238000005304 joining Methods 0.000 claims description 7
- 239000000126 substance Substances 0.000 claims description 5
- 239000011248 coating agent Substances 0.000 claims 1
- 238000000576 coating method Methods 0.000 claims 1
- 239000010410 layer Substances 0.000 description 29
- 239000000853 adhesive Substances 0.000 description 7
- 230000001070 adhesive effect Effects 0.000 description 7
- 239000004020 conductor Substances 0.000 description 6
- 230000007423 decrease Effects 0.000 description 5
- 230000005684 electric field Effects 0.000 description 5
- 230000005621 ferroelectricity Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 5
- 230000010287 polarization Effects 0.000 description 5
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 4
- 229910010293 ceramic material Inorganic materials 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000007639 printing Methods 0.000 description 3
- 230000003746 surface roughness Effects 0.000 description 3
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 2
- 239000012790 adhesive layer Substances 0.000 description 2
- 238000004090 dissolution Methods 0.000 description 2
- 229920006332 epoxy adhesive Polymers 0.000 description 2
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 2
- 229910052737 gold Inorganic materials 0.000 description 2
- 239000010931 gold Substances 0.000 description 2
- 229910052451 lead zirconate titanate Inorganic materials 0.000 description 2
- 229910052759 nickel Inorganic materials 0.000 description 2
- 238000007747 plating Methods 0.000 description 2
- 230000001681 protective effect Effects 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 238000004544 sputter deposition Methods 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 238000001771 vacuum deposition Methods 0.000 description 2
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 229910003460 diamond Inorganic materials 0.000 description 1
- 239000010432 diamond Substances 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000007772 electroless plating Methods 0.000 description 1
- 238000009713 electroplating Methods 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000007641 inkjet printing Methods 0.000 description 1
- HFGPZNIAWCZYJU-UHFFFAOYSA-N lead zirconate titanate Chemical compound [O-2].[O-2].[O-2].[O-2].[O-2].[Ti+4].[Zr+4].[Pb+2] HFGPZNIAWCZYJU-UHFFFAOYSA-N 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 238000000059 patterning Methods 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 238000007650 screen-printing Methods 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 239000002904 solvent Substances 0.000 description 1
- 238000003892 spreading Methods 0.000 description 1
Images



Landscapes
- Particle Formation And Scattering Control In Inkjet Printers (AREA)
Description
【産業上の利用分野】
本発明は、インク噴射装置に関するものである。
【0002】
【従来の技術】
今日、これまでのインパクト方式の印字装置にとってかわり、その市場を大きく拡大しつつあるノンインパクト方式の印字装置の中で、原理が最も単純で、かつ多階調化やカラー化が容易であるものとして、インクジェット方式の印字装置が上げられる。中でも印字に使用するインク滴のみを噴射するドロップ・オン・デマンド型が、噴射効率の良さ、ランニングコストの安さなどから急速に普及している。
【0003】
ドロップ・オン・デマンド型として特公昭53−12138号公報に開示されているカイザー型、あるいは特公昭61−59914号公報に開示されているサーマルジェット型がその代表的な方式としてある。このうち、前者は小型化が難しく、後者は高熱をインクに加えるためにインクの耐熱性に対する要求が必要とされ、それぞれに非常に困難な問題を抱えている。
【0004】
以上のような欠陥を同時に解決する新たな方式として提案されたのが、特開昭63−247051号公報、特開昭63−252750号公報及び特開平2−150355号公報に開示されているせん断モード型である。図2、図3、図4、図5及び図6に、それら従来例の概略図を示す。
【0005】
以下、インク噴射装置の断面図を示す図2によって、従来例の構成を具体的に説明する。インク噴射装置1は、アクチュエータプレート2とカバープレート3とノズルプレート31(図4)とから構成されている。アクチュエータプレート2は、強誘電性を有する圧電材料、例えばチタン酸ジルコン酸鉛(PZT)系のセラミックス材料等で形成され、矢印5方向に分極処理が施されており、複数の溝15及び該溝15を隔てる側壁11を有する。カバープレート3はセラミックス材料または樹脂材料等で形成される。前記アクチュエータプレート2とカバープレート3とを、接着剤、例えばエポキシ系接着剤等からなる接合層4を介して接合することで、溝15は横方向に互いに間隔を有する複数のインク液室12となる。インク液室12は長方形断面の細長い形状であり、側壁11はインク液室12の全長にわたって伸びている。側壁11の接合層4付近の側壁11上部から側壁11中央部までの両表面には、駆動電圧印加用の電極13が形成されている。インク液室12には、インク供給口21(図4)からマニホールド22(図4)を通してインク81が導入される。
【0006】
次に、インク噴射装置1の断面図を示す図3によって、従来例の動作を説明する。該インク噴射装置1において、所望の印字データに従って例えばインク液室12bが選択されると、電極13cと13dに急速に正の駆動電圧が印加され、電極13bと13eは接地される。これにより側壁11aには矢印14aの方向の駆動電界が、側壁11bには矢印14bの方向の駆動電界が作用する。このとき駆動電界方向14a及び14bと分極方向5とが直交しているため、側壁11a及び11bは、圧電厚みすべり効果によってインク液室12bの内部方向に急速に変形する。この変形によってインク液室12bの容積が減少してインク液室12b内部のインク81の圧力が急速に増大し、圧力波が発生して、インク液室12bに連通するノズル32(図4)からインク81の一部がインク液滴となって噴射される。また、駆動電圧の印加を停止すると、側壁11a及び11bが変形前の位置(図2参照)に戻るため、インク液室12b内部のインク81の圧力が低下し、インク供給口21(図4)からマニホールド22(図4)を通してインク液室12b内にインク81が供給される。
【0007】
但し、上記の動作は従来例の基本動作に過ぎず、製品として具体化される場合には、まず駆動電圧をインク液室12bの容積が増加する方向に印加し、先にインク液室12bにインクを供給させた後に駆動電圧の印加を停止して、側壁11a及び11bを変形前の位置(図2参照)に戻してインクを噴射させることもある。
【0008】
該インク噴射装置1では、隣接する2つのインク液室に連通する2つのノズルから同時にインク液滴を噴射することができないため、例えば、インク液室12b及び12dに連通するノズルからインク液滴を噴射した後、インク液室12cに連通するノズルからインク液滴を噴射し、次に再びインク液室12b及び12dに連通するノズルからインク液滴を噴射するというように、インク液室12及びノズル32を複数のグループに分割してインク液滴の噴射を行う。
【0009】
次に、インク噴射装置1の斜視図を示す図4によって、従来例の構成及び製造法を説明する。分極処理を施したアクチュエータプレート2に、薄い円板状のダイヤモンドブレードを使用した研削加工等によって、前記の形状のインク液室12を形成する平行な溝15を作製する。溝15はアクチュエータプレート2のほぼ全域で同じ深さの平行な溝であるが、端面17に近づくにつれて徐々に浅くなり、端面17付近では浅く平行な浅溝18となるよう作製される。この溝15及び浅溝18の内面には、電極が真空蒸着やスパッタリング等によって形成される。この電極形成時には、側壁11の天頂部にも電極が形成されるため、側壁11の両側の電極を分離する必要があり、そのために側壁11の天頂部の電極をラッピング等により除去している。それにより、溝15の内面にはその側面の上半分のみに電極13が形成され、浅溝18の内面にはその側面及び底面全体に電極19が形成される。この電極19によって、溝15の両側の側壁11に形成された電極13は電気的に接続されている。
【0010】
また、セラミックス材料または樹脂材料等からなるカバープレート3に、研削または切削加工等によって、インク導入口21及びマニホールド22を作成する。
【0011】
次に、アクチュエータプレート2の溝15加工側の面とカバープレート3のマニホールド22加工側の面とを、エポキシ系接着剤等からなる接合層4(図2)によって、各々の溝15が前記の形状のインク液室12を形成するように接着する。次に、アクチュエータプレート2及びカバープレート3の端面16に、各インク液室12の位置に対応した位置にノズル32が設けられたノズルプレート31を接着する。アクチュエータプレート2の溝15加工側と反対側の面には、各浅溝18の位置に対応した位置に導電層のパターン42が設けられた基板41を、エポキシ系接着剤等によって接着する。
【0012】
そして、浅溝18の底面の電極19と導電層のパターン42とを導線43で接続する。通常、このような接続には、周知のワイヤボンディングという手法が用いられている。この導線43の直径は通常非常に小さく機械的強度が小さいため、隣接する導線43どうしの接触や断線、また大気中の水分や粉塵による腐食を防ぐために、一般的にはエポキシ系などの樹脂を用いて保護膜(図示せず)の形成(ポッティング)を行なう。その保護膜は加熱硬化される。
【0013】
次に、制御部のブロック図を示す図5によって、従来例の制御部の構成を説明する。基板41に設けられた導電層のパターン42は各々個々にLSIチップ51に接続され、クロックライン52、データライン53、電圧ライン54及びアースライン55もLSIチップ51に接続されている。LSIチップ51は、クロックライン52から供給された連続するクロックパルスに基づいて、データライン53上に現れるデータから、どのノズル32からインク液滴の噴射を行うべきかを判断する。そして、LSIチップ51は、インクを噴射するインク液室12内の電極13に導通する導電層のパターン42に、電圧ライン54の電圧Vを印加する。また、LSIチップ51は、前記インク液室12以外の電極13に導通する導電層のパターン42にアースライン55を接続する。
【0014】
次に、プリンタの斜視図を示す図6によって、従来例の構成及び動作を説明する。インク噴射装置1及びノズルプレート31は、図2、図3、図4及び図5で説明した構成、動作をもつものである。インク噴射装置1はキャリッジ62上に固定され、インク供給チューブ63はインク供給口21(図4)に連通し、LSIチップ51(図5)はキャリッジ62に内蔵され、フレキシブルケーブル64は図5に示したクロックライン52、データライン53、電圧ライン54及びアースライン55に対応している。キャリッジ62はスライダ66に沿って矢印65方向に記録紙71の全幅にわたって往復移動し、インク噴射装置61はキャリッジ62が移動している時にプラテンローラ72に保持された記録紙71に対して、ノズルプレート31に設けられたノズル32(図4)からインク液滴を噴射し、記録紙71上にインク液滴を付着させる。
【0015】
また、記録紙71はインク噴射装置1がインク液滴を噴射しているときは静止しているが、キャリッジ62が所定動作を行う度に紙送りローラ73及び74によって矢印75方向に一定量ずつ移送される。これによって、インク噴射装置1は記録紙71の全面に所望の文字や画像を形成することが可能となる。
【0016】
次に、特開平5−92561号公報に開示されている他の従来例のインク噴射装置を図7及び図8を用いて説明する。インク噴射装置101は、アクチュエータプレート102及び103とノズルプレート(図示せず)とから構成されている。アクチュエータプレート102は、強誘電性を有する圧電材料で形成され、矢印105方向に分極処理が施されており、複数の溝115及び該溝115を隔てる側壁111を有する。側壁111の両側面及び天頂部の一部には、駆動電圧印加用の電極113が形成されている。また、アクチュエータプレート103は、強誘電性を有する圧電材料で形成され、矢印106方向に分極処理が施されており、複数の溝117及び該溝117を隔てる側壁116を有する。側壁116の両側面及び天頂部の一部には、駆動電圧印加用の電極114が形成されている。
【0017】
前記アクチュエータプレート102の側壁111の天頂部とアクチュエータプレート103の側壁116の天頂部とを、接着剤からなる接合層104を介して接合することで、溝115及び117は横方向に互いに間隔を有する複数のインク液室112となる。また側壁111の天頂部に形成された電極113と側壁116の天頂部に形成された電極114とが接触し、導電関係を形成する。インク液室112は長方形断面の細長い形状であり、側壁111及び116はインク液室112の全長にわたって伸びている。インク液室112には、インク供給口(図示せず)からマニホールド(図示せず)を通してインク181が導入される。電極113及び114と駆動回路との電気的接続については説明を省略する。
【0018】
該インク噴射装置101において、噴射するインク液室112の両側の側壁111及び116の表面の電極113及び114に駆動電圧を印加することにより、側壁111及び116に駆動電界が作用する。このとき駆動電界方向と分極方向105及び106とが直交しているため、側壁111及び116は、圧電厚みすべり効果によってインク液室112の内部方向に急速に変形する。この変形によってインク液室112の容積が減少してインク液室112内部のインク181の圧力が急速に増大し、圧力波が発生して、インク液室112に連通するノズル(図示せず)からインク181の一部がインク液滴となって噴射される。また、駆動電圧の印加を停止すると、側壁111及び116が変形前の位置に戻るため、インク液室112内部のインク181の圧力が低下し、インク供給口(図示せず)からマニホールド(図示せず)を通してインク液室112内にインク181が供給される。
【0019】
但し、上記の動作は従来例の基本動作に過ぎず、製品として具体化される場合には、まず駆動電圧をインク液室112の容積が増加する方向に印加し、先にインク液室112にインクを供給させた後に駆動電圧の印加を停止して、側壁111及び116を変形前の位置に戻してインクを噴射させることもある。
【0020】
【発明が解決しようとする課題】
しかしながら、上記のような従来のインク噴射装置1では、電極13に印加された駆動電圧により側壁11の上半分のみが圧電厚みすべり変形し、下半分は上半分の変形により変位されるので、電極13に印加された電気エネルギーと比較して側壁11の変形量が小さく、インク液室12の容積の減少量が少ない。このため、噴射されるインク液滴の速度及び体積がインク噴射装置1と対向する紙面上等に文字や画像を形成するには、駆動電圧を高くしなければならなかった。このため、駆動回路が複雑化、大型化するため、装置の低コスト化、小型化に限界があった。
【0021】
そして、上記のような従来のインク噴射装置101では、電極113に印加された駆動電圧により側壁111及び116の両方が駆動されるので、インク噴射装置1の半分の駆動電圧でインク噴射装置1と同じインクの圧力を発生することができる。よって、駆動電圧を噴射装置1より低くすることができる。
【0022】
しかしながら、インク噴射装置101では、側壁111に形成された電極113と側壁116に形成された電極114との電気的接続が、側壁111の天頂部と側壁116の天頂部とを接合することによって行なわれているので、この接触による電気的接続では、側壁111及び116の天頂部の表面粗さやうねりが大きいと確実に接続されないなど、信頼性が低いという問題点があった。さらに、側壁111の天頂部と側壁116の天頂部とを接着する接着剤のはみ出しによって、電極113と電極114とが接続しないといった問題があった。また、電極113と114との接触面にインク181が入り込んで電気的接続を阻害したり、側壁111及び116の駆動による振動により電極113と114との接触面に摩耗が生じ、電気的接続が切れたりして、インク液滴の噴射が使用途中で停止し、信頼性が低いという問題点があった。
【0023】
本発明は、上述した問題点を解決するためになされたものであり、低い駆動電圧で文字や画像を形成するのに十分な速度及び体積のインク液滴を噴射することが可能で、電気的結合の信頼性が高いインク噴射装置及びその製造方法を提供することを目的とする。
【0024】
【課題を解決するための手段】
この目的を達成するために本発明の請求項1では、複数の第一溝と、前記第一溝を隔て、少なくとも一部が圧電材料で構成された第一壁とを有する第一アクチュエータプレートと、前記第一溝に対応して設けられた複数の第二溝と、前記第二溝を隔て、少なくとも一部が圧電材料で構成された第二壁とを有する第二アクチュエータプレートと、前記第一壁の側面に形成された第一電極と、前記第二壁の側面に形成された第二電極とを備え、前記第一アクチュエータプレートの第一壁の天頂部と前記第二アクチュエータプレートの第二壁の天頂部とを接合して、前記第一溝及び第二溝からなるインク液室を構成するインク噴射装置において、前記インク液室内に前記第一電極と前記第二電極とを被覆して形成され、前記第一電極と前記第二電極とを相互に接続する第三電極を有する。
【0025】
請求項2では、複数の第一溝と、前記第一溝を隔て、少なくとも一部が圧電材料で構成された第一壁とを有する第一アクチュエータプレートと、前記第一溝に対応して設けられた複数の第二溝と、前記第二溝を隔て、少なくとも一部が圧電材料で構成された第二壁とを有する第二アクチュエータプレートと、前記第一壁の側面に形成された第一電極と、前記第二壁の側面に形成された第二電極とを備えたインク噴射装置の製造方法において、前記第一アクチュエータプレートの第一壁の天頂部と前記第二アクチュエータプレートの第二壁の天頂部とを接合して、前記第一溝及び第二溝からなるインク液室を形成する工程と、前記インク液室内に金属物質を導入して、前記第一電極と前記第二電極とを被覆し前記第一電極と前記第二電極とを相互に接続する第三電極を形成する工程とからなることを特徴とする。
【0026】
【作用】
上記の構成を有する本発明のインク噴射装置では、前記インク液室内に形成される第三電極が、前記第一電極及び前記第二電極上に被覆して形成されて、前記第一電極と前記第二電極とが電気的に接続される。
【0027】
また、本発明のインク噴射装置の製造方法では、まず、前記第一アクチュエータプレートの第一壁の天頂部と前記第二アクチュエータプレートの第二壁の天頂部とを接合し、次に、前記第一溝及び第二溝からなるインク液室を形成する工程と、前記インク液室内に金属物質を導入することによって、前記インク液室内の前記第一電極及び前記第二電極上に被覆して第三電極が形成され、前記第一電極と前記第二電極とが電気的に接続される。
【0028】
【実施例】
以下、本発明を具体化した一実施例を図面を参照して説明する。尚、従来技術と同一の部材には同一の符号を付し、その説明を省略する。
【0029】
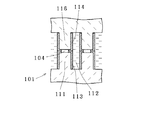
インク噴射装置201の一部の断面図を示す図1によって、本発明の一実施例の構成を具体的に説明する。インク噴射装置201は、アクチュエータプレート102及び103とノズルプレート(図示せず)とから構成されている。アクチュエータプレート102は、強誘電性を有する圧電材料で形成され、矢印105(図7)方向に分極されており、複数の溝115及び該溝115を隔てる側壁111を有する。側壁111の両側面及び両側面と連続する天頂部の一部には、駆動電圧印加用の電極113が形成されている。また、アクチュエータプレート103は、強誘電性を有する圧電材料で形成され、矢印106(図7)方向に分極されており、複数の溝117及び該溝117を隔てる側壁116を有する。側壁116の両側面及び両側面と連続する天頂部の一部には、駆動電圧印加用の電極114が形成されている。
【0030】
電極113及び114は、側壁111の天頂部の一部及び側壁116の天頂部の一部にパターニング等によってレジスト層等を形成した後、ニッケル、アルミニウム、金、カーボン等の導電材料の薄層を真空蒸着、スパッタリング、メッキ、スクリーン印刷等で側壁111及び116の全面に形成し、前記レジスト層を機械的な剥離または化学的な溶解などによって除去することによって形成される。
【0031】
次に、アクチュエータプレート102の側壁111の天頂部とアクチュエータプレート103の側壁116の天頂部とを、接着剤からなる接合層104を介して接合することで、溝115及び117は横方向に互いに間隔を有する複数のインク液室112となる。インク液室112は長方形断面の細長い形状であり、側壁111及び116はインク液室112の全長にわたって伸びている。
【0032】
次に、ニッケル、金、銅、銀、パラジウム等の金属物質をインク液室112内に導入して、金属層213を、電解メッキ、無電解メッキ等のメッキ法で、電極113及び114を被覆するように形成する。これで、電極113と電極114とは、金属層213によって電気的に接続される。
【0033】
本実施例のインク噴射装置201では、電極113と電極114とが、それぞれを被覆するように形成された金属層213によって導電関係を形成するので、側壁111及び116の天頂部の表面粗さやうねりに関係なく確実な電気的接続が得られ、接合層104の接着剤のはみ出しや、インク液室112内に導入されたインクにより電気的接続が阻害されたり、側壁111及び116の駆動による振動による摩耗で電気的接続が切れたりすることがなく、電気的接続の信頼性が著しく高くなる。
【0034】
また、側壁111及び側壁116の変形によってインクを噴射するので、低い駆動電圧で文字や画像を形成するのに十分な速度及び体積のインク液滴を噴射することが可能である。
【0035】
尚、本実施例では、インク液室112が隣接していたが、各インク液室の間に空気が充填された空気室を設けてもよい。この場合、全てのインク液室に連通する2つのノズルから同時にインク液滴を噴射することができる。
【0036】
また、本実施例では、側壁111の天頂部の一部及び側壁116の天頂部の一部にレジスト層等を形成した後、導電材料の薄層を側壁111及び116の全面に形成し、前記レジスト層を機械的な剥離または化学的な溶解などによって除去することによって、側壁111の両側面及び天頂部の一部に電極113、側壁116の両側面及び天頂部の一部に電極114を形成していたが、先に導電材料の薄層を側壁111及び116の全面に形成した後、側壁111の天頂部及び側壁116の天頂部を機械加工して、電極113及び114の一部を除去してもよい。
【0037】
また、本実施例では、側壁111の両側面及び両側面と連続する天頂部の一部に電極113、側壁116の両側面及び両側面と連続する天頂部の一部に電極114が形成されていたが、電極113及び114は、それぞれ側壁111及び116の側面全体または側面の一部に形成し、天頂部に形成されなくてもよい。
【0038】
また、本実施例では、金属層213が、側壁111及び116の側面の全面に形成されていたが、側壁111及び116の側面の一部に形成されていてもよい。
【0039】
また、本実施例では、接合層104が電極113及び114を被覆していなかったが、接合層104が電極113及び114の一部を被覆した場合、溶剤等によって被覆した接合層104を溶解して除去してもよい。また、接合層104を形成する接着剤に金属等の導電材料の粉末を添加することにより、被覆した接合層104を除去せずに、被覆した接合層104の表面に金属層213の形成を促進させてもよい。
【0040】
また、本実施例では、側壁111及び116がそれぞれ1つの圧電材料の部材(アクチュエータプレート102及び103)で形成されていたが、分極方向に平行に積層された複数の圧電材料の部材や、非圧電材料と圧電材料とが分極方向に平行に積層された部材で形成されていてもよい。
【0041】
また、本実施例では、インク液室112を3個示していたが、50個、100個等いくつであってもよい。
【0042】
【発明の効果】
以上説明したことから明かなように本発明によれば、前記第一アクチュエータプレートの第一壁の天頂部と前記第二アクチュエータプレートの第二壁の天頂部とを接合してインク液室を形成し、前記インク液室内に、前記第一電極と前記第二電極とを被覆する第三電極が形成されるので、前記第一電極と前記第二電極とが電気的に接続される。よって、第一壁及び第二壁の天頂部の表面粗さやうねり、接合のための接着剤等のはみ出しに関係なく確実な電気的接続が得られ、インク液室内に導入されたインクにより電気的接続が阻害されたり、第一壁及び第二壁の駆動による振動による摩耗で電気的接続が切れたりすることがなく、電気的接続の信頼性が著しく高くなる。また、第一壁及び第二壁の変形によってインクを噴射するので、低い駆動電圧で文字や画像を形成するのに十分な速度及び体積のインク液滴を噴射することが可能である。
【図面の簡単な説明】
【図1】 本発明の一実施例のインク噴射装置の一部の断面図である。
【図2】 従来例のインク噴射装置を示す断面図である。
【図3】 従来例のインク噴射装置の動作を示す説明図である。
【図4】 従来例のインク噴射装置を示す斜視図である。
【図5】 従来例の制御部を示すブロック図である。
【図6】 従来例のプリンタを示す斜視図である。
【図7】 従来例のインク噴射装置を示す断面図である。
【図8】従来例のインク噴射装置の一部の断面図である。
【符号の説明】
201 インク噴射装置
111 側壁
116 側壁
112 インク液室
113 電極
114 電極
213 金属層
Claims (2)
- 複数の第一溝と、前記第一溝を隔て、少なくとも一部が圧電材料で構成された第一壁とを有する第一アクチュエータプレートと、
前記第一溝に対応して設けられた複数の第二溝と、前記第二溝を隔て、少なくとも一部が圧電材料で構成された第二壁とを有する第二アクチュエータプレートと、
前記第一壁の側面に形成された第一電極と、
前記第二壁の側面に形成された第二電極と、を備え、
前記第一アクチュエータプレートの第一壁の天頂部と前記第二アクチュエータプレートの第二壁の天頂部とを接合して、前記第一溝及び第二溝からなるインク液室を構成するインク噴射装置において、
前記インク液室内に前記第一電極と前記第二電極とを被覆して形成され、前記第一電極と前記第二電極とを相互に接続する第三電極を有することを特徴とするインク噴射装置。 - 複数の第一溝と、前記第一溝を隔て、少なくとも一部が圧電材料で構成された第一壁とを有する第一アクチュエータプレートと、
前記第一溝に対応して設けられた複数の第二溝と、前記第二溝を隔て、少なくとも一部が圧電材料で構成された第二壁とを有する第二アクチュエータプレートと、
前記第一壁の側面に形成された第一電極と、
前記第二壁の側面に形成された第二電極と、
を備えたインク噴射装置の製造方法において、
前記第一アクチュエータプレートの第一壁の天頂部と前記第二アクチュエータプレートの第二壁の天頂部とを接合して、前記第一溝及び第二溝からなるインク液室を形成する工程と、
前記インク液室内に金属物質を導入して、前記第一電極と前記第二電極とを被覆し前記第一電極と前記第二電極とを相互に接続する第三電極を形成する工程とからなることを特徴とするインク噴射装置の製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP8105795A JP3663660B2 (ja) | 1995-04-06 | 1995-04-06 | インク噴射装置及びその製造方法 |
| US08/628,079 US5933169A (en) | 1995-04-06 | 1996-04-08 | Two actuator shear mode type ink jet print head with bridging electrode |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP8105795A JP3663660B2 (ja) | 1995-04-06 | 1995-04-06 | インク噴射装置及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH08276583A JPH08276583A (ja) | 1996-10-22 |
| JP3663660B2 true JP3663660B2 (ja) | 2005-06-22 |
Family
ID=13735787
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP8105795A Expired - Lifetime JP3663660B2 (ja) | 1995-04-06 | 1995-04-06 | インク噴射装置及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3663660B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP5012257B2 (ja) * | 2007-06-29 | 2012-08-29 | コニカミノルタIj株式会社 | インクジェットヘッド |
| JP5144214B2 (ja) * | 2007-10-31 | 2013-02-13 | エスアイアイ・プリンテック株式会社 | インクジェットヘッドの製造方法 |
Family Cites Families (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4887100A (en) * | 1987-01-10 | 1989-12-12 | Am International, Inc. | Droplet deposition apparatus |
| GB8824014D0 (en) * | 1988-10-13 | 1988-11-23 | Am Int | High density multi-channel array electrically pulsed droplet deposition apparatus |
| JP3139511B2 (ja) * | 1990-11-09 | 2001-03-05 | セイコーエプソン株式会社 | インクジェット記録ヘッド |
| JPH06155738A (ja) * | 1992-11-18 | 1994-06-03 | Seiko Epson Corp | インクジェットヘッド及びその製造方法 |
-
1995
- 1995-04-06 JP JP8105795A patent/JP3663660B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JPH08276583A (ja) | 1996-10-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH08197728A (ja) | インク噴射装置 | |
| JPH10278282A (ja) | インクジェットヘッドの製造方法 | |
| JPH07132596A (ja) | インク噴射装置 | |
| JP3147680B2 (ja) | インク噴射装置およびその製造方法 | |
| EP0734865B1 (en) | Ink jet print head | |
| JPH08276583A (ja) | インク噴射装置及びその製造方法 | |
| JP2007152624A (ja) | インクジェット記録装置、インクジェットヘッド、インクジェットヘッドチップ及びその製造方法 | |
| JP3248808B2 (ja) | インク噴射装置 | |
| US6722035B1 (en) | Method of manufacturing an ink ejecting device wherein electrodes formed within non-ejecting channels are divided and electrodes formed within ejecting channels are continuous | |
| JPH08276580A (ja) | インク噴射装置 | |
| JPH07205422A (ja) | インク噴射装置 | |
| JP3264945B2 (ja) | インクジェットヘッド | |
| JPH07132589A (ja) | インク噴射装置の駆動方法 | |
| JPH08276585A (ja) | インク噴射装置及びその製造方法 | |
| JPH08276584A (ja) | インク噴射装置及びその製造方法 | |
| JP3206251B2 (ja) | インク噴射装置及びその製造方法 | |
| JP3255316B2 (ja) | インク噴射装置 | |
| JP3186549B2 (ja) | インクジェット装置およびその製造方法 | |
| JPH06344550A (ja) | インク噴射装置 | |
| JP3129080B2 (ja) | インク噴射装置の製造方法 | |
| JP3076274B2 (ja) | インクジェットヘッド | |
| JPH07156395A (ja) | インク噴射装置 | |
| JPH06218918A (ja) | 液滴噴射装置 | |
| JPH06344551A (ja) | インク噴射装置 | |
| JPH06270402A (ja) | 液滴噴射装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040601 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040726 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050308 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050321 |
|
| R150 | Certificate of patent (=grant) or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080408 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090408 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090408 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100408 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110408 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120408 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120408 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130408 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130408 Year of fee payment: 8 |
|
| FPAY | Renewal fee payment (prs date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140408 Year of fee payment: 9 |
|
| EXPY | Cancellation because of completion of term |