JP3671561B2 - 繊維強化プラスチック成形品の製造方法 - Google Patents
繊維強化プラスチック成形品の製造方法 Download PDFInfo
- Publication number
- JP3671561B2 JP3671561B2 JP32525196A JP32525196A JP3671561B2 JP 3671561 B2 JP3671561 B2 JP 3671561B2 JP 32525196 A JP32525196 A JP 32525196A JP 32525196 A JP32525196 A JP 32525196A JP 3671561 B2 JP3671561 B2 JP 3671561B2
- Authority
- JP
- Japan
- Prior art keywords
- resin composition
- fiber
- molding resin
- molding
- reinforced plastic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Moulding By Coating Moulds (AREA)
Description
【発明の属する技術分野】
本発明は、成形用樹脂組成物及びこの組成物を用いた繊維強化プラスチック (以下、FRPと記すことがある)成形品の製造方法に関する。
【0002】
【従来の技術】
浄化槽、浴槽などの繊維強化プラスチック成形品の製造法の中でハンドレイアップ成形法や、スプレイアップ成形法のオープンモールド成形法は、常温常圧で多品種少量生産が可能であり、また、設備費が安いことから広く採用されている。この中でもスプレイアップ成形法は、予め製作した型の表面に、必要に応じてゲルコート層を設け、その表面にガラス繊維等の短繊維(繊維強化材)及び不飽和エステル等を含む樹脂組成物を吹き付けて繊維補強層を形成する方法であるが、形成された繊維補強層の層内に大小の気泡が混入するため、繊維補強層の硬化にあたっては脱泡ロールを用いて気泡を除去する脱泡作業が欠かせないものとなっている。
【0003】
このようなスプレイアップ成形法においては、繊維補強層を形成する繊維強化材や樹脂組成物の飛散、樹脂組成物に含まれるスチレンモノマー等の溶剤の発散などが生じるため、安全衛生上好ましくない環境下での成形作業が強いられ、さらに脱泡作業の機械化が困難で人手作業によらなければならず、成形に時間がかかり、しかも脱泡作業には熟練を要するため、生産性、品質確保などに問題があった。
【0004】
これらの問題を解決する方法として、特開昭63−293038号公報には、切断した繊維と樹脂組成物の混練物である繊維強化プラスチック材料を、圧送ポンプでホース内に圧送し、塗布ノズルで成形型の表面に塗布することにより、脱泡作業を不要とした繊維強化プラスチック成形品の製造法が提案されている。しかしながら、この方法では、12.5mm以上の長さに切断した繊維では繊維同士の絡みが発生してかたまりができるため、繊維強化プラスチック材料を成形型の表面に均一に塗布することが困難であり、また、ガラス含有量が少ないため、成形品の強度が低くなり、さらに混練した材料の粘度が上昇して成形型に塗布する際に気泡が混入し易いという問題があった。
【0005】
また、特開平5−239259号公報には、熱硬化性樹脂と球状の中空充填材及び/又は星状の充填材を含む樹脂組成物と、繊維強化材とをスプレイアップ機を用いて成形型の表面に塗布することにより、ローラ等による脱泡工程を不要とした繊維強化プラスチック成形品の製造方法が提案されている。しかしながら、この方法では、繊維強化材の含有量が高い場合には、樹脂組成物と繊維強化材の濡れが低下して表面に繊維の毛羽立ちの発生や成形品内部に大きな気泡が残存するためローラ等による脱泡工程が必要となる。また、繊維強化材が少ない場合には、繊維の毛羽立ちや成形品内部の大きな気泡は減少するものの、成形品の強度が低下するという問題があった。
【0006】
さらに、樹脂組成物にシリコーンを添加する方法がある。しかし、この方法では、泡抜けが若干速くなるものの充分ではなく、ローラ等による長時間の脱泡作業を行っているが、成形品の空洞率(残存する気泡率)は高い。また、脱泡作業を簡略化すると、成形品内部の大きな気泡は若干減少するが、小さな気泡は無数に残り、成形品の強度が低下するという問題があった。
【0007】
【発明が解決しようとする課題】
請求項1〜5記載の発明は、オープンモールド工法によってFRPを成形するに際し、上記の従来技術の問題点を解決し、従来の脱泡作業方法を用いても層内の気泡や空洞の発生を著しく抑制して品質に優れた成形品を得ることができ、また、脱泡工程を簡略化しても層内の気泡や空洞の発生を抑制し、しかも表面に繊維の毛羽立ちがなく、外観品質に優れ、強度にも優れた繊維強化プラスチック成形品の製造方法を提供するものである。
【0008】
本発明は、スプレイアップ法により繊維強化プラスチック成形品を製造する方法において、成形用樹脂組成物の吐出ノズルを3個以上使用し、3個以上の吐出ノズルが一つのスプレイガンに設置され、第1の吐出ノズルから噴射された成形用樹脂組成物とこれと別個に噴射される繊維強化材を空中にて合流させて混合物とし、この後、第2の吐出ノズルから噴射された成形用樹脂組成物を合流点を遅らせて上記混合物に合流させて混合し、成形型に吹き付けた後、その上に第3以降の吐出ノズルから噴射された成形用樹脂組成物を吹き付けることを特徴とする繊維強化プラスチック成形品の製造方法に関する。
【0009】
また、本発明は、第2の吐出ノズルから噴射される成形用樹脂組成物の重量が第1の吐出ノズルから噴射される成形用樹脂組成物の重量に対して25〜100%になるように調整する前記繊維強化プラスチック成形品の製造方法に関する。また、本発明は、第3以降の吐出ノズルから噴射される成形用樹脂組成物の総重量が第1及び第2の吐出ノズルから噴射される成形用樹脂組成物の総重量に対して5〜50%になるように調整する前記繊維強化プラスチック成形品の製造方法に関する。
また、本発明は、噴射されている繊維強化材から見て第1の吐出ノズルから噴射されている成形用樹脂組成物とは反対側で第2の吐出ノズルから成形用樹脂組成物が噴射されるように調整され、第3の吐出ノズルが第1の吐出ノズルから第1及び第2の吐出ノズルを結ぶ線に対して垂直方向又はほぼ垂直方向に位置される請求項1〜4のいずれかに記載の繊維強化プラスチック成形品の製造方法に関する。
【0010】
【発明の実施の形態】
本発明における成形用樹脂組成物としては、不飽和ポリエステル樹脂組成物、ビニルエステル樹脂組成物等が使用されるが、特に、不飽和ポリエステル樹脂組成物が好ましい。
不飽和ポリエステル樹脂組成物は、不飽和ポリエステル、重合性単量体、硬化剤及び必要に応じて種々の添加剤を含有してなるものである。
本発明に用いられる不飽和ポリエステルは、不飽和二塩基酸及び/又はその酸無水物と必要に応じて用いられるその他の多塩基酸とを含む酸成分と、アルコール成分とを用いて公知の方法で合成して得られる。
【0011】
不飽和二塩基酸及びその酸無水物としては、マレイン酸、フマール酸、イタコン酸、シトラコン酸、無水マレイン酸などが用いられ、これらのうち2種以上を併用してもよい。不飽和二塩基酸又はその酸無水物は、酸成分中1〜100モル%使用されることが好ましい。また、これらは、成形品に適度な硬さを付与し、しかも脆くなりすぎないためには、酸成分中20〜90モル%使用することがより好ましく、特に30〜70モル%使用されることが好ましい。
【0012】
必要に応じて用いられるその他の多塩基酸としては、フタル酸、無水フタル酸、イソフタル酸、テレフタル酸、トリメリット酸、無水トリメリット酸、こはく酸、アゼライン酸、アジピン酸、テトラヒドロフタル酸、テトラヒドロ無水フタル酸、ヘキサヒドロフタル酸、ヘキサヒドロ無水フタル酸、エンドメチレンテトラヒドロ無水フタル酸、アントラセン−無水マレイン酸付加物、ロジン−無水マレイン酸付加物、ヘット酸、無水ヘット酸、テトラクロロフタル酸、テトラクロロ無水フタル酸等の塩素化多塩基酸、テトラブロモフタル酸、テトラブロモ無水フタル酸等のハロゲン化多塩基酸などが用いられる。これらは2種以上を併用してもよい。これらは、酸成分全体が100重量%になるように調整して使用される。
【0013】
アルコール成分としては、エチレングリコール、ジエチレングリコール、プロピレングリコール、ジプロピレングリコール、1,3−ブタンジオール、1,4−ブタンジオール、2,3−ブタンジオール、1,5−ペンタンジオール、1,6−ヘキサンジオール、トリエチレングリコール、ネオペンチルグリコール等の二価アルコール、グリセリン、トリメチロールプロパン等の三価アルコール、ペンタエリスリトール等の四価アルコールなどが用いられ、これらのうち2種以上を併用してもよい。
酸成分とアルコール成分の反応は、主に縮合反応を進めることにより行われ、両成分が反応する際に生ずる水などの低分子物質を系外へ脱離させることにより進行する。酸成分とアルコール成分は、酸成分1当量に対してアルコール成分を1〜1.3当量使用することが好ましく、1.03〜1.2当量使用することがより好ましい。
【0014】
重合性単量体としては、スチレン、ビニルトルエン、α−メチルスチレン、クロルスチレン、ジビニルベンゼン、メタクリル酸メチル等の(メタ)アクリル酸エステル〔(メタ)アクリル酸は、メタクリル酸及びアクリル酸を意味する。以下同様〕、酢酸ビニルなどが用いられ、これらのうち2種以上を併用してもよい。
不飽和ポリエステルと重合性単量体は、硬化度と粘度を考慮して、前者30〜80重量%に、後者20〜70重量%使用することが好ましく、特に、前者35〜65重量%及び後者35〜65重量%使用することが好ましい。
【0015】
前記した硬化剤としては、メチルエチルケトンパーオキサイド、ベンゾイルパーオキサイド、クメンハイドロパーオキサイド、ラウロイルパーオキサイド等の有機過酸化物を硬化触媒として用いることができる。これらの有機過酸化物は、不飽和ポリエステル樹脂に対して通常0.5〜3.0重量%の割合で配合される。硬化剤は、別途に用意し、成形用樹脂組成物の使用直前又は使用時に混合されることが好ましい。硬化剤は、キシレン、トルエン等の有機溶剤、ジメチルフタレート、ジオクチルフタレート等の液状可塑剤等に溶解して使用することが好ましい。
【0016】
本発明における不飽和ポリエステル樹脂組成物には、必要に応じてハイドロキノン、ピロカテコール、2,6−ジ−ターシャリーブチルパラクレゾール等の重合禁止剤、硬化促進剤、染料、可塑剤、紫外線吸収剤、シリカ粉、アスベスト粉、水素化ヒマシ油、脂肪酸アミド等の公知の揺変剤、炭酸カルシウム、チタン等の比重の大きい充填剤、シリカバルーン、ガラスバルーン等の比重の小さい充填材、安定剤などの各種添加剤を配合してもよい。
【0017】
硬化促進剤として、ナフテン酸コバルト、オクテン酸コバルト等の金属石けん類、ジメチルベンジルアンモニウムクロライド等の第4級アンモニウム塩、アセチルアセトン等のβ−ジケトン類、ジメチルアニリン、N−エチル−メタトルイジン、トリエタノールアミン等のアミン類などを用いることができる。この硬化促進剤の配合割合には特に制限はなく、要求される硬化性に応じて適宜決定されるが、好ましくは不飽和ポリエステルと重合性単量体の総量に対して、0.005〜5重量%使用される。
【0018】
本発明における不飽和ポリエステル樹脂組成物には、不飽和ポリエステル、重合性単量体及び必要に応じて各種添加剤を配合してなる成形用樹脂組成物を用意し、これとは別個に硬化剤を用意し、成形用樹脂組成物の使用直前又は使用時に混合されることが好ましい。硬化剤は、キシレン、トルエン等の有機溶剤、ジメチルフタレート、ジオクチルフタレート等の液状可塑剤等に溶解して使用することが好ましい。
【0019】
本発明のFRP成形品の製造方法はスプレイアップ成形法により行われるが、この方法では、予め製作した成形型の表面に、必要に応じて離型剤の塗布、ゲルコート層の形成を行い、その表面に繊維強化材と成形用樹脂組成物をスプレイし、アルミニウム製又は豚毛製の脱泡ロールを用いてロール掛けするなどの脱泡作業を行った後に硬化させ、FRP成形品を製造する。
【0020】
繊維強化材としては、特に制限はなく、公知の各種の繊維強化材及びカップリング剤で表面処理された繊維強化材を用いることができ、例えば、ガラス繊維、炭素繊維、有機合成繊維、ウィスカー、セラミック繊維、金属繊維、天然植物繊維などが挙げられる。
繊維強化材は、成形品の強度と成形性を考慮すると、成形用樹脂組成物の総量60〜90重量%に対して40〜10重量%とすることが好ましく、特に15〜35重量%とすることが好ましい。また、成形用樹脂組成物と繊維強化材の総量は、2〜15kg/分の吐出量で成形型に吹き付けることが好ましい。
【0021】
成形用樹脂組成物の吐出ノズルを3個以上使用し、第1の吐出ノズルから噴射された成形用樹脂組成物とこれと別個に噴射される繊維強化材を空中にて合流させて混合物とされる。この合流を第1の合流という。第1の合流の後、第2の吐出ノズルから噴射された成形用樹脂組成物が合流させられる。この合流を第2の合流という。さらに、第2の合流の後、成形用樹脂組成物と繊維強化材の混合物は型に吹き付けられる。第3以降の吐出ノズルから噴射された成形用樹脂組成物は、上記混合物が型に吹き付けられたその上に吹き付けられるようにされる。従って、第3以降の吐出ノズルから噴射された成形用樹脂組成物は、前記混合物と空中で合流しない。しかし、わずかな部分が合流するようにしてもよい。第1の合流は第1の吐出ノズルからできるだけ近くにある方が好ましいが、近すぎるとガラス繊維が散らばりやすいので第1の吐出ノズルから約15cm以上の地点で行なうことが好ましい。第3の合流は、成形型の直前であってもよい。
【0022】
本発明においては、成形用樹脂組成物を3個以上の吐出ノズルから噴射するが、成形操作の容易さから、すべての吐出ノズルが一つのスプレイガンに設置されている。スプレイガンとしては、硬化剤を含まない成形用樹脂組成物と硬化剤の混合方式により分類すると、内部混合方式及び外部混合方式のいずれの方式も使用できる。
【0023】
外部混合方式の場合、第1、第2及び第3以降の吐出ノズルから噴射される硬化剤を含まない成形用樹脂組成物に硬化剤用のノズルから噴射される硬化剤を合流させることにより混合される。硬化剤は第1の合流に合流させ、第3以降の吐出ノズルから噴射された成形用樹脂組成物とは型に吹き付けられるまでに合流することが好ましい。第1、第2及び第3以降の吐出ノズルから噴射される硬化剤を含まない成形用樹脂組成物とそれぞれ合流混合させてもよい。
成形用樹脂組成物は、繊維強化材との濡れを良くするために、20〜50℃に加熱しておくことが好ましい。このときの加熱温度が高すぎるとタレの問題が発生するので注意を要する。
【0024】
各吐出ノズルから噴射される成形用樹脂組成物の割合は、次のようにされることが好ましい。第2の吐出ノズルから噴射される成形用樹脂組成物の重量は第1の吐出ノズルから噴射される成形用樹脂組成物の重量に対して25〜100%になるように調整されることが好ましく。第3以降の吐出ノズルから噴射される成形用樹脂組成物の総重量が第1及び第2の吐出ノズルから噴射される成形用樹脂組成物の総重量に対して5〜50%になるように調整する。各吐出ノズルからの成形用樹脂組成物の割合がこのような割合の範囲外であると成形型に吹き付けられた混合物の繊維の毛羽立ちが目立つようになりやすく、また、気泡を巻き込みやすくなるため脱泡のための操作が増大する傾向にある。
【0025】
本発明において、噴射されている繊維強化材から見て第1の吐出ノズルから噴射されている成形用樹脂組成物とは反対側で第2の吐出ノズルから成形用樹脂組成物が噴射されるように調整されることが、成形型に吹き付けられた混合物の繊維の毛羽立ちがなく、また、気泡の巻き込みを低減する上で好ましい。
【0026】
噴射される繊維強化材としては、ガラスロービングが好ましい。繊維強化材の長さ(ガラスロービングの切断長さ)は、5〜50mmの範囲が好ましく、特に成形型に吹き付けられた混合物のタレを防止し、気泡の巻き込みを低減するという観点からは10〜40mmであることが好ましく、さらに、12〜25mmであることが好ましい。
【0027】
本発明において、成形型とスプレイガンの距離は、特に制限はないが、この距離が長すぎると気泡の混入が多くなりやすく、短すぎると樹脂組成物及び繊維強化材の飛散が多くなることから400〜1200mmとすることが好ましく、500〜700mmであることがさらに好ましい。
【0028】
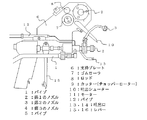
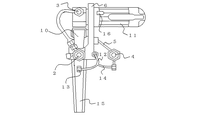
本発明を図面を用いて説明する。図1は、本発明を実施するためのスプレイガンの一例を示す側面図、図2は図1で示されるスプレイガンの正面図である。
成形用樹脂組成物は成形用樹脂組成物のタンク(図示せず)からパイプ1を通して輸送され、第1のノズル2、第2のノズル3及び第3のノズル4に輸送される。第1のノズル2が中心的なノズル(メインノズル)であり、第1のノズル2から第2のノズル3が分岐している。第3のノズル4への成形用樹脂組成物の輸送は、パイプ1から分岐したパイプ5により行なわれる。繊維強化材(ガラスロービング)は支持プレート6に支持されているゴムローラ7及びロッド8の間を通って、ゴムローラ7と対向しているカッター(チョッパーローター)9により所定長に切断されて吐出シューター10に送られ噴射される。カッター9は、モーター11より駆動される。硬化剤は、硬化剤タンク(図示せず)から、パイプ12により輸送され、吐出口13、14から噴射される。成形用樹脂組成物、硬化剤及び繊維強化材は、レバー15を引くことにより、モーター11のスイッチがオンにされ、同期して噴射されるようになっている。ただし、第3のノズル4からは、レバー16を引くことにより樹脂組成物が噴射されるようになっている。この例では、硬化剤は第1のノズル及び第3のノズルから噴射される成形用樹脂組成物に合流するようになっている。成形用樹脂組成物の噴射時に輸送パイプに係る圧力(ゲージ圧)は、通常、1〜6kgf/cm2程度である。
【0029】
図2のように、第1のノズル2、吐出シューター10及び第2のノズル3は、正面から見てこの順に上下に一直線上に並んでいることが好ましい。これによりガラス繊維に成形用樹脂組成物を上下から挟むように混合することになり、より均一な混合を行うことができる。第2のノズル3及び第3のノズル4はこれらのうち一方のみが第1のノズル2及び吐出シューター9と正面から見て上下に一直線上に並んでいるのでもよい。第3のノズル4は正面から見て第1のノズル2の右に上記直線に対して垂直方向又はほぼ垂直方向に位置するようにされている。第1のノズルと第3のノズルは、それぞれから噴射された樹脂組成物(ただし、第1のノズルからの樹脂組成物は前記したように繊維強化材及び第2のノズルからの樹脂組成物を合流させた混合物である)が、型の上に吹き付けられて付着する時点で、左右方向での重なり幅が約1cm以下となるように、その位置やノズルの性能等が調整される。図2のように正面から見て、スプレーガンを左方向に移動させることにより、前記混合物が型の上に吹き付けられた後、その上、第3のノズルから噴射された樹脂組成物が吹き付けられる。
【0030】
【実施例】
次に、本発明を実施例により説明するが、本発明はこれらによって制限されるものではない。なお、例中特に断らない限り「部」は「重量部」、「%」は「重量%」を意味する。
【0031】
参考例(不飽和ポリエステル樹脂組成物Aの製造)
無水マレイン酸5モル、無水フタル酸5モル、ジエチレングリコール4モル及びプロピレングリコール7モルを、攪拌機、コンデンサ、温度計及び不活性ガス導入口付きの2リットルの四つ口フラスコに仕込み、窒素ガス導入下に、210℃で常法により反応させた。得られた不飽和ポリエステル55部にスチレン45部及びこの混合物に対してハイドロキノン200ppmを加えて不飽和ポリエステル樹脂組成物Aを得た。
【0032】
実施例1〜3
参考例で製造した不飽和ポリエステル樹脂組成物A 100部、揺変剤(シリカ粉、商品名アエロジル#200、日本アエロジル(株)製)1.7部、6%ナフテン酸コバルト0.4部、5%ナフテン酸銅0.01部及びジメチルアニリン0.1部を混合し、溶解し、粘度0.4Pa・S、揺変度4.4、ゲル化時間10分とした成形用樹脂組成物Bを得た。
粘度、揺変度及びゲル化時間は、JIS K6901に従って測定した。なお、ゲル化時間測定に際しては、硬化剤として上記成形用樹脂組成物Bに対して55%メチルエチルケトンパーオキサイドのジメチルフタレート溶液1.0%を用いた。
【0033】
得られた成形用樹脂組成物Bにはさらに成形用樹脂組成物100部に対して炭酸カルシウム40部を配合した。
この成形用樹脂組成物、成形用樹脂組成物Bに対して硬化剤1%の割合の55%メチルエチルケトンパーオキサイドのジメチルフタレート溶液及びガラスロービングからなる繊維強化材(日東紡績(株)製ガラスロービング、商品名2310TEX−A−673、成形用樹脂組成物と繊維強化材の総量に対して27%になるように使用)並びに、図1及び図2に示すようなスプレイガン(吐出ノズルを3個有する)を図2のような正面から見て左方向に移動させながらスプレーするようにして用い、表1に示す条件で成形型に吹き付け塗布し、豚毛製スパイラルロール(外径50mm、長さ150mm)により、所定回数のロールがけからなる脱泡工程を直ちに行って室温で硬化した後、脱型して繊維強化プラスチック成形品を得た。このときの型は、垂直に立てて作業した。なお、スプレー距離とは
、吐出ノズル2の先端から成形型までの距離である。ただし、第1の合流の地点を第1の吐出ノズル2から、100mm前後、第2の合流の地点を300〜400mm、第3の合流の地点をスプレー距離より約50mm短い距離とした。
【0034】
得られた成形品の繊維による毛羽立ちの有無及び型面の中心部分(150mm×150mm)における直径1.5mm以上の気泡の数を目視により観察し、また、成形品の平面部を切り出してJIS K7053に準じて空洞率及びJIS K7055に準じて強度を測定し、その結果を表1に示した。
【0035】
【表1】

比較例1〜2
実施例に記載したのと同様の方法で、但し、スプレイガンとしては吐出ノズルが2個のもの(図1及び図2において、第3のノズルがないもの)を用い、表2に示す条件で行った。得られた繊維強化プラスチック成形品の特性を表2に示す。
【0037】
【表2】
【発明の効果】
請求項1〜5に記載の方法によれば、脱泡工程を簡略化(例えば、脱泡のためのロールがけ回数を低減)しても気泡の混入を防止することができ、繊維の毛羽立ちのない、強度に優れた成形品が得られ、脱泡不良による欠陥の防止、製造コストの削減など、品質及び生産性の向上を図ることができる。
【図面の簡単な説明】
【図1】本発明を実施するためのスプレイガンの一例を示す側面図である。
【図2】図1で示されるスプレイガンの正面図である。
【符号の説明】
1 パイプ
2 第1のノズル
3 第2のノズル
4 第3のノズル
5 パイプ
6 支持プレート
7 ゴムローラ
8 ロッド
9 カッター(チョッパーローター)
10 吐出シューター
11 モーター
12 パイプ
13 吐出口
14 吐出口
15 レバー
16 レバー
Claims (5)
- スプレイアップ法により繊維強化プラスチック成形品を製造する方法において、成形用樹脂組成物の吐出ノズルを3個以上使用し、3個以上の吐出ノズルが一つのスプレイガンに設置され、第1の吐出ノズルから噴射された成形用樹脂組成物とこれと別個に噴射される繊維強化材を空中にて合流させて混合物とし、この後、第2の吐出ノズルから噴射された成形用樹脂組成物を合流点を遅らせて上記混合物に合流させて混合し、成形型に吹き付けた後、その上に第3以降の吐出ノズルから噴射された成形用樹脂組成物を吹き付けることを特徴とする繊維強化プラスチック成形品の製造方法。
- 成形用樹脂組成物の総量60〜90重量%に対して繊維強化材を40〜10重量%になるように混合する請求項1記載の繊維強化プラスチック成形品の製造方法。
- 第2の吐出ノズルから噴射される成形用樹脂組成物の重量が第1の吐出ノズルから噴射される成形用樹脂組成物の重量に対して25〜100%になるように調整する請求項1又は2記載の繊維強化プラスチック成形品の製造方法。
- 第3以降の吐出ノズルから噴射される成形用樹脂組成物の総重量が第1及び第2の吐出ノズルから噴射される成形用樹脂組成物の総重量に対して5〜50%になるように調整する請求項3記載の繊維強化プラスチック成形品の製造方法。
- 噴射されている繊維強化材から見て第1の吐出ノズルから噴射されている成形用樹脂組成物とは反対側で第2の吐出ノズルから成形用樹脂組成物が噴射されるように調整され、第3の吐出ノズルが第1の吐出ノズルから第1及び第2の吐出ノズルを結ぶ線に対して垂直方向又はほぼ垂直方向に位置される請求項1〜4のいずれかに記載の繊維強化プラスチック成形品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP32525196A JP3671561B2 (ja) | 1996-12-05 | 1996-12-05 | 繊維強化プラスチック成形品の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP32525196A JP3671561B2 (ja) | 1996-12-05 | 1996-12-05 | 繊維強化プラスチック成形品の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10156956A JPH10156956A (ja) | 1998-06-16 |
| JP3671561B2 true JP3671561B2 (ja) | 2005-07-13 |
Family
ID=18174731
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP32525196A Expired - Fee Related JP3671561B2 (ja) | 1996-12-05 | 1996-12-05 | 繊維強化プラスチック成形品の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3671561B2 (ja) |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20040076026A (ko) * | 2003-02-24 | 2004-08-31 | 정영수 | 섬유보강 합성수지 스프레이 장치 및 이를 이용한 철근콘크리트 구조물의 보강공법 |
| CN116811088B (zh) * | 2023-08-31 | 2023-11-17 | 成都永益泵业股份有限公司 | 一种碳纤维复合材料、成型工艺及泵过流部件 |
-
1996
- 1996-12-05 JP JP32525196A patent/JP3671561B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH10156956A (ja) | 1998-06-16 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN1488482B (zh) | 低收缩低密度的薄板组合物 | |
| US3582388A (en) | Rigidfied synthetic resin article and method for making same | |
| KR850001249B1 (ko) | 섬유 보강 열 경화성 수지의 제조장치 | |
| EP3558648A1 (en) | Combined primary fiber and carbon fiber component for production of reinforced polymeric articles | |
| US3967004A (en) | Method for the production of fiber-reinforced resin compounds | |
| JP3575568B2 (ja) | 繊維強化プラスチック成形品の製造方法 | |
| JPH10156956A (ja) | 繊維強化プラスチック成形品の製造方法 | |
| JP3622380B2 (ja) | 成形用樹脂組成物および繊維強化プラスチック成形品の製造方法 | |
| JPH10156955A (ja) | 繊維強化プラスチック成形品の製造方法 | |
| JP3496206B2 (ja) | 繊維強化プラスチック成形品の製造方法 | |
| JP2000343617A (ja) | 繊維強化プラスチック成形品の製造方法 | |
| JP2002284559A (ja) | 人造大理石 | |
| JPH09141654A (ja) | ガラス繊維プリフォ−ムの製造方法 | |
| JP2001138402A (ja) | 繊維強化プラスチック成形品の製造方法 | |
| JPH09241495A (ja) | 成形用樹脂組成物及び繊維強化プラスチック成形品の製造方法 | |
| JPH11129336A (ja) | 繊維強化プラスチック成形品の製造法 | |
| JPH11309784A (ja) | 繊維強化プラスチック成形品の製造法 | |
| JP2000094534A (ja) | 繊維強化プラスチック成形品の製造法 | |
| JPH09235457A (ja) | 成形用樹脂組成物及び繊維強化プラスチック成形品の製造方法 | |
| JPH09235458A (ja) | 成形用樹脂組成物及び繊維強化プラスチック成形品の製造方法 | |
| JPH08100111A (ja) | 成形用樹脂組成物および繊維強化プラスチック成形品の製造方法 | |
| JPH11181252A (ja) | 加飾成型品 | |
| JP2001150434A (ja) | シートモールディングコンパウンドの製造方法、この方法により得られるシートモールディングコンパウンド及びこれを用いたシートモールディングコンパウンド成形品 | |
| JP2003181944A (ja) | 繊維強化プラスチック成形品の製造方法、及び該製造に用いる樹脂、並びに強化ライニングの施工方法 | |
| JP3265734B2 (ja) | 繊維強化プラスチックの成形方法及びその成形品 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041117 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041125 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050124 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20050124 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050329 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050411 |
|
| LAPS | Cancellation because of no payment of annual fees |