JP3710014B2 - 表皮材付発泡成形体の製造方法及びそれにより得られる車輌用内装材 - Google Patents
表皮材付発泡成形体の製造方法及びそれにより得られる車輌用内装材 Download PDFInfo
- Publication number
- JP3710014B2 JP3710014B2 JP31296496A JP31296496A JP3710014B2 JP 3710014 B2 JP3710014 B2 JP 3710014B2 JP 31296496 A JP31296496 A JP 31296496A JP 31296496 A JP31296496 A JP 31296496A JP 3710014 B2 JP3710014 B2 JP 3710014B2
- Authority
- JP
- Japan
- Prior art keywords
- mold
- skin
- skin material
- foamed
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C44/00—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles
- B29C44/02—Shaping by internal pressure generated in the material, e.g. swelling or foaming ; Producing porous or cellular expanded plastics articles for articles of definite length, i.e. discrete articles
- B29C44/12—Incorporating or moulding on preformed parts, e.g. inserts or reinforcements
- B29C44/14—Incorporating or moulding on preformed parts, e.g. inserts or reinforcements the preformed part being a lining
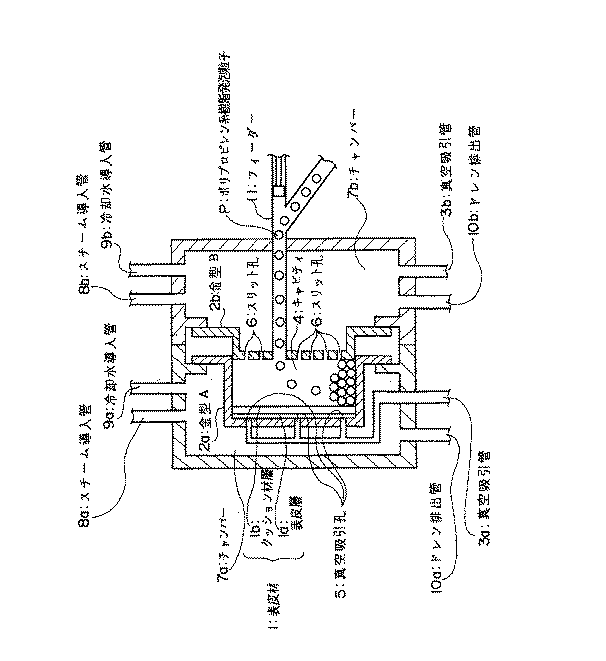
- B29C44/145—Incorporating or moulding on preformed parts, e.g. inserts or reinforcements the preformed part being a lining the lining being a laminate
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/18—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by features of a layer of foamed material
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249981—Plural void-containing components
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249987—With nonvoid component of specified composition
- Y10T428/249988—Of about the same composition as, and adjacent to, the void-containing component
- Y10T428/249989—Integrally formed skin
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249953—Composite having voids in a component [e.g., porous, cellular, etc.]
- Y10T428/249987—With nonvoid component of specified composition
- Y10T428/249991—Synthetic resin or natural rubbers
- Y10T428/249992—Linear or thermoplastic
- Y10T428/249993—Hydrocarbon polymer
Landscapes
- Laminated Bodies (AREA)
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Molding Of Porous Articles (AREA)
Description
【発明の属する技術分野】
本発明は表皮付発泡成形体の製造方法、及びその製法により得られる自動車等の車輌用内装材に関する。
【0002】
【従来の技術】
表皮材付発泡成形体の製造においては、予め、ポリプロピレン系樹脂型内発泡成形体を作製しておき、表皮シートを後貼りする方法があるが、これでは接着剤の塗布が必要となり、コスト高になるとともに、製造工程が複雑となる。
そうしたことから、特公平6−104339号には、樹脂発泡粒子の型内成形と同時に金型内に配した無発泡樹脂シートからなる表皮シートとの一体成形方法が提案されている。しかしながら、この方法により得られる表皮材付発泡成形体は、表面がソフト感に劣るとともに、表皮シート直下の発泡粒子間界面の線が表皮シート表面に目立って転写されやすいという問題があった。
【0003】
そのため、特開平6−891号には、表皮材としてポリプロピレンシート(表皮層)とポリプロピレン押出発泡シート(クッション材層)とからなる積層体を用いた一体成形方法に関する提案がなされている。だが、クッション材層に実質的に無架橋であるポリプロピレン押出発泡シートを使用して、型内成形体と発泡シートとを型内成形時に充分な接着強度を持つような製造条件で型内成形すると、発泡シートが大きく潰れてしまい、ソフト感が無くなるという問題がある。逆に、その際に発泡シートの大きな潰れを起こさないような製造条件にて型内成形すると、押出発泡シートと型内成形体との接着力が不十分になるという問題があった。
【0004】
【発明が解決しようとする課題】
本発明の目的は、表面が綺麗で押した時ソフトな触感が得られる表皮材付成形体の製造方法を提供することにある。本発明の他の目的はその製造方法により得られる車輌用内装材を提供することにある。
【0005】
【課題を解決するための手段】
本発明者は、ポリプロピレン系樹脂発泡粒子を型内成形すると同時に、表皮材との一体化を行い、ポリプロピレン系樹脂発泡粒子の型内発泡成形体と表皮材との熱融着がよく、表皮材側のソフト感が充分保たれるような製造方法を検討した結果、クッション材層に特定のポリプロピレン系樹脂架橋発泡シートを用いることにより、それらが可能になることを見いだした。本発明はそれに基づいてなされたものである。
【0006】
本発明によれば、第一に、表皮層とクッション材層との積層体からなる表皮材をその表皮層が金型A側を向くように配置した金型Aと、金型Aに型合わせした金型Bとの間に形成されるキャビティ内にポリプロピレン系樹脂発泡粒子を充填した後、キャビティ内にスチームを供給して得られる表皮材付発泡成形体の製造方法において、該クッション材層はゲル分率が20〜70重量%のポリプロピレン系樹脂架橋発泡シートからなり、その架橋発泡シートの示差走査熱量測定によって得られるポリプロピレン分の吸熱ピーク温度は該ポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点−15℃乃至同融点+10℃の範囲内にあり、且つ、該架橋発泡シートの示差走査熱量測定によって得られる融解熱量(A)のうちポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点以上の融解熱量(B)が3J/g乃至30J/g(Jは熱量の単位「ジュール」を意味する)であることを特徴とする表皮材付発泡成形体の製造方法が提供される。
【0007】
また、本発明によれば、第二に、前記第一の表皮材付発泡成形体の製造方法において、融解熱量(B)が4J/g乃至25J/gであることを特徴とする表皮材付発泡成形体の製造方法が提供される。
【0008】
更に、本発明によれば、前記第一又は第二の表皮材付発泡成形体の製造方法によって得られる車輌用内装材が提供される。
【0009】
【発明の実施の形態】
本発明で使用されるポリプロピレン系樹脂架橋発泡シートに用いられるポリプロピレン系樹脂は、(1)プロピレンホモポリマー、及び(2)プロピレン−エチレンブロックコポリマー、プロピレン−エチレンランダムコポリマー、プロピレン−ブテンランダムコポリマー、プロピレン−エチレン−ブテンランダムコポリマー等のプロピレン含有量が70重量%以上のプロピレン系コポリマーの群から選択される1または2以上を主成分(ただし、ここでは30重量%以上を意味する。)とするものである。
【0010】
そのような主成分ポリプロピレン系樹脂としては、発泡シートに耐熱性を付与するために、その融点が130℃以上のものの使用が望まれる。特にその中でも、発泡シートのソフト感を高めるという観点からすると、主成分ポリプロピレン系樹脂としては、プロピレン−エチレンランダムコポリマー、プロピレン−ブテンランダムコポリマー、及びプロピレン−エチレン−ブテンランダムコポリマーの群から選択される単独または2以上の混合物の使用が望まれる。
【0011】
また、発泡シートにさらなるソフト感を付与する目的で、他の(コ)ポリマーを副成分として主成分ポリプロピレン系樹脂にブレンドしてもよい。そのような副成分としてはポリオレフィン系(コ)ポリマーが好ましく、特に、直鎖状超低密度ポリエチレン、分岐低密度ポリエチレン樹脂、直鎖状低密度ポリエチレン樹脂、中密度ポリエチレン樹脂、高密度ポリエチレン樹脂等のポリエチレン系樹脂;エチレン−プロピレンラバー、エチレン−ブテンラバー、エチレン−オクテンラバー、プロピレン−ブテンラバー等のポリオレフィン系エラストマー;及びポリブテン樹脂から選択される1または2以上のポリオレフィン系(コ)ポリマーが好適である。そのようなポリオレフィン系(コ)ポリマーは、発泡シートにソフト感を高めるという観点から、融点を示す場合には融点が140℃未満、好ましくは135℃以下、望ましくは130℃以下である。
【0012】
ポリプロピレン系樹脂架橋発泡シートの製造方法としては、基材となるポリプロピレン系樹脂に、熱分解型発泡剤、及び必要に応じて各種添加剤とを、発泡剤が実質的に分解しない温度にて押出機中で溶融混練した後、押出して発泡性シートを製造し、得られた発泡性シートを発泡剤の分解温度以上に加熱して発泡シートを得る方法が代表的なものである。なお、発泡工程の前に発泡性シートを架橋させる必要がある。
【0013】
架橋の方法としては電子線架橋、過酸化物による化学架橋、シラン変性(グラフト変性)プロピレン系樹脂を用いたシラン架橋等がある。電子線架橋、過酸化物による化学架橋では予め、シート製造時に架橋助剤または/及び過酸化物等の添加剤を添加混練する必要があり、シラン変性プロピレン系樹脂を用いたシラン架橋では基材となるプロピレン系樹脂の少なくとも一部がシラン変性されていなければならない。
【0014】
上記熱分解型発泡剤としては、ポリプロピレン系樹脂の発泡に適しているものとして知られているいずれの化学発泡剤も使用することができ、例えば、アゾジカルボンアミド、アゾビスホルムアミド、N,N’−ジニトロソペンタメチレンテトラミン、ジアゾアミノベンゼン、ベンゼンスルホニルヒドラジド、P,P’−オキシビスベンゼンスルホニルヒドラジド、N,N’−ジメチル−N,N’−ジニトロソテレフタルアミドなどがあり、これらの中では、安定性及び分解温度の点からみて、アゾジカルボンアミドがもっとも好ましい。これらの発泡剤は、一種のもののみを単独で用いる他に、複数種のものを混合して用いることも可能である。
本発明における前記熱分解型発泡剤の使用量は、目的とする発泡体の密度により適宜選択され、具体的には前記ポリプロピレン系樹脂100重量部に対して0.2〜30重量部、好ましくは0.5〜20重量部である。
【0015】
本発明の表皮材付発泡成形体の製造方法において、クッション材層として使用されるポリプロピレン系樹脂架橋発泡シートは、ゲル分率が20〜70重量%でなければならない。それが70%を越えると、一体成形時における型内成形体に対する発泡シートの接着性が不十分となり、逆に20%未満では、一体成形時にポリプロピレン系樹脂架橋発泡シートが溶けた上に大きく圧縮されるためその厚みが大きく減少してしまい、表皮材側からのソフト感を低下させ、場合によっては、発泡粒子間界面の線が表皮層に目立って転写されるようになる。ここでの“ゲル分率”とは、ポリプロピレン系樹脂架橋発泡シートの架橋割合を示すものであって、その値は、還流に使用されるキシレン200mlに対して該発泡シートから約1g重量の試料を切り出し、これの試料に対して、沸騰キシレンにて8時間還流後、JIS Z 8801(1966年)に定められている74μmの金網で不溶分を速やかにろ過し、次いで、その不溶分を24時間減圧乾燥した後に、その不溶分を試料としてもう一度同じ操作(還流から減圧乾燥まで)を繰り返して最終的に残った不溶分の重量(g)を測定し、次式により算出される。
ゲル分率(%)=(不溶分重量/測定に使用された試料重量)×100
【0016】
本発明の表皮材付発泡成形体の製造方法においてクッション材層として使用されるポリプロピレン系樹脂架橋発泡シートの示差走査熱量測定(DSC測定)で得られるポリプロピレン分のピーク温度が、ポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点−15℃乃至同融点+10℃の範囲内である必要がある。当該ピーク温度がポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点+10℃よりも高い場合には、一体成形時における型内成形体に対する発泡シートの接着性が不十分となり、逆に、当該ピーク温度がポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点−15℃よりも低い場合には、一体成形時にポリプロピレン系樹脂架橋発泡シートが溶けた上に大きく圧縮されるためその厚みが大きく減少してしまい、表皮材側からのソフト感を低下させ、場合によっては、発泡粒子間界面の線が表皮層に目立って転写されるようになる。
【0017】
本発明でいう「ポリプロピレン系樹脂架橋発泡シートのポリプロピレン分のピーク温度」とは、ポリプロピレン系樹脂架橋発泡シートの示差走査熱量計にて測定されたDSC曲線上の130℃から170℃の範囲内に現れる主成分ポリプロピレン系樹脂のピーク温度を意味する。この測定においては、50℃以下の温度から200℃の温度まで測定され、その際の昇温速度は10℃/分が採用される。なお、主成分ポリプロピレン系樹脂が2以上のポリプロピレン系樹脂の混合である場合には、DSC曲線上の130℃から170℃までの範囲内に2つ以上のピークが測定されることがあるが、この場合には各ピークの相加平均値が採用される。
【0018】
本発明においては、上記架橋発泡シートの示差走査熱量測定によって得られる融解熱量(A)のうちポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点以上の融解熱量(B)は3J/g乃至30J/gでなければならず、望ましくは4J/g乃至25J/gである。そこでまずは、これら融解熱量について説明する。上記DSC曲線上の80℃のところから主成分ポリプロピレン系樹脂の融解終了温度まで直線を引き、その直線とDSC曲線とで囲まれる全吸熱量が融解熱量(A)を意味し、特に融解熱量(A)の中でポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点以上の範囲にある吸熱量が融解熱量(B)を意味する。本発明においては、この融解熱量(B)が3J/g乃至30J/gの範囲内になければならない。この値が3J/g未満では、一体成形時にポリプロピレン系樹脂架橋発泡シートが溶けた上に大きく圧縮されるためその厚みが大きく減少してしまい、表皮材側からのソフト感を低下させ、場合によっては、発泡粒子間界面の線が表皮層に目立って転写されるようになる。一方、30J/gを越えると、一体成形時における型内成形体に対する発泡シートの接着性が不十分となる。
【0019】
本発明でいうポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点とは、表皮材付発泡成形体を構成する発泡粒子部分の基材樹脂融点を意味する。本発明においては、製造を終えた表皮材付発泡成形体の発泡粒子融着体部分から適当な大きさに切り出し、これを200℃で熱プレスした後、更に5mg重量の試料に切りだし、示差走査熱量計にて10℃/分で200℃まで昇温、次いで−10℃/分で40℃まで降温、再度10℃/分で200℃まで昇温したときのDSC曲線上の130℃から170℃までの範囲内に現れる基材樹脂のピーク温度が採用される。なお、基材樹脂が2以上のポリプロピレン系樹脂の混合である場合には、DSC曲線上の130℃から170℃の範囲内に2つ以上のピークが測定されることがあるが、この場合には各ピークの相加平均値が採用される。
【0020】
ポリプロピレン系樹脂架橋発泡シートの発泡倍率は、5〜50倍まで製造可能であるが、ソフト感をだすためには、10〜45倍であることが好ましい。
【0021】
クッション材層として使用されるポリプロピレン系樹脂架橋発泡シートには表皮層がラミネートされる。ラミネートは、通常、発泡シートの製造後に行なわれる。表皮層としては、ポリ塩化ビニルやポリオレフィン系エラストマー等からなるシートの他、ポリエステル系の織布・不織布、ポリプロピレン系の織布・不織布といった、車轄の内装表層材等に使用される装飾性の高いポリマーシートが例示される。従って、ポリ塩化ビニルやポリオレフィン系エラストマー等からなるシートの場合、シボ模様等が転写されていることが外観上望ましい。これら表皮層は、架橋発泡シートと熱接着性がある場合には接着剤を使用することなく熱接着されることが望ましい。なお、表皮層が架橋発泡シートと熱接着性がない場合には接着剤の使用が必要となる。
【0022】
本発明で使用されるポリプロピレン系樹脂発泡粒子に用いられるポリプロピレン系樹脂は、(1)プロピレンホモポリマー、及び(2)プロピレン−エチレンブロックコポリマー、プロピレン−エチレンランダムコポリマー、プロピレン−ブテンランダムコポリマー、プロピレン−エチレン−ブテンランダムコポリマー等のプロピレン含有量が70重量%以上のプロピレン系コポリマーの群から選択される1または2以上を主成分(ただし、ここでは70重量%以上を意味する。)とするものである。
【0023】
そのような主成分ポリプロピレン系樹脂は、発泡粒子の型内成形体、ひいては表皮材付発泡成形体に耐熱性及び剛性を付与するために、その融点が130℃以上のもの、好ましくは135℃以上のものの使用が望まれる。ただし、その融点の上限を155℃にすると、設備費を安く抑えることが可能となるので望ましい。
【0024】
また、各種目的に応じて副成分ポリマーを主成分ポリプロピレン系樹脂にブレンドしてもよい。そのような副成分としては、直鎖状超低密度ポリエチレン、分岐低密度ポリエチレン樹脂、直鎖状低密度ポリエチレン樹脂、中密度ポリエチレン樹脂、高密度ポリエチレン樹脂等のポリエチレン系樹脂;エチレン−プロピレンラバー、エチレン−ブテンラバー、エチレン−オクテンラバー、プロピレン−ブテンラパー等のポリオレフィン系エラストマー;及びポリブテン樹脂から選択される1または2以上のポリオレフィン系(コ)ポリマーが例示される。
【0025】
ポリプロピレン系樹脂発泡粒子の製造方法としては、例えば、密閉された耐圧容器中で、ポリプロピレン系樹脂を水中で撹拌しながら、無機ガス系発泡剤または/及び揮発性有機発泡剤を含侵させ、加圧下で所定の発泡温度まで加熱した後、低圧域に放出する等の従来より公知の方法が挙げられるが、本発明は、かかる方法によって限定されるものではない。ポリプロピレン系樹脂発泡粒子の嵩発泡倍率は、3倍〜60倍が好ましい。さらに好ましくは、3〜20倍である。また、発泡粒子を構成するポリプロピレン系樹脂中には特開昭61−4738号で説明されているような二次結晶が存在していることが望ましい。
【0026】
次に、発泡粒子の型内成形と同時に型内に配した表皮材を型内成形体上に一体成形する方法の具体例を図面に従いながら説明する。
【0027】
図1は一体成形用金型の一例の概略で、これによって本発明の表皮材付発泡成形体が製造される。まず、表皮層1aとクッション材層1bとの積層体からなる表皮材1を、その表皮層が金型A2a側を向くように配置して真空吸引管3aより吸引して金型Aに沿わせる。この際、表皮材1として、金型Aの内面形状に沿わせることが出来るような形状に予め熱成形されたものを使用することも可能であるし、またはシート状表皮材を金型Aの周囲で固定して、加熱することなく金型Aの内面に向けて吸引密着させたりして(表皮材が常温伸び性に優れる場合)あるいは必要に応じて加熱軟化させてから金型Aの内面に向けて真空成形や圧縮成形等して(表皮材が常温伸び性に劣る場合)使用することも可能である。また、シート状表皮材は、熱成形等されることなく、適当な大きさに裁断されてそのままの状態で使用されてもかまわない。
【0028】
続いて、金型A2aと金型B2bとを型合わせした時に表皮材1と金型Bとの間に形成されるキャビティ4内にポリプロピレン系樹脂発泡粒子Pを充填した後、発泡粒子の型内成形に必要な加圧スチームを発泡粒子間に供給し加熱して型内成形すると、同時に表皮材付発泡成形体が製造される。通常、金型Aには、表皮材を金型Aに向けて成形または密着させるために、0.2−1.0mm径の真空吸引孔5が複数個設けられており、一方、金型Bには、キャビティ4内の発泡粒子に向けて加圧スチームを供絵するためのスリット孔6等が設けられている。
【0029】
なお、表皮付発泡成形体の反り防止のために、金型Bからの加圧スチーム導入時に金型A側のチャンバー7a内にも加圧スチームを導入することも出来る。ただし、この場合、金型A側のチャンバー7a内から金型Aに設けられた真空吸引孔5に加圧スチームが入っていかないような装置上の工夫、例えば、図1に示されるような真空吸引管3aの設置が必要となる。もしも、金型A側のチャンバー7a内から金型Aに設けられた真空吸引孔5に加圧スチームが入っていくようなことになると、表皮層1aの表面において、白化したりまたは艶がなくなったりして好ましくない。特に、表皮層1aに織布、不織布を使う場合には、金型A側から加圧スチームを表皮層1aに向けて導入すると、毛足がつぶされることにより触感が悪くなったりする。
【0030】
本発明の方法においては、加圧スチームによる本加熱(融着成形のための本加熱)に先立って、ドレン弁を開けた状態で金型B側のチャンバー7b内に加圧スチームを導入してドレン排出管8bより外に排出する等の方法により、キャビティ4内の発泡粒子間に存在する空気をスチームに置換する排気工程をとることが望ましい。排気不足になると型内成形しても発泡粒子間の融着不良や、型内成形体と表皮材との熱融着不良を起こしやすくなる為である。より確実に置換する目的で、上記スチーム導入による排気の前後に金型B側の真空吸引管3bより真空ポンプで吸引することもある。
【0031】
本発明の表皮材付発泡成形体が車輌内装材に使用される場合には、ポリプロピレン系樹脂架橋発泡シートにソフト感を持たせ、ポリプロピレン系樹脂発泡粒子の型内成形体に軽量で剛性(保形性)を持たせることが望まれ、そのためには、架橋発泡シートの発泡倍率を10〜45倍程度にし、型内成形体の発泡倍率を3〜25倍程度とすることが好ましい。ただし、この場合には、架橋発泡シート側の方を型内成形体側よりも、柔軟な樹脂組成にしたり、発泡倍率を高める等の方法により、柔軟にしなければならない。
【0032】
【実施例】
次に、実施例、比較例をあげて本発明を具体的に説明する。
【0033】
実施例1〜5、比較例1〜6
シラン変性ポリプロピレン、その他の未変成樹脂、熱分解型発泡剤であるアゾジカーボンアミド(ADCA)、シラノール縮合触媒(ジオクチル錫ジラウレート)を表1に記載の配合で押出機に投入し、熱分解型発泡剤の実質的な分解が起こらないような温度条件で溶融混練した後、Tダイスよりシート状に押出した。次に、押出された発泡性シートを水分の存在下で60℃にて48時間加熱養生して架橋させた。次に、発泡性架橋シートを230℃の加熱炉を通過させることにより発泡させて発泡シートを製造した。得られた架橋発泡シートの各種物性を表2に示す。続いて、各架橋発泡シートにホットメルト接着剤(ヒロダイン工業社製の商品名「ヒロダイン7514」)を使用し、厚み0.4mmのシボつき熱可塑性ポリオレフィン系エラストマーシート(表皮層)をラミネートして表皮材を得た。次いで、各表皮材を200mm角に切り出した。次に、200mm×200mm×20mmのキャビティ空間を持つ成形機を用意し、表皮層が金型Aの内表面に密着するように金型Aに形成された吸引孔を通して算空ポンプを用いて吸引固定し、次に金型Aと金型Bとを型締めして、架橋発泡シート側に、気泡内の空気圧が2.5気圧となるように予め調整されたプロピレン−エチレンランダム共重合体(エチレン成分2.4重量%、融点146.0℃)の発泡粒子(嵩発泡倍率15倍)を金型B側から充填した。さらに、金型B側チャンバーに、ドレン弁を開いたまま、5秒間スチームを導入して発泡粒子間に存在する空気を排気した後、ドレン弁を締めて、金型Bからのみ発泡粒子に向けて3.8kg/cm2Gのスチームを導入すると共に、金型Aのスチームチャンバー内に2kg/cm2Gのスチームを導入して成形を行った後、水冷し、片面に表皮材が一体に積層された表皮材付発泡成形体を取り出した(比較例5だけは、融点162.0℃のホモポリプロピレンからなる発泡粒子を使用し、成形時の金型Bから導入するスチームを5kg/cm2Gに変更した)。得られた表皮付発泡成形体を60℃大気圧下で24時間養生し、室温に戻した。
なお、表1中の「MFR▲1▼」はJIS K 6747−1981の項目4.3で定められるメルトフローレートを意味し、「MFR▲2▼」はJIS K 6748−1981の項目4.4で定められるメルトフローレートを意味する。
【0034】
【表1−(1)】
【表1−(2)】
比較例7
ポリプロピレン系樹脂として長鎖分岐を有する融点159.9℃のポリプロピレン系樹脂(米国モンテル社の商品名「SD632」)を使用し、発泡剤としてブタンを使用して、サーキュラーダイスより押出発泡させて発泡倍率22.4倍、厚み3.3mm、ゲル分率0%の発泡シートを製造した。この発泡シートに対し、実施例1〜5及び比較例1〜6と同様に、ホットメルト接着剤(ヒロダイン工業社製の商品名「ヒロダイン7514」)を使用し、厚み0.4mmのシボつき熱可塑性ポリオレフィン系エラストマーシート(表皮層)をラミネートして表皮材を得た。続いて、実施例1〜5及び比較例1〜6と同様の手順で表皮付発泡成形体を製造し同様に評価した。その結果を併せて表2に示した。
【0037】
表2中の評価は以下の様に行った。
【0038】
(1)発泡粒子と表皮材との熱融着性・・・・表皮材付発泡成形体を厚み方向に切断することにより略9等分してサンプルを得、次いで各サンプルに対し、コーナー部より手で引き剥がして、その界面を観察した。
○ 表皮材面積の85%以上の面積で表皮材を構成する発泡シートが材料破壊したサンプル数が8サンプル以上の場合。
△ 同サンプル数が2〜7サンプルの場合。
× 同サンプル数が1サンプル以下の場合。
【0039】
(2)表皮ソフト感・・・・サンプルとしてサイズ50mm×50mm×20mmに切り出し、JlS Z0234のA法に準拠して、圧縮速度10mm/分、温皮20℃にて、当初の厚みの20%だけ圧縮して、応力−歪曲線を得る。
この曲線より、10%歪時の応力(kg/cm2)×10%歪までのエネルギー吸収効率×0.1(cm/cm)で算出されるエネルギー吸収量(kg・cm/cm3)を、表皮付発泡成形体(a)及び表皮材なしで同じ発泡粒子を使用して型内成形した型内成形体(b)について測定し、以下の基準で評価した。
○ 成形体(a)のエネルギー吸収量<成形体(b)のエネルギー吸収量
× 成形体(a)のエネルギー吸収量≧成形体(b)のエネルギー吸収量
【0040】
(3)表面状態・・・・表皮材表面の状態を観察する。
○ 表皮材表面に発泡粒子間界面の線が転写されていないか、またはその線が目立たない。
× 同線が目立って転写されている。
【0041】
【表2】
実施例6〜9
架橋発泡シートとして、市販されているポリプロピレン系樹脂架橋発泡シートを使用して、実施例1〜5及び比較倒1〜7と同様の手順で表皮材付発泡成形体を製造し同様に評価した。その結果を表3に示した。
【0043】
【表3】
【発明の効果】
請求項1及び2の表皮材付発泡成形体の製造方法によれば、加熱成形後に、クッション材層の厚み変化が少ないため、表皮ソフト感が損なわなれず、また、ポリプロピレン系樹脂発泡粒子とのスチームによる熱融着が可能であるため、接着剤等を必要とすることなく、表皮材付発泡成形体が得られ、低コストでの製造が可能である。また、ポリプロピレン系樹脂発泡粒子成形品の密度が高く、ポリプロピレン系架橋発泡シートの密度を低くすることにより、自動車事故の人身保護に対する緩衝性能を有し、且つ、触感が優れる等の利点を有する。
請求項3の発明によれば、車輌の重量を減らすことができるとともに、緩衝性能及び触感にすぐれた車輌用内装材を提供することができる。
【図面の簡単な説明】
【図1】一体成型用金型を用いて本発明表皮材付発泡成形付を製造する様子を説明するための図である。
【符号の説明】
1 表皮材(1a表皮層、1bクッション材)
2a 金型A
2b 金型B
3a,3b 真空吸引管
4 キャビティ
5 真空吸引孔
6 スリット孔
7a,7b チャンバー
8a,8b スチーム導入管
9a,9b 冷却水導入管
10a,10b ドレン排出管
11 フィーダー
Claims (3)
- 表皮層とクッション材層との積層体からなる表皮材をその表皮層が金型A側を向くように配置した金型Aと、金型Aに型合わせした金型Bとの間に形成されるキャビティ内にポリプロピレン系樹脂発泡粒子を充填した後、キャビティ内にスチームを供給して得られる表皮材付発泡成形体の製造方法において、該クッション材層はゲル分率が20〜70重量%のポリプロピレン系樹脂架橋発泡シートからなり、その架橋発泡シートの示差走査熱量測定によって得られるポリプロピレン分の吸熱ピーク温度は該ポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点−15℃乃至同融点+10℃の範囲内にあり、且つ、該架橋発泡シートの示差走査熱量測定によって得られる融解熱量(A)のうちポリプロピレン系樹脂発泡粒子を構成する基材樹脂の融点以上の融解熱量(B)が3J/g乃至30J/gであることを特徴とする表皮材付発泡成形体の製造方法。
- 融解熱量(B)が4J/g乃至25J/gであることを特徴とする請求項1に記載の表皮材付発泡成形体の製造方法。
- 請求項1または2に記載の表皮材付発泡成形体の製造方法によって得られる車輌用内装材。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP31296496A JP3710014B2 (ja) | 1996-11-08 | 1996-11-08 | 表皮材付発泡成形体の製造方法及びそれにより得られる車輌用内装材 |
| EP97308950A EP0841155B1 (en) | 1996-11-08 | 1997-11-07 | Composite material having polypropylene foam layer |
| US08/967,362 US5928776A (en) | 1996-11-08 | 1997-11-07 | Composite material having polypropylene foam layer |
| DE69704248T DE69704248T2 (de) | 1996-11-08 | 1997-11-07 | Verbundwerkstoff mit einer Polypropylenschaumschicht |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP31296496A JP3710014B2 (ja) | 1996-11-08 | 1996-11-08 | 表皮材付発泡成形体の製造方法及びそれにより得られる車輌用内装材 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH10138350A JPH10138350A (ja) | 1998-05-26 |
| JP3710014B2 true JP3710014B2 (ja) | 2005-10-26 |
Family
ID=18035610
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP31296496A Expired - Fee Related JP3710014B2 (ja) | 1996-11-08 | 1996-11-08 | 表皮材付発泡成形体の製造方法及びそれにより得られる車輌用内装材 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US5928776A (ja) |
| EP (1) | EP0841155B1 (ja) |
| JP (1) | JP3710014B2 (ja) |
| DE (1) | DE69704248T2 (ja) |
Families Citing this family (40)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20020182399A1 (en) | 1997-04-01 | 2002-12-05 | Hisao Tokoro | Molded body of thermoplastic resin having sound absorption characteristics |
| TW369475B (en) | 1997-06-18 | 1999-09-11 | Jsp Corp | Production apparatus of expansion-molded article, auxiliary member for transfer of foamed particles and production method of expansion-molded article |
| JP3811278B2 (ja) * | 1997-10-24 | 2006-08-16 | 株式会社ジェイエスピー | ポリプロピレン系樹脂複合成形体の製造方法並びに車両用ポリプロピレン系樹脂複合成形体 |
| DE69827294T2 (de) | 1997-12-01 | 2006-03-09 | Jsp Corp. | Expandierte polypropylenharzperlen und geformter artikel |
| US6773796B1 (en) * | 1998-10-19 | 2004-08-10 | Cryovac, Inc. | Thermoformable multi-layer polypropylene foam sheet |
| US6183038B1 (en) | 1999-03-11 | 2001-02-06 | Delphi Technologies, Inc. | Door trim assembly and method of making same |
| US6210613B1 (en) * | 1999-05-25 | 2001-04-03 | Delphi Technologies, Inc. | Method of making a door trim panel assembly |
| IT1307448B1 (it) * | 1999-06-07 | 2001-11-06 | Nuova Duegi Srl | Procedimento per la realizzazione di elementi sagomati quali piani disedili o simili, che presentano almeno uno strato di rivestimento in |
| US6773798B2 (en) | 1999-12-23 | 2004-08-10 | Sealed Air Corporation (Us) | Polyolefin foam composite structure and method for making the same |
| US6764756B1 (en) | 1999-12-23 | 2004-07-20 | Sealed Air Corporation (Us) | Polyolefin foam composite structure and method for making the same |
| US6838027B2 (en) * | 1999-12-30 | 2005-01-04 | Delphi Technologies, Inc. | Method of making an interior trim panel |
| US6422640B2 (en) | 1999-12-30 | 2002-07-23 | Delphi Technologies, Inc. | Door trim panel assembly and method of making |
| JP3525095B2 (ja) * | 2000-06-05 | 2004-05-10 | 本田技研工業株式会社 | 自動車用ポリプロピレン系樹脂複合成形体 |
| USH2104H1 (en) | 2000-06-28 | 2004-05-04 | Sealed Air Corporation (Us) | Polyolefin foam/film composite and method for making the same |
| JP2002067067A (ja) * | 2000-08-24 | 2002-03-05 | Jsp Corp | 表皮材積層発泡粒子成形体の製造方法 |
| CN1271125C (zh) * | 2000-09-20 | 2006-08-23 | 株式会社Jsp | 发泡聚丙烯树脂珠粒及其生产工艺 |
| US6492013B1 (en) | 2001-03-28 | 2002-12-10 | Sealed Air Corporation | Foam composite structure comprising a blend of polypropylene and homogeneous ethylene/alpha-olefin copolymer |
| US6723263B2 (en) | 2001-09-25 | 2004-04-20 | Delphi Technologies, Inc. | Apparatus and method of making interior trim panel |
| US6695998B2 (en) * | 2001-11-09 | 2004-02-24 | Jsp Licenses, Inc. | Mold apparatus and method for one step steam chest molding |
| DE10253962A1 (de) * | 2001-11-22 | 2003-09-18 | Sumitomo Chemical Co | Verfahren zur Herstellung von geschäumten Spritzgussteilen |
| JP2005519178A (ja) * | 2002-03-07 | 2005-06-30 | センチネル・プロダクツ・コーポレーション | ポリプロピレンフォーム及びフォームコアの構造体 |
| CA2479139C (en) * | 2002-03-19 | 2010-08-24 | Jsp Corporation | Composite foamed polypropylene resin molding and method of producing same |
| JP4259980B2 (ja) * | 2003-10-27 | 2009-04-30 | 南亜塑膠工業股▲ふん▼有限公司 | 五層共押出二軸延伸ポリプロピレンパール光沢合成紙及びその製造法 |
| FR2868982B1 (fr) * | 2004-04-19 | 2006-06-16 | Faurecia Interieur Ind Snc | Piece destinee en particulier a l'habillage interieur d'un vehicule et procede pour realiser une telle piece |
| PL1752485T3 (pl) * | 2005-08-08 | 2009-02-27 | Sekisui Alveo Ag | Miękka pianka poliolefinowa o wysokiej termoodporności |
| JP4891960B2 (ja) * | 2008-09-04 | 2012-03-07 | 株式会社ジェイエスピー | ポリプロピレン系樹脂発泡成型体及び自動車内装材 |
| KR101523418B1 (ko) | 2009-06-26 | 2015-05-27 | 가부시키가이샤 제이에스피 | 폴리프로필렌계 수지 발포 입자 및 발포 입자 성형체 |
| WO2011008845A1 (en) | 2009-07-14 | 2011-01-20 | Toray Plastics (America), Inc. | Crosslinked polyolefin foam sheet with exceptional softness, haptics, moldability, thermal stability and shear strength |
| US9878479B2 (en) * | 2013-12-30 | 2018-01-30 | Toray Plastics (America), Inc. | Method to direct compound extruded structure for the production of irradiation crosslinked polypropylene foam |
| US9663958B2 (en) | 2013-12-31 | 2017-05-30 | Toray Plastics (America), Inc. | Methods of producing foam structures from recycled metallized polyolefin material |
| US9669600B2 (en) | 2014-12-30 | 2017-06-06 | Toray Plastics (America), Inc. | Coextruded, crosslinked multilayer polyolefin foam structures from recycled polyolefin foam material and methods of making the same |
| US9821533B2 (en) | 2014-12-30 | 2017-11-21 | Toray Plastics (America), Inc. | Coextruded, crosslinked multilayer polyolefin foam structures from recycled metallized polyolefin material and methods of making the same |
| US10384388B2 (en) | 2014-12-30 | 2019-08-20 | Toray Plastics (America), Inc. | Coextruded, crosslinked multilayer polyolefin foam structures and methods of making the same |
| JP6554432B2 (ja) * | 2016-03-08 | 2019-07-31 | 積水化成品工業株式会社 | 緩衝材 |
| US11007761B2 (en) | 2017-03-31 | 2021-05-18 | Toray Plastics (America), Inc. | Method of making coextruded, cross-linked polyolefin foam with TPU cap layers |
| US10501598B2 (en) | 2017-06-29 | 2019-12-10 | Toray Plastics (America), Inc. | Method of making coextruded, crosslinked multilayer polyolefin foam structures from recycled crosslinked polyolefin foam material |
| JP6628374B1 (ja) * | 2018-08-10 | 2020-01-08 | 株式会社ジェイエスピー | 積層体 |
| US11590730B2 (en) | 2019-03-29 | 2023-02-28 | Toray Plastics (America), Inc. | Coextruded, crosslinked polyolefin foam with KEE cap layers |
| US11590677B2 (en) | 2019-03-29 | 2023-02-28 | Toray Plastics (America), Inc. | Method of making coextruded, crosslinked polyolefin foam with KEE cap layers |
| JP7521909B2 (ja) * | 2020-03-11 | 2024-07-24 | 共和レザー株式会社 | 表皮材 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5188882A (en) * | 1988-01-29 | 1993-02-23 | Mitsui Petrochemical Industries, Ltd. | Multilayered molding |
| JPH04119828A (ja) * | 1990-09-11 | 1992-04-21 | Toyoda Gosei Co Ltd | 取付具を有する発泡基材製品の製造方法 |
| JP3025057B2 (ja) * | 1991-06-27 | 2000-03-27 | 積水化学工業株式会社 | 発泡性ポリオレフィン系樹脂組成物 |
| JP3081725B2 (ja) * | 1992-04-23 | 2000-08-28 | 鐘淵化学工業株式会社 | 表皮を有するポリプロピレン系樹脂型内発泡成形体の製造法 |
| WO1993022129A1 (fr) * | 1992-04-23 | 1993-11-11 | Kanegafuchi Kagaku Kogyo Kabushiki Kaisha | Produit de moulage avec croute a base de resine de polypropylene et a expansion dans le moule, et procede de production correspondant |
| JP3282328B2 (ja) * | 1993-12-17 | 2002-05-13 | 住友化学工業株式会社 | 多層成形品の製造方法および多層成形品 |
-
1996
- 1996-11-08 JP JP31296496A patent/JP3710014B2/ja not_active Expired - Fee Related
-
1997
- 1997-11-07 DE DE69704248T patent/DE69704248T2/de not_active Expired - Lifetime
- 1997-11-07 EP EP97308950A patent/EP0841155B1/en not_active Expired - Lifetime
- 1997-11-07 US US08/967,362 patent/US5928776A/en not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| EP0841155B1 (en) | 2001-03-14 |
| US5928776A (en) | 1999-07-27 |
| JPH10138350A (ja) | 1998-05-26 |
| DE69704248D1 (de) | 2001-04-19 |
| EP0841155A3 (en) | 1999-01-07 |
| DE69704248T2 (de) | 2001-07-05 |
| EP0841155A2 (en) | 1998-05-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JPH10138350A (ja) | 表皮材付発泡成形体の製造方法及びそれにより得られる車輌用内装材 | |
| US11628648B2 (en) | Method of making coextruded crosslinked polyolefin foam with polyamide cap layers | |
| CN109476139B (zh) | 叠层体 | |
| JP7703564B2 (ja) | 架橋ポリオレフィンキャップ層を有する共押出し架橋多層ポリオレフィン発泡構造体及びその製造方法 | |
| JP3297253B2 (ja) | 架橋ポリオレフィン系樹脂発泡体、積層体及び成形体 | |
| US6096417A (en) | Composite material having polypropylene resin molded body and polypropylene resin foamed body and method of producing same | |
| JP2016190400A (ja) | 外板用樹脂積層板の製造方法 | |
| JP4220650B2 (ja) | 架橋ポリオレフィン系樹脂発泡体シート及びその製造方法 | |
| JP2003334880A (ja) | 積層体及び成形品 | |
| JPH11322993A (ja) | ポリプロピレン系樹脂架橋発泡シート及び該発泡シート積層発泡粒子成形体の製造方法 | |
| US11479016B2 (en) | Coextruded crosslinked polyolefin foam with polyamide cap layers | |
| JP3396400B2 (ja) | 積層シート | |
| JP4172685B2 (ja) | 表皮材付き発泡成形体の製造方法 | |
| JP3172281B2 (ja) | 自動車用内装材の製造法 | |
| JPH1015973A (ja) | 表皮付き合成樹脂型内発泡成形体の製造方法 | |
| JP3135366B2 (ja) | 内装材の成型方法 | |
| JPH06114957A (ja) | 自動車用内装材の製造法 | |
| JP4190314B2 (ja) | 成形品 | |
| JPH1060145A (ja) | 架橋ポリオレフィン系樹脂発泡体の製造方法 | |
| JPH03192133A (ja) | エラストマー発泡体の製造方法 | |
| JP4201166B2 (ja) | 表皮材付き発泡粒子成形体の製造方法 | |
| JP2023521603A (ja) | ポリアミドキャップ層を有する共押出し架橋ポリオレフィン発泡体 | |
| JP2003082142A (ja) | 架橋ポリオレフィン系樹脂発泡体及びその製造方法 | |
| JP3279456B2 (ja) | 架橋ポリオレフィン系樹脂発泡体 | |
| JPH08104765A (ja) | 成形性に優れた架橋ポリオレフィン系樹脂発泡体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040106 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20040510 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20050729 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050803 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050804 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080819 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090819 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090819 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100819 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110819 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110819 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120819 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120819 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130819 Year of fee payment: 8 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |