JP3725802B2 - 射出装置 - Google Patents
射出装置 Download PDFInfo
- Publication number
- JP3725802B2 JP3725802B2 JP2001166495A JP2001166495A JP3725802B2 JP 3725802 B2 JP3725802 B2 JP 3725802B2 JP 2001166495 A JP2001166495 A JP 2001166495A JP 2001166495 A JP2001166495 A JP 2001166495A JP 3725802 B2 JP3725802 B2 JP 3725802B2
- Authority
- JP
- Japan
- Prior art keywords
- screw
- injection
- cylinder
- resin
- cylinder head
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000002347 injection Methods 0.000 title claims description 117
- 239000007924 injection Substances 0.000 title claims description 117
- 239000011347 resin Substances 0.000 claims description 64
- 229920005989 resin Polymers 0.000 claims description 64
- 238000010438 heat treatment Methods 0.000 claims description 34
- 239000012778 molding material Substances 0.000 claims description 16
- 230000002093 peripheral effect Effects 0.000 claims description 8
- 238000000034 method Methods 0.000 description 23
- 238000000465 moulding Methods 0.000 description 8
- 230000000669 biting effect Effects 0.000 description 5
- 238000005259 measurement Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 238000001746 injection moulding Methods 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 230000002265 prevention Effects 0.000 description 2
- 238000005303 weighing Methods 0.000 description 2
- 230000004323 axial length Effects 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
Images


Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
Description
【発明の属する技術分野】
本発明は、射出装置に関するものである。
【0002】
【従来の技術】
従来、射出成形機においては、加熱シリンダ内において加熱され溶融させられた樹脂を、高圧で射出して金型装置のキャビティ空間に充填(てん)し、該キャビティ空間内において冷却して固化させることによって成形品を得ることができるようになっている。
【0003】
そのために、前記射出成形機は型締装置及び射出装置を有し、前記型締装置は、固定プラテン及び可動プラテンを備え、型締用シリンダが可動プラテンを進退させることによって金型装置の型閉じ、型締め及び型開きが行われる。
【0004】
一方、前記射出装置は、一般に、インラインスクリュー方式のものが使用され、ホッパから供給された樹脂を加熱して溶融させる加熱シリンダ、及び溶融させられた樹脂を射出する射出ノズルを備え、前記加熱シリンダ内にスクリューが回転自在に、かつ、進退自在に配設される。そして、該スクリューを、後端に連結された駆動部によって前進させることにより射出ノズルから樹脂が射出され、前記駆動部によって後退させることにより樹脂の計量が行われる。
【0005】
図2は従来の射出装置の要部を示す断面図である。
【0006】
図において、11は加熱シリンダであり、該加熱シリンダ11の前端(図における左端)に射出ノズル12が取り付けられ、加熱シリンダ11の周囲に図示されないヒータが配設される。また、前記加熱シリンダ11内には、スクリュー14が回転自在に、かつ、進退(図における左右方向に移動)自在に配設される。そして、該スクリュー14は、フライト部15及び射出部16から成り、後端(図における右端)の軸部21を介して図示されない駆動部と連結される。前記射出部16は、スクリューヘッド41、該スクリューヘッド41の後方(図における右方)に形成されたロッド42、該ロッド42の周囲に配設された逆止リング43、及びフライト部15の前端に取り付けられたシールリング44から成る。なお、逆止リング43及びシールリング44は、射出工程時に、樹脂が逆流するのを防止する逆流防止装置として機能する。前記駆動部は、射出用モータ及び計量用モータから成る。また、前記フライト部15の周囲には、螺(ら)旋状のフライト23が形成され、該フライト23によって螺旋状の溝24が形成される。
【0007】
そして、前記加熱シリンダ11の後端の近傍には樹脂供給口25が形成され、該樹脂供給口25に漏斗状の図示されないホッパが配設され、該ホッパに収容されたペレット状の樹脂は、樹脂供給口25を介して加熱シリンダ11内に供給される。
【0008】
前記樹脂供給口25は、スクリュー14を加熱シリンダ11内における最も前方(図における左方)の前進限位置(図に示される位置)に置いた状態において、前記溝24の後端部(図における右端部)と対向する箇所に形成される。そして、前記フライト部15には、後方から前方にかけて、樹脂供給口25を介して樹脂が供給される樹脂供給部P1、供給された樹脂を圧縮させながら溶融させる圧縮部P2、及び溶融させられた樹脂を一定量ずつ計量する計量部P3が順に形成される。
【0009】
前記構成の射出装置において、計量工程時に、前記計量用モータを駆動することによって、前記スクリュー14を回転させると、前記ホッパから加熱シリンダ11内に供給された樹脂は、前記溝24に沿って前進(図における左方に移動)させられるとともに、前記ヒータによって加熱され、溶融させられ、それに伴って、スクリュー14は後退(図における右方に移動)させられる。そして、前記スクリュー14が後退するのに伴って、前記逆止リング43はロッド42に対して相対的に前方に移動させられるので、フライト部15の前端に到達した樹脂は、ロッド42と逆止リング43との間の樹脂流路を通り、スクリューヘッド41の前方に送られる。したがって、スクリュー14が後退限位置に置かれた状態で、スクリューヘッド41の前方に1ショット分の溶融させられた樹脂が蓄えられる。
【0010】
次に、射出工程時に、前記射出用モータを駆動して、スクリュー14を前進させると、前記スクリューヘッド41の前方に蓄えられた樹脂は、前記射出ノズル12から射出され、図示されない金型装置のキャビティ空間に充填される。
【0011】
ところで、射出ノズル12から射出される樹脂は、前記スクリューヘッド41の前方に蓄えられていたものであるので、射出ノズル12から射出される樹脂の量、すなわち、射出量Iqは、スクリュー14の径の断面積をAsとし、スクリュー14のストロークをStとしたとき、
Iq=As・St
になる。したがって、成形品の寸法が変わった場合、前記ストロークStを調整することによって、射出量Iqを変更するようにしている。
【0012】
【発明が解決しようとする課題】
しかしながら、前記従来の射出装置においては、例えば、寸法の小さい成形品を成形する場合、成形品の品質が低下してしまう。
【0013】
すなわち、寸法の小さい成形品を成形する場合、前記ストロークStを小さくすることによって射出量Iqを少なくする必要が生じるので、スクリュー14が後退限位置に置かれたときの加熱シリンダ11内の樹脂を収容する空間の容積をQとし、成形サイクルの周期をTとしたとき、樹脂が前記樹脂供給部P1に供給されてから射出ノズル12から射出されるまでの滞留時間Ta
Ta=(Q/Iq)・T
が長くなり、樹脂が劣化したり、焼けが発生したりして、成形品の品質が低下してしまう。
【0014】
また、スクリュー14のストロークStが小さくなるので、射出工程中においてスクリュー14の位置ごとに設定された射出速度、圧力等を達成することが困難になり、射出装置の制御性が低下してしまう。
【0015】
そこで、寸法の小さい成形品を成形する場合、スクリュー14の径を小さくすることが考えられる。ところが、スクリュー14の径を小さくするのに伴って溝24が浅くなり、溝24の深さがペレット状の樹脂の寸法に対して相対的に小さくなるので、スクリュー14における樹脂の噛(かみ)込み性が低下し、樹脂の送りが不安定になってしまう。その結果、溶融させられる樹脂の密度が不均一になりやすく、射出量Iqが不安定になるので、ショートショット、ひけ、欠け、バリ等が生じ、成形品の品質が低下してしまう。
【0016】
また、噛込み性が低下すると、計量を行うのに必要なスクリュー14の回転数が多くなり、加熱シリンダ11と逆止リング43との間で発生する摩耗が多くなってしまう。その結果、発生した摩耗によって樹脂が逆流するのを防止することができなくなり、射出量Iqが一層不安定になり、成形品の品質が一層低下してしまう。
【0017】
本発明は、前記従来の射出装置の問題点を解決して、寸法の小さい成形品を成形する場合に、成形品の品質及び制御性を向上させることができる射出装置を提供することを目的とする。
【0018】
【課題を解決するための手段】
そのために、本発明の射出装置においては、内径が大きいシリンダ本体、及び該シリンダ本体の前方に着脱自在に配設され、内径が小さいシリンダヘッドを備えた加熱シリンダと、該加熱シリンダの前端に取り付けられた射出ノズルと、前記加熱シリンダ内において回転自在に、かつ、進退自在に配設され、外径が大きいスクリュー本体、及び該スクリュー本体の前方に配設され、外径が小さい射出部を備えたスクリューとを有する。
また、前記スクリュー本体と射出部との間の外周面には、断面積が徐々に変化するようにテーパ面が、前記シリンダヘッドの後端部における前記シリンダ本体への取り付け部分より前方の内周面には、樹脂流路の断面積が徐々に変化するようにテーパ面がそれぞれ形成される。
【0019】
そして、計量工程において、前記スクリューが後退させられるのに伴って前記射出部はシリンダヘッド内を後退させられ、シリンダヘッド内における射出部の前方に成形材料が蓄えられる。
【0020】
また、射出工程において、前記スクリューが前進させられるのに伴って前記射出部はシリンダヘッド内を前進させられ、前記成形材料が射出ノズルから射出される。
【0021】
そして、前記射出工程において、スクリューは、前記射出部とスクリュー本体との間に形成される空間に存在する成形材料を後方に移動させるために、計量工程における回転方向に対して逆方向に回転させられる。
【0022】
【発明の実施の形態】
以下、本発明の実施の形態について図面を参照しながら詳細に説明する。
【0023】
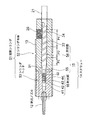
図1は本発明の実施の形態における計量工程が完了したときの射出装置の要部を示す断面図、図3は本発明の実施の形態における射出工程が完了したときの射出装置の要部を示す断面図である。
【0024】
図において、51はシリンダ部材としての加熱シリンダであり、該加熱シリンダ51は、シリンダ本体52、及び該シリンダ本体52の前方(図における左方)に配設され、図示されないボルト等によって取り付けられたシリンダヘッド53を備える。該シリンダヘッド53は、前記加熱シリンダ51における前端部(図における左端部)において所定の距離にわたって設定される。該距離は、成形品の寸法に対応する射出量Iqに基づいて算出され、設定される。
【0025】
そして、加熱シリンダ51の前端(図における左端)に射出ノズル12が取り付けられ、加熱シリンダ51の周囲にヒータ13が配設される。また、前記加熱シリンダ51内には、射出部材としてのスクリュー14が回転自在に、かつ、進退(図における左右方向に移動)自在に配設される。そして、該スクリュー14は、フライト部15及び射出部16から成り、後端(図における右端)の軸部21を介して図示されない駆動部と連結される。該駆動部は、第1の駆動手段としての射出用モータ、及び第2の駆動手段としての計量用モータから成る。また、前記フライト部15は、周囲に螺旋状のフライト23が形成されたスクリュー14の本体、すなわち、スクリュー本体としての大径部54、及び該大径部54より前方に形成され、射出部16と連結される小径部55を備え、前記フライト23によって螺旋状の溝24が形成される。
【0026】
前記射出部16は、円錐(すい)形の形状を有するスクリューヘッド41、該スクリューヘッド41と一体に形成され、スクリューヘッド41と小径部55とを連結するロッド42、該ロッド42の周囲に配設された環状の逆止リング43、及び該逆止リング43と当接自在に配設され、小径部55に取り付けられたシールリング44から成る。なお、射出部16のうち、逆止リング43及びシールリング44は射出工程時に、成形材料としての樹脂が逆流するのを防止する逆流防止装置として機能する。
【0027】
そして、前記加熱シリンダ51の後端の近傍の所定の位置には成形材料供給口としての樹脂供給口25が形成され、該樹脂供給口25に図示されない漏斗状のホッパが連結され、該ホッパに収容されたペレット状の樹脂は、樹脂供給口25を介して加熱シリンダ51内に供給される。
【0028】
前記樹脂供給口25は、スクリュー14を加熱シリンダ11内における最も前方の前進限位置(図3に示される位置)に置いた状態において、前記溝24の後端部(図における右端部)と対向する箇所に形成される。そして、前記フライト部15には、後方(図における右方)から前方にかけて、樹脂供給口25を介して樹脂が供給される樹脂供給部P1、供給された樹脂を圧縮させながら溶融させる圧縮部P2、及び溶融させられた樹脂を一定量ずつ計量する計量部P3が順に形成される。
【0029】
前記構成の射出装置において、計量工程時に、前記計量用モータを正方向に駆動することによって、前記スクリュー14を正方向に回転させると、前記ホッパから加熱シリンダ11内に供給された樹脂は、前記溝24に沿って前進(図における左方に移動)させられるとともに、前記ヒータ13によって加熱され、溶融させられ、それに伴ってスクリュー14は後退(図における右方に移動)させられる。そして、前記スクリュー14が後退するのに伴って、前記逆止リング43はロッド42に対して相対的に前方に移動させられるので、フライト部15の前端に到達した樹脂は、ロッド42と逆止リング43との間の成形材料流路としての樹脂流路を通り、スクリューヘッド41の前方に送られる。したがって、スクリュー14が後退限位置(図1に示される位置)に置かれた状態で、スクリューヘッド41の前方に1ショット分の溶融させられた樹脂が蓄えられる。
【0030】
次に、射出工程時に、前記射出用モータを駆動して、スクリュー14を前進させると、前記スクリューヘッド41の前方に蓄えられた樹脂は、前記射出ノズル12から射出され、図示されない金型装置のキャビティ空間に充填される。
【0031】
ところで、寸法の小さい成形品を成形する場合、スクリュー14のストロークStを小さくすることによって射出量Iqを少なくすると、樹脂が前記樹脂供給部P1に供給されてから射出ノズル12から射出されるまでの滞留時間Taが長くなり、樹脂が劣化したり、焼けが発生したりして、成形品の品質が低下してしまう。
【0032】
そこで、前記射出部16は大径部54より外径が小さくされる。すなわち、射出部16の外径をd1(例えば、従来の細径インラインスクリューの径と等しい14〔mm〕)とし、大径部54の外径をd2(例えば、25〔mm〕)としたとき、外径d1、d2は、
d1<d2
にされる。なお、前記外径d1は、スクリューヘッド41、逆止リング43及びシールリング44の外径によって表される。
【0033】
また、前記シリンダヘッド53の内径はシリンダ本体52の内径より小さくされる。すなわち、シリンダヘッド53の内径をe1とし、シリンダ本体52の内径をe2としたとき、内径e1は外径d1よりわずかに大きくされ、内径e2は外径d2よりわずかに大きくされ、内径e1、e2は、
e1<e2
にされる。
【0034】
そして、前記スクリュー14を加熱シリンダ51内において進退させたときに、前記射出部16はシリンダヘッド53内において進退させられ、射出部16のストロークの全体において逆止リング43の外周面とシリンダヘッド53の内周面とが摺(しゅう)動させられ、計量及び射出が行われる。すなわち、計量工程が開始され、スクリュー14が後退させられると、スクリューヘッド41がシリンダヘッド53内を後退させられ、計量工程が完了してスクリュー14が後退限位置に置かれると、スクリューヘッド41がシリンダヘッド53内の後退限位置に置かれ、射出工程が開始され、スクリュー14が前進させられると、スクリューヘッド41がシリンダヘッド53内を前進させられ、スクリュー14が前進限位置に置かれると、スクリューヘッド41がシリンダヘッド53内の前進限位置に置かれる。そのために、前記小径部55の外径は外径d1より小さくされ、小径部55の軸方向の長さはスクリューヘッド41のストロークを確保することができるように設定される。
【0035】
前記構成の射出装置においては、射出部16の外径d1及びシリンダヘッド53の内径e1が小さくされるので、寸法の小さい成形品を成形する場合に、前記スクリューヘッド41のストローク及びスクリュー14のストロークを小さくすることなく、射出量Iqを確保することができる。
【0036】
そして、射出部16の外径d1を小さくするのに伴って、大径部54の外径d2を小さくする必要がない。したがって、例えば、従来の細径インラインスクリューの外径を14〔mm〕とし、本実施の形態における大径部54の外径d2を25〔mm〕としたとき、従来の細径インラインスクリューに対する大径部54の断面積比γは、
γ=252 /142
≒3
になり、計量工程においてスクリュー14を同じ回転速度で回転させても、計量に要する時間が約三分の一になる。その結果、成形サイクルの周期を短くすることができる。
【0037】
このように、スクリュー14のストロークを小さくすることなく、射出量を確保することができ、成形サイクルの周期を短くすることができるので、滞留時間Taを短くすることができる。したがって、樹脂が劣化したり、焼けが発生したりすることがなくなるので、成形品の品質を向上させることができる。
【0038】
また、スクリュー14のストロークが小さくならないので、射出工程中においてスクリュー14の位置ごとに設定された射出速度、圧力等を容易に達成することができ、射出装置の制御性を向上させることができる。
【0039】
そして、大径部54の外径d2を十分に大きくすることができるので、溝24の深さをペレット状の樹脂の寸法に対して相対的に大きくすることができる。したがって、スクリュー14における樹脂の噛込み性を向上させることができ、樹脂の送りを安定させることができる。その結果、溶融させられる樹脂の密度を均一にすることができ、射出量Iqを安定させることができるので、ショートショット、ひけ、欠け、バリ等が生じることがなく、成形品の品質を向上させることができる。
【0040】
また、噛込み性を向上させることができるので、計量を行うのに必要なスクリュー14の回転数が少なくなり、シリンダヘッド53と逆止リング43との間で発生する摩耗が少なくなる。その結果、樹脂が逆流するのを十分に防止することができ、射出量Iqを一層安定させることができるので、成形品の品質を一層向上させることができる。しかも、噛込み性を向上させることができるので、樹脂として粉砕材を使用したときの噛込みを安定させることができる。
【0041】
さらに、大径部54の外径d2が大きいので、前記溝24内の容積が大きくなる。したがって、スクリュー14の軸方向の寸法を小さくすることができる。
【0042】
また、前記シリンダヘッド53がシリンダ本体52に対して着脱自在に配設されるので、シリンダヘッド53に摩耗が発生した場合、加熱シリンダ51の全体を交換する必要がなく、シリンダヘッド53を交換するだけでよい。したがって、射出装置のコストを低くすることができる。
【0043】
ところで、小径部55と大径部54との間の外周面には、断面積が徐々に変化するようにテーパ面S1が形成され、前記シリンダヘッド53の後端部における内周面には、樹脂流路の断面積が徐々に変化するようにテーパ面S2が形成される。したがって、計量工程中においてスクリュー14が後退させられるのに伴って、図1に示されるように、前記テーパ面S1、S2間、すなわち、射出部16と大径部54との間の外周に、所定の容積を有する空間が形成され、射出工程中においてスクリュー14が前進させられるのに伴って、前記空間が小さくなり、射出工程が完了すると、図3に示されるように、空間がほぼなくなる。このとき、樹脂が圧縮されると、所定の抵抗力が発生させられ、射出を円滑に行うことができない。
【0044】
そこで、射出工程を開始してから終了するまでの間、図示されない制御部は、計量用モータを逆方向に駆動し、スクリュー14を計量工程における回転方向に対して逆方向に回転させ、溝24内の樹脂を逆流させ、前記空間に存在する樹脂を後方に移動させる。なお、スクリュー14の前進速度をVsとし、前記フライト23のピッチをPfとしたとき、スクリュー14を逆方向に回転させるときの回転速度Nsは、
Ns=Vs/(Pf・60)
にされる。
【0045】
したがって、射出を円滑に行うことができる。
【0046】
なお、本発明は前記実施の形態に限定されるものではなく、本発明の趣旨に基づいて種々変形させることが可能であり、それらを本発明の範囲から排除するものではない。
【0047】
【発明の効果】
以上詳細に説明したように、本発明によれば、射出装置においては、内径が大きいシリンダ本体、及び該シリンダ本体の前方に着脱自在に配設され、内径が小さいシリンダヘッドを備えた加熱シリンダと、該加熱シリンダの前端に取り付けられた射出ノズルと、前記加熱シリンダ内において回転自在に、かつ、進退自在に配設され、外径が大きいスクリュー本体、及び該スクリュー本体の前方に配設され、外径が小さい射出部を備えたスクリューとを有する。
また、前記スクリュー本体と射出部との間の外周面には、断面積が徐々に変化するようにテーパ面が、前記シリンダヘッドの後端部における前記シリンダ本体への取り付け部分より前方の内周面には、樹脂流路の断面積が徐々に変化するようにテーパ面がそれぞれ形成される。
【0048】
そして、計量工程において、前記スクリューが後退させられるのに伴って前記射出部はシリンダヘッド内を後退させられ、シリンダヘッド内における射出部の前方に成形材料が蓄えられる。
【0049】
また、射出工程において、前記スクリューが前進させられるのに伴って前記射出部はシリンダヘッド内を前進させられ、前記成形材料が射出ノズルから射出される。
そして、前記射出工程において、スクリューは、前記射出部とスクリュー本体との間に形成される空間に存在する成形材料を後方に移動させるために、計量工程における回転方向に対して逆方向に回転させられる。
【0050】
この場合、シリンダヘッドの内径がシリンダ本体の内径より小さくされ、射出部の外径がスクリュー本体の外径より小さくされるので、寸法の小さい成形品を成形する場合に、スクリューのストロークを小さくすることなく、射出量を確保することができる。
【0051】
そして、スクリューのストロークを小さくすることなく、射出量を確保することができ、成形サイクルの周期を短くすることができるので、成形材料の滞留時間を短くすることができる。したがって、成形材料が劣化したり、焼けが発生したりすることがなくなり、成形品の品質を向上させることができる。
【0052】
また、スクリューのストロークが小さくならないので、射出工程中においてスクリューの位置ごとに設定された射出速度、圧力等を容易に達成することができ、射出装置の制御性を向上させることができる。
【0054】
さらに、射出工程においてスクリューが計量工程における回転方向に対して逆方向に回転させられ、溝内の成形材料が逆流させられ、射出部とスクリュー本体との間に形成される空間に存在する成形材料が後方に移動させられるので、射出を円滑に行うことができる。
【図面の簡単な説明】
【図1】本発明の実施の形態における計量工程が完了したときの射出装置の要部を示す断面図である。
【図2】従来の射出装置の要部を示す断面図である。
【図3】本発明の実施の形態における射出工程が完了したときの射出装置の要部を示す断面図である。
【符号の説明】
12 射出ノズル
14 スクリュー
16 射出部
51 加熱シリンダ
52 シリンダ本体
53 シリンダヘッド
54 大径部
Claims (1)
- (a)内径が大きいシリンダ本体、及び該シリンダ本体の前方に着脱自在に配設され、内径が小さいシリンダヘッドを備えた加熱シリンダと、
(b)該加熱シリンダの前端に取り付けられた射出ノズルと、
(c)前記加熱シリンダ内において回転自在に、かつ、進退自在に配設され、外径が大きいスクリュー本体、及び該スクリュー本体の前方に配設され、外径が小さい射出部を備えたスクリューとを有するとともに、
(d)前記スクリュー本体と射出部との間の外周面には、断面積が徐々に変化するようにテーパ面が、前記シリンダヘッドの後端部における前記シリンダ本体への取り付け部分より前方の内周面には、樹脂流路の断面積が徐々に変化するようにテーパ面がそれぞれ形成され、
(e)計量工程において、前記スクリューが後退させられるのに伴って前記射出部はシリンダヘッド内を後退させられ、シリンダヘッド内における射出部の前方に成形材料が蓄えられ、
(f)射出工程において、前記スクリューが前進させられるのに伴って前記射出部はシリンダヘッド内を前進させられ、前記成形材料が射出ノズルから射出され、
(g)前記射出工程において、スクリューは、前記射出部とスクリュー本体との間に形成される空間に存在する成形材料を後方に移動させるために、計量工程における回転方向に対して逆方向に回転させられることを特徴とする射出装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001166495A JP3725802B2 (ja) | 2001-06-01 | 2001-06-01 | 射出装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001166495A JP3725802B2 (ja) | 2001-06-01 | 2001-06-01 | 射出装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2002361696A JP2002361696A (ja) | 2002-12-18 |
| JP3725802B2 true JP3725802B2 (ja) | 2005-12-14 |
Family
ID=19009024
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001166495A Expired - Fee Related JP3725802B2 (ja) | 2001-06-01 | 2001-06-01 | 射出装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3725802B2 (ja) |
Families Citing this family (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4820162B2 (ja) * | 2005-12-15 | 2011-11-24 | スパイラル ロジック エルティディ | スクリュー、射出装置及び圧力部材 |
| US20170015036A1 (en) * | 2014-05-30 | 2017-01-19 | Mitsubishi Heavy Industries Plastic Technology Co., Ltd. | Injection molding method, screw, and injection molding machine |
| BR112017011636B1 (pt) | 2014-12-04 | 2022-04-19 | Extrude To Fill, LLC | Aparelho de moldagem por injeção |
-
2001
- 2001-06-01 JP JP2001166495A patent/JP3725802B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP2002361696A (ja) | 2002-12-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR20090094341A (ko) | 스크루 및 사출장치 | |
| JPH06339962A (ja) | 射出成形装置 | |
| JP4146509B1 (ja) | 射出成形機及びそれを用いた射出成形方法 | |
| KR101534926B1 (ko) | 사출성형기 | |
| JP4820162B2 (ja) | スクリュー、射出装置及び圧力部材 | |
| JP2002361696A (ja) | 射出装置 | |
| JPH09207180A (ja) | スクリュプリプラ式射出装置 | |
| JP6026220B2 (ja) | 射出成形機 | |
| JP6202163B1 (ja) | 金型用射出装置取付プレート及び金型 | |
| JP3345360B2 (ja) | 射出装置 | |
| JP5255925B2 (ja) | 射出成形機 | |
| JP2003145533A (ja) | 成形材料可塑化装置 | |
| JP3301742B2 (ja) | 射出装置 | |
| JP2678565B2 (ja) | 射出装置 | |
| JP6177586B2 (ja) | 射出成形機 | |
| JP2006142520A (ja) | プリプラ式射出装置及びこの装置における漏出樹脂の排出方法 | |
| JP2017225984A (ja) | 金属溶解スクリュ、スクリュ式金属溶解機及びスクリュ式金属射出成形機 | |
| JP2005001358A (ja) | 射出装置 | |
| JP2004017450A (ja) | 射出装置 | |
| JP2001121577A (ja) | 射出装置 | |
| JPH09286045A (ja) | 樹脂の供給装置および樹脂の供給方法 | |
| JPH06312443A (ja) | 射出成形機 | |
| JPH09290439A (ja) | 樹脂の供給装置および樹脂の供給方法 | |
| JP2000185340A (ja) | 射出装置 | |
| JP2000238098A (ja) | 射出装置及びその射出方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040203 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040402 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20040914 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041112 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20050920 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20050922 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20080930 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| LAPS | Cancellation because of no payment of annual fees |