JP3834355B2 - ハロゲン電球の封止方法 - Google Patents
ハロゲン電球の封止方法 Download PDFInfo
- Publication number
- JP3834355B2 JP3834355B2 JP15321296A JP15321296A JP3834355B2 JP 3834355 B2 JP3834355 B2 JP 3834355B2 JP 15321296 A JP15321296 A JP 15321296A JP 15321296 A JP15321296 A JP 15321296A JP 3834355 B2 JP3834355 B2 JP 3834355B2
- Authority
- JP
- Japan
- Prior art keywords
- envelope
- sealing
- mount
- closed end
- closed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images








Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01K—ELECTRIC INCANDESCENT LAMPS
- H01K1/00—Details
- H01K1/28—Envelopes; Vessels
- H01K1/34—Double wall vessels
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01K—ELECTRIC INCANDESCENT LAMPS
- H01K3/00—Apparatus or processes adapted to the manufacture, installing, removal, or maintenance of incandescent lamps or parts thereof
- H01K3/20—Sealing-in wires directly into the envelope
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01K—ELECTRIC INCANDESCENT LAMPS
- H01K3/00—Apparatus or processes adapted to the manufacture, installing, removal, or maintenance of incandescent lamps or parts thereof
- H01K3/26—Closing of vessels
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02B—CLIMATE CHANGE MITIGATION TECHNOLOGIES RELATED TO BUILDINGS, e.g. HOUSING, HOUSE APPLIANCES OR RELATED END-USER APPLICATIONS
- Y02B20/00—Energy efficient lighting technologies, e.g. halogen lamps or gas discharge lamps
Landscapes
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Vessels And Coating Films For Discharge Lamps (AREA)
- Resistance Heating (AREA)
Description
【産業上の利用分野】
本発明は、チップ管を必要としないチップレスのハロゲン電球の封止方法に関する。
【0002】
【従来の技術】
従来のハロゲン電球(B')は図21に示すように、外囲器(1')の封止部(13')内に埋設した封止用箔(10')の一端にフィラメント(6')のリード部(21')を、封止用箔(10')の他端に外部リード棒(11')を溶接し、外部リード棒(11')を封止部(13')から外方に突出させた形状のものであった。このハロゲン電球(B')の封止部(13')の形成は、図20に示すようにチップ管(29')に接続されたガス供給管(20')から外囲器(1')内に窒素やアルゴン等の不活性ガスを供給し、両端から排出して外囲器(1')内部を非酸化性雰囲気となるようにし、この状態で外囲器(1')の端部を同時に或いは個別に加熱し、軟化部分をピンチングして封止し、然る後、外囲器(1')に接続されたチップ管(29')から外囲器(1')内のガスを吸引して高真空にした後、必要ガスを外囲器(1')内に充填し、最後にチップ管(29')を根元から加熱により封切するというのが通常の方法であった。
【0003】
しかしながら、この場合前述のように外囲器(1')内に不活性ガスを供給して外囲器(1')内は勿論、封止用箔(10')も不活性ガス雰囲気中に存在するようにして封止用箔(10')の表面酸化を防止しながらピンチングを行うように配慮しているが、バーナ(19')の位置又は炎の加減によっては開口端から空気が外囲器(1')内に瞬間的に入り込む事があり、ごく僅かながら封止用箔(10')の表面酸化が生じることがあった。その場合は、ピンチングした場合の外囲器(1')の封止部(13')との密着性が劣り、製品のリーク事故の危険性が高いという欠点があったし、外囲器(1')内に侵入した空気の量によっては、封止用箔(10')の表面が激しく酸化してピンチング時に粉々に断裂してしまうことがあった。更に、外部リード棒(11')の径が細い場合には、焼き切れてしまうことがあった。
また、封止用箔(10')の表面が酸化されていない状態でも、ピンチング時の押圧力を増して封止用箔(10')と封止部(13')との密着性を高めようとした場合、封止用箔(10')の破断限界以上の力が掛かる場合があり、そのような場合には封止用箔(10')が断裂してしまうという重大な問題点があった。換言すれば、外囲器(1')の軟化の度合いとピンチング時の押圧力との関係は非常に微妙であった。
【0004】
また、前述のように不活性ガスを外囲器(1')内に流すと、そのガス流れによって封止用箔(10')がはためいて位置が一定せず、封止部(13')の所定部分に封止用箔(10')が位置するようにピンチングする事は至難の業であり、封止用箔(10')を固定するための装置が余分に必要であった。
【0005】
また、チップ管(29')を使用した場合、その封切跡(30')が外囲器(1')の側面に形成され、醜いばかりか、その周辺部分に内部歪みが残留して耐圧力も小さく、点灯・消灯を繰り返すことにより、加熱・冷却が繰り返され、封切跡(30')から破損する事があった。
最近、各国で商用電圧で使用できる、より消費電力が小さいタイプが求められ、それに従って外囲器(1')の容量も小さくならざるを得ない。このような小容量の外囲器(1')にチップ管(29')を使用した場合、最終的に外囲器(1')内に必要ガス封入し、液体窒素に外囲器(1')を浸してチップ管(29')を切断しようとしてもチップオフ用バーナ(図示せず)の炎の熱で周囲の液体窒素が蒸発して外囲器(1')の冷却が不十分となり、封入ガス量が不足して十分なる加圧ができない。然るに、最近では、電球の明るさ寿命を改善して性能を向上させるために外囲器(1')内の封入ガス圧を増す傾向にあるが、前述の理由により、チップ管(29')を使用すると実質的にこのような小容量の外囲器(1')内の封入ガス圧を高める事ができないという欠点と、封切跡(30')があるとその部分の近傍に大きな内部歪みが残留して大きな封入ガス圧には耐えられないという欠点がある。即ち、チップ管(29')を使用するタイプでは小型ハロゲン電球の場合、性能の大幅向上は望むべくもなかった。
また、封切跡(30')は、封切跡(30')並びにその近傍を通過する光を散乱させてしまい、集光性が低下するという欠点があり、例えば顕微鏡や測定器など超精密装置の光源としては不適当であるという欠点があった。
【0006】
【発明が解決しようとする課題】
本発明は、封止用箔の酸化や箔切れが発生せず、且つ外部リード棒の焼損が発生せず、しかもチップ管を必要としないため封切跡が外囲器に生じず、封入ガス圧を高める事ができる新規なハロゲン電球の封止方法の開発をその解決課題とする。
【0007】
【課題を解決するための手段】
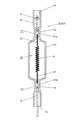
『請求項1』に記載のハロゲン電球(A)の封止方法の第1例《図1〜3参照》は「一端が開放され、他端が閉塞されている外囲器(1)に、フィラメント(6)を有するマウント(M)を外囲器(1)に開口端部(1a)から挿入し、外囲器 (1) の閉塞端部 (1b) が上を向くように配設して外囲器(1)内を減圧状態にすると共に外囲器(1)の閉塞端部(1b)を加熱して外囲器(1)の閉塞端部(1b)の加熱軟化部分(1d)を収縮させてマウント(M)の一端を閉塞端部(1b)側の収縮部分(1e)に埋設・封止し、然る後外囲器(1)内に必要ガスを充填し、次いで外囲器(1)の開口端部(1a)側を加熱して加熱部分(1f)を軟化させて封止し、開口端部(1a)側の封止部分(1g)にマウント(M)の他端を埋設・封止する」事を特徴とする。
【0008】
これによれば、外囲器(1)の閉塞端部(1b)を減圧下で加熱・収縮させるので、マウント(M)に封止用箔(10a)(10b)を使用する場合、封止用箔(10b)に過度な力を加えず箔切れを生じるような事なく封止用箔(10b)を収縮部分(1e)である封止部(13)内に確実に埋入する事ができる。また、閉塞端部(1b)側にあっては完全に閉塞された状態となっているので、外部から空気が外囲器(1)内に侵入する余地が全くなく、封止用箔(10b)の酸化もなければ外部リード棒(8)の焼損もなく且つ不活性ガスの気流によって封止用箔(10b)がはためくというような事もなく、閉塞端部(1b)側の収縮部分(1e)の中央にマウント(M)の一端を確実に埋設する事ができる。閉塞端部(1b)側を軟化させた状態で、形を整えるために適度な押圧力でピンチングしてもよい。また、開口端部(1a)側においても同様で、埋設・封止をピンチングによって行ってもよい。
【0009】
しかも減圧下での加熱・収縮であるから、マウント(M)の一端と収縮部分(1e)との密着性が非常によく、しかも従来のピンチシールのような強制押圧加工ではないので、マウント(M)の一端に封止用箔(10b)を使用しているような場合には箔切れが生じない。なお、この場合、少なくとも閉塞端部(1b)側は切除されてマウント(M)の一部が露出するようにする。閉塞端部(1b)の形状の例としては、図11に示すように外囲器本体(1H)そのままの太さで形成されている場合、図12のように閉塞端部(1b)を外囲器本体(1H)より細く形成した場合、図13のように加熱軟化部分(1d)のみを細く形成した場合などが考えられる。また、図4のように開口端に閉塞栓体(1c)が嵌め込まれている場合も考えられる。
【0010】
また、開口端部(1a)の形状の例としては、図8及び図15のように開口端部(1a)を外囲器本体(1H)より細く形成した場合、図14に示すように外囲器本体(1H)そのままの太さで形成されている場合、図9のように加熱軟化部分(1d)のみを細く形成した場合などが考えられる。
【0011】
『請求項2』に記載のハロゲン電球(A)の封止方法の第2例《図4、5参照》は「両端が開放されている外囲器(1)に、フィラメント(6)を有するマウント(M)を外囲器(1)に挿入し、次いで外囲器(1)の上端を閉塞した後、或いは両端が開放されている外囲器(1)の一端を閉塞した後、フィラメント(6)を有するマウント(M)を外囲器(1)に挿入して外囲器 (1) の閉塞端部 (1b) が上を向くように配設し、続いて外囲器(1)内を非酸化性の減圧状態にすると共に外囲器(1)の閉塞端部(1b)を加熱して外囲器(1)の閉塞端部(1b)の加熱軟化部分(1d)を収縮させ、マウント(M)の一端を閉塞端部(1b)側の収縮部分(1e)に埋設・封止し、然る後外囲器(1)内に必要ガスを充填した後、外囲器(1)の開口端(1a)側を加熱して加熱軟化部分(1f)を軟化させて封止し、開口端(1a)側の封止部分(1g)にマウント(M)の他端を埋設・封止する」事を特徴とする。
【0012】
この場合は、両端が開放されている外囲器(1)を使用する点に特徴があり、マウント(M)を外囲器(1)に挿入した後に外囲器(1)の上端を例えばシリコンゴムのような閉塞栓体(1c)で閉塞する。或いは外囲器(1)の一端を例えばシリコンゴムのような閉塞栓体(1c)で閉塞した後、マウント(M)を外囲器(1)に挿入して外囲器 (1) の閉塞端部 (1b) が上を向くように配設する。勿論、閉塞栓体(1c)はシリコンゴムのような挿入式のものに限られず、キャップ状のもので例えばOリングを介して外から嵌め込んで閉塞するようなものでもよい(図4参照)。このようにした後請求項1と同様の操作でハロゲン電球(A)を製作する。なお、この場合外囲器(1)の両端を切除せずに使用する場合がある。閉塞栓体(1c)を使用する場合には、閉塞端部(1b)の所定部分を加熱する場合に閉塞栓体(1c)が焼けないように加熱軟化部分(1d)と閉塞栓体(1c)との間の距離を十分に取っておくか或いは閉塞栓体(1c)を冷却する。なお、実際には外囲器(1)内は減圧状態になっているので、熱せられた封入ガスの対流によって閉塞栓体(1c)が焦げるような事はない。また、外囲器(1)が石英ガラスである場合には熱伝導が悪いので、加熱するバーナー炎の熱によって閉塞栓体(1c)が焦げるような事はない。
【0013】
『請求項3』のハロゲン電球(A)の封止方法は「外囲器(1)の開口端部(1a)と閉塞端部(1b)の内の少なくとも閉塞端部(1b)が外囲器本体(1H)より細く絞られており、外囲器(1)の開口端部(1a)と閉塞端部(1b)内にマウント(M)の端部がそれぞれ配設されている」事を特徴とする。
【0014】
これによれば、細く絞られた開口端部(1a)と閉塞端部(1b)内にマウント(M)の端部がそれぞれ配設されているので、或いは閉塞端部(1b)内にマウント(M)の一端部を配設し、開口端部(1a)にマウント(M)の他端部を配設し、マウント(M)の他端部に設けられた弾性吊下部材(3)にて開口端部(1a)の中央にマウント(M)の他端部を位置させる事によってマウント(M)を外囲器(1)に挿入するだけでマウント(M)の中心と外囲器(1)の中心とを一致させやすく中心合わせが容易になる。
【0015】
『請求項4』は「外囲器(1)の開口端部(1a)が、外囲器本体(1H)と同径或いは外囲器本体(1H)より細く絞られていて加熱封止部分となる細径部(1a1)と、それに続いて形成された太径部(1a2)とで構成されている」事を特徴とする。
これによれば、外囲器(1)の開口端部(1a)の封止のために細径部(1a1)を加熱した場合、バーナ(19)の炎が太径部(1a2)に遮られてガス供給管(20)側に行かず、太径部(1a2)によるガス供給管(20)の保護が可能になる。その結果、ガス供給管(20)の下端部から外囲器本体(1H)の上端部迄の距離を短く取る事ができ、コストダウンに繋がる。
【0016】
また、『請求項5』は「外囲器(1)のいずれかの部分に弾接してマウント(M)を外囲器(1)内で吊り下げる弾接吊下部材(3)が、マウント(M)のいずれかの部分に設けられている」事を特徴とする。
【0017】
この弾性吊下部材(3)の役割の第1は、弾接吊下部材(3)によってマウント(M)を外囲器(1)の任意の位置に吊り下げる事ができ、マウント(M)と外囲器(1)とを軸方向における位置合わせを簡単に行えるようにする事であり、第2は、閉塞端部(1b)側及び開口端部(1a)側を封止する際にマウント(M)が外囲器(1)に対して軸方向に移動しないように保持することにあり、第3は、弾接吊下部材(3)が弾接している部分の反対側の外囲器(1)の端部が細径に形成されている場合には、弾性吊下部材(3)と細径に形成されている部分(この部分には閉塞端部(1b)又は開口端部(1a)の場合がある。)との協働によりマウント(M)と外囲器(1)とのセンタ合わせが容易に行われる。
弾性吊下部材(3)の形状の例は後述するように種々のものがあり、必要に応じて最適のものを採用する事ができる。
【0018】
『請求項6』は「外囲器(1)内を減圧状態にすると共に外囲器(1)の閉塞端部(1b)を加熱して外囲器(1)の閉塞端部(1b)を収縮させる際に、加熱軟化部分(1d)をピンチシールする」事を特徴とし、
『請求項7』は「外囲器(1)の開口端部(1a)を加熱して封止する際に、加熱軟化部分(1f)をピンチシールする」事を特徴とするものである。
これによれば、ピンチングと収縮とが相乗的に作用して封止用箔(10)と封止部(13)との密着性をより高めることが出来、外囲器(1)内のガス圧力をより高める事ができてランプ性能を高めることが出来る。また、封止部(13)の仕上がり形状も優れる。
【0019】
【実施例】
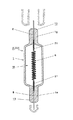
以下、図面に示す実施例に従って本発明を詳細に説明する。本発明のハロゲン電球(A)の第1実施例(A1)は、図3に示すようなダブルエンドタイプのもので、石英ガラス製の封体(1)の両端に収縮部分(1e)又は封止部分(1g)である封止部(13)が形成され、外囲器本体(1H)内にはフィラメント(6)が張設されている。フィラメント(6)はダブルコイルのタングステン製で、両端にフィラメント(6)のシングルコイル部にコイルを被せたリード部(21)が形成されており、前記リード部(21)が封止用箔(10)の埋入端に溶接されている。図示しないが、フィラメント(6)の適所に渦巻き状に形成された1乃至複数のサポートを巻設し、前記サポートの外周縁の一部を、外囲器(1)を内側に凹ましたサポート固着部に埋設固定するようにしてもよい。
勿論、前記リード部(21)の形状は前記形状に限られるものでなくフィラメント(6)のシングルコイル部分をそのまま封止用箔(10)の埋入端に溶接してもよいし、棒状の内部リード棒(図示せず)を介して封止用箔(10)に接続してもよい。
【0020】
封止用箔(10a)(10b)は一般的には20〜30μmの薄いモリブデン製のもので、少なくともその一部が外囲器本体(1H)の両端に形成された封止部(13)内に埋設され、外部リード棒(8)が封止用箔(10a)(10b)の他端に溶接され、封止部(13)から外方に突出している。場合によっては外部リード棒(8)を使用せず、封止部(13)が封止用箔(10a)(10b)を直接外方に突出させてもよい。
本実施例では、マウント(M)の第1実施例は、フィラメント(6)、その両端にリード部(21)(勿論直接でもよいし、内部リード棒を介してでもよい。)を介して溶接された封止用箔(10a)(10b)並びに封止用箔(10a)(10b)に溶接された外部リード棒(8)とで構成されている。
【0021】
マウント(M)の第2実施例は、封止用箔(10a)(10b)を用いない方式のもので、フィラメント(6)の端部が直接或いはリード部(21)を介して外部リード棒(8)に接合している場合である。第1、2実施例のいずれの場合も原則として外部リード棒(8)《広くいえばマウント(M)》の一方に別体の弾性吊下部材(3)が取着されている。例外としては、封止用箔(10)が開口端部(1a)の内径より幅広に形成されていて封止用箔(10)の両側縁が開口端部(1a)の内面に弾接する事によって弾性吊下部材(3)の役目を果たしている場合(この場合は別体の弾性吊下部材(3)が不要であるので、その分だけコストダウンになり且つ軽くなる。また、この方法ではマウント(M)自体が軽量の場合に適している。)や外部リード棒(8)の一部を曲げて弾性吊下部材(3)の役目を果たさせている場合(前記同様軽量化及びコストダウンを図れる。)がある。勿論、マウント(M)を吊り下げる手段としてはその他色々な手段が考えられ事は言うまでもない。
【0022】
次に、外囲器(1)の形状について整理して説明する。外囲器(1)の開口端部(1a)は、▲1▼図14のように外囲器本体(1H)と同じ太さで形成されている場合、▲2▼図8及び15のように開口端部(1a)が外囲器本体(1H)に対して細く絞られている場合、▲3▼図9のように開口端部(1a)が外囲器本体(1H)に対して細く絞られている細径部(1a1)とこれに続く太径部(1a2)とで構成される場合、即ち加熱軟化部分(1d)のみを細く形成した場合などがある。
閉塞端部(1b)について言えば、▲1▼図11のように外囲器本体(1H)と同じ太さで形成されている場合、▲2▼図12のように閉塞端部(1b)が外囲器本体(1H)に対して細く絞られている場合、▲3▼図13のように閉塞端部(1b)が外囲器本体(1H)に対して細く絞られてくびれている場合、即ち加熱軟化部分(1d)のみが細く形成されている場合と、▲4▼図4のように開放端に閉塞栓体(1c)が嵌め込まれている場合などがその例として挙げられる。
なお、開口端部(1a)の形状と閉塞端部(1b)の形状とは適宜組み合わせて用いられる。
【0023】
次に弾性吊下部材(3)に付いて説明する。別体形式の弾性吊下部材(3)の例としては図1のように細い金属線を渦巻き状に形成したもの、図6、9のように外部リード棒(8)に直角に例えばステンレスのような弾性細線を溶接したものがある。いずれも外囲器(1)内に挿入されたときに外囲器(1)の内周面に弾接してマウント(M)を外囲器(1)の中央に吊り下げる働きをなす。
【0024】
また、図9は外囲器(1)の吊下側の開口端部(1a)が、外囲器本体(1H)より細く絞られていて加熱封止部分となる細径部(1a1)と、それに続いて形成された太径部(1a2)とで構成され、例えばステンレスのような弾性細線にて形成された弾性吊下部材(3)が太径部(1a2)の内周面に弾接し、マウント(M)を外囲器(1)の中央に吊り下げている例である。
これによれば外囲器(1)の吊下側の開口端部(1a)の封止のために細径部(1a1)を加熱した場合、バーナ(19)の炎が太径部(1a2)に遮られてガス供給管(20)側に行かず、太径部(1a2)に接続したガス供給管(20)の保護になる。また、ガス供給管(20)の下端部から外囲器本体(1H)の上端迄の距離を短くする事も可能で、材料費節約によるコストダウンに繋がる。外囲器(1)の材質を石英ガラスにした場合、このバーナ(19)の炎の火力は相当強く、この方式は非常に有効である。
【0025】
図7及び図8は弾性吊下部材(3)が封止用箔(10a)の場合で、開口端部(1a)内に挿入されたときに全体が湾曲し、開口端部(1a)の内周面に弾接してマウント(M)を外囲器(1)の中央に吊り下げる働きをなす。開口端部(1a)への挿入を容易にするために封止用箔(10a)の挿入側端部を斜めに切除してもよい。
【0026】
図14は外囲器(1)の開口端部(1a)が外囲器本体(1H)と同じ太さで形成されていて、開口端部(1a)側の外部リード棒(8)に弾性吊下部材(3)が巻着されており、この弾性吊下部材(3)が外囲器(1)の内周面に弾接している。前記弾性吊下部材(3)は螺旋状の弾性細線にて形成されている。
【0027】
図15の例では外部リード棒(8)の一部を螺旋状に曲げて弾性吊下部材(3)と同等の働きをなす部分を構成した例である。以上で弾性吊下部材(3)の形状と取付位置をそれぞれ説明したが、これらはあくまでも例であり、弾性吊下部材(3)はマウント(M)を外囲器(1)に取り付けられればどのような形状でもよいし、またその弾性吊下部材(3)の取付位置も外部リード棒(8)は勿論、外部リード棒(8)以外のどの箇所であってもよい事は言うまでもない。
【0028】
これに対して図11〜13は外囲器(1)の閉塞端部(1b)とマウント(M)の他端との関係を示しており、図11は比較的太い閉塞端部(1b)内にマウント(M)の他端が吊り下げられて配設されている例であり、図12は比較的細径の閉塞端部(1b)内にマウント(M)の他端が吊り下げられて配設されている例であり、図13は閉塞端部(1b)の細くくびれた部分(この部分が加熱軟化部分(1d)となる)にマウント(M)の他端の封止用箔(10b)が配置されている例である。
【0029】
次に、本発明方法によるハロゲン電球(A)の第1実施例(A1)の製造手順について説明する。その変形例や他の実施例は、第1実施例と相違する点についてのみ主として説明する。
図1に示すように、一端開口、他端閉塞状で外囲器本体(1H)が太く、開口端部(1a)と閉塞端部(1b)とが細径となっている外囲器(1)を用意し、第1実施例のマウント(M)を開口から内部に挿入する。
【0030】
弾性吊下部材(3)は外囲器(1)の内周面に弾接しつつ挿入され、外囲器(1)に対してマウント(M)の軸方向の位置が最適の位置で停止させられる事になる。このようにマウント(M)と外囲器(1)の軸方向の位置合わせが完了すると閉塞端部 (1b) が上を向くように配設してガス供給管(20)に開口端部(1a)を接続し、外囲器(1)内を略真空状態に排気し(0.1気圧程度の不活性ガスを充填してもよい。)、続いてマウント(M)の上側の封止用箔(10b)に一致した閉塞端部(1b)の部分を加熱して軟化させる。この時、封止用箔(10b)は高真空状態(或いは0.1気圧程度の不活性ガス雰囲気中)に保持された閉塞端部(1b)の中で酸化される事なく且つフラフラとはためく事なく閉塞端部(1b)の中央に安定して位置しているし、また、外部リード棒(8)が焼損することもない。最近、低消費電力のハロゲン電球が要求されはじめ、フィラメント(6)が非常に小さく且つ細くなるにつれて外部リード棒(8)もそれにあわせて細くせざるを得ない。従来方法では、細い外部リード棒(8)ではすぐに焼損してしまうが、本発明方法ではこのようなことがない。
【0031】
軟化と共に外囲器(1)内が略真空状態(或いは減圧状態)であるから、大気に押されて軟化部分(1d)が収縮し、封止用箔(10)の全体を包み込む。封止用箔(10)が完全に包み込まれた所で、必要があれば軽くピンチして閉塞端部(1b)の封止を完了する。この部分を封止部(13)とする。
【0032】
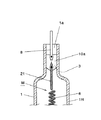
閉塞端部(1b)の封止が完了すると、外囲器(1)内に開口端部(1a)から必要ガスを充填し、閉塞端部(1b)を含む外囲器(1)の大部分を場合によっては液体窒素で冷却しつつ開口端部(1a)の封止用箔(10a)に一致する部分を加熱してその加熱部分(1f)を軟化させて封止するか或いはピンチングして封止部(13)を形成する。両端の封止が完了すれば、閉塞端部(1b)の不要部分、又は開口端部(1a)及び閉塞端部(1b)の不要部分を必要に応じて切除し図3のハロゲン電球(A1)とする。
【0033】
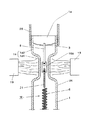
図4は両端開放の外囲器(1)を使用した例である。この場合は、( イ )マウント(M)を外囲器(1)内に挿入した後、弾性吊下部材(3)が上方に位置するように配置し、開放端の上端側に閉塞栓体(1c)を嵌め込んで閉塞端部(1b)とする場合と、( ロ )マウント(M)を外囲器(1)内に挿入する前にどちらか一方の開口端に閉塞栓体(1c)を嵌め込み閉塞端部(1b)とし、外囲器 (1) の閉塞端部 (1b) が上を向くように配設する場合とがある。それ以後の手順は前記と同様である。
【0034】
図5は、前述の両端開放型の外囲器(1)を使用したハロゲン電球(A2)で、両開口端部(1a)の不要部分を切除する前の形状である。このまま使用する事も出来るし、不要部分を切除して使用する事も出来る。
【0035】
図16、図17は封止用箔(10a)(10b)を使用せず、直接フィラメント(6)を外部リード棒(8)に、或いはリード部(21)を介して接続した場合で、この場合の外囲器(1)の材質はハードガラスである。この場合の弾性吊下部材(3)の形状並びにその取付方法又は形成位置は封止用箔(10a)(10b)を使用したマウント(M)の場合と同様であり、これ以上の説明は省略する。
なお、外囲器(1)にハードガラスを使用する場合は、図17に示すように外部リード棒(8)とフィラメント(6)或いはリード部(21)との接続部分が封止部(13)内に埋設されるのが一般的であるが、外部リード棒(8)が封止部(13)を貫通して外囲器本体(1H)内に突出している場合、或いはリード部(21)が封止部(13)を貫通して封止部(13)の外方に突出している場合もある。
【0036】
図18は、ハロゲン電球(A)を立てて一般白熱電球用のアウタバルブ(2)内に設置した場合である。アウタバルブ(2)の螺子筒部取付部(7)の内側にはステム(4)が一体的に取り付けてあり、外面側には従来のナス型一般白熱電球と同じサイズの螺子筒部(5)が接着されている。螺子筒部(5)の中央に絶縁物(16)を介して配設された中央接点(17)と一方のステム側リード棒(14)とが一般的には中間導入線を介して接続され、前記螺子筒部(5)には他方のステム側リード棒(14)が一般的には中間導入線を介して接続されている。これにより、従来のナス型一般白熱電球用ソケットにそのまま装着する事ができる。
【0037】
アウタバルブ(2)の材質はガラスでもよいし樹脂でもよい。また、透明体でもよいし磨りガラス状の半透明でもよいし且つ又アウターバルブ(2)の外面状態も任意に選択できる。また、その形状は特に限定されるものでなく前述のナス型を始め各種のものを採用する事ができる。
アウタバルブ(2)内の雰囲気は特に限定されず、不活性ガスによる不活性雰囲気としてもよいし、加圧或いは減圧状態としてもよいし、又は空気を充填してもよい。
【0038】
また、ハロゲン電球(A)の周囲を囲繞するように防爆用部材(12)を配設してもよい。防爆用部材(12)は、例えば細いワイヤを編んだ筒状網やパンチングメタルやラス網を筒状に丸めたものなどが考えられる。この防爆用部材(12)は、一方のリード棒(14)に直接又は間接的に固着されている。これによれば、インナバルブであるハロゲン電球(A)がたとえ何らかの理由で破裂したとしても防爆用部材(12)でその破片の飛散を防止出来、破裂による2次的事故を防止する事が出来る。図19は、図5に示すダブルエンド型ハロゲン電球(A)を細長いアウタバルブ(2)に収納した例である。
【0039】
【発明の効果】
本発明方法によれば、外囲器の閉塞端部(開放端を閉塞栓体で閉塞した場合も含む)を略真空或いは不活性ガスを封入した減圧状態で加熱・収縮させるので、▲1▼箔切れを生じるような事ない。▲2▼封止用箔の酸化がない。▲3▼閉塞端部側の収縮部分の中央にマウントの一端を確実に埋設する事ができる。▲4▼マウントの一端と収縮部分との密着性を高める事により外囲器本体内を加圧する事が出来、より明るく且つ長寿命とする事が出来る。▲5▼また、外囲器の開口端部と閉塞端部とを外囲器本体より細く絞っておけば、マウントを外囲器に挿入するだけで両者の中心を簡単に合わせる事が出来る。▲6▼さらに、チップ管の封切跡を無くすことにより、外囲器本体の封入ガス圧を増す事ができ、フィラメントのタングステンの蒸発を抑える事により、ハロゲン電球の大幅な性能向上が実現できる。勿論、封切跡がないので従来のように封切跡の内部歪みに起因する破裂を無くす事ができ、従って外囲器内の封入ガス圧を飛躍的に高めることができる。
更に、開口端部に太径部を形成しておけば、バーナ炎の太径部による遮断が可能となり、ガス供給管の保護が可能になるし、この部分の寸法を短くする事ができてコストダウンを図る事もできる。
又、弾接吊下部材を設ける事により、マウントを外囲器の任意の位置に吊り下げる事ができ、マウントと外囲器との軸方向における位置合わせを簡単に行える他マウントの端部と開口端部の中心位置とを強制的に合致させる事が出来てその結果マウントを外囲器のほぼ中心に設置する事が出来る。
また、閉塞端部の収縮の際に、加熱軟化部分をピンチシールする場合には、ピンチングと収縮とが相乗的に作用して封止用箔と封止部との密着性をより高めることが出来る。
【図面の簡単な説明】
【図1】本発明において、一端開放、他端閉塞型外囲器の閉塞端部を加熱している状態の正断面図
【図2】図1の外囲器の封止部を含む外囲器の下側を窒素冷却しつつ開口端部を加熱している状態の正断面図
【図3】図1の外囲器の両端を封止した本発明のダブルエンド型ハロゲン電球の第1実施例の正断面図
【図4】本発明において、両端開放型外囲器を使用した場合で、その上端を閉塞栓体で閉塞し、その閉塞端部を加熱している状態の正断面図
【図5】図4の外囲器の両端を封止した本発明のダブルエンド型ハロゲン電球の第2実施例の正断面図
【図6】本発明に使用される弾性吊下部材が細線で形成されている場合の部分正断面図
【図7】本発明に使用される弾性吊下部材が封止用箔で兼用されている場合の平面図
【図8】図7の部分正断面図
【図9】本発明に係る外囲器で、開口端部が太径部と細径部とで形成されている場合の部分正断面図
【図10】本発明に係る外囲器で、外囲器が細径に形成されており、開口端部が外囲器本体より太径に形成されている場合の部分正断面図
【図11】本発明に係る外囲器で、閉塞端部が外囲器本体と同じ太さで形成されている場合の部分正断面図
【図12】本発明に係る外囲器で、閉塞端部が外囲器本体より細く形成されている場合の部分正断面図
【図13】本発明に係る外囲器で、閉塞端部の一部が外囲器本体より細く絞られて形成されている場合の部分正断面図
【図14】本発明に係る外囲器で、開口端部が外囲器本体と同じ太さで形成されている場合の部分正断面図
【図15】本発明に係る外囲器で、開口端部が外囲器本体より細く絞られ、外部リード棒の一部が屈曲された弾性吊下部材となっている場合の部分正断面図
【図16】本発明に係る外囲器で、開口端部が外囲器本体より細く絞られ、封止用箔を使用しないマウントを用いた場合の部分正断面図
【図17】マウントに封止用箔を使用しないダブルエンド型ハロゲン電球の正断面図
【図18】本発明のハロゲン電球をナス型アウタバルブに収納した場合の一部切欠正面図
【図19】本発明のハロゲン電球を細長型アウタバルブに収納した場合の正断面図
【図20】従来例の封止状態を示す正断面図
【図21】従来のハロゲン電球の正断面図
【符号の説明】
(A)…ハロゲン電球
(1)…外囲器
(2)…アウタバルブ
(3)…弾性吊下部材
(4)…ステム
(5)…螺子筒部
(6)…フィラメント
(7)…螺子筒部取付部
(8)…外部リード棒
(10)…封止用箔
(12)…防爆部材
(13)…封止部
(14)…リード棒
Claims (7)
- 一端が開放され、他端が閉塞されている外囲器にフィラメントを有するマウントを外囲器に開口端部から挿入し、外囲器の閉塞端部が上を向くように配設して外囲器内を減圧状態にすると共に外囲器の閉塞端部を加熱して外囲器の閉塞端部の加熱軟化部分を収縮させてマウントの一端を閉塞端部側の収縮部分に埋設・封止し、然る後外囲器内に必要ガスを充填し、次いで外囲器の開口端部側を加熱して加熱部分を軟化させて封止し、開口端部側の封止部分にマウントの他端を埋設・封止する事を特徴とするハロゲン電球の封止方法。
- 両端が開放されている外囲器にフィラメントを有するマウントを外囲器に挿入し、次いで外囲器の上端を閉塞した後、又は両端が開放されている外囲器の一端を閉塞した後、フィラメントを有するマウントを外囲器に挿入して外囲器の閉塞端部が上を向くように配設し、続いて外囲器内を減圧状態にすると共に外囲器の閉塞端部を加熱して外囲器の閉塞端部の加熱軟化部分を収縮させ、マウントの一端を閉塞端部側の収縮部分に埋設・封止し、然る後外囲器内に必要ガスを充填した後外囲器の開口端部側を加熱して加熱部分を軟化させて封止し、開口端部側の封止部分にマウントの他端を埋設・封止する事を特徴とするハロゲン電球の封止方法。
- 外囲器の開口端部と閉塞端部の内の少なくとも閉塞端部が外囲器本体より細く絞られており、外囲器の開口端部と閉塞端部内にマウントの端部がそれぞれ配設されている事を特徴とする請求項1又は2に記載のハロゲン電球の封止方法。
- 外囲器の開口端部が、外囲器本体と同径或いは外囲器本体より細く絞られていて加熱封止部分となる細径部と、それに続いて形成され、ガス供給管に接続される太径部とで構成されている事を特徴とする請求項1〜3のいずれかに記載のハロゲン電球の封止方法。
- 外囲器のいずれかの部分に弾接してマウントを外囲器内で吊り下げる弾接吊下部材が、マウントのいずれかの部分に設けられている事を特徴とする請求項1〜4のいずれかに記載のハロゲン電球の封止方法。
- 外囲器内を減圧状態にすると共に外囲器の閉塞端部を加熱して外囲器の閉塞端部を収縮させる際に、加熱軟化部分をピンチする事を特徴とする請求項1〜5のいずれかに記載のハロゲン電球の封止方法。
- 外囲器の開口端部を加熱して封止する際に、加熱軟化部分をピンチシールする事を特徴とする請求項1〜6のいずれかに記載のハロゲン電球の封止方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP15321296A JP3834355B2 (ja) | 1996-05-24 | 1996-05-24 | ハロゲン電球の封止方法 |
| EP97303245A EP0809277B1 (en) | 1996-05-24 | 1997-05-13 | Method of sealing halogen lamp |
| DE69731251T DE69731251T2 (de) | 1996-05-24 | 1997-05-13 | Verfahren zur Abdichtung einer Halogenlampe |
| US08/857,003 US5984750A (en) | 1996-05-24 | 1997-05-15 | Method of sealing halogen lamp |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP15321296A JP3834355B2 (ja) | 1996-05-24 | 1996-05-24 | ハロゲン電球の封止方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JPH09320547A JPH09320547A (ja) | 1997-12-12 |
| JP3834355B2 true JP3834355B2 (ja) | 2006-10-18 |
Family
ID=15557505
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP15321296A Expired - Fee Related JP3834355B2 (ja) | 1996-05-24 | 1996-05-24 | ハロゲン電球の封止方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US5984750A (ja) |
| EP (1) | EP0809277B1 (ja) |
| JP (1) | JP3834355B2 (ja) |
| DE (1) | DE69731251T2 (ja) |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3085303B1 (ja) * | 1999-07-05 | 2000-09-04 | ウシオ電機株式会社 | 放電ランプ |
| JP2006172947A (ja) * | 2004-12-16 | 2006-06-29 | Sooramu Kk | 曲管型ヒータ装置の製造方法 |
| JP2008108504A (ja) * | 2006-10-24 | 2008-05-08 | Harison Toshiba Lighting Corp | 管型白熱電球、管型白熱電球の製造方法、加熱装置 |
| EP1976337A1 (en) | 2005-12-22 | 2008-10-01 | Harison Toshiba Lighting Corp. | Heater lamp |
| WO2008041523A1 (en) | 2006-09-26 | 2008-04-10 | Harison Toshiba Lighting Corp. | Heater lamp |
| WO2011055294A2 (en) * | 2009-11-09 | 2011-05-12 | Koninklijke Philips Electronics N.V. | A lamp, a lamp holder for such a lamp and a system comprising such a lamp and lamp holder |
Family Cites Families (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1238570B (de) * | 1963-11-29 | 1967-04-13 | Patra Patent Treuhand | Verfahren zur Herstellung von elektrischen Klein-gluehlampen |
| US3759601A (en) * | 1971-03-05 | 1973-09-18 | Sylvania Electric Prod | Lamp assembly and method of making high silica lamps |
| US3810684A (en) * | 1971-04-14 | 1974-05-14 | Thorn Electrical Ind Ltd | Lamps |
| JPS5496278A (en) * | 1978-01-13 | 1979-07-30 | Toshiba Corp | Sealing of bulb without exhaust pipe |
| US5008592A (en) * | 1988-11-15 | 1991-04-16 | U.S. Philips Corporation | Halogen incandescent lamp and method of manufacturing a halogen incandescent lamp |
| US5108333A (en) * | 1988-12-19 | 1992-04-28 | Patent Treuhand fur elektrische Gluhlampen m.b.H. | Method of making a double-ended high-pressure discharge lamp |
| US5127864A (en) * | 1991-03-21 | 1992-07-07 | Gte Products Corporation | Method of making a double ended lamp |
| US5209689A (en) * | 1991-12-27 | 1993-05-11 | Gte Products Corporation | Methods for mounting filaments in tubular incandescent lamp capsules |
| JPH0869781A (ja) * | 1994-08-29 | 1996-03-12 | Minoru Nishibori | 管球の製造方法 |
-
1996
- 1996-05-24 JP JP15321296A patent/JP3834355B2/ja not_active Expired - Fee Related
-
1997
- 1997-05-13 DE DE69731251T patent/DE69731251T2/de not_active Expired - Fee Related
- 1997-05-13 EP EP97303245A patent/EP0809277B1/en not_active Expired - Lifetime
- 1997-05-15 US US08/857,003 patent/US5984750A/en not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JPH09320547A (ja) | 1997-12-12 |
| DE69731251D1 (de) | 2004-11-25 |
| US5984750A (en) | 1999-11-16 |
| DE69731251T2 (de) | 2005-09-08 |
| EP0809277A3 (en) | 1998-03-11 |
| EP0809277B1 (en) | 2004-10-20 |
| EP0809277A2 (en) | 1997-11-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3877085B2 (ja) | ランプの封止方法 | |
| US4756701A (en) | Method of making a tungsten-halogen lamps having an enhanced temperature gradient | |
| KR20040110980A (ko) | 외부 벌브를 구비한 전기 램프를 제조하는 방법 | |
| JP2001023570A (ja) | ランプの封止部構造 | |
| JPH09320547A (ja) | ハロゲン電球の封止方法 | |
| JP3835772B2 (ja) | フィラメント取り付け方法 | |
| JP2004502278A (ja) | 押圧封止部内で緊締されたフィラメント脚部を有するハロゲン白熱ランプ | |
| US6133677A (en) | Discharge lamp with wire frame having dual cantilever resilient end | |
| JPH07230796A (ja) | ランプ用の電極リード | |
| JP4194122B2 (ja) | ハロゲン電球の外部リード構造 | |
| US3759601A (en) | Lamp assembly and method of making high silica lamps | |
| JP4083487B2 (ja) | 光源装置 | |
| US5453654A (en) | Single-based high-pressure discharge lamp with a heat retention structure | |
| US3646387A (en) | Electric incandescent lamp with tapered sealing collar | |
| JP4083250B2 (ja) | ダブルエンド型ハロゲン電球とその製造方法 | |
| JPH043389Y2 (ja) | ||
| JP2871499B2 (ja) | 冷陰極蛍光ランプの製造方法 | |
| JPH1027581A (ja) | 耐圧性外囲器とその製造方法並びに前記外囲器を使用したランプ | |
| US2349349A (en) | Incandescent electric lamp | |
| JP2729998B2 (ja) | 放電灯 | |
| JP2575344Y2 (ja) | 二重管型ヒータランプ | |
| JPS6330109Y2 (ja) | ||
| JPH08124541A (ja) | 防爆型二重管 | |
| JPH04106863A (ja) | 片封止形電球およびその製造方法 | |
| CA2104094A1 (en) | Lamp with internally pressed fuse |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20041001 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041109 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20041228 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20050126 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060711 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060724 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100728 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110728 Year of fee payment: 5 |
|
| LAPS | Cancellation because of no payment of annual fees |