JP3967582B2 - 複合多層フィルムおよびその製造方法 - Google Patents
複合多層フィルムおよびその製造方法 Download PDFInfo
- Publication number
- JP3967582B2 JP3967582B2 JP2001358721A JP2001358721A JP3967582B2 JP 3967582 B2 JP3967582 B2 JP 3967582B2 JP 2001358721 A JP2001358721 A JP 2001358721A JP 2001358721 A JP2001358721 A JP 2001358721A JP 3967582 B2 JP3967582 B2 JP 3967582B2
- Authority
- JP
- Japan
- Prior art keywords
- multilayer film
- layer
- film
- ethylene
- polymer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Lifetime
Links
Landscapes
- Laminated Bodies (AREA)
Description
【発明の属する技術分野】
本発明は、優れた汚れ防止機能、可塑剤移行防止機能およびエンボス加工等への加工適性を併せ持ち、かつ、有機溶剤を含む接着剤等を使用しない場合においても塩化ビニル系重合体フィルムからなる基材との優れた熱接着性を示す、熱接着用共押出多層フィルムに関する。
【0002】
【従来の技術】
エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体(以下EVOHと略記することがある)は、強度、耐薬品性に優れ、かつ、各種気体や有機化合物の多くを実質的に透過せず、静電気を帯びにくくほこりなどが付きにくいなどの優れた特性を有する。また、EVOHは透明度が高く、しかも、外観にプラスチック特有の安っぽさが無く人間の感覚になじみやすいなど高度の審美性を持つ。そのため単体、あるいは他種材料と複合化し、各種積層体の耐久性、防汚性、審美性向上材として好んで用いられる。
【0003】
かかるEVOHの好適な用途としては、特公平4−56744などで述べられているように塩化ビニル系重合体フィルムに対して複合化し、壁紙のような内装材等が挙げられる。EVOHを塩化ビニル系重合体フィルムなどの基材に積層する際には、EVOHフィルムを単層製膜したものに接着剤を塗布し、塩化ビニル系重合体とドライラミネートする方法が一般的に採用されている。
【0004】
前記接着剤は、通常トルエン、酢酸エチル、メチルエチルケトン、ヘキサンなどの有機溶剤で希釈され用いられている。接着剤の塗布工程で用いる有機溶剤は、塗布後、蒸散、気化させており、気化した溶剤は工場内の環境を悪化させる虞がある。また、多層フィルムにこれらのごく微量の有機溶剤が残留する虞もあった。
【0005】
【発明が解決しようとする課題】
本発明の課題は、優れた汚れ防止機能、可塑剤移行防止機能およびエンボス加工等への加工適性を併せ持ち、かつ、有機溶剤を含む接着剤等を使用しない場合においても塩化ビニル系重合体フィルムからなる基材との優れた熱接着性を示す、熱接着用共押出多層フィルムを提供することである。
【0006】
【課題を解決するための手段】
上記課題は、エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体からなる組成物(A)層および、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体、熱可塑性ポリウレタン、および低結晶性ポリエステルからなる群より選ばれる少なくとも1種の熱可塑性樹脂(B)層の少なくとも2層からなる、塩化ビニル系重合体との熱接着用共押出多層フィルムが、その(B)層と、塩化ビニル系重合体フィルムとを熱接着してなる複合多層フィルムによって解決される。
【0007】
好適な実施態様では、(A)層および(B)層が、(A)および(B)からなる樹脂組成物(C)層を介して積層されてなる。
【0008】
好適な実施態様では、エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体からなる組成物(A)が、エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体50〜95重量%および、ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂5〜50重量%からなる樹脂組成物である。
【0009】
好適な実施態様では、前記複合多層フィルムが、内装材として用いられる。
【0010】
好適な実施態様では、前記複合多層フィルムが、熱接着用共押出多層フィルムの(B)層と、塩化ビニル系重合体フィルムとを温度80〜170℃で熱接着することにより製造される。
【0011】
【発明の実施の形態】
本発明は、エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体からなる組成物(A)層および、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体、熱可塑性ポリウレタン、および低結晶性ポリエステルからなる群より選ばれる少なくとも1種の熱可塑性樹脂(B)層の少なくとも2層からなる、塩化ビニル系重合体との熱接着用共押出多層フィルムが、その(B)層と、塩化ビニル系重合体フィルムとを熱接着してなる複合多層フィルムに関する。かかる多層フィルムは、優れた汚れ防止機能、可塑剤移行防止機能およびエンボス加工等への加工適性を併せ持ち、かつ、塩化ビニル系重合体フィルムからなる基材との熱接着性に優れている。このため、本発明に用いられる多層フィルムを、塩化ビニル系重合体フィルムからなる基材との熱接着により積層して複合多層フィルムを製造することにより、有機溶剤の使用が不要となる。さらに有機溶剤の揮散による工場内の環境負荷がなくなり、かつ、製品への溶剤の残留の問題が完全に排除できる。また、接着剤コート工程が省略されることにより、コスト的なメリットを享受できる他、接着剤の塗布・乾燥工程がなくなるため、生産性の向上が見込まれる。
【0012】
従来の手法では、EVOHは単層製膜され、得られた単層EVOHフィルムと塩化ビニル系共重合体フィルムとをドライラミネートにより積層することで複合多層フィルムが製造されていた。しかしながら、EVOHの単層製膜を行う場合、安定した製膜を行うに際して、一定以上のフィルム厚みが必要であった。これに対して、本発明に用いられる多層フィルムは共押出成形により製造されるため、通常の単層製膜では製膜困難な程の極薄のEVOH層を有する多層フィルムを製造することができるという利点がある。
【0013】
本発明に用いられるEVOHは、エチレンおよびビニルエステルを共重合して得られるエチレン−ビニルエステル共重合体をケン化して得られるものが好ましい。本発明において、EVOH製造時に用いられるビニルエステルとしては酢酸ビニルが代表的なものとして挙げられるが、その他の脂肪酸ビニルエステル(プロピオン酸ビニル、ピバリン酸ビニルなど)も使用できる。また、EVOHに共重合体成分としてビニルシラン系化合物0.0002〜0.2モル%を含有することができる。ここで、ビニルシラン系化合物としては、例えば、ビニルトリメトキシシラン、ビニルトリエトキシシラン、ビニルトリ(β−メトキシ−エトキシ)シラン、γ−メタクリルオキシプロピルメトキシシランが挙げられる。さらに本発明の効果が阻害されない範囲で、他の共重合体、例えば、プロピレン、ブチレン、不飽和カルボン酸またはそのエステル(メタアクリル酸およびそのメチルあるいはエチルエステルなど)、ビニルピロリドン(N−ビニルピロリドンなど)などを共重合することもできる。
【0014】
本発明に用いられるEVOHはエチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体である。EVOHのエチレン含有量はより好適には25〜60モル%である。また、EVOHのケン化度の下限は、より好適には90%以上である。EVOHのエチレン含有量が20モル%未満の場合は得られるフィルムの耐水性、耐熱水性等の性能が低下する。一方、EVOHのエチレン含有量が65モル%を超える場合は得られたフィルムの耐汚染性が低下する。さらに、本発明の熱接着性多層フィルムを、可塑剤を含む塩化ビニル系重合体フィルムに積層して壁紙などの内装材に使用する場合において、可塑剤移行防止機能が低下する。また、EVOHのケン化度が85%に満たない場合も、得られたフィルムの耐汚染性が低下し、本発明に用いられる熱接着性多層フィルムを、可塑剤を含む塩化ビニル系重合体フィルムに積層して壁紙などの内装材に使用する場合において、可塑剤移行防止機能が低下する。
【0015】
本発明に用いられるEVOHのメルトインデックス(以下MIと記す)は0.01〜20g/10min(190℃、2160g荷重下)であることが好ましく、より好適には0.1〜10g/10min(190℃、2160g荷重下)である。ただし、融点が190℃付近もしくはそれ以上のものは2160g荷重下、融点以上の複数の温度で測定し、片対数グラフで絶対温度の逆数を横軸、MIの対数を縦軸にプロットし、190℃に外挿した値で表す。
【0016】
本発明に用いられるEVOHからなる組成物(A)は、EVOHのみからなるものであってもよい。また、本発明に用いられるEVOHからなる組成物(A)はエチレン含有量、ケン化度および重合度の内、少なくとも一つが異なる2種以上のEVOHの組成物であっても良い。また、本発明に用いられるEVOHからなる組成物(A)として、ホウ素化合物(ホウ酸、ホウ酸塩など)、酸化防止剤、スリップ剤、着色剤、消臭剤、紫外線吸収剤、滑剤、難燃剤、抗菌剤、防カビ剤などを配合したEVOHを用いても良い。
【0017】
また、本発明に用いられるEVOHからなる組成物(A)として、エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体50〜95重量%および、ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂5〜50重量%からなる樹脂組成物を用いても良い。かかる樹脂組成物をEVOHからなる組成物(A)として用いることにより、得られる多層フィルムの光沢度を効果的に抑制させることができる。前記樹脂組成物の配合比は、エチレン−ビニルアルコール共重合体60〜90重量%および、ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂10〜40重量%であることがより好ましく、エチレン−ビニルアルコール共重合体70〜80重量%および、ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂20〜30重量%であることが特に好ましい。ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂の配合量が5重量%に満たない場合は、十分な艶消し効果が得られないことがある。一方、前記の熱可塑性樹脂の配合量が50重量%を超える場合は、多層フィルムの汚れ防止機能および可塑剤移行防止性能が不満足なものとなる虞がある。
【0018】
また、ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂の中でも、エチレン−ビニルアルコール共重合体との相容性の観点からは、不飽和ジカルボン酸変性ポリオレフィンまたは不飽和ジカルボン酸変性スチレン系重合体が特に好ましい。さらに、得られる多層フィルムの柔軟性の観点からは、不飽和ジカルボン酸変性ポリエチレンを用いることが最適である。
【0019】
ここで、不飽和ジカルボン酸変性ポリオレフィンまたは不飽和ジカルボン酸変性スチレン系重合体とは、エチレン性不飽和ジカルボン酸、その無水物、その塩、そのエステル等を化学的に結合(たとえば付加反応またはグラフト反応など)させて得られるポリオレフィンまたはスチレン系重合体である。エチレン性不飽和ジカルボン酸、その無水物、その塩、そのエステル等のうち、エチレン性不飽和ジカルボン酸の無水物が特に好適である。エチレン性不飽和ジカルボン酸の無水物としては、具体的には無水マレイン酸、無水イタコン酸などが好適なものとして例示される。なかでも無水マレイン酸が好適である。
【0020】
また、本発明に用いられるEVOHからなる組成物(A)として、エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体50〜95重量%およびフィラー5〜50重量%からからなる樹脂組成物を用いても良い。前記フィラーとしては有機フィラーおよび無機フィラーのいずれも使用することができる。前記有機フィラーとしては熱硬化性樹脂の粉砕物などが例示される。また、前記無機フィラーとしては、タルク、マイカ、炭酸カルシウム、シリカおよびガラスフレークからなる群より選ばれる少なくとも1種が好適なものとして例示される。以上のような樹脂組成物をEVOHからなる組成物(A)として用いることによっても、得られる多層フィルムの光沢度を効果的に抑制させることができる。
【0021】
EVOHと、上述した熱可塑性樹脂またはフィラーをブレンドする方法に関しては、特に限定されるものではない。EVOHと、上述した熱可塑性樹脂またはフィラーをドライブレンドしてそのまま溶融成形に供することもできるし、より好適にはバンバリーミキサー、単軸又は二軸スクリュー押出機などで混練し、ペレット化してから溶融成形に供することもできる。分散状態を均一なものとし、ゲル、ブツの発生や混入を防止するためには、混練ペレット化操作時に混練度の高い押出機を使用し、ホッパー口を窒素シールし、低温で押出すことが望ましい。
【0022】
本発明に用いられる熱接着用多層フィルムを構成するEVOHからなる組成物(A)層は、その表面の光沢度が50%以下であることが好ましく、40%以下であることがより好ましい。なお、表面の光沢度とは、村上式光沢度計で入射角75度で測定した任意の5個所の測定値の平均の値である。
【0023】
本発明に用いられる熱接着用多層フィルムを構成するEVOHからなる組成物(A)層の厚みは、好ましくは1〜20μmであり、より好適には3〜15μmである。EVOHからなる組成物(A)層の厚みが1μmに満たない場合は、多層フィルムの汚れ防止機能および可塑剤移行防止機能が不充分となる虞がある。また、EVOHからなる組成物(A)層の厚みが20μmを超える場合は、多層フィルムを塩化ビニル系重合体フィルムに熱接着する際の熱接着性が不充分となる虞がある。また、コスト的に不利になることがある。
【0024】
本発明に用いられる熱可塑性樹脂(B)は、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体、熱可塑性ポリウレタン、および低結晶性ポリエステルからなる群より選ばれる少なくとも1種の熱可塑性樹脂である。本発明においては、上記に示した樹脂を熱可塑性樹脂(B)として用いることが極めて重要である。たとえば、EVOHを他の熱可塑性樹脂と積層する際には、通常、不飽和ジカルボン酸変性ポリエチレンまたは不飽和ジカルボン酸変性ポリプロピレンが用いられるが、熱可塑性樹脂(B)として不飽和ジカルボン酸変性ポリエチレンまたは不飽和ジカルボン酸変性ポリプロピレンのみからなる樹脂を用いた場合は、本発明の効果を奏することができない(本願比較例3参照)。
【0025】
本発明に用いられるエチレン−ビニルエステル共重合体のビニルエステルとしては酢酸ビニルが代表的なものとして挙げられるが、その他の脂肪酸ビニルエステル(プロピオン酸ビニル、ピバリン酸ビニルなど)も使用できる。さらに本発明の効果が阻害されない範囲で、他の共重合体、例えば、プロピレン、ブチレン、ビニルピロリドン(N−ビニルピロリドンなど)、スチレン、(メタ)アクリル酸およびその誘導体、アクリロニトリルなどを共重合することもできる。また、2種以上の、エチレン含有率や重合度等の異なるエチレン−ビニルエステル共重合体の組成物であってもかまわない。ビニルエステルの含有量は、好ましくは10モル%以上であり、より好ましくは14モル%以上である。エチレン−ビニルエステル共重合体のエチレン含有量が10モル%未満である場合は、多層フィルムの塩化ビニル系重合体との熱接着性が不充分になる虞がある。
【0027】
本発明に用いられるエチレン−(メタ)アクリル酸アルキル共重合体を製造する際に用いられる共重合成分である(メタ)アクリル酸アルキルとしては、アクリル酸メチル、メタクリル酸メチル、アクリル酸エチル、メタクリル酸メチルなどが好適なものとして挙げられるが、その他の(メタ)アクリル酸脂肪族アルキル(アクリル酸プロピルなど)も使用できる。また、これらの(メタ)アクリル酸アルキルの2種以上を共重合成分として用いることもできる。さらに、本発明の効果が阻害されない範囲であれば、他の共重合成分、例えば、プロピレン、ブチレン、ビニルピロリドン(N−ビニルピロリドンなど)、スチレン、酢酸ビニル、アクリロニトリルなどを共重合成分として用いることもできる。また、エチレン−(メタ)アクリル酸アルキル共重合体として、エチレン含有率や重合度等の異なる2種以上のエチレン−(メタ)アクリル酸アルキル共重合体の組成物を用いても良い。本発明に用いられるエチレン−(メタ)アクリル酸アルキル共重合体の(メタ)アクリル酸アルキル含有量は、好適には10モル%以上であり、より好適には、12モル%以上である。(メタ)アクリル酸アルキル含有量が10モル%未満の場合は、多層フィルムの塩化ビニル系重合体との熱接着性が不充分になる虞がある。
【0028】
本発明に用いられるエチレン−(メタ)アクリル酸共重合体を製造する際に用いられる共重合成分である(メタ)アクリル酸としては、アクリル酸、メタクリル酸などが好適なものとして挙げられる。本発明の効果が阻害されない範囲であれば、他の共重合体、例えば、プロピレン、ブチレン、ブタジエン、ビニルピロリドン(N−ビニルピロリドンなど)、スチレン、酢酸ビニル、アクリロニトリル、(メタ)アクリル酸エステルなどを共重合することもできる。また、エチレン−(メタ)アクリル酸共重合体として、エチレン含有率や重合度等の異なる2種以上のエチレン−(メタ)アクリル酸共重合体の組成物を用いても良い。
【0029】
本発明に用いられる(メタ)アクリル酸アルキル系重合体としては、ポリアクリル酸メチル、ポリメタクリル酸メチル等が好適なものとして挙げられるが、その他の(メタ)アクリル酸脂肪族アルキル(アクリル酸プロピル、メタクリル酸プロピル等)も使用できる。(メタ)アクリル酸アルキル系重合体として、2種以上の異なる(メタ)アクリル酸アルキルを共重合して得られる共重合体を用いても良い。また、(メタ)アクリル酸アルキル系重合体として、重合度または組成等が異なる2種以上の(メタ)アクリル酸アルキル系重合体の組成物を用いても良い。さらに、本発明の効果を阻害しない範囲であれば、(メタ)アクリル酸アルキル以外の成分例えば、エチレン、プロピレン、ブチレン、ビニルピロリドン(N−ビニルピロリドンなど)、スチレン、アクリロニトリルなどを共重合成分として用いても良い。
【0030】
ポリ(メタ)アクリル酸アルキル系重合体に、柔軟性および/または靭性を付与する為に改質剤を配合してもよい。このような改質剤の例としては、ジエン系ゴムや(メタ)アクリル系ゴム等を含むコア部と、スチレン、(メタ)アクリル酸アルキル、アクリロニトリル等から選ばれる重合体を含むシェル部とを含む多層構造重合体粒子が挙げられる。同じく改質剤として、不飽和ジカルボン酸変性オレフィン系重合体、不飽和ジカルボン酸変性スチレン−エチレン−プロピレン共重合体、アクリロニトリル−ブタジエン−スチレン共重合体のような熱可塑性エラストマー等を用いることもできる。
【0031】
また、ジエン系重合体やアクリル酸アルキル系重合体等を含むコア部と(メタ)アクリル酸アルキル系重合体を含むシェル部を含む多層構造重合体粒子を、ポリ(メタ)アクリル酸アルキル系重合体として用いることもできる。ここで、ジエン系重合体としては、ブタジエン、イソプレンなどが挙げられる。また、アクリル酸アルキル系重合体としては、アクリル酸エチル、アクリル酸メチル、アクリル酸ブチル等の重合体が挙げられる。また、(メタ)アクリル酸アルキル系重合体としては、アクリル酸メチル、メタクリル酸メチル、アクリル酸エチル、メタクリル酸エチル等の重合体が挙げられるが、その他の(メタ)アクリル酸脂肪族アルキル(アクリル酸プロピル、メタクリル酸プロピルなど)の重合体も使用できる。また、2種以上の異なる(メタ)アクリル酸アルキルを共重合して得られる共重合体を用いてもよい。さらに、コア部およびシェル部のいずれも、他の共重合成分、例えば、エチレン、プロピレン、ブチレン、ビニルピロリドン(N−ビニルピロリドンなど)、スチレン、アクリロニトリルなどを共重合成分として用いることもできる。さらに、多層構造重合体粒子として、組成および/または多層構造重合体粒子の層構成等が異なる、2種以上の多層構造重合体粒子の組成物を用いてもかまわない。さらに、多層構造重合体粒子と上述の(ポリ)アクリル酸エステル系重合体との組成物を用いることもできる。
【0032】
上述のように、本発明に用いられる熱可塑性樹脂(B)として、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体からなる群より選ばれる少なくとも1種を用いる場合は、それらの樹脂に対して、エチレン性不飽和ジカルボン酸、その無水物、その塩、またはそのエステル等を化学的に結合(たとえば付加反応またはグラフト反応など)させて得られる不飽和ジカルボン酸変性樹脂を用いることもできる。すなわち、不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸アルキル共重合体、または不飽和ジカルボン酸変性(メタ)アクリル酸アルキル系重合体を、熱可塑性樹脂(B)として用いることもできる。
【0033】
エチレン性不飽和ジカルボン酸、その無水物、その塩、そのエステル等のうち、エチレン性不飽和ジカルボン酸の無水物が特に好適である。エチレン性不飽和ジカルボン酸の無水物としては、具体的には無水マレイン酸、無水イタコン酸などが好適なものとして例示される。なかでも無水マレイン酸が好適である。
【0034】
本発明に用いられる熱可塑性ポリウレタンは、高分子ジオールおよび/または低分子ジオール、および有機ジイソシアネートなどの2または3成分よりなる。高分子ジオールの代表的なものとしては、ポリエステルジオール、ポリエーテルジオール、ポリカーボネートジオール等が挙げられ、または、これらの共縮合物(たとえば、ポリエステル・ポリエーテルジオール)が挙げられる。これらは、単独で使用しても良いし、2種以上を混合して使用してもかまわない。
【0035】
上記ポリエステルジオールとしては、エチレングリコール、プロピレングリコール、1,5−ペンタンジオールなどの脂肪族ジオールまたはこれらの混合物と、グルタル酸、アジピン酸、テレフタル酸などの脂肪族もしくは芳香族ジカルボン酸またはこれらの混合物とから得られるポリエステルジオール、あるいはポリカプロラクトングリコール、ポリプロピオラクトングリコール等のポリラクトンジオールが挙げられる。
また、上記ポリエーテルジオールとしては、ポリエチレンエーテルグリコール、ポリプロピレンエーテルグリコールなどのポリアルキレンエーテルジオールが挙げられる。さらに、上記ポリカーボネートジオールとしては、1、4−ブタンジオール、1、5−ペンタンジオールなどの脂肪族もしくは脂環式ジオールまたはこれらの混合物に、炭酸ジフェニルやホスゲンを作用させて得られるポリカーボネートジオールが挙げられる。
低分子ジオールとしては、分子量が500未満の低分子量ジオール、たとえば、エチレングリコール、プロピレングリコール、1、4−ビスヒドロキシエチルベンゼンなどの、脂肪族、脂環族、芳香族ジオールが挙げられる。これらは、単独で使用しても良いし、2種以上組み合わせて使用してもかまわない。
【0036】
有機ジイソシアネートとしては、4、4−ジフェニルメタンジイソシアネート、トリレンジイソシアネート、2、2−ジメチル−4、4−ジフェニルメタンジイソシアネート、キシレンジイソシアネート、4、4−ジシクロヘキシルメタンジイソシアネート、イソホロンジイソシアネートなどの芳香族、脂環族、または脂肪族ジイソシアネートが挙げられる。これらの有機ジイソシアネートは、単独で用いても良いし、2種以上を使用してもかまわない。
【0038】
本発明に用いられる低結晶性ポリエステルとしては、ジカルボン酸成分として、テレフタル酸、あるいはイソフタル酸、ナフタレンジカルボン酸等の芳香族ジカルボン酸およびそれらの誘導体と、ジオール成分としてエチレングリコール、ブタンジオール等の脂肪族ジオール、シクロヘキサンジメタノール等の脂環式ジオール、およびそれらの誘導体よりなるポリエステルが挙げられる。ポリエステルの結晶化度を低下させる観点からは、2種以上のジカルボン酸成分および/または2種以上のジオール成分を共重合させることが望ましい。さらに、低結晶性ポリエステルとして、重合度および/または組成が異なる2種以上のポリエステルの組成物を用いても良い。
【0039】
上記低結晶性ポリエステルとして、柔軟性および/または靭性を付与するために、上述したような多層構造重合体粒子や、熱可塑性エラストマー等の改質剤を低結晶性ポリエステルに配合してなる組成物を用いても良い。
【0040】
本発明に用いられる低結晶性ポリエステルとは、DSC法(JIS K7122)によって測定される結晶融解熱が20cal/g以下のポリエステルである。低結晶性ポリエステルの結晶融解熱は、好ましくは10cal/g以下であり、最適には0cal/gである。ポリエステルの結晶融解熱が20cal/gを超える場合は、多層フィルムの塩化ビニル系重合体との熱接着性が不充分になる虞がある。
【0041】
また、本発明の効果を阻害しない範囲であれば、本発明に用いられる熱可塑性樹脂(B)として、酸化防止剤、スリップ剤、抗菌剤、着色剤、消臭剤、紫外線吸収剤、滑剤、難燃剤、可塑剤、安定剤などを配合したものを用いても良い。
【0042】
また、EVOHからなる組成物(A)層との接着性を改善するために、本発明に用いられる熱可塑性樹脂(B)として、不飽和ジカルボン酸変性重合体および/またはエポキシ基含有重合体を配合してなる樹脂組成物を用いることができる。不飽和ジカルボン酸変性重合体としては、不飽和ジカルボン酸変性オレフィン系重合体、不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体、エチレン含有量70〜99モル%、ケン化度50〜95%の不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体ケン化物、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸アルキル共重合体、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸共重合体または不飽和ジカルボン酸変性(メタ)アクリル酸アルキル系重合体などが挙げられる。また、エポキシ基含有重合体としては、エチレン−グリシジルメタクリレートなどが例示される。本発明に用いられる熱可塑性樹脂(B)として、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体、熱可塑性ポリウレタン、および低結晶性ポリエステルからなる群より選ばれる少なくとも1種の未変性の樹脂に対し、上述の不飽和ジカルボン酸変性重合体またはエポキシ基含有重合体を配合してなる樹脂組成物を用いることにより、熱可塑性樹脂(B)層と、EVOHからなる組成物(A)層との層間接着性を向上させることができる。
【0043】
本発明に用いられる熱可塑性樹脂(B)のMIは好適には0.01〜20g/10min(190℃、2160g荷重下)であり、より好適には0.1〜10g/10minである。ただし、融点が190℃付近もしくはそれ以上のものは2160g荷重下、融点以上の複数の温度で測定し、片対数グラフで絶対温度の逆数を横軸、MIの対数を縦軸にプロットし、190℃に外挿した値で表す。
【0044】
さらに、熱可塑性樹脂(B)のMI(以下、MI(B)と略記することがある)とEVOHからなる組成物(A)のMI(以下、MI(A)と略記することがある)との比(MI(B)/MI(A))が、0.01〜10であることが好ましく、より好ましくは0.1〜5である。MI(B)/MI(A)が0.01に満たない場合、または10を超える場合は、共押出成形によりEVOHからなる組成物(A)および熱可塑性樹脂(B)からなる多層フィルムを製造する際に、成形性が不充分となる虞があり、フィルム外観が不良となる虞がある。
【0045】
本発明に用いられる熱接着用多層フィルムを構成する熱可塑性樹脂(B)の層厚みとしては、1〜20μmであることが好ましく、3〜10μmであることがより好ましい。熱可塑性樹脂(B)の厚みが1μmに満たない場合は、塩化ビニル系重合体との熱接着性が不充分になる虞がある。また、熱可塑性樹脂(B)の厚みが20μmを超える場合は、コストアップに繋がる虞がある。
【0046】
本発明に用いられる多層フィルムにおいて、EVOHからなる組成物(A)層と熱可塑性樹脂(B)層とをより強固に接着する観点からは、前記多層フィルムが(A)層と(B)層とを、(A)および(B)からなる樹脂組成物(C)層を介して積層する構成を有することが好ましい。樹脂組成物(C)を得る方法は特に限定されず、EVOHからなる組成物(A)および熱可塑性樹脂(B)を単軸又は二軸スクリュー押出機などで混練し、ペレット化しても良い。また、(A)および(B)からなる共押出フィルム成形時のトリムを回収してペレット化しても良い。上記に示したような実施態様を採用した場合は、コスト的に有利であるだけでなく、廃棄物を減少させることも可能である。
【0047】
樹脂組成物(C)には、(A)および(B)の相容性を向上させるために、相容化剤を配合することもできる。相容化剤の例として不飽和ジカルボン酸変性重合体およびエポキシ基含有重合体などが挙げられる。不飽和ジカルボン酸変性重合体の例としては、不飽和ジカルボン酸変性オレフィン系重合体、不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体、エチレン含有量70〜99モル%、ケン化度50〜95%の不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体ケン化物、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸アルキル共重合体、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸共重合体または不飽和ジカルボン酸変性(メタ)アクリル酸アルキル系重合体などが挙げられる。一方、エポキシ基含有重合体としては、エチレン−グリシジルメタクリレート共重合体などが例示される。
【0048】
樹脂組成物(C)のMIは好適には0.01〜20g/10min(190℃、2160g荷重下)であり、より好適には0.1〜10g/10minである。ただし、樹脂組成物(C)の融点が190℃付近もしくはそれ以上の場合は2160g荷重下、融点以上の複数の温度で測定し、片対数グラフで絶対温度の逆数を横軸、MIの対数を縦軸にプロットし、190℃に外挿した値で表す。
【0049】
さらに、EVOHからなる組成物(A)のMI(MI(A))、熱可塑性樹脂(B)のMI(MI(B))および樹脂組成物(C)のMI(MI(C))が、以下の関係を示すことが好ましい。すなわち、樹脂組成物(C)のMIとEVOHからなる組成物(A)のMIとの比(MI(C)/MI(A))が0.01〜10であり、かつ、樹脂組成物(C)のMIと熱可塑性樹脂(B)のMIとの比(MI(C)/MI(B))が0.01〜10であることが好ましい。MI(C)/MI(A)およびMI(C)/MI(B)は、0.1〜5であることがより好ましい。MI(C)/MI(A)またはMI(C)/MI(B)が0.01に満たない場合は、共押出成形によりEVOHからなる組成物(A)、熱可塑性樹脂(B)および樹脂組成物(C)からなる多層フィルムを製造する際に、成形性が不充分となる虞があり、フィルム外観が不良となる虞がある。MI(C)/MI(A)またはMI(C)/MI(B)が10を超える場合も、同様に、多層フィルムを製造する際に、成形性が不充分となる虞があり、フィルム外観が不良となる虞がある。
【0050】
樹脂組成物(C)の層厚みとしては、1〜20μmであることが好ましく、3〜10μmであることがより好ましい。樹脂組成物(C)の厚みが1μmに満たない場合は、(A)層と(B)層とを接着する際の強度が不充分になる虞がある。また、樹脂組成物(C)の厚みが20μmを超える場合は、コストアップに繋がる虞がある。
【0051】
また、本発明に用いられる多層フィルムにおいて、EVOHからなる組成物(A)層と熱可塑性樹脂(B)層とをより強固に接着する観点からは、前記多層フィルムが(A)層と(B)層とを、接着性樹脂(D)層を介して積層する構成を有することも好ましい。接着性樹脂(D)としては、不飽和ジカルボン酸変性重合体またはエポキシ基含有重合体などが例示される。不飽和ジカルボン酸変性重合体の例としては、不飽和ジカルボン酸変性オレフィン系重合体、不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体、エチレン含有量70〜99モル%、ケン化度50〜95%の不飽和ジカルボン酸変性エチレン−ビニルエステル共重合体ケン化物、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸アルキル共重合体、不飽和ジカルボン酸変性エチレン−(メタ)アクリル酸共重合体または不飽和ジカルボン酸変性(メタ)アクリル酸アルキル系重合体などが挙げられる。一方、エポキシ基含有重合体としては、エチレン−グリシジルメタクリレート共重合体などが例示される。
【0052】
接着性樹脂(D)のMIは好適には0.01〜20g/10min(190℃、2160g荷重下)であり、より好適には0.1〜10g/10minである。ただし、接着性樹脂(D)の融点が190℃付近もしくはそれ以上の場合は2160g荷重下、融点以上の複数の温度で測定し、片対数グラフで絶対温度の逆数を横軸、MIの対数を縦軸にプロットし、190℃に外挿した値で表す。
【0053】
さらに、EVOHからなる組成物(A)のMI(MI(A))、熱可塑性樹脂(B)のMI(MI(B))および接着性樹脂(D)のMIが、以下の関係を示すことが好ましい。すなわち、接着性樹脂(D)のMIとEVOHからなる組成物(A)のMIとの比(MI(D)/MI(A))が0.01〜10であり、かつ、接着性樹脂(D)のMIと熱可塑性樹脂(B)のMIとの比(MI(D)/MI(B))が0.01〜10であることが好ましい。MI(D)/MI(A)およびMI(D)/MI(B)は、0.1〜5であることがより好ましい。MI(D)/MI(A)またはMI(D)/MI(B)が0.01に満たない場合は、共押出成形によりEVOHからなる組成物(A)、熱可塑性樹脂(B)および樹脂組成物(D)からなる多層フィルムを製造する際に、成形性が不充分となる虞があり、フィルム外観が不良となる虞がある。MI(D)/MI(A)またはMI(D)/MI(B)が10を超える場合も、同様に、多層フィルムを製造する際に、成形性が不充分となる虞があり、フィルム外観が不良となる虞がある。
【0054】
接着性樹脂(D)の層厚みとしては、1〜20μmであることが好ましく、3〜10μmであることがより好ましい。接着性樹脂(D)の厚みが1μmに満たない場合は、(A)層と(B)層とを接着する際の強度が不充分になる虞がある。また、接着性樹脂(D)の厚みが20μmを超える場合は、コストアップに繋がる虞がある。
【0055】
EVOHからなる組成物(A)層と熱可塑性樹脂(B)層を含む多層フィルムの製造方法は、各々の樹脂をそれぞれの押出機で溶融させ、1つのサーキュラーダイまたはTダイより多層で吐出・冷却する共押出成形による方法が工程を簡略化でき、また、各層の厚みを非常に薄いものにできることから、製造コストを抑えられる面で最適である。
各層の厚みは前記した範囲で制御し、さらに、外観、層間接着力、機械的強度、取り扱い性、及び製膜性を基に各層構成を決める。界面不安定現象が生じて外観不良となる場合は、流路に接触する層の厚みを増し、層間接着力が不足する場合は、中間層の厚みを増加させたり、ダイ高温化、急冷の徐冷化を実施したり、フィルム化後熱処理を施すことができる。フィルムにカールが生じる場合には、共押出後のフィルム冷却固体化時に、カール外側層の冷却を実施する等、製造条件の適切化を図ることが好ましい。
【0056】
また、Tダイ成形法においては、フィルム両端が単一材料であり、他の部分が多層となるような断面構造とすることにより、異なった材料の交じり合ったトリムの回収量を低減することもできる。
【0057】
さらに、EVOHからなる組成物(A)および熱可塑性樹脂(B)からなる本発明に用いられる多層共押出フィルムは、延伸してあっても無延伸であってもかまわないが、延伸してある場合は、塩ビフィルムとの熱接着の際に、熱による収縮などの問題が危惧されるため、無延伸であることが好ましい。
【0058】
本発明に用いられる熱接着用多層共押出フィルムは、有機溶剤を含む接着剤等を使用しない場合においても塩化ビニル系重合体フィルムとの優れた熱接着性を有する。このため、接着剤を使用することなく、熱接着用多層共押出フィルムの(B)層と塩化ビニル系重合体フィルムとを熱接着することにより複合多層フィルムを容易に得ることができ、環境負荷が低く安全な内装用多層フィルムの製造が可能となる。かかる複合多層フィルムは、壁紙または化粧板等の、内装材として好適に用いられる。本発明に用いられる多層フィルムを塩化ビニル系重合体フィルムと熱接着させる時の温度は、好適には80〜170℃であり、より好適には、100〜150℃である。熱接着させる時の温度が80℃に満たない場合は、本発明に用いられる多層フィルムと、塩化ビニル系重合体フィルムとの、十分な層間接着力が得られない虞がある。また、熱接着させる時の温度が170℃を超える場合は、コスト高になるだけでなく、得られた積層品に皺が生じたりするなど、外観不良となる虞がある。
【0059】
上記の塩化ビニル系重合体フィルムとは、塩化ビニル成分を含む重合体よりなるフィルムをいう。塩化ビニル成分を含む重合体とは、ポリ塩化ビニルでも良いし、塩化ビニルとエチレン、酢酸ビニル等との共重合体であってもかまわない。さらに、該塩化ビニル成分を含む重合体には、必要に応じて、ジ−2−エチルヘキシルフタレートなどの可塑剤、顔料、充填剤、安定剤、着色剤、難燃剤、酸化防止剤、紫外線吸収剤等を配合してもかまわない。特に、EVOHからなる組成物(A)は可塑剤や安定剤などの表面への移行を阻止することができるため、該共押出多層フィルムは、これらを含む塩化ビニル系重合体フィルムに対して適している。塩化ビニル系重合体フィルムの厚みは特に限定されないが、10μm〜5mmであることが好ましい。
【0060】
さらに、塩化ビニル系重合体フィルムとして、発泡剤を含有する塩化ビニル系重合体フィルムを用いることもできる。発泡方法は特に限定されないが、200℃程度に加熱された発泡炉を用いて、発泡剤を含有する塩化ビニル系重合体フィルムを発泡させる方法が好ましい。発泡の程度も特に限定されないが、発泡後のフィルム厚みが発泡前の1.5〜15倍程度になるように発泡させることが好ましい。
【0061】
かかる発泡剤を含有する塩化ビニル系重合体フィルムに対して、本発明に用いられる共押出多層フィルムを積層させる場合、積層工程は塩化ビニル系重合体フィルムの発泡前でも良く、発泡後であっても良い。しかしながら、塩化ビニル形重合体は一般的には加熱により発泡されるため、前記共押出多層フィルムの積層後に発泡工程を行った場合、共押出多層フィルムを構成するEVOHからなる組成物(A)が加熱により劣化する虞がある。このため、発泡後の塩化ビニル系重合体フィルムに前記共押出多層フィルムを積層することが好ましい。
【0062】
本発明に用いられる熱接着用共押出多層フィルムと、塩化ビニル系重合体フィルムとを熱接着して複合多層フィルムを製造する方法は特に限定されない。好適な方法としては、適切な大きさに切り取った前記多層フィルムおよび塩化ビニル系重合体フィルムを、それぞれ80〜170℃に加熱した後、ヒートシーラーによって圧着する方法が挙げられる。また、速度5〜50m/分で走行している塩化ビニル系重合体フィルムを80〜170℃に加熱した後、前記多層フィルムと熱ラミロールによって熱圧着する方法や、速度5〜50m/分で走行している塩化ビニル系重合体フィルムと、前記多層フィルムとを、80〜170℃に加熱した熱ラミロールによって圧着する方法などが挙げられる。
【0063】
このようにして得られた複合多層フィルムにエンボス加工等を施し、意匠性を付与することも可能である。特に、複合多層フィルムを内装材として用いる場合には、エンボス加工を施すことによって商品価値が高まるので好ましい。多層フィルムと塩化ビニル系重合体フィルムとを熱圧着する工程と、エンボス加工を行う工程は、同時に行うこともできる。本発明者らが特に推奨する実施態様は、以下の通りである。すなわち、第一段階において、速度5〜50m/分で走行している塩化ビニル系重合体フィルムを発泡炉に導入し、200℃以上で発泡を行う。続く第二段階において、発泡後の余熱で80〜170℃に加熱された塩化ビニル系重合体フィルムに対し、エンボスロールを用いて、エンボス加工を行うと同時に、前記多層フィルムと塩化ビニル系重合体フィルムとを熱圧着させる方法である。
【0064】
【実施例】
以下、実施例により本発明をさらに詳細に説明するが、本発明はこの実施例に限定されるものではない。なお、実施例で使用した各樹脂のMIは、JIS−K7210に準じて、温度190℃、荷重2160gで実施した。
【0065】
実施例1
EVOHからなる組成物(A)として、エチレン含有量44モル%、ケン化度99.5%、MI5.5g/10分のEVOHを用い、熱可塑性樹脂(B)として、不飽和ジカルボン酸変性エチレン−アクリル酸エチル共重合体(日本ユニカー製、ナックエースGB301、アクリル酸エチル含有量12モル%、MI4.0g/分)を用いた。
【0066】
EVOHからなる組成物(A)を直径40mm、L/D=27の1軸スクリューを備えた押出機を用いて溶融温度170〜220℃で溶融押出し、熱可塑性樹脂(B)を直径40mm、L/D=22の1軸スクリューを備えた押出機を用いて溶融温度100〜220℃で溶融押出し、幅600mmのフィードブロック型2種2層ダイ(ダイ温度:220℃)を用いて共押出し、(A)/(B)(膜厚み:10μm/5μm)の2種2層共押出多層フィルムを得た。なお、フィルムの引取条件は、冷却ロール(縦2本ポリシングロール方式、直径300mm)の温度を40℃とし、引取速度を16m/分とした。
【0067】
基材となる塩化ビニル系重合体フィルムとしては、裏打ち紙上にポリ塩化ビニル100重量部、炭酸カルシウム50重量部、ジ−2−エチルヘキシルフタレート55重量部、水酸化アルミニウム20重量部、ステアリン酸亜鉛2重量部、アゾジカルボンアミド2重量部の配合物を積層したものを、210℃で発泡処理したものを用いた。
【0068】
上記作製した共押出多層フィルムと上記塩化ビニル系重合体フィルムとの熱接着性を、以下のようにして評価した。発泡処理した塩化ビニル系重合体フィルムと、共押出多層フィルムの(B)層を向かい合わせて重ね、ヒートシーラー(安田精機製 YSSタイプ)を用いて1kg/cm2、130℃、3秒で熱圧着を行い、複合多層フィルムを製造した。なお、熱圧着を行うにあたっては、ヒートシーラの圧着部分にEVOHからなる組成物(A)層が付着することを防ぐために、EVOHからなる組成物(A)層とヒートシーラーの圧着部の間に厚み50μmのポリエステルフィルムを配置して、熱圧着を行った。
【0069】
得られた複合多層フィルムを用いて、塩化ビニル系重合体フィルムと共押出フィルムとの間で、オートグラフにより引張速度250mm/分でT字剥離を実施し、熱接着性を以下の基準に従って判定した。
判定 基準
◎(合格) :(B)層と塩化ビニル系重合体フィルムとの間で剥離が発生する前に、塩化ビニル系重合体フィルムの破壊が起こった。
×(不合格):(B)層と塩化ビニル系重合体フィルムとの間で剥離した。
【0070】
また、上記作製した共押出多層フィルムを用いて、以下のようにして防汚性を評価した。まず、共押出多層フィルムの(A)層表面を、黒水性ペン(ペンテル製)で汚染し、20℃で24時間放置した。放置後、黒水性ペンによる汚染を水性洗剤(ライオン製ママレモン)で拭き取り、拭き取り後のフィルム表面の状態を目視で観察し、以下の基準にしたがって判定した。
判定 基準
◎ (合格) :汚れが全く残らない。
○ (合格) :汚れがほとんど残らない。
△ (合格) :汚れがやや残る。
× (不合格):汚れがかなり残る。
××(不合格):汚れが濃く残る。
【0071】
さらに、共押出多層フィルムの(A)層表面を、黒油性ペン(ゼブラ製ハイマッキー太)で汚染し、20℃で24時間放置した。放置後、黒油性ペンによる汚染をラッカーシンナー(アサヒペン製)で拭き取り、拭き取り後のフィルム表面の状態を目視で観察し、以下の基準にしたがって判定した。
判定 基準
◎ (合格) :汚れが全く残らない。
○ (合格) :汚れがほとんど残らない。
△ (合格) :汚れがやや残る。
× (不合格):汚れがかなり残る。
××(不合格):ラッカーシンナーで表面が侵され、外観不良となる。
【0072】
上記作製した共押出多層フィルムの可塑剤移行防止機能の評価は、以下のようにして行った。上述の方法で作製した、塩化ビニル系重合体フィルムと共押出多層フィルムとを熱接着してなる複合多層フィルムのEVOHからなる組成物(A)層表面に硬質塩化ビニールシートを乗せ、100g/cm2の荷重をかけ、40℃で4日放置した。放置後の硬質塩化ビニールシートの重量を測定し、放置前後での硬質塩化ビニールシートの重量増加量を求め、可塑剤の移行量とした。得られた可塑剤の移行量から、共押出多層フィルムの可塑剤移行防止機能を以下のように判定した。
判定 基準
◎(合格) :共押出フィルムの単位表面積当たりの可塑剤の移行量が0.1g/m2未満。
△(合格) :共押出フィルムの単位表面積当たりの可塑剤の移行量が1g/m2未満。
×(不合格):共押出フィルムの単位表面積当たりの可塑剤の移行量が1g/m2以上。
【0073】
上記作製した共押出多層フィルムのエンボス加工性の評価は、以下のようにして行った。上記作製した共押出多層フィルムの(B)層側に、上述の発泡処理した塩化ビニル系重合体フィルムを向かい合わせて、エンボスロールを装着した卓上ラミネーター(東京ラミネックス(株)製 DX350)を用いて130℃でエンボス加工と同時に熱接着を実施し、複合多層フィルムを得た。この際、熱圧着を行うにあたっては、エンボスロールの圧着部分にEVOHからなる組成物(A)層が付着することを防ぐために、EVOHからなる組成物(A)層とエンボスロールの圧着部の間に厚み50μmのポリエステルフィルムを配置して、熱圧着を行った。得られたエンボス加工後の複合多層フィルムの表面(EVOHからなる組成物(A)層側)を目視観察し、エンボス加工性を以下の基準にしたがって判定した。
判定 基準
◎(合格) :充分に賦形されている。
○(合格) :やや賦形されている
×(不合格):賦形されていない。
【0074】
実施例2
エチレン含有量44モル%、ケン化度99.5%、MI5.5g/10分のEVOH77部および不飽和ジカルボン酸変性ポリエチレン(三菱化学製、モデックAP−H511、MI0.3g/10分)23部を、2軸押出機を用いて、220℃で溶融ブレンドし、樹脂組成物のペレットを得た。前記樹脂組成物のMIは、1.9g/10分であった。得られた樹脂組成物を、EVOHからなる組成物(A)として用いた。
【0075】
熱可塑性樹脂(B)としては、不飽和ジカルボン酸変性エチレン−アクリル酸エチル共重合体(日本ユニカー製、ナックエースGB301、アクリル酸エチル含有量12モル%、MI4.0g/分)を用いた。
【0076】
さらに、エチレン含有量44モル%、ケン化度99.5%、MI5.5g/10分のEVOH30.8部、不飽和ジカルボン酸変性ポリエチレン(三菱化学製、モデックAP−H511、MI;0.3g/10分)9.2部および不飽和ジカルボン酸変性エチレン−アクリル酸エチル共重合体(日本ユニカー製、ナックエースGB301、アクリル酸エチル含有量;12モル%、MI;4.0g/分)60部を、2軸押出機により、200℃で溶融ブレンドし、EVOHからなる組成物(A)および熱可塑性樹脂(B)からなる樹脂組成物(C)ペレットを得た。前記樹脂組成物(C)のMIは、1.4g/10分であった。
【0077】
EVOHからなる組成物(A)を直径40mm、L/D=27の1軸スクリューを備えた押出機を用いて溶融温度170〜220℃で溶融押出し、熱可塑性樹脂(B)を直径40mm、L/D=22の1軸スクリューを備えた押出機を用いて溶融温度100〜220℃で溶融押出し、樹脂組成物(C)を直径40mm、L/D=22の1軸スクリューを備えた押出機を用いて溶融温度100〜220℃で溶融押出し、幅600mmのフィードブロック型3種3層ダイ(ダイ温度:220℃)を用いて共押出し、(A)/(C)/(B)(膜厚み:5μm/5μm/5μm)の3種3層共押出多層フィルムを得た。なお、フィルムの引取条件は、冷却ロール(縦2本ポリシングロール方式、直径300mm)の温度を40℃とし、引取速度を16m/分とした。
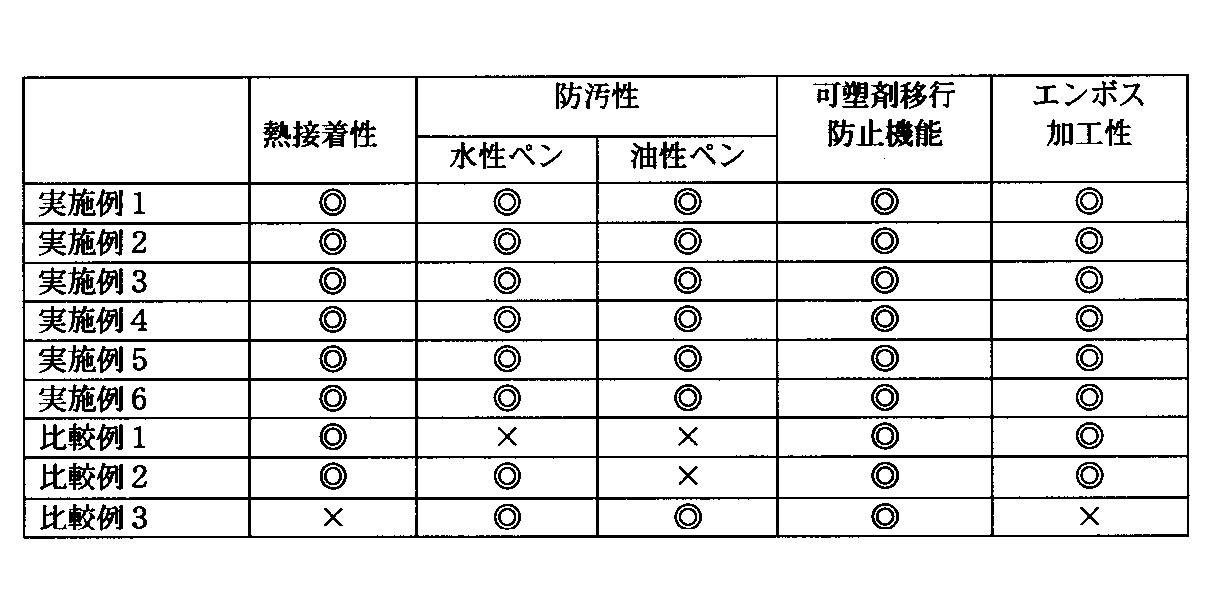
得られた共押出多層フィルムを用いて、実施例1と同様にして評価した。評価結果を表1に示す。
【0078】
実施例3
EVOHからなる組成物(A)として、実施例2で作製したEVOH77部および不飽和ジカルボン酸変性ポリエチレン23部からなる樹脂組成物を用い、熱可塑性樹脂(B)としてエチレン−酢酸ビニル共重合体(B)(三井・デュポンポリケミカル製、エバフレックスEV40LX、酢酸ビニル含有量19モル%、MI;2.0g/10分)を用いた。さらに、接着性樹脂(D)として、不飽和ジカルボン酸変性エチレン−酢酸ビニル共重合体(東ソー製、メルセンMX13、酢酸ビニル含有量7モル%、MI2.0g/10分)を用いた。
【0079】
EVOHからなる組成物(A)を直径40mm、L/D=27の1軸スクリューを備えた押出機を用いて溶融温度170〜220℃で溶融押出し、熱可塑性樹脂(B)を直径40mm、L/D=22の1軸スクリューを備えた押出機を用いて溶融温度100〜220℃で溶融押出し、接着性樹脂(D)を直径40mm、L/D=22の1軸スクリューを備えた押出機を用いて溶融温度100〜220℃で溶融押出し、幅600mmのフィードブロック型3種3層ダイ(ダイ温度:220℃)を用いて共押出し、(A)/(D)/(B)(膜厚み:5μm/5μm/5μm)の3種3層共押出多層フィルムを得た。なお、フィルムの引取条件は、冷却ロール(縦2本ポリシングロール方式、直径300mm)の温度を40℃とし、引取速度を16m/分とした。
得られた共押出多層フィルムを用いて、実施例1と同様にして評価した。評価結果を表1に示す。
【0080】
実施例4
実施例3において、熱可塑性樹脂(B)として低結晶性ポリエステル(イーストマン製、PETG6763、MI1.4g/10分、結晶融解熱0cal/g)を用い、接着性樹脂(D)として不飽和ジカルボン酸変性ポリエチレン(D)(三井化学製、アドマーSF731、MI2.6g/10分)を用い、熱可塑性樹脂(B)の押出温度を170〜230℃とし、3種3層ダイのダイ温度を230℃とした以外は、実施例3と同様にして3種3層共押出多層フィルムを得た。得られた共押出多層フィルムを用いて、実施例1と同様にして評価した。評価結果を表1に示す。
【0081】
実施例5
実施例4において、熱可塑性樹脂(B)としてメタクリル酸エステル系多層構造重合体粒子((株)クラレ製、パラペットGR−F、MI0.03g/10分)を用いた以外は、実施例4と同様にして3種3層共押出多層フィルムを得た。得られた共押出多層フィルムを用いて、実施例1と同様にして評価した。評価結果を表1に示す。
【0082】
実施例6
実施例1において、熱可塑性樹脂(B)として熱可塑性ポリウレタン((株)クラレ製、クラミロン8175Z18Y1、MI2.0g/10分)を用い、EVOHからなる組成物(A)の押出温度を170〜200℃とし、熱可塑性樹脂(B)の押出温度を100〜200℃として、200℃の2種2層ダイにて共押出成形を行った以外は、実施例1と同様にして2種2層共押出多層フィルムを得た。得られた共押出多層フィルムを用いて、実施例1と同様にして評価した。評価結果を表1に示す。
【0083】
比較例1
不飽和ジカルボン酸変性エチレン−アクリル酸エチル共重合体(日本ユニカー製、ナックエースGB301、アクリル酸エチル含有量12モル%、MI4.0g/分)を直径40mm、L/D=26の一軸押出機に仕込み、200℃の550mmの単層ダイを用い、単層フィルム(膜厚み:20μm)を得た。
得られた単層フィルムは、塩化ビニル系重合体フィルムとの熱接着性は良好であったが、防汚性が劣り、粘着性が有り、内装用材の表面に使用するには適さないものであった。
【0084】
比較例2
低結晶性ポリエステル(イーストマン製、PETG6763、MI;1.4g/10分、結晶融解熱0cal/g)を一軸押出機に仕込み、230℃の単層ダイを用い、単層フィルム(膜厚み;20μm)を得た。
得られた低結晶性ポリエステルからなる単層フィルムは、塩化ビニル系重合体フィルムとの熱接着性は良好であった。しかしながら、低結晶性ポリエステルからなる単層フィルムと、塩化ビニル系重合体フィルムとを熱接着して得られる複合多層フィルムの低結晶性ポリエステル側の表面を油性ペンで汚染した場合、油性ペンの汚れを除去する際に、ラッカーシンナーにより表面が侵され、外観が不良になった。
【0085】
比較例3
実施例1において、熱可塑性樹脂(B)として不飽和ジカルボン酸変性ポリエチレン(B)(三井化学製、アドマーNF500、MI;1.8g/10分)を用いた以外は、実施例1と同様にして2種2層共押出多層フィルムを得た。得られた共押出多層フィルムの熱接着性を評価したところ、熱接着性は×判定だった。
【0086】
【表1】
【発明の効果】
本発明に用いられる共押出多層フィルムは、優れた汚れ防止機能、可塑剤移行防止機能およびエンボス加工等への加工適性を併せ持ち、かつ、有機溶剤を含む接着剤等を使用しない場合においても塩化ビニル系重合体フィルムからなる基材との熱接着性に優れている。
Claims (5)
- エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体からなる組成物(A)層および、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体、熱可塑性ポリウレタン、および低結晶性ポリエステルからなる群より選ばれる少なくとも1種の熱可塑性樹脂(B)層の少なくとも2層からなる、塩化ビニル系重合体との熱接着用共押出多層フィルムの(B)層と、塩化ビニル系重合体フィルムとを熱接着してなる複合多層フィルム。
- エチレン含有量20〜65モル%、ケン化度85%以上のエチレン−ビニルアルコール共重合体50〜95重量%および、ポリオレフィンおよびスチレン系重合体からなる群より選ばれる少なくとも1種の熱可塑性樹脂5〜50重量%からなる樹脂組成物からなる組成物(A)層および、エチレン−ビニルエステル共重合体、エチレン−(メタ)アクリル酸アルキル共重合体、(メタ)アクリル酸アルキル系重合体、熱可塑性ポリウレタン、および低結晶性ポリエステルからなる群より選ばれる少なくとも1種の熱可塑性樹脂(B)層の少なくとも2層からなる、塩化ビニル系重合体との熱接着用共押出多層フィルムの(B)層と、塩化ビニル系重合体フィルムとを熱接着してなる複合多層フィルム。
- 熱接着用共押出多層フィルムが、(A)層と(B)層とが、(A)および(B)からなる樹脂組成物(C)層を介して積層されてなる熱接着用共押出多層フィルムである請求項1または2に記載の複合多層フィルム。
- 請求項1〜3のいずれか1項に記載の複合多層フィルムからなる内装材。
- 請求項1〜3のいずれか1項に記載の熱接着用共押出多層フィルムの(B)層と、塩化ビニル系重合体フィルムとを温度80〜170℃で熱接着することを特徴とする請求項1〜3のいずれか1項に記載の複合多層フィルムの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001358721A JP3967582B2 (ja) | 2001-11-26 | 2001-11-26 | 複合多層フィルムおよびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2001358721A JP3967582B2 (ja) | 2001-11-26 | 2001-11-26 | 複合多層フィルムおよびその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2003154612A JP2003154612A (ja) | 2003-05-27 |
| JP3967582B2 true JP3967582B2 (ja) | 2007-08-29 |
Family
ID=19169853
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001358721A Expired - Lifetime JP3967582B2 (ja) | 2001-11-26 | 2001-11-26 | 複合多層フィルムおよびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3967582B2 (ja) |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9752022B2 (en) | 2008-07-10 | 2017-09-05 | Avery Dennison Corporation | Composition, film and related methods |
| EP2542409B1 (en) | 2010-03-04 | 2018-12-19 | Avery Dennison Corporation | Non-pvc film and non-pvc film laminate |
| CN104245343B (zh) | 2012-02-20 | 2017-02-22 | 艾利丹尼森公司 | 用于多用途喷墨系统的多层膜 |
| EP2647660A1 (de) * | 2012-04-02 | 2013-10-09 | Sika Technology AG | PVC-Membran mit verringerter Weichmachermigration |
| BR112016014704A8 (pt) | 2013-12-30 | 2020-05-26 | Avery Dennison Corp | película protetora, laminado de película, gráfico de publicidade ou informativo, método de produção de uma película protetora, uso de uma película protetora ransparente e rolo ou folha de gráfico de publicidade |
| ES2894247T3 (es) * | 2015-04-28 | 2022-02-14 | Kuraray Co | Composiciones de polímero termoplástico acrílico laminado |
| JP6680174B2 (ja) * | 2016-10-12 | 2020-04-15 | 三菱ケミカル株式会社 | サイレージフィルム |
| WO2026042797A1 (ja) * | 2024-08-19 | 2026-02-26 | 株式会社クラレ | 多層フィルム、蒸着多層フィルム、多層構造体、包装材、回収組成物及びリサイクル方法 |
-
2001
- 2001-11-26 JP JP2001358721A patent/JP3967582B2/ja not_active Expired - Lifetime
Also Published As
| Publication number | Publication date |
|---|---|
| JP2003154612A (ja) | 2003-05-27 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2716453B1 (en) | Multi-layer print media made by extrusion coating | |
| JP5952838B2 (ja) | 多層シート、太陽電池用バックシート及び太陽電池モジュール | |
| JP4846777B2 (ja) | 積層樹脂シート、エンボス付与シート及び被覆基材 | |
| JP5993236B2 (ja) | 多層シート、太陽電池用バックシート及び太陽電池モジュール | |
| US20090246518A1 (en) | Cover film | |
| CN101175636A (zh) | 金属被覆用叠层膜、用于屏幕板的金属被覆用叠层膜 | |
| JP4024627B2 (ja) | 多層フィルムおよびその製造方法 | |
| JP2003154612A (ja) | 多層フィルムおよびその製造方法 | |
| WO2002024448A1 (en) | Multilayered stretched resin film | |
| JP5317385B2 (ja) | フイルム | |
| JP4271496B2 (ja) | 多層フィルムおよびその製造方法 | |
| JP4551210B2 (ja) | 壁装材表面保護用積層フィルム及び壁装材 | |
| JP3537619B2 (ja) | 積層構造体 | |
| JPH10259303A (ja) | 熱可塑性重合体組成物 | |
| JP4922880B2 (ja) | 壁紙用防汚フィルム | |
| JP4580066B2 (ja) | フッ素系樹脂積層体及びそれからなる成形体 | |
| JP2001328216A (ja) | 複合シート及び装飾金属板成型方法 | |
| JP2004034571A (ja) | 多層フィルムおよびその製造方法 | |
| JPH07195633A (ja) | フッ化ビニリデン樹脂系複合フィルム | |
| JP4939835B2 (ja) | カバーフィルム | |
| JP2004090379A (ja) | 多層フィルム及びその製造方法 | |
| JP2000246845A (ja) | アクリル系樹脂積層体とその製造方法、および積層構造体 | |
| JP2006021531A (ja) | 積層体 | |
| JP5047008B2 (ja) | 壁紙用防汚フィルム及び壁装材 | |
| JPH0126340B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20051208 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051220 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060220 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070130 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20070326 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20070508 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20070531 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 3967582 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110608 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120608 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120608 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130608 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130608 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140608 Year of fee payment: 7 |
|
| EXPY | Cancellation because of completion of term |